KR20200044129A - 흡연 물품 - Google Patents
흡연 물품 Download PDFInfo
- Publication number
- KR20200044129A KR20200044129A KR1020207010928A KR20207010928A KR20200044129A KR 20200044129 A KR20200044129 A KR 20200044129A KR 1020207010928 A KR1020207010928 A KR 1020207010928A KR 20207010928 A KR20207010928 A KR 20207010928A KR 20200044129 A KR20200044129 A KR 20200044129A
- Authority
- KR
- South Korea
- Prior art keywords
- filter
- smoking article
- plug
- filtration material
- wrappers
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
Images


Classifications
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24C—MACHINES FOR MAKING CIGARS OR CIGARETTES
- A24C5/00—Making cigarettes; Making tipping materials for, or attaching filters or mouthpieces to, cigars or cigarettes
- A24C5/47—Attaching filters or mouthpieces to cigars or cigarettes, e.g. inserting filters into cigarettes or their mouthpieces
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24D—CIGARS; CIGARETTES; TOBACCO SMOKE FILTERS; MOUTHPIECES OF CIGARS OR CIGARETTES; MANUFACTURE OF TOBACCO SMOKE FILTERS OR MOUTHPIECES
- A24D1/00—Cigars; Cigarettes
- A24D1/02—Cigars; Cigarettes with special covers
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24C—MACHINES FOR MAKING CIGARS OR CIGARETTES
- A24C5/00—Making cigarettes; Making tipping materials for, or attaching filters or mouthpieces to, cigars or cigarettes
- A24C5/56—Making tipping materials, e.g. sheet cork for mouthpieces of cigars or cigarettes, by mechanical means
- A24C5/58—Applying the tipping materials
- A24C5/586—Applying the tipping materials to a cigarette
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24D—CIGARS; CIGARETTES; TOBACCO SMOKE FILTERS; MOUTHPIECES OF CIGARS OR CIGARETTES; MANUFACTURE OF TOBACCO SMOKE FILTERS OR MOUTHPIECES
- A24D3/00—Tobacco smoke filters, e.g. filter tips or filtering inserts; Filters specially adapted for simulated smoking devices; Mouthpieces of cigars or cigarettes
- A24D3/04—Tobacco smoke filters characterised by their shape or structure
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24D—CIGARS; CIGARETTES; TOBACCO SMOKE FILTERS; MOUTHPIECES OF CIGARS OR CIGARETTES; MANUFACTURE OF TOBACCO SMOKE FILTERS OR MOUTHPIECES
- A24D3/00—Tobacco smoke filters, e.g. filter tips or filtering inserts; Filters specially adapted for simulated smoking devices; Mouthpieces of cigars or cigarettes
- A24D3/04—Tobacco smoke filters characterised by their shape or structure
- A24D3/048—Tobacco smoke filters characterised by their shape or structure containing additives
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24D—CIGARS; CIGARETTES; TOBACCO SMOKE FILTERS; MOUTHPIECES OF CIGARS OR CIGARETTES; MANUFACTURE OF TOBACCO SMOKE FILTERS OR MOUTHPIECES
- A24D3/00—Tobacco smoke filters, e.g. filter tips or filtering inserts; Filters specially adapted for simulated smoking devices; Mouthpieces of cigars or cigarettes
- A24D3/06—Use of materials for tobacco smoke filters
- A24D3/08—Use of materials for tobacco smoke filters of organic materials as carrier or major constituent
- A24D3/10—Use of materials for tobacco smoke filters of organic materials as carrier or major constituent of cellulose or cellulose derivatives
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24D—CIGARS; CIGARETTES; TOBACCO SMOKE FILTERS; MOUTHPIECES OF CIGARS OR CIGARETTES; MANUFACTURE OF TOBACCO SMOKE FILTERS OR MOUTHPIECES
- A24D3/00—Tobacco smoke filters, e.g. filter tips or filtering inserts; Filters specially adapted for simulated smoking devices; Mouthpieces of cigars or cigarettes
- A24D3/17—Filters specially adapted for simulated smoking devices
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Materials Engineering (AREA)
- Cigarettes, Filters, And Manufacturing Of Filters (AREA)
- Mechanical Engineering (AREA)
Abstract
Description
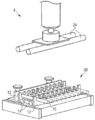
도 2는 제1 구성에서, 필터 또는 흡연 물품의 경도를 결정하기 위한 장치의 사시도를 도시하고 있고,
도 3은 제1 구성에서, 도 2의 장치의 측면도를 도시하고 있고,
도 4는 제2 구성에서, 도 2의 장치의 측면도를 도시하고 있다.

12: 벽 14: 원통형 로드
24: 부하 인가 로드 30: 지지 플레이트
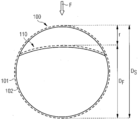
100: 흡연 물품 101: 팁핑 재료
102: 랩퍼
Claims (9)
- 흡연 물품으로서,
담배 로드;
하나 이상의 필터 랩퍼(filter wrapper)로 랩핑된 여과 재료의 적어도 하나의 플러그를 포함하는 필터;
상기 담배 로드와 상기 필터를 부착시키는 팁핑 재료(tipping material)
를 포함하고,
상기 팁핑 재료는 제곱미터당 적어도 50 그램 내지 60 그램의 범위의 평량, 및 50 미크론의 두께를 갖고,
상기 하나 이상의 필터 랩퍼는 제곱미터당 27 그램의 평량을 갖으며,
상기 하나 이상의 필터 랩퍼는 비-다공성 랩퍼이고,
상기 필터를 형성하는 여과 재료의 적어도 하나의 플러그는 8%의 가소제 함량을 갖으며,
상기 가소제는 트리아세틴이고,
상기 팁핑 재료에 의해 상기 담배 로드에 부착된 경우 상기 필터의 임의의 점에서 측정된 상기 흡연 물품의 경도는 85% 초과이고 90% 미만인 것인 흡연 물품. - 제1항에 있어서, 상기 필터는 단일의 필터 랩퍼로 랩핑된 여과 재료의 단일의 플러그를 포함하는 것인 흡연 물품.
- 제2항에 있어서, 상기 여과 재료의 플러그는 상기 필터의 전체 길이를 따라 연장되는 것인 흡연 물품.
- 제2항 또는 3항에 있어서, 상기 필터는 비-랩핑(non-wrap) 아세테이트 여과 재료의 적어도 하나의 제1 플러그를 포함하는 것인 흡연 물품.
- 제1항에 있어서, 상기 필터는 비-랩핑(non-wrap) 아세테이트 여과 재료의 적어도 하나의 제1 플러그를 포함하는 것인 흡연 물품.
- 제5항에 있어서, 상기 필터는 비-랩핑 아세테이트 여과 재료의 적어도 하나의 제2 플러그를 포함하고, 상기 비-랩핑 아세테이트 여과 재료의 제1 플러그 및 제2 플러그는 그 사이에 캐비티(cavity)를 형성하도록 이격된 관계로 상기 제1 플러그 및 상기 제2 플러그 모두를 유지하는 단일의 필터 랩퍼에 의해 오버랩핑(overwrapping)되는 것인 흡연 물품.
- 제6항에 있어서, 상기 필터는 상기 캐비티 내에 위치된 적어도 하나의 유체 배출 부재를 포함하는 것인 흡연 물품.
- 제1항 또는 제2항에 있어서, 상기 하나 이상의 필터 랩퍼는 비-다공성 방수 랩퍼를 포함하는 것인 흡연 물품.
- 제1항에 있어서, 상기 흡연 물품은 필터 궐련이고, 상기 필터는 3.80의 필라먼트당 데니어 및 30,000의 총 데니어를 갖는 모노아세테이트 필터이며, 137.25 mg의 셀룰로오스 아세테이트 토우 중량을 갖으며, 여과 재료는 27 g/m2의 평량 및 43 미크론의 두께를 갖고, 필터는 50 g/m2의 평량을 갖는 팁핑 페이퍼에 의해 담배 로드와 단부 대 단부 관계로 부착되며, 필터는 27 mm의 길이 및 24.2 mm의 원주를 갖고, 필터는 70 mmWC의 압력 강하를 나타내며, 필터 권련은 89%의 경도값을 갖는 것인 흡연 물품.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP15182954 | 2015-08-28 | ||
| EP15182954.6 | 2015-08-28 | ||
| PCT/EP2016/001448 WO2017036586A1 (en) | 2015-08-28 | 2016-08-26 | Smoking article |
Related Parent Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020187008387A Division KR20180044372A (ko) | 2015-08-28 | 2016-08-26 | 흡연 물품 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20200044129A true KR20200044129A (ko) | 2020-04-28 |
Family
ID=54035151
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020187008387A Ceased KR20180044372A (ko) | 2015-08-28 | 2016-08-26 | 흡연 물품 |
| KR1020207010928A Ceased KR20200044129A (ko) | 2015-08-28 | 2016-08-26 | 흡연 물품 |
Family Applications Before (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020187008387A Ceased KR20180044372A (ko) | 2015-08-28 | 2016-08-26 | 흡연 물품 |
Country Status (13)
| Country | Link |
|---|---|
| US (1) | US20180325166A1 (ko) |
| EP (1) | EP3340813B1 (ko) |
| JP (3) | JP2018531621A (ko) |
| KR (2) | KR20180044372A (ko) |
| CN (1) | CN108024569A (ko) |
| BR (1) | BR112018003916A2 (ko) |
| EA (1) | EA034059B1 (ko) |
| ES (1) | ES2768980T3 (ko) |
| MX (1) | MX2018002274A (ko) |
| PH (1) | PH12018500326A1 (ko) |
| PL (1) | PL3340813T3 (ko) |
| UA (1) | UA120553C2 (ko) |
| WO (1) | WO2017036586A1 (ko) |
Families Citing this family (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB201717567D0 (en) * | 2017-10-25 | 2017-12-06 | British American Tobacco Investments Ltd | A filter for a smoking article or an aerosol generating product |
| KR20200099145A (ko) * | 2017-12-28 | 2020-08-21 | 필립모리스 프로덕츠 에스.에이. | 에어로졸 발생 물품용 견고한 필터 |
| WO2019130153A1 (en) * | 2017-12-28 | 2019-07-04 | Philip Morris Products S.A. | Firm filter for aerosol-generating article |
| WO2019130154A1 (en) | 2017-12-28 | 2019-07-04 | Philip Morris Products S.A. | Firm filter for aerosol-generating article |
| MX2020008709A (es) | 2018-02-23 | 2020-09-25 | Acetate Int Llc | Fibra de acetato de celulosa de denier total alto para filtros huecos y filtros no envueltos. |
| GB201903290D0 (en) | 2019-03-11 | 2019-04-24 | Nicoventures Trading Ltd | An article for use in a non-combustible aerosol provision system |
| JP7904006B2 (ja) | 2019-04-04 | 2026-08-12 | フィリップ・モーリス・プロダクツ・ソシエテ・アノニム | 中空管状支持要素を備えるエアロゾル発生物品 |
| GB201908356D0 (en) | 2019-06-11 | 2019-07-24 | Nicoventures Trading Ltd | An article for use in a non-combustible aerosol provision system |
| GB201911872D0 (en) * | 2019-08-19 | 2019-10-02 | British American Tobacco Investments Ltd | A mouthpiece for an article for use in an aerosol provision system and an article for use in an aerosol provision system |
| ES3059225T3 (en) * | 2019-11-29 | 2026-03-19 | Philip Morris Products Sa | Aerosol generating article with thick paper |
| PL4065771T3 (pl) | 2019-11-29 | 2024-11-18 | Philip Morris Products S.A. | Element substratu do wytwarzania aerozolu z podwójną owijką papierową |
| JP7583804B2 (ja) * | 2019-12-03 | 2024-11-14 | フィリップ・モーリス・プロダクツ・ソシエテ・アノニム | 新規の濾過材料を有するエアロゾル発生物品フィルター |
| KR20220109420A (ko) * | 2019-12-03 | 2022-08-04 | 필립모리스 프로덕츠 에스.에이. | 신규한 여과 재료를 갖는 에어로졸 발생 물품 필터 |
| WO2021165509A1 (en) * | 2020-02-20 | 2021-08-26 | Philip Morris Products S.A. | Aerosol-generating article having bridging element with basis weight |
| EP4599706A1 (en) * | 2024-02-12 | 2025-08-13 | Nicoventures Trading Limited | A consumable for use with a non-combustible aerosol provision device and a system for heating aerosol-generating material |
Family Cites Families (32)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE334665C (de) * | 1917-10-29 | 1921-03-17 | Johannes Richter | Zigarette, Zigarillo oder Zigarre |
| FR2109761A5 (ko) * | 1970-10-05 | 1972-05-26 | Eastman Kodak Co | |
| US4007745A (en) * | 1971-03-23 | 1977-02-15 | Celanese Corporation | Filter |
| US4173504A (en) * | 1977-01-19 | 1979-11-06 | Chisso Corporation | Method for producing tobacco filters |
| US4387728A (en) * | 1981-03-19 | 1983-06-14 | Brown & Williamson Tobacco Corporation | Cigarette filter |
| US4522616A (en) * | 1982-03-10 | 1985-06-11 | Celanese Corporation | Method and apparatus for forming cigarette filter rods |
| GB8531660D0 (en) * | 1985-12-23 | 1986-02-05 | British American Tobacco Co | Smoking articles |
| CA1324054C (en) * | 1987-03-02 | 1993-11-09 | Hoechst Celanese Corporation | Method and device for independently adjusting filter rod density and resistance to draw |
| US5947126A (en) * | 1997-05-29 | 1999-09-07 | Eastman Chemical Co. | Environmentally disintegratable tobacco smoke filter rod |
| EP1098036B1 (en) * | 1998-05-12 | 2006-01-11 | Japan Tobacco Inc. | Cigarette filter roll paper, cigarette filter, and filter cigarette |
| DE19951062C2 (de) * | 1999-10-22 | 2002-04-04 | Rhodia Acetow Gmbh | Hochleistungs-Zigarettenfilter |
| DE10207357A1 (de) * | 2002-02-21 | 2003-09-11 | Rhodia Acetow Gmbh | Vorrichtung zur gleichzeitigen, kontinuierlichen Messung und Regelung der Acetat- und Triacetinmenge in Filterstäben in der Zigarettenindustrie |
| US7878962B2 (en) * | 2005-05-03 | 2011-02-01 | Philip Morris Usa Inc. | Cigarettes and filter subassemblies with squeezable flavor capsule and methods of manufacture |
| US20100108081A1 (en) * | 2008-10-31 | 2010-05-06 | Leigh Ann Blevins Joyce | Filtered cigarette with flavored tipping material |
| CN201399400Y (zh) * | 2009-02-27 | 2010-02-10 | 上海兰宝传感器有限公司 | 增塑剂定量喷洒装置 |
| GB201004976D0 (en) * | 2010-03-24 | 2010-05-12 | Filtrona Int Ltd | Tobacco smoke filter |
| CN105167184B (zh) | 2010-05-31 | 2019-08-23 | 日本烟草产业株式会社 | 香烟用过滤嘴和香烟 |
| EP2462821A1 (en) | 2010-12-10 | 2012-06-13 | Philip Morris Products S.A. | Smoking article having embossed transparent wrapper |
| EP2510814A1 (en) * | 2011-04-15 | 2012-10-17 | Philip Morris Products S.A. | Ventilated smoking article including sorbent material |
| UA112328C2 (uk) * | 2011-11-07 | 2016-08-25 | Філіп Морріс Продактс С.А. | Ментолвмісний курильний виріб |
| CN102687910B (zh) * | 2012-04-18 | 2014-04-02 | 广西中烟工业有限责任公司 | 一种烟用滤棒成形机增塑剂喷洒量的控制方法 |
| GB2503644A (en) * | 2012-05-03 | 2014-01-08 | British American Tobacco Co | Filter |
| WO2013179428A1 (ja) * | 2012-05-30 | 2013-12-05 | 日本たばこ産業株式会社 | シガレット及び包装部材 |
| ES2821430T3 (es) * | 2012-05-30 | 2021-04-26 | Japan Tobacco Inc | Cigarrillo |
| GB201211523D0 (en) * | 2012-06-27 | 2012-08-08 | Filtrona Filter Prod Dev Co | Tobacco smoke filter |
| TW201438607A (zh) | 2012-10-16 | 2014-10-16 | British American Tobacco Co | 菸品包裝紙及製作菸品之方法 |
| ES2895934T3 (es) | 2013-07-16 | 2022-02-23 | Philip Morris Products Sa | Filtro de artículo para fumar para un fácil apagado |
| RU2688379C2 (ru) | 2013-07-16 | 2019-05-21 | Филип Моррис Продактс С.А. | Прочный в радиальном направлении фильтр курительного изделия |
| WO2015075804A1 (ja) | 2013-11-21 | 2015-05-28 | 日本たばこ産業株式会社 | シガレット |
| AU2014383576B2 (en) * | 2014-02-24 | 2019-02-28 | Philip Morris Products S.A. | Filter with improved hardness and filtration efficiency |
| EP3209149B1 (en) | 2014-10-20 | 2020-02-12 | Philip Morris Products S.a.s. | Hydrophobic tipping paper |
| GB201419838D0 (en) * | 2014-11-07 | 2014-12-24 | British American Tobacco Co | Smoking article assembly machine and method of making a smoking article |
-
2016
- 2016-08-26 KR KR1020187008387A patent/KR20180044372A/ko not_active Ceased
- 2016-08-26 JP JP2018529713A patent/JP2018531621A/ja active Pending
- 2016-08-26 EA EA201890550A patent/EA034059B1/ru not_active IP Right Cessation
- 2016-08-26 US US15/755,837 patent/US20180325166A1/en not_active Abandoned
- 2016-08-26 BR BR112018003916-0A patent/BR112018003916A2/pt not_active Application Discontinuation
- 2016-08-26 UA UAA201802983A patent/UA120553C2/uk unknown
- 2016-08-26 WO PCT/EP2016/001448 patent/WO2017036586A1/en not_active Ceased
- 2016-08-26 CN CN201680050297.XA patent/CN108024569A/zh active Pending
- 2016-08-26 ES ES16769856T patent/ES2768980T3/es active Active
- 2016-08-26 PL PL16769856T patent/PL3340813T3/pl unknown
- 2016-08-26 KR KR1020207010928A patent/KR20200044129A/ko not_active Ceased
- 2016-08-26 MX MX2018002274A patent/MX2018002274A/es unknown
- 2016-08-26 EP EP16769856.2A patent/EP3340813B1/en not_active Revoked
-
2018
- 2018-02-13 PH PH12018500326A patent/PH12018500326A1/en unknown
-
2020
- 2020-02-07 JP JP2020019263A patent/JP2020096617A/ja not_active Withdrawn
-
2022
- 2022-01-24 JP JP2022008549A patent/JP7481375B2/ja active Active
Also Published As
| Publication number | Publication date |
|---|---|
| JP2022058733A (ja) | 2022-04-12 |
| WO2017036586A1 (en) | 2017-03-09 |
| EP3340813B1 (en) | 2019-11-27 |
| CN108024569A (zh) | 2018-05-11 |
| EA034059B1 (ru) | 2019-12-24 |
| KR20180044372A (ko) | 2018-05-02 |
| US20180325166A1 (en) | 2018-11-15 |
| BR112018003916A2 (pt) | 2018-09-25 |
| JP7481375B2 (ja) | 2024-05-10 |
| JP2018531621A (ja) | 2018-11-01 |
| ES2768980T3 (es) | 2020-06-24 |
| EP3340813A1 (en) | 2018-07-04 |
| PL3340813T3 (pl) | 2020-05-18 |
| JP2020096617A (ja) | 2020-06-25 |
| MX2018002274A (es) | 2018-09-11 |
| UA120553C2 (uk) | 2019-12-26 |
| PH12018500326A1 (en) | 2018-08-29 |
| EA201890550A1 (ru) | 2018-07-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP7481375B2 (ja) | 喫煙物品 | |
| KR102236173B1 (ko) | 흡연 물품 | |
| US20210321665A1 (en) | Smoking article filter for easy extinguishing | |
| US20240268453A1 (en) | Filter material for segments for smoking articles with reduced creep tendency | |
| US12484611B2 (en) | Firm filter for aerosol-generating article | |
| CN111511228B (zh) | 坚固的气溶胶生成制品用过滤嘴 | |
| HK1218234B (en) | Smoking article filter for easy extinguishing |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A107 | Divisional application of patent | ||
| PA0104 | Divisional application for international application |
Comment text: Divisional Application for International Patent Patent event code: PA01041R01D Patent event date: 20200414 Application number text: 1020187008387 Filing date: 20180323 |
|
| PG1501 | Laying open of application | ||
| A201 | Request for examination | ||
| PA0201 | Request for examination |
Patent event code: PA02012R01D Patent event date: 20210617 Comment text: Request for Examination of Application |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20210628 Patent event code: PE09021S01D |
|
| E601 | Decision to refuse application | ||
| PE0601 | Decision on rejection of patent |
Patent event date: 20211203 Comment text: Decision to Refuse Application Patent event code: PE06012S01D Patent event date: 20210628 Comment text: Notification of reason for refusal Patent event code: PE06011S01I |
|
| E601 | Decision to refuse application | ||
| E801 | Decision on dismissal of amendment | ||
| PE0601 | Decision on rejection of patent |
Patent event date: 20220211 Comment text: Decision to Refuse Application Patent event code: PE06012S01D Patent event date: 20210628 Comment text: Notification of reason for refusal Patent event code: PE06011S01I |
|
| PE0801 | Dismissal of amendment |
Patent event code: PE08012E01D Comment text: Decision on Dismissal of Amendment Patent event date: 20220211 Patent event code: PE08011R01I Comment text: Amendment to Specification, etc. Patent event date: 20220120 Patent event code: PE08011R01I Comment text: Amendment to Specification, etc. Patent event date: 20210813 |