KR20200048085A - 페브릭을 중간심재로 활용한 육아용 매트제조방법 - Google Patents
페브릭을 중간심재로 활용한 육아용 매트제조방법 Download PDFInfo
- Publication number
- KR20200048085A KR20200048085A KR1020180129770A KR20180129770A KR20200048085A KR 20200048085 A KR20200048085 A KR 20200048085A KR 1020180129770 A KR1020180129770 A KR 1020180129770A KR 20180129770 A KR20180129770 A KR 20180129770A KR 20200048085 A KR20200048085 A KR 20200048085A
- Authority
- KR
- South Korea
- Prior art keywords
- mat
- tpu
- roller
- fabric
- layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B37/00—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding
- B32B37/10—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by the pressing technique, e.g. using action of vacuum or fluid pressure
-
- A—HUMAN NECESSITIES
- A47—FURNITURE; DOMESTIC ARTICLES OR APPLIANCES; COFFEE MILLS; SPICE MILLS; SUCTION CLEANERS IN GENERAL
- A47D—FURNITURE SPECIALLY ADAPTED FOR CHILDREN
- A47D15/00—Accessories for children's furniture, e.g. safety belts or baby-bottle holders
- A47D15/001—Mattresses
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/40—Layered products comprising a layer of synthetic resin comprising polyurethanes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B33/00—Layered products characterised by particular properties or particular surface features, e.g. particular surface coatings; Layered products designed for particular purposes not covered by another single class
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B37/00—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding
- B32B37/06—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by the heating method
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B38/00—Ancillary operations in connection with laminating processes
- B32B38/06—Embossing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B5/00—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts
- B32B5/18—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by features of a layer of foamed material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B5/00—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts
- B32B5/22—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by the presence of two or more layers which are next to each other and are fibrous, filamentary, formed of particles or foamed
- B32B5/24—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by the presence of two or more layers which are next to each other and are fibrous, filamentary, formed of particles or foamed one layer being a fibrous or filamentary layer
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B37/00—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding
- B32B37/10—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by the pressing technique, e.g. using action of vacuum or fluid pressure
- B32B2037/109—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by the pressing technique, e.g. using action of vacuum or fluid pressure using a squeegee
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2250/00—Layers arrangement
- B32B2250/40—Symmetrical or sandwich layers, e.g. ABA, ABCBA, ABCCBA
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2255/00—Coating on the layer surface
- B32B2255/26—Polymeric coating
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2266/00—Composition of foam
- B32B2266/02—Organic
- B32B2266/0214—Materials belonging to B32B27/00
- B32B2266/0278—Polyurethane
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2471/00—Floor coverings
- B32B2471/04—Mats
Landscapes
- Health & Medical Sciences (AREA)
- General Health & Medical Sciences (AREA)
- Pediatric Medicine (AREA)
- Physics & Mathematics (AREA)
- Fluid Mechanics (AREA)
- Laminated Bodies (AREA)
Abstract
이를 위해, 본 발명은 표면에 인쇄층(111)이 형성되고 소정의 폭을 갖는 페블릭(110)을 공급하면서 인쇄층(111)의 상면에 액상의 TPU(150)를 공급하여 TPU를 고형화시켜 표면층(112)을 형성하는 단계와, 표면층(112)이 형성된 페블릭(110)과 PU스펀지(210)를 각각 이송시키면서 이들의 접착면에 액상의 TPU를 공급하여 TPU층(151)을 형성한 다음 히팅 압착 롤러(251)와 실리콘 롤러(252)의 사이를 통과시키면서 열을 가해 합지하여 반제품(270)을 얻는 단계와, 반제품(270)을 양쪽에서 공급하면서 PU스펀지(210)의 접착면에 액상의 TPU(150)를 도포한 다음 히팅 압착 롤러(351)와 실리콘 롤러(352)를 통과시키면서 열을 가해 이들을 합지하는 단계와, 합지된 매트(370)를 소정의 크기로 절단하는 단계와, 소정의 크기로 절단된 매트의 테두리를 마감 처리하는 단계로 이루어진 것을 특징으로 한다.
Description
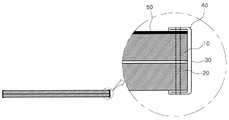
도 2는 도 1의 A-A선 단면도
도 3은 종래 매트의 합지공정을 나타낸 상태도
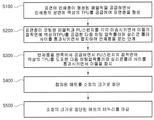
도 4는 본 발명의 제조방법을 설명하기 위한 플로우챠트
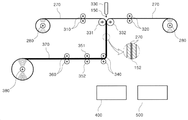
도 5a 및 도 5b는 본 발명에 사용되는 제조장치를 나타낸 구성도
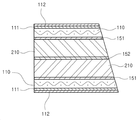
도 6은 본 발명에 의해 생산된 유아용 매트의 종단면도
112 : 표면층 131 : 표면이 거친 무광 롤러
132, 232 : 실리콘 롤러 150 : TPU
151, 152 : TPU층 160 : 엠보싱 롤러
210 : PU스펀지 251, 351 : 히팅 압착 롤러
252, 352 : 실리콘 롤러 270 : 반제품
370 : 매트
Claims (5)
- 표면에 인쇄층(111)이 형성되고 소정의 폭을 갖는 페블릭(110)을 공급하면서 인쇄층(111)의 상면에 액상의 TPU(150)를 공급하여 TPU를 고형화시켜 표면층(112)을 형성하는 단계와, 표면층(112)이 형성된 페블릭(110)과 PU스펀지(210)를 각각 이송시키면서 이들의 접착면에 액상의 TPU를 공급하여 TPU층(151)을 형성한 다음 히팅 압착 롤러(251)와 실리콘 롤러(252)의 사이를 통과시키면서 열을 가해 합지하여 반제품(270)을 얻는 단계와, 반제품(270)을 양쪽에서 공급하면서 PU스펀지(210)의 접착면에 액상의 TPU(150)를 도포한 다음 히팅 압착 롤러(351)와 실리콘 롤러(352)를 통과시키면서 열을 가해 이들을 합지하는 단계와, 합지된 매트(370)를 소정의 크기로 절단하는 단계와, 소정의 크기로 절단된 매트의 테두리를 마감 처리하는 단계로 이루어진 것을 특징으로 하는 페브릭을 중간심재로 활용한 육아용 매트제조방법.
- 청구항 1에 있어서,
상기 페블릭(110)을 공급하면서 인쇄층(111)의 상면에 액상의 TPU(150)를 1, 2차 코팅하여 고형화시키는 것을 특징으로 하는 페브릭을 중간심재로 활용한 육아용 매트제조방법. - 청구항 2에 있어서,
상기 액상 TPU(150)의 1차 코팅은 표면이 거친 냉각 무광 롤러(131)와 실리콘 롤러(132)를 통과시키면서 실시하고, 2차 코팅은 표면이 고운 냉각 무광 롤러(141)와 실리콘 롤러(142)를 통과시키면서 실시하는 것을 특징으로 하는 페브릭을 중간심재로 활용한 육아용 매트제조방법. - 청구항 1에 있어서,
상기 표면층(112)은 점도가 낮고, 접착면은 점도가 높은 TPU를 사용하는 것을 특징으로 하는 페브릭을 중간심재로 활용한 육아용 매트제조방법. - 청구항 1에 있어서,
상기 표면층(112)의 TPU가 고형화되기 전에 엠보싱 롤러(160)를 통과시켜 표면층(112)에 엠보싱이 형성되도록 하는 것을 특징으로 하는 페브릭을 중간심재로 활용한 육아용 매트제조방법.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020180129770A KR102174441B1 (ko) | 2018-10-26 | 2018-10-26 | 페브릭을 중간심재로 활용한 육아용 매트제조방법 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020180129770A KR102174441B1 (ko) | 2018-10-26 | 2018-10-26 | 페브릭을 중간심재로 활용한 육아용 매트제조방법 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20200048085A true KR20200048085A (ko) | 2020-05-08 |
| KR102174441B1 KR102174441B1 (ko) | 2020-11-05 |
Family
ID=70677452
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020180129770A Active KR102174441B1 (ko) | 2018-10-26 | 2018-10-26 | 페브릭을 중간심재로 활용한 육아용 매트제조방법 |
Country Status (1)
| Country | Link |
|---|---|
| KR (1) | KR102174441B1 (ko) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR102496549B1 (ko) * | 2021-09-09 | 2023-02-07 | 최정길 | 놀이방 매트의 제조방법 |
| CN117944273A (zh) * | 2024-03-21 | 2024-04-30 | 广州特拓新材料科技有限公司 | 一种热复合材料的制备方法及其热复合材料 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR200416915Y1 (ko) | 2006-02-24 | 2006-05-23 | 조무영 | 폴리에틸렌과 폴리염화비닐이 합지된 점착매트 |
| KR20110121058A (ko) | 2010-04-30 | 2011-11-07 | (주)생활낙원 | 친환경 지능개발 형 놀이방 쿠션매트 제작방법 및 쿠션매트 |
| KR20140020986A (ko) * | 2011-03-30 | 2014-02-19 | 스미토모 베이클리트 컴퍼니 리미티드 | 적층시트의 제조방법 및 적층시트 제조장치 |
| KR101563106B1 (ko) | 2015-01-14 | 2015-10-23 | 진양산업 주식회사 | 유아용 매트의 제조방법 |
| KR101767871B1 (ko) | 2017-03-21 | 2017-08-14 | 신용수 | 친환경 폴리우레탄 수지를 이용한 미끄럼 방지 매트 제조방법 및 이에 의해 제조되는 미끄럼 방지 매트 |
-
2018
- 2018-10-26 KR KR1020180129770A patent/KR102174441B1/ko active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR200416915Y1 (ko) | 2006-02-24 | 2006-05-23 | 조무영 | 폴리에틸렌과 폴리염화비닐이 합지된 점착매트 |
| KR20110121058A (ko) | 2010-04-30 | 2011-11-07 | (주)생활낙원 | 친환경 지능개발 형 놀이방 쿠션매트 제작방법 및 쿠션매트 |
| KR20140020986A (ko) * | 2011-03-30 | 2014-02-19 | 스미토모 베이클리트 컴퍼니 리미티드 | 적층시트의 제조방법 및 적층시트 제조장치 |
| KR101563106B1 (ko) | 2015-01-14 | 2015-10-23 | 진양산업 주식회사 | 유아용 매트의 제조방법 |
| KR101767871B1 (ko) | 2017-03-21 | 2017-08-14 | 신용수 | 친환경 폴리우레탄 수지를 이용한 미끄럼 방지 매트 제조방법 및 이에 의해 제조되는 미끄럼 방지 매트 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR102496549B1 (ko) * | 2021-09-09 | 2023-02-07 | 최정길 | 놀이방 매트의 제조방법 |
| CN117944273A (zh) * | 2024-03-21 | 2024-04-30 | 广州特拓新材料科技有限公司 | 一种热复合材料的制备方法及其热复合材料 |
| CN117944273B (zh) * | 2024-03-21 | 2024-06-14 | 广州特拓新材料科技有限公司 | 一种热复合材料的制备方法及其热复合材料 |
Also Published As
| Publication number | Publication date |
|---|---|
| KR102174441B1 (ko) | 2020-11-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101563106B1 (ko) | 유아용 매트의 제조방법 | |
| KR101885259B1 (ko) | 다층 쿳션 매트 및 그 제조방법 | |
| CN101503016A (zh) | 具有泡沫衬垫层的跑步机带及制造方法 | |
| US6908351B2 (en) | Expanded polystyrene core sports board | |
| KR102174441B1 (ko) | 페브릭을 중간심재로 활용한 육아용 매트제조방법 | |
| KR101138737B1 (ko) | 연질 슬라브재와 피복의 부착장치 | |
| KR101207002B1 (ko) | 폴리에틸렌 매트 및 그 제조방법 | |
| CN106166016A (zh) | 舒适耐用的防滑垫及其生产工艺 | |
| KR101643186B1 (ko) | 트림용 복합재 포일 및 그의 제조방법 | |
| KR101697013B1 (ko) | 친환경 폴리우레탄 발열 쿠션 매트의 제조 방법 및 이로부터 제조되는 친환경 폴리우레탄 발열 쿠션 매트 | |
| KR20190027444A (ko) | 친환경 매트 제조 방법 및 이로 제조된 친환경 매트 | |
| KR20130037149A (ko) | 천연가죽 라미네이팅 방법 및 이를 이용한 천연가죽 시트 | |
| CN103029402A (zh) | 皮革层叠方法和通过皮革层叠方法制成的皮革座椅 | |
| TWI589446B (zh) | Self-adhesive trimming carpet manufacturing methods | |
| CN209795273U (zh) | 座椅 | |
| CN205197691U (zh) | 舒适耐用的防滑垫 | |
| CN114364527A (zh) | 座位用表皮材料和座位用表皮材料的制造方法 | |
| KR102067902B1 (ko) | 친환경 매트 및 친환경 매트 제조방법 | |
| KR20100059114A (ko) | 탄성을 갖는 욕조의 제조방법 및 탄성을 갖는 욕조 | |
| KR101160941B1 (ko) | 인쇄시트가 부착된 eva 매트 제조방법 | |
| KR101450680B1 (ko) | Eva 소재를 이용한 퍼즐의 제조방법 및 그 제조방법에 의한 퍼즐 | |
| KR101784590B1 (ko) | 카펫 제조방법 | |
| KR102143956B1 (ko) | 쿠션 매트의 제조방법 | |
| KR20110127402A (ko) | 쿠션매트 및 그 제조방법 | |
| KR20190091157A (ko) | 휴대용 방석 및 그 제조방법 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0109 | Patent application |
St.27 status event code: A-0-1-A10-A12-nap-PA0109 |
|
| PA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-PA0201 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-3-3-R10-R18-oth-X000 |
|
| D13-X000 | Search requested |
St.27 status event code: A-1-2-D10-D13-srh-X000 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-3-3-R10-R18-oth-X000 |
|
| D14-X000 | Search report completed |
St.27 status event code: A-1-2-D10-D14-srh-X000 |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| E13-X000 | Pre-grant limitation requested |
St.27 status event code: A-2-3-E10-E13-lim-X000 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
St.27 status event code: A-1-2-D10-D22-exm-PE0701 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
St.27 status event code: A-2-4-F10-F11-exm-PR0701 |
|
| PR1002 | Payment of registration fee |
St.27 status event code: A-2-2-U10-U11-oth-PR1002 Fee payment year number: 1 |
|
| PG1601 | Publication of registration |
St.27 status event code: A-4-4-Q10-Q13-nap-PG1601 |
|
| P14-X000 | Amendment of ip right document requested |
St.27 status event code: A-5-5-P10-P14-nap-X000 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 4 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 5 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| PN2301 | Change of applicant |
St.27 status event code: A-5-5-R10-R11-asn-PN2301 |
|
| PN2301 | Change of applicant |
St.27 status event code: A-5-5-R10-R14-asn-PN2301 |
|
| R18 | Changes to party contact information recorded |
Free format text: ST27 STATUS EVENT CODE: A-5-5-R10-R18-OTH-X000 (AS PROVIDED BY THE NATIONAL OFFICE) |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |