KR20200057634A - 타임피스 밸런스 스프링의 토크를 측정하기 위한 방법 및 제조 보조 툴링 - Google Patents
타임피스 밸런스 스프링의 토크를 측정하기 위한 방법 및 제조 보조 툴링 Download PDFInfo
- Publication number
- KR20200057634A KR20200057634A KR1020190142475A KR20190142475A KR20200057634A KR 20200057634 A KR20200057634 A KR 20200057634A KR 1020190142475 A KR1020190142475 A KR 1020190142475A KR 20190142475 A KR20190142475 A KR 20190142475A KR 20200057634 A KR20200057634 A KR 20200057634A
- Authority
- KR
- South Korea
- Prior art keywords
- balance spring
- arbor
- tool
- torque
- mock
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images




Classifications
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01H—MEASUREMENT OF MECHANICAL VIBRATIONS OR ULTRASONIC, SONIC OR INFRASONIC WAVES
- G01H11/00—Measuring mechanical vibrations or ultrasonic, sonic or infrasonic waves by detecting changes in electric or magnetic properties
-
- G—PHYSICS
- G04—HOROLOGY
- G04D—APPARATUS OR TOOLS SPECIALLY DESIGNED FOR MAKING OR MAINTAINING CLOCKS OR WATCHES
- G04D7/00—Measuring, counting, calibrating, testing or regulating apparatus
- G04D7/10—Measuring, counting, calibrating, testing or regulating apparatus for hairsprings of balances
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01L—MEASURING FORCE, STRESS, TORQUE, WORK, MECHANICAL POWER, MECHANICAL EFFICIENCY, OR FLUID PRESSURE
- G01L1/00—Measuring force or stress, in general
- G01L1/04—Measuring force or stress, in general by measuring elastic deformation of gauges, e.g. of springs
- G01L1/046—Measuring force or stress, in general by measuring elastic deformation of gauges, e.g. of springs of spiral springs
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01L—MEASURING FORCE, STRESS, TORQUE, WORK, MECHANICAL POWER, MECHANICAL EFFICIENCY, OR FLUID PRESSURE
- G01L3/00—Measuring torque, work, mechanical power, or mechanical efficiency, in general
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01L—MEASURING FORCE, STRESS, TORQUE, WORK, MECHANICAL POWER, MECHANICAL EFFICIENCY, OR FLUID PRESSURE
- G01L3/00—Measuring torque, work, mechanical power, or mechanical efficiency, in general
- G01L3/02—Rotary-transmission dynamometers
- G01L3/14—Rotary-transmission dynamometers wherein the torque-transmitting element is other than a torsionally-flexible shaft
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01L—MEASURING FORCE, STRESS, TORQUE, WORK, MECHANICAL POWER, MECHANICAL EFFICIENCY, OR FLUID PRESSURE
- G01L5/00—Apparatus for, or methods of, measuring force, work, mechanical power, or torque, specially adapted for specific purposes
- G01L5/22—Apparatus for, or methods of, measuring force, work, mechanical power, or torque, specially adapted for specific purposes for measuring the force applied to control members, e.g. control members of vehicles, triggers
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01N—INVESTIGATING OR ANALYSING MATERIALS BY DETERMINING THEIR CHEMICAL OR PHYSICAL PROPERTIES
- G01N3/00—Investigating strength properties of solid materials by application of mechanical stress
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01N—INVESTIGATING OR ANALYSING MATERIALS BY DETERMINING THEIR CHEMICAL OR PHYSICAL PROPERTIES
- G01N2203/00—Investigating strength properties of solid materials by application of mechanical stress
- G01N2203/02—Details not specific for a particular testing method
- G01N2203/026—Specifications of the specimen
- G01N2203/0288—Springs
Landscapes
- Physics & Mathematics (AREA)
- General Physics & Mathematics (AREA)
- Immunology (AREA)
- Pathology (AREA)
- Chemical & Material Sciences (AREA)
- Analytical Chemistry (AREA)
- Biochemistry (AREA)
- General Health & Medical Sciences (AREA)
- Health & Medical Sciences (AREA)
- Life Sciences & Earth Sciences (AREA)
- Springs (AREA)
- Gripping On Spindles (AREA)
- Testing Of Balance (AREA)
- A Measuring Device Byusing Mechanical Method (AREA)
- Force Measurement Appropriate To Specific Purposes (AREA)
- Dental Tools And Instruments Or Auxiliary Dental Instruments (AREA)
Abstract
Description
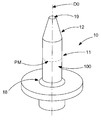
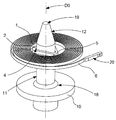
도 2 는 도 1 과 유사한 방식으로, 동일한 모의 아버를 도시하고, 이 모의 아버상에서 밸런스 스프링의 콜렛을 지지하고, 이 밸런스 스프링의 외부 코일은 이러한 외부 코일을 파지하도록 배열된 유지 공구에 의해 유지된다.
도 3 은 도 1 의 모의 아버의 축선을 통하여, 밸런스 스프링을 지지하는 모의 아버 및 유지 공구, 및 밸런스 스프링상에 축방향 추력을 가하도록 각각 배열된 추가의 상부 공구 및 하부 공구의 개략적인 단면도를 도시한다.
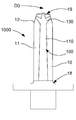
도 4 는 오벨리스크 형태이고 밸런스 스프링을 유지하기 위한 하부 생크 및 밸런스 스프링의 삽입을 위한 상부 생크 둘 다에서, 안내 및/또는 구동 기능을 위한 경사진 편평한 부분을 포함하는 모의 아버의 개략적인 입면도를 도시한다.
도 5 는 오벨리스크 형태이고 밸런스 스프링을 유지하기 위한 하부 생크상의 경사진 편평한 부분 및 밸런스 스프링의 삽입을 위한 상부 생크상의 나선형 홈들을 포함하는 모의 아버의 개략적인 입면도를 도시한다.
도 6 은 밸런스 스프링을 지지하는 도 5 의 모의 아버의 개략적인 부분 평면도를 도시한다.
도 7 은 밸런스 스프링을 지지하는 도 4 의 모의 아버의 개략적인 부분 평면도를 도시한다.
도 8 은 도 5 와 유사하지만 편평한 부분 대신에 직선의 홈들을 갖고 그리고 밸런스 스프링을 지지하는 모의 아버의 개략적인 부분 평면도를 도시한다.
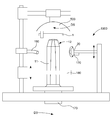
도 9 는 도 4 의 모의 아버, 도 2 의 유지 공구, 도 3 의 추가의 공구들 및 밸런스 스프링을 조작하도록 배열된 파지기를 포함하는 제조 보조 툴링의 개략적인 입면도를 도시한다.
Claims (29)
- 타임피스 발진기용 밸런스 스프링 (1) 의 토크를 측정하는 방법으로서,
상기 밸런스 스프링은, 밸런스 스프링 축선 (DS) 주변에 감겨지고 상기 밸런스 스프링의 외부 단부에서 외부 코일 (6) 및 상기 밸런스 스프링의 내부 단부에서 개구 (3) 를 가진 콜렛 (2) 을 포함하며,
상기 콜렛의 내부 표면 (4) 은 중심맞춤 표면들 (41) 을 포함하고,
상기 중심맞춤 표면들은, 상기 밸런스 스프링 축선 (DS) 을 중심으로 하는 회전의 아버와 협력하고 상기 아버상에 상기 밸런스 스프링 (1) 을 중심맞추도록 배열되며, 상기 밸런스 스프링 (1) 의 자유 상태에서 통과 직경 (DP) 을 규정하고,
- 상기 내부 표면 (4) 또는 상기 통과 직경 (DP) 의 치수들이 결정되고,
- 상기 치수들 또는 상기 직경에 따라서 모의 아버 (10) 를 갖는 메인 공구가 선택되고, 상기 모의 아버는, 상기 모의 아버 (10) 의 엔벌로프 직경이 상기 통과 직경 (DP) 보다 작은 상부에 있는 상기 모의 아버의 정점 (19) 에서부터, 상기 모의 아버 (10) 의 엔벌로프 직경이 상기 통과 직경 (DP) 보다 큰 하부에 있는 상기 모의 아버의 베이스 (18) 까지, 직선 공구 축선 (DO) 상에서, 연속적으로 증가하는 단면을 갖고, 상기 모의 아버 (10) 는 상부에서 삽입 가이드 (12) 를 포함하고, 상기 삽입 가이드의 각각의 섹션은, 상기 공구 축선 (DO) 에 수직인 평면상으로 투영하면, 상기 콜렛 (2) 의 상기 개구 (3) 에 내접되고, 상기 모의 아버 (10) 의 엔벌로프 직경은 상기 통과 직경 (DP) 보다 항상 작고, 상기 삽입 가이드 (12) 는 상기 상부에 배치되어 상기 삽입 가이드 (12) 를 따라서 자체 중량으로 자유롭게 슬라이딩할 수 있는 상기 밸런스 스프링 (1) 의 상기 콜렛 (2) 의 제 1 중심맞춤을 위해 배열되고, 상기 삽입 가이드 (12) 는 실질적으로 절두 원추형 또는 오벨리스크 형상의 적어도 하부 생크 (11) 위에 놓이며, 그리고 상기 하부 생크는 상기 공구 축선 (DO) 상에서 상기 콜렛 (2) 의 자체 중심맞춤을 완성하도록 그리고 상기 하부 생크 (11) 상에 응력없이 상기 밸런스 스프링 (1) 을 유지하도록 배열되며, 상기 하부 생크 (11) 는 미끄러짐 없이 상기 콜렛 (2) 을 통하여 상기 모의 아버 (10) 를 회전 구동하기 위해 또는 그 반대로 하기 위해 상기 콜렛 (2) 의 상기 내부 표면 (4) 과 협력하도록 배열된 구동 수단 (100) 을 포함하고,
- 상기 공구 축선 (DO) 은 중력장에서 플레이스의 수직상에 정렬되며,
- 측정될 밸런스 스프링 (1) 은 파지기 (500) 로 파지되며, 상기 파지기에 의해, 측정될 상기 밸런스 스프링 (1) 은 상기 삽입 가이드 (12) 상에 단순히 중력에 의해 배치되고, '측정 위치' 라고 하는 자체 중심맞춤 축방향 위치에서 단순히 중량의 영향에 의해 정지될 때까지 상기 하부 생크 (11) 상으로 떨어지도록 허용되며,
- 그리고 나서 상기 측정 위치에서 상기 밸런스 스프링 (1) 의 상기 밸런스 스프링 축선 (DS) 과 상기 공구 축선 (DO) 의 동축성 (coaxiality) 이 체크되고,
- 상기 밸런스 스프링 (1) 의 상기 밸런스 스프링 축선 (DS) 이 상기 측정 위치에서 공구 축선 (DO) 에 정렬될 때, 상기 밸런스 스프링 (1) 의 상기 외부 코일 (6) 을 파지하도록 배열된 유지 공구 (20) 가 상기 공구 축선 (DO) 의 방향으로 상기 측정 위치와 수평으로 배치되고, 상기 외부 코일 (6) 은 상기 유지 공구 (20) 에 고정되며,
- 중력장에서 플레이스의 수직 방향으로 상기 유지 공구 (20) 의 수직 위치에 대한 조절이 실시되고, 측정 수단 (170) 을 사용하여, 상기 밸런스 스프링 (1) 에 응력을 주지 않으면서, 상기 공구 축선 (DO) 을 중심으로 상기 메인 공구 및/또는 상기 유지 공구 (20) 를 회전시킴으로써 상기 밸런스 스프링 (1) 의 토크 측정이 실시되는 것을 특징으로 하는, 타임피스 발진기용 밸런스 스프링 (1) 의 토크를 측정하는 방법. - 제 1 항에 있어서,
상기 측정 후에, 상기 밸런스 스프링 (1) 은, 상기 공구 축선 (DO) 에 평행한 상기 유지 공구 (20) 의 병진이동에 의해, 및/또는 상기 유지 공구 (20) 에 대한 상기 메인 공구의 병진이동에 의해, 및/또는 상기 베이스 (18) 에서부터 상기 공구 축선 (DO) 에 평행한 상기 정점 (19) 까지 하부 편평한 공구 (180) 로 상기 밸런스 스프링 (1) 을 추진시킴으로써, 및/또는 진공 파지기를 사용하는 진공 압력에 의해 제거되도록 상기 정점 (19) 위로 구동되고, 그 후 상기 밸런스 스프링 (1) 은 제거되고 그리고 수행된 상기 토크 측정과 관련하여 식별되는 것을 특징으로 하는, 타임피스 발진기용 밸런스 스프링 (1) 의 토크를 측정하는 방법. - 제 1 항에 있어서,
상기 밸런스 스프링 (1) 의 상기 밸런스 스프링 축선 (DS) 이 상기 공구 축선 (DO) 과 정렬되지 않을 때, 상기 측정 위치에서, 상기 베이스 (18) 에서부터 상기 정점 (19) 까지 하부 편평한 공구 (180) 로 상기 밸런스 스프링 (1) 에 추력이 가해지고, 상기 밸런스 스프링 축선 (DS) 이 상기 공구 축선 (DO) 에 정렬될 때까지 자체 중량에 의한 상기 밸런스 스프링 (1) 의 위치결정이 반복되는 것을 특징으로 하는, 타임피스 발진기용 밸런스 스프링 (1) 의 토크를 측정하는 방법. - 제 1 항에 있어서,
중력에 의해 상기 삽입 가이드 (12) 상에 상기 밸런스 스프링 (1) 을 배치하도록 배열된 상기 파지기 (500) 는 진공 파지기로 선택되는 것을 특징으로 하는, 타임피스 발진기용 밸런스 스프링 (1) 의 토크를 측정하는 방법. - 제 4 항에 있어서,
상기 진공 파지기는 상기 측정 후에 상기 밸런스 스프링 (1) 의 제거를 수행하는데 사용되는 것을 특징으로 하는, 타임피스 발진기용 밸런스 스프링 (1) 의 토크를 측정하는 방법. - 제 1 항에 있어서,
상기 밸런스 스프링 (1) 을 상기 메인 공구상에 배치하기 전에, 상기 밸런스 스프링의 각도상 위치는, 상기 밸런스 스프링의 상기 외부 코일 (6) 이 상기 메인 공구 및 상기 유지 공구 (20) 에 대하여 고유 각도상 위치에 위치되는 고유 각도상 위치에서 상기 밸런스 스프링 (1) 을 상기 메인 공구상에 나타내도록, 상기 파지기 (500) 의 각도상 배향을 제어하는 비전 수단으로 결정되는 것을 특징으로 하는, 타임피스 발진기용 밸런스 스프링 (1) 의 토크를 측정하는 방법. - 제 1 항에 있어서,
적용될 측정 범위에 따라서, 상기 상기 밸런스 스프링 (1) 의 코일들의 높이의 4 배 미만인 미리 정해진 오프셋 값에 따라서, 상기 밸런스 스프링 (1) 을 평면에 유지시키거나 또는 상기 밸런스 스프링에 상승 또는 하강하는 우산 (umbrella) 형상을 부여하도록, 상기 유지 공구 (20) 의 수직 위치에 대해 조절을 실시하는 것을 특징으로 하는, 타임피스 발진기용 밸런스 스프링 (1) 의 토크를 측정하는 방법. - 제 7 항에 있어서,
상기 밸런스 스프링 (1) 의 코일들의 높이 이하의 미리 정해진 오프셋 값에 따라서, 상기 밸런스 스프링에 우산 형상으로 부여하도록 상기 유지 공구 (20) 의 수직 위치에 대해 조절을 실시하는 것을 특징으로 하는, 타임피스 발진기용 밸런스 스프링 (1) 의 토크를 측정하는 방법. - 제 1 항에 있어서,
적용될 측정 범위에 따라서, 상기 유지 공구 (20) 는 상기 밸런스 스프링 (1) 의 상기 외부 코일 (6) 에 미리 정해진 값의 약간의 비틀림을 제공하도록 배향되는 것을 특징으로 하는, 타임피스 발진기용 밸런스 스프링 (1) 의 토크를 측정하는 방법. - 제 1 항에 있어서,
상기 메인 공구는, 상기 밸런스 스프링 (1) 또는 상기 모의 아버 (10) 에 토크가 인가되면, 상대 구동을 위해 상기 콜렛 (2) 의 상기 내부 표면 (4) 과 상보적인 방식으로 협력하도록 배열되는 제 1 편평한 부분들 (110) 또는 제 1 리세스들 (210) 을 포함하는 상기 구동 수단 (100) 으로 선택되는 것을 특징으로 하는, 타임피스 발진기용 밸런스 스프링 (1) 의 토크를 측정하는 방법. - 제 10 항에 있어서,
상기 메인 공구는, 상기 하부 생크 (11) 상에 제공되고 상기 공구 축선 (DO) 을 통과하는 평면에 대해 각각 대칭이며 그리고 상기 공구 축선 (DO) 을 통과하는 평면에서 상기 하부 생크 (11) 의 프로파일을 따르는 복수의 제 1 편평한 부분들 (110) 또는 제 1 리세스들 (210), 및 상기 제 1 편평한 부분들 (110) 의 연장부에서, 상기 상부 생크 (12) 상에 제공되고 상기 공구 축선 (DO) 을 통과하는 평면에 대해 각각 대칭이며 그리고 상기 공구 축선 (DO) 을 통과하는 평면에서 상기 상부 생크 (12) 의 프로파일을 따르는 복수의 제 2 편평한 부분들 (120) 또는 제 2 리세스들 (220) 을 가지도록 선택되고, 상기 밸런스 스프링 (1) 이 상기 상부 생크 (12) 상에 배치될 때 그리고/또는 상기 밸런스 스프링 (1) 이 상기 하부 생크 (11) 상에 놓일 때, 상기 콜렛 (2) 의 상기 내부 표면 (4) 에 포함된 구동 표면들은, 상기 밸런스 스프링 (1) 및/또는 상기 모의 아버 (10) 를 회전시킴으로써, 한편으로는 상기 제 1 편평한 부분들 (110) 또는 제 1 리세스들 (210) 그리고 다른 한편으로는 제 2 편평한 부분들 (120) 또는 제 2 리세스들 (220) 과 정렬되는 것을 특징으로 하는, 타임피스 발진기용 밸런스 스프링 (1) 의 토크를 측정하는 방법. - 제 10 항에 있어서,
상기 메인 공구는, 상기 정점 (19) 과 상기 상부 생크 (12) 상에 제공된 상기 제 2 편평한 부분들 (120) 사이에 또는 상기 정점 (19) 과 상기 하부 생크 (11) 상에 제공된 상기 제 1 편평한 부분들 (110) 사이에, 상기 콜렛 (2) 의 상기 내부 표면 (4) 에 포함된 구동 표면들을 안내하기 위해, 진입 가이드 프로파일 (130) 또는 나선형 프로파일을 갖도록 선택되어, 상기 제 2 편평한 부분들 (120) 상에 또는 상기 제 1 편평한 부분들 (110) 을 향하여 놓일 수 있는 것을 특징으로 하는, 타임피스 발진기용 밸런스 스프링 (1) 의 토크를 측정하는 방법. - 제 10 항에 있어서,
상기 밸런스 스프링 (1) 이 파지되고 상기 모의 아버 (10) 에 삽입될 때, 상기 모의 아버 (10) 에 포함된 상기 제 1 편평한 부분들 (110) 또는 제 1 리세스들 (210) 은, 상기 밸런스 스프링 (1) 의 상기 내부 표면의 형상에 따라서, 상기 유지 공구 (20) 에 의한 외부 유지를 위한 각도상 위치에 미리 배향되는 것을 특징으로 하는, 타임피스 발진기용 밸런스 스프링 (1) 의 토크를 측정하는 방법. - 제 1 항에 있어서,
상기 메인 공구는, 상기 밸런스 스프링 (1) 또는 상기 모의 아버 (10) 에 토크가 인가되면, 상대 마찰 구동을 위해 상기 콜렛 (2) 의 상기 내부 표면 (4) 과 협력하도록 배열되는 마찰 표면을 포함하는 상기 구동 수단 (100) 으로 선택되는 것을 특징으로 하는, 타임피스 발진기용 밸런스 스프링 (1) 의 토크를 측정하는 방법. - 제 1 항에 있어서,
상기 밸런스 스프링 (1) 의 토크를 측정하는 동안 상기 유지 공구 (20) 가 고정 유지되고, 상기 모의 아버 (10) 는 공기를 송풍하여 상기 밸런스 스프링 (1) 을 회전시키기 위한 공압 수단 (190) 을 포함하는 이스케이프-홀더에 고정되는 것을 특징으로 하는, 타임피스 발진기용 밸런스 스프링 (1) 의 토크를 측정하는 방법. - 제 1 항에 있어서,
상기 메인 공구는 실질적으로 절두 원추형 또는 오벨리스크 형상의 상부 생크인 상기 삽입 가이드 (12) 로 선택되는 것을 특징으로 하는, 타임피스 발진기용 밸런스 스프링 (1) 의 토크를 측정하는 방법. - 제 1 항에 있어서,
상기 방법은 상기 밸런스 스프링 (1) 의 토크의 측정에 적용되고, 상기 콜렛 (2) 의 상기 내부 표면 (4) 은 상기 밸런스 스프링 (1) 의 상기 밸런스 스프링 축선 (DS) 주변에 N 개의 일정한 변들을 가진 적어도 하나의 편평한 부분 또는 다각형 윤곽 (5) 을 가지며, 상기 메인 공구는, 상기 측정 위치에서 적어도 N 개의 지점들에서 상기 다각형 윤곽 (5) 에 접하도록 배열되는 상기 하부 생크 (11) 의 적어도 하나의 섹션을 포함하는 상기 구동 수단 (100) 으로 선택되는 것을 특징으로 하는, 타임피스 발진기용 밸런스 스프링 (1) 의 토크를 측정하는 방법. - 제 17 항에 있어서,
상기 방법은, 다각형 윤곽 (5) 이 삼각형인 상기 밸런스 스프링 (1) 에 적용되고, 상기 모의 아버 (10) 와 상기 콜렛 (2) 의 상기 내부 표면 (4) 사이의 접촉은 적어도 6 개의 동심 지점들로 형성되는 것을 특징으로 하는, 타임피스 발진기용 밸런스 스프링 (1) 의 토크를 측정하는 방법. - 제 17 항에 있어서,
상기 방법은, 상기 다각형 윤곽 (5) 이 삼각형인 상기 밸런스 스프링 (1) 에 적용되고, 상기 모의 아버 (10) 와 상기 콜렛 (2) 의 상기 내부 표면 (4) 사이의 접촉은 6 개의 동심 지점들로 한정되는 것을 특징으로 하는, 타임피스 발진기용 밸런스 스프링 (1) 의 토크를 측정하는 방법. - 제 1 항에 있어서,
미세기계가공가능한 재료, 규소, 규소와 이산화규소, DLC, 금속 유리, 또는 적어도 부분적으로 비정질 재료로 제조된 상기 밸런스 스프링 (1) 의 토크 측정에 적용되는 것을 특징으로 하는, 타임피스 발진기용 밸런스 스프링 (1) 의 토크를 측정하는 방법. - 타임피스 발진기용 밸런스 스프링 (1) 의 토크를 측정하는 방법을 구현하기 위한 제조 보조 툴링 (1000) 으로서,
상기 제조 보조 툴링은 모의 아버 (10) 를 포함하는 적어도 하나의 메인 공구를 포함하고, 상기 모의 아버는 상기 모의 아버 (10) 의 엔벌로프 직경이 통과 직경 (DP) 보다 작은 상부에 있는 상기 모의 아버의 정점 (19) 에서부터, 상기 모의 아버 (10) 의 엔벌로프 직경이 상기 통과 직경 (DP) 보다 큰 하부에 있는 상기 모의 아버의 베이스 (18) 까지, 직선 공구 축선 (DO) 상에서, 연속적으로 증가하는 단면을 갖고,
상기 모의 아버 (10) 는 상부에서 삽입 가이드 (12) 를 포함하고, 상기 삽입 가이드의 각각의 섹션은, 상기 공구 축선 (DO) 에 수직인 평면상으로 투영하면, 콜렛 (2) 의 개구 (3) 에 내접되며,
상기 모의 아버 (10) 의 엔벌로프 직경은 상기 통과 직경 (DP) 보다 항상 작고,
상기 삽입 가이드 (12) 는 상기 상부에 배치되어 상기 삽입 가이드 (12) 를 따라서 자체 중량으로 자유롭게 슬라이딩할 수 있는 상기 밸런스 스프링 (1) 의 상기 콜렛 (2) 의 제 1 중심맞춤을 위해 배열되고,
상기 삽입 가이드 (12) 는 실질적으로 절두 원추형 또는 오벨리스크 형상의 적어도 하부 생크 (11) 위에 놓이며, 그리고 상기 하부 생크는 상기 공구 축선 (DO) 상에서 상기 콜렛 (2) 의 자체 중심맞춤을 완성하도록 그리고 상기 하부 생크 (11) 상에 응력없이 상기 밸런스 스프링 (1) 을 유지하도록 배열되며,
상기 하부 생크 (11) 는 미끄러짐 없이 상기 콜렛 (2) 을 통하여 상기 모의 아버 (10) 를 회전 구동하기 위해 또는 그 반대로 하기 위해 상기 콜렛 (2) 의 내부 표면 (4) 과 협력하도록 배열된 구동 수단 (100) 을 포함하고,
상기 제조 보조 툴링 (1000) 은 상기 밸런스 스프링 (1) 의 외부 코일 (6) 을 파지하도록 배열된 유지 공구 (20) 및 상기 밸런스 스프링 (1) 의 토크를 측정하도록 배열된 측정 수단 (170) 을 더 포함하는, 제조 보조 툴링 (1000). - 제 21 항에 있어서,
상기 모의 아버 (10) 는 강성인 것을 특징으로 하는, 제조 보조 툴링 (1000). - 제 21 항에 있어서,
상기 모의 아버 (10) 는, 적어도 상기 하부 생크 (11) 상에, 상기 공구 축선 (DO) 에 대하여 적어도 반경방향으로 탄성이고 그리고 상기 콜렛 (2) 의 상기 내부 표면 (4) 과 접촉하도록 배열된 립을 포함하는 것을 특징으로 하는, 제조 보조 툴링 (1000). - 제 21 항에 있어서,
상기 하부 생크 (11) 의 상기 구동 수단 (100) 은, 상기 밸런스 스프링 (1) 에 토크가 인가될 때 상대 구동을 위해, 상기 콜렛 (2) 의 내부 표면 (4) 또는 다각형 윤곽 (5) 과 상보적인 방식으로 협력하도록 배열된 제 1 편평한 부분들 (110) 또는 제 1 리세스들 (210) 을 포함하는 것을 특징으로 하는, 제조 보조 툴링 (1000). - 제 21 항에 있어서,
상기 제조 보조 툴링 (1000) 은 상기 공구 축선 (DO) 에 평행한 상기 유지 공구 (20) 의 병진이동을 위한 수단, 및/또는 상기 유지 공구 (20) 에 대한 상기 메인 공구의 병진이송을 위한 수단, 및/또는 상기 공구 축선 (DO) 에 평행하게 이동가능한 편평한 하부 공구 (180) 를 포함하는 상기 밸런스 스프링 (1) 을 추진하기 위한 수단을 포함하는 것을 특징으로 하는, 제조 보조 툴링 (1000). - 제 21 항에 있어서,
상기 제조 보조 툴링 (1000) 은, 상기 밸런스 스프링 (1) 을 상기 측정 위치에 위치시키기 위해서, 상기 공구 축선 (DO) 에 평행하게 이동가능하도록 배열된 하부 편평한 공구 (180) 를 포함하는 것을 특징으로 하는, 제조 보조 툴링 (1000). - 제 21 항에 있어서,
상기 제조 보조 툴링 (1000) 은 상기 모의 아버 (10) 상에 상기 밸런스 스프링 (1) 을 배치하기 위해 및/또는 상기 측정 후에 상기 밸런스 스프링 (1) 의 제거를 위해 적어도 하나의 진공 파지기 (500) 를 포함하는 것을 특징으로 하는, 제조 보조 툴링 (1000). - 제 27 항에 있어서,
상기 제조 보조 툴링 (1000) 은, 상기 유지 공구 (20) 에 대한 고유 인덱싱된 각도상 위치에서, 상기 메인 공구상에 상기 밸런스 스프링 (1) 을 나타내기 위해서, 상기 파지기 (500) 의 각도상 배향을 제어할 수 있는 비전 수단을 포함하는 것을 특징으로 하는, 제조 보조 툴링 (1000). - 제 21 항에 있어서,
상기 유지 공구 (20) 의 수직 위치는 중력장에서 및/또는 비틀림에 의해 조절가능한 것을 특징으로 하는, 제조 보조 툴링 (1000).
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP18206381.8A EP3654111B1 (fr) | 2018-11-15 | 2018-11-15 | Procédé de mesure de couple d'un spiral d'horlogerie et son dispositif |
| EP18206381.8 | 2018-11-15 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20200057634A true KR20200057634A (ko) | 2020-05-26 |
| KR102206413B1 KR102206413B1 (ko) | 2021-01-22 |
Family
ID=64331707
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020190142475A Active KR102206413B1 (ko) | 2018-11-15 | 2019-11-08 | 타임피스 밸런스 스프링의 토크를 측정하기 위한 방법 및 제조 보조 툴링 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US11921468B2 (ko) |
| EP (1) | EP3654111B1 (ko) |
| JP (1) | JP6916856B2 (ko) |
| KR (1) | KR102206413B1 (ko) |
| CN (1) | CN111190340B (ko) |
| RU (1) | RU2723966C1 (ko) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2021006523A1 (ko) | 2019-07-08 | 2021-01-14 | 주식회사 엠디헬스케어 | 세균 메타게놈 분석을 통한 뇌종양 진단방법 |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112240813B (zh) * | 2020-10-14 | 2021-11-30 | 中国平煤神马能源化工集团有限责任公司 | 一种用于深孔地应力测量的振弦式三维应力传感器 |
| CN114963945B (zh) * | 2020-10-30 | 2024-12-03 | 武汉职业技术学院 | 一种精准智能化定位设备及定位方法 |
| EP4030241A1 (fr) | 2021-01-18 | 2022-07-20 | Richemont International S.A. | Procede de fabrication de ressorts spiraux d'horlogerie |
| CN113916182B (zh) * | 2021-09-29 | 2022-05-17 | 苏州威达智电子科技有限公司 | 一种触摸板测试设备 |
| EP4202576A1 (fr) | 2021-12-22 | 2023-06-28 | Richemont International S.A. | Procédé de contrôle et de fabrication de ressorts spiraux d'horlogerie |
| EP4453665A1 (fr) * | 2021-12-22 | 2024-10-30 | Richemont International SA | Procédé de controle et de fabrication de ressorts spiraux d'horlogerie |
| EP4310598A1 (fr) | 2022-07-18 | 2024-01-24 | Richemont International S.A. | Procédé de controle et de fabrication de ressorts spiraux d'horlogerie |
| CN117288606B (zh) * | 2023-11-27 | 2024-01-23 | 太原理工大学 | 一种大冲击载荷加载装置 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH06109592A (ja) * | 1992-09-30 | 1994-04-19 | Yokogawa Electric Corp | 渦巻きばねの評価法 |
| JP2747263B2 (ja) * | 1995-11-27 | 1998-05-06 | 杉▲崎▼計器株式会社 | コイルばね試験機 |
| JP4090398B2 (ja) * | 2003-07-02 | 2008-05-28 | 日本計測システム株式会社 | トーションばね試験機 |
| EP2128723A1 (fr) * | 2008-05-27 | 2009-12-02 | Sigatec SA | Procédé de fabrication ou d'assemblage d'un oscillateur et oscillateur obtenu selon ce procédé |
| JP5977495B2 (ja) * | 2010-08-31 | 2016-08-24 | ロレックス・ソシエテ・アノニムRolex Sa | ひげぜんまいのトルクを測定するための装置 |
| JP6343651B2 (ja) * | 2015-12-18 | 2018-06-13 | セー エス ウー エム・サントル・スイス・デレクトロニク・エ・ドゥ・ミクロテクニク・エス アー・ルシェルシュ・エ・デヴェロプマン | 材料を除去することによって所定の剛性をもつひげぜんまいを製作する方法 |
Family Cites Families (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3994168A (en) | 1973-03-05 | 1976-11-30 | Andrew Varga | Fluid meter |
| US3927559A (en) * | 1974-11-13 | 1975-12-23 | Motorola Inc | Torque measuring means for miniature watch motors or the like |
| JPS5193266U (ko) * | 1975-01-24 | 1976-07-26 | ||
| CH613833GA3 (en) * | 1977-04-04 | 1979-10-31 | Elastic collet for timepiece balance | |
| SU716682A1 (ru) | 1977-10-17 | 1980-02-25 | Петродворцовый Ордена Трудового Красного Знамени Часовой Завод | Устройство дл изготовлени плоских спиральных пружин |
| JPS59142429A (ja) | 1983-02-03 | 1984-08-15 | Seiko Epson Corp | 超微少トルク測定器 |
| CN1029156C (zh) | 1992-04-22 | 1995-06-28 | 陕西省计量测试研究所 | 计度器摩擦力矩测试仪 |
| CN2261621Y (zh) | 1996-06-28 | 1997-09-03 | 陕西省计量测试研究所 | 磁浮式计数器摩擦力矩测试仪 |
| EP1473604B1 (fr) | 2003-04-29 | 2010-06-23 | Patek Philippe SA Genève | Organe de régulation à balancier et à spiral plan pour mouvement d'horlogerie |
| EP2151722B8 (fr) * | 2008-07-29 | 2021-03-31 | Rolex Sa | Spiral pour résonateur balancier-spiral |
| EP2455825B1 (fr) * | 2010-11-18 | 2016-08-17 | Nivarox-FAR S.A. | Procédé d'appairage et d'ajustement d'un sous-ensemble d'horlogerie |
| CN201993191U (zh) | 2011-01-25 | 2011-09-28 | 四川新川航空仪器有限责任公司 | 准确检测游丝力矩和线性度的测量头 |
| EP2690507B1 (fr) * | 2012-07-26 | 2014-12-31 | Nivarox-FAR S.A. | Spiral d'horlogerie |
| EP2728423A1 (fr) | 2012-11-06 | 2014-05-07 | Nivarox-FAR S.A. | Ensemble balancier-spiral d'horlogerie |
| EP2781970B1 (fr) * | 2013-03-19 | 2016-03-16 | Nivarox-FAR S.A. | Mécanisme de réglage de spiral d'horlogerie |
| EP2884347A1 (fr) | 2013-12-16 | 2015-06-17 | ETA SA Manufacture Horlogère Suisse | Spiral avec dispositif anti-rapprochement de spires |
| CN203673235U (zh) | 2013-12-23 | 2014-06-25 | 杭州手表有限公司 | 一种无卡度褶框游丝调速系统 |
| JP6234851B2 (ja) * | 2014-03-14 | 2017-11-22 | 盛岡セイコー工業株式会社 | ひげ玉、てんぷ、ムーブメント及び時計、並びにてんぷ製造方法 |
| CN207964162U (zh) | 2017-12-28 | 2018-10-12 | 电子科技大学 | 适用于微推力器测试系统电磁测力器的标定装置 |
-
2018
- 2018-11-15 EP EP18206381.8A patent/EP3654111B1/fr active Active
-
2019
- 2019-10-24 US US16/662,222 patent/US11921468B2/en active Active
- 2019-11-08 KR KR1020190142475A patent/KR102206413B1/ko active Active
- 2019-11-08 JP JP2019202923A patent/JP6916856B2/ja active Active
- 2019-11-14 RU RU2019136537A patent/RU2723966C1/ru active
- 2019-11-15 CN CN201911119400.3A patent/CN111190340B/zh active Active
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH06109592A (ja) * | 1992-09-30 | 1994-04-19 | Yokogawa Electric Corp | 渦巻きばねの評価法 |
| JP2747263B2 (ja) * | 1995-11-27 | 1998-05-06 | 杉▲崎▼計器株式会社 | コイルばね試験機 |
| JP4090398B2 (ja) * | 2003-07-02 | 2008-05-28 | 日本計測システム株式会社 | トーションばね試験機 |
| EP2128723A1 (fr) * | 2008-05-27 | 2009-12-02 | Sigatec SA | Procédé de fabrication ou d'assemblage d'un oscillateur et oscillateur obtenu selon ce procédé |
| JP5977495B2 (ja) * | 2010-08-31 | 2016-08-24 | ロレックス・ソシエテ・アノニムRolex Sa | ひげぜんまいのトルクを測定するための装置 |
| JP6343651B2 (ja) * | 2015-12-18 | 2018-06-13 | セー エス ウー エム・サントル・スイス・デレクトロニク・エ・ドゥ・ミクロテクニク・エス アー・ルシェルシュ・エ・デヴェロプマン | 材料を除去することによって所定の剛性をもつひげぜんまいを製作する方法 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2021006523A1 (ko) | 2019-07-08 | 2021-01-14 | 주식회사 엠디헬스케어 | 세균 메타게놈 분석을 통한 뇌종양 진단방법 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2020085901A (ja) | 2020-06-04 |
| CN111190340B (zh) | 2021-09-17 |
| JP6916856B2 (ja) | 2021-08-11 |
| EP3654111A1 (fr) | 2020-05-20 |
| RU2723966C1 (ru) | 2020-06-18 |
| CN111190340A (zh) | 2020-05-22 |
| KR102206413B1 (ko) | 2021-01-22 |
| EP3654111B1 (fr) | 2022-02-16 |
| US20200159171A1 (en) | 2020-05-21 |
| US11921468B2 (en) | 2024-03-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR102206413B1 (ko) | 타임피스 밸런스 스프링의 토크를 측정하기 위한 방법 및 제조 보조 툴링 | |
| JP2012112965A (ja) | プレートにブリッジを位置決めする装置 | |
| CN109352560A (zh) | 一种柱形光学元件的工装夹具 | |
| JP7093862B2 (ja) | 計時器用の設定及び/又は調整機構 | |
| CN112882372B (zh) | 用于钟表部件的支持系统 | |
| US10933498B2 (en) | Device and method for inserting a tool into a tool receptacle | |
| KR102543784B1 (ko) | 시계 설정 머신 및 설정 방법 | |
| KR102276497B1 (ko) | 시계 어셈블리용 리셉터클 | |
| JPH04310814A (ja) | 工作物の測定方法及び装置 | |
| US10099337B2 (en) | Tools for lens processing | |
| HK40029297B (en) | Method and production support tooling for measuring the torque of a timepiece balance spring | |
| HK40029297A (en) | Method and production support tooling for measuring the torque of a timepiece balance spring | |
| JP7663694B2 (ja) | 特に計時器構成要素を装備するための、力及び距離を同時に測定するデバイス | |
| CN211717314U (zh) | 用于制作热压缩试验试样的专用组合工装 | |
| CN112639389B (zh) | 钟表活动部件的几何检测设备 | |
| CN111699161A (zh) | 用于生产玻璃容器的机器的固定卡盘 | |
| JP2709622B2 (ja) | レンズの加工方法およびそれに用いるレンズ接着装置 | |
| JPS6336904B2 (ko) | ||
| JPH0158136B2 (ko) | ||
| JP2022114206A (ja) | キャピラリカッタ | |
| HK40059309A (en) | Receptacle for horological assembly | |
| HK40050186B (en) | Geometric control device for timepiece mobiles | |
| HK40050186A (en) | Geometric control device for timepiece mobiles | |
| HK40059307A (en) | Horological setting and/or adjustment mechanism | |
| RU1834754C (ru) | Способ зажима тонкостенных трубчатых деталей |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0109 | Patent application |
St.27 status event code: A-0-1-A10-A12-nap-PA0109 |
|
| PA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-PA0201 |
|
| D13-X000 | Search requested |
St.27 status event code: A-1-2-D10-D13-srh-X000 |
|
| D14-X000 | Search report completed |
St.27 status event code: A-1-2-D10-D14-srh-X000 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
St.27 status event code: A-1-2-D10-D22-exm-PE0701 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
St.27 status event code: A-2-4-F10-F11-exm-PR0701 |
|
| PR1002 | Payment of registration fee |
St.27 status event code: A-2-2-U10-U11-oth-PR1002 Fee payment year number: 1 |
|
| PG1601 | Publication of registration |
St.27 status event code: A-4-4-Q10-Q13-nap-PG1601 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 4 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 5 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 6 |
|
| U11 | Full renewal or maintenance fee paid |
Free format text: ST27 STATUS EVENT CODE: A-4-4-U10-U11-OTH-PR1001 (AS PROVIDED BY THE NATIONAL OFFICE) Year of fee payment: 6 |