KR20200057719A - 교환가능 컨덕터를 갖는 empt 코일 - Google Patents
교환가능 컨덕터를 갖는 empt 코일 Download PDFInfo
- Publication number
- KR20200057719A KR20200057719A KR1020207009087A KR20207009087A KR20200057719A KR 20200057719 A KR20200057719 A KR 20200057719A KR 1020207009087 A KR1020207009087 A KR 1020207009087A KR 20207009087 A KR20207009087 A KR 20207009087A KR 20200057719 A KR20200057719 A KR 20200057719A
- Authority
- KR
- South Korea
- Prior art keywords
- coil
- current density
- rest
- region
- high current
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 239000004020 conductor Substances 0.000 title description 2
- 238000003466 welding Methods 0.000 claims abstract description 32
- 238000000034 method Methods 0.000 claims abstract description 15
- 238000013461 design Methods 0.000 claims description 10
- 230000000295 complement effect Effects 0.000 claims description 6
- 229910052751 metal Inorganic materials 0.000 claims description 4
- 239000002184 metal Substances 0.000 claims description 4
- 238000004519 manufacturing process Methods 0.000 description 7
- 239000000463 material Substances 0.000 description 7
- 238000004804 winding Methods 0.000 description 7
- 230000008901 benefit Effects 0.000 description 6
- 238000001816 cooling Methods 0.000 description 5
- 230000015572 biosynthetic process Effects 0.000 description 4
- 230000008569 process Effects 0.000 description 4
- 230000008859 change Effects 0.000 description 3
- 230000003071 parasitic effect Effects 0.000 description 3
- 230000035882 stress Effects 0.000 description 3
- 238000005452 bending Methods 0.000 description 2
- 238000005336 cracking Methods 0.000 description 2
- 239000012212 insulator Substances 0.000 description 2
- 238000012545 processing Methods 0.000 description 2
- 230000007704 transition Effects 0.000 description 2
- QGQFOJGMPGJJGG-UHFFFAOYSA-K [B+3].[O-]N=O.[O-]N=O.[O-]N=O Chemical compound [B+3].[O-]N=O.[O-]N=O.[O-]N=O QGQFOJGMPGJJGG-UHFFFAOYSA-K 0.000 description 1
- 230000001133 acceleration Effects 0.000 description 1
- 230000002411 adverse Effects 0.000 description 1
- QLJCFNUYUJEXET-UHFFFAOYSA-K aluminum;trinitrite Chemical compound [Al+3].[O-]N=O.[O-]N=O.[O-]N=O QLJCFNUYUJEXET-UHFFFAOYSA-K 0.000 description 1
- 239000012141 concentrate Substances 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 239000012809 cooling fluid Substances 0.000 description 1
- 230000006698 induction Effects 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 239000012811 non-conductive material Substances 0.000 description 1
- 239000000615 nonconductor Substances 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 230000008646 thermal stress Effects 0.000 description 1
- 238000012546 transfer Methods 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K20/00—Non-electric welding by applying impact or other pressure, with or without the application of heat, e.g. cladding or plating
- B23K20/06—Non-electric welding by applying impact or other pressure, with or without the application of heat, e.g. cladding or plating by means of high energy impulses, e.g. magnetic energy
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K13/00—Welding by high-frequency current heating
- B23K13/01—Welding by high-frequency current heating by induction heating
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01F—MAGNETS; INDUCTANCES; TRANSFORMERS; SELECTION OF MATERIALS FOR THEIR MAGNETIC PROPERTIES
- H01F27/00—Details of transformers or inductances, in general
- H01F27/28—Coils; Windings; Conductive connections
- H01F27/2847—Sheets; Strips
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01F—MAGNETS; INDUCTANCES; TRANSFORMERS; SELECTION OF MATERIALS FOR THEIR MAGNETIC PROPERTIES
- H01F38/00—Adaptations of transformers or inductances for specific applications or functions
- H01F38/08—High-leakage transformers or inductances
- H01F38/085—Welding transformers
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01F—MAGNETS; INDUCTANCES; TRANSFORMERS; SELECTION OF MATERIALS FOR THEIR MAGNETIC PROPERTIES
- H01F5/00—Coils
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01F—MAGNETS; INDUCTANCES; TRANSFORMERS; SELECTION OF MATERIALS FOR THEIR MAGNETIC PROPERTIES
- H01F6/00—Superconducting magnets; Superconducting coils
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05B—ELECTRIC HEATING; ELECTRIC LIGHT SOURCES NOT OTHERWISE PROVIDED FOR; CIRCUIT ARRANGEMENTS FOR ELECTRIC LIGHT SOURCES, IN GENERAL
- H05B6/00—Heating by electric, magnetic or electromagnetic fields
- H05B6/02—Induction heating
- H05B6/10—Induction heating apparatus, other than furnaces, for specific applications
- H05B6/101—Induction heating apparatus, other than furnaces, for specific applications for local heating of metal pieces
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05B—ELECTRIC HEATING; ELECTRIC LIGHT SOURCES NOT OTHERWISE PROVIDED FOR; CIRCUIT ARRANGEMENTS FOR ELECTRIC LIGHT SOURCES, IN GENERAL
- H05B6/00—Heating by electric, magnetic or electromagnetic fields
- H05B6/02—Induction heating
- H05B6/36—Coil arrangements
- H05B6/44—Coil arrangements having more than one coil or coil segment
Landscapes
- Engineering & Computer Science (AREA)
- Power Engineering (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Electromagnetism (AREA)
- Pressure Welding/Diffusion-Bonding (AREA)
- General Induction Heating (AREA)
Abstract
Description
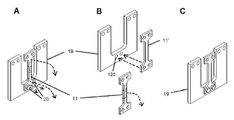
도 2는 도 1로부터의 실시예의 코일 브리지의 교환을 도시한다.
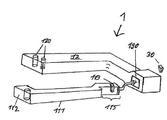
도 3은 코일 브리지가 플러그 연결에 의해 고정된 저 전류 밀도의 L 형상 영역을 갖는 본 발명에 따른 펄스 용접 코일의 바람직한 실시예를 도시한다.
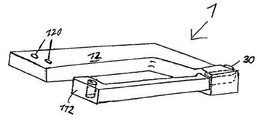
도 4는 도 3에 도시된 본 발명에 따른 코일의 실시예에서의 코일 브리지의 설치를 도시한다.
11 고 전류 밀도 영역, 코일 브리지
110 보어
111 브리지, 좁은 중앙 부분
112 넓어진 단부 영역
115 단부 영역
12 저 전류 밀도 영역
120 보어, 스레드형 구멍
19 코일의 나머지 부분
190 코일 브리지의 오목부
20 스레드형 볼트
30 고정 웨지
Claims (10)
- 고 전류 밀도를 갖는 영역(11); 및
저 전류 밀도(12)를 갖는 적어도 하나의 영역을 갖는 코일의 나머지 부분(19)을 포함하는 전자기 펄스 용접 코일에 있어서,
상기 고 전류 밀도를 갖는 영역(11)은 상기 코일의 나머지 부분(19)에 탈착가능하게 연결된 것을 특징으로 하는 전자기 펄스 용접 코일. - 제1항에 있어서,
상기 코일은 설계에 있어서 평면형이며, 특히 금속 판으로부터 절단된 것을 특징으로 하는 전자기 펄스 용접 코일. - 제1항 또는 제2항에 있어서,
상기 고 전류 밀도를 갖는 영역(11)은, 길이방향 연장부에 비해 좁은 횡단 연장부를 갖는 세장형 브리지로서 형상화된 것을 특징으로 하는 전자기 펄스 용접 코일. - 제3항에 있어서,
브리지로서 설계된 상기 고 전류 밀도를 갖는 영역(11)은, 넓어진 단부 영역을 포함하고, 상기 넓어진 단부 영역에 의해 상기 코일의 나머지 부분(19)에 연결된 것을 특징으로 하는 전자기 펄스 용접 코일. - 제1항 내지 제4항 중 어느 한 항에 있어서,
상기 탈착가능한 연결은,
- 상기 고 전류 밀도를 갖는 영역(11)과 상기 코일의 나머지 부분(19)에서 언스레드형 보어(unthreaded bore)를 통해 삽입되고 카운터 너트에 의해 조여지거나, 상기 고 전류 밀도를 갖는 영역(11) 또는 상기 코일의 나머지 부분(19)에 형성된 스레드형 구멍 내로 스크류 연결되는, 스크류 또는 스레드형 볼트, 및/또는
- 특히, 단부 영역(115)을 갖는 상기 고 전류 밀도를 갖는 영역(11)을, 두 개의 부품 간의 평면형 접촉부를 형성하도록 설계된, 상기 코일의 나머지 부분(19)의 상보적 오목부(190) 내에 플러그 연결하는 플러그
에 의해 실현되는 것을 특징으로 하는 전자기 펄스 용접 코일. - 제1항 내지 제5항 중 어느 한 항에 있어서,
상기 코일의 나머지 부분(19)의 U 형상 아웃라인에 있어서, 상기 아웃라인의 측방향 연장부는 상기 고 전류 밀도를 갖는 영역(11)의 횡단 연장부에 비해 대략 큰 것을 특징으로 하는 전자기 펄스 용접 코일. - 제1항 내지 제6항 중 어느 한 항에 있어서,
거울 대칭부를 특징으로 하는 전자기 펄스 용접 코일. - 제1항 내지 제7항 중 어느 한 항에 있어서,
한 개보다 많은 고 전류 밀도를 갖는 영역(11)을 특징으로 하는 전자기 펄스 용접 코일. - 제1항 내지 제8항 중 어느 한 항에 있어서,
상기 코일의 단면은 연속적으로 변하며, 특히 상기 코일의 프로파일에 있어서 연속적으로 구분가능하게 변하는 것을 특징으로 하는 전자기 펄스 용접 코일. - 제1항 내지 제9항 중 어느 한 항에 따른 전자기 펄스 용접 코일의 수명을 연장하기 위한 방법으로서,
a) 상기 코일의 나머지 부분(19)에 대한 상기 고 전류 밀도를 갖는 영역(11)의 연결을 분리하고 상기 고 전류 밀도를 갖는 영역을 제거하고, 및
b) 고 전류 밀도를 갖는 새로운 영역(11')을 제공하고 상기 코일의 나머지 부분에 연결하는 것을 특징으로 하는 방법.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102017122229.4A DE102017122229A1 (de) | 2017-09-26 | 2017-09-26 | EMPT Spule mit austauschbarem Leiter |
| DE102017122229.4 | 2017-09-26 | ||
| PCT/DE2018/100764 WO2019063038A1 (de) | 2017-09-26 | 2018-09-07 | Empt spule mit austauschbarem leiter |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20200057719A true KR20200057719A (ko) | 2020-05-26 |
| KR102566533B1 KR102566533B1 (ko) | 2023-08-10 |
Family
ID=63965015
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020207009087A Active KR102566533B1 (ko) | 2017-09-26 | 2018-09-07 | 교환가능 컨덕터를 갖는 empt 코일 |
Country Status (15)
| Country | Link |
|---|---|
| US (2) | US11090757B2 (ko) |
| EP (1) | EP3651930B1 (ko) |
| JP (2) | JP7220220B2 (ko) |
| KR (1) | KR102566533B1 (ko) |
| CN (1) | CN111194248A (ko) |
| CA (1) | CA3074871A1 (ko) |
| DE (2) | DE102017122229A1 (ko) |
| DK (1) | DK3651930T3 (ko) |
| ES (1) | ES2896690T3 (ko) |
| HU (1) | HUE056189T2 (ko) |
| LT (1) | LT3651930T (ko) |
| PL (1) | PL3651930T3 (ko) |
| PT (1) | PT3651930T (ko) |
| RU (1) | RU2741440C1 (ko) |
| WO (1) | WO2019063038A1 (ko) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102017122229A1 (de) | 2017-09-26 | 2019-03-28 | Pstproducts Gmbh | EMPT Spule mit austauschbarem Leiter |
| FR3086191B1 (fr) * | 2018-09-20 | 2020-09-18 | Adm28 S Ar L | Ensemble pour deformer des pieces metalliques par impulsion magnetique |
| CN114273769B (zh) * | 2021-12-30 | 2023-08-08 | 华瞬(深圳)智能装备有限公司 | 一种新能源汽车动力电池搭接片焊接装置 |
| CN114505574B (zh) * | 2022-04-08 | 2023-06-06 | 重庆科技学院 | 一种焊缝平整的电磁脉冲焊接装置 |
| CN115815857A (zh) * | 2022-10-25 | 2023-03-21 | 重庆科技学院 | 一种用于电磁脉冲加速冲击焊接的线圈组 |
| CN115635179A (zh) * | 2022-11-03 | 2023-01-24 | 重庆科技学院 | 一种电磁脉冲加速冲击焊接方法及设备 |
| CN116871653B (zh) * | 2023-08-28 | 2026-04-14 | 重庆大学 | 一种应用于平板工件电磁脉冲焊接的多工位线圈及其工装 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2003123960A (ja) * | 2001-10-11 | 2003-04-25 | Japan Science & Technology Corp | 電磁溶接機のコイル |
| KR20140027930A (ko) * | 2011-02-03 | 2014-03-07 | 피에스티 프로덕츠 게엠베하 | 냉각 절연체를 포함하며, 메탈 시트를 용접하기 위한 전자기 펄스-용접 장치 |
Family Cites Families (23)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2066668A (en) * | 1931-06-19 | 1937-01-05 | Wisconsin Alumni Res Found | Method of heating electrically conducting bodies for industrial operations |
| US3851139A (en) * | 1971-07-02 | 1974-11-26 | Thermatool Corp | Magnetic pulse welding using spaced proximity conductor |
| US5043529A (en) * | 1990-07-13 | 1991-08-27 | Biomagnetic Technologies, Inc. | Construction of shielded rooms using sealants that prevent electromagnetic and magnetic field leakage |
| CA2201715A1 (en) * | 1994-10-13 | 1996-04-25 | Anthony J. Rodenbush | Variable profile superconducting magnetic coil |
| RU2087044C1 (ru) * | 1995-02-10 | 1997-08-10 | Алексей Алексеевич Кеменов | Трансформатор (варианты) |
| US6211767B1 (en) * | 1999-05-21 | 2001-04-03 | Rompower Inc. | High power planar transformer |
| US6896738B2 (en) * | 2001-10-30 | 2005-05-24 | Cree, Inc. | Induction heating devices and methods for controllably heating an article |
| EP1547104B1 (en) * | 2002-10-01 | 2010-12-08 | DET International Holding Limited | Coil form |
| JP2004342535A (ja) | 2003-05-19 | 2004-12-02 | Japan Science & Technology Agency | 電磁シーム溶接用平板状コイル |
| JP2008055505A (ja) * | 2006-08-30 | 2008-03-13 | Tomokatsu Aizawa | 電磁シーム溶接用平板状コイル |
| RU2364001C2 (ru) * | 2007-05-28 | 2009-08-10 | Общество с ограниченной ответственностью "Инновации. Таланты. Активы. Плюс." | Способ получения катушки индуктивности (варианты) и катушка индуктивности (варианты) |
| JP2010110814A (ja) | 2008-11-05 | 2010-05-20 | Tomokatsu Aizawa | 平板状コイル両面の金属薄板を同時に溶接する電磁溶接法 |
| JP2012152821A (ja) * | 2011-01-27 | 2012-08-16 | Tomokatsu Aizawa | 電磁溶接用平板状ワンターンコイル |
| JP2012171017A (ja) * | 2011-02-23 | 2012-09-10 | Tomokatsu Aizawa | 電磁溶接用平板状ワンターンコイル |
| CN103093923A (zh) * | 2011-11-01 | 2013-05-08 | 沛波国际股份有限公司 | 线圈组件及其制作方法 |
| US9019059B2 (en) * | 2013-05-24 | 2015-04-28 | Toyota Motor Engineering & Manufacturing North America, Inc. | Multi-turn high density coil and fabrication method |
| FR3026038B1 (fr) * | 2014-09-23 | 2017-03-10 | Adm28 S Ar L | Bobine pour soudage de pieces plates par impulsion magnetique et procede de soudage associe |
| FR3026037B1 (fr) * | 2014-09-23 | 2017-03-10 | Adm28 S Ar L | Bobine pour soudage de pieces tubulaires par impulsion magnetique et procede de soudage associe |
| US20160181001A1 (en) * | 2014-10-10 | 2016-06-23 | Cooper Technologies Company | Optimized electromagnetic inductor component design and methods including improved conductivity composite conductor material |
| CN205943725U (zh) * | 2016-08-12 | 2017-02-08 | 大冶有色博源环保股份有限公司 | 一种变压器线圈拆解装置 |
| CN106583977A (zh) * | 2016-12-29 | 2017-04-26 | 重庆市送变电工程有限公司 | 模块化电磁脉冲焊接平台 |
| CN107186039B (zh) * | 2017-05-02 | 2019-09-24 | 三峡大学 | 一种改善电磁成形工件贴模性的装置及方法 |
| DE102017122229A1 (de) | 2017-09-26 | 2019-03-28 | Pstproducts Gmbh | EMPT Spule mit austauschbarem Leiter |
-
2017
- 2017-09-26 DE DE102017122229.4A patent/DE102017122229A1/de not_active Withdrawn
-
2018
- 2018-09-07 CA CA3074871A patent/CA3074871A1/en active Pending
- 2018-09-07 LT LTEPPCT/DE2018/100764T patent/LT3651930T/lt unknown
- 2018-09-07 ES ES18792842T patent/ES2896690T3/es active Active
- 2018-09-07 KR KR1020207009087A patent/KR102566533B1/ko active Active
- 2018-09-07 WO PCT/DE2018/100764 patent/WO2019063038A1/de not_active Ceased
- 2018-09-07 HU HUE18792842A patent/HUE056189T2/hu unknown
- 2018-09-07 US US16/650,063 patent/US11090757B2/en active Active
- 2018-09-07 CN CN201880062554.0A patent/CN111194248A/zh active Pending
- 2018-09-07 PL PL18792842T patent/PL3651930T3/pl unknown
- 2018-09-07 EP EP18792842.9A patent/EP3651930B1/de active Active
- 2018-09-07 PT PT187928429T patent/PT3651930T/pt unknown
- 2018-09-07 RU RU2020108532A patent/RU2741440C1/ru active
- 2018-09-07 JP JP2020537839A patent/JP7220220B2/ja active Active
- 2018-09-07 DK DK18792842.9T patent/DK3651930T3/da active
- 2018-09-07 DE DE112018005513.2T patent/DE112018005513A5/de not_active Withdrawn
-
2021
- 2021-07-12 US US17/373,168 patent/US20210339335A1/en not_active Abandoned
-
2023
- 2023-01-16 JP JP2023004541A patent/JP7334371B2/ja active Active
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2003123960A (ja) * | 2001-10-11 | 2003-04-25 | Japan Science & Technology Corp | 電磁溶接機のコイル |
| KR20140027930A (ko) * | 2011-02-03 | 2014-03-07 | 피에스티 프로덕츠 게엠베하 | 냉각 절연체를 포함하며, 메탈 시트를 용접하기 위한 전자기 펄스-용접 장치 |
Also Published As
| Publication number | Publication date |
|---|---|
| EP3651930B1 (de) | 2021-08-04 |
| CA3074871A1 (en) | 2019-04-04 |
| PT3651930T (pt) | 2021-10-28 |
| LT3651930T (lt) | 2021-11-10 |
| HUE056189T2 (hu) | 2022-02-28 |
| ES2896690T3 (es) | 2022-02-25 |
| JP2023037010A (ja) | 2023-03-14 |
| US20200290147A1 (en) | 2020-09-17 |
| JP2020535020A (ja) | 2020-12-03 |
| US20210339335A1 (en) | 2021-11-04 |
| DE112018005513A5 (de) | 2020-12-24 |
| US11090757B2 (en) | 2021-08-17 |
| DK3651930T3 (da) | 2021-11-01 |
| WO2019063038A1 (de) | 2019-04-04 |
| JP7220220B2 (ja) | 2023-02-09 |
| JP7334371B2 (ja) | 2023-08-28 |
| PL3651930T3 (pl) | 2022-01-03 |
| DE102017122229A1 (de) | 2019-03-28 |
| RU2741440C1 (ru) | 2021-01-26 |
| EP3651930A1 (de) | 2020-05-20 |
| KR102566533B1 (ko) | 2023-08-10 |
| CN111194248A (zh) | 2020-05-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR102566533B1 (ko) | 교환가능 컨덕터를 갖는 empt 코일 | |
| JP6703528B2 (ja) | 平坦部品を磁気パルス溶接するコイル及び関連する溶接方法 | |
| JP2007296553A (ja) | 薄板の電磁成形装置 | |
| CN102575310A (zh) | 通电加热方法以及通电加热装置 | |
| CN109290707A (zh) | 焊接装置 | |
| KR20160040532A (ko) | 금속 성형 장치 | |
| KR20110051335A (ko) | 가열영역 가변형 유도가열장치 | |
| KR101862100B1 (ko) | 전주 연결형 가공선로 연결구조 | |
| CN107548572A (zh) | 用于感应加热装置的线圈组合件和包括其的感应加热装置 | |
| CN116075908A (zh) | 用于变压器芯组件的拉板 | |
| US10027042B2 (en) | Swage high voltage cable terminal | |
| CN208722701U (zh) | 电炉变压器增强线圈纵向机械强度装置 | |
| JP2021074728A (ja) | 電極ホルダ | |
| KR101594035B1 (ko) | 티그 용접 장치 | |
| US2279044A (en) | Mold for electric welding | |
| JP2010110814A (ja) | 平板状コイル両面の金属薄板を同時に溶接する電磁溶接法 | |
| KR20230129708A (ko) | 높낮이가 다른 코어 부재를 포함하여 폭방향 균일한 가열을 보장하는 유도 가열 코일 | |
| JP2011035014A (ja) | 鋼材加熱装置の電源用トランス及び鋼材加熱装置 | |
| KR101791598B1 (ko) | 단봉 소재 가열용 고주파 유도가열장치 | |
| JP2012024835A (ja) | 通電加熱方法 | |
| US20220355360A1 (en) | Induction forming device comprising an inductor configured to deform by induction a portion of an electrically conductive part, and deforming method implemented by such a device | |
| EP1303369B1 (en) | A device for continuous or semi-continuous casting of a metal material | |
| JP2013086327A (ja) | 成形面加熱装置及び成形方法 | |
| JP2013095948A (ja) | 軸状ワークの通電加熱装置 | |
| RU2667933C2 (ru) | Устройство для контактной сварки |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0105 | International application |
Patent event date: 20200330 Patent event code: PA01051R01D Comment text: International Patent Application |
|
| PG1501 | Laying open of application | ||
| A201 | Request for examination | ||
| PA0201 | Request for examination |
Patent event code: PA02012R01D Patent event date: 20210707 Comment text: Request for Examination of Application |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20221116 Patent event code: PE09021S01D |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
Patent event code: PE07011S01D Comment text: Decision to Grant Registration Patent event date: 20230512 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
Comment text: Registration of Establishment Patent event date: 20230808 Patent event code: PR07011E01D |
|
| PR1002 | Payment of registration fee |
Payment date: 20230808 End annual number: 3 Start annual number: 1 |
|
| PG1601 | Publication of registration |