KR20200063996A - 레이저 가공 장치 - Google Patents
레이저 가공 장치 Download PDFInfo
- Publication number
- KR20200063996A KR20200063996A KR1020190153129A KR20190153129A KR20200063996A KR 20200063996 A KR20200063996 A KR 20200063996A KR 1020190153129 A KR1020190153129 A KR 1020190153129A KR 20190153129 A KR20190153129 A KR 20190153129A KR 20200063996 A KR20200063996 A KR 20200063996A
- Authority
- KR
- South Korea
- Prior art keywords
- substrate
- laser
- optical system
- light
- branch light
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/36—Removing material
- B23K26/362—Laser etching
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/02—Positioning or observing the workpiece, e.g. with respect to the point of impact; Aligning, aiming or focusing the laser beam
- B23K26/06—Shaping the laser beam, e.g. by masks or multi-focusing
- B23K26/067—Dividing the beam into multiple beams, e.g. multi-focusing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/02—Positioning or observing the workpiece, e.g. with respect to the point of impact; Aligning, aiming or focusing the laser beam
- B23K26/06—Shaping the laser beam, e.g. by masks or multi-focusing
- B23K26/064—Shaping the laser beam, e.g. by masks or multi-focusing by means of optical elements, e.g. lenses, mirrors or prisms
- B23K26/0648—Shaping the laser beam, e.g. by masks or multi-focusing by means of optical elements, e.g. lenses, mirrors or prisms comprising lenses
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/02—Positioning or observing the workpiece, e.g. with respect to the point of impact; Aligning, aiming or focusing the laser beam
- B23K26/06—Shaping the laser beam, e.g. by masks or multi-focusing
- B23K26/067—Dividing the beam into multiple beams, e.g. multi-focusing
- B23K26/0676—Dividing the beam into multiple beams, e.g. multi-focusing into dependently operating sub-beams, e.g. an array of spots with fixed spatial relationship or for performing simultaneously identical operations
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/36—Removing material
- B23K26/40—Removing material taking account of the properties of the material involved
- B23K26/402—Removing material taking account of the properties of the material involved involving non-metallic material, e.g. isolators
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2103/00—Materials to be soldered, welded or cut
- B23K2103/50—Inorganic materials other than metals or composite materials
- B23K2103/54—Glass
Landscapes
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Engineering & Computer Science (AREA)
- Plasma & Fusion (AREA)
- Mechanical Engineering (AREA)
- Laser Beam Processing (AREA)
Abstract
(과제) 첩합 기판의 양측으로부터 동시에 가공하기 위한 레이저 가공 장치에 있어서, 레이저 광이 레이저 광원으로 되돌아가지 않는다.
(해결 수단) 레이저 가공 장치 (1) 는, 첩합 기판 (W) 의 양측으로부터 동시에 가공하기 위한 장치로서, 레이저 발진기 (15) 와, 편광 빔 스플리터 (37) 와, 제 1 광학계 (5B) 와, 제 2 광학계 (5C) 를 구비하고 있다. 편광 빔 스플리터 (37) 는, 레이저 발진기로부터의 레이저 광 (L) 을, 제 1 분기광 (L1) 과 제 2 분기광 (L2) 으로 분기한다. 편광 빔 스플리터 (37) 는, 제 1 분기광 (L1) 에 대하여 제 2 분기광 (L2) 의 편광 방향을 소정 각도 회전시킨다. 제 1 광학계 (5B) 는, 제 1 분기광 (L1) 을 기판 (W) 의 제 1 면에 조사한다. 제 2 광학계 (5C) 는, 제 2 분기광 (L2) 을 기판 (W) 의 제 2 면에 조사한다.
(해결 수단) 레이저 가공 장치 (1) 는, 첩합 기판 (W) 의 양측으로부터 동시에 가공하기 위한 장치로서, 레이저 발진기 (15) 와, 편광 빔 스플리터 (37) 와, 제 1 광학계 (5B) 와, 제 2 광학계 (5C) 를 구비하고 있다. 편광 빔 스플리터 (37) 는, 레이저 발진기로부터의 레이저 광 (L) 을, 제 1 분기광 (L1) 과 제 2 분기광 (L2) 으로 분기한다. 편광 빔 스플리터 (37) 는, 제 1 분기광 (L1) 에 대하여 제 2 분기광 (L2) 의 편광 방향을 소정 각도 회전시킨다. 제 1 광학계 (5B) 는, 제 1 분기광 (L1) 을 기판 (W) 의 제 1 면에 조사한다. 제 2 광학계 (5C) 는, 제 2 분기광 (L2) 을 기판 (W) 의 제 2 면에 조사한다.
Description
본 발명은, 레이저 가공 장치, 특히, 기판의 양측으로부터 동시에 가공하기 위한 레이저 가공 장치에 관한 것이다.
유리 기판을 스크라이브 가공하는 방법으로서, 레이저 가공이 알려져 있다. 레이저 가공에서는, 예를 들어, 적외선 피코초 레이저가 사용되고 있다. 이 경우, 레이저가 펄스에 의한 내부 가공을 평면 방향으로 단속적으로 실시하여 복수의 레이저 필라멘트를 형성함으로써, 스크라이브 라인을 형성하는 방법이 알려져 있다 (예를 들어, 특허문헌 1 을 참조).
특허문헌 1 에 나타내는 기술에서는, 수속 레이저 빔은, 기판 내에 필라멘트를 만들어 내도록 선택된 에너지 및 펄스 지속 시간을 갖는 펄스로 구성된다. 그리고, 복수의 필라멘트가 평면 방향으로 나란히 형성됨으로써, 스크라이브 라인이 형성된다.
대상이 첩합 (貼合) 기판인 경우에는, 2 장의 기판의 스크라이브 라인을 동시에 분단하는 것이 요망된다. 첩합 기판이란, 예를 들어, 박막 트랜지스터 (TFT) 가 형성된 기판과 컬러 필터 (CF) 가 형성된 기판을 시일재를 개재하여 첩합된 마더 기판이다. 이 마더 기판이 분단됨으로써 개개의 액정 패널이 취득된다.
상기한 가공을 실시하는 것은, 레이저 발생 장치로부터 나온 레이저 광을 분할하여, 그것들을 첩합 기판의 양면에 동시에 조사하는 레이저 가공 장치이다.
상기의 구성에 있어서, 분할 후의 일방의 레이저 광의 광학계를 제 1 광학계로 하고, 분할 후의 타방의 레이저 광의 광학계를 제 2 광학계로 한다. 제 1 광학계의 레이저 광은, 첩합 기판이 없는 위치에 조사된 경우 또는 첩합 기판에 조사되었지만 통과한 경우, 제 2 광학계를 통하여 레이저 발생 장치로 되돌아갈 가능성이 있다. 또, 제 2 광학계의 레이저 광은, 첩합 기판이 없는 위치에 조사된 경우 또는 첩합 기판에 조사되었지만 통과하여 제 1 광학계를 통하여 레이저 발생 장치로 되돌아갈 가능성이 있다. 상기가 발생하면 레이저 발생 장치가 고장나거나, 레이저 발진이 불안정해지거나 한다.
본 발명의 목적은, 기판의 양측으로부터 동시에 가공하기 위한 레이저 가공 장치에 있어서, 레이저 광이 레이저 광원으로 되돌아가는 것을 방지하는 것에 있다.
이하에, 과제를 해결하기 위한 수단으로서 복수의 양태를 설명한다. 이들 양태는, 필요에 따라 임의로 조합할 수 있다.
본 발명의 일 견지에 관련된 레이저 가공 장치는, 기판의 양측으로부터 동시에 가공하기 위한 장치로서, 단일의 레이저 광원과, 분기부와, 편광 방향 회전부와, 제 1 광학계와, 제 2 광학계를 구비하고 있다.
분기부는, 레이저 광원으로부터의 레이저 광을, 제 1 분기광과 제 2 분기광으로 분기한다.
편광 방향 회전부는, 제 1 분기광에 대하여 제 2 분기광의 편광 방향을 소정 각도 회전시킨다.
제 1 광학계는, 제 1 분기광을 기판의 제 1 면에 조사한다.
제 2 광학계는, 제 2 분기광을 기판의 제 2 면에 조사한다.
이 장치에서는, 제 1 분기광은, 기판의 제 1 면에 조사된다. 기판 근방을 지났거나 또는 기판을 통과한 제 1 분기광은, 제 2 광학계를 통과하여, 편광 방향 회전부에 입사된다. 이 경우, 제 1 분기광은, 편광 방향 회전부에 있어서 반사되어, 레이저 광원으로는 되돌아가지 않는다. 제 2 분기광은, 기판의 제 2 면에 조사된다. 기판 근방을 지났거나 또는 기판을 통과한 제 2 분기광은, 제 1 광학계를 통과하여, 편광 방향 회전부에 입사된다. 이 경우, 제 2 분기광은, 편광 방향 회전부에 있어서 반사되어, 레이저 광원으로는 되돌아가지 않는다. 따라서, 기판의 양측으로부터 동시에 가공하기 위한 레이저 가공 장치에 있어서, 레이저 광이 레이저 광원으로 되돌아가는 것을 방지한다.
분기부와 편광 방향 회전부는, 1 개의 편광 빔 스플리터로 이루어져 있어도 된다.
분기부는 1 개의 무편광 빔 스플리터로 이루어져 있어도 된다.
편광 방향 회전부는, 제 1 광학계에 형성된 제 1 편광판과, 제 2 광학계에 형성된 제 2 편광판으로 이루어져 있어도 된다.
본 발명에서는, 기판의 양측으로부터 동시에 가공하기 위한 레이저 가공 장치에 있어서, 레이저 광이 레이저 광원으로 되돌아가지 않는다.
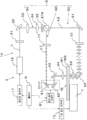
도 1 은, 본 발명의 제 1 실시형태의 레이저 가공 장치의 모식도이다.
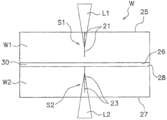
도 2 는, 스크라이브 라인 형성 공정에 있어서의 기판의 모식적 단면이다.
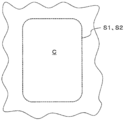
도 3 은, 스크라이브 라인 형성 공정에 있어서의 기판의 모식적 평면도이다.
도 4 는, 본 발명의 제 2 실시형태의 레이저 가공 장치의 모식도이다.
도 5 는, 본 발명의 제 3 실시형태의 레이저 가공 장치의 모식도이다.
도 2 는, 스크라이브 라인 형성 공정에 있어서의 기판의 모식적 단면이다.
도 3 은, 스크라이브 라인 형성 공정에 있어서의 기판의 모식적 평면도이다.
도 4 는, 본 발명의 제 2 실시형태의 레이저 가공 장치의 모식도이다.
도 5 는, 본 발명의 제 3 실시형태의 레이저 가공 장치의 모식도이다.
1. 제 1 실시형태
(1) 전체 구성
도 1 을 사용하여, 레이저 가공 장치 (1) 의 전체 구성을 설명한다. 도 1 은, 본 발명의 제 1 실시형태의 레이저 가공 장치의 모식도이다.
레이저 가공 장치 (1) 는, 첩합 기판 (W) (이하, 「기판 (W)」) 에 스크라이브 라인을 형성하는 장치이다. 기판 (W) 은, 제 1 기판 (W1) 과 제 2 기판 (W2) 을 갖고 있다. 기판 (W) 은, 예를 들어, 액정 유리 기판이다.
도 2 에 나타내는 바와 같이, 제 1 기판 (W1) 과 제 2 기판 (W2) 은, 시일재 (30) 에 의해 첩합되어 있다. 제 1 기판 (W1) 은 외측면 (25) 과 내측면 (26) 을 갖고 있다. 제 2 기판 (W2) 은 외측면 (27) 과 내측면 (28) 을 갖고 있다. 내측면 (26) 과 내측면 (28) 사이에 시일재 (30) 가 배치되어 있다.
레이저 가공 장치 (1) 는, 레이저 장치 (3) 를 갖고 있다. 레이저 장치 (3) 는, 기판 (W) 의 제 1 기판 (W1) 에 제 1 스크라이브 라인 (S1) 을 형성하고, 제 2 기판 (W2) 에 제 2 스크라이브 라인 (S2) 을 형성하기 위한 레이저 광을 발생시키는 장치이다.
레이저 장치 (3) 는, 레이저 발진기 (15) (레이저 광원의 일례) 와, 레이저 제어부 (17) 를 갖고 있다. 레이저 발진기 (15) 는, 예를 들어, 파장 340 ∼ 1100 ㎚ 사이의 소정 파장의 피코초 레이저를 발진한다. 레이저 제어부 (17) 는, 레이저 발진기 (15) 의 구동 및 레이저 파워를 제어할 수 있다.
레이저 가공 장치 (1) 는, 전송 광학계 (5) 를 갖고 있다. 전송 광학계 (5) 는, 도출부 (5A) 와, 제 1 광학계 (5B) 와, 제 2 광학계 (5C) 를 갖고 있다. 도출부 (5A) 는, 레이저 발진기 (15) 로부터 레이저 광이 도출되는 부분이다. 제 1 광학계 (5B) 와 제 2 광학계 (5C) 는, 도출부 (5A) 로부터의 레이저 광 (L) 이 분기되어 제 1 분기광 (L1) 과 제 2 분기광 (L2) 이 통과하는 부분이다.
도출부 (5A) 는, 셔터 (31) 와, 제 1 미러 (32) 와, 2 개의 빔 익스팬더 (33, 34) 와, 파장판 (35) 을, 레이저 발진기 (15) 에서부터 이 순서로 갖고 있다. 셔터 (31) 는, 도시되지 않은 셔터 구동 장치에 접속되어 있고, 레이저 광을 차단하는 위치와 통과시키는 위치 사이에서 이동 가능하다. 빔 익스팬더 (33, 34) 는, 출사 레이저 광의 빔 직경을 소정의 직경으로 확대하고, 그것을 대략 평행광으로 한다. 파장판 (35) 은, 1/2 파장판으로서, 회전시킴으로써, 후술하는 제 1 분기광 (L1) 과 제 2 분기광 (L2) 의 비율을 조정할 수 있다.
전송 광학계 (5) 는, 편광 빔 스플리터 (37) (분기부, 편광 방향 회전부의 일례) 를 갖고 있다. 편광 빔 스플리터 (37) 는, 도출부 (5A) 의 종단에 형성되어 있다. 편광 빔 스플리터 (37) 는, 레이저 광 (L) 을 제 1 분기광 (L1) 과 제 2 분기광 (L2) 으로 분기시킨다. 구체적으로는, 제 1 분기광 (L1) 이 s 편광의 반사광이고, 제 2 분기광 (L2) 이 p 편광의 투과광이다. 편광 빔 스플리터 (37) 는, 제 1 분기광 (L1) 에 대하여 제 2 분기광 (L2) 의 편광 방향을 소정 각도 회전시킨다. 구체적으로는, 제 1 분기광 (L1) 과 제 2 분기광 (L2) 의 편광 방향은 서로 90 도 상이해진다. 이 실시형태에서는 편광 빔 스플리터 (37) 는, 프리즘형이지만, 평면형, 웨지 기판형이어도 된다.
제 1 광학계 (5B) 는, 제 2 미러 (41) 와, 제 3 미러 (42) 와, 제 4 미러 (43) 와, 제 1 집광 렌즈 (44) 를, 편광 빔 스플리터 (37) 에서부터 이 순서로 갖고 있다. 제 2 미러 (41) 는, 편광 빔 스플리터 (37) 로부터의 기판 (W) 의 주면 (主面) 에 평행하게 연장되는 제 1 분기광 (L1) 의 방향을 기판 (W) 에 직교하도록 90 도 상이하게 한다. 제 3 미러 (42) 는, 제 2 미러 (41) 로부터의 제 1 분기광 (L1) 의 방향을 기판 (W) 에 평행이 되도록 90 도 상이하게 한다. 제 4 미러 (43) 는, 제 3 미러 (42) 로부터의 제 1 분기광 (L1) 을 기판 (W) 에 직교하도록 90 도 상이하게 한다. 이상에 의해, 제 1 분기광 (L1) 은, 제 1 집광 렌즈 (44) 를 통하여 기판 (W) 의 제 1 기판 (W1) 에 입사된다. 또한, 제 2 미러 (41), 제 3 미러 (42), 및 제 4 미러 (43) 는, 제 1 분기광 (L1) 의 편광 방향을 바꾸지 않도록 (도 1 에 있어서의 지면에 대하여 수직인 편광 방향을 유지하도록) 설정되어 있다.
제 1 광학계 (5B) 는, 추가로, 광로 길이 조정부 (61) 를 갖고 있다. 광로 길이 조정부 (61) 는, 제 2 미러 (41) 및 제 3 미러 (42) 를 동시에 같은 방향으로 이동시킴으로써, 제 1 광학계 (5B) 의 광로 길이를 제 2 광학계 (5C) 의 광로 길이와 동일하게 하기 위한 장치이다. 광로 길이 조정부 (61) 는, 제 2 미러 (41) 및 제 3 미러 (42) 를 일체로 지지하는 지지부 (도시 생략) 와, 지지부를 이동시키는 이동부 (도시 생략) 를 갖고 있다. 광로 길이 조정부 (61) 는, 제어부 (9) 에 의해 제어된다.
제 2 광학계 (5C) 는, 제 5 미러 (51) 와, 제 6 미러 (52) 와, 제 2 집광 렌즈 (53) 를, 편광 빔 스플리터 (37) 에서부터, 이 순서로 갖고 있다. 제 5 미러 (51) 은, 편광 빔 스플리터 (37) 로부터의 기판 (W) 의 주면에 직교하도록 연장되는 제 2 분기광 (L2) 의 방향을 기판 (W) 측으로 90 도 상이하게 한다. 제 6 미러 (52) 는, 제 5 미러 (51) 로부터의 제 2 분기광 (L2) 의 방향을 기판 (W) 에 직교하도록 90 도 상이하게 한다. 이상에 의해, 제 2 분기광 (L2) 은, 제 2 집광 렌즈 (53) 를 통하여 기판 (W) 의 제 2 기판 (W2) 에 입사된다. 또한, 제 5 미러 (51), 및 제 6 미러 (52) 는, 제 2 분기광 (L2) 의 편광 방향을 바꾸지 않도록 (도 1 에 있어서의 지면에 대하여 평행한 편광 방향을 유지하도록) 설정되어 있다.
레이저 가공 장치 (1) 는, 기판 (W) 을 유지하여 구동시키는 구동 장치 (7) 를 갖고 있다. 구체적으로는, 구동 장치 (7) 는, 기판 (W) 을 흡착한다. 구동 장치 (7) 는, 구동 장치 조작부 (13) 에 의해 이동된다. 구동 장치 조작부 (13) 는, 구동 장치 (7) 를 수평 방향으로 이동시킨다.
레이저 가공 장치 (1) 는, 제어부 (9) 를 구비하고 있다. 제어부 (9) 는, 프로세서 (예를 들어, CPU) 와, 기억 장치 (예를 들어, ROM, RAM, HDD, SSD 등) 와, 각종 인터페이스 (예를 들어, A/D 컨버터, D/A 컨버터, 통신 인터페이스 등) 를 갖는 컴퓨터 시스템이다. 제어부 (9) 는, 기억부 (기억 장치의 기억 영역의 일부 또는 전부에 대응) 에 보존된 프로그램을 실행시킴으로써, 각종 제어 동작을 실시한다.
제어부 (9) 는, 단일의 프로세서로 구성되어 있어도 되지만, 각 제어를 위해서 독립된 복수의 프로세서로 구성되어 있어도 된다.
제어부 (9) 는, 레이저 제어부 (17), 구동 장치 조작부 (13), 및 광로 길이 조정부 (61) 를 제어할 수 있다.
제어부 (9) 에는, 도시되지 않지만, 기판 (W) 의 크기, 형상 및 위치를 검출하는 센서, 각 장치의 상태를 검출하기 위한 센서 및 스위치, 그리고 정보 입력 장치가 접속되어 있다.
(2) 스크라이브 가공 방법
도 2 및 도 3 을 사용하여, 레이저 가공 장치 (1) 에 의한 스크라이브 가공 방법을 설명한다. 도 2 는, 스크라이브 라인 형성 공정에 있어서의 기판의 모식적 단면이다. 도 3 은, 스크라이브 라인 형성 공정에 있어서의 기판의 모식적 평면도이다.
(2-1) 제 1 분기광 조사 스텝
제 1 기판 (W1) 측으로부터 제 1 분기광 (L1) 을 조사함으로써, 제 1 스크라이브 라인 (S1) 을 형성한다. 구체적으로는, 제 1 기판 (W1) 내부에 광축을 따라 형성된 복수의 제 1 가공흔 (21) 이, 평면 방향으로 (지면 직교 방향으로) 연속하여 형성된다.
이 실시형태에서는, 제 1 스크라이브 라인 (S1) 의 평면에서 볼 때의 1 개 지점에서는, 복수의 제 1 가공흔 (21) 은 두께 방향으로 동시에 형성된다.
(2-2) 제 2 분기광 조사 스텝
제 2 기판 (W2) 측으로부터 제 2 분기광 (L2) 을 조사함으로써, 제 2 스크라이브 라인 (S2) 을 형성한다. 구체적으로는, 제 2 기판 (W2) 내부에 광축을 따라 형성된 복수의 제 2 가공흔 (23) 이, 제 1 가공흔 (21) 을 따라 평면 방향으로 (지면 직교 방향으로) 연속하여 형성된다.
이 실시형태에서는, 제 2 스크라이브 라인 (S2) 의 평면에서 볼 때의 1 개 지점에서는, 복수의 제 2 가공흔 (23) 은 두께 방향으로 동시에 형성된다.
(2-3) 제 1 분기광과 제 2 분기광의 기판 (W) 에 대한 조사 조건
제 1 분기광 (L1) 과 제 2 분기광 (L2) 은, 기판 (W) 의 평면에서 볼 때 동일한 위치에 동시에 조사된다. 요컨대, 양자는 위치 및 타이밍이 오프셋되어 있지 않다.
또, 제 1 분기광 (L1) 과 제 2 분기광 (L2) 은, 기판 (W) 의 주면에 대하여 수직으로 조사된다.
(2-4) 스크라이브 라인의 평면에서 볼 때의 형상
도 3 에 나타내는 바와 같이, 제 1 스크라이브 라인 (S1) 및 제 2 스크라이브 라인 (S2) 은, 대체로 사각형의 셀 (C) 의 외주를 형성한다. 셀 (C) 은 모서리부가 곡선 형상이다. 따라서, 상기와 같이 제 1 분기광 (L1) 과 제 2 분기광 (L2) 이 양측으로부터 동일한 위치에 조사되는 레이저 가공 장치가 바람직하다.
(2-5) 역행하는 분기광의 처리
이 실시형태에 있어서, 반대측의 광학계를 역행하는 제 1 분기광 (L1) 과 제 2 분기광 (L2) 이 레이저 발진기 (15) 로 되돌아가지 않는 원리를 설명한다.
기판 (W) 이 없는 위치에 조사된 제 1 분기광 (L1) 은, 기판 (W) 의 가공점을 통과하면, 제 2 광학계 (5C) 를 역행하여, 편광 빔 스플리터 (37) 에 입사된다. 이 경우, 제 2 광학계 (5C) 를 역행하는 제 1 분기광 (L1) 은, 편광 빔 스플리터 (37) 에 있어서 도면 우측으로 반사되어, 레이저 발진기 (15) 로는 되돌아가지 않는다. 상기의 동작은, 기판 (W) 에 조사되었지만 통과한 제 1 분기광 (L1) 의 경우도 동일하다.
기판 (W) 이 없는 위치에 조사된 제 2 분기광 (L2) 은, 기판 (W) 의 가공점을 통과하면, 제 1 광학계 (5B) 를 역행하여, 편광 빔 스플리터 (37) 에 입사된다. 이 경우, 제 1 광학계 (5B) 를 역행하는 제 2 분기광 (L2) 은, 편광 빔 스플리터 (37) 를 도면 우측으로 통과하여, 레이저 발진기 (15) 로는 되돌아가지 않는다. 상기의 동작은, 기판 (W) 에 조사되었지만 통과한 제 2 분기광 (L2) 의 경우도 동일하다.
따라서, 첩합 기판 (W) 의 양측으로부터 동시에 가공하기 위한 레이저 가공 장치 (1) 에 있어서, 레이저 광이 레이저 발진기 (15) 로 되돌아가지 않는다.
(2-6) 광로 길이 조정부의 효과
추가로 광로 길이 조정부 (61) 에 의해, 제 1 광학계 (5B) 의 광로 길이와 제 2 광학계 (5C) 의 광로 길이를 동일하게 할 수 있다. 따라서, 기판 (W) 에 있어서, 제 1 분기광 (L1) 의 빔 직경과 제 2 분기광 (L2) 의 빔 직경이 동일하거나 또는 거의 동일 (오차 5 % 이내) 하게 되어 있다. 따라서, 제 1 스크라이브 라인 (S1) 과 제 2 스크라이브 라인 (S2) 이 동일한 조건에서 형성된다. 또, 제 1 광학계 (5B) 와 제 2 광학계 (5C) 의 다른 조건을 변경할 필요가 없다.
2. 제 2 실시형태
제 1 실시형태에서는 분기광의 편광 방향을 상이하게 하는 데에 편광 빔 스플리터를 사용했지만, 분기광의 편광 방향을 상이하게 하는 것은 다른 수단이어도 된다.
도 4 를 사용하여, 그와 같은 실시형태를 제 2 실시형태로서 설명한다. 도 4 는, 본 발명의 제 2 실시형태의 레이저 가공 장치의 모식도이다.
제 2 실시형태의 기본적인 구성은 제 1 실시형태와 동일하고, 이하는 상이한 점을 중심으로 설명한다.
이 실시형태에서는, 레이저 가공 장치 (1A) 는, 편광 빔 스플리터 대신에, 무편광 빔 스플리터 (37A) (편광 방향 회전부의 일례) 를 갖고 있다.
제 1 광학계 (5B) 는, 제 1 편광판 (71) 을 갖고 있다. 제 1 편광판 (71) 은, 무편광 빔 스플리터 (37A) 와 제 2 미러 (41) 사이에 형성되어 있다. 제 1 편광판 (71) 의 위치는 특별히 한정되지 않는다.
레이저 가공 장치 (1A) 는, 제 2 편광판 (72) 을 갖고 있다. 제 2 편광판 (72) 은, 제 5 미러 (51) 와 제 6 미러 (52) 사이에 형성되어 있다. 제 2 편광판 (72) 의 위치는 특별히 한정되지 않는다.
제 1 편광판 (71) 과 제 2 편광판 (72) 은, 제 1 분기광 (L1) 과 제 2 분기광 (L2) 의 편광 방향을 서로 90 도 상이하게 하도록, 입사 레이저 광의 편광 방향에 대한 광학축의 각도가 설정되어 있다.
제 1 분기광 (L1) 은, 기판 (W) 의 가공점을 통과하면, 제 2 광학계 (5C) 를 역행하여, 제 2 편광판 (72) 에 의해 흡수 또는 반사된다. 요컨대, 제 2 광학계 (5C) 를 역행하는 제 1 분기광 (L1) 은, 제 2 편광판 (72) 을 통과할 수 없다.
제 2 분기광 (L2) 은, 기판 (W) 의 가공점을 통과하면, 제 1 광학계 (5B) 를 역행하여, 제 1 편광판 (71) 에 의해 흡수 또는 반사된다. 요컨대, 제 1 광학계 (5B) 를 역행한 제 2 분기광 (L2) 은, 제 1 편광판 (71) 을 통과할 수 없다.
또한, 역행하는 분기광이 제 1 편광판 (71) 또는 제 2 편광판 (72) 에서 반사되는 경우에는, 역행한 분기광은 가공용 레이저의 광로로부터 경사진 방향으로(예를 들어, 90°) 반사된다.
이상의 결과, 반대측의 광학계를 역행하는 제 1 분기광 (L1) 과 제 2 분기광 (L2) 이 레이저 발진기 (15) 로 되돌아가지 않는다.
3. 제 3 실시형태
제 1 실시형태에서는 제 1 광학계는 광로 길이 조정부를 갖고 있었지만, 광로 길이 조정부는 생략되어도 된다.
도 5 를 사용하여, 그와 같은 실시형태를 제 3 실시형태로서 설명한다. 도 5 는, 본 발명의 제 3 실시형태의 레이저 가공 장치의 모식도이다.
제 3 실시형태의 기본적인 구성은 제 1 실시형태와 동일하고, 이하는 상이한 점을 중심으로 설명한다.
제 1 광학계 (5B) 는, 제 1 실시형태의 제 3 미러 (42) 와 제 4 미러 (43) 를 갖고 있지 않고, 추가로 광로 길이 조정부를 갖고 있지 않다.
이 실시형태에서도, 반대측의 광학계를 역행하는 제 1 분기광 (L1) 과 제 2 분기광 (L2) 이 레이저 발진기 (15) 로 되돌아가지 않는다.
4. 다른 실시형태
이상, 본 발명의 복수의 실시형태에 대하여 설명했지만, 본 발명은 상기 실시형태에 한정되는 것이 아니고, 발명의 요지를 일탈하지 않는 범위에서 여러 가지의 변경이 가능하다. 특히, 본 명세서에 기재된 복수의 실시예 및 변형예는 필요에 따라 임의로 조합 가능하다.
기판은, 유리, 반도체 웨이퍼, 세라믹스 등의 취성 재료 기판이면 되고, 특별히 한정되지 않는다.
본 발명은, 기판의 양측으로부터 동시에 가공하기 위한 레이저 가공 장치에 널리 적용할 수 있다.
1 : 레이저 가공 장치
3 : 레이저 장치
5 : 전송 광학계
5A : 도출부
5B : 제 1 광학계
5C : 제 2 광학계
15 : 레이저 발진기
37 : 편광 빔 스플리터
71 : 제 1 편광판
72 : 제 2 편광판
W : 첩합 기판
W1 : 제 1 기판
W2 : 제 2 기판
3 : 레이저 장치
5 : 전송 광학계
5A : 도출부
5B : 제 1 광학계
5C : 제 2 광학계
15 : 레이저 발진기
37 : 편광 빔 스플리터
71 : 제 1 편광판
72 : 제 2 편광판
W : 첩합 기판
W1 : 제 1 기판
W2 : 제 2 기판
Claims (4)
- 기판의 양측으로부터 동시에 가공하기 위한 레이저 가공 장치로서,
단일의 레이저 광원과,
상기 레이저 광원으로부터의 레이저 광을, 제 1 분기광과 제 2 분기광으로 분기하는 분기부와,
상기 제 1 분기광에 대하여 상기 제 2 분기광의 편광 방향을 소정 각도 회전시키는 편광 방향 회전부와,
상기 제 1 분기광을 상기 기판의 제 1 면에 조사하는 제 1 광학계와,
상기 제 2 분기광을 상기 기판의 제 2 면에 조사하는 제 2 광학계를 구비한 레이저 가공 장치. - 제 1 항에 있어서,
상기 분기부와 상기 편광 방향 회전부는, 1 개의 편광 빔 스플리터로 이루어지는, 레이저 가공 장치. - 제 1 항에 있어서,
상기 분기부는 1 개의 무편광 빔 스플리터로 이루어지고,
상기 편광 방향 회전부는, 상기 제 1 광학계에 형성된 제 1 편광판과, 상기 제 2 광학계에 형성된 제 2 편광판으로 이루어지는, 레이저 가공 장치. - 제 1 항에 있어서,
상기 제 1 광학계의 광로 길이의 길이를 조정 가능한 광로 길이 조정부를 추가로 구비하고 있는, 레이저 가공 장치.
Applications Claiming Priority (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2018222180A JP2020082154A (ja) | 2018-11-28 | 2018-11-28 | レーザ加工装置 |
| JPJP-P-2018-222179 | 2018-11-28 | ||
| JPJP-P-2018-222180 | 2018-11-28 | ||
| JP2018222179A JP2020082153A (ja) | 2018-11-28 | 2018-11-28 | レーザ加工装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20200063996A true KR20200063996A (ko) | 2020-06-05 |
Family
ID=70861837
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020190153129A Withdrawn KR20200063996A (ko) | 2018-11-28 | 2019-11-26 | 레이저 가공 장치 |
Country Status (3)
| Country | Link |
|---|---|
| KR (1) | KR20200063996A (ko) |
| CN (1) | CN111230312A (ko) |
| TW (1) | TW202030045A (ko) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2026034680A1 (ko) * | 2024-08-05 | 2026-02-12 | 한국전기연구원 | 금속 박막 선재의 레이저 가공 방법 |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2013536081A (ja) | 2010-07-12 | 2013-09-19 | フィレイザー ユーエスエー エルエルシー | レーザーフィラメント形成による材料加工方法 |
-
2019
- 2019-11-13 TW TW108141132A patent/TW202030045A/zh unknown
- 2019-11-26 KR KR1020190153129A patent/KR20200063996A/ko not_active Withdrawn
- 2019-11-27 CN CN201911182176.2A patent/CN111230312A/zh not_active Withdrawn
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2013536081A (ja) | 2010-07-12 | 2013-09-19 | フィレイザー ユーエスエー エルエルシー | レーザーフィラメント形成による材料加工方法 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2026034680A1 (ko) * | 2024-08-05 | 2026-02-12 | 한국전기연구원 | 금속 박막 선재의 레이저 가공 방법 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN111230312A (zh) | 2020-06-05 |
| TW202030045A (zh) | 2020-08-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102785028B (zh) | 激光加工方法以及激光加工装置 | |
| JP5770436B2 (ja) | レーザー加工装置およびレーザー加工方法 | |
| CN102335795B (zh) | 光学装置以及具备该光学装置的激光加工装置 | |
| KR102257001B1 (ko) | 모듈형 레이저 장치 | |
| KR101425492B1 (ko) | 레이저 가공 장치 및 방법 | |
| US20060289410A1 (en) | Laser machining apparatus | |
| US20170216973A1 (en) | Laser machining device and laser machining method | |
| TWI620958B (zh) | 雷射處理裝置中用於減少光斑的設備與方法 | |
| KR20100105386A (ko) | 광학계 및 레이저 가공 장치 | |
| US9802270B2 (en) | Laser machining apparatus | |
| US20090016400A1 (en) | Multi-beam laser apparatus | |
| JP2008242147A (ja) | レーザー照射光学システム | |
| KR101335039B1 (ko) | 레이저 가공 장치 및 레이저 가공 장치를 사용한 피가공물의 가공 방법 | |
| KR102516981B1 (ko) | 레이저 가공 장치 | |
| CN104503098A (zh) | 激光合束系统 | |
| JP4736633B2 (ja) | レーザ照射装置 | |
| JP2020082153A (ja) | レーザ加工装置 | |
| KR20190039381A (ko) | 레이저 조사 기구 | |
| KR20200063997A (ko) | 레이저 가공 장치 | |
| CN111230312A (zh) | 激光加工装置 | |
| JP5106130B2 (ja) | レーザビーム照射方法およびレーザビーム照射装置 | |
| JP2020082154A (ja) | レーザ加工装置 | |
| CN109872961B (zh) | 激光晶化装置 | |
| CN115041814A (zh) | 一种脆性材料的激光加工装置及加工方法 | |
| KR20100039552A (ko) | 편광 특성을 이용한 레이저 가공 장치 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0109 | Patent application |
St.27 status event code: A-0-1-A10-A12-nap-PA0109 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| PC1203 | Withdrawal of no request for examination |
St.27 status event code: N-1-6-B10-B12-nap-PC1203 |