KR20200068609A - 무선철 책자의 제본 방법 - Google Patents
무선철 책자의 제본 방법 Download PDFInfo
- Publication number
- KR20200068609A KR20200068609A KR1020197005392A KR20197005392A KR20200068609A KR 20200068609 A KR20200068609 A KR 20200068609A KR 1020197005392 A KR1020197005392 A KR 1020197005392A KR 20197005392 A KR20197005392 A KR 20197005392A KR 20200068609 A KR20200068609 A KR 20200068609A
- Authority
- KR
- South Korea
- Prior art keywords
- adhesive
- booklet
- binding
- cover
- bundle
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 239000000853 adhesive Substances 0.000 claims abstract description 124
- 230000001070 adhesive effect Effects 0.000 claims abstract description 118
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 claims abstract description 100
- 238000000034 method Methods 0.000 claims abstract description 80
- 229910052742 iron Inorganic materials 0.000 claims abstract description 50
- 238000001035 drying Methods 0.000 claims abstract description 24
- PCHJSUWPFVWCPO-UHFFFAOYSA-N gold Chemical compound [Au] PCHJSUWPFVWCPO-UHFFFAOYSA-N 0.000 claims abstract description 23
- 229910052737 gold Inorganic materials 0.000 claims abstract description 23
- 239000010931 gold Substances 0.000 claims abstract description 23
- 239000012790 adhesive layer Substances 0.000 claims abstract description 22
- 238000003825 pressing Methods 0.000 claims abstract description 14
- 239000004744 fabric Substances 0.000 claims description 22
- 238000000576 coating method Methods 0.000 claims description 19
- 239000000839 emulsion Substances 0.000 claims description 15
- 229920006243 acrylic copolymer Polymers 0.000 claims description 8
- 210000001015 abdomen Anatomy 0.000 claims description 7
- XTXRWKRVRITETP-UHFFFAOYSA-N Vinyl acetate Chemical compound CC(=O)OC=C XTXRWKRVRITETP-UHFFFAOYSA-N 0.000 claims description 6
- 239000005038 ethylene vinyl acetate Substances 0.000 claims description 6
- 229920001200 poly(ethylene-vinyl acetate) Polymers 0.000 claims description 6
- 239000004925 Acrylic resin Substances 0.000 claims description 5
- 229920000178 Acrylic resin Polymers 0.000 claims description 5
- 239000011248 coating agent Substances 0.000 description 12
- 238000005520 cutting process Methods 0.000 description 6
- 239000010410 layer Substances 0.000 description 4
- 239000012779 reinforcing material Substances 0.000 description 4
- KFZMGEQAYNKOFK-UHFFFAOYSA-N Isopropanol Chemical compound CC(C)O KFZMGEQAYNKOFK-UHFFFAOYSA-N 0.000 description 3
- 229920001577 copolymer Polymers 0.000 description 3
- 230000001747 exhibiting effect Effects 0.000 description 3
- 238000007865 diluting Methods 0.000 description 2
- 239000003292 glue Substances 0.000 description 2
- 239000000463 material Substances 0.000 description 2
- 238000007761 roller coating Methods 0.000 description 2
- 125000000391 vinyl group Chemical group [H]C([*])=C([H])[H] 0.000 description 2
- 229920002554 vinyl polymer Polymers 0.000 description 2
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 2
- 229920000742 Cotton Polymers 0.000 description 1
- VGGSQFUCUMXWEO-UHFFFAOYSA-N Ethene Chemical compound C=C VGGSQFUCUMXWEO-UHFFFAOYSA-N 0.000 description 1
- 239000005977 Ethylene Substances 0.000 description 1
- VVQNEPGJFQJSBK-UHFFFAOYSA-N Methyl methacrylate Chemical compound COC(=O)C(C)=C VVQNEPGJFQJSBK-UHFFFAOYSA-N 0.000 description 1
- 241001122315 Polites Species 0.000 description 1
- BQCADISMDOOEFD-UHFFFAOYSA-N Silver Chemical compound [Ag] BQCADISMDOOEFD-UHFFFAOYSA-N 0.000 description 1
- -1 and the like Substances 0.000 description 1
- DQXBYHZEEUGOBF-UHFFFAOYSA-N but-3-enoic acid;ethene Chemical compound C=C.OC(=O)CC=C DQXBYHZEEUGOBF-UHFFFAOYSA-N 0.000 description 1
- 239000000470 constituent Substances 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 230000007613 environmental effect Effects 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 239000012943 hotmelt Substances 0.000 description 1
- 238000007689 inspection Methods 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 231100000647 material safety data sheet Toxicity 0.000 description 1
- 239000004745 nonwoven fabric Substances 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 229920005989 resin Polymers 0.000 description 1
- 239000011347 resin Substances 0.000 description 1
- 229910052709 silver Inorganic materials 0.000 description 1
- 239000004332 silver Substances 0.000 description 1
- 238000007711 solidification Methods 0.000 description 1
- 230000008023 solidification Effects 0.000 description 1
- 239000000243 solution Substances 0.000 description 1
- 238000010186 staining Methods 0.000 description 1
- 239000011550 stock solution Substances 0.000 description 1
- 210000002784 stomach Anatomy 0.000 description 1
- 229920003002 synthetic resin Polymers 0.000 description 1
- 239000000057 synthetic resin Substances 0.000 description 1
- 230000000007 visual effect Effects 0.000 description 1
- 239000003039 volatile agent Substances 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42C—BOOKBINDING
- B42C3/00—Making booklets, pads, or form sets from multiple webs
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42C—BOOKBINDING
- B42C11/00—Casing-in
- B42C11/02—Machines or equipment for casing-in or applying covers to pamphlets, magazines, pads, or other paper-covered booklets
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42C—BOOKBINDING
- B42C19/00—Multi-step processes for making books
- B42C19/02—Multi-step processes for making books starting with single sheets
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42C—BOOKBINDING
- B42C19/00—Multi-step processes for making books
- B42C19/04—Multi-step processes for making books starting with signatures
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42C—BOOKBINDING
- B42C9/00—Applying glue or adhesive peculiar to bookbinding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42C—BOOKBINDING
- B42C9/00—Applying glue or adhesive peculiar to bookbinding
- B42C9/0006—Applying glue or adhesive peculiar to bookbinding by applying adhesive to a stack of sheets
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42C—BOOKBINDING
- B42C9/00—Applying glue or adhesive peculiar to bookbinding
- B42C9/0006—Applying glue or adhesive peculiar to bookbinding by applying adhesive to a stack of sheets
- B42C9/0012—Applying glue or adhesive peculiar to bookbinding by applying adhesive to a stack of sheets with a roller
- B42C9/0018—Applying glue or adhesive peculiar to bookbinding by applying adhesive to a stack of sheets with a roller for binding stacks of sheets one at the time
- B42C9/0025—Applying glue or adhesive peculiar to bookbinding by applying adhesive to a stack of sheets with a roller for binding stacks of sheets one at the time and subsequently applying a cover
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42C—BOOKBINDING
- B42C9/00—Applying glue or adhesive peculiar to bookbinding
- B42C9/02—Applying glue or adhesive peculiar to bookbinding for securing back linings, strips, ribbons or headbands
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Folding Of Thin Sheet-Like Materials, Special Discharging Devices, And Others (AREA)
- Adhesives Or Adhesive Processes (AREA)
- Packages (AREA)
- Credit Cards Or The Like (AREA)
Abstract
<과제> 뛰어난 좌우 양면성을 구비하면서, 본문의 임의의 접장 또는 낱장 1매 또는 수매를 목의 근원으로부터 깨끗이 잘라내기가 가능한 무선철 책자의 제본 방법의 제공.
<해결 수단> 본 발명의 무선철 책자의 제본 방법은, 용지를 두 번 접어 복수의 접장을 얻는 공정과, 상기 복수의 접장의 접은 금 부분을 그 두께 방향으로 가압하는 공정과, 본문으로 되는 소정 매수의 접장과 표지와 뒤표지로 형성되는 1권의 묶음, 또는 당해 1권의 묶음을 더 복수 적층하여 복수 권의 묶음을 정돈하는 공정과, 상기 1권의 묶음 또는 상기 복수 책의 묶음의 배면의 천지 양단으로부터 각각 5~10mm를 제외한 중간 영역에, 경화시킴으로써 접착제가 유연성을 나타내게 되는 제1의 접착제를 층상으로 도포하는 공정과, 상기 제1의 접착제층을 소정의 건조 시간 방치한 후에, 상기 배면에 있어 상기 제1의 접착제가 도포되어 있지 않은 부분도 포함한 전면에 제2의 접착제를 도포하는 공정과, 상기 제2의 접착제를 소정의 건조 시간 건조 경화시키는 공정을 포함한다.
<해결 수단> 본 발명의 무선철 책자의 제본 방법은, 용지를 두 번 접어 복수의 접장을 얻는 공정과, 상기 복수의 접장의 접은 금 부분을 그 두께 방향으로 가압하는 공정과, 본문으로 되는 소정 매수의 접장과 표지와 뒤표지로 형성되는 1권의 묶음, 또는 당해 1권의 묶음을 더 복수 적층하여 복수 권의 묶음을 정돈하는 공정과, 상기 1권의 묶음 또는 상기 복수 책의 묶음의 배면의 천지 양단으로부터 각각 5~10mm를 제외한 중간 영역에, 경화시킴으로써 접착제가 유연성을 나타내게 되는 제1의 접착제를 층상으로 도포하는 공정과, 상기 제1의 접착제층을 소정의 건조 시간 방치한 후에, 상기 배면에 있어 상기 제1의 접착제가 도포되어 있지 않은 부분도 포함한 전면에 제2의 접착제를 도포하는 공정과, 상기 제2의 접착제를 소정의 건조 시간 건조 경화시키는 공정을 포함한다.
Description
[0001]
본 발명은 개량된 무선철(無線綴) 책자의 제본 기술, 구체적으로는 뛰어난 좌우 양면성(spreadability)을 구비하는 무선철 책자의 제본 방법 및 당해 제본 방법에 의해 제본되는 무선철 책자에 관한 것이다.
[0002]
노트북 그 밖의 책자에서는, 용지를 소정 매수 가지런하게 겹쳐서 묶어 적층체로 이루어지는 본문을 이루고, 그 배면 및 필요에 따라 당해 면의 근방에 접착제를 도포하여 당해 표지를 붙인 무선철(無線綴)의 제본 방식이 많이 이용되고 있다. 이 제본 방식은, 상기와 같이 본문의 배측(背側)의 면(배면)에 접착제를 도포하여 당해 본문의 배(背)를 굳히는 것이므로, 책자가 그 목의 부분까지 좌우로 열리게 되고, 또 중철(中綴)과 비교하여 값싸고 본문을 구성하는 용지의 매수의 자유도가 높다고 하는 이점이 있는 것이 알려져 있다.
[0003]
그렇지만, 이 제본 방식에서는, 접착제를 바른 후의 접착제층에 대해 본문의 각 용지의 배측의 단부는 수직으로 배치 고정되게 되므로, 책자의 임의의 페이지를 열었을 경우에, 통상, 접착제층에 대략 수직으로 일단이 고정된 각각의 용지가 특히 목의 부분의 근방에서 솟아오르고, 열린 좌우의 페이지의 용지가 대략 180도 열린 상태가 되지 않아, 좌우 양면이 양호하다고는 말할 수 없는 문제가 있었다.
[0004]
또, 근년, 무선철 책자의 제본에 있어서는, 표지를 본문 배면에 접착하는 데에 핫 멜트(hotmelt)계의 접착제가 많이 이용되고 있다. 접착제를 도포할 때에, 가열에 의해 용융한 저점도의 접착제가 본문과 면지(표지)의 사이의 목 부분에 돌아 들어가서 표지와 이에 접하는 1매째의 용지의 배측의 단부가 접착되는 결과, 본문의 1매째의 용지가 양호하게 열리지 않는다고 하는 문제가 있었다. 또, 책자 본문의 각 용지의 접착을 향상시켜 책자로부터의 탈락을 방지하기 위해서, 본문 배(背)부에 그 두께 방향으로 대략 평행하게 홈이나 슬릿(slit) 등을 설치하고, 접착제에 의해 접착하는 것이 행해지고 있다(어살 매기(notch or burst binding)). 확실히 자른 홈·슬릿 등을 설치함으로써, 본문의 각 용지는 표지 배부의 내면에의 접착성이 향상되지만, 접착제가 자른 홈을 통해 본문 내부에 침투함으로써 인접하는 각 용지의 목의 배측의 영역이 접착되고, 180도 좌우 양면이 아닌 것도 생기고 있었다.
[0005]
출원인은, 상기 문제의 해결에 대해서 예의 검토를 거듭하여, 본문의 임의의 페이지를 열었을 경우에 목 부분의 근방이 솟아오르지 않고, 열린 좌우의 페이지가 대략 180도 열린 상태로 양호한 좌우 양면이 가능한 무선철 책자를 개발하고(특허 문헌 1 참조), 수평 열림 노트(등록 상표)로서 출시하였다. 특허 문헌 1에 기재의 제본 방법은 본문 중의 임의의 접장이 박리 탈락하지 않는 책자를 제본하기 위한 것이고, 제본 후의 품질 검사에서는, 본문으로부터 접장이 박리 탈락하지 않을지 어떨지 배호(背糊)(rear glue)의 접착 강도의 확인을 철저히 해 왔다.
[0006]
그런데, 최근은, 통상시에는 본문의 접장이 박리 탈락하지 않고, 필요한 경우에 블록 메모(block memo)와 같이 접장 또는 낱장을 목의 근원으로부터 잘라낼 수가 있다고 하는 상반되는 기능을 가지는 무선철 책자에 대한 요망이 유저(user)로부터 많이 밀려 들려오게 되었다.
[0007]
또한, 본 명세서에 있어서, 책자의 「횡단면(小口)」이라고 말하는 경우, 책자의 배면에 평행한 단면(전(前) 횡단면)을 가리키는 것으로 한다. 또, 「1권의 묶음」, 「복수 권의 묶음」에 있어서의 「묶음」은, 소정 매수로 이루어지는 본문과 표지 및 뒤표지를 합친 것을 말하는 것으로 한다.
[0009]
본 발명자는 유저로부터의 요망에 응하여 상기 과제를 해결하기 위해 예의 겸토를 거듭한 결과,
(1) 접장으로 이루어지는 본문으로부터 특히 임의의 낱장을 깨끗이 잘라내는 데에는, 종이 접기 공정을 거친 접장의 접은 금을 더 가압할 필요가 있고,
(2) 복수의 접장을 최초로 고정하는 제1의 접착제는 경화에 의해 유연성을 나타내는 접착제를 이용하는 쪽이 보다 깨끗하게 또한 재현성 좋게 본문으로부터 임의의 낱장을 잘라낼 수 있는 경향이 인정되고, 및
(3) 본문의 천지(天地)(top or bottom) 어느 하나의 단(端)으로부터 임의의 낱장을 잘라내려고 하는 경우, 상기 (2)에 기재의 제1의 접착제를 사용한다고 하면, 본문의 천지 양단 영역에는 이를 도포하지 않는 쪽이 접장의 접은 금으로부터 낱장이 보다 깨끗이 떼어 내어지는 경향이 있다고 하는, 각 지견(知見)을 얻어, 본 발명을 완성하기에 이르렀다.
[0010]
즉, 본 발명은 뛰어난 좌우 양면성을 구비하면서, 본문의 임의의 접장 또는 낱장 1매 또는 여러 매를 목의 근원 또는 접은 금으로부터 깨끗이 잘라낼 수가 있고, 게다가 잘라낸 후에 있어서도 나머지의 접장 또는 낱장이 본문으로부터 박리 탈락하는 일이 없는 무선철 책자를 얻을 수 있는 무선철 책자의 제본 방법을 제공하는 것을 목적으로 한다.
[0011]
상기 목적은, 본 발명의 한 국면에 의하면, 본문으로 되는 용지를 한 장마다 두번 접어서 복수의 접장을 얻는 종이 접기 공정과, 상기 복수의 접장의 접은 금의 부분을 그 두께 방향으로 가압하는 프레스 공정과, 본문으로 되는 소정 매수의 접장과, 표지와, 뒤표지로 형성되는 1권의 묶음, 또는 당해 1권의 묶음을 더 복수 적층하여 복수 권의 묶음을 정돈하는 종이 맞춤 공정과, 상기 1권의 묶음 또는 상기 복수 권의 묶음에 있어서의 배측의 단면의 천지 양쪽 단연(端緣)으로부터 각각 5~10mm를 제외한 중간 영역에, 경화시킴으로써 접착제가 유연성을 나타내게 되는 제1의 접착제를 층상으로 도포하는 제1 도포 공정과, 상기 제1의 접착제층을 소정의 건조 시간 방치한 후에, 상기 1권의 묶음에 있어서 상기 제1의 접착제가 도포되지 않은 부분도 포함한 전면에 제2의 접착제를 층상으로 도포하는 제2 도포 공정을 포함하는 것을 특징으로 하는 무선철 책자의 제본 방법에 의해 달성된다.
[0012]
제1의 접착제로서는 아크릴 수지계 에멀션(emulsion) 접착제를 매우 적합하게 사용할 수 있다. 또, 제1의 접착제의 건조 시간은 작업 공정의 효율성 등을 고려하여 적당히 설정할 수 있지만, 0.5~2시간의 범위로 설정하는 것이 좋다.
[0013]
제2의 접착제로서는, 주성분으로서 에틸렌 초산비닐 공중합체(EVA, ethylene-vinyl acetate copolymer) 또는 초산비닐·아크릴 공중합체(vinyl acetate·acrylic copolymer)를 주성분으로서 포함한 수성 에멀션 접착제를 매우 적합하게 사용할 수 있다. 제2의 접착제의 건조 시간 역시 작업 공정의 효율성 등을 고려하여 적당히 설정할 수 있지만, 1~3시간의 범위로 설정하는 것이 바람직하다.
[0014]
제2의 접착제의 건조 후에는, 1권의 묶음의 배(背) 부분에 천(cloth)을 배치 접착하는 천 붙임 공정을 실시하여, 천 붙임 책자를 제조할 수가 있다. 또, 표지 및 뒤표지는, 본문의 배 부분을 끼우도록 배치되는 감쌈 표지(통 표지)로서 일체로 되어 있는 경우에는, 본문을 싸는 감쌈 공정을 실시하여, 감쌈 제본을 제조할 수도 있다.
[0015]
상기 목적은, 본 발명의 다른 국면에 의하면, 상기 무선철 책자의 제본 방법을 이용하여 제본한 무선철 책자로서, 본문을 임의의 페이지로 열었을 경우에 좌(左) 페이지로부터 우(右) 페이지에 연속한 인쇄 영역이 형성되게 되는 것을 특징으로 하는 무선철 책자에 의해 달성된다.
[0016]
본 발명의 무선철 책자의 제본 방법에 의하면, 1권의 묶음의 접은 금 부분을 당해 묶음의 두께 방향으로 가압한 다음, 당해 묶음의 배면의 중간 영역에, 경화에 의해 유연성을 가지게 되는 제1의 접착제를 도포하고, 비교적 단시간 안에 상기 배면의 전면에 제2의 접착제를 도포하여 건조시켜 본문, 표지 및 뒤표지의 삼자의 배 부분을 일체적으로 고착시키도록 함으로써, 얻어지는 무선철 책자는 뛰어난 좌우 양면성을 구비할 뿐만 아니라, 책자의 목 부분으로부터 접장의 낱장을 접은 금으로부터 깨끗이 잘라낼 수가 있다. 또, 본 발명의 무선철 책자는, 상기와 같이 뛰어난 좌우 양면성을 가지기 때문에, 임의로 열린 좌우의 페이지에 걸친 한 개의 연속한 인쇄 영역을 설정할 수 있다.
[0017]
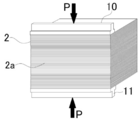
도 1은 본 발명의 무선철 책자의 제본 방법에 있어서의 프레스 공정의 일례를 나타내는 도이다.
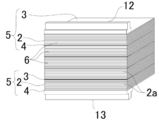
도 2는 도 1에 계속해서, 종이 맞춤 공정에 있어서, 1권의 묶음을 표지 및 뒤표지에 끼워 넣는 종이 맞춤 공정의 일례를 나타내는 도이다.
도 3은 도 2에 나타내는 1권의 묶음을 복수 적층하여 복수 권의 묶음의 종이 맞춤을 행하는 종이 맞춤 공정의 일례를 나타내는 도이다.
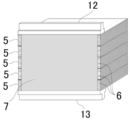
도 4는 도 3에 후속하는 제1 도포 공정의 일례를 나타내는 도이다.
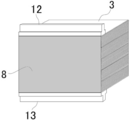
도 5는 도 4에 후속하는 제2 도포 공정의 일례를 나타내는 도이다.
도 6은 본 발명의 무선철 책자의 제본 방법에 의해 제본된 책자의 일례로서의 천 감김 무선철 책자의 사시도이다.
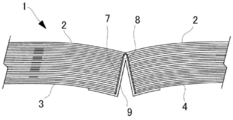
도 7은 도 6에 나타내는 무선철 책자를 열었을 경우의 단면도이다.
도 1은 본 발명의 무선철 책자의 제본 방법에 있어서의 프레스 공정의 일례를 나타내는 도이다.
도 2는 도 1에 계속해서, 종이 맞춤 공정에 있어서, 1권의 묶음을 표지 및 뒤표지에 끼워 넣는 종이 맞춤 공정의 일례를 나타내는 도이다.
도 3은 도 2에 나타내는 1권의 묶음을 복수 적층하여 복수 권의 묶음의 종이 맞춤을 행하는 종이 맞춤 공정의 일례를 나타내는 도이다.
도 4는 도 3에 후속하는 제1 도포 공정의 일례를 나타내는 도이다.
도 5는 도 4에 후속하는 제2 도포 공정의 일례를 나타내는 도이다.
도 6은 본 발명의 무선철 책자의 제본 방법에 의해 제본된 책자의 일례로서의 천 감김 무선철 책자의 사시도이다.
도 7은 도 6에 나타내는 무선철 책자를 열었을 경우의 단면도이다.
[0018]
이하, 첨부의 도 1~도 6을 참조하면서, 본 발명의 무선철 책자의 제본 방법의 일실시 형태에 대해서 상세히 설명한다. 단, 본 발명의 무선철 책자의 제본방법은 이하의 실시 형태에 한정되지 않는다.
[0019]
도 1은 본 발명의 무선철 책자의 제본 방법의 일례를 설명하는 도이다. 이 도에 나타내듯이, 본 발명의 무선철 책자의 제본 방법은, 종이 접기 공정, 프레스 공정(도 1(a) 참조), 종이 맞춤 공정(도 1(b),(c) 참조), 제1의 접착제 도포 공정(도 1(d) 참조), 제2의 접착제 도포 공정(도 1(e) 참조) 및 건조 공정의 각 공정을 포함하고 있다.
[0020]
우선, 무선철 책자의 주된 구성 부재인 본문(2), 표지(3) 및 뒤표지(4) 에 대해 설명한다. 본문(2)을 구성하는 용지는 그 종류를 묻지 않고, 잡지, 노트(노트북), 문고본, 팜플렛, 사진집 등의 책자의 종류에 따라 이들의 본문에 통상 사용되는 것을 특히 제한 없이 사용할 수 있다. 이러한 용지의 구체적인 예로서는, 상급 인쇄지, 중급 인쇄지, 하급 인쇄지 및 박엽(薄葉) 인쇄용지 등의 비 코팅 인쇄용지; 미세 코팅 인쇄용지;아트지, 코트지, 경량 코트지 등의 코팅 인쇄용지;색상질(色上質)지 등의 특수 인쇄용지;복사 용지, 카피 용지 등의 정보 용지 등을 들 수 있고, 이들은 단독 또는 복수를 조합하여 이용할 수가 있다. 또, 용지의 미평량(米坪量)(basis weight in gram per square meter)에 대해서도 특히 제한이 없고, 예를 들면 40~150g/m2의 범위의 것을 사용할 수 있다. 예를 들면 제본하는 책자가 노트북의 경우, 미평량 70g/m2 전후의 용지가 사용되는 것이 통상이다. 용지에는, 인쇄가 되어 있어도 되어 있지 않아도 좋다. 각 페이지에 인쇄가 된 책자를 제본하는 경우, 종이 접기 공정에 앞서, 미리 복수의 인쇄면을 가지는 원지에 인쇄를 행하고, 소정 사이즈(size)의 용지로 재단되는 것이 통상이다. 예를 들면 제본하는 책자가 방안(grid) 노트의 경우에는, 용지 중간의 인쇄 영역에, 접장(후술)으로 한 경우에 좌우 양면 좌우의 페이지에 각각의 목 부분을 포함하여 방안 눈금을 연속적으로 인쇄할 수가 있다.
[0021]
표지(3) 및 뒤표지(4)로서는, 통상, 무선철 책자에 사용되는 종래 공지의 각종의 종이가 사용 가능하다. 구체적으로는, 아트지, 코트지, 경량 코트지 등의 코팅 인쇄용지;색상질지 등의 특수 인쇄용지 등을 사용할 수 있다. 표지(3) 및 뒤표지(4)의 미평량에 대해서는 특히 제한이 없고, 예를 들면 80~300g/m2의 범위의 것을 사용할 수 있다. 표지(3) 및 뒤표지(4)는 각각, 제본의 최종 공정에 있어서 책자(1)의 천(天), 지(地), 횡단면의 각 단연(端緣)에 각각 설치된 여백을 화장(化粧) 재단(마무리 절단)에 의해 잘라 떨어뜨리기 때문에, 제본하는 책자(1)의 사이즈보다 약간 큰 사이즈를 가지고 있다.
[0022]
(1) 종이 접기 공정
종이 접기 공정에서는, 제본하는 책자의 마무리 사이즈의 배(倍)의 면적보다도 약간 큰 용지를 한 장마다 두 번 접기를 하여 복수의 접장을 얻는다. 용지의 사이즈는, 최종적으로 천, 지 및 횡단면의 여백을 마무리 절단에 의해 잘라 떨어뜨리므로, 마무리 사이즈의 배의 면적보다도 약간 크게 설정되어 있다. 이 공정은, 다른 곳에서 행할 수가 있고, 복수의 접장의 묶음(2)을 받아들이도록 해도 좋다.
[0023]
(2) 프레스 공정
종이 접기 공정을 거쳐 받아들인 시점에서는, 접장의 묶음은, 접은 금측이 높게(두껍게), 책자의 횡단면측이 낮게(얇게) 되어 있고, 묶음의 상단면은 접은 금에 직교하는 방향으로 아래 방향의 경사가 붙은 상태로 되어 있다. 그 때문에, 프레스 공정에 있어서, 복수의 접장의 묶음이 필요하다면 적당 매수를 조정하면서, 접장의 묶음의 접은 금 부분을 그 두께 방향으로 가압한다. 도 1은, 이 프레스 공정의 일 예를 나타내고 있다. 이 도에 나타내듯이, 접장의 묶음은 그 접은 금의 두꺼워진 부분에, 그 두께 방향에 이를 끼우도록 압압 수단(10, 11)을 배치하고, 접장의 묶음의 접은 금 부분을 가압한다. 이때의 압력은 1.5톤 이상으로 상식적 범위(약 5톤 정도까지)이면 특히 제한은 없고, 프레스 공정에 있어서 접장의 묶음의 접은 금 부분을 가압함으로써, 접장의 묶음의 접은 금측과 황단면측의 높이가 대략 동등하게 되도록 하는 것이 중요하다. 이 프레스 공정을 거친 것은, 제본 후의 책자의 임의의 페이지로부터 낱장 1매를 깨끗이 잘라낼 수가 있는 점에서 매우 중요하다.
[0024]
(3) 종이 맞춤 공정
다음에, 도 2에 나타내듯이, 종이 접기 공정에서 얻어진 소정 매수의 접장의 묶음(2)을 표지(3)와 뒤표지(4)에 끼워 넣도록 하여 1권의 묶음(5)을 만든다. 여기서, 접장의 매수는, 제본 대상이 노트북의 경우에는, 각 접장에는 마찬가지의 인쇄가 되어 있으므로, 복수의 접장의 묶음으로 나눈 매수를 가리킨다. 또, 제본 대상이 예를 들면 문고본 등의 서적의 경우에는, 정합(丁合) 작업(수(手) 정합 또는 기계 정합의 어느 하나라도 좋다.)에 의해 접장을 소정의 편집 순서에 따라 겹쳐서 얻어지는 매수를 가리킨다. 또한, 도 2에서는, 묶음(2)에 포함되는 접장의 매수를 적당히 도시한 것에 지나지 않고, 그 매수를 특히 한정하고 있는 것은 아니다.
[0025]
(4) 제1 도포 공정
1권의 묶음 또는 이를 복수 적층한 복수 권의 묶음(5, 5, 5,···)을 이들의 두께 방향으로 압압 수단(12, 13)에 의해 압압하면서, 복수 권의 묶음(5, 5, 5,···)의 배면(6)에 있어서 천지 양쪽 단연으로부터 각각 약 5~10mm를 제외한 대략 직사각형의 중간 영역에 제1의 접착제(7)를 도포한다(도 3 참조). 여기서, 제1의 접착제(7)로서는, 경화에 의해 접착제 자체가 유연성을 가지게 되는 콜드 글루(cold glue) 접착제로서, 특히 아크릴 코폴리머(접착제의 그 상태의 전량(全量)에 대해서 60~70중량%(불휘발분))를 주성분으로서 이를 수중에 현탁(懸濁)시킨 아크릴 공중합체 에멀션 접착제(아크릴 수지계 에멀션 접착제)를 매우 적합하게 사용할 수 있다. 또한, 이 접착제에는, 예를 들면 메틸메타크릴레이트나 초산비닐 등이 미량 함유되어 있어도 좋다.
[0026]
이 접착제의 알맞은 예로서는, MB접착 22-686(주식회사 마츠모토 히사오 상점제)를 들 수 있다. 이 접착제는, 구입시의 그 상태 그대로 희석하지 않고 사용하는 것이 좋고, 그 점에서 도포 작업성에는 뛰어나고, 경화 후에 유연성을 구비하면서 높은 접착성을 나타낸다고 하는 특징을 구비하고 있다. 제1의 접착제(7)의 점 도는, 그 성분이나 사용 환경조건에 의해 크게 변화하므로, 일률적으로는 말할 수 없지만, 예를 들면 접착제 제조원이 제시하는 카탈로그, 기술 자료 등에 게재되어 있는 공칭 점도(25℃)로 말하면, 13000mPa·s 정도가 기준이 되는 것으로 생각된다. 또한, 이 접착제 이외에도, 대략 동등의 유연성 및 접착성을 나타내는 접착제이면, 아크릴 수지계 에멀션 접착제에 한정되지 않고, 특히 제한없이 본 발명의 제본 방법에 이용할 수가 있다.
[0027]
제1의 접착제(7)의 도포 방법으로서는 특히 제한이 없고, 롤러(roller) 칠, 솔(brush) 칠 등의 종래 공지의 방법을 채용할 수 있다. 또, 롤 코터(roll coater), 바 코터(bar coater) 등의 종래 공지의 각종 도공기(塗工機) 등을 이용한 도공법을 이용해도 좋다. 제1의 접착제(7)의 도포량 또는 칠 두께는, 복수 권의 묶음의 배면(6)에 목시(目視)로 얼룩이 극력으로 나오지 않도록 층상으로 도포되면 특히 제한되지 않지만, 도포량의 대략적인 기준으로서는, 1m2당으로 환산하여 약 200~550g, 바람직하게는 300~500g, 보다 바람직하게는 350~450g의 범위로 설정하는 것이 좋다고 생각된다.
[0028]
복수 권의 묶음의 배면에 이를 도포한 상태에서, 제1의 접착제(7)를 약 0.5~2.5시간, 바람직하게는 1~2시간 건조 경화시킨다. 제1의 접착제(7)의 건조 시간은, 작업 효율을 고려하여, 상기 범위 내에서 적당하게 설정할 수 있다. 이때, 접착제층의 표면에 부직포, 한랭사(寒冷紗), 티슈 페이퍼(tissue paper) 등의 보강재를 특히 전면에 부설할 필요는 없지만, 이들 어느 하나의 보강재를 부설할 수도 있다. 또, 건조는, 드라이어(dryer) 등의 종래 공지의 기구 등을 이용하여 행해도 좋지만, 실내 등에 그대로 두는 것만으로도 충분하다. 이와 같이 상기 시간 건조시킴으로써, 접착제(7)의 표면은 이를 손가락으로 만져도 손가락에 부착하지 않는 정도로 경화한 상태로 된다.
[0029]
또한, 제1의 접착제(7)는, 이를 밑칠 및 덧칠의 2회로 나누어, 상기 직사각형의 중간 영역에 겹쳐서 도포할 수도 있다. 이 경우, 밑칠 도포 후, 그 표면이 상기와 같이 경화하였을 때, 이어서 밑칠의 전면에 이를 피복하듯이 덧칠을 층상으로 도포하는 것이 좋다. 덧칠의 건조 시간도 밑칠과 같은 정도로 설정할 수 있다. 상기 한 보강재를 이용하는 경우에는, 밑칠 후 덧칠 전에 그 표면에 보강재를 부설할 수 있다. 밑칠과 덧칠은 동종의 것을 이용해도 좋고, 이종의 것을 이용해도 좋다. 건조에는, 드라이어 등의 종래 공지의 기구 등을 이용할 수가 있지만, 실내 등에 그대로 두어 건조시켜도 좋다.
[0030]
(5) 제2 도포 공정
다음에, 도 4에 나타내듯이, 압압 수단(12, 13)으로 압압 상태로 한 복수 권의 묶음의 배면(6)에 있어서, 제1의 접착제(7)의 도포면을 포함하여 전면에 제2의 접착제(8)를 도포한다. 제2의 접착제(8)는, 경화함으로써 높은 접착성을 나타내는 접착제이면, 종래 공지의 각종의 접착제를 특히 제한없이 사용할 수 있다. 예를 들면, 합성수지 에멀션계, 특히 초산비닐 수지계 에멀션 접착제, 에틸렌 초산비닐 수지계 에멀션 접착제, 아크릴 수지계 에멀션 접착제 등의 외에, 이들 성분의 공중합체를 포함한 접착제 등을 들 수 있다. 이들 접착제는 또, 그 상태의 전량에 대해서 40~65중량%, 바람직하게는 45~60중량%, 보다 바람직하게는 45~55중량%를 불휘발분으로서 함유하는 것이 바람직하다. 제2의 접착제(8)가 이러한 휘발분의 범위에 있으면, 초기 및 고화 후의 접착력이 향상하고, 그 결과, 제1의 접착제층 및 복수 권의 묶음(5, 5, 5,···)의 배면(6)의 천지 양단 영역과의 높은 접착성이 얻어지기 때문이다.
[0031]
이들 중, 주성분으로서 에틸렌 초산비닐 공중합체, 또는 초산비닐·아크릴 공중합체를 포함한 수성 에멀션 접착제나 이들 2개의 공중합체가 공존하는 에멀션 접착제 등을 특히 매우 적합하게 사용할 수 있다. 후자의 접착제로서 예를 들면 MB접착 7K호M(주식회사 마츠모토 히사오 상점제) 등을 특히 매우 적합하게 사용할 수 있다. 이 접착제는, 그 제품 안전 데이터 시트에 의하면, 에틸렌 초산비닐 공중합체 및 초산비닐·아크릴 공중합체의 함유율이 53.0중량%이고, 이것과 미량 성분으로서의 이소프로필 알코올(함유율 0.2중량%) 및 초산비닐(함유율 0.3중량%)이 수중(함유율 46.5중량%)에 현탁하고 있는 것이다(상기한 함유율은 모두 접착제 전량을 100중량%로 한다.). 이 접착제는, 구입시의 그 상태의 그대로 희석하지 않고 사용하는 것이 좋고, 그 점에서 도포 작업성에는 뛰어나고, 경화 후에 높은 접착성을 나타낸다고 하는 특징을 구비하고 있다.
[0032]
제2의 접착제(8)의 점도는, 그 성분이나 사용 환경조건에 의해 크게 변화하므로, 일률적으로는 말할 수 없다. 예를 들면 상기 예시의 접착제의 경우, 제조원이 제시하는 카탈로그 및 기술 자료 등에 의하면, 공칭 점도(30℃)에 대해서 8000mPa·s라고 기재되어 있으므로, 제2의 접착제(8)의 점도로서는, 대략 공칭 점도가 기준이 되는 것으로 생각된다.
[0033]
제2의 접착제(8)의 도포 방법으로서는 특히 제한이 없고, 제1의 접착제(7)의 경우와 마찬가지로, 롤러 칠, 솔 칠 등의 종래 공지의 방법 외에, 롤 코터, 바 코터 등의 종래 공지의 각종 도공기 등을 이용한 도공법이어도 좋다. 제2의 접착제(8)는, 제1의 접착제(7)의 도포면 외에, 도포하지 않은 천지 양단으로부터 5~10mm의 범위도 포함하여 복수 권의 묶음(5, 5,···)의 배면(6)의 전면에 도포한다. 이때, 제1의 접착제(7)를 도포하지 않았던 영역에 대해서는, 제2의 접착제(8)의 칠 두께를 크게 하고, 제1의 접착제(7)의 도포면에 덧칠 한 총 도포 두께와 대략 동등의 칠 두께로 되도록 도포하는 것이 중요하다.
[0034]
제2의 접착제(8)의 도포량은, 복수 권의 묶음의 배면(6) 전면의 도포 두께가 목시로서 극력 같은 정도로 되도록 층상으로 도포되면 특히 제한되지 않는다. 도포량의 대략의 기준으로서는, 1m2당으로 환산하여 약 200~450g, 바람직하게는 220~400g, 보다 바람직하게는 240~350g의 범위로 설정하는 것이 좋다고 생각된다.
[0035]
그 후, 제2의 접착제(8)를 건조 경화시킨다. 건조 시간은, 작업의 형편이나 효율 등을 고려하여, 적당히 결정할 수가 있고, 기준으로서는 약 1~3시간(바람직하게는 1~2.5시간)정도 또는 그 이상을 참고로 할 수 있다. 따라서, 작업 효율의 점에서는, 예를 들면 하루 밤낮을 방치하는 것이 바람직한 경우가 있지만, 그래도 상관없다. 건조에는, 제1의 접착제(7)의 경우와 마찬가지로, 드라이어 등의 종래 공지의 기구 등을 이용해도 좋고, 실내 등에 그대로 두는 것만으로도 좋다. 이와 같이 상기 시간 건조시킴으로써, 접착제(8)의 표면은, 이를 손가락으로 만져도 충분히 딱딱해져 있다. 제2의 접착제(8)에 대해서 소정의 건조 시간이 경과하였을 때, 복수 권의 묶음(5, 5, 5,···)으로부터 1권의 묶음(5)을 각각 분리한다.
[0036]
분리한 1권의 묶음(5)에 마무리 절단을 함으로써, 무선철 책자의 제본을 완료시킬 수도 있지만, 1권의 묶음(5)의 배면과 표지(3) 및 뒤표지(4)의 목 부분의 외면을 덮도록, 당해 배면을 따라 띠 모양의 제본 천을 붙인 다음에 마무리 절단을 행할 수도 있다. 이에 의해, 도 6에 나타내듯이, 천을 감은 무선철 책자(1)의 제본을 완성한다.
[0037]
이상 설명한 것처럼, 본 발명의 무선철 책자의 제본 방법에서는, 이하의 3개 의 구성을 구비하고 있다.
(1) 본문(2)을 구성하는 접장이, 종이 접기 공정에서 만들어진 접은 금을 프레스 공정에 있어서 더 가압하도록 하였고,
(2) 경화에 의해 접착부가 유연성을 나타내게 되는 제1의 접착제를 이용하고, 1권의 묶음의 배면에 있어서 천지 양단 영역을 제외한 중간 영역에 이를 도포하도록 하였고,
(3) 제1의 접착제층이 충분히 건조 경화하기 전에, 그 위와 상기 천지 양단 영역에 높은 접착성을 나타내는 제2의 접착제를 도포하였다. 이에 의해, 본 발명의 제본 방법에 의해 후술하는 것 같은 뛰어난 특징을 구비하는 무선철 책자의 제본이 가능하게 되었다.
[0038]
본 발명의 무선철 책자의 제본 방법은, 예를 들면 문고본 등의 서적, 노트(노트북) 등 여러 가지의 무선철 책자의 제본에 적용 가능하지만, 특히 30~300매 정도의 노트북 등의 책자의 제본에 유효하게 적용할 수 있다.
[0039]
또한, 이상, 본 발명의 무선철 책자의 제본 방법의 실시 형태에 대해서 천을 감은 무선철 책자를 예를 들어 설명하였지만, 본 발명은 이러한 천을 감은 책자의 제본에 한정되지 않는다. 예를 들면, 표지와 뒤표지를 포함한 감쌈 표지에 의해 본문을 싸는 감쌈 제본에도 적용이 가능하다. 이 경우, 우선 표지와 뒤표지를 배(背)표지에 상당하는 띠 모양의 부분을 중간으로 하여 그 양측에 배치하여 일체로 형성한 감쌈 표지로 한다. 또, 표지 및 뒤표지를 배표지와 각각 구획하도록 이들 사이에 줄을 설치할 수가 있다. 그렇게 해서, 본문의 배면에 감쌈 표지의 배표지 부분을 접착함으로써 감쌈 제본을 실시할 수 있다. 예를 들면, 본문의 배면에 제2의 접착제(8)를 도포한 직후에 이 감쌈 표지로 본문을 싸고, 제2의 접착제(8)의 경화에 의해 감쌈 표지와 본문을 접착해도 좋다
[0040]
[무선철 책자]
다음에, 도 6 및 도 7을 참조하면서, 본 발명의 무선철 책자의 일실시 형태에 대해 설명한다. 도 6은 상기한 본 발명의 무선철 책자의 제본 방법에 의해 제본된 일례로서 천을 감은 무선철 책자의 사시도를 나타내고, 도 7은 도 6에 나타내는 천을 감은 책자를 열었을 경우의 단면도를 나타내고 있다. 또한, 도 7 중, 도 1~도 6의 각 도와 공통하는 각부에 대해서는 같은 부호를 이용하는 것으로 하고, 상기와 중복하는 사항의 설명은 생략한다.
[0041]
도 6에 나타내듯이, 본 발명의 제본 방법에 의해 얻어지는 무선철 책자(1)는, 용지를 소정 매수 겹친 본문(2)과 표지(3)와 뒤표지(4)와 이들을 묶은 1권의 묶음(5)의 배면에 도포된 제1의 접착제층(7)과, 그 위에 더 도포되어 경화한 제2의 접착제층(8)과, 당해 제2의 접착제층(8)과 표지 및 뒤표지의 목의 외면에 붙여진 제본 천(9)으로 구성되어 있다.
[0042]
본 발명의 무선철 책자(1)는, 제1의 접착제(7)를 이용함으로써, 보다 접착제층(7)의 유연성(탄성)이 증가하고, 본문(2)을 구성하는 임의의 접장의 낱장의 움직임의 자유도가 향상한 것으로 추측한다. 또, 그 제1의 접착제층(7)을 덮도록 높은 접착성을 나타내는 제2의 접착제층(8)을 설치한 결과, 책자(본문)를 임의의 페이지로 열은 경우, 도 7에 나타내듯이, 접착제층(7, 8)이 강제적으로 절곡되고, 그와 함께 당해 접착제층(7, 8)에 대략 수직으로 고정된 좌우의 페이지의 개개의 낱장(접장)이 수평으로 넘어지고, 또 움직임의 자유도가 높기 때문에 서로 180도 열린 상태가 되려고 하고, 결과적으로 뛰어난 좌우 양면성을 얻을 수가 있다고 생각된다.
[0043]
또, 1권의 묶음(2)의 배면의 중간 영역에만 제1의 접착제층(7)을 설치하고, 천지 양단 영역에는 제2의 접착제층(8)만을 배치하였기 때문에, 임의의 접장의 천(天)측 또는 지(地)측의 단부만은 중간 영역에 비해, 제2의 접착제층(8)으로부터 박리하기 쉽고, 끊어진 자국을 넣기 쉽게 되고, 또한 개개의 접장은 프레스 공정으로 접은 금이 더 눌러 찌부러뜨려진 상태로 되어 있기 때문에, 낱장이 상기한 끊어진 자국으로부터 접은 금을 따라 깨끗이 잘라낼 수가 있게 되었다고 생각된다.
[0044]
이와 같이 본 발명의 제본 방법에 의해 제본되는 무선철 책자는 대략 180도의 좌우 양면성을 나타내므로, 본문을 임의의 페이지로 열었을 경우에 좌 페이지로부터 목의 근원으로 또 목의 근원으로부터 우 페이지에 연속한 인쇄 영역이 형성 가능하게 된다. 이 인쇄 영역에는, 예를 들면 방안 눈금을 인쇄할 수가 있다. 이러한 방안 눈금을 인쇄한 책자의 경우, 종래의 1페이지마다 방안 눈금이 인쇄된 것보다도 장시간에 걸쳐 데이터의 플롯(plot)이 가능하게 된다고 하는 이점이 있다. 또, 본 발명의 무선철 책자는 좌우 양면성이 양호하기 때문에, 임의의 좌우 양면의 복사를 행하는 경우에, 종래의 무선철 책자와 같이 목의 부분이 더러워지는 일 없이, 깨끗한 상태의 카피(copy)를 할 수가 있다.
<실시예>
[0045]
본 발명의 무선철 책자인 노트북을 도 1에 나타내듯이 제작하였다. 이 노트북의 사이즈는 B5판이다. 본문은 B4판보다도 약간 사이즈가 큰 상질(上質)지(미평량 70g/m2) 15매를 각각 두 번 접은 접장을 묶은 30매로 본문을 구성하였다. 각 접장에는, 접은 금을 포함한 중앙 영역에 당해 접은 금에서 좌우 대칭이 되도록 1mmm 방안 눈금이 인쇄되어 있다. 접장에 있어서의 이 인쇄 부분과 접은 금을 제외한 3변의 사이의 여백을 약 20mm로 하였다. 또, 표지 및 뒤표지로서, 미평량 100g/m2의 상질지를 이용하였다. 본문, 표지 및 뒤표지의 각각은, 최종적인 화장 재단(마무리 절단)에 대비하여 사이즈는 B5판보다도 약간 큰 사이즈로 되어 있다.
[0046]
본문을 표지 및 뒤표지에 끼우도록 하여 1권의 묶음을 만들고, 이를 100권 적층하고(복수 권의 묶음), 당해 복수 권의 묶음의 배의 접은 금 부분을 가압 수단에 의해 당해 묶음의 두께 방향으로 가압하였다(압력 1.5톤). 가압을 풀고 압압에 의해 복수 권의 묶음을 끼워서 움직이지 않는 상태로 하고, 당해 복수 권의 묶음의 배면에 있어서, 천지의 각각의 단연으로부터 5mm를 제외한 중간 영역에 제1의 접착제를 층상으로 밑칠하였다. 이 제1의 접착제로서는, 주식회사 마츠모토 히사오 상점제, 상품명:MB접착 22-686(아크릴 공중합체 에멀션 접착제)을 그 상태(원액)로 이용하였다. 제1의 접착제의 도포량은, 노트 1권(두께 3mm, 높이 280mm), 100권 겹쳐얻어지는 도포면에 대해, 접착제를 34g 사용하였으므로, 계산상, 1권당 0.34g, 1m2 당 405g/m2로 된다. 제1의 접착제의 건조 시간은 1.5시간으로 하였다.
[0047]
상기 건조 시간이 경과한 후, 접착제층의 표면을 손가락으로 만져도 접착제가 손가락에 부착하는 일이 없는 것을 확인한 다음에, 복수 권의 묶음의 배면 전면에 제2의 접착제를 도포하였다. 사용한 제2의 접착제는, 주식회사 마츠모토 히사오 상점제, 상품명:MB 접착 7K호M(초산비닐·아크릴 공중합체, 에틸렌·초산비닐 공중합체 수성 에멀션 접착제)이고, 이를 그 상태(원액) 그대로 사용하였다. 또, 복수 권의 묶음의 배면의 천지 양단 영역의 제1의 접착제가 도포되어 있지 않은 부분에는 두껍게 도포하고, 제1의 접착제가 도포된 중간 영역과 대략 동등의 도포 두께가 되도록 하였다. 제2의 접착제의 사용량은, 노트 1권(두께 3mm, 높이 280mm), 100권 겹쳐서 얻어지는 도포면에 대해 접착제를 23g 사용하였으므로, 계산상, 1권당 0.23 g, 1m2당 274g/m2로 된다. 그 후, 복수 권의 묶음을 하루 밤낮 방치하여 제2의 접착제에 건조 효과를 주었다. 그렇게 하여 1권의 묶음마다 분리하고, 각각의 묶음의 배면에 제본 천을 붙이고, 또한 마무리 절단을 행하여, 천 감긴 B5판 무선 철 노트의 제본을 완료하였다.
[0048]
이렇게 하여 얻어진 노트북의 본문에 있어서의 임의의 페이지를 열었을 때, 좌우의 페이지는 서로 대략 180도 열렸고, 따라서 뛰어난 좌우 양면성을 가지는 것을 확인하였다. 또, 100권 중 임의의 10권을 뽑아 내고, 각각의 본문 중의 1매의 횡단면측의 단부를 손가락으로 잡고, 상하로 20회 흔들었지만, 이에 의한 접장의 박리 탈락도 인지되지 않았다. 따라서, 뽑아 낸 10권의 노트의 본문을 구성하는 각 용지는, 당해 노트의 배에 충분히 접착되고 있는 것이 추측되었다. 그 10권에 대해서 각각 임의의 페이지를 열고, 좌우 양면의 한쪽 페이지의 천(天)측의 단부를 손가락으로 누르고, 다른 쪽의 페이지의 낱장을 접은 금을 따라 잘라 내었을 때, 어느 노트에서도 낱장은 접은 금에서 깨끗이 잘라낼 수가 있었다.
[0049]
1 : 무선철 책자
2 : 본문 2a : 배면
3 : 표지 4 : 뒤표지
5 : 1권의 접장의 묶음
6 : 배면
7 : 제1의 접착제 도포(밑칠)층
8 : 제2의 접착제 도포(덧칠)층
9 : 천(cloth)
10, 11 : 가압 수단 12, 13 : 압압 수단
P : 압력
1 : 무선철 책자
2 : 본문 2a : 배면
3 : 표지 4 : 뒤표지
5 : 1권의 접장의 묶음
6 : 배면
7 : 제1의 접착제 도포(밑칠)층
8 : 제2의 접착제 도포(덧칠)층
9 : 천(cloth)
10, 11 : 가압 수단 12, 13 : 압압 수단
P : 압력
Claims (8)
- 본문으로 되는 용지를 한 장마다 두 번 접어서 복수의 접장을 얻는 종이 접기 공정과,
상기 복수의 접장의 접은 금 부분을 당해 복수의 접장의 두께 방향으로 가압하는 프레스 공정과,
본문으로 되는 소정 매수의 접장, 표지 및 뒤표지로 이루어지는 1권의 묶음, 또는 당해 1권의 묶음을 더 복수 적층하여 복수 권의 묶음을 정돈하는 종이 맞춤 공정과,
상기 1권의 묶음 또는 상기 복수권의 묶음에 있어서의 배측의 단면의 천지 양쪽 단연으로부터 각각 5~10mm를 제외한 중간 영역에, 경화시킴으로써 접착제가 유연성을 나타내게 되는 제1의 접착제를 층상으로 도포하는 제1도포 공정과,
상기 제1의 접착제층을 소정의 건조 시간 방치한 후에, 상기 1권의 묶음에 있어서 상기 제1의 접착제가 도포되어 있지 않은 부분도 포함한 전면에 제2의 접착제를 층상으로 도포하는 제2 도포 공정을 포함하는 것을 특징으로 하는 무선철 책자의 제본 방법. - 제1항에 있어서,
상기 제1의 접착제는 아크릴 수지계 에멀션 접착제인 무선철 책자의 제본 방법. - 제1항 또는 제2항에 있어서,
상기 제1의 접착제의 건조 시간은 0.5~2.5시간의 범위로 설정되는 무선철 책자의 제본 방법. - 제1항 내지 제3항 중 어느 한 항에 있어서,
상기 제2의 접착제는, 주성분으로서 에틸렌 초산비닐 공중합체 또는 초산비닐·아크릴 공중합체를 포함한 수성 에멀션 접착제인 무선철 책자의 제본 방법. - 제1항 내지 제4항 중 어느 한 항에 있어서,
상기 제2의 접착제의 건조 시간은, 1~3시간 또는 그 이상으로 설정되는 무선철 책자의 제본 방법. - 제1항 내지 제5항 중 어느 한 항에 있어서,
상기 제2의 접착제의 건조 공정을 경과한 1권의 묶음은, 그 배 부분에 천을 배치 접착하는 천 붙임 공정을 더 포함하는 무선철 책자의 제본 방법. - 제1항 내지 제5항 중 어느 한 항에 있어서,
상기한 표지 및 뒤표지는, 배 부분을 끼우도록 배치되어 일체로 된 것이고, 상기 본문을 싸는 감쌈 공정을 포함하는 무선철 책자의 제본 방법. - 청구항 1~7의 어느 하나의 항에 기재의 무선철 책자의 제본 방법을 이용하여 제본한 무선철 책자로서, 본문을 임의의 페이지로 열었을 경우에 좌 페이지로부터 우 페이지에 연속한 인쇄 영역이 형성되는 것을 특징으로 하는 무선철 책자.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PCT/JP2017/037554 WO2019077678A1 (ja) | 2017-10-17 | 2017-10-17 | 無線綴じ冊子の製本方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20200068609A true KR20200068609A (ko) | 2020-06-15 |
Family
ID=62069366
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020197005392A Withdrawn KR20200068609A (ko) | 2017-10-17 | 2017-10-17 | 무선철 책자의 제본 방법 |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US10737524B2 (ko) |
| EP (1) | EP3711967B1 (ko) |
| JP (1) | JP6315534B1 (ko) |
| KR (1) | KR20200068609A (ko) |
| CN (1) | CN109937145B (ko) |
| ES (1) | ES2902742T3 (ko) |
| WO (1) | WO2019077678A1 (ko) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN110978852B (zh) * | 2019-12-25 | 2021-05-04 | 郑中涛 | 一种散页旧纸的装订机器 |
| CN115008923A (zh) * | 2022-07-04 | 2022-09-06 | 吴新平 | 一种易单撕纸张制本方法 |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5743362B2 (ko) | 1973-09-14 | 1982-09-14 |
Family Cites Families (20)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3423107A (en) * | 1967-05-10 | 1969-01-21 | Illinois Adhesive Products Co | Method of binding books |
| DE1817490C3 (de) * | 1968-12-21 | 1972-11-02 | Ehlermann Dipl Ing Hans | Klebebindung |
| DE1961040C3 (de) * | 1969-12-05 | 1979-10-18 | Mappei-Organisationsmittel Gmbh, 5600 Wuppertal | Sammel- und Ablegemappe für Schriftstücke o.dgl |
| JPS4836911U (ko) | 1971-09-06 | 1973-05-04 | ||
| GB1556268A (en) * | 1976-12-21 | 1979-11-21 | Paper & Board Res Assoc Printi | Bookbinding |
| JPS59207293A (ja) * | 1983-05-11 | 1984-11-24 | ダイニツク株式会社 | 簡易製本方法 |
| US4496617A (en) * | 1983-06-01 | 1985-01-29 | Parker Kevin P | Adhesive binding strip |
| GB8409015D0 (en) * | 1984-04-06 | 1984-05-16 | Eschem Ltd | Binding |
| US4960295A (en) * | 1988-09-27 | 1990-10-02 | Eschem Inc. | Two-shot hot-melt bookbinding |
| US5156510A (en) * | 1989-12-05 | 1992-10-20 | Canon Kabushiki Kaisha | Bookbinding cover |
| US5672030A (en) * | 1996-01-02 | 1997-09-30 | Berryville Graphics | Method of making books |
| US6685416B2 (en) * | 2001-07-11 | 2004-02-03 | Dynic Corporation | Bookbinding device and method |
| GB2377670B (en) * | 2001-07-20 | 2003-07-30 | Kenneth Johnson | A notebook |
| JP3769260B2 (ja) | 2002-12-12 | 2006-04-19 | 日宝綜合製本株式会社 | 製本方法およびホットメルト接着性離型剤 |
| JP2011126020A (ja) * | 2009-12-15 | 2011-06-30 | Dainippon Printing Co Ltd | 糊付け方法及び装置 |
| JP3167600U (ja) | 2010-12-20 | 2011-05-12 | 有限会社シュトゥッコ | 開きのよい無線綴じ本 |
| JP6140517B2 (ja) * | 2013-04-30 | 2017-05-31 | 理想科学工業株式会社 | 製本装置 |
| JP2016002717A (ja) * | 2014-06-17 | 2016-01-12 | 有限会社中村印刷所 | 無線綴じ冊子の製本方法 |
| JP5743362B1 (ja) * | 2014-11-27 | 2015-07-01 | 有限会社中村印刷所 | 無線綴じ冊子の製本方法 |
| US9855782B2 (en) * | 2016-01-19 | 2018-01-02 | Lsc Communications Us, Llc | De-collatable bindings and methods of producing the same |
-
2017
- 2017-10-17 CN CN201780044215.5A patent/CN109937145B/zh not_active Expired - Fee Related
- 2017-10-17 JP JP2018503817A patent/JP6315534B1/ja active Active
- 2017-10-17 KR KR1020197005392A patent/KR20200068609A/ko not_active Withdrawn
- 2017-10-17 EP EP17929075.4A patent/EP3711967B1/en active Active
- 2017-10-17 ES ES17929075T patent/ES2902742T3/es active Active
- 2017-10-17 WO PCT/JP2017/037554 patent/WO2019077678A1/ja not_active Ceased
- 2017-11-17 US US16/340,821 patent/US10737524B2/en active Active
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5743362B2 (ko) | 1973-09-14 | 1982-09-14 |
Non-Patent Citations (1)
| Title |
|---|
| [0008] |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6315534B1 (ja) | 2018-04-25 |
| US10737524B2 (en) | 2020-08-11 |
| US20200114676A1 (en) | 2020-04-16 |
| ES2902742T3 (es) | 2022-03-29 |
| EP3711967A1 (en) | 2020-09-23 |
| CN109937145A (zh) | 2019-06-25 |
| EP3711967B1 (en) | 2021-12-08 |
| EP3711967A4 (en) | 2021-01-27 |
| JPWO2019077678A1 (ja) | 2019-11-14 |
| CN109937145B (zh) | 2021-07-23 |
| WO2019077678A1 (ja) | 2019-04-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US10703125B2 (en) | Method for binding a bundle of leaves, a bundle of leaves, method and device for forming such a bundle of leaves | |
| CN102656019B (zh) | 装订方法 | |
| EP3711967B1 (en) | Bookbinding method for adhesive-bound booklet | |
| JP5743362B1 (ja) | 無線綴じ冊子の製本方法 | |
| US10099502B2 (en) | Method for binding a bundle of sheets of paper, book or folder thereby obtained, bundle of sheets | |
| JP2022037008A (ja) | 紙葉束の装丁方法及びそれにより得られた書籍又はフォルダ | |
| JP2011131392A (ja) | 製本システム | |
| JP6279538B2 (ja) | 製本方法 | |
| JP2016002717A (ja) | 無線綴じ冊子の製本方法 | |
| US8590938B2 (en) | Environmentally friendly binding of calendars | |
| JP2020192710A (ja) | 糸綴じ並製本の製本方法 | |
| JP6041284B1 (ja) | 複数枚の被製本用紙を製本するための製本方法 | |
| KR102334219B1 (ko) | 무선 제본방법 및 책 | |
| JP6732385B2 (ja) | 上製本及びその製造方法 | |
| JP3091391U (ja) | 製本用熱溶解帯 | |
| JPS60109900A (ja) | 中綴本の製本方法および製本装置 | |
| JP2013071440A (ja) | 中綴じ冊子による簡易上製本 | |
| DE20013237U1 (de) | Bucheinband zum Selbstbinden von losen Blättern zu einem Buch durch Klebe- und Falttechnik | |
| HRPK20150624B3 (hr) | Postupak izrade tvrdog uveza pomoću korica s metalnom trakom i samoljepivim kartonskim uloškom | |
| TW201024105A (en) | Improved cover structure for document binding |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0105 | International application |
Patent event date: 20190222 Patent event code: PA01051R01D Comment text: International Patent Application |
|
| PG1501 | Laying open of application | ||
| PC1203 | Withdrawal of no request for examination |