KR20200070879A - 절삭면과 시닝의 동시 연마를 위한 드릴 연마장치 - Google Patents
절삭면과 시닝의 동시 연마를 위한 드릴 연마장치 Download PDFInfo
- Publication number
- KR20200070879A KR20200070879A KR1020180158509A KR20180158509A KR20200070879A KR 20200070879 A KR20200070879 A KR 20200070879A KR 1020180158509 A KR1020180158509 A KR 1020180158509A KR 20180158509 A KR20180158509 A KR 20180158509A KR 20200070879 A KR20200070879 A KR 20200070879A
- Authority
- KR
- South Korea
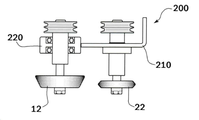
- Prior art keywords
- drill
- thinning
- blade
- polishing
- cutting surface
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B3/00—Sharpening cutting edges, e.g. of tools; Accessories therefor, e.g. for holding the tools
- B24B3/24—Sharpening cutting edges, e.g. of tools; Accessories therefor, e.g. for holding the tools of drills
- B24B3/26—Sharpening cutting edges, e.g. of tools; Accessories therefor, e.g. for holding the tools of drills of the point of twist drills
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B47/00—Drives or gearings; Equipment therefor
- B24B47/10—Drives or gearings; Equipment therefor for rotating or reciprocating working-spindles carrying grinding wheels or workpieces
- B24B47/12—Drives or gearings; Equipment therefor for rotating or reciprocating working-spindles carrying grinding wheels or workpieces by mechanical gearing or electric power
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
Abstract
본 발명은, 선단의 날끝단을 기준으로 하여 양쪽에 2개의 절삭면과 배출홈이 형성되며 상기 절삭면의 단부에 절삭날이 형성되어 이루어지는 드릴에 있어서,
드릴 연마장치의 몸체(1) 일측에 구비된 드릴 고정부에 드릴(D)을 삽입시켜 위치가 고정되도록 한 상태에서 상기 드릴(D)의 절삭면(10)을 연마날(12)의 반복된 호형 이동으로 연마하도록 하고 더불어 시닝날(22)의 반복된 호형 이동으로 상기 드릴(D)의 날끝단에 시닝홈(20)을 형성하도록 함을 특징으로 한다.
본 발명은, 드릴의 선단 절삭면 가공시 절삭면 가공과 동시에 시닝 가공을 연속된 반복 동작을 통해 가공할 수 있는 장점이 있다.
Description
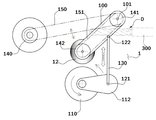
도 2는 도 1에서 절삭면 가공 동작을 표현한 작동 상태도,
도 3은 도 2의 절삭면 가공을 표현한 개략 구성도,
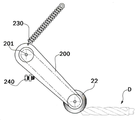
도 4는 도 1에서 시닝 가공 동작을 표현한 작동 상태도,
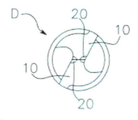
도 5는 도 4의 시닝홈 형성을 표현한 개략 구성도,
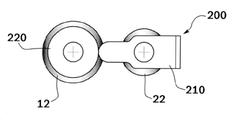
도 6은 도 1에서 연마날과 시닝날의 접촉 과정을 보인 평면 요부도,
도 7은 도 6의 정면 구성도.
1: 몸체
10: 절삭면 12: 연마날
20: 시닝홈 22: 시닝날
100: 연마날 이송바
101: 회전 중심점
110: 제1구동체 112: 캠판
121: 제1링크 122: 제2링크
130: 연동바
140,141,142: 제1,2,3 풀리
150: 구동벨트 151: 연동벨트
200: 회전 연동바
210: 접촉 연동부재 220: 베어링체
230: 탄성복원체 240: 스토퍼
300: 드릴 고정부
Claims (7)
- 선단의 날끝단을 기준으로 하여 양쪽에 2개의 절삭면과 배출홈이 형성되며 상기 절삭면의 단부에 절삭날이 형성되어 이루어지는 드릴에 있어서,
드릴 연마장치의 몸체(1) 일측에 구비된 드릴 고정부에 드릴(D)을 삽입시켜 위치가 고정되도록 한 상태에서 상기 드릴(D)의 절삭면(10)을 연마날(12)의 반복된 호형 이동으로 연마하도록 하고 더불어 시닝날(22)의 반복된 호형 이동으로 상기 드릴(D)의 날끝단에 시닝홈(20)을 형성하도록 함을 특징으로 하는 절삭면과 시닝의 동시 연마를 위한 드릴 연마장치. - 제1항에 있어서,
상기 연마날(12)은,
원형판 형태를 이루며 테두리 둘레에 상기 드릴(D)의 절삭면(10) 가공을 위한 연마면이 그 외경이 점차적으로 하향 축소되는 경사진 기울기각을 가지며 형성되어 상기 몸체에 구비되는 연마날 이송바(100)를 통해 상기 연마날(12)을 호형으로 연속 반복하면서 이송시켜 상기 드릴(D)의 절삭면(10)을 가공하도록 하며;
상기 연마날 이송바(100)는,
일측이 상기 몸체(1)에 고정되어 회전 중심점(101)을 이루고 타측에 상기 연마날(12)이 회전 가능하게 고정되어 상기 회전 중심점(101)을 중심으로 하여 상기 연마날(12)이 호형으로 원운동 하는 것임을 특징으로 하는 절삭면과 시닝의 동시 연마를 위한 드릴 연마장치. - 제2항에 있어서,
상기 연마날 이송바(100)의 회전 중심점(101)이 상기 몸체(1)에 대해 위치 변환수단을 통해 이동되어 상기 절삭면(10)의 절삭 각도가 조절되도록 하며,
상기 위치 변환수단은,
상기 몸체(1)에 형성되어 상기 회전 중심점(121)을 이루는 중심축이 안내되도록 호형의 가이드홈이 형성된 가이드판과,
상기 중심축이 상기 가이드홈의 선택된 위치에 고정되도록 하는 잠금구로 이루어짐을 특징으로 하는 절삭면과 시닝의 동시 연마를 위한 드릴 연마장치. - 제2항에 있어서,
상기 연마날 이송바(100)는,
상기 몸체(1)의 일측에 고정되어 모터 회전시 캠판(112)을 구동축을 중심으로 원운동시키는 제1구동체(110),
일단이 상기 캠판(112)의 단부에 회전가능하게 링크(121) 연결되고 타단이 상기 연마날 이송바(100)에 링크(122) 연결되어 상기 연마날 이송바(100)가 회전 중심점(101)을 기준으로 하여 일정구간을 연속 왕복 운동하도록 연결하는 연동바(130)를 더 포함하는 것을 특징으로 하는 절삭면과 시닝의 동시 연마를 위한 드릴 연마장치. - 제4항에 있어서,
상기 연마날 이송바(100)의 일측 연마날(12)의 회전은,
상기 몸체(1)의 일측에 모터 구동력을 가지며 회전 가능하게 설치되는 제1풀리(140),
상기 연마날 이송바(100)의 회전 중심점(101)에 회전 가능하게 설치되는 제2풀리(141),
상기 연마날 이송바(100)의 연마날(12)을 회전시키는 회전 중심에 설치되는 제3풀리(142),
상기 제1풀리(140)와 제2풀리(141)를 연결하는 연동벨트(150),
상기 제2풀리(141)와 제3풀리(142)를 연결하는 구동풀리(151)에 의해 회전하도록 함을 특징으로 하는 절삭면과 시닝의 동시 연마를 위한 드릴 연마장치. - 제1항에 있어서,
상기 시닝날(22)은,
원판 형상으로 이루어지며 둘레의 중심에는 상기 날끝단 가공을 위한 시닝단이 돌출된 형상을 취하여 상기 시닝단을 중심으로 한 상하측에 시닝면이 경사지게 형성된 것이 적용되도록 하고,
상기 몸체(1)의 일측에서 회전 중심(201)을 기준으로 하여 회전되는 회전 연동바(200)의 타측에 결합되어 모터 구동에 따라 회전되면서 연동수단을 통해 일정구간 연속 왕복 운동하도록 함을 특징으로 하는 절삭면과 시닝의 동시 연마를 위한 드릴 연마장치. - 제6항에 있어서,
상기 연동수단은,
상기 회전 연동바(200)의 일측에 구비된 접촉 연동부재(210)와,
상기 연마날 이송바(100)에서 연마날(12)을 고정하는 구동축에 회전 가능하게 결합되며 외측에 상기 접촉 연동부재(210)가 슬라이드 접촉되는 베어링체(220)와,
상기 회전 연동바(200)의 타측과 상기 몸체(1)에 탄성 복원력을 가지며 연결되어 상기 접촉 연동부재(210)가 상기 베어링체(220)에 탄력적으로 밀착 상태를 유지하도록 하는 탄성 복원체(230)와,
상기 몸체(10)에 위치되어 상기 회전 연동바(200)의 회전이 일정구간만 왕복하도록 제어하는 스토퍼(240)를 포함하는 것을 특징으로 하는 절삭면과 시닝의 동시 연마를 위한 드릴 연마장치.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020180158509A KR102185015B1 (ko) | 2018-12-10 | 2018-12-10 | 절삭면과 시닝의 동시 연마를 위한 드릴 연마장치 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020180158509A KR102185015B1 (ko) | 2018-12-10 | 2018-12-10 | 절삭면과 시닝의 동시 연마를 위한 드릴 연마장치 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20200070879A true KR20200070879A (ko) | 2020-06-18 |
| KR102185015B1 KR102185015B1 (ko) | 2020-12-01 |
Family
ID=71143289
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020180158509A Expired - Fee Related KR102185015B1 (ko) | 2018-12-10 | 2018-12-10 | 절삭면과 시닝의 동시 연마를 위한 드릴 연마장치 |
Country Status (1)
| Country | Link |
|---|---|
| KR (1) | KR102185015B1 (ko) |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS637492Y2 (ko) * | 1978-12-19 | 1988-03-03 | ||
| KR200393893Y1 (ko) | 2005-06-13 | 2005-08-25 | 예상백 | 드릴 |
| KR200394026Y1 (ko) | 2005-06-17 | 2005-08-25 | 이규상 | 드릴 선단각 연마를 위한 드릴 연마기 |
| KR20110019028A (ko) * | 2009-08-19 | 2011-02-25 | 정석환 | 드릴날 절삭장치 |
-
2018
- 2018-12-10 KR KR1020180158509A patent/KR102185015B1/ko not_active Expired - Fee Related
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS637492Y2 (ko) * | 1978-12-19 | 1988-03-03 | ||
| KR200393893Y1 (ko) | 2005-06-13 | 2005-08-25 | 예상백 | 드릴 |
| KR200394026Y1 (ko) | 2005-06-17 | 2005-08-25 | 이규상 | 드릴 선단각 연마를 위한 드릴 연마기 |
| KR20110019028A (ko) * | 2009-08-19 | 2011-02-25 | 정석환 | 드릴날 절삭장치 |
Also Published As
| Publication number | Publication date |
|---|---|
| KR102185015B1 (ko) | 2020-12-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5237834B2 (ja) | ねじ切り用の工具の逃げ面研削のための方法及び該方法の実施のための研削機械 | |
| CN103286669B (zh) | 超精加工装置 | |
| JPS6133853A (ja) | 工作物の穴等の内縁のまくれを除去する方法及び装置 | |
| CN218612058U (zh) | 一种便于调节的磨齿机齿轮夹具 | |
| KR102185015B1 (ko) | 절삭면과 시닝의 동시 연마를 위한 드릴 연마장치 | |
| CN119457217B (zh) | 小径丝杠滚道加工用可转位铣刀 | |
| RU2459693C1 (ru) | Устройство для заточки вершины спирального сверла и способ его использования | |
| KR101265767B1 (ko) | 마이크로 드릴 플로터 가공용 지그 | |
| KR200412773Y1 (ko) | 범용 공구 연삭기의 동시 3축 제어장치 | |
| JP3990205B2 (ja) | 研磨装置 | |
| CN2930926Y (zh) | 两用车床 | |
| KR20090021066A (ko) | 내측 면취기 | |
| CN212600658U (zh) | 刀具钝化机用可变轨旋转台 | |
| CN212329868U (zh) | 一种锯片刀头打磨工装 | |
| KR20070076649A (ko) | 범용 공구 연삭기의 동시 3축 제어장치 | |
| JPH07121501B2 (ja) | ドリル研削装置 | |
| JPS61146457A (ja) | ドリルの切刃研摩装置 | |
| US6086458A (en) | Drill polishing method and its centering tool | |
| KR101007981B1 (ko) | 천연 다이아몬드 유니버셜 폴리싱기 | |
| JPH06320401A (ja) | ドリル刃先研削機 | |
| KR100373763B1 (ko) | 구면 가공장치 및 방법 | |
| CN2629908Y (zh) | 一种钻头修刃机 | |
| CN120941060B (zh) | 一种空心螺钉加工用多向打孔设备 | |
| US2127748A (en) | Valve grinding apparatus | |
| CN218284009U (zh) | 一种客专道岔垫板孔口倒角装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0109 | Patent application |
St.27 status event code: A-0-1-A10-A12-nap-PA0109 |
|
| PA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-PA0201 |
|
| D13-X000 | Search requested |
St.27 status event code: A-1-2-D10-D13-srh-X000 |
|
| D14-X000 | Search report completed |
St.27 status event code: A-1-2-D10-D14-srh-X000 |
|
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| E13-X000 | Pre-grant limitation requested |
St.27 status event code: A-2-3-E10-E13-lim-X000 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
St.27 status event code: A-1-2-D10-D22-exm-PE0701 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
St.27 status event code: A-2-4-F10-F11-exm-PR0701 |
|
| PR1002 | Payment of registration fee |
St.27 status event code: A-2-2-U10-U11-oth-PR1002 Fee payment year number: 1 |
|
| PG1601 | Publication of registration |
St.27 status event code: A-4-4-Q10-Q13-nap-PG1601 |
|
| PN2301 | Change of applicant |
St.27 status event code: A-5-5-R10-R13-asn-PN2301 St.27 status event code: A-5-5-R10-R11-asn-PN2301 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| L13-X000 | Limitation or reissue of ip right requested |
St.27 status event code: A-2-3-L10-L13-lim-X000 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 4 |
|
| PN2301 | Change of applicant |
St.27 status event code: A-5-5-R10-R13-asn-PN2301 St.27 status event code: A-5-5-R10-R11-asn-PN2301 |
|
| PC1903 | Unpaid annual fee |
St.27 status event code: A-4-4-U10-U13-oth-PC1903 Not in force date: 20241126 Payment event data comment text: Termination Category : DEFAULT_OF_REGISTRATION_FEE |
|
| H13 | Ip right lapsed |
Free format text: ST27 STATUS EVENT CODE: N-4-6-H10-H13-OTH-PC1903 (AS PROVIDED BY THE NATIONAL OFFICE); TERMINATION CATEGORY : DEFAULT_OF_REGISTRATION_FEE Effective date: 20241126 |
|
| PC1903 | Unpaid annual fee |
St.27 status event code: N-4-6-H10-H13-oth-PC1903 Ip right cessation event data comment text: Termination Category : DEFAULT_OF_REGISTRATION_FEE Not in force date: 20241126 |