KR20200076887A - 낙하방식에 의한 수제담배 제조장치에서의 담배잎 충진 방향 정렬 방법 - Google Patents
낙하방식에 의한 수제담배 제조장치에서의 담배잎 충진 방향 정렬 방법 Download PDFInfo
- Publication number
- KR20200076887A KR20200076887A KR1020180165843A KR20180165843A KR20200076887A KR 20200076887 A KR20200076887 A KR 20200076887A KR 1020180165843 A KR1020180165843 A KR 1020180165843A KR 20180165843 A KR20180165843 A KR 20180165843A KR 20200076887 A KR20200076887 A KR 20200076887A
- Authority
- KR
- South Korea
- Prior art keywords
- tobacco
- guider
- paper
- filter
- manufacturing apparatus
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
- 235000002637 Nicotiana tabacum Nutrition 0.000 title claims abstract description 104
- 241000208125 Nicotiana Species 0.000 title claims abstract description 103
- 238000000034 method Methods 0.000 title claims abstract description 88
- 235000019504 cigarettes Nutrition 0.000 title claims abstract description 34
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 34
- 230000008569 process Effects 0.000 claims abstract description 25
- 238000003825 pressing Methods 0.000 claims description 15
- 230000006835 compression Effects 0.000 claims description 10
- 238000007906 compression Methods 0.000 claims description 10
- 241000209504 Poaceae Species 0.000 claims description 5
- 244000025254 Cannabis sativa Species 0.000 abstract description 4
- 238000000926 separation method Methods 0.000 abstract description 4
- 244000061176 Nicotiana tabacum Species 0.000 abstract 1
- 230000000391 smoking effect Effects 0.000 description 13
- 238000002788 crimping Methods 0.000 description 8
- 239000000945 filler Substances 0.000 description 7
- 238000002347 injection Methods 0.000 description 4
- 239000007924 injection Substances 0.000 description 4
- 239000000463 material Substances 0.000 description 3
- 238000005204 segregation Methods 0.000 description 3
- 230000008901 benefit Effects 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 238000005516 engineering process Methods 0.000 description 2
- 238000003780 insertion Methods 0.000 description 2
- 230000037431 insertion Effects 0.000 description 2
- 239000003350 kerosene Substances 0.000 description 2
- 238000012986 modification Methods 0.000 description 2
- 230000004048 modification Effects 0.000 description 2
- 239000002994 raw material Substances 0.000 description 2
- 239000000126 substance Substances 0.000 description 2
- 239000000853 adhesive Substances 0.000 description 1
- 230000001070 adhesive effect Effects 0.000 description 1
- 231100000357 carcinogen Toxicity 0.000 description 1
- 239000003183 carcinogenic agent Substances 0.000 description 1
- 230000001055 chewing effect Effects 0.000 description 1
- 238000009792 diffusion process Methods 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 238000001035 drying Methods 0.000 description 1
- 238000000605 extraction Methods 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 230000007246 mechanism Effects 0.000 description 1
- 230000004044 response Effects 0.000 description 1
- 239000000779 smoke Substances 0.000 description 1
- 238000003860 storage Methods 0.000 description 1
Images



Classifications
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24C—MACHINES FOR MAKING CIGARS OR CIGARETTES
- A24C5/00—Making cigarettes; Making tipping materials for, or attaching filters or mouthpieces to, cigars or cigarettes
- A24C5/40—Hand-driven apparatus for making cigarettes
- A24C5/42—Pocket cigarette-fillers
Landscapes
- Cigarettes, Filters, And Manufacturing Of Filters (AREA)
Abstract
Description
도 2는 일반적인 낙하방식에 따른 수제담배 제조 과정을 설명하기 위한 예시도
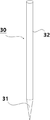
도 3은 본 발명에 따른 낙하방식에 의한 수제담배 제조장치에서의 담배잎 충진 방향 정렬 방법에 사용되는 송곳 형상의 정렬압착 부재의 예시도
도 4는 본 발명에 따른 낙하방식에 의한 수제담배 제조장치에서의 담배잎 충진 방향 정렬 방법에 사용되는 송곳 형상의 정렬압착 부재의 작용 예시도
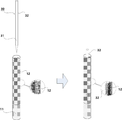
도 5는 본 발명에 따른 담배잎 충진 방향 정렬 방법에 따른 낙하방식에 의한 수제담배 제조 과정을 설명하기 위한 예시도
11 : 필터
12 : 종이봉
20 : 가이더
30 : 정렬압착 부재
31 : 원뿔
32 : 원기둥 또는 원뿔대
Claims (6)
- 내부에 필터부와 종이봉이 일체로 마련된 공필터를 준비하는 제1단계와, 상기 제1단계를 통해 준비되어진 공필터를 임의의 가이더 상에 안착시키되 상기 필터가 하부로 위치되어 상기 공필터 전체가 지표면에 대해 수직되는 상태를 유지하는 제2단계와, 상기 가이더의 상부에 위치하며 소정의 이격 공간인 연초 투입 공간부를 형성하는 연초투입 가이더를 마련하는 제3단계와, 상기 가이더와 연초투입 가이더 사이의 연초 투입 공간부상에 연초를 투입하는 제4단계, 및 상기 가이더와 연초투입 가이더를 진동시켜 연초가 상기 종이봉의 개방부를 통해 종이봉 내로 삽입 적체되는 제5단계를 포함하여 된 것을 특징으로 하는 수제담배 제조방법에 있어서:
상기 제5단계 이후 상기 공필터의 중심축을 따라 소정의 직경를 갖는 송곳 형상의 정렬압착 부재를 압입하여 압입되는 정렬압착 부재의 부피만큼 적체되어진 각초들이 종이봉 측으로 압착되어 적체된 연초들 간의 결합상태가 단단해지며, 정렬압착 부재의 압입과정에서 적체되어진 각초 다수가 종이봉의 길이방향으로 재 배열되도록 하는 제6단계를 포함하는 것을 특징으로 하는 낙하방식에 의한 수제담배 제조장치에서의 담배잎 충진 방향 정렬 방법.
- 제1항에 있어서,
상기 제5단계와 제6단계 사이에 상기 제5단계를 통해 종이봉에 적체되어진 연초들의 외부 유출을 억제하기 위해 종이봉의 개방부를 오무려 마감하는 단계를 더 포함하는 것을 특징으로 하는 낙하방식에 의한 수제담배 제조장치에서의 담배잎 충진 방향 정렬 방법.
- 제1항에 있어서,
상기 제6단계에서 사용되는 송곳 형상의 정렬압착 부재는 2㎜ 내지 5㎜의 직경를 갖는 것을 특징으로 하는 낙하방식에 의한 수제담배 제조장치에서의 담배잎 충진 방향 정렬 방법.
- 제1항에 있어서,
상기 제6단계에서 사용되는 송곳 형상의 정렬압착 부재는 원기둥 혹은 원뿔대와 원뿔이 결합된 형상을 갖는 것을 특징으로 하는 낙하방식에 의한 수제담배 제조장치에서의 담배잎 충진 방향 정렬 방법.
- 제1항에 있어서,
상기 제6단계 이후 제 5단계로 제 진행하여 상기 정렬압착 부재를 통해 형성되어진 종이봉 내의 연초 미충진 공간부에 연초를 재 충진시키는 제7단계를 더 포함하는 것을 특징으로 하는 낙하방식에 의한 수제담배 제조장치에서의 담배잎 충진 방향 정렬 방법.
- 제5항에 있어서,
상기 제7단계와 제6단계를 소정 회 반복하는 제8단계를 더 포함하는 것을 특징으로 하는 낙하방식에 의한 수제담배 제조장치에서의 담배잎 충진 방향 정렬 방법.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020180165843A KR20200076887A (ko) | 2018-12-20 | 2018-12-20 | 낙하방식에 의한 수제담배 제조장치에서의 담배잎 충진 방향 정렬 방법 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020180165843A KR20200076887A (ko) | 2018-12-20 | 2018-12-20 | 낙하방식에 의한 수제담배 제조장치에서의 담배잎 충진 방향 정렬 방법 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20200076887A true KR20200076887A (ko) | 2020-06-30 |
Family
ID=71120851
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020180165843A Ceased KR20200076887A (ko) | 2018-12-20 | 2018-12-20 | 낙하방식에 의한 수제담배 제조장치에서의 담배잎 충진 방향 정렬 방법 |
Country Status (1)
| Country | Link |
|---|---|
| KR (1) | KR20200076887A (ko) |
-
2018
- 2018-12-20 KR KR1020180165843A patent/KR20200076887A/ko not_active Ceased
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2457452B1 (en) | Cigarette making method | |
| US20250295161A1 (en) | Smokeless tobacco article | |
| CN103167915B (zh) | 用于分选物体的设备以及相关方法 | |
| CN103249320B (zh) | 包括香味细粒的发烟制品 | |
| US20140182604A1 (en) | Device and method for manufacturing tobacco products | |
| EP2170107A2 (de) | Tabakersatzstoff und tabakersatzstofff-formkörper | |
| RU2677805C1 (ru) | Способ формирования групп курительных изделий | |
| WO2002056714A1 (en) | Method and apparatus for the self-production of cigarettes | |
| WO2018143952A1 (en) | Smokable pulverized leaf structure | |
| WO2009037568A2 (en) | Cigarette filter | |
| CN110913710A (zh) | 模块化烟草行业产品 | |
| KR102355355B1 (ko) | 낙하방식에 의한 수제담배 제조기구와 이를 이용한 제조방법 | |
| CN113784636B (zh) | 制造用于烟草制品的过滤嘴的方法和设备 | |
| US20230189876A1 (en) | Briquette and method of manufacturing the same | |
| KR102285646B1 (ko) | 수제담배 제조기구 | |
| US20210251275A1 (en) | Pulverized Leaf Cigarette Structure | |
| KR20200000543U (ko) | 낙하방식에 의한 수제담배 제조장치에서의 담배잎 충진 방향 정렬기구 | |
| EP2742813A1 (en) | A smoking article, such as a cigar, with flavoured mouthpiece and method for manufacturing such article | |
| EP2532258B1 (en) | A tar reducing cigar with filter section comprising expanded, cut tobacco stems | |
| CN111567858A (zh) | 一种加热不燃烧发烟体的制造方法 | |
| KR20190126222A (ko) | 수제담배 제조용 섞임장치 | |
| US20210352955A1 (en) | Tobacco/herb grinding and loading device and method therefor | |
| US20250064102A1 (en) | Method for producing refill tablets for heat-not-burn (hnb) devices | |
| KR20190134154A (ko) | 수제담배 제조장치 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0109 | Patent application |
Patent event code: PA01091R01D Comment text: Patent Application Patent event date: 20181220 |
|
| PA0201 | Request for examination | ||
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20200527 Patent event code: PE09021S01D |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20200618 Patent event code: PE09021S01D |
|
| PG1501 | Laying open of application | ||
| E601 | Decision to refuse application | ||
| PE0601 | Decision on rejection of patent |
Patent event date: 20210120 Comment text: Decision to Refuse Application Patent event code: PE06012S01D Patent event date: 20200618 Comment text: Notification of reason for refusal Patent event code: PE06011S01I Patent event date: 20200527 Comment text: Notification of reason for refusal Patent event code: PE06011S01I |
|
| E601 | Decision to refuse application | ||
| PE0601 | Decision on rejection of patent |
Patent event date: 20210215 Comment text: Decision to Refuse Application Patent event code: PE06012S01D Patent event date: 20200618 Comment text: Notification of reason for refusal Patent event code: PE06011S01I Patent event date: 20200527 Comment text: Notification of reason for refusal Patent event code: PE06011S01I |