KR20200078482A - 전기 저장 장치용 분리기 - Google Patents

전기 저장 장치용 분리기 Download PDF

Info

Publication number
KR20200078482A
KR20200078482A KR1020207007924A KR20207007924A KR20200078482A KR 20200078482 A KR20200078482 A KR 20200078482A KR 1020207007924 A KR1020207007924 A KR 1020207007924A KR 20207007924 A KR20207007924 A KR 20207007924A KR 20200078482 A KR20200078482 A KR 20200078482A
Authority
KR
South Korea
Prior art keywords
separator
microporous membrane
polypropylene
mfr
thermoplastic elastomer
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
KR1020207007924A
Other languages
English (en)
Other versions
KR102898407B1 (ko
Inventor
신야 하마사키
마사키 타카하시
쇼헤이 모리
요시유키 이시이
켄지 에바라
창칭 아담스
Original Assignee
아사히 가세이 가부시키가이샤
아사히 가세이 가부시키가이샤
셀가드 엘엘씨
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by 아사히 가세이 가부시키가이샤, 아사히 가세이 가부시키가이샤, 셀가드 엘엘씨 filed Critical 아사히 가세이 가부시키가이샤
Publication of KR20200078482A publication Critical patent/KR20200078482A/ko
Application granted granted Critical
Publication of KR102898407B1 publication Critical patent/KR102898407B1/ko
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Classifications

    • HELECTRICITY
    • H01ELECTRIC ELEMENTS
    • H01MPROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
    • H01M50/00Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
    • H01M50/40Separators; Membranes; Diaphragms; Spacing elements inside cells
    • H01M50/409Separators, membranes or diaphragms characterised by the material
    • H01M50/411Organic material
    • H01M50/414Synthetic resins, e.g. thermoplastics or thermosetting resins
    • HELECTRICITY
    • H01ELECTRIC ELEMENTS
    • H01MPROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
    • H01M50/00Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
    • H01M50/40Separators; Membranes; Diaphragms; Spacing elements inside cells
    • H01M50/489Separators, membranes, diaphragms or spacing elements inside the cells, characterised by their physical properties, e.g. swelling degree, hydrophilicity or shut down properties
    • H01M50/491Porosity
    • H01M2/162
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B29WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
    • B29CSHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
    • B29C48/00Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
    • B29C48/001Combinations of extrusion moulding with other shaping operations
    • B29C48/0018Combinations of extrusion moulding with other shaping operations combined with shaping by orienting, stretching or shrinking, e.g. film blowing
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B29WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
    • B29CSHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
    • B29C48/00Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
    • B29C48/03Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor characterised by the shape of the extruded material at extrusion
    • B29C48/07Flat, e.g. panels
    • B29C48/08Flat, e.g. panels flexible, e.g. films
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B29WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
    • B29CSHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
    • B29C71/00After-treatment of articles without altering their shape; Apparatus therefor
    • B29C71/02Thermal after-treatment
    • HELECTRICITY
    • H01ELECTRIC ELEMENTS
    • H01MPROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
    • H01M10/00Secondary cells; Manufacture thereof
    • H01M10/05Accumulators with non-aqueous electrolyte
    • H01M10/052Li-accumulators
    • H01M10/0525Rocking-chair batteries, i.e. batteries with lithium insertion or intercalation in both electrodes; Lithium-ion batteries
    • H01M2/145
    • H01M2/1666
    • HELECTRICITY
    • H01ELECTRIC ELEMENTS
    • H01MPROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
    • H01M50/00Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
    • H01M50/40Separators; Membranes; Diaphragms; Spacing elements inside cells
    • H01M50/403Manufacturing processes of separators, membranes or diaphragms
    • HELECTRICITY
    • H01ELECTRIC ELEMENTS
    • H01MPROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
    • H01M50/00Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
    • H01M50/40Separators; Membranes; Diaphragms; Spacing elements inside cells
    • H01M50/403Manufacturing processes of separators, membranes or diaphragms
    • H01M50/406Moulding; Embossing; Cutting
    • HELECTRICITY
    • H01ELECTRIC ELEMENTS
    • H01MPROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
    • H01M50/00Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
    • H01M50/40Separators; Membranes; Diaphragms; Spacing elements inside cells
    • H01M50/409Separators, membranes or diaphragms characterised by the material
    • H01M50/411Organic material
    • H01M50/414Synthetic resins, e.g. thermoplastics or thermosetting resins
    • H01M50/417Polyolefins
    • HELECTRICITY
    • H01ELECTRIC ELEMENTS
    • H01MPROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
    • H01M50/00Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
    • H01M50/40Separators; Membranes; Diaphragms; Spacing elements inside cells
    • H01M50/409Separators, membranes or diaphragms characterised by the material
    • H01M50/44Fibrous material
    • HELECTRICITY
    • H01ELECTRIC ELEMENTS
    • H01MPROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
    • H01M50/00Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
    • H01M50/40Separators; Membranes; Diaphragms; Spacing elements inside cells
    • H01M50/409Separators, membranes or diaphragms characterised by the material
    • H01M50/449Separators, membranes or diaphragms characterised by the material having a layered structure
    • HELECTRICITY
    • H01ELECTRIC ELEMENTS
    • H01MPROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
    • H01M50/00Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
    • H01M50/40Separators; Membranes; Diaphragms; Spacing elements inside cells
    • H01M50/489Separators, membranes, diaphragms or spacing elements inside the cells, characterised by their physical properties, e.g. swelling degree, hydrophilicity or shut down properties
    • HELECTRICITY
    • H01ELECTRIC ELEMENTS
    • H01MPROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
    • H01M50/00Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
    • H01M50/40Separators; Membranes; Diaphragms; Spacing elements inside cells
    • H01M50/489Separators, membranes, diaphragms or spacing elements inside the cells, characterised by their physical properties, e.g. swelling degree, hydrophilicity or shut down properties
    • H01M50/494Tensile strength
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B29WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
    • B29CSHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
    • B29C71/00After-treatment of articles without altering their shape; Apparatus therefor
    • B29C71/02Thermal after-treatment
    • B29C2071/022Annealing
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B29WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
    • B29KINDEXING SCHEME ASSOCIATED WITH SUBCLASSES B29B, B29C OR B29D, RELATING TO MOULDING MATERIALS OR TO MATERIALS FOR MOULDS, REINFORCEMENTS, FILLERS OR PREFORMED PARTS, e.g. INSERTS
    • B29K2023/00Use of polyalkenes or derivatives thereof as moulding material
    • B29K2023/10Polymers of propylene
    • B29K2023/12PP, i.e. polypropylene
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B29WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
    • B29LINDEXING SCHEME ASSOCIATED WITH SUBCLASS B29C, RELATING TO PARTICULAR ARTICLES
    • B29L2031/00Other particular articles
    • B29L2031/34Electrical apparatus, e.g. sparking plugs or parts thereof
    • B29L2031/3468Batteries, accumulators or fuel cells
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B29WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
    • B29LINDEXING SCHEME ASSOCIATED WITH SUBCLASS B29C, RELATING TO PARTICULAR ARTICLES
    • B29L2031/00Other particular articles
    • B29L2031/755Membranes, diaphragms
    • HELECTRICITY
    • H01ELECTRIC ELEMENTS
    • H01MPROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
    • H01M2220/00Batteries for particular applications
    • H01M2220/20Batteries in motive systems, e.g. vehicle, ship, plane
    • YGENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
    • Y02TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
    • Y02EREDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
    • Y02E60/00Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
    • Y02E60/10Energy storage using batteries
    • YGENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
    • Y02TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
    • Y02PCLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
    • Y02P70/00Climate change mitigation technologies in the production process for final industrial or consumer products
    • Y02P70/50Manufacturing or production processes characterised by the final manufactured product

Landscapes

  • Chemical & Material Sciences (AREA)
  • Chemical Kinetics & Catalysis (AREA)
  • Electrochemistry (AREA)
  • General Chemical & Material Sciences (AREA)
  • Engineering & Computer Science (AREA)
  • Manufacturing & Machinery (AREA)
  • Mechanical Engineering (AREA)
  • Thermal Sciences (AREA)
  • Physics & Mathematics (AREA)
  • Materials Engineering (AREA)
  • Cell Separators (AREA)
  • Manufacture Of Porous Articles, And Recovery And Treatment Of Waste Products (AREA)
  • Electric Double-Layer Capacitors Or The Like (AREA)
  • Refuse Collection And Transfer (AREA)
  • Centrifugal Separators (AREA)
  • Automatic Disk Changers (AREA)

Abstract

본 발명은 (I) 제품 안전성, 충전/방전 특성, 치수 안정성, 에너지 비용, 환경 고려 등과 같은 요구 성능 사이의 밸런스가 우수한 건식-연신된 마이크로다공성 멤브레인 및 전기 저장 장치용 분리기, (II) 전기 저장 장치용 분리기에 포함되는 마이크로다공성 멤브레인의 천공 깊이를 제어함으로써 얻어지고, 제품 안전성이 우수한 전기 저장 장치용 분리기, 및/또는 (III) 얇은 마이크로다공성 멤브레인의 공극률 및 천공 강도를 제어함으로써 구현되고, 제품 안전성이 우수한 건식-연신된 마이크로다공성 멤브레인 및 전기 파워 저장 장치용 분리기를 제공한다.

Description

전기 저장 장치용 분리기
본 발명은 전기 저장 장치용 분리기(separator)에 관한 것이다.
마이크로다공성 멤브레인(microporous membrane), 특히 폴리올레핀계 마이크로다공성 멤브레인은 마이크로여과 멤브레인, 전지용 분리기, 콘덴서(condenser)용 분리기, 연료 셀(cell)용 재료 등으로서, 특히 리튬-이온 전지로 대표되는 이차 전지용 분리기로서 널리 사용된다. 최근 몇년 안에, 리튬-이온 전지는 휴대전화 및 랩톱(laptop) 컴퓨터와 같은 소형 전자 장치의 적용에 사용되었고, 또한 하이브리드(hybrid) 차량 또는 플러그-인(plug-in) 하이브리드 차량을 포함하는 전기 차량에 적용되었다.
전기 차량에 사용되는 리튬-이온 전지는 일반적으로 크기가 크고 높은 에너지 용량을 가져서, 높은 안전성이 요구된다. 또한, 전기 차량에 사용되는 리튬-이온 전지는 단시간에 많은 에너지를 끌어내기 위해 통상적인 전지보다 높은 출력 특성을 가지도록 요구된다. 또한, 높은 에너지 밀도를 갖는 전지가 또한 요구되고, 이에 따라 더 얇은 분리기가 요구된다. 말할 필요도 없이, 전기 차량용 리튬-이온 전지는 소형 전자 장치와 비교하여 가혹 조건에서 장시간 동안 사용되는 경향이 있고, 이에 따라 제품 안전성 또는 장기 신뢰성(수명 특성)에 요구되는 수준도 증가한다. 즉, 장차, 전기 차량에 사용되는 리튬-이온 전지는 높은 에너지 출력 및 높은 제품 안전성 모두를 가지도록 강하게 요구되고, 특히 분리기는 높은 강도(예를 들어, 천공(puncture) 강도, 인장 강도 등), 낮은 수축률, 높은 내열성, 낮은 전기 저항 등과 같은 특성들을 가지도록 요구된다.
이러한 상황에 대처할 수 있는 마이크로다공성 멤브레인을 제공할 목적으로 많은 연구 및 개발이 수행되었다. 특히, 마이크로다공성 멤브레인을 강화시키는 대표적인 기술은 예를 들어 1) 무기 충전제(filler)를 이용한 멤브레인의 강화, 2) 셀룰로오스 나노섬유를 이용한 멤브레인의 강화, 3) 멤브레인 중합체의 형성 후 가교에 의한 마이크로다공성 멤브레인의 강화, 및 4) 초-고분자량 중합체를 이용한 마이크로다공성 멤브레인의 형성 등을 포함한다.
그러나, 상기 1)은 멤브레인이 충전제와 중합체 사이의 계면에서 기공-개방됨에 따라 관통-기공(through-pore)이 얻어질 수 없기 때문에, 높은 공기 투과성 저항(permeability resistance)의 문제를 갖는다. 상기 2)에서는, 셀룰로오스 나노섬유가 폴리올레핀으로 미세-분산되기(micro-disperse) 어려움에 따라, 충분한 강화 효과가 얻어질 수 없고, 피시 아이(fish eye)와 같은 돌출이 발생하는 문제점이 있다. 상기 3)에 따르면, 멤브레인의 강화가 달성될 수 있더라도, 멤브레인 치수가 가교 반응으로 인해 변함에 따라, 정밀한 치수가 요구되는 리튬-이온 전지용 분리기로서 적합하지 않다.
상기 4)에서 기술된 멤브레인은 일반적으로 초-고분자량 폴리에틸렌 및 액체 파라핀 등과 같은 가소제를 용매에 용해시킨 후, 멤브레인의 연신 시에 기공을 개방하는 습식 기공 개방(pore opening) 방법에 의해 제조되는데, 통상적인 건식 기공 개방 방법에 의해 제조된 폴리프로필렌 마이크로다공성 멤브레인과 비교하여, 멤브레인 강도가 우수함에도 불구하고, 내열성, 공기 투과성 저항, 치수 안정성 또는 생산성이 저하되는 문제를 갖는다.
초-고분자량 폴리프로필렌을 이용하여 상기 4)에 기술된 마이크로다공성 멤브레인을 제조하는 방법이 또한 제안되었다(특허문헌 1 및 2).
일반적으로, 마이크로다공성 멤브레인은 수지의 용융 압출 후 연신에 의해 형성된다. 수지 필름에서 기공-형성 방법은 주로 건식 방법 또는 습식 방법이다.
건식 방법은 무기 입자와 같은 비-상용성 입자 및 폴리올레핀을 포함하는 미-연신 시트를 연신 및 추출하여 불균일한 재료 계면을 박리하고 기공을 형성하는 기공 형성 방법뿐만 아니라, 라멜라(lamellar) 기공 개방방법 및 β-결정(crystal) 기공 개방 방법을 포함한다.
습식 방법은 가소제와 같은 기공-형성 재료(추출성 물질)를 폴리올레핀에 첨가하고 분산시킨 다음, 시트 형성 후 용매로 추출성 물질을 추출하여 기공을 형성하고, 필요할 경우 추출 전에 및/또는 후에 연신을 수행하는 방법을 포함한다.
마이크로다공성 멤브레인의 물리적 특성은 이차 전지용 분리기로서 건식 방법에 의해 제조된 마이크로다공성 멤브레인을 이용할 목적으로 하는 연구의 주제이었다(특허문헌 3 내지 5).
특허문헌 3은 이차 전지용 분리기의 물리적 특성의 밸런스의 관점에서, 건식 라멜라 기공 개방 방법에 의해 얻어지고, 30-80%의 공극률뿐만 아니라 마이크로다공성 폴리프로필렌층 및 마이크로다공성 폴리에틸렌층을 가지며, 마이크로다공성 폴리프로필렌층의 공극률이 마이크로다공성 폴리에틸렌층보다 큰 복합 마이크로다공성 멤브레인을 기술한다.
특허문헌 4는 공극률 및 기계적 강도의 관점에서, 지방족 폴리올레핀 및 열가소성 올레핀 엘라스토머(elastomer)의 혼합물로부터 형성된 마이크로다공성 시트 그리고 얻어진 마이크로다공성 시트의 건식 라멜라 기공 개방 방법을 기술한다.
특허문헌 5는 β-결정 기공 개방 방법으로 이축 연신에 의해 얻어지고, 10 내지 30 ㎛의 필름 두께, 55 내지 85%의 공극률, 70 내지 300초/100 ml의 공기 투과성 저항, 0.18 내지 0.50 N/1 ㎛ 두께의 천공 강도, ≤ 12%의 가로 방향(TD) 열 수축률(135℃에서 60분), 및 60 내지 200 MPa의 인장 강도를 갖는 마이크로다공성 PP 필름을 기술한다. 특허문헌 5에 기술되고 β-결정 기공 개방 방법에 따라 얻어진 마이크로다공성 멤브레인은 주로 결정 전이로 인한 등방성(isotropicity)을 갖는다.
마이크로다공성 멤브레인의 강도는 이차 전지용 분리기로서 습식 방법에 의해 제조된 마이크로다공성 멤브레인을 이용할 목적으로 하는 연구의 주제이었다(특허문헌 6). 특허문헌 6은 파단 강도 및 천공 강도의 관점에서, 필름 두께 방향으로 다양한 배향도(degree of orientation), 및 2.2 내지 2.4 mm의 천공 연신율을 갖는 마이크로다공성 폴리올레핀 필름을 기술한다.
[선행기술문헌]
[특허문헌]
[특허문헌 1] 일본 특허 공고 번호 제5653761호
[특허문헌 2] 일본 특허 공고 번호 제5065737호
[특허문헌 3] 일본 미심사 특허 공개 번호 제2008-254288호
[특허문헌 4] 일본 미심사 특허 공개 번호 제2003-192814호
[특허문헌 5] WO2013/54929
[특허문헌 6] 일본 미심사 특허 공개 번호 제1995(H7)-188440호
최근 몇년 안에, 리튬-이온 이차 전지는 소형 전자 장치 또는 전기 차량에 도입되었고, 가혹 환경에서도 사용되어 왔다. 이와 관련하여, 마이크로다공성 필름을 포함하는 분리기는 강도와 더불어 내열성, 치수 안정성, 공기 투과성, 내전압성 등과 같은 특성 요건의 높은 수준으로의 기술적 개선을 또한 더욱더 필요로 한다.
마이크로다공성 필름의 강도 증가는 제품 안전성 또는 전지의 에너지 밀도의 개선의 관점에서 이전부터 요구되었지만, 강도 증가는 충전/방전 특성을 좌우하는 공극률 및 공기 투과성 저항과 상충된다. 즉, 공극률 감소뿐만 아니라 공기 투과성 저항 없이 어떤 식으로든 마이크로다공성 멤브레인의 고강도를 구현하는 것이 중요하다.
더욱이, 에너지 비용 및 환경 고려의 관점에서, 용매를 이용하지 않는 건식 기공 개방 방법에 의하고, 높거나 습식 기공 개방 멤브레인보다 높은 강도를 갖는 마이크로다공성 멤브레인을 제조하는 것이 또한 중요하다.
그러나, 특허문헌 1에 기술된 습식 기공 개방 방법에 의해 제조된 폴리프로필렌 함유 멤브레인의 공극률 및 두께는 특정되어 있지 않고, 고강도를 갖는 마이크로다공성 멤브레인의 발명은 완성되기 어렵다. 특허문헌 2는 적층된 마이크로다공성 멤브레인이 건식 기공 개방 방법에 의해 얻어진 초-고분자량 폴리프로필렌층 및 폴리에틸렌층을 포함하는 것을 기술하고, 그 두께, 공극률, 강도 등이 개시되어 있지만, 전기 저장 장치용 분리기의 향후 특성 요건의 측면에서 여전히 개선의 여지가 남아 있다.
또한, 특허문헌 3 내지 5에 기술된 건식 방법 또는 특허문헌 6에 기술된 습식 방법에 의해 얻어진 마이크로다공성 멤브레인은 분리기 및 이를 포함하는 전기 저장 장치의 안전성과 관련하여 개선의 일부 여지를 갖는다.
상기 상황을 고려하여, 본 발명의 제1실시형태의 목적은 제품 안전성, 충전/방전 특성, 치수 안정성, 에너지 비용, 환경 고려 등과 같은 성능 요건의 밸런스가 우수한 전기 저장 장치용 분리기를 제공하는 것이다.
본 발명의 제2실시형태의 목적은 우수한 제품 안전성을 갖는 전기 저장 장치용 분리기를 제공하는 것이다.
본 발명의 제3실시형태의 목적은 우수한 제품 안전성을 갖는 전기 저장 장치용 분리기를 제공하는 것이다.
본 발명자들은 상술한 과제가 특정 분자량 또는 멤브레인의 모폴로지(morphology)를 갖는 마이크로다공성 멤브레인을 포함하는 분리기를 설계함으로써 해결될 수 있음을 발견하고, 그 결과 본 발명의 제1실시형태를 완성하였다.
상기와 더불어, 본 발명자들은 상술한 과제가 전기 저장 장치용 분리기에 포함된 마이크로다공성 멤브레인의 천공 깊이를 제어함으로써 해결될 수 있음을 발견하고, 그 결과 본 발명의 제2실시형태를 완성하였다.
또한, 본 발명자들은 상술한 과제가 얇은 멤브레인의 형태로 제조될 때, 전기 저장 장치용 분리기에 포함된 마이크로다공성 멤브레인의 공극률 및 천공 강도를 제어함으로써 해결될 수 있음을 발견하고, 그 결과 본 발명의 제3실시형태를 완성하였다.
구체적으로, 본 발명은 다음과 같다.
[1]
폴리프로필렌 수지(A) 및 열가소성 엘라스토머(B)를 포함하는 마이크로다공성 멤브레인을 포함하고, 마이크로다공성 멤브레인은 다음의 영역을 가지며:
(i) 폴리프로필렌 수지(A) 및 열가소성 엘라스토머(B)를 포함하는 중합체 매트릭스(polymeric matrix);
(ii) 폴리프로필렌 수지(A)를 포함하고 중합체 매트릭스로부터 마이크로다공성 멤브레인의 기계 방향(MD)으로 연장되는 피브릴(fibril); 및
(iii) 피브릴 사이의 기공; 그리고
마이크로다공성 멤브레인의 용융 지수(MFR: Melt Flow Rate)는 1.5 g/10분 이하인 전기 저장 장치용 분리기.
[2]
폴리프로필렌 수지(A) 및 열가소성 엘라스토머(B)를 포함하는 마이크로다공성 멤브레인을 포함하고, 마이크로다공성 멤브레인은 다음의 영역을 가지며:
(i) 폴리프로필렌 수지(A) 및 열가소성 엘라스토머(B)를 포함하는 중합체 매트릭스;
(ii) 폴리프로필렌 수지(A)를 포함하고 중합체 매트릭스로부터 마이크로다공성 멤브레인의 기계 방향(MD)으로 연장되는 피브릴; 및
(iii) 피브릴 사이의 기공; 그리고
폴리프로필렌 수지(A)의 용융 지수(MFR)는 1.0 g/10분 이하인 전기 저장 장치용 분리기.
[3]
폴리프로필렌 수지(A) 및 열가소성 엘라스토머(B)를 포함하는 마이크로다공성 멤브레인을 포함하고, 마이크로다공성 멤브레인은 다음의 영역을 가지며:
(i) 폴리프로필렌 수지(A) 및 열가소성 엘라스토머(B)를 포함하는 중합체 매트릭스;
(ii) 폴리프로필렌 수지(A)를 포함하고 중합체 매트릭스로부터 마이크로다공성 멤브레인의 기계 방향(MD)으로 연장되는 피브릴; 및
(iii) 피브릴 사이의 기공; 그리고
열가소성 엘라스토머(B)는 MD 길이 대 가로 방향(TD) 길이의 비율(MD/TD)이 1.5 이상인 영역을 형성하는 전기 저장 장치용 분리기.
[4]
[3]에 있어서, 열가소성 엘라스토머(B)의 영역은 마이크로다공성 멤브레인의 MD를 따라 배향되는(oriented) 분리기.
[5]
[3] 또는 [4]에 있어서, MD 길이 대 가로 방향(TD) 길이의 비율(MD/TD)은 10.0 이하인 분리기.
[6]
[1] 내지 [5] 중 어느 하나에 있어서, 열가소성 엘라스토머(B)는 프로필렌을 갖지 않는 분리기.
[7]
[1] 내지 [6] 중 어느 하나에 있어서, 폴리프로필렌 수지(A) 대 열가소성 엘라스토머(B)의 중량 비율은 99.9:0.1 내지 80:20인 분리기.
[8]
[1] 내지 [7] 중 어느 하나에 있어서, 열가소성 엘라스토머(B)는 중합체 매트릭스에는 존재하지만, 피브릴에는 존재하지 않는 분리기.
[9]
[1] 내지 [8] 중 어느 하나에 있어서, 결정성(crystalline) 열가소성 엘라스토머의 경우, 열가소성 엘라스토머(B)의 하드 세그먼트(hard segment)는 결정성이고, 하드 세그먼트의 결정성 융점 피크(peak)는 50 내지 110℃이며, 또는 비결정성(amorphous) 열가소성 엘라스토머의 경우, 열가소성 엘라스토머(B)의 하드 세그먼트는 비결정성이고, 하드 세그먼트의 유리-전이 온도는 30 내지 110℃인 분리기.
[10]
[1] 내지 [9] 중 어느 하나에 있어서, 열가소성 엘라스토머(B)의 용융 지수(MFR)는 2.0 g/10분 이상인 분리기.
[11]
[1] 내지 [10] 중 어느 하나에 있어서, 열가소성 엘라스토머(B)는 에틸렌/α-올레핀 공중합체인 분리기.
[12]
[1] 내지 [11] 중 어느 하나에 있어서, 마이크로다공성 멤브레인의 공극률은 30 내지 80%인 분리기.
[13]
[1] 내지 [12] 중 어느 하나에 있어서, 분리기는 100 내지 500초/100 ml의 공기 투과성 저항을 갖고, 공기 투과성 저항은 실제 측정된 공기 투과성 저항을 분리기의 두께로 나눈 후에 분리기의 실제 측정된 공기 투과성 저항과 14 ㎛를 곱함으로써 얻어지는 값인 분리기.
[14]
[1] 내지 [13] 중 어느 하나에 있어서, 분리기는 400 gf 이상의 천공 강도를 갖고, 천공 강도는 실제 측정된 천공 강도를 분리기의 두께로 나눈 후에 분리기의 실제 측정된 천공 강도와 14 ㎛를 곱함으로써 얻어지는 값인 분리기.
[15]
[1] 내지 [14] 중 어느 하나에 있어서, 마이크로다공성 멤브레인의 용융 지수(MFR)는 0.1 g/10분 이상인 분리기.
[16]
[1] 내지 [15] 중 어느 하나에 있어서, 폴리프로필렌 수지(A)의 용융 지수(MFR)는 0.1 g/10분 이상인 분리기.
[17]
[1] 내지 [16] 중 어느 하나에 있어서, 분리기는 폴리프로필렌 수지(A) 및 열가소성 엘라스토머(B)를 포함하는 마이크로다공성 멤브레인 및 주성분으로서 폴리에틸렌을 포함하는 마이크로다공성 멤브레인이 적층된 마이크로다공성 다층 멤브레인을 포함하는 분리기.
[18]
[17]에 있어서, 주성분으로서 폴리에틸렌을 포함하는 마이크로다공성 멤브레인의 폴리에틸렌의 밀도는 0.96 g/㎤ 이상이고, 주성분으로서 폴리에틸렌을 포함하는 마이크로다공성 멤브레인의 용융 지수(MFR)는 0.6 g/10분 이하인 분리기.
[19]
[17] 또는 [18]에 있어서, 분리기는 폴리프로필렌 수지(A) 및 열가소성 엘라스토머(B)를 포함하는 마이크로다공성 멤브레인뿐만 아니라, 마이크로다공성 다층 멤브레인도 포함하는 분리기.
[20]
원형 다이(die) 압출 방법에 의해 미가공(raw) 필름을 형성하는 단계; 및
미가공 필름을 가열 및 연신하기 전에, 미가공 필름을 어닐링(annealing)하는 단계를 포함하는, [1] 내지 [19] 중 어느 하나에 따른 분리기의 제조 방법.
[21]
마이크로다공성 멤브레인을 포함하고, 마이크로다공성 멤브레인은 주성분으로서 폴리올레핀 수지를 포함하는 전기 저장 장치용 분리기로서, 분리기는 분리기의 천공 시험에서의 최대 천공 강도에서 4.0 mm 이상의 최대-응력 천공 깊이를 갖는 분리기.
[22]
[21]에 있어서, 최대-응력 천공 깊이는 5.0 mm 내지 20.0 mm인 분리기.
[23]
[21] 또는 [22]에 있어서, 최대 천공 강도는 20 gf/㎛ 이상인 분리기.
[24]
[21] 내지 [23] 중 어느 하나에 있어서, 마이크로다공성 멤브레인의 천공 강도는 천공 시험의 깊이-강도 곡선에서 적어도 2개의 최대 값을 갖는 분리기.
[25]
[24]에 있어서, 최대 천공 강도는 깊이-강도 곡선에서 적어도 2개의 최대 값 중 적어도 하나인 분리기.
[26]
[21] 내지 [25] 중 어느 하나에 있어서, 폴리올레핀 수지는 폴리프로필렌 수지인 분리기.
[27]
[21] 내지 [26] 중 어느 하나에 있어서, 마이크로다공성 멤브레인의 용융 지수(MFR)는 1.4 g/10분 이하인 분리기.
[28]
[21] 내지 [27] 중 어느 하나에 있어서, 마이크로다공성 멤브레인의 용융 지수(MFR)는 0.1 g/10분 이상인 분리기.
[29]
[21] 내지 [28] 중 어느 하나에 있어서, 마이크로다공성 멤브레인의 평균 최장 기공 직경은 100 nm 내지 2000 nm인 분리기.
[30]
[21] 내지 [29] 중 어느 하나에 있어서, 마이크로다공성 멤브레인의 평균 최장 기공 직경(a) 대 평균 최장 기공 직경(a)과 수직인 기공 직경(b)의 기공 직경 비율(a/b)은 1.5 내지 30인 분리기.
[31]
[21] 내지 [30] 중 어느 하나에 있어서, 마이크로다공성 멤브레인의 최장 기공 직경은 일 방향으로 배치되는 분리기.
[32]
[21] 내지 [31] 중 어느 하나에 있어서, 최대 천공 강도는 50 gf/㎛ 이하인 분리기.
[33]
[21] 내지 [32] 중 어느 하나에 있어서, 마이크로다공성 멤브레인은 폴리올레핀 수지뿐만 아니라, 열가소성 엘라스토머, 분지 사슬을 갖는 공중합체, 공액 이중 결합을 갖는 공중합체로 이루어진 군에서 선택되는 적어도 하나를 포함하는 분리기.
[34]
[21] 내지 [32] 중 어느 하나에 있어서, 마이크로다공성 멤브레인은 다음으로 이루어진 군에서 선택되는 적어도 하나를 포함하는 분리기:
폴리올레핀 수지와 상이한 에틸렌/α-올레핀 공중합체;
폴리올레핀 수지와 상이한 프로필렌/α-올레핀 공중합체;
폴리올레핀 수지와 상이한 스티렌/올레핀 공중합체; 및
폴리올레핀 수지와 상이한 폴리프로필렌 엘라스토머.
[35]
[21] 내지 [34] 중 어느 하나에 있어서, 마이크로다공성 멤브레인은 다음의 영역을 갖는 분리기:
(i) 폴리올레핀 수지를 포함하는 중합체 매트릭스;
(ii) 폴리올레핀 수지를 포함하고 중합체 매트릭스로부터 마이크로다공성 멤브레인의 기계 방향(MD)으로 연장되는 피브릴; 및
(iii) 피브릴 사이의 기공.
[36]
마이크로다공성 멤브레인을 포함하고,
마이크로다공성 멤브레인은
(A) 주성분으로서 폴리올레핀 수지; 및
(B) 폴리올레핀 수지와 상이한 에틸렌/α-올레핀 공중합체, 폴리올레핀 수지와 상이한 프로필렌/α-올레핀 공중합체, 폴리올레핀 수지와 상이한 스티렌/올레핀 공중합체, 및 폴리올레핀 수지와 상이한 폴리프로필렌 엘라스토머로 이루어진 군에서 선택되는 적어도 하나를 포함하며,
마이크로다공성 멤브레인의 평균 최장 기공 직경은 100 nm 내지 2000 nm이고,
마이크로다공성 멤브레인의 용융 지수(MFR)는 1.4 g/10분 이하인 전기 저장 장치용 분리기.
[37]
[36]에 있어서, 마이크로다공성 멤브레인의 용융 지수(MFR)는 0.1 g/10분 이상인 전기 저장 장치용 분리기.
[38]
주성분으로서 폴리프로필렌을 포함하는 마이크로다공성 멤브레인을 포함하는 전기 저장 장치용 분리기로서, 마이크로다공성 멤브레인은 다음의 영역을 갖고:
(i) 폴리프로필렌을 포함하는 중합체 매트릭스;
(ii) 폴리프로필렌을 포함하고 중합체 매트릭스로부터 마이크로다공성 멤브레인의 기계 방향(MD)으로 연장되는 피브릴; 및
(iii) 피브릴 사이의 기공;
마이크로다공성 멤브레인의 공극률은 30 내지 80%이며,
분리기의 천공 강도는 400 gf 이상이고, 천공 강도는 실제 측정된 천공 강도를 분리기의 두께로 나눈 후에 분리기의 실제 측정된 천공 강도와 14 ㎛를 곱함으로써 얻어지는 값인 분리기.
[39]
[38]에 있어서, 분리기의 공기 투과성 저항은 100 내지 500초/100 ml이고, 공기 투과성 저항은 실제 측정된 공기 투과성 저항을 분리기의 두께로 나눈 후에 분리기의 실제 측정된 공기 투과성 저항과 14 ㎛를 곱함으로써 얻어지는 값인 분리기.
[40]
[38] 또는 [39]에 있어서, 천공 강도는 700 gf 이하인 분리기.
[41]
[38] 내지 [40] 중 어느 하나에 있어서, 폴리프로필렌의 용융 지수(MFR)는 1.0 g/10분 이하인 분리기.
[42]
[38] 내지 [41] 중 어느 하나에 있어서, 폴리프로필렌의 용융 지수(MFR)는 0.1 g/10분 이상인 분리기.
[43]
[38] 내지 [42] 중 어느 하나에 있어서, 마이크로다공성 멤브레인의 용융 지수(MFR)는 1.5 g/10분 이하인 분리기.
[44]
[38] 내지 [43] 중 어느 하나에 있어서, 마이크로다공성 멤브레인의 용융 지수(MFR)는 0.1 g/10분 이상인 분리기.
[45]
[38] 내지 [44] 중 어느 하나에 있어서,
폴리프로필렌; 및
프로필렌이 없는 열가소성 엘라스토머를 포함하는 분리기.
[46]
[38] 내지 [45] 중 어느 하나에 있어서, 분리기는 주성분으로서 폴리프로필렌을 포함하는 마이크로다공성 멤브레인 및 주성분으로서 폴리에틸렌을 포함하는 마이크로다공성 멤브레인이 적층된 마이크로다공성 다층 멤브레인을 포함하는 분리기.
[47]
[46]에 있어서, 주성분으로서 폴리에틸렌을 포함하는 마이크로다공성 멤브레인의 폴리에틸렌의 밀도는 0.96 g/㎤ 이상이고, 주성분으로서 폴리에틸렌을 포함하는 마이크로다공성 멤브레인의 용융 지수(MFR)는 0.6 g/10분 이하인 분리기.
[48]
[46] 또는 [47]에 있어서, 분리기는 주성분으로서 폴리프로필렌을 포함하는 마이크로다공성 멤브레인뿐만 아니라, 마이크로다공성 다층 멤브레인도 포함하는 분리기.
[49]
원형 다이 압출 방법에 의해 폴리프로필렌을 포함하는 미가공 필름을 형성하는 단계; 및
미가공 필름을 가열 및 연신하기 전에 미가공 필름을 어닐링하는 단계를 포함하는, [38] 내지 [48] 중 어느 하나에 따른 분리기의 제조 방법.
본 발명의 제1실시형태에 따르면, 제품 안전성, 충전/방전 특성, 치수 안정성, 에너지 비용, 환경 고려 등과 같은 요구 성능 사이의 밸런스가 건식 연신 수지 마이크로다공성 멤브레인 및 전기 저장 장치용 분리기를 제공하는 것이 가능하다.
본 발명의 제2실시형태에 따르면, 우수한 제품 안전성을 갖는 마이크로다공성 멤브레인 및 전기 저장 장치용 분리기를 제공하는 것이 가능하다.
본 발명의 제3실시형태에 따르면, 얇은 멤브레인의 형태로 제조되더라도, 제품 안전성이 우수한 건식-연신 마이크로다공성 멤브레인 및 전기 저장 장치용 분리기를 제공하는 것이 가능하다.
도 1은 일축 연신 중에 본 발명의 피브릴 및 매트릭스 구조를 포함하는 마이크로다공성 멤브레인의 표면의 SEM 사진이다.
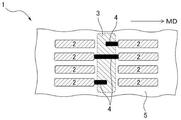
도 2는 본 명세서에 언급된 열가소성 엘라스토머 영역이 마이크로다공성 멤브레인의 기계 방향(MD)과 평행하게 배향된 상태를 나타내는 개략도이다.
도 3은 천공 시험 조건 및 천공 깊이의 예시를 개략도로서, (a)는 천공 시험의 시작 시에 바늘, 전기 저장 장치용 분리기 및 분리기 홀딩 플레이트(holding plate) 사이의 관계를 나타내는 측면도 및 플레이트 평면도, (b)는 접촉 시에 바늘 및 전기 저장 장치용 분리기 사이의 위치 관계를 나타내는 측면도, (c)는 천공 깊이의 측정 중에 바늘 및 전기 저장 장치용 분리기 사이의 위치 관계를 나타내는 측면도이다.
도 4는 천공 강도가 2개 이상의 최대 값을 갖는 깊이-강도 곡선의 프로파일의 예이다.
본 발명을 실시하기 위한 실시형태(이하 "실시형태"로 지칭)가 이하 상세하게 설명될 것이다. 그러나, 본 발명은 이들 실시형태에 제한되지 않고, 그 요지의 범위 내에서 다양한 변경을 도입할 수 있는 것으로 이해되어야 한다.
[정의]
본 명세서에서, 약어 "MD"는 연속적인 마이크로다공성 멤브레인 가공의 기계 방향을 의미하고, 약어 "TD"는 90°의 각도로 MD와 교차하는 방향을 의미한다.
마이크로다공성 멤브레인은 단일 폴리올레핀계 마이크로다공성 층으로 이루어진 단층 멤브레인, 폴리올레핀계 마이크로다공성 층 이외의 수지층으로 이루어진 마이크로다공성 단층 멤브레인, 또는 폴리올레핀계 수지 및 그 이외의 수지를 포함하는 복합 마이크로다공성 단층 멤브레인이고, 이하 일부 경우에서 "마이크로다공성 층"으로 지칭된다.
폴리올레핀계 마이크로다공성 멤브레인은 주성분으로서 폴리올레핀 수지를 함유하는 폴리올레핀 수지 조성물로부터 형성된다.
폴리프로필렌계 마이크로다공성 멤브레인은 주성분으로서 폴리프로필렌을 함유하는 폴리프로필렌 수지 조성물로부터 형성된다.
본 명세서에서, 주성분으로서 특정 재료를 함유하는 멤브레인은 멤브레인이 멤브레인의 중량을 기준으로 그 재료를 50 중량% 이상 함유하는 것을 의미한다.
본 명세서에서, 주성분으로서 폴리올레핀 수지를 함유하는 마이크로다공성 멤브레인은 마이크로다공성 멤브레인 중 폴리올레핀 수지의 비율이 마이크로다공성 멤브레인의 중량을 기준으로 50 중량% 이상이고, 폴리올레핀 수지가 마이크로다공성 멤브레인에서 중합체 네트워크를 형성할 수 있는 것을 의미한다.
주성분으로서 폴리프로필렌을 함유하는 폴리프로필렌 수지 조성물은 폴리프로필렌 수지 조성물 중 폴리프로필렌의 비율이 폴리프로필렌 수지 조성물의 중량을 기준으로 50 중량% 이상인 것을 의미한다.
마이크로다공성 다층 멤브레인은 복수의 폴리올레핀계 마이크로다공성 층이 적층된 다층 멤브레인, 또는 폴리올레핀계 마이크로다공성 멤브레인 및 상이한 수지를 함유하는 마이크로다공성 멤브레인이 적층된 복합 마이크로다공성 멤브레인이고, 이하 일부 경우에서 다층체로 단순히 지칭된다.
전기 저장 장치용 분리기(이하 일부 경우에서 "분리기"로 지칭)는 전기 저장 장치에서 복수의 전극 사이에 배치되고 이온 투과성인 부재이고, 필요에 따라 셧다운(shutdown) 특성을 또한 가질 수 있다. 분리기는 마이크로다공성 멤브레인 및/또는 마이크로다공성 다층 멤브레인을 포함하고, 원할 경우 임의의 기능성 층을 구비할 수 있다.
본 명세서에서, "공기 투과성 저항" 또는 "분리기의 공기 투과성"은 실제 측정된 공기 투과성 저항을 분리기의 두께로 나눈 후에 분리기의 실제 측정된 공기 투과성 저항과 14 ㎛를 곱함으로써 얻어지는 값(이하 일부 경우에서 "14 ㎛의 (분리기) 두께로 교정된 공기 투과성 저항"으로 지칭)이다.
본 명세서에서, "천공 강도" 또는 "분리기의 천공 강도"는 실제 측정된 천공 강도를 분리기의 두께로 나눈 후에 분리기의 실제 측정된 천공 강도와 14 ㎛를 곱함으로써 얻어지는 값(이하 일부 경우에서 "14 ㎛의 (분리기) 두께로 교정된 천공 강도"로 지칭)이다.
[제1실시형태]
<고강도 폴리프로필렌계 마이크로다공성 멤브레인을 포함하는 전기 저장 장치용 분리기>
본 발명의 제1실시형태는 고강도를 갖는 폴리프로필렌계 마이크로다공성 멤브레인을 포함하는 전기 저장 장치용 분리기이다.
마이크로다공성 멤브레인은 다음의 영역을 갖는다:
(i) 폴리프로필렌 수지(A) 및 열가소성 엘라스토머(B)를 포함하는 중합체 매트릭스;
(ii) 폴리프로필렌 수지(A)를 포함하고 중합체 매트릭스로부터 마이크로다공성 멤브레인의 기계 방향(MD)으로 연장되는 피브릴; 및
(iii) 복수의 피브릴 사이의 기공.
피브릴은 폴리프로필렌 수지(A)를 함유하는 네트워크 구조의 최소 단위를 의미한다. 적어도 하나의 기공은 피브릴에 의해 고정된다. 이 피브릴은 중합체의 연신 시에 기공 개방의 시점에서 폴리프로필렌의 중합체 사슬을 연신함으로써 형성된다. 피브릴 이외의 영역(이하 "중합체 매트릭스"로 지칭)에서, 일축 연신의 경우, 라멜라 결정이 배열되어, MD로의 연신을 유발하고, TD의 수축률이 낮게 유지될 수 있다. 도 1은 일축 연신 중에 마이크로다공성 멤브레인의 표면의 SEM 사진이고, 피브릴 및 중합체 매트릭스는 도 1에서 확인된다.
이축 연신 시에, 중합체 매트릭스는 라멜라 결정의 배향을 감소시킴으로써 TD의 강도를 개선하고, MD 및 TD 사이의 강도 비율 밸런스가 양호해진다.
제1측면에 따른 마이크로다공성 멤브레인은 상술한 (i) 내지 (iii)을 갖고, 마이크로다공성 멤브레인의 용융 지수(이하 MFR로 약칭)는 1.5 g/10분 이하이다. 제1측면에 따른 마이크로다공성 멤브레인은 압출기에서 고분자량 폴리프로필렌 및 열가소성 엘라스토머를 용융 혼련(melt kneading)함으로써 얻어질 수 있지만, 그 시간 동안에 분해를 포함하는 중합체의 열화(deterioration)에 의한 분자 변동(fluctuation), 즉 MFR의 증가가 유발될 수 있다. 따라서, 마이크로다공성 멤브레인을 형성하는 수지 조성물의 MFR 값 그 자체로 마이크로다공성 멤브레인을 제어하는 관점에서, 제품 안전성, 충전/방전 특성, 치수 안정성, 에너지 비용, 환경 고려 등과 같은 많은 물리적 특성을 확보하도록 하는 마이크로다공성 멤브레인의 구성은 마이크로다공성 멤브레인의 1.5 g/10분 이하의 MFR 값으로 특정된다.
마이크로다공성 멤브레인의 MFR이 1.5 g/10분 이하로 될 경우, 특히, 얇은 멤브레인을 형성할 때 충분한 용융 장력(melt tension)이 얻어질 수 있고, 품질 또는 품위 저하가 억제될 수 있다. 또한, 마이크로다공성 멤브레인의 MFR이 1.5 g/10분 이하로 될 경우, 중합체의 열화가 덜 발생할 수 있고, 이로부터 균일성이 개선되며, 두께 불균일뿐만 아니라 조성 불균질이 덜 발생할 수 있고, 제품 품질 및 품위 저하가 억제될 수 있다.
제2측면에 따른 마이크로다공성 멤브레인은 상술한 (i) 내지 (iii)을 갖고, 폴리프로필렌 수지(A)의 MFR은 1.0 g/10분 이하이다.
폴리프로필렌의 분자량은 MFR에 따라 결정될 수 있다. 이론에 제한될 의도는 없지만, 사용된 폴리프로필렌 수지(A)의 폴리프로필렌의 MFR(230℃, 2.16 kg 하중)은 (i) 중합체 매트릭스 및 (ii) 피브릴의 구조를 특정하고, 건식 기공-형성 방법에 의해 형성된 마이크로다공성 멤브레인의 강도, 공극률, 공기 투과성 저항 및 치수 안정성 사이의 밸런스의 관점에서 중요하다. 이러한 관점에서, 폴리프로필렌 수지(A)를 선택함으로써 마이크로다공성 멤브레인을 형성하는 지표로서, 폴리프로필렌 수지(A)의 1.0 g/10분 이하의 MFR은 적합한 것으로 밝혀졌다.
1.0 g/10분 이하의 MFR을 만족하는 폴리프로필렌은 복수의 분자량을 갖는 폴리프로필렌을 용융 또는 용액-혼합(blending)함으로써 얻어질 수 있다.
1.0 g/10분 초과의 MFR을 갖는 폴리프로필렌 수지가 사용될 경우, 마이크로다공성 멤브레인의 강도는 충분히 나타날 수 없고, 목표 특성을 갖는 전기 저장 장치용 분리기를 얻기가 어렵다.
제3측면에 따른 마이크로다공성 멤브레인은 상술한 (i) 내지 (iii) 그리고 열가소성 엘라스토머(B)의 영역에서 기계 방향(MD) 길이 대 가로 방향(TD) 길이의 비율(MD/TD)이 1.5 이상인 영역을 갖는다.
폴리프로필렌으로의 열가소성 엘라스토머의 분산 형태, 즉 모폴로지와 관련하여, 마이크로다공성 멤브레인은 열가소성 엘라스토머의 영역에서 MD 길이 대 TD 길이의 비율(MD/TD)이 1.5 이상인 영역을 갖는다. 길이의 비율(MD/TD)은 바람직하게는 2.5 이상, 더욱 바람직하게는 4.0 이상이다. 길이의 비율(MD/TD)이 1.5 이상일 경우, 고강도 및/또는 열 수축률 감소가 나타날 수 있다.
길이의 비율(MD/TD)의 상한 값은 특히 제한되지 않고, 12.0 이하, 10.0 이하, 8.0 이하, 또는 6.0 이하일 수 있다.
폴리프로필렌으로의 열가소성 엘라스토머의 분산 형태, 즉 모폴로지와 관련하여, 마이크로다공성 멤브레인에서 열가소성 엘라스토머의 영역은 바람직하게는 마이크로다공성 멤브레인의 MD와 평행하게 배향된다. 도 2는 복수의 열가소성 엘라스토머(4)가 마이크로다공성 멤브레인(1)의 MD와 평행하게 배향된 상태의 개략도를 나타낸다. 복수의 피브릴(5, 5) 사이에 기공(2)이 존재하고, 피브릴(5)을 제외한 마이크로다공성 멤브레인(1)의 영역은 중합체 매트릭스(3)이다. 몇몇 중합체 매트릭스의 일면 또는 양면으로부터, 피브릴(5)은 마이크로다공성 멤브레인(1)의 MD를 따라 연장된다.
건식 기공-형성 방법에 의해 형성된 마이크로다공성 멤브레인의 강도, 공극률, 공기 투과성 저항 및 치수 안정성 사이의 밸런스의 관점에서, 피브릴(5)은 바람직하게는 복수의 중합체 매트릭스(3, 3) 사이에서 연장되고, 및/또는 기공은 인접한 복수의 피브릴(5, 5) 사이에 존재한다.
제4측면에 따른 마이크로다공성 멤브레인은 상술한 (i) 내지 (iii)을 갖고, 다음의 (1) 내지 (4)의 조건 중 적어도 2개의 조건을 만족한다:
(1) 마이크로다공성 멤브레인의 용융 지수(MFR)는 1.5 g/10분 이하이다;
(2) 폴리프로필렌 수지(A)의 MFR은 1.0 g/10분 이하이다;
(3) 열가소성 엘라스토머(B)는 기계 방향(MD) 길이 대 가로 방향(TD) 길이의 비율(MD/TD)이 1.5 이상인 영역을 형성한다; 그리고
(4) 마이크로다공성 멤브레인에서 열가소성 엘라스토머의 영역은 마이크로다공성 멤브레인의 MD와 평행하게 배향된다.
이하에서, 제1, 제2, 제3 및 제4측면에 따른 마이크로다공성 멤브레인의 구성 요소, 제조 방법 등이 설명될 것이다.
열가소성 엘라스토머는 피브릴에 존재하지 않지만, 중합체 매트릭스에는 선택적으로 존재하게 하는 것이 바람직하다. 이것은 피브릴에 함께 존재하는 열가소성 엘라스토머가 고-연신 및 열 수축률 감소에 기여하게 할 수 없기 때문이다. 열가소성 엘라스토머를 매트릭스에 존재하게 하는 방법은 예를 들어 라멜라 결정이 연신되고 배향되도록 하는 필름의 냉간 연신(cold stretching), 이후 라멜라 결정 사이에 기공 개방을 위한 열간 연신(hot stretching)의 방법을 포함한다.
제1실시형태에서, 폴리프로필렌의 예는 이소택틱(isotactic) 및 신디오택틱(syndiotactic) 고-결정화 단독 중합체(homopolymer), 소량의 α-올레핀 공단량체를 공중합함으로써 얻어지는 공중합체 또는 블록 공중합체를 포함하고, 이들 중 1개 또는 2개 이상이 혼합물에 사용될 수 있다. 중합 촉매는 또한 특히 제한되지 않고, 그 예는 지글러-나타(Ziegler-Natta) 형태 촉매, 메탈로센(metallocene) 형태 촉매 등을 포함한다.
폴리프로필렌의 분자량은 MFR에 따라 결정되고, 사용된 폴리프로필렌의 MFR(230℃, 2.16 kg 하중)은 건식 기공-형성 방법에 의해 형성된 마이크로다공성 필름의 강도, 공극률, 공기 투과성 저항 및 치수 안정성 사이의 밸런스의 관점에서 바람직하게는 1.0 g/10분 미만, 더욱 바람직하게는 0.9 g/10분 이하, 더욱 바람직하게는 0.8 g/10분 이하이다. MFR의 하한 값은 특히 제한되지 않고, 폴리프로필렌의 MFR(230℃, 2.16 kg 하중)은 0.1 g/10분 이상, 0.15 g/10분 이상, 또는 0.2 g/10분 이상일 수 있다.
열가소성 엘라스토머의 구체적인 예는 에틸렌/α-올레핀 공중합체, 에틸렌/스티렌 공중합체, 프로필렌/α-올레핀 공중합체, 1-부텐/α-올레핀 공중합체, 스티렌과 부타디엔의 블록 공중합체(SBS) 및 이의 수소화(hydrogenated) 중합체(SEBS), 스티렌과 이소프렌의 블록 공중합체(SIS) 및 이의 수소화 중합체(SEPS) 등을 포함한다. α-올레핀의 예는 프로필렌, 1-부텐, 1-헥센, 1-옥텐, 4-메틸-1-펜텐 등과 같은 지방족-형태 α-올레핀을 포함한다. 에틸렌과 α-올레핀을 공중합함으로써 얻어지는 고분자량 재료, 및 중합 중에 연쇄 이동 반응(chain transfer reaction)을 통해 분지 장쇄(branched long chain)를 공중합함으로써 얻어지는 선형 저-밀도 폴리에틸렌 또는 초-저-밀도 폴리에틸렌과 같은 고분자량 재료가 또한 포함된다. 이러한 열가소성 엘라스토머(B)는 단독 또는 2개 이상의 조합으로 혼합물에 사용될 수 있다. 이들 중에서, 바람직한 엘라스토머는 프로필렌이 없는 열가소성 엘라스토머이다. 프로필렌이 없는 열가소성 엘라스토머는 폴리프로필렌과 낮은 상호작용을 갖고, 완전히 독립적인 도메인(domain)을 형성하며, 이에 따라 유동성 개선 효과를 나타낸다. 특히, 매우 높은 분자량의 폴리프로필렌이 제1, 제2, 제3 또는 제4측면에 이용될 경우, 그 용융 점도는 두께 등과 같은 품질에 현저하게 영향을 주고, 따라서 용융 점도를 가능한 낮게 감소시키는 것이 중요하다. 프로필렌을 함유하는 열가소성 엘라스토머가 이용될 경우, 용융 점도를 감소시키는 효과가 작기 때문에, 두께의 불균일이 크게 될 수 있다. 더욱 바람직한 열가소성 엘라스토머는 에틸렌/1-부텐 공중합체, 에틸렌/1-헥센 공중합체, 및 에틸렌/1-옥텐 공중합체로 이루어진 군에서 선택되는 적어도 하나의 성분을 갖는 중합체이다. 이들 중합체는 랜덤 공중합체 또는 블록 공중합체일 수 있고, 또는 폴리프로필렌 및 에틸렌/1-부텐 공중합체 성분 등을 갖는 블록 중합체일 수 있다(예를 들어, SEBS). 에틸렌/1-부텐 공중합체, 에틸렌/1-헥센 공중합체, 및 에틸렌/1-옥텐 공중합체의 각 성분은 폴리프로필렌과 높은 계면 부착성의 이점을 가져서, 중합체가 미세-분산되도록 한다. 즉, 이들 공중합체 성분은 마이크로다공성 멤브레인의 MD 방향과 평행하게 배향될 수 있는 고분자량 성분이다.
열가소성 중합체의 하드 세그먼트가 결정성 중합체인 결정성 열가소성 엘라스토머의 경우, 그 결정성 융점 피크는 바람직하게는 50℃ 이상 및 110℃까지, 더욱 바람직하게는 60℃ 이상 및 105℃까지, 더욱 바람직하게는 65℃ 이상 및 100℃까지이다. 융점 피크가 50℃ 이상일 경우, 필름 사이의 부착이 덜 일어날 수 있고, 마이크로다공성 멤브레인이 마이크로다공성 멤브레인의 감긴 롤로부터 취출될 경우에 바람직하다. 융점 피크가 110℃ 이하일 경우, 바람직한 공극률이 마이크로다공성 멤브레인의 연신 시에 기공 개방 단계에서 구현될 수 있다.
비-결정성 열가소성 엘라스토머의 경우, 즉 열가소성 중합체의 하드 세그먼트가 비-결정성 중합체인 비-결정성 중합체의 경우, 그 유리 전이 온도는 바람직하게는 30℃ 이상 및 110℃까지, 더욱 바람직하게는 40℃ 이상 및 105℃까지, 더욱 바람직하게는 50℃ 이상 및 100℃까지이다. 유리 전이 온도가 30℃ 이상일 경우, 필름 사이의 부착이 덜 일어날 수 있고, 마이크로다공성 멤브레인이 마이크로다공성 멤브레인의 감긴 롤로부터 취출될 경우에 바람직하다. 유리 전이 온도가 110℃ 이하일 경우, 원하는 공극률이 마이크로다공성 멤브레인의 연신 시에 기공 개방 단계에서 구현될 수 있다.
열가소성 엘라스토머의 MFR은 바람직하게는 2.0 g/10분 이상, 더욱 바람직하게는 2.5 g/10분 이상, 더욱 바람직하게는 3.0 g/10분 이상, 더욱더 바람직하게는 4.0 g/10분 이상이다. 열가소성 엘라스토머의 MFR의 상한 값은 특히 제한되지 않고, 15.0 g/10분 이하, 12.0 g/10분 이하, 10.0 g/10분 이하, 또는 9.0 g/10분 이하일 수 있다.
MFR이 2.0 g/10분 이상일 경우, 용융 점도가 감소하고, 필름 형성의 가공성 개선, 분산성 증가, 및 멤브레인 두께의 균일성과 같은 이점이 얻어질 수 있다. 열가소성 엘라스토머의 MFR의 상한 값은 특히 제한되지 않고, 최적 값은 바람직하게는 가공성, 부착성 및 기계적 특성으로부터 얻어진다.
마이크로다공성 멤브레인의 주성분은 바람직하게는 폴리프로필렌 수지(A)이다. 마이크로다공성 멤브레인 중 폴리프로필렌 수지(A)의 함량은 바람직하게는 50 중량% 이상, 60 중량% 이상, 70 중량% 이상, 80 중량% 이상, 또는 90 중량% 이상이다. 마이크로다공성 멤브레인 중 폴리프로필렌(A)의 상한 값은 특히 제한되지 않고, 100 중량% 이하, 99 중량% 이하, 98 중량% 이하, 또는 95 중량% 이하일 수 있다.
폴리프로필렌 수지(A) 대 열가소성 엘라스토머(B)의 중량 비율인 (A)/(B)는 바람직하게는 (A)/(B) = 99.9/0.1 내지 80/20 (중량%), 더욱 바람직하게는 (A)/(B) = 99/1 내지 82/18 (중량%), 더욱더 바람직하게는 (A)/(B) = 98/2 내지 86/14 (중량%)이다. 열가소성 엘라스토머의 함량 비율이 0.1 중량% 이상일 경우, 고-강도 및 저-수축의 목표가 구현될 수 있다. 또한, 열가소성 엘라스토머의 함량 비율이 20 중량% 이하일 경우, 기공 개방 능력이 개선되고, 공극률을 증가시키는 것이 용이할 뿐만 아니라, 공기 투과성 저항이 감소하며, 공기 투과성 저항 및 강도 사이의 밸런스가 개선된다.
마이크로다공성 멤브레인에 함유된 폴리프로필렌 수지(A) 및 열가소성 엘라스토머(B)의 누적 함량은 마이크로다공성 멤브레인의 중량(100 중량%)을 기준으로 바람직하게는 50 중량% 이상, 60 중량% 이상, 70 중량% 이상, 75 중량% 이상, 80 중량% 이상, 85 중량% 이상, 90 중량% 이상, 95 중량% 이상, 98 중량% 이상, 또는 99 중량% 이상이다. 마이크로다공성 멤브레인에 함유된 폴리프로필렌(A) 및 열가소성 엘라스토머(B)의 누적 함량의 상한 값은 특히 제한되지 않고, 100 중량% 이하, 99.9 중량% 이하, 99.5 중량% 이하, 99 중량% 이하, 98 중량% 이하, 또는 95 중량% 이하일 수 있다.
마이크로다공성 멤브레인의 공극률은 바람직하게는 30% 내지 80%, 더욱 바람직하게는 33% 내지 77%, 더욱 바람직하게는 37% 내지 73%이다. 공극률이 30% 미만일 경우, 마이크로다공성 멤브레인이 전지에 사용될 때 충분한 이온 투과성을 확보하기가 어렵다. 또한, 공극률이 80%를 초과할 경우, 마이크로다공성 멤브레인의 강도가 유지될 수 없다. 공극률은 수지 조성물, 수지와 가소제 사이의 혼합 비율, 배향 결정화 조건, 연신 시 기공 개방 조건, 열 고정 조건 등을 제어함으로써 조절될 수 있다.
마이크로다공성 멤브레인의 목적에 상응하는 다양한 물리적 특성을 확보하기 위해, 마이크로다공성 멤브레인을 형성하는 수지 조성물의 MFR 값 그 자체에 의해 마이크로다공성 멤브레인을 제어하는 관점에서, 마이크로다공성 멤브레인의 MFR 값은 바람직하게는 1.5 g/10분 미만, 더욱 바람직하게는 1.4 g/10분 이하, 더욱 바람직하게는 1.3 g/10분 이하이다. 마이크로다공성 멤브레인의 MFR의 하한 값은 특히 제한되지 않고, 0.05 g/10분 이상, 0.1 g/10분 이상, 0.15 g/10분 이상, 또는 0.2 g/10분 이상일 수 있다.
14 ㎛의 분리기 두께로 교정된, 마이크로다공성 멤브레인을 포함하는 분리기의 공기 투과성 저항은 바람직하게는 100 내지 500초/100ml, 더욱 바람직하게는 120 내지 450초/100ml, 더욱 바람직하게는 150 내지 400초/100ml, 더욱더 바람직하게는 300초/100ml 이하이다. 공기 투과성이 100초 이상으로 조절될 경우, 결함 없이 균일한 마이크로다공성 멤브레인을 포함하는 분리기를 얻는 관점에서 바람직하다. 또한, 공기 투과성 저항이 500초 이하로 조절될 경우, 충분한 이온 투과성을 확보하는데 기여할 수 있다.
14 ㎛의 분리기 두께로 교정된, 마이크로다공성 멤브레인을 포함하는 분리기의 천공 강도는 바람직하게는 400 gf 이상, 더욱 바람직하게는 430 gf 이상, 더욱 바람직하게는 450 gf 이상이다. 천공 강도가 400 gf 이상일 경우, 얇은 멤브레인 분리기를 전지에 도입하는 세팅(setting) 속도가 향상되어 바람직하다. 천공 강도의 상한 값은 특히 제한되지 않고, 700 gf 이하, 650 gf 이하, 600 gf 이하, 또는 550 gf 이하일 수 있다.
마이크로다공성 멤브레인은 공-압출 장비를 이용하여 필름 형태로 제조될 수 있다. 즉, 동일한 성분을 갖는 수지 조성물의 2개 이상의 층이 적층되어 미가공 필름을 형성한 후, 2개 이상의 다층 멤브레인의 연신 시에 기공 개방하여 마이크로다공성 멤브레인을 얻는다. 동일한 수지 조성물을 갖는 단층 필름을 제조하는 것보다 오히려, 2개 이상의 층을 이용하여 적층된 미가공 필름을 제조한 후, 미가공 필름의 연신 시에 기공 개방하여 마이크로다공성 멤브레인을 얻음으로써, 고강도를 갖는 마이크로다공성 멤브레인을 얻는 것이 더 용이하다.
마이크로다공성 멤브레인은 주성분으로서 폴리에틸렌을 포함하는 마이크로다공성 멤브레인을 이용하여 적층될 수 있고, 더욱 상세하게는, 상술한 폴리프로필렌 수지 조성물의 마이크로다공성 멤브레인 층(a) 및 주성분으로서 폴리에틸렌을 포함하는 마이크로다공성 멤브레인 층(b)이 적층되어 마이크로다공성 다층 멤브레인(다층체)을 형성할 수 있다.
상술한 다층체의 구성의 예는 다음의 구성을 포함한다:
(I) 폴리프로필렌층(a)/폴리에틸렌층(b)
(II) 폴리프로필렌층(a)/폴리에틸렌층(b)/폴리프로필렌층(a)
(III) 폴리에틸렌층(b)/폴리프로필렌층(a)/폴리에틸렌층(b)
(IV) 폴리에틸렌층(b)/폴리에틸렌층(b)/폴리프로필렌층(a)
(V)폴리프로필렌층(a)/폴리에틸렌층(b)/폴리에틸렌층(b)/폴리프로필렌층(a).
이들 중에서, 폴리프로필렌층(a) 및 폴리에틸렌층(b)을 교대로 적층하는 구성이 바람직하고, 생산성 관점에서, 2개의 형태 및 3개의 층을 갖되, 2개의 표면층이 동일하고 중간층이 상이한 구조가 바람직하다. 상기 구성 (II)가 특히 바람직하다.
상술한 다층체를 제조하는 방법은 예를 들어 공-압출 방법에 의해 각 층을 밀착 접촉시키는 방법 또는 각 층을 별도로 압출 성형한 후 각 층을 적층하는 적층 방법을 포함한다. 적층 방법으로서, 접착제 등을 이용한 건식 적층 방법, 및 용융 상태에서 수개의 층을 함께 부착하는 용융 적층 방법 모두가 채택될 수 있다.
마이크로다공성 멤브레인 중 주성분으로서 폴리에틸렌을 함유하는 폴리에틸렌의 함량은 바람직하게는 50 중량% 이상, 60 중량% 이상, 70 중량% 이상, 80 중량% 이상, 90 중량% 이상, 또는 95 중량% 이상이다.
마이크로다공성 멤브레인에서 주성분으로서 폴리에틸렌을 함유하는 폴리에틸렌의 밀도는 바람직하게는 0.96 g/㎤ 이상이다. 상한 값은 또한 특별히 제한되지 않고, 0.98 g/㎤ 이하 또는 0.97 g/㎤ 이하일 수 있다.
부가적으로, 주성분으로서 폴리에틸렌을 함유하는 마이크로다공성 멤브레인의 MFR은 바람직하게는 0.6 g/10분 이하이다. 폴리에틸렌을 함유하는 마이크로다공성 멤브레인의 MFR의 하한 값은 특히 제한되지 않고, 0.05 g/10분 이상, 0.1 g/10분 이상, 또는 0.15 g/10분 이상일 수 있다.
[제2실시형태]
<전기 저장 장치용 분리기>
본 발명의 제2실시형태는 마이크로다공성 멤브레인을 갖는 전기 저장 장치용 분리기이다.
<분리기에 포함되는 마이크로다공성 멤브레인>
제1측면에 따른 마이크로다공성 멤브레인은 주성분로서 폴리올레핀 수지를 포함한다. 제1측면에 따른 마이크로다공성 멤브레인을 포함하는 분리기의 천공 시험 중에 최대 천공 강도가 나타나는 천공 깊이(이하 "최대-응력 천공 깊이"로 지칭)는 4.0 mm 이상이다.
여기서 사용되는 바와 같이, "천공 깊이"는 특정-크기 바늘이 분리기와 접촉한 구멍을 개방할 때까지의 시점에서 바늘의 이동 거리(깊이)이고, 이때 분리기의 주변 가장자리는 고정되고, 바늘은 분리기의 외부 표면으로부터 두께 방향으로 분리기를 뚫는데 사용된다. 천공 깊이 및 천공 강도를 측정하는 천공 시험은 실시예에서 설명된다.
여기서, 제품 안전성이 우수한 분리기의 구성은 분리기의 4.0 mm 이상의 천공 깊이로 특정된다. 분리기의 최대-응력 천공 깊이가 4.0 mm 이상이면, 분리기의 천공 강도 역시 개선되려고 할 것이다. 이러한 관점에 따르면, 4.0 mm 이상의 최대-응력 천공 깊이는 마이크로다공성 폴리올레핀 멤브레인을 형성하는데 사용될 수 있는 폴리올레핀 수지의 선택을 위한 지표로서 유용한 것으로 밝혀졌다. 여기서, 최대-응력 천공 깊이는 최대 천공 강도가 나타나는 천공 깊이이다. 분리기 또는 전기 저장 장치의 안전성을 추가로 개선할 목적을 위해, 분리기의 최대-응력 천공 깊이는 바람직하게는 5.0 내지 20 mm, 더욱 바람직하게는 6.0 내지 18 mm이다. 최대-응력 천공 깊이는 마이크로다공성 멤브레인을 구성하는 수지 조성물의 컴파운딩(compounding) 조건, 압출 조건, 배향 결정화 조건, 연신 시 기공 개방 조건, 열 세팅 조건 등을 제어함으로써 조절될 수 있다. 동일한 관점에서, 분리기의 천공 시험에서 최대 천공 강도는 바람직하게는 20 gf/㎛ 이상, 더욱 바람직하게는 25 내지 50 gf/㎛이다.
분리기로서 마이크로다공성 멤브레인을 포함하는 전기 저장 장치, 특히 적층 형태 리튬-이온 이차 전지의 안전성의 관점에서, 천공 강도는 바람직하게는 분리기의 천공 시험 중에 깊이-강도 곡선에서 2개 이상의 최대 값을 갖고, 최대 천공 강도는 더욱 바람직하게는 2개 이상의 최대 값 중 적어도 하나이다. 천공 강도의 최대의 수는 특히 제한되지 않고, 3개 이상, 4개 이상, 또는 5개 이하, 4개 이하, 또는 3개 이하일 수 있다.
어떠한 이론에 얽매일 필요 없이, 천공 강도가 깊이-강도 곡선에서 2개 이상의 최대 값을 가질 경우, 멤브레인의 변형(distortion)은 천공 시험의 시작부터 종료까지 멤브레인에서 발생한 미시적 파손에 의해 개선되고, 이후 완전한 파열이 일어나는 것으로 추측된다. 완전한 파열 전에 마이크로다공성 멤브레인의 변형 개선 현상이 관측될 경우, 마이크로다공성 멤브레인의 강도가 또한 향상되는 것으로 추론된다.
멤브레인의 변형을 개선하는 관점에서, 2개 이상의 최대 값 중 첫 번째 최대 값 이후에 관측된 후속 최대 값이 깊이-강도 곡선에서 최대 천공 강도인 프로파일(도면에 도시되지 않음)을 갖는 것이 더욱 바람직하다.
도 4는 첫 번째 관측된 최대 값이 천공 강도의 2개 이상의 최대 값 중 최대 천공 강도인 깊이-강도 곡선의 프로파일의 예를 나타낸다.
마이크로다공성 멤브레인의 다양한 물리적 특성을 확보하기 위해, 마이크로다공성 멤브레인의 용융 지수(MFR) 값 그 자체로 마이크로다공성 멤브레인을 제어하는 것이 바람직하다. 이러한 관점에서, 제1측면에 따른 마이크로다공성 멤브레인의 MFR 값은 바람직하게는 1.4 g/10분 이하, 더욱 바람직하게는 1.3 g/10분 이하이다. 마이크로다공성 멤브레인의 MFR의 하한 값은 특히 제한되지 않고, 0.1 g/10분 이상, 0.2 g/10분 이상, 또는 0.3 g/10분 이상일 수 있다. MFR을 측정하는 방법은 실시예에서 나타난다.
제2측면에 따른 마이크로다공성 멤브레인은,
(A) 주성분으로서 폴리올레핀 수지; 및
(B) 폴리올레핀 수지와 상이한 에틸렌/α-올레핀 공중합체, 폴리올레핀 수지와 상이한 프로필렌/α-올레핀 공중합체, 폴리올레핀 수지와 상이한 스티렌/올레핀 공중합체, 및 폴리올레핀 수지와 상이한 폴리프로필렌 엘라스토머로 이루어진 군에서 선택되는 적어도 하나를 포함하고,
100 nm 이상 및 2000 nm 이하 사이의 마이크로다공성 멤브레인의 평균 최장 기공 직경, 및 1.4 g/10분 이하의 마이크로다공성 멤브레인의 용융 지수(MFR)를 갖는다.
이론에 얽매일 필요 없이, 우수한 공기 투과성 저항, 높은 천공 강도 및 높은 안전성은 성분 (A) 및 (B)를 함유하는 마이크로다공성 멤브레인의 평균 최장 기공 직경을 100 nm 내지 2000 nm의 범위 내로 조절하고, MFR을 1.4 g/10분 이하로 조절함으로써 달성되고, 따라서 제품 안전성이 우수한 분리기의 구성은 마이크로다공성 멤브레인의 성분 (A) 및 (B), 평균 최장 기공 직경 및 MFR을 조절함으로써 특정될 수 있는 것으로 추측된다. 분리기 및 전기 저장 장치의 안전성을 추가로 개선하기 위해, 제2측면에 따른 마이크로다공성 멤브레인의 평균 최장 기공 직경은 바람직하게는 60 내지 1000 nm 이하, 더욱 바람직하게는 100 내지 700 nm 이하이고, MFR 값은 바람직하게는 1.3 g/10분 이하, 더욱 바람직하게는 1.1 g/10분 이하, 특히 바람직하게는 0.9 g/10분 이하이다. 평균 최장 기공 직경을 측정하는 방법은 실시예에서 기술된다. 또한, 분리기 및 전기 저장 장치의 안전성을 추가로 개선하기 위해, 최장 기공 직경(a) 대 최장 기공 직경(a)과 수직인 기공 직경(b)의 기공 직경 비율 (a)/(b)는 바람직하게는 1.5 이상 및 30 이하, 더욱 바람직하게는 3 이상 및 20 이하이다. 또한, 마이크로다공성 멤브레인의 최장 기공 직경은 바람직하게는 일 방향으로 배치되고, 그 방향은 MD(방향)인 것이 더욱 바람직하다. 이러한 기공 직경을 달성함으로써, 높은 천공 강도를 구현하면서 양호한 공기 투과성 저항을 확보하고 전기 저장 장치에서 덴드라이트(dendrite) 형성과 같은 불안전한 모드(mode)를 감소시키는 것이 가능해진다.
제1 및 제2측면에 따른 마이크로다공성 멤브레인의 구성 성분, 물리적 특성, 모폴리지, 생산 방법 등은 이하 기술될 것이다.
마이크로다공성 멤브레인 중 폴리올레핀 수지의 비율은 멤브레인의 습윤성, 두께 및 셧다운 특성의 관점에서, 바람직하게는 50 중량% 내지 100 중량%, 더욱 바람직하게는 55 중량% 내지 99 중량%, 특히 바람직하게는 60 중량% 내지 98 중량%이다.
폴리올레핀 수지로서는, 예를 들어 에틸렌, 프로필렌, 1-부텐, 4-메틸-1-펜텐, 1-헥센, 1-옥텐 등을 이용하여 얻어지는 단독 중합체, 공중합체 또는 다단 중합 중합체가 포함된다. 이들 폴리올레핀 수지는 단독 또는 2개 이상의 조합 사용으로 사용될 수 있다. 이들 중에서, 폴리에틸렌, 폴리프로필렌, 이들의 공중합체 및 이들의 혼합물이 셧다운 특성의 관점에서 바람직하고, 하나 이상의 폴리프로필렌이 셧다운 특성, 옥탄 불용성 및 헥산 불용성의 관점에서 더욱 바람직하다.
폴리에틸렌 수지의 구체적인 예는 저-밀도 폴리에틸렌, 선형 저-밀도 폴리에틸렌, 중간-밀도 폴리에틸렌, 고-밀도 폴리에틸렌, 초-고분자량 폴리에틸렌 등을 포함한다. 본 명세서에서, 고-밀도 폴리에틸렌은 0.942 내지 0.970 g/㎤의 밀도를 갖는 폴리에틸렌을 말한다. 폴리에틸렌의 밀도는 JIS K 7112(1999)에 기술된 D) 밀도 구배 튜브 방법에 따라 측정된 값이다.
제2실시형태에서, 제1실시형태에서 언급된 폴리프로필렌 수지가 사용될 수 있다.
폴리프로필렌 수지의 분자량은 MFR에 따라 결정될 수 있다. 건식 기공-형성 방법에 의해 형성된 마이크로다공성 필름의 강도, 공극률, 공기 투과성 저항 및 치수 안정성 사이의 밸런스의 관점에서, 사용되는 폴리프로필렌 수지의 MFR(230℃, 2.16 kg 하중)은 바람직하게는 1.1 g/10분 이하, 더욱 바람직하게는 0.9 g/10분 이하, 더욱 바람직하게는 0.6 g/10분 이하이다.
분리기의 안전성, 즉 분리기의 강도 및 공극률뿐만 아니라, 공기 투과성 저항 및 치수 안정성 사이의 밸런스의 안전성의 관점에서, 폴리올레핀 수지 조성물은 바람직하게는 주성분으로서 폴리올레핀 수지와 함께, 열가소성 엘라스토머, 분지 사슬을 갖는 공중합체, 공액 이중 결합을 갖는 공중합체, 분자 내에 결정성 영역 및 비결정성 영역을 갖는 공중합체 등(이하 "부성분"으로 지칭)을 함유한다. 부성분은 마이크로다공성 멤브레인의 최대 천공 강도 및 최대-응력 천공 깊이를 개선할 수 있고, 중합체 네트워크를 형성하는 주성분인 폴리올레핀 수지와 상이하다.
폴리올레핀 수지 조성물은 부성분으로서 예를 들어 폴리프로필렌 엘라스토머, 에틸렌/α-올레핀 공중합체, 프로필렌/α-올레핀 공중합체, 스티렌 올레핀 공중합체 등을 포함할 수 있다. 이들 중에서, 최대-응력 천공 깊이를 증가시키는 관점에서, 폴리프로필렌 엘라스토머, 에틸렌/α-올레핀 공중합체, 프로필렌/α-올레핀 공중합체가 더욱 바람직하고, 에틸렌/α-올레핀 공중합체가 더욱 바람직하며, 에틸렌/1-부텐 공중합체(이하 "C2/C4 공중합체"로도 지칭)가 특히 바람직하다.
마이크로다공성 멤브레인이 주성분으로서 폴리올레핀 수지(A) 및 부성분(B)을 포함하는 경우, 폴리올레핀 수지(A) 대 부성분(B)의 중량 비율 (A)/(B)는 마이크로다공성 멤브레인의 강화, 수축률 감소 및 기공 개방 능력의 관점에서, (A)/(B) = 99/1 내지 80/20 (중량%), 더욱 바람직하게는 (A)/(B) = 98/2 내지 82/18 (중량%), 더욱 바람직하게는 (A)/(B) = 97/3 내지 85/15 (중량%)이다.
마이크로다공성 멤브레인의 바람직한 모폴로지로서, 다음의 (i) 내지 (iii)을 포함한다:
(i) 폴리올레핀 수지를 함유하는 중합체 매트릭스,
(ii) 폴리올레핀 수지를 포함하고 마이크로다공성 멤브레인의 기계 방향(MD)으로 중합체 매트릭스로부터 연장되는 피브릴, 및
(iii) 복수의 피브릴 사이에 존재하는 기공.
상기 (i) 내지 (iii)을 갖는 마이크로다공성 멤브레인의 평균 최장 기공 직경은 100 nm 이상 및 2000 nm 이하의 범위 내에 있는 경향이 있다.
제2실시형태에서 바람직한 모폴로지는 도 1 및 도 2가 참고된 제1실시형태에서 설명된 상술한 모폴로지이다.
열가소성 엘라스토머는 제1실시형태에서 설명된 상술한 이유 및 방법에 따라 바람직하게는 피브릴에 존재하지 않지만, 중합체 매트릭스에는 선택적으로 존재한다.
폴리올레핀 수지에서의 열가소성 엘라스토머의 분산 형태, 즉 모폴로지는 제1실시형태의 모폴로지와 또한 동일하다.
제품 안전성의 관점에서, 마이크로다공성 멤브레인의 공극률은 바람직하게는 30 내지 80%, 더욱 바람직하게는 31 내지 70%, 더욱 바람직하게는 33 내지 67%, 더욱더 바람직하게는 37 내지 63%이다. 공극률은 수지 조성물, 수지와 가소제의 혼합 비율, 배향 결정화 조건, 연신 시 기공 개방 조건, 열 고정 조건 등을 제어함으로써 조절될 수 있다.
공기 투과성 저항은, 마이크로다공성 멤브레인을 포함하는 분리기의 두께가 14 ㎛로 교정될 경우, 바람직하게는 100 내지 700초/100ml, 더욱 바람직하게는 120 내지 600초/100ml, 더욱 바람직하게는 150 내지 500초/100ml, 더욱더 바람직하게는 400초/100ml 이하이다. 결함 없이 균일한 마이크로다공성 멤브레인을 포함하는 분리기를 얻는 관점에서, 공기 투과성 저항을 100초 이상으로 설정하는 것이 바람직하다. 또한, 공기 투과성 저항을 700초 이하로 설정하는 것은 충분한 이온 투과성을 확보하는데 기여할 수 있다.
[제3실시형태]
<폴리프로필렌계 마이크로다공성 멤브레인을 포함하는 전기 저장 장치용 분리기>
본 발명의 제3실시형태는 폴리프로필렌계 마이크로다공성 멤브레인을 포함하는 전기 저장 장치용 분리기이다.
마이크로다공성 멤브레인은 다음의 영역을 갖는다:
(i) 폴리프로필렌을 포함하는 중합체 매트릭스;
(ii) 폴리프로필렌을 포함하고 중합체 매트릭스로부터 마이크로다공성 멤브레인의 기계 방향(MD)으로 연장되는 피브릴; 및
(iii) 복수의 피브릴 사이의 기공.
(i) 내지 (iii)의 구성 요소에 의해 표현된 모폴로지는 도 1 및 2가 참고되는 제1실시형태에서 설명된 상술한 모폴로지이다.
제3실시형태에 따른 마이크로다공성 멤브레인은, 14 ㎛의 마이크로다공성 멤브레인을 포함하는 분리기의 두께로 교정될 경우, 30 내지 80%의 공극률 및 400 gf 이상의 천공 강도를 갖는다.
공극률은 멤브레인의 단위 부피 당 공기의 비율을 의미한다. 일반적으로, 마이크로다공성 멤브레인의 공극률이 높을 때, 비수계 전해질 용액-형태 전지에서 마이크로다공성 멤브레인을 이용하는 경우, 전해질 용액의 보유성(holdability) 또는 액체 흡수성이 개선되고, 전지의 사이클 특성이 개선된다. 따라서, 전기 저장 장치용 분리기로서 마이크로다공성 멤브레인을 이용하는 경우, 공극률은 전지 신뢰성의 설계와 관련되는 것으로 추측된다.
천공 강도는 멤브레인이 바늘로 천공되고 관통될 때 멤브레인의 응력을 나타낸다. 천공 강도는 전기 저장 장치용 마이크로다공성 멤브레인 함유 분리기의 강도와 관련되는 것으로 추측된다.
본 발명자들은, 마이크로다공성 멤브레인의 특정 공극률 영역에서, 천공 강도가 마이크로다공성 멤브레인을 포함하는 분리기의 특정 두께를 기준으로 특정 강도보다 크게 제어되도록 분리기를 제조함으로써, 천공 시험에서 얻어지는 파열 패턴이 달라질 수 있는 것을 발견하였다. 즉, 마이크로다공성 멤브레인의 30 내지 80%의 공극률 영역에서, 14 ㎛의 분리기 두께로 교정될 경우, 천공 강도를 400 gf 이상으로 제어함으로써, 두 단계로 달라지는 분리기 구성 멤브레인의 파열 패턴을 갖는 것이 가능해졌다. 제3실시형태에서 얻어지는 두-단계 파열 패턴은, 도 4에 도시된 바와 같이, 천공 시험의 깊이-강도 곡선에서, 강도가 감소하는 2개의 변곡점이 관측되고, 작은 분열이 제1변곡점에서 형성되며, 천공 시험에 사용된 바늘이 제2변곡점에서 멤브레인을 관통하는 것을 의미한다. 제3실시형태에서, 분리기 두께를 14 ㎛로 교정할 때 얻어지는 400 gf 이상의 천공 강도는 제2변곡점에서의 강도 값을 의미한다. 통상적인 방법과 비교하여, 제품 안전성을 개선하도록 하는 분리기의 구성은 14 ㎛의 분리기 두께로 교정된, 마이크로다공성 멤브레인의 공극률 및 분리기의 천공 강도 양쪽 모두에 의해 특정된다.
마이크로다공성 멤브레인의 공극률은 상술한 관점에서 바람직하게는 30% 내지 80% 미만 사이, 더욱 바람직하게는 33% 내지 75%, 더욱 바람직하게는 37% 내지 70%이다. 공극률은 수지 조성물, 수지와 가소제 사이의 혼합 비율, 배향 결정화 조건, 마이크로다공성 멤브레인의 연신 시 기공 개방 조건, 열 고정 조건 등을 제어함으로써 조절될 수 있다.
14 ㎛의 분리기 두께로 교정된 분리기의 천공 강도는 상술한 관점에서 바람직하게는 400 gf 초과, 더욱 바람직하게는 420 gf 이상, 더욱 바람직하게는 440 gf 이상이다. 천공 강도의 상한 값은 특히 제한되지 않고, 700 gf 이하, 650 gf 이하, 600 gf 이하, 또는 550 gf 이하일 수 있다. 천공 강도가 400 gf 이상일 경우, 상술한 파열 패턴이 항상 관측되고, 품질 제어의 관점에서 바람직하다. 천공 강도는 수지 조성물, 수지와 가소제 또는 액체 개질제(modifier) 사이의 혼합 비율, 배향 결정화 조건, 연신 시 기공 개방 조건, 열 고정 조건 등을 제어함으로써 조절될 수 있고, 또한 마이크로다공성 멤브레인의 강도 및 공극률뿐만 아니라, 분리기의 공기 투과성 저항 및 치수 안정성 사이의 밸런스의 관점에서, 폴리프로필렌과 함께, 프로필렌이 없는 열가소성 엘라스토머를 함유하는 것이 바람직하다.
제3실시형태에서, 제1실시형태에서 언급된 폴리프로필렌이 사용될 수 있다.
폴리프로필렌의 분자량은 용융 지수(이하 MFR로 약칭)에 따라 결정될 수 있다. 건식 기공-형성 방법에 의해 형성된 마이크로다공성 멤브레인의 제품 안전성의 관점에서, 사용되는 폴리프로필렌의 MFR(230℃, 2.16 kg 하중)은 바람직하게는 1.0 g/10분 이하, 더욱 바람직하게는 0.8 g/10분 이하, 더욱 바람직하게는 0.6 g/10분 이하이다. 하한 값은 특히 제한되지 않고, 폴리프로필렌의 MFR(230℃, 2.16 kg 하중)은 바람직하게는 0.1 g/10분 이상, 0.15 g/10분 이상, 또는 0.2 g/10분 이상일 수 있다.
1.0 g/10분 이하의 MFR을 갖는 폴리프로필렌이 사용될 경우, 마이크로다공성 멤브레인의 충분한 강도가 나타날 수 있고, 이에 따라 목표 특성을 갖는 전기 저장 장치용 분리기를 얻는 것이 용이하다.
제3실시형태에서 이용되는 열가소성 엘라스토머는 바람직하게는 프로필렌이 없는 열가소성 엘라스토머이다. 프로필렌이 없는 열가소성 엘라스토머는 폴리프로필렌과 낮은 상호작용을 갖고, 완전히 분리된 도메인을 형성하며, 이에 따라 유동성 개선 효과를 나타낸다. 특히, 이 실시형태와 같은 매우 높은 분자량을 갖는 폴리프로필렌을 이용할 경우, 높은 용융 점도는 중합체의 두께와 같은 품질에 현저하게 영향을 주고, 따라서 용융 점도를 가능한 낮게 감소시키는 것이 중요하다. 폴리프로필렌을 함유하는 열가소성 엘라스토머가 이용될 경우, 용융 점도를 감소시키는 효과는 낮고, 이로 인해 중합체의 두께는 현저하게 달라지는 경향이 있다.
열가소성 엘라스토머의 구체적인 예는 바람직하게는 에틸렌/α-올레핀(프로필렌 제외) 공중합체, 에틸렌/스티렌 공중합체, 1-부텐/α-올레핀(프로필렌 제외) 공중합체, 스티렌과 부타디엔의 블록 공중합체(SBS) 및 이의 수소화 중합체(SEBS), 스티렌과 이소프렌의 블록 공중합체(SIS) 및 이의 수소화 중합체(SEPS) 등을 포함한다. α-올레핀의 예는 1-부텐, 1-헥센, 1-옥텐 및 4-메틸-1-펜텐과 같은 지방족-형태 α-올레핀을 포함한다. 에틸렌과 α-올레핀을 공중합함으로써 얻어지는 고분자량 재료, 및 중합 중에 연쇄 이동 반응을 통해 분지 장쇄를 공중합함으로써 얻어지는 선형 저-밀도 폴리에틸렌 또는 초-저-밀도 폴리에틸렌과 같은 고분자량 재료가 또한 포함된다. 이러한 열가소성 엘라스토머(B)는 단독 또는 2개 이상의 조합으로 혼합물에 사용될 수 있다.
더욱 바람직한 열가소성 엘라스토머는 에틸렌/1-부텐 공중합체, 에틸렌/1-헥센 공중합체, 및 에틸렌/1-옥텐 공중합체 중 어느 하나를 갖는 중합체이다. 이들 중합체는 랜덤 공중합체 또는 블록 공중합체일 수 있고, 폴리프로필렌 및 에틸렌/1-부텐 공중합체 성분 등을 갖는 블록 중합체(예를 들어, SEBS)일 수 있다. 에틸렌/1-부텐 공중합체, 에틸렌/1-헥센 공중합체, 및 에틸렌/1-옥텐 공중합체의 각 성분은 폴리프로필렌과 높은 계면 부착성의 이점을 가져서, 중합체가 미세-분산되도록 한다. 즉, 이들 공중합체 성분은 마이크로다공성 멤브레인의 MD 방향과 평행하게 배향될 수 있는 고분자량 성분이다.
열가소성 중합체의 하드 세그먼트가 결정성 중합체인 결정성 열가소성 엘라스토머의 경우, 그 바람직한 결정성 융점 피크는 제1실시형태에서 설명된 피크이다.
비-결정성 열가소성 엘라스토머의 경우, 즉 열가소성 중합체의 하드 세그먼트가 비-결정성 중합체인 비-결정성 중합체의 경우, 그 바람직한 유리 전이 온도는 제1실시형태에서 설명된 유리 전이 온도이다.
열가소성 엘라스토머의 바람직한 MFR은 제1실시형태에서 설명된 MFR이다.
제3실시형태에 따른 마이크로다공성 멤브레인에서 바람직한 주성분은 제1실시형태에서 언급된 폴리프로필렌 수지(A)이고, 폴리프로필렌 수지(A)의 바람직한 함량은 제1실시형태와 또한 동일하다.
제3실시형태에서, 폴리프로필렌 수지(A) 대 열가소성 엘라스토머(B)의 바람직한 중량 비율 (A)/(B) 그리고 마이크로다공성 멤브레인에 함유되는 폴리프로필렌 수지(A) 및 열가소성 엘라스토머(B)의 바람직한 누적 함량은 제1실시형태에서 각각 언급된 중량 비율 (A)/(B) 및 누적 함량이다.
폴리프로필렌으로의 열가소성 엘라스토머의 분산 형태로서, 즉 모폴로지로서, 마이크로다공성 멤브레인 중 열가소성 엘라스토머의 영역은 바람직하게는 MD 연신 방향과 평행하게 배치된다. 모폴로지는 도 1 및 2가 참고된 제1실시형태에서 설명된 상술한 모폴로지이다. 고강도 및/또는 열 수축률 감소는 이러한 모폴로지를 형성함으로써 나타난다.
제1실시형태에서 설명된 상술한 이유 및 방법에 따라, 열가소성 엘라스토머가 피브릴에는 존재하지 않지만, 매트릭스에는 선택적으로 존재하도록 하는 것이 바람직하다.
마이크로다공성 멤브레인은 압출기에서 원하는 고분자량 폴리프로필렌 및 프로필렌이 없는 열가소성 엘라스토머를 용융 혼련함으로써 얻어질 수 있지만, 분해를 포함하는 중합체 열화에 의해 유발된 분자량 변동, 즉 MFR의 증가가 유발될 수 있다. 따라서, 다양한 종류의 물리적 특성을 확보하여 마이크로다공성 멤브레인의 목표를 달성하기 위해, 마이크로다공성 멤브레인의 MFR 그 자체를 이용하여 마이크로다공성 멤브레인을 제어하는 것이 바람직하다. 동일한 관점에서, 마이크로다공성 멤브레인의 MFR 값은 바람직하게는 1.5 g/10분 이하, 더욱 바람직하게는 1.4 g/10분 이하, 더욱 바람직하게는 1.3 g/10분 이하이다. MFR의 하한 값은 특히 제한되지 않고, 0.05 g/10분 이상, 0.1 g/10분 이상, 0.15 g/10분 이상, 또는 0.2 g/10분 이상일 수 있다. 마이크로다공성 멤브레인의 MFR이 1.5 g/10분 이하일 경우, 폴리프로필렌의 분해가 일어나기 어렵고, 그 결과 강도의 감소가 억제된다. 또한, 마이크로다공성 멤브레인의 MFR이 1.5 g/10분 이하일 경우, 중합체의 열화가 또한 억제되고, 두께의 불균일성뿐만 아니라 조성 비율의 변동 등이 개선되고, 그 결과 제품 품질 및 품위 저하가 억제된다.
전체 마이크로다공성 멤브레인의 바람직한 공기 투과성 저항은 제1실시형태에서 언급된 저항이다.
이 실시형태에 따른 마이크로다공성 멤브레인은 주성분으로서 폴리에틸렌을 포함하는 마이크로다공성 멤브레인을 이용하여 적층될 수 있다. 이 실시형태에서, 상술한 폴리프로필렌 수지 조성물의 마이크로다공성 멤브레인 층(a) 및 주성분으로서 폴리에틸렌을 포함하는 마이크로다공성 멤브레인 층(b)이 적층되어 마이크로다공성 다층 멤브레인을 형성할 수 있다.
상술한 마이크로다공성 다층 멤브레인의 구성의 예 및 주성분으로서 폴리에틸렌을 포함하는 마이크로다공성 멤브레인의 상세사항은 제1실시형태에서 각각 설명된 상술한 예 및 상세사항이다.
<마이크로다공성 멤브레인의 연신 시 기공 개방>
제1, 제2 또는 제3실시형태에 따른 마이크로다공성 멤브레인은 공압출 설비 또는 적층 설비를 이용하여 필름 형태로 제조될 수 있다. 하나의 예로서, 동일한 성분을 갖는 수지 조성물의 2개 이상의 층이 적층되어 미가공 필름을 제조한 후, 다층 멤브레인의 2개 이상의 층의 연신 시에 기공 개방하여 마이크로다공성 멤브레인을 제조한다. 다른 예로서, 주성분으로서 폴리프로필렌 수지를 함유하는 적어도 하나의 마이크로다공성 멤브레인 및 주성분으로서 폴리에틸렌 수지를 함유하는 적어도 하나의 마이크로다공성 멤브레인이 적층되어 미가공 필름을 제조한 후, 다층 멤브레인의 2개 이상의 층의 연신 시에 기공 개방하여 마이크로다공성 멤브레인을 제조한다. 단층 필름을 이용하여 미가공 필름 제조한 후 필름의 연신 시에 기공 개방하는 것보다 오히려, 2층 이상의 필름이 적층된 미가공 필름을 제조한 후 필름의 연신 시에 기공 개방하여 마이크로다공성 멤브레인을 제조함으로써, 고강도를 갖는 마이크로다공성 멤브레인을 얻는 것이 더 용이하다. 이러한 관점에서, 복수의 폴리올레핀계 마이크로다공성 층이 적층되는 다층 필름의 경우, 3개 이상의 폴리올레핀계 마이크로다공성 층이 바람직하게는 적층되고, 주성분으로서 폴리프로필렌 수지를 함유하는 적어도 2개의 마이크로다공성 층(PP 마이크로다공성 층) 및 주성분으로서 폴리에틸렌 수지를 함유하는 적어도 하나의 마이크로다공성 층(PE 마이크로다공성 층)이 더욱 바람직하게는 적층되며, PP 마이크로다공성 층/PE 마이크로다공성 층/PP 마이크로다공성 층의 순서로 적층된 3층 멤브레인이 더욱 바람직하다.
복수의 폴리올레핀계 마이크로다공성 층이 적층되는 다층 멤브레인의 제조 방법, 또는 폴리올레핀계 마이크로다공성 멤브레인 및 다른 수지 마이크로다공성 멤브레인을 갖는 복합 마이크로다공성 멤브레인의 제조 방법으로서, 예를 들어 각 층이 공압출 방법에 의해 서로 밀착되도록 부착되는 방법, 각 층이 별도로 압출 성형된 후, 서로 밀착되도록 접촉되는 적층 방법 등이 채택될 수 있다. 적층 방법으로서, 접착제 등을 이용한 건식 적층 방법, 및 열을 가하여 복수의 층을 부착시키는 열 적층 방법 양쪽 모두가 채택될 수 있다.
마이크로다공성 멤브레인은 바람직하게는 용매의 사용 없이 압출기에서 용융-혼련된 후에 필름이 직접 연신 및 배향된 후, 어닐링 단계, 냉간 연신 단계, 및 열간 연신 단계의 순서로 진행되는 건식 연신 방법에 의해 제조된다. T 다이를 통해 용융 수지를 압출한 후 수지의 연신 시에 배향하는 방법, 원형 다이 압출 방법 등이 이용될 수 있다. 특히 원형 다이 압출 방법은 멤브레인이 박막 형태로 만들어지기 때문에 바람직하다.
건식 연신 방법, 특히 라멜라 결정을 배향한 후 결정의 계면 박리에 의해 유발된 기공 개방을 수행하는 방법은 습식 방법과 달리 기공 부위의 정렬을 용이하게 하고, 이 방법에 의해 얻어진 마이크로다공성 멤브레인은 공극률에 비해 낮은 공기 투과성 저항을 나타낼 수 있어서 바람직하다.
필름의 연신 시 기공 개방은 더욱 상세하게 기술될 것이다. 상술한 미가공 필름의 단층체 또는 다층체는 연신 처리를 거친다. 연신 조건으로서, 일축 연신(MD 연신)이 채택될 수 있다. 연신 온도는 폴리프로필렌 수지의 마이크로다공성 멤브레인 층(a) 또는 폴리에틸렌 수지의 마이크로다공성 멤브레인 층(b)의 가공 특성에 따라, 또한 각 층에 형성된 공극(void)의 양상에 따라 적절하게 조절될 수 있다. 이러한 연신 처리에 의해, 공극은 폴리프로필렌의 마이크로다공성 멤브레인 층(a) 및 폴리에틸렌 층(b) 각각에 형성된다. 여기서, 공극을 형성하는 메커니즘(방법)은 예를 들어 라멜라 결정의 계면에서의 기공 개방 방법을 포함한다.
결정 계면에서의 기공 개방 방법은 예를 들어 폴리에틸렌 등과 같은 결정성 수지를 높은 드로 다운(draw down) 비율로 용융-압출하여 전구체 필름을 제조하고, 결정성 수지의 결정성 융점보다 5 내지 50℃ 낮은 온도 범위에서 전구체 필름을 어닐링하여 어닐링된 전구체 필름을 형성하며, 어닐링된 전구체 필름을 20℃ 내지 70℃ 사이의 온도 범위에서 1.1 내지 2배로 냉간 일축 연신한 후, 결정성 수지의 결정성 융점보다 5 내지 50℃ 낮은 온도 범위에서 1.5 내지 5배로 일축 연신하여 마이크로다공성 멤브레인을 얻는(즉, 멤브레인에 공극을 형성하는) 방법을 포함한다.
일축 연신을 거친 마이크로다공성 멤브레인은 TD 방향에 대해 매우 낮은 수축률을 갖고 그 범위로 설정될 수 있다.
제1, 제2 또는 제3실시형태에 따른 마이크로다공성 멤브레인은 바람직하게는 전기 저장 장치용 분리기로서 사용된다.
<마이크로다공성 멤브레인의 제조 방법>
원하는 폴리올레핀 수지 및 열가소성 엘라스토머를 함유하는 폴리올레핀 수지 조성물은 일축 또는 이축 압출기를 이용한 용융-혼련 방법에 의해 제조될 수 있다. 고분자량을 갖는 폴리올레핀 수지에 열가소성 엘라스토머를 효율적으로 미세-분산시키기 위해, 상대적으로 높은 전단력 및 상대적으로 높은 온도가 요구된다.
제3실시형태에 사용되는 폴리프로필렌 수지 조성물은 바람직하게는 마이크로다공성 멤브레인의 강도 및 공극률뿐만 아니라 분리기의 공기 투과성 저항 및 치수 안정성 사이의 밸런스의 관점에서, 폴리프로필렌과 함께, 프로필렌이 없는 열가소성 엘라스토머를 포함하는 것으로 여기서 주목된다.
그러나, 높은 전단력 및 높은 온도는 또한 중합체 분해가 일어날 수 있는 조건이므로, 압출기의 스크류의 설계, 또는 각 실린더의 스크류 회전수 및 온도 설정의 최적화, 및 공기 오염 감소가 충분히 고려되어야 한다. 특히, 공기가 수지 펠렛과 함께 압출기로 혼합되므로, 이로 인해 수지 조성물의 분해가 가속화되고, 이에 따라 질소 퍼지(purge) 또는 질소 흐름 등에서 조성물을 용융-혼련하는 장치 방안이 필요하다. 또한, 필요할 경우, 1차 및/또는 2차 산화방지제와 같은 열 안정제가 조성물에 첨가될 수 있다.
얻어진 수지 조성물은 건식 방법 또는 습식 방법에 의해 마이크로다공성 멤브레인을 제조하는데 사용될 수 있다.
건식 방법은 폴리올레핀 수지 조성물을 용융-혼련 및 압출한 후, T 다이로부터 직접 고-배향 필름을 형성하는 방법, 또는 원형 다이 압출 방법에 의해 고-배향 필름을 형성하여 미가공 필름을 제조한 후, 미가공 필름의 어닐링, 냉간 연신에 의한 마이크로기공 개방, 및 열간 연신에 의한 폴리올레핀 라멜라 결정의 박리를 수행하는 방법을 포함한다. 원형 다이 압출 방법에 따르면, 예를 들어 폴리프로필렌 수지 조성물의 용융-혼련물이 원형 다이로부터 MD로 블로운 업(blown up) 되며, 가이드 플레이트 및 닙(nip) 롤을 통해 권취되어 고-결정화되고 MD 배향된 미가공 필름을 얻는다.
습식 방법은 폴리올레핀 수지 조성물 및 기공-형성 재료를 용융-혼련하여 시트 형태로 제조한 후 필요할 경우 연신하고 시트로부터 기공-형성 재료를 추출하는 방법, 폴리올레핀 수지 조성물을 용해시킨 후 폴리올레핀에 대해 빈용매(poor solvent)에 침지하여 폴리올레핀을 응고시키면서 동시에 용매를 제거하는 방법 등을 포함한다.
폴리올레핀 수지 조성물은 폴리올레핀 이외의 수지, 임의의 첨가제 등을 함유할 수 있다. 첨가제의 예는 불소계 흐름 개질(flow modifying) 재료, 왁스, 결정 핵생성(nucleating) 재료, 산화방지제, 지방족 카로복실산 금속염과 같은 금속 비누, 자외선 흡수제, 광 안정제, 대전방지제, 포깅방지제(anti-fogging agent), 착색 안료 등을 포함한다.
폴리올레핀 수지 조성물의 용융-혼련은 단축 또는 이축 압출기와 함께, 예를 들어 혼련기(kneader), 라보플라스트 밀(laboplast mill), 혼련 롤, 밴버리 믹서(Banbury mixer) 등에 의해 수행될 수 있다. 또한, 압출기에서 수지 조성물을 용융-혼련한 후 필름을 직접 성형하는 직접 컴파운드 방법도 이용될 수 있다.
이용 가능한 가소제의 예는 액체 파라핀 및 파라핀 왁스와 같은 탄솨수소; 디옥틸 프탈레이트 및 디부틸 프탈레이트와 같은 에스테르; 및 올레일 알코올 및 스테아릴 알코올과 같은 고급 알코올을 포함한다.
기공 개방 단계는 공지된 건식 방법 및/또는 습식 방법에 의해 수행될 수 있다. 연신 단계는 기공-형성 단계 중에 또는 기공-형성 단계 이전에 또는 이후에 또한 수행될 수 있다. 연신 처리는 일축 연신 또는 이축 연신에 의해 수행될 수 있지만, 적어도 MD 연신을 수행하는 것이 바람직하다. 멤브레인이 일 방향으로 연신되고 있을 때, 다른 방향은 비-제한적인 상태 또는 고정된 길이로 결합된 상태에 있다.
마이크로다공성 멤브레인의 수축을 억제하기 위해, 연신 후에 또는 기공 형성 후에 열 처리가 수행되어 열 세팅을 형성할 수 있다. 열 처리는 규정된 온도 환경 및 규정된 연신도(degree of stretching)로 수행되어 물리적 특성을 조절하는 연신 작업, 및/또는 규정된 온도 환경 및 규정된 이완도(degree of relaxation)로 수행되어 연신 응력을 감소시키는 이완 작업을 포함할 수 있다. 이완 작업은 연신 작업 후에 수행될 수도 있다. 열 처리는 텐터(tenter) 또는 롤 연신기(stretcher)를 이용하여 수행될 수 있다.
건식 라멜라 기공 개방 방법에 의해 마이크로다공성 멤브레인을 제조하는 방법이 예로서 기술될 것이다. 건식 라멜라 기공 개방 방법에서, 많은 라멜라 구조가 타이(tie) 분자를 통해 결합하는 비-다공성 전구체가 연신되어 라멜라 계면을 쪼개고 이에 따라 물 또는 유기 용매와 같은 용매를 이용하지 않고 기공을 형성한다.
건식 라멜라 기공 개방 방법은 바람직하게는 (i) 원하는 폴리올레핀 및 열가소성 엘라스토머를 함유하는 수지 조성물로부터 형성된 비-다공성 전구체(고-배향 미가공 필름)를 압출하는 단계, 및 (ii) 압출된 비-다공성 전구체를 일축 연신하는 단계를 포함한다. 단계 (i) 및 (ii)를 포함하는 건식 라멜라 기공-형성 방법에 의해 얻어진 마이크로다공성 필름은 코팅, 디핑(dipping) 또는 함침 단계 등의 후에 기능화될 수도 있다.
단계 (i)은 통상적인 압출 방법(단축, 이축 압출 방법)에 의해 수행될 수 있다. 압출기는 긴 구멍을 갖는 T-다이 또는 원형 다이를 구비할 수 있다.
단계 (ii)에서의 일축 연신은 상술한 방식으로 수행될 수 있다. 길이 방향(MD) 연신은 냉간 연신 및 열간 연신 양쪽 모두를 포함할 수 있다.
비-다공성 전구체의 내부 변형을 억제하는 관점에서, 비-다공성 전구체는 단계 (i) 중에, 단계 (ii) 후에, 또는 단계 (ii)에서 연신 전에 어닐링될 수 있다. 어닐링은 예를 들어 폴리프로필렌 수지(A)의 융점보다 50℃ 낮은 온도 및 폴리프로필렌 수지(A)의 융점보다 10℃ 낮은 온도 사이의 범위에서, 또는 폴리프로필렌 수지(A)의 융점보다 50℃ 낮은 온도 및 폴리프로필렌 수지(A)의 융점보다 15℃ 낮은 온도 사이의 범위에서 수행될 수 있다.
<전기 저장 장치>
본 발명의 다른 실시형태에 따른 전기 저장 장치는 양극, 음극 및 상술한 마이크로다공성 멤브레인을 포함하는 분리기를 구비한다. 전기 저장 장치의 구체적인 예는 리튬 이차 전지, 리튬-이온 이차 전지, 나트륨 이차 전지, 나트륨-이온 이차 전지, 마그네슘 이차 전지, 마그네슘-이온 이차 전지, 칼슘 이차 전지, 칼슘-이온 이차 전지, 알루미늄 이차 전지, 알루미늄-이온 이차 전지, 니켈-금속 하이브리드 전지, 니켈 카드뮴 전지, 전기 이중층 커패시터, 리튬-이온 커패시터, 레독스 흐름 전지, 리튬 황 전지, 리튬 공기 전지, 및 아연 공기 전지를 포함한다. 이들 중에서, 실용성의 관점에서, 리튬 이차 전지, 리튬-이온 이차 전지, 니켈-금속 하이브리드 전지, 또는 리튬-이온 커패시터가 바람직하고, 리튬-이온 이차 전지가 더욱 바람직하다.
전기 저장 장치는 예를 들어 양극과 음극 사이에 배치되는 상술한 분리기를 통해 양극 및 음극을 적층한 후, 필요할 경우 이들을 감아서 적층된 전극체 또는 감긴 전극체를 제조한 다음, 전극체를 케이싱에 넣은 후, 양극과 음극을 리드체(lead body) 등을 통해 양극과 음극 단자에 연결한 다음, 선형 또는 고리형 카보네이트 등과 같은 비수계 용매 및 리튬 염 등과 같은 전해질을 함유하는 비수계 전해질 용액을 케이싱에 주입한 후, 케이싱을 밀봉함으로써 제조될 수 있다.
실시예
이하 본 발명은 이해를 위해 실시예 및 비교예에 의해 더욱 상세하게 설명될 것이고, 본 발명은 그 요지가 유지되는 한 실시예에 제한되지 않는다.
<제1실시형태>
사용된 출발 재료 및 다양한 특성을 평가하는 방법은 다음과 같았다.
(1) 용융 지수(MFR)의 측정
용융 지수(MFR)는 JIS K 7210에 따라 폴리프로필렌 수지 및 엘라스토머에 대해 230℃에서 2.16 kg으로 측정하였다(단위: g/10분). 폴리에틸렌 수지의 MFR은 190℃ 및 2.16 kg의 조건에서 측정된 값으로서 취하였다(단위: g/10분).
(2) 결정성 융점 피크(Tm) 및 유리 전이 온도(Tg)의 측정
결정성 융점 피크는 5 내지 10 mg의 중합체 샘플을 열 플럭스 타입 DSC를 이용하여 20℃/분의 속도로 실온부터 250℃까지 가열한 후, 20℃/분의 속도로 실온까지 냉각한 다음, 20℃/분의 속도로 다시 가열할 때 관측된 열 발생 곡선에서 피크 값으로서 얻었다. 2개의 피크가 관측될 경우, 더 큰 열 발생 면적을 갖는 피크를 선택하였다.
다양한 마이크로다공성 멤브레인의 특성은 다음 방식으로 측정하였다.
유리 전이 온도는 5 내지 10 mg의 중합체 샘플을 열 플럭스 타입 DSC를 이용하여 20℃/분의 속도로 실온부터 250℃까지 가열한 후, 20℃/분의 속도로 실온까지 냉각한 다음, 20℃/분의 속도로 다시 가열할 때 관측된 유리 전이 곡선에서 중앙 값으로서 얻었다.
(3) 두께(㎛)
Mitsutoyo Corp.의 IDC112 Digimatic Indicator를 이용하여 실온(23±2℃)에서 다공성 필름의 두께를 측정하였다.
(4) 공극률(%)
5 cm × 5 cm 정사각형 샘플을 다공성 필름으로부터 잘라낸 후, 공극률은 다음 식을 이용하여 샘플의 부피 및 중량으로부터 계산하였다.
공극률(%) = (부피(㎤) - 중량(g) / 수지 조성물 밀도(g/㎤)) / 부피(㎤) × 100
(5) 공기 투과성 저항(초/100cc)
마이크로다공성 멤브레인을 포함하는 분리기의 공기 투과성 저항은 JIS P-8117에 따라 Gurley 타입 공기 투과성 시험기를 이용하여 측정하였다.
(6) 천공 강도(gf)
압축 시험기를 이용하여, 11.3 mm의 개구 직경을 갖는 샘플 홀더로 분리기를 세팅하였다. 이후, 25 mm/분의 천공 속도 및 25℃의 대기 온도를 갖는 조건에서 세팅된 분리기의 중앙 및 0.5 mm의 곡률 반경을 갖는 바늘 팁(tip)을 접촉시킴으로써 천공 시험을 수행하였고, 천공 강도(gf)는 최대 천공 하중으로서 얻었다.
(7) 인장 강도
MD 및 TD 방향의 인장 강도는 ASTM-882의 절차에 따라 Instron Model 4201을 이용하여 파단시 강도로서 얻었다.
(8) 열 수축률
열 수축률을 얻기 위해, 5 cm × 5 cm 정사각형 샘플을 마이크로다공성 멤브레인으로부터 잘라낸 후, 2 cm 간격으로 9개 위치에 표시한 다음, 종이로 감쌌다. 표시된 샘플을 규정된 온도에서 1시간 동안 열 처리한 후, 실온까지 냉각하였고, MD 및 TD 방향 각각의 길이를 각 방향에 대해 3개 위치에서 측정하여 수축률을 결정하였다.
(9) 엘라스토머 모폴로지의 관측
오스뮴 화합물 또는 루테늄 화합물을 이용하여 엘라스토머 부위를 염색한 후, 투과 전자 현미경(TEM)을 이용하여 관측하였다. 염색된 부위의 MD 및 TD 방향에서, 각 방향에 대해 최장 값을 측정하여, MD/TD 비율을 얻었다.
[실시예 1]
<폴리프로필렌 수지 조성물의 제조>
초-고분자량 폴리프로필렌 수지(PP, MFR = 0.25) 및 에틸렌/1-부텐 공중합체(C2/C4: 밀도 = 0.893 g/㎤, 융점 = 80℃, MFR = 6.7)의 펠렛을 PP:C2/C4 = 95:5 (중량%)의 중량 비율로 건식-혼합한 후, ZSK 40(L/D = 46, Coperion GmbH 제조)을 이용하여 용융-혼련하였다. 혼련 중 실린더 온도는 일정하게 230℃, 압출 속도는 50 kg/Hr, 스크류 회전수는 200 rpm, 수지 온도는 288℃이었다. 수지의 분해 및 열화를 최소화하기 위해, 호퍼(hopper)의 수지 피드(feed) 유입구부터 원료 탱크까지의 제조 라인을 완전 밀폐(hermetically sealed)하였고, 호퍼의 하단으로부터 질소가 연속적으로 흐르게 하였으며, 원료 피드 유입구 부근의 산소 농도는 50 ppm 이하로 제어하였다. 또한, 모든 통기 라인은 완전히 밀봉하여 실린더로의 공기 누출을 제거하였다. 이 산소 농도 감소 효과로 인해, 상승된 온도에서도 중합체의 분해 및 열화를 충분히 억제함으로써, 에틸렌/1-부텐 공중합체를 미세-분산시켰다. 용융 혼련 후에, 다이(8개 구멍)로부터 스트랜드(strand)를 뽑아낸 후, 수-냉각 욕조에서 냉각한 다음, 펠렛타이저(pelletizer)를 이용하여 절단해서 펠렛을 얻었다.
<마이크로다공성 멤브레인(단층)의 제조>
2.5 인치 압출기(용융 온도 221℃)에서 펠렛을 용융시킨 후, 기어 펌프를 이용하여 환형 다이에 공급하였다. 다이 온도는 230℃로 설정하였고, 용융된 중합체를 공기 송풍으로 냉각한 후, 롤로 감았다. 압출된 전구체(미가공 필름)은 27 ㎛의 두께를 가졌고, 이후 미가공 필름을 130℃에서 15분 동안 어닐링하였다. 다음, 어닐링된 필름을 실온에서 21%로 냉간 연신한 후, 120℃에서 156%로 열간 연신한 다음, 125℃에서 126%로 이완시켰다. 필름의 연신시 기공 개방 후에, 2층의 얇은 멤브레인을 박리한 후, 각각의 물리적 특성을 측정하였다. 결과는 표 1에 나타내었다.
[실시예 2]
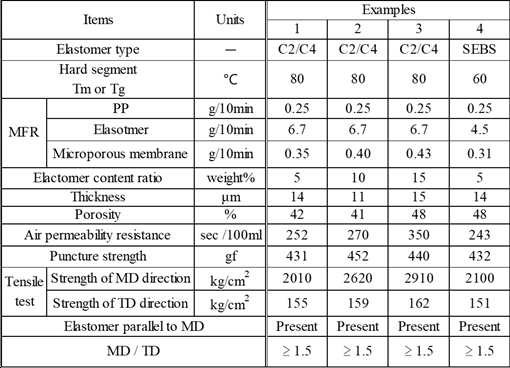
PP:C2/C4 = 90:10 (중량%)의 중량 비율을 제외하고, 실시예 1과 동일한 방식 및 조건으로 마이크로다공성 멤브레인을 제조한 후 물리적 특성을 측정하였다. 결과는 표 1에 나타내었고, 얻어진 마이크로다공성 멤브레인의 MD-TD 방향의 단면 표면을 TEM으로 관측하였다. 여기서, 실시예 2와 동일하게, 모든 실시예에서, 엘라스토머는 마이크로다공성 멤브레인의 MD 방향과 평행하게 배열되었음을 확인하였다.
[실시예 3]
PP:C2/C4 = 85:15 (중량%)의 중량 비율을 제외하고, 실시예 1과 동일한 방식 및 조건으로 마이크로다공성 멤브레인을 제조한 후 평가하였다. 결과는 표 1에 나타내었다.
[실시예 4]
폴리프로필렌 수지(PP, MFR = 0.80)를 이용한 것을 제외하고, 실시예 1과 동일한 방식 및 조건으로 마이크로다공성 멤브레인을 제조한 후 평가하였다. 결과는 표 1에 나타내었다.
[실시예 5]
PP:C2/C4 = 90:10 (중량%)의 중량 비율을 제외하고, 실시예 4와 동일한 방식 및 조건으로 마이크로다공성 멤브레인을 제조한 후 평가하였다. 결과는 표 1에 나타내었다.
[실시예 6]
PP:C2/C4 = 85:15 (중량%)의 중량 비율을 제외하고, 실시예 4와 동일한 방식 및 조건으로 마이크로다공성 멤브레인을 제조한 후 평가하였다. 결과는 표 1에 나타내었다.
[실시예 7 및 8]
폴리스티렌-폴리부타디엔-폴리스티렌 블록 공중합체의 수소화 화합물(SEBS: 스티렌의 유리 전이 온도 60℃ 및 MFR = 4.5)을 이용한 것을 제외하고, 실시예 1 또는 4와 동일한 방식 및 조건으로 마이크로다공성 멤브레인을 제조한 후 평가하였다. 결과는 표 1에 나타내었다.
실시예 1 내지 8의 TEM 관측에 의해, 엘라스토머가 피브릴에는 존재하지 않고, 엘라스토머가 매트릭스 부위에는 존재함을 확인하였다.
[비교예 1 및 2]
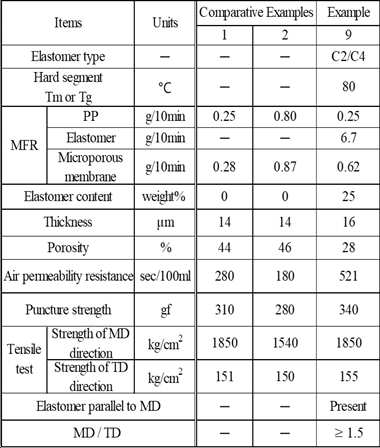
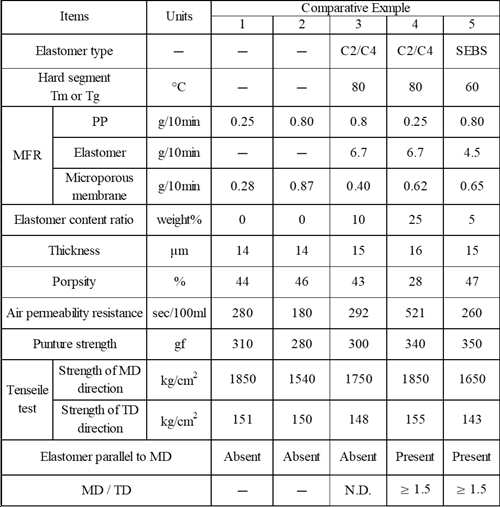
에틸렌/1-부텐 공중합체를 이용하지 않고, 표 2에 기재된 PP만을 이용하여, 실시예 1과 동일한 방식 및 조건으로 마이크로다공성 멤브레인을 제조한 후 평가하였다. 결과는 표 2에 나타내었다.
[실시예 9]
PP:C2/C4 = 75:25 (중량%)의 중량 비율을 제외하고, 실시예 1과 동일한 방식 및 조건으로 마이크로다공성 멤브레인을 제조한 후 평가하였다. 얻어진 마이크로다공성 멤브레인을 박리하였을 때, 부착성이 약간 관측되었다. 결과는 표 2에 나타내었다.
[실시예 10]
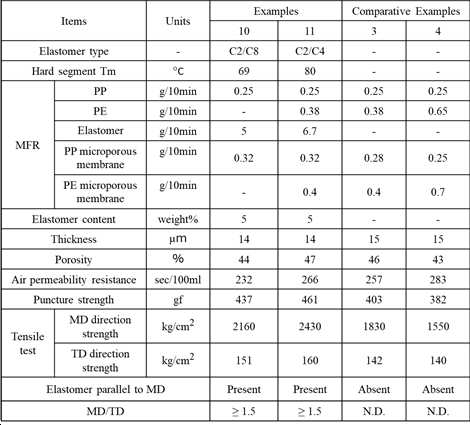
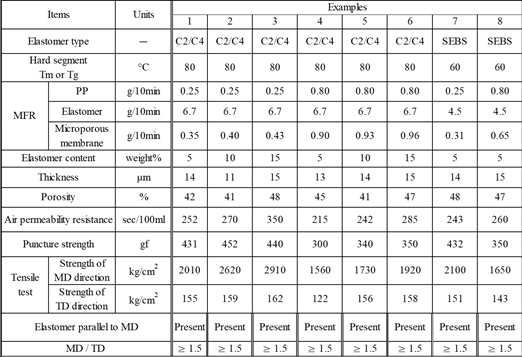
엘라스토머로서 에틸렌/옥텐 공중합체(C2/C8: 밀도 = 0.877 g/㎤, 융점 = 69℃, MFR = 5)를 이용한 것을 제외하고, 실시예 1 또는 4와 동일한 방식 및 조건으로 마이크로다공성 멤브레인을 제조한 후 평가하였다. 결과는 표 4에 나타내었다.
[실시예 11]
<폴리프로필렌 수지 조성물의 제조>
초-고분자량 폴리프로필렌 수지(PP, MFR = 0.25) 및 에틸렌/1-부텐 공중합체(C2/C4: 밀도 = 0.893 g/㎤, 융점 = 80℃, MFR = 6.7)의 펠렛을 PP:C2/C4 = 95:5 (중량%)의 중량 비율로 건식-혼합한 후, ZSK 40(L/D = 46, Coperion GmbH 제조)을 이용하여 용융-혼련하였다. 혼련 중 실린더 온도는 일정하게 230℃, 압출 속도는 50 kg/Hr, 스크류 회전수는 200 rpm, 수지 온도는 288℃이었다. 수지의 분해 및 열화를 최소화하기 위해, 호퍼의 수지 피드 유입구부터 원료 탱크까지의 제조 라인을 완전 밀폐하였고, 호퍼의 하단으로부터 질소가 연속적으로 흐르게 하였으며, 원료 피드 유입구 부근의 산소 농도는 50 ppm 이하로 제어하였다. 또한, 모든 통기 라인은 완전히 밀봉하여 실린더로의 공기 누출을 제거하였다. 이 산소 농도 감소 효과로 인해, 상승된 온도에서도 중합체의 분해 및 열화를 충분히 억제함으로써, 에틸렌/1-부텐 공중합체를 미세-분산시켰다. 용융 혼련 후에, 다이(8개 구멍)로부터 스트랜드를 뽑아낸 후, 수-냉각 욕조에서 냉각한 다음, 펠렛타이저를 이용하여 절단해서 펠렛을 얻었다.
<다층 마이크로다공성 멤브레인의 제조>
초-고분자량 폴리프로필렌 수지(PP, MFR = 0.25) 및 상기 펠렛을 PP:펠렛 = 90:10 (중량%)의 중량 비율로 건식-혼합한 후, 2.5 인치 압출기에서 용융시킨 다음, 기어 펌프를 이용하여 환형 다이에 공급하였다. 수지의 충전 비율(PP:C2/C4)은 PP:C2/C4 = 95:5 (중량%)이었다.
다이 온도는 260℃로 설정하였고, 용융된 중합체를 공기 송풍으로 냉각한 후, 롤로 감았다. 동일한 방식으로, 폴리에틸렌 수지(PE, MFR = 0.38, 밀도 = 0.963 g/㎤)를 2.5 인치 압출기에서 용융시킨 후, 기어 펌프를 이용하여 환형 다이에 공급하였다. 다이 온도는 230℃로 설정하였고, 용융된 중합체를 공기 송풍으로 냉각한 후, 롤로 감았다. 롤로 감겨진 PP 및 PE 전구체(미가공 필름)의 두께는 각각 5 ㎛이었고, 이후 PP 및 PE 전구체를 함께 부착하여 PP/PE/PP의 순서로 3층 구조를 갖는 미가공 필름을 얻었다. 미가공 필름을 125℃에서 20분 동안 어닐링하였다. 다음, 어닐링된 필름을 실온에서 15%로 냉간 연신한 후, 115℃에서 150%로 열간 연신한 다음, 125℃에서 103%로 이완시켜 마이크로기공을 형성하였다. 상술한 필름의 연신시 기공 개방 후에, 마이크로다공성 멤브레인의 물리적 특성을 측정하였다. PP 및 PE 층을 연신하고 이들을 박리한 후에, 각 층의 MFR을 측정하였다. 결과는 표 4에 나타내었다.
실시예 10 및 11의 마이크로다공성 멤브레인의 TEM 관측에 의해, 엘라스토머가 PP 층의 피브릴에는 존재하지 않지만, 매트릭스 영역에는 존재함을 확인하였다.
[비교예 3 및 4]
에틸렌/1-부텐 공중합체를 이용하지 않고, 표 4에 기재된 PP 및 PE를 이용하여, 실시예 11과 유사한 방법 및 조건으로 3층 구조를 갖는 마이크로다공성 멤브레인을 제조한 후 평가하였다. 결과는 표 4에 나타내었다.
[열 수축률]
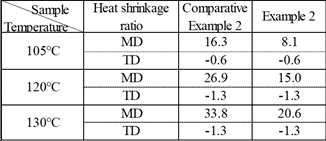
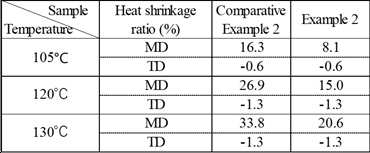
실시예 2 및 비교예 2에서 제조된 마이크로다공성 멤브레인에 대해 열 수축률을 측정하였다. 수축 온도는 각각 105℃, 120℃ 및 130℃이었다. 결과는 표 3에 나타내었다.
[표 1]
Figure pct00001
[표 2]
Figure pct00002
[표 3]
Figure pct00003
[표 4]
Figure pct00004
[제2실시형태]
사용된 출발 재료 및 다양한 특성을 평가하는 방법은 다음과 같았다.
[용융 지수(MFR)의 측정]
용융 지수(MFR)는 JIS K 7210에 따라 폴리프로필렌 수지, 열가소성 엘라스토머 및 분리기에 대해 230℃에서 2.16 kg으로 측정하였다(단위: g/10분).
[두께(㎛)]
Mitsutoyo Corp.의 IDC112 Digimatic Indicator를 이용하여 실온(23±2℃)에서 다공성 필름의 두께를 측정하였다.
[공극률(%)]
5 cm × 5 cm 정사각형 샘플을 다공성 필름으로부터 잘라낸 후, 공극률은 다음 식을 이용하여 샘플의 부피 및 중량으로부터 계산하였다.
공극률(%) = (부피(㎤) - 중량(g) / 수지 조성물 밀도(g/㎤)) / 부피(㎤) × 100
[공기 투과성 저항(초/100cc)]
마이크로다공성 멤브레인을 포함하는 분리기의 공기 투과성 저항은 JIS P-8117에 따라 Gurley 타입 공기 투과성 시험기를 이용하여 측정하였다.
[평균 최장 기공 직경(nm) 및 기공 직경 비율]
마이크로다공성 멤브레인의 평균 최장 기공 직경은 마이크로다공성 멤브레인의 표면을 SEM으로 관측하여 SEM 사진의 기공 직경을 측정함으로써 얻었다. 구체적으로, 마이크로다공성 멤브레인의 표면을 SEM으로 30,000 배율에서 관측하여, 4.2 ㎛ × 3 ㎛의 사진 범위 내에서 마이크로기공의 최장 기공 직경을 측정하였고, 평균 값을 계산하여 평균 최장 기공 직경을 얻었다. 또한, 최장 기공 방향에서의 기공 직경 및 최장 기공 방향과 수직인 방향에서의 기공 직경을 측정한 후, 평균 값을 계산한 다음, 평균 최장 기공 직경을 최장 기공 방향과 수직인 방향에서의 기공 직경의 평균 값으로 나눈 후, 기공 직경 비율을 계산하였다.
[천공 강도(gf) 및 천공 깊이(mm)]
도 3은 천공 시험 조건 및 천공 깊이의 예시를 위한 개략도를 나타낸다. 천공 시험 중에, 0.5 mm의 반경을 갖는 반구형 팁을 구비한 바늘(6)을 준비한 후, 11 mm의 개구 직경(dia.)을 갖는 2개의 플레이트(7, 7) 사이에 분리기(1)를 샌드위치한 다음, 바늘(6), 분리기(1) 및 플레이트(7, 7)를 도 3(a)에 나타낸 위치 관계로 세팅하였다. Imada Co., Ltd.의 MX2-50N을 바늘 팁 곡률 반경 0.5 mm, 분리기-홀딩 플레이트 개구 직경 11 mm 및 천공 속도 120 mm/초의 조건에서 천공 시험에 이용하였고, 바늘(6) 및 분리기(1)를 접촉시켰다(도 3(b)). 이후, 최대 천공 하중(즉, 천공 강도(gf))을 측정하였고, 바늘과 분리기의 접촉 후의 순간부터 최대 천공 하중(천공 강도)에 도달할 때까지 바늘 변위(mm)의 정도를 천공 깊이(D)로서 측정하였으며, 깊이-강도 곡선을 얻었다(도 3(c)).
[열 수축률]
열 수축률을 얻기 위해, 5 cm × 5 cm 정사각형 샘플을 마이크로다공성 멤브레인으로부터 잘라낸 후, 2 cm 간격으로 9개 위치에 표시한 다음, 종이로 감쌌다. 표시된 샘플을 규정된 온도에서 1시간 동안 열 처리한 후, 실온까지 냉각하였고, MD 및 TD 방향 각각의 길이를 각 방향에 대해 3개 위치에서 측정하여 수축률을 결정하였다.
[실시예 1]
<폴리프로필렌 수지 조성물의 제조>
초-고분자량 폴리프로필렌 수지(PP, MFR = 0.25) 및 에틸렌/1-부텐 공중합체(C2/C4: 밀도 = 0.893 g/㎤, 융점 = 80℃, MFR = 6.7)의 펠렛을 PP:C2/C4 = 50:50 (중량%)의 중량 비율로 건식-혼합한 후, ZSK 40(L/D = 46, Coperion GmbH 제조)을 이용하여 용융-혼련하였다. 수지의 분해 및 열화를 최소화하기 위해, 호퍼의 수지 피드 유입구부터 원료 탱크까지의 제조 라인을 완전 밀폐하였고, 호퍼의 하단으로부터 질소가 연속적으로 흐르게 하였으며, 원료 피드 유입구 부근의 산소 농도는 50 ppm 이하로 제어하였다. 또한, 모든 통기 라인은 완전히 밀봉하여 실린더로의 공기 누출을 제거하였다. 이 산소 농도 감소 효과로 인해, 상승된 온도에서도 중합체의 분해 및 열화를 충분히 억제함으로써, 에틸렌/1-부텐 공중합체를 미세-분산시켰다. 용융 혼련 후에, 다이(8개 구멍)로부터 스트랜드를 뽑아낸 후, 수-냉각 욕조에서 냉각한 다음, 펠렛타이저를 이용하여 절단해서 펠렛을 얻었다.
<마이크로다공성 멤브레인(단층)의 제조>
초-고분자량 폴리프로필렌 수지(PP, MFR = 0.25) 및 상기 펠렛을 PP:펠렛 = 90:10 (중량%)의 중량 비율로 건식-혼합한 후, 2.5 인치 압출기에서 용융시킨 다음, 기어 펌프를 이용하여 환형 다이에 공급하였다. 여기서, 충전된 수지의 피딩 비율은 PP:C2/C4 = 95:5 (중량%)이었다.
다이 온도는 230℃로 설정하였고, 용융된 중합체를 공기 송풍으로 냉각한 후, 롤로 감았다. 압출된 전구체(미가공 필름)는 15 ㎛의 두께를 가졌고, 이후 미가공 필름을 130℃에서 15분 동안 어닐링하였다. 다음, 어닐링된 필름을 실온에서 21%로 냉간 연신한 후, 120℃에서 156%로 열간 연신한 다음, 125℃에서 126%로 이완시켜 마이크로기공을 형성하였다. 상술한 필름의 연신시 기공 개방 후에, 마이크로다공성 멤브레인의 물리적 특성을 측정하였다. 결과는 표 5에 나타내었다. 이 실시예에 따라 제조된 마이크로다공성 멤브레인을 포함하는 분리기는 천공 시험에서 2개의 최대 값의 천공 강도를 가졌고, 최대-응력 천공 깊이는 10.5 mm로서 컸으며, 최대 천공 강도는 572 gf/(mg/㎠)이었다. 분리기의 최장 기공 직경은 173 nm이었고, 기공 직경 비율은 6.4이었다.
[실시예 2 내지 6, 비교예 1 내지 5]
표 5에 나타낸 바와 같이 원료, 필름 형성 조건 또는 분리기 물리적 특성을 변경한 것을 제외하고, 실시예 1과 동일한 방식으로 마이크로다공성 멤브레인을 얻었고, 얻어진 마이크로다공성 멤브레인을 평가하였다. 표 5에서, 실시예 5에 기술된 C2/C8 엘라스토머는 에틸렌/옥텐 공중합체를 나타내고, 실시예 6에 기술된 C3/C4 엘라스토머는 프로필렌/1-부텐 공중합체를 나타낸다.
[실시예 7]
<폴리프로필렌 수지 조성물의 제조>
폴리프로필렌 수지 조성물은 실시예 1과 동일한 방식으로 제조하였다.
<3층의 마이크로다공성 멤브레인을 갖는 분리기의 제조>
초-고분자량 폴리프로필렌 수지(PP, MFR = 0.25) 및 상술한 펠렛을 PP:펠렛 = 90:10 (중량%)의 중량 비율로 건식-혼합한 후, 2.5 인치 압출기에서 용융시킨 다음, 기어 펌프를 이용하여 환형 다이에 공급하였다. 여기서, 충전된 수지의 피딩 비율은 PP:C2/C4 = 95:5 (중량%)이었다.
다이 온도는 240℃로 설정하였고, 용융된 중합체를 공기 송풍으로 냉각한 후, 롤로 감았다. 압출된 전구체(미가공 필름)의 두께는 6 ㎛이었다.
고분자량 폴리에틸렌 수지(PE, MFR = 0.38)를 2.5 인치 압출기에서 용융시킨 후, 기어 펌프를 이용하여 환형 다이에 공급하였다.
다이 온도는 210℃로 설정하였고, 용융된 중합체를 공기 송풍으로 냉각한 후, 롤로 감았다. 압출된 전구체(미가공 필름)의 두께는 6 ㎛이었다.
얻어진 PP 전구체 및 얻어진 PE 전구체를 적층하여 PP 전구체/PE 전구체/PP 전구체의 순서로 3층으로 적층하고 120℃에서 합판하여 3층 구조를 갖는 미가공 필름을 얻었다. 미가공 필름을 125℃에서 20분 동안 어닐링하였다. 다음, 어닐링된 필름을 실온에서 15%로 냉간 연신한 후, 115℃에서 150%로 열간 연신한 다음, 125℃에서 103%로 이완시켜 3층 구조의 마이크로다공성 멤브레인을 갖는 분리기를 형성하였다. 상술한 분리기의 연신시 기공 개방 후에, 분리기의 물리적 특성을 측정하였다. PP 및 PE 층을 연신한 후, 이들을 박리한 다음, 각 층의 MFR을 측정하였다.
[비교예 6 및 7]
폴리프로필렌 층으로서 에틸렌/1-부텐 공중합체를 이용하지 않고, 표 6에 나타낸 PP 및 PE를 이용하여, 실시예 7과 유사한 방법 및 조건으로 3층 구조의 마이크로다공성 멤브레인을 갖는 분리기를 제조한 후 평가하였다. 실시예 7 및 비교예 6과 7의 결과는 표 6에 나타내었다.
[표 5]
Figure pct00005
[표 6]
Figure pct00006
<제3실시형태>
사용된 출발 재료 및 다양한 특성을 평가하는 방법은 다음과 같았다.
(1) 용융 지수(MFR)의 측정
용융 지수(MFR)는 JIS K 7210에 따라 폴리프로필렌 수지 및 엘라스토머에 대해 230℃에서 2.16 kg으로 측정하였다(단위: g/10분). 폴리에틸렌 수지의 용융 지수(MFR)는 190℃에서 2.16 kg으로 측정하였다(단위: g/10분).
(2) 결정성 융점 피크(Tm) 및 유리 전이 온도(Tg)의 측정
결정성 융점 피크는 5 내지 10 mg의 중합체 샘플을 열 플럭스 타입 DSC를 이용하여 20℃/분의 속도로 실온부터 250℃까지 가열한 후, 20℃/분의 속도로 실온까지 냉각한 다음, 20℃/분의 속도로 다시 가열할 때 관측된 열 발생 곡선에서 피크 값으로서 얻었다. 2개의 피크가 관측될 경우, 더 큰 열 발생 면적을 갖는 피크를 선택하였다.
다양한 마이크로다공성 멤브레인의 특성은 다음 방식으로 측정하였다.
유리 전이 온도는 5 내지 10 mg의 중합체 샘플을 열 플럭스 타입 DSC를 이용하여 20℃/분의 속도로 실온부터 250℃까지 가열한 후, 20℃/분의 속도로 실온까지 냉각한 다음, 20℃/분의 속도로 다시 가열할 때 관측된 유리 전이 곡선에서 중앙 값으로서 얻었다.
(3) 두께(㎛)
Mitsutoyo Corp.의 IDC112 Digimatic Indicator를 이용하여 실온(23±2℃)에서 다공성 필름의 두께를 측정하였다.
(4) 공극률(%)
5 cm × 5 cm 정사각형 샘플을 다공성 필름으로부터 잘라낸 후, 공극률은 다음 식을 이용하여 샘플의 부피 및 중량으로부터 계산하였다.
공극률(%) = (부피(㎤) - 중량(g) / 수지 조성물 밀도(g/㎤)) / 부피(㎤) × 100
(5) 공기 투과성 저항(초/100cc)
마이크로다공성 필름을 포함하는 분리기의 공기 투과성 저항은 JIS P-8117에 따라 Gurley 타입 공기 투과성 시험기를 이용하여 측정하였다.
(6) 천공 강도(gf)
압축 시험기를 이용하여, 11.3 mm의 개구 직경을 갖는 샘플 홀더로 분리기를 세팅하였다. 이후, 25 mm/분의 천공 속도 및 25℃의 대기 온도를 갖는 조건에서 세팅된 분리기의 중앙 및 0.5 mm의 곡률 반경을 갖는 바늘 팁을 접촉시킴으로써 천공 시험을 수행하였고, 천공 강도(gf)는 최대 천공 하중으로서 얻었다.
(7) 인장 강도
MD 및 TD 방향의 인장 강도는 ASTM-882의 절차에 따라 Instron Model 4201을 이용하여 파단시 강도로서 얻었다.
(8) 열 수축률
열 수축률을 얻기 위해, 5 cm × 5 cm 정사각형 샘플을 마이크로다공성 멤브레인으로부터 잘라낸 후, 2 cm 간격으로 9개 위치에 표시한 다음, 종이로 감쌌다. 표시된 샘플을 규정된 온도에서 1시간 동안 열 처리한 후, 실온까지 냉각하였고, MD 및 TD 방향 각각의 길이를 각 방향에 대해 3개 위치에서 측정하여 수축률을 결정하였다.
(9) 엘라스토머 모폴로지의 관측
오스뮴 화합물 또는 루테늄 화합물을 이용하여 엘라스토머 부위를 염색한 후, 투과 전자 현미경(TEM)을 이용하여 관측하였다. 염색된 부위의 MD 및 TD 방향에서, 최장 값을 각각 측정하여, MD/TD 비율을 얻었다.
[실시예 1]
<폴리프로필렌 수지 조성물의 제조>
초-고분자량 폴리프로필렌 수지(PP, MFR = 0.25) 및 에틸렌/1-부텐 공중합체(C2/C4: 밀도 = 0.893 g/㎤, 융점 = 80℃, MFR = 6.7)의 펠렛을 PP:C2/C4 = 50:50 (중량%)의 중량 비율로 건식-혼합한 후, ZSK 40(L/D = 46, Coperion GmbH 제조)을 이용하여 용융-혼련하였다. 혼련 중 실린더 온도는 일정하게 230℃, 압출 속도는 50 kg/Hr, 스크류 회전수는 200 rpm, 수지 온도는 288℃이었다. 수지의 분해 및 열화를 최소화하기 위해, 호퍼의 수지 피드 유입구부터 원료 탱크까지의 제조 라인을 완전 밀폐하였고, 호퍼의 하단으로부터 질소가 연속적으로 흐르게 하였으며, 원료 피드 유입구 부근의 산소 농도는 50 ppm 이하로 제어하였다. 또한, 모든 통기 라인은 완전히 밀봉하여 실린더로의 공기 누출을 제거하였다. 이 산소 농도 감소 효과로 인해, 상승된 온도에서도 중합체의 분해 및 열화를 충분히 억제함으로써, 에틸렌/1-부텐 공중합체를 미세-분산시켰다. 용융 혼련 후에, 다이(8개 구멍)로부터 스트랜드를 뽑아낸 후, 수-냉각 욕조에서 냉각한 다음, 펠렛타이저를 이용하여 절단해서 펠렛을 얻었다.
<마이크로다공성 멤브레인(단일 분리기 층)의 제조>
2.5 인치 압출기에서 펠렛을 용융시킨 후(용융 온도 221℃), 기어 펌프를 이용하여 환형 다이에 공급하였다. 다이 온도는 230℃로 설정하였고, 용융된 중합체를 공기 송풍으로 냉각한 후, 롤로 감았다. 압출된 전구체(미가공 필름)은 27 ㎛의 두께를 가졌고, 이후 미가공 필름을 130℃에서 15분 동안 어닐링하였다. 다음, 어닐링된 필름을 실온에서 21%로 냉간 연신한 후, 120℃에서 156%로 열간 연신한 다음, 125℃에서 126%로 이완시켰다. 필름의 연신시 기공 개방 후에, 2개 적층된 층을 박리한 후, 각 층의 물리적 특성을 측정하였다. 결과는 표 7에 나타내었다.
[실시예 2]
PP:C2/C4 = 90:10의 중량 비율을 제외하고, 실시예 1과 동일한 방식 및 조건으로 마이크로다공성 멤브레인을 제조한 후 물리적 특성을 측정하였다. 결과는 표 7에 나타내었고, 얻어진 마이크로다공성 멤브레인의 MD-TD 방향의 단면 표면을 TEM으로 관측하였다. 여기서, 실시예 및 비교예 1 내지 3을 제외한 비교예에서, 실시예 2와 동일하게, 엘라스토머는 마이크로다공성 멤브레인의 MD 방향과 평행하게 배열되었음을 확인하였다.
[실시예 3]
PP:C2/C4 = 85:15의 중량 비율을 제외하고, 실시예 1과 동일한 방식 및 조건으로 마이크로다공성 멤브레인을 제조한 후 평가하였다. 결과는 표 7에 나타내었고,
[비교예 1 및 2]
에틸렌/1-부텐을 이용하지 않고, 표 8에 기재된 PP만을 이용하여, 실시예 1과 동일한 방식 및 조건으로 마이크로다공성 멤브레인을 제조한 후 평가하였다. 결과는 표 8에 나타내었다.
[비교예 3]
이축 압출기의 스크류 회전수를 용융 혼련 중에 100 rpm으로 감소시켰고, 에틸렌/1-부텐 공중합체(C2/C4)의 분산성을 감소시켜 펠렛을 제조하였다. 실시예 1과 동일한 방식 및 조건으로 마이크로다공성 멤브레인을 제조한 후, TEM 관측을 수행하였다. C2/C4는 매트릭스에서 MD 방향으로 배열되지 않았고, 더 큰 분산 크기를 갖는 도메인으로서 존재하였다. 마이크로다공성 멤브레인의 물리적 특성의 결과는 표 8에 나타내었다.
[비교예 4]
PP:C2/C4 = 75:25의 중량 비율을 제외하고, 실시예 1과 동일한 방식 및 조건으로 마이크로다공성 멤브레인을 제조하였다. 얻어진 마이크로다공성 멤브레인을 박리하였을 때, 부착성이 약간 관측되었다. 결과는 표 8에 나타내었다.
[실시예 4]
엘라스토머로서 폴리스티렌-폴리부타디엔-폴리스티렌 블록 공중합체의 수소화 화합물(SEBS: 스티렌의 유리 전이 온도 60℃ 및 MFR = 4.5)을 이용한 것을 제외하고, 실시예 1과 동일한 방식 및 조건으로 마이크로다공성 멤브레인을 제조한 후 평가하였다. 결과는 표 7에 나타내었다.
실시예 1 내지 4의 TEM 관측에 의해, 엘라스토머가 피브릴에는 존재하지 않고, 엘라스토머가 매트릭스 영역에는 존재함을 확인하였다.
[비교예 5]
폴리프로필렌 수지(PP, PP의 MFR = 0.80) 및 엘라스토머로서 폴리스티렌-폴리부타디엔-폴리스티렌 블록 공중합체의 수소화 화합물(SEBS: 스티렌의 유리 전이 온도 60℃ 및 MFR = 4.5)을 이용한 것을 제외하고, 실시예 1과 동일한 방식 및 조건으로 마이크로다공성 멤브레인을 제조한 후 평가하였다. 결과는 표 8에 나타내었다.
[실시예 5]
엘라스토머로서 에틸렌/옥텐 공중합체(C2/C8: 밀도 = 0.877 g/㎤, 융점 = 69℃, 및 MFR = 5)를 이용한 것을 제외하고, 실시예 1과 동일한 방식 및 조건으로 마이크로다공성 멤브레인을 제조한 후 평가하였다. 결과는 표 10에 나타내었다.
[실시예 6]
엘라스토머로서 프로필렌/부텐 공중합체(C3/C4: 밀도 = 0.882 g/㎤, 융점 = 98℃, 및 MFR = 7)를 이용한 것을 제외하고, 실시예 1과 동일한 방식 및 조건으로 마이크로다공성 멤브레인을 제조한 후 평가하였다. 결과는 표 10에 나타내었다.
[실시예 7]
폴리프로필렌 수지(PP, MFR = 0.5)를 이용한 것을 제외하고, 실시예 1과 동일한 방식 및 조건으로 마이크로다공성 멤브레인을 제조한 후 평가하였다. 결과는 표 10에 나타내었다.
[실시예 8]
<폴리프로필렌 수지 조성물의 제조>
초-고분자량 폴리프로필렌 수지(PP, MFR = 0.25) 및 에틸렌/1-부텐 공중합체(C2/C4: 밀도 = 0.893 g/㎤, 융점 = 80℃, MFR = 6.7)의 펠렛을 PP:C2/C4 = 95:5 (중량%)의 중량 비율로 건식-혼합한 후, ZSK 40(L/D = 46, Coperion GmbH 제조)을 이용하여 용융-혼련하였다. 혼련 중 실린더 온도는 일정하게 230℃, 압출 속도는 50 kg/Hr, 스크류 회전수는 200 rpm, 수지 온도는 288℃이었다. 수지의 분해 및 열화를 최소화하기 위해, 호퍼의 수지 피드 유입구부터 원료 탱크까지의 제조 라인을 완전 밀폐하였고, 호퍼의 하단으로부터 질소가 연속적으로 흐르게 하였으며, 원료 피드 유입구 부근의 산소 농도는 50 ppm 이하로 제어하였다. 또한, 모든 통기 라인은 완전히 밀봉하여 실린더로의 공기 누출을 제거하였다. 이 산소 농도 감소 효과로 인해, 상승된 온도에서도 중합체의 분해 및 열화를 충분히 억제함으로써, 에틸렌/1-부텐 공중합체를 미세-분산시켰다. 용융 혼련 후에, 다이(8개 구멍)로부터 스트랜드를 뽑아낸 후, 수-냉각 욕조에서 냉각한 다음, 펠렛타이저를 이용하여 절단해서 펠렛을 얻었다.
<3층의 마이크로다공성 멤브레인을 포함하는 분리기의 제조>
초-고분자량 폴리프로필렌 수지(PP, MFR = 0.25)의 펠렛 및 상기 펠렛을 PP:펠렛 = 90:10 (중량%)의 중량 비율로 건식-혼합한 후, 2.5 인치 압출기에서 용융시킨 다음, 기어 펌프를 이용하여 환형 다이에 공급하였다. 충전된 수지의 피딩 비율(PP:C2/C4)은 PP:C2/C4 = 95:5 (중량%)이었다.
다이 온도는 260℃로 설정하였고, 용융된 중합체를 공기 송풍으로 냉각한 후, 롤로 감았다. 동일한 방식으로, 폴리에틸렌 수지(PE, MFR = 0.38, 밀도 = 0.963 g/㎤)를 2.5 인치 압출기에서 용융시킨 후, 기어 펌프를 이용하여 환형 다이에 공급하였다. 다이 온도는 260℃로 설정하였고, 용융된 중합체를 공기 송풍으로 냉각한 후, 롤로 감았다. 롤로 감겨진 PP 및 PE 전구체(미가공 필름)의 두께는 각각 5 ㎛이었고, 이후 PP 및 PE 전구체를 함께 부착하고 이들을 합판하여 PP/PE/PP의 순서로 3층 구조를 갖는 미가공 필름을 얻었다. 미가공 필름을 125℃에서 20분 동안 어닐링하였다. 다음, 어닐링된 필름을 실온에서 15%로 냉간 연신한 후, 115℃에서 150%로 열간 연신한 다음, 125℃에서 103%로 이완시켜 마이크로기공을 형성하였다. 상술한 필름의 연신시 기공 개방 후에, 3층의 마이크로다공성 멤브레인을 갖는 분리기의 물리적 특성을 측정하였다. PP 및 PE 층을 연신하고 이 층들을 박리한 후에, 각 층의 MFR을 측정하였다. 결과는 표 10에 나타내었다.
[비교예 6 및 7]
에틸렌/1-부텐 공중합체를 이용하지 않고, 표 10에 기재된 PP 및 PE를 이용하여, 실시예 11과 동일한 방식 및 조건으로 3층 구조를 갖는 마이크로다공성 멤브레인을 제조한 후 평가하였다. 결과는 표 10에 나타내었다.
[열 수축률]
실시예 2 및 비교예 2에서 제조된 마이크로다공성 멤브레인에 대해 열 수축률을 측정하였다. 수축 온도는 각각 105℃, 120℃ 및 130℃이었다. 결과는 표 9에 나타내었다.
[표 7]
Figure pct00007
[표 8]
Figure pct00008
[표 9]
Figure pct00009
[표 10]
Figure pct00010
실시예 및 비교예를 두께, 인장 시험, 열 수축률 등의 측면에서 비교함으로써, 제3실시형태에 따른 마이크로다공성 멤브레인은 마이크로다공성 멤브레인이 얇은 형태로 만들어질 경우에도 우수한 제품 안전성을 갖는 것으로 나타났다.
1: 마이크로다공성 멤브레인(도 1) 또는 마이크로다공성 멤브레인을 포함하는 분리기(도 3)
2: 기공
3: 중합체 매트릭스
4: 열가소성 엘라스토머
5: 피브릴
6: 0.5 mm의 반경을 갖는 반구형 팁을 구비한 바늘
7: 분리기 홀딩용 플레이트
dia.: 플레이트 개구의 직경(11 mm)
D: 최대 천공 하중(천공 강도)에서의 천공 깊이(mm)

Claims (49)

  1. 폴리프로필렌 수지(A) 및 열가소성 엘라스토머(B)를 포함하는 마이크로다공성 멤브레인을 포함하고, 마이크로다공성 멤브레인은 다음의 영역을 가지며:
    (i) 폴리프로필렌 수지(A) 및 열가소성 엘라스토머(B)를 포함하는 중합체 매트릭스;
    (ii) 폴리프로필렌 수지(A)를 포함하고 중합체 매트릭스로부터 마이크로다공성 멤브레인의 기계 방향(MD)으로 연장되는 피브릴; 및
    (iii) 피브릴 사이의 기공; 그리고
    마이크로다공성 멤브레인의 용융 지수(MFR)는 1.5 g/10분 이하인 전기 저장 장치용 분리기.
  2. 폴리프로필렌 수지(A) 및 열가소성 엘라스토머(B)를 포함하는 마이크로다공성 멤브레인을 포함하고, 마이크로다공성 멤브레인은 다음의 영역을 가지며:
    (i) 폴리프로필렌 수지(A) 및 열가소성 엘라스토머(B)를 포함하는 중합체 매트릭스;
    (ii) 폴리프로필렌 수지(A)를 포함하고 중합체 매트릭스로부터 마이크로다공성 멤브레인의 기계 방향(MD)으로 연장되는 피브릴; 및
    (iii) 피브릴 사이의 기공; 그리고
    폴리프로필렌 수지(A)의 용융 지수(MFR)는 1.0 g/10분 이하인 전기 저장 장치용 분리기.
  3. 폴리프로필렌 수지(A) 및 열가소성 엘라스토머(B)를 포함하는 마이크로다공성 멤브레인을 포함하고, 마이크로다공성 멤브레인은 다음의 영역을 가지며:
    (i) 폴리프로필렌 수지(A) 및 열가소성 엘라스토머(B)를 포함하는 중합체 매트릭스;
    (ii) 폴리프로필렌 수지(A)를 포함하고 중합체 매트릭스로부터 마이크로다공성 멤브레인의 기계 방향(MD)으로 연장되는 피브릴; 및
    (iii) 피브릴 사이의 기공; 그리고
    열가소성 엘라스토머(B)는 MD 길이 대 가로 방향(TD) 길이의 비율(MD/TD)이 1.5 이상인 영역을 형성하는 전기 저장 장치용 분리기.
  4. 제3항에 있어서,
    열가소성 엘라스토머(B)의 영역은 마이크로다공성 멤브레인의 MD를 따라 배향되는 분리기.
  5. 제3항에 있어서,
    MD 길이 대 가로 방향(TD) 길이의 비율(MD/TD)은 10.0 이하인 분리기.
  6. 제1항 내지 제3항 중 어느 한 항에 있어서,
    열가소성 엘라스토머(B)는 프로필렌을 갖지 않는 분리기.
  7. 제1항 내지 제3항 중 어느 한 항에 있어서,
    폴리프로필렌 수지(A) 대 열가소성 엘라스토머(B)의 중량 비율은 99.9:0.1 내지 80:20인 분리기.
  8. 제1항 내지 제3항 중 어느 한 항에 있어서,
    열가소성 엘라스토머(B)는 중합체 매트릭스에는 존재하지만, 피브릴에는 존재하지 않는 분리기.
  9. 제1항 내지 제3항 중 어느 한 항에 있어서,
    결정성 열가소성 엘라스토머의 경우, 열가소성 엘라스토머(B)의 하드 세그먼트는 결정성이고, 하드 세그먼트의 결정성 융점 피크는 50 내지 110℃이며, 또는 비결정성 열가소성 엘라스토머의 경우, 열가소성 엘라스토머(B)의 하드 세그먼트는 비결정성이고, 하드 세그먼트의 유리-전이 온도는 30 내지 110℃인 분리기.
  10. 제1항 내지 제3항 중 어느 한 항에 있어서,
    열가소성 엘라스토머(B)의 용융 지수(MFR)는 2.0 g/10분 이상인 분리기.
  11. 제1항 내지 제3항 중 어느 한 항에 있어서,
    열가소성 엘라스토머(B)는 에틸렌/α-올레핀 공중합체인 분리기.
  12. 제1항 내지 제3항 중 어느 한 항에 있어서,
    마이크로다공성 멤브레인의 공극률은 30 내지 80%인 분리기.
  13. 제1항 내지 제3항 중 어느 한 항에 있어서,
    분리기는 100 내지 500초/100 ml의 공기 투과성 저항을 갖고, 공기 투과성 저항은 실제 측정된 공기 투과성 저항을 분리기의 두께로 나눈 후에 분리기의 실제 측정된 공기 투과성 저항과 14 ㎛를 곱함으로써 얻어지는 값인 분리기.
  14. 제1항 내지 제3항 중 어느 한 항에 있어서,
    분리기는 400 gf 이상의 천공 강도를 갖고, 천공 강도는 실제 측정된 천공 강도를 분리기의 두께로 나눈 후에 분리기의 실제 측정된 천공 강도와 14 ㎛를 곱함으로써 얻어지는 값인 분리기.
  15. 제1항 내지 제3항 중 어느 한 항에 있어서,
    마이크로다공성 멤브레인의 용융 지수(MFR)는 0.1 g/10분 이상인 분리기.
  16. 제1항 내지 제3항 중 어느 한 항에 있어서,
    폴리프로필렌 수지(A)의 용융 지수(MFR)는 0.1 g/10분 이상인 분리기.
  17. 제1항 내지 제3항 중 어느 한 항에 있어서,
    분리기는 폴리프로필렌 수지(A) 및 열가소성 엘라스토머(B)를 포함하는 마이크로다공성 멤브레인 및 주성분으로서 폴리에틸렌을 포함하는 마이크로다공성 멤브레인이 적층된 마이크로다공성 다층 멤브레인을 포함하는 분리기.
  18. 제17항에 있어서,
    주성분으로서 폴리에틸렌을 포함하는 마이크로다공성 멤브레인의 폴리에틸렌의 밀도는 0.96 g/㎤ 이상이고, 주성분으로서 폴리에틸렌을 포함하는 마이크로다공성 멤브레인의 용융 지수(MFR)는 0.6 g/10분 이하인 분리기.
  19. 제17항에 있어서,
    분리기는 폴리프로필렌 수지(A) 및 열가소성 엘라스토머(B)를 포함하는 마이크로다공성 멤브레인뿐만 아니라, 마이크로다공성 다층 멤브레인도 포함하는 분리기.
  20. 원형 다이 압출 방법에 의해 미가공 필름을 형성하는 단계; 및
    미가공 필름을 가열 및 연신하기 전에, 미가공 필름을 어닐링하는 단계를 포함하는, 제1항 내지 제3항 중 어느 한 항에 따른 분리기의 제조 방법.
  21. 마이크로다공성 멤브레인을 포함하는 전기 저장 장치용 분리기로서, 마이크로다공성 멤브레인은 주성분으로서 폴리올레핀 수지를 포함하고, 분리기는 분리기의 천공 시험에서의 최대 천공 강도에서 4.0 mm 이상의 최대-응력 천공 깊이를 갖는 분리기.
  22. 제21항에 있어서,
    최대-응력 천공 깊이는 5.0 mm 내지 20.0 mm인 분리기.
  23. 제21항에 있어서,
    최대 천공 강도는 20 gf/㎛ 이상인 분리기.
  24. 제21항에 있어서,
    마이크로다공성 멤브레인의 천공 강도는 천공 시험의 깊이-강도 곡선에서 적어도 2개의 최대 값을 갖는 분리기.
  25. 제24항에 있어서,
    최대 천공 강도는 깊이-강도 곡선에서 적어도 2개의 최대 값 중 적어도 하나인 분리기.
  26. 제21항에 있어서,
    폴리올레핀 수지는 폴리프로필렌 수지인 분리기.
  27. 제21항에 있어서,
    마이크로다공성 멤브레인의 용융 지수(MFR)는 1.4 g/10분 이하인 분리기.
  28. 제21항에 있어서,
    마이크로다공성 멤브레인의 용융 지수(MFR)는 0.1 g/10분 이상인 분리기.
  29. 제21항에 있어서,
    마이크로다공성 멤브레인의 평균 최장 기공 직경은 100 nm 내지 2000 nm인 분리기.
  30. 제21항에 있어서,
    마이크로다공성 멤브레인의 평균 최장 기공 직경(a) 대 평균 최장 기공 직경(a)과 수직인 기공 직경(b)의 기공 직경 비율(a/b)은 1.5 내지 30인 분리기.
  31. 제21항에 있어서,
    마이크로다공성 멤브레인의 최장 기공 직경은 일 방향으로 배치되는 분리기.
  32. 제21항에 있어서,
    최대 천공 강도는 50 gf/㎛ 이하인 분리기.
  33. 제21항에 있어서,
    마이크로다공성 멤브레인은 폴리올레핀 수지뿐만 아니라, 열가소성 엘라스토머, 분지 사슬을 갖는 공중합체, 및 공액 이중 결합을 갖는 공중합체로 이루어진 군에서 선택되는 적어도 하나를 포함하는 분리기.
  34. 제21항에 있어서,
    마이크로다공성 멤브레인은 다음으로 이루어진 군에서 선택되는 적어도 하나를 포함하는 분리기:
    폴리올레핀 수지와 상이한 에틸렌/α-올레핀 공중합체;
    폴리올레핀 수지와 상이한 프로필렌/α-올레핀 공중합체;
    폴리올레핀 수지와 상이한 스티렌/올레핀 공중합체; 및
    폴리올레핀 수지와 상이한 폴리프로필렌 엘라스토머.
  35. 제21항에 있어서,
    마이크로다공성 멤브레인은 다음의 영역을 갖는 분리기:
    (i) 폴리올레핀 수지를 포함하는 중합체 매트릭스;
    (ii) 폴리올레핀 수지를 포함하고 중합체 매트릭스로부터 마이크로다공성 멤브레인의 기계 방향(MD)으로 연장되는 피브릴; 및
    (iii) 피브릴 사이의 기공.
  36. 마이크로다공성 멤브레인을 포함하고,
    마이크로다공성 멤브레인은:
    (A) 주성분으로서 폴리올레핀 수지; 및
    (B) 폴리올레핀 수지와 상이한 에틸렌/α-올레핀 공중합체, 폴리올레핀 수지와 상이한 프로필렌/α-올레핀 공중합체, 폴리올레핀 수지와 상이한 스티렌/올레핀 공중합체, 및 폴리올레핀 수지와 상이한 폴리프로필렌 엘라스토머로 이루어진 군에서 선택되는 적어도 하나를 포함하며,
    마이크로다공성 멤브레인의 평균 최장 기공 직경은 100 nm 내지 2000 nm이고,
    마이크로다공성 멤브레인의 용융 지수(MFR)는 1.4 g/10분 이하인 전기 저장 장치용 분리기.
  37. 제36항에 있어서,
    마이크로다공성 멤브레인의 용융 지수(MFR)는 0.1 g/10분 이상인 전기 저장 장치용 분리기.
  38. 주성분으로서 폴리프로필렌을 포함하는 마이크로다공성 멤브레인을 포함하는 전기 저장 장치용 분리기로서, 마이크로다공성 멤브레인은 다음의 영역을 갖고:
    (i) 폴리프로필렌을 포함하는 중합체 매트릭스;
    (ii) 폴리프로필렌을 포함하고 중합체 매트릭스로부터 마이크로다공성 멤브레인의 기계 방향(MD)으로 연장되는 피브릴; 및
    (iii) 피브릴 사이의 기공;
    마이크로다공성 멤브레인의 공극률은 30 내지 80%이며,
    분리기의 천공 강도는 400 gf 이상이고, 천공 강도는 실제 측정된 천공 강도를 분리기의 두께로 나눈 후에 분리기의 실제 측정된 천공 강도와 14 ㎛를 곱함으로써 얻어지는 값인 분리기.
  39. 제38항에 있어서,
    분리기의 공기 투과성 저항은 100 내지 500초/100 ml이고, 공기 투과성 저항은 실제 측정된 공기 투과성 저항을 분리기의 두께로 나눈 후에 분리기의 실제 측정된 공기 투과성 저항과 14 ㎛를 곱함으로써 얻어지는 값인 분리기.
  40. 제38항에 있어서,
    천공 강도는 700 gf 이하인 분리기.
  41. 제38항에 있어서,
    폴리프로필렌의 용융 지수(MFR)는 1.0 g/10분 이하인 분리기.
  42. 제38항에 있어서,
    폴리프로필렌의 용융 지수(MFR)는 0.1 g/10분 이상인 분리기.
  43. 제38항에 있어서,
    마이크로다공성 멤브레인의 용융 지수(MFR)는 1.5 g/10분 이하인 분리기.
  44. 제38항에 있어서,
    마이크로다공성 멤브레인의 용융 지수(MFR)는 0.1 g/10분 이상인 분리기.
  45. 제38항에 있어서,
    폴리프로필렌; 및
    프로필렌이 없는 열가소성 엘라스토머를 포함하는 분리기.
  46. 제38항에 있어서,
    분리기는 주성분으로서 폴리프로필렌을 포함하는 마이크로다공성 멤브레인 및 주성분으로서 폴리에틸렌을 포함하는 마이크로다공성 멤브레인이 적층된 마이크로다공성 다층 멤브레인을 포함하는 분리기.
  47. 제46항에 있어서,
    주성분으로서 폴리에틸렌을 포함하는 마이크로다공성 멤브레인의 폴리에틸렌의 밀도는 0.96 g/㎤ 이상이고, 주성분으로서 폴리에틸렌을 포함하는 마이크로다공성 멤브레인의 용융 지수(MFR)는 0.6 g/10분 이하인 분리기.
  48. 제46항에 있어서,
    분리기는 주성분으로서 폴리프로필렌을 포함하는 마이크로다공성 멤브레인뿐만 아니라, 마이크로다공성 다층 멤브레인도 포함하는 분리기.
  49. 원형 다이 압출 방법에 의해 폴리프로필렌을 포함하는 미가공 필름을 형성하는 단계; 및
    미가공 필름을 가열 및 연신하기 전에 미가공 필름을 어닐링하는 단계를 포함하는, 제38항에 따른 분리기의 제조 방법.
KR1020207007924A 2017-11-21 2018-11-19 전기 저장 장치용 분리기 Active KR102898407B1 (ko)

Applications Claiming Priority (7)

Application Number Priority Date Filing Date Title
US201762589001P 2017-11-21 2017-11-21
US201762588996P 2017-11-21 2017-11-21
US201762588967P 2017-11-21 2017-11-21
US62/589,001 2017-11-21
US62/588,996 2017-11-21
US62/588,967 2017-11-21
PCT/US2018/061719 WO2019103947A2 (en) 2017-11-21 2018-11-19 Separator for electric storage device

Publications (2)

Publication Number Publication Date
KR20200078482A true KR20200078482A (ko) 2020-07-01
KR102898407B1 KR102898407B1 (ko) 2025-12-11

Family

ID=66630706

Family Applications (1)

Application Number Title Priority Date Filing Date
KR1020207007924A Active KR102898407B1 (ko) 2017-11-21 2018-11-19 전기 저장 장치용 분리기

Country Status (7)

Country Link
US (1) US11955662B2 (ko)
EP (1) EP3676893A4 (ko)
JP (1) JP7268004B2 (ko)
KR (1) KR102898407B1 (ko)
CN (1) CN111279519B (ko)
TW (1) TWI787398B (ko)
WO (1) WO2019103947A2 (ko)

Families Citing this family (12)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US20240198296A1 (en) * 2020-04-24 2024-06-20 Celgard, Llc Multilayer porous membrane with incompatible resins
WO2021252886A1 (en) * 2020-06-12 2021-12-16 Celgard, Llc Improved microporous membrane and devices comprising the same
JP7825394B2 (ja) * 2020-09-18 2026-03-06 旭化成株式会社 蓄電デバイス用セパレータ及び蓄電デバイス
TWI824296B (zh) * 2020-09-18 2023-12-01 日商旭化成股份有限公司 蓄電裝置用分隔件及蓄電裝置
JP7822143B2 (ja) * 2020-09-18 2026-03-02 旭化成株式会社 蓄電デバイス用セパレータ
JP7822142B2 (ja) * 2020-09-18 2026-03-02 旭化成株式会社 蓄電デバイス用セパレータ及び蓄電デバイス
JP7753042B2 (ja) * 2021-10-19 2025-10-14 旭化成株式会社 非水系二次電池
JP7744204B2 (ja) * 2021-10-19 2025-09-25 旭化成株式会社 非水系二次電池
WO2023095885A1 (ja) * 2021-11-26 2023-06-01 旭化成株式会社 蓄電デバイス用セパレータ及びこれを用いた蓄電デバイス
US12573718B2 (en) * 2021-12-07 2026-03-10 Celgard, Llc Separator for electric storage device and electric storage device
WO2025134984A1 (ja) * 2023-12-22 2025-06-26 旭化成株式会社 蓄電デバイス用セパレータ及び蓄電デバイス
CN121595364B (zh) * 2026-01-28 2026-04-17 中南大学 薄膜的临界载荷确定方法、装置、设备及存储介质

Citations (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US20050087487A1 (en) * 2003-10-21 2005-04-28 Hideshi Sakamoto Porous polyolefin membrane
KR20100057901A (ko) * 2007-10-12 2010-06-01 토넨 케미칼 코퍼레이션 미세다공성 막 및 이의 제조 및 사용 방법

Family Cites Families (26)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS5278846A (en) 1975-12-25 1977-07-02 Matsuyama Sekyu Kagaku Kk Continuous production of high purity telephthalic acid
JPS5354669A (en) 1976-10-28 1978-05-18 Chino Works Ltd Regulator
JP3347854B2 (ja) 1993-12-27 2002-11-20 東燃化学株式会社 ポリオレフィン微多孔膜、その製造方法、それを用いた電池用セパレーター及びフィルター
US20030104236A1 (en) 2001-12-03 2003-06-05 Celgard Inc. Diffusion membrane
JP4466039B2 (ja) * 2003-10-27 2010-05-26 チッソ株式会社 ポリオレフィン樹脂多孔膜
JP4186798B2 (ja) 2003-11-14 2008-11-26 チッソ株式会社 ポリオレフィン樹脂製多層多孔膜
KR100895196B1 (ko) * 2004-09-02 2009-04-24 주식회사 엘지화학 유/무기 복합 다공성 필름 및 이를 이용한 전기 화학 소자
KR101243091B1 (ko) * 2004-04-22 2013-03-13 도레이 카부시키가이샤 미공성 폴리프로필렌 필름 및 그 제조방법
EP3745494A1 (en) 2004-09-02 2020-12-02 Lg Chem, Ltd. Organic/inorganic composite porous film and electrochemical device prepared thereby
JP4711965B2 (ja) 2004-10-01 2011-06-29 旭化成イーマテリアルズ株式会社 ポリオレフィン微多孔膜
KR100758482B1 (ko) * 2004-12-07 2007-09-12 주식회사 엘지화학 표면 처리된 다공성 필름 및 이를 이용한 전기 화학 소자
US20070238017A1 (en) 2006-04-07 2007-10-11 Celgard Llc Multilayer separator exhibiting improved strength and stability
US7872086B2 (en) * 2008-01-17 2011-01-18 Tonen Chemical Corporation Polymeric material and its manufacture and use
JP4936960B2 (ja) 2007-04-04 2012-05-23 旭化成イーマテリアルズ株式会社 複合微多孔膜、電池用セパレータ、及び複合微多孔膜の製造方法
CN101222034A (zh) * 2008-01-04 2008-07-16 深圳市富易达电子科技有限公司 一种高熔体强度复合隔离膜及其制备方法和应用
JP5262556B2 (ja) * 2008-10-16 2013-08-14 Jnc株式会社 ポリオレフィン樹脂多孔膜及びそれを用いた電池セパレータ
US8916644B2 (en) * 2009-01-07 2014-12-23 Toray Battery Separator Film Co., Ltd Polypropylene resin composition for use in formation of microporous membrane
JP2014222563A (ja) * 2011-09-07 2014-11-27 Jnc株式会社 リチウムイオン電池用セパレータ
JP2013100487A (ja) 2011-10-14 2013-05-23 Toray Ind Inc 多孔性フィルムおよび蓄電デバイス
WO2013054929A1 (ja) 2011-10-14 2013-04-18 東レ株式会社 多孔性ポリプロピレンフィルムおよび蓄電デバイス
WO2013165151A1 (ko) 2012-04-30 2013-11-07 주식회사 엘지화학 세퍼레이터 및 이를 구비한 전기화학소자
JP2015221889A (ja) * 2014-05-01 2015-12-10 積水化学工業株式会社 耐熱性合成樹脂微多孔フィルムの製造方法、耐熱性合成樹脂微多孔フィルム、非水電解液二次電池用セパレータ、及び非水電解液二次電池
US10829600B2 (en) * 2014-11-05 2020-11-10 William Winchin Yen Microporous sheet product and methods for making and using the same
EP4246702A3 (en) * 2014-11-26 2023-11-22 Celgard, LLC Improved multilayer microporous separators for lithium ion secondary batteries and related methods
KR20170085592A (ko) * 2014-11-26 2017-07-24 셀가드 엘엘씨 리튬 이온 재충전 가능한 배터리를 위한 개선된 미소공성 막 분리기 및 관련 방법
US20180083247A1 (en) * 2015-04-01 2018-03-22 Mitsubishi Chemical Corporation Multilayer porous film, battery separator, and battery

Patent Citations (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US20050087487A1 (en) * 2003-10-21 2005-04-28 Hideshi Sakamoto Porous polyolefin membrane
KR20100057901A (ko) * 2007-10-12 2010-06-01 토넨 케미칼 코퍼레이션 미세다공성 막 및 이의 제조 및 사용 방법

Also Published As

Publication number Publication date
JP7268004B2 (ja) 2023-05-02
CN111279519B (zh) 2023-03-31
KR102898407B1 (ko) 2025-12-11
EP3676893A4 (en) 2021-08-18
CN111279519A (zh) 2020-06-12
US20210367309A1 (en) 2021-11-25
EP3676893A2 (en) 2020-07-08
JP2021504874A (ja) 2021-02-15
WO2019103947A2 (en) 2019-05-31
TWI787398B (zh) 2022-12-21
TW201926772A (zh) 2019-07-01
US11955662B2 (en) 2024-04-09
WO2019103947A9 (en) 2019-07-18
WO2019103947A3 (en) 2019-06-20
WO2019103947A4 (en) 2019-09-06

Similar Documents

Publication Publication Date Title
KR102898407B1 (ko) 전기 저장 장치용 분리기
US10680223B2 (en) Laminated separator, polyolefin microporous membrane, and separator for electricity storage device
TWI413657B (zh) 聚烯烴多層微多孔膜、其製法、電池用隔離材及電池
JP4902455B2 (ja) ポリオレフィン多層微多孔膜、その製造方法、電池用セパレータ及び電池
CN101568575B (zh) 聚烯烃制微多孔膜
US20210218108A1 (en) Polyolefin composite porous film, method of producing same, battery separator, and battery
US12183946B2 (en) Separator for power storage device
JPWO2014192862A1 (ja) ポリオレフィン微多孔膜およびその製造方法
JP6394597B2 (ja) ポリオレフィン多層微多孔膜およびその製造方法
JP5931290B2 (ja) 積層多孔フィルム、非水電解液二次電池用セパレータ、及び非水電解液二次電池
KR100637630B1 (ko) 이차전지용 적층 폴리에틸렌 격리막의 제조방법
JP2013237203A (ja) 積層多孔フィルム、非水電解液二次電池用セパレータ、及び非水電解液二次電池

Legal Events

Date Code Title Description
PA0105 International application

St.27 status event code: A-0-1-A10-A15-nap-PA0105

P11-X000 Amendment of application requested

St.27 status event code: A-2-2-P10-P11-nap-X000

P13-X000 Application amended

St.27 status event code: A-2-2-P10-P13-nap-X000

PG1501 Laying open of application

St.27 status event code: A-1-1-Q10-Q12-nap-PG1501

P22-X000 Classification modified

St.27 status event code: A-2-2-P10-P22-nap-X000

P22-X000 Classification modified

St.27 status event code: A-2-2-P10-P22-nap-X000

A201 Request for examination
PA0201 Request for examination

St.27 status event code: A-1-2-D10-D11-exm-PA0201

D13-X000 Search requested

St.27 status event code: A-1-2-D10-D13-srh-X000

D14-X000 Search report completed

St.27 status event code: A-1-2-D10-D14-srh-X000

P22-X000 Classification modified

St.27 status event code: A-2-2-P10-P22-nap-X000

E902 Notification of reason for refusal
PE0902 Notice of grounds for rejection

St.27 status event code: A-1-2-D10-D21-exm-PE0902

T11-X000 Administrative time limit extension requested

St.27 status event code: U-3-3-T10-T11-oth-X000

T11-X000 Administrative time limit extension requested

St.27 status event code: U-3-3-T10-T11-oth-X000

E13-X000 Pre-grant limitation requested

St.27 status event code: A-2-3-E10-E13-lim-X000

P11-X000 Amendment of application requested

St.27 status event code: A-2-2-P10-P11-nap-X000

P13-X000 Application amended

St.27 status event code: A-2-2-P10-P13-nap-X000

E90F Notification of reason for final refusal
PE0902 Notice of grounds for rejection

St.27 status event code: A-1-2-D10-D21-exm-PE0902

E13-X000 Pre-grant limitation requested

St.27 status event code: A-2-3-E10-E13-lim-X000

P11-X000 Amendment of application requested

St.27 status event code: A-2-2-P10-P11-nap-X000

D22 Grant of ip right intended

Free format text: ST27 STATUS EVENT CODE: A-1-2-D10-D22-EXM-PE0701 (AS PROVIDED BY THE NATIONAL OFFICE)

PE0701 Decision of registration

St.27 status event code: A-1-2-D10-D22-exm-PE0701

PR1002 Payment of registration fee

St.27 status event code: A-2-2-U10-U12-oth-PR1002

Fee payment year number: 1

U12 Designation fee paid

Free format text: ST27 STATUS EVENT CODE: A-2-2-U10-U12-OTH-PR1002 (AS PROVIDED BY THE NATIONAL OFFICE)

Year of fee payment: 1

PG1601 Publication of registration

St.27 status event code: A-4-4-Q10-Q13-nap-PG1601

Q13 Ip right document published

Free format text: ST27 STATUS EVENT CODE: A-4-4-Q10-Q13-NAP-PG1601 (AS PROVIDED BY THE NATIONAL OFFICE)