KR20200082273A - 금속도금 탄소섬유 및 금속도금 탄소섬유의 제조방법 - Google Patents
금속도금 탄소섬유 및 금속도금 탄소섬유의 제조방법 Download PDFInfo
- Publication number
- KR20200082273A KR20200082273A KR1020180172702A KR20180172702A KR20200082273A KR 20200082273 A KR20200082273 A KR 20200082273A KR 1020180172702 A KR1020180172702 A KR 1020180172702A KR 20180172702 A KR20180172702 A KR 20180172702A KR 20200082273 A KR20200082273 A KR 20200082273A
- Authority
- KR
- South Korea
- Prior art keywords
- metal
- carbon fiber
- metal layer
- electrolytic plating
- plated
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
- 229910052751 metal Inorganic materials 0.000 title claims abstract description 130
- 239000002184 metal Substances 0.000 title claims abstract description 130
- 229920000049 Carbon (fiber) Polymers 0.000 title claims abstract description 92
- 239000004917 carbon fiber Substances 0.000 title claims abstract description 92
- VNWKTOKETHGBQD-UHFFFAOYSA-N methane Chemical compound C VNWKTOKETHGBQD-UHFFFAOYSA-N 0.000 title claims description 78
- 238000000034 method Methods 0.000 title claims description 31
- 238000009713 electroplating Methods 0.000 claims abstract description 52
- 238000004519 manufacturing process Methods 0.000 claims abstract description 21
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 claims description 66
- 239000010949 copper Substances 0.000 claims description 36
- 238000007747 plating Methods 0.000 claims description 32
- 229910052759 nickel Inorganic materials 0.000 claims description 29
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 claims description 27
- 229910052802 copper Inorganic materials 0.000 claims description 27
- CSCPPACGZOOCGX-UHFFFAOYSA-N Acetone Chemical compound CC(C)=O CSCPPACGZOOCGX-UHFFFAOYSA-N 0.000 claims description 24
- QAOWNCQODCNURD-UHFFFAOYSA-N Sulfuric acid Chemical compound OS(O)(=O)=O QAOWNCQODCNURD-UHFFFAOYSA-N 0.000 claims description 22
- 238000002203 pretreatment Methods 0.000 claims description 16
- OAICVXFJPJFONN-UHFFFAOYSA-N Phosphorus Chemical compound [P] OAICVXFJPJFONN-UHFFFAOYSA-N 0.000 claims description 12
- 229910052698 phosphorus Inorganic materials 0.000 claims description 12
- 239000011574 phosphorus Substances 0.000 claims description 12
- NINIDFKCEFEMDL-UHFFFAOYSA-N Sulfur Chemical compound [S] NINIDFKCEFEMDL-UHFFFAOYSA-N 0.000 claims description 9
- 229910052717 sulfur Inorganic materials 0.000 claims description 9
- 239000011593 sulfur Substances 0.000 claims description 9
- 238000010030 laminating Methods 0.000 claims description 2
- 150000002739 metals Chemical class 0.000 claims 1
- 238000007781 pre-processing Methods 0.000 claims 1
- 239000010410 layer Substances 0.000 description 79
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 8
- 239000000463 material Substances 0.000 description 7
- 239000011248 coating agent Substances 0.000 description 6
- 238000000576 coating method Methods 0.000 description 6
- 239000002131 composite material Substances 0.000 description 6
- 229920000642 polymer Polymers 0.000 description 5
- 229910052799 carbon Inorganic materials 0.000 description 4
- 239000003792 electrolyte Substances 0.000 description 4
- QTBSBXVTEAMEQO-UHFFFAOYSA-N Acetic acid Chemical compound CC(O)=O QTBSBXVTEAMEQO-UHFFFAOYSA-N 0.000 description 3
- 239000003153 chemical reaction reagent Substances 0.000 description 3
- 238000004891 communication Methods 0.000 description 3
- 238000007772 electroless plating Methods 0.000 description 3
- 238000002474 experimental method Methods 0.000 description 3
- 239000000835 fiber Substances 0.000 description 3
- 239000000126 substance Substances 0.000 description 3
- 239000002253 acid Substances 0.000 description 2
- 230000015572 biosynthetic process Effects 0.000 description 2
- 239000002041 carbon nanotube Substances 0.000 description 2
- 229910021393 carbon nanotube Inorganic materials 0.000 description 2
- 238000005229 chemical vapour deposition Methods 0.000 description 2
- 238000004140 cleaning Methods 0.000 description 2
- 230000002860 competitive effect Effects 0.000 description 2
- 238000011109 contamination Methods 0.000 description 2
- 238000005238 degreasing Methods 0.000 description 2
- 238000011161 development Methods 0.000 description 2
- 239000003733 fiber-reinforced composite Substances 0.000 description 2
- 239000010931 gold Substances 0.000 description 2
- 238000010438 heat treatment Methods 0.000 description 2
- 230000000704 physical effect Effects 0.000 description 2
- 239000010936 titanium Substances 0.000 description 2
- 239000004593 Epoxy Substances 0.000 description 1
- JOYRKODLDBILNP-UHFFFAOYSA-N Ethyl urethane Chemical compound CCOC(N)=O JOYRKODLDBILNP-UHFFFAOYSA-N 0.000 description 1
- IAYPIBMASNFSPL-UHFFFAOYSA-N Ethylene oxide Chemical group C1CO1 IAYPIBMASNFSPL-UHFFFAOYSA-N 0.000 description 1
- -1 Mitsubishi Chemical compound 0.000 description 1
- ZOKXTWBITQBERF-UHFFFAOYSA-N Molybdenum Chemical compound [Mo] ZOKXTWBITQBERF-UHFFFAOYSA-N 0.000 description 1
- BQCADISMDOOEFD-UHFFFAOYSA-N Silver Chemical compound [Ag] BQCADISMDOOEFD-UHFFFAOYSA-N 0.000 description 1
- GWEVSGVZZGPLCZ-UHFFFAOYSA-N Titan oxide Chemical compound O=[Ti]=O GWEVSGVZZGPLCZ-UHFFFAOYSA-N 0.000 description 1
- RTAQQCXQSZGOHL-UHFFFAOYSA-N Titanium Chemical compound [Ti] RTAQQCXQSZGOHL-UHFFFAOYSA-N 0.000 description 1
- 229910052782 aluminium Inorganic materials 0.000 description 1
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 1
- 239000004566 building material Substances 0.000 description 1
- 239000006229 carbon black Substances 0.000 description 1
- 239000011247 coating layer Substances 0.000 description 1
- 230000000052 comparative effect Effects 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 230000006866 deterioration Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 239000006185 dispersion Substances 0.000 description 1
- 239000002305 electric material Substances 0.000 description 1
- 230000005611 electricity Effects 0.000 description 1
- 238000004070 electrodeposition Methods 0.000 description 1
- 239000012776 electronic material Substances 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 239000000945 filler Substances 0.000 description 1
- PCHJSUWPFVWCPO-UHFFFAOYSA-N gold Chemical compound [Au] PCHJSUWPFVWCPO-UHFFFAOYSA-N 0.000 description 1
- 229910052737 gold Inorganic materials 0.000 description 1
- 229910021389 graphene Inorganic materials 0.000 description 1
- 229910002804 graphite Inorganic materials 0.000 description 1
- 239000010439 graphite Substances 0.000 description 1
- 150000002500 ions Chemical class 0.000 description 1
- 238000003475 lamination Methods 0.000 description 1
- 229910021645 metal ion Inorganic materials 0.000 description 1
- 239000007769 metal material Substances 0.000 description 1
- 239000002923 metal particle Substances 0.000 description 1
- 229910052750 molybdenum Inorganic materials 0.000 description 1
- 239000011733 molybdenum Substances 0.000 description 1
- 239000007774 positive electrode material Substances 0.000 description 1
- 238000003672 processing method Methods 0.000 description 1
- 150000003839 salts Chemical class 0.000 description 1
- 229910052709 silver Inorganic materials 0.000 description 1
- 239000004332 silver Substances 0.000 description 1
- 238000004513 sizing Methods 0.000 description 1
- 238000009751 slip forming Methods 0.000 description 1
- 238000001228 spectrum Methods 0.000 description 1
- 238000004544 sputter deposition Methods 0.000 description 1
- 238000004381 surface treatment Methods 0.000 description 1
- 230000008961 swelling Effects 0.000 description 1
- 229910052719 titanium Inorganic materials 0.000 description 1
- 238000011282 treatment Methods 0.000 description 1
- WFKWXMTUELFFGS-UHFFFAOYSA-N tungsten Chemical compound [W] WFKWXMTUELFFGS-UHFFFAOYSA-N 0.000 description 1
- 229910052721 tungsten Inorganic materials 0.000 description 1
- 239000010937 tungsten Substances 0.000 description 1
Images




Classifications
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06M—TREATMENT, NOT PROVIDED FOR ELSEWHERE IN CLASS D06, OF FIBRES, THREADS, YARNS, FABRICS, FEATHERS OR FIBROUS GOODS MADE FROM SUCH MATERIALS
- D06M11/00—Treating fibres, threads, yarns, fabrics or fibrous goods made from such materials, with inorganic substances or complexes thereof; Such treatment combined with mechanical treatment, e.g. mercerising
- D06M11/83—Treating fibres, threads, yarns, fabrics or fibrous goods made from such materials, with inorganic substances or complexes thereof; Such treatment combined with mechanical treatment, e.g. mercerising with metals; with metal-generating compounds, e.g. metal carbonyls; Reduction of metal compounds on textiles
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00—Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/10—Electroplating with more than one layer of the same or of different metals
- C25D5/12—Electroplating with more than one layer of the same or of different metals at least one layer being of nickel or chromium
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00—Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/18—Electroplating using modulated, pulsed or reversing current
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00—Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/54—Electroplating of non-metallic surfaces
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00—Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/60—Electroplating characterised by the structure or texture of the layers
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06M—TREATMENT, NOT PROVIDED FOR ELSEWHERE IN CLASS D06, OF FIBRES, THREADS, YARNS, FABRICS, FEATHERS OR FIBROUS GOODS MADE FROM SUCH MATERIALS
- D06M2101/00—Chemical constitution of the fibres, threads, yarns, fabrics or fibrous goods made from such materials, to be treated
- D06M2101/40—Fibres of carbon
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Electrochemistry (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Textile Engineering (AREA)
- Chemical Or Physical Treatment Of Fibers (AREA)
- Electroplating Methods And Accessories (AREA)
Abstract
Description
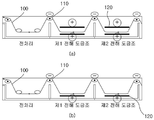
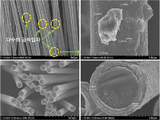
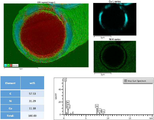
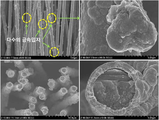
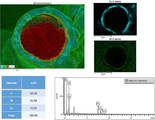
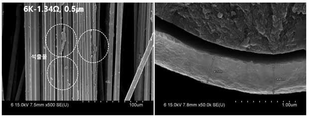
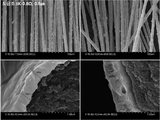
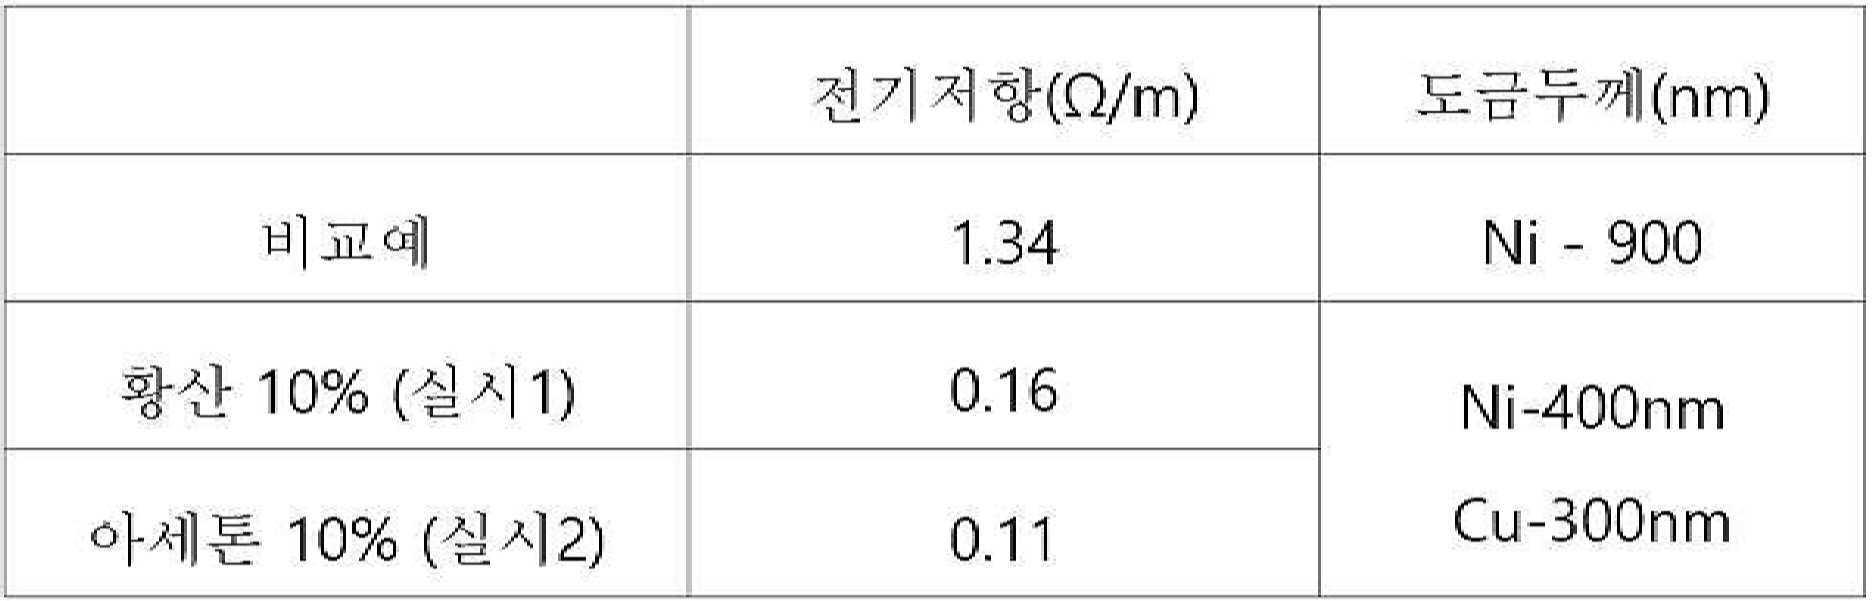
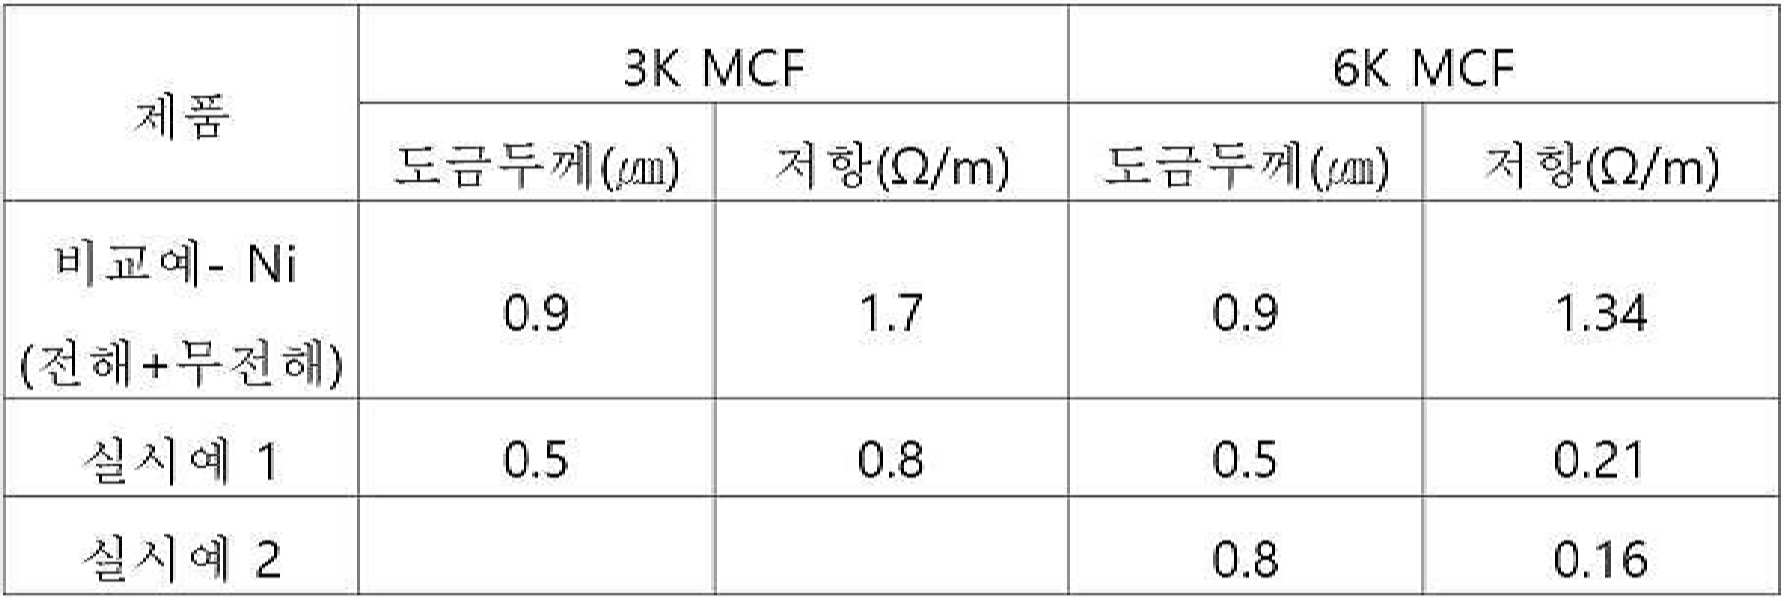
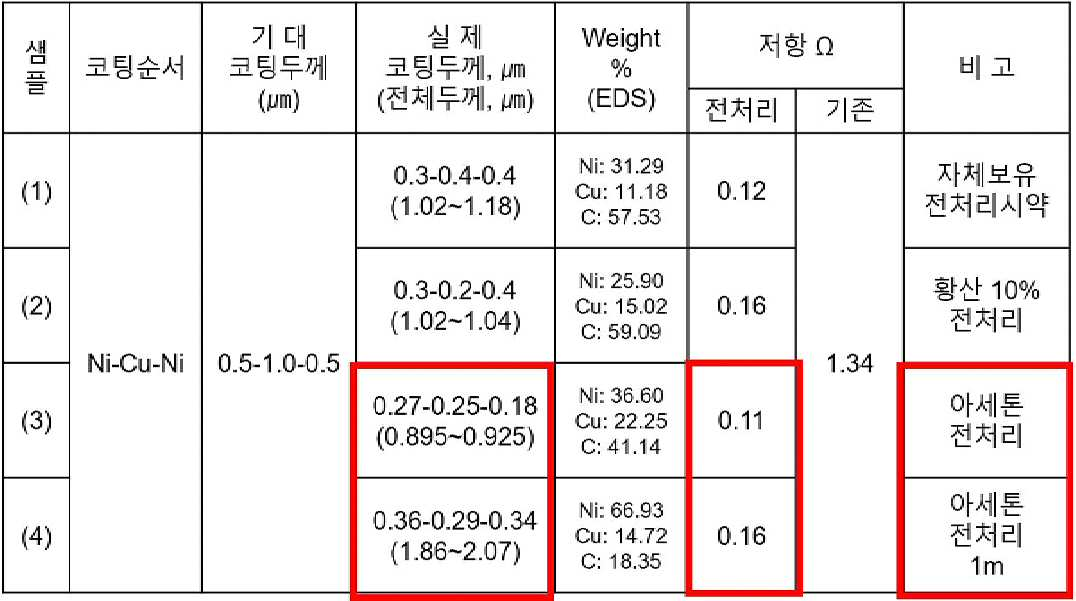
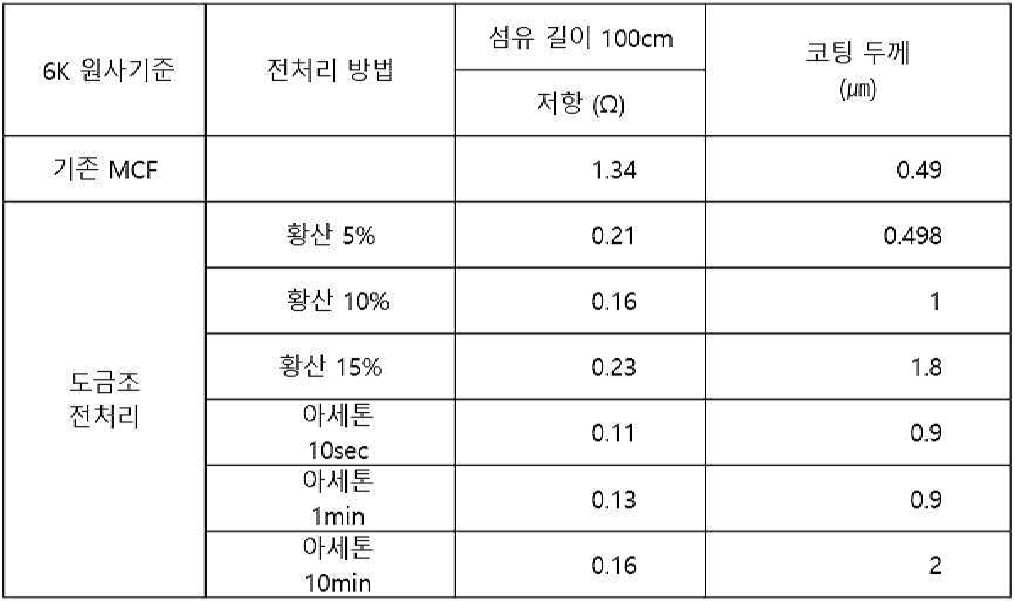
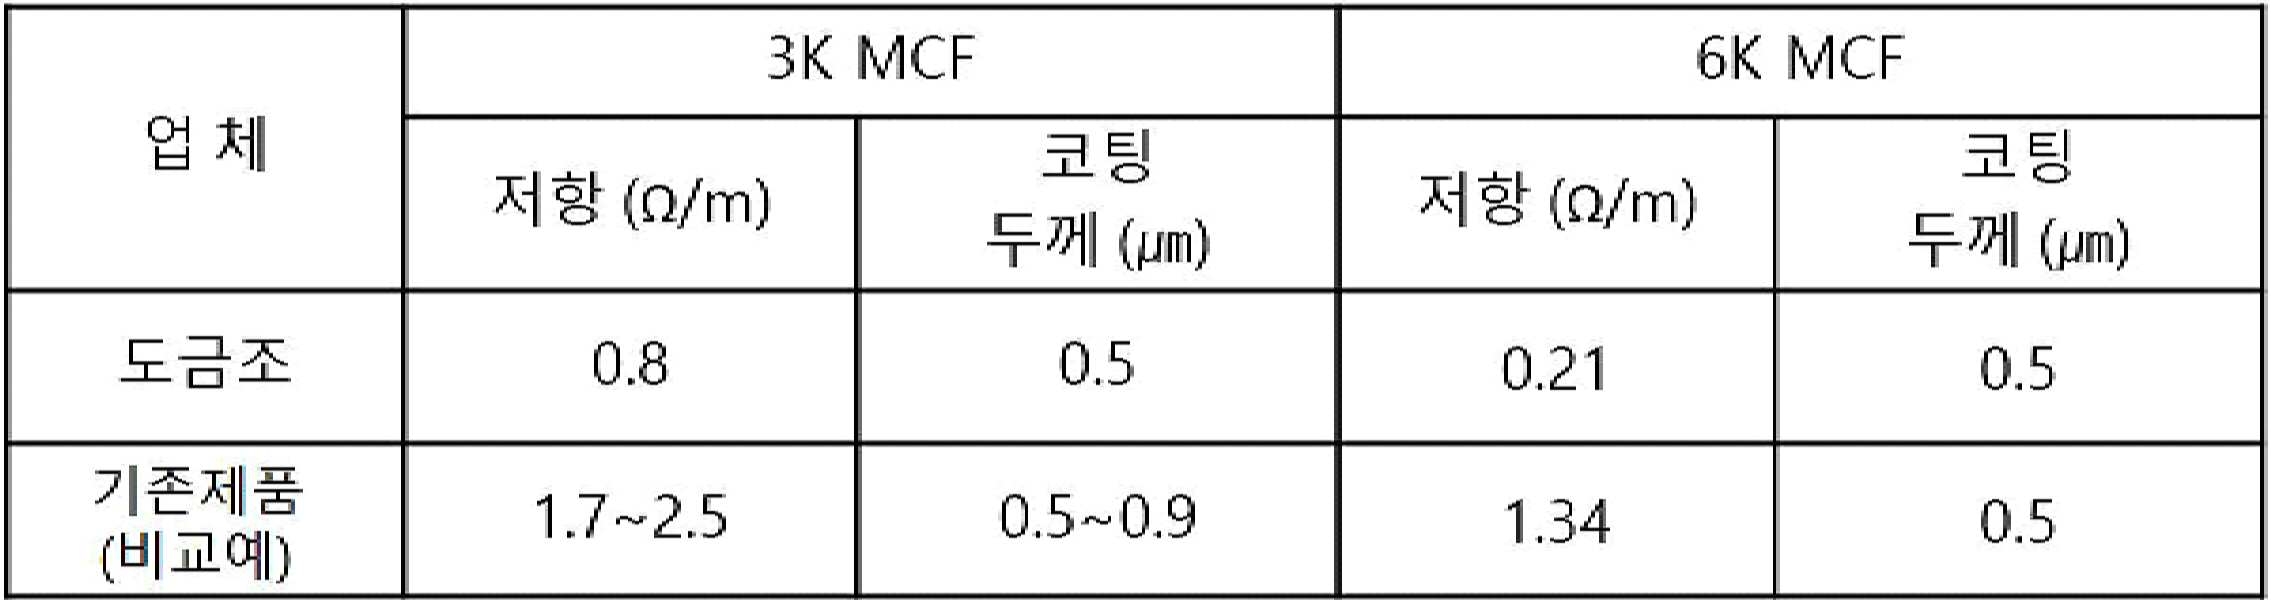
도 2 내지 도 15는 본 발명의 실시예에 따른 금속 코팅 조건 및 특성을 설명하기 위한 도면, 그리고
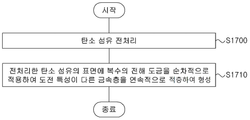
도 16은 본 발명의 실시예에 따른 금속도금 탄소섬유의 제조과정을 나타내는 흐름도이다.
120: 양전극
Claims (12)
- 탄소섬유를 전처리(pre-treatment)하는 단계; 및
상기 전처리한 탄소섬유의 표면에 복수의 전해 도금을 순차적으로 적용하여도전 특성이 다른 금속층을 연속적으로 적층하여 형성하는 단계;를
포함하는 금속도금 탄소섬유의 제조방법. - 제1항에 있어서,
상기 전처리하는 단계는,
황산 또는 아세톤을 이용하여 전처리하는 금속도금 탄소섬유의 제조방법. - 제1항에 있어서,
상기 연속적으로 적층하여 형성하는 단계는,
제1 전해 도금으로 제1 금속층을 형성하고, 상기 제1 금속층을 형성한 후 제2 전해 도금으로 제2 금속층을 형성하며, 상기 제2 금속층을 형성한 후 제3 전해 도금으로 제3 금속층을 형성하는 금속도금 탄소섬유의 제조방법. - 제3항에 있어서,
상기 연속적으로 적층하여 형성하는 단계는,
상기 제1 금속층 및 상기 제3 금속층은 제1 금속으로, 상기 제2 금속층은 상기 제1 금속과 다른 제2 금속으로 각각 형성하는 금속도금 탄소섬유의 제조방법. - 제4항에 있어서,
상기 제1 금속층 내지 상기 제3 금속층은 니켈(Ni), 구리(Cu) 및 니켈 금속층으로 금속층의 두께는 각각 0.5㎛, 1㎛ 및 0.5㎛를 초과하지 않는 범위에서 형성되는 금속도금 탄소섬유의 제조방법. - 제3항에 있어서,
상기 제1 전해 도금 내지 상기 제3 전해 도금은,
상기 탄소섬유에 연결되는 음전극과, 상기 음전극보다 총면적이 크며 황(S), 인(P), 구리(Cu) 중 적어도 하나를 포함하는 양전극의 양단에 인가되는 전압에 의해 이루어지는 금속도금 탄소섬유의 제조방법. - 전처리가 완료된 탄소섬유; 및
상기 전처리한 탄소섬유의 표면에 복수의 전해 도금을 순차적으로 적용하여연속적으로 적층하여 형성된 복수의 금속층;을
포함하는 금속도금 탄소섬유. - 제7항에 있어서,
상기 탄소섬유는 황산 및 아세톤을 이용하여 전처리되는 금속도금 탄소섬유. - 제7항에 있어서,
상기 복수의 금속층은, 제1 전해 도금으로 형성되는 제1 금속층, 상기 제1 금속층이 형성된 후 제2 전해 도금으로 형성되는 제2 금속층, 및 제2 금속층이 형성된 후 제3 전해 도금으로 형성되는 제3 금속층을 포함하는 금속도금 탄소섬유. - 제9항에 있어서,
상기 제1 금속층 및 상기 제3 금속층은 제1 금속으로, 상기 제2 금속층은 상기 제1 금속과 다른 제2 금속으로 각각 형성되는 금속도금 탄소섬유. - 제10항에 있어서,
상기 제1 금속층 내지 상기 제3 금속층은 각각 니켈(Ni), 구리(Cu) 및 니켈 금속층으로, 금속층의 두께는 각각 0.5㎛, 1㎛ 및 0.5㎛를 초과하지 않는 범위에서 형성되는 금속도금 탄소섬유. - 제8항에 있어서,
상기 제1 전해 도금 내지 상기 제3 전해 도금은, 상기 탄소섬유에 연결되는 음전극과, 상기 음전극보다 총면적이 크며 황, 인, 구리 중 적어도 하나를 포함하는 양전극의 양단에 인가되는 전압에 의해 이루어지는 금속도금 탄소섬유.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020180172702A KR20200082273A (ko) | 2018-12-28 | 2018-12-28 | 금속도금 탄소섬유 및 금속도금 탄소섬유의 제조방법 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020180172702A KR20200082273A (ko) | 2018-12-28 | 2018-12-28 | 금속도금 탄소섬유 및 금속도금 탄소섬유의 제조방법 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20200082273A true KR20200082273A (ko) | 2020-07-08 |
Family
ID=71600422
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020180172702A Ceased KR20200082273A (ko) | 2018-12-28 | 2018-12-28 | 금속도금 탄소섬유 및 금속도금 탄소섬유의 제조방법 |
Country Status (1)
| Country | Link |
|---|---|
| KR (1) | KR20200082273A (ko) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR102337007B1 (ko) | 2020-08-11 | 2021-12-10 | (유)씨앤투영 | 나노금속-탄소섬유 차폐 테이프 및 이를 제조하는 장치 |
| KR20250122687A (ko) | 2024-02-07 | 2025-08-14 | 고려특수선재 (주) | 금속 도금 탄소 섬유, 금속 도금 탄소 섬유 제조 장치 및 금속 도금 탄소 섬유 제조 방법 |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR100572995B1 (ko) | 2001-12-17 | 2006-04-24 | 한국화학연구원 | 전해도금법에 의한 니켈 도금된 탄소섬유의 제조 방법 |
-
2018
- 2018-12-28 KR KR1020180172702A patent/KR20200082273A/ko not_active Ceased
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR100572995B1 (ko) | 2001-12-17 | 2006-04-24 | 한국화학연구원 | 전해도금법에 의한 니켈 도금된 탄소섬유의 제조 방법 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR102337007B1 (ko) | 2020-08-11 | 2021-12-10 | (유)씨앤투영 | 나노금속-탄소섬유 차폐 테이프 및 이를 제조하는 장치 |
| KR20250122687A (ko) | 2024-02-07 | 2025-08-14 | 고려특수선재 (주) | 금속 도금 탄소 섬유, 금속 도금 탄소 섬유 제조 장치 및 금속 도금 탄소 섬유 제조 방법 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US11118280B2 (en) | Nanolaminate coatings | |
| US20170204519A1 (en) | Method for plating nonwoven fabric by using continuous electroless and electrolytic plating processes | |
| JP5329206B2 (ja) | 多成分同時付着による多機能性複合纎維、これを具備した複合材料及びその製造方法 | |
| JP2015507100A (ja) | 改善された導電率を有する複合材料のための炭素繊維 | |
| Islam et al. | Direct electroplating of plastic for advanced electrical applications | |
| JP2010106354A5 (ko) | ||
| TWI648436B (zh) | Sn鍍敷材及其製造方法 | |
| Woo et al. | Galvanically replaced, single‐bodied lithium‐ion battery fabric electrodes | |
| Zhang et al. | Influence of carbon fibers on interfacial bonding properties of copper-coated carbon fibers | |
| Yang et al. | Preparation and conductive property of Cu coatings and Cu-graphene composite coatings on ABS substrate | |
| Li et al. | Achieving good bonding strength of the Cu layer on PET films by pretreatment of a mixed plasma of carbon and copper | |
| KR20150015781A (ko) | 탄소섬유 도금 방법 | |
| Parkash et al. | Highly conductive Cu-deposited basalt fiber fabric for high-performance electromagnetic interference shielding and Joule heating | |
| Nadeem et al. | Fabrication of alumina based electrically conductive polymer composites | |
| KR20140092447A (ko) | 그래핀―금속 화합물의 코팅 방법 | |
| KR101046884B1 (ko) | 다기능성 복합섬유의 제조방법 | |
| CN106459457B (zh) | 表面导电的复合零件的制造工艺及应用 | |
| KR20210001634A (ko) | 금속도금 탄소섬유의 제조방법 | |
| CN113445309A (zh) | 一种导电pbo纤维及其制备方法 | |
| Kim et al. | Electrodeposition Cu and roll transfer of graphene for large scale fabrication of Cu-graphene nanolayered composite | |
| KR101041395B1 (ko) | 다성분 동시 부착에 의한 다기능성 복합섬유의 제조방법 | |
| JP7470321B2 (ja) | Sn-グラフェン複合めっき膜金属製端子とその製造方法 | |
| US20210032803A1 (en) | Conductive and flexible carbon fiber | |
| US11374133B2 (en) | Metal matrix composites for contacts on solar cells | |
| CN1782136A (zh) | 一种纳米碳管-金属复合物的制备方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0109 | Patent application |
Patent event code: PA01091R01D Comment text: Patent Application Patent event date: 20181228 |
|
| PA0201 | Request for examination | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20191121 Patent event code: PE09021S01D |
|
| E90F | Notification of reason for final refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Final Notice of Reason for Refusal Patent event date: 20200527 Patent event code: PE09021S02D |
|
| PG1501 | Laying open of application | ||
| E601 | Decision to refuse application | ||
| PE0601 | Decision on rejection of patent |
Patent event date: 20200812 Comment text: Decision to Refuse Application Patent event code: PE06012S01D Patent event date: 20200527 Comment text: Final Notice of Reason for Refusal Patent event code: PE06011S02I Patent event date: 20191121 Comment text: Notification of reason for refusal Patent event code: PE06011S01I |