KR20200086907A - 전지팩 제조방법 - Google Patents
전지팩 제조방법 Download PDFInfo
- Publication number
- KR20200086907A KR20200086907A KR1020190003263A KR20190003263A KR20200086907A KR 20200086907 A KR20200086907 A KR 20200086907A KR 1020190003263 A KR1020190003263 A KR 1020190003263A KR 20190003263 A KR20190003263 A KR 20190003263A KR 20200086907 A KR20200086907 A KR 20200086907A
- Authority
- KR
- South Korea
- Prior art keywords
- cell stack
- frame
- flat plate
- polymer resin
- length
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- G—PHYSICS
- G06—COMPUTING OR CALCULATING; COUNTING
- G06T—IMAGE DATA PROCESSING OR GENERATION, IN GENERAL
- G06T7/00—Image analysis
- G06T7/10—Segmentation; Edge detection
- G06T7/13—Edge detection
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M10/00—Secondary cells; Manufacture thereof
- H01M10/60—Heating or cooling; Temperature control
- H01M10/65—Means for temperature control structurally associated with the cells
- H01M10/653—Means for temperature control structurally associated with the cells characterised by electrically insulating or thermally conductive materials
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C31/00—Handling, e.g. feeding of the material to be shaped, storage of plastics material before moulding; Automation, i.e. automated handling lines in plastics processing plants, e.g. using manipulators or robots
- B29C31/04—Feeding of the material to be moulded, e.g. into a mould cavity
- B29C31/06—Feeding of the material to be moulded, e.g. into a mould cavity in measured doses, e.g. by weighting
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01B—MEASURING LENGTH, THICKNESS OR SIMILAR LINEAR DIMENSIONS; MEASURING ANGLES; MEASURING AREAS; MEASURING IRREGULARITIES OF SURFACES OR CONTOURS
- G01B11/00—Measuring arrangements characterised by the use of optical techniques
- G01B11/02—Measuring arrangements characterised by the use of optical techniques for measuring length, width or thickness
-
- G—PHYSICS
- G06—COMPUTING OR CALCULATING; COUNTING
- G06T—IMAGE DATA PROCESSING OR GENERATION, IN GENERAL
- G06T7/00—Image analysis
- G06T7/60—Analysis of geometric attributes
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M10/00—Secondary cells; Manufacture thereof
- H01M10/60—Heating or cooling; Temperature control
- H01M10/61—Types of temperature control
- H01M10/613—Cooling or keeping cold
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M10/00—Secondary cells; Manufacture thereof
- H01M10/60—Heating or cooling; Temperature control
- H01M10/62—Heating or cooling; Temperature control specially adapted for specific applications
- H01M10/625—Vehicles
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M10/00—Secondary cells; Manufacture thereof
- H01M10/60—Heating or cooling; Temperature control
- H01M10/64—Heating or cooling; Temperature control characterised by the shape of the cells
- H01M10/647—Prismatic or flat cells, e.g. pouch cells
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M10/00—Secondary cells; Manufacture thereof
- H01M10/60—Heating or cooling; Temperature control
- H01M10/65—Means for temperature control structurally associated with the cells
- H01M10/655—Solid structures for heat exchange or heat conduction
- H01M10/6551—Surfaces specially adapted for heat dissipation or radiation, e.g. fins or coatings
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M10/00—Secondary cells; Manufacture thereof
- H01M10/60—Heating or cooling; Temperature control
- H01M10/65—Means for temperature control structurally associated with the cells
- H01M10/655—Solid structures for heat exchange or heat conduction
- H01M10/6554—Rods or plates
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M10/00—Secondary cells; Manufacture thereof
- H01M10/60—Heating or cooling; Temperature control
- H01M10/65—Means for temperature control structurally associated with the cells
- H01M10/658—Means for temperature control structurally associated with the cells by thermal insulation or shielding
-
- H01M2/1072—
-
- H01M2/1094—
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M50/00—Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
- H01M50/20—Mountings; Secondary casings or frames; Racks, modules or packs; Suspension devices; Shock absorbers; Transport or carrying devices; Holders
- H01M50/204—Racks, modules or packs for multiple batteries or multiple cells
- H01M50/207—Racks, modules or packs for multiple batteries or multiple cells characterised by their shape
- H01M50/209—Racks, modules or packs for multiple batteries or multiple cells characterised by their shape adapted for prismatic or rectangular cells
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M50/00—Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
- H01M50/20—Mountings; Secondary casings or frames; Racks, modules or packs; Suspension devices; Shock absorbers; Transport or carrying devices; Holders
- H01M50/233—Mountings; Secondary casings or frames; Racks, modules or packs; Suspension devices; Shock absorbers; Transport or carrying devices; Holders characterised by physical properties of casings or racks, e.g. dimensions
- H01M50/24—Mountings; Secondary casings or frames; Racks, modules or packs; Suspension devices; Shock absorbers; Transport or carrying devices; Holders characterised by physical properties of casings or racks, e.g. dimensions adapted for protecting batteries from their environment, e.g. from corrosion
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M50/00—Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
- H01M50/20—Mountings; Secondary casings or frames; Racks, modules or packs; Suspension devices; Shock absorbers; Transport or carrying devices; Holders
- H01M50/289—Mountings; Secondary casings or frames; Racks, modules or packs; Suspension devices; Shock absorbers; Transport or carrying devices; Holders characterised by spacing elements or positioning means within frames, racks or packs
- H01M50/293—Mountings; Secondary casings or frames; Racks, modules or packs; Suspension devices; Shock absorbers; Transport or carrying devices; Holders characterised by spacing elements or positioning means within frames, racks or packs characterised by the material
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M50/00—Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
- H01M50/50—Current conducting connections for cells or batteries
- H01M50/543—Terminals
- H01M50/552—Terminals characterised by their shape
- H01M50/553—Terminals adapted for prismatic, pouch or rectangular cells
-
- G—PHYSICS
- G06—COMPUTING OR CALCULATING; COUNTING
- G06T—IMAGE DATA PROCESSING OR GENERATION, IN GENERAL
- G06T2207/00—Indexing scheme for image analysis or image enhancement
- G06T2207/10—Image acquisition modality
- G06T2207/10116—X-ray image
- G06T2207/10121—Fluoroscopy
-
- G—PHYSICS
- G06—COMPUTING OR CALCULATING; COUNTING
- G06T—IMAGE DATA PROCESSING OR GENERATION, IN GENERAL
- G06T2207/00—Indexing scheme for image analysis or image enhancement
- G06T2207/30—Subject of image; Context of image processing
- G06T2207/30108—Industrial image inspection
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/10—Energy storage using batteries
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Electrochemistry (AREA)
- General Chemical & Material Sciences (AREA)
- Manufacturing & Machinery (AREA)
- Physics & Mathematics (AREA)
- General Physics & Mathematics (AREA)
- Computer Vision & Pattern Recognition (AREA)
- Theoretical Computer Science (AREA)
- Geometry (AREA)
- Mechanical Engineering (AREA)
- Robotics (AREA)
- Battery Mounting, Suspending (AREA)
- Sealing Battery Cases Or Jackets (AREA)
- Secondary Cells (AREA)
Abstract
Description
도 2는 종래에 고분자 수지의 주입 상태를 나타내기 위한 수직 단면도이다.
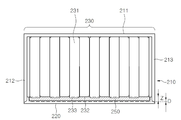
도 3은 도 1의 선 A-A에 따른 셀 적층체의 수직 단면도이다.
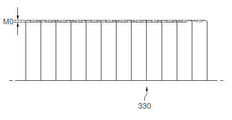
도 4는 투시촬영장치를 사용하여 셀 적층체의 윤곽선을 촬영한 사진이다.
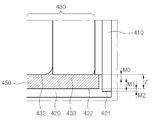
도 5는 본 발명에 따른 고분자 수지의 주입량 계산식의 변수를 나타내기 위한 전지팩의 수직단면도 일부이다.
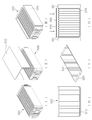
도 6은 본 발명에 따른 전지팩 제조방법을 순서대로 나열하고 있다.
| Factor | 길이 | 공차 | |
| M0 | 1 | 0 | +0.5 |
| M1 | 1 | 2.4 | ㅁ 0.2 |
| M2 | -1 | 0.2 | ㅁ 0.2 |
| Z | -1 | 2.2 | |
| 공차분석 결과 |
최소값 | 1.8 | |
| 보정 길이(Z') | 2.45 | ||
| 최대값 | 3.1 | ||
| 셀 적층체 면적 | 길이 | 중량 (g) | |
| 418.6*206.25mm |
최소값 | 1.8 | 466 |
| 보정 길이(Z') | 2.45 | 634 | |
| 최대값 | 3.1 | 803 |
110, 210, 410, 510: U-프레임
120, 220, 420, 520: 평판형 플레이트
140: 엔드플레이트
141: 전극단자
211: 베이스부
212: 제1측벽
213: 제2측벽
230, 330, 430, 530: 셀 적층체
231: 전지셀
232, 332, 432: 최소돌출부
233, 333, 433: 최대돌출부
335: 셀 적층체의 윤곽선
250, 450, 550: 고분자 수지
421: U-프레임이 결합되는 부분
422: 고분자 수지가 도포되는 부분
551: 지지대
Z: 평판형 플레이트와 셀 적층체 간의 길이
Z': 평판형 플레이트와 셀 적층체 간의 길이의 보정 길이
D: 고분자 수지의 잉여분 두께
M0: 셀 적층체의 최소돌출부와 최대돌출부의 간격
M1: 셀 적층체의 최대돌출부에서 U-프레임 측벽 끝단까지의 길이
M2: 평판형 플레이트에서 고분자 수지가 도포되는 부분과 U-프레임이 결합되는 부분의 단차
Claims (13)
- (a) 전지셀을 적층하여 셀 적층체를 형성하는 단계;
(b) 상기 셀 적층체와 U-프레임을 결합하는 단계;
(c) 상기 U-프레임과 결합하는 평판형 플레이트와 셀 적층체 사이 공간의 부피를 측정하는 단계; 및
(d) 상기 단계(c)에서 측정된 부피 만큼의 고분자 수지를 도포하는 단계;
를 포함하는 전지팩 제조방법. - 제1항에 있어서, 상기 단계(d)는 상기 평판형 플레이트의 내측면에 고분자 수지를 도포하는 과정을 포함하는 전지팩 제조방법.
- 제1항에 있어서, 상기 단계(c)는 투시촬영장치를 이용하여 셀 적층체의 윤곽선를 촬영하는 과정을 포함하는 전지팩 제조방법.
- 제3항에 있어서, 상기 단계(c)는 셀 적층체의 최대돌출부와 최소돌출부의 위치를 촬영하여 돌출부들의 돌출 길이 공차를 구하는 과정을 포함하는 전지팩 제조방법.
- 제1항에 있어서, 상기 단계(c)는 셀 적층체의 윤곽선에서 U-프레임의 끝단까지의 길이를 측정하는 과정을 포함하는 전지팩 제조방법.
- 제1항에 있어서, 상기 단계(c)는 상기 평판형 플레이트와 셀 적층체 간의 길이를 측정하여 보정 길이를 구하고, 상기 보정 길이에 셀 적층체의 면적을 곱하는 과정을 포함하는 전지팩 제조방법.
- 제6항에 있어서, 상기 평판형 플레이트와 셀 적층체 간의 보정 길이(Z')는 하기와 같은 식으로 정의되는 평판형 플레이트와 셀 적층체 간의 길이에 공차범위를 반영한 최대값과 최소값의 평균값인 전지팩 제조방법:
Z = (M0 + M1 - M2)
상기 식에서, Z는 평판형 플레이트와 셀 적층체 간의 길이, M0는 셀 적층체의 최대돌출부와 최소돌출부의 간격이며, M1은 셀 적층체의 최대돌출부에서 U-프레임 측벽 끝단까지의 길이고, M2는 평판형 플레이트에서 고분자 수지가 도포되는 부분과 U-프레임이 결합되는 부분의 단차 크기이다. - 제1항에 있어서, 상기 단계(b)는 상기 U-프레임이 상기 셀 적층체의 상면과 측면을 감싸는 형태로 셀 적층체와 결합하는 과정을 포함하고,
상기 U-프레임과 결합한 셀 적층체는 U-프레임의 베이스부가 지면과 대면하도록 배치되는 전지팩 제조방법. - 제1항에 있어서, (e) U-프레임과 평판형 플레이트를 용접하는 단계를 더 포함하는 전지팩 제조방법.
- 제9항에 있어서, 상기 용접하는 단계는 상기 평판형 플레이트를 하향 가압하여 U-프레임의 끝단과 밀착되도록 배치한 상태에서 진행되는 전지팩 제조방법.
- 제10항에 있어서, 상기 평판형 플레이트를 하향 가압하는 과정은 U-프레임의 제1측벽 및 제2측벽이 서로 바라보는 방향으로 압축하는 과정을 포함하는 전지팩 제조방법.
- 제1항에 있어서, 상기 고분자 수지는 열전도성 고분자 수지인 전지팩 제조방법.
- 복수의 전지셀들을 적층하여 구성된 셀 적층체;
상기 셀 적층체를 내부에 수납하는 U-프레임;
상기 U-프레임의 양 측벽의 장축 방향 끝단과 결합하는 평판형 플레이트; 및
상기 U-프레임의 양 측벽의 단축 방향 끝단 및 베이스부와 결합하는 엔드 플레이트;
를 포함하고,
상기 평판형 플레이트와 셀 적층체 사이에는 고분자 수지가 채워져 있으며,
상기 평판형 플레이트와 셀 적층체 간의 보정 길이(Z')는 하기와 같은 식으로 정의되는 평판형 플레이트와 셀 적층체 간의 길이에 공차범위를 반영한 최대값과 최소값의 평균값인 전지팩:
Z = (M0 + M1 - M2)
상기 식에서, Z는 평판형 플레이트와 셀 적층체 간의 길이, M0는 셀 적층체의 최대돌출부와 최소돌출부의 간격이며, M1은 셀 적층체의 최대돌출부에서 U-프레임 측벽 끝단까지의 길이고, M2는 평판형 플레이트에서 고분자 수지가 도포되는 부분과 U-프레임이 결합되는 부분의 단차 크기이다.
Priority Applications (9)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020190003263A KR102694746B1 (ko) | 2019-01-10 | 2019-01-10 | 전지팩 제조방법 |
| US17/267,694 US12119466B2 (en) | 2019-01-10 | 2020-01-06 | Battery pack manufacturing method |
| PCT/KR2020/000218 WO2020145602A1 (ko) | 2019-01-10 | 2020-01-06 | 전지팩 제조방법 |
| ES20738739T ES2980366T3 (es) | 2019-01-10 | 2020-01-06 | Método de fabricación de un paquete de baterías |
| CN202080004469.6A CN112544009B (zh) | 2019-01-10 | 2020-01-06 | 电池组制造方法 |
| JP2020557231A JP7184439B2 (ja) | 2019-01-10 | 2020-01-06 | 電池パックの製造方法 |
| HUE20738739A HUE067472T2 (hu) | 2019-01-10 | 2020-01-06 | Eljárás akkumulátorcsomag elõállítására |
| EP20738739.0A EP3823081B1 (en) | 2019-01-10 | 2020-01-06 | Battery pack manufacturing method |
| PL20738739.0T PL3823081T3 (pl) | 2019-01-10 | 2020-01-06 | Sposób wytwarzania pakietu akumulatorowego |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020190003263A KR102694746B1 (ko) | 2019-01-10 | 2019-01-10 | 전지팩 제조방법 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20200086907A true KR20200086907A (ko) | 2020-07-20 |
| KR102694746B1 KR102694746B1 (ko) | 2024-08-12 |
Family
ID=71520820
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020190003263A Active KR102694746B1 (ko) | 2019-01-10 | 2019-01-10 | 전지팩 제조방법 |
Country Status (9)
| Country | Link |
|---|---|
| US (1) | US12119466B2 (ko) |
| EP (1) | EP3823081B1 (ko) |
| JP (1) | JP7184439B2 (ko) |
| KR (1) | KR102694746B1 (ko) |
| CN (1) | CN112544009B (ko) |
| ES (1) | ES2980366T3 (ko) |
| HU (1) | HUE067472T2 (ko) |
| PL (1) | PL3823081T3 (ko) |
| WO (1) | WO2020145602A1 (ko) |
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2022035304A1 (ko) * | 2020-08-14 | 2022-02-17 | 주식회사 엘지에너지솔루션 | 전지 모듈 및 이를 포함하는 전지팩 |
| WO2022045619A1 (ko) * | 2020-08-26 | 2022-03-03 | 주식회사 엘지에너지솔루션 | 전지 모듈 및 이의 제조 방법 |
| WO2022124584A1 (ko) * | 2020-12-08 | 2022-06-16 | 주식회사 엘지에너지솔루션 | 전지 모듈 및 이를 포함하는 전지 팩 |
| KR20220082590A (ko) * | 2020-12-10 | 2022-06-17 | 현대자동차주식회사 | 배터리 팩 제조 방법 |
| WO2022154296A1 (ko) * | 2021-01-14 | 2022-07-21 | 엘지전자 주식회사 | 이차 전지 제조 장치 및 제조 방법 |
| US12155045B2 (en) | 2021-03-31 | 2024-11-26 | Sk On Co., Ltd. | Battery cell inspection device and battery cell inspection system including the same |
| US12506196B2 (en) | 2021-06-02 | 2025-12-23 | Lg Energy Solution, Ltd. | Battery pack and device including the same |
| WO2026043163A1 (ko) * | 2024-08-20 | 2026-02-26 | 주식회사 엘지에너지솔루션 | 배터리 팩, 이를 포함하는 자동차, 및 배터리 팩의 제조 방법 |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3161899A4 (en) | 2014-06-30 | 2017-12-27 | Black & Decker Inc. | Battery pack for a cordless power tools |
| KR20210040719A (ko) * | 2019-10-04 | 2021-04-14 | 주식회사 엘지화학 | 배터리 모듈, 이러한 배터리 모듈을 포함하는 배터리 팩 및 이러한 배터리 팩을 포함하는 자동차 |
| WO2021184044A1 (en) | 2020-03-10 | 2021-09-16 | Black & Decker Inc. | Cordless power tool system compatible with multiple battery packs |
| WO2022039504A1 (ko) | 2020-08-21 | 2022-02-24 | 주식회사 엘지에너지솔루션 | 열 수축 필름이 적용된 배터리 모듈, 그리고 이를 포함하는 배터리 팩 및 자동차 |
| KR20220049870A (ko) * | 2020-10-15 | 2022-04-22 | 주식회사 엘지에너지솔루션 | 전지 모듈 및 이를 포함하는 전지팩 |
| KR20220078765A (ko) * | 2020-12-03 | 2022-06-13 | 주식회사 엘지에너지솔루션 | 전지 팩 및 이를 포함하는 디바이스 |
| KR102839460B1 (ko) * | 2021-05-11 | 2025-07-25 | 주식회사 엘지에너지솔루션 | 전지 모듈 및 이를 포함하는 전지 팩 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101636378B1 (ko) | 2013-08-28 | 2016-07-05 | 주식회사 엘지화학 | 방열 구조를 가지는 단위모듈 제조용 모듈 하우징 및 이를 포함하는 전지모듈 |
| KR20160105354A (ko) | 2015-02-27 | 2016-09-06 | 주식회사 엘지화학 | 배터리 모듈 |
| KR20180071800A (ko) | 2016-12-20 | 2018-06-28 | 주식회사 엘지화학 | 에너지 밀도 향상 및 조립 공정이 간소화된 배터리 모듈 |
| DE102018005234A1 (de) * | 2018-07-03 | 2019-01-03 | Daimler Ag | Verfahren zum Herstellen einer Batterie für ein Kraftfahrzeug, insbesondere für einen Kraftwagen |
Family Cites Families (31)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5663007A (en) * | 1994-02-23 | 1997-09-02 | Matsushita Electric Industrial Co., Ltd. | Sealed storage battery and method for manufacturing the same |
| JP3598708B2 (ja) | 1997-01-27 | 2004-12-08 | 株式会社デンソー | 半導体装置の製造方法 |
| JP3797311B2 (ja) | 2002-10-21 | 2006-07-19 | 日産自動車株式会社 | 薄型電池の支持装置及びそれを備えた組電池 |
| KR20060071813A (ko) * | 2004-12-22 | 2006-06-27 | 남도현 | 이동통신 단말기용 전지팩 및 그 제조방법 |
| WO2009017147A1 (ja) * | 2007-08-02 | 2009-02-05 | Sharp Kabushiki Kaisha | 燃料電池スタックおよび燃料電池システム |
| FR2924857B1 (fr) | 2007-12-06 | 2014-06-06 | Valeo Equip Electr Moteur | Dispositif d'alimentation electrique comportant un bac de reception d'unites de stockage a ultra capacite |
| JP2012523087A (ja) | 2009-04-01 | 2012-09-27 | エルジー・ケム・リミテッド | モジュールの設計構造に柔軟性を有するバッテリーモジュール、並びにそのバッテリーモジュールを含む中型および大型のバッテリーパック |
| JP5509684B2 (ja) | 2009-06-03 | 2014-06-04 | ソニー株式会社 | 電池パック |
| JP5613601B2 (ja) | 2011-03-24 | 2014-10-29 | カヤバ工業株式会社 | 蓄電装置及びその製造方法 |
| JP2013051121A (ja) | 2011-08-31 | 2013-03-14 | Hitachi Maxell Energy Ltd | 非水電解質電池モジュール |
| JP2013191388A (ja) * | 2012-03-13 | 2013-09-26 | Nissan Motor Co Ltd | 積層構造電池 |
| JP2014086342A (ja) | 2012-10-25 | 2014-05-12 | Sanyo Electric Co Ltd | 電池パックとその製造方法 |
| JP2015022994A (ja) * | 2013-07-23 | 2015-02-02 | 日産自動車株式会社 | 電池モジュール |
| KR101875535B1 (ko) | 2013-10-16 | 2018-07-06 | 주식회사 엘지화학 | 전지케이스 크기 검사장치 |
| KR101830457B1 (ko) | 2013-10-30 | 2018-02-20 | 주식회사 엘지화학 | 배터리 팩의 치수 측정 장치 |
| KR101709563B1 (ko) * | 2014-01-28 | 2017-02-23 | 주식회사 엘지화학 | 열가소성 수지를 적용한 교체형 전지팩 및 전지팩 제조 방법 |
| JP6303951B2 (ja) * | 2014-09-22 | 2018-04-04 | 株式会社豊田自動織機 | 蓄電モジュール |
| US11038223B2 (en) * | 2015-06-12 | 2021-06-15 | Lg Chem, Ltd. | Battery module |
| KR101999707B1 (ko) * | 2015-09-25 | 2019-07-12 | 주식회사 엘지화학 | 탄소 나노튜브 분산액 및 이의 제조방법 |
| US20170331092A1 (en) * | 2016-05-13 | 2017-11-16 | Quantumscape Corporation | Solid electrolyte separator bonding agent |
| FI129718B (en) | 2016-05-19 | 2022-07-29 | Valmet Automotive Oy | Battery module, components and method |
| CN109565030B (zh) * | 2016-08-10 | 2022-02-25 | 远景Aesc能源元器件有限公司 | 锂离子电池用电极以及锂离子电池 |
| DE102016115828A1 (de) * | 2016-08-25 | 2018-03-01 | Audi Ag | Zellanordnung, insbesondere für eine Brennstoffzelle oder Batterie |
| KR20190003263A (ko) | 2017-06-30 | 2019-01-09 | 전달용 | 디바이스의 회전에 따른 콘텐츠를 입체화하여 함께 회전하여 시야의 사각지대를 줄이는 방법 |
| EP3719920A4 (en) * | 2017-11-30 | 2020-12-23 | Mitsubishi Chemical Corporation | SEPARATION ELEMENT AND ASSEMBLED BATTERY |
| KR102855942B1 (ko) * | 2017-12-07 | 2025-09-04 | 에네베이트 코포레이션 | 탄화규소 및 탄소 입자를 포함하는 복합물 |
| KR102378527B1 (ko) | 2018-12-05 | 2022-03-23 | 주식회사 엘지에너지솔루션 | 전지 모듈 및 그 제조 방법 |
| US11355811B2 (en) * | 2019-03-29 | 2022-06-07 | International Power Supply AD | Environmental enclosures, systems, and methods, for use with off-grid outdoor power systems |
| DE102019109905A1 (de) | 2019-04-15 | 2020-10-15 | Atlas Copco Ias Gmbh | Verfahren zum Herstellen einer Batterieanordnung |
| CN110767939B (zh) * | 2019-10-18 | 2021-06-11 | 宁德时代新能源科技股份有限公司 | 用于锂离子电池的电解液、锂离子电池、电池模块、电池包及装置 |
| FI20215112A1 (en) * | 2021-02-03 | 2022-08-04 | Aurora Powertrains Oy | Space-optimized structure for battery module |
-
2019
- 2019-01-10 KR KR1020190003263A patent/KR102694746B1/ko active Active
-
2020
- 2020-01-06 ES ES20738739T patent/ES2980366T3/es active Active
- 2020-01-06 JP JP2020557231A patent/JP7184439B2/ja active Active
- 2020-01-06 PL PL20738739.0T patent/PL3823081T3/pl unknown
- 2020-01-06 HU HUE20738739A patent/HUE067472T2/hu unknown
- 2020-01-06 WO PCT/KR2020/000218 patent/WO2020145602A1/ko not_active Ceased
- 2020-01-06 EP EP20738739.0A patent/EP3823081B1/en active Active
- 2020-01-06 CN CN202080004469.6A patent/CN112544009B/zh active Active
- 2020-01-06 US US17/267,694 patent/US12119466B2/en active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101636378B1 (ko) | 2013-08-28 | 2016-07-05 | 주식회사 엘지화학 | 방열 구조를 가지는 단위모듈 제조용 모듈 하우징 및 이를 포함하는 전지모듈 |
| KR20160105354A (ko) | 2015-02-27 | 2016-09-06 | 주식회사 엘지화학 | 배터리 모듈 |
| KR20180071800A (ko) | 2016-12-20 | 2018-06-28 | 주식회사 엘지화학 | 에너지 밀도 향상 및 조립 공정이 간소화된 배터리 모듈 |
| DE102018005234A1 (de) * | 2018-07-03 | 2019-01-03 | Daimler Ag | Verfahren zum Herstellen einer Batterie für ein Kraftfahrzeug, insbesondere für einen Kraftwagen |
Cited By (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2022035304A1 (ko) * | 2020-08-14 | 2022-02-17 | 주식회사 엘지에너지솔루션 | 전지 모듈 및 이를 포함하는 전지팩 |
| WO2022045619A1 (ko) * | 2020-08-26 | 2022-03-03 | 주식회사 엘지에너지솔루션 | 전지 모듈 및 이의 제조 방법 |
| WO2022124584A1 (ko) * | 2020-12-08 | 2022-06-16 | 주식회사 엘지에너지솔루션 | 전지 모듈 및 이를 포함하는 전지 팩 |
| CN115104218A (zh) * | 2020-12-08 | 2022-09-23 | 株式会社Lg新能源 | 电池模块以及包括该电池模块的电池组 |
| US12580261B2 (en) | 2020-12-08 | 2026-03-17 | Lg Energy Solution, Ltd. | Battery module and battery pack including the same |
| KR20220082590A (ko) * | 2020-12-10 | 2022-06-17 | 현대자동차주식회사 | 배터리 팩 제조 방법 |
| WO2022154296A1 (ko) * | 2021-01-14 | 2022-07-21 | 엘지전자 주식회사 | 이차 전지 제조 장치 및 제조 방법 |
| US12155045B2 (en) | 2021-03-31 | 2024-11-26 | Sk On Co., Ltd. | Battery cell inspection device and battery cell inspection system including the same |
| US12506196B2 (en) | 2021-06-02 | 2025-12-23 | Lg Energy Solution, Ltd. | Battery pack and device including the same |
| WO2026043163A1 (ko) * | 2024-08-20 | 2026-02-26 | 주식회사 엘지에너지솔루션 | 배터리 팩, 이를 포함하는 자동차, 및 배터리 팩의 제조 방법 |
Also Published As
| Publication number | Publication date |
|---|---|
| ES2980366T3 (es) | 2024-10-01 |
| JP2021518047A (ja) | 2021-07-29 |
| WO2020145602A1 (ko) | 2020-07-16 |
| US12119466B2 (en) | 2024-10-15 |
| HUE067472T2 (hu) | 2024-10-28 |
| CN112544009A (zh) | 2021-03-23 |
| EP3823081A4 (en) | 2022-08-03 |
| KR102694746B1 (ko) | 2024-08-12 |
| CN112544009B (zh) | 2024-05-17 |
| JP7184439B2 (ja) | 2022-12-06 |
| PL3823081T3 (pl) | 2024-07-15 |
| US20210328284A1 (en) | 2021-10-21 |
| EP3823081A1 (en) | 2021-05-19 |
| EP3823081B1 (en) | 2024-05-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR102694746B1 (ko) | 전지팩 제조방법 | |
| US10811738B2 (en) | Battery module, battery pack comprising battery module, and vehicle comprising battery pack | |
| US11699805B2 (en) | Battery module, and battery pack and vehicle comprising same | |
| US11652248B2 (en) | Battery module and battery pack comprising same battery module | |
| US9136521B2 (en) | Bus bar having novel structure and battery module including the same | |
| US7262956B2 (en) | Battery pack and method for manufacturing the same | |
| KR101713042B1 (ko) | 전지셀 고온 가압 장치 | |
| KR20190063109A (ko) | 엔드 프레임을 구비한 배터리 모듈 | |
| US20070281208A1 (en) | Secondary battery module | |
| CN110998902A (zh) | 具有用于单元组件的初始压力加强结构的电池模块及制造该电池模块的方法 | |
| KR102137757B1 (ko) | 파우치 케이스 실링 장치 | |
| KR102055852B1 (ko) | 변형된 리드를 구비한 파우치형 이차전지 및 이를 포함하는 전지 모듈 | |
| CN108701793A (zh) | 电池组 | |
| KR20130128033A (ko) | 전지셀 가스 제거 장치 | |
| KR102937131B1 (ko) | 전지 모듈 및 이를 포함하는 전지팩 | |
| CN1728415A (zh) | 罐型二次电池 | |
| CN112825380A (zh) | 电池组 | |
| JP5545280B2 (ja) | 電池モジュール | |
| CN113785436B (zh) | 电池模块、制备其的方法及包括其的电池组 | |
| CN117393962A (zh) | 电池 | |
| KR20100128679A (ko) | 플라스틱백을 구비하는 이차전지 및 그의 제조방법 | |
| KR102867387B1 (ko) | 이차전지 파우치 실링 장치 및 이를 활용한 이차전지 파우치 실링 방법 | |
| KR102959167B1 (ko) | 차단부가 성형된 탑 프레임을 포함하는 전지팩 | |
| KR102958978B1 (ko) | 전지 모듈, 이의 제조 방법 및 전지 팩 | |
| KR102840392B1 (ko) | 유압 실린더를 포함하는 전지 모듈, 이를 포함하는 전지 팩 및 이를 포함하는 이차전지 평가 장치 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0109 | Patent application |
Patent event code: PA01091R01D Comment text: Patent Application Patent event date: 20190110 |
|
| PG1501 | Laying open of application | ||
| A201 | Request for examination | ||
| PA0201 | Request for examination |
Patent event code: PA02012R01D Patent event date: 20210202 Comment text: Request for Examination of Application Patent event code: PA02011R01I Patent event date: 20190110 Comment text: Patent Application |
|
| N231 | Notification of change of applicant | ||
| PN2301 | Change of applicant |
Patent event date: 20210520 Comment text: Notification of Change of Applicant Patent event code: PN23011R01D |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20231205 Patent event code: PE09021S01D |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
Patent event code: PE07011S01D Comment text: Decision to Grant Registration Patent event date: 20240806 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
Comment text: Registration of Establishment Patent event date: 20240808 Patent event code: PR07011E01D |
|
| PR1002 | Payment of registration fee |
Payment date: 20240808 End annual number: 3 Start annual number: 1 |
|
| PG1601 | Publication of registration |