KR20200094151A - 포밍 부품을 제조하기 위한 방법 및 다단 프레스 - Google Patents
포밍 부품을 제조하기 위한 방법 및 다단 프레스 Download PDFInfo
- Publication number
- KR20200094151A KR20200094151A KR1020207015748A KR20207015748A KR20200094151A KR 20200094151 A KR20200094151 A KR 20200094151A KR 1020207015748 A KR1020207015748 A KR 1020207015748A KR 20207015748 A KR20207015748 A KR 20207015748A KR 20200094151 A KR20200094151 A KR 20200094151A
- Authority
- KR
- South Korea
- Prior art keywords
- wire
- section
- forming
- stage press
- induction coil
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21F—WORKING OR PROCESSING OF METAL WIRE
- B21F5/00—Upsetting wire
- B21F5/005—Upsetting wire
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21F—WORKING OR PROCESSING OF METAL WIRE
- B21F23/00—Feeding wire in wire-working machines or apparatus
- B21F23/005—Feeding discrete lengths of wire or rod
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21F—WORKING OR PROCESSING OF METAL WIRE
- B21F45/00—Wire-working in the manufacture of other particular articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21J—FORGING; HAMMERING; PRESSING METAL; RIVETING; FORGE FURNACES
- B21J1/00—Preparing metal stock or similar ancillary operations prior, during or post forging, e.g. heating or cooling
- B21J1/06—Heating or cooling methods or arrangements specially adapted for performing forging or pressing operations
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21J—FORGING; HAMMERING; PRESSING METAL; RIVETING; FORGE FURNACES
- B21J9/00—Forging presses
- B21J9/02—Special design or construction
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21J—FORGING; HAMMERING; PRESSING METAL; RIVETING; FORGE FURNACES
- B21J9/00—Forging presses
- B21J9/02—Special design or construction
- B21J9/022—Special design or construction multi-stage forging presses
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21K—MAKING FORGED OR PRESSED METAL PRODUCTS, e.g. HORSE-SHOES, RIVETS, BOLTS OR WHEELS
- B21K1/00—Making machine elements
- B21K1/56—Making machine elements screw-threaded elements
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21K—MAKING FORGED OR PRESSED METAL PRODUCTS, e.g. HORSE-SHOES, RIVETS, BOLTS OR WHEELS
- B21K27/00—Handling devices, e.g. for feeding, aligning, discharging, Cutting-off means; Arrangement thereof
- B21K27/02—Feeding devices for rods, wire, or strips
- B21K27/04—Feeding devices for rods, wire, or strips allowing successive working steps
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21K—MAKING FORGED OR PRESSED METAL PRODUCTS, e.g. HORSE-SHOES, RIVETS, BOLTS OR WHEELS
- B21K27/00—Handling devices, e.g. for feeding, aligning, discharging, Cutting-off means; Arrangement thereof
- B21K27/06—Cutting-off means; Arrangements thereof
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21K—MAKING FORGED OR PRESSED METAL PRODUCTS, e.g. HORSE-SHOES, RIVETS, BOLTS OR WHEELS
- B21K29/00—Arrangements for heating or cooling during processing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21F—WORKING OR PROCESSING OF METAL WIRE
- B21F11/00—Cutting wire
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Forging (AREA)
- Wire Processing (AREA)
- General Induction Heating (AREA)
Abstract
또한, 본 발명은, 이러한 타입의 다단 프레스를 사용하여, 포밍 부품을 제조하기 위한 방법에 관한 것이다.
Description
도 1은, 단부 쪽에 와이어 가열을 위해, 상부에 유도 코일이 배열된 다단 프레스의 개략적인 부분도;
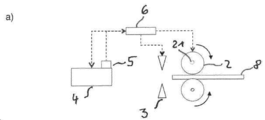
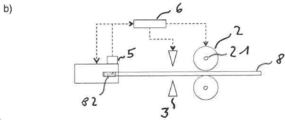
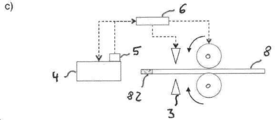
도 2는, 작동 상태에 있는 도 1의 다단 프레스 내의, 일정한 길이로 절단하기 위한 와이어 공급부, 및 단부 쪽에서 가열되는 와이어 섹션을 형성하기 위한 유도 코일의 배열을 도시한 개략도로서:
도 2a에서는, 와이어가 코일로부터 전진하고;
도 2b에서는, 유도 코일 내에서 단부-쪽 와이어 섹션이 가열되며;
도 2c에서는, 와이어를 후방으로 이동시켜, 원하는 길이로 설정하고;
도 2d에서는, 와이어 섹션을 원하는 길이로 절단하여, 이송 장치에 이동시킨다.
Claims (11)
- 와이어 섹션의 솔리드 포밍을 위한 다단 프레스로서, 상기 다단 프레스는, 일정 길이로 절단하기 위한 장치를 가진 와이어 공급부, 및 일정 길이로 절단된 와이어 섹션을 고정하고 상기 절단된 와이어 섹션을 그 다음 포밍 단들로 이송하기 위해 그리퍼를 가진 이송 장치를 포함하는 다단 프레스에 있어서,
와이어 공급부(2)의 맞은편에 위치된, 일정 길이로 절단하기 위한 장치(3) 쪽에, 와이어 섹션(81)을 부분 가열하기 위한 수단이 배열되며, 와이어 공급부(2), 포밍 단(12)들, 및 일정 길이로 절단하기 위한 장치(3)는 서로 독립적으로 조절될 수 있는 것을 특징으로 하는 다단 프레스. - 제1항에 있어서, 와이어 섹션(81)을 부분 가열하기 위한 수단은 유도 코일(4)을 포함하며, 와이어 공급부(2)는 와이어 섹션(81)을 유도 코일(4) 내로 일시적으로 삽입하도록 설정되는 것을 특징으로 하는 다단 프레스.
- 제2항에 있어서, 와이어 공급부(2)는 와이어 섹션을 앞뒤로 이동시키기 위해 서보-드라이브(21)를 포함하는 것을 특징으로 하는 다단 프레스.
- 제2항 또는 제3항에 있어서, 와이어 공급부(2)는 와이어 공급부(2)와 연결된 컨트롤러(6)에 의해 조절될 수 있으며, 상기 컨트롤러에는, 목표 온도 및/또는 유도 코일에서의 와이어 단부 섹션(82)의 정해진 체류 시간이 저장될 수 있는 것을 특징으로 하는 다단 프레스.
- 제4항에 있어서, 유도 코일(4) 내에 위치된 와이어 단부 섹션(82)의 온도를 탐지하기 위한 수단이 제공되는데, 상기 탐지 수단은 컨트롤러(6)와 연결되고, 조정기(regulator)가 컨트롤러(6)에 일체형으로 구성되며, 상기 조정기에 의해 와이어 공급부(2)는 와이어 단부 섹션(82)의 온도에 따라 조절될 수 있는 것을 특징으로 하는 다단 프레스.
- 제4항 또는 제5항에 있어서, 컨트롤러(6)는 일정 길이로 절단하기 위한 장치(3)와 연결되며, 와이어 섹션(81)의 단부 쪽에서 부분 가열이 수행되고 난 뒤, 상기 와이어 섹션은 정해진 길이로 절단되도록 설정되는 것을 특징으로 하는 다단 프레스.
- 다단 프레스를 사용하여, 포밍 부품, 특히, 나사를 제조하기 위한 방법에 있어서,
와이어(8)가 먼저 단부 쪽에서 가열되며, 그 뒤, 와이어 섹션(81)이, 가열된 와이어 단부 섹션(82)으로부터 일정 거리에서 절단되고, 부분 가열된 와이어 섹션(81)은, 이송 장치(7)에 의해, 차례대로 다단 포밍 단(12)들로 공급되는 것을 특징으로 하는 포밍 부품을 제조하기 위한 방법. - 제7항에 있어서, 와이어(8)는, 와이어 공급부(2)에 의해, 코일로부터 유도 코일(4)로 공급되며, 와이어 섹션(82) 상의 단부 쪽에서, 정해진 온도로 가열되는 것을 특징으로 하는 포밍 부품을 제조하기 위한 방법.
- 제8항에 있어서, 와이어(8)는 서보-드라이브(21)에 의해 유도 코일(4)로 공급되며, 와이어는 가열되어야 하는 와이어 단부 섹션(82)의 원하는 길이에 따라 유도 코일(4) 내로 이동되고, 원하는 온도에 도달하고 난 뒤, 즉 원하는 온도에 도달하는 데 필요한 체류 시간이 지난 후에, 유도 코일(4)로부터 이동되어 나오고, 그 뒤, 원하는 길이의 와이어 섹션(82)이 절단되는 것을 특징으로 하는 포밍 부품을 제조하기 위한 방법.
- 제9항에 있어서, 와이어 단부 섹션(82)의 온도는 비-접촉 온도 센서, 특히 고온계(5)에 의해 측정되는 것을 특징으로 하는 포밍 부품을 제조하기 위한 방법.
- 제9항에 있어서, 유도 코일(4) 내에서 원하는 온도에 도달하는 데 필요한 체류 시간은 실험적으로 결정되며 서보-드라이브(21)와 연결된 컨트롤러(6)에 저장되는 것을 특징으로 하는 포밍 부품을 제조하기 위한 방법.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PCT/EP2017/082318 WO2019114929A1 (de) | 2017-12-12 | 2017-12-12 | Mehrstufenpresse und verfahren zur herstellung eines umformteils |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20200094151A true KR20200094151A (ko) | 2020-08-06 |
| KR102463749B1 KR102463749B1 (ko) | 2022-11-03 |
Family
ID=60702728
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020207015748A Active KR102463749B1 (ko) | 2017-12-12 | 2017-12-12 | 포밍 부품을 제조하기 위한 방법 및 다단 프레스 |
Country Status (11)
| Country | Link |
|---|---|
| US (1) | US11285526B2 (ko) |
| EP (1) | EP3700692B1 (ko) |
| JP (1) | JP7021367B2 (ko) |
| KR (1) | KR102463749B1 (ko) |
| CN (1) | CN111886086B (ko) |
| BR (1) | BR112020011149A2 (ko) |
| CA (1) | CA3084234A1 (ko) |
| ES (1) | ES2903138T3 (ko) |
| PL (1) | PL3700692T3 (ko) |
| RU (1) | RU2741761C1 (ko) |
| WO (1) | WO2019114929A1 (ko) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| IT201900018347A1 (it) * | 2019-10-09 | 2021-04-09 | Poggipolini S P A | Metodo ed impianto per la fabbricazione veloce di elementi di fissaggio |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH07136731A (ja) * | 1993-06-17 | 1995-05-30 | Ondo Kosakusho:Kk | 熱間鍛造装置 |
| JPH10249475A (ja) * | 1997-03-11 | 1998-09-22 | Minebea Co Ltd | 鍛造成形装置 |
Family Cites Families (22)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2276521A (en) * | 1940-04-22 | 1942-03-17 | Harold W Stark | Method of forming or working metal elements |
| GB707092A (en) | 1950-09-27 | 1954-04-14 | Johannes Schwarz | Methods of manufacturing bolts and the like |
| CH346749A (de) | 1955-06-15 | 1960-05-31 | Holo Krome Screw Corp | Verfahren zur Herstellung von mit einem angestauchten Kopf versehenen Stahlgegenständen aus Draht- oder Stabmaterial durch Kaltschmieden unter Verwendung von Stauchgesenken und Vorrichtung zur Durchführung dieses Verfahrens |
| DE2501506A1 (de) * | 1975-01-16 | 1976-07-22 | Peltzer & Ehlers | Verfahren zur herstellung von pressteilen aus insbesondere zu einem bund aufgewickeltem drahtmaterial |
| DE2631989C3 (de) * | 1976-07-16 | 1980-02-21 | Aeg-Elotherm Gmbh, 5630 Remscheid | Schereinrichtung für stangenförmiges Material aus metallenem Werkstoff |
| DE3533113A1 (de) | 1985-09-17 | 1987-03-26 | Kieserling & Albrecht | Quertransporteinrichtung an einer mehrstufenpresse |
| JPS62259634A (ja) | 1986-04-03 | 1987-11-12 | Sakamura Kikai Seisakusho:Kk | ホーマにおける熱処理加工装置 |
| JPH02307645A (ja) * | 1989-05-23 | 1990-12-20 | Kobe Steel Ltd | 高強度ボルトの製造方法 |
| SU1708485A1 (ru) | 1989-07-18 | 1992-01-30 | Научно-Производственное Объединение По Кузнечно-Прессовому Оборудованию И Гибким Производственным Системам Для Обработки Давлением "Эникмаш" | Способ холодной штамповки заготовок шестигранных гаек |
| JP3592761B2 (ja) * | 1994-10-13 | 2004-11-24 | 旭サナック株式会社 | 圧造機 |
| WO1997010065A1 (en) * | 1995-09-13 | 1997-03-20 | The Whitaker Corporation | Apparatus for preparing a preform slug to be used in a manufacturing operation |
| JPH10216890A (ja) * | 1997-01-30 | 1998-08-18 | Minebea Co Ltd | ねじ部材の頭部の成形方法 |
| JP2003211252A (ja) * | 2002-01-22 | 2003-07-29 | Minebea Co Ltd | 鍛造成形装置 |
| ITVR20020118A1 (it) | 2002-11-12 | 2004-05-13 | Amafa Service S R L | Procedimento per l'ottenimento di elementi tubolari metallici. |
| JP4782987B2 (ja) * | 2003-06-19 | 2011-09-28 | 住友電気工業株式会社 | マグネシウム基合金ねじの製造方法 |
| JP2005193252A (ja) | 2003-12-27 | 2005-07-21 | Sakamura Mach Co Ltd | 鍛造機 |
| DE102008038185B3 (de) * | 2008-08-19 | 2010-01-28 | Sieber Forming Solutions Gmbh | Verfahren und Vorrichtung zur Herstellung von Befestigungs- oder Verbindungsmitteln mit radialen Außenkonturen, insbesondere Schrauben oder Gewindebolzen |
| US9610628B2 (en) * | 2009-05-04 | 2017-04-04 | Orametrix, Inc. | Apparatus and method for customized shaping of orthodontic archwires and other medical devices |
| CN201586716U (zh) * | 2010-01-05 | 2010-09-22 | 丰兴精密产业(惠州)有限公司 | 皮铜线矫直切断计数机 |
| US9156077B2 (en) * | 2012-03-29 | 2015-10-13 | L&P Property Management Company | Method of making border wire |
| CN203245315U (zh) * | 2013-04-07 | 2013-10-23 | 太原科技大学 | 一种线材全自动切割设备 |
| FR3028202B1 (fr) | 2014-11-06 | 2017-10-06 | Essilor Int | Dispositif d'alimentation d'un dispositif de moulage, ligne de moulage et procede de pilotage de la ligne de moulage |
-
2017
- 2017-12-12 EP EP17816709.4A patent/EP3700692B1/de active Active
- 2017-12-12 US US16/767,709 patent/US11285526B2/en active Active
- 2017-12-12 BR BR112020011149-0A patent/BR112020011149A2/pt not_active IP Right Cessation
- 2017-12-12 KR KR1020207015748A patent/KR102463749B1/ko active Active
- 2017-12-12 PL PL17816709T patent/PL3700692T3/pl unknown
- 2017-12-12 JP JP2020552096A patent/JP7021367B2/ja active Active
- 2017-12-12 ES ES17816709T patent/ES2903138T3/es active Active
- 2017-12-12 CA CA3084234A patent/CA3084234A1/en not_active Abandoned
- 2017-12-12 WO PCT/EP2017/082318 patent/WO2019114929A1/de not_active Ceased
- 2017-12-12 CN CN201780097680.5A patent/CN111886086B/zh active Active
- 2017-12-12 RU RU2020118872A patent/RU2741761C1/ru active
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH07136731A (ja) * | 1993-06-17 | 1995-05-30 | Ondo Kosakusho:Kk | 熱間鍛造装置 |
| JPH10249475A (ja) * | 1997-03-11 | 1998-09-22 | Minebea Co Ltd | 鍛造成形装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2019114929A1 (de) | 2019-06-20 |
| CN111886086B (zh) | 2022-07-29 |
| EP3700692B1 (de) | 2021-11-10 |
| ES2903138T3 (es) | 2022-03-31 |
| CN111886086A (zh) | 2020-11-03 |
| RU2741761C1 (ru) | 2021-01-28 |
| JP7021367B2 (ja) | 2022-02-16 |
| JP2021505408A (ja) | 2021-02-18 |
| CA3084234A1 (en) | 2019-06-20 |
| US11285526B2 (en) | 2022-03-29 |
| BR112020011149A2 (pt) | 2020-11-17 |
| KR102463749B1 (ko) | 2022-11-03 |
| US20200298301A1 (en) | 2020-09-24 |
| EP3700692A1 (de) | 2020-09-02 |
| PL3700692T3 (pl) | 2022-02-07 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5155646B2 (ja) | 熱間プレス成形装置及び熱間プレス成形方法 | |
| US9993859B2 (en) | Sheet metal blank | |
| US7574887B2 (en) | Forming machine comprising a shearing device for a shearing bar | |
| US20130312478A1 (en) | Method of manufacturing hot pressed product and hot pressing apparatus | |
| CN107214518A (zh) | 一种铜棒自动锻造切边设备 | |
| US5842267A (en) | Method and apparatus for forming parts of a predetermined shape from a continuous stock material | |
| KR102463749B1 (ko) | 포밍 부품을 제조하기 위한 방법 및 다단 프레스 | |
| JP3793953B2 (ja) | 鍛造成形装置 | |
| US4283974A (en) | Bar end dropper for forging machines or the like | |
| KR101583390B1 (ko) | 양면 및 이중 가공용 밴돌리어 | |
| KR20110004451U (ko) | 단조 프레스의 제품적재장치 | |
| JP7830167B2 (ja) | 圧造機 | |
| JP2005193252A (ja) | 鍛造機 | |
| KR100890219B1 (ko) | 전자 부품 의 히트슬러그 제조 장치 | |
| JP7456611B2 (ja) | シートトリミング装置の制御方法、及びシート成形システム | |
| JP3144520U (ja) | 熱間鍛造機 | |
| JP2001198647A (ja) | 細長いドロップ鍛造品を製作する方法 | |
| US4546630A (en) | Former having continuous forming-rolling assembly | |
| KR20160107958A (ko) | 파이프 인발 성형장치 및 이를 이용한 인발 성형 방법 | |
| US20040040362A1 (en) | Forging press comprising an adjusting device on the matrix side thereof | |
| CN211708014U (zh) | 温控锻造装置 | |
| JP3947821B2 (ja) | 異種素材の包含成形フォーマー | |
| JP3671290B2 (ja) | 素材供給装置 | |
| RU2071862C1 (ru) | Линия изготовления крепежных изделий | |
| JP3203284U (ja) | 横型多段式圧造成形機 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0105 | International application |
Patent event date: 20200602 Patent event code: PA01051R01D Comment text: International Patent Application |
|
| PG1501 | Laying open of application | ||
| A201 | Request for examination | ||
| PA0201 | Request for examination |
Patent event code: PA02012R01D Patent event date: 20200915 Comment text: Request for Examination of Application |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20220302 Patent event code: PE09021S01D |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
Patent event code: PE07011S01D Comment text: Decision to Grant Registration Patent event date: 20220921 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
Comment text: Registration of Establishment Patent event date: 20221101 Patent event code: PR07011E01D |
|
| PR1002 | Payment of registration fee |
Payment date: 20221101 End annual number: 3 Start annual number: 1 |
|
| PG1601 | Publication of registration |