KR20200099075A - 확인 방법 - Google Patents
확인 방법 Download PDFInfo
- Publication number
- KR20200099075A KR20200099075A KR1020200007394A KR20200007394A KR20200099075A KR 20200099075 A KR20200099075 A KR 20200099075A KR 1020200007394 A KR1020200007394 A KR 1020200007394A KR 20200007394 A KR20200007394 A KR 20200007394A KR 20200099075 A KR20200099075 A KR 20200099075A
- Authority
- KR
- South Korea
- Prior art keywords
- laser beam
- modified layer
- line
- forming
- substrate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- H01L21/3043—
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P52/00—Grinding, lapping or polishing of wafers, substrates or parts of devices
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P74/00—Testing or measuring during manufacture or treatment of wafers, substrates or devices
- H10P74/23—Testing or measuring during manufacture or treatment of wafers, substrates or devices characterised by multiple measurements, corrections, marking or sorting processes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/50—Working by transmitting the laser beam through or within the workpiece
- B23K26/53—Working by transmitting the laser beam through or within the workpiece for modifying or reforming the material inside the workpiece, e.g. for producing break initiation cracks
-
- H01L21/67242—
-
- H01L22/12—
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P50/00—Etching of wafers, substrates or parts of devices
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P72/00—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof
- H10P72/06—Apparatus for monitoring, sorting, marking, testing or measuring
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P74/00—Testing or measuring during manufacture or treatment of wafers, substrates or devices
- H10P74/20—Testing or measuring during manufacture or treatment of wafers, substrates or devices characterised by the properties tested or measured, e.g. structural or electrical properties
- H10P74/203—Structural properties, e.g. testing or measuring thicknesses, line widths, warpage, bond strengths or physical defects
Landscapes
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- General Chemical & Material Sciences (AREA)
- Oil, Petroleum & Natural Gas (AREA)
- Plasma & Fusion (AREA)
- Mechanical Engineering (AREA)
- Laser Beam Processing (AREA)
- Dicing (AREA)
Abstract
[해결수단] 확인용 웨이퍼의 금속박에 2개의 라인형 가공흔(M1 및 M2)을 형성하고, 그 중간의 기준 위치에 대하여 레이저 빔을 조사함으로써, 개질층(T)을 형성한다. 기재의 내부에 형성되는 개질층(T)은 시인하기 어렵지만, 라인형 가공흔(M1 및 M2)은, 금속박(5)의 표면에 명확하게 형성되기 때문에, 용이하게 시인 가능하다. 따라서, 라인형 가공흔(M1 및 M2)에 기초하여, 개질층(T)의 위치, 즉, 개질층(T)의 형성 시에 있어서의 레이저 빔의 조사 위치를 파악할 수 있다. 이 때문에, 사용자는, 레이저 빔의 조사 위치와 기재(2)의 표면에 도달한 레이저 빔에 의해 형성된 표면 손상(LD)의 위치 관계를 취득할 수 있기 때문에, 레이저 빔의 조사에 의한 피가공물의 표면에의 영향을, 용이하게 확인할 수 있다.
Description
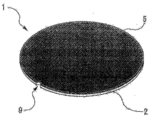
도 2는 확인용 웨이퍼의 일부 확대 단면도이다.
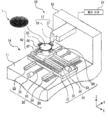
도 3은 레이저 가공 장치의 구성을 나타내는 사시도이다.
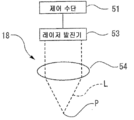
도 4는 레이저 가공 장치의 가공 헤드의 구성을 나타내는 개략도이다.
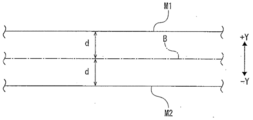
도 5는 확인용 웨이퍼에 설정되는 기준 위치를 나타내는 평면도이다.
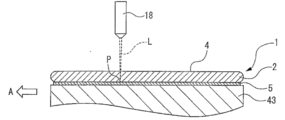
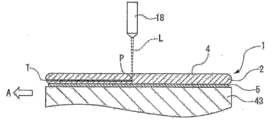
도 6은 라인형 가공흔 형성 단계에서의 레이저 빔의 집광점을 나타내는 단면도이다.
도 7은 라인형 가공흔 형성 단계에서 확인용 웨이퍼의 금속박에 형성된 라인형 가공흔을 나타내는 설명도이다.
도 8은 개질층 형성 단계에서의 레이저 빔의 집광점을 나타내는 단면도이다.
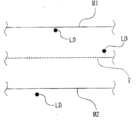
도 9는 라인형 가공흔과 개질층 형성 단계에서 금속박에 형성된 표면 손상을 나타내는 설명도이다.
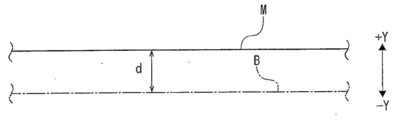
도 10은 다른 형태의 라인형 가공흔 형성 단계에서 금속박에 형성된 라인형 가공흔을 나타내는 설명도이다.
10: 레이저 가공 장치 11: 베이스 13: 수직벽부
12: 레이저 가공 유닛 17: 아암부 18: 가공 헤드
53: 발진부 54: 집광 렌즈 L: 레이저 빔 P: 집광점
B: 기준 위치 M1: 제1 라인형 가공흔 M2: 제2 라인형 가공흔
LD: 표면 손상 T: 개질층 d: 오프셋 거리
14: 유지 테이블 이동 기구 20: 인덱스 이송부 30: 가공 이송부
40: 유지 테이블부 43: 유지 테이블
51: 제어 수단
Claims (3)
- 레이저 가공 장치에 의해 피가공물에 대하여 투과성을 갖는 파장의 레이저 빔을 피가공물의 이면측으로부터 조사하여, 피가공물의 내부에 개질층을 형성할 때의, 레이저 빔의 조사에 의한 피가공물의 표면에의 영향을 확인하는 확인 방법으로서,
기재의 표면에 금속박이 적층된 확인용 웨이퍼를 준비하는 확인용 웨이퍼 준비 단계와,
상기 확인용 웨이퍼의 상기 기재(基材)의 내부에 집광점을 위치시킨 상태로, 상기 기재에 대하여 투과성을 갖는 파장의 레이저 빔을 상기 기재의 이면측으로부터 조사하며, 상기 집광점과 상기 확인용 웨이퍼를 가공 이송 방향으로 상대 이동시켜, 상기 기재의 내부에 개질층을 형성하는 개질층 형성 단계와,
상기 가공 이송 방향에 직교하는 인덱스 이송 방향으로, 상기 개질층 형성 단계에 있어서의 레이저 빔의 조사 위치로부터 미리 정해진 거리 떨어진 위치에 있어서, 상기 확인용 웨이퍼의 상기 기재와 상기 금속박의 계면에 집광점을 위치시킨 상태로, 상기 기재에 대하여 투과성을 갖는 파장의 레이저 빔을 상기 기재의 이면측으로부터 조사하며, 상기 집광점과 상기 확인용 웨이퍼를 상기 가공 이송 방향으로 상대 이동시켜, 상기 금속박의 표면에 라인형 가공흔을 형성하는 라인형 가공흔 형성 단계와,
상기 개질층 형성 단계와 상기 라인형 가공흔 형성 단계를 실시한 후, 상기 라인형 가공흔의 위치를 기초로, 상기 개질층 형성 단계에서 조사된 상기 레이저 빔에 의한 상기 금속박의 표면에의 영향을 확인하는 확인 단계를 포함하는, 확인 방법. - 제1항에 있어서, 상기 개질층 형성 단계는 상기 라인형 가공흔 형성 단계를 실시한 후에 실시되는 것인, 확인 방법.
- 제1항 또는 제2항에 있어서, 상기 확인용 웨이퍼 준비 단계를 실시한 후, 상기 확인용 웨이퍼에 있어서의 상기 개질층을 형성하는 위치를 기준 위치로서 설정하는 기준 위치 설정 단계를 더 포함하고,
상기 개질층 형성 단계에서는, 상기 기준 위치에 레이저 빔을 조사하고,
상기 라인형 가공흔 형성 단계에서는, 상기 기준 위치로부터 상기 인덱스 이송 방향으로 상기 미리 정해진 거리만큼 떨어진 위치에 레이저 빔을 조사하는 것인, 확인 방법.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JPJP-P-2019-023349 | 2019-02-13 | ||
| JP2019023349 | 2019-02-13 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20200099075A true KR20200099075A (ko) | 2020-08-21 |
| KR102764811B1 KR102764811B1 (ko) | 2025-02-06 |
Family
ID=72071391
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020200007394A Active KR102764811B1 (ko) | 2019-02-13 | 2020-01-20 | 확인 방법 |
Country Status (6)
| Country | Link |
|---|---|
| JP (1) | JP7417411B2 (ko) |
| KR (1) | KR102764811B1 (ko) |
| CN (1) | CN111564381B (ko) |
| MY (1) | MY204612A (ko) |
| SG (1) | SG10202000757YA (ko) |
| TW (1) | TWI843804B (ko) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20240112902A1 (en) * | 2022-09-30 | 2024-04-04 | Disco Corporation | Processing method of bonded wafer and processing apparatus |
| US20240194501A1 (en) * | 2022-12-07 | 2024-06-13 | Disco Corporation | Wafer processing apparatus |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20230045993A (ko) * | 2021-09-29 | 2023-04-05 | 삼성전자주식회사 | 기판 다이싱 방법 및 기판 다이싱 장치 |
| JP7811702B2 (ja) * | 2022-03-29 | 2026-02-06 | 株式会社東京精密 | レーザ光補正方法 |
| JP2024041253A (ja) * | 2022-09-14 | 2024-03-27 | 株式会社ディスコ | ウエーハの加工方法及び加工装置 |
| JP2024055023A (ja) * | 2022-10-06 | 2024-04-18 | 株式会社ディスコ | ウエーハの加工方法およびウエーハ処理装置 |
| JP7890165B2 (ja) * | 2022-11-07 | 2026-07-14 | 株式会社ディスコ | ウエーハの加工方法 |
| CN121079193A (zh) * | 2023-03-10 | 2025-12-05 | 阿莱恩技术有限公司 | 用于增材制造的方法和装置 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20050079691A1 (en) * | 2003-10-10 | 2005-04-14 | Applied Materials, Inc. | Methods of selective deposition of heavily doped epitaxial SiGe |
| KR20170017728A (ko) * | 2015-08-07 | 2017-02-15 | 가부시기가이샤 디스코 | 검사용 웨이퍼 및 검사용 웨이퍼의 사용 방법 |
| KR20170107900A (ko) * | 2016-03-16 | 2017-09-26 | 가부시기가이샤 디스코 | 피가공물의 내부 검출 장치 및 내부 검출 방법 |
| KR20180105079A (ko) * | 2017-03-14 | 2018-09-27 | 가부시기가이샤 디스코 | 레이저 가공 장치 |
| KR20190008111A (ko) * | 2017-07-14 | 2019-01-23 | 가부시기가이샤 디스코 | 웨이퍼의 가공 방법 |
Family Cites Families (20)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2005332982A (ja) * | 2004-05-20 | 2005-12-02 | Renesas Technology Corp | 半導体装置の製造方法 |
| JP5133855B2 (ja) * | 2008-11-25 | 2013-01-30 | 株式会社ディスコ | 保護膜の被覆方法 |
| US20110291300A1 (en) * | 2009-02-12 | 2011-12-01 | Takashi Hirano | Dicing sheet-attached film for forming semiconductor protection film, method for producing semiconductor device using the same, and semiconductor device |
| JP5436917B2 (ja) * | 2009-04-23 | 2014-03-05 | 株式会社ディスコ | レーザー加工装置 |
| JP4422790B1 (ja) * | 2009-09-17 | 2010-02-24 | 宇部興産株式会社 | フレキシブル金属積層体の製造方法 |
| JP5615107B2 (ja) | 2010-09-10 | 2014-10-29 | 株式会社ディスコ | 分割方法 |
| TWI457191B (zh) * | 2011-02-04 | 2014-10-21 | Mitsuboshi Diamond Ind Co Ltd | 雷射切割方法及雷射加工裝置 |
| JP6002391B2 (ja) * | 2012-01-20 | 2016-10-05 | パナソニック デバイスSunx株式会社 | レーザ加工装置 |
| JP6044919B2 (ja) * | 2012-02-01 | 2016-12-14 | 信越ポリマー株式会社 | 基板加工方法 |
| JP6232230B2 (ja) * | 2013-08-30 | 2017-11-15 | 株式会社ディスコ | ウェーハの加工方法 |
| JP6210902B2 (ja) * | 2014-02-18 | 2017-10-11 | 株式会社ディスコ | レーザー加工溝の検出方法 |
| JP6433264B2 (ja) * | 2014-11-27 | 2018-12-05 | 株式会社ディスコ | 透過レーザービームの検出方法 |
| JP6472333B2 (ja) * | 2015-06-02 | 2019-02-20 | 株式会社ディスコ | ウエーハの生成方法 |
| JP6784527B2 (ja) * | 2016-07-12 | 2020-11-11 | 株式会社ディスコ | 静電チャックテーブル、レーザー加工装置及び被加工物の加工方法 |
| JP6749727B2 (ja) | 2016-10-14 | 2020-09-02 | 株式会社ディスコ | 検査用ウエーハ及び検査用ウエーハの使用方法 |
| US10414685B2 (en) * | 2016-11-15 | 2019-09-17 | Via Mechanics, Ltd. | Substrate processing method |
| JP6815894B2 (ja) * | 2017-02-27 | 2021-01-20 | 株式会社ディスコ | 静電チャックテーブルの使用方法 |
| JP6882045B2 (ja) * | 2017-04-13 | 2021-06-02 | 株式会社ディスコ | 集光点位置検出方法 |
| JP6998128B2 (ja) * | 2017-04-25 | 2022-01-18 | 株式会社ディスコ | サンプルウエーハ及びウエーハの形状確認方法 |
| JP6932437B2 (ja) | 2017-06-02 | 2021-09-08 | 株式会社ディスコ | レーザ加工装置の光軸確認方法 |
-
2019
- 2019-12-18 JP JP2019228285A patent/JP7417411B2/ja active Active
-
2020
- 2020-01-20 KR KR1020200007394A patent/KR102764811B1/ko active Active
- 2020-01-22 MY MYPI2020000379A patent/MY204612A/en unknown
- 2020-01-28 SG SG10202000757YA patent/SG10202000757YA/en unknown
- 2020-02-04 CN CN202010079650.5A patent/CN111564381B/zh active Active
- 2020-02-10 TW TW109104072A patent/TWI843804B/zh active
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20050079691A1 (en) * | 2003-10-10 | 2005-04-14 | Applied Materials, Inc. | Methods of selective deposition of heavily doped epitaxial SiGe |
| KR20170017728A (ko) * | 2015-08-07 | 2017-02-15 | 가부시기가이샤 디스코 | 검사용 웨이퍼 및 검사용 웨이퍼의 사용 방법 |
| JP2017037912A (ja) | 2015-08-07 | 2017-02-16 | 株式会社ディスコ | 検査用ウエーハおよび検査用ウエーハの使用方法 |
| KR20170107900A (ko) * | 2016-03-16 | 2017-09-26 | 가부시기가이샤 디스코 | 피가공물의 내부 검출 장치 및 내부 검출 방법 |
| KR20180105079A (ko) * | 2017-03-14 | 2018-09-27 | 가부시기가이샤 디스코 | 레이저 가공 장치 |
| KR20190008111A (ko) * | 2017-07-14 | 2019-01-23 | 가부시기가이샤 디스코 | 웨이퍼의 가공 방법 |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20240112902A1 (en) * | 2022-09-30 | 2024-04-04 | Disco Corporation | Processing method of bonded wafer and processing apparatus |
| US12532715B2 (en) * | 2022-09-30 | 2026-01-20 | Disco Corporation | Processing method of bonded wafer |
| US20240194501A1 (en) * | 2022-12-07 | 2024-06-13 | Disco Corporation | Wafer processing apparatus |
| US12479048B2 (en) * | 2022-12-07 | 2025-11-25 | Disco Corporation | Wafer processing apparatus |
Also Published As
| Publication number | Publication date |
|---|---|
| TW202030813A (zh) | 2020-08-16 |
| JP2020136662A (ja) | 2020-08-31 |
| SG10202000757YA (en) | 2020-09-29 |
| KR102764811B1 (ko) | 2025-02-06 |
| CN111564381B (zh) | 2025-10-17 |
| MY204612A (en) | 2024-09-05 |
| CN111564381A (zh) | 2020-08-21 |
| JP7417411B2 (ja) | 2024-01-18 |
| TWI843804B (zh) | 2024-06-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR102764811B1 (ko) | 확인 방법 | |
| JP7254416B2 (ja) | 被加工物の切削方法 | |
| CN106346131B (zh) | 激光加工装置 | |
| JP5459484B2 (ja) | ダイシング装置及びダイシング方法 | |
| JP6281328B2 (ja) | レーザーダイシング装置及びレーザーダイシング方法 | |
| TW201714696A (zh) | 檢查用晶圓及檢查用晶圓的使用方法 | |
| CN108857086B (zh) | 激光加工方法 | |
| KR20190039007A (ko) | 육방정 단결정 잉곳 및 웨이퍼의 가공 방법 | |
| KR20130142926A (ko) | 레이저 가공 장치 | |
| JP7043124B2 (ja) | ウェーハの加工方法 | |
| CN110625275A (zh) | 激光加工装置 | |
| CN103659002B (zh) | 加工装置 | |
| KR102231739B1 (ko) | 레이저 광선의 검사 방법 | |
| JP4813993B2 (ja) | ウエーハのレーザー加工方法 | |
| JP5495869B2 (ja) | レーザー加工溝の確認方法 | |
| CN106256476A (zh) | 激光加工装置 | |
| US9149886B2 (en) | Modified layer forming method | |
| KR20160063978A (ko) | 투과 레이저 빔의 검출 방법 | |
| KR20210015637A (ko) | 레이저 가공 장치 | |
| JP6224462B2 (ja) | レーザー加工装置における加工送り機構の作動特性検出方法およびレーザー加工装置 | |
| JP7330624B2 (ja) | レーザー加工装置及び被加工物の加工方法 | |
| JP6099507B2 (ja) | 切削方法 | |
| JP2020182960A (ja) | レーザー加工装置 | |
| JP2013010124A (ja) | レーザ加工装置 | |
| JP2024167606A (ja) | 加工装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0109 | Patent application |
St.27 status event code: A-0-1-A10-A12-nap-PA0109 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| A201 | Request for examination | ||
| PA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-PA0201 |
|
| D13-X000 | Search requested |
St.27 status event code: A-1-2-D10-D13-srh-X000 |
|
| D14-X000 | Search report completed |
St.27 status event code: A-1-2-D10-D14-srh-X000 |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
St.27 status event code: A-1-2-D10-D22-exm-PE0701 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
St.27 status event code: A-2-4-F10-F11-exm-PR0701 |
|
| PR1002 | Payment of registration fee |
St.27 status event code: A-2-2-U10-U11-oth-PR1002 Fee payment year number: 1 |
|
| PG1601 | Publication of registration |
St.27 status event code: A-4-4-Q10-Q13-nap-PG1601 |
|
| P22-X000 | Classification modified |
St.27 status event code: A-4-4-P10-P22-nap-X000 |