KR20220080268A - 금속판재로 제작하는 금형 - Google Patents
금속판재로 제작하는 금형 Download PDFInfo
- Publication number
- KR20220080268A KR20220080268A KR1020200169188A KR20200169188A KR20220080268A KR 20220080268 A KR20220080268 A KR 20220080268A KR 1020200169188 A KR1020200169188 A KR 1020200169188A KR 20200169188 A KR20200169188 A KR 20200169188A KR 20220080268 A KR20220080268 A KR 20220080268A
- Authority
- KR
- South Korea
- Prior art keywords
- mold
- metal
- base material
- manufacturing
- cost
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/26—Moulds
- B29C45/2602—Mould construction elements
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D22/00—Shaping without cutting, by stamping, spinning, or deep-drawing
- B21D22/20—Deep-drawing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D37/00—Tools as parts of machines covered by this subclass
- B21D37/10—Die sets; Pillar guides
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D17/00—Pressure die casting or injection die casting, i.e. casting in which the metal is forced into a mould under high pressure
- B22D17/20—Accessories: Details
- B22D17/22—Dies; Die plates; Die supports; Cooling equipment for dies; Accessories for loosening and ejecting castings from dies
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23P—METAL-WORKING NOT OTHERWISE PROVIDED FOR; COMBINED OPERATIONS; UNIVERSAL MACHINE TOOLS
- B23P15/00—Making specific metal objects by operations not covered by a single other subclass or a group in this subclass
- B23P15/24—Making specific metal objects by operations not covered by a single other subclass or a group in this subclass dies
- B23P15/246—Laminated dies
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/10—Greenhouse gas [GHG] capture, material saving, heat recovery or other energy efficient measures, e.g. motor control, characterised by manufacturing processes, e.g. for rolling metal or metal working
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
고가격인 금형을 제작하는데 있어서, 금형의 기초모재로 통금속을 사용하지 않고, 저가재질의 금속판재를 절단하여 2겹 이상 적층하고, 용접하여 사용한다. 금속판재 기초모재 상부에 필요한 금속으로 육성용접후 가공하여 금형표면을 최종표면을 형성한다. 금형의 재료비, 가공비를 줄이는 특허이다.
Description
본 발명은 금형의 제조방법 및 금형에 대한 것으로, 보다 상세하게는 기초모재를 기존 통금속에서 금속판재의 적층된 조합으로 변경하여 비용절감 효과를 얻기위한 것이다.
제품을 대량 생산하기 위해 사용하는 금형은 대부분 금속재질로 가공되며, 전체 크기가 제품보다 1.5 ~ 2배 정도 커야하고, 요구되는 강도, 열적인 성질, 내마모, 내구성 등이 좋은 금속을 기초모재로 사용하므로, 일반금속 대비 고가의 재질이고 가공시간도 많이 소요되어 제조가격이 비싸다. 이러한 고가격인 금형의 원가절감을 위해 다양한 제작방식이 제안되고 있다.
고가격인 금형의 제작비용을 줄이기 위해서 저가 금속재료의 사용, 금형 표면부의 국부적인 강화, 기존금형의 재활용, 금형베이스(Mould Base)의 표준화 및 재활용 등 다양한 방법을 사용하고 있다.
본 발명은 금형의 재료비, 가공비를 줄여 제작원가를 절감하기 위한 제작 방식에 대한 것이다.
금형의 제작 원가를 줄이기위해서 재료비와 가공비의 절감방안으로 금속 성질이 낮고 저가인 금속판재를 주재료로 사용하여 적층하고 서로 용접하여 형상가공전의 기초모재로 사용하고자 한다. 또한 부하가 많이 걸리는 금형표면부위에는 기존과 같은 금형강에 요구하는 성질의 재질로 육성용접(padding)하여 필요한 표면을 국부적으로 형성하고자 한다.
금형의 제조원가가 줄어들어 제품개발시 초기소요비용의 절감효과를 얻을 수 있다. 금형의 제조시간이 줄어들어 개발기간의 축소가 가능하다. 저부하/단수명을 요구하는 금형일 경우에 보다 적용성이 높으며, 금형의 감가상각비가 줄어들어 제품원가의 절감효과를 볼 수 있다.
도 1은 컵모양의 제품 제조시 일반적인 통금속 기초모재사용 상/하 금형의 단면도
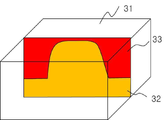
도 2는 도 1의 코어금형부를 제작할 때 통금속 기초모재 및 절삭으로 제거하는 부위 단면
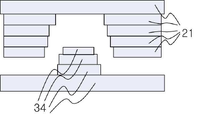
도 3은 금속판재를 재단/절단하고 금형의 기초모재로 사용하기 위해 적층한 단면
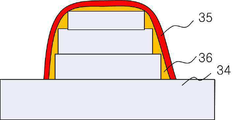
도 4은 도3의 코어금형부 기초모재를 육성용접후와 기계가공후 최종 차이 단면확대
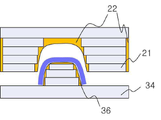
도 5는 본발명의 금속판재 기초모재를 사용하여 최종가공한 상/하 금형의 단면도
도 2는 도 1의 코어금형부를 제작할 때 통금속 기초모재 및 절삭으로 제거하는 부위 단면
도 3은 금속판재를 재단/절단하고 금형의 기초모재로 사용하기 위해 적층한 단면
도 4은 도3의 코어금형부 기초모재를 육성용접후와 기계가공후 최종 차이 단면확대
도 5는 본발명의 금속판재 기초모재를 사용하여 최종가공한 상/하 금형의 단면도
금형(金型 Die & mould)은 대상재료의 소성(塑性 Plasticity), 전연성, 유동성등의 성질을 이용하여 재료를 가공성형하여 제품을 생산하는 도구로서 금속재료를 사용하여 만들어진 형(型)을 말하며『동일형상, 동일규격의 제품을 대량 생산하기 위해 모체가 되는 틀』의 통칭이다.
금형은 가공대상품의 재질, 공법, 제품의 속성 등에 따라 다양한 분류가 가능하며, 프레스금형(Press Die)-강판, 사출금형(Injection Mould)-플라스틱, 다이캐스팅금형(Die Casting Mould)-알미늄 및 저용융점 금속, 단조 금형(Forging Die)-금속 비금속, 고무 금형(Rubber Mould)-고무, 유리 금형(Glass Mould)-유리, 분말야금 금형(Powder Metallurgy Mould)-금속 및 비금속, 요업 금형(Ceramic Mould)등이 있다.
금형으로 가공되는 금속(주로 공구강·특수강)의 요구 특성은 사용·적용 영역, 가공 방법, 정도나 생산 방식에 따라 다르지만, ①내마모성, ②내크랙성, ③경면성, ④주름가공성, ⑤내열성, ⑥내결손성, ⑦내열응력·내피로특성, ⑧고인성·연성, ⑨기계가공성, ⑩내식성, ⑪용접성 등이 요구된다. 이러한 요구특성은 일반적인 금속이나 금속재료의 제강, 제련, 합금 등이 반영되어 재료비용이 높아지고, 제품형상으로 가공할 때 가공비, 가공후 열처리 등의 비용도 높아져서 전체 금형의 제조가격은 매우 높은것이 일반적이다.
금형을 요구수명의 길이에 따라 분류하면 사용시 사출횟수에 따라 5 단계로 클래스로 구분된다. 첫 번째 클래스 100 만회 이상, 두 번째 클래스 500,000 ~ 1 백만 회, 세 번째 클래스 300,000 ~ 500,000회, 네 번째 클래스는 100,000와 300,000회, 다섯 번째 클래스는 100,000 번 미만으로 구분된다. 이러한 구분에 따라 가공 재료 종류, 금형크기, 정밀도 등이 달라지므로 금형 비용이 달라진다. 제품에 대한 소비자의 요구가 점점 다변화되면서 1가지 사양의 제품을 대량으로 생산하는 것보다 변종의 제품으로 소량 다품종 제품을 생산하는 시대가 되었다. 이에 따라서 장수명의 단일 금형보다는 단수명의 다수의 변종금형이 필요하다. 단수명이라도 다수의 금형을 제작하는것은 비용측면에서, 제조사의 개발비용의 부담이 매우 증가되므로, 금형의 단가의 절감에 대한 기술개발이 필요한 이유이다.
본 발명은 위와같은 금형의 제조비용을 낮추는 방안에 대한 내용이다.
도 1은 컵모양 제품(10)을 가상적으로 설정하여 기존의 방식으로 금형을 구성할 때의 구도이다. 일반적으로 금형의 오목한 부위를 캐비티금형부(20), 볼록한 부위를 코어금형부(30)라고 통칭한다. 제품의 형상이 복잡한 경우는 코어(30) 및 캐비티(20)가 여러 조각으로 제작되어 조립하여 사용하지만, 사례와 같은 간단한 형상의 금형은 상/하형으로 2개가 1벌로 제작된다.
기존 제작 가공 방식을 도 2에서 코어의(30) 경우로 예를 들면, 원하는 형상을 1개의 몸체로 제작하기 위해서는 코어금형부 잔여부위와(32) 코어금형부 제거부위(33)를 합친 형상의 통금속 기초모재(31=32+33)에서 출발하여 코어금형부 제거부위(33)를 절삭기계가공, 방전가공 등으로 제거해야 한다. 코어금형부 제거부위(33)의 부피가 클수록 통상 육면체인 통금속 기초모재(31)의 초기 크기가 커지고 제거를 위한 가공비용이 많이 소모되어 금형의 원가상승의 원인이 된다.
본 발명의 변경된 방식은 도 3에서와 같이 몇장의 코어금형부 금속판재(34)를 코어의 최종크기보다 작게 각각 절단하고 적층용접하여 금형의 기초모재(21, 34)로 사용한다. 이 때 사용하는 금속판재는(34) 압축강도 정도만 만족하고 기타 기계적인 성질은 중요하지 않는 저가의 일반 재질을 사용하여 재료비를 최소화할 수 있다. 기초모재의 각각의 금속판은 금형 형상 경계면/쿨링채널/이젝션 핀(밀핀)등의 필요 부위를 고려하여 사전에 재단하여 준비하며, 각각 다른 두께와 형상으로 재단할 수 있다. 압연 등으로 제조된 금속판재는 재단시 레이저절단, 플라즈마절단 등으로 수직/경사 절단이 가능하므로 재료의 절삭가공비를 최소화 할 수 있다. 기초모재는 적층한 금속판들을 겹치기/변두리형 용접으로 접합하여 완성한다. 이 과정중에 3차원적인 쿨링채널의 형성이 가능하여 금형의 쿨링성능을 향상시키는 매우 중요한 사용시 성능향상/생산성 향상이 부가적으로 가능하다.
완성된 금속판재 기초모재에 정밀한 금형 표면을 가공하기 위해 도 4에서와 같이 기초모재의 외곽부위를 최종 코어 크기보다 약간 높게(35) 육성용접(padding)을 수행한다. 필요한 치수보다 약간 높게 육성된 코어금형부는 용접육성 후 가공전 형상(35)에서 코어금형부 기계 가공후 형상(36)까지 약간의 두께부위를 정밀가공 또는 방전가공으로 제거하면 가공을 최소화 할 수 있다. 이때 최종적으로 남을 금형 표면부(36)는 금형 고유의 기계적, 열적, 화학적인 성질을 요구하므로 이에 적합한 금형용 금속을 육성용접시 용가재로 사용한다.
이와같이 기초모재는 저가의 재단된 금속판재(34)를 용접하여 사용하고, 고가격인 금형용 금속은 금형의 표면부(35, 36)에만 육성용접시 용가재 형태로 최소한으로 사용하고, 용접으로 육성한 부위를 최소한의 기계가공 및 방전가공으로 불필요한 부위(35)를 제거하므로 금형제작의 전체공정에서 재료비, 가공비 단가를 최소화할 수 있다.
상기 서술은 금속판재(34)를 기초모재로 사용하여 코어금형(30)을 제작하는 사례이다. 동일한 방법을 캐비티금형(20)에도 적용하여 도 5와 같이 상/하형 금형을 제작할 수 있다.
또한, 상기 서술은 일반적으로 코어와 캐비티가 있는 금형에 대한 사례이다. 본발명의 적용범위는 기존 방식인 통금속 기초모재의 연속체 강도 대비 금속판재 기초모재의 용접강도에 따라 저수명 ~ 고수명의 기존 금형을 대치할 수 있다. 플라스틱 사출금형은 기초모재의 강성이 상대적으로 작게 요구되므로 우선적으로 적용성이 높고, 코어와 캐비티구조가 있는 금형중 다이캐스팅, 딥드로잉 프레스금형 등에도 사용할 수 있는 방식이다.
10: 컵모양 제품 형상 단면
20: 캐비티금형부
21: 캐비티금형부 금속판재 기초모재
22: 캐비티금형부 용접 및 육성용접부
30: 코어금형부
31: 코어금형 통금속 기초모재
32: 통금속 기초모재 가공후 코어금형부
33: 통금속 기초모재에서 가공으로 제거하는 부위
34: 코어금형부 금속판재 기초모재
35: 코어금형부 용접육성후 가공전 형상(가공으로 제거하는 부위)
36: 코어금형부 기계 가공(절삭 폴리싱 등)후 최종 형상
20: 캐비티금형부
21: 캐비티금형부 금속판재 기초모재
22: 캐비티금형부 용접 및 육성용접부
30: 코어금형부
31: 코어금형 통금속 기초모재
32: 통금속 기초모재 가공후 코어금형부
33: 통금속 기초모재에서 가공으로 제거하는 부위
34: 코어금형부 금속판재 기초모재
35: 코어금형부 용접육성후 가공전 형상(가공으로 제거하는 부위)
36: 코어금형부 기계 가공(절삭 폴리싱 등)후 최종 형상
Claims (4)
- 고가의 금형 가공용 기초모재로 통금속을 사용하지 않고, 저가의 금속판재를 2겹 이상 적층하고, 용접으로 접합하여 기초모재로 사용하는 제작 방식을 사용한 플라스틱 사출용 금형
- 고가의 금형 가공용 기초모재로 통금속을 사용하지 않고, 저가의 금속판재를 2겹 이상 적층하고, 용접으로 접합하여 기초모재로 사용하는 제작 방식을 사용한 다이캐스팅용 금형
- 고가의 금형 가공용 기초모재로 통금속을 사용하지 않고, 저가의 금속판재를 2겹 이상 적층하고, 용접으로 접합하여 기초모재로 사용하는 제작 방식을 사용한 딥드로잉 프레스용 금형
- 저가의 금속판재를 적층하고 용접한 기초모재의 필요부위에 고가의 금형용 금속을 국부적으로 육성용접한 후 가공해서 금형 표면으로 사용하는 제작 방식을 사용한 금형
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020200169188A KR20220080268A (ko) | 2020-12-07 | 2020-12-07 | 금속판재로 제작하는 금형 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020200169188A KR20220080268A (ko) | 2020-12-07 | 2020-12-07 | 금속판재로 제작하는 금형 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20220080268A true KR20220080268A (ko) | 2022-06-14 |
Family
ID=81980153
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020200169188A Withdrawn KR20220080268A (ko) | 2020-12-07 | 2020-12-07 | 금속판재로 제작하는 금형 |
Country Status (1)
| Country | Link |
|---|---|
| KR (1) | KR20220080268A (ko) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115229437A (zh) * | 2022-07-04 | 2022-10-25 | 西北稀有金属材料研究院宁夏有限公司 | 旋转挤压成形钢包套端盖加工方法及相应的模具和刀具 |
-
2020
- 2020-12-07 KR KR1020200169188A patent/KR20220080268A/ko not_active Withdrawn
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115229437A (zh) * | 2022-07-04 | 2022-10-25 | 西北稀有金属材料研究院宁夏有限公司 | 旋转挤压成形钢包套端盖加工方法及相应的模具和刀具 |
| CN115229437B (zh) * | 2022-07-04 | 2024-02-13 | 西北稀有金属材料研究院宁夏有限公司 | 旋转挤压成形钢包套端盖加工方法及相应的模具和刀具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN108296715B (zh) | 一种采用锻造和增材制造复合成形金属大型构件的方法 | |
| CN105195745B (zh) | 一种利用粉末注射成形技术制造手机中框的方法 | |
| CN104015009B (zh) | 一种手机中框、后盖的制备方法 | |
| TWI485265B (zh) | 鋁或鋁合金的鍛造方法 | |
| US9308567B2 (en) | Method of manufacturing press mold for mass-producing hot stamping cold trim and press mold for mass-producing hot stamping cold trim manufactured using the same | |
| JP2015224363A (ja) | 金型用鋼及び金型 | |
| JP2015221933A (ja) | 金型用鋼及び金型 | |
| CN108213304B (zh) | 一种拳头式仿生结构大型热锻模具及其制造方法 | |
| CN102179464B (zh) | 一种汽车用发电机爪极成形工艺 | |
| KR20120125606A (ko) | 내연기관용 피스톤을 제조하기 위한 방법 및 상기 방법에 의해 제조할 수 있는 피스톤 | |
| CN103009023A (zh) | 一种塑料成型模具的制造方法 | |
| KR101869140B1 (ko) | 3차원 메탈프린터를 이용하여 제조되는 전단금형 | |
| CN106334720B (zh) | 一种改善铝合金冲压型材内部组织结构的模具及制造方法 | |
| KR20180106244A (ko) | 휴대폰 메탈 브래킷 제조방법 | |
| JP2011207143A (ja) | ハイブリッド金型 | |
| JP2010274293A (ja) | ゴルフクラブヘッドの鍛造方法及びそのための金型 | |
| CN100411770C (zh) | 发电机磁极精锻成形的方法 | |
| US20220097139A1 (en) | Method for the production of parts made from metal or metal matrix composite and resulting from additive manufacturing followed by an operation involving the forging of said parts | |
| CN103386465A (zh) | 预置温度场金属型模具 | |
| CN102481629A (zh) | 模具 | |
| KR20220071476A (ko) | 단조금형의 펀칭부 강도 증진을 위한 성형방법 | |
| CN205763604U (zh) | 圆饼类零件闭式温精锻成形模具 | |
| CN108262434B (zh) | 一种面向铝合金铸坯的增量模锻成形方法 | |
| RU2833647C1 (ru) | Способ изготовления металлической накладки для упрочнения передней кромки лопатки | |
| Fuh et al. | A Controlled Material Flow Forming Mechanism of Curve Cutter Forging in The Hot Impression Forging of The Medical Instrument |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0109 | Patent application |
St.27 status event code: A-0-1-A10-A12-nap-PA0109 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| PC1203 | Withdrawal of no request for examination |
St.27 status event code: N-1-6-B10-B12-nap-PC1203 |