KR20220143073A - 라미네이트 방법 및 라미네이트 장치 - Google Patents
라미네이트 방법 및 라미네이트 장치 Download PDFInfo
- Publication number
- KR20220143073A KR20220143073A KR1020227031798A KR20227031798A KR20220143073A KR 20220143073 A KR20220143073 A KR 20220143073A KR 1020227031798 A KR1020227031798 A KR 1020227031798A KR 20227031798 A KR20227031798 A KR 20227031798A KR 20220143073 A KR20220143073 A KR 20220143073A
- Authority
- KR
- South Korea
- Prior art keywords
- coating
- web
- curing agent
- gravure
- agent
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
Images


Classifications
-
- C—CHEMISTRY; METALLURGY
- C09—DYES; PAINTS; POLISHES; NATURAL RESINS; ADHESIVES; COMPOSITIONS NOT OTHERWISE PROVIDED FOR; APPLICATIONS OF MATERIALS NOT OTHERWISE PROVIDED FOR
- C09J—ADHESIVES; NON-MECHANICAL ASPECTS OF ADHESIVE PROCESSES IN GENERAL; ADHESIVE PROCESSES NOT PROVIDED FOR ELSEWHERE; USE OF MATERIALS AS ADHESIVES
- C09J5/00—Adhesive processes in general; Adhesive processes not provided for elsewhere, e.g. relating to primers
- C09J5/04—Adhesive processes in general; Adhesive processes not provided for elsewhere, e.g. relating to primers involving separate application of adhesive ingredients to the different surfaces to be joined
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C63/00—Lining or sheathing, i.e. applying preformed layers or sheathings of plastics; Apparatus therefor
- B29C63/02—Lining or sheathing, i.e. applying preformed layers or sheathings of plastics; Apparatus therefor using sheet or web-like material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/04—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length
- B05C1/08—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line
- B05C1/0826—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line the work being a web or sheets
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/04—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length
- B05C1/08—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line
- B05C1/0826—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line the work being a web or sheets
- B05C1/083—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line the work being a web or sheets being passed between the coating roller and one or more backing rollers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/04—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length
- B05C1/08—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line
- B05C1/0826—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line the work being a web or sheets
- B05C1/0834—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line the work being a web or sheets the coating roller co-operating with other rollers, e.g. dosing, transfer rollers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/04—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length
- B05C1/08—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line
- B05C1/0847—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line the circumferential speed of the coating roller and the work speed having same direction but different value
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C9/00—Apparatus or plant for applying liquid or other fluent material to surfaces by means not covered by any preceding group, or in which the means of applying the liquid or other fluent material is not important
- B05C9/08—Apparatus or plant for applying liquid or other fluent material to surfaces by means not covered by any preceding group, or in which the means of applying the liquid or other fluent material is not important for applying liquid or other fluent material and performing an auxiliary operation
- B05C9/12—Apparatus or plant for applying liquid or other fluent material to surfaces by means not covered by any preceding group, or in which the means of applying the liquid or other fluent material is not important for applying liquid or other fluent material and performing an auxiliary operation the auxiliary operation being performed after the application
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/48—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding
- B29C65/52—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding characterised by the way of applying the adhesive
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B37/00—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding
- B32B37/0046—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by constructional aspects of the apparatus
- B32B37/0053—Constructional details of laminating machines comprising rollers; Constructional features of the rollers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B37/00—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding
- B32B37/06—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by the heating method
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B37/00—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding
- B32B37/10—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by the pressing technique, e.g. using action of vacuum or fluid pressure
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B37/00—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding
- B32B37/12—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by using adhesives
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B37/00—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding
- B32B37/14—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by the properties of the layers
- B32B37/16—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by the properties of the layers with all layers existing as coherent layers before laminating
- B32B37/20—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by the properties of the layers with all layers existing as coherent layers before laminating involving the assembly of continuous webs only
- B32B37/203—One or more of the layers being plastic
-
- C—CHEMISTRY; METALLURGY
- C09—DYES; PAINTS; POLISHES; NATURAL RESINS; ADHESIVES; COMPOSITIONS NOT OTHERWISE PROVIDED FOR; APPLICATIONS OF MATERIALS NOT OTHERWISE PROVIDED FOR
- C09J—ADHESIVES; NON-MECHANICAL ASPECTS OF ADHESIVE PROCESSES IN GENERAL; ADHESIVE PROCESSES NOT PROVIDED FOR ELSEWHERE; USE OF MATERIALS AS ADHESIVES
- C09J175/00—Adhesives based on polyureas or polyurethanes; Adhesives based on derivatives of such polymers
-
- C—CHEMISTRY; METALLURGY
- C09—DYES; PAINTS; POLISHES; NATURAL RESINS; ADHESIVES; COMPOSITIONS NOT OTHERWISE PROVIDED FOR; APPLICATIONS OF MATERIALS NOT OTHERWISE PROVIDED FOR
- C09J—ADHESIVES; NON-MECHANICAL ASPECTS OF ADHESIVE PROCESSES IN GENERAL; ADHESIVE PROCESSES NOT PROVIDED FOR ELSEWHERE; USE OF MATERIALS AS ADHESIVES
- C09J175/00—Adhesives based on polyureas or polyurethanes; Adhesives based on derivatives of such polymers
- C09J175/04—Polyurethanes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/04—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length
- B05C1/08—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line
- B05C1/0813—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line characterised by means for supplying liquid or other fluent material to the roller
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B37/00—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding
- B32B37/12—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by using adhesives
- B32B2037/1253—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by using adhesives curable adhesive
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2255/00—Coating on the layer surface
- B32B2255/10—Coating on the layer surface on synthetic resin layer or on natural or synthetic rubber layer
Landscapes
- Chemical & Material Sciences (AREA)
- Organic Chemistry (AREA)
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Fluid Mechanics (AREA)
- Coating Apparatus (AREA)
- Studio Circuits (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
- Laminated Bodies (AREA)
Abstract
Description
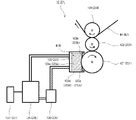
도 2는 제1 도공부의 주요부의 구성을 나타내는 정면도.
도 3은 다이렉트 그라비아 방식의 그라비아 도공기의 구성을 나타내는 정면도.
도 4의 (A), (B) 및 (C)는, 그라비아 롤, 오프셋 롤 및 압동(壓胴)의 배치와 회전 방향의 예를 나타내는 정면도.
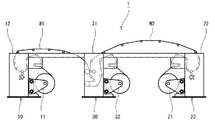
10: 제1 도공 유닛
11: 제1 권출부
12: 제1 도공부
20: 제2 도공 유닛
21: 제2 권출부
22: 제2 도공부
121, 221: 그라비아 롤
122, 222: 오프셋 롤
123, 223: 챔버 닥터
123a, 223a: 저류부
123b, 223b: 닥터 블레이드
123c, 223c: 씰 플레이트
123d, 223d: 사이드 플레이트
124, 224: 압동(壓胴)
125, 225: 도공액 탱크
126, 226: 펌프
127, 227: 온도 조절기
30: 라미네이터
31: 첩합부
32: 권취부
M: 주제
H: 경화제
W1: 제1 웹
W2: 제2 웹
Claims (6)
- 이액 경화형 접착제의 주제 및 경화제 중 어느 한쪽을 도공액으로 하여 제1 웹에 도공하는 제1 도공 공정과,
상기 주제 및 상기 경화제 중, 상기 제1 웹에 도공하여 있지 않는 다른 한쪽을 도공액으로 하여 제2 웹에 도공하는 제2 도공 공정과,
상기 제1 웹의 도공액 도공면과 상기 제2 웹의 도공액 도공면을 첩합시켜서, 상기 주제와 상기 경화제를 반응시켜 고분자량화하는 첩합 공정을 포함하고,
상기 제1 도공 공정 및 상기 제2 도공 공정에서는,
그라비아 도공기에 의해, 상기 주제 또는 상기 경화제를 도공하는,
것을 특징으로 하는 라미네이트 방법. - 제1항에 있어서,
상기 주제는 폴리올이고, 상기 경화제는 이소시아네이트이고,
상기 첩합 공정에서는,
상기 주제와 상기 경화제를 결합시켜 폴리우레탄 수지로 하는,
것을 특징으로 하는 라미네이트 방법. - 제1항 또는 제2항에 있어서,
상기 그라비아 도공기는,
챔버 닥터(Chamber Doctor)를 갖는 오프셋 그라비아 도공기인,
것을 특징으로 하는 라미네이트 방법. - 제1항 내지 제3항 중 어느 한 항에 있어서,
상기 제1 도공 공정의 도공량 및 상기 제2 도공 공정의 도공량은,
0.3~3.0g/㎡인,
것을 특징으로 하는 라미네이트 방법. - 이액 경화형 접착제의 주제 및 경화제 중 어느 한쪽을 도공액으로 하여 제1 웹에 도공하는 제1 도공부와,
상기 주제 및 상기 경화제 중, 상기 제1 웹에 도공하여 있지 않는 다른 한쪽을 도공액으로 하여 제2 웹에 도공하는 제2 도공부와,
상기 제1 웹의 도공액 도공면과 상기 제2 웹의 도공액 도공면을 첩합시켜서, 상기 주제와 상기 경화제를 반응시켜 고분자량화하는 첩합부를 구비하고,
상기 제1 도공부 및 상기 제2 도공부는 그라비아 도공기인,
것을 특징으로 하는 라미네이트 장치. - 제5항에 있어서,
상기 주제는 폴리올이고, 상기 경화제는 이소시아네이트이고,
상기 첩합부는, 상기 주제와 상기 경화제를 결합시켜 폴리우레탄 수지로 하는,
것을 특징으로 하는 라미네이트 장치.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2020057494 | 2020-03-27 | ||
| JPJP-P-2020-057494 | 2020-03-27 | ||
| PCT/JP2021/010565 WO2021193226A1 (ja) | 2020-03-27 | 2021-03-16 | ラミネート方法及びラミネート装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20220143073A true KR20220143073A (ko) | 2022-10-24 |
Family
ID=77892059
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020227031798A Ceased KR20220143073A (ko) | 2020-03-27 | 2021-03-16 | 라미네이트 방법 및 라미네이트 장치 |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US20230104876A1 (ko) |
| EP (1) | EP4129630A4 (ko) |
| JP (1) | JP7079437B2 (ko) |
| KR (1) | KR20220143073A (ko) |
| CN (1) | CN115315349A (ko) |
| TW (1) | TWI836202B (ko) |
| WO (1) | WO2021193226A1 (ko) |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5651172B2 (ko) | 1974-02-01 | 1981-12-03 | ||
| JPS58122074A (ja) | 1982-01-18 | 1983-07-20 | Sumitomo Heavy Ind Ltd | 無溶剤型ラミネ−タ用2液接着剤塗工装置 |
| WO2018128032A1 (ja) | 2017-01-05 | 2018-07-12 | 三井化学株式会社 | 二液硬化型接着剤組成物、ラミネートフィルムおよびその製造方法 |
| JP6512256B2 (ja) | 2016-03-25 | 2019-05-15 | Dic株式会社 | 2液硬化型ラミネート接着剤、その硬化物、積層フィルムの製造方法、及び2液硬化型ラミネート接着剤用アミン溶液 |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4324886A (en) | 1980-05-06 | 1982-04-13 | Phillips Petroleum Company | Arylene sulfide polymer prepared from aminoalkanoate |
| JPS58189059A (ja) * | 1982-04-02 | 1983-11-04 | Olympus Optical Co Ltd | グラビアロ−ル型塗工機 |
| DE102009027329A1 (de) | 2009-06-30 | 2011-01-05 | Henkel Ag & Co. Kgaa | 2-Komponenten Kaschierklebstoff |
| JP6227923B2 (ja) * | 2012-08-03 | 2017-11-08 | 協立化学産業株式会社 | 積層フィルムの製造方法、接着剤組成物キット及び反応開始剤組成物 |
| WO2015002749A1 (en) * | 2013-07-01 | 2015-01-08 | Mark Andy, Inc. | Method and apparatus for in-line solventless lamination |
| JP5815645B2 (ja) * | 2013-11-14 | 2015-11-17 | 日東電工株式会社 | 光学フィルムの製造方法、光学フィルムおよび画像表示装置 |
| CN106903969B (zh) * | 2016-05-10 | 2022-01-25 | 陶氏环球技术有限责任公司 | 用于形成包含包括胺引发的多元醇的双组分无溶剂胶粘剂组合物的层压体的方法 |
| CN111246991B (zh) * | 2017-10-24 | 2023-07-25 | Dic株式会社 | 层压装置以及层压方法 |
| CN110481139A (zh) * | 2018-05-14 | 2019-11-22 | 无锡莱恩科技有限公司 | 一种基于双组分胶粘剂的复合材料的制造方法及系统 |
-
2021
- 2021-03-16 WO PCT/JP2021/010565 patent/WO2021193226A1/ja not_active Ceased
- 2021-03-16 JP JP2022509972A patent/JP7079437B2/ja active Active
- 2021-03-16 CN CN202180022591.0A patent/CN115315349A/zh active Pending
- 2021-03-16 EP EP21775553.7A patent/EP4129630A4/en active Pending
- 2021-03-16 US US17/913,518 patent/US20230104876A1/en not_active Abandoned
- 2021-03-16 KR KR1020227031798A patent/KR20220143073A/ko not_active Ceased
- 2021-03-24 TW TW110110668A patent/TWI836202B/zh not_active IP Right Cessation
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5651172B2 (ko) | 1974-02-01 | 1981-12-03 | ||
| JPS58122074A (ja) | 1982-01-18 | 1983-07-20 | Sumitomo Heavy Ind Ltd | 無溶剤型ラミネ−タ用2液接着剤塗工装置 |
| JP6512256B2 (ja) | 2016-03-25 | 2019-05-15 | Dic株式会社 | 2液硬化型ラミネート接着剤、その硬化物、積層フィルムの製造方法、及び2液硬化型ラミネート接着剤用アミン溶液 |
| WO2018128032A1 (ja) | 2017-01-05 | 2018-07-12 | 三井化学株式会社 | 二液硬化型接着剤組成物、ラミネートフィルムおよびその製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| EP4129630A4 (en) | 2024-05-08 |
| WO2021193226A1 (ja) | 2021-09-30 |
| EP4129630A1 (en) | 2023-02-08 |
| US20230104876A1 (en) | 2023-04-06 |
| TWI836202B (zh) | 2024-03-21 |
| JPWO2021193226A1 (ko) | 2021-09-30 |
| CN115315349A (zh) | 2022-11-08 |
| TW202140288A (zh) | 2021-11-01 |
| JP7079437B2 (ja) | 2022-06-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6593950B2 (ja) | ラミネート装置 | |
| CN103640315B (zh) | 多功能覆膜铁生产线 | |
| CN108290364B (zh) | 加湿装置及瓦楞机 | |
| JP4498148B2 (ja) | 液体塗布装置、記録装置 | |
| CN219486612U (zh) | 一种双面覆膜装置 | |
| CN113246646B (zh) | 一种局部镀铝多介质防伪转移膜及其生产设备和制备方法 | |
| JP7079437B2 (ja) | ラミネート方法及びラミネート装置 | |
| GB2213406A (en) | Coating apparatus | |
| CN114801457A (zh) | 一种高质量覆膜装置 | |
| JPH0143585B2 (ko) | ||
| JP5453961B2 (ja) | ダイボンディングフィルム製造方法及びこれに用いられるコンマコータ塗工装置 | |
| TWI695908B (zh) | 用於在真空中的一可撓性基板之連續處理的設備及其方法 | |
| CN214234802U (zh) | 一种双面涂布设备 | |
| JP5098023B2 (ja) | 塗布装置 | |
| US6464783B1 (en) | Apparatus for manufacturing prepreg | |
| KR100889903B1 (ko) | 액화천연가스 운반선 화물창의 트리플렉스 자동접착장치 | |
| JP5231021B2 (ja) | コーティング・ブレードまたはドクタリング・ブレードを製造する方法 | |
| CN219765838U (zh) | 一种陶瓷网纹辊封孔装置 | |
| CN223850024U (zh) | 一种连接管保温膜多层压合装置 | |
| CN110815835B (zh) | 一种双色铝框包覆方法 | |
| CN120816715A (zh) | 一种用于冰柜内胆的新材料加工工艺及其设备 | |
| WO2023176345A1 (ja) | 積層フィルムの製造方法および積層フィルム並びに包装容器 | |
| JP2008055777A (ja) | 段ボール紙の製造方法及び装置 | |
| JP3054942B2 (ja) | 溶接缶胴用ブランク | |
| CN114347630A (zh) | 一种包装膜无溶剂复合方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0105 | International application |
St.27 status event code: A-0-1-A10-A15-nap-PA0105 |
|
| PA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-PA0201 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| E13-X000 | Pre-grant limitation requested |
St.27 status event code: A-2-3-E10-E13-lim-X000 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| B15 | Application refused following examination |
Free format text: ST27 STATUS EVENT CODE: N-2-6-B10-B15-EXM-PE0601 (AS PROVIDED BY THE NATIONAL OFFICE) |
|
| PE0601 | Decision on rejection of patent |
St.27 status event code: N-2-6-B10-B15-exm-PE0601 |
|
| P11 | Amendment of application requested |
Free format text: ST27 STATUS EVENT CODE: A-2-2-P10-P11-NAP-X000 (AS PROVIDED BY THE NATIONAL OFFICE) |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |