KR20220160148A - 고압 저장 용기 및 그 제조 방법 - Google Patents
고압 저장 용기 및 그 제조 방법 Download PDFInfo
- Publication number
- KR20220160148A KR20220160148A KR1020210067510A KR20210067510A KR20220160148A KR 20220160148 A KR20220160148 A KR 20220160148A KR 1020210067510 A KR1020210067510 A KR 1020210067510A KR 20210067510 A KR20210067510 A KR 20210067510A KR 20220160148 A KR20220160148 A KR 20220160148A
- Authority
- KR
- South Korea
- Prior art keywords
- boss
- circumferential surface
- coupling
- injection part
- liner
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images



Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C1/00—Pressure vessels, e.g. gas cylinder, gas tank, replaceable cartridge
- F17C1/005—Storage of gas or gaseous mixture at high pressure and at high density condition, e.g. in the single state phase
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C13/00—Details of vessels or of the filling or discharging of vessels
- F17C13/002—Details of vessels or of the filling or discharging of vessels for vessels under pressure
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60K—ARRANGEMENT OR MOUNTING OF PROPULSION UNITS OR OF TRANSMISSIONS IN VEHICLES; ARRANGEMENT OR MOUNTING OF PLURAL DIVERSE PRIME-MOVERS IN VEHICLES; AUXILIARY DRIVES FOR VEHICLES; INSTRUMENTATION OR DASHBOARDS FOR VEHICLES; ARRANGEMENTS IN CONNECTION WITH COOLING, AIR INTAKE, GAS EXHAUST OR FUEL SUPPLY OF PROPULSION UNITS IN VEHICLES
- B60K15/00—Arrangement in connection with fuel supply of combustion engines or other fuel consuming energy converters, e.g. fuel cells; Mounting or construction of fuel tanks
- B60K15/03—Fuel tanks
- B60K2015/03032—Manufacturing of fuel tanks
- B60K2015/03039—Manufacturing of fuel tanks made of a combination of non metallic and metallic materials
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60K—ARRANGEMENT OR MOUNTING OF PROPULSION UNITS OR OF TRANSMISSIONS IN VEHICLES; ARRANGEMENT OR MOUNTING OF PLURAL DIVERSE PRIME-MOVERS IN VEHICLES; AUXILIARY DRIVES FOR VEHICLES; INSTRUMENTATION OR DASHBOARDS FOR VEHICLES; ARRANGEMENTS IN CONNECTION WITH COOLING, AIR INTAKE, GAS EXHAUST OR FUEL SUPPLY OF PROPULSION UNITS IN VEHICLES
- B60K15/00—Arrangement in connection with fuel supply of combustion engines or other fuel consuming energy converters, e.g. fuel cells; Mounting or construction of fuel tanks
- B60K15/03—Fuel tanks
- B60K2015/03309—Tanks specially adapted for particular fuels
- B60K2015/03315—Tanks specially adapted for particular fuels for hydrogen
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C2201/00—Vessel construction, in particular geometry, arrangement or size
- F17C2201/01—Shape
- F17C2201/0104—Shape cylindrical
- F17C2201/0109—Shape cylindrical with exteriorly curved end-piece
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C2201/00—Vessel construction, in particular geometry, arrangement or size
- F17C2201/05—Size
- F17C2201/056—Small (<1 m3)
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C2203/00—Vessel construction, in particular walls or details thereof
- F17C2203/06—Materials for walls or layers thereof; Properties or structures of walls or their materials
- F17C2203/0602—Wall structures; Special features thereof
- F17C2203/0604—Liners
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C2205/00—Vessel construction, in particular mounting arrangements, attachments or identifications means
- F17C2205/03—Fluid connections, filters, valves, closure means or other attachments
- F17C2205/0302—Fittings, valves, filters, or components in connection with the gas storage device
- F17C2205/0305—Bosses, e.g. boss collars
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C2209/00—Vessel construction, in particular methods of manufacturing
- F17C2209/21—Shaping processes
- F17C2209/2109—Moulding
- F17C2209/2127—Moulding by blowing
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C2209/00—Vessel construction, in particular methods of manufacturing
- F17C2209/22—Assembling processes
- F17C2209/228—Assembling processes by screws, bolts or rivets
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C2221/00—Handled fluid, in particular type of fluid
- F17C2221/01—Pure fluids
- F17C2221/011—Oxygen
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C2221/00—Handled fluid, in particular type of fluid
- F17C2221/01—Pure fluids
- F17C2221/012—Hydrogen
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C2221/00—Handled fluid, in particular type of fluid
- F17C2221/03—Mixtures
- F17C2221/032—Hydrocarbons
- F17C2221/033—Methane, e.g. natural gas, CNG, LNG, GNL, GNC, PLNG
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C2260/00—Purposes of gas storage and gas handling
- F17C2260/01—Improving mechanical properties or manufacturing
- F17C2260/011—Improving strength
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C2270/00—Applications
- F17C2270/01—Applications for fluid transport or storage
- F17C2270/0165—Applications for fluid transport or storage on the road
- F17C2270/0168—Applications for fluid transport or storage on the road by vehicles
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/30—Hydrogen technology
- Y02E60/32—Hydrogen storage
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Filling Or Discharging Of Gas Storage Vessels (AREA)
Abstract
Description
도 2는 도 1의 A부분의 확대도이다.
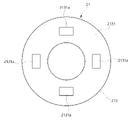
도 3은 본 발명의 일 실시예에 따른 고압 저장 용기의 제 1 보스의 플랜지의 하면을 나타낸 도면이다.
도 4는 본 발명의 일 실시예에 따른 고압 저장 용기 제조 방법의 순서도이다.
20: 보스
21: 제 1 보스 22: 제 2 보스
30: 쉘
Claims (14)
- 통형의 주입부, 상기 주입부를 통해 외부와 연통되는 저장 공간을 구비하고 상기 주입부의 하부에 연결된 본체를 가지는 라이너;
상기 주입부의 외주면을 둘러싸며 배치되는 제 1 보스 및
상기 주입부의 상면과 상기 제 1 보스의 상면을 덮으며 배치되는 중공 몸체, 외주면이 상기 주입부의 내주면과 결합되도록 상기 중공 몸체의 반경방향 내측에서 하측으로 연장되는 제 1 결합부, 내주면이 상기 제 1 보스의 외주면과 결합되도록 상기 중공 몸체의 반경방향 외측에서 하측으로 연장되는 제 2 결합부를 가지는 제 2 보스를 포함하는 고압 저장 용기. - 제 1 항에 있어서,
상기 제 1 결합부의 외주면과 상기 주입부의 내주면은 나사 결합 및 억지 끼워 맞춤 결합 중 어느 하나 이상을 통해 결합되는 고압 저장 용기. - 제 2 항에 있어서,
상기 주입부의 내주면은 하측으로 갈수록 내경이 감소하도록 테이퍼진 부분을 포함하는 고압 저장 용기. - 제 1 항에 있어서,
상기 제 2 결합부의 내주면과 상기 제 1 보스의 외주면은 나사 결합되는 고압 저장 용기. - 제 1 항에 있어서,
상기 제 1 보스의 상면과 상기 중공 몸체의 하면 사이에 배치된 밀폐부재를 더 포함하는 고장 저장 용기. - 제 5 항에 있어서,
상기 중공 몸체는 하면에 원주방향을 따라 상측으로 함입된 홈을 가지고,
상기 밀폐부재는 상기 홈에 삽입 배치되는 씰링 링인 고압 저장 용기. - 제 1 항에 있어서,
상기 제 1 보스는,
외주면이 상기 제 2 결합부의 내주면과 결합되는 결합 원통부 및
상기 결합 원통부의 하부에 연결되고 반경방향 외측으로 돌출되며 하면이 상기 본체의 상면에 접하여 배치되는 플랜지를 포함하는 고압 저장 용기. - 제 7 항에 있어서,
상기 플랜지의 하면 및 상기 본체의 상면 중 어느 하나에는 하나 이상의 오목부가 구비되고 다른 하나에는 상기 오목부가 삽입되는 하나 이상의 돌출부가 구비되는 고압 저장 용기. - 제 8 항에 있어서,
상기 오목부는 상기 플랜지의 하면 또는 상기 본체의 상면에 원주방향을 따라 일정 간격 이격되어 2개 이상 구비되고, 상기 돌출부는 상기 본체의 상면 또는 상기 플랜지의 하면에 상기 오목부에 대응되어 구비되는 고압 저장 용기. - 제 7 항에 있어서,
상기 본체의 상면은 상기 플랜지의 하면 및 반경방향 외측면을 감싸며 배치되는 고압 저장 용기. - 제 7 항에 있어서,
상기 제 1 보스는 상면이 상기 제 2 결합부의 하단을 지지하도록 상기 결합 원통부와 상기 플랜지의 사이에서 상기 결합 원통부에 비하여 반경방향 외측으로 돌출되어 형성되는 지지 원통부를 더 포함하는 고압 저장 용기. - 제 1 항에 있어서,
상기 라이너의 외부면을 덮으며 배치되는 쉘을 더 포함하는 고압 저장 용기. - 통형의 주입부, 상기 주입부를 통해 외부와 연통되는 저장 공간을 구비하고 상기 주입부의 하부에 연결된 본체를 가지는 라이너를 성형하는 단계;
내주면이 상기 주입부의 외주면을 둘러싸도록 제 1 보스를 상기 라이너에 결합시키는 단계 및
상기 주입부의 상면과 상기 제 1 보스의 상면을 덮으며 배치되는 중공 몸체, 외주면이 상기 주입부의 내주면과 결합되도록 상기 중공 몸체의 반경방향 내측에서 하측으로 연장되는 제 1 결합부, 내주면이 상기 제 1 보스의 외주면과 결합되도록 상기 중공 몸체의 반경방향 외측에서 하측으로 연장되는 제 2 결합부를 가지는 제 2 보스를 상기 라이너 및 상기 제 1 보스에 결합시키는 단계를 포함하는 고압 저장 용기 제조 방법. - 제 13 항에 있어서,
상기 라이너를 성형하는 단계에서 상기 라이너는 블로우 몰딩으로 성형되는 고압 저장 용기 제조 방법.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020210067510A KR102645860B1 (ko) | 2021-05-26 | 2021-05-26 | 고압 저장 용기 및 그 제조 방법 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020210067510A KR102645860B1 (ko) | 2021-05-26 | 2021-05-26 | 고압 저장 용기 및 그 제조 방법 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20220160148A true KR20220160148A (ko) | 2022-12-06 |
| KR102645860B1 KR102645860B1 (ko) | 2024-03-08 |
Family
ID=84407584
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020210067510A Active KR102645860B1 (ko) | 2021-05-26 | 2021-05-26 | 고압 저장 용기 및 그 제조 방법 |
Country Status (1)
| Country | Link |
|---|---|
| KR (1) | KR102645860B1 (ko) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2024207595A1 (zh) * | 2023-04-03 | 2024-10-10 | 中材科技(苏州)有限公司 | 一种高效密封的高压iv型瓶密封结构及其制作工艺 |
| US12252297B2 (en) * | 2022-03-29 | 2025-03-18 | Korea Fuel-Tech Corporation | Vehicle fluid storage device and manufacturing method thereof |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20070061710A (ko) | 2005-12-10 | 2007-06-14 | 현대자동차주식회사 | 연료전지 차량의 수소연료탱크 제조장치 및 그 방법 |
| JP2008101677A (ja) * | 2006-10-18 | 2008-05-01 | Hiroshima Univ | 高圧ガス容器 |
| US20110101002A1 (en) * | 2009-11-04 | 2011-05-05 | Gm Global Technology Operations, Inc. | Molding process of liner with divided boss adapter |
| KR20170138755A (ko) * | 2016-06-08 | 2017-12-18 | 태광후지킨 주식회사 | 산업 공정용 압력용기 |
| KR20210038786A (ko) * | 2019-09-30 | 2021-04-08 | 롯데케미칼 주식회사 | 압력 용기용 보스 |
-
2021
- 2021-05-26 KR KR1020210067510A patent/KR102645860B1/ko active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20070061710A (ko) | 2005-12-10 | 2007-06-14 | 현대자동차주식회사 | 연료전지 차량의 수소연료탱크 제조장치 및 그 방법 |
| JP2008101677A (ja) * | 2006-10-18 | 2008-05-01 | Hiroshima Univ | 高圧ガス容器 |
| US20110101002A1 (en) * | 2009-11-04 | 2011-05-05 | Gm Global Technology Operations, Inc. | Molding process of liner with divided boss adapter |
| KR20170138755A (ko) * | 2016-06-08 | 2017-12-18 | 태광후지킨 주식회사 | 산업 공정용 압력용기 |
| KR20210038786A (ko) * | 2019-09-30 | 2021-04-08 | 롯데케미칼 주식회사 | 압력 용기용 보스 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US12252297B2 (en) * | 2022-03-29 | 2025-03-18 | Korea Fuel-Tech Corporation | Vehicle fluid storage device and manufacturing method thereof |
| WO2024207595A1 (zh) * | 2023-04-03 | 2024-10-10 | 中材科技(苏州)有限公司 | 一种高效密封的高压iv型瓶密封结构及其制作工艺 |
Also Published As
| Publication number | Publication date |
|---|---|
| KR102645860B1 (ko) | 2024-03-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5179458B2 (ja) | 圧力容器のシール構造 | |
| RU2528773C2 (ru) | Конструкция горловины напорного резервуара | |
| CN103703298B (zh) | 压力容器 | |
| CN115585385A (zh) | 高压储运瓶阀座和高压储运瓶 | |
| KR102645860B1 (ko) | 고압 저장 용기 및 그 제조 방법 | |
| US11339923B1 (en) | Pressure vessel | |
| EP3889488B1 (en) | Pressure vessel boss and pressure vessel having same | |
| KR20230040243A (ko) | 고압 저장 용기 및 그 제조 방법 | |
| US20220214014A1 (en) | Pressure vessel | |
| KR20230040241A (ko) | 고압 저장 용기 및 그 제조 방법 | |
| KR102757325B1 (ko) | 압력 용기 | |
| KR20220160149A (ko) | 고압 저장 용기 및 그 제조 방법 | |
| KR102760234B1 (ko) | 압력용기의 일체형 실링 가스켓의 제조 방법 | |
| KR102672656B1 (ko) | 고압 저장 용기 및 그 제조 방법 | |
| KR20230071821A (ko) | 고압 저장 용기 | |
| KR102723270B1 (ko) | 고압 저장 용기 및 그 제조 방법 | |
| KR20230040242A (ko) | 고압 저장 용기 및 그 제조 방법 | |
| KR102719092B1 (ko) | 소직경 장축 압력용기 | |
| KR102602578B1 (ko) | 압력 용기 | |
| KR102954465B1 (ko) | 금속 노즐 보스와 수지 라이너의 결합력이 향상된 복합재료 고압저장 용기 | |
| KR20240042771A (ko) | 압력 용기 | |
| KR20240020753A (ko) | 고압 저장 용기 및 그 제조 방법 | |
| KR20260007469A (ko) | 압력 용기 및 이의 제조 방법 | |
| KR20240081214A (ko) | 라이너의 실린더부와 돔부 간 결합력을 강화시킨 압력용기 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0109 | Patent application |
Patent event code: PA01091R01D Comment text: Patent Application Patent event date: 20210526 |
|
| PA0201 | Request for examination |
Patent event code: PA02012R01D Patent event date: 20220304 Comment text: Request for Examination of Application Patent event code: PA02011R01I Patent event date: 20210526 Comment text: Patent Application |
|
| PG1501 | Laying open of application | ||
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20231102 Patent event code: PE09021S01D |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
Patent event code: PE07011S01D Comment text: Decision to Grant Registration Patent event date: 20240301 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
Comment text: Registration of Establishment Patent event date: 20240305 Patent event code: PR07011E01D |
|
| PR1002 | Payment of registration fee |
Payment date: 20240305 End annual number: 3 Start annual number: 1 |
|
| PG1601 | Publication of registration |