KR20220163733A - 연속 용융금속 설비의 도금량 제어방법 - Google Patents
연속 용융금속 설비의 도금량 제어방법 Download PDFInfo
- Publication number
- KR20220163733A KR20220163733A KR1020210072252A KR20210072252A KR20220163733A KR 20220163733 A KR20220163733 A KR 20220163733A KR 1020210072252 A KR1020210072252 A KR 1020210072252A KR 20210072252 A KR20210072252 A KR 20210072252A KR 20220163733 A KR20220163733 A KR 20220163733A
- Authority
- KR
- South Korea
- Prior art keywords
- distance
- coating weight
- air knife
- pressure
- estimation model
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
Images


Classifications
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/14—Removing excess of molten coatings; Controlling or regulating the coating thickness
- C23C2/16—Removing excess of molten coatings; Controlling or regulating the coating thickness using fluids under pressure, e.g. air knives
-
- G—PHYSICS
- G06—COMPUTING OR CALCULATING; COUNTING
- G06N—COMPUTING ARRANGEMENTS BASED ON SPECIFIC COMPUTATIONAL MODELS
- G06N20/00—Machine learning
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Software Systems (AREA)
- Theoretical Computer Science (AREA)
- General Physics & Mathematics (AREA)
- Mathematical Physics (AREA)
- Evolutionary Computation (AREA)
- Physics & Mathematics (AREA)
- Computing Systems (AREA)
- General Engineering & Computer Science (AREA)
- Data Mining & Analysis (AREA)
- Medical Informatics (AREA)
- Computer Vision & Pattern Recognition (AREA)
- Artificial Intelligence (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Coating With Molten Metal (AREA)
Abstract
Description
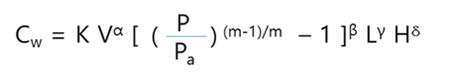
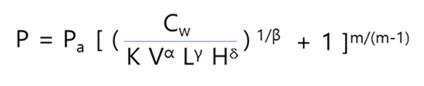

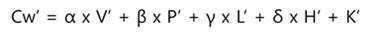

도 2는 도 1에 의한 연속 용융금속 설비에 의한 도금 과정을 나타내는 개념도,
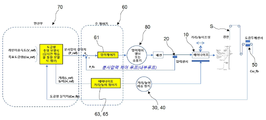
도 3은 본 발명에 따른 연속 용융금속 설비의 도금량 제어시스템을 나타내는 개념도,
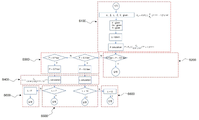
도 4는 본 발명에 따른 도금량 제어방법을 나타내는 논리흐름도,
도 5는 본 발명에 따른 도금량 제어시스템의 제어 과정을 나타내는 개략도.
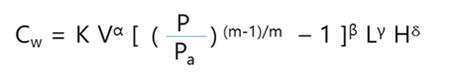

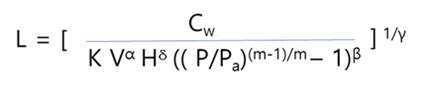


20 : 압력측정센서
30 : 거리조절장치
40 : 높이조절장치
50 : 도금량 측정센서
60 : 주제어기
61 : 압력제어기 63 : 높이제어기
65 : 거리제어기
70 : 연산기(도금량 추정 모델식)
Claims (6)
- (a) 도금량 추정 모델식을 사용하여 목표 도금량에 대한 조업 설정치를 산출하기 위해 에어나이프의 분사압력에 대한 압력운용범위와, 에어나이프 노즐과 강판 간의 거리에 대한 거리운용범위를 설정하고, 상기 거리운용범위 내에서 기준거리를 설정하는 단계(S100);
(b) 분사압력 추정 모델식에 상기 기준거리를 대입하여 분사압력 값을 연산한 후, 연산된 분사압력 값이 상기 압력운용범위 내에 있는 경우 상기 도금량 추정 모델식에 의하여 도금량 제어를 실행하는 단계(S200);
(c) 상기 (b) 단계에서 분사압력 값이 상기 압력운용범위를 벗어나는 경우 압력운용범위의 상한 값 또는 하한 값으로 조업 설정 분사압력 값으로 고정시키는 단계(S300);
(d) 상기 (c) 단계에서 압력운용범위의 상한 값 또는 하한 값을 에어나이프 노즐과 강판 간의 거리 추정 모델식에 대입하여 에어나이프 노즐과 강판간 거리를 연산하는 단계(S400);
(e) 상기 거리 추정 모델식에 의하여 연산된 에어나이프 노즐과 강판 간의 거리가 상기 거리운용범위 내에 있는 경우 상기 도금량 추정 모델식에 의하여 도금량 제어를 실행하는 단계(S500); 및
(f) 상기 거리 추정 모델식에 의하여 연산된 에어나이프 노즐과 강판 간의 거리가 상기 거리운용범위를 벗어나는 경우 상기 에어나이프 노즐과 강판 간의 거리를 상기 거리운용범위의 상한 값 또는 하한 값으로 고정시키고, 상기 도금량 추정 모델식에 의하여 도금량 제어를 실행하는 단계(S600);
를 포함하여 이루어진 연속 용융금속 설비의 도금량 제어방법.
- 제 1 항에 있어서,
상기 도금량 추정 모델식은 수학식 1로 정의되는 것을 특징으로 하는 연속 용융금속 설비의 도금량 제어방법.
――――――수학식 1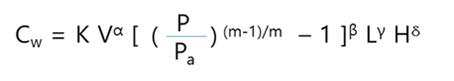
여기서, P : 에어나이프의 분사압력, Pa : 주변 대기압, Cw : 도금 두께, V : 라인 이송속도, L : 에어나이프 노즐과 강판 간의 거리, H : 에어나이프 노즐과 탕면사이의 거리
m : 에어나이프 분사 유체의 기체상수( = 1.4 ), K : 상수, α : 속도 영향지수, β : 압력 영향지수, γ : 거리 영향지수 δ : 높이 영향지수
- 제 2 항에 있어서,
상기 분사압력 추정 모델식은 수학식 2로 정되는 것을 특징으로 하는 연속 용융금속 설비의 도금량 제어방법.
――――――수학식 2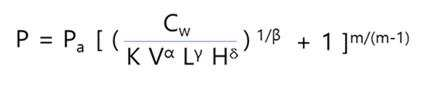
- 제 3 항에 있어서,
상기 거리 추정 모델식은 수학식 3으로 정의되는 것을 특징으로 하는 연속 용융금속 설비의 도금량 제어방법.
――――――수학식 3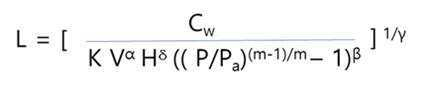
- 제 1 항에 있어서,
상기 도금량 추정 모델식에 대한 적중률을 높이기 위해 최근 일정기간 동안 조업한 실적치를 이용한 학습을 통해 상기 도금량 추정 모델식 함에 내포된 지수 α, β, γ, δ 및 계수 K를 수학식 4에 의하여 최적화하는 것을 특징으로 하는 연속 용융금속 설비의 도금량 제어방법.
――――――수학식 4
여기서,
Cw' = Ln (Cw),, L' = Ln (L), H'= Ln(H), K'= Ln(K)
- 제 1 항 내지 제 5 항 중 어느 한 항에 있어서,
상기 압력운용범위는 0.3bar ~ 0.7bar로 하고, 상기 거리운용범위는 7mm ~ 13mm로 하며, 상기 기준거리는 10mm로 설정되는 것을 특징으로 하는 연속 용융금속 설비의 도금량 제어방법.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020210072252A KR20220163733A (ko) | 2021-06-03 | 2021-06-03 | 연속 용융금속 설비의 도금량 제어방법 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020210072252A KR20220163733A (ko) | 2021-06-03 | 2021-06-03 | 연속 용융금속 설비의 도금량 제어방법 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20220163733A true KR20220163733A (ko) | 2022-12-12 |
Family
ID=84391541
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020210072252A Ceased KR20220163733A (ko) | 2021-06-03 | 2021-06-03 | 연속 용융금속 설비의 도금량 제어방법 |
Country Status (1)
| Country | Link |
|---|---|
| KR (1) | KR20220163733A (ko) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN118621254A (zh) * | 2024-06-26 | 2024-09-10 | 鞍钢股份有限公司 | 一种生产超厚镀层铝锌镁产品的气刀控制方法 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR100815814B1 (ko) | 2006-12-22 | 2008-03-20 | 주식회사 포스코 | 연속도금공정에서의 도금 부착량 제어 방법 및 장치 |
| KR101017830B1 (ko) | 2006-08-28 | 2011-02-28 | 가부시키가이샤 히타치세이사쿠쇼 | 도금 부착량 제어 장치 및 제어 방법 |
| KR101688384B1 (ko) | 2015-07-08 | 2016-12-21 | 주식회사 성화이앤씨 | 연속 용융도금 설비의 도금두께 제어 시스템 및 방법 |
-
2021
- 2021-06-03 KR KR1020210072252A patent/KR20220163733A/ko not_active Ceased
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101017830B1 (ko) | 2006-08-28 | 2011-02-28 | 가부시키가이샤 히타치세이사쿠쇼 | 도금 부착량 제어 장치 및 제어 방법 |
| KR100815814B1 (ko) | 2006-12-22 | 2008-03-20 | 주식회사 포스코 | 연속도금공정에서의 도금 부착량 제어 방법 및 장치 |
| KR101688384B1 (ko) | 2015-07-08 | 2016-12-21 | 주식회사 성화이앤씨 | 연속 용융도금 설비의 도금두께 제어 시스템 및 방법 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN118621254A (zh) * | 2024-06-26 | 2024-09-10 | 鞍钢股份有限公司 | 一种生产超厚镀层铝锌镁产品的气刀控制方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6778258B2 (ja) | 厚さが連続的に変化するストリップ材料のための溶融亜鉛めっき層厚さ制御システムおよび方法 | |
| KR101903298B1 (ko) | 연속 주조기의 2차 냉각 제어 방법 및 2차 냉각 제어 장치 | |
| WO2008078910A1 (en) | Method and apparatus for controllin coating weight in continuous galvanizing process | |
| KR101688384B1 (ko) | 연속 용융도금 설비의 도금두께 제어 시스템 및 방법 | |
| WO2003018859A2 (en) | Apparatus for controlling coating weight on strip in continuous galvanizing process | |
| EP0707897B1 (en) | Adhesion quantity regulation method by gas wiping | |
| KR20200141293A (ko) | 스프레이 건의 위치와 움직임에 대한 도장조건 제어장치 | |
| KR102178674B1 (ko) | 용융 도금 공정에서의 도금량 제어 시스템 | |
| AU2016252193B2 (en) | Apparatus and method for producing hot-dip metal coated steel strip | |
| JPH0192349A (ja) | 溶融金属メッキ付着量制御装置 | |
| KR101879084B1 (ko) | 선행냉각장치 및 이를 포함하는 도금 설비 | |
| JP2022000535A (ja) | 付着量予測モデルの生成方法、めっき付着量の予測方法、めっき付着量制御方法、溶融めっき鋼板の製造方法、及びそれらを実行する装置、並びに品質予測モデルの生成方法 | |
| CN115828748A (zh) | 一种基于神经网络安全调节擦拭喷嘴的喷镀设备 | |
| KR100742834B1 (ko) | 용융 도금 공정에서의 도금량 제어 시스템 | |
| MXPA96005783A (en) | Method and apparatus for controlling the operation of the induction of galvanized and recoc | |
| JPH06322504A (ja) | 溶融めっき鋼板の付着量制御装置 | |
| JP3327351B2 (ja) | ガスワイピングによる塗装膜厚調整方法 | |
| KR101153615B1 (ko) | 용융도금공정에서의 폭방향 도금량 제어 장치 및 방법 | |
| JP2939033B2 (ja) | 合金化溶融亜鉛めっき鋼板の製造方法 | |
| CN117916031A (zh) | 用于轧机的冷却系统 | |
| TWI695089B (zh) | 熱浸鍍鋅系統與方法 | |
| CN117265450B (zh) | 带钢热镀层厚度与气刀喷吹压力的匹配方法 | |
| JPH08239745A (ja) | 溶融金属めっきの鋼帯幅方向付着量の制御装置 | |
| JP2825757B2 (ja) | メッキ付着量制御方法及び装置 | |
| KR100220051B1 (ko) | 가스와이핑에 의한 부착량 조정방법 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0109 | Patent application |
Patent event code: PA01091R01D Comment text: Patent Application Patent event date: 20210603 |
|
| PA0201 | Request for examination | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20220916 Patent event code: PE09021S01D |
|
| PG1501 | Laying open of application | ||
| E601 | Decision to refuse application | ||
| PE0601 | Decision on rejection of patent |
Patent event date: 20230102 Comment text: Decision to Refuse Application Patent event code: PE06012S01D Patent event date: 20220916 Comment text: Notification of reason for refusal Patent event code: PE06011S01I |