KR20240077242A - 삽입 불량 부품 수거 장치 - Google Patents

삽입 불량 부품 수거 장치 Download PDF

Info

Publication number
KR20240077242A
KR20240077242A KR1020220159535A KR20220159535A KR20240077242A KR 20240077242 A KR20240077242 A KR 20240077242A KR 1020220159535 A KR1020220159535 A KR 1020220159535A KR 20220159535 A KR20220159535 A KR 20220159535A KR 20240077242 A KR20240077242 A KR 20240077242A
Authority
KR
South Korea
Prior art keywords
inspection object
defective
unit
image acquisition
bracket
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
KR1020220159535A
Other languages
English (en)
Other versions
KR102709982B1 (ko
Inventor
공근택
맹학도
황장선
Original Assignee
파워오토메이션 주식회사
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by 파워오토메이션 주식회사 filed Critical 파워오토메이션 주식회사
Priority to KR1020220159535A priority Critical patent/KR102709982B1/ko
Publication of KR20240077242A publication Critical patent/KR20240077242A/ko
Application granted granted Critical
Publication of KR102709982B1 publication Critical patent/KR102709982B1/ko
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Classifications

    • H—ELECTRICITY
    • H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
    • H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
    • H05K13/00—Apparatus or processes specially adapted for manufacturing or adjusting assemblages of electric components
    • H05K13/04—Mounting of components, e.g. of leadless components
    • H05K13/0486—Replacement and removal of components
    • H—ELECTRICITY
    • H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
    • H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
    • H05K13/00—Apparatus or processes specially adapted for manufacturing or adjusting assemblages of electric components
    • H05K13/08—Monitoring manufacture of assemblages
    • H05K13/081—Integration of optical monitoring devices in assembly lines; Processes using optical monitoring devices specially adapted for controlling devices or machines in assembly lines
    • H05K13/0812—Integration of optical monitoring devices in assembly lines; Processes using optical monitoring devices specially adapted for controlling devices or machines in assembly lines the monitoring devices being integrated in the mounting machine, e.g. for monitoring components, leads, component placement

Landscapes

  • Engineering & Computer Science (AREA)
  • Manufacturing & Machinery (AREA)
  • Microelectronics & Electronic Packaging (AREA)
  • Operations Research (AREA)
  • Investigating Materials By The Use Of Optical Means Adapted For Particular Applications (AREA)

Abstract

본 발명은 삽입 불량 부품 수거 장치에 관한 것이다. 본 발명의 일 실시예에 따른 삽입 불량 부품 수거 장치는, 부품이 삽입된 상기 검사대상물의 표면 영상을 획득하는 영상획득부; 상기 영상획득부에 의해 획득된 상기 영상을 상기 부품이 정위치 되었을 때의 기준값과 비교하여 삽입불량 여부를 판별하는 판별부; 및 상기 판별부에 의해 상기 부품의 삽입이 불량으로 판별된 경우, 상기 삽입불량 부품이 포함된 상기 검사대상물을 수거하는 수거부;를 포함하는 것을 특징으로 한다.

Description

삽입 불량 부품 수거 장치{Appratus for collecting insertion error components}
본 발명은 삽입 불량 부품 수거 장치에 관한 것으로, 부품삽입기에 의해 부품이 실장된 후 양품 여부를 검사하고 삽입 불량이 발생한 검사대상물을 용이하게 수거할 수 있도록 하여, 양품 검사 및 불량품의 수거를 신속하게 수행하고 제품 생산 효율을 증대시킬 수 있도록 한 삽입 불량 부품 수거 장치에 관한 것이다.
여기서는, 본 발명에 관한 배경기술이 제공되며, 이들이 반드시 공지기술을 의미하는 것은 아니다(This section provides background information related to the present disclosure which is not necessarily prior art)
하이브리드 이형부품 삽입로봇는 다양한 종류의 부품을 인쇄 회로 기판에 삽입하는 장치로서, 전자제품 제조 공정에서 필수적인 제조 장비중에 하나이다.
최근의 전자제품은 경박단소한 디자인으로 제조되기 때문에, 많은 부품이 표면실장 기술(Surface Mount Technology)을 이용하기 때문에, 표면실장 부품(SMD, surface mount device)과 스루홀(thru hole)이 형성되지 않은 인쇄회로 기판을 사용한다. 그러나, 대부분의 전자제품에서, 외부로부터 전력을 공급받는 전력회로는, 아직까지 스루홀이 형성된 인쇄회로기판에 긴 철선인 리드(lead)를 가지는 부품을 사용한다.
일반적으로 SMT 기술을 이용하는 PCB는 규격화된 크기와 간격을 가지는 footprint가 형성된다. 즉 부품의 크기와 형상이 달라지더라도, PCB 기판으로부터 신호를 전달받는 전극의 크기와 배치는 대체로 규격화 되어있어서 자동화 작업이 용이하다. 이에 반하여, 리드가 인쇄회로기판(PCB)의 스루홀에 삽입되어 납땜되는 리드형 부품(1)들은, 크기와 형상을 특정하기 어렵다.
예컨대, 캐패시터의 경우에, 그 용량에 따라 크기가 달라지나 대체로 원통형상으로 세로로 세워져 PCB에 삽입된다. 반면에 다이오드의 경우에는 캐패시터보다 작은 원통형이며 리드가 원통형상의 양측 끝단에 형성된다. 일반적으로 다이오드는 원통형상이 PCB의 표면에 평행하게 배치된다.
특히 하이브리드 이형부품 삽입로봇은, 강한 압력으로 인쇄회로기판의 스루홀에 압입해야 하는 탭 터미널이나, 탭 리셉터클 등도 인쇄회로 기판에 삽입해야 한다. 이에 따라 하이브리드 이형부품 삽입로봇은, 다양한 크기와 형상의 부품을 약한 압력을 정밀 제어하며 그립하거나, 또는 강한 압력으로 그립하여 PCB에 압입 가능한 새로운 그리핑 시스템을 요구한다.
도1을 참조하면, 이형삽입기(1) 또는 하이브리드 이형부품 삽입로봇에 의한 부품 삽입 공정은 자동화되어 있으나, 인쇄회로기판에 실장된 부품이 제대로 삽입된 것인지를 검사하는 공정은 여전히 작업자의 수작업에 의존한다. 작업자는 부품이 실장된 인쇄회로기판이 이송되는 워크테이블(2)에서 육안 검사하여 삽입 부품이 정위치되지 않은 인쇄회로기판을 선별 및 수거하고, 삽입검사대(3)에서 결손된 부품이 포함된 인쇄회로기판을 추가 선별한다. 리플로워(Reflow) 작업대(4)에서는 스루홀을 통해 관통된 부품의 리드를 인쇄회로기판에 용접하는 과정이 수행된다.
이와 같이 종래 표면 실장 과정에서, 수작업에 의해 불량 여부를 판별하는 것은 최종적인 인쇄회로기판의 제조 공정 시간이 길어져 생산 효율을 크게 저하시키고, 불량 여부 판별에 대한 신뢰도를 만족한 수준으로 유지하기 어려운 단점이 있다.
이에 본 발명은 부품 삽입 불량 여부를 만족할 수준의 신뢰성을 가지면서 신속하게 수행하고, 불량품 수거의 편의성을 증대한 삽입 불량 부품 수거 장치를 제공하고자 한다.
본 발명은 상술한 바와 같은 문제점을 개선하기 위해 안출된 것으로, 부품삽입기에 의해 부품이 실장된 후 양품 여부를 검사하고 삽입 불량이 발생한 검사대상물을 용이하게 수거할 수 있도록 하여, 양품 검사 및 불량품의 수거를 신속하게 수행하고 제품 생산 효율을 증대시킬 수 있도록 한 삽입 불량 부품 수거 장치를 제공함을 그 목적으로 한다.
본 발명 실시예에 따른 삽입 불량 부품 수거 장치는, 부품이 삽입된 상기 검사대상물의 표면 영상을 획득하는 영상획득부; 상기 영상획득부에 의해 획득된 상기 영상을 상기 부품이 정위치 되었을 때의 기준값과 비교하여 삽입불량 여부를 판별하는 판별부; 및 상기 판별부에 의해 상기 부품의 삽입이 불량으로 판별된 경우, 상기 삽입불량 부품이 포함된 상기 검사대상물을 수거하는 수거부;를 포함하는 것을 특징으로 한다.
또한, 상기 수거부는, 상기 검사대상물을 수용하는 수용부; 상기 삽입불량 부품이 포함된 상기 검사대상물을 유입시키도록, 상기 수용부를 상승 또는 하강시키는 승강부; 및 상기 승강부를 제어하는 제어부;를 포함하는 것이 바람직하다.
또한, 상기 검사대상물은 일방향으로 이송되며, 상기 영상획득부는 상기 검사대상물의 수직 상측에서 영상을 획득하며, 상기 검사대상물에 삽입되는 부품이 삽입불량인 경우, 상기 일방향으로 이송되는 중 상기 수거부에 수거되는 것이 바람직하다.
또한, 상기 영상획득부는, 카메라와 상기 카메라가 장착되는 장착브라켓을 포함하며, 상기 장착브라켓은, 상기 영상획득부를 수용하는 본체에 결합되는 메인프레임; 상기 메인프레임에 X축 방향으로 이동 가능하게 결합되는 제1 브라켓; 상기 제1 브라켓에 상승 및 하강하여 Z축 방향으로 이동 가능하게 결합되는 제2 브라켓; 및 상기 제2 브라켓에 Y축 방향으로 이동 가능하게 결합되는 제3 브라켓;을 포함하는 것이 바람직하다.
또한, 상기 기준값은, 상기 검사대상물에 삽입되는 부품이 상기 검사대상물의 표면에 정위치된 상태에서 상기 검사대상물을 수직 상방에서 보았을 때, 상기 부품의 복수 지점에 대한 적어도 하나의 위치정보, 상기 부품이 차지하는 면적정보, 또는 상기 부품의 외곽을 연결하는 도형의 평면정보 중 적어도 하나를 포함하는 것이 바람직하다.
또한, 상기 판별부는, 상기 삽입부품의 상기 위치정보, 상기 면적정보, 또는 평면정보 중 적어도 하나가 상기 기준값과 비교하여 소정의 오차범위 이상인 경우, 삽입불량인 것으로 판단하는 것이 바람직하다.
또한, 상기 수용부는, 일측에 상하 방향으로 마련되는 복수의 제1 수용홈이 형성된 제1 측벽부; 상기 일측과 마주하여 이격된 타측에 마련되고, 상기 제1 수용홈에 대응하여 제2 수용홈이 형성된 제2 측벽부; 및 상기 제1,2 측벽부를 지지하는 지지프레임을 포함하여서, 상기 검사대상물을 상하 방향으로 적층하여 수용하는 것이 바람직하다.
또한, 상기 제1 측벽부와 상기 제2 측벽부의 이격거리는 조절 가능한 것이 바람직하다.
또한, 상기 승강부는, 상기 수용부를 지지하는 베이스부; 상하 방향으로 연장되어, 상기 베이스부를 상승 및 하강 가능하게 지지하는 포스트부; 및 상기 베이스부를 상기 포스트부를 따라 이동시키는 제1 구동부;를 포함하는 것이 바람직하다.
또한, 상기 수용부의 상측에는 상기 검사대상물이 이동하는 이송레일과 동일한 방향으로 연장되며, 상기 수용부와 함께 상승 및 하강하는 가이드레일이 마련된 것이 바람직하다.
또한, 상기 제1 구동부는, 상기 동력을 제공하는 모터; 상하 방향으로 연장되어, 상기 모터에 의해 회전하고 외주면에 나사산이 형성된 회전부재;를 포함하고, 상기 베이스부는 상기 회전부재와 결합되어 상기 회전부재의 회전 시 상승 및 하강하는 것이 바람직하다.
또한, 상기 영상획득부 및 상기 수거부를 수용하는 본체를 포함하고, 상기 본체는 검사대상물에 부품을 삽입하는 이형삽입기에 착탈 가능하게 결합되는 것이 바람직하다.
또한, 상기 본체의 외면에는 상기 이형삽입기의 체결블럭과 결합되는 결합부가 형성되고, 상기 결합부는, 상기 체결블럭에 삽입되는 삽입블럭과 상기 삽입블럭을 출몰시키는 제2 구동부;를 포함하는 것이 바람직하다.
또한, 상기 체결블럭에는 삽입홈이 형성되고, 상기 삽입블럭에는 상기 삽입홈에 삽입되는 상기 삽입돌기가 형성된 것이 바람직하다.
또한, 상기 체결블럭에는 삽입공이 형성되고, 상기 삽입블럭에는 상기 삽입공에 삽입되는 결합핀이 형성된 것이 바람직하다.
본 발명에 따른 삽입 불량 부품 수거 장치는, 부품삽입기에 의해 부품이 실장된 후 양품 여부를 검사하고 삽입 불량이 발생한 검사대상물을 용이하게 수거할 수 있도록 하여, 양품 검사 및 불량품의 수거를 신속하게 수행하고 제품 생산 효율을 증대시키는 효과를 제공한다.
도1은 종래 이형삽입기를 통한 부품 실장 후 부품 불량 여부 식별 공정을 개개략적으로 도시한 도면,
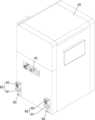
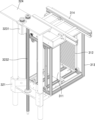
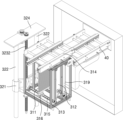
도2는 본 발명 실시예에 따른 삽입 불량 부품 수거 장치의 사시도,
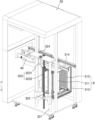
도3는 도2의 내부를 도시한 사시도,
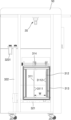
도4는 도2의 정면도,
도5는 도2의 측면도,
도6은 영상획득부의 사시도,
도7은 도6을 다른 각도에서 본 사시도,
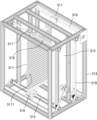
도8은 도3을 다른 각도에서 본 사시도,
도9는 수용부의 사시도
도10은 도8의 요부 확대도,
도11은 수거부가 상승한 상태를 도시한 도면,
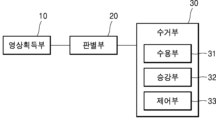
도12는 본 발명 실시예에 따른 삽입 불량 부품 수거 장치의 블럭도,
도13은 본 발명 실시예에 따른 삽입 불량 부품 수거 장치가 이형삽입기와 결합된 상태를 도시한 도면,
도14는 불량 여부의 예시를 보여주는 도면이다.
이하, 본 발명의 다양한 실시 예가 첨부된 도면과 연관되어 기재된다. 본 발명의 다양한 실시 예는 다양한 변경을 가할 수 있고 여러 가지 실시 예를 가질 수 있는 바, 특정 실시 예들이 도면에 예시되고 관련된 상세한 설명이 기재되어 있다. 그러나 이는 본 발명의 다양한 실시 예를 특정한 실시 형태에 대해 한정하려는 것이 아니며, 본 발명의 다양한 실시 예의 사상 및 기술 범위에 포함되는 모든 변경 및/또는 균등물 내지 대체물을 포함하는 것으로 이해되어야 한다. 도면의 설명과 관련하여, 유사한 구성요소에 대해서는 유사한 참조 부호가 사용되었다.
본 발명의 다양한 실시 예에서 사용될 수 있는 "포함한다" 또는 "포함할 수 있다" 등의 표현은 발명(disclosure)된 해당 기능, 동작 또는 구성요소 등의 존재를 가리키며, 추가적인 하나 이상의 기능, 동작 또는 구성요소 등을 제한하지 않는다. 또한, 본 발명의 다양한 실시예에서, "포함하다" 또는 "가지다" 등의 용어는 명세서상에 기재된 특징, 숫자, 단계, 동작, 구성요소, 부품 또는 이들을 조합한 것이 존재함을 지정하려는 것이지, 하나 또는 그 이상의 다른 특징들이나 숫자, 단계, 동작, 구성요소, 부품 또는 이들을 조합한 것들의 존재 또는 부가 가능성을 미리 배제하지 않는 것으로 이해되어야 한다.
어떤 구성요소가 다른 구성요소에 "연결되어" 있다고 언급된 때에는, 상기 어떤 구성요소가 상기 다른 구성요소에 직접적으로 연결되어 있을 수도 있지만, 상기 어떤 구성요소와 상기 다른 구성요소 사이에 새로운 다른 구성요소가 존재할 수도 있다고 이해되어야 할 것이다. 반면에, 어떤 구성요소가 다른 구성요소에 "직접 연결되어" 있다거나 "직접 접속되어" 있다고 언급된 때에는, 상기 어떤 구성요소와 상기 다른 구성요소 사이에 새로운 다른 구성요소가 존재하지 않는 것으로 이해될 수 있어야 할 것이다.
본 발명의 다양한 실시 예에서 사용한 용어는 단지 특정일 실시 예를 설명하기 위해 사용된 것으로, 본 발명의 다양한 실시 예를 한정하려는 의도가 아니다. 단수의 표현은 문맥상 명백하게 다르게 뜻하지 않는 한, 복수의 표현을 포함한다.
다르게 정의되지 않는 한, 기술적이거나 과학적인 용어를 포함해서 여기서 사용되는 모든 용어들은 본 발명의 다양한 실시 예가 속하는 기술 분야에서 통상의 지식을 가진 자에 의해 일반적으로 이해되는 것과 동일한 의미를 가지고 있다.
일반적으로 사용되는 사전에 정의되어 있는 것과 같은 용어들은 관련 기술의 문맥 상 가지는 의미와 일치하는 의미를 가지는 것으로 해석되어야 하며, 본 발명의 다양한 실시 예에서 명백하게 정의되지 않는 한, 이상적이거나 과도하게 형식적인 의미로 해석되지 않는다.
이하, 본 발명에 따른 바람직한 실시예를 첨부된 도면을 참조하여 상세히 설명한다.
도2는 본 발명 실시예에 따른 삽입 불량 부품 수거 장치의 사시도이다. 도3는 도2의 내부를 도시한 사시도이고, 도4는 도2의 정면도이며, 도5는 도2의 측면도이다. 도6은 영상획득부의 사시도이고, 도7은 도6을 다른 각도에서 본 사시도이며, 도8은 도3을 다른 각도에서 본 사시도이다. 도9는 수용부의 사시도이고, 도10은 도8의 요부 확대도이며, 도10은 도8의 요부 확대도이다. 도11은 수거부가 상승한 상태를 도시한 도면이고, 도12는 본 발명 실시예에 따른 삽입 불량 부품 수거 장치의 블럭도이며, 도13은 본 발명 실시예에 따른 삽입 불량 부품 수거 장치가 이형삽입기와 결합된 상태를 도시한 도면이다. 도14는 불량 여부의 예시를 보여주는 도면이다.
먼저 도2 및 도3을 참조하면, 본 발명 실시예에 따른 삽입 불량 부품 수거 장치는, 영상획득부(10), 판별부(20), 및 수거부(30)를 포함한다.
상기 영상획득부(10)는, 부품이 삽입된 상기 검사대상물의 영상을 획득하기 위해서 마련된다. 상기 부품은 검사대상물에 실장되는 전자부품으로, 다양한 크기 및 형상을 가질 수 있다. 본 실시예에 따르면, 상기 부품은 이종(異種)의 부품을 상기 검사대상물에 삽입할 수 있는 이형삽입기에 의해 픽업 및 실장된다. 상기 검사대상물은 인쇄회로기판(PCB)일 수 있다. 상기 부품이 삽입된 검사대상물은 상기 영상획득부(10)를 구비한 삽입 불량 부품 수거 장치의 내부로 이송된다.
본 실시예에 따르면, 도4에 도시된 바와 같이, 부품이 실장된 검사대상물은 이송레일(40)을 따라 본체(50)의 내부로 이송된다. 상기 본체(50)는 상기 이송레일(60) 및 상기 영상획득부(10)를 수용하고, 상기 이송레일(40)은 본 발명에 따른 삽입 불량 부품 수거 장치와 상기 이형삽입기(1)를 연결한다. 상기 이송레일(40)은 상기 본체(50)의 중심측을 통과하는 방향으로 연장된다. 본 실시예에 따르면, 검사대상물인 인쇄회로기판(PCB)이 상기 이송레일(40)을 따라 이동하고, 상기 본체(50)의 내부에서 삽입 불량 여부의 검사 및 불량품의 수거가 수행된다.
상기 영상획득부(10)는 본체(50)의 상측에서 이송레일(40)을 수직 하향으로 바라보도록 설치된다. 상기 이송레일(40)에 삽입 불량 여부를 검사하기 위해서 상기 검사대상물이 대기하고, 상기 영상획득부(10)는 상기 검사대상물의 수직 상방에 위치한다. 도5에 도시된 바와 같이, 상기 영상획득부(10)의 이송레일(40)의 중심측의 수직 상방에 배치된다.
상기 영상획득부(10)는 카메라(11)와 상기 카메라(11)를 장착하기 위한 장착브라켓(12)을 포함한다.
도6에 도시된 바와 같이, 상기 장착브라켓(12)은 상기 영상획득부(10)를 수용하는 본체(50)에 결합되는 메인프레임(121), 상기 메인프레임(121)에 X축 방향으로 이동 가능하게 결합되는 제1 브라켓(122), 상기 제1 브라켓(122)에 상승 및 하강하여 Z축 방향으로 이동 가능하게 결합되는 제2 브라켓(123), 및 상기 제2 브라켓(123)에 Y축 방향으로 이동 가능하게 결합되는 제3 브라켓(124)을 포함한다.
상기 제1 브라켓(122) 및 상기 제3 브라켓(124)을 XY축 방향으로 이동시키기 위해서, 메일프레임(122) 및 제2 브라켓(123)에 형성된 장공(미도시)에 체결하고, 상기 장공의 범위에서 상기 제1,3 브라켓(122,124)을 이동시킬 수 있다.
또한, 상기 제1 브라켓(122)은 대략 ""형태로 형성되고, 상기 제2 브라켓(123)는 대략 "" 형태로 형성되어, 상기 제2 브라켓(123)이 상기 제1 브라켓(122)의 내측면을 따라 상하 방향으로 이동 가능하도록 조립된다. 그리고, 도7에 도시된 바와 같이, 상기 카메라(11)는 제3 브라켓(124)에 볼트(125)에 의해 체결된다.
상기 판별부(20)는 상기 영상획득부(10)에 의해 획득한 검사영상을 부품이 정위치 되었을 때의 기준값과 비교하여 삽입 불량 여부를 판별하기 위해서 마련된다. 상기 영상획득부(10)에 의해 획득된 영상으로부터 신호처리 과정을 거쳐 상기 기준값과 비교되는 소정의 실측값이 도출되고, 상기 판별부(30)는 상기 실측값과 상기 기준값을 비교할 수 있다.
상기 기준값은, 상기 검사대상물에 삽입되는 부품이 상기 검사대상물의 표면에 정위치되었을 때의 제품삽입정보이다. 상기 제품삽입정보는 별도의 데이터저장부에 저장될 수 있으며, 기준값과의 비교 판단시 상기 판별부(20)에 제공된다.
상기 데이터저장부에 저장된 상기 제품삽입정보는 사용자에 의해 선정 또는 변경될 수 있다. 본 발명 실시예에 따르면, 검사대상물에 삽입되는 이종의 부품에 대한 제품삽입정도가 부품마다 제공될 수 있다.
구체적으로, 본 실시예에 따르면, 상기 기준값은 상기 검사대상물에 삽입되는 부품이 상기 검사대상물의 표면에 정위치된 상태에서 상기 검사대상물을 수직 상방에서 보았을 때, 상기 부품의 복수 지점에 대한 적어도 하나의 위치정보, 상기 부품이 차지하는 면적정보, 또는 상기 부품의 외곽을 연결하는 도형의 평면정보 중 적어도 하나를 포함할 수 있다.
도14에 도시된 바와 같이, 상기 위치정보는 부품의 소정의 위치에 대한 정보를 의미한다. 상기 위치정보는 미리 선택된 복수의 지점(P1,2,3,4,5)에 대하여 실장 후 그 지점에서의 위치정보를 의미한다. 상기 면적정보는 상기 영상획득부(10)가 상방에서 부품을 촬영하였을 때, 상방에서 보이는 면적을 의미한다. 상기 평면정보는 부품을 상방에서 보았을 때 외각을 연결하여 얻어지는 평면 형상에 대한 정보이다.
상기 데이터저장부는 부품이 정위치에 제대로 삽입된 경우, 상기 복수의 지점에 대한 위치정보, 면적정보, 및 평면정보에 대한 기준값이 저장되고, 상기 판별부(20)는 상기 데이터저장부에 저장된 정보를 이용하여 삽입 불량 여부를 판별한다. 즉, 상기 판별부(30)는 상기 삽입부품의 상기 위치정보, 상기 면적정보, 또는 상기 평면정보 중 적어도 하나가 상기 기준값과 비교하여 소정의 오차범위 이상인 경우, 삽입불량인 것으로 판단한다.
좀 더 구체적으로, 도14에 도시된 바와 같이, 상기 위치정보로 삽입 불량을 판별하는 경우, 상기 P1, P2, P3, P4, P5 지점 중 적어도 하나 이상의 위치에 대한 실측값을 부품의 정상적으로 삽입되었을 때, 정위치정보(기준값)와 비교하여 소정의 기준치를 벗어나면 삽입 불량으로 판별할 수 있다(NG1에서 P1 내지 P5의 위치정보 이용). 즉, 위치정보는 상기 P1 내지 P5 중 복수의 지점을 선택하여 비교될 수 있고, P1 내지 P5의 지점은 사용자에 의해 임의로 선정될 수 있다. 예컨대, 위치정보의 오차는 2% 내지 5%로 주어질 수 있으며, 상기 실측값과 기준값의 오차 범위가 상기 범위에 있으면 정상 삽입으로 판정할 수 있다.
상기 면적정보로 삽입 불량을 판별하는 경우, 실장 후 실측된 부품의 면적정보와 부품이 정상적으로 삽입된 정위치에서의 면적정보(기준값)를 비교하여 소정의 기준치를 벗어나면 삽입 불량으로 판별할 수 있다. 도15의 NG3를 참조하면, 부품이 정상적으로 삽입되었을 때는 점선(RL)로 표기한 것이고, 부품이 실장된 후의 모습이 실선(DL)로 표기되었다. RL의 내부 면적은 정위치에서의 면적정보이고, DL의 내부 면적은 실측된 면적정보이다. 상기 실측된 면적이 상기 정위치에서의 면적보다 소정의 기준치를 벗어나면, 상기 부품은 검사대상물에 원하는 깊이로 삽입되지 않은 상태로서 삽입 불량으로 판단될 수 있다. 예컨대, 면적정보의 오차는 2% 내지 5%로 주어질 수 있으며, 상기 실측값과 기준값의 오차 범위가 상기 범위에 있으면 정상 삽입으로 판정할 수 있다.
상기 형상정보로 삽입 불량을 판별하는 경우, 실장 후 부품의 외각을 연결한 평면형상정보와, 부품이 정위치되었을 때의 평면형상정보(기준값)를 비교하여 소정의 기준치를 벗어나면 삽입불량으로 판별할 수 있다. 도14의 NG1의 경우, 상기 실장 후 평면형상 실전(DL)로 표기하였으며, 부품이 정상적으로 정위치에 있을 때의 모습이 점선(RL)으로 표기되었다. 상기 실선(DL)과 점선(RL)이 서로 겹쳐지는 부분을 고려하고, 겹쳐지는 부분의 형상정보와 기준값을 비교하여 소정의 기준치를 벗어나면 삽입 불량으로 판단될 수 있다. 예컨대, 겹쳐지는 부분의 형상정보와 기준값의 오차는 2% 내지 5%로 주어질 수 있으며, 상기 실측값과 기준값의 오버랩되는 형상이 기준값과 비교하여 상기 오차 범위 내에 있으면 정상 삽입으로 판정할 수 있다.
도14에 있어서, NG2의 경우는 부품삽입기에 의해 부품이 삽입되지 못하고 결손이 발생된 상태로서, 이러한 경우 역시 삽입 불량으로 판별될 수 있다.
이와 같이, 상기 영상획득부(10) 및 판별부(20)에 의해, 인쇄회로기판에 실장되는 다양한 크기와 형상을 가지는 부품이 알맞게 삽입되었는지를 실장 후의 영상을 기준값과 비교하여 판단함으로써, 부품의 삽입 불량 여부를 신속하게 판별할 수 있도록 한다.
상기 수거부(30)는 상기 판별부(20)에 의해 부품의 삽입이 불량으로 판별된 경우, 상기 삽입불량 부품이 포함된 상기 검사대상물을 수거하기 위해서 마련된다. 본 실시예에 따르면, 상기 검사대상물은 일방향으로 이송되며, 상술한 바와 같은 판별과정에 의해 삽입 부품이 삽입불량으로 판단되는 경우, 상기 검사대상물은 일방향으로 이송되는 중에 상기 수거부(30)에 의해 수거된다. 이하 수거부(30)의 구성에 대하여 구체적으로 설명한다.
본 실시예에 따르면, 도12에 도시된 바와 같이, 상기 수거부(30)는 검사대상물을 수용하는 수용부(31), 상기 삽입불량 부품이 포함된 상기 검사대상물을 유입시키도록 상기 수용부(31)를 상승 또는 하강시키는 승강부(32), 및 상기 승강부(32)의 상승 및 하강을 제어하는 제어부(33)를 포함한다.
도8 및 도9에 도시된 바와 같이, 상기 수용부(31)는 제1 측벽부(311), 제2 측벽부(312), 지지프레임(313)을 포함한다.
상기 제1 측벽부(311)는 수직으로 세워져 상기 검사대상물의 일측이 삽입되는 제1 수용홈(3111)이 형성된다. 상기 제1 수용홈(3111)은 상기 제1 측벽부(311)의 내주면에 상하 방향으로 복수 개가 마련된다.
상기 제2 측벽부(312)는 상기 제1 측벽부(311)와 마주하여 이격되어 수직으로 배치된다. 따라서, 상기 제1,2 측벽부(311,312)는 서로 평행하게 배치되며, 상기 제2 측벽부(312)의 내주면에는 상기 검사대상물의 타측이 삽입되는 제2 수용홈(3121)이 형성된다. 상기 제2 수용홈(3121)은 상기 제2 측벽부(312)의 내주면에 상하 방향으로 복수 개가 마련된다. 이러한 구조에 의해, 검사대상물은 상기 제1,2 측벽부(311,312) 사에서 평행한 상태로 상하 방향으로 적층되어 수용부(31)에 수용될 수 있다.
상기 지지프레임(313)은 상기 제1,2 측벽부(311,312)를 지지하기 위해서 마련된다. 본 실시예에 따르면, 상기 지지프레임(313)은 직육면체 형상의 각 모서리에 배치되고, 그 내부에 보강프레임이 형성된다. 상기 보강프레임은 검사대상물이 유입되어 배출되는 전면측 및 후면측을 제외하고, 상면측, 하면측, 양 측면측에 마련되어 상기 제1,2 측벽부(311,312)를 견고하기 지지하도록 한다.
본 실시예에 따르면, 상기 제1 측벽부(311)와 상기 제2 측벽부(312)의 이격거리는 조절 가능하게 이루어진다.
구체적으로, 상기 제1 측벽부(311)의 하단 앞뒤에는 각각 제1 지지블럭(316)이 결합되고, 상기 제1 측벽부(311)의 상단 앞뒤에는 각각 제2 지지블럭(317)이 결합된다. 상기 제1 지지블럭(316)은 상기 지지프레임(313)의 하부의 좌측 및 우측을 가로질러 결합되는 하부가이드축(315)과 결합된다. 상기 하부가이드축(315)은 상기 제1 측벽부(311)의 하단 앞뒤 쪽에 대응하여 2개가 마련된다.
그리고, 상기 제2 지지블럭(317)은 상기 지지프레임(313)의 상부의 좌측 및 우측을 가로질러 결합되는 상부가이드축(318)과 결합된다. 상기 상부가이드축(318)은 상기 제1 측벽부(311)의 상단 앞뒤 쪽에 대응하여 2개가 마련된다.
또한 상측에 마련되는 2개의 상부가이드축(318)의 일단부와, 하측에 마련되는 하부가이드축(315)의 일단부, 및 상기 제2 측벽부(312)의 외측면에는 벨트(319)가 결합되는 풀리가 각각 결합된다. 상기 벨트(319)의 회전에 의해 상기 상부가이드축(318) 및 하부가이드축(315)가 회전하고, 상기 상기 상부가이드축(318) 및 하부가이드축(315)에 결합된 제1,2 지지블럭(316,317)이 좌우 방향으로 이동하면서 제1,2 측벽부(311,312)의 폭이 조절된다. 상기 제1,2 측벽부(311,312)의 폭은 다양한 인쇄회로기판의 폭에 따라 조절될 수 있다.
본 실시예에 따르면, 상기 수용부(31)의 상측에는 상기 검사대상물이 이동하는 이송레일(40)과 동일한 방향으로 연장되며, 상기 수용부(31)와 함께 상승 및 하강하는 가이드레일(314)이 마련된다.
상기 검사대상물에 대한 삽입 불량 여부 검사 결과 양품인 것으로 판단되면, 상기 검사대상물은 리플로워(reflow) 등의 후속 공정을 위해 상기 가이드레일(314)을 통해 상기 본체(50)의 외부로 이송된다. 반면에, 상기 검사대상물에 대한 삽입 불량 여부 검사 결과가 불량인 경우, 도11에 도시된 바와 같이, 상기 제어부(33)는 삽입 불량이 발생한 검사대상물이 상기 수용부(31)에 진입하도록 상기 가이드레일(314)을 상기 수용부(31)와 함께 상승시킨다.
상기 승강부(32)는, 도8 및 도10에 도시된 바와 같이 상기 수용부(31)를 지지하는 베이스부(321), 상하 방향으로 연장되어, 상기 베이스부(321)를 상승 및 하강 가능하게 지지하는 포스트부(322), 및 상기 베이스부(321)를 상기 포스트부(322)를 따라 이동시키는 제1 구동부(323)를 포함한다.
상기 베이스부(321)는, 상기 수용부(31)가 안착되도록 수평으로 연장되는 부분과, 상기 포스트부(322)에 삽입되는 부분을 구비한다. 상기 베이스부(321)의 일측은 상기 포스트부(322)에 삽입되어 배치된다.
상기 포스트부(322)는 상기 베이스부(321)를 상하 방향으로 안내하고, 서로 이격된 2개의 포스트가 서로 평행하게 배치된다. 상기 포스트부(322)의 상측는 상판부(324)에 결합되어 고정된다.
상기 제1 구동부(323)는 상기 베이스부(321)를 이동시키는 동력을 제공한다. 본 실시예에 따르면, 상기 제1 구동부(323)는 모터(3231)와 회전부재(3232)를 포함한다. 상기 모터(3231)는 동력을 제공하고, 상기 모터(3231)는 상기 상판부(324)에 결합된다. 상기 회전부재(3232)는 상하 방향으로 연장되어 상기 모터(3231)에 의해 회전하고 외주면에 나사산이 형성된다. 상기 모터(3231)의 동력은 상판부(324)에 마련되는 벨트(미도시)에 의해 동력을 전달받을 수 있다. 상기 베이스부(321)는 상기 회전부재(3232)와 결합되며 상기 회전부재(3232)의 정역회전에 의해 상기 베이스부(321)가 상승 및 하강한다.
본 실시예에 따르면, 상기 영상획득부(10) 및 상기 수거부(30)는 본체(50)에 수용되고, 상기 본체(50)는 검사대상물에 부품을 삽입하는 이형삽입기에 착탈 가능하게 결합된다.
구체적으로, 도13에 도시된 바와 같이, 상기 본체(50)의 외면에는 이형삽입기(1)의 체결블럭(70)과 결합되는 결합부(60)가 형성된다. 상기 결합부(60)는, 상기 체결블럭(70)에 삽입되는 삽입블럭(61)과 상기 삽입블럭(61)을 출몰시키는 제2 구동부(62)를 포함한다.
상기 체결블럭(70)에는 삽입홈이 형성되고, 상기 삽입블럭(61)에는 상기 삽입홈에 삽입되는 상기 삽입돌기가 형성된다. 상기 삽입홈은 "Y"자 형태로 형성되고, 상기 삽입돌기가 경사면을 따라 이동하면서 상기 삽입홈에 끼워져 체결된다. 또한, 상기 체결블럭(70)에는 삽입공(미도시)이 형성되고, 상기 결합부(60)는 상기 삽입공에 삽입되는 결합핀(63)이 형성된다. 이와 같이 상기 삽입홈과 삽입돌기의 구조 및 결합핀(63)에 의해 상기 본체(50)는 상기 이형삽입기(1)에 착탈 가능하게 결합된다.
이처럼, 본 발명 실시예에 따른 삽입 불량 부품 수거 장치(100)는, 이형삽입기(1)에 부품이 실장된 이후에 부품의 삽입 불량 여부 및 불량품의 수거를 하나의 기기에 서 자동화하여 수행함으로써, 기기를 컴팩트하게 구성하여 공간활용도를 증대시키고 전체적인 표면실장공정의 신속화를 도모할 수 있다.
또한, 본 발명 실시예에 따른 삽입 불량 부품 수거 장치(100)는, 이형삽입기(1)에 착탈 가능하게 결합 가능하므로, 기존의 이형삽입기에 그대로 적용할 수 있으며, PCB 생산 공정에 소요되는 다른 기기와 함께 생산 라인을 효율적으로 구현할 수 있는 효과를 제공한다.
또한, 본 발명 실시예에 따른 삽입 불량 부품 수거 장치(100)는, 영상획득부(10) 및 판별부(20)에 의해, 부품이 삽입되지 않은 결품, 뒤틀림, 높이 이상에 대한 다양한 삽입 불량 상태를 검사할 수 있는 효과를 제공한다.
이상, 본 발명을 바람직한 실시예들을 들어 상세하게 설명하였으나, 본 발명은 상기 실시예들에 한정되지 않으며, 본 발명의 범주를 벗어나지 않는 범위 내에서 여러 가지 많은 변형이 제공될 수 있다.
10... 영상획득부 11... 카메라
12... 장착브라켓 121... 메인브라켓
122... 제1 브라켓 123... 제2 브라켓
124... 제3 브라켓 20... 판별부
30... 수거부 31... 수용부
311... 제1 측벽부 3111... 제1 수용홈
312... 제2 측벽부 3121... 제2 수용홈
313... 지지프레임 314... 가이드레일
315... 하부가이드축 316... 제1 지지블럭
317... 제2 지지블럭 318... 상부가이드축
319... 벨트 40... 이송레일
50... 본체 60... 결합부
61... 삽입블럭 62... 제2 구동부
63... 결합핀 70... 체결블럭
1... 이형삽입기 100... 삽입 불량 부품 수거 장치

Claims (8)

  1. 부품이 삽입된 상기 검사대상물의 표면 영상을 획득하는 영상획득부;
    상기 영상획득부에 의해 획득된 상기 영상을 상기 부품이 정위치 되었을 때의 기준값과 비교하여 삽입불량 여부를 판별하는 판별부; 및
    상기 판별부에 의해 상기 부품의 삽입이 불량으로 판별된 경우, 상기 삽입불량 부품이 포함된 상기 검사대상물을 수거하는 수거부;를 포함하는 것을 특징으로 삽입 불량 부품 수거 장치.
  2. 제1항에 있어서,
    상기 수거부는,
    상기 검사대상물을 수용하는 수용부;
    상기 삽입불량 부품이 포함된 상기 검사대상물을 유입시키도록, 상기 수용부를 상승 또는 하강시키는 승강부; 및
    상기 승강부를 제어하는 제어부;를 포함하고,
    상기 수용부는,
    일측에 상하 방향으로 마련되는 복수의 제1 수용홈이 형성된 제1 측벽부;
    상기 일측과 마주하여 이격된 타측에 마련되고, 상기 제1 수용홈에 대응하여 제2 수용홈이 형성된 제2 측벽부; 및
    상기 제1,2 측벽부를 지지하는 지지프레임을 포함하여서,
    상기 검사대상물을 상하 방향으로 적층하여 수용하며,
    상기 제1 측벽부와 상기 제2 측벽부의 이격거리는 조절 가능한 것을 특징으로 하는 삽입 불량 부품 수거장치.
  3. 제1항에 있어서,
    상기 검사대상물은 일방향으로 이송되며,
    상기 영상획득부는 상기 검사대상물의 수직 상측에서 영상을 획득하며,
    상기 검사대상물에 삽입되는 부품이 삽입불량인 경우, 상기 일방향으로 이송되는 중 상기 수거부에 수거되는 것을 특징으로 하는 삽입 불량 부품 수거 장치.
  4. 제1항에 있어서,
    상기 영상획득부는, 카메라와 상기 카메라가 장착되는 장착브라켓을 포함하며,
    상기 장착브라켓은,
    상기 영상획득부를 수용하는 본체에 결합되는 메인프레임;
    상기 메인프레임에 X축 방향으로 이동 가능하게 결합되는 제1 브라켓;
    상기 제1 브라켓에 상승 및 하강하여 Z축 방향으로 이동 가능하게 결합되는 제2 브라켓; 및
    상기 제2 브라켓에 Y축 방향으로 이동 가능하게 결합되는 제3 브라켓;을 포함하는 것을 특징으로 하는 삽입 불량 부품 수거 장치.
  5. 제1항에 있어서,
    상기 기준값은, 상기 검사대상물에 삽입되는 부품이 상기 검사대상물의 표면에 정위치된 상태에서 상기 검사대상물을 수직 상방에서 보았을 때,
    상기 부품의 복수 지점에 대한 적어도 하나의 위치정보, 상기 부품이 차지하는 면적정보, 또는 상기 부품의 외곽을 연결하는 도형의 평면정보 중 적어도 하나를 포함하는 것을 특징으로 하는 삽입 불량 부품 수거 장치.
  6. 제5항에 있어서,
    상기 판별부는, 상기 삽입부품의 상기 위치정보, 상기 면적정보, 또는 평면정보 중 적어도 하나가 상기 기준값과 비교하여 소정의 오차범위 이상인 경우, 삽입불량인 것으로 판단하는 것을 특징으로 하는 삽입 불량 부품 수거 장치.
  7. 제1항에 있어서,
    상기 영상획득부 및 상기 수거부를 수용하는 본체를 포함하고,
    상기 본체는 검사대상물에 부품을 삽입하는 이형삽입기에 착탈 가능하게 결합되는 것을 특징으로 하는 삽입 불량 부품 수거 장치.
  8. 제7항에 있어서,
    상기 본체의 외면에는 상기 이형삽입기의 체결블럭과 결합되는 결합부가 형성되고,
    상기 결합부는, 상기 체결블럭에 삽입되는 삽입블럭과 상기 삽입블럭을 출몰시키는 구동부;를 포함하고,
    상기 체결블럭에는 삽입홈이 형성되고, 상기 삽입블럭에는 상기 삽입홈에 삽입되는 상기 삽입돌기가 형성되고,
    상기 체결블럭에는 삽입공이 형성되고, 상기 삽입블럭에는 상기 삽입공에 삽입되는 결합핀이 형성된 것을 특징으로 하는 삽입 불량 부품 수거 장치.
KR1020220159535A 2022-11-24 2022-11-24 삽입 불량 부품 수거 장치 Active KR102709982B1 (ko)

Priority Applications (1)

Application Number Priority Date Filing Date Title
KR1020220159535A KR102709982B1 (ko) 2022-11-24 2022-11-24 삽입 불량 부품 수거 장치

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
KR1020220159535A KR102709982B1 (ko) 2022-11-24 2022-11-24 삽입 불량 부품 수거 장치

Publications (2)

Publication Number Publication Date
KR20240077242A true KR20240077242A (ko) 2024-05-31
KR102709982B1 KR102709982B1 (ko) 2024-09-26

Family

ID=91330405

Family Applications (1)

Application Number Title Priority Date Filing Date
KR1020220159535A Active KR102709982B1 (ko) 2022-11-24 2022-11-24 삽입 불량 부품 수거 장치

Country Status (1)

Country Link
KR (1) KR102709982B1 (ko)

Citations (7)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS6145111B2 (ko) * 1978-12-29 1986-10-06 Toto Ltd
JPH1117400A (ja) * 1997-06-23 1999-01-22 Oki Electric Ind Co Ltd 実装部品検査装置
JP2001007595A (ja) * 1999-06-18 2001-01-12 Matsushita Electric Ind Co Ltd 板状ワークの供給装置
KR20060083378A (ko) * 2005-01-14 2006-07-20 주식회사 은일 피시비 조립장치용 렉버퍼
KR20160031109A (ko) * 2014-09-11 2016-03-22 주식회사 류테크 인쇄회로기판 코팅 검사장치 및 그 검사방법
WO2018163384A1 (ja) * 2017-03-09 2018-09-13 株式会社Fuji 供給部品検査装置
KR20200052641A (ko) * 2018-11-07 2020-05-15 재단법인대구경북과학기술원 검사용 지그 및 이를 이용한 부품 검사 방법

Family Cites Families (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP6145111B2 (ja) * 2012-11-26 2017-06-07 富士機械製造株式会社 装着位置ずれ原因究明方法

Patent Citations (7)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS6145111B2 (ko) * 1978-12-29 1986-10-06 Toto Ltd
JPH1117400A (ja) * 1997-06-23 1999-01-22 Oki Electric Ind Co Ltd 実装部品検査装置
JP2001007595A (ja) * 1999-06-18 2001-01-12 Matsushita Electric Ind Co Ltd 板状ワークの供給装置
KR20060083378A (ko) * 2005-01-14 2006-07-20 주식회사 은일 피시비 조립장치용 렉버퍼
KR20160031109A (ko) * 2014-09-11 2016-03-22 주식회사 류테크 인쇄회로기판 코팅 검사장치 및 그 검사방법
WO2018163384A1 (ja) * 2017-03-09 2018-09-13 株式会社Fuji 供給部品検査装置
KR20200052641A (ko) * 2018-11-07 2020-05-15 재단법인대구경북과학기술원 검사용 지그 및 이를 이용한 부품 검사 방법

Also Published As

Publication number Publication date
KR102709982B1 (ko) 2024-09-26

Similar Documents

Publication Publication Date Title
CN207735730U (zh) 一种电路板自动插针焊锡设备
CN212341374U (zh) 一种多功能集成电路芯片测试机
JP4563205B2 (ja) 実装された電子部品の検査方法及び装置
CN111781489A (zh) 一种pcb电路板缺陷自动检查设备
US7346420B2 (en) Component feeder exchange diagnostic tool
CN216262110U (zh) 芯片检测分选一体机
CN110470969B (zh) 一种pcb板烧录测试一体机设备及使用方法
KR101778708B1 (ko) 인쇄회로기판 단자부 면취장치
CN111112149A (zh) 一种芯片自动测试机
CN212550589U (zh) 一种线材自动智能检测设备
CN113079654A (zh) 一种印制板上标识的图像标定设备及方法
CN217637201U (zh) 一种板材尺寸测量机
CN116430206A (zh) 用于整板电子元件的自动测试设备
KR102709982B1 (ko) 삽입 불량 부품 수거 장치
KR102654381B1 (ko) 삽입 부품 불량 검사 장치 및 이를 구비한 부품삽입장치
CN109996433A (zh) 一种安规电容安装机及安规电容安装方法
JPH11150352A (ja) プリント配線板検査装置
CN214472870U (zh) 一种用于smt贴片首件检验的装置
CN212780546U (zh) 一种多幅面金属外壳检测装置
CN209992413U (zh) 一种自动光学检测装置
CN210690022U (zh) 一种定位装置及具有该装置的检测设备
CN223450021U (zh) 一种应用于测试治具的自动化装针设备
CN223833854U (zh) 一种电控模块组装测试线
CN216645261U (zh) 一种背钻孔偏心检测机自动化设备
CN115070153B (zh) 一种电器配件加工的小型工件点焊装置

Legal Events

Date Code Title Description
PA0109 Patent application

St.27 status event code: A-0-1-A10-A12-nap-PA0109

PA0201 Request for examination

St.27 status event code: A-1-2-D10-D11-exm-PA0201

R18-X000 Changes to party contact information recorded

St.27 status event code: A-3-3-R10-R18-oth-X000

D13-X000 Search requested

St.27 status event code: A-1-2-D10-D13-srh-X000

PA0302 Request for accelerated examination

St.27 status event code: A-1-2-D10-D16-exm-PA0302

St.27 status event code: A-1-2-D10-D17-exm-PA0302

D14-X000 Search report completed

St.27 status event code: A-1-2-D10-D14-srh-X000

P11-X000 Amendment of application requested

St.27 status event code: A-2-2-P10-P11-nap-X000

P13-X000 Application amended

St.27 status event code: A-2-2-P10-P13-nap-X000

R15-X000 Change to inventor requested

St.27 status event code: A-3-3-R10-R15-oth-X000

R16-X000 Change to inventor recorded

St.27 status event code: A-3-3-R10-R16-oth-X000

PE0902 Notice of grounds for rejection

St.27 status event code: A-1-2-D10-D21-exm-PE0902

E13-X000 Pre-grant limitation requested

St.27 status event code: A-2-3-E10-E13-lim-X000

P11-X000 Amendment of application requested

St.27 status event code: A-2-2-P10-P11-nap-X000

P13-X000 Application amended

St.27 status event code: A-2-2-P10-P13-nap-X000

PE0902 Notice of grounds for rejection

St.27 status event code: A-1-2-D10-D21-exm-PE0902

E13-X000 Pre-grant limitation requested

St.27 status event code: A-2-3-E10-E13-lim-X000

P11-X000 Amendment of application requested

St.27 status event code: A-2-2-P10-P11-nap-X000

E601 Decision to refuse application
E801 Decision on dismissal of amendment
PE0601 Decision on rejection of patent

St.27 status event code: N-2-6-B10-B15-exm-PE0601

PE0801 Dismissal of amendment

St.27 status event code: A-2-2-P10-P12-nap-PE0801

PG1501 Laying open of application

St.27 status event code: A-1-1-Q10-Q12-nap-PG1501

PN2301 Change of applicant

St.27 status event code: A-3-3-R10-R11-asn-PN2301

St.27 status event code: A-3-3-R10-R13-asn-PN2301

AMND Amendment
E13-X000 Pre-grant limitation requested

St.27 status event code: A-2-3-E10-E13-lim-X000

P11-X000 Amendment of application requested

St.27 status event code: A-2-2-P10-P11-nap-X000

P13-X000 Application amended

St.27 status event code: A-2-2-P10-P13-nap-X000

PX0901 Re-examination

St.27 status event code: A-2-3-E10-E12-rex-PX0901

PX0701 Decision of registration after re-examination

St.27 status event code: A-3-4-F10-F13-rex-PX0701

X701 Decision to grant (after re-examination)
P11-X000 Amendment of application requested

St.27 status event code: A-2-2-P10-P11-nap-X000

P13-X000 Application amended

St.27 status event code: A-2-2-P10-P13-nap-X000

R15-X000 Change to inventor requested

St.27 status event code: A-3-3-R10-R15-oth-X000

R16-X000 Change to inventor recorded

St.27 status event code: A-3-3-R10-R16-oth-X000

PR0701 Registration of establishment

St.27 status event code: A-2-4-F10-F11-exm-PR0701

PR1002 Payment of registration fee

Fee payment year number: 1

St.27 status event code: A-2-2-U10-U11-oth-PR1002

PG1601 Publication of registration

St.27 status event code: A-4-4-Q10-Q13-nap-PG1601

P14-X000 Amendment of ip right document requested

St.27 status event code: A-5-5-P10-P14-nap-X000

R18 Changes to party contact information recorded

Free format text: ST27 STATUS EVENT CODE: A-5-5-R10-R18-OTH-X000 (AS PROVIDED BY THE NATIONAL OFFICE)

R18-X000 Changes to party contact information recorded

St.27 status event code: A-5-5-R10-R18-oth-X000