RU2007264C1 - Способ изготовления отливок - Google Patents
Способ изготовления отливок Download PDFInfo
- Publication number
- RU2007264C1 RU2007264C1 SU4823477A RU2007264C1 RU 2007264 C1 RU2007264 C1 RU 2007264C1 SU 4823477 A SU4823477 A SU 4823477A RU 2007264 C1 RU2007264 C1 RU 2007264C1
- Authority
- RU
- Russia
- Prior art keywords
- casting
- mold
- broach
- castings
- crystallization
- Prior art date
Links
Images

Landscapes
- Forging (AREA)
Abstract
Использование: машиностроение, приборостроение и другие области техники. Сущность изобретения: расплав заливают в форму, осуществляют кристаллизацию его под давлением, а для формообразования отливки ее протягивают через протяжку при извлечении из формы, причем протяжку вводят в разъем формы после кристаллизации отливки. 4 ил.
Description
Изобретение относится к изготовлению изделий штамповкой из жидкого металла и может найти применение в машиностроении, приборостроении и других областях техники.
Известен способ литья под высоким давлением, заключающийся в дополнительной подаче жидкого металла в область наибольшей усадки (1).
Данный способ не может быть использован для получения отливок высокой чистоты поверхности и точности для изделий, оснащенных шлицами, пазами, зубьями и т. д.
Известен также способ изготовления отливок, включающий заливку металла в форму, кристаллизацию отливки, извлечение ее из формы и повышение в штамп для формообразования (2).
Способ не обеспечивает получение изделий высокой точности и чистоты поверхности, содержащей шлицы, пазы, зубья и т. д.
Изобретение направлено на решение задачи повышения точности и чистоты поверхности, а также на расширение номенклатуры отливок.
Для этого, в известном способе изготовления отливок, включающем заливку расплава в форму, кристаллизацию отливки, извлечение ее из формы, формообразование отливки с помощью инструмента, кристаллизацию отливки осуществляют под давлением, а формообразование отливки осуществляют протягиванием ее через протяжку при извлечении из формы, причем протяжку вводят в разъем формы после кристаллизации отливки.
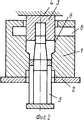
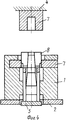
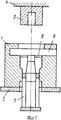
На фиг. 1 представлена принципиальная схема для реализации способа, момент заполнения формы расплавом; на фиг. 2 - то же, момент кристаллизации отливки; на фиг. 3 - то же, момент ввода протяжки (калибра); на фиг. 4 - то же, момент протяжки (калибровки).
На схеме изображена форма 1, установленная на плите 2, пуансон 3, установленный на траверсе пресса 4, и выталкиватель 5. Форма 1 содержит гнездо 6, в которое вставляется протяжка (калибр) 7, выполненная с учетом литейной усадки.
Способ реализуется следующим образом.
После того, как расплав подготовлен для литья, открытую форму 1 заполняют расплавом 8 (фиг. 1). Затем, под давлением усилия пресса пуансоном 3 производят кристаллизацию отливки под давлением (фиг. 2). После кристаллизации отливки с пуансона 3 снимают усилие пресса и выводят его из полости формы 1 (фиг. 3), а затем в гнездо 6 вводят протяжку (калибр) 7, выполненную с учетом литейной усадки отливки.
Затем, под действием усилия выталкивателя 5 производят выталкивание отливки, протягивая и калибруя ее, а затем извлекают (фиг. 4). Преимущество предлагаемого способа состоит в том, что дополнительная операция протяжки и калибровки производится под действием усилия на выталкивающий механизм, при этом не требуется дополнительных устройств и оборудования, при этом одновременно управляются оба процесса при минимальных энергетических затратах.
Таким образом, данный способ обеспечивает получение особо точных отливок с высокой чистотой поверхности и высокими механическими свойствами, оснащенных шлицами, пазами, зубьями и т. д. , не требующих при этом дополнительной механической обработки.
(56) Патент США N 3387646, кл. 164-120, 1968.
Батышев А. И. "Совмещенные способы литья и прессования. М. , НИИМАШ, 1971, с. 37.
Claims (1)
- СПОСОБ ИЗГОТОВЛЕНИЯ ОТЛИВОК, включающий заливку расплава в форму, кристаллизацию отливки, извлечение ее из формы, формообразование отливки с помощью инструмента, отличающийся тем, что кристаллизацию отливки осуществляют под давлением, а формообразование отливки осуществляют протягиванием ее через протяжку при извлечении из формы, причем протяжку вводят в разъем формы после кристаллизации отливки.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| SU4823477 RU2007264C1 (ru) | 1990-04-06 | 1990-04-06 | Способ изготовления отливок |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| SU4823477 RU2007264C1 (ru) | 1990-04-06 | 1990-04-06 | Способ изготовления отливок |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| RU2007264C1 true RU2007264C1 (ru) | 1994-02-15 |
Family
ID=21513221
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| SU4823477 RU2007264C1 (ru) | 1990-04-06 | 1990-04-06 | Способ изготовления отливок |
Country Status (1)
| Country | Link |
|---|---|
| RU (1) | RU2007264C1 (ru) |
-
1990
- 1990-04-06 RU SU4823477 patent/RU2007264C1/ru active
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0254437A3 (en) | Method of producing shaped metal parts | |
| HU901914D0 (en) | Process and apparatus for casting metal alloys under pression | |
| JP4379621B2 (ja) | アルミニウム合金の成形方法 | |
| JP3507264B2 (ja) | 端部異形棒状製品の鍛造方法および鍛造装置 | |
| GB2055316A (en) | Die casting method | |
| US3192569A (en) | Apparatus for molding articles of plastic | |
| EP0005239A1 (de) | Niederdruckgiessverfahren für Metalle, insbesondere NE-Metalle, sowie Vorrichtung zur Durchführung des Verfahrens | |
| ES2099777T3 (es) | Procedimiento y dispositivo para la elaboracion de elementos constructivos. | |
| JPH06102246B2 (ja) | 管状の半製品銅合金部品の製造方法 | |
| DE2734773C2 (ru) | ||
| RU2111085C1 (ru) | Способ изготовления инструмента для горячего и холодного прессования и штамповки | |
| CN217990897U (zh) | 一种模具用脱膜液铜排管位调整装置 | |
| CN118385427B (zh) | 一种高性能复杂构件整体锻造成形装置及方法 | |
| SU1577916A1 (ru) | Способ жидкой штамповки | |
| SU1238869A1 (ru) | Способ штамповки поковок и устройство дл его осуществлени | |
| DE3306253C2 (de) | Verfahren und Vorrichtung zum Gießen von Formteilen aus Glas | |
| SU1611547A1 (ru) | Керамический штамп дл изготовлени изделий сложной формы | |
| RU2142354C1 (ru) | Способ изготовления деталей методом литья с кристаллизацией под давлением и устройство для его осуществления | |
| JPS56142047A (en) | Method and device for molding of formed body | |
| SU871962A1 (ru) | Способ получени изделий | |
| RU2051007C1 (ru) | Способ изготовления компенсаторов литьем с кристаллизацией под давлением | |
| RU2137571C1 (ru) | Устройство для литья с кристаллизацией под давлением | |
| RU2026145C1 (ru) | Способ штамповки жидкого металла | |
| RU1801673C (ru) | Способ изготовлени деталей из металлов и сплавов гидравлической штамповкой | |
| KR960002408B1 (ko) | 다이캐스팅을 이용한 반용융 가압 성형방법 및 장치 |