RU2009192C1 - Состав для очистки металлической поверхности - Google Patents
Состав для очистки металлической поверхности Download PDFInfo
- Publication number
- RU2009192C1 RU2009192C1 SU5023611A RU2009192C1 RU 2009192 C1 RU2009192 C1 RU 2009192C1 SU 5023611 A SU5023611 A SU 5023611A RU 2009192 C1 RU2009192 C1 RU 2009192C1
- Authority
- RU
- Russia
- Prior art keywords
- soap
- composition
- solution
- cleaning
- alkaline solution
- Prior art date
Links
- 239000000203 mixture Substances 0.000 title claims abstract description 37
- 239000000344 soap Substances 0.000 claims abstract description 12
- 238000004519 manufacturing process Methods 0.000 claims abstract description 9
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims abstract description 7
- 235000019982 sodium hexametaphosphate Nutrition 0.000 claims abstract description 6
- 125000000129 anionic group Chemical group 0.000 claims abstract description 5
- 238000004140 cleaning Methods 0.000 claims description 15
- 239000012670 alkaline solution Substances 0.000 claims description 13
- 229910052751 metal Inorganic materials 0.000 claims description 8
- 239000002184 metal Substances 0.000 claims description 8
- 229910021538 borax Inorganic materials 0.000 claims description 6
- 239000004328 sodium tetraborate Substances 0.000 claims description 6
- 235000010339 sodium tetraborate Nutrition 0.000 claims description 6
- 239000003945 anionic surfactant Substances 0.000 claims description 3
- 239000002736 nonionic surfactant Substances 0.000 claims description 3
- 239000004094 surface-active agent Substances 0.000 abstract description 7
- 239000003513 alkali Substances 0.000 abstract description 3
- 238000000746 purification Methods 0.000 abstract description 2
- 239000000126 substance Substances 0.000 abstract description 2
- KGBXLFKZBHKPEV-UHFFFAOYSA-N boric acid Chemical compound OB(O)O KGBXLFKZBHKPEV-UHFFFAOYSA-N 0.000 abstract 1
- 239000004327 boric acid Substances 0.000 abstract 1
- GCLGEJMYGQKIIW-UHFFFAOYSA-H sodium hexametaphosphate Chemical compound [Na]OP1(=O)OP(=O)(O[Na])OP(=O)(O[Na])OP(=O)(O[Na])OP(=O)(O[Na])OP(=O)(O[Na])O1 GCLGEJMYGQKIIW-UHFFFAOYSA-H 0.000 abstract 1
- 239000000243 solution Substances 0.000 description 20
- 239000000314 lubricant Substances 0.000 description 10
- 239000000356 contaminant Substances 0.000 description 9
- 239000003599 detergent Substances 0.000 description 8
- 239000003921 oil Substances 0.000 description 8
- 238000004321 preservation Methods 0.000 description 8
- 239000004519 grease Substances 0.000 description 7
- FAPWRFPIFSIZLT-UHFFFAOYSA-M Sodium chloride Chemical compound [Na+].[Cl-] FAPWRFPIFSIZLT-UHFFFAOYSA-M 0.000 description 6
- 239000000839 emulsion Substances 0.000 description 5
- 238000000034 method Methods 0.000 description 5
- CDBYLPFSWZWCQE-UHFFFAOYSA-L Sodium Carbonate Chemical compound [Na+].[Na+].[O-]C([O-])=O CDBYLPFSWZWCQE-UHFFFAOYSA-L 0.000 description 4
- 238000005530 etching Methods 0.000 description 4
- 238000009472 formulation Methods 0.000 description 4
- 238000010438 heat treatment Methods 0.000 description 4
- HEMHJVSKTPXQMS-UHFFFAOYSA-M Sodium hydroxide Chemical compound [OH-].[Na+] HEMHJVSKTPXQMS-UHFFFAOYSA-M 0.000 description 3
- 235000014113 dietary fatty acids Nutrition 0.000 description 3
- 238000007598 dipping method Methods 0.000 description 3
- 239000000194 fatty acid Substances 0.000 description 3
- 229930195729 fatty acid Natural products 0.000 description 3
- 150000004665 fatty acids Chemical class 0.000 description 3
- 239000002480 mineral oil Substances 0.000 description 3
- 235000010446 mineral oil Nutrition 0.000 description 3
- 150000003839 salts Chemical class 0.000 description 3
- 239000011780 sodium chloride Substances 0.000 description 3
- 238000005406 washing Methods 0.000 description 3
- 239000002699 waste material Substances 0.000 description 3
- VEXZGXHMUGYJMC-UHFFFAOYSA-N Hydrochloric acid Chemical compound Cl VEXZGXHMUGYJMC-UHFFFAOYSA-N 0.000 description 2
- QAOWNCQODCNURD-UHFFFAOYSA-N Sulfuric acid Chemical compound OS(O)(=O)=O QAOWNCQODCNURD-UHFFFAOYSA-N 0.000 description 2
- 238000005422 blasting Methods 0.000 description 2
- 239000003795 chemical substances by application Substances 0.000 description 2
- 238000011109 contamination Methods 0.000 description 2
- 230000007547 defect Effects 0.000 description 2
- 238000004534 enameling Methods 0.000 description 2
- -1 ferrous metals Chemical class 0.000 description 2
- 229910052738 indium Inorganic materials 0.000 description 2
- 235000017550 sodium carbonate Nutrition 0.000 description 2
- 229910000029 sodium carbonate Inorganic materials 0.000 description 2
- 239000001488 sodium phosphate Substances 0.000 description 2
- RYFMWSXOAZQYPI-UHFFFAOYSA-K trisodium phosphate Chemical compound [Na+].[Na+].[Na+].[O-]P([O-])([O-])=O RYFMWSXOAZQYPI-UHFFFAOYSA-K 0.000 description 2
- 229910000406 trisodium phosphate Inorganic materials 0.000 description 2
- 235000019801 trisodium phosphate Nutrition 0.000 description 2
- 241000251468 Actinopterygii Species 0.000 description 1
- 229910000838 Al alloy Inorganic materials 0.000 description 1
- 229920002134 Carboxymethyl cellulose Polymers 0.000 description 1
- 241000196324 Embryophyta Species 0.000 description 1
- CWYNVVGOOAEACU-UHFFFAOYSA-N Fe2+ Chemical compound [Fe+2] CWYNVVGOOAEACU-UHFFFAOYSA-N 0.000 description 1
- 235000006508 Nelumbo nucifera Nutrition 0.000 description 1
- 240000002853 Nelumbo nucifera Species 0.000 description 1
- 235000006510 Nelumbo pentapetala Nutrition 0.000 description 1
- PMZURENOXWZQFD-UHFFFAOYSA-L Sodium Sulfate Chemical compound [Na+].[Na+].[O-]S([O-])(=O)=O PMZURENOXWZQFD-UHFFFAOYSA-L 0.000 description 1
- DBMJMQXJHONAFJ-UHFFFAOYSA-M Sodium laurylsulphate Chemical compound [Na+].CCCCCCCCCCCCOS([O-])(=O)=O DBMJMQXJHONAFJ-UHFFFAOYSA-M 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 239000007844 bleaching agent Substances 0.000 description 1
- 239000001768 carboxy methyl cellulose Substances 0.000 description 1
- 235000010948 carboxy methyl cellulose Nutrition 0.000 description 1
- 239000008112 carboxymethyl-cellulose Substances 0.000 description 1
- 238000005238 degreasing Methods 0.000 description 1
- 239000002320 enamel (paints) Substances 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 238000002474 experimental method Methods 0.000 description 1
- 239000004744 fabric Substances 0.000 description 1
- 239000006260 foam Substances 0.000 description 1
- 238000005187 foaming Methods 0.000 description 1
- 238000005984 hydrogenation reaction Methods 0.000 description 1
- 239000012535 impurity Substances 0.000 description 1
- 239000004615 ingredient Substances 0.000 description 1
- 238000006386 neutralization reaction Methods 0.000 description 1
- 238000002161 passivation Methods 0.000 description 1
- 238000005554 pickling Methods 0.000 description 1
- 235000019353 potassium silicate Nutrition 0.000 description 1
- 239000000843 powder Substances 0.000 description 1
- 239000003755 preservative agent Substances 0.000 description 1
- 230000002335 preservative effect Effects 0.000 description 1
- 108090000623 proteins and genes Proteins 0.000 description 1
- 238000007127 saponification reaction Methods 0.000 description 1
- 238000004062 sedimentation Methods 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 239000011734 sodium Substances 0.000 description 1
- 229910052708 sodium Inorganic materials 0.000 description 1
- 229910052938 sodium sulfate Inorganic materials 0.000 description 1
- 235000011152 sodium sulphate Nutrition 0.000 description 1
- 235000019832 sodium triphosphate Nutrition 0.000 description 1
- 238000005507 spraying Methods 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 239000000271 synthetic detergent Substances 0.000 description 1
Images
Landscapes
- Detergent Compositions (AREA)
Abstract
Сущность изобретения: состав для очистки металлической поверхности содержит мыльно-щелочной раствор мыловаренного производства 5 - 25% , буру 0,5 - 0,7% , соль Грахама 0,8 - 1,2% , анионное или неионогенное поверхностно-активное вещество 0,1 - 0,6% и воду до 100% . 4 табл.
Description
Изобретение относится к химической очистке изделий из черных и цветных металлов от загрязнений на основе минерального масла, а именно от масляных, жировых и эмульсионных пленок, консервационных, штамповых смазок, а в особенности от их термоуплотненной смеси, получаемой в процессе листовой штамповки изделий.
Известен водный щелочной раствор для обезжиривания металлических изделий, содержащий кальцинированную соду 25 г/л и тринатрийфосфат 15 г/л [1] . Для удаления легких загрязнений, таких как масляные и эмульсионные пленки этот раствор требует подогрева. При этом пары щелочи попадают в атмосферу цеха. Кальцинированная сода в современных условиях становится дефицитным продуктом.
Для очистки же этим составом таких загрязнений, как термоуплотненная смесь консервационной и штамповой смазок требуется следующая технология. Обработка в известном растворе при температуре 90-90оС, который разрыхляет загрязнения, но не удаляет их, промывка холодной водой, травление в солянокислом при 20оС или в сернокислом при 50оС растворах для удаления загрязнений. Затем обильная обработка водой и пассивация в растворе тринатрийфосфата при температуре 40оС.
Наличие травления требует нейтрализационных установок, отрицательно влияет на экологию. Кроме того, травление является причиной возникновения таких дефектов в металле, как наводороживание, рыбья чешуя. При очистке поверхности, например, перед эмалированием, эти дефекты не позволяют получить качественное эмалевое покрытие.
Наиболее близким к изобретению является состав моющего средства на основе мыльно-щелочного раствора мыловаренного производства. В производстве мыла омыления жирных кислот в мыловаренный котел добавляют хлористый натрий и отстаивают полученную смесь.
Нижний слой этой смеси представляет собой мыльно-щелочной раствор, который дополнительно отстаивают для отделения кусочков неотделившегося жира. Для приготовления известного моющего средства в полученный раствор добавляют жидкое стекло, поверхностно-активные вещества - сульфонол и карбоксиметилцеллюлозу, отбеливатель, сульфат натрия и триполифосфат натрия [2] .
Полученное из этих компонентов моющее средство эффективно для стирки изделий из тканей. По отношению к очистке металлической поверхности известное средство может очищать только масляные, жировые и эмульсионные пленки. Для очистки металлической поверхности от смазок, а в особенности от их термоуплотненной смеси нужна большая концентрация этого средства. При этом средство содержит большое количество поверхностно-активных веществ, вызывающих сильное пенообразование, мешающее отделению загрязнений.
В основу изобретения поставлена задача - разработка состава для эффективной очистки металлической поверхности без травления от масляных, жировых и эмульсионных пленок, консервационных, штамповых смазок, а в особенности их термоуплотненной смеси, получаемой в процессе листовой штамповки, а также утилизация отходов мыловаренного производства.
Для решения поставленной задачи предлагается водный состав на основе мыльно-щелочного раствора мыловаренного производства, содержащий неионогенное или анионное поверхностно-активное вещество, который дополнительно содержит соль Грахама и буру при следующем соотношении ингредиентов, мас. % :
Мыльно-щелочной раст-
вор мыловаренного производства 5-25 Соль Грахама 0,8-1,2 Бура 0,5-0,7
Анионное или неионо-
генное поверхностно-ак- тивное вещество 0,1-0,6 Вода Остальное
Для приготовления заявленного состава используют мыльно-щелочной раствор, полученный после введения в мыловаренный котел хлористого натрия, а затем отстаивания. Раствор содержит 2,5-4,5% едкого натра, до 0,8% жира и 4,0-7,0% поваренной соли.
Дополнительному отстаиванию для отделения кусочков неотделившегося жира этот раствор не подвергают. При введении в состав соли Грахама и буры эти кусочки омыляются, превращаясь в дополнительные соли жирных кислот. Увеличение в растворе количества солей жирных кислот повышает эффективность раствора и позволяет без травления удалять термоуплотненные смеси смазок, смазки консервационные и штамповые в отдельности, а также масляные загрязнения. Т. е. , меняя концентрацию мыльно-щелочного раствора, можно получать составы для очистки загрязнений разной степени. Кроме того, достигается более высокая степень утилизации отходов мыловаренного производства, а также экономия компонентов моющего состава.
П р и м е р. Очистке подвергали образцы и изделия с разными видами загрязнений.
Посуда из стали 08КП - миски, кастрюли, бидоны, полученные листовой штамповкой. Перед штамповкой на листах содержалась консервационная смазка марки ЖКБ-1 ТУ 38 УССР 2-01-4-8-75 на основе минерального масла.
При листовой штамповке изделий в процессе глубокой вытяжки подавали эмульсионную смазку "Укринол-3". Таким образом, перед эмалированием на изделиях находилась смесь консервационной и штамповой смазки, которая была подвергнута давлению.
Образцы из ст. 10 размером 250х30, на которые были нанесены кистью загрязнения в виде минерального масла. Образцы выдерживали в течение 48 ч для отверждения загрязнений.
Образцы из алюминиевого сплава размером 100х100х3 мм марки Al-19, на которые была нанесена консервационная смазка марки ЖКБ-1.
Для очистки образцов и изделий готовили моющие растворы. При этом для испытания прототипа брали порошкообразное моющее средство "Лотос" с концентрацией 50,0 г/л. Из источника [2] известно, что моющее действие состава по прототипу находится на уровне известных синтетических моющих средств при их концентрации 5,0 г/л.
Предложенный состав готовили следующим образом.
Расчетное количество мыльно-щелочного раствора разбавляли необходимым количеством воды (см. табл. 1, 2, 3), нагревали до 80-90оС.
В полученный раствор одновременно вводили соль Грахама, буру и поверхностно-активное вещество и в течение 10-12 ч перемешивали мешалкой до полной гомогенизации полученной смеси.
В табл. 1, 2, 3 приведена рецептура составов. При этом в табл. 1 приведена рецептура состава для очистки от масляных загрязнений (образцы 2). Количество мыльно-щелочного раствора в этом растворе составляет 5-10 мас. % . В табл. 2 приведена рецептура состава для очистки от консервационной смазки (образцы 3). Количество мыльно-щелочного раствора в этом растворе 11-19 мас. % . В табл. 3 приведена рецептура состава для очистки от смеси консервационной и штамповой смазок, полученной в процессе листовой штамповки. Оптимальное количество мыльно-щелочного раствора в этом случае составляет 20-25 мас. % . В качестве поверхностно-активного вещества брали синтанол ДС-10, синтанол АЛМ-10 - неионогенные, и алкилсульфат натрия, додецилсульфат натрия - анионные.
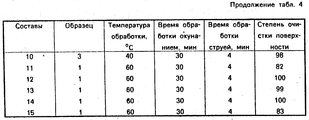
Полученными растворами проводили очистку изделий и образцов от загрязнений. Результаты приведены в табл. 4. Моющим средством по прототипу вели обработку окунанием (большое количество пены не позволяет вести струйную очистку). От масляных загрязнений образцы очищали при 45оС в течение 30 мин. От консервационной смазки - при 70оС в течение 1 ч. Смесь штамповой и консервационных смазок не удалялась при нагревании до 70оС и продолжительности обработки в 1 ч. Наблюдалось лишь разрыхление загрязнений.
При очистке предложенным составом очистку вели окунанием и струей в агрегате "Силезия". При этом в заявленных пределах содержания компонентов масляные загрязнения очищались при температуре раствора 25оС в течение 30 мин окунанием и в течение 4 мин - струйным методом. Консервационная смазка очищалась при нагревании раствора до 40оС и тех же временных режимах. Смесь смазок очищалась при нагревании раствора до 60оС за 30 мин - окунанием и 4 мин - при струйной очистке.
Причем количество поверхностно-активного вещества брали 0,1-0,3 при обработке окунанием и 0,3-0,6 - при струйной обработке во всех опытах.
Концентрация мыльно-щелочного раствора выше 25 мас. % приводит к увеличению вязкости раствора, что препятствует обработке, ниже 5 мас. % дает низкую степень очистки от масляных загрязнений.
Таким образом, меняя концентрацию мыльно-щелочного раствора в составе и не меняя концентрацию остальных компонентов, которая к тому же незначительна по отношению к отходу производства, можно получать моющие растворы для очистки металлической поверхности различной степени загрязненности, включая такую, как смесь штамповых и консервационных смазок, подвергавшуюся давлению. (56) Рекомендации по применению новых средств очистки машин и деталей при ремонте. М. , 1975, с. 15-18.
Авторское свидетельство СССР N 1154321, кл. C 11 D 9/60, 1983.
Claims (1)
- СОСТАВ ДЛЯ ОЧИСТКИ МЕТАЛЛИЧЕСКОЙ ПОВЕРХНОСТИ, содержащий мыльно-щелочной раствор мыловаренного производства, анионное или неионогенное поверхностно-активное вещество и воду, отличающийся тем, что он дополнительно содержит буру и соль Грахама при следующем соотношении компонентов, мас. % :
Мыльно-щелочной раствор мыловаренного производства 5 - 25
Бура 0,5 - 0,7
Соль Грахама 0,8 - 1,2
Анионное или неионогенное поверхностно-активное вещество 0,1 - 0,6
Вода Остальное
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| SU5023611 RU2009192C1 (ru) | 1992-01-27 | 1992-01-27 | Состав для очистки металлической поверхности |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| SU5023611 RU2009192C1 (ru) | 1992-01-27 | 1992-01-27 | Состав для очистки металлической поверхности |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| RU2009192C1 true RU2009192C1 (ru) | 1994-03-15 |
Family
ID=21595089
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| SU5023611 RU2009192C1 (ru) | 1992-01-27 | 1992-01-27 | Состав для очистки металлической поверхности |
Country Status (1)
| Country | Link |
|---|---|
| RU (1) | RU2009192C1 (ru) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2254366C1 (ru) * | 2004-01-19 | 2005-06-20 | Открытое акционерное общество "Нижнекамскнефтехим" | Моющая композиция для очистки металлической поверхности |
| RU2277582C1 (ru) * | 2005-02-09 | 2006-06-10 | Таисия Федоровна Моисеева | Состав для получения технического моющего средства для очистки металлической поверхности (варианты) |
-
1992
- 1992-01-27 RU SU5023611 patent/RU2009192C1/ru active
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2254366C1 (ru) * | 2004-01-19 | 2005-06-20 | Открытое акционерное общество "Нижнекамскнефтехим" | Моющая композиция для очистки металлической поверхности |
| RU2277582C1 (ru) * | 2005-02-09 | 2006-06-10 | Таисия Федоровна Моисеева | Состав для получения технического моющего средства для очистки металлической поверхности (варианты) |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US4382825A (en) | Alkaline cleaner for ferrous-based metal surfaces | |
| EP0187377B1 (en) | Alkaline tin-plate degreasing detergent | |
| CA1245954A (en) | Alkaline cleaning process | |
| CN1035442C (zh) | 清洗冷轧硅钢板用清洗剂 | |
| EP0047404B1 (en) | Industrial detergent containing organic surfactants for cleansing metal parts | |
| CA2650947C (en) | Process for the demulsifying cleaning of metallic surfaces | |
| CA1282666C (en) | Demulsifying cleaning preparation having a prolonged surface-wetting effect | |
| CN1742116B (zh) | 用于成型金属制品的清洗剂组合物 | |
| RU2684115C2 (ru) | Очищающее средство для бережного удаления чернил и маркера | |
| GB1579760A (en) | Compositions aqueous solutions and processes for cleaning metal surfaces | |
| US4477286A (en) | Breaking oil-in-water emulsions | |
| CN1106864A (zh) | 一种清洗剂 | |
| GB2187206A (en) | Aluminium cleaning process | |
| RU2134719C1 (ru) | Моющее средство для очистки металлической поверхности | |
| RU2165318C1 (ru) | Способ очистки поверхностей от жидких углеводородов | |
| US6080244A (en) | Composition and methods for cleaning surfaces | |
| US5464484A (en) | Oil splitting aluminum cleaner and method | |
| US6153015A (en) | Process for removing soap-contaminated conversion layers on metal workpieces | |
| RU2226209C2 (ru) | Средство для очистки поверхности | |
| RU2194748C1 (ru) | Моющее средство для очистки металлической поверхности | |
| RU2109804C1 (ru) | Состав для очистки металлической поверхности | |
| CN101063200A (zh) | 常温磷化液 | |
| CN113265665B (zh) | 一种除油增效剂、制备方法及其应用 | |
| SU998499A1 (ru) | Моющее средство дл очистки твердой поверхности | |
| SU1542653A1 (ru) | Способ эксплуатации технологических смазочных и моющих средств при производстве проката |