RU2012113040A - Способ изготовления нарезного ствола - Google Patents
Способ изготовления нарезного ствола Download PDFInfo
- Publication number
- RU2012113040A RU2012113040A RU2012113040/02A RU2012113040A RU2012113040A RU 2012113040 A RU2012113040 A RU 2012113040A RU 2012113040/02 A RU2012113040/02 A RU 2012113040/02A RU 2012113040 A RU2012113040 A RU 2012113040A RU 2012113040 A RU2012113040 A RU 2012113040A
- Authority
- RU
- Russia
- Prior art keywords
- radial compression
- preliminary
- billet
- channel
- forgings
- Prior art date
Links
Landscapes
- Forging (AREA)
Abstract
Способ изготовления нарезного ствола, включающий изготовление исходной заготовки, механическую обработку исходной заготовки в размеры заготовки-трубы под радиальное обжатие, упрочняющую термообработку заготовки-трубы перед предварительной операцией радиального обжатия, изготовление поковки за две операции радиального обжатия с формированием гладкого канала в поковке на предварительной операции радиального обжатия и нарезного канала в поковке на окончательной операции радиального обжатия и окончательную механическую обработку поковки, отличающийся тем, что заготовку-трубу под термообработку изготавливают с припуском в канале, который удаляют перед предварительной операцией радиального обжатия, а последующие операции предварительного с гладким каналом и окончательного с нарезным каналом радиального обжатия осуществляют согласно зависимостямгде ε- минимальная степень деформации, необходимая для качественного оформления нарезов;- степень деформации поковки в i-м сечении на предварительной операции радиального обжатия;- степень деформации поковки в i-м сечении на окончательной операции радиального обжатия;ψ - коэффициент поперечного сужения металла поковки.
Claims (1)
- Способ изготовления нарезного ствола, включающий изготовление исходной заготовки, механическую обработку исходной заготовки в размеры заготовки-трубы под радиальное обжатие, упрочняющую термообработку заготовки-трубы перед предварительной операцией радиального обжатия, изготовление поковки за две операции радиального обжатия с формированием гладкого канала в поковке на предварительной операции радиального обжатия и нарезного канала в поковке на окончательной операции радиального обжатия и окончательную механическую обработку поковки, отличающийся тем, что заготовку-трубу под термообработку изготавливают с припуском в канале, который удаляют перед предварительной операцией радиального обжатия, а последующие операции предварительного с гладким каналом и окончательного с нарезным каналом радиального обжатия осуществляют согласно зависимостям
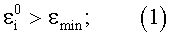
 где εmin - минимальная степень деформации, необходимая для качественного оформления нарезов;

 ψ - коэффициент поперечного сужения металла поковки.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2012113040/02A RU2497626C1 (ru) | 2012-04-03 | 2012-04-03 | Способ изготовления нарезного ствола |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2012113040/02A RU2497626C1 (ru) | 2012-04-03 | 2012-04-03 | Способ изготовления нарезного ствола |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| RU2012113040A true RU2012113040A (ru) | 2013-10-10 |
| RU2497626C1 RU2497626C1 (ru) | 2013-11-10 |
Family
ID=49302693
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU2012113040/02A RU2497626C1 (ru) | 2012-04-03 | 2012-04-03 | Способ изготовления нарезного ствола |
Country Status (1)
| Country | Link |
|---|---|
| RU (1) | RU2497626C1 (ru) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2760477C9 (ru) * | 2021-05-24 | 2022-01-26 | АКЦИОНЕРНОЕ ОБЩЕСТВО "АКЦИОНЕРНАЯ КОМПАНИЯ "ТУЛАМАШЗАВОД" (АО "АК "Туламашзавод") | Способ изготовления нарезного артиллерийского ствола, нарезной артиллерийский ствол и заготовка ствола под нарезы |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SE435905B (sv) * | 1981-02-03 | 1984-10-29 | Ffv Affersverket | Forfarande for kallsmidning av invendiga profileringar sasom gengor, refflor med mera i ror eller hylsor |
| SU1752474A1 (ru) * | 1990-10-22 | 1992-08-07 | Производственное объединение "Ижевский механический завод" | Способ изготовлени нарезных каналов стволов спортивно-охотничьего оружи и устройство дл его осуществлени |
| RU2353461C2 (ru) * | 2007-04-19 | 2009-04-27 | Государственное Унитарное Предприятие "Конструкторское Бюро Приборостроения" (Гуп "Кбп") | Способ получения канала ствола с нарезами |
| RU2354488C2 (ru) * | 2007-06-04 | 2009-05-10 | Открытое акционерное общество "Завод им. В.А. Дегтярева" | Способ изготовления нарезного ствола |
| RU2352429C1 (ru) * | 2007-07-04 | 2009-04-20 | Открытое акционерное общество "Завод им. В.А. Дегтярева" | Способ изготовления нарезного ствола |
-
2012
- 2012-04-03 RU RU2012113040/02A patent/RU2497626C1/ru active
Also Published As
| Publication number | Publication date |
|---|---|
| RU2497626C1 (ru) | 2013-11-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2484462A3 (de) | Verwendung eines Warmstauchverfahrens, Verwendung eines Umformwerkzeugs, Verfahren zum Erzeugen einer Schmiedevorform und Umformvorrichtung oder Warmstauchvorrichtung | |
| MX344480B (es) | Método para formar partes forjadas. | |
| EP2562272A3 (en) | Method for producing steel product having excellent mechanical properties, steel product produced with the method and its use | |
| MX2015011117A (es) | Metodo para producir un material con ultra elevada resistencia y con alta elongacion. | |
| IN2008KO01831A (ru) | ||
| MX2017014673A (es) | Aparato y metodo para fabricar cigüeñal forjado. | |
| CN102909300A (zh) | 齿形管柱冷锻成形方法及挤齿挤孔模具 | |
| RU2011140955A (ru) | Способ изготовления ствола и устройство для его реализации | |
| CN106269939A (zh) | 一种铝合金毛细管的制备方法 | |
| CN202894169U (zh) | 齿形管柱冷锻挤齿挤孔模具 | |
| CN103240301B (zh) | 一种细长杆金属零件校直方法及校直模具 | |
| RU2007120927A (ru) | Способ изготовления нарезного ствола | |
| RU2015121133A (ru) | Способ гидроформования (варианты) и балка для транспортного средства | |
| RU2451573C2 (ru) | Способ изготовления полых деталей | |
| RU2013139762A (ru) | Способ высадки концов труб | |
| RU2626253C2 (ru) | Способ формообразования листовых деталей двоякой кривизны | |
| RU2534471C1 (ru) | Способ оптимизации конструкции поводковой части заготовки-трубы под радиальное обжатие | |
| MX2020001946A (es) | Metodo para producir un cigue?al forjado. | |
| RU2537414C2 (ru) | Способ упрочнения материалов | |
| RU2011133141A (ru) | Способ изготовления штампованных поковок | |
| RU2008125207A (ru) | Способ производства арматурной стали | |
| SE1751448A1 (en) | Methods of producing saw blades | |
| RU2443488C2 (ru) | Способ формообразования деталей штампосварных оболочек торосферической и эллиптической формы | |
| EA202092245A1 (ru) | Способ получения калиброванных шестигранных профилей из нержавеющих сталей | |
| IN2014MU00120A (ru) |