RU2012122743A - Монокристаллическая сварка направленно упрочненных материалов - Google Patents
Монокристаллическая сварка направленно упрочненных материалов Download PDFInfo
- Publication number
- RU2012122743A RU2012122743A RU2012122743/02A RU2012122743A RU2012122743A RU 2012122743 A RU2012122743 A RU 2012122743A RU 2012122743/02 A RU2012122743/02 A RU 2012122743/02A RU 2012122743 A RU2012122743 A RU 2012122743A RU 2012122743 A RU2012122743 A RU 2012122743A
- Authority
- RU
- Russia
- Prior art keywords
- powder
- particles
- substrate
- temperature
- diameter
- Prior art date
Links
Classifications
-
- C—CHEMISTRY; METALLURGY
- C30—CRYSTAL GROWTH
- C30B—SINGLE-CRYSTAL GROWTH; UNIDIRECTIONAL SOLIDIFICATION OF EUTECTIC MATERIAL OR UNIDIRECTIONAL DEMIXING OF EUTECTOID MATERIAL; REFINING BY ZONE-MELTING OF MATERIAL; PRODUCTION OF A HOMOGENEOUS POLYCRYSTALLINE MATERIAL WITH DEFINED STRUCTURE; SINGLE CRYSTALS OR HOMOGENEOUS POLYCRYSTALLINE MATERIAL WITH DEFINED STRUCTURE; AFTER-TREATMENT OF SINGLE CRYSTALS OR A HOMOGENEOUS POLYCRYSTALLINE MATERIAL WITH DEFINED STRUCTURE; APPARATUS THEREFOR
- C30B13/00—Single-crystal growth by zone-melting; Refining by zone-melting
- C30B13/16—Heating of the molten zone
- C30B13/22—Heating of the molten zone by irradiation or electric discharge
- C30B13/24—Heating of the molten zone by irradiation or electric discharge using electromagnetic waves
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/34—Laser welding for purposes other than joining
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/20—Bonding
- B23K26/32—Bonding taking account of the properties of the material involved
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/34—Laser welding for purposes other than joining
- B23K26/342—Build-up welding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K35/00—Rods, electrodes, materials, or media, for use in soldering, welding, or cutting
- B23K35/001—Interlayers, transition pieces for metallurgical bonding of workpieces
- B23K35/007—Interlayers, transition pieces for metallurgical bonding of workpieces at least one of the workpieces being of copper or another noble metal
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K35/00—Rods, electrodes, materials, or media, for use in soldering, welding, or cutting
- B23K35/02—Rods, electrodes, materials, or media, for use in soldering, welding, or cutting characterised by mechanical features, e.g. shape
- B23K35/0222—Rods, electrodes, materials, or media, for use in soldering, welding, or cutting characterised by mechanical features, e.g. shape for use in soldering or brazing
- B23K35/0244—Powders, particles or spheres; Preforms made therefrom
-
- C—CHEMISTRY; METALLURGY
- C30—CRYSTAL GROWTH
- C30B—SINGLE-CRYSTAL GROWTH; UNIDIRECTIONAL SOLIDIFICATION OF EUTECTIC MATERIAL OR UNIDIRECTIONAL DEMIXING OF EUTECTOID MATERIAL; REFINING BY ZONE-MELTING OF MATERIAL; PRODUCTION OF A HOMOGENEOUS POLYCRYSTALLINE MATERIAL WITH DEFINED STRUCTURE; SINGLE CRYSTALS OR HOMOGENEOUS POLYCRYSTALLINE MATERIAL WITH DEFINED STRUCTURE; AFTER-TREATMENT OF SINGLE CRYSTALS OR A HOMOGENEOUS POLYCRYSTALLINE MATERIAL WITH DEFINED STRUCTURE; APPARATUS THEREFOR
- C30B11/00—Single-crystal growth by normal freezing or freezing under temperature gradient, e.g. Bridgman-Stockbarger method
-
- C—CHEMISTRY; METALLURGY
- C30—CRYSTAL GROWTH
- C30B—SINGLE-CRYSTAL GROWTH; UNIDIRECTIONAL SOLIDIFICATION OF EUTECTIC MATERIAL OR UNIDIRECTIONAL DEMIXING OF EUTECTOID MATERIAL; REFINING BY ZONE-MELTING OF MATERIAL; PRODUCTION OF A HOMOGENEOUS POLYCRYSTALLINE MATERIAL WITH DEFINED STRUCTURE; SINGLE CRYSTALS OR HOMOGENEOUS POLYCRYSTALLINE MATERIAL WITH DEFINED STRUCTURE; AFTER-TREATMENT OF SINGLE CRYSTALS OR A HOMOGENEOUS POLYCRYSTALLINE MATERIAL WITH DEFINED STRUCTURE; APPARATUS THEREFOR
- C30B29/00—Single crystals or homogeneous polycrystalline material with defined structure characterised by the material or by their shape
- C30B29/10—Inorganic compounds or compositions
- C30B29/52—Alloys
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01D—NON-POSITIVE DISPLACEMENT MACHINES OR ENGINES, e.g. STEAM TURBINES
- F01D5/00—Blades; Blade-carrying members; Heating, heat-insulating, cooling or antivibration means on the blades or the members
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01D—NON-POSITIVE DISPLACEMENT MACHINES OR ENGINES, e.g. STEAM TURBINES
- F01D5/00—Blades; Blade-carrying members; Heating, heat-insulating, cooling or antivibration means on the blades or the members
- F01D5/005—Repairing methods or devices
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01D—NON-POSITIVE DISPLACEMENT MACHINES OR ENGINES, e.g. STEAM TURBINES
- F01D5/00—Blades; Blade-carrying members; Heating, heat-insulating, cooling or antivibration means on the blades or the members
- F01D5/12—Blades
- F01D5/28—Selecting particular materials; Particular measures relating thereto; Measures against erosion or corrosion
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01D—NON-POSITIVE DISPLACEMENT MACHINES OR ENGINES, e.g. STEAM TURBINES
- F01D5/00—Blades; Blade-carrying members; Heating, heat-insulating, cooling or antivibration means on the blades or the members
- F01D5/12—Blades
- F01D5/28—Selecting particular materials; Particular measures relating thereto; Measures against erosion or corrosion
- F01D5/286—Particular treatment of blades, e.g. to increase durability or resistance against corrosion or erosion
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2101/00—Articles made by soldering, welding or cutting
- B23K2101/001—Turbines
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2103/00—Materials to be soldered, welded or cut
- B23K2103/08—Non-ferrous metals or alloys
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2103/00—Materials to be soldered, welded or cut
- B23K2103/18—Dissimilar materials
- B23K2103/26—Alloys of Nickel and Cobalt and Chromium
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2103/00—Materials to be soldered, welded or cut
- B23K2103/50—Inorganic materials other than metals or composite materials
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05D—INDEXING SCHEME FOR ASPECTS RELATING TO NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES, GAS-TURBINES OR JET-PROPULSION PLANTS
- F05D2230/00—Manufacture
- F05D2230/20—Manufacture essentially without removing material
- F05D2230/23—Manufacture essentially without removing material by permanently joining parts together
- F05D2230/232—Manufacture essentially without removing material by permanently joining parts together by welding
- F05D2230/234—Laser welding
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05D—INDEXING SCHEME FOR ASPECTS RELATING TO NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES, GAS-TURBINES OR JET-PROPULSION PLANTS
- F05D2230/00—Manufacture
- F05D2230/30—Manufacture with deposition of material
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05D—INDEXING SCHEME FOR ASPECTS RELATING TO NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES, GAS-TURBINES OR JET-PROPULSION PLANTS
- F05D2230/00—Manufacture
- F05D2230/30—Manufacture with deposition of material
- F05D2230/31—Layer deposition
- F05D2230/312—Layer deposition by plasma spraying
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05D—INDEXING SCHEME FOR ASPECTS RELATING TO NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES, GAS-TURBINES OR JET-PROPULSION PLANTS
- F05D2230/00—Manufacture
- F05D2230/80—Repairing, retrofitting or upgrading methods
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05D—INDEXING SCHEME FOR ASPECTS RELATING TO NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES, GAS-TURBINES OR JET-PROPULSION PLANTS
- F05D2230/00—Manufacture
- F05D2230/90—Coating; Surface treatment
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05D—INDEXING SCHEME FOR ASPECTS RELATING TO NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES, GAS-TURBINES OR JET-PROPULSION PLANTS
- F05D2300/00—Materials; Properties thereof
- F05D2300/60—Properties or characteristics given to material by treatment or manufacturing
- F05D2300/606—Directionally-solidified crystalline structures
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05D—INDEXING SCHEME FOR ASPECTS RELATING TO NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES, GAS-TURBINES OR JET-PROPULSION PLANTS
- F05D2300/00—Materials; Properties thereof
- F05D2300/60—Properties or characteristics given to material by treatment or manufacturing
- F05D2300/607—Monocrystallinity
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02T—CLIMATE CHANGE MITIGATION TECHNOLOGIES RELATED TO TRANSPORTATION
- Y02T50/00—Aeronautics or air transport
- Y02T50/60—Efficient propulsion technologies, e.g. for aircraft
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Materials Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Crystallography & Structural Chemistry (AREA)
- Plasma & Fusion (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Inorganic Chemistry (AREA)
- Electromagnetism (AREA)
- Turbine Rotor Nozzle Sealing (AREA)
- Laser Beam Processing (AREA)
- Other Surface Treatments For Metallic Materials (AREA)
Abstract
1. Способ для направленного упрочнения сварочного шва (13) во время сварки наплавкой, особенно для сварки наплавкой подложки (4) конструктивного элемента (1, 120, 130), которая (4) упрочняется направленным образом и имеет дендриты (31), которые (31) ориентированы в направлении (32) дендритов подложки,при котором параметры способа относительно подачи, лазерной мощности, диаметра сварочного луча, фокуса порошкового пучка и/или расхода порошка установлены таким образом, что они приводят к локальной ориентации температурного градиента (28) на фронте (19) кристаллизации, который меньше, чем 45°, к направлению (32) дендритов подложки для дендритов (31) в подложке (4).2. Способ по п.1,при котором на и в подложке (4) возникает расплав (16), который формируется посредством подачи порошка (7) и/или материала подложки (4),и при котором расплав (16) полностью покрывается сварочным лучом (10), в частности, лазерным лучом, в частности, при котором расплав (16) перекрывается.3. Способ по п.1, при котором подаваемый порошок (7) наносится слоями.4. Способ по п.2, при котором подаваемый порошок (7) наносится слоями.5. Способ по п.1,при котором подложка (4) содержит жаропрочный сплав на никелевой основе, которая, в частности, имеет столбчатые зерна, в частности, содержит монокристаллическую структуру.6. Способ по п.2,при котором подложка (4) содержит жаропрочный сплав на никелевой основе, которая, в частности, имеет столбчатые зерна, в частности, содержит монокристаллическую структуру.7. Способ по п.3,при котором подложка (4) содержит жаропрочный сплав на никелевой основе, которая, в частности, имеет столбчатые зерна, в частности, содержит монокристаллическую структуру.8. Способ по п.4,
Claims (25)
1. Способ для направленного упрочнения сварочного шва (13) во время сварки наплавкой, особенно для сварки наплавкой подложки (4) конструктивного элемента (1, 120, 130), которая (4) упрочняется направленным образом и имеет дендриты (31), которые (31) ориентированы в направлении (32) дендритов подложки,
при котором параметры способа относительно подачи, лазерной мощности, диаметра сварочного луча, фокуса порошкового пучка и/или расхода порошка установлены таким образом, что они приводят к локальной ориентации температурного градиента (28) на фронте (19) кристаллизации, который меньше, чем 45°, к направлению (32) дендритов подложки для дендритов (31) в подложке (4).
2. Способ по п.1,
при котором на и в подложке (4) возникает расплав (16), который формируется посредством подачи порошка (7) и/или материала подложки (4),
и при котором расплав (16) полностью покрывается сварочным лучом (10), в частности, лазерным лучом, в частности, при котором расплав (16) перекрывается.
3. Способ по п.1, при котором подаваемый порошок (7) наносится слоями.
4. Способ по п.2, при котором подаваемый порошок (7) наносится слоями.
5. Способ по п.1,
при котором подложка (4) содержит жаропрочный сплав на никелевой основе, которая, в частности, имеет столбчатые зерна, в частности, содержит монокристаллическую структуру.
6. Способ по п.2,
при котором подложка (4) содержит жаропрочный сплав на никелевой основе, которая, в частности, имеет столбчатые зерна, в частности, содержит монокристаллическую структуру.
7. Способ по п.3,
при котором подложка (4) содержит жаропрочный сплав на никелевой основе, которая, в частности, имеет столбчатые зерна, в частности, содержит монокристаллическую структуру.
8. Способ по п.4,
при котором подложка (4) содержит жаропрочный сплав на никелевой основе, которая, в частности, имеет столбчатые зерна, в частности, содержит монокристаллическую структуру.
9. Способ по п.1,
при котором диаметр частиц (7) порошка настолько мал, что они в сварочном луче (10), в особенности, полностью расплавляются и имеют достаточно высокую температуру.
10. Способ по п.2,
при котором диаметр частиц (7) порошка настолько мал, что они в сварочном луче (10), в особенности, полностью расплавляются и имеют достаточно высокую температуру.
11. Способ по п.3,
при котором диаметр частиц (7) порошка настолько мал, что они в сварочном луче (10), в особенности, полностью расплавляются и имеют достаточно высокую температуру.
12. Способ по п.4,
при котором диаметр частиц (7) порошка настолько мал, что они в сварочном луче (10), в особенности, полностью расплавляются и имеют достаточно высокую температуру.
13. Способ по п.5,
при котором диаметр частиц (7) порошка настолько мал, что они в сварочном луче (10), в особенности, полностью расплавляются и имеют достаточно высокую температуру.
14. Способ по п.6,
при котором диаметр частиц (7) порошка настолько мал, что они в сварочном луче (10), в особенности, полностью расплавляются и имеют достаточно высокую температуру.
15. Способ по п.7,
при котором диаметр частиц (7) порошка настолько мал, что они в сварочном луче (10), в особенности, полностью расплавляются и имеют достаточно высокую температуру.
16. Способ по п.8,
при котором диаметр частиц (7) порошка настолько мал, что они в сварочном луче (10), в особенности, полностью расплавляются и имеют достаточно высокую температуру.
17. Способ по п.1,
при котором температура расплавленных частиц (7) порошка лежит на 20°С выше температуры плавления частиц (7) порошка.
18. Способ по п.2,
при котором температура расплавленных частиц (7) порошка лежит на 20°С выше температуры плавления частиц (7) порошка.
19. Способ по п.3,
при котором температура расплавленных частиц (7) порошка лежит на 20°С выше температуры плавления частиц (7) порошка.
20. Способ по п.4,
при котором температура расплавленных частиц (7) порошка лежит на 20°С выше температуры плавления частиц (7) порошка.
21. Способ по п.5,
при котором температура расплавленных частиц (7) порошка лежит на 20°С выше температуры плавления частиц (7) порошка.
22. Способ по п.6,
при котором температура расплавленных частиц (7) порошка лежит на 20°С выше температуры плавления частиц (7) порошка.
23. Способ по п.7,
при котором температура расплавленных частиц (7) порошка лежит на 20°С выше температуры плавления частиц (7) порошка.
24. Способ по п.1,
при котором для сварки применяется лазер.
25. Способ по любому из пп.1-7,
при котором справедливо соотношение:
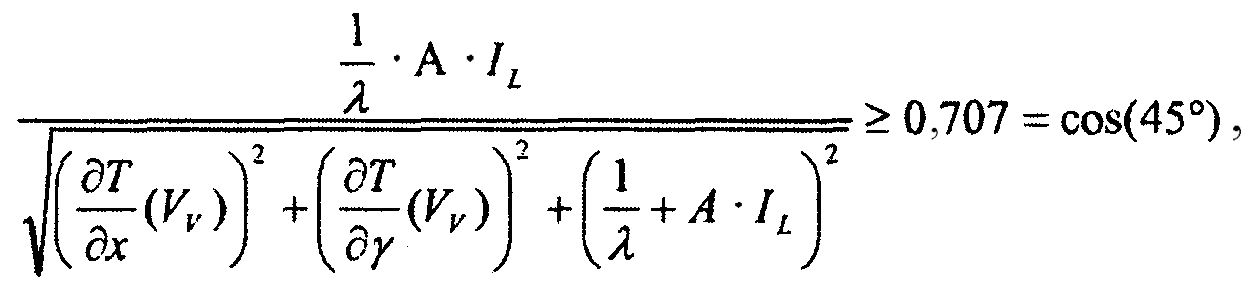
А - степень поглощения подложкой,
IL - интенсивность лазера,
VV - скорость сканирования,
λ - теплопроводность подложки.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102009051823A DE102009051823A1 (de) | 2009-11-04 | 2009-11-04 | Einkristallines Schweißen von direktional verfestigten Werkstoffen |
| DE102009051823.1 | 2009-11-04 | ||
| PCT/EP2010/066733 WO2011054864A1 (de) | 2009-11-04 | 2010-11-03 | Einkristallines schweissen von direktional verfestigten werkstoffen |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| RU2012122743A true RU2012122743A (ru) | 2013-12-10 |
| RU2516021C2 RU2516021C2 (ru) | 2014-05-20 |
Family
ID=43569167
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU2012122743/02A RU2516021C2 (ru) | 2009-11-04 | 2010-11-03 | Монокристаллическая сварка направленно упрочненных материалов |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US20120273468A1 (ru) |
| EP (1) | EP2496380A1 (ru) |
| JP (1) | JP2013510000A (ru) |
| KR (1) | KR20120064128A (ru) |
| CN (1) | CN102596485A (ru) |
| DE (1) | DE102009051823A1 (ru) |
| RU (1) | RU2516021C2 (ru) |
| WO (1) | WO2011054864A1 (ru) |
Families Citing this family (29)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102010034337A1 (de) * | 2010-08-14 | 2012-02-16 | Mtu Aero Engines Gmbh | Verfahren zum Verbinden einer Turbinenschaufel mit einer Turbinenscheibe oder einem Turbinenring |
| EP2522454A1 (de) * | 2011-05-09 | 2012-11-14 | Siemens Aktiengesellschaft | Einkristallines Schweißen von direktional verfestigten Werkstoffen |
| CH705327A1 (de) * | 2011-07-19 | 2013-01-31 | Alstom Technology Ltd | Lot zum Hochtemperaturlöten und Verfahren zum Reparieren bzw. Herstellen von Bauteilen unter Verwendung dieses Lotes. |
| EP2591876A1 (de) * | 2011-11-09 | 2013-05-15 | Siemens Aktiengesellschaft | Verfahren zum Auftragsschweißen eines Bauteiles aus einkristallinem oder gerichtet erstarrtem Metall |
| EP2756915A1 (de) * | 2013-01-18 | 2014-07-23 | Siemens Aktiengesellschaft | Auftragsschweißen mit vorherigem Umschmelzen |
| JP6401773B2 (ja) * | 2013-03-11 | 2018-10-10 | ザ リージェンツ オブ ザ ユニヴァシティ オブ ミシガン | Betブロモドメイン阻害剤およびこれを用いる治療方法 |
| EP2862663A1 (de) * | 2013-10-18 | 2015-04-22 | Siemens Aktiengesellschaft | Verfahren zur direktionalen Verfestigtung einer Schweissnaht während des Laser-Auftragsschweissens eines Substrats |
| JP2017511801A (ja) | 2014-02-28 | 2017-04-27 | ザ リージェンツ オブ ザ ユニヴァシティ オブ ミシガン | BETブロモドメイン阻害剤としての9H−ピリミド[4,5−b]インドールおよび関連類似体 |
| DE102014206143A1 (de) * | 2014-04-01 | 2015-10-15 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Laserauftragschweißen von hochwarmfesten Superlegierungen mittels oszillierender Strahlführung |
| US9896944B2 (en) * | 2014-04-18 | 2018-02-20 | Siemens Energy, Inc. | Forming a secondary structure directly onto a turbine blade |
| US10307407B2 (en) | 2015-02-27 | 2019-06-04 | The Regents Of The University Of Michigan | 9H-pyrimido [4,5-B] indoles as BET bromodomain inhibitors |
| JP6553102B2 (ja) * | 2016-02-03 | 2019-07-31 | ゼネラル・エレクトリック・カンパニイ | ダイオードレーザファイバーアレイを用いたレーザ粉体床溶融結合付加製造における凝固制御法 |
| JP6967522B2 (ja) | 2016-02-15 | 2021-11-17 | ザ リージェンツ オブ ザ ユニヴァシティ オブ ミシガン | Betブロモドメイン阻害剤としての融合1,4−オキサゼピンおよび関連類似体 |
| JP6439734B2 (ja) * | 2016-04-04 | 2018-12-19 | トヨタ自動車株式会社 | レーザ肉盛方法 |
| JP7037500B2 (ja) | 2016-04-06 | 2022-03-16 | ザ リージェンツ オブ ザ ユニヴァシティ オブ ミシガン | Mdm2タンパク質分解剤 |
| AU2017250076B2 (en) | 2016-04-12 | 2021-07-22 | The Regents Of The University Of Michigan | Bet protein degraders |
| CN110062759B (zh) | 2016-09-13 | 2022-05-24 | 密执安大学评议会 | 作为bet蛋白降解剂的稠合的1,4-氧氮杂䓬 |
| ES2857743T3 (es) | 2016-09-13 | 2021-09-29 | Univ Michigan Regents | 1,4-diazepinas fusionadas como degradadores de proteína BET |
| US10174412B2 (en) * | 2016-12-02 | 2019-01-08 | General Electric Company | Methods for forming vertically cracked thermal barrier coatings and articles including vertically cracked thermal barrier coatings |
| US11046709B2 (en) | 2017-02-03 | 2021-06-29 | The Regents Of The University Of Michigan | Fused 1,4-diazepines as BET bromodomain inhibitors |
| JP6931545B2 (ja) | 2017-03-29 | 2021-09-08 | 三菱重工業株式会社 | Ni基合金積層造形体の熱処理方法、Ni基合金積層造形体の製造方法、積層造形体用Ni基合金粉末、およびNi基合金積層造形体 |
| GB2565063B (en) | 2017-07-28 | 2020-05-27 | Oxmet Tech Limited | A nickel-based alloy |
| US11267822B2 (en) | 2017-09-13 | 2022-03-08 | The Regents Of The University Of Michigan | BET bromodomain protein degraders with cleavable linkers |
| GB2584654B (en) | 2019-06-07 | 2022-10-12 | Alloyed Ltd | A nickel-based alloy |
| GB2587635B (en) | 2019-10-02 | 2022-11-02 | Alloyed Ltd | A Nickel-based alloy |
| CN111058907A (zh) * | 2019-11-19 | 2020-04-24 | 中国人民解放军第五七一九工厂 | 一种航空发动机涡轮前缘内壁与轴承配合间隙的调整方法 |
| DE102020207910A1 (de) * | 2020-06-25 | 2021-12-30 | Siemens Aktiengesellschaft | Nickelbasislegierung, Pulver, Verfahren und Bauteil |
| CN113458417B (zh) * | 2021-06-29 | 2023-02-14 | 西北工业大学 | 一种激光增材制造镍基高温合金定向凝固组织的制备方法 |
| CN114150253A (zh) * | 2021-12-14 | 2022-03-08 | 湖南工程学院 | 一种抗冲蚀热障涂层及其制备方法和应用 |
Family Cites Families (27)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE58908611D1 (de) | 1989-08-10 | 1994-12-08 | Siemens Ag | Hochtemperaturfeste korrosionsschutzbeschichtung, insbesondere für gasturbinenbauteile. |
| DE3926479A1 (de) | 1989-08-10 | 1991-02-14 | Siemens Ag | Rheniumhaltige schutzbeschichtung, mit grosser korrosions- und/oder oxidationsbestaendigkeit |
| FR2667805B1 (fr) * | 1990-10-16 | 1993-01-22 | Aerospatiale | Buse de traitement de surface par laser, avec apport de poudre. |
| US5259242A (en) * | 1991-01-25 | 1993-11-09 | Illinois Tool Works Inc. | Tire holding fixture for tire processing machine |
| RU2032513C1 (ru) * | 1992-07-29 | 1995-04-10 | Валерий Григорьевич Рудычев | Способ лазерной наплавки инструмента |
| US5554837A (en) * | 1993-09-03 | 1996-09-10 | Chromalloy Gas Turbine Corporation | Interactive laser welding at elevated temperatures of superalloy articles |
| WO1996012049A1 (de) | 1994-10-14 | 1996-04-25 | Siemens Aktiengesellschaft | Schutzschicht zum schutz eines bauteils gegen korrosion, oxidation und thermische überbeanspruchung sowie verfahren zu ihrer herstellung |
| US5993549A (en) * | 1996-01-19 | 1999-11-30 | Deutsche Forschungsanstalt Fuer Luft- Und Raumfahrt E.V. | Powder coating apparatus |
| EP0861927A1 (de) * | 1997-02-24 | 1998-09-02 | Sulzer Innotec Ag | Verfahren zum Herstellen von einkristallinen Strukturen |
| EP0892090B1 (de) | 1997-02-24 | 2008-04-23 | Sulzer Innotec Ag | Verfahren zum Herstellen von einkristallinen Strukturen |
| US5993554A (en) * | 1998-01-22 | 1999-11-30 | Optemec Design Company | Multiple beams and nozzles to increase deposition rate |
| EP1306454B1 (de) | 2001-10-24 | 2004-10-06 | Siemens Aktiengesellschaft | Rhenium enthaltende Schutzschicht zum Schutz eines Bauteils gegen Korrosion und Oxidation bei hohen Temperaturen |
| WO1999067435A1 (en) | 1998-06-23 | 1999-12-29 | Siemens Aktiengesellschaft | Directionally solidified casting with improved transverse stress rupture strength |
| US6122564A (en) * | 1998-06-30 | 2000-09-19 | Koch; Justin | Apparatus and methods for monitoring and controlling multi-layer laser cladding |
| EP1001055B1 (en) * | 1998-11-10 | 2004-02-25 | ALSTOM Technology Ltd | Gas turbine component |
| US6231692B1 (en) | 1999-01-28 | 2001-05-15 | Howmet Research Corporation | Nickel base superalloy with improved machinability and method of making thereof |
| DE19907105A1 (de) * | 1999-02-19 | 2000-08-31 | Volkswagen Ag | Verfahren und Vorrichtung zum Herstellen von verschleißfesten, tribologischen Zylinderlaufflächen |
| DE50006694D1 (de) | 1999-07-29 | 2004-07-08 | Siemens Ag | Hochtemperaturbeständiges bauteil und verfahren zur herstellung des hochtemperaturbeständigen bauteils |
| DE50112339D1 (de) | 2001-12-13 | 2007-05-24 | Siemens Ag | Hochtemperaturbeständiges Bauteil aus einkristalliner oder polykristalliner Nickel-Basis-Superlegierung |
| EP1340583A1 (en) * | 2002-02-20 | 2003-09-03 | ALSTOM (Switzerland) Ltd | Method of controlled remelting of or laser metal forming on the surface of an article |
| EP1348781B1 (de) * | 2002-03-26 | 2004-12-15 | Sulzer Markets and Technology AG | Verfahren zum epitaktischen Wachstum mit energetischem Strahl |
| EP1495166B1 (de) * | 2002-04-15 | 2007-05-09 | Siemens Aktiengesellschaft | Verfahren zum herstellen von einkristallinen strukturen |
| EP1396556A1 (en) * | 2002-09-06 | 2004-03-10 | ALSTOM (Switzerland) Ltd | Method for controlling the microstructure of a laser metal formed hard layer |
| US6995334B1 (en) * | 2003-08-25 | 2006-02-07 | Southern Methodist University | System and method for controlling the size of the molten pool in laser-based additive manufacturing |
| FR2874624B1 (fr) * | 2004-08-30 | 2007-04-20 | Snecma Moteurs Sa | Procede de rechargement d'une piece metallique monocristalline ou a solidification dirigee. |
| CN100494467C (zh) * | 2006-08-16 | 2009-06-03 | 中国科学院金属研究所 | 一种定向凝固柱晶或单晶镍基高温合金修复或涂层方法 |
| RU2350441C2 (ru) * | 2007-02-21 | 2009-03-27 | Федеральное Государственное Унитарное Предприятие "Центральный Научно-Исследовательский Институт Конструкционных Материалов "Прометей" (Фгуп "Цнии Км "Прометей") | Способ получения методом наплавки металлического покрытия с ультрамелкодисперсной структурой и упрочняющими частицами в наноразмерном диапазоне |
-
2009
- 2009-11-04 DE DE102009051823A patent/DE102009051823A1/de not_active Ceased
-
2010
- 2010-11-03 RU RU2012122743/02A patent/RU2516021C2/ru not_active IP Right Cessation
- 2010-11-03 WO PCT/EP2010/066733 patent/WO2011054864A1/de not_active Ceased
- 2010-11-03 EP EP10776651A patent/EP2496380A1/de not_active Withdrawn
- 2010-11-03 CN CN2010800502084A patent/CN102596485A/zh active Pending
- 2010-11-03 KR KR1020127011603A patent/KR20120064128A/ko not_active Ceased
- 2010-11-03 US US13/505,541 patent/US20120273468A1/en not_active Abandoned
- 2010-11-03 JP JP2012537386A patent/JP2013510000A/ja active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| EP2496380A1 (de) | 2012-09-12 |
| DE102009051823A1 (de) | 2011-05-05 |
| JP2013510000A (ja) | 2013-03-21 |
| RU2516021C2 (ru) | 2014-05-20 |
| US20120273468A1 (en) | 2012-11-01 |
| WO2011054864A1 (de) | 2011-05-12 |
| KR20120064128A (ko) | 2012-06-18 |
| CN102596485A (zh) | 2012-07-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2123803B1 (en) | Welding method | |
| Bartkowiak et al. | New developments of laser processing aluminium alloys via additive manufacturing technique | |
| RU2012125028A (ru) | Монокристаллическая сварка направленно упрочненных материалов | |
| Hu et al. | Femtosecond laser welded nanostructures and plasmonic devices | |
| JP6022679B2 (ja) | 指向性凝固合金の補修 | |
| Cao et al. | Study on cold metal transfer welding–brazing of titanium to copper | |
| CN106536120B (zh) | 接合过程中熔池形状的优化 | |
| CN107790717A (zh) | 一种实现镍基合金晶体学织构调控的准连续激光金属3d打印方法 | |
| Wang et al. | Microstructure evolution and mechanical behavior of Ni-based single crystal superalloy joint brazed with mixed powder at elevated temperature | |
| WO2014120475A3 (en) | Deposition of superalloys using powdered flux and metal | |
| RU2010152578A (ru) | Способ и устройство для сварки детелей из термостойких жаропрочных сплавов | |
| CN102430862A (zh) | 一种非晶基材的激光焊接方法 | |
| CN114713942A (zh) | 电弧负压力约束的钨极氩弧增材制造方法 | |
| Xia et al. | Influence of energy ratio on dual–spot laser welded–brazed Al/steel butt joint | |
| CN102189337B (zh) | Ni3Al基合金铸件激光无裂纹熔焊修复方法 | |
| CN110465740A (zh) | 摆动焊接法 | |
| Chai et al. | Effect of holding time on microstructure and properties of transient liquid-phase-bonded joints of a single crystal alloy | |
| Lei et al. | Analysis of welding solidification crack in narrow gap laser welding of high-strength steel | |
| Kumari et al. | Retracted: Advanced welding of dissimilar materials for aerospace and automotive applications | |
| Wei et al. | Influence of welding heat input on microstructure of Ti/Al joint during pulsed gas metal arc welding | |
| Jing et al. | Study on molten pool flow and hot cracking of narrow gap laser welding of 316LN stainless steel for fusion reactor | |
| US7784668B2 (en) | Repair method for propagating epitaxial crystalline structures by heating to within 0-100° f of the solidus | |
| CN103726048B (zh) | 一种专用于连续波光纤激光熔覆的镍基合金粉末 | |
| Meng et al. | Narrow gap welding of 316L thick-section steel with cold metal transition pulsed arc swing | |
| Bridges et al. | Diffusion and wetting behaviors of Ag nanoparticle and Ag nanowire pastes for laser brazing of Inconel 718 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| MM4A | The patent is invalid due to non-payment of fees |
Effective date: 20141104 |