RU2139358C1 - Способ переработки шлако-графит-металлических отходов металлургического производства и устройство для его осуществления - Google Patents
Способ переработки шлако-графит-металлических отходов металлургического производства и устройство для его осуществления Download PDFInfo
- Publication number
- RU2139358C1 RU2139358C1 RU96112995A RU96112995A RU2139358C1 RU 2139358 C1 RU2139358 C1 RU 2139358C1 RU 96112995 A RU96112995 A RU 96112995A RU 96112995 A RU96112995 A RU 96112995A RU 2139358 C1 RU2139358 C1 RU 2139358C1
- Authority
- RU
- Russia
- Prior art keywords
- graphite
- separator
- aeration
- slag
- vacuum cleaner
- Prior art date
Links
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 32
- 238000000034 method Methods 0.000 title claims abstract description 21
- 238000012545 processing Methods 0.000 title claims abstract description 21
- 239000010814 metallic waste Substances 0.000 title claims abstract description 14
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 claims abstract description 81
- 239000010439 graphite Substances 0.000 claims abstract description 74
- 229910002804 graphite Inorganic materials 0.000 claims abstract description 74
- 239000000463 material Substances 0.000 claims abstract description 33
- 238000005273 aeration Methods 0.000 claims abstract description 31
- 239000002699 waste material Substances 0.000 claims abstract description 29
- 229910052799 carbon Inorganic materials 0.000 claims abstract description 8
- 238000007885 magnetic separation Methods 0.000 claims abstract description 6
- 238000000227 grinding Methods 0.000 claims abstract description 5
- 238000000926 separation method Methods 0.000 claims abstract description 4
- 238000001556 precipitation Methods 0.000 claims description 15
- 238000003860 storage Methods 0.000 claims description 15
- 238000004880 explosion Methods 0.000 claims description 3
- 239000006185 dispersion Substances 0.000 claims description 2
- 238000007873 sieving Methods 0.000 claims 1
- 239000002184 metal Substances 0.000 abstract description 16
- 229910052751 metal Inorganic materials 0.000 abstract description 16
- 239000000203 mixture Substances 0.000 abstract description 8
- 238000012216 screening Methods 0.000 abstract description 5
- 238000009851 ferrous metallurgy Methods 0.000 abstract description 4
- 239000000126 substance Substances 0.000 abstract description 4
- 229910000831 Steel Inorganic materials 0.000 abstract description 2
- 230000000694 effects Effects 0.000 abstract description 2
- 239000002923 metal particle Substances 0.000 abstract description 2
- 238000002360 preparation method Methods 0.000 abstract description 2
- 239000010959 steel Substances 0.000 abstract description 2
- 238000009825 accumulation Methods 0.000 abstract 1
- 238000005422 blasting Methods 0.000 abstract 1
- 238000002844 melting Methods 0.000 abstract 1
- 230000008018 melting Effects 0.000 abstract 1
- 229910001018 Cast iron Inorganic materials 0.000 description 52
- 239000002893 slag Substances 0.000 description 52
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 40
- 229910052742 iron Inorganic materials 0.000 description 20
- 238000005266 casting Methods 0.000 description 15
- 229910000805 Pig iron Inorganic materials 0.000 description 10
- 238000009628 steelmaking Methods 0.000 description 9
- 239000007788 liquid Substances 0.000 description 8
- 230000007423 decrease Effects 0.000 description 5
- 238000005516 engineering process Methods 0.000 description 5
- 239000002994 raw material Substances 0.000 description 5
- 238000011049 filling Methods 0.000 description 4
- 235000008733 Citrus aurantifolia Nutrition 0.000 description 3
- 206010039509 Scab Diseases 0.000 description 3
- 235000011941 Tilia x europaea Nutrition 0.000 description 3
- 239000000654 additive Substances 0.000 description 3
- 230000000996 additive effect Effects 0.000 description 3
- 230000015572 biosynthetic process Effects 0.000 description 3
- 238000011161 development Methods 0.000 description 3
- 230000018109 developmental process Effects 0.000 description 3
- 239000004571 lime Substances 0.000 description 3
- 238000011068 loading method Methods 0.000 description 3
- 239000010813 municipal solid waste Substances 0.000 description 3
- 239000004576 sand Substances 0.000 description 3
- 239000007921 spray Substances 0.000 description 3
- 230000001174 ascending effect Effects 0.000 description 2
- 239000000969 carrier Substances 0.000 description 2
- 239000012141 concentrate Substances 0.000 description 2
- 238000001816 cooling Methods 0.000 description 2
- 238000006477 desulfuration reaction Methods 0.000 description 2
- 230000023556 desulfurization Effects 0.000 description 2
- 238000007688 edging Methods 0.000 description 2
- 239000000446 fuel Substances 0.000 description 2
- 239000007789 gas Substances 0.000 description 2
- 238000009776 industrial production Methods 0.000 description 2
- 238000009434 installation Methods 0.000 description 2
- 239000000155 melt Substances 0.000 description 2
- 238000002156 mixing Methods 0.000 description 2
- 238000013021 overheating Methods 0.000 description 2
- XUIMIQQOPSSXEZ-UHFFFAOYSA-N Silicon Chemical compound [Si] XUIMIQQOPSSXEZ-UHFFFAOYSA-N 0.000 description 1
- 238000003723 Smelting Methods 0.000 description 1
- 102000001999 Transcription Factor Pit-1 Human genes 0.000 description 1
- 108010040742 Transcription Factor Pit-1 Proteins 0.000 description 1
- 230000002378 acidificating effect Effects 0.000 description 1
- 230000032683 aging Effects 0.000 description 1
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 description 1
- 238000006243 chemical reaction Methods 0.000 description 1
- 239000011248 coating agent Substances 0.000 description 1
- 238000000576 coating method Methods 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 239000000428 dust Substances 0.000 description 1
- 239000000314 lubricant Substances 0.000 description 1
- 238000005272 metallurgy Methods 0.000 description 1
- 239000008267 milk Substances 0.000 description 1
- 210000004080 milk Anatomy 0.000 description 1
- 235000013336 milk Nutrition 0.000 description 1
- 230000008520 organization Effects 0.000 description 1
- 229910052760 oxygen Inorganic materials 0.000 description 1
- 239000001301 oxygen Substances 0.000 description 1
- 239000002245 particle Substances 0.000 description 1
- 230000003449 preventive effect Effects 0.000 description 1
- 238000000746 purification Methods 0.000 description 1
- 238000012797 qualification Methods 0.000 description 1
- 230000008439 repair process Effects 0.000 description 1
- 239000003923 scrap metal Substances 0.000 description 1
- 238000004062 sedimentation Methods 0.000 description 1
- 229910052710 silicon Inorganic materials 0.000 description 1
- 239000010703 silicon Substances 0.000 description 1
- 238000001179 sorption measurement Methods 0.000 description 1
- 239000000725 suspension Substances 0.000 description 1
- 230000008646 thermal stress Effects 0.000 description 1
- 230000007306 turnover Effects 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
Images
Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P10/00—Technologies related to metal processing
- Y02P10/20—Recycling
Landscapes
- Manufacture And Refinement Of Metals (AREA)
Abstract
Изобретение относится к черной металлургии, конкретнее к подготовке шихтовых материалов в доменных и сталеплавильных производствах и выделению графита для использования его в различных областях народного хозяйства. Сущность: шлако-графит-металлические отходы металлургического производства измельчают, накапливают и собирают, после чего осуществляют их отбор, рассеивание, сортировку по фракциям и перемещение на магнитную сепарацию. Пылесосом производят отбор отходов материала фракцией 0-10 мм, осаждают и отделяют взвешенный графит, а оставшийся материал обрабатывают методом аэрации, отделяют и отводят адсорбированный на поверхности частиц металла чешуйчатый графит, после чего оставшуюся шлакметаллическую смесь перемещают на магнитную сепарацию. Перед отбором отходов и/или в процессе отбора материал дополнительно разрыхляют взрывами или пневматическим и гидравлическим методом. Устройство содержит сборную яму, средство отбора и перемещения материала, станцию измельчения, рассеивания и сортировки, электромагнитный сепаратор, а также осадительную камеру, накопительный бункер и аэрационный сепаратор. В качестве средства отбора и перемещения материала устройство содержит пылесос, при этом осадительная камера соединена с пылесосом и аэрационным сепаратором и снабжена установленным в ее верхней части патрубком для вытяжки осадившегося углерода в накопительный бункер, а аэрационный сепаратор снабжен вытяжным зонтом, соединенным с накопительным бункером и люком для подачи материала на электромагнитный сепаратор, при этом осадительная камера, накопительный бункер и аэрационный сепаратор установлены между пылесосом и электромагнитным сепаратором. Технический результат заключается в увеличении производства графита, более дешевого и качественного по сравнению с природным, вовлечении в производство большого количества отходов и повышении эффективности металлургического производства. 2 с. и 5 з.п.ф-лы., 3 табл., 2 ил.
Description
Изобретение относится к черной металлургии, конкретнее к переработке и использованию графита и шихтовых материалов в доменном и сталеплавильном производствах.
Развитие техники все более меняет технико-экономическую основу категории отходов, которые теперь не могут рассматриваться иначе, как вторичные ресурсы, как элемент комплексности технологии. С развитием техники практически все отходы приобретают потребительскую стоимость и тем самым становятся полноценным материальным элементом общественного производства, возвращаясь вновь в производство или становясь сырьевой основой нового производства.
Одним из видов отходов, которые приобрели потребительную стоимость, являются также графитосодержащие отходы (ГСО) металлургического производства, включающие три основных компонента: чугунный скрап, графитовую спель и шлак. Все три основных компонента ГСО в настоящее время нашли применение как в черной металлургии, так и в других отраслях народного хозяйства, и их использование уже сейчас может быть во много раз увеличено с большим народнохозяйственным эффектом, особенно при использовании графитовой спели или графитового концентрата в качестве сырья для графитовой промышленности, а также чугунного скрапа. За счет более полной и рациональной переработки комплексных графитосодержащих отходов заводов черной металлургии может быть существенно повышена степень безотходности производства и достигнута значительная народнохозяйственная экономия материальных и топливно-энергетических ресурсов.
Однако на пути широкого и полного вовлечения ГСО металлургического производства в народнохозяйственный оборот имеется много нерешенных технических и экономических проблем. Одна из них - строгое и научно обоснованное определение ресурсов ГСО металлургического производства. Основным условием образования и выделения ГСО является понижение температуры жидкого чугуна, начиная от выпуска его из доменной печи и кончая сливом в сталеплавильные агрегаты или разливкой на разливочных машинах. Оно обусловлено понижением растворимости углерода в жидком чугуне с понижением температуры расплава. В процессе охлаждения жидкого чугуна из него выделяется растворенный в нем углерод в виде чешуек графита, которые вследствие меньшей плотности и развитой поверхности при всплывании захватывают с собой частицы чугуна и шлака, образуя графитовую спель. В процессе охлаждения жидкого чугуна графитовая спель смешивается с образующимися на поверхности чугуна корками чугуна и шлака, с которыми соприкасается жидкий чугун: в канавах, в желобах, в чугуновозных ковшах и т.д.
Практика металлургических заводов показывает, что в чугуновозных ковшах жидкий чугун остывает со скоростью 3-6oC/ч, при переливах - примерно на 30, в миксерах - на 80-130oC/ч. Однако в некоторых случаях длительность циклов прохождения жидкого чугуна определяется не только установившимися транспортными и другими связями, но и требованиями технологии. Например, для разливки жидкого чугуна на разливочных машинах оптимальная температура, по данным УкрНИИМета, составляет 1300-1390oC, в то время как чугун из мощных доменных печей, работающих в условиях интенсификации процесса, выпускается при температуре 1480-1520oC. На металлургических заводах уменьшают скорость разливки или выдерживают чугуновозные ковши перед разливкой, чтобы приблизить температуру разливки к оптимальной. Это обусловлено тем, что шлак в чугуне и выделяющийся графит не позволяют чугунным слиткам остыть до брызгал. Кроме того, шлак и графит привариваются к чушке, что приводит к увеличению брака.
При интенсивной работе доменных печей в настоящее время существенно возросло содержание углерода в чугуне и, соответственно, выделение его в виде графитовых отходов. В настоящее время на разных заводах чугун выпускается со следующим содержанием углерода, %:
ММК - 4,63-4,85
Днепродзержинский - 4,40-4,70
Донецкий - 4,30-4,70
Череповецкий - 4,80-5,38
Повышение давления газов на колошнике и в горне увеличивают скорость чугуна на выпуске, в результате чего происходит более бурное его перемешивание, и больше доменного шлака, содержащего графит, попадает в чугуновозные ковши.
Таким образом, графитосодержащие отходы образуются на всех стадиях цикла прохождения жидкого чугуна по мере его охлаждения, располагаясь над его зеркалом в чугуновозном ковше. Они могут быть отделены от чугуна на определенных стадиях технологического процесса. В зависимости от мест образования и выделения ГСО разделяются на группы и виды:
1. ГСО доменных печей - это корки чугуна и шлака с налетом графитовой спели, выделившиеся в процессе выпуска жидкого чугуна, которые при "ломке" канав и погрузке в вагоны смешиваются с канавным мусором и другими материалами. Это - так называемый скрап у доменных печей, содержащий 80-85% чугуна, шлак, песок, графит. Количество скрапа у доменных печей зависит от вида чугуна (литейный или передельный), протяженности канав, качества заправки, перегрева чугуна, квалификации горновых. Одноносковая разливка позволила существенно сократить потери чугуна в скрап при выпуске. На мощных доменных печах потери чугуна в скрап в два раза меньше, чем на печах меньшей мощности. По данным Криворожского металлургического завода, количество чугунного скрапа на 1 м3 желоба при выпуске передельного чугуна составляет 272 кг, а при выпуске литейного чугуна 590 кг.
1. ГСО доменных печей - это корки чугуна и шлака с налетом графитовой спели, выделившиеся в процессе выпуска жидкого чугуна, которые при "ломке" канав и погрузке в вагоны смешиваются с канавным мусором и другими материалами. Это - так называемый скрап у доменных печей, содержащий 80-85% чугуна, шлак, песок, графит. Количество скрапа у доменных печей зависит от вида чугуна (литейный или передельный), протяженности канав, качества заправки, перегрева чугуна, квалификации горновых. Одноносковая разливка позволила существенно сократить потери чугуна в скрап при выпуске. На мощных доменных печах потери чугуна в скрап в два раза меньше, чем на печах меньшей мощности. По данным Криворожского металлургического завода, количество чугунного скрапа на 1 м3 желоба при выпуске передельного чугуна составляет 272 кг, а при выпуске литейного чугуна 590 кг.
2. ГСО разливочных машин:
а) чугунный скрап и крошье от разбрызгивания при разливке вместе со шлаком, графитовой спелью и мусором. Скрап на разливочных машинах на 75-80% состоит из чугуна, остальное - шлак, песок, мусор. Потери чугуна в скрап на разливочных машинах в среднем по металлургическим заводам составляют 0,48% от общего количества разливаемого литейного и передельного чугуна;
б) послекантовочные ГСО - остатки чугуна, шлака и графитовой спели в чугуновозных ковшах после разливки, выкантовываемые в шлаковые чаши. Эти графитосодержащие отходы на 60-70% состоят из чугуна, остальное - печной шлак, шлак внедоменного обессеривания, песок с желобов при выпуске, графитовая спель. Количество послекантовочных графитосодержащих отходов зависит от вида чугуна, его химического состава, качества (требует или нет внедоменного обессеривания), перегрева, выдержки в ковше, скорости слива (в миксер или на разливочные машины), от работы горновых. В них теряется 1,2-1,7% от разливаемого литейного чугуна и 0,4-0,5% от передельного, что соответствует образованию послекантовочных графитосодержащих отходов - 1,8-2,6% (в среднем 2,2%) для разливаемых литейных чугунов и в среднем 0,7% для разливаемых передельных.
3. Миксерные ГСО:
а) доменный шлак с корольками чугуна и графитовой спелью в чугуновозных ковшах, удаляемый машинами для скачивания шлака или сливаемый в миксеры;
б) доменный шлак с графитовой спелью и корольками чугуна, периодически спускаемый из миксера в шлаковые чаши, в которые попадает также часть жидкого чугуна;
в) остатки доменного шлака с графитовой спелью, сливаемые вместе с жидким чугуном из миксера в сталеплавильные агрегаты.
4. Графитовая пыль - это графитовая спель вместе с брызгами чугуна и шлака, выделяющаяся в атмосферу при переливах жидкого чугуна (на выпусках, при заливке и сливе на миксерах, при заливке в сталеплавильные агрегаты и т. д.) или улавливаемая системами графитоулавливания.
5. Ковшовые ГСО - это чугунные настыли со шлаком, графитовой спелью и футеровкой на чугуновозных ковшах и заливных желобах, отделяемые от них при профилактических и капитальных ремонтах.
На металлургических заводах образуется более 3 млн.т ГСО, включающих около 800 тыс.т чугунного скрапа и почти 200 тыс.т графита; при этом количество скрапа, например в миксерных ГСО, принято без учета дополнительных потерь чугуна, которые имеют место при сборе ГСО (при скачивании шлака из чугуновозных ковшей или при спуске шлака из миксеров).
В настоящее время металлургами в качестве доменного присада используется около 13% от всех ресурсов ГСО. От кислого и высокосернистого доменного шлака уменьшается стойкость сталеплавильных агрегатов, увеличивается расход топлива, извести, уменьшается выход жидкой и годной стали. Расчеты, проведенные по указанной методике, показали, что 1 т ГСО, попадающая вместе с жидким чугуном в кислородный конвертор, увеличивает расход извести на 1,02 т и требует дополнительного расхода тепла, достаточного для расплавления 2,33 т металлолома. Отсутствие контроля и непостоянство количества доменных шлаков (ГСО), сливаемых вместе с чугуном в сталеплавильные агрегаты, приводят к трудностям в шихтовке и в определении тоннажа плавок, увеличивая количество недоливков при разливке стали.
Исследования показали большую зашлакованность передельных чугунов, сливаемых в миксеры. Так, на Криворожском металлургическом заводе было установлено, что количество шлака в чугуновозных доменных ковшах, подаваемых в миксеры, составляло от 0,5 до 5,55 от слитого чугуна, а в среднем составляло 0,77-1,35%, что соответствует 2,2-3,8% графитосодержащих отходов от сливаемого чугуна.
Значительны ресурсы высококачественного графитового концентрата (графитовой спели), который можно уловить в газоочистных сооружениях сталеплавильных и доменных цехов. Вследствие большой адсорбционной способности даже только что выделившийся из жидкого чугуна графит содержит только 30-75% (в среднем 60%) углерода, адсорбируя между пластинками кремний (4,5-15,3%) и другие присутствующие в чугуне элементы, т.е. графитовая спель представляет собой в некотором роде комплексное сырье. Однако вопрос этот еще недостаточно исследован, но уже вполне обоснованно можно говорить в настоящее время о настоятельной необходимости полного и рационального использования графитовой составляющей ГСО.
Графитовая составляющая является очень ценным сырьем для производства графита, имеющего широкое применение во многих отраслях народного хозяйства: в реактивной технике, в атомной энергетике, телевизионной, электротехнической, химической, огнеупорной, электронной, металлургической, машиностроительной, автомобильной и других видах промышленного производства. Мариупольский графитовый завод уже несколько лет специализируется на производстве коллоидных препаратов из ГСО металлургического производства, а также аккумуляторного графита, графитовых смазок.
Использование ГСО металлургического производства глубоко затрагивает проблемы комбинирования производства и комплексного использования сырья. Оперативное и научно обоснованное решение всех этих проблем по использованию ГСО металлургического производства открывает важный резерв повышения эффективности и качества металлургического производства. Однако следует отметить, что в настоящее время еще слабо изучена потребность народного хозяйства в графите. Многие отрасли промышленного производства, не имея достаточного количества графита, обходятся другими материалами.
Потребление графита в наиболее развитых капиталистических странах очень велико (свыше 250 тыс. т графита в год потребляется только в США). Графит является остродефицитным материалом на международном рынке, и спрос на него практически не ограничен.
Использование графитосодержащих отходов металлургических заводов позволит намного увеличить производство графита, часто более дешевого и более качественного, чем природный, а вовлечение в народнохозяйственный оборот большого количества чугунного скрапа, содержащегося в этих отходах, намного улучшит приходную часть баланса лома в стране и повысит эффективность металлургического производства. Вместе с тем использование графитосодержащих отходов пока еще не получило должной экономической оценки, что, естественно, сдерживает развитие их переработки и приводит к большим народнохозяйственным потерям от недоиспользования выбывающих из сферы материального производства этих графитосодержащих отходов.
Известен способ переработки ковшевых остатков в виде корок-скардовин (в отдельных случаях количество ковшевых остатков доходит до 35-40%). Известна также установка, на которую подают ковши, слитые на шлакопереработку. Их устанавливают под эвольвентные брызгала, ось которых совпадает с вертикальной осью ковша. Затем через реле времени включается насос и внутренняя поверхность ковшей в течение 7 с орошается водой. Вследствие усадки и термических напряжений выпадение скардовин облегчается.
С пульта управления кантуют по 5-10 шлаковозов одновременно. Ковши, из которых скардовины выпали, поднимаются в исходное положение. Если шлаковозы не освободились от скардовин, то их докантовывают по одному. В случае необходимости ковши выбивают с помощью подвесной бабы.
После обработки первых пяти ковшей обрабатывают остальные. Чистые ковши отправляют на установку для обрызгивания известковым молоком.
Траншея для приема скардовин обслуживается двумя мостовыми магнитно-грейферными кранами грузоподъемностью по 10/10 т.
Крупные куски шлака разбивают шаровыми или цилиндрическими бабами, поднимаемыми электромагнитными шайбами. Скрап чугуна отбирают магнитами и складируют по сторонам траншеи. По мере накопления скрапа его грузят в самосвалы и отправляют в копровый цех.
Оба мостовых крана работают одновременно: один постоянно отбирает чугун, подготавливает шлак к дроблению и перемещает его к приемному отделению дробильно-сортировочного узла; второй кран грузит шлак в бункер приемного отделения. В свободное от загрузки бункера время, этот кран, так же как и первый, производит отбор чугуна и подготовку шлака. Шлак из бункера питателем подается на ленточный конвейер шириной 1000 мм, над которым подвешена электромагнитная шайба, улавливающая чугун, не отобранный электромагнитами кранов. С конвейера шлак перегружают на транспортер с металлоискателем и подают на первую дробилку. Дробленый шлак конвейером подают на грохот, где он рассеивается на фракции -40 +40 мм. Электромагнитный барабан транспортера улавливает шлак с корольками чугуна, который поступает в бункер.
Шлак фракции +40 мм конвейером подается на вторичное дробление в дробилку. Шлак фракции -40 мм поступает на грохота, работающие параллельно и рассеивающие его на фракции 20-40, 10-20 и 0-10 мм. Шлак фракции 20-40 мм конвейерами сбрасывающей тележкой подается на склад. Шлак фракции 10-20 мм подается на склад конвейерами. Шлак фракции 0-10 мм поступает на грохота и рассеивается на фракции 0-5 мм и 5-10 мм. (А.Г.Романенко "Металлургические шлаки". М., "Металлургия", 1977 г., с. 110-115 - прототип как для способа, так и для устройства).
Технической задачей предлагаемого изобретения является улучшение экологии на рабочих участках доменных цехов и атмосферы, улучшение технико-экономических показателей работы доменных печей и увеличения степени очистки графита от шлака и металла.
Технический результат достигается тем, что отбор шлако-графит-металлических отходов производят пылесосы, обеспечивающие отбор материала фракций 0-10 мм в сборной яме (на участке переработки ковшевых остатков), разливочных машинах чугуна, при сливе чугуна из миксеров, при переливах жидкого чугуна (на выпусках, при заливке жидкого чугуна в сталеплавильные агрегаты) в транспортную емкость, затем подают собранный материал в осадительную камеру, где его осаждают. Находящийся во взвешенном состоянии графит отделяют в накопительный бункер, а оставшийся материал обрабатывают методом аэрации, отделяют и отводят адсорбированный на поверхности частиц металла чешуйчатый графит, после чего оставшуюся шлакметаллическую смесь перемещают на магнитную сепарацию. Перед отбором отходов и/или в процессе отбора, их дополнительно разрыхляют. Материал разрыхляют взрывами. Материал разрыхляют пневматическим или гидравлическим методом.
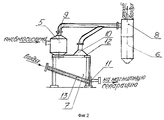
На фиг. 1 изображен дробильно-сортировочный узел и узел сбора шлако-графит-металлических отходов на участке переработки ковшевых отходов. На фиг. 2 - технологическая схема переработки шлако-графит-металлических отходов металлургического производства.
Таким образом, собранные с различных участков графитосодержащие (шлако- графит-металлические) отходы в транспортную емкость с помощью пневмотранспорта подают в осадительную камеру, которая выполнена в виде циклона, в котором материал, поступая в цилиндр закручивается под действием центробежных сил фракция шлака и металла отбрасывается к стенкам и падает вниз, а чешуйчатый графит, находящийся во взвешенном состоянии, вытягивают пылесосы через отверстие в верхней части осадительной камеры и собирают в накопительном бункере. Из осадительной камеры фракция шлака и металла с адсорбируемым на поверхности графитом осаждается а аэрационной аппарат, в котором установлен аэрожелоб для отделения восходящих потоков воздуха чешуек графита транспортирования шлакметаллической смеси для дальнейшей переработки. Адсорбированные чешуйки графита из аэрационного сепаратора через патрубок для вытяжки, закрепленный в его верхней части, удаляются в накопительный бункер. Шлакметаллическую смесь затем направляют на магнитную сепарацию.
Перед отбором отходов и/или в процессе отбора шлако-графит-металлических отходов материал дополнительно разрыхляют (измельчают) или взрывами, или пневматическим, или гидравлическим методами. Крупные куски отходов разбивают шаровыми или цилиндрическими бабами. В днище сборной ямы выполнены отверстия, из которых подают сжатый воздух, для того чтобы приподнять с пола фракцию 0-10 мм.
Для осуществления способа переработки шлако-графит-металлических отходов металлургического производства предложено устройство для переработки шлако-графит-металлических отходов металлургического производства, содержащее соединенные в технологической последовательности транспортными средствами сборную яму, средство отбора и перемещения материала, станцию измельчения рассеивания и сортировки, электромагнитный сепаратор, которое дополнительно содержит осадительную камеру, накопительный бункер и аэрационный сепаратор, а в качестве средства отбора и перемещения материала - пылесос, осадительная камера соединена с пылесосом и аэрационным сепаратором и снабжена установленным в ее верхней части патрубком для вытяжки осадившегося углерода в накопительный бункер, а аэрационный сепаратор снабжен вытяжным зонтом, соединенным с накопительным бункером и люком для подачи материала на электромагнитный сепаратор, при этом осадительная камера, накопительный бункер и аэрационный сепаратор установлены между пылесосом и электромагнитным сепаратором. Осадительная камера установлена на верхней крышке аэрационного сепаратора.
Люк для подачи материала на электромагнитный сепаратор из аэрационного сепаратора выполнен в виде обратного клапана с контргрузом.
На участке переработки ковшевых отходов имеется дробильно-сортировочная станция 1, которая производит измельчение скардовин, извлеченных из ковшей. Шлако-графит-металлические отходы собирают в сборную яму 2. Сбор ГСО осуществляют пылесосы 3 в транспортную емкость 4. Сбор ГСО производят также пылесосы на различных участках: на разливочных машинах чугуна, на выпусках чугуна, при сливе чугуна из миксеров, при заливке жидкого чугуна в сталеплавильные агрегаты в общую транспортную емкость 4. Из транспортной емкости 4 шлако-графит-металлические отходы подаются в пневмосистему и направляются на установку переработки ГСО металлургического производства. Установка содержит также осадительную камеру 5 шлака и металла, накопительный бункер 6 и аэрационный сепаратор 7, а в качестве средства отбора перемещения материала пылесос 8, осадительная камера 5 соединена с пылесосом 8 и аэрационным сепаратором 7 и снабжена установленным в ее верхней части патрубком 9 для вытяжки взвешенного графита в накопительный бункер 6, а аэрационный сепаратор 7 снабжен вытяжным зонтом 10, соединенным с накопительным бункером 6 и люком 11 для подачи материала на электромагнитный сепаратор. Осадительная камера 5, накопительный бункер 6 и аэрационный сепаратор установлены между пылесосом 8 и электромагнитным сепаратором. Осадительная камера 5 установлена на верхней крышке 12 аэрационного сепаратора 7, люк 10 для подачи материала на электромагнитный сепаратор из аэрационного сепаратора в виде обратного клапана с контргрузом. В аэрационном сепараторе установлен аэрожелоб 13 для отделения восходящих потоков воздуха чешуек графита и транспортировки шлакометаллической смеси для дальнейшей переработки.
Отбор шлак-графит-металлических отходов осуществляют фракцией 0-10 мм. Это оптимальные размеры, так как при отборе фракций больше 10 мм увеличиваются резко габариты пылесоса и снижается его производительность.
Работа по отбору шлак-графит-металлических отходов была проведена на опытно-промышленной установке по переработке ГСО.
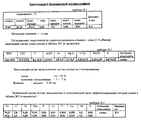
Химический состав, а также фракционный состав графита, шлака и металла представлены в таблицах 1, 2 и 3.
Графитосодержащие отходы после переработки были разделены на 3 компонента:
графит - - 50% объема
шлак - - 2% объема
металлическая составляющая - - 48% объема
Таким образом, полученный графит удовлетворяет требованиям к графиту литейному по ГОСТ 5279-74.
графит - - 50% объема
шлак - - 2% объема
металлическая составляющая - - 48% объема
Таким образом, полученный графит удовлетворяет требованиям к графиту литейному по ГОСТ 5279-74.
Металлический компонент может быть применен в качестве металлодобавки в доменной плавке.
С применением данного изобретения улучшается экология как в доменных цехах и металлургических заводах, так и на прилегающей к заводам территории, улучшаются технико-экономические результаты показателей металлургических заводов вследствие организации промышленного производства и реализации графита как товарной продукции, применение металлической части в качестве металлодобавки и шлака в строительстве.
Claims (7)
1. Способ переработки шлако-графит-металлических отходов металлургического производства, включающий сбор, накопление, дробление, последующий отбор материала, его рассев с выделением фракций 0 - 10 мм и магнитную сепарацию, отличающийся тем, что выделение фракций 0 - 10 мм осуществляют пылесосом и перед подачей на магнитную сепарацию выделенный материал фракции 0 - 10 мм сначала осаждают, а затем обрабатывают методом аэрации, при этом в процессе осаждения от материала отделяют взвешенный графит, а в процессе аэрации - адсорбированный на его поверхности чешуйчатый графит.
2. Способ по п.1, отличающийся тем, что перед отбором отходов или в его процессе осуществляют их разрыхление.
3. Способ по п.2, отличающийся тем, что разрыхление отходов осуществляют взрывами.
4. Способ по п.2, отличающийся тем, что разрыхление отходов осуществляют пневматическим или гидравлическим методом.
5. Устройство для переработки шлако-графит-металлических отходов металлургического производства, содержащее соединенные в технологической последовательности транспортными средствами сборную яму, средства отбора и перемещения материала, станцию измельчения, рассеивания и сортировки и электромагнитный сепаратор, отличающееся тем, что оно дополнительно содержит транспортную емкость, осадительную камеру, накопительный бункер и аэрационный сепаратор, а средства отбора и перемещения материала выполнены в виде пылесосов, один из которых соединяет сборную яму с транспортной емкостью, при этом осадительная камера соединена со вторым пылесосом и аэрационным сепаратором и выполнена с установленным в ее верхней части патрубком для вытяжки осадившегося углерода в накопительный бункер, а аэрационный сепаратор выполнен с вытяжным зонтом, соединенным с накопительным бункером, и с люком для подачи материала на электромагнитный сепаратор, при этом осадительная камера, накопительный бункер и аэрационный сепаратор расположены между вторым пылесосом и электромагнитным сепаратором.
6. Устройство по п.5, отличающееся тем, что аэрационный сепаратор выполнен с крышкой, на которой расположена осадительная камера.
7. Устройство по п.5, отличающееся тем, что люк для подачи материала из аэрационного сепаратора на электромагнитный сепаратор выполнен в виде обратного клапана с контргрузом.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU96112995A RU2139358C1 (ru) | 1996-06-26 | 1996-06-26 | Способ переработки шлако-графит-металлических отходов металлургического производства и устройство для его осуществления |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU96112995A RU2139358C1 (ru) | 1996-06-26 | 1996-06-26 | Способ переработки шлако-графит-металлических отходов металлургического производства и устройство для его осуществления |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| RU96112995A RU96112995A (ru) | 1999-08-20 |
| RU2139358C1 true RU2139358C1 (ru) | 1999-10-10 |
Family
ID=20182523
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU96112995A RU2139358C1 (ru) | 1996-06-26 | 1996-06-26 | Способ переработки шлако-графит-металлических отходов металлургического производства и устройство для его осуществления |
Country Status (1)
| Country | Link |
|---|---|
| RU (1) | RU2139358C1 (ru) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2276081C2 (ru) * | 2004-01-06 | 2006-05-10 | Лев Петрович Петренко | Устройство ориентирования изделий различной формы при их транспортировании им. л.п. петренко - версия lxxxiii |
| RU2652933C1 (ru) * | 2017-05-22 | 2018-05-03 | Сергей Евгеньевич Фисун | Установка для производства присада в агломерат из шлаков сталеплавильного производства |
| CN115254319A (zh) * | 2022-06-23 | 2022-11-01 | 山东钢铁股份有限公司 | 一种从铁水预处理脱硫渣中分离原生大鳞片石墨的装置及方法 |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1424795A (en) * | 1972-01-10 | 1976-02-11 | Slagmet Ag | Decontamination of metal-bearing slag |
-
1996
- 1996-06-26 RU RU96112995A patent/RU2139358C1/ru active
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1424795A (en) * | 1972-01-10 | 1976-02-11 | Slagmet Ag | Decontamination of metal-bearing slag |
Non-Patent Citations (1)
| Title |
|---|
| Ромашенко А.Г. Металлургические шлаки. - М.: Металлургия, 1977, с.110-115. * |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2276081C2 (ru) * | 2004-01-06 | 2006-05-10 | Лев Петрович Петренко | Устройство ориентирования изделий различной формы при их транспортировании им. л.п. петренко - версия lxxxiii |
| RU2652933C1 (ru) * | 2017-05-22 | 2018-05-03 | Сергей Евгеньевич Фисун | Установка для производства присада в агломерат из шлаков сталеплавильного производства |
| CN115254319A (zh) * | 2022-06-23 | 2022-11-01 | 山东钢铁股份有限公司 | 一种从铁水预处理脱硫渣中分离原生大鳞片石墨的装置及方法 |
| CN115254319B (zh) * | 2022-06-23 | 2023-12-05 | 山东钢铁股份有限公司 | 一种从铁水预处理脱硫渣中分离原生大鳞片石墨的装置及方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101165196B (zh) | 一种采用氧气底吹炉连续炼铜的工艺及其装置 | |
| JP4818567B2 (ja) | 精錬剤および精錬方法 | |
| KR101751075B1 (ko) | 강철 제조 설비, 강철 제강 방법, 및 전기 에너지 사용 방법 | |
| WO2021223543A1 (zh) | 一种多相态钢渣高效率处理方法及装置 | |
| BG60921B2 (bg) | Метод и устройство за непрекъснато производство на стомана | |
| CN108239684A (zh) | 一种转炉钢渣处理新工艺 | |
| Basson et al. | High carbon ferrochrome technology | |
| CN101053975B (zh) | 一种冶金炉渣生产水泥短流程系统及方法 | |
| US3896257A (en) | Electric arc furnace for melting metals and metal melting method using such furnace | |
| EP1198599B1 (de) | Verfahren zur schlackenkonditionierung mit einbringen von hüttenreststoffen sowie anlage hierzu | |
| WO2015102520A1 (ru) | Способ выплавки стали в электродуговой печи и электродуговая печь | |
| CN101328547A (zh) | 底吹吹炼炉连续炼铜的吹炼工艺 | |
| KR20170130564A (ko) | 탈황 슬래그의 재사용 방법 | |
| CN101328545A (zh) | 一种采用氧气底吹连续炼铜的工艺 | |
| CN110643757B (zh) | 一种热态铸余渣处理系统的处理方法 | |
| WO1997012069A1 (fr) | Materiau destine a la preparation de lingots pour la production d'acier, procede de production du materiau, lingots destines a la production d'acier et procede et machine de production de ces lingots | |
| RU2131929C1 (ru) | Способ получения чугуна с использованием доменного производства на металлургическом предприятии | |
| US11674754B2 (en) | Steelmaking and ironmaking scrap segregation and packaging system and method thereof | |
| CN109280739B (zh) | 一种提升电炉钢水收得率的方法 | |
| RU2137844C1 (ru) | Способ получения чугуна и стали с использованием доменного и сталеплавильного производств на металлургическом предприятии | |
| SU881032A1 (ru) | Способ переработки доменного шлака | |
| CN103276122A (zh) | 一种短流程磁选钢渣再回收装置及其方法 | |
| CN101328546A (zh) | 连续炼铜中的烟尘循环处理方法 | |
| KR19980022703A (ko) | 아연함유 조성물의 처리방법 및 그 장치 | |
| Mabiza | An overview of PGM smelting in Zimbabwe-Zimplats Operations |