RU2192500C2 - Способ ионноплазменного нанесения покрытий на изделия из полимерных материалов - Google Patents
Способ ионноплазменного нанесения покрытий на изделия из полимерных материалов Download PDFInfo
- Publication number
- RU2192500C2 RU2192500C2 RU2000102415A RU2000102415A RU2192500C2 RU 2192500 C2 RU2192500 C2 RU 2192500C2 RU 2000102415 A RU2000102415 A RU 2000102415A RU 2000102415 A RU2000102415 A RU 2000102415A RU 2192500 C2 RU2192500 C2 RU 2192500C2
- Authority
- RU
- Russia
- Prior art keywords
- deposition
- coating
- ion
- working gas
- metal
- Prior art date
Links
- 238000000576 coating method Methods 0.000 title claims abstract description 47
- 238000000034 method Methods 0.000 title claims abstract description 31
- 239000011248 coating agent Substances 0.000 title claims description 37
- 239000002861 polymer material Substances 0.000 title abstract 3
- 229910052751 metal Inorganic materials 0.000 claims abstract description 28
- 239000002184 metal Substances 0.000 claims abstract description 28
- 150000002500 ions Chemical class 0.000 claims abstract description 26
- 230000008021 deposition Effects 0.000 claims abstract description 17
- 239000000463 material Substances 0.000 claims abstract description 11
- RTAQQCXQSZGOHL-UHFFFAOYSA-N Titanium Chemical compound [Ti] RTAQQCXQSZGOHL-UHFFFAOYSA-N 0.000 claims abstract description 6
- 239000010936 titanium Substances 0.000 claims abstract description 6
- 229910052719 titanium Inorganic materials 0.000 claims abstract description 6
- 239000000956 alloy Substances 0.000 claims abstract description 5
- 229910045601 alloy Inorganic materials 0.000 claims abstract description 5
- 229910052782 aluminium Inorganic materials 0.000 claims abstract description 5
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 claims abstract description 5
- 239000004793 Polystyrene Substances 0.000 claims abstract description 4
- 239000004417 polycarbonate Substances 0.000 claims abstract description 4
- 229920000515 polycarbonate Polymers 0.000 claims abstract description 4
- 229920002223 polystyrene Polymers 0.000 claims abstract description 4
- 239000004800 polyvinyl chloride Substances 0.000 claims abstract description 4
- 229920000915 polyvinyl chloride Polymers 0.000 claims abstract description 4
- 239000010935 stainless steel Substances 0.000 claims abstract description 4
- 229910001220 stainless steel Inorganic materials 0.000 claims abstract description 4
- 239000007789 gas Substances 0.000 claims description 27
- XKRFYHLGVUSROY-UHFFFAOYSA-N Argon Chemical compound [Ar] XKRFYHLGVUSROY-UHFFFAOYSA-N 0.000 claims description 19
- HSFWRNGVRCDJHI-UHFFFAOYSA-N alpha-acetylene Natural products C#C HSFWRNGVRCDJHI-UHFFFAOYSA-N 0.000 claims description 10
- 229910052786 argon Inorganic materials 0.000 claims description 10
- 125000002534 ethynyl group Chemical group [H]C#C* 0.000 claims description 8
- 239000000203 mixture Substances 0.000 claims description 7
- 150000002739 metals Chemical class 0.000 claims description 3
- 230000001681 protective effect Effects 0.000 abstract description 6
- 239000000853 adhesive Substances 0.000 abstract description 4
- 230000001070 adhesive effect Effects 0.000 abstract description 4
- 238000004519 manufacturing process Methods 0.000 abstract description 4
- 238000005516 engineering process Methods 0.000 abstract description 3
- 239000000126 substance Substances 0.000 abstract description 2
- 230000000694 effects Effects 0.000 abstract 1
- 238000000151 deposition Methods 0.000 description 11
- 239000000758 substrate Substances 0.000 description 9
- 230000004913 activation Effects 0.000 description 5
- 239000010410 layer Substances 0.000 description 3
- 229920000642 polymer Polymers 0.000 description 2
- 238000002203 pretreatment Methods 0.000 description 2
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 238000005299 abrasion Methods 0.000 description 1
- -1 argon ions Chemical class 0.000 description 1
- 229910052799 carbon Inorganic materials 0.000 description 1
- 238000004140 cleaning Methods 0.000 description 1
- 150000001875 compounds Chemical class 0.000 description 1
- 238000009833 condensation Methods 0.000 description 1
- 230000005494 condensation Effects 0.000 description 1
- 239000000356 contaminant Substances 0.000 description 1
- 238000005137 deposition process Methods 0.000 description 1
- 238000010891 electric arc Methods 0.000 description 1
- 239000004744 fabric Substances 0.000 description 1
- 238000010884 ion-beam technique Methods 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 238000001465 metallisation Methods 0.000 description 1
- 239000004033 plastic Substances 0.000 description 1
- 229920003023 plastic Polymers 0.000 description 1
- 238000005507 spraying Methods 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 239000002344 surface layer Substances 0.000 description 1
- 238000004381 surface treatment Methods 0.000 description 1
- 238000002207 thermal evaporation Methods 0.000 description 1
- 238000001771 vacuum deposition Methods 0.000 description 1
- 239000012808 vapor phase Substances 0.000 description 1
- 239000002966 varnish Substances 0.000 description 1
Images
Landscapes
- Physical Vapour Deposition (AREA)
Abstract
Изобретение относится к вакуумной технологии нанесения пленок и покрытий металлов и сплавов на полимерные материалы. Изделие из полимера размещают в вакуумной камере и осуществляют его предварительную обработку в газовой плазме с последующим вакуумно-дуговым осаждением металлической пленки. Процесс осаждения металлической пленки сопровождается обработкой ускоренными ионами рабочего газа. В качестве материала осаждения используют титан, алюминий или нержавеющую сталь. В качестве обрабатываемого материала используют поливинилхлорид, поликарбонат или полистирол. Способ позволяет получить на полимерных материалах защитно-декоративные покрытия, обладающие высокой адгезионной прочностью и износостойкость. 5 з.п.ф-лы, 1 табл.
Description
Изобретение относится к вакуумной технологии нанесения пленок и покрытий металлов и сплавов на полимерные материалы и может использоваться для придания защитно-декоративных свойств полимерам.
Известен способ осаждения пленки [1] методом термического испарения металла в вакууме, с последующей конденсацией паровой фазы на поверхности изделия. Недостатком данного способа является незначительная прочность сцепления покрытия с основой.
Известен также способ нанесения покрытий [2], включающий предварительную очистку поверхности от загрязнений и нанесение в едином цикле промежуточного углеродного слоя, а затем покрытия с помощью импульсных ускоренных плазменных потоков. Основным недостатком данного способа является низкая скорость обработки изделий на стадии нанесения покрытия, что делает данный способ недоступным для промышленных масштабов производства.
Наиболее близким решением к изобретению является способ получения защитно-декоративных покрытий [3] , включающий: предварительную обработку поверхности изделий в газовой плазме тлеющего разряда и создание на поверхности основного металлического слоя посредством ионного осаждения. Недостатком данного способа является рыхлая поверхность получаемого металлического слоя, что приводит к необходимости использования защитного полимерного лакового покрытия. Это ведет к значительному усложнению технологического процесса обработки, увеличению себестоимости изделия в целом.
В основу настоящего изобретения положена задача - разработать способ нанесения на полимерные материалы защитно-декоративных металлических покрытий, обладающих высокой адгезионной прочностью и износостойкостью.
Технический результат достигается за счет более эффективной активации поверхности изделия перед осаждением металлического покрытия, c одной стороны, а также получение более плотного покрытия за счет непрерывной активации наносимого металлического покрытия, с другой стороны.
Поставленная задача решается тем, что, как и в известном способе ионноплазменного нанесения металлических покрытий на изделия из полимерных материалов, изделие размещают в вакуумной камере и осуществляют предварительную обработку его поверхности в газовой плазме с последующим вакуумно-дуговым осаждением металлического покрытия.
Новым является то, что осаждение металлического покрытия проводят при одновременной его обработке ионами рабочего газа с энергией ионов до 1 кэВ и плотностью тока 0,3-1,0•10-4 А/см2.
Кроме того, предварительную обработку изделий осуществляют в течение 2-6 мин в плазме рабочего газа при плотности ионного тока 0,3-1,0•10-4 А/см2.
Кроме того, в качестве рабочего газа используют смесь ацетилена и аргона в пропорции от 10:90 до 30:70%.
Кроме того, металлическое покрытие осаждают из металлов и сплавов, выбранных из группы, состоящей из титана, алюминия, нержавеющей стали.
Кроме того, металлическое покрытие осаждают толщиной не менее 500 нм.
Кроме того, металлическое покрытие наносят на изделия из полимерных материалов, выбранных из группы, состоящей из поливинилхлорида, поликарбоната и полистирола.
В данном изобретении использована технология получения покрытий, включающая предварительную обработку поверхности изделий в газовой плазме и последующее вакуумно-дуговое нанесение на нее металлической пленки с одновременной обработкой осаждаемого покрытия ускоренными ионами рабочего газа, например смеси ацетилена и аргона. При этом улучшение физико-механических свойств покрытий, получаемых данным способом, по-видимому, связано с непрерывной активацией атомов сначала подложки, а затем и наносимой пленки ионами рабочего газа. В результате это приводит к увеличению адгезии покрытия с основой, а также способствует увеличению плотности и износостойкости покрытия в целом.
Режим вакуумно-дугового напыления выбирался индивидуально для каждого типа осаждаемого материала. Основными критериями служили скорость осаждения покрытия, составляющая 200-300 нм/мин, и ток дуги испарителя (например, для титана до 80 А, для алюминия до 100 А).
Для предварительной обработки поверхности подложки и последующей обработки наносимой пленки были применены следующие режимы работы источника ионов: энергия ионов до 1 кэВ, плотность тока 0,3-1,0•10-4 А/см2, рабочий газ - смесь ацетилена и аргона в пропорции от 10:90 до 30:70%, рабочее давление 1-3•10-1 Па в течение всего процесса осаждения.
Величина энергии ионов до 1 кэВ и плотность ионного тока выбраны экспериментально таким образом, чтобы, с одной стороны, была высокая степень активации атомов поверхности подложки и наносимой пленки, с другой стороны, не происходило разрушения химических связей полимерных цепочек в поверхностном слое и образуемых соединений в покрытии. Установлено, что наиболее высокие показатели плотности покрытия, его адгезионной прочности и износостойкости имеют место в случае обработки поверхности подложки и наносимой пленки одновременно ионами ацетилена и аргона. При этом регулирование долевого соотношения этих газов в составе рабочего газа позволяет достигнуть высокой степени активации атомов подложки и пленки, при достаточно высокой стабильности работы источника ионов.
В дальнейшем изобретение поясняется примерами конкретного его выполнения.
Пример 1. На образец из полистирола, площадью около 200 см2, наносили покрытие на основе чистого титана по предлагаемому способу.
Для нанесения покрытия использовали установку вакуумного напыления покрытий ПВРД-1000, оборудованную электродуговым испарителем металла и широкоаппертурным источником газовых ионов "ДИОНИС-2" с диаметром ионного пучка 200 мм.
Вначале проводили предварительную обработку поверхности изделий в газовой плазме. При этом условия обработки были следующие: ток ионов - 15 мА, длительность обработки - 4 мин, рабочий газ - ацетилен и аргон в пропорции 10: 90%, давление в вакуумной камере - 210-1 Па в течение всего процесса обработки.
Далее, согласно разработанному технологическому процессу на подложку наносили покрытие из титана методом вакуумно-дугового осаждения металла, при токе дуги испарителя - 80 А, с одновременной обработкой наносимого покрытия ионами рабочего газа. Режим работы газового источника при этом был следующий: энергия ионов - 400 эВ, ток ионов - 15 мА, рабочий газ - ацетилен и аргон в пропорции 20:80%, рабочее давление - 2•10-1 Па в течение всего процесса обработки.
При достижении толщины пленки около 1 мкм процесс прекращали.
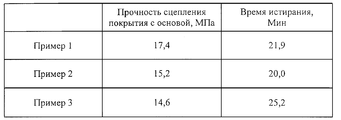
В таблице приведены результаты измерения износостойкости и прочности сцепления покрытия с основой.
Адгезия пленки оценивалась методом нормального отрыва штифта с известной площадью на машине растяжения ИМАШ-20-75. Износостойкость определяли по времени истирания покрытия на машине трения при вращении со скоростью 500 об/мин контртела в виде резинового наконечника, обернутого батистовой тканью, и при нагрузке 200 г на него.
Пример 2. На образец из поликарбоната, площадью около 200 см2, наносили покрытие на основе алюминия (сплав Д16).
При этом предварительную обработку проводили ионным источником при токе ионов 15 мА, длительность обработки составляла 2 мин, в качестве рабочего газа использовали смесь ацетилена и аргона в пропорции 10:90%, давление в вакуумной камере составляло 2•10-1 Па в течение всего процесса обработки.
Далее, на подложку наносили покрытие, при токе дуги испарителя 100 А, с одновременной обработкой наносимого покрытия ионами рабочего газа. Режим работы газового источника при этом был следующий: энергия ионов - 200 эВ, ток ионов - 15 мА, рабочий газ - ацетилен и аргон в пропорции 30:70%, рабочее давление - 2•10-1 Па в течение всего процесса обработки.
Аналогично примеру 1, процесс прекращали при достижении толщины пленки около 1 мкм.
Результаты измерения адгезии и износостойкости приведены в таблице.
Пример 3. На профиль из поливинилхлорида, площадью около 200 см2, наносили покрытие на основе нержавеющей стали (сталь 12Х18Н9Т).
Режим предварительной обработки был следующий: ток ионов газового источника - 15 мА, длительность обработки - 6 мин, рабочий газ - смесь ацетилена и аргона в пропорции 20:80%, давление в вакуумной камере - 2•10-1 Па в течение всего процесса обработки.
Далее, при условиях, приведенных в примере 1, осуществляли нанесение покрытия на подложку, до достижения толщины пленки около 1 мкм.
Результаты испытаний на прочность сцепления покрытия с основой и износостойкость покрытия отражены в таблице.
На основании результатов испытания видно, что предложенный способ решает поставленную задачу получения на полимерных материалах защитно-декоративных плотных металлических покрытий, обладающих высокой адгезионной прочностью и износостойкостью.
Источники информации
1. Авторское свидетельство СССР 1758083, МКИ С 23 C 14/00, 30.08.92 / Способ получения декоративных покрытий на изделиях из пластмасс.
1. Авторское свидетельство СССР 1758083, МКИ С 23 C 14/00, 30.08.92 / Способ получения декоративных покрытий на изделиях из пластмасс.
2. Патент СССР 1552676, МКИ С 23 С 14/00, 30.06.94 / Способ металлизации поверхности полимерных материалов в вакууме.
3. Патент РФ 2058429, МКИ С 23 С 14/35, 20.04.96 / Способ напыления пленок.
Claims (6)
1. Способ ионноплазменного нанесения металлических покрытий на изделия из полимерных материалов, включающий размещение изделия в вакуумной камере, осуществление предварительной обработки его поверхности в газовой плазме и последующее вакуумно-дуговое осаждение металлического покрытия, отличающийся тем, что осаждение металлического покрытия проводят при одновременной его обработке ионами рабочего газа с энергией ионов до 1 кэВ и плотностью тока 0,3-1,0•10-4 А/см2.
2. Способ по п. 1, отличающийся тем, что предварительную обработку поверхности изделий осуществляют в течение 2-6 мин в плазме рабочего газа при плотности ионного тока 0,3-1,0•10-4 А/см2.
3. Способ по п. 1, отличающийся тем, что в качестве рабочего газа используют смесь ацетилена и аргона в пропорции от 10: 90 до 30: 70%.
4. Способ по любому из пп. 1-3, отличающийся тем, что металлическое покрытие осаждают из металлов и сплавов, выбранных из группы, состоящей из титана, алюминия, нержавеющей стали.
5. Способ по любому из пп. 1-4, отличающийся тем, что металлическое покрытие осаждают толщиной не менее 500 нм.
6. Способ по любому из пп. 1-3, отличающийся тем, что металлическое покрытие наносят на изделия из полимерных материалов, выбранных из группы, состоящей из поливинилхлорида, поликарбоната и полистирола.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2000102415A RU2192500C2 (ru) | 2000-01-31 | 2000-01-31 | Способ ионноплазменного нанесения покрытий на изделия из полимерных материалов |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2000102415A RU2192500C2 (ru) | 2000-01-31 | 2000-01-31 | Способ ионноплазменного нанесения покрытий на изделия из полимерных материалов |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| RU2000102415A RU2000102415A (ru) | 2001-11-20 |
| RU2192500C2 true RU2192500C2 (ru) | 2002-11-10 |
Family
ID=20230054
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU2000102415A RU2192500C2 (ru) | 2000-01-31 | 2000-01-31 | Способ ионноплазменного нанесения покрытий на изделия из полимерных материалов |
Country Status (1)
| Country | Link |
|---|---|
| RU (1) | RU2192500C2 (ru) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2006131229A3 (de) * | 2005-06-09 | 2007-03-29 | Bayer Materialscience Ag | Flammwidrige beschichtete polycarbonat-formkörper |
| RU2547059C1 (ru) * | 2013-12-10 | 2015-04-10 | Федеральное государственное автономное образовательное учреждение высшего профессионального образования "Национальный исследовательский ядерный университет "МИФИ" (НИЯУ МИФИ) | Способ получения гибридного наноструктурированного металлополимера |
| RU2839750C2 (ru) * | 2023-10-12 | 2025-05-12 | ООО "Инструменты новых технологий" | Износостойкое покрытие на твердосплавных зубьях ленточной пилы и способ его получения |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8524369B2 (en) * | 2007-10-18 | 2013-09-03 | Ulvac, Inc. | Method for lamination of decorative metal film on resin base material, and resin base material having decorative metal film thereon |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2021037C1 (ru) * | 1991-07-03 | 1994-10-15 | Геннадий Исаакович Ковенский | Способ получения полимерных покрытий |
| RU2051986C1 (ru) * | 1991-04-22 | 1996-01-10 | Улицкий Владимир Анатольевич | Способ получения антикоррозионного полимерного покрытия |
| RU2058429C1 (ru) * | 1993-06-17 | 1996-04-20 | Георгий Владимирович Ходаченко | Способ напыления пленок |
-
2000
- 2000-01-31 RU RU2000102415A patent/RU2192500C2/ru not_active IP Right Cessation
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2051986C1 (ru) * | 1991-04-22 | 1996-01-10 | Улицкий Владимир Анатольевич | Способ получения антикоррозионного полимерного покрытия |
| RU2021037C1 (ru) * | 1991-07-03 | 1994-10-15 | Геннадий Исаакович Ковенский | Способ получения полимерных покрытий |
| RU2058429C1 (ru) * | 1993-06-17 | 1996-04-20 | Георгий Владимирович Ходаченко | Способ напыления пленок |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2006131229A3 (de) * | 2005-06-09 | 2007-03-29 | Bayer Materialscience Ag | Flammwidrige beschichtete polycarbonat-formkörper |
| RU2422284C2 (ru) * | 2005-06-09 | 2011-06-27 | Байер Матириальсайенс Аг | Огнестойкие поликарбонатные формованные изделия с покрытием |
| RU2422284C9 (ru) * | 2005-06-09 | 2012-05-27 | Байер Матириальсайенс Аг | Огнестойкие поликарбонатные формованные изделия с покрытием |
| RU2547059C1 (ru) * | 2013-12-10 | 2015-04-10 | Федеральное государственное автономное образовательное учреждение высшего профессионального образования "Национальный исследовательский ядерный университет "МИФИ" (НИЯУ МИФИ) | Способ получения гибридного наноструктурированного металлополимера |
| RU2839750C2 (ru) * | 2023-10-12 | 2025-05-12 | ООО "Инструменты новых технологий" | Износостойкое покрытие на твердосплавных зубьях ленточной пилы и способ его получения |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| Nakamura et al. | Applications of wear-resistant thick films formed by physical vapor deposition processes | |
| JPS6319590B2 (ru) | ||
| Li et al. | Thin film deposition technologies and processing of biomaterials | |
| JP3404742B2 (ja) | プラスチック品の表面の予備処理法 | |
| JP2002501575A (ja) | 真空内でダイヤモンド質のカーボン薄膜を成膜する方法 | |
| RU2409703C1 (ru) | Способ нанесения покрытий в вакууме на изделия из электропроводных материалов и диэлектриков | |
| US6130002A (en) | Process for producing organically modified oxide, oxynitride or nitride layers by vacuum deposition | |
| WO2020083116A1 (zh) | 一种塑料基体表面形成非晶碳膜的方法 | |
| JP4122387B2 (ja) | 複合硬質皮膜、その製造方法及び成膜装置 | |
| Perry et al. | Low-temperature deposition of titanium nitride | |
| RU2433209C1 (ru) | Способ получения износостойкого и термодинамически устойчивого многослойного покрытия на основе тугоплавких металлов и их соединений | |
| Leonhardt et al. | Plasma enhanced surface treatments using electron beam-generated plasmas | |
| US7279078B2 (en) | Thin-film coating for wheel rims | |
| CN115349031A (zh) | 耐久的装饰性涂覆的基材及其获得方法 | |
| EP1624087B1 (en) | A method for depositing thin layers of titanium dioxide on support surfaces | |
| CN103911591A (zh) | 一种高附着力氮氧钛铝/钛铝复合膜的制备方法 | |
| Nitta et al. | Effect of the surface bond states in as-deposited DLC films on the incorporation of nitrogen and oxygen atoms | |
| Shekhtman et al. | Influence of ion bombardment of a substrate on the quality of vacuum-plasma Ti-TiN coatings | |
| Zdanowski et al. | Modification of metal properties by ion plating of TiN | |
| RU2497977C2 (ru) | Способ получения однофазных пленок нитрида титана | |
| RU2296180C2 (ru) | Способ нанесения покрытия на изделия в вакуумной камере | |
| RU2709069C1 (ru) | Способ электронно-лучевого нанесения упрочняющего покрытия на изделия из полимерных материалов | |
| JP2004010741A (ja) | 撥水性被膜の形成方法および該方法で形成される撥水性被膜 | |
| Körber | The role of ion implantation in industrial sputtering processes for tribological applications | |
| RU2659537C1 (ru) | Способ нанесения смешанного углеродно-азотного защитного покрытия для повышения коррозионной стойкости железа |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| MM4A | The patent is invalid due to non-payment of fees |
Effective date: 20100201 |
|
| MM4A | The patent is invalid due to non-payment of fees |
Effective date: 20190201 |