RU2198741C1 - Способ нанесения клеевого слоя на поверхность детали и установка для его осуществления - Google Patents
Способ нанесения клеевого слоя на поверхность детали и установка для его осуществления Download PDFInfo
- Publication number
- RU2198741C1 RU2198741C1 RU2001128130/12A RU2001128130A RU2198741C1 RU 2198741 C1 RU2198741 C1 RU 2198741C1 RU 2001128130/12 A RU2001128130/12 A RU 2001128130/12A RU 2001128130 A RU2001128130 A RU 2001128130A RU 2198741 C1 RU2198741 C1 RU 2198741C1
- Authority
- RU
- Russia
- Prior art keywords
- adhesive layer
- adhesive
- heating
- applying
- profile
- Prior art date
Links
- 239000012790 adhesive layer Substances 0.000 title claims abstract description 79
- 238000000034 method Methods 0.000 title claims abstract description 14
- 239000000853 adhesive Substances 0.000 claims abstract description 51
- 230000001070 adhesive effect Effects 0.000 claims abstract description 51
- 238000010438 heat treatment Methods 0.000 claims abstract description 48
- 238000009434 installation Methods 0.000 claims abstract description 17
- 239000000203 mixture Substances 0.000 claims abstract description 16
- 230000007246 mechanism Effects 0.000 claims abstract description 15
- 230000015572 biosynthetic process Effects 0.000 claims abstract description 11
- 239000010410 layer Substances 0.000 claims description 6
- 239000004836 Glue Stick Substances 0.000 claims description 5
- 238000005520 cutting process Methods 0.000 claims description 2
- 238000002360 preparation method Methods 0.000 abstract description 3
- 238000003825 pressing Methods 0.000 abstract description 3
- 238000007789 sealing Methods 0.000 abstract description 2
- 125000006850 spacer group Chemical group 0.000 abstract 2
- 230000000694 effects Effects 0.000 abstract 1
- 239000000126 substance Substances 0.000 abstract 1
- 239000003292 glue Substances 0.000 description 18
- 239000000463 material Substances 0.000 description 6
- 239000000155 melt Substances 0.000 description 6
- 239000012943 hotmelt Substances 0.000 description 4
- 239000004831 Hot glue Substances 0.000 description 3
- 238000004519 manufacturing process Methods 0.000 description 3
- 238000002844 melting Methods 0.000 description 3
- 230000008018 melting Effects 0.000 description 3
- 239000000243 solution Substances 0.000 description 3
- CSCPPACGZOOCGX-UHFFFAOYSA-N Acetone Chemical compound CC(C)=O CSCPPACGZOOCGX-UHFFFAOYSA-N 0.000 description 2
- 238000007664 blowing Methods 0.000 description 2
- 230000008859 change Effects 0.000 description 2
- 238000005238 degreasing Methods 0.000 description 2
- 239000012760 heat stabilizer Substances 0.000 description 2
- 239000012535 impurity Substances 0.000 description 2
- 230000008569 process Effects 0.000 description 2
- 229920001169 thermoplastic Polymers 0.000 description 2
- 239000004416 thermosoftening plastic Substances 0.000 description 2
- 230000007704 transition Effects 0.000 description 2
- 239000002699 waste material Substances 0.000 description 2
- 229910000831 Steel Inorganic materials 0.000 description 1
- 230000009471 action Effects 0.000 description 1
- 238000004140 cleaning Methods 0.000 description 1
- 238000005056 compaction Methods 0.000 description 1
- 239000000356 contaminant Substances 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 238000005336 cracking Methods 0.000 description 1
- 239000002173 cutting fluid Substances 0.000 description 1
- 239000003350 kerosene Substances 0.000 description 1
- 239000012528 membrane Substances 0.000 description 1
- 238000013021 overheating Methods 0.000 description 1
- 239000004033 plastic Substances 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 239000008149 soap solution Substances 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 239000007921 spray Substances 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 239000008207 working material Substances 0.000 description 1
Images
Landscapes
- Coating Apparatus (AREA)
- Adhesives Or Adhesive Processes (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
Abstract
Изобретение относится к области герметизации плоских стыков путем нанесения клеевого слоя на поверхности деталей преимущественно плоской формы и формирования на них из клеевого слоя адгезивных прокладок широкого спектра профилей и конфигураций. Способ включает подготовку поверхности детали, разогрев клеевого состава и нанесение его на поверхность детали. Поверхность детали при нанесении на нее клеевого слоя разогревают. Нанесенный клеевой слой подвергают уплотнению. Затем клеевой слой разогревают и формируют его профиль. Установка содержит устройство для установки деталей, накопитель клеевого состава, устройство нанесения клеевого слоя на поверхность детали, устройства нагрева и формирования профиля клеевого слоя. Устройство нанесения клеевого слоя выполнено в виде прижимного ролика, установленного на конце стойки с возможностью взаимодействия с гибким прутком клея, размещенным на накопителе. Накопитель установлен на другом конце стойки. Между прижимным роликом и накопителем на стойке смонтированы ролики для подачи клеевого стержня на деталь. Устройство нагрева детали и клеевого состава выполнено в виде корпуса с соплом и установленных в корпусе нагревательного элемента и приводного вентилятора. Устройство формирования профиля клеевого слоя выполнено в виде формирующего ролика с нагревательным элементом. Устройства нанесения клеевого слоя и формирования его профиля кинематически связаны с механизмами их перемещения. Изобретение позволяет формировать из клеевого слоя клеевые прокладки различных форм и сечений. 2 с. и 8 з.п. ф-лы, 6 ил.
Description
Изобретение относится к области герметизации плоских стыков путем нанесения клеевого слоя на поверхности деталей преимущественно плоской формы и формирования на них из клеевого слоя адгезивных прокладок широкого спектра профилей и конфигураций.
Известно устройство для нанесения расплава клея, содержащее камеру для приготовления расплава клея с нагревательными элементами, включающую загрузочную и расходную части, разделенные стенкой со щелью в нижней ее зоне, клеенаносящий ролик с размещенным в нем нагревательным элементом, связанным с токоподводом, жестко установленный на валу с возможностью вращения в подшипниковых опорах, закрепленных на основании и частично помещенный в расходную часть камеры, и дозирующее очистительное приспособление с ножами, причем клеенаносящий ролик выполнен в виде полого диска, снабжен стабилизатором тепла, выполненным в виде токоизолирующей втулки с канавкой на ее наружной поверхности, прилегающей к внутренней поверхности диска, а нагревательный элемент размещен в кольцевом канале стабилизатора тепла (см. а.с. СССР 1426655, кл. В 05 С 1/02, 24.11.86 г.).
Способ нанесения расплава в данном изобретении осуществляется следующим образом.
Первоначально подготавливают поверхность детали для нанесения клеевого слоя. Деталь устанавливают на приспособлении для ее перемещения при осуществлении технологического процесса. Далее разогревают клеящий состав и подают его на клеенаносящий ролик, который также разогревают до заданной температуры и подают на ролик клеевой состав. Одновременно деталь перемещают в зону ролика и последний, контактируя с деталью, наносит на ее поверхность клеевой слой.
Техническое решение по а.с. 1426655 принято в качестве наиболее близкого аналога для способа и устройства.
В результате анализа известного изобретения необходимо отметить, что оно не обеспечивает нанесения клеевого слоя широкого спектра конфигураций и формирования из нанесенного клеевого слоя клеевых прокладок.
Задачей настоящего изобретения является разработка способа нанесения клеевого слоя и устройства для его осуществления, которые позволяют осуществлять нанесение клеевого слоя и формирование из него прокладок широкого спектра форм и сечений из различных термопластичных клеевых составов, с широкими возможностями переналадки устройства (установки).
Поставленная задача обеспечивается тем, что в способе нанесения клеевого слоя на поверхность детали, включающем подготовку поверхности детали, разогрев клеевого состава и нанесение его на поверхность детали, новым является то, что поверхность детали при нанесении на нее клеевого слоя разогревают одновременно с наносимым клеем, а нанесенный клеевой слой подвергают уплотнению. После чего клеевой слой разогревают со стороны, не прилегающей к детали, и формируют его профиль, причем процесс осуществляют в два этапа: на первом этапе наносят клеевой слой на поверхность детали, а разогрев детали и термопластичного клеевого состава осуществляют струей нагретого воздуха при нанесении клеевого слоя, клеевой состав при этом сформирован в виде гибкого прутка; а второй этап осуществляют формирующим роликом, которым обкатывают нанесенный клеевой слой, копирующий поверхность ролика.
Установка для нанесения клеевого слоя на поверхность детали содержит устройство для установки детали, накопитель клеевого состава, а также устройство нанесения клеевого слоя на поверхность детали и устройство нагрева, причем установка снабжена устройством формирования профиля клеевого слоя, устройство нанесения клеевого слоя выполнено в виде прижимного ролика, установленного на одном конце стойки и имеющего возможность взаимодействия с гибким прутком клеевого состава, размещенным на накопителе, установленном на другом конце стойки, а между прижимным роликом и накопителем на стойке смонтированы ролики, предназначенные для подачи клеевого прутка на деталь, устройство нагрева детали и клеевого состава выполнено в виде корпуса с соплом, установленных в корпусе нагревательного элемента для нагрева воздуха и приводного вентилятора для подачи воздуха через сопло к зоне нагрева, а устройство формирования профиля клеевого слоя выполнено в виде сменного формирующего ролика, снабженного нагревательным элементом, причем устройства нанесения клеевого слоя и формирования его профиля кинематически связаны с механизмами их перемещения. Установка может быть снабжена основанием, на котором смонтированы ее устройства и механизмы, а устройство для установки детали выполнено в виде приводного поворотного стола.
Устройства нанесения клеевого слоя и нагрева детали и клеевого состава могут быть жестко соединены друг с другом.
На стойке может быть смонтирован отсекатель, предназначенный для резки гибкого прутка клеевого состава при окончании процесса нанесения клеевого слоя.
Разогрев поверхности детали позволяет обеспечить наиболее прочную адгезионную связь клеевого слоя с деталью. Прижимной ролик обеспечивает постоянный контакт клеевого прутка с поверхностью детали. Кроме того, он давит на клей с определенным усилием и, тем самым, предварительно формирует профиль клеевого слоя. Так как прижимной ролик не имеет устройство нагрева, то он способствует отводу тепла от клеевого слоя и поэтому после прохождения прижимного ролика клей-расплав сохраняет приданную ему форму.
Скорость перемещения прижимного ролика зависит от клеевого материала, от скорости его расплавления до состояния, когда он будет пригоден к формообразованию. Скорость рассчитывается по известным зависимостям. Слишком медленная скорость может привести к перегреву клеевого слоя и его растрескиванию, а слишком быстрая - к плохому прогреву клеевого слоя, что может привести к плохой адгезии к поверхности.
Оптимальная скорость перемещения позволяет сформировать равномерный по габариту профиль клеевого слоя или выполняемой на его основе адгезивной прокладки на всей траектории нанесения.
При формировании окончательного профиля прокладки формирующий ролик, идущий вслед за прижимным, разогревает клей-расплав сверху. Таким образом, все твердые включения, которые могли не расплавиться на первом переходе при нагреве снизу, расплавляются, и поверхность прокладки принимает однородный по структуре вид. Формирующий ролик имеет принудительный нагрев и давит на пруток клея с определенной силой прижима.
Под действием температуры нагрева и силы прижима прокладка принимает окончательные размеры. Формирующий ролик перемещается со скоростью, необходимой для разогрева клея до способности копировать профиль обода прижимного ролика и не вызывающей перегрев клея.
На данном переходе можно сформировать практически любой профиль прокладки. Важно отметить, что эта возможность осуществляется в безотходном режиме. Это достигается лишь сменой формирующего ролика на ролик с новым профилем и не зависит от типа-размера прокладки или серийности производства. Достаточно иметь постоянный набор формирующих роликов разного профиля, и даже малые серии изготовления прокладок будут окупаться в автоматизированном режиме, так как нет необходимости полностью менять оборудование, а нужно только поменять действующий ролик на ролик нужного профиля.
Профиль прокладки диктуется особенностями эксплуатации. Не меняя габаритов прокладки, изменив только ее профиль, можно повысить уровень герметичности.
При создании замкнутых профилей пруток клея, подаваемый под сопло с горячим воздухом, нужно отрезать до необходимой длины. Место соединения становится незаметным после прохождения по нему роликов, так как оно заплавляется. Образуется однородная монолитная прокладка сложного профиля по фигурной траектории, созданная в режиме безотходного производства.
После нанесения прокладки до пуска ее в эксплуатацию должно пройти определенное время, необходимое для полного остывания клея-расплава на всю глубину профиля. Время остывания можно значительно сократить обдувом клеевого слоя струей холодного воздуха.
При проведении патентных исследований не обнаружены решения, идентичные заявленному изобретению, а следовательно, заявленное изобретение соответствует критерию "новизна".
Сущность заявленного изобретения не следует явным образом из известных решений, а следовательно, заявленное изобретение соответствует критерию "изобретательский уровень".
Сведений, изложенных в материалах заявки, достаточно для практического осуществления изобретения.
Сущность изобретения поясняется графическими материалами, на которых изображены:
на фиг.1 - установка для нанесения клеевого слоя (вид сверху);
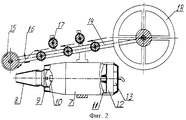
на фиг.2 - устройства нанесения клеевого слоя и разогрева;
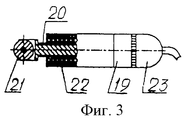
на фиг.3 - устройство формирования профиля прокладки;
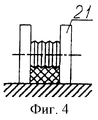
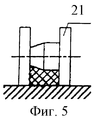
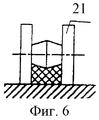
на фиг. 4-6 - примеры прокладок различного профиля, образуемых формирующим роликом.
на фиг.1 - установка для нанесения клеевого слоя (вид сверху);
на фиг.2 - устройства нанесения клеевого слоя и разогрева;
на фиг.3 - устройство формирования профиля прокладки;
на фиг. 4-6 - примеры прокладок различного профиля, образуемых формирующим роликом.
Способ нанесения клеевого слоя осуществляют следующим образом.
Первоначально осуществляют подготовку поверхности детали для нанесения клея-расплава.
Подготовка заключается в удалении посторонних включений, препятствующих образованию прочных адгезионных связей (загрязнений, остатков смазочно-охлаждающей жидкости и т.д.), которое осуществляется обезжириванием поверхности ацетоном, керосином, мыльными растворами.
После обезжиривания осуществляют сушку поверхности обдувом ее разогретым воздухом.
Далее разогревают клеевой пруток до температуры расплавления. Разогрев клеевого прутка, подаваемого на место нанесения прокладки осуществляют нагретым воздухом. Одновременно с разогревом клеевого прутка осуществляют разогрев поверхности детали, на который наносят клеевой слой. Данный этап необходим для обеспечения текучести клея по поверхности для более быстрого заполнения ее микрорельефа. При использовании высоких температур с поверхности детали выжигаются нежелательные включения, препятствующие достижению максимальной адгезии.
После проведения операций подготовки поверхности детали и разогрева клеевого прутка до его плавления осуществляют нанесение клеевого расплава на поверхность детали.
Нанесение клеевого расплава на поверхность детали осуществляют при согласованном перемещении детали и устройства нанесения клеевого слоя с одновременным расплавлением клеевого прутка и разогревом поверхности детали. Данную операцию можно осуществлять в автоматическом цикле.
При нанесении клея-расплава на поверхность детали к нанесенному расплаву прикладывают объемное давление для уплотнения еще не застывшего расплава и заполнения им микронеровностей детали. Данную операцию выполняют прижимным роликом, контактирующим с нанесенным расплавом и совершающим перемещение по траектории нанесения клея-расплава.
На данном этапе может быть предварительно сформирован профиль слоя. Для этого контактной поверхности прижимного ролика придают заданную форму.
Далее осуществляют окончательное формирование профиля слоя (адгезивной прокладки). Для этого осуществляют разогрев нанесенного клеевого слоя и прокатку разогретого слоя формирующим роликом, имеющим заданный профиль.
Установка для нанесения клеевого слоя выполнена в виде основания 1, на котором смонтировано устройство для размещения детали (поворотный стол) 2, предназначенное для закрепления детали перед нанесением на ее поверхность клеевого слоя. Стол 2 снабжен приводом его поворота вокруг оси (не показан).
На основании 1 смонтировано устройство 3 нанесения клеевого слоя, соединенное с механизмом 4 его перемещения. На основании 1 также смонтировано устройство 5 формирования профиля клеевого слоя и механизм 6 перемещения устройства.
Устройство нагрева клеевого прутка и детали выполнено в виде корпуса 7 с соплом 8. В полости корпуса 7 установлены мембрана-распылитель 9, нагревательный элемент 10, вентилятор 11, соединенный с электродвигателем 12 и регулятор нагрева 13.
Устройство нанесения клеевого слоя выполнено в виде стойки 14 с прижимным роликом 15 на конце. На стойке 14 также установлены отсекатель 16, направляющие ролики 17 и накопитель 18 рабочего материала (клея).
Устройство нанесения клеевого слоя, как это уже отмечалось выше, кинематически связано с механизмом 4 его поворота и осевого перемещения.
Устройство 5 формирования профиля клеевого слоя (клеевой прокладки) выполнено в виде установленного в корпусе 19 держателя 20 формирующего ролика 21. В корпусе 19 также установлены нагревательный элемент 22 нагрева ролика 21 и регулятор 23 нагрева.
Устройство 5 формирования профиля клеевого слоя, как это уже отмечалось выше, кинематически связано с механизмом 6 его перемещения.
Необходимо отметить, что конструкция механизмов 4 и 6 известна и поэтому в материалах заявки не раскрыта.
Установка может и не иметь общего основания 1. В данном случае стол 2 базируется на отдельном основании, а устройства и механизмы установки - на стойках (не показаны).
Согласованная работа поворотного стола 1, механизмов 4 и 6 обеспечивается системой управления (не показана).
Установка для нанесения клеевого слоя работает следующим образом.
Работу установки рассмотрим на примере нанесения клеевой прокладки на плоскую деталь (не показана).
Плоская деталь закрепляется на поворотном столе 2. Закрепление может осуществляться стандартными прижимами (не показаны), установленными в Т-образных пазах поворотного стола 2.
На накопитель 18 (барабан) наматывают гибкий пруток клеящего вещества. Конец прутка пропускают через ролики 17 и выводят в зону прижимного ролика 15, выполненного из антиадгезионного материала. Включают нагревательный элемент 10 устройства нагрева и вентилятор 11, который гонит нагретый до заданной температуры воздух на поверхность детали, выжигая находящиеся на ней примеси, что способствует улучшению подготовки поверхности детали. Поток воздуха нагревает также и пруток до его расплавления. Нанесение на деталь разогретого до пластического состояния прутка осуществляется при согласованных перемещениях поворотного стола и механизма 4, в результате чего получают на детали клеевой слой заданной конфигурации. Прижимной ролик обеспечивает постоянный контакт клеевого материала с поверхностью детали и уплотняет его. Сам прижимной ролик не имеет принудительного нагрева, что способствует отводу тепла с поверхности сформированного профильного слоя из клея-расплава на поверхности заготовки. Поэтому после прохождения прижимного ролика по клеевому слою последний сохраняет приданную ему форму.
После нанесения на поверхность детали клея-расплава и предварительного формирования его профиля прижимным роликом 15 осуществляют окончательное формирование профиля клеевой прокладки. Для этого монтируют формирующий ролик 21 заданного профиля, разогревают его и прокатывают им предварительно сформированный клеевой слой, окончательно формируя его. Перемещение ролика 21 по заданной траектории осуществляется механизмом 5. В результате проведенных операций формируют клеевую прокладку заданной формы и конфигурации.
Пример. Устанавливают деталь из стали 45 (ГОСТ 1050-88) на поворотный стол 2 и закрепляют ее прижимами, установленными в Т-образные пазы. На стойке 14 устанавливают прижимной ролик 15 для нанесения клеевого слоя с параметрами сечения: высота 1,5 мм; ширина 10 мм. На барабан накопителя 18 наматывают клеевой пруток из клея СТЕК (ТУ 21-5744710-48-92). Клеевой пруток из накопителя 18 по направляющим роликам 17 подводят под прижимной ролик 15 и прижимают им к поверхности нанесения на детали. Включают вентилятор 11 и нагревательный элемент 10 для разогрева струи горячего воздуха до 400oС, в результате чего клеевой пруток расплавляется под действием струи горячего воздуха и прихватывается к поверхности. При последующем движении по траектории клеевой пруток будет самопроизвольно поступать из накопителя 18 по направляющим роликам 17. Устройство нанесения перемещается со скоростью 1,2 мм/с по требуемой траектории на поверхности детали благодаря кинематической связи с механизмом поворота и перемещения, движения которого согласованы с вращением поворотного стола 2. После нанесения клеевого слоя на требуемую поверхность отсекателем 16 отрезают излишки клея, которые остаются в накопителе. Устройство нанесения отводится от детали. В устройстве формирования профиля клеевой прокладки 5 устанавливают формирующий ролик 21 с профилем обода в виде равномерных равнобедренных зубцов с высотой 0,5 мм. Устройство формирования 5 приводится в касание с клеевым слоем. Включают нагревательный элемент 22, регулятором нагрева 23 устанавливают температуру нагрева формирующего ролика до 200oС, и устройство формирования перемещается по всему периметру клеевого слоя, благодаря согласованному движению механизма перемещения и поворотного стола 2, со скоростью 1,4 см/с. На поверхность клеевого слоя переносится рельеф формирующего ролика 21. После прохождения формирующего ролика 21 по всему периметру клеевого слоя он отводится от поверхности детали. Деталь открепляют от поверхности поворотного стола 2 и переносят с него для полного отверждения клеевого слоя.
Claims (9)
1. Способ нанесения клеевого слоя на поверхность детали, включающий подготовку поверхности детали, разогрев клеевого состава и нанесение его на поверхность детали, отличающийся тем, что поверхность детали при нанесении на нее клеевого слоя разогревают, а нанесенный клеевой слой подвергают уплотнению, после чего разогревают клеевой слой и формируют его профиль.
2. Способ по п.1, отличающийся тем, что профиль клеевого слоя формируют в два этапа, причем первый этап формирования осуществляют прижимным роликом при нанесении клеевого слоя на поверхность детали, а второй осуществляют формирующим роликом, которым обкатывают нанесенный клеевой слой.
3. Способ по пп.1 и 2, отличающийся тем, что разогрев детали и клеевого состава осуществляют струей нагретого воздуха.
4. Способ по пп.1-3, отличающийся тем, что клеевой состав сформирован в виде гибкого прутка.
5. Установка для нанесения клеевого слоя на поверхность детали, содержащая устройство для установки детали, накопитель клеевого состава, а также устройство нанесения клеевого слоя на поверхность детали и устройство нагрева, отличающаяся тем, что установка снабжена устройством формирования профиля клеевого слоя, устройство нанесения клеевого слоя выполнено в виде прижимного ролика, установленного на одном конце стойки и имеющего возможность взаимодействия с гибким прутком клеевого состава, размещенным на накопителе, установленном на другом конце стойки, а между прижимным роликом и накопителем на стойке смонтированы ролики, предназначенные для подачи клеевого прутка на деталь, устройство нагрева детали и клеевого состава выполнено в виде корпуса с соплом, установленных в корпусе нагревательного элемента для нагрева воздуха и приводного вентилятора для подачи последнего через сопло к зоне нагрева, а устройство формирования профиля клеевого слоя выполнено в виде формирующего ролика, снабженного нагревательным элементом, причем устройства нанесения клеевого слоя и формирования его профиля кинематически связаны с механизмами их перемещения.
6. Установка по п.5, отличающаяся тем, что снабжена основанием, на котором смонтированы ее устройства и механизмы.
7. Установка по п.5, отличающаяся тем, что устройство для установки детали выполнено в виде приводного поворотного стола.
8. Установка по пп.5-7, отличающаяся тем, что устройства нанесения клеевого слоя и нагрева детали и клеевого состава жестко соединены друг с другом.
9. Установка по пп.5-8, отличающаяся тем, что на стойке смонтирован отсекатель, предназначенный для резки гибкого прутка клеевого состава при окончании процесса нанесения клеевого слоя.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2001128130/12A RU2198741C1 (ru) | 2001-10-18 | 2001-10-18 | Способ нанесения клеевого слоя на поверхность детали и установка для его осуществления |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2001128130/12A RU2198741C1 (ru) | 2001-10-18 | 2001-10-18 | Способ нанесения клеевого слоя на поверхность детали и установка для его осуществления |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| RU2198741C1 true RU2198741C1 (ru) | 2003-02-20 |
Family
ID=20253797
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU2001128130/12A RU2198741C1 (ru) | 2001-10-18 | 2001-10-18 | Способ нанесения клеевого слоя на поверхность детали и установка для его осуществления |
Country Status (1)
| Country | Link |
|---|---|
| RU (1) | RU2198741C1 (ru) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| MD3560G2 (ru) * | 2006-07-25 | 2008-11-30 | Технический университет Молдовы | Способ и устройство нанесения эластичной пленки на зубья конических зубчатых колес |
| RU2712606C1 (ru) * | 2019-07-31 | 2020-01-29 | Акционерное общество "Научно-исследовательский институт конструкционных материалов на основе графита "НИИграфит" | Устройство для нанесения термопластичного клеевого расплавленного материала |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2037654A (en) * | 1978-12-15 | 1980-07-16 | Forbro Krommenie Bv | Method of sealing joints in a linoleum floor covering |
| GB1582488A (en) * | 1976-09-17 | 1981-01-07 | Terrell Corp | Hot melt applicator and head |
| GB1589506A (en) * | 1976-11-01 | 1981-05-13 | Bostik Ltd | Hot melt applicators |
| GB1589505A (en) * | 1976-10-26 | 1981-05-13 | Bostik Ltd | Hot melt applicators |
| EP0200550A2 (en) * | 1985-05-02 | 1986-11-05 | John G. Tillotson | Improved carpet coating method and apparatus |
| SU1426655A1 (ru) * | 1986-11-24 | 1988-09-30 | Всесоюзный Научно-Исследовательский И Проектно-Конструкторский Институт Технологии Электромашиностроения | Устройство дл нанесени расплава кле |
-
2001
- 2001-10-18 RU RU2001128130/12A patent/RU2198741C1/ru not_active IP Right Cessation
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1582488A (en) * | 1976-09-17 | 1981-01-07 | Terrell Corp | Hot melt applicator and head |
| GB1589505A (en) * | 1976-10-26 | 1981-05-13 | Bostik Ltd | Hot melt applicators |
| GB1589506A (en) * | 1976-11-01 | 1981-05-13 | Bostik Ltd | Hot melt applicators |
| GB2037654A (en) * | 1978-12-15 | 1980-07-16 | Forbro Krommenie Bv | Method of sealing joints in a linoleum floor covering |
| EP0200550A2 (en) * | 1985-05-02 | 1986-11-05 | John G. Tillotson | Improved carpet coating method and apparatus |
| SU1426655A1 (ru) * | 1986-11-24 | 1988-09-30 | Всесоюзный Научно-Исследовательский И Проектно-Конструкторский Институт Технологии Электромашиностроения | Устройство дл нанесени расплава кле |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| MD3560G2 (ru) * | 2006-07-25 | 2008-11-30 | Технический университет Молдовы | Способ и устройство нанесения эластичной пленки на зубья конических зубчатых колес |
| RU2712606C1 (ru) * | 2019-07-31 | 2020-01-29 | Акционерное общество "Научно-исследовательский институт конструкционных материалов на основе графита "НИИграфит" | Устройство для нанесения термопластичного клеевого расплавленного материала |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| RU2049671C1 (ru) | Способ изготовления трубчатых корпусов упаковочных туб из пленочной свариваемой пластмассовой полосы и устройство для его осуществления | |
| USRE35526E (en) | Method and apparatus for manufacturing paint roller and product produced thereby | |
| US11629547B2 (en) | Device and method for connecting profiled parts | |
| MX2007003218A (es) | Herramienta de moldeo por presion asi como un procedimiento para producir un componente por medio de moldeo por presion. | |
| US3413175A (en) | Device for welding together the terminal edges of superposed layers of thermoplastic material | |
| US4262038A (en) | Coated internal threads and method of producing same | |
| CN108839200A (zh) | 一种封边机及应用于该封边机的浴室柜板件封边方法 | |
| KR102274851B1 (ko) | 합성수지제 창틀 프레임의 용접방법 및 그 장치 | |
| MXPA01006700A (es) | Metodo para revestir un substrato y aparato correspondiente. | |
| EP4164868A1 (en) | Three-dimensional printing system | |
| US5348209A (en) | Apparatus for brazing and installing honeycomb core seals | |
| RU2185252C2 (ru) | Способ и устройство для изготовления покрасочных валиков | |
| CN117306606B (zh) | 一种防水卷材封边用施工工具 | |
| KR102136896B1 (ko) | 무-플럭스 솔더를 기판상에 분배하기 위한 방법 및 장치 | |
| CN120663034A (zh) | 一种用于加工太阳能光伏支架的定位焊接工装 | |
| CN104191856A (zh) | Pur胶筒熔胶系统 | |
| KR100464137B1 (ko) | 복합저장탱크용 원통과 경판(梗板)의 자동용접장치 | |
| JP2020104945A (ja) | 成形活性炭の端部処理装置および端部処理方法 | |
| CN212793020U (zh) | 一种可调节孔径的旋转式金属熔融直写喷嘴装置 | |
| EA008896B1 (ru) | Способ скрепления термопластичных слоистых материалов и устройство для его осуществления | |
| US20030006021A1 (en) | Apparatus for casting solder on a moving strip | |
| DE20121777U1 (de) | Vorrichtung zur Herstellung von Werkstücken aus thermoplastischem Kunststoff | |
| RU2712606C1 (ru) | Устройство для нанесения термопластичного клеевого расплавленного материала | |
| CN223788843U (zh) | 一种热熔胶涂布机的涂布模头 | |
| KR101153429B1 (ko) | 점적 호스 제조 장치 및 방법 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| MM4A | The patent is invalid due to non-payment of fees |
Effective date: 20031019 |