RU2198767C2 - Режущая пластина - Google Patents
Режущая пластина Download PDFInfo
- Publication number
- RU2198767C2 RU2198767C2 RU2000133070/02A RU2000133070A RU2198767C2 RU 2198767 C2 RU2198767 C2 RU 2198767C2 RU 2000133070/02 A RU2000133070/02 A RU 2000133070/02A RU 2000133070 A RU2000133070 A RU 2000133070A RU 2198767 C2 RU2198767 C2 RU 2198767C2
- Authority
- RU
- Russia
- Prior art keywords
- cutting
- chipbreaker
- different
- chip
- cutting edge
- Prior art date
Links
Images
Landscapes
- Turning (AREA)
Abstract
Изобретение относится к области металлообработки, к сменным режущим пластинам чашечной формы, в том числе работающим по методу ротационного точения. Режущая пластина круглой формы содержит опорную, заднюю и переднюю со стружколомом поверхности. Для расширения области применения путем обеспечения устойчивого стружкообразования в различных условиях резания расстояние между стружколомом и режущей кромкой выполнено различным на участках, предназначенных для черновой и чистовой обработки. Стружколом может быть выполнен по окружности и расположен эксцентрично по отношению к режущей кромке. Геометрические параметры стружколома на участках, предназначенных для черновой и чистовой обработки, могут быть выполнены различными. Режущий клин, образованный пересечением передней и задней поверхностей, может быть выполнен с различными геометрическими параметрами на указанных участках. В местах сопряжения указанных участков пластина может быть дополнительно снабжена метками. 4 з.п. ф-лы, 6 ил.
Description
Изобретение относится к области металлообработки, в частности к сменным режущим пластинам чашечной формы, в том числе работающим по методу ротационного точения. Одной из конкретных областей применения предлагаемой режущей пластины является точение колес железнодорожных вагонов.
Известна [Сборный твердосплавный инструмент/ Г.Л. Хает, В.М. Гах, К.Г. Громаков и др.; Под общ. ред. Г.Л. Хаета. -М.: Машиностроение, 1989. - 256 с. ] режущая пластина чашечной (круглой) формы, содержащая на передней поверхности стружколом (стружколомающий выступ), расположенный симметрично режущей кромке. Недостатком данного решения является то, что такая пластина не обеспечивает устойчивого стружкодробления при черновом и чистовом проходах инструмента, что приводит к образованию сливной стружки (она опасна для рабочего, повреждает станок и обработанную поверхность, усложняет ее сбор и транспортировку) и неблагоприятным условиям эксплуатации инструмента (износ и выкрашивание режущей кромки из-за неблагоприятных контактных нагрузок). Указанный недостаток связан с тем, что режим резания при черновой и чистовой обработке различны, а геометрия передней поверхности пластины (в том числе размеры, форма и расположение стружколома) постоянна. Так, например, при токарной обработке колес грузовых железнодорожных вагонов (бывших в эксплуатации) глубина резания при черновом проходе изменяется от 5 до 10 мм, а при чистовом проходе она не превышает 2 мм. Также существенное различие в глубине резания (а еще изменяются подача и скорость резания) не позволяет обеспечить устойчивое стружкодробление. Его можно обеспечить соответствующей геометрией передней поверхности (и стружколомом) отдельно для чернового и отдельно для чистового точения. Но это потребует смены чашечных пластин (монтаж на резце пластин для чернового и пластины для чистового точения невозможен в силу специфики геометрии колеса), что ведет к значительным затратам времени (большие силы резания требуют сложной системы и значительных усилий зажима режущих пластин).
Наиболее близким, по мнению заявителя, к заявляемому объекту является решение [Расширение технологических возможностей шлицерфрезеных станков. // В.А. Данилов, М.В. Бажин, А.И. Костюченко/ СТИН, 1996, 6, с.24-29], в котором режущая пластина круглой формы содержит опорную, заднюю и переднюю со стружколомом поверхности, причем ось симметрии режущей кромки не совпадает с осью вращения режущей пластины. Недостатком указанного решения является ограниченная область ее применения, (пластина решает задачу не обеспечения устойчивого стружкодробления, а задачу изготовления некруглого вала).
Техническим результатом предлагаемого решения является расширение области применения режущих пластин круглой формы путем обеспечения устойчивого стружкообразования в различных условиях резания, в частности при черновой и чистовой обработке.
Технический результат достигается за счет того, что расстояние между стружколомом и режущей кромкой выполнено различным, в том числе они могут быть выполнены эксцентрично, а стружколом может иметь различные геометрические параметры.
Таким образом, заявляемый объект, как и прототип, содержит опорную, заднюю и переднюю со стружколомом поверхности. Однако заявляемый объект отличается тем, что расстояние между стружколомом и режущей кромкой выполнено различным (переменным) на участках, предназначенных для черновой и чистовой обработки, в частности стружколом выполнен по окружности и расположен эксцентрично по отношению к режущей кромке, геометрические параметры стружколома выполнены различными на указанных участках, пересечение передней и задней поверхностей на указанных участках образует режущий клин с различными геометрическими параметрами.
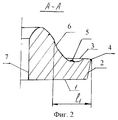
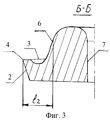
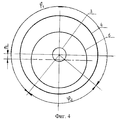
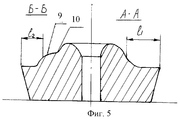
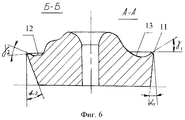
На фиг. 1 показано принципиальное устройство (вид сверху) пластины, на фиг. 2 - сечение А-А на фиг.1, на фиг.3 - сечение Б-Б на фиг.1, на фиг.4 - принципиальное устройство пластины с эксцентричным стружколомом, на фиг.5 - сечения А-А и Б-Б с различными геометрическими параметрами стружколома, на фиг. 6 - сечения А-А и Б-Б с различными геометрическими параметрами режущего клина пластины.
Сущность предлагаемой режущей пластины состоит в следующем. Режущая пластина содержит опорную 1, заднюю 2 и переднюю 3 поверхности. Пересечение передней и задней поверхностей образует режущую кромку 4. Передняя поверхность может содержать стружкозавивающую канавку 5 (или быть без нее) и стружколом 6. Для круглых (чашечных) резцов стружколом может быть цельным (выполнен заодно с пластиной как на фиг.2) или накладным. Для установки и закрепления пластины (или обеспечения вращения при ротационном точении) она имеет отверстие 7. Пусть участок φ1 пластины предназначен для черновой обработки деталей (колеса железнодорожного вагона). В пределах этого участка φ1 расстояние l1 между режущей кромкой и стружколомом выбрано так, чтобы обеспечить устойчивое стружкодробление при черновой обработке. Участок φ2 предназначен для чистовой обработки (для чистового прохода после одного или нескольких черновых проходов при обработке детали). В пределах этого участка расстояние l2 от режущей кромки до стружколома отличается от расстояния l1. Оно выбрано из условия устойчивого стружкодробления при чистовой обработке (взят пример l2<l1). На участках φ происходит сопряжение участков стружколомов. Профили стружколомов на участках φ1 и φ2 пластины могут быть одинаковыми или отличаться. Соотношение длин участков φ1 и φ2, расстояний l1 и l2 зависит от конкретных условий. Для примера токарной обработки колес железнодорожных грузовых вагонов на станке КЗТС чашечным резцом диаметром 28 мм длина режущей кромки, лежащей на участке φ1, больше в три раза соответствующей кромки, лежащей на участке φ2, при этом l1 примерно равно 5 мм, l2 примерно равно 3 мм.
Работает пластина следующим образом. При черновой обработке пластину устанавливают так, чтобы резание осуществлялось какой-то частью (АВ) режущей кромки, лежащей на участке φ1. Осуществляют черновую обработку. Образующаяся при этом стружка взаимодействует со стружколомом, что обеспечивает ее дробление. После завершения черновой обработки крепление пластины ослабляют и ее поворачивают (например, путем вращения по отверстию 7 на крепежном пальце) так, чтобы далее чистовая обработка велась частью (СА) режущей кромки, лежащей на участке φ2. Во время чистовой обработки стружка взаимодействует с другим участком стружколома, отстоящим от режущей кромки на расстоянии l2. Это также обеспечивает устойчивое стружкодробление. После этого пластину вновь ослабляют и поворачивают в первоначальное (или иное) положение для черновой обработки следующего колеса. Для удобства работы при поворотах пластины она может быть снабжена метками 8 на границах участков.
Такое исполнение пластины существенно расширяет область ее применения, т.е. она может работать при черновом и чистовом точении с обеспечением устойчивого стружкодробления. Однако при этом требуются некоторые затраты времени на поворот пластины при переходе от черновой обработки к чистовой и наоборот. Но эти затраты времени существенно меньше, если бы производилась замена пластины, имеющей стружколом на расстоянии l1, на пластину, имеющую стружколом на расстоянии l2.
Участки φ с переходным стружколомом не должны быть протяженными. Они могут использоваться как при черновой, так и при чистовой обработке без гарантии устойчивого стружкодробления.
Наиболее простым вариантом исполнения описанной режущей пластины является исполнение стружколома круглым (по окружности) с экценричным расположением его относительно режущей кромки. В этом случае величина эксцентриситета  должна удовлетворять условию устойчивого стружкодробления при черновой и чистовой обработке. Однако долю переходных участков φ в этой конструкции определить проблематично, что затрудняет правильность позиционирования (поворота) пластины на периоды черновой и чистовой обработки.
Для более полного обеспечения устойчивого стружкодробления режущая пластина может содержать на участках φ1 и φ2 стружколомы разных геометрических параметров (размер, форма и т.д.). Это позволяет не только повысить устойчивость стружкодробления при черновой обработке, но и сократить расход инструментального материала (но сложность изготовления пластины возрастает). Так, например, стружколом для чистовой обработки может содержать дополнительные выступы 9, обнизки 10 и т.д.
Наибольший эффект обеспечения устойчивого стружкодробления может обеспечить режущая пластина, у которой на участках для черновой и чистовой обработки режущий клин, образованный пересечением передней и задней поверхностей, выполнен с различными геометрическими параметрами. Так, например, указанные участки могут отличаться задними углами α1 и α2 передними углами γ1 и γ2, наличием фаски 11, дополнительного стружколома 12, размерами и профилем стружкозавивающей канавки 13.
Таким образом, достижение заявленного технического результата обеспечивается любой из описанных конструкций режущей пластины, результат состоит в расширении технологических возможностей пластины путем обеспечения устойчивого стружкодробления в различных условиях ее эксплуатации. Описанные примеры удобны для обработки колес железнодорожных вагонов, однако могут быть использованы и при иных условиях эксплуатации чашечных резцов, например при ротационном точении.
Claims (5)
1. Режущая пластина круглой формы, содержащая опорную, заднюю и переднюю со стружколомом поверхности, отличающаяся тем, что расстояние между стружколомом и режущей кромкой выполнено различным на участках, предназначенных для черновой и чистовой обработки.
2. Режущая пластина по п.1, отличающаяся тем, что стружколом выполнен по окружности и расположен эксцентрично по отношению к режущей кромке.
3. Режущая пластина по п.1, отличающаяся тем, что геометрические параметры стружколома на участках, предназначенных для черновой и чистовой обработки, выполнены различными.
4. Режущая пластина по п.1, отличающаяся тем, что режущий клин, образованный пересечением передней и задней поверхностей, выполнен с различными геометрическими параметрами на указанных участках.
5. Режущая пластина по п.1, отличающаяся тем, что в местах сопряжения указанных участков пластина дополнительно снабжена метками.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2000133070/02A RU2198767C2 (ru) | 2000-12-29 | 2000-12-29 | Режущая пластина |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2000133070/02A RU2198767C2 (ru) | 2000-12-29 | 2000-12-29 | Режущая пластина |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| RU2000133070A RU2000133070A (ru) | 2003-01-27 |
| RU2198767C2 true RU2198767C2 (ru) | 2003-02-20 |
Family
ID=20244187
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU2000133070/02A RU2198767C2 (ru) | 2000-12-29 | 2000-12-29 | Режущая пластина |
Country Status (1)
| Country | Link |
|---|---|
| RU (1) | RU2198767C2 (ru) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2011010301A1 (en) * | 2009-07-19 | 2011-01-27 | Iscar Ltd. | Rotary cutting tool and cutting insert therefor |
| RU2427452C2 (ru) * | 2007-02-27 | 2011-08-27 | БЕЛЕРИТ ГМБХ энд КО. КГ | Режущая пластина |
| RU2528301C1 (ru) * | 2013-02-21 | 2014-09-10 | Федеральное государственное бюджетное образовательное учреждение высшего профессионального образования "Комсомольский-на-Амуре государственный технический университет" (ФГБОУ ВПО "КнАГТУ") | Режущая пластина колесотокарная чашечной формы со стружколомающим рельефом на передней поверхности |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SU72914A1 (ru) * | 1948-02-28 | 1948-11-30 | И.А. Грубяк | Дисковый резец |
| EP0121441A2 (en) * | 1983-04-04 | 1984-10-10 | General Electric Company | Improved insert for a metal cutting tool |
-
2000
- 2000-12-29 RU RU2000133070/02A patent/RU2198767C2/ru not_active IP Right Cessation
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SU72914A1 (ru) * | 1948-02-28 | 1948-11-30 | И.А. Грубяк | Дисковый резец |
| EP0121441A2 (en) * | 1983-04-04 | 1984-10-10 | General Electric Company | Improved insert for a metal cutting tool |
Non-Patent Citations (2)
| Title |
|---|
| СЕМЕНЧЕНКО И.И. и др. Проектирование металлорежущих инструментов. - М.: Машгиз, 1962, с.932, фиг.555. * |
| ХАЕТ Г.Л. и др. Сборный твердосплавный инструмент. - М.: Машиностроение, с.89, табл.3.1. * |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2427452C2 (ru) * | 2007-02-27 | 2011-08-27 | БЕЛЕРИТ ГМБХ энд КО. КГ | Режущая пластина |
| WO2011010301A1 (en) * | 2009-07-19 | 2011-01-27 | Iscar Ltd. | Rotary cutting tool and cutting insert therefor |
| CN102470445A (zh) * | 2009-07-19 | 2012-05-23 | 伊斯卡有限公司 | 旋转切削工具及其所用的切削刀片 |
| US8408848B2 (en) | 2009-07-19 | 2013-04-02 | Iscar, Ltd. | Rotary cutting tool and cutting insert therefor |
| CN102470445B (zh) * | 2009-07-19 | 2014-03-12 | 伊斯卡有限公司 | 旋转切削工具及其所用的切削刀片 |
| RU2528301C1 (ru) * | 2013-02-21 | 2014-09-10 | Федеральное государственное бюджетное образовательное учреждение высшего профессионального образования "Комсомольский-на-Амуре государственный технический университет" (ФГБОУ ВПО "КнАГТУ") | Режущая пластина колесотокарная чашечной формы со стружколомающим рельефом на передней поверхности |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CA2231875C (en) | Milling cutting insert | |
| RU2126314C1 (ru) | Спиральная режущая вставка со ступенчатыми режущими кромками | |
| EP0739258B1 (en) | Indexable insert for finish milling and cutter body therefor | |
| US7216571B2 (en) | Process for twist-free steel cutting of rotational symmetrical surfaces | |
| PL165860B1 (pl) | W kladka skrawajaca PL PL PL PL | |
| CN1612789B (zh) | 刀具和夹具 | |
| KR100259550B1 (ko) | 만능 인서트 시트를 구비한 깊이 및 면가공용 밀링커터 | |
| PL163541B1 (pl) | Wkladka tnaca, zwlaszcza freza walcowo czolowego PL PL | |
| EP1635977A1 (en) | A milling tool with co-operating projections and recessess between the cutting insert and the holder | |
| US7275895B2 (en) | Cutting insert | |
| CN102105251B (zh) | 具有支承元件的旋转式刀具 | |
| CN107175474A (zh) | 一种凹槽的加工方法 | |
| MX2008012788A (es) | Inserto cortante y metodo de mecanizado de piezas giratorias. | |
| KR20070085462A (ko) | 샤프트의 베어링 시트의 기계가공 방법 | |
| EP1461176B1 (en) | A tool for milling, a milling body and a method for milling | |
| US6676338B2 (en) | Tool for making bores with offset cutting edges | |
| MX2008000475A (es) | Metodo para el mecanizado con arranque de virutas de ciguenales y dispositivo para realizar este metodo. | |
| CN113396026B (zh) | 用于金属切削的车削刀片 | |
| US6629806B1 (en) | Process for metal-removing machining | |
| US6579043B2 (en) | Multi-purpose insert and toolholder assembly | |
| US6872035B2 (en) | Machining tool | |
| CN101316675B (zh) | 铣刀头 | |
| JP4401495B2 (ja) | 1枚刃リーマ | |
| RU2226453C2 (ru) | Многократно перетачиваемый резец | |
| JPS60114402A (ja) | 切削工具用チツプおよびその研削方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| MM4A | The patent is invalid due to non-payment of fees |
Effective date: 20031230 |