RU2201307C2 - Гидропривод перемещения нижнего валка четырехвалковой листогибочной машины - Google Patents
Гидропривод перемещения нижнего валка четырехвалковой листогибочной машины Download PDFInfo
- Publication number
- RU2201307C2 RU2201307C2 RU2001114055A RU2001114055A RU2201307C2 RU 2201307 C2 RU2201307 C2 RU 2201307C2 RU 2001114055 A RU2001114055 A RU 2001114055A RU 2001114055 A RU2001114055 A RU 2001114055A RU 2201307 C2 RU2201307 C2 RU 2201307C2
- Authority
- RU
- Russia
- Prior art keywords
- hydraulic
- roll
- safety valve
- lower roll
- hydraulic cylinders
- Prior art date
Links
- 238000005452 bending Methods 0.000 title abstract description 9
- 238000013000 roll bending Methods 0.000 claims description 9
- 238000005096 rolling process Methods 0.000 claims description 5
- 238000004891 communication Methods 0.000 claims description 4
- 230000002441 reversible effect Effects 0.000 claims description 4
- 238000000034 method Methods 0.000 claims description 2
- 238000003825 pressing Methods 0.000 abstract description 2
- 238000010276 construction Methods 0.000 abstract 1
- 230000000694 effects Effects 0.000 abstract 1
- 238000005555 metalworking Methods 0.000 abstract 1
- 239000000126 substance Substances 0.000 abstract 1
- 230000007423 decrease Effects 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 230000035939 shock Effects 0.000 description 2
- 238000003466 welding Methods 0.000 description 2
- 239000012530 fluid Substances 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
Images
Landscapes
- Control Of Metal Rolling (AREA)
- Bending Of Plates, Rods, And Pipes (AREA)
Abstract
Изобретение относится к обработке металлов давлением, а именно - к конструкции четырехвалковых листогибочных машин. Гидропривод перемещения нижнего валка четырехвалковой листогибочной машины содержит гидроцилиндры, источник давления, гидросистему синхронизации гидроцилиндров и гидросистему предохранения от перегрузки. Источник давления сообщен с полостями гидроцилиндров через реверсивный гидрораспределитель и управляемые обратные клапаны. Гидросистема предохранения верхнего и нижнего валков от перегрузки выполнена в виде предохранительного клапана. Усилие прижима нижнего валка к верхнему регулирует предохранительный клапан, подключенный через управляемый обратный клапан к гидросистеме предохранения между обратными клапанами и предохранительным клапаном последней. В результате обеспечивается увеличение долговечности четырехвалковой листогибочной машины. 2 ил.
Description
Изобретение относится к обработке металлов давлением, более конкретно - к конструкции четырехвалковых листогибочных машин.
Известен гидропривод перемещения нижнего валка четырехвалковой листогибочной машины (см. приложение к заявочным материалам - гидравлическая схема машины листогибочной четырехвалковой, модели VPM 4000•120/240, фирма "HAEUSLER", Швейцария), содержащий гидроцилиндры, несущие нижний валок, источник давления, сообщенный с несущими технологическую нагрузку полостями упомянутых гидроцилиндров через реверсивный гидрораспределитель (3), гидросистему синхронизации гидроцилиндров, состоящую из синхронизирующего делителя потока (38) и двух обратных клапанов (41) и управляемые обратные клапаны (40). Рассматриваемый гидропривод содержит также гидросистему предохранения нижнего и верхнего валков от перегрузки, состоящую из предохранительного клапана (39), сообщенного с упомянутыми полостями гидроцилиндров через обратные клапаны (42). Для регулировки усилия прижима нижнего валка к верхнему гидросхемой гидропривода предусмотрен предохранительный клапан (43).
Недостаток данного гидропривода заключается в том, что при калибровке обечайки пропуск ее сварного шва между верхним и нижним валками машины сопровождается ударными нагрузками на привода вращения верхнего и нижнего валков, перегрузкой самих валков и подшипников, на которых они установлены. Это объясняется тем, что опускание нижнего валка при пропуске сварного шва осуществляется через гидросистему предохранения нижнего и верхнего валков от перегрузки, а именно - предохранительный клапан (39) этой гидросистемы, настраиваемый на максимально допустимое давление в гидроцилиндрах, возникающее при подгибке кромок заготовки.
Наличие вышеперечисленных факторов - ударные нагрузки, перегрузки валков и подшипников приводит к снижению срока службы в целом и самой четырехвалковой машины.
Задачей изобретения является увеличение долговечности четырехвалковой листогибочной машины за счет снижения нагрузки, воспринимаемой машиной при прохождении сварного шва между ее верхним и нижним валками.
Пocтaвлeннaя задача дocтигaeтcя тем, что в гидроприводе перемещения нижнего валка четырехвалковой листогибочной машины, содержащем гидроцилиндры, несущие нижний валок, источник давления, сообщенный с несущими технологическую нагрузку полостями упомянутых гидроцилиндров через реверсивный гидрораспределитель, гидросистему синхронизации гидроцилиндров и управляемые обратные клапаны, а также снабженном гидросистемой предохранения нижнего и верхнего валков от перегрузки, выполненной в виде предохранительного клапана, сообщенного с вышеупомянутыми полостями гидроцилиндров через обратные клапаны, и предохранительным клапаном, регулирующим усилие прижима нижнего валка к верхнему при прокатке обечайки, предохранительный клапан, регулирующий усилие прижима нижнего валка к верхнему, подключен через управляемый обратный клапан к гидросистеме предохранения нижнего и верхнего валков между обратными клапанами и предохранительным клапаном последней.
На фиг. 1 схематично изображена четырехвалковая листогибочная машина с установленной в ее валках обечайкой.
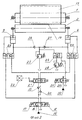
На фиг. 2 - гидравлическая схема гидропривода перемещения нижнего валка четырехвалковой листогибочной машины.
Четырехвалковая листогибочная машина, в состав которой входит предлагаемый гидропривод перемещения нижнего валка, содержит установленный в стационарных опорах верхний валок 1, нижний валок 2, установленный на гидроцилиндрах 3 и 4, входящих в состав гидропривода перемещения нижнего валка, боковой валок 5, установленный на гидроцилиндрах 6 и 7, боковой валок 8, установленный на гидроцилиндрах 9 и 10, а также гидроприводы вращения верхнего 1 и нижнего 2 валков.
Калибруемая обечайка 13, имеющая выступающий сварной шов 14, устанавливается в валках машины как показано на фиг.1.
Помимо упомянутых выше гидроцилиндров 3 и 4, гидропривод перемещения нижнего валка 2 содержит источник давления 15 (показан условно), реверсивный гидрораспределитель 16 с электромагнитами 17 и 18, гидросистему синхронизации гидроцилиндров 3 и 4 нижнего валка, включающую в себя обратные клапаны 19 и 20 и делитель потока 21, управляемый устройством 22 обратной связи по перемещению штоков гидроцилиндров 3 и 4.
Между делителем потока 21 и несущими технологическую нагрузку полостями (в данном случае - бесштоковыми) гидроцилиндров 3 и 4 установлены управляемые обратные клапаны (гидрозамки) 23 и 24.
Гидропривод перемещения нижнего валка содержит также гидросистему предохранения верхнего 1 и нижнего 2 валков от перегрузки, выполненную в виде предохранительного клапана 25, сообщенного с гидроцилиндрами 3 и 4 через обратные клапаны 26 и 27, взаимоисключающие влияние упомянутых гидроцилиндров друг на друга.
Предохранительный клапан 25 настраивается на максимальное давление, определяемое величиной максимально допустимой нагрузки, воспринимаемой верхним 1 и нижним 2 валками при подгибке кромок заготовки.
Предохранительный клапан 28, регулирующий усилие прижима нижнего валка к верхнему, при прокатке заготовок, установлен между предохранительным клапаном 25 и обратными клапанами 26 и 27 через управляемый обратный клапан (гидрозамок) 29. Обратный клапан 29 управляется гидрораспределителем 30 включением - выключением электромагнита 31. Гидрораспределитель 30 подключен к источнику давления 32 (показан условно).
Предлагаемый гидропривод перемещения нижнего валка четырехвалковой листогибочной машины работает следующим образом.
При включении электромагнита 18 гидрораспределителя 16 рабочая жидкость - в дальнейшем масло, от источника давления 15 через обратный клапан 19, делитель потока 21, обратные клапаны 23 и 24 поступает в бесштоковые полости гидроцилиндров 3 и 4.
Нижний валок 2 перемещается вверх, при этом устройством 22 обратной связи золотник делителя потока 21 удерживается в положении, обеспечивающем параллельное (без перекоса) перемещение нижнего валка.
Масло из штоковых полостей гидроцилиндров 3 и 4 через обратные клапаны 23, 24 и гидрораспределитель 16 вытесняется на слив.
Перемещением нижнего валка 2 вверх осуществляется прижим заготовки, по завершению которого подача масла от источника 15 прекращается. Нижний валок 2 при этом удерживается в поджатом положении объемом масла, запертым обратными клапанами 23, 24, 29 и предохранительным клапаном 25.
При подгибке кромок заготовки перемещением боковых валков 5 и 8 вверх возрастает нагрузка на верхний валок 1 и нижний валок 2, что приводит к увеличению давления в бесштоковых полостях гидроцилиндров 3 и 4. При достижении давления предельной величины срабатывает предохранительный клапан 25, масло из бесштоковых полостей гидроцилиндров 3 и 4 идет на слив и нижний валок 2 опускается до тех пор, пока давление в бесштоковых полостях гидроцилиндров 3 и 4 не снизится до величины, при которой предохранительный клапан 25 закроется.
После подгибки кромок заготовки производится ее формирование в обечайку прокаткой в валках машины, при этом включен электромагнит 18 гидрораспределителя 16 и электромагнит 31 гидрораспределителя 30. Масло от источника давления 32, поступая через распределитель 30, открывает обратный клапан 29, тем самым, сообщая предохранительный клапан 28 с бесштоковыми полостями гидроцилиндров 3 и 4.
Величиной давления настройки предохранительного клапана 28 определяется усилие прижима нижнего валка 2 к верхнему валку 1, обеспечивающее прокатку заготовки в валках машины без пробуксовки.
Величина давления настройки предохранительного клапана 28 примерно в 5-6 раз меньше давления настройки предохранительного клапана 25.
Масло от источника давления 15 поступает в бесштоковые полости гидроцилиндров 3 и 4 тем самым обеспечивая зажим заготовки между верхним 1 и нижним 2 валками. Избыток масла сливается через предохранительный клапан 28.
Включением гидроприводов 11, 11 и 12 вращения верхнего 1 и нижнего 2 валков осуществляют окончательную гибку заготовки в обечайку и сварку ее кромок. При сварке обечайки образуется выступающий сварной шов 14.
При калибровке обечайки 13 в момент прохождения сварного шва 14 между верхним 1 и нижним 2 валками нижний валок отжимается сварным швом 14, давление в бесшовных полостях гидроцилиндров 3 и 4 возрастает до величины, при которой происходит открытие предохранительного клапана 28 и слив масла из бесштоковых полостей гидроцилиндров 3 и 4 и нижний валок 2 опускается на величину выступающей части сварного шва 14.
Постоянным потоком масла от источника давления 15 нижний валок 2 поджимается к верхнему валку 1, т.е. нижний валок 2 обкатывается по сварному шву 14.
По окончанию калибровки обечайки 13 производится опускание нижнего 2 и боковых 5 и 8 валков.
Для опускания нижнего валка 2 согласно фигуры 2 осуществляется следующим образом.
Включается электромагнит 17 гидрораспределителя 16. Масло от источника давления 15 через гидрораспределитель 16 и обратные клапаны 23 и 24 поступает в штоковые полости гидроцилиндров 3 и 4, нижний валок 2 опускается, при этом масло из бесштоковых полостей гидроцилиндров 3 и 4 через обратные клапаны 23 и 24, делитель потока 21, обратный клапан 20 и гидрораспределитель 16 вытесняется на слив.
Как упомянуто выше, сброс масла из бесштоковых полостей гидроцилиндров 3 и 4 нижнего валка 2 при прохождении сварного шва осуществляется при давлении в упомянутых полостях в 5-6 раз меньшем, чем у аналога, то и перегрузки машины в момент прохождения шва меньше, чем у аналога, тем самым обеспечивается увеличение долговечности машины.
Claims (1)
- Гидропривод перемещения нижнего валка четырехвалковой листогибочной машины, содержащий гидроцилиндры, несущие нижний валок, источник давления, сообщенный с несущими технологическую нагрузку полостями упомянутых гидроцилиндров через реверсивный гидрораспределитель, гидросистему синхронизации гидроцилиндров и управляемые обратные клапаны, а также гидросистему предохранения верхнего и нижнего валков от перегрузки, выполненную в виде предохранительного клапана, сообщенного с вышеупомянутыми полостями гидроцилиндров через обратные клапаны, и предохранительный клапан, регулирующий усилие прижима нижнего валка к верхнему при прокатке обечайки, отличающийся тем, что предохранительный клапан, регулирующий усилие прижима нижнего валка к верхнему, подключен через управляемый обратный клапан к гидросистеме предохранения верхнего и нижнего валков между обратными клапанами и предохранительным клапаном последней.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2001114055A RU2201307C2 (ru) | 2001-05-22 | 2001-05-22 | Гидропривод перемещения нижнего валка четырехвалковой листогибочной машины |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2001114055A RU2201307C2 (ru) | 2001-05-22 | 2001-05-22 | Гидропривод перемещения нижнего валка четырехвалковой листогибочной машины |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| RU2201307C2 true RU2201307C2 (ru) | 2003-03-27 |
Family
ID=20249972
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU2001114055A RU2201307C2 (ru) | 2001-05-22 | 2001-05-22 | Гидропривод перемещения нижнего валка четырехвалковой листогибочной машины |
Country Status (1)
| Country | Link |
|---|---|
| RU (1) | RU2201307C2 (ru) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2536734C1 (ru) * | 2013-05-13 | 2014-12-27 | Валерий Владимирович Бодров | Гидропривод передней головки правильно-растяжной машины |
| CN104841737A (zh) * | 2015-04-27 | 2015-08-19 | 德清信丰机械有限公司 | 一种片材卷圆机 |
| CN107745020A (zh) * | 2017-11-16 | 2018-03-02 | 安徽德系重工科技有限公司 | 一种四辊波纹卷板机的液压系统 |
| CN109047403A (zh) * | 2018-09-17 | 2018-12-21 | 顺德职业技术学院 | 缝隙可自动调整的四辊卷圆机 |
| CN115532912A (zh) * | 2022-10-24 | 2022-12-30 | 南通超力卷板机制造有限公司 | 一种金属材料滚弯成形不等厚避让装置及避让方法 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1213248B (de) * | 1959-01-20 | 1966-03-24 | Froriep Gmbh Maschf | Vorrichtung zur starren und zwanglaeufigen hydraulischen Parallelfuehrung von beweglichen Maschinenteilen od. dgl. |
| EP0227870A1 (fr) * | 1985-12-30 | 1987-07-08 | Societe Nouvelle Des Ateliers Et Chantiers Du Havre | Machine à commande automatique à rouler les tôles |
| RU2044930C1 (ru) * | 1992-12-14 | 1995-09-27 | Производственное объединение "Нижегородский машиностроительный завод" | Гидропривод |
-
2001
- 2001-05-22 RU RU2001114055A patent/RU2201307C2/ru not_active IP Right Cessation
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1213248B (de) * | 1959-01-20 | 1966-03-24 | Froriep Gmbh Maschf | Vorrichtung zur starren und zwanglaeufigen hydraulischen Parallelfuehrung von beweglichen Maschinenteilen od. dgl. |
| EP0227870A1 (fr) * | 1985-12-30 | 1987-07-08 | Societe Nouvelle Des Ateliers Et Chantiers Du Havre | Machine à commande automatique à rouler les tôles |
| RU2044930C1 (ru) * | 1992-12-14 | 1995-09-27 | Производственное объединение "Нижегородский машиностроительный завод" | Гидропривод |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2536734C1 (ru) * | 2013-05-13 | 2014-12-27 | Валерий Владимирович Бодров | Гидропривод передней головки правильно-растяжной машины |
| CN104841737A (zh) * | 2015-04-27 | 2015-08-19 | 德清信丰机械有限公司 | 一种片材卷圆机 |
| CN107745020A (zh) * | 2017-11-16 | 2018-03-02 | 安徽德系重工科技有限公司 | 一种四辊波纹卷板机的液压系统 |
| CN107745020B (zh) * | 2017-11-16 | 2023-08-01 | 安徽德系重工科技有限公司 | 一种四辊波纹卷板机的液压系统 |
| CN109047403A (zh) * | 2018-09-17 | 2018-12-21 | 顺德职业技术学院 | 缝隙可自动调整的四辊卷圆机 |
| CN115532912A (zh) * | 2022-10-24 | 2022-12-30 | 南通超力卷板机制造有限公司 | 一种金属材料滚弯成形不等厚避让装置及避让方法 |
| CN115532912B (zh) * | 2022-10-24 | 2026-04-14 | 南通超力卷板机制造有限公司 | 一种金属材料滚弯成形不等厚避让装置及避让方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US20030010077A1 (en) | Slide inclination correcting method and slide inclination correcting apparatus in press machinery | |
| US7743638B2 (en) | Adjusting cylinders in rolling stands, including vertical edging stands | |
| CN112718099B (zh) | 基于电液伺服控制的恒辊缝对辊破碎机控制系统 | |
| WO1999046071A3 (de) | Anstellverfahren für ein rollensegment einer stranggiessanlage | |
| FI64961C (fi) | Foerfarande foer snabb avskiljning av valsarna i en kalander och anordning foer utfoerande av detta | |
| CN112203782B (zh) | 带有用于调节轧辊间隙的液压组件的轧辊机架及其方法 | |
| CN101326020B (zh) | 用于在辊子上调整刷子的装置 | |
| US6779587B2 (en) | Method and device for adjusting one or more roll segments in a continuous casting installation for casting metals, especially for steel materials | |
| CA2342661A1 (en) | Hydraulic boom control | |
| RU2457053C1 (ru) | Прокатное устройство с регулировочным устройством | |
| US8387680B2 (en) | Position-controlled or pressure-controlled device for the hydraulic positioning of components | |
| JP3617461B2 (ja) | 圧延機の油圧圧下方法および油圧圧下装置 | |
| KR20140021729A (ko) | 금속성 제품용 쌍곡선 롤들을 구비하는 변형 보정 장치 및 그 방법 | |
| CA1241222A (en) | Hydraulic roll protection system | |
| JP3593953B2 (ja) | ロールチョッククランプ装置 | |
| JP2007253054A (ja) | ジョークラッシャ | |
| DE2542665C2 (de) | Anordnung zur schlagfreien Dekompression eines druckmittelbetriebenen, insbesondere hydraulischen Systems | |
| RU2575111C2 (ru) | Правильное устройство с гиперболическими роликами для металлических изделий и способ, выполняемый посредством такого устройства | |
| US5848544A (en) | Apparatus for a balanced adjustment of the roll position in stands with two working rolls for longitudinal rolling mills | |
| RU2243839C1 (ru) | Устройство для устранения перекоса валка обжимного стана | |
| RU2296637C1 (ru) | Механизм установки верхнего валка прокатной клети | |
| RU2536734C1 (ru) | Гидропривод передней головки правильно-растяжной машины | |
| JPH0735602Y2 (ja) | 圧延スタンド | |
| JP2760828B2 (ja) | 圧延機 | |
| CN119532258A (zh) | 一种自走式割草压扁机的集成式液压阀块及其控制方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| MM4A | The patent is invalid due to non-payment of fees |
Effective date: 20100523 |