RU2294517C2 - Композиционный материал и способ изготовления композиционного материала (варианты) - Google Patents
Композиционный материал и способ изготовления композиционного материала (варианты) Download PDFInfo
- Publication number
- RU2294517C2 RU2294517C2 RU2005110394/02A RU2005110394A RU2294517C2 RU 2294517 C2 RU2294517 C2 RU 2294517C2 RU 2005110394/02 A RU2005110394/02 A RU 2005110394/02A RU 2005110394 A RU2005110394 A RU 2005110394A RU 2294517 C2 RU2294517 C2 RU 2294517C2
- Authority
- RU
- Russia
- Prior art keywords
- temperature
- glass
- stage
- composite material
- hours
- Prior art date
Links
- 239000002131 composite material Substances 0.000 title claims abstract description 38
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 19
- 230000004048 modification Effects 0.000 title abstract 3
- 238000012986 modification Methods 0.000 title abstract 3
- 239000011159 matrix material Substances 0.000 claims abstract description 58
- 229910052751 metal Inorganic materials 0.000 claims abstract description 31
- 239000002184 metal Substances 0.000 claims abstract description 31
- 239000006112 glass ceramic composition Substances 0.000 claims abstract description 26
- 239000000203 mixture Substances 0.000 claims abstract description 25
- 230000001681 protective effect Effects 0.000 claims abstract description 18
- 238000002425 crystallisation Methods 0.000 claims abstract description 13
- 230000008025 crystallization Effects 0.000 claims abstract description 13
- 238000001816 cooling Methods 0.000 claims abstract description 9
- 238000000137 annealing Methods 0.000 claims abstract description 8
- 230000015572 biosynthetic process Effects 0.000 claims abstract description 7
- 230000000694 effects Effects 0.000 claims abstract description 6
- PAZHGORSDKKUPI-UHFFFAOYSA-N lithium metasilicate Chemical compound [Li+].[Li+].[O-][Si]([O-])=O PAZHGORSDKKUPI-UHFFFAOYSA-N 0.000 claims description 16
- 229910052912 lithium silicate Inorganic materials 0.000 claims description 16
- 239000011148 porous material Substances 0.000 claims description 12
- 229910000831 Steel Inorganic materials 0.000 claims description 9
- 239000010959 steel Substances 0.000 claims description 9
- XLOMVQKBTHCTTD-UHFFFAOYSA-N Zinc monoxide Chemical compound [Zn]=O XLOMVQKBTHCTTD-UHFFFAOYSA-N 0.000 claims description 6
- AMWRITDGCCNYAT-UHFFFAOYSA-L hydroxy(oxo)manganese;manganese Chemical compound [Mn].O[Mn]=O.O[Mn]=O AMWRITDGCCNYAT-UHFFFAOYSA-L 0.000 claims description 6
- 239000000155 melt Substances 0.000 claims description 6
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 claims description 5
- 239000006060 molten glass Substances 0.000 claims description 5
- PQXKHYXIUOZZFA-UHFFFAOYSA-M lithium fluoride Chemical compound [Li+].[F-] PQXKHYXIUOZZFA-UHFFFAOYSA-M 0.000 claims description 4
- WUKWITHWXAAZEY-UHFFFAOYSA-L calcium difluoride Chemical compound [F-].[F-].[Ca+2] WUKWITHWXAAZEY-UHFFFAOYSA-L 0.000 claims description 3
- 229910001634 calcium fluoride Inorganic materials 0.000 claims description 3
- FUJCRWPEOMXPAD-UHFFFAOYSA-N lithium oxide Chemical compound [Li+].[Li+].[O-2] FUJCRWPEOMXPAD-UHFFFAOYSA-N 0.000 claims description 3
- 229910001947 lithium oxide Inorganic materials 0.000 claims description 3
- CHWRSCGUEQEHOH-UHFFFAOYSA-N potassium oxide Chemical compound [O-2].[K+].[K+] CHWRSCGUEQEHOH-UHFFFAOYSA-N 0.000 claims description 3
- 229910001950 potassium oxide Inorganic materials 0.000 claims description 3
- 229910000162 sodium phosphate Inorganic materials 0.000 claims description 3
- 239000001488 sodium phosphate Substances 0.000 claims description 3
- RYFMWSXOAZQYPI-UHFFFAOYSA-K trisodium phosphate Chemical compound [Na+].[Na+].[Na+].[O-]P([O-])([O-])=O RYFMWSXOAZQYPI-UHFFFAOYSA-K 0.000 claims description 3
- 239000011787 zinc oxide Substances 0.000 claims description 3
- 229910010293 ceramic material Inorganic materials 0.000 claims description 2
- 239000004615 ingredient Substances 0.000 claims description 2
- 239000000377 silicon dioxide Substances 0.000 claims description 2
- 230000004807 localization Effects 0.000 claims 1
- 239000011521 glass Substances 0.000 abstract description 8
- 239000000463 material Substances 0.000 abstract description 6
- 238000000034 method Methods 0.000 abstract description 4
- 239000000126 substance Substances 0.000 abstract 1
- 239000000919 ceramic Substances 0.000 description 13
- 239000002241 glass-ceramic Substances 0.000 description 11
- 239000012634 fragment Substances 0.000 description 6
- 229910000570 Cupronickel Inorganic materials 0.000 description 5
- YOCUPQPZWBBYIX-UHFFFAOYSA-N copper nickel Chemical group [Ni].[Cu] YOCUPQPZWBBYIX-UHFFFAOYSA-N 0.000 description 5
- 238000005452 bending Methods 0.000 description 4
- 238000005323 electroforming Methods 0.000 description 4
- 238000005516 engineering process Methods 0.000 description 4
- 229910010271 silicon carbide Inorganic materials 0.000 description 4
- HBMJWWWQQXIZIP-UHFFFAOYSA-N silicon carbide Chemical compound [Si+]#[C-] HBMJWWWQQXIZIP-UHFFFAOYSA-N 0.000 description 4
- 239000000156 glass melt Substances 0.000 description 3
- 238000000227 grinding Methods 0.000 description 3
- 239000002905 metal composite material Substances 0.000 description 3
- 229910052580 B4C Inorganic materials 0.000 description 2
- 239000010754 BS 2869 Class F Substances 0.000 description 2
- 239000004484 Briquette Substances 0.000 description 2
- 229920000271 Kevlar® Polymers 0.000 description 2
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 description 2
- 238000007664 blowing Methods 0.000 description 2
- INAHAJYZKVIDIZ-UHFFFAOYSA-N boron carbide Chemical compound B12B3B4C32B41 INAHAJYZKVIDIZ-UHFFFAOYSA-N 0.000 description 2
- 239000006260 foam Substances 0.000 description 2
- 239000004761 kevlar Substances 0.000 description 2
- 230000007246 mechanism Effects 0.000 description 2
- 238000002844 melting Methods 0.000 description 2
- 230000008018 melting Effects 0.000 description 2
- TWNQGVIAIRXVLR-UHFFFAOYSA-N oxo(oxoalumanyloxy)alumane Chemical compound O=[Al]O[Al]=O TWNQGVIAIRXVLR-UHFFFAOYSA-N 0.000 description 2
- 230000035515 penetration Effects 0.000 description 2
- 238000003825 pressing Methods 0.000 description 2
- 230000035939 shock Effects 0.000 description 2
- 229910001018 Cast iron Inorganic materials 0.000 description 1
- KRHYYFGTRYWZRS-UHFFFAOYSA-M Fluoride anion Chemical compound [F-] KRHYYFGTRYWZRS-UHFFFAOYSA-M 0.000 description 1
- WHXSMMKQMYFTQS-UHFFFAOYSA-N Lithium Chemical compound [Li] WHXSMMKQMYFTQS-UHFFFAOYSA-N 0.000 description 1
- 229910052581 Si3N4 Inorganic materials 0.000 description 1
- 230000002745 absorbent Effects 0.000 description 1
- 239000002250 absorbent Substances 0.000 description 1
- 239000000853 adhesive Substances 0.000 description 1
- 230000001070 adhesive effect Effects 0.000 description 1
- 239000011324 bead Substances 0.000 description 1
- 238000005266 casting Methods 0.000 description 1
- 239000004568 cement Substances 0.000 description 1
- 239000003795 chemical substances by application Substances 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 229920001971 elastomer Polymers 0.000 description 1
- 239000000806 elastomer Substances 0.000 description 1
- 239000011152 fibreglass Substances 0.000 description 1
- 238000011049 filling Methods 0.000 description 1
- 239000003292 glue Substances 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 229910052744 lithium Inorganic materials 0.000 description 1
- 238000011068 loading method Methods 0.000 description 1
- 238000005272 metallurgy Methods 0.000 description 1
- 238000005065 mining Methods 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 239000004033 plastic Substances 0.000 description 1
- 238000005498 polishing Methods 0.000 description 1
- 235000019353 potassium silicate Nutrition 0.000 description 1
- 239000000843 powder Substances 0.000 description 1
- 239000002994 raw material Substances 0.000 description 1
- 239000006017 silicate glass-ceramic Substances 0.000 description 1
- HQVNEWCFYHHQES-UHFFFAOYSA-N silicon nitride Chemical compound N12[Si]34N5[Si]62N3[Si]51N64 HQVNEWCFYHHQES-UHFFFAOYSA-N 0.000 description 1
- 229910052814 silicon oxide Inorganic materials 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 229920002994 synthetic fiber Polymers 0.000 description 1
Images
Landscapes
- Glass Compositions (AREA)
- Laminated Bodies (AREA)
Abstract
Изобретение относится к композиционным защитным материалам. Предложена группа изобретений - композиционный материал и три варианта способа его изготовления. Композиционный материал для защиты от ударных воздействий поражающих элементов холодного и огнестрельного оружия и абразивного износа содержит металлическую матрицу, выполненную со сквозными отверстиями, образующими пористую структуру, и заполненную стеклокерамическим материалом литиево-силикатного состава, и по меньшей мере один слой из стеклокерамического материала литиево-силикатного состава при соотношении толщины матрицы и слоя 1:0,001-0,5. Согласно способу изготовления композиционного материала (вариант 1), металлическую матрицу, выполненную со сквозными отверстиями, образующими пористую структуру, заполняют расплавленным стеклом литиево-силикатного состава с образованием слоя стеклокерамического материала на одной или на обеих сторонах матрицы, затем производят отжиг, кристаллизацию по трехступенчатому режиму, после чего охлаждение до комнатной температуры. Изобретение направлено на получение композиционного материала (бронеситаллового композита) с высоким сопротивлением ударным нагрузкам и абразивному износу при малой плотности (до 2,0 г/см3). 4 н. и 3 з.п. ф-лы, 4 ил.
Description
Изобретение относится к композиционным защитным материалам, применяемым в различных областях техники, в частности при создании конструкций для защиты от ударных воздействий различных поражающих средств (например, холодного и огнестрельного оружия), а также защиты различных механизмов и устройств от абразивного износа.
Известна броня для баллистической защиты от поражающих элементов, состоящая из основной и вспомогательных пластин, между которыми находится сотовидная структура, которая может быть в виде регулярной матрицы, пены или эластомера, выполняющая абсорбирующую удар функцию. Основная пластина брони выполнена из металла, вспомогательная изготавливается из различных видов синтезированной керамики: оксида алюминия, карбида бора и т.п. - и имеет регулярный рельеф, выполненный в виде глухих отверстий. Соединение основной пластины, сотовидной матрицы и вспомогательной пластины осуществляется с помощью клея (патент US №5221807, кл. F 41 H 5/04, опубл. 22.06.1993 г.).
Недостатками конструкции являются сложность изготовления высокопрочной керамической пластины, ее большой вес и габариты, что не позволяет использовать ее в средствах индивидуальной защиты (СИЗ).
Известна легкая композитная броня, состоящая из цельного плоского металлического матричного блока, имеющего во фронтальном слое множество открытых ячеек заданной формы и размеров. В каждой из этих ячеек расположены керамические элементы, изготовленные из глинозема (оксида алюминия) или карбида кремния. Эти элементы служат для поглощения кинетической энергии воздействующего на броню баллистического снаряда при их разрушении. В зазорах между керамическими элементами и ребрами ячеек матричного блока находится жидкий керамический раствор (цемент), который закрепляет элементы в матрице (патент US №5686689, кл. F 41 H 5/04, опубл. 11.11.1997 г.).
Недостатками данной конструкции являются сложность изготовления матричного блока, сложность сборки и ремонта, большой вес и габариты.
Известна баллистическая броня, состоящая из множества сложных керамических элементов, имеющих цилиндрическую часть и две сферические или плоские поверхности на концах. Эти керамические элементы, изготовленные из карбида кремния, нитрида кремния, глинозема и т п., закреплены в регулярной плоскостной сотовидной структуре, изготовленной из металлической ленты, стекловолокна, кевлара или пластмассы. Промежутки между керамическими элементами заполняются синтетической пеной. На тыльной стороне конструкции находится опорный слой из синтетического материала типа кевлар, который поглощает осколки керамических элементов и осколки снаряда (патент ЕР №1363101, кл. F 41 H 5/04, опубл. 19.11.2003 г.).
Недостатками данной конструкции являются зазоры между керамическими элементами, через которые снаряд (пуля, осколок) без труда пробивает броню, необходимость изготавливать по отдельности керамические элементы и сотовидную матрицу, сложность сборки.
Известен композиционный материал и способы его изготовления(патент RU №2176624 С 03 С 10/04, F 41 H 1/02, опубл. 10.12.2001 г.). Композиционный материал выполнен в виде конструкции, которая содержит матрицу, имеющую сотовидную геометрию, выполняемую из различных материалов. Соты матрицы выполнены сквозными, а элементы выполнены из стеклокерамического материала. Зазоры между элементами и стенками матрицы заполнены клеевой композицией, при этом соседние элементы выполнены с буртиками и уступами, обеспечивая перекрытие друг друга на расстояние, большее половины их толщины.
Эта известная защитная конструкция наиболее близка заявляемой по своей технической сущности и выбрана в качестве прототипа.
Задачей настоящего изобретения является получение композиционного материала для защиты от ударных воздействий поражающих элементов холодного и огнестрельного оружия и абразивного износа.
Технический результат заключается в получении композиционного материала (бронеситаллового композита), имеющего высокое сопротивление ударным нагрузкам и абразивному износу при малой (до 2,0 г/см3) плотности.
Заявляемая группа изобретений объединена единым изобретательским замыслом для достижения единого технического результата.
Композиционный материал содержит металлическую матрицу, выполненную со сквозными отверстиями, образующими пористую структуру и заполненную стеклокерамическим материалом литиево-силикатного состава, и по меньшей мере один слой из стеклокерамического материала литиево-силикатного состава при соотношении толщины матрицы и слоя 1:0,001-0,5.
Композиционный материал содержит слой на основе стеклокерамического материала литиево-силикатного состава, расположенный на одной из сторон металлической матрицы.
Композиционный материал содержит слои на основе стеклокерамического материала литиево-силикатного состава, расположенный с двух сторон металлической матрицы.
Стеклокерамический материал литиево-силикатного состава содержит следующие ингредиенты, мас.%:
| оксид лития | 10,0-20,0 |
| оксид калия | 1,0-3,0 |
| оксид марганца | 0,1-5,0 |
| оксид цинка | 0,1-5,0 |
| фосфат натрия | 1,0-5,0 |
| фторид кальция | 0,5-3,0 |
| фтор ид лития | 1,0-10,0 |
| оксид кремния | остальное |
Способ изготовления композиционного материала для защиты от ударных воздействий поражающих элементов холодного и огнестрельного оружия и абразивного износа заключается в том, что металлическую матрицу, выполненную с сквозными отверстиями, образующими пористую структуру, заполняют расплавленным стеклом при температуре 1000-1300°С до полного заполнения пор матрицы с образованием слоя стеклокерамического материала на одной или на обеих сторонах матрицы, затем производят отжиг при температуре 380-450°С и кристаллизацию по трехступенчатому режиму, для чего на первой ступени производят подъем температуры до 480-520°С, выдержку 1-3 часа, на второй ступени - подъем температуры до 580-620°С, выдержку 0,5-10 часов, на третьей ступени - подъем температуры до 670-750°С, выдержку 1-3 часа, при этом подъем температуры осуществляют со скоростью 1-5°С/мин, после чего производят охлаждение до комнатной температуры со скоростью 5-10°С/мин.
Способ изготовления композиционного материала для защиты от ударных воздействий поражающих элементов холодного оружия и абразивного износа в виде защитной панели заключается в том, что металлическую матрицу, выполненную со сквозными отверстиями, образующими пористую структуру, помещают в цилиндрическую форму, заливают расплавленным стеклом литиево-силикатного состава при температуре 1000-1300°С, подпрессовывают расплав цилиндрическим пуансоном до полного заполнения пор матрицы с образованием слоя стеклокерамического материала, затем производят отжиг при температуре 380-450°С и кристаллизацию по трехступенчатому режиму, для чего на первой ступени производят подъем температуры до 480-520°С, выдержку 1-3 часа, на второй ступени - подъем температуры до 580-620°С, выдержку 0,5-10 часов, на третьей ступени - подъем температуры до 670-750°С, выдержку 1-3 часа, при этом подъем температуры осуществляют со скоростью 1-5° С/мин, после чего производят охлаждение до комнатной температуры со скоростью 5-10°С/мин.
Способ изготовления композиционного материала для защиты от ударных воздействий поражающих элементов холодного оружия и абразивного износа в виде защитной оболочки заключается в том, что металлическую матрицу, выполненную со сквозными отверстиями, образующими пористую структуру, помещают в полусферическую форму, заливают расплавленным стеклом литиево-силикатного состава при температуре 1000-1300°С, форму подвергают вращению, подпрессовывают расплав полусферическим пуансоном до полного заполнения пор матрицы с образованием слоя стеклокерамического материала, затем производят отжиг при температуре 380-450°С и кристаллизацию по трехступенчатому режиму, для чего на первой ступени производят подъем температуры до 480-520°С, выдержку 1-3 часа, на второй ступени - подъем температуры до 580-620°С, выдержку 0,5-10 часов, на третьей ступени - подъем температуры до 670-750°С, выдержку 1-3 часа, при этом подъем температуры осуществляют со скоростью 1-5°С/мин, после чего производят охлаждение до комнатной температуры со скоростью 5-10°С/мин.
На фиг.1 изображена матрица, заполненная стеклокерамическим материалом и имеющая один слой стеклокерамического материала с одной стороны, где: 1 - металлическая матрица, 2 - стеклокерамический материал.
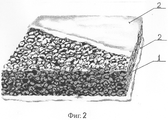
На фиг.2 изображена матрица 1, заполненная стеклокерамическим материалом и имеющая два слоя стеклокерамического материала 2.
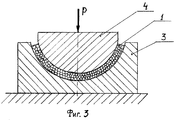
На фиг.3 показан способ изготовления защитной панели, где: 1 - металлическая матрица, заполненная стеклокерамическим материалом 2,
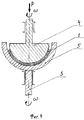
На фиг.4 показан способ изготовления защитной оболочки, где: 1 - металлическая матрица, заполненная стеклокерамическим материалом 2, 3 - полусферическая металлическая форма, 4 - пуансон.
Предлагаемый композиционный материал позволяет создавать защитные конструкции различных конфигураций и форм, причем с широкими возможностями автоматизации производства при использовании стекольных технологий - литья из расплава, выдувания, прессования. Пористая структура матрицы обеспечивает высокую живучесть защитных конструкций по сравнению с конструкциями, выполненными из отдельных керамических элементов, а также позволяет существенно уменьшить (до 2 г/см3) плотность материала при невысокой себестоимости сырья и технологического процесса.
Пример 1
Металлическая матрица состава медь-никель с открытыми порами диаметром 5-6 мм, габаритными размерами 10·100·100 мм и плотностью 0,4 г/см3 изготавливалась методом гальванопластики.
Компоненты шихты для варки стекла при изготовлении стеклокерамики (ситалла), содержащей оксид кремния (72%), оксид лития (17%), оксид калия (2%), оксид марганца (0,3%), оксид цинка (0,2%), фосфат натрия (1,5%), фторид кальция (1,0%), фторид лития (6%) перемешивали. Шихту засыпали в тигель, варку исходного стекла проводили при температуре 1250-1350°С в течение 2 часов.
Расплав при температуре 1200°С выливали на металлическую матрицу, затем подпрессовывали плоским стальным пуансоном при незначительном (от руки) давлении. Затем полученный брикет подвергался отжигу при температуре 400°С в течение 2 часов и кристаллизации.
Кристаллизация проводилась по следующему режиму:
Первая ступень: 500°С, выдержка 2 часа
Вторая ступень: 600°С, выдержка 6 часов
Третья ступень: 700°С, выдержка 1,5 часа
Подъем температуры осуществлялся со скоростью 4°С/мин. Затем следовало охлаждение до комнатной температуры со скоростью 10°С/мин.
Полученный таким способом композиционный защитный элемент толщиной 10,2 мм имеет следующие характеристики:
- плотность 1,98 г/см3;
- усадка при кристаллизации 2%;
- прочность на изгиб 15-18 кг/мм2;
- относительная твердость (по стеклокерамике) 7 ед. Мооса;
- отношение толщины матрицы к образованному на одной из поверхностей слою стеклокерамики 1:0,05.
Полученный таким способом композиционный материал (фиг.1) обеспечил непробитие осколком массой 3,0 г на скорости 450 м/сек без дополнительного опорного слоя.
Пример 2
Металлическая матрица состава медь-никель с открытыми порами диаметром 5-6 мм, габаритными размерами 10·100·100 мм и плотностью 0,4 г/см3 изготавливалась методом гальванопластики. Расплав при температуре 1200°С выливали на поверхность металлической формы до образования слоя толщиной 3-4 мм, затем на поверхность жидкого стекла накладывали матрицу и сверху выливали расплав стекла при температуре 1200°С. Затем подпрессовывали плоским стальным пуансоном до полного заполнения пор матрицы и образования верхнего слоя стекла толщиной 3-4 мм. Затем полученный брикет подвергался отжигу при температуре 400°С в течение 2 часов и кристаллизации.
Кристаллизация проводилась по следующему режиму:
Первая ступень: 500°С, выдержка 2 часа
Вторая ступень: 600°С, выдержка 6 часов
Третья ступень: 700°С, выдержка 1,5 часа
Подъем температуры осуществлялся со скоростью 4°С/мин. Затем следовало охлаждение до комнатной температуры со скоростью 10°С/мин.
Полученный таким способом композиционный материал толщиной 16 мм имеет следующие характеристики:
- плотность 2,24 г/см3;
- усадка при кристаллизации 2%;
- прочность на изгиб 15-18 кг/мм2;
- относительная твердость (по стеклокерамике) 7 ед. Мооса,
- отношение толщины матрицы к каждому образованному на обеих поверхностях слою стеклокерамики 1:0,3.
Полученный таким способом композиционный материал (фиг.2) обеспечил непробитие осколком массой 3,0 г на скорости 750 м/сек без дополнительного опорного слоя.
Пример 3
Металлическая матрица 1 (фиг 3) состава медь-никель с открытыми порами диаметром 5-6 мм, габаритными размерами 14·250·250 мм и плотностью 0,4 г/см3 изготавливалась методом гальванопластики и имела цилиндрическую образующую с радиусом R=160 мм по выпуклой стороне. Матрицу помещали выпуклой стороной в металлическую форму 3 с аналогичным радиусом кривизны цилиндрической поверхности. Расплав стекла при температуре 1200°С выливали на вогнутую сторону матрицы и подпрессовывали металлическим пуансоном 4, имеющим цилиндрическую образующую с радиусом R=146 мм. Давление в 2 ГПа обеспечивали гидравлическим прессом Затем полученную конструкцию подвергали отжигу при температуре 400°С в течение 2 часов и кристаллизации по трехступенчатому режиму:
Первая ступень: 500°С, выдержка 2 часа
Вторая ступень: 600°С, выдержка 6 часов
Третья ступень: 700°С, выдержка 1,5 часа
Подъем температуры осуществляли со скоростью 4°С/мин. Затем следовало охлаждение до комнатной температуры со скоростью 10°С/мин.
Полученная таким способом композиционная защитная панель толщиной 14,7 мм имеет следующие характеристики:
- плотность 2,03 г/см3;
- усадка при кристаллизации 2%;
- прочность на изгиб 15-18 кг/мм2;
- относительная твердость (по стеклокерамике) 7 ед. Мооса;
- отношение толщины матрицы к слою стеклокерамики, образованному на одной из поверхностей 1:0,05.
Полученная таким способом (фиг.3) защитная панель обеспечила непробитие пулей ПС калибра 7,62 мм массой 7,9 г из автомата АКМ на скорости 720 м/сек без дополнительного опорного слоя.
Пример 4
Металлическая матрица 1 (фиг.4) состава медь-никель с открытыми порами диаметром 2-3 мм, диаметром 200 мм, высотой 100, толщиной 6 мм и плотностью 0,4 г/см3 изготавливалась методом гальванопластики и имела полусферическую форму с радиусом R=120 мм по выпуклой стороне. Матрицу помещали выпуклой стороной в металлическую форму 3 с аналогичным радиусом кривизны сферической поверхности, которую закрепляли на шпинделе центрифуги 5. Расплав стекла при температуре 1200°С выливали на вогнутую сторону вращающейся со скоростью 500 об/мин матрицы 1 и подпрессовывали металлическим пуансоном 4, имеющим сферическую образующую с радиусом R=124 мм. Давление в 2 ГПа обеспечивали гидравлическим прессом. Затем полученную конструкцию подвергали отжигу при температуре 400°С в течение 2 часов и кристаллизации по трехступенчатому режиму:
Первая ступень: 500°С, выдержка 2 часа
Вторая ступень: 600°С, выдержка 6 часов
Третья ступень: 700°С, выдержка 1,5 часа
Подъем температуры осуществляли со скоростью 4°С/мин. Затем следовало охлаждение до комнатной температуры со скоростью 10°С/мин.
Полученная таким способом композиционная защитная оболочка толщиной 6,3 мм имеет следующие характеристики:
- плотность 2,1 г/см3,
- усадка при кристаллизации 2%;
- прочность на изгиб 15-18 кг/мм2;
- относительная твердость (по стеклокерамике) 7 ед. Мооса;
- отношение толщины матрицы к образованному на одной из поверхностей слою стеклокерамики 1:0,05,
Полученная таким способом композиционная защитная оболочка обеспечила непробитие осколком сферической формы массой 1,1 г на скорости 400 м/сек.
Пример 5
Элемент из композиционного материала размерами 10·50·50 был изготовлен на основе медно-никелевой матрицы с порами размером 4-5 мм и литиево-силикатной стеклокерамики. После отжига и кристаллизации элемент имел плотность 1,98 г/см3 и массу 49,5 г Для определения степени износа элемент был закреплен на поводке шлифовально-полировального станка 3ШП-200М. Шлифовка проводилась на чугунной планшайбе диаметром 200 мм абразивным порошком №10 из карбида кремния зернистостью 0,10 мм при постоянной нагрузке на поводок 1 кг, число двойных ходов поводка было равным 30 в минуту, а скорость вращения планшайбы - 60 об/мин.
В качестве материала сравнения была выбрана листовая сталь 3 (конструкционная), плотность 7,85 г/см3, толщиной 5 мм, которая чаще всего применяется в технике для изготовления различных транспортных желобов и загрузочных бункеров. Из нее был изготовлен элемент размерами 50·50 мм массой 98,3 г, степень износа которого определялась аналогичным образом.
Шлифовку производили в течение 1 часа. В результате оказалось, что износ стеклокерамического композиционного элемента составил по толщине 0,8 мм, или 8%, по массе 3,96 г. Износ стального элемента составил по толщине 1,1 мм, или 22%, по массе 21,6 г.
Таким образом, предлагаемый композиционный материал на основе стеклокерамики (бронеситалловый композит) и способ его изготовления позволяют получать конструкции, заменяющие во многих случаях дорогостоящие керамики типа карбида бора, карбида кремния и др., используя все преимущества стекольных технологий: низкотемпературную варку, формование из расплава, прессование при малых давлениях, выдувание и пр. На основе такого композиционного материала без больших материальных затрат можно организовать производство средств индивидуальной защиты и конструкционное бронирование техники (авиационной, морской, автомобильной и т.п.) для защиты от высокоскоростных поражающих элементов современных боеприпасов. Такие защитные конструкции с применением бронеситалловых композитов можно использовать в качестве футеровки рабочих объемов механизмов, подверженных сильному абразивному износу, - лотков транспортеров, бункеров и др. в строительстве, металлургии и горном деле.
Claims (7)
1. Композиционный материал для защиты от ударных воздействий поражающих элементов холодного и огнестрельного оружия и абразивного износа, отличающийся тем, что он содержит металлическую матрицу, выполненную со сквозными отверстиями, образующими пористую структуру, и заполненную стеклокерамическим материалом литиево-силикатного состава, и по меньшей мере один слой из стеклокерамического материала литиево-силикатного состава при соотношении толщины матрицы и слоя 1:0,001-0,5.
2. Композиционный материал по п.1, отличающийся тем, что он содержит слой на основе стеклокерамического материала литиево-силикатного состава, расположенный на одной из сторон металлической матрицы.
3. Композиционный материал по п.1, отличающийся тем, что он содержит слои на основе стеклокерамического материала литиево-силикатного состава, расположенные с двух сторон металлической матрицы.
4. Композиционный материал по п.1, отличающийся тем, что стеклокерамический материал литиево-силикатного состава содержит следующие ингредиенты, мас.%:
5. Способ изготовления композиционного материала для защиты от ударных воздействий поражающих элементов холодного и огнестрельного оружия и абразивного износа, отличающийся тем, что металлическую матрицу, выполненную со сквозными отверстиями, образующими пористую структуру, заполняют расплавленным стеклом литиево-силикатного состава при температуре 1000-1300°С до полного заполнения пор матрицы с образованием слоя стеклокерамического материала на одной или на обеих сторонах матрицы, затем производят отжиг при температуре 380-450°С и кристаллизацию по трехступенчатому режиму, для чего на первой ступени производят подъем температуры до 480-520°С, выдержку 1-3 ч, на второй ступени - подъем температуры до 580-620°С и выдержку 0,5-10 ч, на третьей ступени - подъем температуры до 670-750°С, выдержку 1-3 ч, при этом подъем температуры осуществляют со скоростью 1-5°С/мин, после чего производят охлаждение до комнатной температуры со скоростью 5-10°С/мин.
6. Способ изготовления композиционного материала для защиты от ударных воздействий поражающих элементов холодного оружия и абразивного износа в виде защитной панели, отличающийся тем, что металлическую матрицу, выполненную со сквозными отверстиями, образующими пористую структуру, помещают в цилиндрическую форму, заливают расплавленным стеклом литиево-силикатного состава при температуре 1000-1300°С, подпрессовывают расплав цилиндрическим пуансоном до полного заполнения пор матрицы с образованием слоя стеклокерамического материала, затем производят отжиг при температуре 380-450°С и кристаллизацию по трехступенчатому режиму, для чего на первой ступени производят подъем температуры до 480-520°С, выдержку 1-3 ч, на второй ступени - подъем температуры до 580-620°С, выдержку 0,5-10 ч, на третьей ступени - подъем температуры до 670-750°С, выдержку 1-3 ч, при этом подъем температуры осуществляют со скоростью 1-5°С/мин, после чего производят охлаждение до комнатной температуры со скоростью 5-10°С/мин.
7. Способ изготовления композиционного материала для защиты от ударных воздействий поражающих элементов холодного оружия и абразивного износа в виде защитной оболочки, отличающийся тем, что металлическую матрицу, выполненную со сквозными отверстиями, образующими пористую структуру, помещают в полусферическую форму, заливают расплавленным стеклом литиево-силикатного состава при температуре 1000-1300°С, форму подвергают вращению, подпрессовывают расплав полусферическим пуансоном до полного заполнения пор матрицы с образованием слоя стеклокерамического материала, затем производят отжиг при температуре 380-450°С и кристаллизацию по трехступенчатому режиму, для чего на первой ступени производят подъем температуры до 480-520°С, выдержку 1-3 ч, на второй ступени - подъем температуры до 580-620°С, выдержку 0,5-10 ч, на третьей ступени - подъем температуры до 670-750°С, выдержку 1-3 ч, при этом подъем температуры осуществляют со скоростью 1-5°С/мин, после чего производят охлаждение до комнатной температуры со скоростью 5-10°С/мин.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2005110394/02A RU2294517C2 (ru) | 2005-04-12 | 2005-04-12 | Композиционный материал и способ изготовления композиционного материала (варианты) |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2005110394/02A RU2294517C2 (ru) | 2005-04-12 | 2005-04-12 | Композиционный материал и способ изготовления композиционного материала (варианты) |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| RU2005110394A RU2005110394A (ru) | 2006-10-20 |
| RU2294517C2 true RU2294517C2 (ru) | 2007-02-27 |
Family
ID=37437507
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU2005110394/02A RU2294517C2 (ru) | 2005-04-12 | 2005-04-12 | Композиционный материал и способ изготовления композиционного материала (варианты) |
Country Status (1)
| Country | Link |
|---|---|
| RU (1) | RU2294517C2 (ru) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2444389A (en) * | 2006-11-29 | 2008-06-04 | Schott Ag | Armor material matrix and associated method of production |
| RU2492054C2 (ru) * | 2008-03-03 | 2013-09-10 | Юнайтед Стэйтс Джипсум Компани | Способ производства бронепанелей на основе цемента |
| RU2529466C2 (ru) * | 2009-05-04 | 2014-09-27 | ПиПиДжи ИНДАСТРИЗ ОГАЙО, ИНК. | Композиционные материалы и их применение |
| RU2680948C1 (ru) * | 2018-04-04 | 2019-02-28 | Федеральное государственное бюджетное учреждение "Центральный научно-исследовательский испытательный институт инженерных войск" Министерства обороны Российской Федерации | Бронезащитная структура на основе пористого алюминия с локализованным объемом упрочнения |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB577785A (en) * | 1938-06-02 | 1946-05-31 | Anthony Joseph Marek | Improvements in or relating to bullet-proof armour plating |
| US5686689A (en) * | 1985-05-17 | 1997-11-11 | Aeronautical Research Associates Of Princeton, Inc. | Lightweight composite armor |
| RU2112199C1 (ru) * | 1994-12-27 | 1998-05-27 | Научно-производственное акционерное общество "Волгафарм" | Силовой элемент для индивидуального средства защиты |
| RU2176624C1 (ru) * | 2001-03-29 | 2001-12-10 | Меркулов Юрий Юрьевич | Стеклокерамика, способ ее получения и защитная конструкция на ее основе |
| RU2192607C1 (ru) * | 2001-06-04 | 2002-11-10 | Военная академия Ракетных войск стратегического назначения им. Петра Великого | Противоснарядная и противокумулятивная броня |
| US6698331B1 (en) * | 1999-03-10 | 2004-03-02 | Fraunhofer Usa, Inc. | Use of metal foams in armor systems |
-
2005
- 2005-04-12 RU RU2005110394/02A patent/RU2294517C2/ru not_active IP Right Cessation
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB577785A (en) * | 1938-06-02 | 1946-05-31 | Anthony Joseph Marek | Improvements in or relating to bullet-proof armour plating |
| US5686689A (en) * | 1985-05-17 | 1997-11-11 | Aeronautical Research Associates Of Princeton, Inc. | Lightweight composite armor |
| RU2112199C1 (ru) * | 1994-12-27 | 1998-05-27 | Научно-производственное акционерное общество "Волгафарм" | Силовой элемент для индивидуального средства защиты |
| US6698331B1 (en) * | 1999-03-10 | 2004-03-02 | Fraunhofer Usa, Inc. | Use of metal foams in armor systems |
| RU2176624C1 (ru) * | 2001-03-29 | 2001-12-10 | Меркулов Юрий Юрьевич | Стеклокерамика, способ ее получения и защитная конструкция на ее основе |
| RU2192607C1 (ru) * | 2001-06-04 | 2002-11-10 | Военная академия Ракетных войск стратегического назначения им. Петра Великого | Противоснарядная и противокумулятивная броня |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2444389A (en) * | 2006-11-29 | 2008-06-04 | Schott Ag | Armor material matrix and associated method of production |
| GB2444389B (en) * | 2006-11-29 | 2011-07-06 | Schott Ag | Armor material and method for producing it |
| RU2492054C2 (ru) * | 2008-03-03 | 2013-09-10 | Юнайтед Стэйтс Джипсум Компани | Способ производства бронепанелей на основе цемента |
| RU2529466C2 (ru) * | 2009-05-04 | 2014-09-27 | ПиПиДжи ИНДАСТРИЗ ОГАЙО, ИНК. | Композиционные материалы и их применение |
| RU2680948C1 (ru) * | 2018-04-04 | 2019-02-28 | Федеральное государственное бюджетное учреждение "Центральный научно-исследовательский испытательный институт инженерных войск" Министерства обороны Российской Федерации | Бронезащитная структура на основе пористого алюминия с локализованным объемом упрочнения |
Also Published As
| Publication number | Publication date |
|---|---|
| RU2005110394A (ru) | 2006-10-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US6203908B1 (en) | Composite armor | |
| US5972819A (en) | Ceramic bodies for use in composite armor | |
| Gallo et al. | Transparent glass–ceramics for ballistic protection: materials and challenges | |
| US4030427A (en) | Armor plate | |
| JP2709814B2 (ja) | 防具材料 | |
| US8176828B2 (en) | Glass-ceramic with laminates | |
| CN109855473B (zh) | 一种复合防弹装甲板及其制备方法 | |
| US6289781B1 (en) | Composite armor plates and panel | |
| US6112635A (en) | Composite armor panel | |
| US8338318B2 (en) | Glass ceramic armor material | |
| US8628857B2 (en) | Ballistic plate and method of fabrication thereof | |
| CN101702934B (zh) | 透明装甲系统及制造方法 | |
| EP0843149A1 (en) | Composite armor panel and manufacturing method therefor | |
| MX2012004227A (es) | Aleaciones a base de hierro de alta dureza y alta rigidez y metodos para realizar las mismas. | |
| ITMI20072194A1 (it) | Materiale di corazzatura e procedimento pe rla sua produzione | |
| RU2176624C1 (ru) | Стеклокерамика, способ ее получения и защитная конструкция на ее основе | |
| CN117048146A (zh) | 一种多组元复合铝合金/陶瓷防护材料及其制备方法 | |
| US8176829B1 (en) | Armor system and method of manufacture | |
| CN212721107U (zh) | 一种复合结构陶瓷 | |
| EP4380799B1 (en) | Method for producing a composite resistant material | |
| CN215639068U (zh) | 一种防多发弹的嵌套整板式陶瓷复合板 | |
| CN113983870A (zh) | 一种用于防弹车门衬层的新型轻质装甲结构 | |
| CN118851545B (zh) | 一种钢基微晶玻璃复合防弹材料及其制备方法 | |
| EP3069097B1 (en) | Antiballistic garment | |
| CN107543450A (zh) | 一种基于防弹陶瓷的防弹头盔及其制备方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| MM4A | The patent is invalid due to non-payment of fees |
Effective date: 20130413 |