RU2294867C2 - Листовой материал для изготовления упаковок пищевых продуктов и упаковки, изготовленные из такого материала - Google Patents
Листовой материал для изготовления упаковок пищевых продуктов и упаковки, изготовленные из такого материала Download PDFInfo
- Publication number
- RU2294867C2 RU2294867C2 RU2004116685/12A RU2004116685A RU2294867C2 RU 2294867 C2 RU2294867 C2 RU 2294867C2 RU 2004116685/12 A RU2004116685/12 A RU 2004116685/12A RU 2004116685 A RU2004116685 A RU 2004116685A RU 2294867 C2 RU2294867 C2 RU 2294867C2
- Authority
- RU
- Russia
- Prior art keywords
- mark
- lines
- packaging
- decorative design
- pressing
- Prior art date
Links
- 239000000463 material Substances 0.000 title claims abstract description 64
- 235000013305 food Nutrition 0.000 title claims abstract description 12
- 238000003825 pressing Methods 0.000 claims description 22
- 238000004806 packaging method and process Methods 0.000 claims description 15
- 238000004519 manufacturing process Methods 0.000 claims description 13
- 238000007639 printing Methods 0.000 claims description 11
- 238000013461 design Methods 0.000 claims description 9
- 230000000694 effects Effects 0.000 abstract description 2
- 239000000126 substance Substances 0.000 abstract description 2
- 238000012856 packing Methods 0.000 abstract 1
- 239000005022 packaging material Substances 0.000 description 17
- 230000003287 optical effect Effects 0.000 description 8
- 238000000465 moulding Methods 0.000 description 7
- 238000007789 sealing Methods 0.000 description 7
- 230000015572 biosynthetic process Effects 0.000 description 5
- 238000000034 method Methods 0.000 description 5
- 238000005520 cutting process Methods 0.000 description 4
- 238000005034 decoration Methods 0.000 description 4
- 238000012545 processing Methods 0.000 description 4
- 238000009455 aseptic packaging Methods 0.000 description 3
- 238000005452 bending Methods 0.000 description 3
- 238000001514 detection method Methods 0.000 description 3
- 238000001125 extrusion Methods 0.000 description 3
- 235000013336 milk Nutrition 0.000 description 3
- 239000008267 milk Substances 0.000 description 3
- 210000004080 milk Anatomy 0.000 description 3
- MHAJPDPJQMAIIY-UHFFFAOYSA-N Hydrogen peroxide Chemical compound OO MHAJPDPJQMAIIY-UHFFFAOYSA-N 0.000 description 2
- -1 for example Substances 0.000 description 2
- 230000007774 longterm Effects 0.000 description 2
- 238000012806 monitoring device Methods 0.000 description 2
- 239000004033 plastic Substances 0.000 description 2
- 229920003023 plastic Polymers 0.000 description 2
- 238000003860 storage Methods 0.000 description 2
- 235000007688 Lycopersicon esculentum Nutrition 0.000 description 1
- 239000004698 Polyethylene Substances 0.000 description 1
- 240000003768 Solanum lycopersicum Species 0.000 description 1
- 239000000853 adhesive Substances 0.000 description 1
- 230000001070 adhesive effect Effects 0.000 description 1
- 230000002411 adverse Effects 0.000 description 1
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 1
- 229910052782 aluminium Inorganic materials 0.000 description 1
- 230000004888 barrier function Effects 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 238000012937 correction Methods 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- 239000011888 foil Substances 0.000 description 1
- 235000015203 fruit juice Nutrition 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 238000012544 monitoring process Methods 0.000 description 1
- 235000020200 pasteurised milk Nutrition 0.000 description 1
- 229920000573 polyethylene Polymers 0.000 description 1
- 230000005855 radiation Effects 0.000 description 1
- 235000015067 sauces Nutrition 0.000 description 1
- 230000001954 sterilising effect Effects 0.000 description 1
- 235000014101 wine Nutrition 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D65/00—Wrappers or flexible covers; Packaging materials of special type or form
- B65D65/38—Packaging materials of special type or form
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B41/00—Supplying or feeding container-forming sheets or wrapping material
- B65B41/18—Registering sheets, blanks, or webs
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Containers And Plastic Fillers For Packaging (AREA)
- Wrappers (AREA)
- Making Paper Articles (AREA)
- General Preparation And Processing Of Foods (AREA)
- Packages (AREA)
- Cartons (AREA)
Abstract
Листовой материал для изготовления упаковок пищевых продуктов имеет непрерывный ряд из оптически обнаруживаемых меток; каждая метка имеет первый и второй отрезки, параллельные друг другу и перпендикулярные к направлению подачи материала, и наклонный отрезок, расположенный между параллельными отрезками так, чтобы образовывать ломаную, по существу Z-образную линию, которая может быть использована для определения положения материала как в направлении подачи, так и в перпендикулярном направлении. Техническим результатом изобретения является увеличение качества и скорости изготовления упаковок пищевых продуктов. 2 н. и 13 з.п. ф-лы, 5 ил.
Description
Область техники
Настоящее изобретение относится к листовому материалу для упаковывания пищевых продуктов.
Предшествующий уровень техники
Известны материалы для упаковывания льющихся пищевых продуктов, как например фруктового сока, вина, томатного соуса, пастеризованного молока или молока длительного хранения (молока ультравысокотемпературной обработки (УВТО)).
Упаковки формируются из непрерывного полотна упаковочного материала. Согласно одному известному способу полотно запечатывают в продольном направлении для образования непрерывной трубы.
Упаковочный материал имеет многослойную структуру, состоящую из слоя бумажного материала, покрытого с обеих сторон слоями термосвариваемого материала, например, полиэтилена, а в случае асептических упаковок для продуктов длительного хранения, как например молока УВТО, также содержит слой барьерного материала, которым является, например, алюминиевая фольга и который наложен на слой термосвариваемой пластмассы и, в свою очередь, покрыт другим слоем термосвариваемой пластмассы, в конце концов, образующим внутреннюю поверхности упаковки, соприкасающуюся с пищевым продуктом.
Для изготовления асептических упаковок полотно упаковочного материала сматывают с рулона и подают через асептическую камеру, в которой его стерилизуют, например, посредством нанесения стерилизующего вещества, как например перекиси водорода, которую затем испаряют, нагревая и/или подвергая упаковочный материал облучению с соответствующей длиной волны и интенсивностью.
Затем стерилизованное полотно свертывают в цилиндр и запечатывают в продольном направлении для образования известным способом непрерывной, вертикальной, продольно запечатанной трубы. Иначе говоря, труба из упаковочного материала образует продолжение асептической камеры и непрерывно наполняется льющимся пищевым продуктом и затем подается к устройству для формования и запечатывания отдельных упаковок, на котором парами зажимов поперечно зажимают и запечатывают трубу для формования пакетов в виде подушек.
Затем пакеты в виде подушек разделяют, разрезая участок запечатывания между пакетами, и подают в пункт окончательного формования, где их механически складывают для придания формы готовых упаковок.
В процессе изготовления упаковочного материала различные операции выполняют, используя в качестве указателя метку или метки, напечатанные на материала на первой стадии печатания.
Метка или метки включают в себя напечатанный код, который обычно используют также на формовочной машине для контроля подачи материала через различные производственные пункты. Конкретнее, как известно, так называемое устройство «для коррекции декоративного оформления» действует на формуемые упаковки для различной «тяги» материала в направлении подачи и обеспечения выполнения механических операций формования в соответствии с декоративным оформлением на упаковках.
На известных упаковочных машинах до продольного запечатывания полотна для образования трубы обычно необходимо также контролировать поперечное положение полотна, например, для выполнения вспомогательных операций, как например разрезания и нанесения съемных этикеток или устройств для открывания.
Кроме того, необходимо контролировать угловое положение трубы на устройстве для запечатывания, которое при использовании этого устройства может изменяться относительно заданного положения вследствие того, что боковые края ленты не являются совершенно прямыми, а также из-за воздействий, вызываемых последовательным ударением пар зажимов о трубку и изменениями в натяжении полотна.
Так как это может отрицательно повлиять на качество продольных и поперечных швов и на точность, с которой формуются упаковки, известные машины снабжены устройствами для регулирования вручную углового положения трубы. Однако такие устройства отнимают сравнительно много времени и могут потребовать остановки машины, сопровождаемой потерей продукции. Кроме того, предложены системы для автоматического регулирования углового положения трубки из упаковочного материала, но они предусматривают использование специальных датчиков для определения положения наложенных друг на друга слоев материала в продольном шве.
Описание изобретения
Технической задачей настоящего изобретения является создание листового упаковочного материала для изготовления упаковок с пищевыми продуктами, который содержит зрительно обнаруживаемые метки для определения положения материала на машине как в направлении подачи, так и в поперечном направлении.
Согласно настоящему изобретению предлагается листовой материал для изготовления упаковок с пищевыми продуктами, который содержит ряд линий сгиба и непрерывный ряд зрительно обнаруживаемых меток и отличается тем, что каждая метка содержит, по меньшей мере, два параллельных отрезка, перпендикулярных направлению подачи указанного материала, и наклонный отрезок, расположенный между параллельными отрезками.
Согласно изобретению при подаче материала через машину метки могут быть обнаружены одним или большим числом оптических датчиков для контроля положения ленты на соответствующем производственном участке, которые соединены с устройством обработки сигналов и контроля для управления устройствами, регулирующими положение ленты. Наклонный отрезок вместе с двумя отрезками, поперечными направлению подачи, показывают поперечное положение материала и могут быть использованы для автоматической коррекции как поперечного положения плоской ленты, так и углового положения трубы.
Другой проблемой, обычно связанной с известными упаковочными материалами, является следующая проблема.
Упаковку формуют, сгибая упаковочный материал по линиям сгиба, «выдавленным» в материале. Хотя формование упаковок должно проводиться в соответствии с линиями сгиба, подачу упаковочного материала в формовочную машину обычно контролируют по меткам, напечатанным на материале.
Причина этого заключается в том, что обычное непосредственное оптическое обнаружение линий сгиба по-прежнему создает проблемы, для которых еще не найдено удовлетворительного решения.
Образование линий сгиба и печатание осуществляют на разных стадиях процесса изготовления материала, так что неизбежны допуски на точное совпадение размеров между этими двумя операциями. Следовательно, использование напечатанных меток в качестве указателей положения для операций, которые должны проводиться в соответствии с линиями сгиба, неизбежно приводит к ошибкам.
Согласно предпочтительному варианту осуществления изобретения оптически обнаруживаемые метки образованы линиями сгиба, выполненными прессованием и имеющими углубленный профиль на первой поверхности материала и невыпуклый профиль на второй поверхности материала.
По сравнению с известными способами образования линий сгиба прессование обеспечивает получение намного более четких линий прессования, которые являются оптически обнаруживаемыми и, следовательно, могут быть использованы в качестве меток.
Согласно предпочтительному варианту осуществления изобретения материал, кроме того, содержит декоративное оформление с областью печати, которая, по меньшей мере, частично захватывает одну или большее число образованных прессованием линий сгиба, так что линии сгиба в области печати образуют оптически обнаруживаемые, «негативно-напечатанные» метки.
При использовании любого известного способа печатания упаковочный материал сдавливают между печатным цилиндром и противоцилиндром. В случае использования обычного способа образования линий сгиба выпуклый профиль линии сгиба со стороны противоцилиндра создает нажим, приводящий к случайному, нежелательному контакту между упаковочным материалом и печатным цилиндром на вогнутой стороне линии сгиба, в результате чего линии сгиба имеют нечеткие профили, которые по существу являются оптически необнаруживаемыми.
С другой стороны, при образовании линий сгиба прессованием создается плоский или слегка вогнутый профиль линии сгиба на поверхности упаковочного материала, соприкасающейся с противоцилиндром, что, таким образом, исключает создание нажима, и углубленная противоположная сторона линии сгиба определенно является свободной от типографской краски, в результате чего получают сильно контрастную метку, отлично обнаруживаемую оптическим датчиком.
Краткое описание чертежей
Ряд неограничивающих вариантов осуществления изобретения будет описан в качестве примера со ссылкой на сопровождающие чертежи, на которых:
фиг.1 - схематический вид машины для изготовления асептических упаковок из полотна листового материала согласно настоящему изобретению,
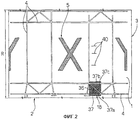
фиг.2 - часть листового упаковочного материала согласно настоящему изобретению,
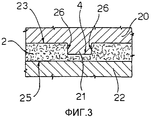
фиг.3 и 4 - схематический вид соответствующих стадий способа изготовления материала с фиг.2,
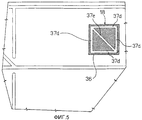
фиг.5 - часть упаковочного материала согласно другому варианту осуществления изобретения.
Наилучший вариант осуществления изобретения
На фиг.2 позицией 1 обозначена часть листового упаковочного материала 2, подаваемого в виде непрерывного полотна 3.
Полотно 3 материала 2 содержит ряд линий сгиба 4 и напечатанное декоративное оформление 5, которые повторяются с интервалами R, равными длине материала, необходимой для изготовления одной упаковки.
Полотно 3 может быть использовано на машине 6 для изготовления асептических упаковок, которая схематически показана на фиг.1 и на которой полотно 3 сматывают с рулона 7 и подают через асептическую камеру (не показана), где его стерилизуют, и через устройство 8, посредством которого полотно сгибают в продольном направлении и запечатывают для образования известным способом непрерывной вертикальной трубы 9.
Трубу 9 из упаковочного материала непрерывно наполняют льющимся пищевым продуктом посредством известного наполнительного устройства 10 и затем подают к пункту 14 формования и поперечного запечатывания, где ее зажимают между парами зажимов (не показаны), которые поперечно запечатывают трубу для образования пакетов 15 в форме подушек.
Затем пакеты 15 в форме подушек разделяют, разрезая участок запечатывания между пакетами, и подают на пункт окончательного формования 16, где их механически складывают для придания формы готовых пакетов 17.
Пакеты формуют, сгибая материал по линиям сгиба 4 и контролируя подачу материала посредством оптического датчика 16 для «считывания» меток 18, расположенных на материале с интервалами R.
Согласно настоящему изобретению каждая метка 18 содержит ломаную, по существу Z-образную линию отметки 37, образованную первым и вторым отрезками 37а, 37b, параллельными друг другу и перпендикулярными направлению подачи полотна 3 в машине 6, и отрезком 37с, наклоненным относительно отрезков 37а, 37b.
Следовательно, при подаче полотна 3 через машину 6 метка 18 может быть обнаружена одним или большим числом оптических датчиков 16, которые контролируют положение полотна 3 на соответствующем производственном участке и соединены с устройством обработки сигналов и контроля 41 для управления известными устройствами (не показаны), регулирующими положение полотна 3.
Используя Z-образную линию отметки 37, можно контролировать положение полотна 3 как в направлении подачи, так и в поперечном направлении, например, для коррекции поперечного положения еще плоского полотна при выполнении вспомогательных операций, как например разрезания и нанесения съемных этикеток и устройств для открывания или для коррекции углового положения трубы 9.
Кроме того, возможен контроль за поперечным выравниванием во время процесса нанесения липкой полоски на один край полотна для продольного запечатывания полотна и образования трубы, а также контроль за выравниванием наложенных один на другой краев полотна в случае сращивания полотен.
Оптический датчик 16 фактически успешно обнаруживает первый отрезок 37а, наклонный отрезок 37с и второй отрезок 37b линии; устройство контроля 41 вычисляет первое время Т1 между моментами обнаружения первого отрезка 37а и наклонного отрезка 37с и второе время Т2 между моментами обнаружения наклонного отрезка 37с и второго отрезка 37b; и на основе отношения Т1 и Т2 может быть вычислена и исправлена ошибка в поперечном положении полотна 3. Конкретнее, если датчик 16 расположен в средней плоскости меток 18, то при правильном или стандартном положении полотна 3 правильное поперечное положение полотна соответствует отношению Т1/Т2, равному 1. Если это отношение меньше или больше, чем 1, то полотно может быть известным способом поперечно передвинуто в соответствующем направлении для уменьшения ошибки в положении.
Подобным же образом ошибку в поперечном положении полотна 3 можно вычислить по отношению между Т1 или Т2 и суммарным временем Т1+Т2. В этом случае величина 0,5 обозначает центр, в то время как другие величины обозначают поперечные смещения.
Линии сгиба 4 желательно выполнять в виде линий прессования, образованных посредством процесса образования линий сгиба прессованием (фиг.3).
Конкретнее, материал 2 прессуют между формовочным валиком 20, профиль которого частично показан в плане на фиг.3 и который имеет ряд выступов 21, соответствующих линиям прессования 4, и гладким опорным валиком 22, т.е. не имеющим никаких углублений, соответствующих выступам 21. Желательно, чтобы валик 20 воздействовал на поверхность 23 материала, которая образует наружную поверхность упаковки, т.е. на которой печатают декоративное оформление 5, а валик 22 - на противоположную поверхность 25.
Высота выступов 21 составляет от 50% до 90% и предпочтительно около 80% толщины материала 2. Во время прессования толщина материала уменьшается на аналогичную процентную величину, после чего материал частично восстанавливается, но сохраняет остаточную деформацию прессования. Остаточная глубина линий прессования составляет от 30% до 60% толщины материала 2 и равна около 50% толщины, когда во время образования линий сгиба создается деформация приблизительно в 80%.
Как ясно показано на фиг.4, линии прессования 4 на поверхности 23 материала имеют углубленный профиль, ограниченный по бокам стенками 26, а на противоположной поверхности 25 по существу плоский или слегка вогнутый профиль.
Кроме того, на фиг.4 схематически показаны в плане профили печатного валика 30 и противовалика 31, соответственно соприкасающиеся с поверхностями 23 и 25 материала 2 у линии прессования 4.
Как ясно показано на фиг.4, по существу плоский или слегка вогнутый профиль линии прессования 4 на стороне, обращенной к противовалику 31, исключает нажим на материал 2, который может привести к соприкосновению более тонкой части материала с печатным валиком 30.
Следовательно, печатный валик 30 соприкасается только с поверхностью материала 2 снаружи линии прессования 4, которая, таким образом, выглядит на материале как «негативно-напечатанная» линия.
В предпочтительном варианте осуществления настоящего изобретения эта особенность образования линий сгиба прессованием может быть использована для получения меток 18, совершенно соответствующих линиям прессования 4. Например, как показано на фиг.2, метка 18 может быть образована прямоугольным участком 36, напечатанным на части материала 2, в конце концов образующей дно готовой упаковки 17. Участок 36 заключает в себе часть линий прессования 4, в частности, Z-образную линию 37, образованную отрезками 37а, 37b, 37с линий прессования 4, так чтобы создавать метку 18 с линией 37 и в контрасте с ней.
Таким образом, Z-образная линия 37 является «негативно-напечатанной» на участке 36, образующим часть декоративного оформления 5.
Материал 2 (фиг.2) с пользой снабжен оптически обнаруживаемыми знаками 40 для их считывания оптическим датчиком 16 для того, чтобы нельзя было «спутать» метку 18 (которая дает три переменно разнесенных отсчета) с другими знаками, образованными декоративным оформлением 5, линиями 4 или их сочетаниями.
Знаки 40, которые могут быть напечатаны или выдавлены, могут быть образованы штрих-кодом или двумя или большим числом линий, перпендикулярных к направлению подачи и расположенных на заранее установленном расстоянии друг от друга. Штрих-код может быть расположен в любом удобном месте на ленте.
Устройство 41 для обработки сигналов может быть запрограммировано на открывание считывающего окна (выполненного с такими размерами, чтобы полностью считывать метку 18) только после заранее установленного интервала времени и/или расстояния с того времени, как считана известная последовательность знаков 40 с заданным шагом между ними.
В варианте на фиг.5 метка 18 образована линиями прессования 4, выполненными лишь с этой целью, т.е. не играющими никакой роли в формовании упаковки, и с пользой представляет собой квадратный напечатанный участок 36, который содержит четыре линии прессования 37d, образующими квадрат, и линию прессования 37е по диагонали квадрата.
Таким образом, метку можно «считывать» точно таким же самым способом, как Z-образную линию 37, но, будучи квадратной, она может быть считана в двух перпендикулярных направлениях подачи материала Х, У относительно оптического датчика 16.
Например, может оказаться полезным применение метки 18 в качестве базы отсчета на устройстве по нанесению устройств для открывания на готовые упаковки 17, в котором упаковки подаются вперед при их разной ориентации.
Ясно, что могут быть сделаны изменения в вышеописанном материале, при этом, однако, не выходя за пределы, определенные в сопровождающей формуле изобретения.
В частности, если контраст, получаемый вследствие образования линий сгиба прессованием, является достаточным, то напечатанный участок 36 может отсутствовать и линии сгиба считываются непосредственно.
Кроме того, в противоположность образованию линий сгиба прессованием материал может быть снабжен метками Z-образной формы или в форме квадрата с диагональю, позитивно или негативно напечатанными обычным способом.
Claims (15)
1. Листовой материал (2) для изготовления упаковок с пищевыми продуктами, содержащий линии сгиба (4) и по меньшей мере одну оптически обнаруживаемую метку (18), отличающийся тем, что указанная метка (18) содержит по меньшей мере два параллельных отрезка (37а, 37b), перпендикулярных направлению подачи указанного материала (2), и наклонный отрезок (37с), расположенный между параллельными отрезками.
2. Материал по п.1, отличающийся тем, что указанная метка (37) содержит четыре отрезка (37d), расположенных в форме квадрата, и наклонный отрезок (37е) по диагонали квадрата.
3. Материал по п.1 или 2, отличающийся тем, что указанные линии сгиба (4) являются линиями прессования, имеющими углубленный профиль на первой поверхности материала и невыпуклый профиль на второй поверхности указанного материала.
4. Материал по п.3, отличающийся тем, что указанная метка (18), по меньшей мере, частично образована указанными линиями прессования (37).
5. Материал по любому из пп.1, 2 или 4, отличающийся тем, что он содержит напечатанное декоративное оформление (5).
6. Материал по п.5, отличающийся тем, что указанное декоративное оформление (5) содержит по меньшей мере одну печатную область (36), по меньшей мере, частично охватывающую указанные линии прессования (35) и образующую с ними и в контрасте указанную метку (18).
7. Материал по п.5, отличающийся тем, что указанная оптически обнаруживаемая метка (18) образует часть указанного декоративного оформления (5).
8. Материал по любому из пп.1, 2, 4, 6 или 7, отличающийся тем, что он содержит оптически обнаруживаемые знаки (40) для возможности считывания указанной метки (18).
9. Упаковка, содержащая пищевой продукт и образованная из листового материала (2), согнутого по линиям сгиба (4), причем упаковка (17) имеет оптически обнаруживаемую метку (18), отличающаяся тем, что указанная метка (18) содержит по меньшей мере два параллельных отрезка (37а, 37b) и наклонный отрезок (37с), расположенный между параллельными отрезками.
10. Упаковка по п.9, отличающаяся тем, что указанная метка (37) содержит четыре отрезка (37d), расположенных в форме квадрата, и наклонный отрезок (37е) по диагонали квадрата.
11. Упаковка по п.10, отличающаяся тем, что указанные линии сгиба (4) являются линиями прессования, имеющими углубленный профиль на наружной поверхности материала (2) и невыпуклый профиль на внутренней поверхности материала (2).
12. Упаковка по п.11, отличающаяся тем, что указанная метка (18), по меньшей мере, частично образована указанными линиями прессования (37).
13. Упаковка по любому из пп.9-11, отличающаяся тем, что она содержит напечатанное декоративное оформление (5).
14. Упаковка по п.13, отличающаяся тем, что указанное декоративное оформление (5) содержит по меньшей мере одну печатную область (36), по меньшей мере, частично охватывающую указанные линии прессования (37) и образующую с ними и в контрасте указанную метку (18).
15. Упаковка по п.14, отличающаяся тем, что указанная оптически обнаруживаемая метка (18) образует часть указанного декоративного оформления (5).
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| ITTO2001A001045 | 2001-11-02 | ||
| IT2001TO001045A ITTO20011045A1 (it) | 2001-11-02 | 2001-11-02 | Materiale in foglio per la produzione di confezioni di prodotti alimentari, e confezioni realizzate con tale materiale. |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| RU2004116685A RU2004116685A (ru) | 2005-03-27 |
| RU2294867C2 true RU2294867C2 (ru) | 2007-03-10 |
Family
ID=11459285
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU2004116685/12A RU2294867C2 (ru) | 2001-11-02 | 2002-10-31 | Листовой материал для изготовления упаковок пищевых продуктов и упаковки, изготовленные из такого материала |
Country Status (15)
| Country | Link |
|---|---|
| US (1) | US7521075B2 (ru) |
| EP (1) | EP1441954B1 (ru) |
| JP (1) | JP2005510414A (ru) |
| KR (1) | KR100944612B1 (ru) |
| CN (1) | CN1241788C (ru) |
| AT (1) | ATE301074T1 (ru) |
| BR (1) | BR0212240A (ru) |
| DE (1) | DE60205399T2 (ru) |
| ES (1) | ES2246417T3 (ru) |
| HU (1) | HUP0401288A3 (ru) |
| IT (1) | ITTO20011045A1 (ru) |
| MX (1) | MXPA04002061A (ru) |
| RU (1) | RU2294867C2 (ru) |
| UA (1) | UA77016C2 (ru) |
| WO (1) | WO2003037722A1 (ru) |
Families Citing this family (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE602005021227D1 (de) | 2005-11-15 | 2010-06-24 | Tetra Laval Holdings & Finance | Verpackungsfolie mit Registriermarke |
| KR101442290B1 (ko) * | 2007-01-11 | 2014-09-19 | 쓰리엠 이노베이티브 프로퍼티즈 컴파니 | 웨브 종방향 위치 센서 |
| EP2162705A4 (en) * | 2007-06-19 | 2014-02-19 | 3M Innovative Properties Co | SYSTEMS AND METHOD FOR MANUFACTURING SHIFT CALCULATIONS |
| BRPI0811664A2 (pt) * | 2007-06-19 | 2015-02-10 | 3M Innovative Properties Co | "escala de deslocamento por reflexão interna total" |
| KR101493115B1 (ko) * | 2007-06-19 | 2015-02-12 | 쓰리엠 이노베이티브 프로퍼티즈 컴파니 | 웨브의 위치를 나타내는 시스템 및 방법 |
| JP4853440B2 (ja) * | 2007-09-26 | 2012-01-11 | 富士ゼロックス株式会社 | 印刷システム |
| JP4650507B2 (ja) * | 2008-03-21 | 2011-03-16 | 富士ゼロックス株式会社 | 媒体搬送装置および画像形成装置 |
| US8185036B2 (en) | 2008-03-21 | 2012-05-22 | Fuji Xerox Co., Ltd. | Medium transport apparatus, image forming apparatus and medium transport method |
| SG172349A1 (en) | 2008-12-29 | 2011-07-28 | 3M Innovative Properties Co | Phase-locked web position signal using web fiducials |
| WO2010077719A2 (en) | 2008-12-30 | 2010-07-08 | 3M Innovative Properties Company | Apparatus and method for making fiducials on a substrate |
| RU2579348C2 (ru) * | 2010-12-29 | 2016-04-10 | Тетра Лаваль Холдингз Энд Файнэнс С.А. | Способ изготовления упаковочного материала, снабженного повторяющимся рисунком, выполненным печатной краской |
| BR112013029964A2 (pt) * | 2011-05-31 | 2017-01-31 | Tetra Laval Holdings & Finance | material para formação de embalagem, recipiente de acondicionamento, e, método para fabricar uma folha contínua de material para formação de embalagem |
| CN102633053A (zh) * | 2012-04-24 | 2012-08-15 | 温剑 | 食品月饼馅料包装袋不需要粘贴不干胶标签的方法 |
| JP6352698B2 (ja) * | 2014-06-30 | 2018-07-04 | 日本テトラパック株式会社 | 包装材料及び包装充填装置 |
| EP3081497B1 (en) * | 2015-04-14 | 2018-03-14 | Tetra Laval Holdings & Finance SA | Packaging machine and method for producing packages from a packaging material |
| EP3141488B1 (en) * | 2015-09-09 | 2020-04-22 | Tetra Laval Holdings & Finance S.A. | Packaging machine for producing packages from a sheet of packaging material |
| ES2881252T3 (es) * | 2017-12-15 | 2021-11-29 | Tetra Laval Holdings & Finance | Material de envasado laminado y método para su fabricación, recipiente de alimentos líquidos y método para su fabricación |
| DK3670408T3 (da) * | 2018-12-21 | 2023-06-12 | Tetra Laval Holdings & Finance | Fremgangsmåde til trykning af et bånd af emballeringsmateriale og tilknyttet apparat |
| EP4265531B1 (en) | 2022-04-21 | 2024-11-13 | Tetra Laval Holdings & Finance S.A. | A method for packaging a food product and a packaging machine |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3028064A (en) * | 1959-08-19 | 1962-04-03 | Hansella Werke Albert Henkel A | Control device for web feeding mechanism |
| SU947882A1 (ru) * | 1980-12-17 | 1982-07-30 | Ленинградский Институт Авиационного Приборостроения | Устройство дл распознавани пр мого кра объекта |
| SU973421A1 (ru) * | 1981-05-08 | 1982-11-15 | Московское Объединение "Пищемаш" | Устройство дл подачи ленточного материала к упаковочной машине |
| EP0761546A1 (en) * | 1995-09-11 | 1997-03-12 | Shikoku Kakoki Co., Ltd. | Apparatus for positioning a web |
| RU97117602A (ru) * | 1995-03-31 | 2000-02-10 | Кивисофт Прогрэмс Лимитед | Маркировка для автоматического считывания |
Family Cites Families (26)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2483155A (en) * | 1946-01-16 | 1949-09-27 | Ivers Lee Co | Alignment controlling packaging machine |
| US3220320A (en) * | 1962-07-24 | 1965-11-30 | Continental Can Co | Apparatus for manufacturing spirally wound containers |
| US3276183A (en) * | 1963-03-22 | 1966-10-04 | Diamond Crystal Salt Co | Register control device for packaging apparatus |
| US3453799A (en) * | 1965-09-01 | 1969-07-08 | Cloud Machine Corp | Manufacture of sealed packages from strip stock |
| US3497576A (en) * | 1969-03-17 | 1970-02-24 | Bausch & Lomb | Method for permanently imprinting an identification mark in the surface of a heat-softenable material |
| SE362824B (ru) * | 1971-11-25 | 1973-12-27 | Tetra Pak Int | |
| US4184700A (en) * | 1975-11-17 | 1980-01-22 | Lgz Landis & Gyr Zug Ag | Documents embossed with optical markings representing genuineness information |
| SE400523B (sv) * | 1975-12-19 | 1978-04-03 | Ziristor Ab | Sett att vid en forpackningsmaskin avlesa fotocellmarkeringar pa en materialbanas dekorsida jemte anordning for genomforande av settet |
| FR2377661A1 (fr) * | 1977-01-14 | 1978-08-11 | Roland Emballages | Procede et dispositif pour le reglage du positionnement lateral d'un support mobile |
| US4329573A (en) * | 1980-04-18 | 1982-05-11 | Greene Leonard B | Coded optical identification system |
| US4545780A (en) * | 1982-05-12 | 1985-10-08 | Martin William E | Apparatus and method of making cartons |
| SE454168B (sv) * | 1982-09-27 | 1988-04-11 | Tetra Pak Ab | Sett och anordning for dosering av fyllgods vid tillverkning av forpackningsbehallare |
| US4625101A (en) * | 1984-02-27 | 1986-11-25 | The Goodyear Tire & Rubber Company | Bar code configuration and method of molding |
| US4775169A (en) * | 1986-10-06 | 1988-10-04 | Barth Thomas M | Pre-lined art sheet member |
| DE58906429D1 (de) * | 1988-09-30 | 1994-01-27 | Landis & Gyr Business Support | Beugungselement. |
| EP0366858B1 (de) * | 1988-09-30 | 1995-08-02 | Landis & Gyr Technology Innovation AG | Strichkodefeld und Strichkodeleser |
| IT1240311B (it) * | 1989-12-29 | 1993-12-07 | Cavanna Spa | Procedimento per controllare l'avanzamento del film di avvolgimento in macchine incartatrici e relativa macchina incartatrice |
| SE468841B (sv) * | 1991-08-08 | 1993-03-29 | Tetra Alfa Holdings | Bigaggregat med elastiskt material i hon-delen |
| US5393967A (en) * | 1993-07-21 | 1995-02-28 | Sensis Corporation | Method and apparatus for non-contact reading of a relief pattern |
| ITBO940153A1 (it) * | 1994-04-12 | 1995-10-12 | Gd Spa | Metodo per il controllo ottico di prodotti. |
| JPH09188357A (ja) * | 1995-12-29 | 1997-07-22 | Nippon Tetrapack Kk | 非可視性情報を含む包材、非可視性情報を含む包装容器及び、充填包装法 |
| JPH09236487A (ja) * | 1996-02-29 | 1997-09-09 | New Japan Radio Co Ltd | エンボステープのカバーテープ検査方法 |
| DE19646720C2 (de) * | 1996-11-12 | 1999-02-18 | Ina Matallana Kielmann | Verfahren zum Vergleich von Peak-Darstellungen, insbesondere von Westernblot- oder Dot Blot-Streifen |
| TW466203B (en) * | 1999-07-07 | 2001-12-01 | Tetra Laval Holdings & Amp Fin | Filling machine |
| EP1116659A1 (en) * | 2000-01-17 | 2001-07-18 | Tetra Laval Holdings & Finance Sa | Packaging machine for producing sealed packages of pourable food products |
| ITTO20011043A1 (it) | 2001-11-02 | 2003-05-02 | Tetra Laval Holdings E Finance | Materiale di confezionamento in foglio per il confezionamento di prodotti alimentari versabili. |
-
2001
- 2001-11-02 IT IT2001TO001045A patent/ITTO20011045A1/it unknown
-
2002
- 2002-10-31 JP JP2003540022A patent/JP2005510414A/ja active Pending
- 2002-10-31 AT AT02785352T patent/ATE301074T1/de not_active IP Right Cessation
- 2002-10-31 ES ES02785352T patent/ES2246417T3/es not_active Expired - Lifetime
- 2002-10-31 BR BR0212240-5A patent/BR0212240A/pt active Search and Examination
- 2002-10-31 CN CNB028216547A patent/CN1241788C/zh not_active Expired - Fee Related
- 2002-10-31 US US10/488,768 patent/US7521075B2/en not_active Expired - Fee Related
- 2002-10-31 HU HU0401288A patent/HUP0401288A3/hu unknown
- 2002-10-31 RU RU2004116685/12A patent/RU2294867C2/ru not_active IP Right Cessation
- 2002-10-31 DE DE60205399T patent/DE60205399T2/de not_active Expired - Lifetime
- 2002-10-31 UA UA20040403253A patent/UA77016C2/uk unknown
- 2002-10-31 KR KR1020047004962A patent/KR100944612B1/ko not_active Expired - Fee Related
- 2002-10-31 MX MXPA04002061A patent/MXPA04002061A/es active IP Right Grant
- 2002-10-31 WO PCT/EP2002/012209 patent/WO2003037722A1/en not_active Ceased
- 2002-10-31 EP EP02785352A patent/EP1441954B1/en not_active Expired - Lifetime
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3028064A (en) * | 1959-08-19 | 1962-04-03 | Hansella Werke Albert Henkel A | Control device for web feeding mechanism |
| SU947882A1 (ru) * | 1980-12-17 | 1982-07-30 | Ленинградский Институт Авиационного Приборостроения | Устройство дл распознавани пр мого кра объекта |
| SU973421A1 (ru) * | 1981-05-08 | 1982-11-15 | Московское Объединение "Пищемаш" | Устройство дл подачи ленточного материала к упаковочной машине |
| RU97117602A (ru) * | 1995-03-31 | 2000-02-10 | Кивисофт Прогрэмс Лимитед | Маркировка для автоматического считывания |
| EP0761546A1 (en) * | 1995-09-11 | 1997-03-12 | Shikoku Kakoki Co., Ltd. | Apparatus for positioning a web |
Also Published As
| Publication number | Publication date |
|---|---|
| HUP0401288A2 (hu) | 2004-11-29 |
| DE60205399T2 (de) | 2006-04-20 |
| ITTO20011045A1 (it) | 2003-05-02 |
| KR100944612B1 (ko) | 2010-02-26 |
| ES2246417T3 (es) | 2006-02-16 |
| EP1441954B1 (en) | 2005-08-03 |
| JP2005510414A (ja) | 2005-04-21 |
| DE60205399D1 (de) | 2005-09-08 |
| MXPA04002061A (es) | 2004-07-08 |
| UA77016C2 (en) | 2006-10-16 |
| US7521075B2 (en) | 2009-04-21 |
| HK1074193A1 (en) | 2005-11-04 |
| RU2004116685A (ru) | 2005-03-27 |
| US20040197443A1 (en) | 2004-10-07 |
| EP1441954A1 (en) | 2004-08-04 |
| BR0212240A (pt) | 2004-10-05 |
| CN1241788C (zh) | 2006-02-15 |
| ATE301074T1 (de) | 2005-08-15 |
| WO2003037722A1 (en) | 2003-05-08 |
| HUP0401288A3 (en) | 2005-11-28 |
| KR20050041998A (ko) | 2005-05-04 |
| CN1578744A (zh) | 2005-02-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| RU2445244C2 (ru) | Способ изготовления запечатанных упаковок, содержащих текучий пищевой продукт, и упаковочное оборудование для осуществления такого способа | |
| KR100944612B1 (ko) | 식품 포장용기를 제조하기 위한 시트 재료 및 이러한 시트재료로 제조되는 포장용기 | |
| JP6199860B2 (ja) | ボール紙又は板紙製のパッケージング容器を製造するための検出可能なマークを有するパッケージング材料 | |
| JP4181993B2 (ja) | 注ぎ可能な食品を包装するための包装シート材料 | |
| EP1172299A1 (en) | Machine for packaging pourable food products | |
| CN1675056B (zh) | 包装、用于包装的坯料及包装生产的工艺 | |
| ITTO20011044A1 (it) | Materiale in nastro per il confezionamento di prodotti alimentari. | |
| JP2025529969A (ja) | 包装機及び包装材料からパッケージを製造する方法 | |
| CN107922072A (zh) | 用于从包装材料片生产包装的包装机和方法 | |
| JP2012035467A (ja) | 製袋装置及び製袋方法 | |
| JPH0558965B2 (ru) | ||
| HK1074193B (en) | Sheet material for producing packages of food products, and packages made of such material | |
| JP2025528513A (ja) | 包装機及び包装材料からパッケージを製造する方法 | |
| IT202300025584A1 (it) | Macchina di confezionamento configurata per produrre pacchetti sigillati contenenti un prodotto versabile, kit di stampa removibile e metodo per la produzione di pacchetti contenenti un prodotto versabile | |
| HK1074611B (en) | Packaging sheet material for packaging pourable food products |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| MM4A | The patent is invalid due to non-payment of fees |
Effective date: 20111101 |