RU2405856C1 - Способ изготовления тонкостенных деталей из алюминиевых деформируемых сплавов - Google Patents
Способ изготовления тонкостенных деталей из алюминиевых деформируемых сплавов Download PDFInfo
- Publication number
- RU2405856C1 RU2405856C1 RU2009132836/02A RU2009132836A RU2405856C1 RU 2405856 C1 RU2405856 C1 RU 2405856C1 RU 2009132836/02 A RU2009132836/02 A RU 2009132836/02A RU 2009132836 A RU2009132836 A RU 2009132836A RU 2405856 C1 RU2405856 C1 RU 2405856C1
- Authority
- RU
- Russia
- Prior art keywords
- machining
- heat treatment
- operations
- workpiece
- wrought alloys
- Prior art date
Links
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 21
- 229910052782 aluminium Inorganic materials 0.000 title claims abstract description 14
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 title claims abstract description 14
- 229910045601 alloy Inorganic materials 0.000 title claims abstract description 13
- 239000000956 alloy Substances 0.000 title claims abstract description 13
- 238000000034 method Methods 0.000 title claims description 18
- 239000004411 aluminium Substances 0.000 title abstract 3
- 238000003754 machining Methods 0.000 claims abstract description 32
- 238000010438 heat treatment Methods 0.000 claims abstract description 22
- 230000032683 aging Effects 0.000 claims abstract description 15
- 229910052751 metal Inorganic materials 0.000 claims abstract description 12
- 239000002184 metal Substances 0.000 claims abstract description 12
- 125000004122 cyclic group Chemical group 0.000 claims abstract description 10
- 230000035882 stress Effects 0.000 claims abstract description 10
- 238000009434 installation Methods 0.000 claims abstract description 3
- 230000000087 stabilizing effect Effects 0.000 claims description 10
- 238000001816 cooling Methods 0.000 claims 2
- 230000000694 effects Effects 0.000 abstract description 2
- 230000003019 stabilising effect Effects 0.000 abstract 2
- 238000005272 metallurgy Methods 0.000 abstract 1
- 239000000126 substance Substances 0.000 abstract 1
- 229910000838 Al alloy Inorganic materials 0.000 description 4
- 239000000243 solution Substances 0.000 description 3
- 238000005520 cutting process Methods 0.000 description 2
- 238000000465 moulding Methods 0.000 description 2
- 102220253765 rs141230910 Human genes 0.000 description 2
- AZDRQVAHHNSJOQ-UHFFFAOYSA-N alumane Chemical group [AlH3] AZDRQVAHHNSJOQ-UHFFFAOYSA-N 0.000 description 1
- 238000005266 casting Methods 0.000 description 1
- 238000005097 cold rolling Methods 0.000 description 1
- 230000006378 damage Effects 0.000 description 1
- 238000002474 experimental method Methods 0.000 description 1
- 238000000265 homogenisation Methods 0.000 description 1
- 238000005098 hot rolling Methods 0.000 description 1
- 230000002045 lasting effect Effects 0.000 description 1
- 230000007774 longterm Effects 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 238000011089 mechanical engineering Methods 0.000 description 1
- 238000003801 milling Methods 0.000 description 1
- 230000002093 peripheral effect Effects 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 238000004321 preservation Methods 0.000 description 1
- 238000003303 reheating Methods 0.000 description 1
- 238000005096 rolling process Methods 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 239000006104 solid solution Substances 0.000 description 1
- 230000003068 static effect Effects 0.000 description 1
Images
Landscapes
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
- Forging (AREA)
Abstract
Изобретение относится к области изготовления тонкостенных деталей из алюминиевых деформируемых сплавов, которые могут быть использованы в качестве элементов конструкции в авиационной промышленности, машиностроении и приборостроении. Технический результат - минимизация коробления тонкостенных деталей из алюминиевых деформируемых сплавов, возникающего при их изготовлении механической обработкой со снятием металла. Предложен способ изготовления тонкостенных деталей из алюминиевых деформируемых сплавов, включающий получение заготовки штамповкой, максимально приближенной по форме и габаритам к чистовой детали с минимальными припусками под механическую обработку, предварительную механическую обработку путем снятия металла с наружных нагартованных слоев и в местах, являющихся концентраторами наибольших внутренних напряжений, и стабилизирующую термообработку. Далее проводят циклическую обработку, включающую операции механической обработки с обеспечением установки и крепления обрабатываемой детали на оснастке без изменения ее кривизны, чередующиеся с операциями стабилизирующей термообработки, после чего проводят окончательную механическую обработку с последующим естественным старением готовой детали в заневоленном состоянии. 3 з.п. ф-лы, 2 ил., 1 табл.
Description
Предлагаемое техническое решение относится к области изготовления крупногабаритных тонкостенных деталей из алюминиевых деформируемых сплавов, которые могут быть использованы в качестве несущих элементов конструкции в авиационной промышленности, машиностроении и приборостроении.
Известен способ изготовления цельной монолитной алюминиевой конструкции и алюминиевого изделия (Патент РФ №2345172, опубликовано 27.01.2009, МПК: C22F 1/04, С22С 21/10), позволяющий минимизировать внутренние остаточные напряжения, приводящие к деформации изделий после механической обработки.
Способ включает следующие стадии: получение пластины из алюминиевого сплава с заданной толщиной; профилирование или формование пластины из алюминиевого сплава для получения заданной профилированной конструкции; термической обработки профилированной конструкции; механической обработки резанием профилированной конструкции.
К недостаткам данного способа можно отнести его ограниченное использование, поскольку он предназначен для изготовления деталей преимущественно из пластин определенной толщины методом профилирования или формования.
Наиболее близким к предлагаемому техническому решению является способ изготовления элементов конструкции при помощи механической обработки толстых листов (Патент РФ №2341585, опубликовано 20.12.2008, МПК: C22F 1/04, С22С 21/00), который выбран в качестве прототипа.
Способ содержит следующие этапы: изготовление металлического листа из термообрабатываемого алюминиевого сплава, включающее литье плиты под прокатку с необязательной последующей гомогенизацией, а также одну или несколько операций горячей или холодной прокатки, необязательно, с одной или несколькими операциями повторного нагрева для получения листа; необязательно, одну или несколько операций разрезания или чистовой обработки листа; предварительную механическую обработку со снятием материала упомянутого листа на одной или двух лицевых поверхностях для получения предварительно механически обработанной заготовки; термообработку упомянутой предварительно механически обработанной заготовки на твердый раствор; обработку закалкой.
К недостаткам данного способа следует отнести ограниченность его применения, поскольку преимущественно он направлен на достижение улучшенного баланса между статическими механическими характеристиками и устойчивостью к разрушению. Но он не позволяет решить проблему предотвращения коробления крупногабаритных сложнопрофильных, объемных деталей после финишной механической обработки.
При изготовлении тонкостенных деталей из алюминиевых деформируемых сплавов механической обработкой со снятием металла появляются остаточные внутренние напряжения, возникающие в процессе формообразующих операций при получении заготовки. Так как при механической обработке нарушается общий баланс остаточных внутренних напряжений, это приводит к нежелательному короблению или изменению размеров детали после механической обработки резанием и снятия детали с оснастки.
Решить данную проблему позволяет предлагаемый способ изготовления тонкостенных деталей из алюминиевых деформируемых сплавов.
Технический результат предлагаемого технического решения заключается в минимизации коробления деталей различной конструкции (тонкостенных, объемных, сложной конфигурации) из алюминиевых деформируемых сплавов, возникающего при их изготовлении механической обработкой резанием.
Технический результат достигается тем, что способ изготовления тонкостенных деталей из алюминиевых деформируемых сплавов отличается от прототипа тем, что получают штампованную заготовку, максимально приближенную по форме и габаритам к чистовой детали с минимальными припусками под механическую обработку. После чего проводят предварительную механическую обработку, заключающуюся в снятии металла с поверхностных нагартованных слоев и в местах, являющихся концентраторами наибольших внутренних напряжений, а также стабилизирующую термообработку. Затем проводят циклическую обработку, сочетающую неоднократное чередование операций механической и термической обработки. После этого проводят окончательную механическую обработку с последующим естественным старением готовой детали в заневоленном состоянии.
Способ изготовления тонкостенных деталей из алюминиевых деформируемых сплавов осуществляют следующим образом.
Методом объемной штамповки получают заготовку, максимально приближенную по форме и габаритам к чистовой детали, с минимальными припусками на механическую обработку, с целью уменьшения количества снимаемого металла, и, тем самым, уменьшения возникающего коробления. Расчет припусков на механическую обработку проводят с учетом величины максимального предполагаемого коробления.
После чего проводят предварительную механическую обработку, заключающуюся в снятии металла с поверхностных нагартованных слоев и в местах, являющихся концентраторами наибольших внутренних напряжений, а также стабилизирующую термообработку.
Следующим этапом является циклическая обработка, включающая чередование операций механической и термической обработки.
В ходе каждой операции механической обработки возникающую кривизну обрабатываемых поверхностей заготовки исправляют механической обработкой резанием. При этом установку и крепление обрабатываемой заготовки на оснастке осуществляют без изменения кривизны обрабатываемых поверхностей (то есть без деформации заготовки в процессе ее закрепления в технологической оснастке для проведения очередной механической обработки).
Число операций последовательной механической обработки со снятием металла и сопутствующих операций термообработки, необходимое для минимизации возникающего коробления, определяют с учетом минимально допустимой степени коробления детали в зависимости от назначенных допусков на наиболее точные размеры и допусков на отклонения формы и расположение поверхностей.
Использование при циклической обработке после каждой операции механической обработки операции стабилизирующей термообработки позволяет обеспечить стабильность геометрической формы и размеров детали. При этом термообработку проводят либо искусственным старением при температуре (185-195)°С в течение трех часов, либо естественным старением при температуре окружающей среды в течение не менее четырнадцати суток.
Заключительным этапом является окончательная механическая обработка и термическая обработка (стабилизирующее или естественное старение) готовой детали в заневоленном состоянии на специальном приспособлении, имитирующем сборочные элементы изделия.
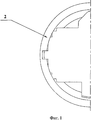
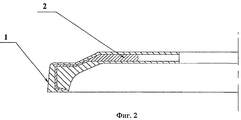
Эффективность предлагаемого способа подтверждена на примере изготовления тонкостенной детали - основания, приведенной на Фиг.1.
Основание является несущей деталью блока и предназначено для крепления на нем элементов приемо-передающей антенной системы бортовой РЛС. В связи с этим к основанию предъявляются повышенные требования в отношении прочности и жесткости, а также стабильности геометрической формы и размеров, которые должны обеспечиваться при длительной эксплуатации в условиях циклических изменений температуры, при наличии вибрационных и других динамических нагрузок, при одновременном обеспечении максимально малой массы данной детали.
Основание имеет тарельчатую форму с центральным крестообразным отверстием и множеством конструктивных отверстий различной формы внутри детали и по ее контуру. Наибольшую жесткость конструкции основания придает промежуточная коническая часть, связующая базовую плоскость с периферийным наружным кольцом, на котором крепятся элементы антенны. Габаритные размеры основания: диаметр - 1050 мм, высота - 106,5 мм, толщина стенок - 5 мм.
Для изготовления основания с учетом предъявляемых требований был применен предлагаемый способ изготовления тонкостенных деталей из алюминиевых деформируемых сплавов.
На начальном этапе получают методом штамповки заготовку 1 (Фиг.1), которая повторяет контур чистовой детали 2 (Фиг.2) с учетом минимального припуска на механическую обработку, составляющим в среднем 15 мм на сторону. Заготовку выполняют объемной штамповкой из алюминиевого сплава АК4-1, предназначенного для изготовления деталей, работающих и при повышенных температурах.
Затем проводят предварительную механическую обработку заготовки, заключающуюся в снятии металла с поверхностных нагартованных слоев и в местах, являющихся концентраторами наибольших внутренних напряжений, а также стабилизирующую термообработку. При искусственном старении заготовку выдерживают при температуре (185-195)°С в течение трех часов, затем охлаждают на воздухе.
При наличии технической возможности удлинения производственного цикла лучший технологический эффект дает операция естественного старения длительностью не менее четырнадцати суток.
После чего заготовку подвергают циклической обработке, осуществляющейся в три цикла, включающих чередующиеся операции механической обработки и термообработки.
Первый цикл включает следующие операции: токарную обработку последовательно с двух сторон по контуру детали с сохранением припуска около 5 мм для получистовой токарной обработки, получистовую фрезерную обработку с сохранением припуска до 3-х мм под чистовую обработку, и последующую термообработку искусственным старением, в процессе которой обрабатываемую деталь выдерживают при температуре (185-195)°С в течение трех часов и охлаждают на воздухе.
Второй цикл включает следующие операции: многооперационную токарную обработку с двух сторон по контуру детали с сохранением припуска 2 мм до чистового размера и последующую термообработку - стабилизирующее искусственное старение, в процессе которого обрабатываемую деталь выдерживают при температуре (115-125)°С в течение десяти часов и охлаждают на воздухе.
В процессе третьего цикла заготовку подвергают окончательной (чистовой) механической и слесарной обработке с последующим естественным старением готовой детали в заневоленном состоянии. Для этого основание фиксируют по посадочным отверстиям в приспособлении, имитирующем базовые и крепежные элементы изделия, и выдерживают в таком положении в течение не менее четырнадцати суток на воздухе.
Результаты проведенного эксперимента отражены в таблице, где явно видны преимущества предлагаемого способа в отношении минимизации коробления при изготовлении тонкостенных деталей из алюминиевых деформируемых сплавов.
Таким образом, получение штампованной заготовки, максимально приближенной по форме и габаритам к чистовой детали, с минимальными припусками под механическую обработку; проведение предварительной механической обработки, заключающейся в снятии металла с поверхностных нагартованных слоев и в местах, являющихся концентраторами наибольших внутренних напряжений; а также использование нескольких циклов последующей обработки, включающей механическую обработку со снятием металла в сочетании с термообработкой, включающей операции стабилизирующего или естественного старения, позволяет существенно снизить величину внутренних напряжений, являвшихся главной причиной деформации тонкостенных деталей из алюминиевых деформируемых сплавов после завершения полного цикла их обработки.
| Стадии применения способа | Габаритный размер детали по наружному диаметру, мм | Неплоскостность, мм |
| Размеры детали до использования предлагаемого способа | ⌀1023±3 | 3÷5 |
| Размеры детали, изготовляемой по предлагаемому способу | ⌀1023±0.3 | 0.2÷0.4 |
Claims (4)
1. Способ изготовления тонкостенных деталей из алюминиевых деформируемых сплавов, включающий получение заготовки, предварительную механическую обработку и термообработку, отличающийся тем, что получают штампованную заготовку, максимально приближенную по форме и габаритам к чистовой детали с минимальными припусками под механическую обработку, после чего проводят предварительную механическую обработку путем снятия металла с наружных нагартованных слоев и в местах, являющихся концентраторами наибольших внутренних напряжений, и стабилизирующую термообработку, далее проводят циклическую обработку, включающую операции механической обработки с обеспечением установки и крепления обрабатываемой детали на оснастке без изменения ее кривизны, чередующиеся с операциями стабилизирующей термообработки, после чего проводят окончательную механическую обработку с последующим естественным старением готовой детали в заневоленном состоянии.
2. Способ по п.1, отличающийся тем, что при проведении циклической обработки, по крайней мере, одну из операций термообработки производят стабилизирующим старением при температуре 185-195°С в течение трех часов с последующим охлаждением на воздухе.
3. Способ по п.1, отличающийся тем, что при проведении циклической обработки, по крайней мере, одну из операций термообработки производят стабилизирующим старением при температуре (115-125)°С в течение десяти часов с последующим охлаждением на воздухе.
4. Способ по п.1, отличающийся тем, что при проведении циклической обработки, по крайней мере, одну из операций термообработки производят естественным старением при температуре окружающей среды в течение не менее четырнадцати суток.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2009132836/02A RU2405856C1 (ru) | 2009-08-31 | 2009-08-31 | Способ изготовления тонкостенных деталей из алюминиевых деформируемых сплавов |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2009132836/02A RU2405856C1 (ru) | 2009-08-31 | 2009-08-31 | Способ изготовления тонкостенных деталей из алюминиевых деформируемых сплавов |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| RU2405856C1 true RU2405856C1 (ru) | 2010-12-10 |
Family
ID=46306451
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU2009132836/02A RU2405856C1 (ru) | 2009-08-31 | 2009-08-31 | Способ изготовления тонкостенных деталей из алюминиевых деформируемых сплавов |
Country Status (1)
| Country | Link |
|---|---|
| RU (1) | RU2405856C1 (ru) |
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2469121C1 (ru) * | 2011-07-07 | 2012-12-10 | Открытое акционерное общество "Завод им. В.А. Дегтярева" | Способ изготовления пустотелых изделий |
| RU2487961C2 (ru) * | 2011-10-24 | 2013-07-20 | Открытое акционерное общество "Раменское приборостроительное конструкторское бюро" (ОАО "РПКБ") | Способ закалки листовых заготовок из алюминиевого сплава д16 |
| CN103551816A (zh) * | 2013-11-18 | 2014-02-05 | 沈阳黎明航空发动机(集团)有限责任公司 | 一种控制钛铝合金薄壁机匣加工变形的加工方法 |
| CN107099761A (zh) * | 2017-06-12 | 2017-08-29 | 合肥铭佑高温技术有限公司 | 一种薄壁铝合金零件的热处理方法 |
| CN111230068A (zh) * | 2019-12-31 | 2020-06-05 | 湖北三江航天红阳机电有限公司 | 大型薄壁翼身融合异形舱壳高强铝合金精密铸造成型技术 |
| CN114260403A (zh) * | 2021-12-21 | 2022-04-01 | 中国第二重型机械集团德阳万航模锻有限责任公司 | 盆状铝合金模锻件性能方向均匀性的锻造方法 |
| CN115522147A (zh) * | 2022-08-15 | 2022-12-27 | 成都飞机工业(集团)有限责任公司 | 一种控制铝合金锻件加工变形的毛坯低应力制造方法 |
| CN116604283A (zh) * | 2023-05-24 | 2023-08-18 | 昆山科旭传动部件有限公司 | 薄壁加工方法 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN1736654A (zh) * | 2004-08-19 | 2006-02-22 | 中国北车集团大同电力机车有限责任公司 | 法兰式台阶薄壁长套类锻件的整体随形锻造方法 |
| JP2007075884A (ja) * | 2005-09-16 | 2007-03-29 | Showa Denko Kk | アルミニウム合金製鍛造成形品およびその製造方法および鍛造用金型および鍛造装置およびアルミニウム合金製ローター素材およびアルミニウム合金製ローター |
| RU2315678C2 (ru) * | 2005-11-07 | 2008-01-27 | Бахтерев Сергей Григорьевич | Способ изготовления заготовок для получения полых тонкостенных изделий |
| RU2341585C2 (ru) * | 2002-12-17 | 2008-12-20 | Пешинэ Реналю | Способ изготовления элементов конструкции при помощи механической обработки толстых листов |
| CN101428302A (zh) * | 2008-10-31 | 2009-05-13 | 长安汽车(集团)有限责任公司 | 高强度铝合金锥形薄壁件毛坯挤压成型工艺 |
-
2009
- 2009-08-31 RU RU2009132836/02A patent/RU2405856C1/ru active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2341585C2 (ru) * | 2002-12-17 | 2008-12-20 | Пешинэ Реналю | Способ изготовления элементов конструкции при помощи механической обработки толстых листов |
| CN1736654A (zh) * | 2004-08-19 | 2006-02-22 | 中国北车集团大同电力机车有限责任公司 | 法兰式台阶薄壁长套类锻件的整体随形锻造方法 |
| JP2007075884A (ja) * | 2005-09-16 | 2007-03-29 | Showa Denko Kk | アルミニウム合金製鍛造成形品およびその製造方法および鍛造用金型および鍛造装置およびアルミニウム合金製ローター素材およびアルミニウム合金製ローター |
| RU2315678C2 (ru) * | 2005-11-07 | 2008-01-27 | Бахтерев Сергей Григорьевич | Способ изготовления заготовок для получения полых тонкостенных изделий |
| CN101428302A (zh) * | 2008-10-31 | 2009-05-13 | 长安汽车(集团)有限责任公司 | 高强度铝合金锥形薄壁件毛坯挤压成型工艺 |
Cited By (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2469121C1 (ru) * | 2011-07-07 | 2012-12-10 | Открытое акционерное общество "Завод им. В.А. Дегтярева" | Способ изготовления пустотелых изделий |
| RU2487961C2 (ru) * | 2011-10-24 | 2013-07-20 | Открытое акционерное общество "Раменское приборостроительное конструкторское бюро" (ОАО "РПКБ") | Способ закалки листовых заготовок из алюминиевого сплава д16 |
| CN103551816A (zh) * | 2013-11-18 | 2014-02-05 | 沈阳黎明航空发动机(集团)有限责任公司 | 一种控制钛铝合金薄壁机匣加工变形的加工方法 |
| CN107099761A (zh) * | 2017-06-12 | 2017-08-29 | 合肥铭佑高温技术有限公司 | 一种薄壁铝合金零件的热处理方法 |
| CN111230068A (zh) * | 2019-12-31 | 2020-06-05 | 湖北三江航天红阳机电有限公司 | 大型薄壁翼身融合异形舱壳高强铝合金精密铸造成型技术 |
| CN114260403A (zh) * | 2021-12-21 | 2022-04-01 | 中国第二重型机械集团德阳万航模锻有限责任公司 | 盆状铝合金模锻件性能方向均匀性的锻造方法 |
| CN114260403B (zh) * | 2021-12-21 | 2023-11-28 | 中国第二重型机械集团德阳万航模锻有限责任公司 | 盆状铝合金模锻件性能方向均匀性的锻造方法 |
| CN115522147A (zh) * | 2022-08-15 | 2022-12-27 | 成都飞机工业(集团)有限责任公司 | 一种控制铝合金锻件加工变形的毛坯低应力制造方法 |
| CN115522147B (zh) * | 2022-08-15 | 2023-08-04 | 成都飞机工业(集团)有限责任公司 | 一种控制铝合金锻件加工变形的毛坯低应力制造方法 |
| CN116604283A (zh) * | 2023-05-24 | 2023-08-18 | 昆山科旭传动部件有限公司 | 薄壁加工方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN112207220B (zh) | 一种Ti2AlNb基合金环件的制备工艺 | |
| CN111069499B (zh) | 一种tc18钛合金大型捆绑支座锻件锻造工艺方法 | |
| CN103695817B (zh) | 一种可热处理铝合金同步淬火热成形工艺 | |
| CN108296715B (zh) | 一种采用锻造和增材制造复合成形金属大型构件的方法 | |
| RU2008152793A (ru) | Продукты из алюминиевых сплавов серии аа2000 и способ их производства | |
| EP2659993B1 (en) | Closed-die forging method and method of manufacturing forged article | |
| RU2018118415A (ru) | Гидравлическая часть насоса и способ ее изготовления | |
| CN106148863B (zh) | 铸造铝合金薄壁环形结构件应力消除与尺寸稳定方法 | |
| JP6321670B2 (ja) | タービン翼を製造するための方法及び装置 | |
| CN103240575A (zh) | 一种用于提高薄片环状钛合金齿轮零件加工精度的方法 | |
| US10022769B2 (en) | Method for producing a shaped part from an aluminum alloy sheet | |
| EP3406750B1 (en) | Single-piece extended laminar flow inlet lipskin | |
| US20160108505A1 (en) | Method for producing starting material for cutting | |
| WO2015032051A1 (en) | Methods and apparatus to produce high performance axisymmetric components | |
| NO743863L (ru) | ||
| CN117733049A (zh) | 一种u型钛合金锻件及其制备方法 | |
| RU2583567C1 (ru) | СПОСОБ ПОЛУЧЕНИЯ ОСОБО ТОНКИХ ЛИСТОВ ИЗ ТИТАНОВОГО СПЛАВА Ti-6,5Al-2,5Sn-4Zr-1Nb-0,7Mo-0,15Si | |
| CN106607530B (zh) | 一种大型铝合金非加工面精锻件的锻造方法 | |
| RU2381083C1 (ru) | Способ изготовления лопаточных заготовок | |
| CN114160746A (zh) | 一种高探伤水平tc25/tc25g钛合金饼材的制备方法 | |
| CN106391958A (zh) | Tc4大型钛合金斜筒类模锻件的制造方法 | |
| CN104646578A (zh) | 一种钛合金整体框形件的等温锻造方法 | |
| RU2569605C1 (ru) | Способ получения тонких листов из титанового сплава ti-6,5al-2,5sn-4zr-1nb-0,7mo-0,15si | |
| RU2534909C1 (ru) | СПОСОБ ТЕРМОМЕХАНИЧЕСКОЙ ОБРАБОТКИ ДЛЯ ПОВЫШЕНИЯ ТЕХНОЛОГИЧЕСКОЙ ПЛАСТИЧНОСТИ ОБЪЕМНЫХ ПОЛУФАБРИКАТОВ ИЗ Al-Cu-Mg-Ag СПЛАВОВ | |
| EP3055096A1 (en) | Method and system for diffusion bonded components having internal passages |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PC43 | Official registration of the transfer of the exclusive right without contract for inventions |
Effective date: 20120601 |