RU2441925C2 - Брикет для выплавки чугуна и стали - Google Patents
Брикет для выплавки чугуна и стали Download PDFInfo
- Publication number
- RU2441925C2 RU2441925C2 RU2010112546/02A RU2010112546A RU2441925C2 RU 2441925 C2 RU2441925 C2 RU 2441925C2 RU 2010112546/02 A RU2010112546/02 A RU 2010112546/02A RU 2010112546 A RU2010112546 A RU 2010112546A RU 2441925 C2 RU2441925 C2 RU 2441925C2
- Authority
- RU
- Russia
- Prior art keywords
- mill scale
- briquette
- scale
- oily
- liquid glass
- Prior art date
Links
Images
Landscapes
- Working-Up Tar And Pitch (AREA)
- Manufacture And Refinement Of Metals (AREA)
Abstract
Изобретение относится к черной металлургии, в частности к подготовке шихтовых материалов для выплавки чугуна и стали. Брикет содержит 7,6-49% замасленной прокатной окалины, 50-91,4% чистой прокатной окалины и 1-2% жидкого стекла в качестве связующего. Замасленная окалина содержит до 12% минерального масла. Соотношение замасленной и чистой окалины в зависимости от содержания минерального масла в замасленной окалине составляет от 1:1,02 до 1:12 при содержании масла в брикете не выше 1%. Обеспечивается увеличение прочности брикетов и возможность утилизации прокатной окалины с высоким маслосодержанием. 1 ил., 3 табл.
Description
Изобретение относится к области черной металлургии, конкретно к подготовке материалов для выплавки чугуна и стали. Изобретение обеспечивает увеличение прочностных характеристик брикетов, снижение их стоимости и расширение области утилизации прокатной окалины с высоким маслосодержанием, лежащей в отвалах и в виде маслоокалиносодержащего шлама.
Брикет для выплавки чугуна и стали, состоящий из замасленной прокатной окалины, чистой прокатной окалины и жидкого стекла, отличающийся тем, что замасленная прокатная окалина содержит до 12% минерального масла, причем соотношение замасленной и чистой прокатной окалины в зависимости от содержания минерального масла в замасленной прокатной окалине составляет от 1:1,02 до 1:12 при следующем соотношении компонентов, мас.%:
| Замасленная прокатная окалина | |
| (до 12% минерального масла) | 7,6÷49,0 |
| Чистая прокатная окалина | 50,0÷91,4 |
| Жидкое стекло | 1÷2 |
При этом общее содержание масла в брикете не должно превышать 1%.
Известен брикет для металлургического производства (Пат. РФ №2183679), содержащий окисленный железосодержащий материал, и/или карбюризатор в виде кокса, и/или коксовой пыли, и/или боя графитовых электродов, жидкое стекло, где в качестве окисленного железосодержащего материала используется чистая (без масла) прокатная окалина при следующем содержании компонентов, мас.%:
| Чистая прокатная окалина | 5÷57 |
| Жидкое стекло | 10÷20 |
| Карбюризатор | |
| (кокс, коксовая пыль, бой графитовых электродов) | 20÷30 |
К недостаткам данного изделия можно также отнести низкое содержание железа в брикете, что снижает экономичность процесса выплавки металла. Поскольку при создании брикета используется только чистая прокатная окалина, становится неосуществимой утилизация замасленной окалины в металлургическом процессе. Содержание жидкого стекла является высоким, что приводит к падению прочности брикета вследствие возникновения значительных усадочных напряжений при высыхании. Кроме того, высока стоимость брикета из-за дороговизны жидкого стекла.
Известен брикет для основного сталеплавильного процесса
(А.с. №1401064).
Брикет имеет следующий состав, мас.%:
| Порошкообразный пек | 15-25 |
| Уголь | 5-10 |
| Замасленная прокатная окалина | |
| с содержанием масла 2-4% | Остальное |
Перед брикетированием формовочную смесь нагревают до 170-180°С, а брикетирование ведут с усилием 160-170 кг/см2 при температуре смеси 140-150°С. Недостаток данного брикета - производство его весьма энергоемко из-за нагрева до 170-180°С с целью размягчения каменноугольного пека, сопровождается обильным дымовыделением, что увеличивает экологическую нагрузку. Содержание минерального масла в замасленной прокатной окалине в количестве 2-4% в результате прессования брикета снижается, но до отметки, превышающей 1%, что делает его непригодным для проведения плавки в чугуно- и сталеплавильных металлургических агрегатах (содержание масла в железосодержащей шихте для металлургического переплава не должно превышать 1%). Кроме того, пек в качестве связующего не обеспечивает как достаточной прочности брикета, необходимой при завалке в металлургический агрегат, так и высокотемпературной прочности, т.к. быстро выгорает, приводя к разрушению брикета.
Наиболее близким к заявленному брикету для выплавки чугуна и стали является брикет, изготовляемый по способу брикетирования железосодержащих отходов в виде окалины для плавки (Пат. РФ №2321647). Им является брикет для выплавки чугуна и стали, состоящий из замасленной прокатной окалины, чистой прокатной окалины и жидкого стекла.
Недостатками данного технического решения являются:
- прочностные и механические свойства брикетов низкие;
- большая трудоемкость процесса брикетирования, связанная с его многооперационностью (размол окалины, приготовление известково-силикатной суспензии, перемешивание, гранулирование, сушка, дальнейшая подготовка углеродсодержащего компонента, связующего на основе керамзита и соды, отвердителя на основе жидкого стекла);
- изготовление брикетов очень энергоемко, т.к. предполагает сушку при температуре 200-250°С после гранулирования при операции предварительной подготовки смеси чистой и замасленной прокатной окалины и сушку после прессования при 150°С. Расход жидкого стекла при подготовке замасленной прокатной окалины и изготовлении отверждающего раствора велик. Все это приводит к удорожанию стоимости брикета;
- регулирование маслосодержания в брикете (по техническим нормам не более 1%) при подготовке замасленной прокатной окалины происходит с помощью добавления изготовленной в определенной пропорции известково-силикатной суспензии, использование которой эффективно только при малом, не более 4%, содержании минерального масла в замасленной прокатной окалине;
- низкое содержание окислов железа в брикете, что снижает экономичность процесса выплавки металла.
Техническая задача, решаемая изобретением, заключается в увеличении прочностных характеристик брикетов, снижении стоимости брикета и расширении области утилизации прокатной окалины с высоким маслосодержанием.
Поставленная задача решается за счет того, что в брикете для производства чугуна и стали, состоящем из замасленной прокатной окалины, чистой прокатной окалины и жидкого стекла, согласно изобретению замасленная прокатная окалина содержит минерального масла до 12%, причем соотношение замасленной и чистой прокатной окалины в зависимости от замасленности прокатной окалины составляет от 1:1,02 до 1:12 при следующем соотношении компонентов, мас.%:
| Замасленная прокатная окалина | |
| (до 12% минерального масла) | 7,6÷49,0 |
| Чистая прокатная окалина | 50,0÷91,4 |
| Жидкое стекло | 1÷2 |
Использование замасленной окалины с содержанием минерального масла до 12% позволяет значительно расширить область утилизируемой замасленной окалины, т.е. использовать как исходное сырье железосодержащий шлам из вторичных отстойников прокатных цехов, из отвалов. Использование окалины с большей замасленностью не является целесообразным, поскольку становится невозможной утилизация замасленной окалины из-за слишком малого содержания ее в брикете.
Соблюдение в брикете соотношений между замасленной прокатной окалиной количеством 7,6÷49,0% и чистой прокатной окалиной количеством 50,0-91,4% в пропорции от 1:1,02 до 1:12 позволяет повысить общее содержание в нем железа, что делает процесс выплавки более экономичным, а также регулировать содержание масла в брикете путем соблюдения определенных пропорций при смешивании замасленной и чистой окалины (от 1:1,02 до 1:12). При таком соотношении появляется возможность утилизировать в брикете замасленную прокатную окалину с замасленностью до 12%, не превышая ее общую допустимую норму в брикете в 1%.
Содержание в брикете жидкого стекла в количестве 1-2 мас.%, т.е. значительно меньше, чем используется в составе по прототипу, приводит к увеличению как ударной прочности брикета, так и его высокотемпературной прочности под нагрузкой. Процесс твердения с применением в качестве связки жидкого стекла связан с испарением воды, увеличением степени коллоидности SiO2, его коагуляции, уплотнения и естественной карбонизации, связанной с ускорением гидролиза силиката натрия [Утилизация вторичных материальных ресурсов в металлургии, М., 1994 г.]. Жидкое стекло, действующее в роли пептизатора в период смешивания формовочной смеси, значительно улучшает его распределение между частицами окалины, увеличивается контактная поверхность в общем объеме, что позволяет при затвердевании достигать положительных показателей прочности при малых расходах связующего. Эти процессы позволяют применить для формирования брикета технологически более простой и энергетически незатратный метод холодного брикетирования. Превышение же содержания жидкого стекла свыше 2% ведет к снижению сырой (низкотемпературной) прочности брикета и появлению нежелательного технологического сбоя в виде налипания на пуансоны.
Одновременно при таком количестве жидкого стекла достигаются наивысшие показатели механической прочности брикетов, т.к. обеспечены минимальные толщины клеевых слоев (максимальный ориентационный эффект, минимальные послеусадочные напряжения, мало дефектов) [Елишевич А.Г. Брикетирование полезных ископаемых, Киев, Одесса, 1990].
Брикет по прототипу изготовляли следующим образом. Замасленную прокатную окалину с содержанием 3,5% минерального масла предварительно обрабатывали силикатно-известковым раствором, содержащим известь в количестве 1,0 мас.% на 1 мас.% масла, которую добавляли к водному раствору жидкого стекла плотностью 1150 кг/м3 при их соотношении 1:2. Затем сушили и гранулировали подготовленную замасленную окалину при температуре 250°С. Следующей операцией изготовления брикета было смешивание чистой прокатной окалины и подготовленной замасленной прокатной окалины (70%) с измельченным углеродсодержащим материалом (коксовая пыль, угольные отсевы, бой графитовых электродов - 15%) и связующим (18%) в виде спеченного и измельченного керамзита, пищевой соды, кальцинированной соды, кремнефтористого натрия, наполнителя в виде керамзитовой пыли и жидкого стекла плотностью 1450 кг/м3. После этого смесь брикетировали и сушили при температуре 120°С.
Для изготовления брикетов по предлагаемой технологии использовали замасленную прокатную окалину, взятую из вторичных отстойников прокатных цехов Первоуральского новотрубного завода и из его шламоотвалов. Замасленная прокатная окалина соответствовала свойствам, указанным таблице 1.
| Таблица 1 | ||
| Требования к свойствам брикетируемой окалины | ||
| Наименование показателя | Норма | Метод испытания |
| Размер частиц окалины, мм, не более | 0,5 | ГОСТ 27562 |
| Массовая доля масла, %, не более | 10 | ГОСТ 23581.13 |
| Массовая доля влаги, %, не более | 10 | ГОСТ 23581.1 |
| Массовая доля железа общего, %, не менее | 80 | ГОСТ 23581.18 |
Смешивание замасленной и чистой прокатной окалины производилось в механическом смесителе, куда дозированно подавалось и жидкое стекло (ГОСТ 13078-81). Брикетирование смеси проводили на гидропрессе при следующем режиме:
- усилие прессования - 20-30 т·с,
- выдержка при прессовании - 0,15-0,3 с,
- масса брикета - 150-160 г.
Размер брикетов в виде шайбы с цилиндрическим пояском составлял: диаметр - 50 мм, высота - 30-35 мм. Сушка осуществлялась на воздухе при комнатной температуре в течение 3 суток. Компонентный состав брикетов, изготовленных по известному и по предлагаемому рецепту, приведен в таблице 2.
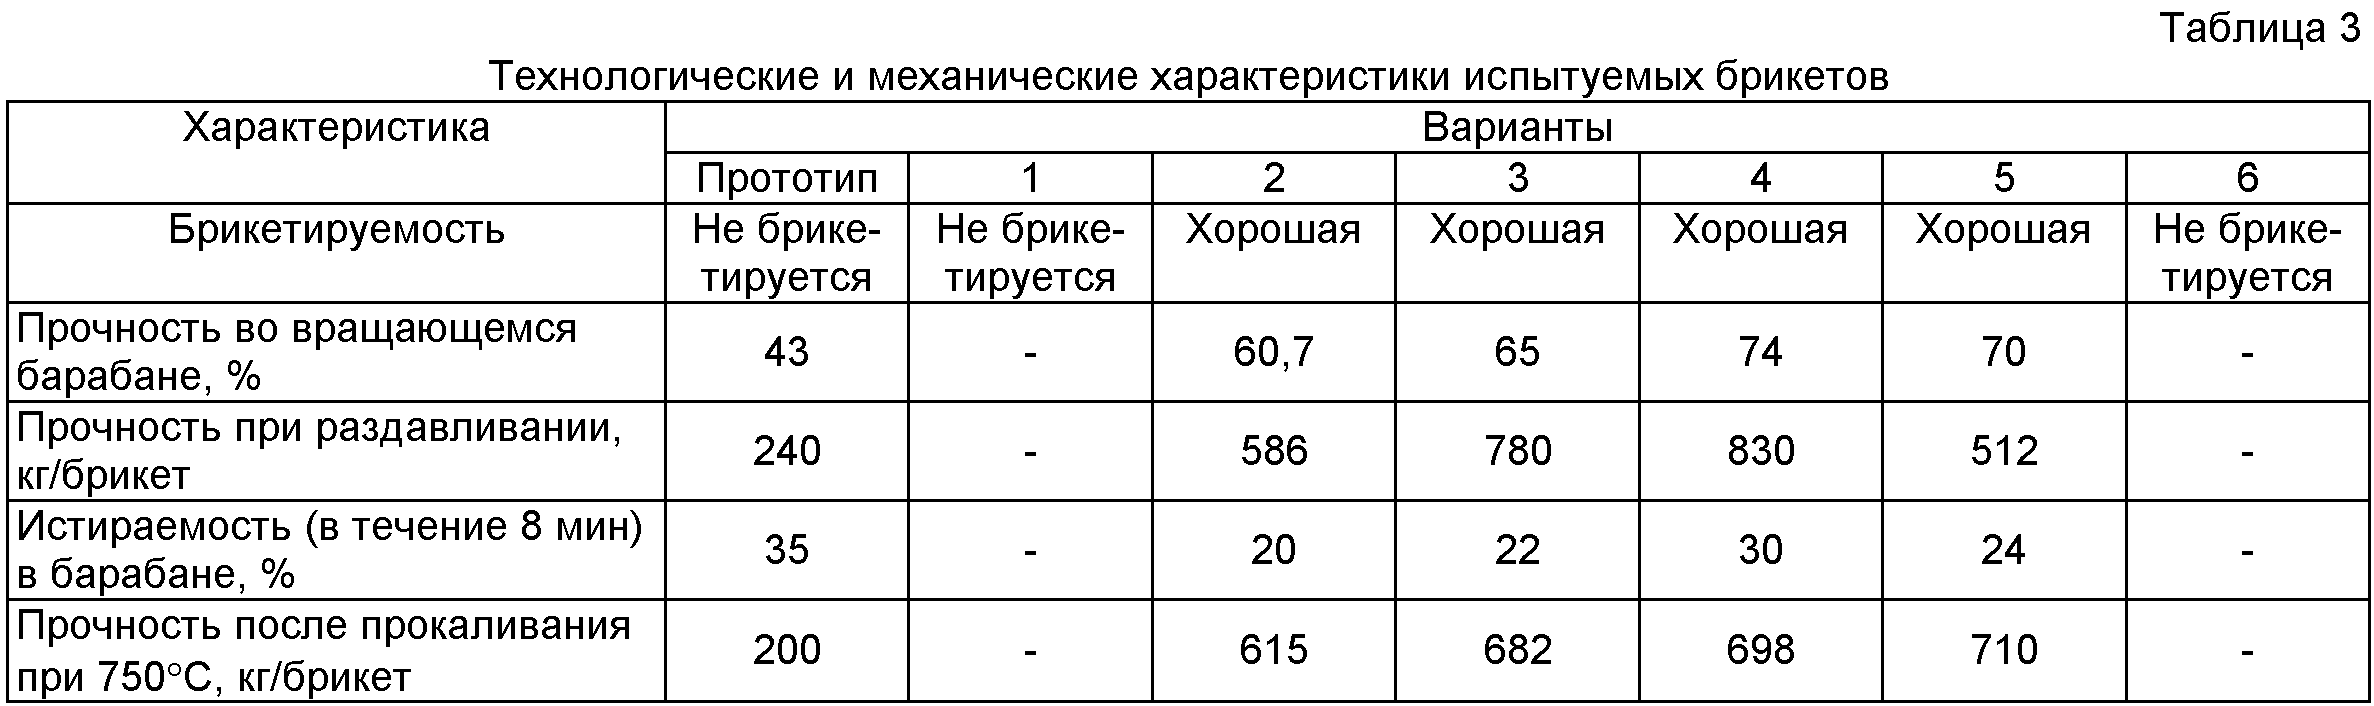
Результаты сравнительных испытаний физико-химических и механических свойств предлагаемых брикетов и брикетов, изготовленных по прототипу, проведенных лабораторно на базе ИТЦ «Челябинский металлургический комбинат», согласно ГОСТ 15137-77 «Руды железные и марганцевые, агломераты и окатыши. Метод определения прочности во вращающемся барабане», ГОСТ 24765-81 «Окатыши железорудные. Метод определения прочности на сжатие», по нормативно-технической документации, утвержденной на предприятии, представлены в таблице 3.
Анализ представленных данных говорит о том, что предлагаемый состав брикета позволяет улучшить по сравнению с прототипом его физико-механические свойства:
- прочность во вращающемся барабане возрастает на 41-72%;
- прочность при раздавливании возрастает в 2,13÷3,45 раза;
- истираемость (в течение 8 мин) в барабане уменьшается на 17÷75%;
- прочность после прокаливания при 800°С увеличивается в 1,59÷1,83 раза.
В случае, когда замасленность прокатной окалины превышает 12%, а соответственно, изменяется и соотношение утилизируемой замасленной прокатной окалины и чистой прокатной окалины в сторону увеличения объема последней, утилизация становится экономически нецелесообразной.
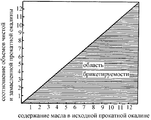
Превышение содержания жидкого стекла свыше 2% приводит к потере брикетируемости смеси. Кроме того, использование предлагаемого состава брикета позволяет применять метод холодного брикетирования при комнатной температуре, что значительно снижает энергозатратность процесса. Рекомендуемые соотношения объемов чистой прокатной окалины и замасленной прокатной окалины в зависимости от содержания масла в последней приведены на чертеже.
| Таблица 2 | |||||||
| Состав испытуемых брикетов | |||||||
| Компоненты Варианты |
Содержание компонентов, мас.% в составе брикета | ||||||
| Прототип | 1 | 2 | 3 | 4 | 5 | 6 | |
| Соотношение объемов замасленной и чистой прокатной окалины | - | 1:13 | 1:12 | 1:8 | 1:5 | 1:1,02 | 2:1 |
| Замасленная прокатная окалина | 30 | 7,1 | 7,6 | 11 | 16,4 | 49,0 | 60 |
| Содержание масла в окалине, % | 3,5 | 14 | 12 | 10 | 5 | 2 | 3 |
| Чистая прокатная окалина | 40 | 92.2 | 91,4 | 87,5 | 81,6 | 50,0 | 30 |
| Углеродсодержащий материал | 18 | - | - | - | - | - | - |
| Связующее | 5 | - | - | - | - | - | - |
| Жидкое стекло | 7,0 | 0,7 | 1 | 1,5 | 2 | 1,5 | 10 |
Claims (1)
- Брикет для выплавки чугуна и стали, состоящий из замасленной прокатной окалины, чистой прокатной окалины и жидкого стекла, отличающийся тем, что замасленная прокатная окалина содержит до 12% минерального масла, причем соотношение замасленной и чистой прокатной окалины в зависимости от содержания минерального масла в замасленной окалине составляет от 1:1,02 до 1:12 при содержании масла в брикете не выше 1%, при следующем соотношении компонентов, мас.%:
Замасленная прокатная окалина 7,6÷49 Чистая прокатная окалина 50÷91,4 Жидкое стекло 1÷2
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2010112546/02A RU2441925C2 (ru) | 2010-03-31 | 2010-03-31 | Брикет для выплавки чугуна и стали |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2010112546/02A RU2441925C2 (ru) | 2010-03-31 | 2010-03-31 | Брикет для выплавки чугуна и стали |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| RU2010112546A RU2010112546A (ru) | 2011-10-10 |
| RU2441925C2 true RU2441925C2 (ru) | 2012-02-10 |
Family
ID=44804662
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU2010112546/02A RU2441925C2 (ru) | 2010-03-31 | 2010-03-31 | Брикет для выплавки чугуна и стали |
Country Status (1)
| Country | Link |
|---|---|
| RU (1) | RU2441925C2 (ru) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2814587C1 (ru) * | 2023-03-22 | 2024-03-01 | Федеральное государственное бюджетное образовательное учреждение высшего образования "Сибирский государственный индустриальный университет", ФГБОУ ВО "СибГИУ" | Способ получения железосодержащих брикетов |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SU1401064A1 (ru) * | 1986-07-02 | 1988-06-07 | Всесоюзный Научно-Исследовательский И Проектный Институт По Очистке Технологических Газов,Сточных Вод И Использованию Вторичных Энергоресурсов Предприятий Черной Металлургии | Брикет дл основного сталеплавильного процесса и способ производства брикета |
| SU1407979A1 (ru) * | 1986-05-13 | 1988-07-07 | Gotovtsev Anatolij A | Шихта дл утилизации замасленной окалины при агломерации |
| DE19520651A1 (de) * | 1995-06-09 | 1996-12-12 | Dieter Dr Ing Fuenders | Verfahren zur Verwertung und Entsorgung von Klär- bzw. Wasserwerksschlämmen |
| RU2086676C1 (ru) * | 1993-06-28 | 1997-08-10 | Институт металлургии Уральского отделения РАН | Способ получения брикетов из металлургического сырья |
| RU2170270C1 (ru) * | 2000-01-20 | 2001-07-10 | Общество с ограниченной ответственностью "Научно-производственное малое предприятие "Интермет-Сервис" | Наполнитель для материала для металлургического производства и способ получения материала для металлургического производства |
| US6451084B1 (en) * | 2000-04-06 | 2002-09-17 | Ernest Q. Petrey, Jr. | Iron oxide waste agglomerates and method of assisting a steel-making operation |
| RU2321647C1 (ru) * | 2006-07-06 | 2008-04-10 | Общество с ограниченной ответственностью Нефтегаз-Сталь Экспертно-научно-внедренческая компания ООО "НЕФТЕГАЗ-СТАЛЬ-ЭНВК" | Способ брикетирования железосодержащих отходов в виде окалины для плавки |
-
2010
- 2010-03-31 RU RU2010112546/02A patent/RU2441925C2/ru not_active IP Right Cessation
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SU1407979A1 (ru) * | 1986-05-13 | 1988-07-07 | Gotovtsev Anatolij A | Шихта дл утилизации замасленной окалины при агломерации |
| SU1401064A1 (ru) * | 1986-07-02 | 1988-06-07 | Всесоюзный Научно-Исследовательский И Проектный Институт По Очистке Технологических Газов,Сточных Вод И Использованию Вторичных Энергоресурсов Предприятий Черной Металлургии | Брикет дл основного сталеплавильного процесса и способ производства брикета |
| RU2086676C1 (ru) * | 1993-06-28 | 1997-08-10 | Институт металлургии Уральского отделения РАН | Способ получения брикетов из металлургического сырья |
| DE19520651A1 (de) * | 1995-06-09 | 1996-12-12 | Dieter Dr Ing Fuenders | Verfahren zur Verwertung und Entsorgung von Klär- bzw. Wasserwerksschlämmen |
| RU2170270C1 (ru) * | 2000-01-20 | 2001-07-10 | Общество с ограниченной ответственностью "Научно-производственное малое предприятие "Интермет-Сервис" | Наполнитель для материала для металлургического производства и способ получения материала для металлургического производства |
| US6451084B1 (en) * | 2000-04-06 | 2002-09-17 | Ernest Q. Petrey, Jr. | Iron oxide waste agglomerates and method of assisting a steel-making operation |
| RU2321647C1 (ru) * | 2006-07-06 | 2008-04-10 | Общество с ограниченной ответственностью Нефтегаз-Сталь Экспертно-научно-внедренческая компания ООО "НЕФТЕГАЗ-СТАЛЬ-ЭНВК" | Способ брикетирования железосодержащих отходов в виде окалины для плавки |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2814587C1 (ru) * | 2023-03-22 | 2024-03-01 | Федеральное государственное бюджетное образовательное учреждение высшего образования "Сибирский государственный индустриальный университет", ФГБОУ ВО "СибГИУ" | Способ получения железосодержащих брикетов |
Also Published As
| Publication number | Publication date |
|---|---|
| RU2010112546A (ru) | 2011-10-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103397128B (zh) | 一种赤泥深度还原提铁及二次尾渣制备胶凝材料的方法 | |
| Kotta et al. | Effect of molasses binder on the physical and mechanical properties of iron ore pellets | |
| CN101270410A (zh) | 一种冷固结球团及其制备方法 | |
| CN103086741A (zh) | 一种硫化铅锌矿浮选尾矿生物陶粒滤料及其制备方法 | |
| CN113683108B (zh) | 一种利用二次铝灰制备铝酸钙产品的方法 | |
| US6921427B2 (en) | Process for cold briquetting and pelletization of ferrous or non-ferrous ores or mineral fines by iron bearing hydraulic mineral binder | |
| EP1579016B1 (en) | Cold briquetting and pelletisation of mineral fines using an iron-bearing hydraulic binder | |
| CN101691621B (zh) | 一种利用碳素除尘灰及铁鳞生产海绵铁的方法 | |
| CN108516857A (zh) | 一种氰化尾渣高强陶粒及其制备方法 | |
| CN114368961B (zh) | 一种铁尾矿陶瓷滤料的制备方法及其新应用 | |
| CN112174470A (zh) | 一种冷轧含油污泥的处理方法 | |
| CN1804057A (zh) | 利用细磨钢渣替代膨润土生产球团矿的方法 | |
| Mao et al. | Preparation process of cold bonded pellets with iron-bearing dust and sludge from steel production process | |
| CN119822862B (zh) | 一种含锡钨尾矿与赤泥协同制备高强轻质陶粒并收锡的方法 | |
| CN115010508A (zh) | 一种铁尾矿和煤矸石制备陶粒生坯的方法 | |
| JPH0123531B2 (ru) | ||
| US20080250980A1 (en) | Agglomerated Stone for Using in Shaft, Corex or Blast Furnaces, Method for Producing Agglomerated Stones and Use of Fine and Superfine Iron Ore Dust | |
| CN112408818A (zh) | 一种铜尾矿及渣土固化剂的制备方法及其应用 | |
| CN1762908A (zh) | 冶金用镁质复合材料 | |
| KR20110108993A (ko) | 제강공정 부산물을 이용한 브리켓 제조방법 및 이로 제조된 브리켓 | |
| RU2653746C1 (ru) | Состав для изготовления формованных изделий из отходов металлургических производств, способ получения состава и способ изготовления формованных изделий | |
| CN101891452A (zh) | 一种利用油泥和煤矸石生产砖的方法 | |
| CN104674001B (zh) | 一种球团矿的高效环保价廉的粘结剂及其制备方法 | |
| US2995438A (en) | Preparation of ores for metallurgical use | |
| CN102602900A (zh) | 一种磷矿粉消化碳化成球的方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| MM4A | The patent is invalid due to non-payment of fees |
Effective date: 20140401 |
|
| NF4A | Reinstatement of patent |
Effective date: 20150320 |
|
| MM4A | The patent is invalid due to non-payment of fees |
Effective date: 20200401 |