RU2682952C2 - Система диагностики цепи и способ диагностики скребковых конвейеров - Google Patents
Система диагностики цепи и способ диагностики скребковых конвейеров Download PDFInfo
- Publication number
- RU2682952C2 RU2682952C2 RU2017146582A RU2017146582A RU2682952C2 RU 2682952 C2 RU2682952 C2 RU 2682952C2 RU 2017146582 A RU2017146582 A RU 2017146582A RU 2017146582 A RU2017146582 A RU 2017146582A RU 2682952 C2 RU2682952 C2 RU 2682952C2
- Authority
- RU
- Russia
- Prior art keywords
- chain
- scraper conveyor
- sprocket
- malfunction
- scraper
- Prior art date
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65G—TRANSPORT OR STORAGE DEVICES, e.g. CONVEYORS FOR LOADING OR TIPPING, SHOP CONVEYOR SYSTEMS OR PNEUMATIC TUBE CONVEYORS
- B65G43/00—Control devices, e.g. for safety, warning or fault-correcting
- B65G43/06—Control devices, e.g. for safety, warning or fault-correcting interrupting the drive in case of driving element breakage; Braking or stopping loose load-carriers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65G—TRANSPORT OR STORAGE DEVICES, e.g. CONVEYORS FOR LOADING OR TIPPING, SHOP CONVEYOR SYSTEMS OR PNEUMATIC TUBE CONVEYORS
- B65G19/00—Conveyors comprising an impeller or a series of impellers carried by an endless traction element and arranged to move articles or materials over a supporting surface or underlying material, e.g. endless scraper conveyors
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65G—TRANSPORT OR STORAGE DEVICES, e.g. CONVEYORS FOR LOADING OR TIPPING, SHOP CONVEYOR SYSTEMS OR PNEUMATIC TUBE CONVEYORS
- B65G43/00—Control devices, e.g. for safety, warning or fault-correcting
- B65G43/02—Control devices, e.g. for safety, warning or fault-correcting detecting dangerous physical condition of load carriers, e.g. for interrupting the drive in the event of overheating
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01L—MEASURING FORCE, STRESS, TORQUE, WORK, MECHANICAL POWER, MECHANICAL EFFICIENCY, OR FLUID PRESSURE
- G01L1/00—Measuring force or stress, in general
- G01L1/20—Measuring force or stress, in general by measuring variations in ohmic resistance of solid materials or of electrically-conductive fluids; by making use of electrokinetic cells, i.e. liquid-containing cells wherein an electrical potential is produced or varied upon the application of stress
- G01L1/22—Measuring force or stress, in general by measuring variations in ohmic resistance of solid materials or of electrically-conductive fluids; by making use of electrokinetic cells, i.e. liquid-containing cells wherein an electrical potential is produced or varied upon the application of stress using resistance strain gauges
- G01L1/2206—Special supports with preselected places to mount the resistance strain gauges; Mounting of supports
- G01L1/2218—Special supports with preselected places to mount the resistance strain gauges; Mounting of supports the supports being of the column type, e.g. cylindric, adapted for measuring a force along a single direction
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01L—MEASURING FORCE, STRESS, TORQUE, WORK, MECHANICAL POWER, MECHANICAL EFFICIENCY, OR FLUID PRESSURE
- G01L1/00—Measuring force or stress, in general
- G01L1/20—Measuring force or stress, in general by measuring variations in ohmic resistance of solid materials or of electrically-conductive fluids; by making use of electrokinetic cells, i.e. liquid-containing cells wherein an electrical potential is produced or varied upon the application of stress
- G01L1/22—Measuring force or stress, in general by measuring variations in ohmic resistance of solid materials or of electrically-conductive fluids; by making use of electrokinetic cells, i.e. liquid-containing cells wherein an electrical potential is produced or varied upon the application of stress using resistance strain gauges
- G01L1/225—Measuring circuits therefor
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01L—MEASURING FORCE, STRESS, TORQUE, WORK, MECHANICAL POWER, MECHANICAL EFFICIENCY, OR FLUID PRESSURE
- G01L1/00—Measuring force or stress, in general
- G01L1/20—Measuring force or stress, in general by measuring variations in ohmic resistance of solid materials or of electrically-conductive fluids; by making use of electrokinetic cells, i.e. liquid-containing cells wherein an electrical potential is produced or varied upon the application of stress
- G01L1/22—Measuring force or stress, in general by measuring variations in ohmic resistance of solid materials or of electrically-conductive fluids; by making use of electrokinetic cells, i.e. liquid-containing cells wherein an electrical potential is produced or varied upon the application of stress using resistance strain gauges
- G01L1/2268—Arrangements for correcting or for compensating unwanted effects
- G01L1/2281—Arrangements for correcting or for compensating unwanted effects for temperature variations
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01L—MEASURING FORCE, STRESS, TORQUE, WORK, MECHANICAL POWER, MECHANICAL EFFICIENCY, OR FLUID PRESSURE
- G01L5/00—Apparatus for, or methods of, measuring force, work, mechanical power, or torque, specially adapted for specific purposes
- G01L5/04—Apparatus for, or methods of, measuring force, work, mechanical power, or torque, specially adapted for specific purposes for measuring tension in flexible members, e.g. ropes, cables, wires, threads, belts or bands
- G01L5/047—Specific indicating or recording arrangements, e.g. for remote indication, for indicating overload or underload
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01L—MEASURING FORCE, STRESS, TORQUE, WORK, MECHANICAL POWER, MECHANICAL EFFICIENCY, OR FLUID PRESSURE
- G01L5/00—Apparatus for, or methods of, measuring force, work, mechanical power, or torque, specially adapted for specific purposes
- G01L5/04—Apparatus for, or methods of, measuring force, work, mechanical power, or torque, specially adapted for specific purposes for measuring tension in flexible members, e.g. ropes, cables, wires, threads, belts or bands
- G01L5/10—Apparatus for, or methods of, measuring force, work, mechanical power, or torque, specially adapted for specific purposes for measuring tension in flexible members, e.g. ropes, cables, wires, threads, belts or bands using electrical means
- G01L5/101—Apparatus for, or methods of, measuring force, work, mechanical power, or torque, specially adapted for specific purposes for measuring tension in flexible members, e.g. ropes, cables, wires, threads, belts or bands using electrical means using sensors inserted into the flexible member
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01M—TESTING STATIC OR DYNAMIC BALANCE OF MACHINES OR STRUCTURES; TESTING OF STRUCTURES OR APPARATUS, NOT OTHERWISE PROVIDED FOR
- G01M13/00—Testing of machine parts
- G01M13/02—Gearings; Transmission mechanisms
- G01M13/023—Power-transmitting endless elements, e.g. belts or chains
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65G—TRANSPORT OR STORAGE DEVICES, e.g. CONVEYORS FOR LOADING OR TIPPING, SHOP CONVEYOR SYSTEMS OR PNEUMATIC TUBE CONVEYORS
- B65G19/00—Conveyors comprising an impeller or a series of impellers carried by an endless traction element and arranged to move articles or materials over a supporting surface or underlying material, e.g. endless scraper conveyors
- B65G19/04—Conveyors comprising an impeller or a series of impellers carried by an endless traction element and arranged to move articles or materials over a supporting surface or underlying material, e.g. endless scraper conveyors for moving bulk material in open troughs or channels
- B65G19/06—Conveyors comprising an impeller or a series of impellers carried by an endless traction element and arranged to move articles or materials over a supporting surface or underlying material, e.g. endless scraper conveyors for moving bulk material in open troughs or channels the impellers being scrapers similar in size and shape to the cross-section of the trough or channel
- B65G19/08—Conveyors comprising an impeller or a series of impellers carried by an endless traction element and arranged to move articles or materials over a supporting surface or underlying material, e.g. endless scraper conveyors for moving bulk material in open troughs or channels the impellers being scrapers similar in size and shape to the cross-section of the trough or channel and attached to a single belt, rope or chain
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65G—TRANSPORT OR STORAGE DEVICES, e.g. CONVEYORS FOR LOADING OR TIPPING, SHOP CONVEYOR SYSTEMS OR PNEUMATIC TUBE CONVEYORS
- B65G19/00—Conveyors comprising an impeller or a series of impellers carried by an endless traction element and arranged to move articles or materials over a supporting surface or underlying material, e.g. endless scraper conveyors
- B65G19/18—Details
- B65G19/22—Impellers, e.g. push-plates, scrapers; Guiding means therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65G—TRANSPORT OR STORAGE DEVICES, e.g. CONVEYORS FOR LOADING OR TIPPING, SHOP CONVEYOR SYSTEMS OR PNEUMATIC TUBE CONVEYORS
- B65G2203/00—Indexing code relating to control or detection of the articles or the load carriers during conveying
- B65G2203/02—Control or detection
- B65G2203/0266—Control or detection relating to the load carrier(s)
- B65G2203/0275—Damage on the load carrier
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65G—TRANSPORT OR STORAGE DEVICES, e.g. CONVEYORS FOR LOADING OR TIPPING, SHOP CONVEYOR SYSTEMS OR PNEUMATIC TUBE CONVEYORS
- B65G23/00—Driving gear for endless conveyors; Belt- or chain-tensioning arrangements
- B65G23/02—Belt- or chain-engaging elements
- B65G23/04—Drums, rollers, or wheels
- B65G23/06—Drums, rollers, or wheels with projections engaging abutments on belts or chains, e.g. sprocket wheels
Landscapes
- Physics & Mathematics (AREA)
- General Physics & Mathematics (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Analytical Chemistry (AREA)
- Control Of Conveyors (AREA)
- Escalators And Moving Walkways (AREA)
Abstract
Данное изобретение представляет собой систему диагностики неисправностей цепных скребковых конвейеров, содержащую розетку тензодатчиков, прикрепленных к верхней торцевой поверхности зубцов звездочки скребкового конвейера. Розетка тензодатчиков соединена с блоком сбора сигналов, закрепленным на валу скребкового конвейера, с помощью экранированного проводника; блок сбора сигналов отправляет собранные сигналы на беспроводное приемное устройство по беспроводному каналу, а беспроводное приемное устройство передает собранные полученные сигналы на промышленный управляющий компьютер через интерфейс USB. Способ диагностики состоит из трех этапов: определение неисправностей сдвига/пропуска цепи, определение обрыва цепи и определение неисправности заедания цепи. Изобретение обеспечивает техническую поддержку всестороннего мониторинга состояния цепи скребкового конвейера путем измерения величины натяжения зубцов звездочки в разных направлениях в режиме реального времени, передачи собранных сигналов на промышленный управляющий компьютер по беспроводной сети и динамическую диагностику неисправностей заедания, смещения, проскальзывания и обрыва цепи скребкового конвейера на основе полученных данных о натяжении. 2 н. и 2 з.п. ф-лы, 2 ил.
Description
Область техники
Изобретение относится к области мониторинга состояния и обеспечения работы скребковых конвейеров, в частности к системе диагностики и способу диагностики цепи скребкового конвейера.
Технологические принципы
Скребковый конвейер является важным производственным и транспортным оборудованием полностью механизированного угольного шахтного комбайна, он играет важную роль при транспортировке угля, обеспечивая опорную точку для движения гидравлического упора и обеспечивая проходной трек угледобывающей машины, надежность его напрямую влияет на безопасную и эффективную работу современной угольной шахты. Цепь скребка - это механизм скребкового конвейера, наиболее подверженный повреждениям. Неисправности цепи скребка составляют примерно 40% от общего количества неисправностей скребкового конвейера. В случае смещения цепи скребкового конвейера скребок становится наклонно, что приводит к повреждению цепи или в тяжелых случаях к повреждению скребкового конвейера. Как только происходит обрыв цепи или другие неисправности, то для технического обслуживания требуется длительное время, что значительно ограничивает эффективность производства крупных китайских угольных шахт.
Натяжение цепи скребкового конвейера в Китае и других странах получают в основном косвенным путем: изменяя давление масляного цилиндра, изменяя цепную подвеску, изменяя мощность и т.д. Когда скребковый конвейер работает, цепь качается, так что трудно точно измерить цепную подвеску. Изменением давления масляного цилиндра можно получить только общее натяжение двух цепей скребкового конвейера и трудно обнаружить неисправности, такие как обрыв цепи. Существующие способы обнаружения состояния скребкового транспортера в основном фокусируются на неисправности обрыва цепи, и не могут отслеживать неисправности, связанные с перекосом, пропусками и заеданием цепи. Например, в патенте на изобретение ZL 201410503491.1, обнаружение неисправности обрыва цепи реализуется путем установки датчика напряжения на поверхности зубца звездочки, контактирующего с цепью. Так как датчик контактирует с цепью и проскальзывает относительно нее, то существует вероятность его истирания и отказа, поэтому сложно обнаружить неисправности, связанные с заеданием, смещением и пропуском цепи. В патенте на изобретение ZL 201110052986.3, неисправность обрыва цепи, вызванная наклоном цепи скребкового конвейера, может быть предсказана и обнаружена с помощью принципа электромагнитной индукции. Результат обнаружения сильно затруднен условиями работы, а неисправности, связанные с заеданием и смещением цепи, не могут быть диагностированы.
Описание изобретения
Данное изобретение направлено на преодоление недостатков существующей технологии, обеспечение системы диагностики и способа диагностики цепи скребкового конвейера и решение проблемы, связанной с трудностями обнаружения в реальном времени неисправностей, связанных с заеданием, обрывом, смещением и пропуском цепи скребкового конвейера.
Для достижения вышеуказанной цели в изобретении используется следующая техническая схема: система диагностики неисправности цепи скребкового конвейера, содержащего вал скребкового конвейера и две звездочки, которые, как двухрядные шестерни, расположены с интервалами на валу скребкового конвейера, на каждой из которых установлена цепь; система диагностики содержит розетку тензодатчиков, закрепленных на верхней торцевой поверхности зубцов звездочки скребкового конвейера, причем розетка тензодатчиков соединена с блоком сбора сигналов, закрепленном на валу скребкового конвейера с помощью экранированного проводника, модуль беспроводной передачи блока сбора сигналов отправляет собранные сигналы на беспроводное приемное устройство по беспроводной линии передачи, а беспроводное приемное устройство передает полученные собранные сигналы на промышленный управляющий компьютер через интерфейс USB.
Розетка тензодатчиков содержит 90°-ый тензодатчик, расположенный параллельно центральной оси звездочек и 0°-ый тензодатчик, расположенный вертикально 90°-му тензодатчику.
Предпочтительно блок сбора сигналов содержит модуль электропитания, который соединен со схемой формирования сигнала, MCU чипом микроконтроллера и модулем беспроводной передачи соответственно, причем MCU чип микроконтроллера подключен к схеме формирования сигнала, модулю хранения и модулю беспроводной передачи соответственно.
Предпочтительно, как 0°-ый тензодатчик, так и 90°-ый тензодатчик являются резистивными с температурной компенсацией.
Способ диагностики неисправности цепи скребкового конвейера, основанный на вышеуказанной диагностической системе, включает три этапа на которых проводят: определение неисправности смещения/пропуска цепи, определение неисправности обрыва и заедания цепи:
для определения неисправности смещения/пропуска цепи: рассчитывают разность  между результатами измерений 90°-ых тензодатчиков на верхних торцевых поверхностях двух зубцов звездочки в одном и том же положении на одной звездочке; если
 , и это верно для множества зубцов звездочки, считается, что скребок наклонен; при наклоне скребка, далее вычисляется разность
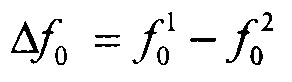 между результатами измерения 0°-ых тензодатчиков на поверхностях верхнего конца двух зубцов звездочки в одном и том же положении на двух звездочках на той же оси вала; если
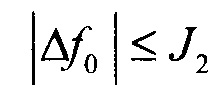 , считается, что происходит неисправность смещения/пропуска цепи;
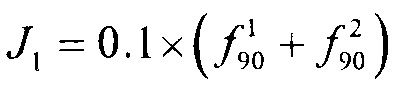 и
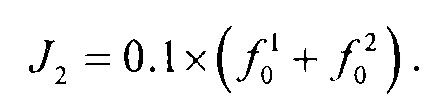
Для определения неисправности обрыва цепи: рассчитывают разность 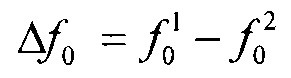 между результатами измерений 0°-ых тензодатчиков на верхних торцевых поверхностях зубцов звездочки в одном и том же положении на обоих звездочках на той же оси вала; если
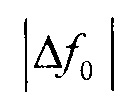 внезапно увеличивается и превышает установленное пороговое значение J3, и это справедливо для множества непрерывных зубцов звездочки, считается, что возникла неисправность обрыва цепи; причем установленное пороговое значение J3 может составлять
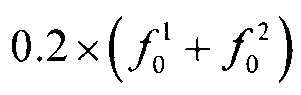 .
определение неисправности заедания цепи: когда результаты измерений 0°-ых тензодатчиков на верхних торцевых поверхностях двух зубцов звездочки в одном и том же положении на обоих звездочках внезапно увеличиваются и превышают установленное пороговое значение J4, если результаты измерения 0°-ых тензодатчиков не имеют периодических и чередующихся изменений, считается, что возникла неисправность заедания цепи; причем установленное пороговое значение J4 не более чем в 1,5 раза превышает результат измерения соответствующего 0°-го тензодатчика в нормальном состоянии.
Преимущество изобретения, заключающееся в том, что транспортировка угля осуществляется с помощью вращающейся звездочки скребкового конвейера, которая приводит в движение цепь, и рабочее состояние цепи непосредственно связано с деформацией звездочки. Например, в случае обрыва цепи разность деформаций двух зубцов звездочки в направлении движения цепи увеличивается; в случае неисправности заедания цепи, деформации двух зубцов звездочки в направлении движения цепи внезапно увеличиваются; в случае неисправности сдвига/пропуска цепи, два зубца звездочки сильно деформируются как в направлении движения цепи, так и в направлении оси вала скребкового конвейера. В соответствии с изобретением на основе вышеприведенного принципа обеспечивается техническая поддержка всестороннего мониторинга состояния цепи скребкового конвейера путем измерения величины деформации в разных направлениях зубцов звездочки в режиме реального времени, передачи собранных сигналов на промышленный управляющий компьютер по беспроводной линии передачи и динамическая диагностика неисправностей заедания, смещения, пропуска и обрыва цепи скребкового конвейера на основе полученных данных о напряжениях.
Краткое описание фигур
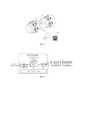
На фиг. 1 показана структурная схема системы согласно изобретению;
На фиг. 2 показана структурная схема блока сбора сигналов согласно изобретению.
Обозначения на фигурах: 1 - розетка тензодатчиков, 2 - экранированный проводник, 3 - блок сбора сигналов, 4 - беспроводное приемное устройство и 5 - промышленный управляющий компьютер.
Конкретная реализация
Изобретение будет дополнительно объяснено в сочетании с прилагаемыми чертежами.
Как показано на фиг. 1 и 2, в системе диагностики повреждения цепи скребкового конвейера согласно изобретению. Скребковый конвейер, содержащий вал скребкового конвейера и две звездочки, которые, как двухрядные шестерни, расположены с интервалами на валу скребкового конвейера на каждой из которых установлена цепь; система диагностики содержит розетку тензодатчиков 1, прикрепленных к верхней торцевой поверхности зубцов звездочки скребкового конвейера, причем розетка тензодатчиков 1 соединена с блоком 3 сбора сигналов, закрепленного на валу скребкового конвейера экранированным проводником 2, модуль беспроводной передачи блока сбора сигналов 3 отправляет собранный сигнал на беспроводное приемное устройство 4 по беспроводной линии передачи, а беспроводное приемное устройство 4 передает полученный собранный сигнал, на промышленный управляющий компьютер 5 через интерфейс USB.
Розетка тензодатчиков содержит 90°-ый тензодатчик, расположенный параллельно центральной оси звездочек и 0°-ый тензодатчик, расположенный вертикально 90°-му тензодатчику. Как 0°-ый тензодатчик так и 90°-ый тензодатчик являются резистивными с температурной компенсацией. 0°-ый тензодатчик измеряет деформацию зубцов звездочки в направлении движения цепи; а 90°-ый тензодатчик измеряет деформацию зубцов звездочки в направлении, вертикальном по направлению движения цепи.
Блок 3 сбора сигналов содержит модуль электропитания, который соединен со схемой формирования сигнала, MCU чипом микроконтроллера и модулем беспроводной передачи соответственно, причем MCU чип микроконтроллера подключен к схеме формирования сигнала, модулю хранения и модулю беспроводной линии передачи, соответственно.
Способ диагностики неисправности цепи скребкового конвейера, основанный на вышеуказанной диагностической системе, состоит из трех этапов на которых проводят: определение неисправности смещения/пропуска цепи, определение неисправности обрыва цепи и определение неисправности заедания цепи:
Определение неисправность смещения/пропуска цепи: во время нормальной работы натяжения обоих цепей скребкового конвейера в основном одинаковы, и деформация верхних торцевых поверхностей двух зубцов звездочки в одном и том же положении на одной и той же звездочке в направлении, вертикальном по отношению к цепи одинаковы; рассчитывается разность 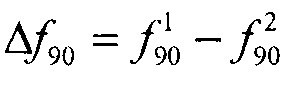 между результатами измерений 90°-ых тензодатчиков на верхних торцевых поверхностях двух зубцов звездочки в одном и том же положении на одной звездочке; если
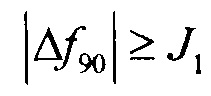 и это верно для множества зубцов звездочки, то считается, что скребок наклонен; если скребок наклонен, далее вычисляется разность
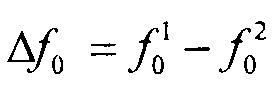 между результатами измерений 0°-ых тензодатчиков на верхних торцевых поверхностях двух зубцов звездочки в одном и том же положении на двух звездочках на одной и той же оси вала; если
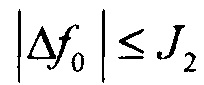 , то считается, что произошел обрыв/пропуск цепи;
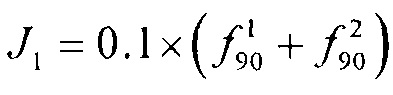
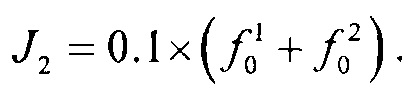
Определение неисправности обрыва цепи: в случае обрыва цепи деформация зуба звездочки при обрыве цепи внезапно уменьшается, а деформация зуба звездочки, у не оборванной цепи внезапно возрастает разность 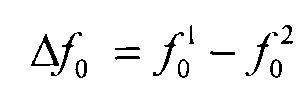 между результатами измерений 0°-ых тензодатчиков на верхних торцевых поверхностях зубцов звездочки в одном и том же положении на двух звездочках на той же оси вала; если
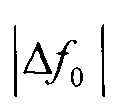 внезапно увеличивается и превышает установленное пороговое значение J3, и это справедливо для множества непрерывных зубцов звездочки, считается, что возникла неисправность обрыва цепи; пороговое значение J3 может составлять
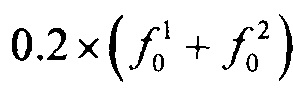
Определение неисправности заедания цепи: в случае неисправности заедания цепи напряжение обоих цепей внезапно увеличивается, и не происходит последовательного периодического чередующегося изменения; когда результаты измерений 0°-ых тензодатчиков на верхних торцевых поверхностях двух зубцов звездочки в одном и том же положении на двух звездочках одновременно увеличиваются и превышают установленное пороговое значение J4, если результаты измерения 0°-ых тензодатчиков не имеют периодических и чередующихся изменений, считается, что произошла неисправность заедания цепи; причем установленное пороговое значение J4 не более чем в 1,5 раза превышает результат измерения соответствующего 0°-го тензодатчика в нормальном состоянии.
Вышеприведенное описание является предпочтительным вариантом осуществления изобретения. Следует отметить, что специалистом в этой технической области могут быть сделаны многочисленные улучшения и модификации без отхода от принципа изобретения, которые также следует рассматривать как подпадающие под объем защиты изобретения.
Claims (7)
1. Система диагностики неисправности цепи скребкового конвейера, содержащего вал скребкового конвейера и две звездочки, которые представляют собой двухрядные шестерни, расположенные с интервалами на валу скребкового конвейера, на каждой из которых установлена цепь, отличающаяся тем, что эта система диагностики содержит розетку (1) тензодатчиков, закрепленных на верхней торцевой поверхности зубцов звездочки скребкового конвейера, причем розетка (1) тензодатчиков соединена с блоком сбора сигналов (3), закрепленным на валу скребкового конвейера с помощью экранированного проводника (2), модуль беспроводной передачи блока сбора сигналов (3) отправляет собранные сигналы в беспроводное приемное устройство (4) через беспроводную линию передачи, а беспроводное приемное устройство (4) передает полученные собранные сигналы промышленному управляющему компьютеру (5) через интерфейс USB; причем розетка тензодатчиков содержит 90°-ый тензодатчик, расположенный параллельно центральной оси звездочек, и 0°-ый тензодатчик, расположенный вертикально 90°-му тензодатчику.
2. Система диагностики неисправности цепи скребкового конвейера по п. 1, отличающаяся тем, что блок (3) сбора сигналов содержит модуль электропитания, который соединен со схемой формирования сигнала, MCU чипом микроконтроллера и модулем беспроводной передачи соответственно, в котором MCU чип микроконтроллера подключен к схеме формирования сигнала, модулю хранения и модулю беспроводной передачи соответственно.
3. Система диагностики неисправности цепи скребкового конвейера по п. 1, отличающаяся тем, что как 0°-ый тензодатчик, так и 90°-ый тензодатчик представляют собой резистивные тензодатчики с температурной компенсацией.
4. Способ диагностики цепной неисправности скребкового конвейера на основе системы диагностики по п. 1, отличающийся тем, что способ состоит из трех этапов: определение неисправности смещения/пропуска цепи, определение неисправности обрыва цепи и определение неисправности заедания цепи, на которых проводят:
определение смещения/пропуска цепи: рассчитывается разность 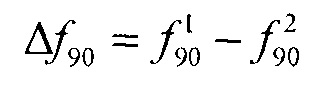 между результатами измерений 90°-ых тензодатчиков на верхних торцевых поверхностях двух зубцов звездочки в одном и том же положении на одной звездочке; если
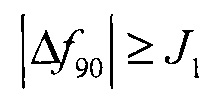 , и условие верно для множества зубцов звездочки, считается, что скребок наклонен; если скребок наклонен, то далее вычисляется разность
 между результатами измерения 0°-ых тензодатчиков на верхних торцевых поверхностях обоих зубцов звездочки в одном и том же положении на обеих звездочках на той же оси вала; если
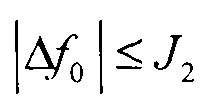 , считается, что возникает неисправность смещения/пропуска цепи; если
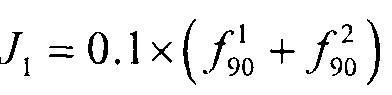 и
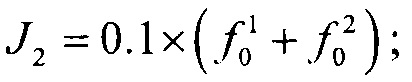
определение неисправности обрыва цепи: определяется разница 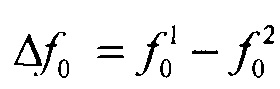 между результатами измерений 0°-ых тензодатчиков на верхних торцевых поверхностях зубцов звездочки в одном и том же положении на обеих звездочках на той же оси вала; если
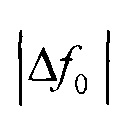 внезапно увеличивается и превышает установленное пороговое значение J3, причем это справедливо для множества непрерывных зубцов звездочки, считается, что возникает неисправность обрыва цепи; причем установленное пороговое значение J3 может составлять
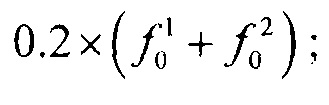
определение неисправности заедания цепи: если результаты измерений 0°-ых тензодатчиков на верхних торцевых поверхностях двух зубцов звездочки в одном и том же положении на двух звездочках внезапно увеличиваются и превышают установленное пороговое значение J4 и если результаты измерения 0°-ых тензодатчиков не имеют периодических и чередующихся изменений, считается, что возникает неисправность заедания цепи; причем установленное пороговое значение J4 в 1,5 раза превышает результат измерения соответствующего 0°-ого тензодатчика в нормальном состоянии.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201610327486.9A CN105858126B (zh) | 2016-05-17 | 2016-05-17 | 一种刮板输送机链条故障诊断系统及方法 |
| CN2016103274869 | 2016-05-17 | ||
| PCT/CN2016/108843 WO2017197874A1 (zh) | 2016-05-17 | 2016-12-07 | 一种刮板输送机链条故障诊断系统及方法 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| RU2017146582A RU2017146582A (ru) | 2018-04-17 |
| RU2017146582A3 RU2017146582A3 (ru) | 2018-10-11 |
| RU2682952C2 true RU2682952C2 (ru) | 2019-03-22 |
Family
ID=56634375
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU2017146582A RU2682952C2 (ru) | 2016-05-17 | 2016-12-07 | Система диагностики цепи и способ диагностики скребковых конвейеров |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US10065804B1 (ru) |
| CN (1) | CN105858126B (ru) |
| AU (1) | AU2016401399B2 (ru) |
| RU (1) | RU2682952C2 (ru) |
| WO (1) | WO2017197874A1 (ru) |
Families Citing this family (22)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105858126B (zh) | 2016-05-17 | 2018-04-24 | 中国矿业大学 | 一种刮板输送机链条故障诊断系统及方法 |
| CN106404388B (zh) * | 2016-09-13 | 2018-10-19 | 西安科技大学 | 一种刮板输送机飘链故障诊断方法 |
| CN107777288B (zh) * | 2017-11-06 | 2019-10-01 | 中国矿业大学 | 一种刮板输送机断链实时监测系统及监测方法 |
| DE202018100962U1 (de) * | 2018-02-21 | 2018-03-02 | Igus Gmbh | Überwachungssystem für Energieführungsketten |
| CN109051624B (zh) * | 2018-09-20 | 2024-02-02 | 宁夏天地奔牛实业集团有限公司 | 矿用刮板输送机断链监测信号采集处理系统 |
| CN109720812B (zh) * | 2018-12-10 | 2024-02-02 | 宁夏天地奔牛实业集团有限公司 | 配仓刮板机槽箱内物料状态监控系统 |
| CN109516127B (zh) * | 2018-12-10 | 2024-02-02 | 宁夏天地奔牛实业集团有限公司 | 配仓刮板输送机用刮板链组件断裂及失速监控系统 |
| CN110243589B (zh) * | 2019-06-13 | 2021-03-05 | 北京天地龙跃科技有限公司 | 刮板减速机模糊故障诊断方法及系统 |
| CN111965246B (zh) * | 2020-08-11 | 2023-10-31 | 太原理工大学 | 一种基于多信息融合的刮板机故障检测方法及其检测系统 |
| CN112124898A (zh) * | 2020-09-23 | 2020-12-25 | 江西华欣机械制造有限公司 | 一种输送机的在线监测系统与方法 |
| CN114608448B (zh) * | 2020-12-09 | 2023-06-23 | 广东工业大学 | 一种基于透明土的断层错动对已建成隧道影响的试验装置 |
| WO2022188283A1 (zh) * | 2021-03-08 | 2022-09-15 | 中国矿业大学 | 一种基于扭簧透光量测量的刮板链条监测系统及方法 |
| CN113418640A (zh) * | 2021-05-07 | 2021-09-21 | 武汉理工大学 | 一种极地船舶锚绞机滚筒应力检测装置及应力检测方法 |
| CN113627461A (zh) * | 2021-06-21 | 2021-11-09 | 江苏省镔鑫钢铁集团有限公司 | 一种基于pso-bp算法的带式输送机故障诊断方法、装置及设备 |
| CN113465917A (zh) * | 2021-08-10 | 2021-10-01 | 山西精工天佑煤矿机械制造有限公司 | 一种用于刮板运输机链轮组件模拟工况实验设备 |
| CN114212483B (zh) * | 2022-01-04 | 2024-04-12 | 精英数智科技股份有限公司 | 一种基于cv算法的刮板输送机部件故障识别方法及装置 |
| CN114560256A (zh) * | 2022-02-28 | 2022-05-31 | 国能神东煤炭集团有限责任公司 | 一种刮板输送机故障检测方法、系统及存储介质 |
| CN115838064A (zh) * | 2022-11-15 | 2023-03-24 | 西安交通大学 | 一种刮板机状态监测系统及方法 |
| CN116424802B (zh) * | 2023-01-19 | 2023-10-20 | 陕西朗浩传动技术有限公司 | 刮板输送机链条工况监测系统及监控方法 |
| CN116620791B (zh) * | 2023-04-11 | 2025-08-29 | 中国矿业大学 | 一种刮板输送机跳链保护系统及保护方法 |
| CN116803867A (zh) * | 2023-07-14 | 2023-09-26 | 中煤张家口煤矿机械有限责任公司 | 一种矿用刮板输送机断链监测系统及监测方法 |
| CN119527811B (zh) * | 2025-01-10 | 2025-10-28 | 中国矿业大学 | 重型刮板输送机链张力自调节系统的控制方法 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2529095C2 (ru) * | 2009-04-28 | 2014-09-27 | Джой ММ Делавэр, Инк. | Конвейерное устройство |
| CN104229427A (zh) * | 2014-09-26 | 2014-12-24 | 中国矿业大学 | 一种刮板输送机断链检测方法 |
| CN105480671A (zh) * | 2016-01-14 | 2016-04-13 | 中国包装和食品机械有限公司 | 一种多条输送链同步控制系统及其控制方法 |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1512556A (en) * | 1975-10-28 | 1978-06-01 | Coal Ind | Method of and apparatus for sensing strain in strained members |
| GB2077212B (en) * | 1980-06-07 | 1984-03-28 | Rich Roy Services Inc | Conveyors for mine workings |
| US4646912A (en) | 1981-12-17 | 1987-03-03 | The B. F. Goodrich Company | Rip detector system |
| DE20108994U1 (de) * | 2001-05-30 | 2001-12-06 | DBT Deutsche Bergbau-Technik GmbH, 44534 Lünen | Antriebssystem für Mittel- oder Doppelmittelkettenkratzförderer |
| US8636140B2 (en) * | 2010-04-26 | 2014-01-28 | Joy Mm Delaware, Inc. | Chain tension sensor |
| CN102180341B (zh) | 2011-03-03 | 2012-11-28 | 太原理工大学 | 一种刮板输送机刮板状态检测装置 |
| CN103434816B (zh) * | 2013-08-07 | 2015-12-23 | 太原理工大学 | 刮板输送机链条状态监控及保护系统 |
| CN105173616B (zh) * | 2015-09-06 | 2017-08-25 | 中国矿业大学 | 一种刮板输送机链条断裂检测系统及方法 |
| CN105858126B (zh) * | 2016-05-17 | 2018-04-24 | 中国矿业大学 | 一种刮板输送机链条故障诊断系统及方法 |
-
2016
- 2016-05-17 CN CN201610327486.9A patent/CN105858126B/zh active Active
- 2016-12-07 RU RU2017146582A patent/RU2682952C2/ru active
- 2016-12-07 US US15/571,045 patent/US10065804B1/en active Active
- 2016-12-07 AU AU2016401399A patent/AU2016401399B2/en not_active Ceased
- 2016-12-07 WO PCT/CN2016/108843 patent/WO2017197874A1/zh not_active Ceased
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2529095C2 (ru) * | 2009-04-28 | 2014-09-27 | Джой ММ Делавэр, Инк. | Конвейерное устройство |
| CN104229427A (zh) * | 2014-09-26 | 2014-12-24 | 中国矿业大学 | 一种刮板输送机断链检测方法 |
| CN105480671A (zh) * | 2016-01-14 | 2016-04-13 | 中国包装和食品机械有限公司 | 一种多条输送链同步控制系统及其控制方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| AU2016401399A1 (en) | 2017-12-07 |
| US20180229941A1 (en) | 2018-08-16 |
| RU2017146582A (ru) | 2018-04-17 |
| AU2016401399B2 (en) | 2018-07-12 |
| RU2017146582A3 (ru) | 2018-10-11 |
| WO2017197874A1 (zh) | 2017-11-23 |
| US10065804B1 (en) | 2018-09-04 |
| CN105858126B (zh) | 2018-04-24 |
| CN105858126A (zh) | 2016-08-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US10065804B1 (en) | Chain fault diagnosis system and method for scraper conveyor | |
| CN104229427B (zh) | 一种刮板输送机断链检测方法 | |
| CN105800278B (zh) | 一种带式输送机的故障诊断系统及方法 | |
| CN105692118B (zh) | 一种矿井带式输送机故障监测预警系统及方法 | |
| RU2738830C1 (ru) | Устройство для контроля расположения и пространственного положения выдвижного штока гидравлической стойки в комплексно-механизированном очистном забое и способ его применения | |
| CN105865352B (zh) | 一种刮板输送机链轮轮齿磨损监测装置和方法 | |
| AU2019433040B2 (en) | Frictional force monitoring system for middle troughs of scraper conveyor | |
| WO2017031895A1 (zh) | 刮板输送机哑铃销断裂检测系统及方法 | |
| RU2736733C1 (ru) | Способ обнаружения и встроенное устройство, предназначенное для определения угла поворота скребка скребкового конвейера | |
| CN112623631A (zh) | 一种刮板运输机链条寿命预测及断链位置判别方法 | |
| WO2020211381A1 (zh) | 一种刮板输送机链条张力监测系统及方法 | |
| CN110304420A (zh) | 一种成套刮板输送设备远程故障分析及评估系统 | |
| MXPA06013738A (es) | Patin para aparato de explotacion minera. | |
| CN106829391A (zh) | 一种刮板输送机载荷监测装置及链条张力估算方法 | |
| CN104118709A (zh) | 皮带撕裂图像识别系统 | |
| CN116573340A (zh) | 基于刮板机机尾链条摆动量的链条张紧力调整装置及方法 | |
| CN113233131B (zh) | 一种基于扭簧透光量测量的刮板链条监测系统及方法 | |
| CN104176462B (zh) | 一种用于检测刮板输送机上的圆环链张力的方法 | |
| JP5318610B2 (ja) | コンベヤベルト及びガイドローラの不良判定システム | |
| CN203259853U (zh) | 一种煤炭分选机输送链综合监控装置 | |
| US11807465B2 (en) | System for monitoring scarper chain based on measurement on transmittance of torsion spring and method thereof | |
| CN209506898U (zh) | 一种刮板输送机圆环链链条断链故障诊断系统 | |
| RU2785610C1 (ru) | Система мониторинга скребковой цепи на основании измерения светопропускания торсионной пружины и способ ее применения | |
| CN108657730A (zh) | 一种用于带式输送机实时断带监测的装置及方法 | |
| CN121521319A (zh) | 刮板输送机的链传动张力检测装置及方法 |