RU2784309C1 - Способ штамповки гаечных ключей - Google Patents
Способ штамповки гаечных ключей Download PDFInfo
- Publication number
- RU2784309C1 RU2784309C1 RU2021136354A RU2021136354A RU2784309C1 RU 2784309 C1 RU2784309 C1 RU 2784309C1 RU 2021136354 A RU2021136354 A RU 2021136354A RU 2021136354 A RU2021136354 A RU 2021136354A RU 2784309 C1 RU2784309 C1 RU 2784309C1
- Authority
- RU
- Russia
- Prior art keywords
- forging
- stamp
- stamping
- blank
- hammer
- Prior art date
Links
- 238000000034 method Methods 0.000 title claims description 11
- 238000005242 forging Methods 0.000 claims abstract description 29
- 230000000737 periodic effect Effects 0.000 claims abstract description 9
- 229910052799 carbon Inorganic materials 0.000 claims description 12
- 238000004080 punching Methods 0.000 claims description 8
- 238000009966 trimming Methods 0.000 claims description 7
- 238000010586 diagram Methods 0.000 claims description 4
- 238000010438 heat treatment Methods 0.000 claims description 4
- 230000009466 transformation Effects 0.000 claims description 4
- 239000000463 material Substances 0.000 claims description 3
- 238000005520 cutting process Methods 0.000 abstract description 5
- 230000008719 thickening Effects 0.000 abstract description 5
- 238000011089 mechanical engineering Methods 0.000 abstract description 4
- 229910000831 Steel Inorganic materials 0.000 abstract description 2
- 239000010959 steel Substances 0.000 abstract description 2
- 230000000694 effects Effects 0.000 abstract 1
- 239000000126 substance Substances 0.000 abstract 1
- 238000004519 manufacturing process Methods 0.000 description 5
- 238000005516 engineering process Methods 0.000 description 3
- 229910052751 metal Inorganic materials 0.000 description 3
- 239000002184 metal Substances 0.000 description 3
- 230000015572 biosynthetic process Effects 0.000 description 2
- 238000007493 shaping process Methods 0.000 description 2
- 239000000956 alloy Substances 0.000 description 1
- 229910045601 alloy Inorganic materials 0.000 description 1
- 238000004458 analytical method Methods 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 238000005096 rolling process Methods 0.000 description 1
- 230000035939 shock Effects 0.000 description 1
- 230000002195 synergetic effect Effects 0.000 description 1
Images
Abstract
Изобретение относится к машиностроению и может быть использовано при горячей пластической обработке удлиненных в плане стальных поковок на молоте горизонтальной компоновки (импакторе). Вырубкой получают заготовку с утолщениями на концах под головки ключа. Смежные заготовки соединяют утолщениями с получением общего участка, в середине которого пробивают отверстие удлиненной формы под зевы смежных ключей. Полученную заготовку сначала нагревают в проходном индукторе до температуры горячей штамповки, а затем подают с необходимым шагом на молот с горизонтальным расположением ударных масс. С помощью штампа деформируют за один удар участок периодического профиля, приходящийся на одну поковку. Отштампованную поковку гаечного ключа при соударении половин штампа отделяют от профильной заготовки в отрубном ручье, расположенном соосно со штамповочным ручьем. В результате обеспечиваются снижение нагрузок на молотовый штамп, транспортировка заготовки на этапах обработки и позиционирование в месте соударения подвижных масс импактора для формоизменения деформируемого участка плоской заготовки в штампе за один удар. 3 ил.
Description
Изобретение относится к машиностроению, в частности, к области обработки металлов давлением и может быть использовано при горячей пластической обработке удлиненных в плане стальных поковок на молоте горизонтальной компоновки (импакторе).
Традиционной технологией изготовления удлиненных в плане поковок, в том числе гаечных ключей [ГОСТ 2839-80 Глючи гаечные с открытым зевом двухсторонние. Конструкция и размеры. - М.: Госкомстандарт СССР, 1980. - 22 с]является горячая объемная штамповка на молотах вертикальной компоновки[патент РФ №2108188, опубл. 10.04.1998 г.].
К недостаткам известной технологии относится необходимость штамповки в нескольких ручьях: протяжном, формовочном, предварительном, окончательном и отрубном, что снижает производительность, т.к. число ударов, наносимых по заготовке равно или больше количества ручьев молотового штампа.
Известен способ изготовления ключей, включающий предварительное профилирование заготовок с помощью поперечно-клиновой прокатки с их последующей горячей штамповкой [патент РФ №2305610, опубл. 10.09.2007 г.].
Недостатком данного способа является возможность формоизменения профилируемой заготовки только ограниченной длины, кроме того, реализация окончательного формоизменения штамповкой ориентирована на кузнечно-штамповочное оборудование вертикальной компоновки, где штучная заготовка устанавливается и позиционируется в нижней половине штампа, что невозможно осуществить при использовании импактора.
Наиболее близким по технической сущности к предлагаемому изобретению является выбранный в качестве прототипа способ изготовления гаечного ключа [патент JP №2018-65166 А, опубл. 26.04.2018 г.], который осуществляется из штучной полосовой заготовки обжатием ее средней части с последующим набором металла высадкой концевых участков под головки зевов ключа.
Недостатком известного из уровня техники способа, в том числе технической проблемой, является то, что он реализуется только для штучных заготовок.
Задачей изобретения является создание способа штамповки гаечных ключей, включающего получение из полосы заготовки под гаечный ключ с помощью разделительных операций вырубки и пробивки с образованием необходимых участков под рукоятку и зевы гаечного ключа, причем концевые участки плоских профилированных заготовок под ключ стыкуются зевами в виде утолщения, это приводит к изготовлению длинномерной плоской непрерывной заготовки и делает возможным ее транспортировку и позиционирование на позиции штамповки, что, в свою очередь обеспечивает качественную штамповку поковки гаечного ключа.
В основу заявленного изобретения был положен технический результат - снижение нагрузок на молотовой штамп за счет предварительного формоизменения полосы без ее разделения на штучные заготовки, а использование длинномерной непрерывной плоской заготовки обеспечит ее транспортировку на этапах обработки и позиционирование в месте соударения подвижных масс импактора для формоизменения деформируемого участка плоской заготовки в штампе за один удар.
Поставленная задача решается, а заявленный технический результат достигается тем, что в способе штамповки гаечных ключей, включающем вырубку заготовки из листового материала, нагрев заготовки, штамповку и обрезку облоя, заготовку с утолщениями на концах под головки ключа получают вырубкой, при этом смежные заготовки соединяют утолщениями друг к другу, получая общий участок, в середине которого пробивают отверстие удлиненной формы под зевы смежных ключей, при этом получают непрерывную плоскую заготовку периодического профиля, которую сначала нагревают в проходном индукторе до температуры горячей штамповки T1, удовлетворяющей неравенству (G+ΔT1)°C≤T1≤(N-ΔT1)°C, и затем подают с необходимым шагом на молот с горизонтальным расположением ударных масс и с помощью штампа деформируют за один удар участок периодического профиля, приходящийся на одну поковку, при этом отштампованную поковку гаечного ключа при соударении половин штампа отделяют от профильной заготовки в отрубном ручье, расположенном соосно со штамповочным ручьем, затем, в обрезном штампе поштучно удаляют облой при остаточной температуре поковки Т2, удовлетворяющей неравенству (G)°C<T2≤(G+ΔT2)°C, а на заключительном этапе обработки отгибают в противоположные стороны головки с зевами в плоскости ключа на угол 15°, где ΔТ1=142°С; ΔT2=60°С; температуры точек G и N диаграммы «железо-углерод», соответствующие полиморфному превращению α↔γ G=910°C, N=1392°C Изобретение поясняется изображениями:
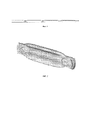
Фиг. 1избраженадлинномерная плоская заготовка, полученная из полосы операциями вырубки и пробивки, в изометрии;
Фиг. 2 - поковка гаечного ключа с облоем, в изометрии;
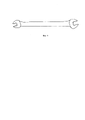
Фиг. 3 - поковка гаечного ключа после обрезки облоя.
Способ штамповки гаечных ключей включает вырубку заготовки из листового материала, нагрев заготовки, штамповку и обрезку облоя. Заготовку с утолщениями на концах под головки ключа получают вырубкой, при этом смежные заготовки соединяют утолщениями друг к другу, получая общий участок, в середине которого пробивают отверстие удлиненной формы под зевы смежных ключей, при этом получают непрерывную плоскую заготовку периодического профиля, которую сначала нагревают в проходном индукторе до температуры горячей штамповки Т1, удовлетворяющей неравенству (G+ΔT1)°C≤T1≤(N-ΔT1)°C, и затем подают с необходимым шагом на молот с горизонтальным расположением ударных масс и с помощью штампа деформируют за один удар участок периодического профиля, приходящийся на одну поковку, при этом отштампованную поковку гаечного ключа при соударении половин штампа отделяют от профильной заготовки в отрубном ручье, расположенном соосно со штамповочным ручьем, затем, в обрезном штампе поштучно удаляют облой при остаточной температуре поковки Т2, удовлетворяющей неравенству (G)°C<T2≤(G+ΔT2)°C, а на заключительном этапе обработки отгибают в противоположные стороны головки с зевами в плоскости ключа на угол 15°, где ΔT1=142°С; ΔT2=60°С; температуры точек G и диаграммы «железо-углерод», соответствующие полиморфному превращению α↔γ G=910°C, N=1392°C.
Пример осуществления способа штамповки гаечных ключей.
Как указано выше в предлагаемом способе штамповки гаечных ключей заготовку с утолщениями на концах под головки ключа получают вырубкой, при этом смежные заготовки соединяют утолщениями друг к другу, получая общий участок, в середине которого пробивают отверстие удлиненной формы под зевы смежных ключей, при этом получают непрерывную плоскую заготовку периодического профиля (фиг.1), которую сначала нагревают в проходном индукторе (на изображениях не показан) до температуры горячей штамповки Т1, удовлетворяющей неравенству (G+ΔT1)°C≤T1≤(N-ΔT1)°C, и затем подают с необходимым шагом на молот с горизонтальным расположением ударных масс и с помощью штампа деформируют за один удар участок периодического профиля, приходящийся на одну поковку, при этом отштампованную поковку гаечного ключа при соударении половин штампа отделяют от профильной заготовки в отрубном ручье, расположенном соосно со штамповочным ручьем, затем, в обрезном штампе поштучно удаляют облой при остаточной температуре поковки Т2, удовлетворяющей неравенству (G)°C<T2≤(G+ΔT2)°C, а на заключительном этапе обработки отгибают в противоположные стороны головки с зевами в плоскости ключа на угол 15°, тем самым получая готовую поковку (фиг.2), где ΔТ1=142°С; ΔТ2=60°С; температуры точек G и N диаграммы «железо-углерод», соответствующие полиморфному превращению α↔γ G=910°C, N=1392°C
Из рассмотренного примера следует, что при соблюдении заявленной в формуле изобретения последовательности обработки и режимов нагрева, получают качественные поковки гаечного ключа, удовлетворяющие условиям эксплуатации, при этом несоблюдение заявленной технологии ведет к возникновению брака.
Таким образом, заявленная совокупность существенных признаков, отраженная в формуле изобретения обеспечивает решение поставленной задачи - возможность транспортировки заготовок при нагреве и подаче на молот с позиционированием в месте соударения подвижных масс импактора для окончательного формоизменения деформируемого участка заготовки за один удар при одновременном снижении нагрузок на ручей молотового штампа.
Анализ заявленного технического решения на соответствие условиям патентоспособности показал, что указанные в формуле признаки являются существенными и взаимосвязаны между собой с образованием устойчивой совокупности необходимых признаков, неизвестной на дату приоритета из уровня техники и достаточной для получения требуемого синергетического (сверхсуммарного) технического результата.
Таким образом, вышеизложенные сведения свидетельствуют о выполнении при использовании заявленного технического решения следующей совокупности условий:
- объект, воплощающий заявленное техническое решение, при его осуществлении относится к машиностроению и предназначен для осуществления процесса обработки давлением металлов и сплавов при изготовлении поковок гаечных ключей;
- для заявленного объекта в том виде, как он охарактеризован в формуле, подтверждена возможность его осуществления с помощью вышеописанных в заявке или известных из уровня техники на дату приоритета средств и методов;
- объект, воплощающий заявленное техническое решение, при его осуществлении способен обеспечить достижение усматриваемого заявителем технического результата.
Следовательно, заявленный объект соответствует критериям патентоспособности «новизна», «изобретательский уровень» и «промышленная применимость» по действующему законодательству.
Claims (1)
- Способ штамповки гаечных ключей, включающий вырубку заготовки из листового материала, нагрев заготовки, штамповку и обрезку облоя, отличающийся тем, что заготовку с утолщениями на концах под головки ключа получают вырубкой, при этом смежные заготовки соединяют утолщениями друг к другу, получая общий участок, в середине которого пробивают отверстие удлиненной формы под зевы смежных ключей, при этом получают непрерывную плоскую заготовку периодического профиля, которую сначала нагревают в проходном индукторе до температуры горячей штамповки T1, удовлетворяющей неравенству (G+ΔT1)°C≤T1≤(N-ΔT1)°C, и затем подают с необходимым шагом на молот с горизонтальным расположением ударных масс и с помощью штампа деформируют за один удар участок периодического профиля, приходящийся на одну поковку, при этом отштампованную поковку гаечного ключа при соударении половин штампа отделяют от профильной заготовки в отрубном ручье, расположенном соосно со штамповочным ручьем, затем в обрезном штампе поштучно удаляют облой при остаточной температуре поковки Т2, удовлетворяющей неравенству (G)°C<T2≤(G+ΔT2)°C, а на заключительном этапе обработки отгибают в противоположные стороны головки с зевами в плоскости ключа на угол 15°, где ΔТ1=142°С; ΔT2=60°С; температуры точек G и N диаграммы «железо-углерод», соответствующие полиморфному превращению α↔γ, G=910°C, N=1392°С.
Publications (1)
| Publication Number | Publication Date |
|---|---|
| RU2784309C1 true RU2784309C1 (ru) | 2022-11-23 |
Family
ID=
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2824551C1 (ru) * | 2023-09-08 | 2024-08-12 | Федеральное государственное бюджетное образовательное учреждение высшего образования "Московский государственный технологический университет "СТАНКИН" (ФГБОУ ВО "МГТУ "СТАНКИН") | Способ профилирования фигурного контура плоскостной заготовки для штамповки гаечного ключа |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SU656733A1 (ru) * | 1975-07-01 | 1979-04-15 | Khubadze Boris | Способ изготовлени гаечного ключа |
| SU1018775A1 (ru) * | 1981-08-07 | 1983-05-23 | Новосибирский Инструментальный Завод | Способ изготовлени плоских поковок с удлиненной осью и устройство дл его осуществлени |
| RU2195383C2 (ru) * | 2000-07-24 | 2002-12-27 | ОАО "Новосибирский инструментальный завод" | Способ изготовления из полосы плоских поковок с удлиненной осью |
| JP2018065166A (ja) * | 2016-10-18 | 2018-04-26 | 明昌 陳 | レンチ製造プロセス |
| US20190176215A1 (en) * | 2017-12-07 | 2019-06-13 | Po-Jung Liao | Method for forming a spanner |
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SU656733A1 (ru) * | 1975-07-01 | 1979-04-15 | Khubadze Boris | Способ изготовлени гаечного ключа |
| SU1018775A1 (ru) * | 1981-08-07 | 1983-05-23 | Новосибирский Инструментальный Завод | Способ изготовлени плоских поковок с удлиненной осью и устройство дл его осуществлени |
| RU2195383C2 (ru) * | 2000-07-24 | 2002-12-27 | ОАО "Новосибирский инструментальный завод" | Способ изготовления из полосы плоских поковок с удлиненной осью |
| JP2018065166A (ja) * | 2016-10-18 | 2018-04-26 | 明昌 陳 | レンチ製造プロセス |
| US20190176215A1 (en) * | 2017-12-07 | 2019-06-13 | Po-Jung Liao | Method for forming a spanner |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2824551C1 (ru) * | 2023-09-08 | 2024-08-12 | Федеральное государственное бюджетное образовательное учреждение высшего образования "Московский государственный технологический университет "СТАНКИН" (ФГБОУ ВО "МГТУ "СТАНКИН") | Способ профилирования фигурного контура плоскостной заготовки для штамповки гаечного ключа |
| RU2827963C1 (ru) * | 2023-09-08 | 2024-10-04 | Федеральное государственное бюджетное образовательное учреждение высшего образования "Московский государственный технологический университет "СТАНКИН" (ФГБОУ ВО "МГТУ "СТАНКИН") | Способ штамповки гаечных ключей |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6384592B2 (ja) | 鍛造クランク軸の製造方法 | |
| RU2781826C1 (ru) | Способ штамповки гаечных ключей | |
| RU2784307C1 (ru) | Способ изготовления гаечных ключей пластическим деформированием | |
| RU2781825C1 (ru) | Способ изготовления гаечных ключей пластическим деформированием | |
| Bhoyar et al. | Manufacturing processes part II: a brief review on forging | |
| RU2484915C1 (ru) | Способ изготовления поковок в виде полусферы с горловиной | |
| RU2680337C1 (ru) | Способ штамповки поковок фланцев воротниковых | |
| CN116618563A (zh) | 一种带有法兰的大型筒形锻件的锻造方法 | |
| RU2827963C1 (ru) | Способ штамповки гаечных ключей | |
| RU2572687C1 (ru) | Способ получения стальных поковок полукорпусов шаровых кранов | |
| RU2304483C2 (ru) | Способ изготовления поковок осей для подвижного состава и устройство для его осуществления | |
| RU2703010C2 (ru) | Способ изготовления полых деталей из трубной заготовки | |
| RU2859801C1 (ru) | Способ горячей объемной штамповки поковок из алюминиевого сплава | |
| RU2859802C1 (ru) | Способ горячей объемной штамповки поковок | |
| JPS63235040A (ja) | 角形頭部をもつボルトの製造方法 | |
| RU2284874C2 (ru) | Способ изготовления поковок | |
| SU1380842A1 (ru) | Способ изготовлени изделий | |
| RU2280528C2 (ru) | Способ изготовления поковок со стержнем | |
| RU2840861C2 (ru) | Способ штамповки стержневых деталей с головкой | |
| RU2283719C2 (ru) | Способ изготовления профильных заготовок для осей подвижного состава | |
| RU2431539C1 (ru) | Способ изготовления крупногабаритных полых поковок | |
| UA128178C2 (uk) | Спосіб виготовлення поковок квадратного поперечного перерізу | |
| KR20130054574A (ko) | 강소성 가공 장치 및 그 방법 | |
| SU1311826A1 (ru) | Способ ковки слитка | |
| RU2362648C2 (ru) | Способ изготовления полых поковок прямоугольного поперечного сечения |