TWI615794B - 經驗產能限制之生產規劃方法 - Google Patents
經驗產能限制之生產規劃方法 Download PDFInfo
- Publication number
- TWI615794B TWI615794B TW106104229A TW106104229A TWI615794B TW I615794 B TWI615794 B TW I615794B TW 106104229 A TW106104229 A TW 106104229A TW 106104229 A TW106104229 A TW 106104229A TW I615794 B TWI615794 B TW I615794B
- Authority
- TW
- Taiwan
- Prior art keywords
- input
- resource
- period
- product
- sum
- Prior art date
Links
Classifications
-
- G—PHYSICS
- G06—COMPUTING OR CALCULATING; COUNTING
- G06Q—INFORMATION AND COMMUNICATION TECHNOLOGY [ICT] SPECIALLY ADAPTED FOR ADMINISTRATIVE, COMMERCIAL, FINANCIAL, MANAGERIAL OR SUPERVISORY PURPOSES; SYSTEMS OR METHODS SPECIALLY ADAPTED FOR ADMINISTRATIVE, COMMERCIAL, FINANCIAL, MANAGERIAL OR SUPERVISORY PURPOSES, NOT OTHERWISE PROVIDED FOR
- G06Q10/00—Administration; Management
- G06Q10/06—Resources, workflows, human or project management; Enterprise or organisation planning; Enterprise or organisation modelling
- G06Q10/063—Operations research, analysis or management
- G06Q10/0631—Resource planning, allocation, distributing or scheduling for enterprises or organisations
- G06Q10/06313—Resource planning in a project environment
-
- G—PHYSICS
- G05—CONTROLLING; REGULATING
- G05B—CONTROL OR REGULATING SYSTEMS IN GENERAL; FUNCTIONAL ELEMENTS OF SUCH SYSTEMS; MONITORING OR TESTING ARRANGEMENTS FOR SUCH SYSTEMS OR ELEMENTS
- G05B19/00—Program-control systems
- G05B19/02—Program-control systems electric
- G05B19/418—Total factory control, i.e. centrally controlling a plurality of machines, e.g. direct or distributed numerical control [DNC], flexible manufacturing systems [FMS], integrated manufacturing systems [IMS] or computer integrated manufacturing [CIM]
- G05B19/41885—Total factory control, i.e. centrally controlling a plurality of machines, e.g. direct or distributed numerical control [DNC], flexible manufacturing systems [FMS], integrated manufacturing systems [IMS] or computer integrated manufacturing [CIM] characterised by modeling, simulation of the manufacturing system
-
- G—PHYSICS
- G06—COMPUTING OR CALCULATING; COUNTING
- G06Q—INFORMATION AND COMMUNICATION TECHNOLOGY [ICT] SPECIALLY ADAPTED FOR ADMINISTRATIVE, COMMERCIAL, FINANCIAL, MANAGERIAL OR SUPERVISORY PURPOSES; SYSTEMS OR METHODS SPECIALLY ADAPTED FOR ADMINISTRATIVE, COMMERCIAL, FINANCIAL, MANAGERIAL OR SUPERVISORY PURPOSES, NOT OTHERWISE PROVIDED FOR
- G06Q10/00—Administration; Management
- G06Q10/06—Resources, workflows, human or project management; Enterprise or organisation planning; Enterprise or organisation modelling
- G06Q10/063—Operations research, analysis or management
- G06Q10/0631—Resource planning, allocation, distributing or scheduling for enterprises or organisations
- G06Q10/06315—Needs-based resource requirements planning or analysis
-
- G—PHYSICS
- G06—COMPUTING OR CALCULATING; COUNTING
- G06Q—INFORMATION AND COMMUNICATION TECHNOLOGY [ICT] SPECIALLY ADAPTED FOR ADMINISTRATIVE, COMMERCIAL, FINANCIAL, MANAGERIAL OR SUPERVISORY PURPOSES; SYSTEMS OR METHODS SPECIALLY ADAPTED FOR ADMINISTRATIVE, COMMERCIAL, FINANCIAL, MANAGERIAL OR SUPERVISORY PURPOSES, NOT OTHERWISE PROVIDED FOR
- G06Q10/00—Administration; Management
- G06Q10/06—Resources, workflows, human or project management; Enterprise or organisation planning; Enterprise or organisation modelling
- G06Q10/063—Operations research, analysis or management
- G06Q10/0633—Workflow analysis
-
- G—PHYSICS
- G06—COMPUTING OR CALCULATING; COUNTING
- G06Q—INFORMATION AND COMMUNICATION TECHNOLOGY [ICT] SPECIALLY ADAPTED FOR ADMINISTRATIVE, COMMERCIAL, FINANCIAL, MANAGERIAL OR SUPERVISORY PURPOSES; SYSTEMS OR METHODS SPECIALLY ADAPTED FOR ADMINISTRATIVE, COMMERCIAL, FINANCIAL, MANAGERIAL OR SUPERVISORY PURPOSES, NOT OTHERWISE PROVIDED FOR
- G06Q10/00—Administration; Management
- G06Q10/08—Logistics, e.g. warehousing, loading or distribution; Inventory or stock management
Landscapes
- Business, Economics & Management (AREA)
- Human Resources & Organizations (AREA)
- Engineering & Computer Science (AREA)
- Economics (AREA)
- Entrepreneurship & Innovation (AREA)
- Strategic Management (AREA)
- General Physics & Mathematics (AREA)
- Physics & Mathematics (AREA)
- Quality & Reliability (AREA)
- Operations Research (AREA)
- Development Economics (AREA)
- Theoretical Computer Science (AREA)
- Tourism & Hospitality (AREA)
- Marketing (AREA)
- General Business, Economics & Management (AREA)
- Educational Administration (AREA)
- Game Theory and Decision Science (AREA)
- Life Sciences & Earth Sciences (AREA)
- Biodiversity & Conservation Biology (AREA)
- Manufacturing & Machinery (AREA)
- General Engineering & Computer Science (AREA)
- Automation & Control Theory (AREA)
- Management, Administration, Business Operations System, And Electronic Commerce (AREA)
Abstract
一種生產規劃方法,用於規劃多種產品的生產並藉由一處理單元來實施,每種產品於生產的過程中會進行多個利用到至少一資源之作業,該方法包含以下步驟:(A)針對每一資源,收集相關於在多個先前時期所有種類之產品於進行不同作業中使用到該同一資源的多個到達量之工作量總和、多個初始在製品工作量總和與多個輸入工作量總和的多個共同構建一曲面的資料點;及(B)針對每一資源,分段地分割該資源所對應之曲面,以獲得一用於表示一到達量之工作量總和變數、一初始在製品工作量總和變數及一輸入工作量總和期望值三者之關係的經驗產能限制模型。
Description
本發明是有關於一種生產規劃方法,特別是指一種用於規劃多種產品之生產的生產規劃方法。
在全球化的發展及整體環境的劇烈競爭下,企業所面臨到的挑戰與日俱增。為了使得獲利最大化,往往必須規劃適當的生產計劃和安全存貨量,才能降低存貨成本及缺貨成本。
由於顧客需求總是難以預測,且產能及設備皆是有限的,因而使得產品生產規劃的困難度大幅地提升,如何發展出一準確度較高的生產規劃方法一直是學界與業界共同努力的目標。
因此,本發明的目的,即在提供一種準確度較高的生產規劃方法。
於是,本發明之生產規劃方法,適用於規劃多種產品的生產,並藉由一處理單元來實施,每種產品於生產的過程中會進行多
個不同之作業,每一作業會利用至少一資源,該生產規劃方法包含以下步驟:(A)針對每一資源,收集相關於在多個先前時期所有種類之產品於進行不同作業中使用到該同一資源的多個到達量之工作量總和、多個初始在製品工作量總和與多個輸入工作量總和的多個資料點,該同一資源所對應之該等資料點共同構建一曲面,且每一資料點對應於該等先前時期中之一者,且由相關於一第一軸向之一對應的到達量之工作量總和、相關於一第二軸向之一對應的初始在製品工作量總和,與相關於一第三軸向之一對應的輸入工作量總和所組成;及(B)針對每一資源,分段地分割該資源所對應之曲面,以獲得一包含I+1個分段平面的經驗產能限制模型,該經驗產能限制模型表示對應該資源之一相關於該第一軸向的到達量之工作量總和變數、一相關於該第二軸向的初始在製品工作量總和變數、及一相關於該第三軸向之輸入工作量總和期望值三者之關係。
本發明的功效在於:藉由該處理單元分段地分割該資源所對應之曲面來獲得一用於表示對應該資源之該到達量之工作量總和變數、該初始在製品工作量總和變數、及該輸入工作量總和期望值三者之關係的經驗產能限制模型,以使得該處理單元可利用該經驗產能限制模型根據該到達量之工作量總和變數及初始在製品
工作量總和變數,估計出該輸入工作量總和期望值,藉由綜合且同時地考量該到達量之工作量總和變數及初始在製品工作量總和變數,可估計出準確度較高的該輸入工作量總和期望值。
11~16‧‧‧步驟
121~122‧‧‧子步驟
本發明的其他的特徵及功效,將於參照圖式的實施方式中清楚地呈現,其中:圖1是一流程圖,說明本發明生產規劃方法的實施例;圖2是一示意圖,示例出本發明生產規劃方法所獲得之一經驗產能限制模型的4個分段平面;及圖3是一流程圖,說明本實施例之獲得該經驗產能限制模型的細部流程。
參閱圖1,本發明生產規劃方法的實施例,適用於規劃多種產品,如半導體的生產,並藉由一處理單元(圖未示)來實施,每種產品於生產的過程中會進行多個不同之作業(operation),每一作業會利用至少一資源。
在本實施例中,該處理單元可為如包含於電腦或伺服器等中具有運算能力的處理器,可將本發明生產規劃方法之步驟以一
軟體形式如生產規劃程式來實現,並由該處理單元執行該生產規劃程式以實施本發明生產規劃方法。然而,在本發明之其他實施例中,該處理單元亦可為一用以實施本發明生產規劃方法的電子晶片,但不限於此。
本發明生產規劃方法的實施例包含以下步驟。
在步驟11中,針對每一資源k,該處理單元收集相關於在多個先前時期所有種類之產品進行不同作業中使用到該同一資源k的多個到達量之工作量總和、多個初始在製品(work-in-process,簡稱WIP)工作量總和與多個輸入工作量總和的多個資料點,該同一資源k所對應之該等資料點共同構建一曲面,每一資料點對應於該等先前時期中之一者,且由相關於一第一軸向(如x軸)之一對應的到達量之工作量總和、相關於一第二軸向(如y軸)之一對應的初始在製品工作量總和,與相關於一第三軸向(如z軸)之一對應的輸入工作量總和所組成。
在本實施例中,該等資料點係藉由該處理單元執行一習知之用於模擬實際製造系統的模擬程式而被收集,但不限於此。在本發明的其他實施例中,該等資料點亦可藉由該處理單元自一儲存有該等資料點的資料庫讀取出。
值得特別說明的是,在一先前時期t資源k的到達量之工作量總和 、初始在製品工作量總和
 、輸入工作量總和
 可分別
根據以下公式(1)、(2)、(3)而被計算出。其中
 、
 ,及
 三者構成一針對該資源k的資料點t,(
 ,
 ,
 )。


u gl 代表每單位種類g之產品進行作業l的加工時間,Q gtl 代表種類g之產品在先前時期t進行作業l的到達量,M gtl 代表在先前時期t之起始點種類g之產品之作業l的在製品數量,E gtl 代表種類g之產品在先前時期t進行作業l的輸入數量,k' gl 代表種類g之產品在進行作業l時所用到的資源種類,{(g,l)|k' gl =k}代表使用該資源k的所有產品之所有作業所構成的集合。
在步驟12中,針對每一資源k,該處理單元分段地分割該資源k所對應之曲面,以獲得一包含I+1個分段平面的經驗產能限制(Empirical Capacity Constraint)模型,該經驗產能限制模型表示對應該資源k之一相關於該第一軸向的到達量之工作量總和變數、一相關於該第二軸向的初始在製品工作量總和變數、及一相關於該第三軸向之輸入工作量總和期望值三者之關係。該處理單元可利用該經驗產能限制模型根據該到達量之工作量總和變數及初始在製品工作量總和變數,估計出該輸入工作量總和期望值。
圖2示例出4個分段平面,第0個平面係由(a 0=0,0,T k0=0)、(a 1,0,T k1)、(0,c k ,c k )三點所界定出,第1個平面係由(a 1,0,T k1)、(a 2,0,T k2)、(0,c k ,c k )三點所界定出,第2個平面係由(a 2,0,T k2)、(a 3,0,T k3)、(0,c k ,c k )三點所界定出,第3個平面被限制為z=c k 。
值得一提的是,步驟12包含子步驟121~子步驟122之細部流程(見圖3)。
在子步驟121中,針對每一資源k,該處理單元根據一第一目標函數及該第一目標函數所滿足的多個限制條件,獲得該等I+1個分段平面與該第三軸向的I+1個截距D ki,及在該到達量之工作量總和變數之值分別為a i 且該初始在製品工作量總和變數之值皆為零時之該輸入工作量總和期望值的I+1個值T ki,i=0,...,I。在本實施例中,該第一目標函數可被表示成下列公式(4),且該第一目標函數所滿足的該等限制條件如下列限制條件1~限制條件11。

限制條件1: ,i=0,...,I-1。
限制條件2: ,對每一資料點t
滿足(
 ,
 )
 ψ ki ,i=0,...,I-1。
限制條件3: ,對於每一資料點t滿足(
 ,
 )
 ψ kI 。
限制條件4:對於每一資料點t, 。
限制條件5:T k,i+1  T ki ,i=0,..,I-1。
限制條件6: ,i=1,...,I-1。
限制條件7:T k0=0。
限制條件8:T kI =c k 。
限制條件9:D kI=c k 。
限制條件10:T ki ,D ki  0,i=0,...,I。
限制條件11:對於每一資料點t,O kt ,U kt  0。
O kt 代表該資源k在資料點t(亦即,在先前時期t所獲得的資料點)所估計的該輸入工作量總和期望值之值超出該資源k所收集到之資料點t所指示出之輸入工作量總和的差值,U kt 代表該資源k在資料點t所估計的該輸入工作量總和期望值之值不足該資源k所收集到之資料點t所指示出之輸入工作量總和的差值, 代表該資源k所收集到之資料點t的到達量之工作量總和,
 代表該資源k所收集到之資料點t的初始在製品工作量總和,
 代表該資源k所收集到之資料點t的輸入工作量總和,c k 代表該資源k可使用的產能,s 0、s 1分別為在該第二軸向上所取的兩點,s 0=0且s 1=c k ,ψ ki :{(x,y)|x>0且y>0且c k x+a i y-a i c k >0且c k x+a i+1 y-a i+1 c k
 0},i=0,...,I-1,當資料點t在由該第一軸向與該第二軸向所界定出之平面(亦即,z=0之平面)上的投影(
 ,
 )屬於ψ ki 時,資料點t將被用於構建第i個平
面,ψ kI :{(x,y)|x>0且y>0且c k x+a I y-a I c k >0},當資料點t在由該第一軸向與該第二軸向所界定出之平面(亦即,z=0之平面)上的投影(
 ,
 )屬於ψ kI 時,資料點t的(
 ,
 )對應的輸入工作量總和期望值由第I個平面提供,且其值為c k ,
 代表該資源k在資料點t所估計的該輸入工作量總和期望值之值。
在本實施例中,該處理單元係利用一線性規劃技術來獲得該等I+1個截距D ki,及該輸入工作量總和期望值的該等I+1個值T ki,i=0,...,I,但不限於此。
在子步驟122中,針對每一資源k,該處理單元還根據該資源k可使用的產能c k 、對應於該資源k之該到達量之工作量總和變數的該等I+1個值a i 、對應於該資源k的該輸入工作量總和期望值之該等I+1個值T ki、對應於該資源k的該等I+1個分段平面與該第三軸向的該等I+1個截距D ki及下列公式(5),獲得該等I+1個分段平面,i=0,...,I。
z=D ki -A ki x-B ki y,i=0,1,...,I.................................................(5)
A ki代表該資源k所對應之第i個分段平面中對應該到達量
之工作量總和變數的係數,且 ,B ki代表該資源k所對應之
第i個分段平面中對應該初始在製品工作量總和變數的係數,且
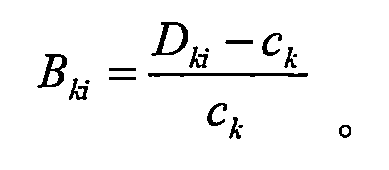
繼續參閱圖1,在步驟13中,針對每一資源k,該處理單元判定步驟12所獲得之對應該資源k的該經驗產能限制模型的該等I+1個分段平面中是否存在至少一分段平面與其他任一分段平面間的差異符合一預定條件。當該處理單元判定出對應該資源k的該經驗產能限制模型的該等I+1個分段平面中存在該至少一分段平面與其他任一分段平面間的差異符合該預定條件時,流程進行步驟14;否則,流程繼續進行步驟15。該預定條件與兩分段平面間的對於該第一軸向x的兩係數值之差、對於該第二軸向y的兩係數值之差,及對於常數項的兩係數值之差相關。在本實施例中,該預定條件例如
為 <10-6且
 <10-6且
 <10-6。其中,A k,i1、B k,i1,
及D k,i1分別為該等分段平面中之一者i1的對於該第一軸向x之係數值、對於該第二軸向y之係數值及對於常數項之係數值。A k,i2、B k,i2,及D k,i2分別為該等分段平面中之另一者i2的對於該第一軸向x之係數值、對於該第二軸向y之係數值及對於常數項之係數值。
在步驟14中,該處理單元自對應該資源k的該經驗產能限制模型的該等I+1個分段平面中移除該至少一分段平面。
在步驟15中,針對每種產品g,該處理單元根據該產品g對應的每一作業l所對應之一預設的輸入輸出延遲f gl ,獲得該產品g在每一時期p對應於該作業l的一輸入輸出關係,其中該輸入輸出關
係為該產品g在該輸入輸出關係所對應之該時期p對應於該作業l的一輸出數量與該產品g在該時期p及該時期p之前的時期對應於該作業l的一輸入數量的關係。在本實施例中,將該時期p的一起始點τ p-1與該作業l所對應之預設的該輸入輸出延遲f gl 之差作為一輸入起始點(τ p-1-f gl ),且將該時期p的一結束點τ p 與該作業l所對應之預設的該輸入輸出延遲f gl 之差作為一輸入結束點(τ p -f gl )。當該輸入起始點(τ p-1-f gl )與該輸入結束點(τ p -f gl )所界定出之時間間隔位於同一輸入時期q +時,該輸入輸出關係可被表示為下列公式(6)。當該輸入起始點(τ p-1-f gl )與該輸入結束點(τ p -f gl )所界定出之時間間隔不位於同一輸入時期q -、q +時,該輸入輸出關係可被表示為下列公式(7)。


在步驟16中,該處理單元根據每種產品g在每一時期p的一單位產品利潤v gp 、每種產品g在每一時期p的一單位產品單天的存貨成本h gp 、每種產品g在每一時期p的一單位產品單天的欠貨成本b gp 、每種產品g在每一時期p的一單位產品單天的在製品成本w gp 、在當前時間每種產品g之每一作業l所對應的一初始在製品數量W g,0,l 、每種產品g在每一時期p的一需求量d gp 、對應每一資源k的該經驗產能限制模型、步驟15所獲得之每種產品g所對應之每一作業l
在每一時期p之輸入輸出關係,及一第二目標函數與該第二目標函數所滿足的多個限制條件,獲得每種產品g在每一時期p進行第一個作業的一起始投料量R gp 、每種產品g在每一時期p進行作業l的一輸入數量X gpl 、每種產品g在每一時期p之結束點的一存貨數量I gp ,及每種產品g在每一時期p之結束點的一缺貨數量J gp 。在本實施例中,該第二目標函數可被表示成下列公式(8),且該第二目標函數所滿足的該等限制條件如下列限制條件1~限制條件8。

限制條件1:W gp1=W g,p-1,l +R gp -X gpl ,l=1,p=1,...,P,g  G。
限制條件2:W gp1=W g,p-1,l +Y g,p,l-1-X gpl ,l=2,...,L(g),p=1,...,P,g  G。
限制條件3: ,l=1,...,L(g),p=1,...,P,g
 G。
限制條件4: ,p=1,...,P,g
 G。
限制條件5:

i  I(k),p=1,...,P,
 k
 K,
限制條件6: ,p=1,....,P,g
 G
限制條件7:W gpl ,X gpl ,Y gpl  0,l=1,...,L(g),p=1,...,P,g
 G。
限制條件8:Y gp ,R gp ,I gp ,J gp  0,p=1,...,P,g
 G。
G代表所有種類之產品的集合,P代表最後的時期,L(g)代
表種類g之產品的最後一個作業,K代表所有資源種類之集合,ε代表每一時期的工作天數,X gpl 代表種類g之產品在時期p進行作業l的輸入數量,Y g,p,l-1代表種類g之產品在時期p進行前一作業l-1的輸出數量, 代表在時期p完成種類g之產品的產出數量,W gpl 代表在時期p之結束點種類g之產品之作業l的在製品數量,
 (k)代表資源k所對應之經驗產能限制模型所包含的分段平面,當該處理單元判定出對應該資源k之經驗產能限制模型的該等I+1個分段平面中存在該至少一分段平面與其他任一分段平面間的差異符合該預定條件時,該資源k所對應之經驗產能限制模型即包含經步驟14之移除後所剩下的該等分段平面,當該處理單元判定出對應該資源k之經驗產能限制模型的該等I+1個分段平面中不存在一分段平面與其他任一分段平面間的差異符合該預定條件時,該資源k所對應之經驗產能限制模型即包含步驟12所獲得的I+1個分段平面。
值得一提的是,在本實施例中,藉由該處理單元執行步驟13~步驟14可降低求解每一起始投料量R gp 、每一輸入數量X gpl 、每一存貨數量I gp ,及每一缺貨數量J gp 的運算時間。此外,該處理單元係利用該線性規劃技術來獲得每一起始投料量R gp 、每一輸入數量X gpl 、每一存貨數量I gp ,及每一缺貨數量J gp 。然而,在本發明之其他實施例中,該處理單元亦可直接根據步驟12所獲得之對應每一資源k之的該經驗產能限制模型來求解每一起始投料量R gp 、每一輸入
數量X gpl 、每一存貨數量I gp ,及每一缺貨數量J gp ,而不執行步驟13~步驟14。
綜上所述,本發明生產規劃方法,藉由該處理單元獲得每一資源所對應之經驗產能限制模型,以供該處理單元利用該經驗產能限制模型根據該到達量之工作量總和變數及初始在製品工作量總和變數,估計出該輸入工作量總和期望值,藉此可綜合且同時地考量該到達量之工作量總和變數及初始在製品工作量總和變數,以估計出準確度較高的該輸入工作量總和期望值。此外,該處理單元會根據每一資源所對應之經驗產能限制模型來獲得每一起始投料量R gp ,藉此所獲得之起始投料量R gp 的準確度亦會較高,故確實能達成本發明的目的。
惟以上所述者,僅為本發明的實施例而已,當不能以此限定本發明實施的範圍,凡是依本發明申請專利範圍及專利說明書內容所作的簡單的等效變化與修飾,皆仍屬本發明專利涵蓋的範圍內。
11~16‧‧‧步驟
Claims (8)
- 一種生產規劃方法,適用於規劃多種產品的生產,並藉由一處理單元來實施,每種產品於生產的過程中會進行多個不同之作業,每一作業會利用至少一資源,該生產規劃方法包含以下步驟:(A)針對每一資源,收集相關於在多個先前時期所有種類之產品於進行不同作業中使用到該同一資源的多個到達量之工作量總和、多個初始在製品工作量總和與多個輸入工作量總和的多個資料點,該同一資源所對應之該等資料點共同構建一曲面,每一資料點對應於該等先前時期中之一者,且由相關於一第一軸向之一對應的到達量之工作量總和、相關於一第二軸向之一對應的初始在製品工作量總和,與相關於一第三軸向之一對應的輸入工作量總和所組成;及(B)針對每一資源,分段地分割該資源所對應之曲面,以獲得一包含I+1個分段平面的經驗產能限制模型,該經驗產能限制模型表示對應該資源之一相關於該第一軸向的到達量之工作量總和變數、一相關於該第二軸向的初始在製品工作量總和變數、及一相關於該第三軸向之輸入工作量總和期望值三者之關係。
- 如請求項1所述的生產規劃方法,其中,步驟(B)包括以下子步驟: (B-1)針對每一資源k,還根據下列第一目標函數及該第一目標函數所滿足的多個限制條件,獲得對應於該資源k之該等I+1個分段平面與該第三軸向的I+1個截距D ki,及在對應於該資源k之該到達量之工作量總和變數之值分別為a i 且該初始在製品工作量總和變數之值皆為零時之該輸入工作量總和期望值的I+1個值T ki,i=0,...,I:Minimize Σ t (O kt +U kt ), 限制條件1:,i=0,...,I-1, 限制條件2:,對每一資 料點t滿足(,) ψ ki ,i=0,...,I-1,限制條件3:=c k ,對於每一資料點t滿足(,) ψ kI , 限制條件4:對於每一資料點t,, 限制條件5:T k,i+1 T ki ,i=0,...,I-1, 限制條件6:,i=1,...,I-1, 限制條件7:T k0=0,限制條件8:T kI =c k ,限制條件9:D kI=c k ,限制條件10:T ki ,D ki 0,i=0,...,I,限制條件11:對於每一資料點t,O kt ,U kt 0,其中,O kt 代表該資源k在資料點t所估計的該輸入工作 量總和期望值之值超出該資源k所收集到之資料點t所指示出之輸入工作量總和的差值,U kt 代表該資源k在資料點t所估計的輸入工作量總和期望值之值不足該資源k所收集到之資料點t所指示出之輸入工作量總和的差值,代表該資源k所收集到之資料點t的到達量之工作量總和,代表該資源k所收集到之資料點t的初始在製品工作量總和,代表該資源k所收集到之資料點t的輸入工作量總和,c k 代表該資源k可使用的產能,s 0、s 1分別為在該第二軸向上所取的兩點,s 0=0且s 1=c k ,ψ ki :{(x,y)|x>0且y>0且c k x+a i y-a i c k >0且c k x+a i+1 y-a i+1 c k 0},i=0,...,I-1,當資料點t在由該第一軸向與該第二軸向所界定出之平面上的投影(,)屬於ψ ki 時,資料點t將被用於構建第i個平面,ψ kI :{(x,y)|x>0且y>0且c k x+a I y-a I c k >0},當資料點t在由該第一軸向與該第二軸向所界定出之平面上的投影(,)屬於ψ kI 時,資料點t的(,)對應的輸入工作量總和期望值由第I個平面提供,且其值為c k ,代表該資源k在資料點t所估計的該輸入工作量總和期望值之值;及(B-2)針對每一資源k,還根據該資源k可使用的產能c k 、對應於該資源k之該到達量之工作量總和變數的該等I+1個值a i 、對應於該資源k的該輸入工作量總和期望值之該等I+1個值T ki、對應於該資源k的該等I+1個分段平面與該第三軸向的該等I+1個截距D ki及下列公式,獲得該等I+1 個分段平面:z=D ki -A ki x-B ki y,i=0,1,...,I, 其中,,。
- 如請求項1所述的生產規劃方法,還包含一步驟(C),針對每種產品g,根據該產品g對應的每一作業l所對應之一預設的輸入輸出延遲f gl ,獲得該產品g在每一時期p對應於該作業l的一輸入輸出關係,其中該輸入輸出關係為該產品g在該輸入輸出關係所對應之該時期p對應於該作業l的一輸出數量與該產品g在該時期p及該時期p之前的時期對應於該作業l的一輸入數量的關係。
- 如請求項3所述的生產規劃方法,其中,在步驟(C)中,將該時期p的一起始點τ p-1與該作業l所對應之預設的該輸入輸出延遲f gl 之差作為一輸入起始點(τ p-1-f gl ),且將該時期p的一結束點τ p 與該作業l所對應之預設的該輸入輸出延遲f gl 之差作為一輸入結束點(τ p -f gl ),當該輸入起始點(τ p-1-f gl )與該輸入結束點(τ p -f gl )所界定出之時間間隔位於同一輸入時期q +時,該輸入輸出關係可被表示為:
- 如請求項3所述的生產規劃方法,還包含一步驟(D),根據 每種產品g在每一時期p的一單位產品利潤v gp 、每種產品g在每一時期p的一單位產品單天的存貨成本h gp 、每種產品g在每一時期p的一單位產品單天的欠貨成本b gp 、每種產品g在每一時期p的一單位產品單天的在製品成本w gp 、在當前時間每種產品g之每一作業l所對應的一初始在製品數量W g,0,l 、每種產品g在每一時期p的一需求量d gp 、對應每一資源的該經驗產能限制模型,及步驟(C)所獲得之每種產品g所對應之每一作業l在每一時期p之輸入輸出關係,獲得每種產品g在每一時期p進行第一個作業的一起始投料量R gp 。
- 如請求項5所述的生產規劃方法,在該步驟(D)中,還根據下列第二目標函數及該第二目標函數所滿足的限制條件,獲得每一起始投料量:
- 如請求項5所述的生產規劃方法,在步驟(D)之前,還包含以下步驟:(E)針對每一資源,判定步驟(B)所獲得之對應該資源的該經驗產能限制模型的該等I+1個分段平面中是否存在至少一分段平面與其他任一分段平面間的差異符合一預定條件;及(F)針對每一資源,當該處理單元判定出對應該資源的該經驗產能限制模型的該等I+1個分段平面中存在該至少一分段平面與其他任一分段平面間的差異符合該預定條件時,自對應該資源的該經驗產能限制模型的該等I+1個分段平面中移除該至少一分段平面,其中,當該處理單元判定出對應該資源的該經驗產能限制模型的該等I+1個分段平面中存在該至少一分段平面與其他任一分段平面間的差異符合該預定條件時,在步驟(D)中,該處理單元係根據包含經步驟(F)之移除後所剩下的該等分段平面的經驗產能限制模型,獲得每種產品g在每一時期p進行第一個作業的該起始投料量R gp 。
- 如請求項7所述的生產規劃方法,其中:在步驟(B)中,每一分段平面可被表示為z=D ki -A ki x-B ki y,i=0,1,...,I;及在步驟(E)中,該預定條件與兩分段平面間的對於該第一軸向x的兩係數值之差、對於該第二軸向y的兩係數值 之差,及對於常數項的兩係數值之差相關。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| TW106104229A TWI615794B (zh) | 2017-02-09 | 2017-02-09 | 經驗產能限制之生產規劃方法 |
| US15/651,236 US20180225610A1 (en) | 2017-02-09 | 2017-07-17 | Production planning method with empirical capacity constraints |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| TW106104229A TWI615794B (zh) | 2017-02-09 | 2017-02-09 | 經驗產能限制之生產規劃方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| TWI615794B true TWI615794B (zh) | 2018-02-21 |
| TW201830316A TW201830316A (zh) | 2018-08-16 |
Family
ID=62014699
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| TW106104229A TWI615794B (zh) | 2017-02-09 | 2017-02-09 | 經驗產能限制之生產規劃方法 |
Country Status (2)
| Country | Link |
|---|---|
| US (1) | US20180225610A1 (zh) |
| TW (1) | TWI615794B (zh) |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20030208389A1 (en) * | 2000-07-28 | 2003-11-06 | Hideshi Kurihara | Production planning method and system for preparing production plan |
| TWI304953B (en) * | 2003-12-18 | 2009-01-01 | Taiwan Semiconductor Mfg | System and method for pull-in order planning and control |
| US7933678B2 (en) * | 2006-02-28 | 2011-04-26 | Siemens Aktiengesellschaft | System and method for analyzing a production process |
| US8126573B2 (en) * | 2002-08-23 | 2012-02-28 | Siemens Aktiengesellschaft | Method and device for optimizing processes |
-
2017
- 2017-02-09 TW TW106104229A patent/TWI615794B/zh active
- 2017-07-17 US US15/651,236 patent/US20180225610A1/en not_active Abandoned
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20030208389A1 (en) * | 2000-07-28 | 2003-11-06 | Hideshi Kurihara | Production planning method and system for preparing production plan |
| US8126573B2 (en) * | 2002-08-23 | 2012-02-28 | Siemens Aktiengesellschaft | Method and device for optimizing processes |
| TWI304953B (en) * | 2003-12-18 | 2009-01-01 | Taiwan Semiconductor Mfg | System and method for pull-in order planning and control |
| US7933678B2 (en) * | 2006-02-28 | 2011-04-26 | Siemens Aktiengesellschaft | System and method for analyzing a production process |
Non-Patent Citations (1)
| Title |
|---|
| Due date (DD) quotation and capacity planning in make-to-order companies: Results from an empirical analysis, International Journal of Production Economics, Volume 112, Issue 2, April 2008, Pages 919~933 * |
Also Published As
| Publication number | Publication date |
|---|---|
| TW201830316A (zh) | 2018-08-16 |
| US20180225610A1 (en) | 2018-08-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| Atia et al. | An ANN parametric approach for the estimation of total production operation time | |
| Kumar Sahu et al. | Appraisal of CNC machine tool by integrated MULTI-MOORA-IVGN circumferences: an empirical study | |
| JP2011257803A (ja) | 生産管理システムおよび生産管理方法 | |
| CN114503140B (zh) | 生产模拟装置 | |
| JP5881336B2 (ja) | 製造コスト管理システム及び管理方法 | |
| CN117540541A (zh) | 一种基于离散车间生产逻辑模型的数字孪生仿真系统 | |
| Ištoković et al. | Simulation framework for determining the order and size of the product batches in the flow shop: A case study | |
| Vidal et al. | Modeling and statistical analysis of complexity in manufacturing systems under flow shop and hybrid environments | |
| CN112435095A (zh) | 一种纸箱生产车间订单生产管理装置 | |
| Goodarzi et al. | A new fuzzy approach to solve a novel model of open shop scheduling problem | |
| Hwang et al. | Design of a Lagrangian relaxation-based hierarchical production scheduling environment for semiconductor wafer fabrication | |
| CN108694493B (zh) | 作业委托支援系统及其方法 | |
| US11823111B2 (en) | Work instruction system and work instruction method | |
| US7179664B2 (en) | Method for generating work-in-process schedules | |
| JP2015052862A (ja) | 生産管理装置および生産管理プログラム | |
| US20110313736A1 (en) | Method and Algorithm for Modeling and Simulating A Discrete-Event Dynamic System | |
| Daneshjo et al. | Software support for optimizing layout solution in lean production | |
| US7225043B2 (en) | System, method and program for tracing manufacturing processes | |
| CN116167251B (zh) | 基于加工设备的自聚类工时定额建模方法 | |
| JP2021149424A (ja) | 生産管理システム、生産管理装置および生産管理方法 | |
| TW201830316A (zh) | 經驗產能限制之生產規劃方法 | |
| Piplani et al. | Simplification strategies for simulation models of semiconductor facilities | |
| CN117787900A (zh) | 一种单据生成方法、装置、电子设备和存储介质 | |
| Rao et al. | Modified heuristic time deviation technique for job sequencing and Computation of minimum total elapsed time | |
| Henriques | Towards the integration of process and production planning: an optimisation model for cutting parameters |