WO2011104443A1 - Procédé de fabrication d'une pièce a partir d'une tôle revêtue d'aluminium ou d'alliage d'aluminium - Google Patents
Procédé de fabrication d'une pièce a partir d'une tôle revêtue d'aluminium ou d'alliage d'aluminium Download PDFInfo
- Publication number
- WO2011104443A1 WO2011104443A1 PCT/FR2010/000174 FR2010000174W WO2011104443A1 WO 2011104443 A1 WO2011104443 A1 WO 2011104443A1 FR 2010000174 W FR2010000174 W FR 2010000174W WO 2011104443 A1 WO2011104443 A1 WO 2011104443A1
- Authority
- WO
- WIPO (PCT)
- Prior art keywords
- sheet
- coating
- alloyed
- steel
- manufacturing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
Classifications
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D1/00—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering
- C21D1/62—Quenching devices
- C21D1/673—Quenching devices for die quenching
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
- C21D8/04—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips to produce plates or strips for drawing, e.g. for deep-drawing
- C21D8/0478—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips to produce plates or strips for drawing, e.g. for deep-drawing involving a particular surface treatment
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/04—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor characterised by the coating material
- C23C2/12—Aluminium or alloys based thereon
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/26—After-treatment
- C23C2/261—After-treatment in a gas atmosphere, e.g. inert or reducing atmosphere
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/26—After-treatment
- C23C2/28—Thermal after-treatment, e.g. treatment in oil bath
- C23C2/29—Cooling or quenching
Definitions
- the invention relates to a process for the high-productivity production of aluminum-coated or alloy-coated steel parts. aluminum with high mechanical properties and good resistance to corrosion.
- the patent EP0971044 thus discloses a hot-rolled steel sheet coated with aluminum or an aluminum alloy, the composition of which comprises, by weight: 0.15-0.5% C, 0.5-3 % n, 0.1-0.5% Si, 0.011% Cr, Ti ⁇ 0.2%, Al ⁇ 0.1%, P ⁇ 0.1%, S ⁇ 0.05%, 0.0005% ⁇ B ⁇ 0.08%, the rest being iron and impurities inherent in the elaboration.
- This sheet coated with aluminum is heated to a temperature above Ac1, hot stamped so as to achieve a part, the latter being cooled rapidly to obtain a martensitic or martensitobasitic structure. This gives, for example, a mechanical strength greater than 1500 MPa.
- the aluminum coating combines with the iron, and turns into a compound having a high hardness.
- the presence of the compound provides protection against decarburization during heating oven. The need also to blast or sandblast the pieces later to eliminate the irregular surface layer that is formed by oxidation furnace.
- WO2009090555 discloses a parts manufacturing process in which is supplied a sheet coated with aluminum or an aluminum alloy which is cut to obtain a blank.
- This blank is heated in an oven at a temperature and for a time defined according to the thickness of the product, at a heating rate between 20 and 700 ° C between 4 and 12 ° C / s and a heating rate between 500 and 700 ° C between 1.5 and 6 ° C / sec.
- This heated blank is stamped and cooled to 400 ° C. with an average speed greater than 30 ° C./sec.
- This manufacturing process allows the manufacture of easily weldable parts resistance by point.
- This process is however limited in productivity since the heating rate between 500 and 700 ° C is limited to 6 ° C / s. It is therefore sought to increase productivity, without the quality of the parts obtained being reduced.
- the aluminized sheets delivered by the steelmaker are the subject of a number of operations such as winding, unwinding, cutting. These operations which involve mechanical deformation may eventually lead to localized degradation of the aluminum pre-coating in the form of dusting or peeling. We seek to limit or eliminate this phenomenon that causes an industrial nuisance. In addition, this degradation of the pre-coating can have adverse consequences vis-à-vis the hot stamping subsequent.
- the present invention aims to solve the problems mentioned above. In particular, it aims to provide a method of manufacture of a part with high resistance and / or elongation characteristics, under advantageous productivity conditions.
- It also aims to provide a method for preventing a possible degradation of the pre-coating during mechanical operations prior to heating before hot stamping.
- the subject of the invention is a method of manufacturing a steel part coated with an aluminum alloy or aluminum-based, comprising the successive steps and in this order in which:
- a hot-rolled or cold-rolled steel sheet consisting of a steel substrate and a pre-coating of aluminum or an aluminum-based alloy is supplied and then
- a thermal pre-treatment of said sheet is carried out at a temperature ⁇ during a holding time ti, so that the pre-coating does not contain any more free aluminum, of phase ⁇ 5 of the Fe 3 Si 2 Ali type; 2 , and ⁇ 6 of the Fe 2 Si 2 Alg type, and so as not to cause an austenitic transformation in the steel substrate, the pre-treatment being carried out in an oven under an atmosphere of hydrogen and nitrogen, thereby obtaining a pre-alloyed sheet, then
- the pre-alloyed sheet is cooled to obtain a pre-alloyed and cooled sheet, and then
- the pre-alloyed sheet is cut and cooled to obtain a blank, and then
- the blank is heated with a speed V c at a temperature ⁇ 2 and the blank is held for a period t 2 so as to obtain, by alloying between the steel substrate and the pre-coating, an alloyed coating constituted over its entire thickness of intermetallic phases of the type Fe x Al y optionally comprising silicon in solid solution, and so as to confer a partially or totally austenitic structure to steel and then
- the precoat of the prealloyed and cooled sheet comprises an intermetallic phase FEAI 3 and optionally at least one intermetallic phase selected from FEAI, Fe 2 Al 5 or ⁇ 2 of the type Fe-AI O iasis.
- the surface proportion of the FeA intermetallic phase in the pre-coating of said pre-alloyed and cooled sheet is advantageously greater than or equal to 50%.
- the pre-alloyed and cooled sheet preferably has a diffusive hydrogen content of less than 0.05 ppm.
- the composition of the hot-rolled or cold-rolled steel sheet comprises the contents being expressed by weight: 0.15% ⁇ C ⁇ 0.5%, 0.5% ⁇ Mn ⁇ 3 %, 0.1% ⁇ Si ⁇ 0.5%, 0.01% ⁇ Cr ⁇ 1%, Ti ⁇ 0.2%, Al ⁇ 0.1%, S ⁇ 0.05%, P ⁇ 0.1 %, 0.0005% ⁇ B ⁇ 0.010%, the remainder of the composition being iron and unavoidable impurities resulting from processing.
- the composition of the hot-rolled or cold-rolled steel sheet preferably comprises the contents being expressed by weight: 0.15% ⁇ C ⁇ 0.25%, 0.8% ⁇ Mn ⁇ 1.5%, 0.1% ⁇ Si ⁇ 0.35%, 0.01% ⁇ Cr ⁇ 0.3%, 0.02 ⁇ Ti ⁇ 0.1%, 0.002% ⁇ B ⁇ 0.005%, the rest of the composition being constituted iron and unavoidable impurities resulting from the elaboration.
- composition of the hot-rolled or cold-rolled steel sheet preferably comprises the contents being expressed by weight: 0.14% ⁇ C ⁇ 0.18%, 0.4% ⁇ Si ⁇ 0.5%, 0.010% ⁇ Al ⁇ 0.070%, 2.2% ⁇ Mn ⁇ 2.5%, S ⁇ 0.005%, P ⁇ 0.010%, N ⁇ 0.009%, the remainder of the composition consisting of iron and unavoidable impurities resulting of elaboration.
- the composition of the hot-rolled or cold-rolled steel sheet preferably comprises the contents being expressed by weight: 0.040% ⁇ C ⁇ 0.100%, 0.80% ⁇ Mn ⁇ 2.00%, Si ⁇ 0, 30%, S ⁇ 0.005%, P ⁇ 0.030%, 0.010% ⁇ Al ⁇ 0.070%, 0.015% ⁇ Nb ⁇ 0.100%, 0.030% ⁇ Ti ⁇ 0.080%, N ⁇ 0.009%, Cu ⁇ 0.1%, Ni 0.1%, Cr ⁇ 0.1%, Mo ⁇ 0.1%, Ca ⁇ 0.006%, the rest the composition being made of iron and unavoidable impurities resulting from the elaboration.
- the pre-coating comprises by weight 5-11% Si, 2-4% Fe, optionally between 15 and 30ppm Ca, the rest of the composition being aluminum and unavoidable impurities resulting from the elaboration .
- the thermal pretreatment preferably comprises a heating up to a temperature ⁇ followed by a holding at said temperature ⁇ for a duration ti, so that the representative point ( ⁇ 1, t
- the thermal pre-treatment is advantageously carried out by annealing based 'Vc heating rate is preferably greater than or equal to 25 ° C / s.
- the heating rate Vc is greater than or equal to 50 ° C / sec.
- the temperature ⁇ 2 is preferably between Ad and Ac3 + 100 ° C, and the holding time t 2 at the temperature ⁇ 2 is between 30 seconds and 5 minutes.
- the invention also relates to the use of a part manufactured in one of the modes above, for the manufacture of structural elements or safety for a motor vehicle land vehicle.
- FIG. 1 presents pre-heat treatment conditions (61, t-i) for carrying out the invention.
- FIG. 2 shows an example of flaking occurring under pre-heat treatment conditions that are not those of the invention.
- Figure 3 shows an example of pre-alloyed sheet under the conditions of the invention.
- the inventors have demonstrated that the problems set out above were solved by implementing a method comprising a particular heat pretreatment of a sheet pre-coated with aluminum or a aluminum-based alloy. This pre-treatment gives this sheet characteristics particularly suitable for subsequent manufacturing steps, particularly uncoiling, cutting, and hot stamping.
- the pre-coating of aluminum or of an aluminum alloy designates the layer deposited on the bare steel sheet before the austenitization takes place before the hot stamping.
- pre-alloyed pre-coating which designates the above pre-coating, some of whose characteristics have been modified by means of a heat pre-treatment under particular conditions.
- This term pre-treatment is used to differentiate it from the austenitization heat treatment that precedes hot stamping.
- the coating designates the layer obtained after austenitization and hot stamping, that is to say the coating present in the final stage on the hot-stamped part.
- the base steel on which the precoating is carried out has the following weight composition:
- a carbon content of between 0.15 and 0.5%, preferably between 0.15 and 0.25% by weight This element plays a major role in the quenchability and the mechanical strength obtained after the cooling following the austenitization treatment. Below a content of 0.15% by weight, however, the quenchability is too low and the strength properties are insufficient. Beyond a content of 0.5% by weight, the risk of formation of defects is increased during quenching, particularly for thicker parts.
- a carbon content of between 0.15 and 0.25% makes it possible to obtain a resistance of between approximately 1250 and 1650 MPa when the microstructure of the part is martensitic.
- manganese in addition to its deoxidizing role, manganese also has a significant effect on hardenability especially when its weight content is at least
- the silicon content of the steel must be between 0.1 and 0.5% by weight, and preferably between 0.1 and 0.35%.
- this element contributes to the hardening of the steel, but its content must be limited, however, to avoid the excessive formation of oxides and to promote the coating.
- chromium increases the quenchability and contributes to obtaining significant resistance after the hot forming operation. Beyond a content equal to 1% (preferentially 0.3%), the effect of chromium on the homogeneity of the mechanical properties in the part is saturated.
- aluminum is an element promoting the deoxidation and the precipitation of nitrogen. In excessive amounts, coarse aluminates are formed during processing which tend to reduce ductility, which makes it possible to limit the aluminum content to 0.1% by weight.
- boron the content of which must be between 0.0005 and 0.010% by weight, and preferably between 0.002 and 0.005% by weight, is an element which plays an important role on the quenchability. Below a 0.0005% content, a sufficient effect on the quenchability is not obtained. The full effect is obtained for a content of 0.002%.
- the maximum boron content must be less than 0.010%, and preferably 0.005%, in order not to degrade the tenacity.
- Titanium has a high affinity for nitrogen. It protects the boron so that this element is in free form to play its full effect on the hardenability. Above 0.2%, however, there is a risk of forming coarse titanium nitrides in the liquid steel which play a detrimental role on toughness. It is preferably between 0.02 and 0.1%.
- this range of compositions makes it possible to obtain a breaking strength after hot stamping greater than about 1250 MPa.
- the elongation at break is relatively limited, of the order of 5%.
- the following steel composition will preferably be chosen: 14% ⁇ C ⁇ 0.18%, 0.4% ⁇ Si ⁇ 0.5%, 0.010% ⁇ Al ⁇ 0.070%, 2.2% ⁇ Mn ⁇ 2; 5%, S ⁇ 0.005%, P ⁇ 0.010 %, N ⁇ 0.009%, the rest of the composition consisting of iron and unavoidable impurities resulting from the elaboration.
- This range of composition makes it possible, after hot stamping and cooling of the part, to obtain a microstructure consisting of lower or higher bainite, the sum of the surface fractions of these two constituents being greater than or equal to 10%.
- the possible complement consists of self-returning martensite, this constituent being characterized by the presence of fine carbides precipitated in the slats of martensite.
- the following steel composition will preferably be chosen:
- a carbon content of between 0.040 and 0.100% by weight below 0.040%, it is not possible to obtain a resistance greater than 500 MPa under all cooling conditions. Beyond a content of 0.100%, there is the risk of forming a too large proportion of martensite under the fastest cooling conditions, for example when the parts are held within a cooled tool. The elongation at break can then be less than 15%.
- a carbon content of between 0.050 and 0.080% is particularly advantageous because it makes it possible to obtain a high stability of the resistance and elongation characteristics as a function of the manufacturing conditions as well as a very good weldability in the assembly processes. conventional.
- a manganese content of between 0.80 and 2.00% makes it possible to obtain a satisfactory quenchability without forming a band structure which is too marked.
- a range of 1, 20-1, 70% Mn is particularly satisfactory in this respect.
- a silicon content of less than 0.30%, and preferably 0.070% makes it possible to favor the coating and the solderability
- the sulfur and phosphorus contents must be limited respectively to 0.005 and 0.030% by weight in order to obtain a high ductility. Content of less than 0.004 and 0.020%, respectively, are particularly favorable.
- an aluminum content of between 0.010 and 0.070% by weight makes it possible to deoxidize the liquid steel, without the formation of excessively large aluminates.
- An amount of from 0.020 to 0.040% is preferred.
- titanium and niobium are part of the category of micro-alloy elements, which are effective even for small quantities ranging from a few
- niobium content of the steel when the niobium content of the steel is between 0.015 and 0.100%, fine carbonitride hardeners Nb (CN) are formed in the austenite or in the ferrite during hot rolling. These precipitates also make it possible to limit the growth of the austenitic grain during a possible welding.
- a niobium content between 0.030 and 0.070% makes it possible to obtain appreciable hardening while moderately increasing the mechanical characteristics at high temperature, which makes it possible to limit the forces during hot rolling on striped trains.
- TiN nitrides when the titanium content is between 0.030 and 0.080% by weight, a precipitation takes place in the form of TiN nitrides at very high temperature, then at a lower temperature in the austenite in the form of fine TiC carbides leading to hardening.
- TiN precipitates can effectively limit the growth of the austenitic grain during any welding operations.
- a titanium content of between 0.060 and 0.080% makes it possible to obtain a more intense precipitation of TiC or of titanium carbosulfides.
- the nitrogen content is less than 0.009% to avoid TiN precipitation that would occur as soon as the solidification in a coarse form.
- the precipitated microalloy elements effectively curb the growth of the austenitic grain and limit the formation of high hardness secondary constituents which reduce ductility.
- composition of the steel may also comprise elements such as copper, chromium, nickel or molybdenum which contribute to the increase of the resistance by hardening in solid solution or by their influence on the quenchability.
- elements such as copper, chromium, nickel or molybdenum which contribute to the increase of the resistance by hardening in solid solution or by their influence on the quenchability.
- their individual content must be limited to 0.1% or they may form bainitic structures after austenitization in an oven, these structures being sensitive to a variation in the cooling rate.
- the steel may also comprise a calcium addition of up to 0.006%, preferably 0.005%, in order to globulate the sulphides and improve the fatigue resistance.
- microstructure obtained after hot stamping from steels of this range of compositions consists mainly of equiteferrite, martensite and bainite.
- the process according to the invention is as follows: a bare hot or cold rolled steel sheet is supplied, preferably of the composition exposed above.
- This sheet or steel strip is immersed, thanks to a process known per se and coated by continuous passage in a bath of aluminum or liquid aluminum alloy.
- This bath of aluminum or aluminum alloy may be in particular:
- a so-called aluminum-silicon bath ie comprising by weight 5-11% of silicon, 2 to 4% of iron, optionally between 15 and 30 ppm of calcium, the remainder being aluminum and unavoidable impurities resulting from development.
- a sheet After continuous passage with immersion of the sheet in the bath and spinning by means of nozzles to control the thickness of the metal deposit, a sheet is obtained with a precoating thickness of between 15 and 50 microns. A preferred range of the invention is 20 to 35 micrometers. This sheet is usually wound. In the case of a pre-coating from an aluminum-silicon bath, two or three successive layers are observed which will be described starting from the steel substrate to the surface:
- the inventors have demonstrated that the aims of the invention are achieved when this pre-coating is subjected to a heat pre-treatment at a temperature ⁇ during a holding period ti chosen so that the pre-coating no longer contains free aluminum, ie not combined with another element, of phase ⁇ 5 and ⁇ 6 .
- the thermal pretreatment under the conditions of the invention makes it possible, by diffusion and alloying between the steel of the substrate and the precoat, to obtain an FeAI 3 intermetallic phase and optionally an FeAI or Fe 2 Al 5 or T 2 intermetallic phase. of the type Fe 6 Ali 2 Si 5 .
- This pre-coated pre-coating has a thickness ranging from 20 to 60 micrometers.
- a pre-alloyed sheet may thus typically consist of a steel substrate covered on both sides by different successive layers:
- These different layers can be more or less continuous.
- the inventors have demonstrated that the presence of more than 50% of FeA phase, in surface proportion in the pre-coating, makes it possible to ensure good resistance to dusting during the deformation of the sheet.
- the emissivity coefficient of the sheet is significantly reduced after heat pretreatment. Compared to a non-pre-alloyed pre-coated sheet, the subsequent oven austenitization cycle can thus be shortened due to the higher efficiency, since the heating time can be reduced by about half.
- the pretreatment in a protective atmosphere of hydrogen and nitrogen is carried out at a temperature below Ad, that is to say that it does not cause austenitic transformation in the steel sheet of the substrate: the solubility of the Since hydrogen is clearly weaker in the ferritic phase than in the austenitic phase, this pre-treatment in an oven leads to a very low content of diffusive hydrogen, less than 0.05 ppm. This reduces the risk of subsequent cracking due to this element when, in particular, high-alloy steel plates with high alloying elements are used. lead to very high mechanical strengths after hot stamping.
- this treatment at a temperature below the temperature Ad causes a softening of the initial steel sheet, which facilitates the subsequent mechanical cutting of the pre-alloyed sheet blanks for hot stamping and reduces wear of cutting tools.
- the heat pretreatment comprises a heating up to a temperature ⁇ followed by a maintenance at this temperature for a duration ti, the representative point of torque ( ⁇ - ⁇ , ⁇ - ⁇ ) being within a domain defined by the ABC diagram of FIG.
- a pre-alloyed sheet which is not very sensitive to dusting (a defect which manifests itself as a superficial micro-decohesion of the coating in the form of a powder), thus perfectly suited to mechanical operations such as uncoiling, cutting and handling.
- the coating of this pre-alloyed sheet being perfectly adherent, there is no peeling of this coating during subsequent mechanical operations. Chipping is defined by a local macroscopic decohesion of the coating, substantially parallel to the surface of the steel sheet.
- the invention will be implemented profitably through annealing furnaces base.
- This emissivity-modifying pretreatment makes it possible to heat the blanks more quickly, since these can be heated and austenitized with a heating rate Vc greater than or equal to 25, or even 50 ° C / s, without there being has risk of partial melting of the coating.
- This heating step is carried out in furnaces that do not require a special atmosphere of protection.
- the heating rate V c is here defined as the average speed between room temperature and 600 ° C.
- the maximum temperature Q 2 reached during the cycle makes it possible to obtain a partial or total austenitization of the steel substrate of the blank.
- a temperature ⁇ 2 between Ac1 and Ac3 + 100 ° C will be chosen, Ac1 corresponding to the beginning of the austenitic transformation to the heating of the steel, Ac3 corresponding to the end of the austenitic transformation to the heating of the steel.
- the holding time t 2 at the temperature ⁇ 2 is preferably between 30 seconds and 5 minutes.
- the blank After heating and maintenance, the blank is transferred quickly in a press and then hot stamped. The transfer must be fast enough not to cause transformation of the steel.
- the cooling of the part which occurs first within the tool press, and after extraction of the latter out of the hot stamping press, provides different types of microstructures; depending on the level of desired mechanical characteristics (strength, ductility, tenacity in particular), steel compositions, examples of which have been given above, and suitable cooling conditions will be chosen: the latter may in particular be modulated by means of to a more or less energetic cooling of the tools of the press.
- martensitic or bainitic or martensite-bainitic structures possibly containing residual austenite or ferrite, will be obtained if these micrographic constituents are sought in relation to the properties mechanical devices.
- the final coating of the part is constituted throughout its thickness different intermetallic phases of FexAl y type of high hardness, these phases optionally comprising silicon in solid solution.
- the coating thus obtained is able to be painted and welded by conventional methods.
- AI 0.003% B, 0.030% Ti, 0.0002% S, 0.020% P, the remainder being iron and unavoidable impurities from the elaboration.
- These steel sheets were pre-coated by immersion with continuous passage in an Al-Si bath comprising 9% Si, 3% Fe, the remainder being aluminum and unavoidable impurities from the elaboration. After spinning by means of nozzles, sheets are obtained with a pre-coating with a thickness of 28 micrometers on each of its faces. These sheets are then wound.
- pre-coated sheets have been pre-heat treated at a temperature ⁇ during a holding time ti under conditions which are reported in Table 1 below. These pre-treatments were carried out in basic annealing furnaces under an H2N2 atmosphere comprising from 3 to 5% of hydrogen. After heat pretreatment, the cooling of these pre-alloyed sheets was carried out in the oven.
- Unwinding of the sheets was then performed and mechanical cutting to obtain blanks.
- 60 mm diameter mandrel bending-bending tests were carried out; the sheets were weighed before and after these tests: the loss of weight makes it possible to evaluate a possible sensitivity to dusting.
- visual observations of the surface of the sheets and macrographic sections of the coatings of the pre-alloyed sheets make it possible to detect any spalling.
- the blanks were then heated with a speed Vc of 25 ° C / s down to a temperature ⁇ 2 of 900 ° C or Ac3 + 60 ° C, and maintained for a time t 2 of 4 minutes at this temperature. After rapid transfer of the blanks heated in a press, the blanks were then stamped hot to obtain parts. The presence of a possible partial remelting of the coating was noted during the austenitization.
- Hot stamping tests were also carried out for comparison on non-heat treated blanks (test marked M in Table 1).
- FIG. 2 thus illustrates flaking occurring under the conditions of test A: decohesion occurs more particularly at the interface between a layer (marked 1 in the figure) of the pre-coating having been alloyed with the substrate 3, and a non-alloy layer with a eutectic structure 2. This latter layer contains free aluminum and type 5 and r 6 .
- FIG. 3 illustrates the microstructure of the pre-alloyed sheet under the conditions of test J.
- the total thickness of this prealloyed coating is about 35 micrometers.
- the thermal pretreatment according to the conditions of the invention leads to a reduction in the mechanical strength of the steel substrate, from 590 MPa to less than 525 MPa, which facilitates the mechanical cutting of the blanks and reduces the wear of the tools. cutting.
- the pre-alloyed sheet under the conditions of the invention has a very low diffusive hydrogen content, less than 0.05 ppm. This characteristic makes it possible to minimize the possible risks of cracking due to this element when hot-stamping steel sheets with highly charged compositions of alloying elements which lead to extremely high mechanical strengths after hot stamping.
- the invention makes it possible to heat the blanks with a considerably higher heating rate V c : in the case of the sheet M, the presence of a reflow is noted.
- Vc speed between 20 and 600 ° C
- the blanks treated according to the invention do not show a trace of remelting to this same heating rate, or even at the heating rate V c of 50 ° C / s.
- the tensile strength of the parts obtained according to the invention ranges from about 1400 to 1600 MPa.
- the yield strength ranges from 1000 to 1150 MPa.
- the final coating, well adherent protects the parts from corrosion. It is suitable for usual treatments such as cataphoresis painting.
- the invention allows the manufacture of coated parts with high characteristics, under very satisfactory productivity conditions.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Oil, Petroleum & Natural Gas (AREA)
- Crystallography & Structural Chemistry (AREA)
- Heat Treatment Of Sheet Steel (AREA)
Abstract
L'invention concerne un procédé de fabrication d'une pièce en acier revêtue d'un alliage d'aluminium ou à base d'aluminium, comprenant les étapes successives et dans cet ordre selon lesquelles on approvisionne une tôle d'acier laminée à chaud ou laminée à froid constituée d'un substrat en acier et d'un pré-revêtement d'aluminium ou d'un alliage à base d'aluminium, puis on effectue un pré-traitement thermique de la tôle à une température θ1 pendant une durée de maintien t1, de façon à ce que le pré-revêtement ne contienne plus d'aluminium libre, de phase τ
5 du type Fe3Si2Al12, et τ
6 du type Fe2Si2AI9, et de façon à ne pas provoquer de transformation austénitique dans ledit substrat d'acier, le pré-traitement étant réalisé en four sous atmosphère d'hydrogène et d'azote, obtenant ainsi une tôle pré-alliée, puis on refroidit la tôle pré-alliée pour obtenir une tôle pré-alliée et refroidie. On découpe la tôle pré-alliée et refroidie pour obtenir un flan qu'on chauffe avec une vitesse VC à une température θ2 pendant une durée t2 de manière à obtenir, par alliation entre le substrat en acier et le pré-revêtement, un revêtement allié constitué sur toute son épaisseur de phases intermétalliques du type FexAIy comprenant éventuellement du silicium en solution solide, et de manière à conférer une structure partiellement ou totalement austénitique à l'acier. On emboutit à chaud le flan pour obtenir une pièce, puis on refroidit celle-ci dans des conditions propres à conférer les caractéristiques mécaniques visées pour la pièce d'acier.
Description
PROCEDE DE FABRICATION D'UNE PIECE A PARTIR D'UNE TÔLE REVÊTUE D'ALUMINIUM OU D'ALLIAGE D'ALUMINIUM L'invention concerne un procédé de fabrication à haute productivité de pièces d'acier revêtu d'aluminium ou d'alliage d'aluminium présentant des caractéristiques mécaniques élevées ainsi qu'une bonne résistance à la corrosion.
Pour certaines applications, on cherche à réaliser des pièces en acier combinant une résistance mécanique élevée, une grande résistance aux chocs et une bonne tenue à la corrosion. Ce type de combinaison est particulièrement désirable dans l'industrie automobile où l'on recherche un allégement significatif des véhicules. Ceci peut être notamment obtenu grâce à l'utilisation de pièces d'aciers à très hautes caractéristiques mécaniques dont la microstructure est martensitique ou bainito-martensitique. Des pièces anti-intrusion, de structure ou participant à la sécurité des véhicules automobiles telles que : traverses de pare-choc, renforts de portière ou de pied milieu, bras de roue, nécessitent par exemple les qualités mentionnées ci-dessus.
Le brevet EP0971044 divulgue ainsi une tôle d'acier laminée à chaud, revêtue d'aluminium ou d'un alliage d'aluminium, dont la composition comprend en teneur pondérale : 0,15-0,5%C, 0,5-3% n, 0,1-0,5%Si, 0,011%Cr, Ti<0,2%, Al<0,1%, P<0,1%, S<0,05%, 0,0005%<B<0,08%, le reste étant du fer et dés impuretés inhérentes à l'élaboration. Cette tôle revêtue d'aluminium est chauffée à une température supérieure à Ac1 , emboutie à chaud de manière à réaliser une pièce, celle-ci étant refroidie rapidement de façon à obtenir une structure martensitique ou martensito- bainitique. On obtient par exemple de la sorte une résistance mécanique supérieure à 1500MPa. Lors du chauffage, le revêtement d'aluminium s'allie au fer, et se transforme en un composé présentant une grande dureté. En comparaison avec un procédé d'emboutissage à chaud à partir de tôle nues, c'est-à-dire sans pré-revêtement d'aluminium, la présence du composé procure une protection vis-à-vis de la décarburation lors du chauffage en four.
On s'affranchit également de la nécessité de grenailler ou de sabler ultérieurement les pièces pour éliminer la couche superficielle irrégulière qui se forme par oxydation en four.
Le brevet WO2009090555 décrit un procédé de fabrication de pièces dans lequel on approvisionne une tôle revêtue d'aluminium ou d'un alliage d'aluminium que l'on découpe pour obtenir un flan. On chauffe ce flan dans un four à une température et pendant un temps définis en fonction de l'épaisseur du produit, à une vitesse de chauffage entre 20 and 700°C comprise entre 4 et 12°C/s et une vitesse de chauffage entre 500 and 700°C comprise entre 1,5 and 6° C/s. On emboutit ce flan chauffé que l'on refroidit jusqu'à 400°C avec une vitesse moyenne supérieure à 30°C/s. Ce procédé de fabrication permet la fabrication de pièces aisément soudables par résistance par point. Ce procédé est cependant limité en productivité puisque la vitesse de chauffage entre 500 et 700°C est limitée à 6°C/s. On recherche donc à augmenter la productivité, sans que la qualité des pièces obtenues ne soit diminuée.
Dans le cas d'une vitesse de chauffage extrêmement élevée, il existe un risque de fusion du pré-revêtement qui peut polluer et endommager les rouleaux sur lesquels circulent les flans dans les fours.
Par ailleurs, dans certaines circonstances, le chauffage dans les fours peut conduire à une adsorption de l'hydrogène dans les flans, accroissant un risque éventuel de fissuration. Ce risque est accru dans le cas de la mise en œuvre de nuances pour pièces à résistance mécanique extrêmement élevée. D'autre part, les tôles aluminiées livrées par le sidérurgiste font l'objet d'un certain nombre d'opérations telles que bobinage, débobinage, découpe. Ces opérations qui impliquent une déformation mécanique peuvent éventuellement conduire à une dégradation localisée du pré-revêtement d'aluminium sous forme de poudrage ou d'écaillage. On cherche à limiter ou à éliminer ce phénomène qui cause une nuisance industrielle. De plus, cette dégradation du pré-revêtement peut avoir des conséquences néfastes vis-à- vis de l'emboutissage à chaud ultérieur.
La présente invention a pour but de résoudre les problèmes évoqués ci- dessus. Elle vise en particulier à mettre à disposition un procédé de
fabrication d'une pièce à caractéristiques de résistance et/ou d'allongement élevées, dans des conditions de productivité avantageuses.
Elle vise encore à mettre à disposition un procédé de fabrication d'une pièce avec un revêtement adhérent résistant à la corrosion.
Elle vise également à mettre à disposition un procédé permettant d'éviter une éventuelle dégradation du pré-revêtement lors des opérations mécaniques précédant le chauffage avant l'emboutissage à chaud.
Elle vise aussi à mettre à disposition un procédé permettant de découper aisément les tôles sous forme de flans, avant leur emboutissage à chaud. Elle vise encore à mettre à disposition un procédé permettant la fabrication de pièces très peu sensibles au phénomène de fissuration par l'hydrogène.
Dans ce but, l'invention a pour objet un procédé de fabrication d'une pièce en acier revêtue d'un alliage d'aluminium ou à base d'aluminium, comprenant les étapes successives et dans cet ordre selon lesquelles :
- on approvisionne une tôle d'acier laminée à chaud ou laminée à froid constituée d'un substrat en acier et d'un pré-revêtement d'aluminium ou d'un alliage à base d'aluminium, puis
- on effectue un pré-traitement thermique de ladite tôle à une température θι pendant une durée de maintien t-i, de façon à ce que le pré-revêtement ne contienne plus d'aluminium libre, de phase τ 5 du type Fe3SÏ2Ali2, et τ 6 du type Fe2Si2Alg, et de façon à ne pas provoquer de transformation austénitique dans le substrat d'acier, le pré-traitement étant réalisé en four sous atmosphère d'hydrogène et d'azote, obtenant ainsi une tôle préalliée, puis
- on refroidit la tôle pré-alliée pour obtenir une tôle pré-alliée et refroidie, puis
- on découpe la tôle pré-alliée et refroidie pour obtenir un flan, puis
- on chauffe le flan avec une vitesse Vc à une température Θ2 et on maintient le flan pendant une durée t2 de manière à obtenir, par alliation entre le substrat en acier et le pré-revêtement, un revêtement allié constitué sur toute son épaisseur de phases intermétalliques du type FexAly comprenant éventuellement du silicium en solution solide, et de manière à conférer une structure partiellement ou totalement austénitique
à l'acier, puis
on emboutit à chaud le flan pour obtenir une pièce, puis
- on refroidit la pièce dans des conditions propres à conférer les caractéristiques mécaniques visées pour la pièce d'acier.
Préférentiellement, le prérevêtement de la tôle pré-alliée et refroidie comprend une phase intermétallique FeAI3 et optionnellement au moins une phase intermétallique choisie parmi FeAI, Fe2AI5 , ou τ 2 du type FeôAI-iaSis. La proportion surfacique de la phase intermétallique FeA dans le prérevêtement de ladite tôle pré-alliée et refroidie, est avantageusement supérieure ou égale à 50%.
La tôle pré-alliée et refroidie a préférentiellement une teneur en hydrogène diffusif inférieure à 0,05ppm.
Selon un mode préféré, la composition de la tôle d'acier laminée à chaud ou laminée à froid, comprend, les teneurs étant exprimées en poids : 0,15% < C < 0,5%, 0,5%< Mn < 3%, 0,1 % < Si < 0,5%, 0,01 % < Cr < 1 %, Ti<0,2%, Al < 0,1 %, S < 0,05%, P< 0,1 %, 0,0005% < B < 0,010%, le reste de la composition étant constitué de fer et d'impuretés inévitables résultant de l'élaboration. La composition de la tôle d'acier laminée à chaud ou laminée à froid, comprend préférentiellement, les teneurs étant exprimées en poids : 0,15% < C < 0,25%, 0,8%< Mn < 1 ,5%, 0,1 % < Si <0,35%, 0,01 % < Cr < 0,3%, 0,02<Ti<0,1 %, 0,002% < B < 0,005%, le reste de la composition étant constitué de fer et d'impuretés inévitables résultant de l'élaboration.
La composition de la tôle d'acier laminée à chaud ou laminée à froid, comprend préférentiellement, les teneurs étant exprimées en poids : 0,14% < C < 0,18%, 0,4% <Si < 0,5%, 0,010% < Al < 0,070%, 2,2% < Mn < 2,5%, S < 0,005%, P< 0,010%, N < 0,009%, le reste de la composition étant constitué de fer et d'impuretés inévitables résultant de l'élaboration.
La composition de la tôle d'acier laminée à chaud ou laminée à froid, comprend préférentiellement, les teneurs étant exprimées en poids : 0,040% < C < 0,100%, 0,80% < Mn < 2,00%, Si < 0,30% , S < 0,005%, P< 0,030%, 0,010% < Al < 0,070%, 0,015% < Nb < 0,100%, 0,030% < Ti< 0,080%, N < 0,009%, Cu < 0,1 %, Ni 0,1 %, Cr < 0,1 %, Mo < 0,1 %, Ca < 0,006%, le reste
de la composition étant constitué de fer et d'impuretés inévitables résultant de l'élaboration.
Selon un mode préféré, le pré-revêtement comprend en poids 5-11% Si, 2- 4% Fe, optionnellement entre 15 and 30ppm Ca, le reste de la composition étant de l'aluminium et des impuretés inévitables résultant de l'élaboration. Le pré-traitement thermique comprend préférentiellement un chauffage jusqu'à une température θι suivi d'un maintien à ladite température θι pendant une durée ti, de telle sorte que le point représentatif (Θ1 , t|) se trouve situé au sein d'un domaine défini par le diagramme ABC de la figure 1.
Le pré-traitement thermique est effectué avantageusement par recuit basé ' La vitesse de chauffage Vc est préférentiellement supérieure ou égale à 25°C/s.
Selon un mode préféré, la vitesse de chauffage Vc est supérieure ou égale à -*'50°C/s.
La température Θ2 est préférentiellement comprise entre Ad et Ac3+100°C, et la durée de maintien t2 à la température Θ2 est comprise entre 30 secondes et 5 minutes.
L'invention a également pour objet l'utilisation d'une pièce fabriquée selon l'un des modes ci-dessus, pour la fabrication d'éléments de structures ou de sécurité pour véhicule automobile terrestre à moteur.
D'autres caractéristiques et avantages de l'invention apparaîtront au cours de la description ci-dessous donnée à titre d'exemple et faite en référence aux figures jointes suivantes :
La figure 1 présente des conditions de pré-traitement thermique (61, t-i) permettant la réalisation de l'invention.
La figure 2 présente un exemple d'écaillage intervenant dans des conditions de pré-traitement thermique qui ne sont pas celles de l'invention.
La figure 3 présente un exemple de tôle préalliée dans les conditions de l'invention.
Les inventeurs ont mis en évidence que les problèmes exposés ci-dessus étaient résolus en mettant en œuvre un procédé comportant un prétraitement thermique particulier d'une tôle pré-revêtue d'aluminium ou d'un
alliage à base d'aluminium. Ce pré-traitement confère à cette tôle des caractéristiques particulièrement adaptées aux étapes ultérieures de fabrication, en particulier de débobinage, découpe, et d'emboutissage à chaud.
On définira les termes suivants :
- le pré-revêtement d'aluminium ou d'un alliage d'aluminium désigne la couche déposée sur la tôle d'acier nue, avant que n'intervienne l'austénitisation précédant l'emboutissage à chaud. On distinguera :
- le pré-revêtement tel qu'il est directement issu de l'opération par passage de la bande à chaud dans un bain d'aluminium ou d'aluminium fondu
- le pré-revêtement pré-allié qui désigne le pré-revêtement ci-dessus dont certaines caractéristiques ont été modifiées grâce à un pré-traitement thermique dans des conditions particulières. Ce terme de pré-traitement est utilisé pour différencier celui-ci du traitement thermique d'austénitisation qui précède l'emboutissage à chaud.
- le revêtement désigne la couche obtenue après austénitisation et emboutissage à chaud, c'est à dire le revêtement présent au stade final sur la pièce emboutie à chaud.
En ce qui concerne la tôle d'acier mise en œuvre selon l'invention, on choisira une tôle laminée à chaud ou une tôle ayant subi un laminage à froid ultérieur. L'épaisseur de cette tôle peut se situer dans une gamme d'épaisseur comprise entre 0,5 et 4 mm environ, gamme utilisée notamment pour la fabrication de pièces structurales ou de renfort, notamment pour l'industrie automobile. Avantageusement, l'acier de base sur lequel on effectue le prérevêtement présente la composition pondérale suivante :
- une teneur en carbone comprise entre 0,15 et 0,5%, préférentiellement entre 0,15 et 0,25% en poids. Cet élément joue un grand rôle sur la trempabilité et sur la résistance mécanique obtenue après le refroidissement qui suit le traitement d'austénitisation. Au-dessous d'une teneur de 0,15% en poids, l'aptitude à la trempe est cependant trop faible et les propriétés de résistance sont insuffisantes. Au-delà d'une teneur de 0,5 % en poids, le risque de formation de défauts est accru lors de la trempe, particulièrement
pour les pièces de plus forte épaisseur. Une teneur en carbone comprise entre 0,15 et 0,25% permet d'obtenir une résistance comprise entre 1250 et 1650 MPa environ lorsque la microstructure de la pièce est martensitique.
- outre son rôle de désoxydant, le manganèse a également un effet important sur la trempabilité en particulier lorsque sa teneur en poids est au moins de
0,5% et préférentiellement de 0,8%. Cependant, une quantité trop importante (3% en poids, ou préférentiellement 1 ,5%) conduit à des risques de ségrégation excessive.
- la teneur en silicium de l'acier doit être comprise entre 0,1 et 0,5 % en poids, et de préférence entre 0,1 et 0,35%. Outre son rôle sur la désoxydation de l'acier liquide, cet élément contribue au durcissement de l'acier mais sa teneur doit être cependant limitée pour éviter la formation excessive d'oxydes et pour favoriser la revêtabilité.
- au delà d'une teneur supérieure à 0,01%, le chrome augmente la trempabilité et contribue à l'obtention d'une résistance importante après l'opération de formage à chaud. Au delà d'une teneur égale à 1%, (préférentiellement 0,3%), l'effet du chrome sur l'homogénéité des propriétés mécaniques dans la pièce est saturé.
- l'aluminium est un élément favorisant la désoxydation et la précipitation de l'azote. En quantité excessive, il se forme des aluminates grossiers lors de l'élaboration qui tendent à diminuer la ductilité, ce qui incite à limiter la teneur en aluminium à 0,1 % en poids.
- en quantités excessives, le soufre et le phosphore conduisent à une fragilité augmentée. C'est pourquoi il est préférable de limiter leur teneur respective à 0,05 et 0,1 % en poids.
- le bore, dont la teneur doit être comprise entre 0,0005 et 0,010 % en poids, et de préférence entre 0,002 et 0,005% en poids, est un élément qui joue un rôle important sur la trempabilité. Au-dessous d'une teneur de 0,0005%, on n'obtient pas un effet suffisant sur la trempabilité. Le plein effet est obtenu pour une teneur de 0,002%. La teneur maximale en bore doit être inférieure à 0,010%, et préférentiellement 0,005%, pour ne pas dégrader la ténacité.
- Le titane a une forte affinité pour l'azote. Il protège le bore de façon à ce que cet élément se trouve sous forme libre pour jouer son plein effet sur la
trempabilité. Au-delà de 0,2%, il existe cependant un risque de former des nitrures de titane grossiers dans l'acier liquide qui jouent un rôle néfaste sur la ténacité. Il est compris préférentiellement entre 0,02 et 0,1%.
Comme on l'a mentionné plus haut, cette gamme de compositions permet d'obtenir une résistance à la rupture après emboutissage à chaud supérieure à 1250 MPa environ. En contrepartie de ce niveau de résistance très élevé, l'allongement à rupture est relativement limité, de l'ordre de 5%.
Certaines applications structurales ne nécessitent pas un niveau de résistance aussi élevé mais requièrent par contre une capacité d'allongement à rupture supérieure à 8%. Lorsqu'on cherche à disposer d'une pièce d'acier qui, après emboutissage à chaud, présente une résistance comprise entre 1100 et 1500MPa et un allongement à rupture supérieur à 8%, on choisira préférentiellement la composition d'acier suivante : 0,14% < C < 0,18%, 0,4% ≤Si≤ 0,5%, 0,010% < Al < 0,070%, 2,2% < Mn < 2;5%, S < 0,005%, P< 0,010%, N < 0,009%, le reste de la composition étant constitué de fer et d'impuretés inévitables résultant de l'élaboration. Cette gamme de composition permet d'obtenir, après emboutissage à chaud et refroidissement de la pièce, une microstructure constituée de bainite inférieure ou supérieure dont la somme des fractions surfaciques de ces deux constituants est supérieure ou égale à 10%. Le complément éventuel est constitué de martensite auto-revenue, ce constituant étant caractérisé par la présence de fins carbures précipités dans les lattes de martensite.
Lorsqu'on cherche à disposer d'une pièce d'acier dont la résistance et l'allongement à rupture en traction, après emboutissage à chaud, sont respectivement supérieurs à 500MPa et à 15%, on choisira préférentiellement la composition d'acier suivante :
- une teneur en carbone comprise entre 0,040 et 0,100% en poids. Au dessous de 0,040%, il n'est pas possible d'obtenir une résistance supérieure à 500MPa dans toutes les conditions de refroidissement. Au delà d'une teneur de 0,100%, il existe le risque de former une proportion trop importante de martensite dans les conditions de refroidissement les plus rapides, par exemple lorsque les pièces sont maintenues au sein d'un outillage refroidi.
L'allongement à rupture peut être alors inférieur à 15%. Une teneur en carbone comprise entre 0,050 et 0,080% est particulièrement avantageuse, car elle permet d'obtenir une grande stabilité des caractéristiques de résistance et d'allongement en fonction des conditions de fabrication ainsi qu'une très bonne soudabilité dans les procédés d'assemblage usuels.
- une teneur en manganèse comprise 0,80 et 2,00% permet d'obtenir une trempabilité satisfaisante sans formation d'une structure en bandes trop marquée. Une gamme de 1 ,20-1 ,70% de Mn est particulièrement satisfaisante à cet égard.
- une teneur en silicium inférieure à 0,30%, et préférentiellement 0,070%, permet de favoriser la revêtabilité et la soudabilité
- les teneurs en soufre et en phosphore doivent être limitées respectivement à 0,005 et 0,030 % en poids dans le but d'obtenir une ductilité élevée. Des teneurs respectivement inférieures à 0,004 et à 0,020% sont particulièrement favorables.
- une teneur en aluminium comprise entre 0,010 et 0,070% en poids, permet la désoxydation de l'acier liquide, sans formation d'aluminates de taille excessive. Une quantité comprise entre 0,020 et 0,040% est préférée.
- le titane et le niobium font partie de la catégorie des éléments de micro- alliage, éléments efficaces même pour de faibles quantités allant de quelques
10"3à quelques 10"2% :
- lorsque la teneur en niobium de l'acier est comprise entre 0,015 et 0,100%, de fins précipités durcissants de carbonitrures Nb(CN) se forment dans l'austénite ou dans la ferrite lors du laminage à chaud. Ces précipités permettent également de limiter la croissance du grain austénitique lors d'un soudage éventuel. Une teneur en niobium comprise entre 0,030 et 0,070% permet d'obtenir un durcissement appréciable tout en accroissant modérément les caractéristiques mécaniques à haute température, ce qui permet de limiter les efforts lors du laminage à chaud sur trains à bandes.
- lorsque la teneur en titane est comprise entre 0,030 et 0,080% en poids, une précipitation a lieu sous forme de nitrures TiN à très haute température, puis à plus basse température dans l'austénite sous forme de fins carbures TiC conduisant à un durcissement. Les précipités TiN
permettent de limiter efficacement la croissance du grain austénitique lors d'éventuelles opérations de soudage. Une teneur en titane comprise entre 0,060 et 0,080% permet d'obtenir une précipitation plus intense de TiC ou de carbosulfures de titane.
- la teneur en azote est inférieure à 0,009% pour éviter une précipitation de TiN qui interviendrait dès la solidification sous une forme grossière.
Lors de l'austénitisation précédant l'emboutissage, les éléments de microalliage précipités freinent efficacement la croissance du grain austénitique et limitent la formation de constituants secondaires de grande dureté qui réduisent la ductilité.
- La composition de l'acier peut également comprendre des éléments tels que le cuivre, le chrome, le nickel ou le molybdène qui contribuent à l'augmentation de la résistance par durcissement en solution solide ou par leur influence sur la trempabilité. Cependant, leur teneur individuelle doit être limitée à 0,1% sous peine de former des structures bainitiques après austénitisation en four, ces structures étant sensibles à une variation de la vitesse de refroidissement.
L'acier peut également comprendre une addition de calcium allant jusqu'à 0,006%, préférentiellement 0,005%, dans le but de globuliser les sulfures et d'améliorer la résistance à la fatigue.
La microstructure obtenue après emboutissage à chaud à partir d'aciers de cette gamme de compositions, est constituée majoritairement dePferrite équiaxe, de martensite et de bainite.
Le procédé selon l'invention est le suivant : on approvisionne une tôle nue d'acier laminée à chaud ou à froid, préférentiellement de composition exposée ci-dessus.
Cette tôle ou bande d'acier est immergée, grâce un procédé connu en lui- même et revêtue par passage en continu dans un bain d'aluminium ou d'alliage d'aluminium liquide. Ce bain d'aluminium ou d'alliage d'aluminium peut être notamment :
- Un bain dit aluminium-silicium, c'est à dire comprenant en poids 5-11% de silicium, 2 à 4% de fer, optionnellement entre 15 et 30 ppm de calcium, le reste étant de l'aluminium et des impuretés inévitables résultant de
l'élaboration.
- un bain d'aluminium pur sans élément d'addition, mais saturé en fer résultant du passage de la bande d'acier dans le bain, c'est à dire comprenant de 2 à 4% de fer, le reste étant de l'aluminium et des impuretés inévitables résultant de l'élaboration.
Après passage en continu avec immersion de la tôle dans le bain et essorage au moyen de buses permettant de contrôler l'épaisseur du dépôt métallique, on obtient une tôle avec un pré-revêtement d'épaisseur comprise entre 15 et 50 micromètres. Une gamme préférée de l'invention est 20 à 35 micromètres, Cette tôle est usuellement bobinée. Dans le cas d'un pré-revêtement à partir d'un bain d'aluminium-silicium, on observe deux ou trois couches successives qui vont être décrites en partant du substrat d'acier jusqu'à la surface :
- éventuellement une couche composée d'une phase FeAI3 et FeaAIs. Cette couche très fine, d 'épaisseur inférieure à 1 micromètre, peut ne pas être observée.
- une couche d'alliage intermétallique r 5 de composition du type Fe3Si2Ali2, d'épaisseur allant de 3 à 7 micromètres environ.
- une couche se présentant sous forme de dendrites d'aluminium contenant du fer en solution solide, les espaces interdendritiques étant constitués de lamelles de silicium et d'aiguilles d'alliage de la phase intermétallique r s du type Fe2Si2Alg. Cette structure résulte de la transformation eutectique du liquide du bain en AI+Si+r 6 vers 575°C. Cette dernière couche occupe la majeure partie du pré-revêtement.
Les inventeurs ont mis en évidence que les buts de l'invention sont atteints lorsque l'on soumet ce pré-revêtement à un pré-traitement thermique à une température θι pendant une durée de maintien ti choisis de façon à ce que le pré-revêtement ne contienne plus d'aluminium libre, c'est à dire non combiné à un autre élément, de phase τ 5 et τ 6.
L'absence de ces phases, notamment de celles avec un bas point de fusion, c'est à dire inférieur à Θ2, au profit de celles qui sont présentées ci-dessous, permet alors d'effectuer le traitement ultérieur d'austénitisation dans des conditions de qualité et de productivité particulièrement satisfaisantes. Elle
permet de réaliser ce traitement ultérieur sans risque de fusion prématurée du pré-revêtement et sans risque de dégradation des rouleaux permettant le transport de la tôle.
Le pré-traitement thermique dans les conditions de l'invention permet d'obtenir, par diffusion et alliation entre l'acier du substrat et le prérevêtement, une phase intermétallique FeAI3 et optionnellement une phase intermétallique FeAI ou Fe2AI5 ou T 2 du type Fe6Ali2Si5. Ce pré-revêtement pré-allié a une épaisseur allant de 20 à 60 micromètres.
Une tôle pré-alliée peut être ainsi typiquement constituée d'un substrat d'acier recouvert sur ses deux faces par différentes couches successives:
- une phase Fe2Als de faible épaisseur en contact avec le substrat d'acier, surmontée par :
- une phase FeAI3 occupant la majeure partie de l'épaisseur, surmontée par :
- une phase FeAI ou une phase ternaire monoclinique ou cubique τ 2 du type

- une phase FeA en extrême surface.
Ces différentes couches peuvent être plus ou moins continues.
Les inventeurs ont mis en évidence que la présence de plus de 50% de phase FeA , en proportion surfacique dans le pré-revêtement, permet d'assurer une bonne résistance au poudrage lors de la déformation de la tôle. Le coefficient d'émissivité de la tôle est significativement diminué après prétraitement thermique. Par rapport à une tôle pré-revêtue non pré-alliée, le cycle d'austénitisation ultérieur en four peut être ainsi raccourci en raison de la plus grande efficacité, puisque la durée de chauffage peut être réduite de moitié environ.
Le pré-traitement sous atmosphère protectrice d'hydrogène et d'azote est effectué à une température inférieure à Ad , c'est à dire qu'il ne provoque pas de transformation austénitique dans la tôle d'acier du substrat : la solubilité de l'hydrogène étant nettement plus faible en phase ferritique qu'en phase austénitique, ce pré-traitement en four conduit à une très faible teneur en hydrogène diffusif, inférieure à 0,05 ppm. Ceci réduit les risques de fissuration ultérieure dues à cet élément lorsque l'on met notamment en œuvre des tôles d'acier à composition très chargées en éléments d'alliage qui
conduisent à des résistances mécaniques très élevées après emboutissage à chaud.
De plus, ce traitement à une température inférieure à la température Ad provoque un adoucissement de la tôle d'acier initiale, ce qui facilite la découpe mécanique ultérieure de la tôle pré-alliée en flans destinés à l'emboutissage à chaud et permet de diminuer l'usure des outils de découpe. Les inventeurs ont montré que ces résultats étaient obtenus de manière avantageuse lorsque le pré-traitement thermique comportait un chauffage jusqu'à une température θι suivi d'un maintien à cette température pendant une durée t-i , le point représentatif de couple (θ-ι,ί-ι) se trouvant au sein d'un domaine défini par le diagramme ABC de la figure 1.
Lorsque ces conditions sont respectées, on obtient une tôle pré-alliée peu sensible au poudrage (défaut qui se manifeste par une micro-décohésion superficielle du revêtement sous forme de poudre) donc parfaitement apte aux opérations mécaniques telles que débobinages, découpes et manipulations. De plus, le revêtement de cette tôle pré-alliée étant parfaitement adhérent, il ne se produit pas d'écaillage de ce revêtement lors des opérations mécaniques ultérieures. L'écaillage est défini par une décohésion locale macroscopique du revêtement, sensiblement parallèle à la surface de la tôle d'acier.
On observera que, sur la base d'une équivalence entre la température et la durée de maintien dans la diffusion qui intervient entre l'acier et le prérevêtement lors de ce pré-traitement thermique, on s'attendait à ce qu'une température élevée soit associée à une durée de maintien plus faible pour obtenir un effet et un degré d'alliation donnés. Or, d'une façon surprenante, le diagramme ABC de la figure 1 correspondant à l'invention révèle une tendance inverse puisque les températures de maintien les plus élevées sont associées aux durées de maintien les plus importantes.
On note de plus une tendance au collage des spires lors du recuit des bobines aux températures plus élevées, ce qui conduit à limiter à 680°C la température θ·|.
Compte tenu des températures et des durées de maintien, l'invention sera mise en œuvre avec profit grâce à des fours de recuit base.
Ce pré-traitement modifiant l'émissivité permet de chauffer ultérieurement plus rapidement les flans, puisque ceux-ci peuvent être chauffés et austénitisés avec une vitesse de chauffage Vc supérieure ou égale à 25, voire à 50°C/s sans qu'il y ait risque de fusion partielle du revêtement. Cette étape de chauffage s'effectue dans des fours ne nécessitant pas d'atmosphère spéciale de protection.
La vitesse de chauffage Vc est ici définie comme la vitesse moyenne entre la température ambiante et 600°C. La température maximale Q2 atteinte lors du cycle permet d'obtenir une austénitisation partielle ou totale du substrat d'acier du flan. On choisira à cet effet une température θ2 comprise entre Ac1 et Ac3+100°C, Ac1 correspondant au début de la transformation austénitique au chauffage de l'acier, Ac3 correspondant à la fin de la transformation austénitique au chauffage de l'acier. La durée de maintien t2 à la température Θ2 est préférentiellement comprise entre 30 secondes et 5 minutes.
Après chauffage et maintien, le flan est transféré rapidement au sein d'une presse puis embouti à chaud. Le transfert doit être suffisamment rapide pour ne pas provoquer de transformation de l'acier. Le refroidissement de la pièce qui intervient d'abord au sein de l'outillage de la presse, puis après extraction de celle-ci hors de la presse d'emboutissage à chaud, permet d'obtenir différents types de microstructures ; selon le niveau de caractéristiques mécaniques souhaitées (résistance, ductilité, ténacité notamment), on choisira notamment des compositions d'acier dont on a donné des exemples ci-dessus, ainsi que des conditions de refroidissement adaptées : ces dernières peuvent être en particulier modulées grâce à un refroidissement plus ou moins énergique de l'outillage de la presse. Selon la composition de l'acier et la vitesse de refroidissement, on obtiendra ainsi des structures martensitiques, ou bainitiques, ou martensito-bainitiques, comportant éventuellement de l'austénite résiduelle ou de la ferrite si ces constituants micrographiques sont recherchés en relation avec les propriétés mécaniques visées.
Après le traitement thermique d'austénitisation suivi de l'emboutissage à chaud, le revêtement final de la pièce est constitué sur toute son épaisseur
de différentes phases intermétailiques du type FexAly de grande dureté, ces phases comportant éventuellement du silicium en solution solide.
Le revêtement ainsi obtenu est apte à être peint et soudé par les procédés conventionnels.
A titre d'exemple non limitatif, les résultats suivants vont montrer les caractéristiques avantageuses conférées par l'invention.
Exemple:
On a approvisionné des tôles laminées à chaud puis à froid d'épaisseur comprise entre 1 et 2 mm de composition du type 22 MnB5 comprenant, en pourcentage pondéral : 0.22%C, 1.2%Mn, 0.2%Si, 0.2%Cr, 0.040%AI, 0.003%B, 0.030%Ti, 0.0002%S, 0.020%P, le reste étant constitué de fer et d'impuretés inévitables provenant de l'élaboration. Ces tôles d'acier ont été pré-revêtues par immersion avec passage en continu dans un bain Al-Si comprenant 9%Si, 3% Fe, le reste étant de l'aluminium et des impuretés inévitables provenant de l'élaboration. Après essorage au moyen de buses, on obtient des tôles avec un pré-revêtement d'une épaisseur de 28 micromètres sur chacune de ses faces. Ces tôles sont ensuite bobinées.
Certaines tôles pré-revêtues ont subi un pré-traitement thermique à une température θι pendant une durée de maintien ti dans des conditions qui sont rapportées au tableau 1 ci-dessous. Ces pré-traitements ont été effectués dans des fours de recuit base sous une atmosphère H2N2 comprenant de 3 à 5% d'hydrogène. Après pré-traitement thermique, le refroidissement de ces tôles pré-alliées a été réalisé dans le four.
On a ensuite effectué un débobinage des tôles puis une découpe mécanique pour obtenir des flans. Afin d'évaluer la sensibilité plus ou moins grande au poudrage et à l'écaillage lors des opérations de débobinage et découpe, on a mis en oeuvre des tests de flexion (pliage-dépliage) sur mandrin de 60mm de diamètre ; les tôles ont été pesées avant et après ces tests : la perte de poids permet d'évaluer une éventuelle sensibilité au poudrage. De plus, des observations visuelles de la surface des tôles et des coupes macrographiques des revêtements des tôles pré-alliées permettent de déceler un éventuel écaillage.
Les flans ont été ensuite chauffés avec une vitesse Vc de 25 °C/s jusqu'à une température θ2 de 900°C, soit Ac3+60°C, et maintenus pendant une durée t2 de 4 minutes à cette température. Après transfert rapide des flans chauffés au sein d'une presse, les flans ont été ensuite emboutis à chaud de façon à obtenir des pièces. La présence d'une éventuelle refusion partielle du revêtement a été relevée lors de l'austénitisation.
Des essais d'emboutissage à chaud ont été également effectués à titre de comparaison sur des flans non pré-traités thermiquement (essai repéré M au tableau 1)
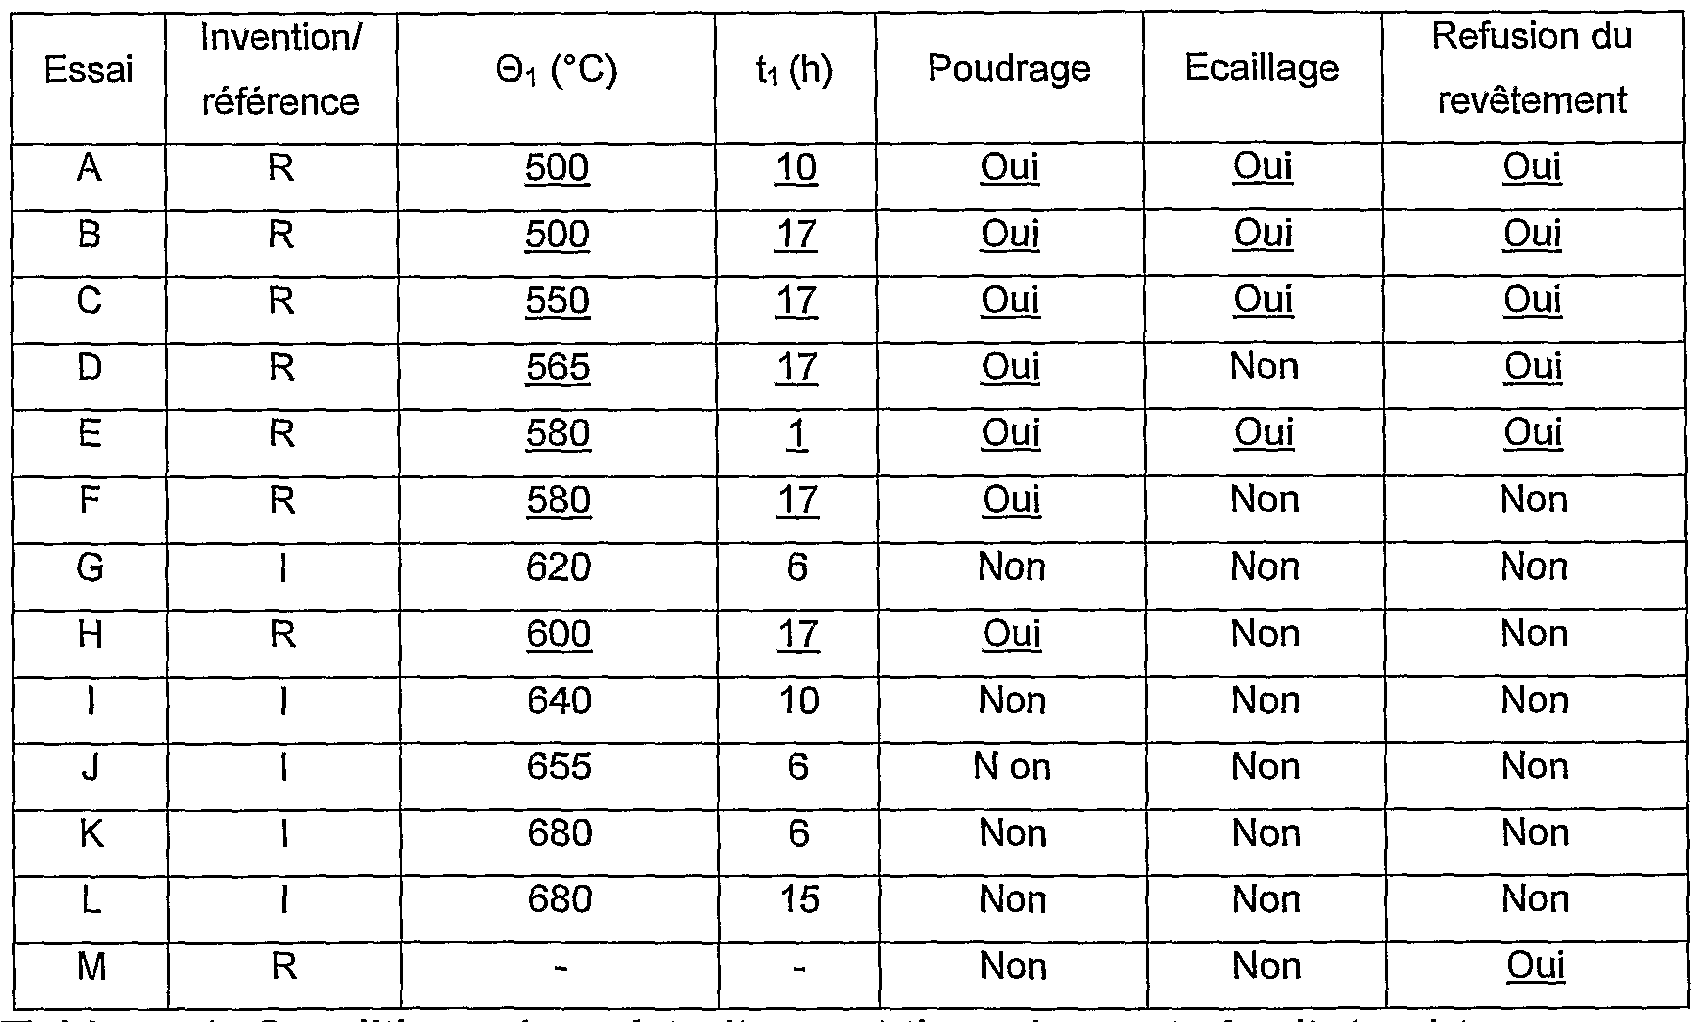
ableau 1. Conditions de pré-traitement thermique et résultats obtenus.
I= Invention R= Référence
Les valeurs soulignées ne correspondent pas à l'invention. Dans les conditions de référence (essais A, B, C, E) la température θι et/ou le maintien ti ne permettent pas de faire en sorte que le pré-revêtement ne contienne plus d'aluminium libre, de phase 5 et T Q. Dans ces conditions, la sensibilité au poudrage et à l'écaillage est importante. En particulier, la persistance de composants eutectiques dans le pré-revêtement induit une nette sensibilité à l'écaillage. La figure 2 illustre ainsi un écaillage intervenant dans les conditions de l'essai A : la décohésion se produit plus
particulièrement à l'interface entre une couche (repérée 1 sur la figure) du pré-revêtement ayant été alliée avec le substrat 3, et une couche non alliée à structure eutectique 2. Cette dernière couche contient de l'aluminium libre et des phases de typer 5 et r 6.
Dans les essais D, F, H, l'épaisseur relative et la répartition inadéquates des différentes phases conduit au poudrage.
Par comparaison, dans les conditions de l'invention (essais G, I, J, K, L, illustrés par des symboles pleins sur la figure 1) on ne met en évidence aucun poudrage, écaillage ou refusion. La figure 3 illustre la microstructure de la tôle pré-alliée dans les conditions de l'essai J.
En partant du substrat d'acier repéré 4 sur la figure, on note une couche de phase Fe2Als (repérée 5) surmontée par une phase FeA (repérée 6) d'une dureté de l'ordre de 1000 HV, surmontée elle-même par une couche 7 de phase FeAI, puis d'une couche 8 de phase FeA en extrême surface.
L'épaisseur totale de ce revêtement préallié est de 35 micromètres environ. Le pré-traitement thermique selon les conditions de l'invention conduit à une diminution de la résistance mécanique du substrat d'acier, de 590MPa à moins de 525 MPa, ce qui facilite la découpe mécanique des flans et diminue l'usure des outils de découpe.
La tôle pré-alliée dans les conditions de l'invention a une teneur en hydrogène diffusif très faible, inférieure à 0,05ppm. Cette caractéristique permet de minimiser les risques éventuels de fissuration dus à cet élément lorsque l'on emboutit à chaud des tôles d'acier avec des composition très chargées en éléments d'alliage qui conduisent à des résistances mécaniques extrêmement élevées après emboutissage à chaud.
Par rapport à une tôle n'ayant pas été pré-traitée thermiquement, l'invention permet de chauffer les flans avec une vitesse de chauffage Vc nettement plus importante : dans le cas de la tôle M, on note la présence d'une refusion partielle du revêtement lors du traitement d'austénitisation avec une vitesse de chauffage Vc (vitesse entre 20 et 600°C) de 25°C/s, alors que les flans traités selon l'invention ne montrent pas de trace de refusion à cette même vitesse de chauffage, voire même à la vitesse de chauffage Vc de 50°C/s.
La résistance à la rupture en traction des pièces obtenues selon l'invention va d'environ 1400 à 1600 MPa., la limite d'élasticité va de 1000 à 1150MPa. Le revêtement final, bien adhérent, protège les pièces de la corrosion. Il est apte aux traitements usuels tels que la peinture par cataphorèse .
Des essais de soudage par résistance par point sur les pièces embouties à chaud montrent que les pièces obtenues selon le procédé de l'invention sont soudables dans les gammes usuelles.
Ainsi, l'invention permet la fabrication de pièces revêtues à hautes caractéristiques, dans des conditions de productivité très satisfaisantes.
Ces pièces seront utilisées avec profit pour la fabrication de pièces de sécurité, et notamment de pièces anti-intrusion ou de soubassement, de barres de renforcement, de pieds milieu, pour la construction de véhicules automobiles.
Claims
1. Procédé de fabrication d'une pièce en acier revêtue d'un alliage d'aluminium ou à base d'aluminium, comprenant les étapes successives et dans cet ordre selon lesquelles :
on approvisionne une tôle d'acier laminée à chaud ou laminée à froid constituée d'un substrat en acier et d'un pré-revêtement d'aluminium ou d'un alliage à base d'aluminium, puis
- on effectue un pré-traitement thermique de ladite tôle à une température θι pendant une durée de maintien t|, de façon à ce que ledit prérevêtement ne contienne plus d'aluminium libre, de phase τ 5 du type Fe3Si2Ali2, et r 6 du type Fe2Si2Alg, et de façon à ne pas provoquer de transformation austénitique dans ledit substrat d'acier, ledit pré-traitement étant réalisé en four sous atmosphère d'hydrogène et d'azote, obtenant ainsi une tôle pré-alliée, puis
- on refroidit ladite tôle pré-alliée pour obtenir une tôle pré-alliée et refroidie, puis
- on découpe ladite tôle pré-alliée et refroidie pour obtenir un flan, puis
- on chauffe ledit flan avec une vitesse Vc à une température θ2 et on maintient ledit flan pendant une durée t2 de manière à obtenir, par alliation entre ledit substrat en acier et ledit pré-revêtement, un revêtement allié constitué sur toute son épaisseur de phases intermétalliques du type FexAly comprenant éventuellement du silicium en solution solide, et de manière à conférer une structure partiellement ou totalement austénitique audit acier, puis
on emboutit à chaud ledit flan pour obtenir une pièce, puis
- on refroidit ladite pièce dans des conditions propres à conférer les caractéristiques mécaniques visées pour ladite pièce d'acier 2 Procédé de fabrication selon la revendication 1 , caractérisé en ce que le prérevêtement de ladite tôle pré-alliée et refroidie comprend une phase intermétallique FeAI3 et optionnellement au moins une phase intermétallique choisie parmi FeAI, Fe2AI5 ou 7 2 du type Fe6Ali2Si5.
3 Procédé de fabrication selon la revendication 1 ou 2 caractérisé en ce que la proportion surfacique de ladite phase intermétallique FeAI3 dans ledit pré-revêtement de ladite tôle pré-alliée et refroidie, est supérieure ou égale à 50% Procédé de fabrication selon l'une quelconque des revendications 1 à 3 caractérisé en ce que ladite tôle pré-alliée et refroidie a une teneur en hydrogène diffusif inférieure à 0,05ppm
5 Procédé de fabrication selon l'une quelconque des revendications 1 à 4, caractérisé en ce que la composition de ladite tôle d'acier laminée à chaud ou laminée à froid, comprend, les teneurs étant exprimées en poids :
0,15% < C < 0,5%
0,5%< Mn < 3%
0,1% < Si < 0,5%
0,01%≤Cr≤1 %
Ti 0,2%
Al < 0,1%
S < 0,05%
P< 0,1%
0,0005% < B < 0,010%,
le reste de la composition étant constitué de fer et d'impuretés inévitables résultant de l'élaboration
6 Procédé de fabrication selon la revendication 5, caractérisé en ce que la composition de ladite tôle d'acier laminée à chaud ou laminée à froid, comprend, les teneurs étant exprimées en poids :
0,15% < C < 0,25% 0,8%< Mn < 1 ,5%
0,1 % < Si < 0,35%
0,01 % < Cr < 0,3%
0,02<Ti<0,1%
0,002% < B < 0,005%,
le reste de la composition étant constitué de fer et d'impuretés inévitables résultant de l'élaboration
7 Procédé de fabrication selon l'une quelconque des revendications 1 à 4, caractérisé en ce que la composition de ladite tôle d'acier laminée à chaud ou laminée à froid, comprend, les teneurs étant exprimées en poids
0,14% < C < 0, 8%
0,4% <Si < 0,5%
0,010% < Al < 0,070%
2,2%> < Mn < 2;5%
S < 0(005%o
P< 0,010%
N < 0,009%
le reste de la composition étant constitué de fer et d'impuretés inévitables résultant de l'élaboration
8 Procédé de fabrication selon l'une quelconque des revendications 1 à 4, caractérisé en ce que la composition de ladite tôle d'acier laminée à chaud ou laminée à froid, comprend, les teneurs étant exprimées en poids :
0,040% < C < 0,100%
0,80% < Mn < 2,00%
Si < 0,30%
S < 0,005%
P≤ 0,030%)
0,010% < AI < 0,070% 0,015%≤Nb < 0,100%
0,030% < Ti< 0,080%
N < 0,009%)
Cu < 0,1%
Ni < 0,1 %
Cr≤0,1%
Mo < 0,1%
Ca < 0,006%,
le reste de la composition étant constitué de fer et d'impuretés inévitables résultant de l'élaboration
9 Procédé de fabrication selon l'une quelconque des revendications 1 à
8, caractérisé en ce que ledit pré-revêtement comprend en poids 5-11 % Si, 2- 4% Fe, optionnellement entre 15 and 30ppm Ca, le reste de la composition étant de l'aluminium et des impuretés inévitables résultant de l'élaboration
10 Procédé de fabrication selon l'une quelconque des revendications 1 à
9, caractérisé en ce que ledit pré-traitement thermique comprend un chauffage jusqu'à une température θ-i suivi d'un maintien à ladite température θι pendant une durée ti, de telle sorte que le point représentatif (Θ1 , t-t) se trouve situé au sein d'un domaine défini par le diagramme ABC de la figure 1
11 Procédé de fabrication selon l'une quelconque des revendications 1 à 10 caractérisé en ce que ledit pré-traitement thermique est effectué par recuit base
12 Procédé de fabrication selon l'une quelconque des revendications 1 à
11 , caractérisé en ce que ladite vitesse de chauffage Vc est supérieure ou égale à 25°C/s
13 Procédé de fabrication selon l'une quelconque des revendications 1 à
12, caractérisé en ce que ladite vitesse de chauffage Vc est supérieure ou égale à 50°C/s
14 Procédé de fabrication selon l'une quelconque des revendications 1 à 13, caractérisé en ce que ladite température θ2 est comprise entre Ac1 et Ac3+100°C, et que ladite durée de maintien t2 à ladite température θ2 est comprise entre 30 secondes et 5 minutes
15 Utilisation d'une pièce fabriquée selon l'une quelconque des revendications 1 à 14, pour la fabrication d'éléments de structures ou de sécurité pour véhicule automobile terrestre à moteur.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PCT/FR2010/000174 WO2011104443A1 (fr) | 2010-02-24 | 2010-02-24 | Procédé de fabrication d'une pièce a partir d'une tôle revêtue d'aluminium ou d'alliage d'aluminium |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PCT/FR2010/000174 WO2011104443A1 (fr) | 2010-02-24 | 2010-02-24 | Procédé de fabrication d'une pièce a partir d'une tôle revêtue d'aluminium ou d'alliage d'aluminium |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| WO2011104443A1 true WO2011104443A1 (fr) | 2011-09-01 |
Family
ID=42938197
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| PCT/FR2010/000174 Ceased WO2011104443A1 (fr) | 2010-02-24 | 2010-02-24 | Procédé de fabrication d'une pièce a partir d'une tôle revêtue d'aluminium ou d'alliage d'aluminium |
Country Status (1)
| Country | Link |
|---|---|
| WO (1) | WO2011104443A1 (fr) |
Cited By (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102016222993A1 (de) | 2016-11-22 | 2018-05-24 | Volkswagen Aktiengesellschaft | Verfahren zur Herstellung eines beschichteten Stahlbauteils |
| CN108588612A (zh) * | 2018-04-28 | 2018-09-28 | 育材堂(苏州)材料科技有限公司 | 热冲压成形构件、热冲压成形用预涂镀钢板及热冲压成形工艺 |
| CN112703106A (zh) * | 2018-10-04 | 2021-04-23 | 安赛乐米塔尔公司 | 模压淬火方法 |
| CN113073179A (zh) * | 2021-03-25 | 2021-07-06 | 大冶特殊钢有限公司 | 一种冷挤压用低碳素结构钢的热处理方法 |
| US11168379B2 (en) | 2018-02-12 | 2021-11-09 | Ford Motor Company | Pre-conditioned AlSiFe coating of boron steel used in hot stamping |
| CN113994016A (zh) * | 2019-06-03 | 2022-01-28 | 蒂森克虏伯钢铁欧洲股份公司 | 由设有腐蚀保护涂层的扁钢产品制造板材构件的方法 |
| CN114959539A (zh) * | 2018-03-09 | 2022-08-30 | 安赛乐米塔尔公司 | 具有高生产率的压制硬化部件的制造方法 |
| CN114959514A (zh) * | 2017-06-01 | 2022-08-30 | 安赛乐米塔尔公司 | 用于生产具有改善的延性的高强度钢部件的方法以及通过所述方法获得的部件 |
| US12630897B2 (en) | 2017-06-01 | 2026-05-19 | Arcelormittal | Method for producing high-strength steel parts with improved ductility, and parts obtained by said method |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0971044A1 (fr) | 1998-07-09 | 2000-01-12 | Sollac | Tole d'acier laminée à chaud et à froid revêtue et présentant une très haute résistance après traitement thermique |
| EP1029940A1 (fr) * | 1999-02-18 | 2000-08-23 | Sollac | Procédé d'alumiage d'acier permettant d'obtenir une couche d'alliage interfaciale de faible epaisseur |
| JP2007314874A (ja) * | 2006-04-25 | 2007-12-06 | Nippon Steel Corp | 高強度自動車部品およびその熱間プレス方法 |
| WO2008053273A1 (fr) * | 2006-10-30 | 2008-05-08 | Arcelormittal France | Bandes d'acier revêtu, procédés pour leur fabrication, procédés pour leur utilisation, ébauches d'estampage préparées pour elles, produits estampés préparés pour elles, et articles de fabrication qui contiennent ce genre de produit estampé |
| WO2009090555A1 (fr) | 2008-01-15 | 2009-07-23 | Arcelormittal France | Procédé de fabrication de produits estampés et produits estampés préparés à l'aide de celui-ci |
| WO2010005121A1 (fr) * | 2008-07-11 | 2010-01-14 | 新日本製鐵株式会社 | Tôle d’acier plaquée d’aluminium pour formage à chaud à la presse avec chauffage rapide, processus de production associé, et procédé de formage à chaud à la presse associé avec chauffage rapide |
| WO2010086186A1 (fr) * | 2009-02-02 | 2010-08-05 | Arcelormittal Investigacion Y Desarrollo S.L. | Processus de fabrication de pièces estampées revêtues et pièces préparées à partir de ce processus |
-
2010
- 2010-02-24 WO PCT/FR2010/000174 patent/WO2011104443A1/fr not_active Ceased
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0971044A1 (fr) | 1998-07-09 | 2000-01-12 | Sollac | Tole d'acier laminée à chaud et à froid revêtue et présentant une très haute résistance après traitement thermique |
| EP1029940A1 (fr) * | 1999-02-18 | 2000-08-23 | Sollac | Procédé d'alumiage d'acier permettant d'obtenir une couche d'alliage interfaciale de faible epaisseur |
| JP2007314874A (ja) * | 2006-04-25 | 2007-12-06 | Nippon Steel Corp | 高強度自動車部品およびその熱間プレス方法 |
| WO2008053273A1 (fr) * | 2006-10-30 | 2008-05-08 | Arcelormittal France | Bandes d'acier revêtu, procédés pour leur fabrication, procédés pour leur utilisation, ébauches d'estampage préparées pour elles, produits estampés préparés pour elles, et articles de fabrication qui contiennent ce genre de produit estampé |
| WO2009090555A1 (fr) | 2008-01-15 | 2009-07-23 | Arcelormittal France | Procédé de fabrication de produits estampés et produits estampés préparés à l'aide de celui-ci |
| WO2010005121A1 (fr) * | 2008-07-11 | 2010-01-14 | 新日本製鐵株式会社 | Tôle d’acier plaquée d’aluminium pour formage à chaud à la presse avec chauffage rapide, processus de production associé, et procédé de formage à chaud à la presse associé avec chauffage rapide |
| WO2010086186A1 (fr) * | 2009-02-02 | 2010-08-05 | Arcelormittal Investigacion Y Desarrollo S.L. | Processus de fabrication de pièces estampées revêtues et pièces préparées à partir de ce processus |
Non-Patent Citations (2)
| Title |
|---|
| A. BAHADUR ET AL: "Structural studies of hot dip aluminized coatings on mild steel", 1 November 1991 (1991-11-01), XP002607189, Retrieved from the Internet <URL:http://www.jim.or.jp/journal/e/pdf3/32/11/1053.pdf> [retrieved on 20101027] * |
| SUEHIRO M ET AL: "Properties of aluminium-coated steels for hot forming", NIPPON STEEL TECHNICAL REPORT OVERSEAS, NIPPON STEEL CO., TOKYO, JP, no. 88, 1 July 2003 (2003-07-01), pages 16 - 21, XP002393305, ISSN: 0300-306X * |
Cited By (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102016222993A1 (de) | 2016-11-22 | 2018-05-24 | Volkswagen Aktiengesellschaft | Verfahren zur Herstellung eines beschichteten Stahlbauteils |
| CN114959514A (zh) * | 2017-06-01 | 2022-08-30 | 安赛乐米塔尔公司 | 用于生产具有改善的延性的高强度钢部件的方法以及通过所述方法获得的部件 |
| US12630897B2 (en) | 2017-06-01 | 2026-05-19 | Arcelormittal | Method for producing high-strength steel parts with improved ductility, and parts obtained by said method |
| US11976342B2 (en) | 2017-06-01 | 2024-05-07 | Arcelor Mittal | Method for producing high-strength steel parts with improved ductility, and parts obtained by said method |
| CN114959514B (zh) * | 2017-06-01 | 2023-09-05 | 安赛乐米塔尔公司 | 用于生产具有改善的延性的高强度钢部件的方法以及通过所述方法获得的部件 |
| US11168379B2 (en) | 2018-02-12 | 2021-11-09 | Ford Motor Company | Pre-conditioned AlSiFe coating of boron steel used in hot stamping |
| US12110572B2 (en) | 2018-03-09 | 2024-10-08 | Arcelormittal | Manufacturing process of press hardened parts with high productivity |
| CN114959539A (zh) * | 2018-03-09 | 2022-08-30 | 安赛乐米塔尔公司 | 具有高生产率的压制硬化部件的制造方法 |
| CN114959539B (zh) * | 2018-03-09 | 2023-05-02 | 安赛乐米塔尔公司 | 具有高生产率的压制硬化部件的制造方法 |
| CN108588612A (zh) * | 2018-04-28 | 2018-09-28 | 育材堂(苏州)材料科技有限公司 | 热冲压成形构件、热冲压成形用预涂镀钢板及热冲压成形工艺 |
| US11578382B2 (en) | 2018-04-28 | 2023-02-14 | Ironovation Materials Technology Co., Ltd. | Hot stamped component, precoated steel sheet used for hot stamping and hot stamping process |
| US11667988B2 (en) | 2018-04-28 | 2023-06-06 | Ironovation Materials Technology Co., Ltd. | Hot stamped component, precoated steel sheet used for hot stamping and hot stamping process |
| US11248276B2 (en) | 2018-04-28 | 2022-02-15 | Ironovation Materials Technology Co., Ltd. | Hot stamped component, precoated steel sheet used for hot stamping and hot stamping process |
| CN112703106B (zh) * | 2018-10-04 | 2023-08-22 | 安赛乐米塔尔公司 | 模压淬火方法 |
| US11773464B2 (en) | 2018-10-04 | 2023-10-03 | Arcelormittal | Press hardening method |
| CN112703106A (zh) * | 2018-10-04 | 2021-04-23 | 安赛乐米塔尔公司 | 模压淬火方法 |
| US12325921B2 (en) | 2019-06-03 | 2025-06-10 | Thyssenkrupp Steel Europe Ag | Method for manufacturing a sheet metal component from a flat steel product provided with a corrosion protection coating |
| CN113994016A (zh) * | 2019-06-03 | 2022-01-28 | 蒂森克虏伯钢铁欧洲股份公司 | 由设有腐蚀保护涂层的扁钢产品制造板材构件的方法 |
| CN113073179A (zh) * | 2021-03-25 | 2021-07-06 | 大冶特殊钢有限公司 | 一种冷挤压用低碳素结构钢的热处理方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CA2680623C (fr) | Acier pour formage a chaud ou trempe sous outil, a ductilite amelioree | |
| EP3783116B1 (fr) | Tôles prerevêtues permettant la fabrication de pieces d'acier revêtues et durcies a la presse | |
| EP3126459B1 (fr) | Procédé de fabrication à haute productivité de pièces d'acier revêtues et durcies à la presse | |
| EP2171112B1 (fr) | Procede de fabrication de tôles d'acier a hautes caracteristiques de resistance et de ductilite, et tôles ainsi produites | |
| EP3307921B1 (fr) | Acier à haute résistance et procédé de fabrication | |
| EP3175006B1 (fr) | Procédé de fabrication de tôles d'acier pour durcissement sous presse, et pièces obtenues par ce procédé | |
| CA3065036C (fr) | Procede de fabrication de pieces d'acier a haute resistance mecanique et ductilite amelioree, et pieces obtenues par ce procede | |
| CA2729942C (fr) | Tole d'acier plaque a l'aluminium pour estampage a chaud par chauffage rapide, methode de production et methode d'estampage a chaud en ayant recours a ladite tole d'acier | |
| EP1943368B1 (fr) | Procede de fabrication d'une piece a tres hautes caracteristiques mecaniques a partir d'une tole laminee et revetue | |
| EP2707513A1 (fr) | Procede de fabrication d'acier martensitique a tres haute resistance et tôle ou piece ainsi obtenue | |
| EP2291547A1 (fr) | Procede de fabrication de toles d'aciers dual phase laminees a froid a tres haute resistance et toles ainsi produites | |
| WO2012153009A1 (fr) | Procede de fabrication d'acier martensitique a tres haute resistance et tole ainsi obtenue |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| 121 | Ep: the epo has been informed by wipo that ep was designated in this application |
Ref document number: 10708788 Country of ref document: EP Kind code of ref document: A1 |
|
| WA | Withdrawal of international application | ||
| NENP | Non-entry into the national phase |
Ref country code: DE |