WO2019114875A1 - Verfahren zur herstellung von halbzeugen aus einer nickel-basislegierung - Google Patents
Verfahren zur herstellung von halbzeugen aus einer nickel-basislegierung Download PDFInfo
- Publication number
- WO2019114875A1 WO2019114875A1 PCT/DE2018/100999 DE2018100999W WO2019114875A1 WO 2019114875 A1 WO2019114875 A1 WO 2019114875A1 DE 2018100999 W DE2018100999 W DE 2018100999W WO 2019114875 A1 WO2019114875 A1 WO 2019114875A1
- Authority
- WO
- WIPO (PCT)
- Prior art keywords
- precursors
- max
- alloy
- subjected
- period
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
Classifications
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C19/00—Alloys based on nickel or cobalt
- C22C19/03—Alloys based on nickel or cobalt based on nickel
- C22C19/05—Alloys based on nickel or cobalt based on nickel with chromium
- C22C19/051—Alloys based on nickel or cobalt based on nickel with chromium and Mo or W
- C22C19/055—Alloys based on nickel or cobalt based on nickel with chromium and Mo or W with the maximum Cr content being at least 20% but less than 30%
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C19/00—Alloys based on nickel or cobalt
- C22C19/03—Alloys based on nickel or cobalt based on nickel
- C22C19/05—Alloys based on nickel or cobalt based on nickel with chromium
- C22C19/051—Alloys based on nickel or cobalt based on nickel with chromium and Mo or W
- C22C19/056—Alloys based on nickel or cobalt based on nickel with chromium and Mo or W with the maximum Cr content being at least 10% but less than 20%
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22F—CHANGING THE PHYSICAL STRUCTURE OF NON-FERROUS METALS AND NON-FERROUS ALLOYS
- C22F1/00—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working
- C22F1/10—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working of nickel or cobalt or alloys based thereon
Definitions
- the invention relates to a process for the production of semi-finished products from a nickel-based alloy.
- the material Alloy 718 which has the following general composition (in% by weight): Cr 18.5%, C 0.1%, Fe 18%, Ti 0.9%, Al 0.6%, Mo 3%, other 5% (Nb + Ta), balance Ni and impurities due to melting.
- Fatigue resistance of precipitation-hardenable nickel-based alloys which can precipitate intermetallic compounds which are stable above the recrystallization temperature of the alloy.
- the alloy is thermomechanically processed to form a fine intermetallic needle-like precipitate evenly distributed throughout the alloy's microstructure. Subsequently, the alloy is recrystallized in the presence of the needle phase to obtain a grain size of ASTM 10 or finer.
- Preferred working conditions are: a) homogenization and precipitation of the Eta phase by heat treatment at 899 to 927 ° C for a period of 4 to 8 hours, b) forging to a 50 to 65 percent reduction at or below the Eta solution temperature of 996 ° C, respectively 954 ° C, for INCONEL 718, c) solution heat treatment with recrystallization 14 to 18 ° C below the Eta solution temperature.
- the last heat treatment for one hour should be sufficient to achieve recrystallization without significant grain growth.
- the alloys are subjected to solidification and precipitation of the hardening y 'phase prior to their use in conventional aging heat treatments.
- Inconel 718 this involves treatment at 719 ° C for 8 hours and at 621 ° C for 8 hours.
- DE 602 24 514 T2 discloses a method for producing blocks of nickel-based alloys with a large diameter, comprising the following method steps:
- Annealing and overaging the alloy by heating it at a minimum of 649 ° C for a period of at least 10 hours;
- the nickel-base alloy comprises (in% by weight):
- Niobium and / or tantalum the sum of niobium and tantalum being 4.75 to 5.5%
- Alloy 718 is one of the most important Ni-base alloys. In the oil and gas industry, especially the toughness properties and the corrosion resistance are of great importance. Phosphorus is generally classified as a harmful adjunct.
- Alloy 718 shows evidence of stress corrosion cracking in hydrogenated media.
- the processes of hydrogen diffusion and embrittlement and subsequent cracking usually take place at the grain boundaries. If there is delta phase, hydrogen can accumulate there and favors the formation of cracks.
- Delta phase is the equilibrium phase of the precipitation hardening y 'phase (Ni 3 Nb) and allowed to predeterminable specification (eg API 6A 718) are present only in very small amounts in the structure, since it has a negative effect on the mechanical properties.
- the invention has the object of developing the alloy Alloy 718 to the effect that with improved Sauerergaskorrosionsbe pretechnik beyond a higher yield strength and higher strength can be achieved, with only a small proportion of delta phase is given.
- This object is achieved by a method for producing semi-finished products from a nickel-based alloy of the following composition (in% by mass)
- the precursors undergo at least one hot forming, the precursors are then subjected to a multi-stage annealing and aging treatment, a solution annealing in the temperature range between 1,000 and 1,100 ° C for a period between 1 h and 3 h, the precursors are cooled in air, water or oil, the precursors of a precipitation hardening in the temperature range of 650 ° C - ⁇ 770 ° C for a period of 5 h to 9 h and the precursors are cooled to room temperature, wherein the precursors are subjected to at least one further heating, if necessary.
- the object is also achieved by a process for producing semi-finished products from a nickel-based alloy of the following composition (in% by mass)
- the precursors undergo at least one hot forming, the precursors are then subjected to a multi-stage annealing and aging treatment, a solution annealing in the temperature range between 1,000 and 1,100 ° C for a period between 1 h and 3 h, the precursors are cooled in air, water or oil, the precursors of a two-stage precipitation hardening, namely first in the temperature range of 650 ° C - ⁇ 770 ° C for a period of 5 h to 9 h and then in the temperature range of 600 ° C - 650 ° C for a period of 5 h - 9 h are subjected and the precursors to room temperature are cooled, wherein the precursors are subjected, if necessary, at least one further heating.
- a multi-stage annealing and aging treatment a solution annealing in the temperature range between 1,000 and 1,100 ° C for a period between 1 h and 3 h
- the precursors are cooled in air, water or oil
- Optimized boron and phosphorus contents also improve the properties at the grain boundaries and prevent the precipitation of delta phase.
- the boron content can be between 30 and 60 ppm.
- the phosphorus content is between 70 and 130 ppm.
- Phosphorus increases acid gas resistance.
- Phosphor refines the grain size.
- Phosphorus has no negative impact on mechanical properties.
- Influence of boron on corrosion is positive. Due to the different heat treatments you can adjust different material properties.
- the yield strength can be increased by varying the curing temperature.
- samples of the precursors are subjected to a corrosion test with low strain rate, wherein when using a NaCl solution with additions of CO 2 and H 2 S a Brucheinschnürung Z> 0.57 is given.
- the fracture constriction of the samples exposed to a 24% NaCl solution with additions of CO 2 and H 2 S is effected at 149 ° C and a strain rate of 4 x 10 -6 .
- the alloy referred to here can preferably be used in comparison with the process according to the invention for the following applications:
- Table 1 shows the chemical composition of the laboratory batches LB 250215 (Alloy 718) and 250216 (Alloy 718P):
- the previous heat treatment consisted of 1035 ° C for 1 h solution annealing with subsequent water quenching and precipitation annealing at 774 ° C for 8 h and air cooling.
- the tensile tests were carried out according to ASTM E8 at room temperature.
- Hardness measurements according to Rockwell C were carried out on all samples with the heat treatments described above. Three impressions were made on each sample. The solution-annealed samples were hardness tested according to Brinell.
- the grain size was measured on all samples.
- Table 3 shows the impact tests carried out on the laboratory batches.
- delta phase In order to unambiguously identify delta phase in the microstructure, high resolution images in the scanning electron microscope are necessary.
- the brightness of the phases in the backscattered electron mode depends on the atomic mass of the elements. Due to the high proportion of niobium in delta phase (Ni 3 Nb) compared to the matrix and the relatively high atomic mass of niobium compared to the others Main alloying elements, delta phase appears very bright and is therefore relatively easy to identify.
- the grain boundaries appear free of delta-phase at first sight. Only in the REM you can see the phases on the grain boundaries. Light microscopy is thus only partially able to measure the content of delta phase in the microstructure.
- the maximum length of the delta particles is about 0.14 ⁇ m for batch 250215 and 0.08 ⁇ m for batch 250216.
- the average size of the delta particles also decreases slightly with increasing batch numbers from 0.06 ⁇ m to 0.055 ⁇ m. Overall, it can be stated that there is less delta phase in the sample from batch 250216 than in batch 250215.
- samples were first annealed at 870 ° C for 8 h to produce a structure with the highest possible proportion of delta phase. Subsequently was solution annealed at temperatures between 1020 ° C and 1090 ° C for 1 h each and the samples were examined by electron microscope for the presence of delta phase.
- the phosphorus-containing samples also show a lower amount of delta-phase-occupied grain boundaries. Again, a delayed nucleation or diffusion could play a role
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Crystallography & Structural Chemistry (AREA)
- Heat Treatment Of Steel (AREA)
- Investigating And Analyzing Materials By Characteristic Methods (AREA)
- Heat Treatment Of Articles (AREA)
Abstract
Verfahren zur Herstellung von Halbzeugen aus einer Nickel-Basislegierung folgender Zusammensetzung (in Masse-%) Ni > 50 - < 55% Cr > 17 - < 21 % Nb > 4,8 - < 5,2% Mo > 2,8 - < 3,3% Ti > 0,8 - < 1,15% AI > 0,4 - < 0,6% C max. 0,045% Co max. 1,0% Mn max. 0,35% Si max. 0,35% S max. 0,01 % Cu max. 0,3% Fe Rest sowie unvermeidliche Verunreinigungen, wobei folgende Elemente in den angegebenen Spreizungsbereichen zulegiert werden: B 0,0001 - 0,01 % P 0,0001 - 0,02 % indem die Legierung zur Erzeugung von Vorprodukten erschmolzen, bedarfsweise umgeschmolzen, wird, die Vorprodukte mindestens einer Warmumformung unterzogen werden, die Vorprodukte anschließend einer mehrstufigen Glüh- und Alterungsbehandlung unterzogen werden, wobei eine Lösungsglühbehandlung im Temperaturbereich zwischen 1.000 und 1.100°C für einen Zeitraum zwischen 1 h und 3 h vorgenommen wird, die Vorprodukte in Luft, Wasser oder Öl abgekühlt werden, die Vorprodukte einer Ausscheidungshärtung im Temperaturbereich von 650 °C - < 770°C für einen Zeitraum von 5 h bis 9 h unterzogen werden und die Vorprodukte bis auf Raumtemperatur abgekühlt werden, wobei die Vorprodukte bedarfsweise mindestens einer weiteren Erwärmung unterzogen werden.
Description
Verfahren zur Herstellung von Halbzeugen aus einer
Nickel-Basislegierung
Die Erfindung betrifft ein Verfahren zur Herstellung von Halbzeugen aus einer Nickel-Basislegierung.
Für Anwendungen in der Öl- und Gasindustrie sind neben der Korrosionsbeständigkeit, insbesondere in H2S-haltigen Medien, auch die mechanischen Eigenschaften, wie Streckgrenze, Kerbschlagwerte sowie Festigkeit, wichtige Kriterien.
Zum Einsatz gelangt für diese Anwendungsfelder u.a. der Werkstoff Alloy 718, der folgende allgemeine Zusammensetzung (in Gew.-%) aufweist: Cr 18,5 %, C 0,1 %, Fe 18 %, Ti 0,9 %, AI 0,6 %, Mo 3 %, andere 5 % (Nb + Ta), Rest Ni und erschmelzungsbedingte Verunreinigungen.
Steigende Anforderungen an diesen Werkstoff erfordern eine Weiterentwicklung der Basislegierung.
Die DE 21 24 580 offenbart ein Verfahren zur Verbesserung der
Ermüdungsbeständigkeit von durch Ausscheidung härtbaren Legierungen auf Nickelbasis, welche intermetallische Verbindungen, die oberhalb der Rekristallisationstemperatur der Legierung stabil sind, ausscheiden können. Die Legierung wird thermomechanisch bearbeitet, um eine feine intermetallische nadelige Ausscheidung auszubilden, die gleichmäßig durch die Mikrostruktur der Legierung verteilt ist. Anschließend wird die Legierung in Gegenwart der nadeligen Phase rekristallisiert, um eine Korngröße von ASTM 10 oder feiner zu erhalten. Bevorzugte Arbeitsbedingungen, unter anderem für Inconel 718, sind folgende: a) Homogenisierung und Ausscheidung der Eta Phase durch Wärmebehandlung bei 899 bis 927°C für einen Zeitraum von 4 bis 8 Stunden,
b) Schmieden zu einer 50 bis 65-prozentigen Reduktion bei oder unterhalb der Eta Lösungstemperatur von 996°C, respektive 954°C, für INCONEL 718, c) Lösungswärmebehandlung mit Rekristallisation 14 bis 18°C unterhalb der Eta Lösungstemperatur.
Die letzte Wärmebehandlung während einer Stunde soll genügen, um die Rekristallisation ohne wesentliches Kornwachstum zu erzielen. Nachdem die Korngröße ausgebildet worden ist, werden die Legierungen vor ihrem Gebrauch in üblichen Alterungswärmebehandlungen zur Verfestigung und Ausscheidung der härtenden y'-Phase unterworfen.
Für Inconel 718 umfasst dies eine Behandlung bei 719°C im Verlauf von 8 Stunden und bei 621 °C im Verlauf von 8 Stunden.
Der DE 602 24 514 T2 ist ein Verfahren zur Herstellung von Blöcken aus Nickel- Basislegierungen mit großem Durchmesser zu entnehmen, beinhaltend folgende Verfahrensschritte:
Gießen einer Legierung, die eine Superlegierung auf Nickelbasis ist, in einer Gießform,
Glühen und Überaltern der Legierung durch Erwärmen derselben bei mindestens 649°C für einen Zeitraum von mindestens 10 Stunden,
Elektroschlackeumschmelzen der Legierung mit einer Schmelzrate von mindestens 3,63 kg/Minute,
Verbringen der Legierung in einen Wärmeofen innerhalb von 4 Stunden nach der vollständigen Verfestigung,
Halten der Legierung in dem Wärmeofen bei einer ersten Temperatur von 316°C bis 982°C für einen Zeitraum von mindestens 10 Stunden,
Erhöhen der Ofentemperatur von der ersten Temperatur auf eine zweite Temperatur von mindestens 1163°C in einer solchen Weise, dass thermische Spannungen innerhalb der Legierung vermieden werden,
Halten auf der zweiten Temperatur über eine Dauer von mindestens 10 Stunden,
Vakuumlichtbogenumschmelzen einer VAR-Elektrode mit einer Schmelzrate von 3,63 bis 5 kg/Minute, um einen VAR-Block herzustellen.
Die Legierung auf Nickelbasis umfasst (in Gew.-%):
50,0 - 55,0 % Nickel
17 - 21 ,0 % Chrom
0 - 0,8 % Kohlenstoff
0 - 0,35 % Mangan
0 - 0,35 % Silizium
2,8 - 3,3 % Molybdän
Niob und/oder Tantal, wobei die Summe aus Niob und Tantal 4,75 bis 5,5 % beträgt
0,65 - 1 ,15 % Titan
0,20 - 0,8 % Aluminium
0 - 0,006 % Bor
Rest Eisen und herstellungsbedingte Verunreinigungen.
Alloy 718 gehört zu den wichtigsten Ni-Basislegierungen. In der Öl- und Gasindustrie sind vor allem die Zähigkeitseigenschaften und die Korrosionsbeständigkeit von großer Bedeutung. Phosphor wird im Allgemeinen als schädliches Begleitelement eingestuft.
Alloy 718 zeigt darüber hinaus in wasserstoffhaltigen Medien Auffälligkeiten gegenüber Spannungsrisskorrosion. Die Vorgänge der Wasserstoffdiffusion und der Versprödung sowie anschließende Rissbildung finden in der Regel an den Korngrenzen statt. Befindet sich dort Delta-Phase kann Wasserstoff sich dort anlagern und begünstigt die Rissbildung.
Delta-Phase ist die Gleichgewichtsphase der ausscheidungshärtenden y“-Phase (Ni3Nb) und darf nach vorgebbarer Spezifikation (z.B. API 6A 718) nur in sehr geringen Mengen im Gefüge vorliegen, da sie sich negativ auf die mechanischen Eigenschaften auswirkt.
Der Erfindung liegt die Aufgabe zugrunde, die Legierung Alloy 718 dahingehend weiterzubilden, dass bei verbesserter Sauergaskorrosionsbeständigkeit darüber hinaus auch eine höhere Streckgrenze sowie eine höhere Festigkeit erreicht werden können, wobei lediglich ein geringer Anteil an Delta-Phase gegeben ist.
Diese Aufgabe wird gelöst durch ein Verfahren zur Herstellung von Halbzeugen aus einer Nickel-Basislegierung folgender Zusammensetzung (in Masse-%)
Ni > 50 - < 55%
Cr > 17 - < 21 %
Nb > 4,8 - < 5,2%
Mo > 2,8 - < 3,3%
Ti > 0,8 - < 1 ,15%
AI > 0,4 - < 0,6%
C max. 0,045%
Co max. 1 ,0%
Mn max. 0,35%
Si max. 0,35%
S max. 0,01 %
Cu max. 0,3%
Fe Rest sowie unvermeidliche Verunreinigungen,
wobei folgende Elemente in den angegebenen Spreizungsbereichen zulegiert werden:
B 0,0001 - 0,01 %
P 0,0001 - 0,02 %
indem die Legierung zur Erzeugung von Vorprodukten erschmolzen, bedarfsweise umgeschmolzen, wird, die Vorprodukte mindestens einer Warmumformung unterzogen werden, die Vorprodukte anschließend einer mehrstufigen Glüh- und Alterungsbehandlung unterzogen werden, wobei eine Lösungsglühbehandlung im Temperaturbereich zwischen 1.000 und 1.100°C für einen Zeitraum zwischen 1 h und 3 h vorgenommen wird, die Vorprodukte in Luft, Wasser oder Öl abgekühlt werden, die Vorprodukte einer Ausscheidungshärtung im Temperaturbereich von
650 °C - < 770°C für einen Zeitraum von 5 h bis 9 h unterzogen werden und die Vorprodukte bis auf Raumtemperatur abgekühlt werden, wobei die Vorprodukte bedarfsweise mindestens einer weiteren Erwärmung unterzogen werden.
Alternativ wird die Aufgabe auch gelöst durch ein Verfahren zur Herstellung von Halbzeugen aus einer Nickel-Basislegierung folgender Zusammensetzung (in Masse-%)
Ni > 50 - < 55%
Cr > 17 - < 21 %
Nb > 4,8 - < 5,2%
Mo > 2,8 - < 3,3%
Ti > 0,8 - < 1 ,15%
AI > 0,4 - < 0,6%
C max. 0,045%
Co max. 1 ,0%
Mn max. 0,35%
Si max. 0,35%
S max. 0,01 %
Cu max. 0,3%
Fe Rest sowie unvermeidliche Verunreinigungen,
wobei folgende Elemente in den angegebenen Spreizungsbereichen zulegiert werden:
P 0,0001 - 0,02 %
B 0,0001 - 0,01 %
indem die Legierung zur Erzeugung von Vorprodukten erschmolzen, bedarfsweise umgeschmolzen, wird, die Vorprodukte mindestens einer Warmumformung unterzogen werden, die Vorprodukte anschließend einer mehrstufigen Glüh- und Alterungsbehandlung unterzogen werden, wobei eine Lösungsglühbehandlung im Temperaturbereich zwischen 1.000 und 1.100°C für einen Zeitraum zwischen 1 h und 3 h vorgenommen wird, die Vorprodukte in Luft, Wasser oder Öl abgekühlt werden, die Vorprodukte einer zweistufigen Ausscheidungshärtung, nämlich
zunächst im Temperaturbereich von 650°C - < 770°C für einen Zeitraum von 5 h bis 9 h und anschließend im Temperaturbereich von 600° C - 650°C für einen Zeitraum von 5 h - 9 h unterzogen werden und die Vorprodukte bis auf Raumtemperatur abgekühlt werden, wobei die Vorprodukte bedarfsweise mindestens einer weiteren Erwärmung unterzogen werden.
Vorteilhafte Weiterbildungen der alternativen Verfahren sind den zugehörigen Unteransprüchen zu entnehmen.
Durch definiertes Zulegieren von Bor und/oder Phosphor konnte eine Verbesserung der Sauergasbeständigkeit um etwa 15 % herbeigeführt werden. Durch Zulegieren von Bor und/oder Phosphor in Verbindung mit den angeführten Parametern der Wärmebehandlung lässt sich ein Gefüge mit sehr geringem Anteil an Delta-Phase und somit eine Verbesserung der Korrosionseigenschaften erzielen.
Optimierte Bor- und Phosphorgehalte führen darüber hinaus zur Verbesserung der Eigenschaften an den Korngrenzen und verhindern die Ausscheidung von Delta- Phase.
Der Borgehalt kann zwischen 30 und 60 ppm angesiedelt sein.
Der Phosphorgehalt liegt zwischen 70 und 130 ppm.
Folgende Vorteile sind gegenüber dem Stand der Technik gegeben:
Phosphor steigert die Sauergasbeständigkeit.
Phosphor verfeinert die Korngröße.
Phosphor hat keinen negativen Einfluss auf mechanische Eigenschaften.
Bor führt zu besseren Zähigkeitseigenschaften und verbesserter Kerbschlagarbeit.
Einfluss von Bor auf Korrosion ist positiv.
Durch die unterschiedlichen Wärmebehandlungen kann man unterschiedliche Werkstoffeigenschaften einstellen.
Die Streckgrenze bzw. Festigkeit kann durch Variation der Aushärtetemperatur gesteigert werden.
Es ist kein negativer Einfluss auf die Sauergasbeständigkeit gegeben.
Bei dem erfindungsgemäßen Verfahren werden Proben der Vorprodukte einem Korrosionstest mit geringer Dehnrate unterzogen, wobei bei Einsatz einer NaCI- Lösung mit Zusätzen von CO2 und H2S eine Brucheinschnürung Z > 0,57 gegeben ist.
Bevorzugt wird die Brucheinschnürung der Proben, die einer 24% NaCI-Lösung mit Zusätzen von CO2 und H2S ausgesetzt werden, bei 149°C und einer Dehnrate von 4 x 10⁻⁶ herbeigeführt.
Darüber hinaus ergeben die an der Legierung durchgeführten Kerschlagbiegeversuche eine Kerbschlagarbeit > 215 J.
Die hier angesprochene Legierung kann im Vergleich zu dem erfindungsgemäßen Verfahren für folgende Anwendungen bevorzugt eingesetzt werden:
H2S-haltige Medien
Sauergasbedingungen
Öl- und Gasindustrie
Erdgasaufbereitungsanlagen
Erdgasförderung
Das erfindungsgemäße Verfahren wird anhand nachstehender Beispiele näher erläutert:
Im Folgenden soll untersucht werden, wie sich höhere Gehalte an Phosphor und Bor auf die mechanischen Eigenschaften sowie die Korrosionseigenschaften der Legierung Alloy 718 auswirken. Dabei sollen die Vorgaben der Spezifikation API 6A 718 für den Werkstoff bei Einsatz in der Öl- und Gasindustrie eingehalten werden.
Tabelle 1 zeigt die chemische Zusammensetzung der Laborschargen LB 250215 (Alloy 718) sowie 250216 (Alloy 718P):
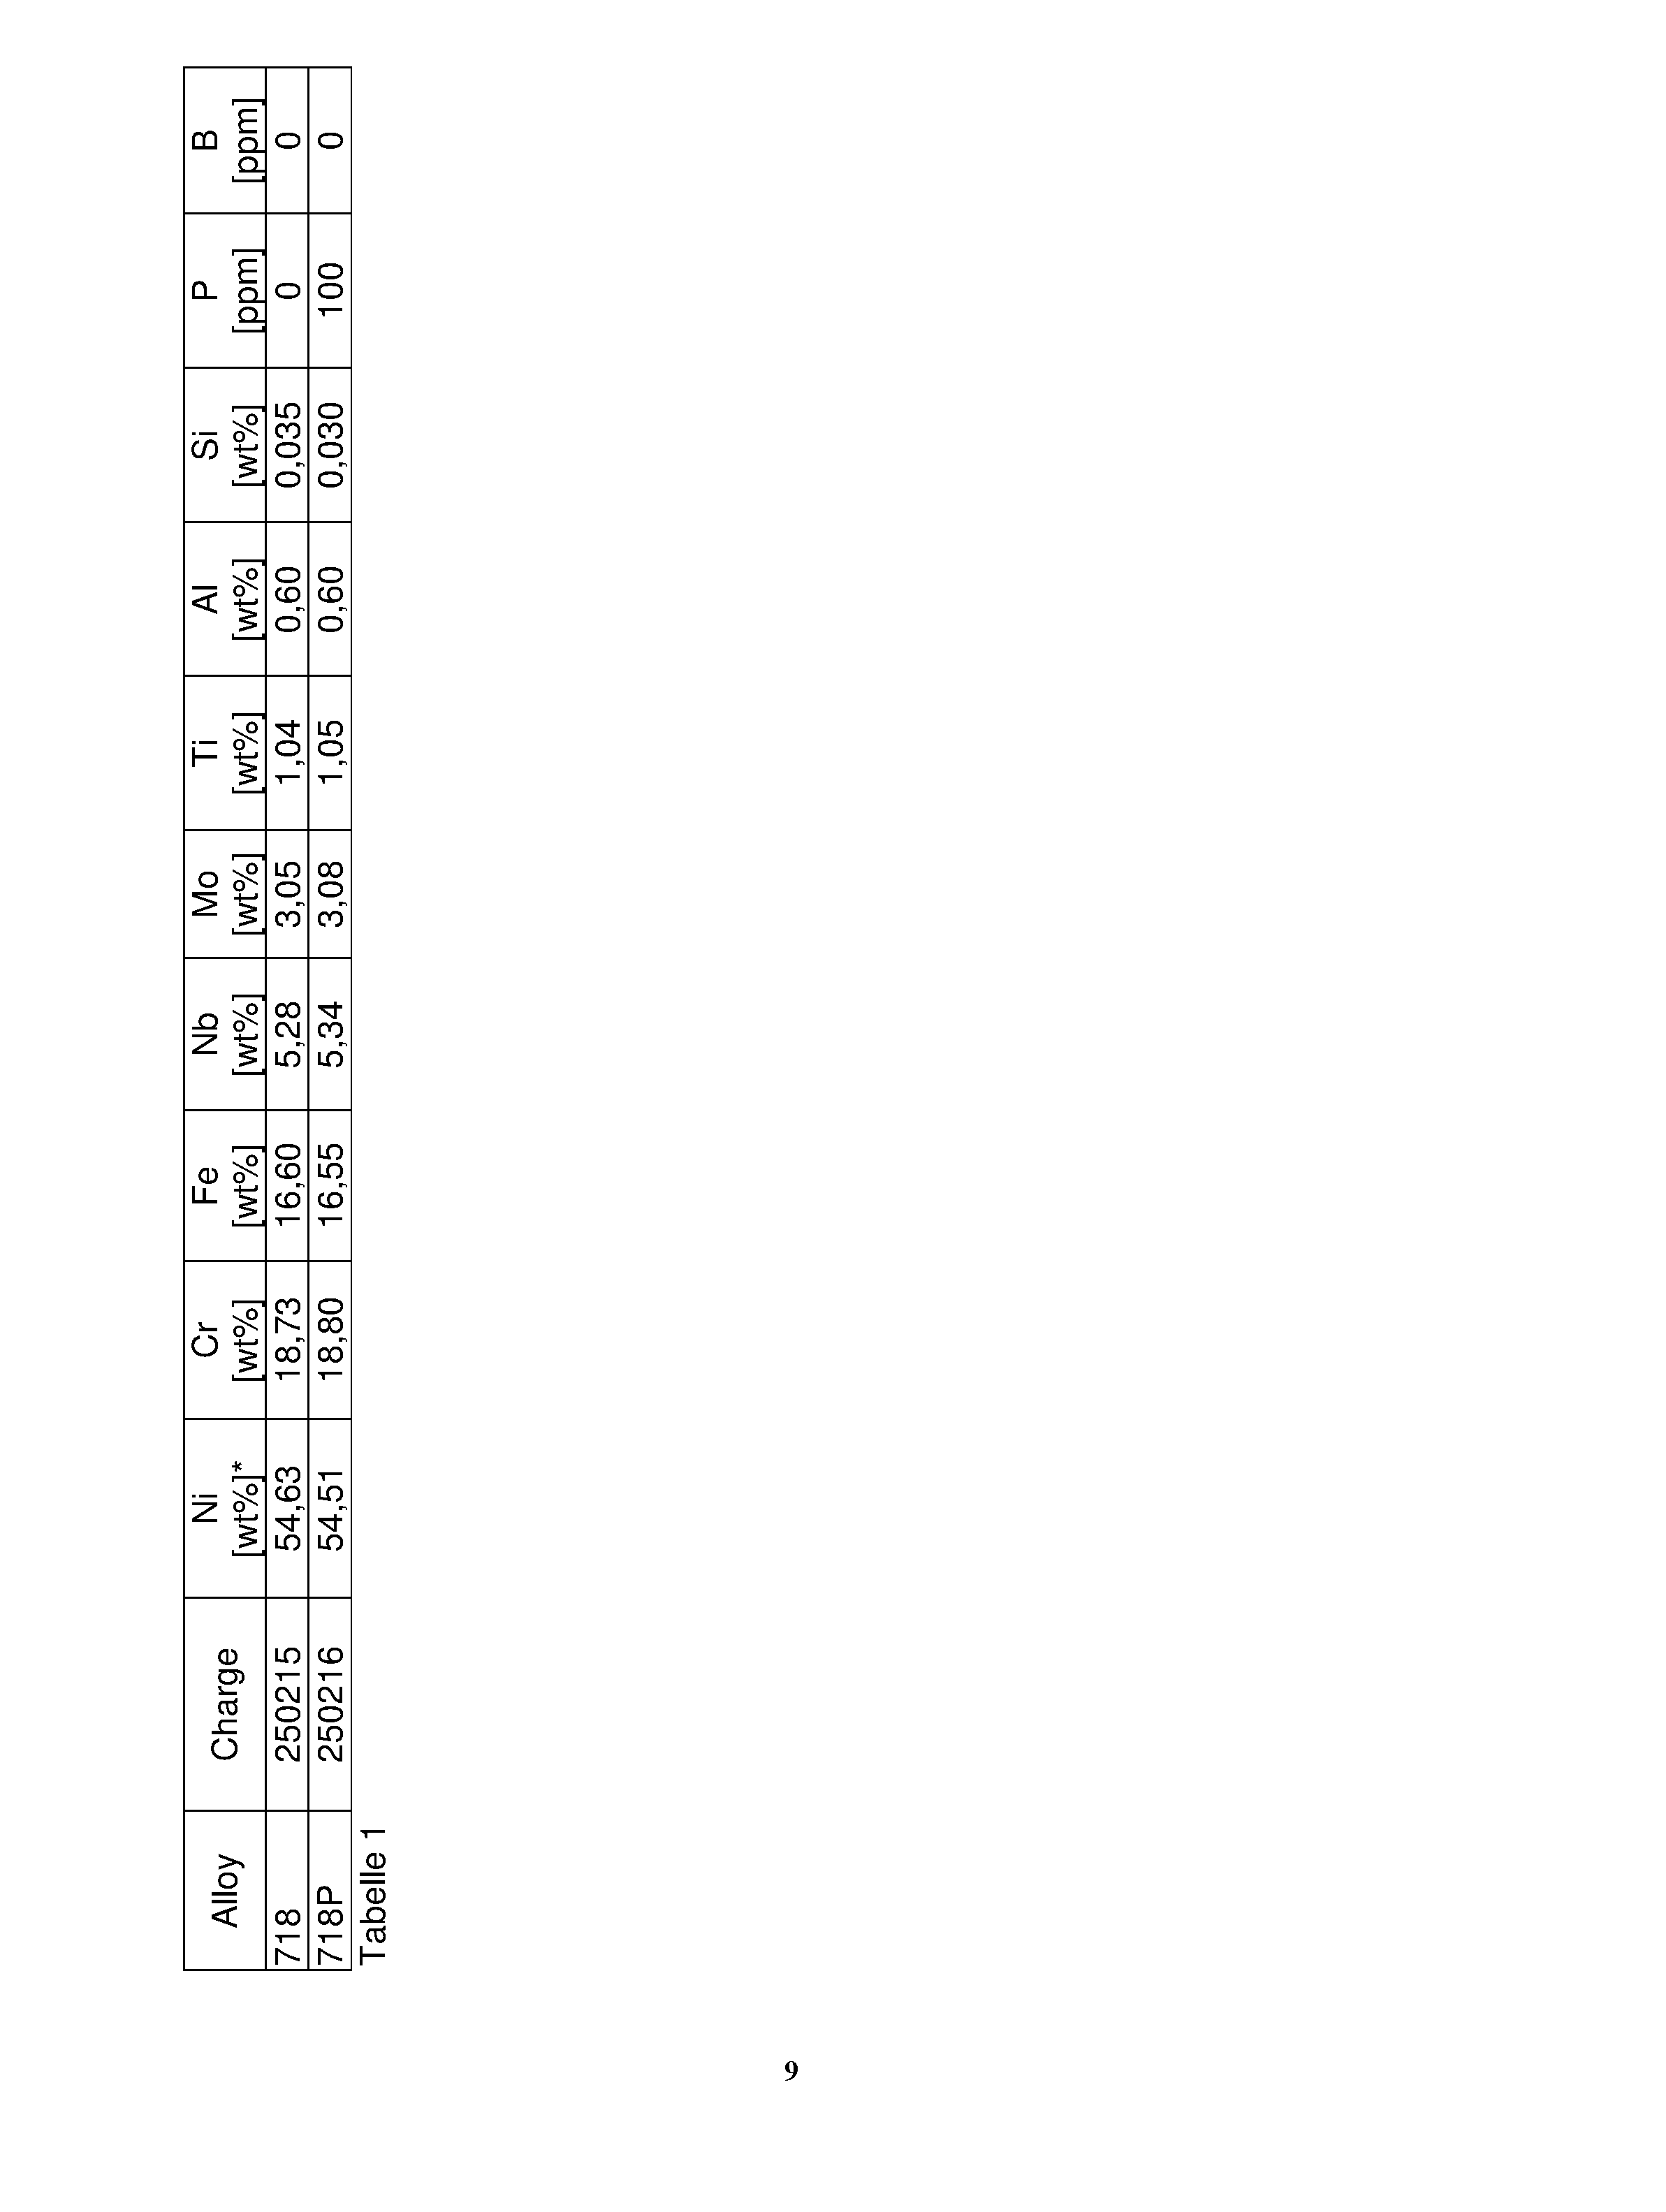
Pro Charge wurden jeweils sechs Kerbschlagproben mit den Maßen 10mm x 10mm x 55mm mit einer ISO-V-Kerbe gefertigt. Die Proben wurden längs zur Walzrichtung entnommen. Jeweils drei der Proben wurden vorher bei 1050°C für 2,5h wärmebehandelt und der zweite Satz von jeweils drei Proben wurde bei 1025°C für 1 h geglüht. Die Kerbschlagversuche wurden gemäß ASTM E23 bei Raumtemperatur durchgeführt. Anschließend wurden die Bruchflächen sowie aus den Proben gefertigte Schliffe im Rasterelektronenmikroskop (REM) untersucht.
Pro Charge wurde jeweils eine Zugprobe der Form B 6x30 (Durchmesser 6mm, Anfangsmesslänge 30mm, Gewindedurchmesser 10mm = M10) nach DIN 50125 gefertigt. Die vorangegangene Wärmebehandlung bestand aus 1035°C bei 1 h Lösungsglühen mit anschließender Wasserabschreckung und Ausscheidungsglühen bei 774°C für 8h und Luftabkühlung. Die Zugversuche wurden gemäß ASTM E8 bei Raumtemperatur durchgeführt.
Wärmebehandlung
Folgende Wärmebehandlungen wurden an Proben (ca. 20 x 20 x 12 mm) im mechanischen Labor durchgeführt (Tabelle 2):

Härte/Korngröße/REM
An allen Proben mit den vorab beschriebenen Wärmebehandlungen wurden Härtemessungen nach Rockwell C durchgeführt. An jeder Probe wurden jeweils 3 Messeindrücke gemacht. Die lösungsgeglühten Proben wurden nach Brinell härtegeprüft.
An allen Proben wurde die Korngröße gemessen.
Alle Proben wurden im Rasterelektronenmikroskop auf das Vorhandensein und die Menge von Delta-Phase untersucht. Die Proben wurden eingebettet, geschliffen, poliert und in Kalling II geätzt. Diese Lösung erlaubt eine selektive Ätzung, bei der die Delta-Phase aus dem Gefüge „herausragt“. Mit dem Elektronenmikroskop wurden Aufnahmen mit verschiedenen Vergrößerungen im Rückstreuelektronenmodus gemacht.
Korrosionstest
Jeweils ein Zuschnitt aus den Blechen wurde folgendermaßen wärmebehandelt: Lösungsglühung bei 1035°C, 1 h und Wasserabschreckung und Ausscheidungsglühen bei 780°C, 8h und Abkühlen an Luft. Die Zuschnitte wurden Korrosionstests mit niedriger Dehnrate unterzogen („Slow Strain Rate Test“ - SSRT). Dabei wurden Rundzugproben (Probenlänge: 25,4 mm, Durchmesser: 3,88 mm) einem korrosiven Medium, bestehend aus 24% NaCI-Lösung mit Zusatz von CO2 (5,52 MPa) und H2S (2,76 MPa), ausgesetzt und bei 149°C bei einer Dehnrate von 4,0x10⁶ bis zum Bruch belastet. Gemessen werden die Zeit bis zum Bruch und die Brucheinschnürung. Es wurden jeweils drei Tests im korrosiven Medium und zwei Tests inert (an Luft) durchgeführt. Als Versuchsergebnis werden die Standzeit und die Brucheinschnürung als Verhältnis der Werte, also z.B. Z(med)/Z(inert) angegeben.
REM
Zuschnitte von Proben aus Blechen der Laborchargen wurden wärmebehandelt. Aus jeder Probe wurde jeweils ein Schliff längs zur Walzrichtung hergestellt durch übliche metallographische Methoden: Einbetten, Schleifen, Polieren. Die Proben wurden im ungeätzten Zustand im Rasterelektronenmikroskop untersucht. Von jeder Probe wurden im Rückstreuelektronen-Modus mehrere Aufnahmen gemacht. Durch den höheren Niob-Gehalt der Delta-Phase und die im Vergleich zu Nickel und den anderen Legierungselementen relativ hohe Atommasse erscheint Delta- Phase im Rückstreuelektronenbild als helle Phase. Die Hell-Dunkel-Kontraste der Bilder wurden durch einen Algorithmus optisch ausgewertet, um die Menge und Morphologie von Delta-Phase im Gefüge zu bestimmen. Die Anzahl von durch Delta-Phase belegten Korngrenzen wurde durch Auszählen bzw. Bestimmen der Länge von Korngrenzen bei mehreren repräsentativen Bildern bestimmt. Dabei wurde zwischen Korngrenzen und augenscheinlichen Zwillingskorngrenzen bzw. zwischen belegten und freien Korngrenzen unterschieden.
Die folgenden Tabellen zeigen die Ergebnisse diverser Versuche. Tabelle 3 zeigt die an den Laborschargen durchgeführten Kerbschlagbiegeversuche.


In der nachstehenden Tabelle sind vier weitere Laborchargen angegeben, die unterschiedliche B- + P-Gehalte aufweisen.

Tabelle 7
Schlussfolgerungen
Um Delta-Phase im Gefüge zweifelsfrei zu identifizieren sind Aufnahmen mit hoher Auflösung im Rasterelektronenmikroskop nötig. Die Helligkeit der Phasen im Rückstreuelektronenmodus ist abhängig von der Atommasse der Elemente. Aufgrund des im Vergleich zur Matrix hohen Anteils an Niob in Delta-Phase (Ni3Nb) und der relativ hohen Atommasse von Niob im Vergleich zu den anderen
Hauptlegierungselementen, erscheint Delta-Phase sehr hell und ist damit relativ einfach zu identifizieren. Im Lichtmikroskop dagegen erscheinen die Korngrenzen auf den ersten Blick frei von Delta-Phase. Erst im REM sieht man die Phasen auf den Korngrenzen. Lichtmikroskopie ist also nur bedingt dazu in der Lage den Gehalt von Delta-Phase im Gefüge zu messen.
Die Auswertung der REM-Bilder ergab, dass das Verhältnis von belegten Korngrenzen zur gesamten Korngrenzenzahl mit steigender Chargennummer abnimmt, unabhängig davon, ob man die Länge oder die Anzahl der Korngrenzen betrachtet (vgl. Figur 1 ).
Die maximale Länge der Delta-Partikel ist bei Charge 250215 im Mittel etwa 0,14μm und bei Charge 250216 0,08μm. Auch die gemittelte Größe der Delta- Partikel nimmt mit steigender Chargennummer von 0,06μm zu 0,055μm leicht ab. Insgesamt lässt sich feststellen, dass sich in der Probe aus Charge 250216 weniger Delta-Phase befindet als in Charge 250215.
Vergleicht man nun die Ergebnisse des SSRT-Tests, stellt man fest, dass die Probe aus Charge 250216 mit dem niedrigeren Gehalt an Delta-Phase auf den Korngrenzen höhere Werte bei der Brucheinschnürung sowie bei der Standzeit erreicht. Hier sind exemplarisch die Werte für die Brucheinschnürung dargestellt (vgl. Figur 2).
Es bestätigt sich die Vermutung, dass sich Delta-Phase an den Korngrenzen unvorteilhaft auf die Korrosionseigenschaften auswirkt, im Besonderen bei Spannungsrisskorrosion in Wasserstoff haltigen Medien.
Einfluss der Wärmebehandlung: Lösungsglühen
Um den Einfluss der Temperatur beim Lösungsglühen auf den Gehalt von Delta- Phase zu untersuchen, wurden Proben zunächst bei 870°C für 8h geglüht, um ein Gefüge mit möglichst hohem Anteil an Delta-Phase zu erzeugen. Anschließend
wurde bei Temperaturen zwischen 1020°C und 1090°C für jeweils 1 h lösungsgeglüht und die Proben im Elektronenmikroskop auf das Vorhandensein von Delta-Phase untersucht.
Im Ausgangszustand nach dem Sensibilisierungsglühen sind deutlich massive Deltaphasen-Ausscheidungen auf den Korngrenzen und ins Korn hineinwachsend zu erkennen. Bei 1020°C ist ein beträchtlicher Teil der Delta-Phase bereits in Lösung gegangen und bei 1050°C ist Delta-Phase an den Korngrenzen fast kaum noch nachweisbar. Die nachfolgenden Untersuchungen im REM mit einer besseren Auflösung wurde bei 1050°C lösungsgeglühten Material noch Delta- Phase identifiziert. Bei 1090°C ist davon auszugehen, dass Delta-Phase komplett in Lösung gegangen ist.
Einfluss der chemischen Zusammensetzung: Bor
Anhand der höheren Werte für die Kerbschlagarbeit (Figur 3) und die Bruchdehnung (Figur 4) im Zugversuch bei der hoch-Bor-haltigen Charge, wird angenommen, dass die Zugabe von Bor die Duktilität bzw. Zähigkeit der Legierung günstig beeinflusst.
Zudem lassen die Ergebnisse der REM-Untersuchung darauf schließen, dass ein erhöhter Bor-Gehalt mit einem geringeren Maß an Delta-Phase im Gefüge korreliert ist. In Abbildung 5 kann man deutlich erkennen, dass mit höherem Bor- Gehalt die relative Anzahl und Länge von belegten Korngrenzen abnimmt. Die maximale Partikellänge der Delta-Phase nimmt um bis zu 0,07μm ab. Da Bor bevorzugt an den Korngrenzen segregiert und auch die Ausscheidung von Delta- Phase bei den gewählten Temperaturen an der Korngrenze stattfindet, könnte sich dieser Effekt darauf zurückführen lassen, dass die Keimbildung bei der Ausscheidung durch die Bor-Atome verzögert wird, die sich im freien Volumen der Korngrenze befinden. Außerdem lässt sich annehmen, dass die Bor-Atome die zur Ausscheidung nötige Diffusion von Niob zur Korngrenze verzögert.
Anhand der Ergebnisse wird erwartet, dass die Bor-haltigen Chargen bessere Korrosionseigenschaften bei den noch laufenden SSRT-Tests zeigen werden. Dies würde auch die angestellten Vermutungen über den Zusammenhang zwischen dem Gehalt an Delta-Phase im Gefüge und der Anfälligkeit gegenüber wasserstoffinduzierter Spannungsrisskorrosion bekräftigen.
Einfluss der chemischen Zusammensetzung: Phosphor
Anhand der gemessenen Werte im Kerbschlagbiegeversuch und im Zugversuch lässt sich feststellen, dass die Zugabe von Phosphor keine Nachteile bei den mechanischen Eigenschaften des Werkstoffes mit sich bringt. Die Kerbschlagarbeit (Figur 6), Streckgrenze (Figur 7) und Bruchdehnung zeigen nahezu konstante Werte unabhängig vom Phosphorgehalt und bei beiden Mutterchargen.
Im SSRT-Korrosionstest zeigt das Material mit Phosphor-Zugabe deutlich höhere Werte für die Brucheinschnürung sowie die Lebensdauer. In Figur 8 sind außerdem im Vergleich Werte aus einem Versuch mit VAR-Material dargestellt. Es ist darauf hinzuweisen, dass die im Labormaßstab hergestellten Chargen, die normalerweise ein höheres Maß an Unreinheiten aufweisen, bei der Lebensdauer besser abschneiden als vergleichbares Material aus dem VAR-Prozess. Die mit Phosphor legierte Probe zeigt bei der Brucheinschnürung einen leicht niedrigeren und bei der Lebensdauer fast gleichen Wert.
Wie bei Bor zeigen auch die Phosphor-haltigen Proben eine geringere Menge an mit Delta-Phase belegten Korngrenzen. Auch hier könnte eine verzögerte Keimbildung bzw. Diffusion eine Rolle spielen
Bei der Untersuchung der Proben in der Metallographie fällt auf, dass fast alle Phosphor-haltigen Proben eine geringere mittlere Korngröße aufweisen, als das Vergleich-Material. Dieser Effekt zeigt sich bei den lösungsgeglühten (Figur 9) sowie bei den ausscheidungsgeglühten (Figur 10) Proben. Bei den ausscheidungsgeglühten Proben ist auf die vorangegangene Lösungsglühung bei
1090°C hinzuweisen. Bei dieser Temperatur geht Delta-Phase komplett in Lösung. Der Effekt der Kornfeinung ist also tatsächlich auf den Phosphorgehalt und nicht auf eventuell im Gefüge vorhandene Delta-Phase zurückzuführen. Auch die maximale Korngröße war bei den phosphor-haltigen Proben durchgängig geringer als beim Vergleichs-Material. Phosphor könnte einen vorteilhaften Effekt auf die Ausbildung von Duplexgefüge haben. Bei einer Versuchsserie mit Proben, die bei ähnlichen Temperaturen wie beim Schmieden geglüht wurden, sollte untersucht werden, ob man diesen Effekt auch nutzen kann. Allerdings konnte sich bei Temperaturen von 1080°C bis 1 140°C der kornfeinende Effekt von Phosphor nicht mehr beobachten lassen.
Zusammenfassend lässt sich sagen, dass eine Zulegierung von Bor und Phosphor eine Verbesserung bzw. gleichbleibende mechanische Eigenschaften zur Folge hat. Wird die Konzentration der Legierungselemente an den Korngrenzen jedoch zu hoch, wirkt sich das ungünstig auf die Festigkeit und die Härte aus. Ausgehend von den Phosphor- und Borgehalten in den untersuchten Laborchargen wird eine Zulegierung von 40ppm Bor und 80ppm Phosphor empfohlen. Die oben beschriebenen Ergebnisse legen nahe, dass so eine optimale Kombination von mechanischen Eigenschaften und Korrosionsbeständigkeit erreicht werden kann.
Claims
1. Verfahren zur Herstellung von Halbzeugen aus einer Nickel-Basislegierung folgender Zusammensetzung (in Masse-%)
Ni > 50 - < 55%
Cr > 17 - < 21 %
Nb > 4,8 - < 5,2%
Mo > 2,8 - < 3,3%
Ti > 0,8 - < 1 ,15%
AI > 0,4 - < 0,6%
C max. 0,045%
Co max. 1 ,0%
Mn max. 0,35%
Si max. 0,35%
S max. 0,01 %
Cu max. 0,3%
Fe Rest sowie unvermeidliche Verunreinigungen,
wobei folgende Elemente in den angegebenen Spreizungsbereichen zulegiert werden:
B 0,0001 - 0,01 %
P 0,0001 - 0,02 %
indem die Legierung zur Erzeugung von Vorprodukten erschmolzen, bedarfsweise umgeschmolzen, wird, die Vorprodukte mindestens einer Warmumformung unterzogen werden, die Vorprodukte anschließend einer mehrstufigen Glüh- und Alterungsbehandlung unterzogen werden, wobei eine Lösungsglühbehandlung im Temperaturbereich zwischen 1.000 und 1.100°C für einen Zeitraum zwischen 1 h und 3 h vorgenommen wird, die Vorprodukte in Luft, Wasser oder Öl abgekühlt werden, die Vorprodukte einer Ausscheidungshärtung im Temperaturbereich von 650 °C - < 770°C für einen Zeitraum von 5 h bis 9 h unterzogen werden und die Vorprodukte
bis auf Raumtemperatur abgekühlt werden, wobei die Vorprodukte bedarfsweise mindestens einer weiteren Erwärmung unterzogen werden.
2. Verfahren zur Herstellung von Halbzeugen aus einer Nickel-Basislegierung folgender Zusammensetzung (in Masse-%)
Ni > 50 - < 55%
Cr > 17 - < 21 %
Nb > 4,8 - < 5,2%
Mo > 2,8 - < 3,3%
Ti > 0,8 - < 1 ,15%
AI > 0,4 - < 0,6%
C max. 0,045%
Co max. 1 ,0%
Mn max. 0,35%
Si max. 0,35%
S max. 0,01 %
Cu max. 0,3%
Fe Rest sowie unvermeidliche Verunreinigungen,
wobei folgende Elemente in den angegebenen Spreizungsbereichen zulegiert werden:
B 0,0001 - 0,01 %
P 0,0001 - 0,02 %
indem die Legierung zur Erzeugung von Vorprodukten erschmolzen, bedarfsweise umgeschmolzen, wird, die Vorprodukte mindestens einer Warmumformung unterzogen werden, die Vorprodukte anschließend einer mehrstufigen Glüh- und Alterungsbehandlung unterzogen werden, wobei eine Lösungsglühbehandlung im Temperaturbereich zwischen 1.000 und 1.100°C für einen Zeitraum zwischen 1 h und 3 h vorgenommen wird, die Vorprodukte in Luft, Wasser oder Öl abgekühlt werden, die Vorprodukte einer zweistufigen Ausscheidungshärtung, nämlich zunächst im Temperaturbereich von 650°C - < 770°C für einen Zeitraum von 5 h bis 9 h
und anschließend im Temperaturbereich von 600° C - 650°C für einen Zeitraum von 5 h - 9 h unterzogen werden und die Vorprodukte bis auf Raumtemperatur abgekühlt werden, wobei die Vorprodukte bedarfsweise mindestens einer weiteren Erwärmung unterzogen werden.
3. Verfahren nach Anspruch 1 oder 2, wobei die Grenzwerte für B und P wie folgt gegeben sind:
B 30 - 60 ppm
P 70 - 130 ppm
4. Verfahren nach einem der Ansprüche 1 bis 3, gekennzeichnet durch die Summenformel P + B
P + B < 150 ppm.
5. Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass Proben der Vorprodukte einem Korrosionstest mit geringer Dehnrate unterzogen werden, wobei bei Einsatz einer NaCI-Lösung mit Zusätzen von CO2 und H2S eine Brucheinschnürung Z > 0,57 gegeben ist.
6. Verfahren nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass die Brucheinschnürung der Proben, die einer 24% NaCI-Lösung mit Zusätzen von CO2 und H2S ausgesetzt werden, bei 149°C und einer Dehnrate von 4 x 10⁶ herbeigeführt wird.
7. Verfahren nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass an der Legierung durchgeführte Kerschlagbiegeversuche eine Kerbschlagarbeit > 215 J ergeben.
8. Verwendung der in einem der vorangegangenen Ansprüche beschriebenen Legierung in H2S-haltigen Medien.
9. Verwendung der in einem der vorangegangenen Ansprüche beschriebenen Legierung unter Sauergasbedingungen.
10. Verwendung der in einem der vorangegangenen Ansprüche beschriebenen Legierung in der Öl- und Gasindustrie.
11. Verwendung der in einem der vorangegangenen Ansprüche beschriebenen Legierung in einer Erdgasaufbereitungsanlage.
12. Verwendung der in einem der vorangegangenen Ansprüche beschriebenen Legierung in Analgen der Erdgasförderung.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US16/761,609 US11441217B2 (en) | 2017-12-14 | 2018-12-07 | Method for producing semi-finished products from a nickel-based alloy |
Applications Claiming Priority (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102017129899 | 2017-12-14 | ||
| DE102017129899.1 | 2017-12-14 | ||
| DE102018130946.5A DE102018130946B4 (de) | 2017-12-14 | 2018-12-05 | Verfahren zur herstellung von halbzeugen aus einer nickel-basislegierung |
| DE102018130946.5 | 2018-12-05 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| WO2019114875A1 true WO2019114875A1 (de) | 2019-06-20 |
Family
ID=66675017
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| PCT/DE2018/100999 Ceased WO2019114875A1 (de) | 2017-12-14 | 2018-12-07 | Verfahren zur herstellung von halbzeugen aus einer nickel-basislegierung |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US11441217B2 (de) |
| DE (1) | DE102018130946B4 (de) |
| WO (1) | WO2019114875A1 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114214583B (zh) * | 2021-12-16 | 2023-03-17 | 西北工业大学 | 一种高效强化镍基高温合金的时效热处理工艺 |
| CN117625932A (zh) * | 2023-12-04 | 2024-03-01 | 中国航发长江动力有限公司 | 一种排气密封圈热处理加工方法 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2124580A1 (de) | 1970-05-18 | 1971-12-02 | United Aircraft Corp | Behandlung von Legierungen auf Nickelbasis zur Verbesserung der Ermüdungseigenschaften |
| DE60224514T2 (de) | 2001-03-08 | 2009-01-29 | ATI Properties, Inc., Albany | Verfahren zur herstellung von blöcken aus nickelbasislegierung mit grossem durchmesser |
| DE102012024130A1 (de) * | 2012-12-11 | 2014-06-12 | Klaus Union Gmbh & Co. Kg | Spalttopf für magnetgekuppelte Pumpen sowie Herstellungsverfahren |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7985304B2 (en) * | 2007-04-19 | 2011-07-26 | Ati Properties, Inc. | Nickel-base alloys and articles made therefrom |
| EP3004408B1 (de) | 2013-06-07 | 2017-08-09 | VDM Metals International GmbH | Verfahren zur herstellung einer metallfolie |
| DE102015016729B4 (de) * | 2015-12-22 | 2018-10-31 | Vdm Metals International Gmbh | Verfahren zur Herstellung einer Nickel-Basislegierung |
-
2018
- 2018-12-05 DE DE102018130946.5A patent/DE102018130946B4/de active Active
- 2018-12-07 US US16/761,609 patent/US11441217B2/en active Active
- 2018-12-07 WO PCT/DE2018/100999 patent/WO2019114875A1/de not_active Ceased
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2124580A1 (de) | 1970-05-18 | 1971-12-02 | United Aircraft Corp | Behandlung von Legierungen auf Nickelbasis zur Verbesserung der Ermüdungseigenschaften |
| DE60224514T2 (de) | 2001-03-08 | 2009-01-29 | ATI Properties, Inc., Albany | Verfahren zur herstellung von blöcken aus nickelbasislegierung mit grossem durchmesser |
| DE102012024130A1 (de) * | 2012-12-11 | 2014-06-12 | Klaus Union Gmbh & Co. Kg | Spalttopf für magnetgekuppelte Pumpen sowie Herstellungsverfahren |
Non-Patent Citations (3)
| Title |
|---|
| - N.A.: "INCONEL alloy 718", 1 September 2007 (2007-09-01), pages 1 - 27, XP055547532, Retrieved from the Internet <URL:www.specialmetals.com/assets/smc/documents/inconel_alloy_718.pdf> [retrieved on 20190125] * |
| MCKAMEY C G ET AL: "Creep Properties of Phosphorus+Boron-Modified Alloy 718", SCRIPTA MATERIA, ELSEVIER, AMSTERDAM, NL, vol. 38, no. 3, 6 January 1998 (1998-01-06), pages 485 - 491, XP004325045, ISSN: 1359-6462, DOI: 10.1016/S1359-6462(97)00476-4 * |
| W.-D. CAO ET AL: "Effect of Mechanism of Phosphorus and Boron on Creep Deformation of Alloy 718", SUPERALLOYS 718, 625, 706 AND VARIOUS DERIVATIVES : PROCEEDINGS OF THE INTERNATIONAL SYMPOSIUM ON SUPERALLOYS 718, 625, 706 AND VARIOUS DERIVATIVES ; HELD JUNE 15 - 18, 1997, 1 January 1997 (1997-01-01), Warrendale, Pa., pages 511 - 520, XP055547633, ISBN: 978-0-87339-376-8, DOI: 10.7449/1997/Superalloys_1997_511_520 * |
Also Published As
| Publication number | Publication date |
|---|---|
| US20200325567A1 (en) | 2020-10-15 |
| DE102018130946B4 (de) | 2024-06-20 |
| DE102018130946A1 (de) | 2019-06-19 |
| US11441217B2 (en) | 2022-09-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE60316212T2 (de) | Nickelbasislegierung, heissbeständige Feder aus dieser Legierung und Verfahren zur Herstellung dieser Feder | |
| DE102012011161B4 (de) | Nickel-Chrom-Aluminium-Legierung mit guter Verarbeitbarkeit, Kriechfestigkeit und Korrosionsbeständigkeit | |
| EP2481823B1 (de) | Nanokristall-titanlegierung und herstellungsverfahren dafür | |
| DE69014085T2 (de) | Oxidationsbeständige Legierungen mit niedrigem Ausdehnungskoeffizient. | |
| DE102012011162B4 (de) | Nickel-Chrom-Legierung mit guter Verarbeitbarkeit, Kriechfestigkeit und Korrosionsbeständigkeit | |
| DE69308180T2 (de) | Nickel-Cobalt-Legierung | |
| EP3524705B1 (de) | Ni-cr-fe-legierung | |
| EP2956562B1 (de) | Nickel-kobalt-legierung | |
| US11718897B2 (en) | Precipitation hardenable cobalt-nickel base superalloy and article made therefrom | |
| EP2480695B1 (de) | Verfahren zur herstellung einer eisen-chrom-legierung | |
| EP2632628B1 (de) | Ni-fe-cr-mo-legierung | |
| EP3942084A1 (de) | Nickel-legierung mit guter korrosionsbeständigkeit und hoher zugfestigkeit sowie verfahren zur herstellung von halbzeugen | |
| DE102015008322A1 (de) | Verfahren zur Herstellung einer Nickel-Eisen-Chrom-Aluminium-Knetlegierung mit einer erhöhten Dehnung im Zugversuch | |
| DE112016004410T5 (de) | Superlegierung mit geringer thermischer ausdehnung und herstellungsverfahren dafür | |
| JP2009074104A (ja) | 高弾性合金 | |
| DE69517533T2 (de) | Korrosionsfestes magnetmaterial | |
| DE69106372T2 (de) | Legierung mit niedrigem wärmeausdehnungskoeffizient und daraus hergestellter gegenstand. | |
| DE1301586B (de) | Austenitische ausscheidungshaertbare Stahllegierung und Verfahren zu ihrer Waermebehandlung | |
| EP3872206B1 (de) | Verfahren zur herstellung eines nachbehandelten, kaltgewalzten stahlflachprodukts und nachbehandeltes, kaltgewalztes stahlflachprodukt | |
| DE69903403T2 (de) | Rostfreier martensitischer automatenstahl | |
| DE102018130946B4 (de) | Verfahren zur herstellung von halbzeugen aus einer nickel-basislegierung | |
| DE69923330T2 (de) | Modifizierte nickel-chrom-aluminium-eisen-legierung | |
| JP2002194506A (ja) | ステンレス鋼板およびその製造方法 | |
| WO2023153185A1 (ja) | オーステナイト系ステンレス鋼およびオーステナイト系ステンレス鋼の製造方法 | |
| DE1292412B (de) | Verfahren zur Waermebehandlung von Titanlegierungen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| 121 | Ep: the epo has been informed by wipo that ep was designated in this application |
Ref document number: 18829197 Country of ref document: EP Kind code of ref document: A1 |
|
| 122 | Ep: pct application non-entry in european phase |
Ref document number: 18829197 Country of ref document: EP Kind code of ref document: A1 |