WO2024143365A1 - 紙管、紙管製造用積層体及び紙管の製造方法 - Google Patents
紙管、紙管製造用積層体及び紙管の製造方法 Download PDFInfo
- Publication number
- WO2024143365A1 WO2024143365A1 PCT/JP2023/046671 JP2023046671W WO2024143365A1 WO 2024143365 A1 WO2024143365 A1 WO 2024143365A1 JP 2023046671 W JP2023046671 W JP 2023046671W WO 2024143365 A1 WO2024143365 A1 WO 2024143365A1
- Authority
- WO
- WIPO (PCT)
- Prior art keywords
- paper
- inorganic
- adhesive
- paper tube
- tube according
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B1/00—Layered products having a non-planar shape
- B32B1/08—Tubular products
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B9/00—Layered products comprising a layer of a particular substance not covered by groups B32B11/00 - B32B29/00
- B32B9/04—Layered products comprising a layer of a particular substance not covered by groups B32B11/00 - B32B29/00 comprising such particular substance as the main or only constituent of a layer, which is next to another layer of the same or of a different material
- B32B9/047—Layered products comprising a layer of a particular substance not covered by groups B32B11/00 - B32B29/00 comprising such particular substance as the main or only constituent of a layer, which is next to another layer of the same or of a different material made of fibres or filaments
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/18—Layered products comprising a layer of synthetic resin characterised by the use of special additives
- B32B27/20—Layered products comprising a layer of synthetic resin characterised by the use of special additives using fillers, pigments, thixotroping agents
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/30—Layered products comprising a layer of synthetic resin comprising vinyl (co)polymers; comprising acrylic (co)polymers
- B32B27/306—Layered products comprising a layer of synthetic resin comprising vinyl (co)polymers; comprising acrylic (co)polymers comprising vinyl acetate or vinyl alcohol (co)polymers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B29/00—Layered products comprising a layer of paper or cardboard
- B32B29/002—Layered products comprising a layer of paper or cardboard as the main or only constituent of a layer, which is next to another layer of the same or of a different material
- B32B29/005—Layered products comprising a layer of paper or cardboard as the main or only constituent of a layer, which is next to another layer of the same or of a different material next to another layer of paper or cardboard layer
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B29/00—Layered products comprising a layer of paper or cardboard
- B32B29/06—Layered products comprising a layer of paper or cardboard specially treated, e.g. surfaced, parchmentised
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B3/00—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form
- B32B3/26—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form characterised by a particular shape of the outline of the cross-section of a continuous layer; characterised by a layer with cavities or internal voids ; characterised by an apertured layer
- B32B3/30—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form characterised by a particular shape of the outline of the cross-section of a continuous layer; characterised by a layer with cavities or internal voids ; characterised by an apertured layer characterised by a layer formed with recesses or projections, e.g. hollows, grooves, protuberances, ribs
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B7/00—Layered products characterised by the relation between layers; Layered products characterised by the relative orientation of features between layers, or by the relative values of a measurable parameter between layers, i.e. products comprising layers having different physical, chemical or physicochemical properties; Layered products characterised by the interconnection of layers
- B32B7/04—Interconnection of layers
- B32B7/12—Interconnection of layers using interposed adhesives or interposed materials with bonding properties
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2250/00—Layers arrangement
- B32B2250/02—2 layers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2250/00—Layers arrangement
- B32B2250/03—3 layers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2250/00—Layers arrangement
- B32B2250/04—4 layers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2255/00—Coating on the layer surface
- B32B2255/12—Coating on the layer surface on paper layer
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2262/00—Composition or structural features of fibres which form a fibrous or filamentary layer or are present as additives
- B32B2262/10—Inorganic fibres
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2262/00—Composition or structural features of fibres which form a fibrous or filamentary layer or are present as additives
- B32B2262/10—Inorganic fibres
- B32B2262/101—Glass fibres
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2262/00—Composition or structural features of fibres which form a fibrous or filamentary layer or are present as additives
- B32B2262/10—Inorganic fibres
- B32B2262/106—Carbon fibres, e.g. graphite fibres
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2264/00—Composition or properties of particles which form a particulate layer or are present as additives
- B32B2264/10—Inorganic particles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/30—Properties of the layers or laminate having particular thermal properties
- B32B2307/306—Resistant to heat
- B32B2307/3065—Flame resistant or retardant, fire resistant or retardant
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/70—Other properties
- B32B2307/718—Weight, e.g. weight per square meter
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/70—Other properties
- B32B2307/72—Density
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/70—Other properties
- B32B2307/732—Dimensional properties
- B32B2307/737—Dimensions, e.g. volume or area
- B32B2307/7375—Linear, e.g. length, distance or width
- B32B2307/7376—Thickness
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/70—Other properties
- B32B2307/75—Printability
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2479/00—Furniture
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2597/00—Tubular articles, e.g. hoses, pipes
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P20/00—Technologies relating to chemical industry
- Y02P20/50—Improvements relating to the production of bulk chemicals
- Y02P20/582—Recycling of unreacted starting or intermediate materials
Definitions
- the paper cylinder formed by laminating inorganic paper is non-flammable, lightweight, and has a certain strength, so it can be suitably used as a component part for interior materials and furniture such as partitions, ceiling materials, floor materials, and door materials.
- Patent Document 1 discloses that non-flammable magnesium silicate mixed gauze paper can be laminated and molded into a paper tube shape to be used as an interior material.
- the present invention was made with a focus on the above-mentioned problems, and aims to provide a paper tube that can be widely used as a component part for interior materials and furniture materials by providing a design feature by providing a pattern layer on the surface of the paper tube, a laminate for manufacturing the paper tube used in the manufacture of the paper tube, and a method for manufacturing the paper tube.
- the paper tube which is one aspect of the present invention, is characterized in that a pattern layer is provided on at least one surface of an inorganic paper laminate formed by gluing and stacking multiple pieces of inorganic paper.
- the paper tube by providing a pattern layer to impart a pattern such as a plain, wood grain, or abstract pattern to the surface of the paper tube, it becomes possible to use the paper tube as interior materials such as partitions, ceiling materials, floor materials, and door materials in facilities such as indoor offices, indoor stadiums, gymnasiums, indoor pools, event halls, public halls, ceremonial halls, station lobbies, airport lobbies, and atriums in shopping malls, together with ceiling materials, floor materials, and door materials made of wood, plastic, or metal.
- the design when used as a component part of furniture, the design is also provided, so the range of applicable furniture is expanded.
- a pattern layer on the surface of a cardboard tube to impart design, it is possible to provide a cardboard tube that can be widely used as a component part for interior materials and furniture materials, a cardboard tube manufacturing laminate used in the manufacture of the cardboard tube, and a manufacturing method for the cardboard tube.
- Example 40 An adhesive made of an ethylene-vinyl acetate copolymer having a dynamic viscosity of 18,000 mPa ⁇ s was used as an adhesive for bonding the inorganic papers together and between the coated paper and the inorganic layer.
- a laminate for manufacturing paper tubes comprising an inorganic paper laminate formed by bonding and laminating a plurality of inorganic papers, and a pattern layer provided on at least one surface of the inorganic paper laminate.
- a method for manufacturing a paper tube comprising: forming a laminate for paper tube manufacturing in which a pattern layer is provided on at least one surface of an inorganic paper laminate formed by bonding and laminating a plurality of inorganic papers.
- the adhesive for bonding the laminated inorganic papers together is an ethylene-vinyl acetate copolymer; The method for manufacturing a paper tube according to (15) above, characterized in that the kinetic viscosity of the adhesive is 3,000 mPa ⁇ s or more.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Ceramic Engineering (AREA)
- Laminated Bodies (AREA)
Abstract
Description
例えば、特許文献1には、不燃性を有するケイ酸マグネシウム混紗紙を積層して紙管形状に成型することで、内装材として用いることができる旨が開示されている。
また、家具の構成部品として用いる場合も、意匠性が設けられているため、適用可能な家具の範囲が広がる。
このように、本発明の一態様によれば、紙管の表面に絵柄層を設けて意匠性を付与することで、内装材や家具材の構成部品として幅広く用いることができる紙管、その紙管の製造に用いられる紙管製造用積層体及びその紙管の製造方法を提供することができる。
ここで、図面は模式的なものであり、厚さと平面寸法との関係、各層の厚さの比率等は現実のものとは異なる。また、以下に示す実施形態は、本発明の技術的思想を具体化するための構成を例示するものであって、本発明の技術的思想は、構成部品の材質、形状、及び構造等が下記のものに特定するものでない。本発明の技術的思想は、特許請求の範囲に記載された請求項が規定する技術的範囲内において、種々の変更を加えることができる。
紙管の断面形状は、円形形状もしくは角形形状が好ましいが、特に限定されない。
(無機質紙1)
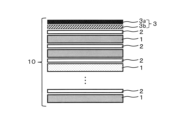
紙管を形成するために使用する紙は、無機質紙1を採用する。
無機質紙1は、無機繊維と無機粉体とからなる無機材料を、例えば無機質紙1全体の60質量%以上含有して構成され、より好ましくは70%以上含有して構成され、さらに好ましくは75%以上含有して構成され、その他の成分として例えばパルプ繊維及び有機バインダを含有して構成される。
無機繊維としては、ガラス繊維や炭素繊維が例示できる。無機粉体としては、ケイ酸マグネシウム、水酸化アルミニウム、炭酸カルシウムなどが例示できる。
無機粉体は、例えば無機材料全体の60質量%以上95質量%含有する。特に、無機粉体としてケイ酸マグネシウムを使用が好適に使用できる。ケイ酸マグネシウムはノンアスベストな天然鉱物であり食品添加物などに使用され、安全性を有するため、より好ましい。
1層あたりの無機質紙1の厚みが0.30mm以上0.80mm以下のものを用いることにより、層数を減らすことができ、接着剤塗布量を抑制できるため、不燃性を確保しつつ、成型品としての圧縮強度および加工性として問題ないものを作ることができる。
1層あたりの無機質紙1の厚みが0.30mmより薄い場合は強度に劣り、1層あたりの無機質紙1の厚みが0.80mmより厚い場合は、加工の際に加わる応力に耐えられず、無機質紙1が折れ曲がることなく破断するといった不具合が発生する虞がある。
積層数が5層以上だと無機質紙1同士を接着させるのに必要な接着剤の量が増加し、それに伴って発熱量が増加するため不燃性が劣る虞がある。
積層した無機質紙1同士、及び絵柄層3と無機質紙1を接着する接着剤としては、熱可塑性エラストマーが好ましく、例えば、エチレン-酢酸ビニル共重合体を含むものやポリウレタン系樹脂を用いるのが好ましい。エチレン-酢酸ビニル共重合体やポリウレタン系樹脂を接着剤に含有させることで、接着剤層2の硬化後の接着性及び柔軟性を高めることができる。接着剤層2の接着性及び柔軟性が高いほど、紙管の形状を保持しやすくなる。
また、無機質紙1に接着剤が染み込み、無機質紙1同士の密着性が低下することを防ぐため、エチレン-酢酸ビニル共重合体を用いる場合には、動粘度が3,000mPa・s以上であるものを使用することが好ましい。ポリウレタン系樹脂を用いる場合には、動粘度が3,000mPa・s以上であるものを使用することが好ましい。接着剤の動粘度は、JIS K7233-1986に記載されている方法に則り測定されたものとする。接着剤の塗布量は、溶媒が完全に蒸発した状態で、10.0g/m2以上30.0g/m2以下の範囲内であれば好ましく、より好ましくは16.0g/m2以上25.0g/m2以下の範囲内である。
絵柄層3は、図1のように、紙、または樹脂からなる基材3bにインキ層3aを設けた化粧シートやコート紙を無機質紙1の表面に貼り付けて設けることができる。基材3bは、特に限定されず、例えば紙基材や、ポリオレフィン樹脂フィルムまたは、ポリエステル樹脂フィルムなどの樹脂基材を用いることができる。前記樹脂基材としては、環境負荷を軽減するために、非リサイクル樹脂からなる基材だけでなく、リサイクル樹脂からなる樹脂基材も用いることができる。
また、インキ層3aの塗布量については特に制限されないが、インキ層3aをグラビア印刷等により設けた場合には、インキ層3aの塗布量が、例えば22g/m2以下であれば、インキ層3aに含まれる有機成分の量が相対的に少なくなり、不燃性を向上させることができる。
また、インキ層3aをインクジェット印刷により設けた場合には、インキ層3aの塗布量が、例えば27g/m2以下であれば、インキ層3aに含まれる有機成分の量が相対的に少なくなり、不燃性を向上させることができる。
紙管製造用積層体10全体の厚み(総厚)は、例えば0.85mm以上2.8mm以下の範囲内であれば好ましく、より好ましくは1.9mm以上2.3mm以下の範囲内である。厚みが前記の範囲内になっていることで、積層体10で紙管を作成した場合に紙管の強度を保ちつつ、不燃性も担保することができる。
まず無機質紙として、無機粉体であるケイ酸マグネシウムを80質量%、無機繊維であるガラス繊維を5質量%、その他をパルプ繊維及び有機バインダからなる無機質紙を用意した。また、無機質紙として、無機質紙の1層あたりの厚さが0.49mmおよび0.62mmのものを使用した。
続いて積層した無機質紙同士を、接着剤を用いて接着した。接着剤は、主成分がエチレン-酢酸ビニル共重合体で、動粘度は10,000mPa・sのものを用いた。また、接着剤の塗布量は、溶媒が完全に蒸発した状態での18g/m2となるように塗布した。
最後に、予め表面に、インキ層を備えたコート紙を上記の接着剤を用いて接着した無機質紙を、上記の接着剤を用いて無機質紙同士を接着したものの上に接着し、4層に積層した。
このような手順により、実施例1のサンプルを作成した。
実施例2では、絵柄層を不燃紙の表面に直接アクリル樹脂製UV硬化性インキを印刷することにより設けた。それ以外は、実施例1と同じ材料・構成で、実施例2のサンプルを作成した。
実施例3では、無機質紙の積層数を2層とした。それ以外は、実施例1と同じ材料・構成で、実施例3のサンプルを作成した。
実施例4では、無機質紙の厚さを0.32mmおよび0.49mmとし、事前に0.32mm厚の無機質紙同士を接着したものを2組作成し、それをさらに接着し積層数を4層とした。その上に、予め表面に、インキ層を備えたコート紙を上記の接着剤を用いて接着した無機質紙を、上記の接着剤を用いて無機質紙同士を接着したものの上に接着し、無機質紙5層に積層した。
このような手順により、実施例4のサンプルを作成した。
無機質紙同士、及びコート紙と無機質紙とを接着する接着剤として、動粘度3,000mPa・sのエチレン-酢酸ビニル共重合体からなる接着剤を用いた。こうして、実施例5のサンプルを作成した。
無機質紙同士、及びコート紙と無機質紙とを接着する接着剤として、動粘度5,000mPa・sのエチレン-酢酸ビニル共重合体からなる接着剤を用いた。こうして、実施例6のサンプルを作成した。
無機質紙同士、及びコート紙と無機質紙とを接着する接着剤として、動粘度7,000mPa・sのエチレン-酢酸ビニル共重合体からなる接着剤を用いた。こうして、実施例7のサンプルを作成した。
無機質紙同士、及びコート紙と無機質紙とを接着する接着剤として、動粘度9,000mPa・sのエチレン-酢酸ビニル共重合体からなる接着剤を用いた。こうして、実施例8のサンプルを作成した。
無機質紙同士、及びコート紙と無機質紙とを接着する接着剤として、動粘度11,000mPa・sのエチレン-酢酸ビニル共重合体からなる接着剤を用いた。こうして、実施例9のサンプルを作成した。
無機質紙同士、及びコート紙と無機質紙とを接着する接着剤として、動粘度13,000mPa・sのエチレン-酢酸ビニル共重合体からなる接着剤を用いた。こうして、実施例10のサンプルを作成した。
無機質紙同士、及びコート紙と無機質紙とを接着する接着剤として、動粘度15,000mPa・sのエチレン-酢酸ビニル共重合体からなる接着剤を用いた。こうして、実施例11のサンプルを作成した。
無機質紙同士、及びコート紙と無機質紙とを接着する接着剤として、動粘度17,000mPa・sのエチレン-酢酸ビニル共重合体からなる接着剤を用いた。こうして、実施例12のサンプルを作成した。
無機質紙同士、及びコート紙と無機質紙とを接着する接着剤として、動粘度18,000mPa・sのエチレン-酢酸ビニル共重合体からなる接着剤を用いた。こうして、実施例13のサンプルを作成した。
無機質紙同士、及びコート紙と無機質紙とを接着する接着剤として、動粘度20,000mPa・sのエチレン-酢酸ビニル共重合体からなる接着剤を用いた。こうして、実施例14のサンプルを作成した。
無機質紙同士を、実施例1の動粘度のエチレン-酢酸ビニル共重合体からなる接着剤を用いて接着した。またコート紙と無機質紙とを上記の接着剤を用いて接着した。これら2つの積層体を、動粘度7,200mPa・sのポリウレタン樹脂からなる接着剤を用いて接着した。こうして、実施例15のサンプルを作成した。なお、ポリウレタン樹脂からなる接着剤塗布量は、25g/m2とした。
無機質紙同士を実施例15にて使用した7,200mPa・sのポリウレタン系樹脂からなる接着剤を用いて接着した。この時のポリウレタン樹脂からなる接着剤の塗布量は25g/m2とした。最後に、予め表面に、インキ層を備えたコート紙を上記のポリウレタン樹脂からなる接着剤を用いて接着した無機質紙を、上記のポリウレタン樹脂からなる接着剤を用いて無機質紙同士を接着したものの上に接着し、4層に積層した。上記のポリウレタン樹脂からなる接着剤の塗布量はどちらとも、25g/m2とした。こうして、実施例16のサンプルを作成した。
無機質紙同士、及びコート紙と無機質紙とを接着する接着剤として、動粘度10,000mPa・sのポリウレタン系樹脂からなる接着剤を用いた。それ以外は、実施例1と同様にして実施例17のサンプルを作成した。
無機質紙の厚みを0.25mmにした以外は、実施例1と同様にして実施例18のサンプルを作成した。
無機質紙の厚みを0.30mmにした以外は、実施例1と同様にして実施例19のサンプルを作成した。
無機質紙の厚みを0.80mmにした以外は、実施例1と同様にして実施例20のサンプルを作成した。
無機質紙の厚みを0.90mmにした以外は、実施例1と同様にして実施例21のサンプルを作成した。
全体の厚みを1.8mmにした以外は、実施例1と同様にして実施例22のサンプルを作成した。
全体の厚みを2.3mmにした以外は、実施例1と同様にして実施例23のサンプルを作成した。
無機質紙同士、およびコート紙と無機質紙とを接着する接着剤として、動粘度2,500mPa・sのエチレン-酢酸ビニル共重合体からなる接着剤を用いた以外は、実施例1と同様にして実施例24のサンプルを作成した。
無機質紙同士、およびコート紙と無機質紙とを接着する接着剤として、動粘度2,500mPa・sのポリウレタンからなる接着剤を用いた以外は、実施例1と同様にして実施例25のサンプルを作成した。
無機質紙同士、およびコート紙と無機質紙とを接着する接着剤として、動粘度3,000mPa・sのポリウレタンからなる接着剤を用いた以外は、実施例1と同様にして実施例26のサンプルを作成した。
無機質紙同士、およびコート紙と無機質紙とを接着する接着剤として、動粘度8,000mPa・sのポリウレタンからなる接着剤を用いた以外は、実施例1と同様にして実施例27のサンプルを作成した。
無機質紙の表面に絵柄層を設けていないサンプルを用意した。それ以外は、実施例1と同じ材料・構成で、比較例1のサンプルを作成した。

まず無機質紙として、無機粉体であるケイ酸マグネシウムを80質量%、無機繊維であるガラス繊維を5質量%、その他をパルプ繊維及び有機バインダからなる無機質紙を用意した。また、無機質紙の1層あたりの厚さは0.40mmとした。
続いて積層した無機質紙同士を、接着剤を用いて接着した。接着剤は、主成分がエチレン-酢酸ビニル共重合体で、動粘度は10,000mPa・sのものを用いた。また、接着剤の塗布量は、溶剤が完全に蒸発した状態での18g/m2となるように塗布した。
最後に、上記無機質紙を4枚積層したものの表面にインキ層を備えたコート紙を上記の接着剤を用いてラミネートした。
このような手順により、実施例28のサンプルを作成した。
実施例29では、絵柄層を不燃紙の表面に直接UV硬化性インキを印刷することにより設けた。それ以外は、実施例28と同様にして、実施例29のサンプルを作成した。
実施例30では、無機質紙の積層数を3層とした。それ以外は、実施例28と同様にして実施例30のサンプルを作成した。
実施例31では、無機質紙の厚さを0.30mmとし、積層数を5層とした。それ以外は、実施例28と同様にして実施例31のサンプルを作成した。
無機質紙同士、及びコート紙と無機質層を接着する接着剤として、動粘度3,000mPa・sのエチレン-酢酸ビニル共重合体からなる接着剤を用いた。こうして実施例32のサンプルを作成した。
無機質紙同士、及びコート紙と無機質層を接着する接着剤として、動粘度5,000mPa・sのエチレン-酢酸ビニル共重合体からなる接着剤を用いた。こうして実施例33のサンプルを作成した。
無機質紙同士、及びコート紙と無機質層を接着する接着剤として、動粘度7,000mPa・sのエチレン-酢酸ビニル共重合体からなる接着剤を用いた。こうして実施例34のサンプルを作成した。
無機質紙同士、及びコート紙と無機質層を接着する接着剤として、動粘度9,000mPa・sのエチレン-酢酸ビニル共重合体からなる接着剤を用いた。こうして実施例35のサンプルを作成した。
無機質紙同士、及びコート紙と無機質層を接着する接着剤として、動粘度11,000mPa・sのエチレン-酢酸ビニル共重合体からなる接着剤を用いた。こうして実施例36のサンプルを作成した。
無機質紙同士、及びコート紙と無機質層を接着する接着剤として、動粘度13,000mPa・sのエチレン-酢酸ビニル共重合体からなる接着剤を用いた。こうして実施例37のサンプルを作成した。
無機質紙同士、及びコート紙と無機質層を接着する接着剤として、動粘度15,000mPa・sのエチレン-酢酸ビニル共重合体からなる接着剤を用いた。こうして実施例38のサンプルを作成した。
無機質紙同士、及びコート紙と無機質層を接着する接着剤として、動粘度17,000mPa・sのエチレン-酢酸ビニル共重合体からなる接着剤を用いた。こうして実施例39のサンプルを作成した。
無機質紙同士、及びコート紙と無機質層を接着する接着剤として、動粘度18,000mPa・sのエチレン-酢酸ビニル共重合体からなる接着剤を用いた。こうして実施例40のサンプルを作成した。
無機質紙同士、及びコート紙と無機質層を接着する接着剤として、動粘度20,000mPa・sのエチレン-酢酸ビニル共重合体からなる接着剤を用いた。こうして実施例41のサンプルを作成した。
無機質紙の表面に絵柄層を設けていないサンプルを用意した。それ以外は、実施例28と同じ材料・構成で比較例2のサンプルを作成した。
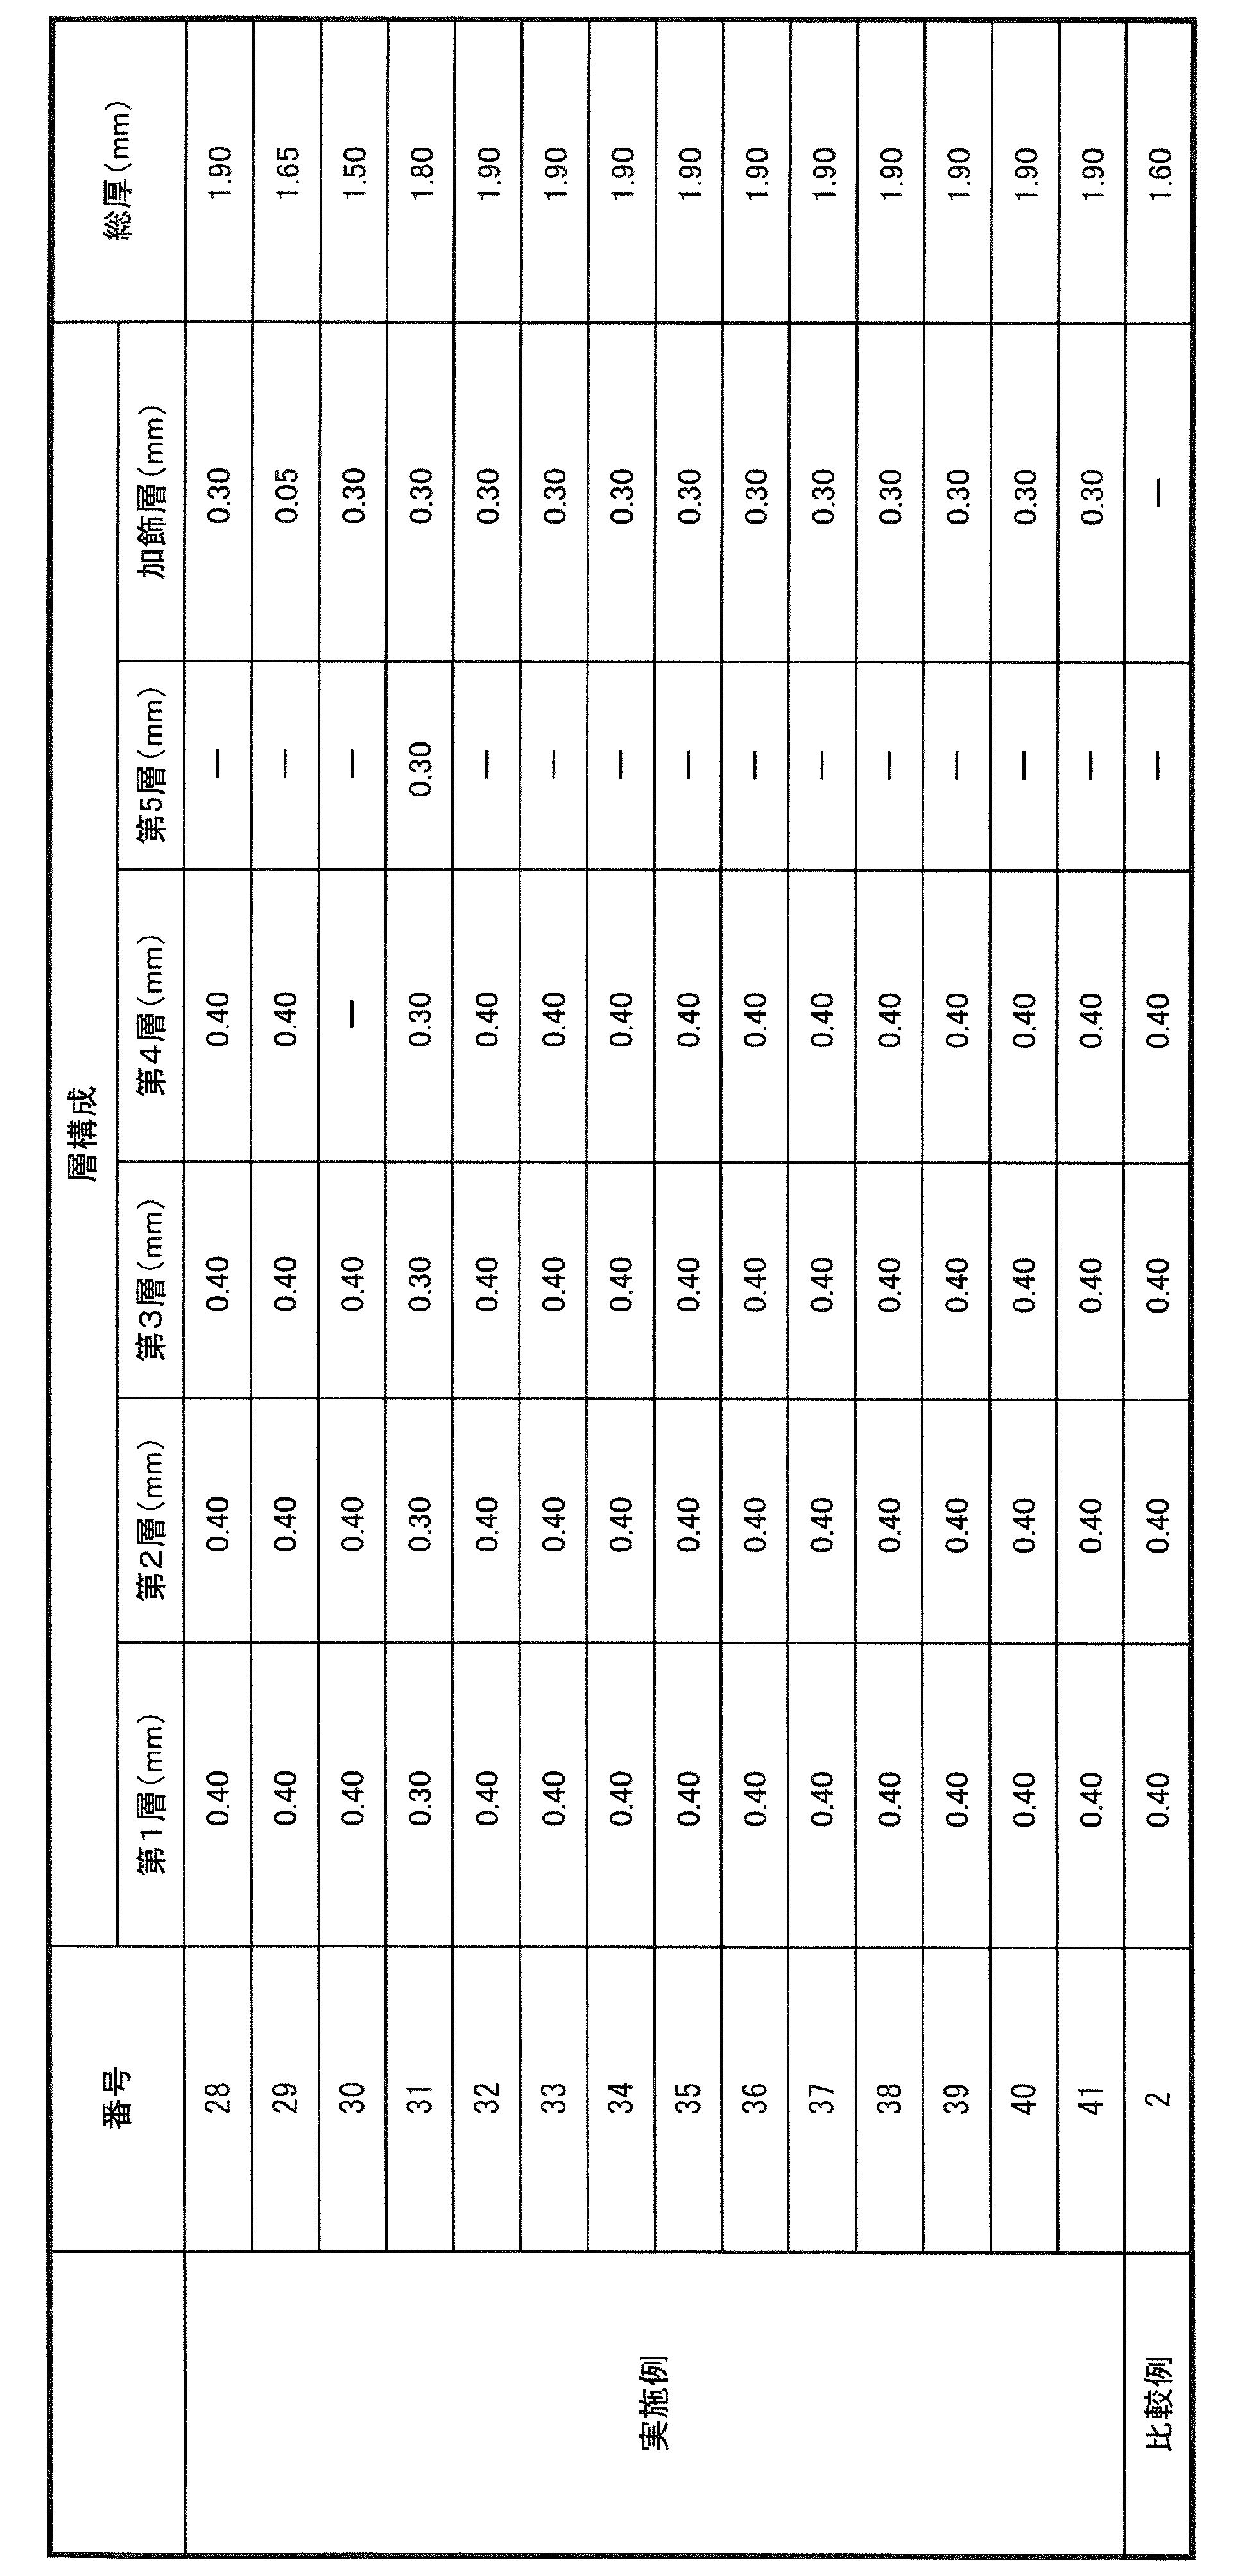
実施例1~41および比較例1~2に記載の構成で無機質紙を接着剤で積層し、平板状にしたサンプルを用いて、以下の評価項目および評価方法で試験、評価した。
無機質紙層間の剥離強度を確認するため、無機質紙同士の層間(接着剤部分)にカッターナイフを入れて剥離させ、剥離後の表面状態を確認した。
〇:剥離した無機質紙が破断している、もしくは剥離後の無機質紙表面に別の無機質紙の破片が残る。
△:剥離した無機質紙がわずかに破断している、もしくは剥離後の無機質紙表面に別の無機質紙の破片がわずかに残る。
×:無機質紙が軽い力で剥離し、剥離後の無機質紙表面に別の無機質紙層の破片が残らない。
なお、本評価では、「〇」、「△」であれば無機質紙同士が強く接着されているため、合格とした。
不燃性試験は、ISO5660-1に準拠し、建築基準法第二条第9号及び建築基準法施工令第108条の2に基づく防耐火試験方法と性能評価規格に従うコーンカロリーメーター試験機による発熱性試験を実施した。
また、生産時に紙管形状に作成するため、紙管形状にする際の加工性を確認した。
施工現場で紙管の長さ調整を行った場合に、紙管の断面及び形状に異常がないかを確認するため、紙管の端面をカットして断面を目視により確認し、無機質紙層間の接着剤層に剥離がないか、また、カットにより紙管の形状が歪んでいないか目視により確認を行った。
○:カットした際に接着剤の剥離や紙管のゆがみが生じない。
△:カットした際に接着剤の剥離や紙管のゆがみがわずかに生じる。
×:カットした際に接着剤の剥離や紙管のゆがみが顕著に生じる。
なお、本評価では、「〇」、「△」であれば使用上問題がないため、合格とした。
意匠性の有無を確認した。
評価指標は次のとおりである。
○:意匠性が担保されている。
△:意匠性が担保されていない。
なお、本評価では、「〇」であれば合格とした。
上記試験の評価結果を表3及び表4に示す。
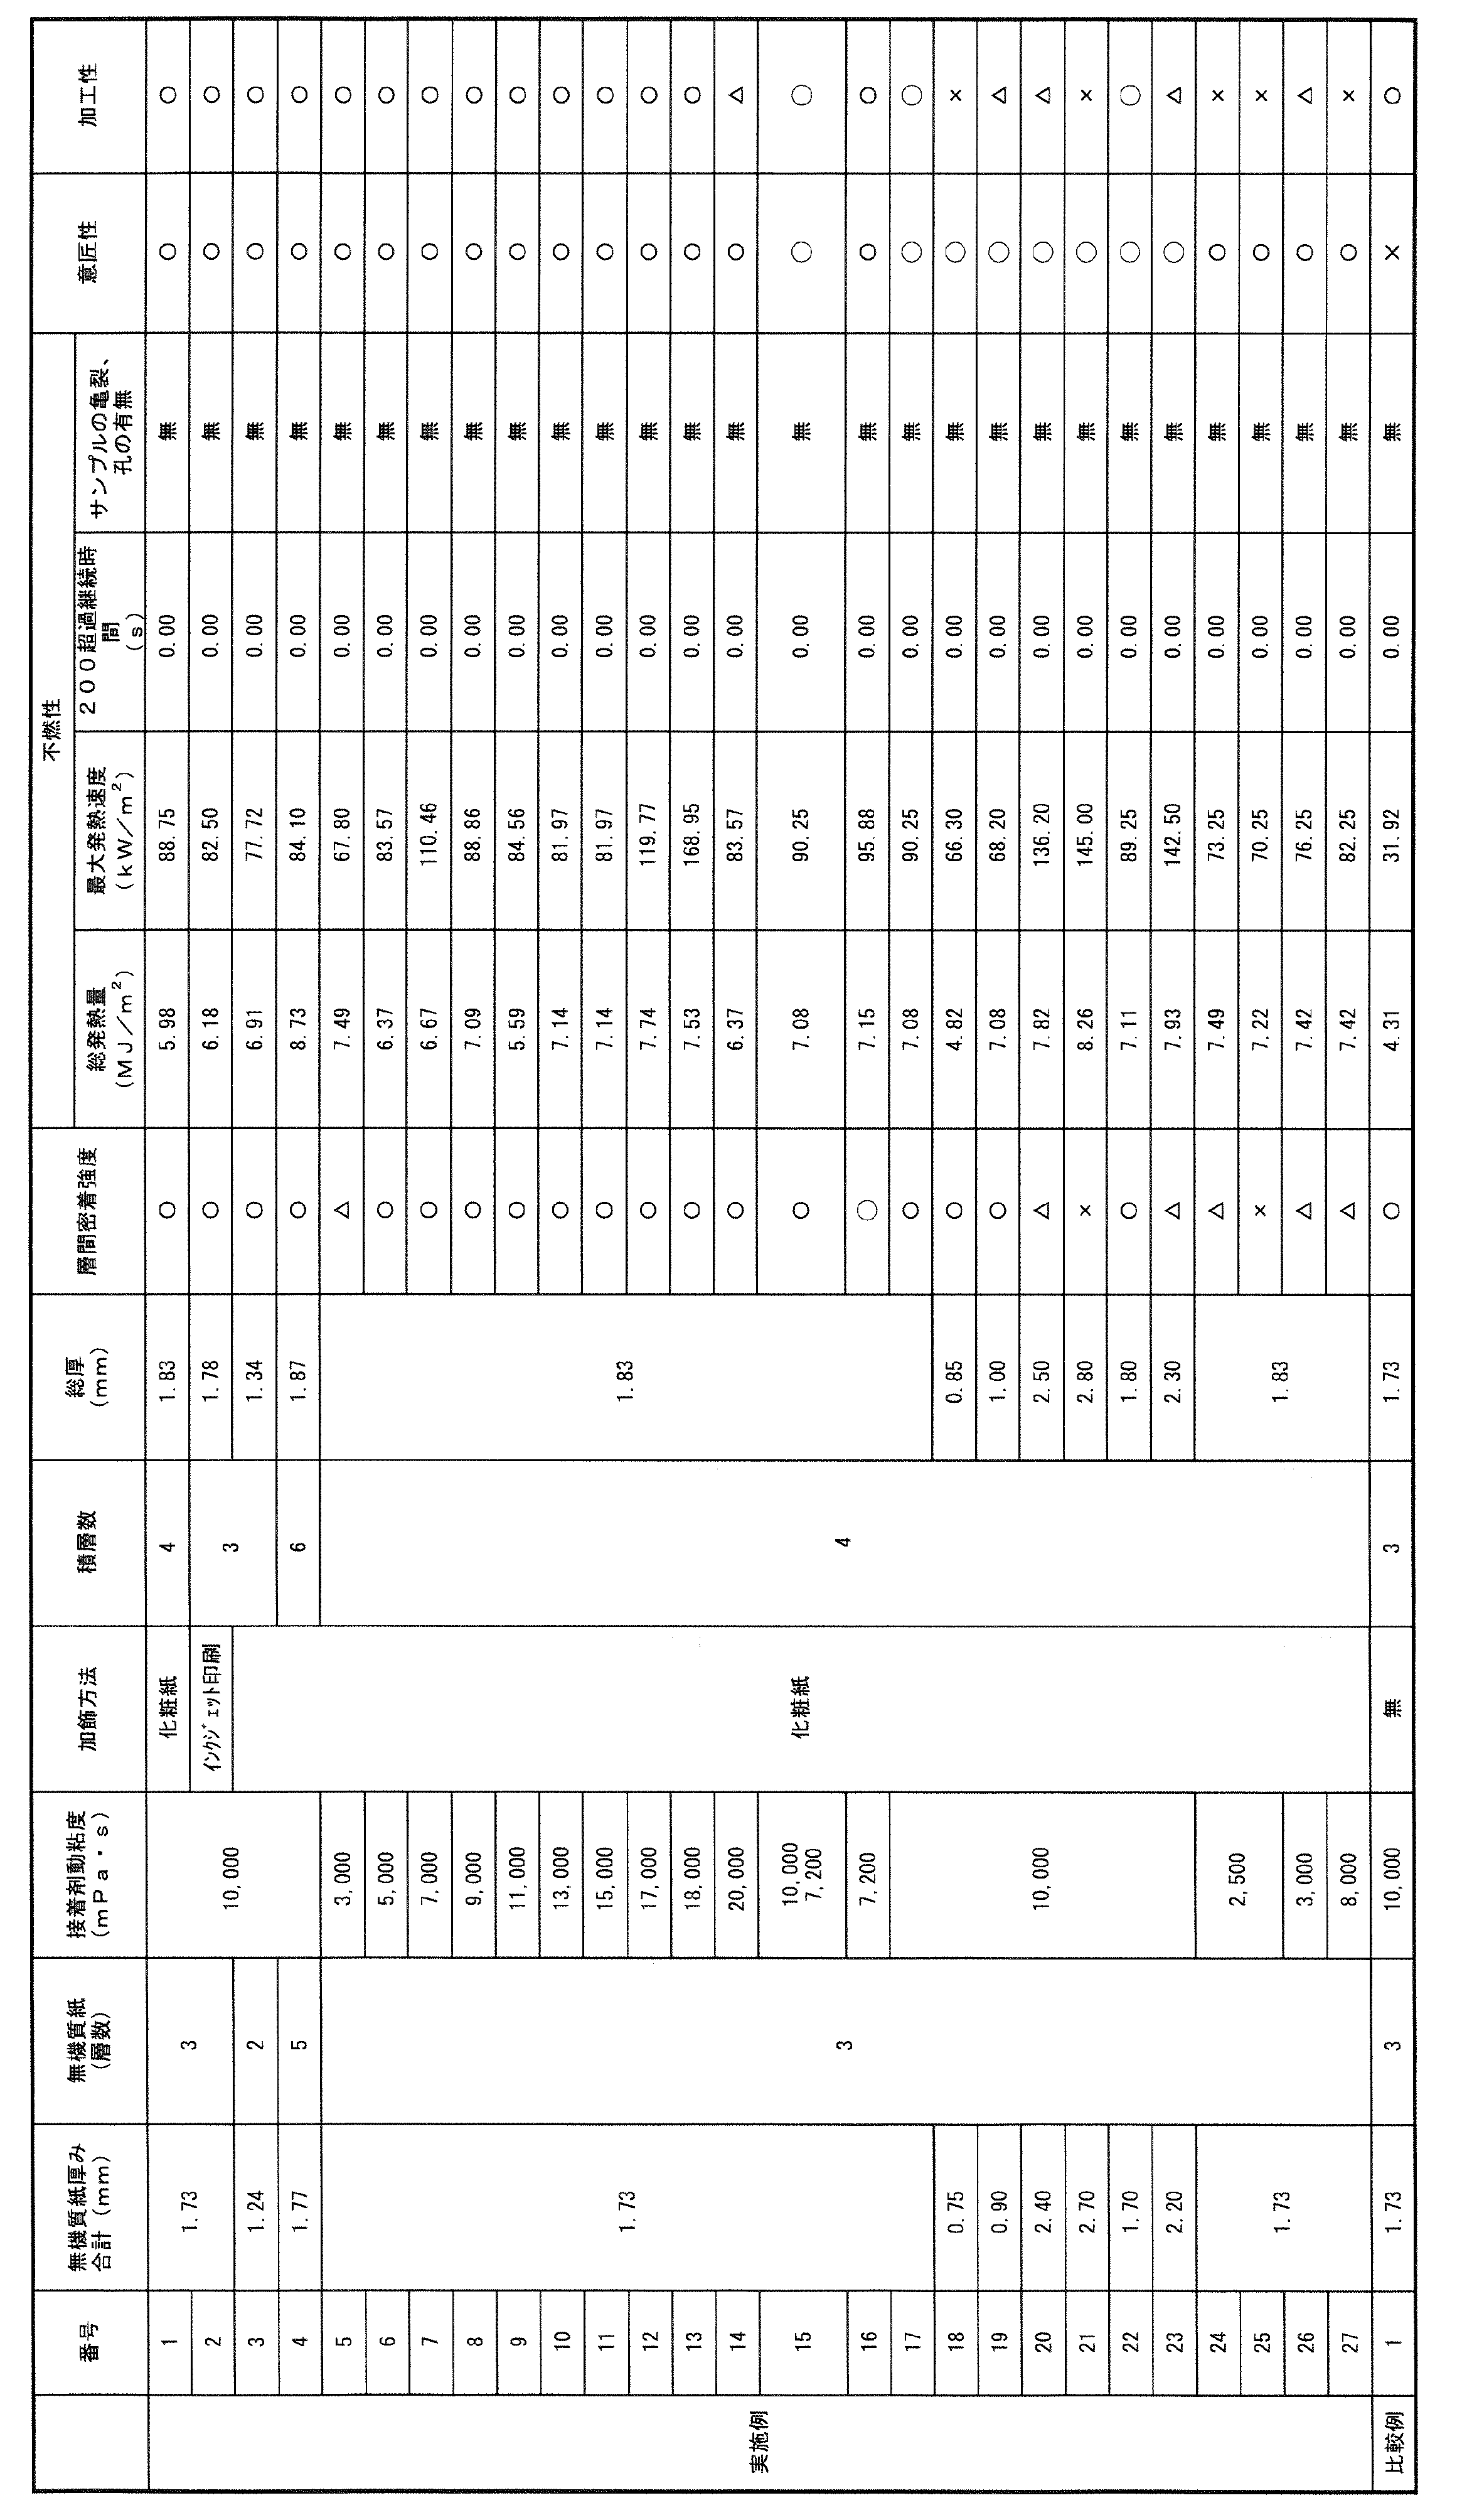
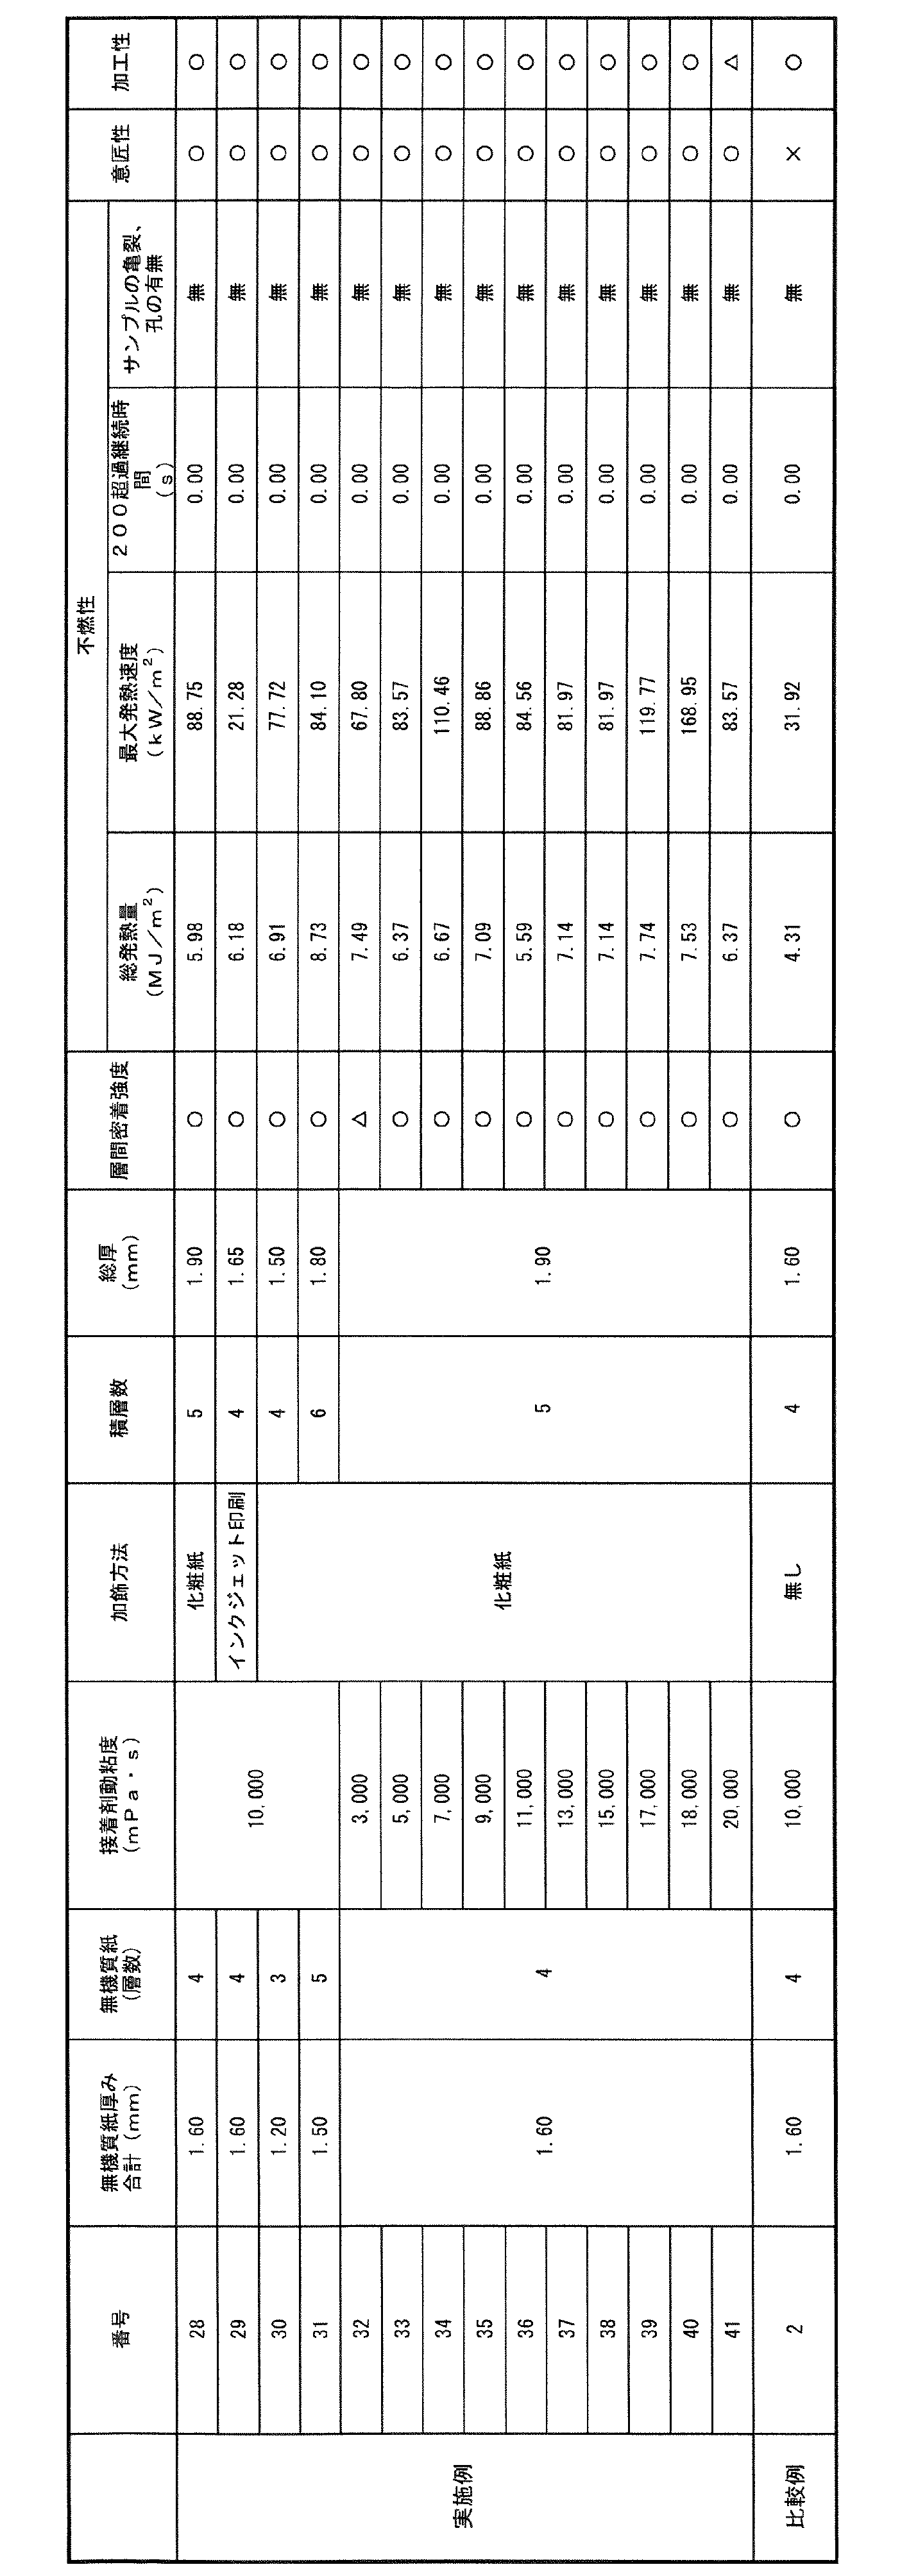
そのため、積層数は4層以下とすると不燃性が損なわれないため、より好ましい。
また、実施例14のように、接着剤の動粘度が20,000Pa・sであった場合、接着剤の伸びが悪く、加工性の規格を満たさないことを確認した。これは、使用した接着剤の動粘度が高いため、接着剤を塗布した無機質紙面上に接着剤がいきわたらなかったため、つまり均一に塗工することができなかったためと考えられる。
そのため、接着剤の動粘度を5,000mPa・s以上18,000mPa・s以下とすると、層間密着強度が向上するため、より好ましい。
(1)
無機質紙を複数接着して積層した無機質紙積層体の少なくとも一方の表面に絵柄層を設けた紙管。
(2)
積層した前記無機質紙同士を接着する接着剤が熱可塑性エラストマーを含むことを特徴とする、上記(1)に記載の紙管。
(3)
積層した前記無機質紙同士を接着する前記接着剤が、エチレン-酢酸ビニル共重合体、またはポリウレタン系樹脂を含むことを特徴とする、上記(2)に記載の紙管。
(4)
前記絵柄層が、前記無機質紙の表面にインキ層を直接印刷することによって設けられていることを特徴とする、上記(1)から(3)のいずれか1項に記載の紙管。
(5)
前記絵柄層が、前記無機質紙の表面にインキ層を含む化粧シートまたはコート紙を接着することによって設けられていることを特徴とする、上記(1)から(3)のいずれか1項に記載の紙管。
(6)
前記無機質紙と、前記化粧シートまたはコート紙とを接着する接着剤が熱可塑性エラストマーを含むことを特徴とする、上記(5)に記載の紙管。
(7)
前記熱可塑性エラストマーが、エチレン-酢酸ビニル共重合体、またはポリウレタン系樹脂であることを特徴とする、上記(6)に記載の紙管。
(8)
前記接着剤の塗布量が、10.0g/m2以上30.0g/m2以下であることを特徴とする、上記(7)に記載の紙管。
(9)
前記無機質紙の厚みが0.30mm以上0.80mm以下であることを特徴とする、上記(1)から(8)のいずれか1項に記載の紙管。
(10)
前記無機質紙の質量が、250g/m2以上550g/m2以下であることを特徴とする、上記(1)から(9)のいずれか1項に記載の紙管。
(11)
全体の厚みが、1.9mm以上2.3mm以下であることを特徴とする、上記(1)から(10)のいずれか1項に記載の紙管。
(12)
前記無機質紙積層体の積層数が2層以上4層以下であることを特徴とする、上記(1)から(11)のいずれか1項に記載の紙管。
(13)
ISO5660-1に準拠したコーンカロリーメーター試験機による発熱性試験において(i)加熱開始後20分間の総発熱量が8MJ/m2以下であり、(ii)加熱開始後20分間、最大発熱速度が10秒以上継続して200kW/m2を超えず、かつ(iii)加熱開始後20分間、防火上有害な外側から内側まで貫通する亀裂及び穴がないという条件を満たす不燃性を有することを特徴とする、上記(1)から(12)のいずれか1項に記載の紙管。
(14)
無機質紙を複数接着して積層した無機質紙積層体の少なくとも一方の表面に絵柄層を設けることを特徴とする紙管製造用積層体。
(15)
無機質紙を複数接着して積層した無機質紙積層体の少なくとも一方の表面に絵柄層を設けた紙管製造用積層体を成形することを特徴とする紙管の製造方法。
(16)
積層した前記無機質紙同士を接着する接着剤がエチレン-酢酸ビニル共重合体であり、
前記接着剤の動粘度が3,000mPa・s以上であることを特徴とする上記(15)に記載の紙管の製造方法。
(17)
積層した前記無機質紙同士を接着する接着剤がエチレン-酢酸ビニル共重合体であり、
前記接着剤の動粘度が5,000mPa・s以上18,000mPa・s以下であることを特徴とする上記(15)に記載の紙管の製造方法。
(18)
積層した前記無機質紙同士を接着する接着剤がポリウレタン系樹脂であり、
前記接着剤の動粘度が3,000mPa・s以上であることを特徴とする上記(15)に記載の紙管の製造方法。
(19)
積層した前記無機質紙同士を接着する接着剤がポリウレタン系樹脂であり、
前記接着剤の動粘度が3,000mPa・s以上7,200mPa・s以下であることを特徴とする上記(15)に記載の紙管の製造方法。
1・・・無機質紙
2・・・接着剤層
3・・・絵柄層
3a・・インキ層
3b・・基材
Claims (19)
- 無機質紙を複数接着して積層した無機質紙積層体の少なくとも一方の表面に絵柄層を設けた紙管。
- 積層した前記無機質紙同士を接着する接着剤が熱可塑性エラストマーを含むことを特徴とする、請求項1に記載の紙管。
- 積層した前記無機質紙同士を接着する前記接着剤が、エチレン-酢酸ビニル共重合体、またはポリウレタン系樹脂を含むことを特徴とする、請求項2に記載の紙管。
- 前記絵柄層が、前記無機質紙の表面にインキ層を直接印刷することによって設けられていることを特徴とする、請求項3に記載の紙管。
- 前記絵柄層が、前記無機質紙の表面にインキ層を含む化粧シートまたはコート紙を接着することによって設けられていることを特徴とする、請求項3に記載の紙管。
- 前記無機質紙と、前記化粧シートまたはコート紙とを接着する接着剤が熱可塑性エラストマーを含むことを特徴とする、請求項5に記載の紙管。
- 前記熱可塑性エラストマーが、エチレン-酢酸ビニル共重合体、またはポリウレタン系樹脂であることを特徴とする、請求項6に記載の紙管。
- 前記接着剤の塗布量が、10.0g/m2以上30.0g/m2以下であることを特徴とする、請求項7に記載の紙管。
- 前記無機質紙の厚みが、0.30mm以上0.80mm以下であることを特徴とする、請求項8に記載の紙管。
- 前記無機質紙の質量が、250g/m2以上550g/m2以下であることを特徴とする、請求項9に記載の紙管。
- 全体の厚みが、1.9mm以上2.3mm以下であることを特徴とする、請求項10に記載の紙管。
- 前記無機質紙積層体の積層数が2層以上4層以下であることを特徴とする、請求項11に記載の紙管。
- ISO5660-1に準拠したコーンカロリーメーター試験機による発熱性試験において(i)加熱開始後20分間の総発熱量が8MJ/m2以下であり、(ii)加熱開始後20分間、最大発熱速度が10秒以上継続して200kW/m2を超えず、かつ(iii)加熱開始後20分間、防火上有害な外側から内側まで貫通する亀裂及び穴がないという条件を満たす不燃性を有することを特徴とする、請求項12に記載の紙管。
- 無機質紙を複数接着して積層した無機質紙積層体の少なくとも一方の表面に絵柄層を設けることを特徴とする紙管製造用積層体。
- 無機質紙を複数接着して積層した無機質紙積層体の少なくとも一方の表面に絵柄層を設けた紙管製造用積層体を成形することを特徴とする紙管の製造方法。
- 積層した前記無機質紙同士を接着する接着剤がエチレン-酢酸ビニル共重合体であり、
前記接着剤の動粘度が3,000mPa・s以上であることを特徴とする請求項15に記載の紙管の製造方法。 - 積層した前記無機質紙同士を接着する接着剤がエチレン-酢酸ビニル共重合体であり、
前記接着剤の動粘度が5,000mPa・s以上18,000mPa・s以下であることを特徴とする請求項15に記載の紙管の製造方法。 - 積層した前記無機質紙同士を接着する接着剤がポリウレタン系樹脂であり、
前記接着剤の動粘度が3,000mPa・s以上であることを特徴とする請求項15に記載の紙管の製造方法。 - 積層した前記無機質紙同士を接着する接着剤がポリウレタン系樹脂であり、
前記接着剤の動粘度が3,000mPa・s以上7,200mPa・s以下であることを特徴とする請求項15に記載の紙管の製造方法。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP23912144.5A EP4644108A4 (en) | 2022-12-26 | 2023-12-26 | PAPER TUBE, LAMINATED BODY FOR THE MANUFACTURE OF PAPER TUBE, AND METHOD FOR MANUFACTURED PAPER TUBE |
| CN202380087891.6A CN120390688A (zh) | 2022-12-26 | 2023-12-26 | 纸管、纸管制造用层叠体以及纸管的制造方法 |
| JP2024567860A JPWO2024143365A1 (ja) | 2022-12-26 | 2023-12-26 | |
| US19/244,047 US20250312988A1 (en) | 2022-12-26 | 2025-06-20 | Paper tubes, laminates for producing paper tubes and methods for producing paper tubes |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2022-208326 | 2022-12-26 | ||
| JP2022208326 | 2022-12-26 |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| US19/244,047 Continuation US20250312988A1 (en) | 2022-12-26 | 2025-06-20 | Paper tubes, laminates for producing paper tubes and methods for producing paper tubes |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| WO2024143365A1 true WO2024143365A1 (ja) | 2024-07-04 |
Family
ID=91718107
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| PCT/JP2023/046671 Ceased WO2024143365A1 (ja) | 2022-12-26 | 2023-12-26 | 紙管、紙管製造用積層体及び紙管の製造方法 |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US20250312988A1 (ja) |
| EP (1) | EP4644108A4 (ja) |
| JP (1) | JPWO2024143365A1 (ja) |
| CN (1) | CN120390688A (ja) |
| WO (1) | WO2024143365A1 (ja) |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS518332A (ja) * | 1974-07-10 | 1976-01-23 | Nichireki Chem Ind Co | Setsuchakuzaisoseibutsu |
| JPS63249637A (ja) | 1987-04-06 | 1988-10-17 | 凸版印刷株式会社 | 紙管の製造方法 |
| JPH0627130U (ja) * | 1992-09-16 | 1994-04-12 | 日清紡績株式会社 | 紙管パネル |
| JPH07285184A (ja) | 1994-04-18 | 1995-10-31 | Nippon Kako Kizai Kk | 角型紙管およびその製造方法 |
| JP2009084744A (ja) * | 2007-09-28 | 2009-04-23 | Hokuetsu Paper Mills Ltd | 不燃シート又は不燃成形体及びそれらの製造方法 |
| JP2016112778A (ja) * | 2014-12-15 | 2016-06-23 | 旭ファイバーグラス株式会社 | 化粧無機質繊維板 |
| JP6734054B2 (ja) * | 2016-01-13 | 2020-08-05 | 凸版印刷株式会社 | 紙管 |
| JP2020163814A (ja) * | 2019-03-29 | 2020-10-08 | 凸版印刷株式会社 | 紙管 |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5830548A (en) * | 1992-08-11 | 1998-11-03 | E. Khashoggi Industries, Llc | Articles of manufacture and methods for manufacturing laminate structures including inorganically filled sheets |
| US11192329B2 (en) * | 2016-07-21 | 2021-12-07 | Aica Kogyo Co., Ltd. | Decorative sheet with adhesive |
-
2023
- 2023-12-26 CN CN202380087891.6A patent/CN120390688A/zh active Pending
- 2023-12-26 WO PCT/JP2023/046671 patent/WO2024143365A1/ja not_active Ceased
- 2023-12-26 EP EP23912144.5A patent/EP4644108A4/en active Pending
- 2023-12-26 JP JP2024567860A patent/JPWO2024143365A1/ja active Pending
-
2025
- 2025-06-20 US US19/244,047 patent/US20250312988A1/en active Pending
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS518332A (ja) * | 1974-07-10 | 1976-01-23 | Nichireki Chem Ind Co | Setsuchakuzaisoseibutsu |
| JPS63249637A (ja) | 1987-04-06 | 1988-10-17 | 凸版印刷株式会社 | 紙管の製造方法 |
| JPH0627130U (ja) * | 1992-09-16 | 1994-04-12 | 日清紡績株式会社 | 紙管パネル |
| JPH07285184A (ja) | 1994-04-18 | 1995-10-31 | Nippon Kako Kizai Kk | 角型紙管およびその製造方法 |
| JP2009084744A (ja) * | 2007-09-28 | 2009-04-23 | Hokuetsu Paper Mills Ltd | 不燃シート又は不燃成形体及びそれらの製造方法 |
| JP2016112778A (ja) * | 2014-12-15 | 2016-06-23 | 旭ファイバーグラス株式会社 | 化粧無機質繊維板 |
| JP6734054B2 (ja) * | 2016-01-13 | 2020-08-05 | 凸版印刷株式会社 | 紙管 |
| JP2020163814A (ja) * | 2019-03-29 | 2020-10-08 | 凸版印刷株式会社 | 紙管 |
Non-Patent Citations (1)
| Title |
|---|
| See also references of EP4644108A1 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN120390688A (zh) | 2025-07-29 |
| JPWO2024143365A1 (ja) | 2024-07-04 |
| US20250312988A1 (en) | 2025-10-09 |
| EP4644108A4 (en) | 2026-04-22 |
| EP4644108A1 (en) | 2025-11-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US12459231B2 (en) | Building boards with increased surface strength | |
| JP6364725B2 (ja) | 不燃性化粧板及び不燃性化粧板の製造方法 | |
| JP2011068066A (ja) | 不燃性化粧板 | |
| US9511570B2 (en) | Surface layer material and melamine decorative laminate | |
| JP5565218B2 (ja) | 防湿化粧シート及び防湿化粧材 | |
| JP2003239417A (ja) | 不燃性断熱パネル | |
| US20250312988A1 (en) | Paper tubes, laminates for producing paper tubes and methods for producing paper tubes | |
| JPH10175274A (ja) | 防燃性銘木化粧シートおよび防燃性銘木化粧板 | |
| JP6484946B2 (ja) | メラミン化粧板およびメラミン化粧板の製造方法 | |
| JP5641312B2 (ja) | 不燃化粧板 | |
| JP5990966B2 (ja) | 不燃性化粧パネル | |
| JP2014015009A (ja) | 不燃性化粧板、及びその製造方法 | |
| JP2808386B2 (ja) | 防燃性銘木化粧シート、これを貼着して成る防燃性銘木化粧板、およびこれらの製造方法 | |
| KR20200045293A (ko) | 디자인시트가 부착된 불연 무기질 보드 및 그 제조방법 | |
| JP2004204604A (ja) | 複合パネル及びその製造方法 | |
| JP6828303B2 (ja) | 不燃化粧板 | |
| JP2007030405A (ja) | 化粧板の製造方法 | |
| JP6850942B2 (ja) | 不燃化粧板 | |
| JP6521144B2 (ja) | 不燃性化粧板の製造方法 | |
| KR101459417B1 (ko) | 마그네슘 보드를 이용한 패널 및 그 제조 방법 | |
| JP2014148170A (ja) | 防湿化粧シート及び防湿化粧材の製造方法 | |
| JP6922518B2 (ja) | 不燃化粧板、不燃化粧板の製造方法 | |
| KR200227993Y1 (ko) | 표면층 및 이면층에 폴리에틸렌테레프탈레이트 필름층을 포함한 바닥장식재 | |
| JP2017087621A (ja) | 不燃化粧板 | |
| JP2005238851A (ja) | 化粧板積層用印刷樹脂フィルム及びそれを積層した化粧板 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| 121 | Ep: the epo has been informed by wipo that ep was designated in this application |
Ref document number: 23912144 Country of ref document: EP Kind code of ref document: A1 |
|
| WWE | Wipo information: entry into national phase |
Ref document number: 2024567860 Country of ref document: JP |
|
| WWE | Wipo information: entry into national phase |
Ref document number: 202380087891.6 Country of ref document: CN |
|
| WWE | Wipo information: entry into national phase |
Ref document number: 2023912144 Country of ref document: EP |
|
| NENP | Non-entry into the national phase |
Ref country code: DE |
|
| WWP | Wipo information: published in national office |
Ref document number: 202380087891.6 Country of ref document: CN |
|
| ENP | Entry into the national phase |
Ref document number: 2023912144 Country of ref document: EP Effective date: 20250728 |
|
| ENP | Entry into the national phase |
Ref document number: 2023912144 Country of ref document: EP Effective date: 20250728 |
|
| WWP | Wipo information: published in national office |
Ref document number: 2023912144 Country of ref document: EP |