[001] CAMPO TÉCNICO
[002] A presente revelação diz respeito a um método e uma ferramenta para manutenção de superfícies duras, basicamente superfícies de piso de concreto (cimento), terrazzo e granito, mas também superfícies de mármore e pedra calcária. A invenção diz respeito particularmente a um método e uma ferramenta para manutenção de uma superfície lisa dura, que são adequados para uso de uma forma regular para manter uma superfície de piso dura polida.
[003] Além do mais, a presente revelação diz respeito a métodos para manutenção de superfícies lisas duras, basicamente superfícies de piso de madeira, linóleo, laca e vinila. A revelação diz respeito particularmente a métodos para manutenção que são adequados para uso em uma forma diária para manter uma superfície lisa, brilhante e dura, tal como uma superfície de piso.
[004] FUNDAMENTOS DA INVENÇÃO
[005] É de conhecimento com relação a limpeza ou polimento leve de superfícies de piso usar um bloco na forma de uma membrana de não tecido tridimensional. O bloco é normalmente provida como um corpo circular em forma de disco, que é para ser montado de forma desconectável e um prato de suporte circular, que, em uso, é impelido a girar em um plano paralelo à superfície do piso, de maneira tal que o bloco, quando posta em contato com a superfície do piso, seja ligeiramente comprimida pela pressão que surge entre a superfície do piso e o prato de suporte. O prato de suporte é normalmente acionado por um motor e pode ser montado em uma estrutura de suporte, que pode ser arranjada para ser empurrada ou puxada por um operador andando, ou que pode ser arranjada como um veículo dirigível.
[006] Tais blocos são formados de fibras de um material orgânico, por exemplo, poliamida e/ou poliéster, particularmente poli(tereftalato de etileno). Em alguns casos, as fibras também incluem fibras naturais, tais como fibras de nogueira ou fibras de coqueiro.
[007] As fibras do bloco são interconectadas nos seus pontos de contato mútuos pela assim chamada fusão com sopro de ar quente, por meio da qual as fibras são submetidas a calor, que faz com que a parte externa das fibras se funda ligeiramente e assim que elas liguem-se umas nas outras.
[008] Alternativamente, ou adicionalmente, as fibras podem ser interconectadas nos seus pontos de contato mútuos pelo bloco que está sendo impregnado com uma resina de polímero, doravante referida como um "aglutinante primário".
[009] A produção deste tipo de bloco de não tecido é bem conhecida, por exemplo, pela US-A-3.537.121, US-A-4.893.439, EP-A-0 397 374, GB-A-1 348 526 e EP-B-0 562 919, e assim não precisa ser elaborada com detalhes aqui.
[0010] A US-A-3.537.121 revela blocos para polimento de superfícies de superfícies de alumínio, plástico, cera e similares. A US-A-3.537.121 também revela a produção de tais blocos. Na US-A03.537.121, um aglutinante misturado com partículas abrasivas é aplicado no bloco passando o bloco entre um par de rolos de compressão, um dos quais é parcialmente imerso em um recipiente para uma mistura de resina aglutinante e partículas abrasivas, depois do que o bloco é curado ou seco naturalmente. Assim, na US-A-3.537.121, é provida um bloco que é completamente impregnado pelo aglutinante e partículas abrasivas.
[0011] A US-A-4.893.439 revela um bloco para polimento de superfícies de piso ou alumínio. O bloco consiste em fibras de material orgânico e constitui uma estrutura não tecida tridimensional alta aberta de fibras, e contém um aglutinante que liga partículas abrasivas nas fibras. O bloco mostrado em US-A-4.893.493 tem vazios maiores que o mostrado em US-A-3.537.121, e assim tem uma maior capacidade de absorver sujeira, de maneira que ela pode ser usada por um período mais prolongado. Também, o bloco revelado em US-A-4.893.493 é completamente impregnado pelo aglutinante e partículas abrasivas.
[0012] EP-A-0 397 374 revela um bloco para máquinas de polimento de piso, que também é completamente impregnado pelo aglutinante e partículas abrasivas.
[0013] Blocos do tipo referido são frequentemente usados para o assim chamado "lustro", isto é, polimento a seco (geralmente de forma diária) de superfícies bem ligeiramente gastas a alta velocidade (1.500 - 3.000 rpm) e pressão relativamente baixa, com vistas em restaurar a superfície polida. Este tipo de tratamento é normalmente usado para pisos tanto de vinila como de mármore. Blocos adequados a este propósito encontram-se disponíveis pela 3M® com a designação "3M(T) Floor Pads", e apresentam pouco ou nenhum efeito em superfícies de piso muito duras, tais como terrazzo e concreto, que foram sujeitas a desgaste por um período de tempo mais prolongado.
[0014] EP-B- 0 562 919 revela um bloco de não tecido de fibra de polímero que é completamente impregnado por um aglutinante compreendendo uma mistura de resina plástica curável e partículas abrasivas com um tamanho de partícula de 0,1 - 30 μm. Como exemplos de resinas curáveis são a resina fenólica, resinas acrílicas, resina de melamina e resina de uréia mencionadas. Diamante é mencionado como um entre diversos outros exemplos de partículas abrasivas plausíveis. Entretanto, de acordo com EP-B- 0 562 919, o bloco revelado nele é adequado para o tratamento de superfícies de piso de mármore, e somente em combinação com produtos químicos de cristalização, o que significa que o tratamento tem que ser feito na presença de líquido contendo um ácido de formação de sal.
[0015] O bloco na EP-B-0 562 919 é também provido passando um bloco de não tecido em uma abertura entre dois rolos de compressão, um dos quais sendo parcialmente imerso em uma mistura de aglutinante/partículas abrasivas, de maneira tal que o aglutinante e partículas abrasivas, por meio da superfície do cilindro, sejam distribuídos no bloco.
[0016] Uma vez que o bloco revelado em EP-B-0 562 919 deve ser usada na presença de produtos químicos de cristalização, o método descrito em EP-B- 0 562 919 realmente constitui um método de vitrificação, usado com vistas em melhorar a resistência ao manchamento e durabilidade de um piso de mármore. Este método não é adequado a propósitos de manutenção diária, uma vez que envolve o uso de produtos químicos de cristalização especiais, incluindo ácidos, que devem reagir com cálcio presente na superfície do piso para formar sais de cálcio insolúveis. Um método como esse é tipicamente usado uma vez em relação à preparação inicial do piso de mármore polido, e em seguida em intervalos de 6-12 meses. O método descrito em EP-B-0 562 919 é assim muito complicado para ser usado diariamente.
[0017] Blocos do tipo referido em EP-B-0 562 919 são comercializados com as designações "3M(T) 5200 Brown Stone Renew Pad" e "3M(T) 4000 Grey Stone Polish Pad", e são usadas para tratar mármore na presença de produtos químicos de cristalização e a velocidades relativamente baixas (abaixo de 250 rpm).
[0018] A necessidade de produtos químicos de cristalização e outros agentes de melhoria de superfície torna o trabalho de polimento mais complicado, uma vez que os produtos químicos têm que ser aplicados na superfície, possivelmente seguido pela remoção de produtos químicos em excesso, que também contribui para tornar o trabalho de polimento mais demorado. O manuseio e aplicação dos produtos químicos também constituem um perigo potencial para o ambiente em geral, e para o ambiente de trabalho em particular.
[0019] É também de conhecimento prover uma superfície de pedra ou concreto polida usando ferramentas que compreende elementos de esmerilhamento ou polimento feitos de uma resina plástica misturada com partículas abrasivas, por exemplo, partículas de diamante. Uma vez que tais elementos são montados fixamente em um prato normalmente rotativo, eles não têm a capacidade de compensar irregularidades no piso, que pode levar a um tratamento irregular da superfície do piso, ou de arranhar ou manchar a superfície do piso no caso de um elemento como esse entrar em contato com a superfície a uma pressão em excesso. Também um outro problema é que detritos, tais como grãos de areia, pequenas pedras ou metal, podem ficar grudados nos elementos, ou próximos a eles, e causar arranhão da superfície do piso. Finalmente, este tipo de ferramenta exige maquinário especial capaz de aplicar uma maior pressão na superfície de contato entre a ferramenta e a superfície do piso.
[0020] WO03/075734 revela um dispositivo em forma de disco com propósitos de limpeza, compreendendo um material de esfregar de náilon, que fica arranjado em um disco rígido, por meio do que os elementos de esmerilhamento contendo diamantes industriais são colocados em recessos na superfície de esfregar ativa. Uma desvantagem com o dispositivo revelado em WO093/07534 é que ele não elimina o risco de detritos ficarem grudados nos elementos de esmerilhamento, ou próximos a eles. Também uma outra desvantagem é que esta ferramenta é complexa e, portanto, mais propensa a quebra e mais difícil e cara de fabricar.
[0021] Consequentemente, existe uma necessidade de um método e ferramenta melhorado e simplificado para manutenção diária de superfícies duras. Preferivelmente, o método deve ser simples de usar, por exemplo, por pessoas que não têm treinamento especializado na preparação de superfície de piso, e o método deve ser utilizado com equipamento de tratamento de superfície de piso convencional, por exemplo, máquinas de lustrar, etc. Também, as ferramentas devem ser fáceis de fabricar, não muito caras e duráveis.
[0022] SUMÁRIO DA INVENÇÃO
[0023] É um objetivo prover uma técnica melhorada que elimine completa ou parcialmente os problemas com os métodos e blocos da tecnologia anterior. Em particular, é um objetivo prover um método de tratar uma superfície dura que é mais fácil de usar e que fornece um resultado equiparável ou melhor que os métodos da tecnologia anterior. Em particular, é um objetivo fornecer um método que é adequado para superfícies duras lisas de pedra ou tipo pedra.
[0024] Um objetivo adicional é fornecer um método de polir, limpar ou de outra forma manter superfícies duras e lisas e preferivelmente brilhantes, em particular superfícies de piso, com pouca ou nenhuma necessidade de produtos químicos de melhoria de superfície ou de limpeza.
[0025] A invenção é baseada na ideia de que partículas abrasivas na forma de partículas de diamante fornecem um efeito de polimento que é amplamente superior ao obtido com as partículas abrasivas usadas nos exemplos mostrados, por exemplo, em EP-B-0 562 919, e que este efeito de polimento é tão superior a ponto de eliminar a necessidade de produtos químicos de cristalização e outros agentes de melhoria de superfície.
[0026] A invenção é definida pelas reivindicações independentes anexas. Modalidades são apresentadas nas reivindicações dependentes e na descrição e desenhos seguintes.
[0027] De acordo com um primeiro aspecto, é provido um método para manter uma superfície dura e lisa, a superfície compreendendo um material selecionado de um grupo que consiste em madeira, material de polímero, laca e linóleo, o método compreendendo tratamento da superfície com um bloco flexível, na presença de partículas abrasivas, ligadas no bloco, em uma superfície de contato entre o bloco e a superfície dura. As partículas abrasivas compreendem partículas de diamante. O tratamento é feito usando um bloco compreendendo uma membrana não tecida tridimensional alta aberta de fibras.
[0028] A combinação de um bloco flexível e partículas de diamante permite compensação de irregularidades na superfície, e distribui a pressão aplicada no bloco uniformemente. Também, esta combinação, pela flexibilidade do bloco, reduz consideravelmente o risco de os diamantes riscarem a superfície.
[0029] O uso de partículas de diamante como partículas abrasivas durante o polimento de superfícies lisas e duras dá um efeito igual ou melhor que o uso de partículas abrasivas convencionais, tanto em condições molhadas como secas. Em particular, o uso de diamantes permite que o agente de melhoria da superfície seja abolido, eliminando assim seu manuseio.
[0030] O tratamento pode ser feito substancialmente na ausência de líquido na superfície de contato, isto é, sob condições substancialmente secas; ou na presença de água na superfície de contato, isto é, sob condições molhadas. Em particular, o tratamento pode ser feito na presença de água e um agente de limpeza na superfície de contato, dessa forma fazendo-o combinar de maneira excelente com operações de manutenção/limpeza diária.
[0031] Em uma modalidade, as partículas abrasivas são ligadas no bloco por meio de um aglutinante secundário. Consequentemente, abrasivos não precisam ser adicionados durante o tratamento do piso. Especificamente, as partículas abrasivas podem ser ligadas no bloco apenas das proximidades da superfície de contato. Isto é vantajoso, uma vez que as partículas abrasivas presentes nas partes do bloco que não estão em contato com a superfície dura não atendem a nenhuma função e, portanto, podem ser consideradas lixo.
[0032] O tratamento pode ser feito usando um bloco com partículas de diamante com um diâmetro médio de 0,1 a 30 μm, preferivelmente entre 0,1 e 15 μm e mais preferivelmente entre 2 e 15 μm.
[0033] O tratamento pode ser feito usando um bloco com partículas de diamante compreendendo pelo menos um de partículas de diamante natural, partículas de diamante industrial e partículas de diamante revestido.
[0034] O bloco pode ter uma densidade de menos de 40 kg/m3, preferivelmente 20-35 kg/m3. Assim, o bloco compreende uma quantidade relativamente grande de vazios, para os quais sujeira, detritos e partículas podem migrar durante o tratamento. Assim, sujeira fica em grande parte contida no bloco, em vez de ser distribuída na área onde o tratamento está ocorrendo, eliminando a necessidade de equipamento de coleta de sujeira adicional. Também, deixando que os detritos migrem para o bloco, o risco de ocorrência de arranhões na superfície é reduzido.
[0035] A superfície dura e lisa pode ser uma superfície de piso.
[0036] O bloco, enquanto em contato com a superfície dura, pode ser impelido a mover-se em relação à superfície dura.
[0037] O bloco, enquanto em contato com a superfície dura, pode ser impelido a girar a uma velocidade rotacional de 50-3.000 rpm, preferivelmente 100-1.500 rpm.
[0038] Em uma modalidade, a superfície pode compreender um material de polímero, tal como polivinila, e o tratamento pode ser feito usando um bloco com partículas de diamante com um diâmetro médio entre 0,1 e 15 μm, e mais preferivelmente entre 3 e 12 μm.
[0039] Em uma outra modalidade, a superfície compreende linóleo, e o tratamento é feito usando um bloco com partículas de diamante com um diâmetro médio entre 0,1 e 15 μm, preferivelmente entre 3 e 12 μm e mais preferivelmente entre 3 e 6 μm.
[0040] Também em uma outra modalidade, o tratamento é feito usando um bloco com partículas de diamante com um diâmetro médio entre 0,1 e 15 μm, preferivelmente entre 3 e 12 μm, e mais preferivelmente entre 3 e 6 μm.
[0041] A superfície dura e lisa pode ter uma dureza menor que cerca de 3 mohs, preferivelmente menor que cerca de 2 mohs e mais preferivelmente menor que cerca de 1 moh.
[0042] O tratamento pode ser feito na ausência de uma quantidade efetiva de agentes de melhoria de superfície na superfície de contato.
[0043] Entende-se que o termo "agente de melhoria de superfície" inclui substâncias que são adicionadas durante o tratamento da superfície para interagir com a superfície para tornar a superfície mais brilhante. Como exemplos de agentes de melhoria de superfície, pode-se mencionar ceras, óleos, resinas, verniz e produtos similares. Sabão, detergentes e produtos similares que são adicionados com propósito de limpeza não são considerados "agentes de melhoria de superfície".
[0044] O termo "quantidade efetiva" significa uma quantidade que é suficiente para atingir uma melhoria de brilho mensurável comparada com o mesmo tratamento usando um líquido que não contém absolutamente nenhum agente de melhoria de superfície.
[0045] A definição de uma quantidade efetiva pode variar em relação a qual intervalo de tratamento está sendo feito. Consequentemente, para um tratamento ad hoc, isto é, uma única ocasião, uma quantidade muito mais alta pode ser necessária para se conseguir um efeito de melhoria de superfície, do que se o tratamento fosse feito com um intervalo de um ou de uns poucos dias, ou mesmo uma semana. Pode ser que quantidade tenha que ser ajustada para aplicar no respectivo tipo de agente de melhoria de superfície escolhido e ao tipo de superfície que está sendo tratada.
[0046] De acordo com um outro aspecto, é provido um método para manter uma superfície dura e lisa, a superfície compreendendo um material secionado de um grupo que consistem em um revestimento em gel, vidro ou esmalte automotivo, o método compreendendo o tratamento da superfície com um bloco flexível, na presença de partículas abrasivas, ligadas no bloco, em uma superfície de contato entre o bloco e a superfície dura. As partículas abrasivas compreendem partículas de diamante. O tratamento é feito na ausência de uma quantidade efetiva de agentes de melhoria de superfície na superfície de contato, e o tratamento é feito usando um bloco que compreende umas membranas não tecidas tridimensionais altas abertas de fibras.
[0047] Além disso, é provido um método para tratar ou manter uma superfície dura compreendendo uma pedra ou material tipo pedra, o método compreendendo o tratamento da superfície com um bloco flexível, na presença de partículas abrasivas, ligadas no bloco, em uma superfície de contato entre o bloco e a superfície dura, em que as partículas abrasivas compreendem partículas de diamante, e o tratamento é feito na ausência de uma quantidade efetiva de agente de cristalização na superfície de contato.
[0048] Entende-se que o termo "diamante" inclui diamante natural, bem como diamante sintético, e partículas de diamante que são revestidas com qualquer revestimento adequado, por exemplo, prata.
[0049] O termo "quantidade efetiva" significa a quantidade que é suficiente para atingir uma melhoria de brilho mensurável comparada com o mesmo tratamento usando um líquido que não contém absolutamente nenhum agente de cristalização. Quantidades conhecidas como efetivas são cerca de 1-2 litros de agente de cristalização (compreendendo 2-30 % em peso, por exemplo, de hexafluorossilicato de magnésio) por 50 m2 de superfície de piso para uma única operação de tratamento. Consequentemente, quantidades conhecidas como efetivas em uma faixa com base ad hoc variam de cerca de 0,4 g de hexafluorossilicato de magnésio por m2 de superfície de piso. Entretanto, agente de cristalização diluído, por exemplo, a uma razão de 1:100 é também conhecida como efetiva quando usada repetidamente, por exemplo, com relação a manutenção diária ou mensal. Consequentemente, quantidades conhecidas como efetivas para manutenção em uma base regular variam de 0,004 g de hexafluorossilicato de magnésio por m2 de superfície de piso. Entende-se que existem outros tipos de agentes de cristalização, por exemplo, hexafluorossilicato de zinco, ácido fluorídrico e ácido oxálico. Os valores dados anteriormente podem assim precisar ser ajustados para aplicar no respectivo tipo de agente de cristalização escolhido.
[0050] A combinação de um bloco flexível e partículas de diamante dá compensação da irregularidade na superfície, e distribui a pressão aplicada no bloco uniformemente. Também, esta combinação, pela flexibilidade do bloco, reduz consideravelmente o risco de os diamantes riscarem a superfície.
[0051] O uso de partículas de diamante como partículas abrasivas durante o polimento de superfícies de pedra duras dá um efeito igual ou melhor que o uso de partículas abrasivas convencionais, tanto em condições molhadas como secas. Em particular, o uso de diamantes permite que o agente de cristalização seja abolido, eliminando assim seu manuseio.
[0052] O tratamento pode ser feito substancialmente na ausência de líquido na superfície de contato, isto é, durante condições substancialmente secas; ou na presença de água na superfície de contato, isto é, durante condições molhadas. Em particular, o tratamento pode ser feito na presença de água e um agente de limpeza na superfície de contato, fazendo-a combinar de forma excelente com as operações de manutenção/limpeza diária.
[0053] Em uma modalidade, as partículas abrasivas são ligadas no bloco por meio de um aglutinante secundário. Consequentemente, nenhum abrasivo precisa ser adicionado durante o tratamento do piso. Especificamente, as partículas abrasivas podem ser ligadas no bloco somente nas proximidades da superfície de contato. Isto é vantajoso, uma vez que as partículas abrasivas presentes nas partes do bloco que não estão em contato com a superfície dura não exercem absolutamente nenhuma função e, portanto, pode ser consideradas como um lixo.
[0054] As partículas abrasivas podem ter um diâmetro médio de 0,1 a 30 μm, preferivelmente entre 0,1 e 15 μm e mais preferivelmente entre 10 e 15 μm.
[0055] As partículas abrasivas podem compreender pelo menos um de partículas de diamante natural, partículas de diamante industrial e partículas de diamante revestido.
[0056] O tratamento pode ser feito usando um bloco com partículas de diamante com um diâmetro médio de 0,1 a 30 μm, preferivelmente entre 0,1 e 15 μm e mais preferivelmente entre 5 e 15 μm.
[0057] Em uma modalidade, o bloco que é usado compreende uma membrana não tecida tridimensional alta aberta de fibras. Tais membranas encontram-se disponíveis a um custo relativamente baixo e em tamanhos padrões adaptados para as máquinas de tratamento superficial existentes.
[0058] O bloco pode ter uma densidade de menos de 40 kg/m3, preferivelmente 20-35 kg/m3. Assim, o bloco compreende uma quantidade relativamente grande de vazios, para os quais sujeira, detritos e partículas podem migrar durante o tratamento. Assim, sujeira fica em grande parte contida no bloco, em vez de ser distribuída na área onde o tratamento está ocorrendo, eliminando a necessidade de equipamento de coleta de sujeira adicional. Também, deixando que os detritos migrem para o bloco, o risco de ocorrer arranhões na superfície é reduzido.
[0059] O método é particularmente adequado para uso em uma superfície de piso.
[0060] O método é particularmente aplicável onde a superfície é uma pedra ou material tipo pedra com uma dureza de cerca de 5 moh ou mais, preferivelmente 6-7 moh. Exemplos de tais superfícies são concreto, terrazzo, granito, etc.
[0061] O bloco, enquanto em contato com a superfície dura, pode ser impelida a girar a uma velocidade rotacional de 50-3.000 rpm, preferivelmente de 100-1.500 rpm.
[0062] O tratamento pode ser feito de uma maneira substancialmente regular, tal como diariamente, semanalmente ou mensalmente.
[0063] Além disso, é provida uma ferramenta para tratar uma superfície dura, a ferramenta compreendendo um bloco flexível com uma superfície de tratamento ativa que apresenta partículas abrasivas ligadas no bloco. O bloco apresenta uma primeira parte em que as ditas partículas abrasivas estão presentes em uma primeira concentração, e uma segunda parte que tem uma segunda concentração mais baixa das ditas partículas abrasivas, as ditas partículas abrasivas compreendendo partículas de diamante.
[0064] Em uma modalidade, a segunda parte é substancialmente sem partículas de diamante.
[0065] Uma vez que as partículas abrasivas presentes nas partes do bloco não estão em contato com a superfície dura não exercem nenhuma função, blocos de acordo com esta revelação podem ser fabricados a um menor custo.
[0066] A flexibilidade do bloco elimina ou reduz os efeitos prejudiciais que as partículas abrasivas de diamante poderiam de outra forma ter na superfície dura. Consequentemente, a ferramenta pode ser usada para qualquer superfície dura, tais como superfícies de madeira, laminado, mármore, granito, concreto, terrazzo, etc. Entretanto, a ferramenta é particularmente efetiva para superfícies duras de pedra ou tipo pedra, tais como granito, concreto, terrazzo, etc.
[0067] Em uma modalidade, o bloco consiste em um corpo em forma de disco com uma espessura e uma primeira superfície, em que as ditas partículas abrasivas estão presentes na dita primeira superfície e a uma profundidade da dita primeira superfície, profundidade esta que é menor que a dita espessura, de maneira tal que a dita primeira parte fique na dita primeira superfície e a dita segunda parte fique em uma segunda superfície, oposta à dita primeira superfície. Deixando a segunda superfície sem material abrasivo e aglutinante, a anexação do bloco a um conector de ganchos tipo Velcro em um prato de suporte é facilitada.
[0068] Em uma segunda modalidade, o bloco consiste em um couro em forma de disco com uma espessura e uma primeira superfície, em que as ditas partículas abrasivas estão presentes em menos que toda a primeira superfície, de maneira tal que as ditas primeira e segunda partes situem-se adjacentes uma à outra na dita primeira superfície. Esta segunda modalidade facilita a migração de sujeira e detritos para o bloco.
[0069] Em uma modalidade, o bloco compreende uma membrana não tecida tridimensional alta aberta de fibras, incluindo uma pluralidade de fibras, que são coladas umas nas outras nos seus pontos de contato mútuo.
[0070] As partículas abrasivas podem ser ligadas nas fibras do bloco por um aglutinante secundário. Consequentemente, a ligação das fibras no bloco não precisa em hipótese nenhuma ser afetado negativamente pelo fato de que as partículas abrasivas estão presentes somente na superfície de contato.
[0071] Como exemplos não limitantes, o aglutinante secundário pode ser selecionado de um grupo que consiste em resina fenólica, resina de melamina, resina de uréia e resina de epóxi.
[0072] Em uma modalidade, o aglutinante secundário forma uma pluralidade de gotículas distintas com um diâmetro máximo que é menor que o comprimento médio entre dois pontos de contato mútuo de uma fibra. Assim, as fibras não são inteiramente revestidas pela resina aglutinante, facilitando ainda mais a migração de sujeira e detritos para o bloco.
[0073] As partículas abrasivas podem compreender partículas de diamante com um diâmetro médio de 0,1 a 30 μm, preferivelmente entre 0,1 e 15 μm e mais preferivelmente entre 5 e 15 μm.
[0074] O bloco pode compreender adicionalmente segundas partículas abrasivas selecionadas de um grupo que consiste em grafite, óxido de estanho, carboneto de silício e óxido de alumínio.
[0075] O bloco é preferivelmente provido na forma de um disco circular com um diâmetro entre 30 e 100 cm e uma espessura descomprimida entre 1 e 5 cm.
[0076] Além disso, é provido um método para fabricar um bloco para tratar uma superfície dura. O método compreende: prover um bloco e aplicar em uma primeira superfície do bloco uma mistura de um aglutinante e partículas abrasivas incluindo diamante, de maneira tal que a dito bloco apresente uma primeira parte em que as ditas partículas abrasivas estão presentes em uma primeira concentração e uma segunda parte, com uma segunda concentração mais baixa das ditas partículas abrasivas. Em uma modalidade, a segunda parte é substancialmente sem as ditas partículas abrasivas. As partículas abrasivas podem ser providas na primeira superfície por meio de jateamento, aplicação com rolos ou imersão.
[0077] DESCRIÇÃO RESUMIDA DOS DESENHOS
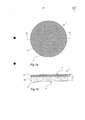
[0078] As figuras 1a-1b mostram um bloco de acordo com uma primeira modalidade.
[0079] As figuras 2a-2b mostram um bloco de acordo com uma segunda modalidade.
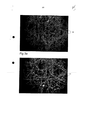
[0080] As figuras 3a-3b mostram fotografias ampliadas de um bloco de acordo com a presente revelação, antes e depois de os aglutinantes e partículas abrasivas terem sido aplicados.
[0081] As figuras 4a-4b mostram um diagrama de um bloco de acordo com a primeira modalidade, e uma ampliação de uma parte do bloco.
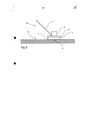
[0082] A figura 5 é uma vista seccional de uma máquina de acabamento superficial de piso no qual o bloco de acordo com a revelação é montado.
[0083] DESCRIÇÃO DE MODALIDADES
[0084] A descrição focará primeiramente em uma ferramenta adequada para uso no método para manutenção de superfícies duras, subsequentemente no método para fabricar a ferramenta, e finalmente no uso da ferramenta para manutenção de uma superfície dura.
[0085] Referindo-se à figura 1a, está mostrada um bloco 1 constituído de uma membrana não tecida tridimensional alta aberta de fibras 2. Uma primeira superfície do bloco 1 tem uma parte P1 que apresenta partículas abrasivas ligadas na membrana por meio de um aglutinante secundário, isto é, um aglutinante que tem como propósito principal ligar fibras na membrana. O bloco 1 tem forma circular.
[0086] Referindo-se à figura 1b, está mostrada uma seção transversal ao longo da linha S1-S2 na figura 1a. Conforme indicado na figura 1b, a parte P1 que apresenta as partículas abrasivas está presente na primeira superfície A e a uma profundidade D, que é menor que a espessura T do bloco 1. Consequentemente, na segunda superfície B existe uma parte P2, que é substancialmente sem as partículas abrasivas e o aglutinante secundário.
[0087] Quando é feita referência a "partes", deve-se entender que são partes da macroestrutura do bloco 1, e não partes das fibras individuais.
[0088] Referindo-se às figuras 2a e 2b, está mostrada um bloco similar 1, a diferença sendo que existe uma parte P2' também na primeira superfície A, parte esta P2' que é substancialmente sem as partículas abrasivas e o aglutinante secundário.
[0089] Em ambas as modalidades, as partículas abrasivas estão presentes por todo o aglutinante secundário, e as fibras são ligadas entre si por um aglutinante primário e/ou por fusão com sopro de ar quente.
[0090] Será feita agora uma descrição da preparação de um bloco 1 de acordo com a modalidade discutida com referência às figuras 1a e 1b.
[0091] Como um material de partida, bloco de polimento em circular ou em forma de disco Glit/Microton® Tan com um diâmetro de 20 polegadas (51 cm), uma espessura de 28 mm e um peso de 157 gramas foi usada. Tais blocos encontram-se disponíveis pela Glit/Microton, Wrens, GA, USA. A densidade de partida do bloco foi assim 27 kg/m3. A figura 3a é uma fotomicrografia que mostra o bloco anterior antes da aplicação da resina de polímero/partículas abrasivas. Pela figura 3a, pode-se ver que as fibras que constituem o bloco são mantidas juntas nos seus pontos 10 de contato mútuo por uma resina de polímero primário. O bloco é flexível e resiliente, e compreende fibras de poliéster e náilon.
[0092] Uma mistura de resina de polímero homogênea foi preparada, consistindo em 200 g de resina PA e resina fenólica 52-68 (disponível pela Perstorp AB, Perstorp, Suécia), 100 g de etanol T-ROD® (disponível pela Alfort & Cronholm AB, Bromma, Suécia) e 20 g de partículas de diamante de 4-8 μm da LANDS LS600F (disponível pela Lands Superabrasives, Co., Nova Iorque, NY, USA). Imediatamente antes da aplicação da mistura, 60 g de ácido p-tolueno sulfônico (PTS) foram adicionados como um endurecedor.
[0093] A mistura da resina foi jateada em uma primeira A das superfícies do bloco de polimento, usando uma pistola de aspersão de ar comprimido tipo padrão (normalmente usada para aspergir tinta). O bloco com a resina não curada em seguida pesou 173 gramas. Subsequentemente, o bloco foi colocado em um forno de ar quente a aproximadamente 120 °C por aproximadamente 20 minutos.
[0094] O bloco assumiu agora a aparência que pode ser vista na figura 3b, que é uma fotomicrografia. Glóbulos ou gotículas 11 da mistura resina/partícula são formadas ao longo de cada fibra, também entre pontos de contato mútuo da fibra. As gotículas são distribuídas de maneira tal que as fibras nas quais elas se aderem não fiquem completamente cobertas. Uma ilustração mais clara disto é encontrada nas figuras 4a-4b, que mostram um bloco supradescrito com referência às figuras 1a-1b, e uma ampliação de uma parte desse bloco (figura 4b), em que gotículas 11 da mistura aglutinante/partícula são anexadas nas fibras.
[0095] A fim de avaliar o desempenho do bloco produzido da maneira supradescrita, testes comparativos foram realizados a fim de avaliar duos blocos diferentes de 20 polegadas (51 centímetros) de diâmetro, preparadas da maneira supradescrita: uma primeira, referida como "amarela", com partículas de diamante revestidas de prata de 7-12 μm, e uma segunda, referida como "verde", com partículas de diâmetros normais 3-6. Como uma referência, duos blocos diferentes comercialmente disponíveis foram usados: um bloco Brown Stone Renew da 3M™ de 20 polegadas (51 centímetros) e um bloco Grey Stone Polish da 3M™ 4000 de 20 polegadas (51 centímetros) foram usados, ambos disponíveis pela 3M, St. Paul, MN, USA.
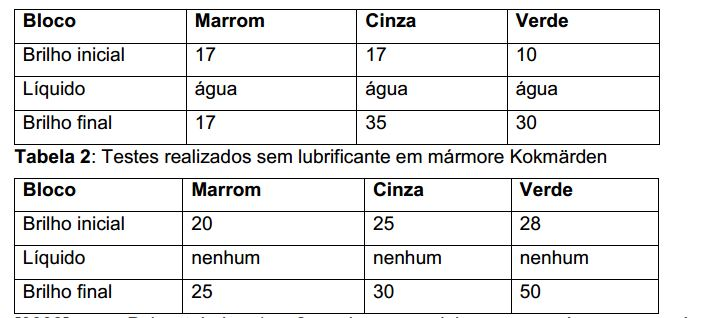
[0096] Os testes foram feitos em dois tipos de superfícies diferentes: mármore Kolmarden (mármore da área Kolmarden fora de Norrkoping, Suécia) e concreto K40. Cada teste foi realizado em uma superfície de cerca de 1 m2, usando uma máquina de polimento de piso Coor & Kleever Crystallizer 1250KG (disponível pela Coor & Kleever, S.A., Barcelona, Espanha), com um único prato de suporte adaptado para receber um bloco de piso de 20 polegadas (50,8 centímetros) e girando a cerca de 175 rpm. O teste incluiu polir a superfície pode cerca de 1 minuto /m2. O brilho superficial foi medido em diversos pontos na área antes e depois de cada tratamento usando um Sanwal/Genna IG-310 Glosschecker. O valor do brilho nas tabelas a seguir constitui o valor médio para cada área. Alto brilho é classificado 80-90o. Semibrilho é classificado 50-75 o. Acetinado é classificado 30-45o. Efeito emborrachado é classificado 20-25o. Brilho plano é classificado 5-15o.
[0097] Cada superfície foi testada tanto a seco como usando água como um lubrificante. Adicionalmente, a superfície do concreto foi testada usando o cristalizador Coor Rosa/k-2 (disponível pela Coor & Cleever S.A., Barcelona, Espanha) como lubrificante, isto é, o produto químico de cristalização mencionado em EP-B-0 562 919 compreendendo hexafluorossilicato de magnésio como agente de cristalização.
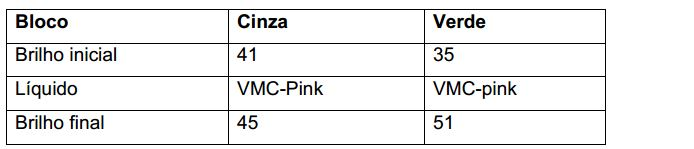
[0098] Durante o teste dos blocos da 3M™, cada parte da superfície foi primeiramente tratada com o bloco marrom e subsequentemente com o bloco cinza. Tabela 1: Testes realizados com água como lubrificante em mármore Kolmarden
[0099] Pelas tabelas 1 e 2, pode-se concluir que no mármore, que é uma pedra relativamente macia com uma dureza de cerca de 3-5 moh, e usando água como um lubrificante, a combinação do bloco 3M™ (marrom e cinza) deu um efeito ligeiramente melhor, embora tanto o bloco cinza como a verde atingissem valores caindo na faixa "acetinada". Entretanto, em condições secas, o bloco verde atingiu uma melhoria notória, chegando na faixa de semi-brilho.
[00100] Pelas tabelas 3 e 4, nota-se que em condições molhadas e no concreto K40, com uma dureza de cerca de 6-7 moh, a combinação dos blocos marrom e cinza não apresenta absolutamente nenhuma melhoria notória, ao passo que a combinação dos blocos amarelo e verde proporcionou uma melhoria distinta. Em condições secas, uma pequena melhoria foi notada para a superfície tratada com a combinação de blocos marrom e cinza, ao passo que uma melhoria importante foi notada para a superfície tratada pela combinação de blocos amarela e verde. Tabela 5: Testes realizados com o cristalizador Coor Rosa/K-2 como lubrificante em concreto K40
[00101] Pela tabela 5, nota-se que um certo efeito pode ser obtido com um bloco cinza usando cristalizador Coor Rosa/K-2 como lubrificante em concreto K40, e que um efeito ligeiramente melhor pode ser alcançado com um bloco verde usando cristalizador Coor Rosa/K-2 como lubrificante.
[00102] No todo, concluiu-se que o bloco de acordo com a presente revelação fornece uma melhoria notória, comparada com a tecnologia anterior. A melhoria é particularmente notória em condições secas e em concreto.
[00103] A figura 5 é uma vista seccional de uma máquina de polimento de piso 20 na qual um bloco de acordo com a presente revelação é montada de maneira a definir uma superfície de contato 9 com a superfície dura 8, que, neste exemplo, é uma superfície de piso. O bloco 1 é montado em um prato de suporte rotativo acionado 4, que é tipicamente apoiado em mancais e assim rotacionável em relação ao corpo da máquina 5, no qual uma unidade de motor 6 fica arranjada. Nesta modalidade, a máquina tem um cabo 7, e é assim adaptada para ser segura/empurrada/puxada por um operador andante. Percebe-se que em outras modalidades a máquina de polimento de piso 20 pode ser, por exemplo, um veículo conduzível equipado com um prato de suporte 4 que é adaptado para receber o bloco 1.
[00104] O bloco 1 e o método supradescrito podem ser usado para limpeza/manutenção diária de superfícies duras polidas, tais como superfícies de piso de pedra, concreto ou terrazzo usando uma máquina de polimento de piso tal como a máquina combinada esfregadora/secadora, por exemplo, Nilfisk CR1300; máquinas de manutenção de piso de um único disco (baixa velocidade ou alta velocidade), por exemplo, a Nilfish 510B ou 545; um polidor, por exemplo, o Nilfisk SDH5120, BHS5120 ou BHS7014, todos os quais encontram-se disponíveis pela Nilfisk-Advance, Estocolmo, Suécia.
[00105] O tratamento da superfície do piso é tipicamente feito fazendo com que o bloco, quando em contato com a superfície do piso, gire em um plano paralelo à superfície do piso. Velocidades rotacionais típicas são de 50 rpm a 3.000 rpm. Entretanto, velocidades rotacionais menores ou maiores não são excluídas.
[00106] Conforme fica claro pelo exposto, uma primeira modalidade do bloco de acordo com a presente revelação compreende uma membrana não tecida tridimensional alta aberta, incluindo uma pluralidade de fibras, que são coladas umas nas outras nos seus pontos de contato mútuo por meio de um aglutinante primário, e em que partículas abrasivas são misturadas com um aglutinante secundário e aplicadas somente a uma primeira superfície do bloco, de maneira tal que o bloco seja impregnada somente parcialmente pela mistura de aglutinante/partículas. Alternativamente, ou adicionalmente, as fibras podem ser fundidas umas nas outras com sopro de ar quente.
[00107] Em uma segunda modalidade do bloco, a mistura aglutinante/partículas é aplicada somente a partes da dita superfície. Isto pode ser obtido mascarando essas partículas da superfície nas quais a mistura aglutinante/partículas não deve ser aplicada.
[00108] Em uma terceira modalidade, o bloco é completamente impregnado com a mistura aglutinante/partícula, por exemplo, usando rolos espremedores tais como os descritos em EP-B-0 562 919. Em uma variante desta modalidade, um bloco de tecido ou não tecido impregnada relativamente fina é anexada a um bloco de suporte mais espessa a fim de dar a flexibilidade. De acordo com variantes desta modalidade, uma membrana tecida ou não tecida substancialmente bidimensional é anexada a um bloco de suporte mais espessa.
[00109] Em uma quarta modalidade, um bloco de tecido ou malha tridimensional pode ser usada, por meio do que a mistura aglutinante/partículas é aplicada da maneira descrita anteriormente.
[00110] Em uma quinta modalidade, as partículas abrasivas estão presentes no material do bloco. Em uma primeira alternativa, o bloco é um bloco de fibras não tecidas substancialmente da maneira descrita anteriormente, com as partículas de diamante incluídas no material de fibra. Em uma segunda alternativa, o bloco é um bloco de espuma de polímero com as partículas de diamante incluídas no material de polímero expandido.
[00111] Em uma sexta modalidade, o bloco é um bloco de espuma de polímero em uma superfície da qual uma mistura de aglutinante/partículas é aplicada da maneira descrita anteriormente.
[00112] A presente revelação não está limitada ao uso de resina fenólica. Outros exemplos de resinas adequadas são resinas de melamina, uréia, epóxi e poliéster.
[00113] Além disso, o endurecedor pode ser selecionado de qualquer endurecedor adequado para o tipo de resina selecionada. Também, é possível não incluir o endurecedor, por exemplo, deixando que o bloco cure a uma temperatura mais alta e/ou por um maior período de tempo.
[00114] Também, o solvente (etanol foi usado no exemplo) é provido meramente para reduzir a viscosidade da mistura e facilitar assim a sua aspersão. Qualquer solvente adequado pode ser usado, e o solvente pode também ser excluído, desde que o método de aplicação assim permita.
[00115] As partículas abrasivas preferivelmente incluem diamante. Entretanto, blocos de tratamento de piso podem ser produzidas de acordo com os princípios apresentados anteriormente usando outros tipos de partículas abrasivas, ou suas combinações, bem como, por exemplo, aquelas mencionadas em EP-B 0. 562 919. Em particular, partículas de diamante revestidas com prata têm demonstrado igualmente bons resultados. Naturalmente, as partículas de diamante podem ser combinadas com outros tipos de partículas abrasivas.
[00116] Deve-se entender que o bloco 1 com aglutinante secundário e partículas abrasivas supradescritas pode ser anexada a um disco ou prato com um conector arbitrário para ser conectada em um prato de suporte da máquina de polimento, ou que o bloco possa ser diretamente conectado na máquina de polimento por meio de um arranjo de fixação tipo Velcro provido no prato de suporte, cujos ganchos encaixam as fibras do bloco 1. Consequentemente, a ferramenta de manutenção pode ser composta do bloco com o aglutinante primário, o aglutinante secundário e as partículas abrasivas, possivelmente com a adição de corantes ou áreas impressas que fornecem informação sobre o tipo de bloco, fabricante, nome comercial, etc.
[00117] Alternativamente, ou adicionalmente, o bloco pode ser provido com uma camada de forro.
[00118] Testes adicionais foram realizados usando blocos amarela e verde do requerente, descritas anteriormente, bem como um outro bloco, referida como "branca", com partículas de diamante de 15-30 μm, mas de outra forma correspondente aos blocos amarela e verde supradescritos. Como uma referência, um bloco Red Buffer 5100 da 3M®, disponível pela 3M, St. Paul, MN, USA, foi usada.
[00119] Em um primeiro teste adicional, os blocos do requerente foram testados em uma superfície de assoalho de madeira oleada. Valores de brilho do piso foram medidos, antes e depois do tratamento, em cinco pontos espaçados usando um medidor de brilho supra-referido, por meio do que um valor de brilho médio foi calculado depois do processamento com cada tipo de bloco. Os resultados estão mostrados na tabela 6. Tabela 6: Polimento a seco de assoalho de madeira oleada
[00120] Pela tabela 6, pode-se perceber que uma melhoria no brilho de uma superfície de seda fosca (6,0) é alcançada, em particular, quando se usam os blocos amarela e branca, que forneceram ambas uma superfície bastante brilhante. O bloco branco forneceu uma superfície brilhante, ao passo que o bloco vermelho da 3M® forneceu uma superfície brilhante, embora um pouco manchada. Notou-se que os blocos branco, amarelo e verde forneceram um piso bastante limpo.
[00121] Em um segundo teste adicional, os blocos do requerente foram testados para polimento molhado de uma superfície de assoalho de madeira oleada. Os valores de brilho do piso foram medidos, antes e depois do tratamento, em cinco pontos espaçados usando o medidor de brilho referido anteriormente, por meio do que um valor de brilho médio foi calculado depois do processamento com cada tipo de bloco. Os resultados estão mostrados na tabela 7. Tabela 7: polimento a seco de assoalho de madeira oleada
[00122] Pela tabela 7, pode-se ver que, começando de uma superfície seda fosca, os blocos branco e amarelo forneceram uma superfície completamente fosca, com um certo resíduo de polimento sendo perceptível na água. O bloco verde, por outro lado, forneceu uma superfície fosca completamente lisa. O polimento a seco com o bloco verde forneceu uma superfície brilhante e limpa, completamente isenta de filme de óleo. Notou-se que os blocos branco, amarelo e verde forneceram um piso bastante limpo. Notou-se também que o polimento a seco do piso usando os blocos branco, amarelo ou verde subsequente ao polimento molhado forneceu valores de brilho similares aos da tabela 6.
[00123] Consequentemente, concluiu-se que o bloco aqui revelado pode ser usado para esmerilhamento e/ou polimento de superfícies de madeira, tais como superfícies de piso de madeira, superfícies de plataformas (por exemplo, em pátios ou barcos), superfícies de parede, moldagens interiores, portas, rodapés, etc.
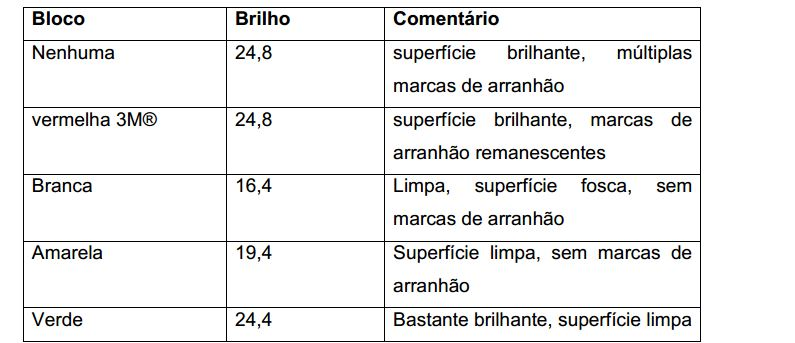
[00124] Em um terceiro teste adicional, os blocos do requerente foram testados para polimento a seco de um piso de azulejo de vinila Amtico®, disponível pela Amtico International, Conventry, UK, processado com cera de piso em um acabamento brilhante. Inicialmente, a superfície teve múltiplas marcas de arranhão. Valores de brilho do piso foram medidos, antes e depois do tratamento, em cinco pontos espaçados usando o medidor de brilho referido anteriormente, por meio do que um valor de brilho médio foi calculado depois do processamento com cada tipo de bloco. Os resultados estão mostrados na tabela 8. Tabela 8: polimento a seco de piso de vinila Amtico®
[00125] Pela tabela 8, nota-se que o bloco vermelho da 3M®, embora mantendo a superfície do piso brilhante, não remove todas as marcas de arranhão. O bloco branco removeu as marcas de arranhão, a uma perda de brilho. Com o bloco amarela, uma superfície mais brilhante pôde ser obtida, com todas as marcas de arranhão sendo removidas. O bloco verde proporcionou uma superfície praticamente com o mesmo brilho da superfície inicial, embora as marcas de arranhão fossem completamente removidas. Notou-se que os blocos branco, amarelo e verde proporcionaram um piso bastante limpo.
[00126] Em um quarto teste adicional, os blocos do requerente foram testados para o polimento molhado do piso de azulejo de vinila Amtico®, processado com cera de piso até um acabamento brilhante. Inicialmente, a superfície teve múltiplas marcas de arranhão. Valores de brilho do piso foram medidos, antes e depois do tratamento, em cinco pontos espaçados usando o medidor de brilho referido anteriormente, por meio do que um valor de brilho médio foi calculado depois do processamento com cada tipo de bloco. Para referência, polimento a seco usando o bloco verde foi realizado. Os resultados estão mostrados na tabela 9. Tabela 9: polimento molhado de piso de vinila Amtico®
[00127] Pela tabela 9, nota-se que o bloco vermelho da 3M® novamente não conseguiu remover todas as marcas de arranhão da superfície do piso, embora provendo uma superfície brilhante. O bloco branco proporcionou uma superfície fosca limpa, ao passo que o bloco amarelo proporcionou uma superfície limpa ligeiramente mais brilhante. O resultado do bloco verde, quando usada para polimento molhado, foi moderadamente melhor que o do bloco amarelo. Novamente, o bloco verde quando usada em condições secas proporcionou uma superfície limpa bastante brilhante. Notou-se que os blocos branco, amarelo e verde proporcionaram um piso bastante limpo.
[00128] Em um quinto teste adicional, os blocos do requerente foram testados para polimento a seco de uma superfície de piso de linóleo. As superfícies iniciais foram tratadas com cera de piso. Os valores de brilho do piso foram medidos, antes e depois do tratamento, em cinco pontos espaçados usando o medidor de brilho referido anteriormente, por meio do que um valor de brilho médio foi calculado depois do processamento com cada tipo de bloco. Os resultados estão mostrados na tabela 10. Tabela 10: polimento a seco de superfície de linóleo
[00129] Pela tabela 10, nota-se que, embora o bloco branco forneça uma superfície mais fosca, o bloco vermelho da 3M® proporciona apenas uma ligeira melhoria, ao passo que a superfície processada com o bloco amarelo é perceptivelmente mais brilhantes que a superfície de referência. O bloco verde proporciona uma superfície bastante brilhante e limpa. Notou-se que os blocos branco, amarelo e verde proporcionaram um piso bastante limpo.
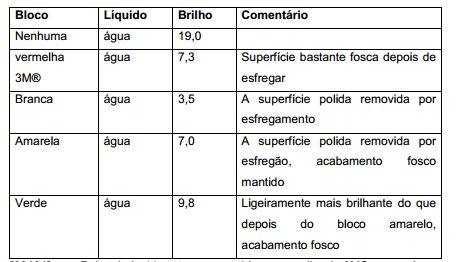
[00130] Em um sexto teste adicional, os blocos do requerente foram testados para polimento molhado de uma superfície de piso de linóleo. A superfície inicial foi tratada com cera de piso. Os valores de brilho do piso foram medidos, antes e depois do tratamento, em cinco pontos espaçados usando o medidor de brilho referido anteriormente, por meio do que um valor de brilho médio foi calculado depois do processamento com cada tipo de bloco. Os resultados estão mostrados na tabela 11. Tabela 11: Polimento molhado de superfície de linóleo
[00131] Pela tabela 11, nota-se que o bloco vermelho da 3M® proporciona uma superfície bastante fosca, ao passo que o bloco branco proporciona uma superfície fosca, e remove completamente a superfície polida. O bloco amarelo proporciona um acabamento fosco, embora removendo a superfície polida. O bloco verde proporciona um acabamento ligeiramente mais brilhante, comparada com o bloco amarelo. Notou-se que os blocos branco, amarelo e verde proporcionaram um piso bastante limpo. Notou-se também que o polimento a seco do piso usando os blocos branco, amarelo ou verde subsequente ao polimento molhado proporcionaram valores de brilho similares aos da tabela 10.
[00132] Consequentemente, o bloco pode ser usado para esmerilhamento e/ou polimento de pisos de linóleo e plástico, por exemplo, pisos com uma superfície compreendendo vinila, poliuretano, epóxi, acrílico e outro material plástico. Em particular, o bloco é adequado para polimento a seco de tais superfícies.
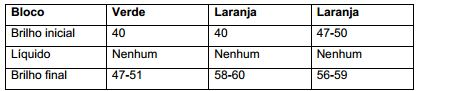
[00133] Em um sétimo teste adicional, os blocos do requerente foram testados para polimento a seco de uma superfície de piso de madeira laqueada. Neste teste, foi usado um bloco adicional, denominado "laranja" e com partículas de diamante de 2-4 mícrons. Os valores de brilho do piso foram medidos antes e depois do tratamento em cinco pontos espaçados usando o medidor de brilho referido anteriormente. Os resultados estão mostrados na tabela 12. Tabela 12: polimento de superfície de madeira laqueada
[00134] Pela tabela 12, nota-se que os blocos podem ser igualmente usados para limpeza/polimento de superfícies laqueadas. O uso do bloco laranja proporciona um aumento de brilho adicional, independente se ele é feito em uma superfície com um valor de brilho inicial de 40 ou de 47-50.
[00135] Consequentemente, concluiu-se que o bloco aqui revelado pode ser usado para esmerilhamento e/ou polimento de superfícies laqueadas, por exemplo, superfícies de madeira laqueada, tais como piso de madeira e outras superfícies laqueadas (por exemplo, em pátios e barcos), superfícies de parede, moldagens interiores, portas, rodapés, etc.
[00136] De acordo com uma outra modalidade, o bloco pode ser usado para polimento de superfícies de polímero, por exemplo, as assim chamadas superfícies "revestimento em gel", que são encontradas em estruturas de plástico reforçadas com fibra, tais como barcos, etc., e que tipicamente compreendem resina e opcionalmente pigmentos.
[00137] De acordo ainda com uma outra modalidade, o bloco pode ser usado para esmerilhamento e/ou polimento de superfícies de vidro, tais como, por exemplo, janelas/pára-brisa de automóveis, a fim de remover pequenos arranhões, etc.
[00138] De acordo ainda com uma outra modalidade, o bloco pode ser usado para esmerilhamento e/ou polimento de corpos de automóveis, e mesmo para polimento de superfícies pintadas em corpos de automóveis, isto é, esmalte automotivo.
[00139] Embora os métodos aqui revelados sejam adequados para tratamento ou manutenção regular, eles podem também ser usados para tratamento de polimento e esmerilhamento ad hoc.