BRPI0607023B1 - método para retificação de um eixo excêntrico endurecido - Google Patents
método para retificação de um eixo excêntrico endurecido Download PDFInfo
- Publication number
- BRPI0607023B1 BRPI0607023B1 BRPI0607023-0A BRPI0607023A BRPI0607023B1 BR PI0607023 B1 BRPI0607023 B1 BR PI0607023B1 BR PI0607023 A BRPI0607023 A BR PI0607023A BR PI0607023 B1 BRPI0607023 B1 BR PI0607023B1
- Authority
- BR
- Brazil
- Prior art keywords
- axis
- fact
- eccentric shaft
- crankshaft
- hardened
- Prior art date
Links
- 238000000034 method Methods 0.000 title claims abstract description 49
- 238000000227 grinding Methods 0.000 title claims description 22
- 230000006835 compression Effects 0.000 claims description 45
- 238000007906 compression Methods 0.000 claims description 45
- 239000000463 material Substances 0.000 claims description 16
- 230000006698 induction Effects 0.000 claims description 14
- 229910000831 Steel Inorganic materials 0.000 claims description 8
- 239000010959 steel Substances 0.000 claims description 8
- 238000010030 laminating Methods 0.000 claims description 6
- 229910000734 martensite Inorganic materials 0.000 claims description 6
- 239000011343 solid material Substances 0.000 claims description 6
- 230000002093 peripheral effect Effects 0.000 claims description 5
- 230000001939 inductive effect Effects 0.000 claims 1
- 238000005259 measurement Methods 0.000 claims 1
- 238000005096 rolling process Methods 0.000 abstract description 20
- 238000002485 combustion reaction Methods 0.000 description 12
- 238000003475 lamination Methods 0.000 description 12
- 230000008569 process Effects 0.000 description 10
- 235000013372 meat Nutrition 0.000 description 7
- 230000008859 change Effects 0.000 description 5
- 230000008901 benefit Effects 0.000 description 4
- 230000000630 rising effect Effects 0.000 description 4
- 230000009471 action Effects 0.000 description 3
- 239000002184 metal Substances 0.000 description 3
- 241000282421 Canidae Species 0.000 description 2
- 238000001816 cooling Methods 0.000 description 2
- 239000000446 fuel Substances 0.000 description 2
- 238000005482 strain hardening Methods 0.000 description 2
- 241000282461 Canis lupus Species 0.000 description 1
- 230000001174 ascending effect Effects 0.000 description 1
- 239000000470 constituent Substances 0.000 description 1
- 239000013078 crystal Substances 0.000 description 1
- 230000003247 decreasing effect Effects 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 238000003754 machining Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000002156 mixing Methods 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 230000000704 physical effect Effects 0.000 description 1
- 230000009466 transformation Effects 0.000 description 1
- 230000000007 visual effect Effects 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D3/00—Straightening or restoring form of metal rods, metal tubes, metal profiles, or specific articles made therefrom, whether or not in combination with sheet metal parts
- B21D3/16—Straightening or restoring form of metal rods, metal tubes, metal profiles, or specific articles made therefrom, whether or not in combination with sheet metal parts of specific articles made from metal rods, tubes, or profiles, e.g. crankshafts, by specially adapted methods or means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21K—MAKING FORGED OR PRESSED METAL PRODUCTS, e.g. HORSE-SHOES, RIVETS, BOLTS OR WHEELS
- B21K1/00—Making machine elements
- B21K1/06—Making machine elements axles or shafts
- B21K1/08—Making machine elements axles or shafts crankshafts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23P—METAL-WORKING NOT OTHERWISE PROVIDED FOR; COMBINED OPERATIONS; UNIVERSAL MACHINE TOOLS
- B23P17/00—Metal-working operations, not covered by a single other subclass or another group in this subclass
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Shafts, Cranks, Connecting Bars, And Related Bearings (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
- Heat Treatment Of Articles (AREA)
- Mechanical Treatment Of Semiconductor (AREA)
- Forging (AREA)
- Golf Clubs (AREA)
Abstract
MÉTODO PARA RETIFICAÇÃO DE UM EIXO EXCÊNTRICO. A presente invenção refere-se a um método para retificação de um eixo excêntrico (100, 501) pelo encaixe de filetes (201, 601) adjacentes a um elemento (101, 509) do eixo com roletes inclinados (303, 703), pela rotação do eixo e pela aplicação seletiva de uma força de compressão de rolamento (301, 709) durante apenas uma porção da rotação nos filetes (201, 601) do eixo através dos roletes (303, 703), o que resulta na retificação da árvore de manivelas (100).
Description
[001] A presente invenção refere-se a um método para retificação de eixos excêntricos do tipo usado em motores de combustão interna, tais como árvores de carnes ou árvores de manivelas, especialmente eixos endurecidos previamente, por laminação de filete profundo.
[002] Os eixos excêntricos são feitos para uma variedade de usos. Um dos usos mais comuns é em motores de combustão interna. Em um motor de combustão interna acionado a pistão, a potência é gerada em uma pluralidade de cilindros por pistões alternativos os quais, dependendo do ciclo de combustão empregado, comprimem ar ou uma mistura combustível de combustível e ar para ignição subse- qüente. Os pistões seguem um percurso axial alternativo, e são conectados em um lado oposto à sua face de combustão a bielas. As bielas são conectadas, por sua vez, a um eixo excêntrico, o virabrequim. O virabrequim é usado para se traduzir um movimento alternativo axial dos pistões em um movimento rotativo. As pressões geradas pela combustão no cilindro atuando através deste movimento de rotação criam a saída de potência do motor. Um outro eixo excêntrico, o eixo de comando, tipicamente é usado em motores de combustão interna para controle do sincronismo das válvulas de admissão e de exaustão nos cilindros.
[003] Os eixos excêntricos são requeridos para suporte de um alto carregamento de torção, bem como milhões de ciclos de carga. Por esta razão, os eixos excêntricos usualmente são feitos de materiais fortes e dúcteis, tal como aço, e freqüentemente são endurecidos para resistência adicionada, por trabalho a frio, ou por tratamento tér- mico, ou por um endurecimento por indução do eixo excêntrico para a mudança da estrutura cristalina do metal nas áreas de alta concentração de carga para aumento da resistência. A retidão do eixo excêntrico é crítica para sua operação, parcialmente porque ele tem de se adaptar na estrutura do motor e parcialmente porque uma falta de retidão pode causar uma vibração severa. A retidão também proporciona ao eixo excêntrico bom equilíbrio para rotação e reduz as vibrações de torção.
[004] Um processo de endurecimento aceitável para certos motores de combustão interna é um endurecimento por laminação ou um trabalho a frio de um virabrequim pela laminação de filetes nas bordas de pino de manivela e segmentos de munhão principal. Contudo, em motores de saída alta, particularmente motores a diesel, um endurecimento por laminação pode não produzir uma resistência de virabrequim suficiente.
[005] Um endurecimento por indução é um processo amplamente usado para o endurecimento superficial de eixos excêntricos de aço. Por exemplo, um virabrequim é aquecido por campos magnéticos alternados para uma temperatura na ou acima da faixa de transformação de aço, seguida por um resfriamento brusco imediato. O núcleo do virabrequim permanece não afetado pelo tratamento, e suas propriedades físicas são aquelas do material em que ela fora inicialmente formada, mas a dureza da camada cimentada é consideravelmente aumentada pelas tensões residuais de compressão no material, um resultado do resfriamento brusco.
[006] Os eixos excêntricos frequentemente podem desenvolver um desvio ou desalinhamento axial, parcialmente como resultado de tensões residuais das operações de usinagem e de endurecimento por indução. Nesses casos, o desvio cria uma parte que não se conforma às especificações de eixo excêntrico, potencialmente resultando em um refugo de um componente relativamente dispendioso. Isto é particularmente importante em um processo de produção de alto volume, porque o material rejeitado aumenta o tempo de ciclo e o custo de re- trabalho, bem como taxas de refugo.
[007] O método tradicional para retificação de eixos excêntricos endurecidos por indução é retificá-los usando um retificador de prensa para impressão de uma carga em um plano único ao eixo excêntrico. Contudo, a deflexão resultante do eixo excêntrico pode empurrar uma porção da camada cimentada endurecida para fora de compressão e para tração, desse modo diminuindo localmente a resistência do eixo.
[008] Assim sendo, há uma necessidade de retificação de eixos excêntricos, tais como árvores de manivelas e árvores de carnes de motor e, especialmente, árvores de manivelas e árvores de carnes endurecidas por indução, sem comprometimento de sua resistência. Sumário da Invenção
[009] A presente invenção é dirigida a um método para retificação de eixos excêntricos, tais como árvores de manivelas ou árvores de carnes de motor, usando-se um processo de laminação de filete profundo, em que a carga é aplicada aos filetes internos ou externos apenas em localizações pré-selecionadas e durante ângulos de fase rotativos específicos, para reposicionamento de um ou mais itens ("feature"), tal como um pino de manivela, em relação a um item adjacente, tal como um contrapeso, desse modo se retificando o eixo excêntrico em torno de seu eixo maior de rotação. O método da invenção encontra vantagem em especial quando usado para a retificação de um eixo endurecido por indução.
[0010] Uma implementação preferida da invenção pode ser ilustrada por um método de retificação de um virabrequim de acordo com a invenção. O método pode ser implementado pelo encaixe de um pino ou um munhão de um virabrequim endurecido por indução previamente com roletes, com pelo menos um conjunto de roletes disposto em um ângulo com o eixo de eixo nos filetes dispostos entre um pino de manivela ou o munhão principal do virabrequim através dos roletes. A magnitude da força de laminação compressiva aplicada através dos roletes varia de acordo com o ângulo de fase de rotação do eixo, isto é, a magnitude da força de laminação é vantajosamente aumentada durante certos pontos selecionados de rotação de virabrequim, enquanto o controlador de rede de rádio de eixo está em níveis nominais, durante outras porções da rotação, para se causar uma deformação plástica de um segmento circunferencial do pino de manivela ou do munhão principal em uma direção axial, enquanto outros segmentos, incluindo um segmento diametralmente oposto do segmento alongado, são submetidos a forças muito mais baixas e permanecem relativamente não afetados ou afetados apenas ligeiramente. Este desequilíbrio entre os efeitos no segmento altamente carregado e nos outros segmentos resulta em uma mudança ligeira no ângulo entre o pino de manivela ou o munhão e os contrapesos adjacentes, desse modo se retificando o virabrequim.
[0011] Em uma modalidade alternativa do método, uma força de laminação de compressão pode ser aplicada a cada lado de um munhão de um eixo de comando com roletes nos filetes entre o munhão e o eixo principal novamente provendo uma componente de força axial. A magnitude da força de laminação de compressão aplicada através dos roletes varia de acordo com o ângulo de fase de rotação do eixo, isto é, a magnitude da força de laminação é vantajosamente aumentada durante certos pontos selecionados de rotação de eixo de comando correspondendo a um plano radial do eixo de comando no qual o desvio é o maior, e o eixo pode ser descarregado ou carregado ligeiramente em outros momentos, para se causar uma deformação plástica do munhão de eixo de comando a qual comprime ligeiramente um segmento do munhão correspondente a esse plano radial, enquanto outros segmentos, incluindo um segmento diametralmente oposto a partir do segmento comprimido, permanecem relativamente não afetados ou apenas ligeiramente afetados. O desequilíbrio entre a deformação plástica do segmento comprimido e dos outros segmentos resulta na mudança do ângulo entre as faces axiais do munhão no plano radial de desvio máximo e resulta em uma retificação do eixo de comando nesse plano.
[0012] A Figura 1 é uma vista radial de um virabrequim o qual pode ser retificado de acordo com a invenção.
[0013] A Figura 2 é um detalhe aumentado da área 2 do virabrequim da Figura 1 ilustrando os filetes ou as ranhuras formados entre o pino de manivela e o contrapeso.
[0014] A Figura 3A é uma ilustração esquemática de uma porção do virabrequim da Figura 1 encaixada em roletes de um aparelho de laminação de filete o qual pode ser usado para a prática da invenção.
[0015] A Figura 3B é uma ilustração esquemática da porção de virabrequim da Figura 3A mostrando a aplicação seletiva de forças de laminação de acordo com a prática da invenção.
[0016] A Figura 3C é uma ilustração esquemática de uma seção transversal da porção do virabrequim da Figura 3A mostrando a aplicação seletiva de forças de laminação de acordo com a prática da invenção.
[0017] A Figura 4A é uma ilustração esquemática de uma porção do virabrequim da Figura 1 encaixada em roletes de um aparelho de laminação de filete o qual pode ser usado para a prática da invenção.
[0018] A Figura 4B é uma ilustração esquemática da porção de virabrequim da Figura 4A mostrando a aplicação seletiva de forças de rolamento de acordo com a prática da invenção.
[0019] A Figura 4C é uma ilustração esquemática da seção transversal do virabrequim da Figura 4A mostrando a aplicação seletiva de forças de laminação de acordo com a prática da invenção.
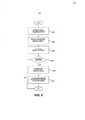
[0020] A Figura 5 é uma representação em fluxograma de um método de acordo com a invenção.
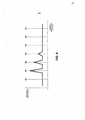
[0021] A Figura 6 é uma representação gráfica da magnitude de forças de compressão para rotações angulares de virabrequim de acordo com a prática da invenção.
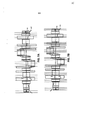
[0022] A Figura 7A é uma ilustração de um virabrequim tendo sua linha de centro arqueada fora de alinhamento, antes da prática da invenção.
[0023] A Figura 7B é uma ilustração de um virabrequim tendo sua linha de centro em formato de S fora de alinhamento, antes da prática da invenção.
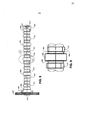
[0024] A Figura 8 é uma vista radial de um eixo de comando o qual pode ser retificado de acordo com a invenção.
[0025] A Figura 9 é um aumento da área 6 do eixo de comando da Figura 8, ilustrando os filetes formados entre o munhão e o eixo principal.
[0026] A Figura 10A é uma ilustração esquemática de uma porção do eixo de comando da Figura 8 encaixada em roletes de um aparelho de laminação de filete o qual pode ser usado para a prática da invenção.
[0027] A Figura 10B é uma ilustração esquemática da porção de eixo de comando da Figura 10A mostrando a aplicação seletiva das forças de laminação de acordo com a prática da invenção.
[0028] A Figura 10C é uma ilustração esquemática de uma seção transversal da porção de eixo de comando da Figura 10A mostrando a aplicação seletiva das forças de laminação de acordo com a prática da invenção.
[0029] O que vem a seguir descreve um método de retificação de um eixo excêntrico endurecido para um motor de combustão interna, tal como um virabrequim ou um eixo de comando, pelo uso de uma máquina de laminação profunda programada seletivamente. Esta invenção provê um método para retificação de eixos excêntricos que foram endurecidos, preferencialmente endurecidos por indução, sem perda das tensões de compressão residuais e da resistência à fadiga do mesmo. Um eixo endurecido por indução tem regiões em que o material do eixo é um aço que tem uma estrutura martensítica. A marten- sita é um constituinte duro que é o principal componente de um aço resfriado bruscamente.
[0030] Um virabrequim típico é mostrada na Figura 1. Este virabrequim é configurado para uso em um motor de combustão interna V- 8, preferencialmente um motor a diesel, mas as vantagens desta invenção podem ser realizadas quando usada não apenas em um virabrequim que se assemelhe àquela mostrada, mas em qualquer eixo excêntrico, tal como um virabrequim ou um eixo de comando, usado em qualquer motor ou máquina. Um virabrequim 100 tipicamente inclui em uma extremidade uma superfície cilíndrica de selo dianteiro 105 para encaixe com um selo dianteiro convencional (não mostrado) disposto em um lado dianteiro de um motor. Na outra extremidade, uma superfície de selo traseiro 109 provê de modo similar um encaixe de um selo de virabrequim traseiro convencional (não mostrado) disposto em um lado traseiro do motor. Na parte intermediária entre suas extremidades, o virabrequim 100 tem cinco munhões principais 103, os quais se encaixam de uma maneira convencional em mancais principais (não mostrados) no cárter (não mostrado) para suporte do virabrequim 100, e quatro braços de manivela ou pinos de manivela 101, aos quais bielas convencionais (não mostradas) são conectadas para a entrada de potência a partir de pistão para o virabrequim 100. São dispostos entre e separando os pinos de manivela 101 dos munhões principais 103 os contrapesos 119, os quais formam as paredes entre os munhões principais 103 e os pinos de manivela 101. O virabrequim 100 ainda tem um alvo dianteiro 107 e um alvo traseiro 111 identificando os centros do munhão dianteiro 105 e do munhão traseiro 109, respectivamente definindo uma linha de centro imaginária 113 através do virabrequim 100, e provendo pontos de encaixe com uma máquina de laminação profunda 300 (mostrada na Figura 3A). Em uma condição ótima, a linha de centro de virabrequim 113 é uma linha reta que coincide com o eixo de rotação que se estende entre o alvo dianteiro 107 e o alvo traseiro 111.
[0031] Uma vista detalhada da interseção entre dois contrapesos 119 adjacentes em torno de um pino de manivela 101 é mostrada na Figura 2. Uma ranhura periférica contínua ou filete 201 pode ser visto em um dos lados do pino de manivela 101, a ranhura 201 tendo um raio suave se mesclando ao contrapeso 119. Ranhuras similares são encontradas em um dos lados de cada pino de manivela 101. Conforme mostrado na Figura 3A, uma ranhura periférica contínua similar 203 está localizada entre cada munhão principal 103 e o contrapeso adjacente 119. Cada uma das ranhuras 201, 203 está localizada em uma área de concentração de tensão no virabrequim 100 durante uma operação, e é pretendida para alívio das tensões passando através dela durante uma operação do motor. Estas ranhuras são fabricadas para proverem tensões residuais de compressão como resultado da operação de endurecimento por indução na superfície nestas áreas, para ajudarem no deslocamento de tensões de tração que ocorrem durante uma operação.
[0032] Em alguns casos, as árvores de manivelas que sofrem um endurecimento desenvolvem problemas com retidão de suas linhas de centro. Esta invenção apresenta um método para retificação da linha de centro 113 de um virabrequim 100, sem comprometimento das tensões de compressão residuais providas em cada ranhura 201, 203, após o virabrequim 100 ter passado por um processo de endurecimento por indução. As operações tradicionais de endurecimento para árvores de manivelas, por exemplo, uma laminação de filete profundo, fazem com que os cristais de metal no material se alonguem e trabalhem encruados. No caso em que um endurecimento por indução é usado, a estrutura de metal é martensítica e se comporta diferente-mente quando submetida a um carregamento.
[0033] Uma máquina de laminação profunda 300, a qual mantém e faz girar o virabrequim 100 em torno do eixo entre os alvos 107 e 111, tem estruturas de pino de manivela apropriadas 305 com os roletes 303 correndo em cada ranhura de pino de manivela 201, e é capaz de seguir cada pino de manivela 101 em sua órbita, conforme o virabrequim 100 girar em torno de sua linha de centro 113, sem perda de contato entre os roletes 303 e as ranhuras 201, é usada para a retificação do eixo endurecido por indução, conforme mostrado na Figura 3A. De modo similar, uma estrutura de suporte apropriada 307 com roletes 308 é provida para correr no corpo do pino de manivela 309, sem perda de contato entre os roletes 308 e o corpo do pino de manivela 309.
[0034] Exceto quanto à programação, a máquina de rolete profundo 300, conforme usada para a retificação de árvores de manivelas, é uma máquina típica conhecida na técnica para a laminação profunda de filetes em árvores de manivelas para endurecimento do virabrequim por um trabalho a frio do material, tal como a máquina de laminação de filete profundo controlada eletronicamente comandada por computador ilustrada na Patente U.S. N° 5.493.761, a qual é incorporada aqui como referência. A máquina de rolete profundo 300 usada para esta invenção é capaz de imprimir através dos roletes 303 uma força de compressão 301 às ranhuras 201 do virabrequim. Contudo, a aplicação de uma força de compressão 301 às ranhuras 201 é disposta para atuar apenas por um ângulo de rotação predeterminado do virabrequim 100, conforme ele girar na máquina de laminação profunda 300. Os roletes 308 sobem contra a porção central do pino de manivela entre os roletes, para resistirem e dividirem a componente radial (em relação ao pino de manivela) da força de compressão 301. Estas resistência e divisão da força de compressão 301 são tornadas possíveis pelo encaixe forçado das ranhuras 201.
[0035] A força de compressão 301 é a força que faz com que o virabrequim 100 se deforme na seção grampeada pela máquina 300, neste caso, o pino de manivela 101. A orientação de rotação do virabrequim 100 na máquina 300 é vantajosamente controlada e conhecida. A força de compressão 301 atua durante o tempo em que o pino de manivela 101 está substancialmente em ou se aproximando de uma posição adjacente de forma rotativa a uma posição de rotação predeterminada deslocada em relação a uma posição de rotação de montagem conhecida de Ponto Morto Superior (TDC), e os roletes 303 estão substancialmente em uma, ou subindo para ou descendo de uma posição oposta de forma rotativa a uma localização de Ponto Morto Inferior (BDC) correspondente do pino de manivela 101, conforme é mostrado na Figura 3B e na Figura 3C. Através da aplicação de cada força de compressão 301, a seção do virabrequim 100 que inclui o pino de manivela 101 entre os roletes 303 é retificada através do fluxo de material sólido ou de uma deformação plástica dentro de cada ranhura 201 pela ação das componentes axiais das forças de compressão 301 aplicadas através dos roletes 303. As forças de compressão 301 mantém o material do virabrequim 100 sob compressão e, assim, não diminuem sua resistência.
[0036] A máquina de rolete profundo 300 usada para esta inven- ção também é capaz de grampear um munhão principal 103, conforme mostrado na Figura 4A. Uma estrutura de munhão apropriada 401 tem roletes 303 em contato com as ranhuras de munhão 203 e uma estrutura de suporte 307 que tem roletes 308 em contato com a superfície de corpo de munhão 403 do munhão 103. A aplicação da força de compressão 301 é novamente disposta para atuar apenas por um ângulo predeterminado de rotação do virabrequim 100, conforme ela girar na máquina de laminação profunda 300.
[0037] A força de compressão 301 é a força que faz com que o virabrequim 100 retifique a seção grampeada pela máquina 300, neste caso, o munhão 103. A força de compressão 301 atua através dos roletes 303 sobre as ranhuras 201, durante um segmento circunferencial predeterminado, substancialmente em uma ou subindo para ou descendo de uma posição de rotação do virabrequim 100 correspondente a um plano de desvio positivo máximo, enquanto os roletes 308 são espaçados através de um segmento circunferencial diametralmente oposto para resistir e dividir a componente radial da força de compressão 301, conforme é mostrado na Figura 4B e na Figura 4C. As forças de compressão 301 vantajosamente podem ser uma força de impulso aplicada a uma localização central do segmento circunferencial predeterminado. Através da aplicação de cada força de compressão 301, a seção do virabrequim 100 que inclui o munhão 103 entre os roletes 303 é retificada através do fluxo de um material sólido ou deformação plástica dentro de cada ranhura 201 pela ação das componentes axiais das forças de compressão 301 aplicadas aos roletes 303. Estas forças de compressão não põem o material do virabrequim 100 sob tração e, assim, não diminuem sua resistência.
[0038] Na retificação do virabrequim 100 através de seu pino de manivela 101 ou do munhão 103, devido ao fato de a força de compressão 301 não ser uniformemente aplicada, mas apenas em, ou su- bindo para ou descendo de uma posição de rotação em particular, o fluxo de material ou a deformação plástica ocorre primariamente em um segmento circunferencial do pino de manivela 101 ou munhão 103, enquanto pouco ou nenhum fluxo de material ou deformação plástica ocorre no segmento diametralmente oposto. Isto resulta em uma mudança ligeira do ângulo entre o pino de manivela 101 ou o munhão 103 e a estrutura adjacente, o contrapeso 119 neste caso, no plano radial de rotação de virabrequim no qual a força de compressão 301 é aplicada.
[0039] O método de retificação de um pino de manivela 101, mostrado, por exemplo, para o virabrequim 100 é mostrado na Figura 5 como um fluxograma. O método mostrado na Figura 5 se aplica para a retificação de um pino de manivela 101, mas também é aplicável à retificação do munhão 103, conforme apresentado anteriormente, e também para a retificação de um item em qualquer eixo excêntrico, como, por exemplo, a retificação de um lobo ou de um item de munhão em um eixo de comando.
[0040] O virabrequim 100 é montada por alvos 107 e 111 para rotação na máquina de laminação profunda 300 na etapa 901 da Figura 5, o virabrequim 100 é rodada na máquina de laminação profunda 300 na etapa 903. Sensores apropriados detectam a posição de rotação e o alinhamento do pino de manivela 101, durante a rotação do virabrequim 100 para registro da posição angular do mesmo em relação a uma posição de referência conhecida de virabrequim, tal como um plano estabelecido entre o TDC e o BDC do pino 101, bem como uma deflexão na etapa 905. Se uma deflexão for detectada na distância entre o pino de manivela 101 e o eixo de rotação do virabrequim, conforme definido por uma linha conectando o alvo dianteiro 107 e o alvo traseiro 111, uma decisão será tomada na etapa 907, e ajustes serão feitos para se deixar a linha de centro de rotação mais próxima da li- nha de centro ideal 113 do virabrequim 100. Cada rolete 303 faz contato com sua respectiva ranhura 201 em um dos lados de um pino de manivela 101, e os roletes 308 se encaixam na porção de corpo 309 do pino de manivela 101 na etapa 909. A máquina de laminação profunda 300 pode ser capaz de se encaixar em um pino de manivela único 101 ou em um munhão principal único 103, ou em uma pluralidade de deles simultaneamente. De forma adicional, os roletes 308 têm eixos geométricos fixos para a provisão de uma resistência passiva às forças de compressão 301 geradas pelos roletes 303, mas, alternativamente, podem ser ativamente carregados pelas estruturas 307. Uma vez que os roletes 303 estejam encaixados em suas respectivas ranhuras 201 e os roletes 308 encaixados na superfície de corpo, uma força de compressão 301 é impressa através de cada rolete 303 e/ou 308, conforme descrito acima. Esta força de compressão 301 faz ajustes na retificação do virabrequim 100 na etapa 911.
[0041] No caso dos pinos de manivela 101 de virabrequim 100, foi descoberto que o plano de desvio máximo é coincidente com o TDC para cada pino de manivela. No caso dos munhões 103 e de outros eixos excêntricos, o plano de desvio máximo pode ser um outro plano diametral. A Figura 6 ilustra a aplicação da força de compressão 301 quando o plano de desvio máximo corresponde a um ângulo 605 em relação a uma posição de rotação de montagem inicial do virabrequim 100. Cada aplicação de força de compressão 301 ocorre uma vez para uma revolução plena do virabrequim 100.
[0042] Na Figura 6, cada rotação do virabrequim 100 é mostrada com respeito a um pino de manivela 101 encaixado pela máquina de laminação profunda 300. A duração de aplicação da força de compressão 301 é mostrada como subindo antes do ângulo 605, atingindo um valor máximo no ângulo 605 e descendo de volta após o ângulo 605 para um valor nominal baixo pelo menos suficiente para manuten- ção do encaixe dos roletes 303, 308 que poderia ser zero. Após cada aplicação da força de compressão 301, um computador conectado a sensores faz uma determinação quanto a se o virabrequim 100 está em um estado de retificação aceitável. Se a retificação do virabrequim 100 ainda não estiver em um estado de retidão aceitável, uma aplicação adicional da força de compressão 301 será requerida, a qual pode ter uma magnitude igual, menor ou maior do que a primeira aplicação. Este processo é repetido até o virabrequim 100 ter atingido uma retificação desejada para o pino de manivela 101 que estiver encaixado. A magnitude da força de compressão 301 depende da quantidade de deflexão que está sendo corrigida, e vantajosamente pode estar entre em torno de 6 e 17 kN. A máquina de laminação profunda 300 então se desencaixa do pino de manivela 101 e prossegue para se encaixar em um pino de manivela adjacente 101, conforme descrito anteriormente. O processo de retificação pode ser repetido no pino de manivela adjacente 101. Alternativamente, todos os pinos de manivela podem ser encaixados e retificados sequencialmente, conforme o virabrequim girar. Um processo similar pode ser aplicado aos munhões principais. Após cada pino de manivela 101 e/ou munhão principal ter sido sub-metido ao processo de retificação, o virabrequim 100 deve estar aceitavelmente reto.
[0043] Os formatos não aceitáveis de árvores de manivelas podem ser encontrados em muitas formas diferentes. Conforme é mostrado na Figura 7A e na Figura 7B, um virabrequim pode ter uma linha de centro abaulada 417 ou uma linha de centro em formato de S 415. Estes são dois exemplos de pelo menos 10 famílias diferentes de distorções que foram observadas em árvores de manivelas até agora, cujas linhas de centro podem se desviar de forma tridimensional de uma linha de centro reta desejada 113. Esta invenção é vantajosamente adequada para o gerenciamento de qualquer deflexão da linha de cen- tro 113 de um virabrequim 100, porque é capaz de alinhar cada pino de manivela 101 ou munhão principal 103 independentemente do restante. A capacidade de retificar um eixo excêntrico tendo uma estrutura cristalina martensítica sem comprometimento de sua resistência e a capacidade de realizar uma operação rapidamente e usando um equipamento comum na técnica de fabricação de árvores de manivelas são vantagens adicionais. Esta modalidade envolve operações feitas em árvores de manivelas projetadas para uso em motores de combustão interna. Este método, contudo, funcionaria igualmente bem para árvores de manivelas, árvores de carnes ou qualquer outro eixo excêntrico projetado para qualquer outra aplicação ou máquina.
[0044] Nesta modalidade, o método da invenção é aplicado para a retificação de um eixo de comando. Um eixo de comando típica 501 é mostrado na Figura 8. Este eixo de comando 501 é configurada para uso em um motor de combustão interna V-8, preferencialmente um motor a diesel, mas as vantagens desta invenção podem ser realizadas quando usada não apenas em um eixo de comando se assemelhando aquele mostrado, mas a qualquer eixo de comando usado em qualquer motor ou máquina. Um eixo de comando 501 tipicamente po-de incluir em uma extremidade uma superfície cilíndrica de selo dianteiro 503 para encaixe de um selo frontal convencional (não mostrado) disposto em um lado dianteiro de um motor. Na outra extremidade uma superfície de selo traseiro 505 provê, de forma similar, um encaixe de um selo de virabrequim traseiro convencional (não mostrado) e uma engrenagem de acionamento traseira 507 disposta em um lado traseiro do motor. Na parte intermediária entre suas extremidades, o eixo de comando 501 pode ter um ou mais munhões principais 509, os quais encaixam mancais (não mostrados) de uma maneira convencional no motor para suporte do eixo de comando 501, e uma pluralidade de lobos 511 que são encaixados por seguidores de carne convencionais (não mostrados) ou tuchos de válvula (não mostrados) para atuação de válvulas de admissão e de exaustão para os cilindros. Em um eixo de comando 501 para um motor V8, conforme mostrado, dezesseis lobos 511 são separados pelos munhões 509 em conjuntos de quatro. O eixo de comando 501 ainda tem um alvo dianteiro 513 e um alvo traseiro 515 identificando os centros do munhão dianteiro 503 e do munhão traseiro 505, respectivamente, definindo uma linha de centro imaginária 517 através do eixo de comando 501 e provendo pontos de encaixe com uma máquina de laminação profunda. Em uma condição opcional, a linha de centro de eixo de comando 517 é uma linha reta coincidente com o eixo de rotação se estendendo entre o alvo dianteiro 513 e o alvo traseiro 515.
[0045] Uma vista detalhada da interseção entre dois conjuntos adjacentes de lobos 511 em torno do munhão 509 é mostrada na Figura 9. Uma ranhura periférica contínua ou um filete 601 pode ser visto em um dos lados do munhão 509 formando um raio suave se mesclando ao eixo principal 603. Filetes similares são encontrados em um dos lados de cada munhão 509. A área de cada um dos filetes 601 é uma área de concentração de tensão no eixo de comando 501 durante uma operação. Cada filete 601 é pretendido para alívio das tensões passando através dele durante uma operação do motor. Estes filetes são fabricados para a provisão de tensões residuais de compressão no aço nestas áreas. As tensões de compressão nos filetes ajudam a deslocar as tensões de tração que ocorram durante uma operação.
[0046] Em alguns casos, as árvores de carnes que sofrerem um processo de endurecimento podem desenvolver problemas com a retificação de suas linhas de centro. Esta invenção apresenta um método para retificação da linha de centro 517 de um eixo de comando 501, sem comprometimento das tensões residuais de compressão providas em cada filete 601, após o eixo de comando 501 ter passado por um processo de endurecimento. Conforme mostrado na Figura 10A, uma máquina de laminação profunda 300 pode ser usada para manter e girar o eixo de comando 501 em torno do eixo de rotação 517 entre os alvos 513 e 515. Uma estrutura de munhão apropriada 701 com roletes 703 correndo em cada filete 601 pode ser provida para seguir cada munhão 509 sem perda de contato entre os roletes 703 e os filetes 601. De forma similar, uma estrutura de suporte apropriada 705 com roletes 707 pode ser provida para correr no corpo do munhão 509, sem perda de contato entre os roletes 707 e o corpo do munhão 509.
[0047] Uma força de compressão 709 faria com que o eixo de comando 501 se retificasse na seção grampeada pela máquina 300, nes-te caso, o munhão 509 mostrado na Figura 10B, pela atuação através dos roletes 703 nas ranhuras 601 durante um segmento circunferencial predeterminado substancialmente em, ou subindo para ou descendo de uma posição de rotação do eixo de comando 501 correspondente a um plano de desvio máximo enquanto os roletes 707 são dispostos para resistirem a e dividirem a componente radial da força de compressão 709, conforme mostrado na Figura 10C. Através da aplicação de cada força de compressão 709, a seção do eixo de comando 501 que inclui o munhão 509 entre os roletes 703, 707 pode ser retificada ao se causar uma deformação plástica ou um fluxo de material sólido em torno de cada filete 601 pela ação das componentes axiais de cada força de compressão 709. Estas forças de compressão não põem o material do eixo de comando 501 sob tração e, assim, não diminuem sua resistência.
[0048] Na retificação do eixo de comando 501 através do munhão 509, devido ao fato de a força de compressão não ser aplicada uniformemente, mas apenas em, ou subindo para ou descendo de uma posição de rotação em particular, o fluxo de material ou a deformação plástica pode ocorrer primariamente em um segmento circunferencial do munhão 509, enquanto pouco ou nenhum fluxo de material ou deformação plástica pode ocorrer no segmento diametralmente oposto. Isto pode resultar em uma mudança ligeira do ângulo entre o munhão 509 e a estrutura de eixo adjacente no plano radial de rotação de eixo de comando, no qual a força de compressão 709 é aplicada, isto é, no plano de desvio máximo.
[0049] Cada força de compressão 301, 709 é de magnitude igual em uma direção de equilíbrio de força radial. A aplicação de cada força de compressão 301, 709 pode ocorrer em qualquer esquema desejado que seja uma função de ângulo de rotação do virabrequim 100 ou do eixo de comando 501 montada na máquina de laminação profunda 300, ou uma função de um sincronismo com respeito à velocidade de rotação do virabrequim 100 ou do eixo de comando 501 montado na máquina de laminação profunda 300. Sensores angulares, sensores visuais, sensores de posição de rotação, sensores de tensão, sensores de posição, sensores de sincronismo e assim por diante podem detectar a posição angular da velocidade de rotação do virabrequim 100 ou do eixo de comando 501, conforme montada na máquina 300 durante uma operação.
[0050] A presente invenção pode ser concretizada em outras formas específicas além da descrita acima, sem se desviar do espírito ou das características essenciais. As modalidades descritas devem ser consideradas em todos os aspectos apenas como ilustrativas e não restritivas. O escopo da invenção, portanto, é indicado pelas reivindicações em apenso, ao invés de pela descrição precedente. Todas as mudanças que vierem no significado e na faixa de equivalência das reivindicações devem ser englobadas no seu escopo.
Claims (20)
1. Método para retificação de um eixo excêntrico endurecido (100, 501) por indução que tem um eixo de rotação (517), caracterizado pelo fato de que compreende as etapas de: encaixar com um conjunto de roletes (303, 703) um elemento formado integralmente do eixo excêntrico endurecido (100, 501) por indução, o referido elemento tendo uma linha de centro (113); encaixar uma seção intermediária do elemento com pelo menos um rolete de suporte (303, 703); rotacionar o eixo (100, 501); e aplicar seletivamente através do conjunto de roletes (303, 703) o elemento do eixo excêntrico (100, 501) uma força de compressão suficientemente grande para alinhar a linha de centro (113) do referido elemento com o eixo de rotação (517) do eixo excêntrico (100, 501), a referida força de compressão suficientemente grande sendo aplicada apenas durante um contato do referido conjunto de roletes (303, 703) com um segmento circunferencial predeterminado do elemento, o referido segmento sendo menor do que 180°.
2. Método, de acordo com a reivindicação 1, caracterizado pelo fato de que a força de compressão é variável no referido segmento circunferencial predeterminado do elemento.
3. Método, de acordo com a reivindicação 1, caracterizado pelo fato de que uma força de compressão insuficiente para alinhar a linha de centro (113) do referido elemento com o eixo de rotação (517) do eixo excêntrico (100, 501) é aplicada à porção do referido eixo (100, 501) para fora do referido segmento circunferencial predeterminado do elemento.
4. Método, de acordo com a reivindicação 1, caracterizado pelo fato de que o eixo excêntrico (100, 501) é um virabrequim (100).
5. Método, de acordo com a reivindicação 4, caracterizado pelo fato de que o elemento é pelo menos um dentre um pino de manivela (101) e um munhão (103).
6. Método, de acordo com a reivindicação 1, caracterizado pelo fato de que um material em uma área de contato entre o referido rolete (303, 703) e o referido segmento circunferencial predeterminado do referido elemento é aço martensítico.
7. Método, de acordo com a reivindicação 1, caracterizado pelo fato de que o eixo excêntrico (100, 501) é um eixo de comando.
8. Método, de acordo com a reivindicação 1, caracterizado pelo fato de que a força de compressão na etapa de aplicação é aplicada em um ângulo com um filete (201, 601) disposto entre o referido elemento e uma estrutura de eixo adjacente.
9. Método, de acordo com a reivindicação 1, caracterizado pelo fato de que a força de compressão é aplicada sequencialmente a uma pluralidade de elementos do eixo excêntrico (100, 501).
10. Método para retificação de um eixo excêntrico endurecido (100, 501) por indução, caracterizado pelo fato de que compreende as etapas de: montar (901) o eixo excêntrico endurecido (100, 501) por indução em uma máquina de laminação de filete (201,601) profundo; rotacionar (903) o eixo excêntrico endurecido (100, 501) por indução; determinar (905) a retidão do eixo excêntrico endurecido (100, 501) por indução; aplicar seletivamente através de um conjunto de roletes (303, 703) e um rolete de suporte a um elemento do eixo excêntrico endurecido (100, 501) por indução de uma força de compressão suficientemente grande para reposicionar o referido elemento em relação a um eixo de rotação (517) do eixo excêntrico (100, 501) endurecido por indução, a referida força de compressão suficientemente grande sendo aplicada apenas durante um contato do referido conjunto de roletes (303, 703) com um segmento circunferencial predeterminado do elemento; repetir a aplicação de uma força de compressão no elemento do eixo excêntrico endurecido (100, 501) por indução em pelo menos um dentre: uma vez e mais de uma vez, até que uma porção do eixo excêntrico endurecido (100, 501) por indução adjacente ao elemento esteja suficientemente reta.
11. Método, de acordo com a reivindicação 10, caracterizado pelo fato de que a força de compressão é uma força de impulso aplicada em uma localização central do segmento circunferencial predeterminado do elemento entre cada um dentre o conjunto de roletes (303, 703) e o rolete de suporte.
12. Método, de acordo com a reivindicação 10, caracterizado pelo fato de que a força de compressão é variável no referido segmento circunferencial predeterminado do elemento.
13. Método, de acordo com a reivindicação 10, caracterizado pelo fato de que uma força de compressão insuficiente para o reposicionamento do referido elemento em relação ao eixo de rotação (517) do eixo excêntrico (100, 501) é aplicada à porção do referido eixo (100, 501) para fora do referido segmento circunferencial predeterminado do elemento.
14. Método, de acordo com a reivindicação 10, caracterizado pelo fato de que a etapa de medição se repete, seguindo pelo menos uma aplicação seletiva da força de compressão.
15. Método para retificação de um eixo excêntrico endurecido (100, 501), caracterizado pelo fato de que compreende as etapas de: encaixar com um primeiro rolete (303, 703) de uma primeira ranhura periférica (201, 601) contínua disposta em torno do referido eixo (100, 501) em uma primeira interseção de um elemento do referido eixo (100, 501) com uma estrutura de eixo adjacente; encaixar com um segundo rolete (303, 703) de uma segunda ranhura periférica (201, 601) contínua disposta em torno do referido eixo (100, 501) em uma segunda interseção do referido elemento do referido eixo (100, 501) com a estrutura de eixo adjacente, a referida segunda interseção sendo axialmente deslocada a partir da referida primeira interseção; encaixar com um terceiro rolete (308, 707) de um corpo do eixo (101, 509), em que o corpo do eixo (101, 509) está disposto entre a primeira interseção e a segunda interseção do referido elemento; rotacionar o referido eixo (100, 501) através de uma série de posições angulares do mesmo; aplicar uma força de compressão de magnitude variável através dos referidos roletes (303, 703) a ambas as referidas ranhuras (201,601) e ao referido corpo; variar a magnitude da força de compressão, dependendo da posição angular do eixo excêntrico (100, 501); e causar um fluxo de material sólido adjacente ao elemento, desse modo realocando o elemento em relação à estrutura de eixo adjacente.
16. Método, de acordo com a reivindicação 15, caracterizado pelo fato de que a magnitude da força de compressão varia de zero a uma quantidade suficiente para causar uma deformação plástica nas ranhuras (201,601).
17. Método, de acordo com a reivindicação 15, caracterizado pelo fato de que a força de compressão é aplicada apenas sobre um segmento circunferencial do elemento, o referido segmento incluindo um plano de rotação de desvio máximo do referido eixo excêntrico.
18. Método, de acordo com a reivindicação 17, caracterizado pelo fato de que a força de compressão causa um fluxo de material sólido no referido segmento circunferencial, e nenhum fluxo de material em um segmento diametralmente oposto do referido elemento.
19. Método, de acordo com a reivindicação 18, caracterizado pelo fato de que o material sólido é aço martensítico.
20. Método, de acordo com a reivindicação 15, caracterizado pelo fato de que a força de compressão é uma força de impulso aplicada na interseção do segmento circunferencial do elemento e do plano de rotação de desvio máximo.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US11/100,701 | 2005-04-07 | ||
| US11/100,701 US7188497B2 (en) | 2005-04-07 | 2005-04-07 | Method for straightening an eccentric shaft |
| PCT/US2006/011145 WO2006110312A2 (en) | 2005-04-07 | 2006-03-27 | Method for straightening an eccentric shaft |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| BRPI0607023A2 BRPI0607023A2 (pt) | 2009-08-04 |
| BRPI0607023B1 true BRPI0607023B1 (pt) | 2020-11-03 |
Family
ID=37081849
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| BRPI0607023-0A BRPI0607023B1 (pt) | 2005-04-07 | 2006-03-27 | método para retificação de um eixo excêntrico endurecido |
Country Status (9)
| Country | Link |
|---|---|
| US (1) | US7188497B2 (pt) |
| EP (1) | EP1868750B1 (pt) |
| JP (1) | JP5271698B2 (pt) |
| KR (1) | KR20080003869A (pt) |
| CN (1) | CN101180142B (pt) |
| AT (1) | ATE554865T1 (pt) |
| BR (1) | BRPI0607023B1 (pt) |
| CA (1) | CA2603996C (pt) |
| WO (1) | WO2006110312A2 (pt) |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102010056616A1 (de) * | 2010-12-23 | 2012-06-28 | Hegenscheidt-Mfd Gmbh & Co. Kg | Verfahren zum Richtwalzen von Kurbelwellen |
| CN103447357B (zh) * | 2013-08-30 | 2015-07-29 | 神华集团有限责任公司 | 搅拌器轴的校直方法 |
| CN104438479A (zh) * | 2014-10-28 | 2015-03-25 | 南车戚墅堰机车有限公司 | 机车曲轴变形校调方法 |
| CN104646457A (zh) * | 2015-01-16 | 2015-05-27 | 滨州海得曲轴有限责任公司 | 一种曲轴轴颈直线度矫正方法 |
| US10227937B2 (en) | 2015-11-04 | 2019-03-12 | Ge Global Sourcing Llc | Methods and system for a turbocharger |
| CN108620452B (zh) * | 2017-03-22 | 2020-05-12 | 沈阳铸造研究所 | 一种钛合金异型管状铸件的热矫形方法 |
| DE102017113071A1 (de) * | 2017-06-14 | 2018-12-20 | Maschinenfabrik Alfing Kessler Gmbh | Verfahren und Vorrichtung zur Nachbearbeitung einer Kurbelwelle |
| CN107695138B (zh) * | 2017-09-20 | 2019-04-30 | 上海理工大学 | 一种曲轴扭转变形的矫正装置和方法 |
| CN110871341A (zh) * | 2018-08-31 | 2020-03-10 | 蒂森克虏伯发动机系统(大连)有限公司 | 制造带齿凸轮轴的方法 |
| JP7305567B2 (ja) * | 2020-01-22 | 2023-07-10 | 株式会社東芝 | 接合形タービンロータの曲がり修正方法 |
| CN111649705B (zh) * | 2020-06-30 | 2024-08-13 | 中国计量科学研究院 | 一种用于凸轮轴测量仪校准的偏心轴及其校准方法 |
| CN116618479B (zh) * | 2023-07-19 | 2023-09-22 | 常州三协电机股份有限公司 | 一种丝杆校直装置 |
Family Cites Families (20)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2346796A1 (de) * | 1973-09-17 | 1975-04-03 | Eitel Kg Werzeugmaschinenfabri | Automatisches richtverfahren und richtmaschine dafuer mit mehreren richtstellen |
| SU730550A1 (ru) * | 1977-07-13 | 1980-04-30 | Научно-Производственное Объединение По Технологии Машиностроения "Цниитмаш" | Способ упрочн ющей обработки коленчатых валов |
| JPS59101228A (ja) * | 1982-11-30 | 1984-06-11 | Hino Motors Ltd | クランクシヤフトの曲り矯正法と装置 |
| DE3701223A1 (de) | 1987-01-17 | 1988-07-28 | Augustin Hans Georg | Verfahren und vorrichtung zum richten eines werkstuecks |
| US5235838A (en) | 1987-07-13 | 1993-08-17 | W. Hegenscheidt Gesellschaft Mbh | Method and apparatus for truing or straightening out of true work pieces |
| EP0299111B1 (de) | 1987-07-13 | 1994-06-01 | Wilhelm Hegenscheidt Gesellschaft mbH | Verfahren und Einrichtung zum Richten von Schlag aufweisenden Werkstücken |
| EP0461293B1 (de) | 1990-06-15 | 1994-02-16 | Wilhelm Hegenscheidt Gesellschaft mbH | Verfahren zum Glatt- bzw Festwalzen von mehrhübigen Kurbelwellen und Maschine zur Durchführung des Verfahrens |
| US5495738A (en) | 1994-05-13 | 1996-03-05 | Hegenscheidt Corporation | Metal rolling machine with opposing banks of jaw units for working a centered workpiece and method of rolling annular fillets of workpieces |
| US5445003A (en) | 1994-01-03 | 1995-08-29 | Hegenscheidt Corporation | Engine crank pin rolling equipment, rolling tool and method of rolling adjacent and offset crank pins |
| US5575167A (en) * | 1994-01-03 | 1996-11-19 | Hegenscheidt Corporation | Deep rolling split-pin fillets of crankshafts |
| US5493761A (en) | 1994-10-24 | 1996-02-27 | Ingersoll Cm Systems, Inc. | Apparatus for fillet rolling of crankshafts |
| JP3593753B2 (ja) * | 1995-08-04 | 2004-11-24 | 日産自動車株式会社 | フィレットローリング加工装置およびこの装置における傷判定方法 |
| US6094956A (en) | 1997-05-16 | 2000-08-01 | Hegenschiedt-Mfd Corporation | Support tool for deep rolling crankshaft fillets |
| DE19722308C1 (de) * | 1997-05-28 | 1998-04-16 | Hegenscheidt Mfd Gmbh | Festwalzmaschine für Kurbelwellen |
| JP3634961B2 (ja) * | 1998-05-22 | 2005-03-30 | 株式会社神戸製鋼所 | クランク軸の曲がり矯正方法 |
| FR2790691B1 (fr) * | 1999-03-09 | 2001-04-27 | Process Conception Ing Sa | Perfectionnements aux machines de galetage, notamment pour le vilebrequin d'un moteur de vehicule automobile |
| DE10052753A1 (de) | 2000-10-25 | 2002-05-08 | Hegenscheidt Mfd Gmbh & Co Kg | Gerät zum Festwalzen von Kurbelwellen |
| US6393885B1 (en) | 2000-11-07 | 2002-05-28 | Hegenscheidt Mfd Corporation | Tooling for deep rolling fillets of crankshaft journals |
| US6895793B2 (en) | 2000-11-22 | 2005-05-24 | Ingersoll Cm Systems Llc | Apparatus and method for rolling workpieces |
| DE10222197A1 (de) | 2001-05-28 | 2002-12-12 | Hegenscheidt Mfd Gmbh & Co Kg | Vorrichtung zum Festwalzen von Einstichen und Radien der Lagerstellen von Kurbelwellen |
-
2005
- 2005-04-07 US US11/100,701 patent/US7188497B2/en not_active Expired - Lifetime
-
2006
- 2006-03-27 EP EP06739752A patent/EP1868750B1/en not_active Expired - Lifetime
- 2006-03-27 WO PCT/US2006/011145 patent/WO2006110312A2/en not_active Ceased
- 2006-03-27 CA CA2603996A patent/CA2603996C/en not_active Expired - Fee Related
- 2006-03-27 CN CN2006800177791A patent/CN101180142B/zh not_active Expired - Lifetime
- 2006-03-27 JP JP2008505363A patent/JP5271698B2/ja not_active Expired - Fee Related
- 2006-03-27 BR BRPI0607023-0A patent/BRPI0607023B1/pt active IP Right Grant
- 2006-03-27 AT AT06739752T patent/ATE554865T1/de active
- 2006-03-27 KR KR1020077025825A patent/KR20080003869A/ko not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| WO2006110312A3 (en) | 2007-08-30 |
| EP1868750A4 (en) | 2009-04-08 |
| CA2603996A1 (en) | 2006-10-19 |
| WO2006110312A2 (en) | 2006-10-19 |
| CN101180142B (zh) | 2010-09-29 |
| CN101180142A (zh) | 2008-05-14 |
| JP5271698B2 (ja) | 2013-08-21 |
| ATE554865T1 (de) | 2012-05-15 |
| KR20080003869A (ko) | 2008-01-08 |
| EP1868750A2 (en) | 2007-12-26 |
| CA2603996C (en) | 2012-01-10 |
| EP1868750B1 (en) | 2012-04-25 |
| US7188497B2 (en) | 2007-03-13 |
| BRPI0607023A2 (pt) | 2009-08-04 |
| JP2008535665A (ja) | 2008-09-04 |
| US20060225478A1 (en) | 2006-10-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CA1311139C (en) | Assembled shaft, especially camshaft, crankshaft or driveshaft | |
| US7036468B2 (en) | Internal combustion engine with variable compression ratio and compression ratio control method | |
| BRPI0921621B1 (pt) | engrenagem e arvore de balanceamento para um motor de pistão | |
| CA2603996C (en) | Method for straightening an eccentric shaft | |
| WO2014153283A1 (en) | Selectively strengthened crankshaft | |
| CN104696348B (zh) | 一种多缸柴油机曲轴及制作方法 | |
| JP3431144B2 (ja) | 回転及び往復運動の相互接続 | |
| US4015485A (en) | Crank shaft for a multi-cylinder short stroke internal combustion engine | |
| EP1983200A2 (en) | Crank drive | |
| CA1157381A (en) | Six cylinder two stroke engine with torsional resonance control | |
| EP3645842A1 (en) | Synchronous belt drive system | |
| JP5302823B2 (ja) | クランクシャフト | |
| US4462644A (en) | Bearing utilizing helical insert | |
| JP2613079B2 (ja) | クランクシャフトの製造方法 | |
| DE102006043617A1 (de) | Kurbelwelle, Verfahren zur Herstellung einer Kurbelwelle sowie Brennkraftmaschine mit einer Kurbelwelle | |
| JP2011074994A (ja) | 組み立て式クランク軸 | |
| Gangwani et al. | Computer Aided Modelling and Finite Element Analysis of Connecting Rod Fouling on Camshaft of DI Engine of Mahindra and Mahindra Tractor. | |
| KR100291805B1 (ko) | 내연기관 | |
| US20190277190A1 (en) | Ultralight four-stroke internal combustion engine for racing purposes | |
| Swamulu et al. | Static And Harmonic Analysis of Cam Shaft For Multi Cylinder Engine | |
| US20080047073A1 (en) | Device for holding camshaft against rotation | |
| JPH06344044A (ja) | カムシャフトの製造方法 | |
| Bilohub et al. | Connecting rods, crankshafts, cylinders and cylinder blocks of aircraft piston engines | |
| Berruga García | Four-stroke internal combustion engine crankshaft fundamentals | |
| Wu et al. | Application of CAE on small engine design |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| B06F | Objections, documents and/or translations needed after an examination request according [chapter 6.6 patent gazette] | ||
| B07A | Application suspended after technical examination (opinion) [chapter 7.1 patent gazette] | ||
| B09A | Decision: intention to grant [chapter 9.1 patent gazette] | ||
| B16A | Patent or certificate of addition of invention granted [chapter 16.1 patent gazette] |
Free format text: PRAZO DE VALIDADE: 10 (DEZ) ANOS CONTADOS A PARTIR DE 03/11/2020, OBSERVADAS AS CONDICOES LEGAIS. |