DE102012201426A1 - Verfahren zum verbinden von kunststoffen und verfahren zum lösen einer verbindung im kunststoffverbund und kunststoffverbund - Google Patents
Verfahren zum verbinden von kunststoffen und verfahren zum lösen einer verbindung im kunststoffverbund und kunststoffverbund Download PDFInfo
- Publication number
- DE102012201426A1 DE102012201426A1 DE201210201426 DE102012201426A DE102012201426A1 DE 102012201426 A1 DE102012201426 A1 DE 102012201426A1 DE 201210201426 DE201210201426 DE 201210201426 DE 102012201426 A DE102012201426 A DE 102012201426A DE 102012201426 A1 DE102012201426 A1 DE 102012201426A1
- Authority
- DE
- Germany
- Prior art keywords
- plastics
- materials
- exposed
- field
- advantageously
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
- 239000004033 plastic Substances 0.000 title claims abstract description 133
- 229920003023 plastic Polymers 0.000 title claims abstract description 133
- 238000000034 method Methods 0.000 title claims abstract description 38
- 238000005304 joining Methods 0.000 title claims abstract description 16
- 239000002131 composite material Substances 0.000 title claims description 23
- 230000008569 process Effects 0.000 title claims description 7
- 239000000463 material Substances 0.000 claims abstract description 45
- 239000004020 conductor Substances 0.000 claims abstract description 18
- 230000005672 electromagnetic field Effects 0.000 claims description 20
- 150000001875 compounds Chemical class 0.000 claims description 14
- 238000006243 chemical reaction Methods 0.000 claims description 13
- 229920000515 polycarbonate Polymers 0.000 claims description 10
- 239000004417 polycarbonate Substances 0.000 claims description 10
- 239000002245 particle Substances 0.000 claims description 5
- 229920001169 thermoplastic Polymers 0.000 claims description 4
- PCHJSUWPFVWCPO-UHFFFAOYSA-N gold Chemical compound [Au] PCHJSUWPFVWCPO-UHFFFAOYSA-N 0.000 claims description 3
- 229910052737 gold Inorganic materials 0.000 claims description 3
- 239000010931 gold Substances 0.000 claims description 3
- 230000001788 irregular Effects 0.000 claims description 3
- 239000007769 metal material Substances 0.000 claims description 3
- 229920000728 polyester Polymers 0.000 claims description 3
- 239000004416 thermosoftening plastic Substances 0.000 claims description 3
- 229910052709 silver Inorganic materials 0.000 claims description 2
- 239000004332 silver Substances 0.000 claims description 2
- 238000003466 welding Methods 0.000 description 20
- 238000010438 heat treatment Methods 0.000 description 7
- 230000015572 biosynthetic process Effects 0.000 description 6
- 238000004023 plastic welding Methods 0.000 description 6
- 230000004913 activation Effects 0.000 description 5
- 238000005859 coupling reaction Methods 0.000 description 5
- 239000002184 metal Substances 0.000 description 5
- 229910052751 metal Inorganic materials 0.000 description 5
- 229920000642 polymer Polymers 0.000 description 5
- 230000008859 change Effects 0.000 description 4
- 230000008878 coupling Effects 0.000 description 4
- 238000010168 coupling process Methods 0.000 description 4
- 239000000126 substance Substances 0.000 description 4
- 230000009471 action Effects 0.000 description 3
- 230000005684 electric field Effects 0.000 description 3
- 238000005516 engineering process Methods 0.000 description 3
- 238000004519 manufacturing process Methods 0.000 description 3
- 239000002861 polymer material Substances 0.000 description 3
- 230000008901 benefit Effects 0.000 description 2
- IISBACLAFKSPIT-UHFFFAOYSA-N bisphenol A Chemical compound C=1C=C(O)C=CC=1C(C)(C)C1=CC=C(O)C=C1 IISBACLAFKSPIT-UHFFFAOYSA-N 0.000 description 2
- 238000001816 cooling Methods 0.000 description 2
- 230000006378 damage Effects 0.000 description 2
- 239000000155 melt Substances 0.000 description 2
- 239000007787 solid Substances 0.000 description 2
- BUHVIAUBTBOHAG-FOYDDCNASA-N (2r,3r,4s,5r)-2-[6-[[2-(3,5-dimethoxyphenyl)-2-(2-methylphenyl)ethyl]amino]purin-9-yl]-5-(hydroxymethyl)oxolane-3,4-diol Chemical compound COC1=CC(OC)=CC(C(CNC=2C=3N=CN(C=3N=CN=2)[C@H]2[C@@H]([C@H](O)[C@@H](CO)O2)O)C=2C(=CC=CC=2)C)=C1 BUHVIAUBTBOHAG-FOYDDCNASA-N 0.000 description 1
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 1
- 238000010521 absorption reaction Methods 0.000 description 1
- 239000000654 additive Substances 0.000 description 1
- 230000001464 adherent effect Effects 0.000 description 1
- 230000002411 adverse Effects 0.000 description 1
- 239000006229 carbon black Substances 0.000 description 1
- 239000003054 catalyst Substances 0.000 description 1
- 239000002482 conductive additive Substances 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 238000009713 electroplating Methods 0.000 description 1
- 230000009477 glass transition Effects 0.000 description 1
- 230000000670 limiting effect Effects 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 239000002991 molded plastic Substances 0.000 description 1
- 238000010137 moulding (plastic) Methods 0.000 description 1
- 230000010355 oscillation Effects 0.000 description 1
- 238000004806 packaging method and process Methods 0.000 description 1
- 230000000704 physical effect Effects 0.000 description 1
- 230000010399 physical interaction Effects 0.000 description 1
- 239000000843 powder Substances 0.000 description 1
- 238000004064 recycling Methods 0.000 description 1
- 239000011265 semifinished product Substances 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 238000010008 shearing Methods 0.000 description 1
- 238000007711 solidification Methods 0.000 description 1
- 230000008023 solidification Effects 0.000 description 1
- 239000004071 soot Substances 0.000 description 1
- 230000003685 thermal hair damage Effects 0.000 description 1
- 239000012815 thermoplastic material Substances 0.000 description 1
- 230000001960 triggered effect Effects 0.000 description 1
- 238000010792 warming Methods 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/34—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated elements which remain in the joint, e.g. "verlorenes Schweisselement"
- B29C65/36—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated elements which remain in the joint, e.g. "verlorenes Schweisselement" heated by induction
- B29C65/3604—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated elements which remain in the joint, e.g. "verlorenes Schweisselement" heated by induction characterised by the type of elements heated by induction which remain in the joint
- B29C65/362—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated elements which remain in the joint, e.g. "verlorenes Schweisselement" heated by induction characterised by the type of elements heated by induction which remain in the joint comprising at least a single wire, e.g. in the form of a winding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B38/00—Ancillary operations in connection with laminating processes
- B32B38/0008—Electrical discharge treatment, e.g. corona, plasma treatment; wave energy or particle radiation
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/14—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/34—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated elements which remain in the joint, e.g. "verlorenes Schweisselement"
- B29C65/36—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated elements which remain in the joint, e.g. "verlorenes Schweisselement" heated by induction
- B29C65/3604—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated elements which remain in the joint, e.g. "verlorenes Schweisselement" heated by induction characterised by the type of elements heated by induction which remain in the joint
- B29C65/3608—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated elements which remain in the joint, e.g. "verlorenes Schweisselement" heated by induction characterised by the type of elements heated by induction which remain in the joint comprising single particles, e.g. fillers or discontinuous fibre-reinforcements
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/76—Making non-permanent or releasable joints
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/01—General aspects dealing with the joint area or with the area to be joined
- B29C66/05—Particular design of joint configurations
- B29C66/10—Particular design of joint configurations particular design of the joint cross-sections
- B29C66/11—Joint cross-sections comprising a single joint-segment, i.e. one of the parts to be joined comprising a single joint-segment in the joint cross-section
- B29C66/112—Single lapped joints
- B29C66/1122—Single lap to lap joints, i.e. overlap joints
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/01—General aspects dealing with the joint area or with the area to be joined
- B29C66/05—Particular design of joint configurations
- B29C66/303—Particular design of joint configurations the joint involving an anchoring effect
- B29C66/3034—Particular design of joint configurations the joint involving an anchoring effect making use of additional elements, e.g. meshes
- B29C66/30341—Particular design of joint configurations the joint involving an anchoring effect making use of additional elements, e.g. meshes non-integral with the parts to be joined, e.g. making use of extra elements
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/40—General aspects of joining substantially flat articles, e.g. plates, sheets or web-like materials; Making flat seams in tubular or hollow articles; Joining single elements to substantially flat surfaces
- B29C66/41—Joining substantially flat articles ; Making flat seams in tubular or hollow articles
- B29C66/45—Joining of substantially the whole surface of the articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/06—Layered products comprising a layer of synthetic resin as the main or only constituent of a layer, which is next to another layer of the same or of a different material
- B32B27/08—Layered products comprising a layer of synthetic resin as the main or only constituent of a layer, which is next to another layer of the same or of a different material of synthetic resin
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/28—Layered products comprising a layer of synthetic resin comprising synthetic resins not wholly covered by any one of the sub-groups B32B27/30 - B32B27/42
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/30—Layered products comprising a layer of synthetic resin comprising vinyl (co)polymers; comprising acrylic (co)polymers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B37/00—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding
- B32B37/06—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by the heating method
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B38/00—Ancillary operations in connection with laminating processes
- B32B38/10—Removing layers, or parts of layers, mechanically or chemically
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B43/00—Operations specially adapted for layered products and not otherwise provided for, e.g. repairing; Apparatus therefor
- B32B43/006—Delaminating
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08J—WORKING-UP; GENERAL PROCESSES OF COMPOUNDING; AFTER-TREATMENT NOT COVERED BY SUBCLASSES C08B, C08C, C08F, C08G or C08H
- C08J5/00—Manufacture of articles or shaped materials containing macromolecular substances
- C08J5/12—Bonding of a preformed macromolecular material to the same or other solid material such as metal, glass, leather, e.g. using adhesives
- C08J5/121—Bonding of a preformed macromolecular material to the same or other solid material such as metal, glass, leather, e.g. using adhesives by heating
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/34—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated elements which remain in the joint, e.g. "verlorenes Schweisselement"
- B29C65/36—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated elements which remain in the joint, e.g. "verlorenes Schweisselement" heated by induction
- B29C65/3604—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated elements which remain in the joint, e.g. "verlorenes Schweisselement" heated by induction characterised by the type of elements heated by induction which remain in the joint
- B29C65/362—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated elements which remain in the joint, e.g. "verlorenes Schweisselement" heated by induction characterised by the type of elements heated by induction which remain in the joint comprising at least a single wire, e.g. in the form of a winding
- B29C65/3628—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated elements which remain in the joint, e.g. "verlorenes Schweisselement" heated by induction characterised by the type of elements heated by induction which remain in the joint comprising at least a single wire, e.g. in the form of a winding said at least a single wire having a waveform, e.g. a sinusoidal form
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/34—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated elements which remain in the joint, e.g. "verlorenes Schweisselement"
- B29C65/36—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated elements which remain in the joint, e.g. "verlorenes Schweisselement" heated by induction
- B29C65/3672—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated elements which remain in the joint, e.g. "verlorenes Schweisselement" heated by induction characterised by the composition of the elements heated by induction which remain in the joint
- B29C65/3676—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated elements which remain in the joint, e.g. "verlorenes Schweisselement" heated by induction characterised by the composition of the elements heated by induction which remain in the joint being metallic
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/48—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding
- B29C65/50—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding using adhesive tape, e.g. thermoplastic tape; using threads or the like
- B29C65/5057—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding using adhesive tape, e.g. thermoplastic tape; using threads or the like positioned between the surfaces to be joined
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/70—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material
- B29C66/71—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the composition of the plastics material of the parts to be joined
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/70—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material
- B29C66/73—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset
- B29C66/731—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the intensive physical properties of the material of the parts to be joined
- B29C66/7311—Thermal properties
- B29C66/73117—Tg, i.e. glass transition temperature
- B29C66/73118—Tg, i.e. glass transition temperature of different glass transition temperature, i.e. the glass transition temperature of one of the parts to be joined being different from the glass transition temperature of the other part
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/70—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material
- B29C66/73—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset
- B29C66/731—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the intensive physical properties of the material of the parts to be joined
- B29C66/7316—Surface properties
- B29C66/73161—Roughness or rugosity
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/70—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material
- B29C66/73—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset
- B29C66/739—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the material of the parts to be joined being a thermoplastic or a thermoset
- B29C66/7392—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the material of at least one of the parts being a thermoplastic
- B29C66/73921—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the material of at least one of the parts being a thermoplastic characterised by the materials of both parts being thermoplastics
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29K—INDEXING SCHEME ASSOCIATED WITH SUBCLASSES B29B, B29C OR B29D, RELATING TO MOULDING MATERIALS OR TO MATERIALS FOR MOULDS, REINFORCEMENTS, FILLERS OR PREFORMED PARTS, e.g. INSERTS
- B29K2505/00—Use of metals, their alloys or their compounds, as filler
- B29K2505/08—Transition metals
- B29K2505/14—Noble metals, e.g. silver, gold or platinum
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29K—INDEXING SCHEME ASSOCIATED WITH SUBCLASSES B29B, B29C OR B29D, RELATING TO MOULDING MATERIALS OR TO MATERIALS FOR MOULDS, REINFORCEMENTS, FILLERS OR PREFORMED PARTS, e.g. INSERTS
- B29K2705/00—Use of metals, their alloys or their compounds, for preformed parts, e.g. for inserts
- B29K2705/08—Transition metals
- B29K2705/14—Noble metals, e.g. silver, gold or platinum
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2250/00—Layers arrangement
- B32B2250/03—3 layers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2250/00—Layers arrangement
- B32B2250/24—All layers being polymeric
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/20—Properties of the layers or laminate having particular electrical or magnetic properties, e.g. piezoelectric
- B32B2307/202—Conductive
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08J—WORKING-UP; GENERAL PROCESSES OF COMPOUNDING; AFTER-TREATMENT NOT COVERED BY SUBCLASSES C08B, C08C, C08F, C08G or C08H
- C08J2369/00—Characterised by the use of polycarbonates; Derivatives of polycarbonates
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08J—WORKING-UP; GENERAL PROCESSES OF COMPOUNDING; AFTER-TREATMENT NOT COVERED BY SUBCLASSES C08B, C08C, C08F, C08G or C08H
- C08J2439/00—Characterised by the use of homopolymers or copolymers of compounds having one or more unsaturated aliphatic radicals, each having only one carbon-to-carbon double bond, and at least one being terminated by a single or double bond to nitrogen or by a heterocyclic ring containing nitrogen; Derivatives of such polymers
- C08J2439/02—Homopolymers or copolymers of vinylamine
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T156/00—Adhesive bonding and miscellaneous chemical manufacture
- Y10T156/11—Methods of delaminating, per se; i.e., separating at bonding face
- Y10T156/1153—Temperature change for delamination [e.g., heating during delaminating, etc.]
- Y10T156/1158—Electromagnetic radiation applied to work for delamination [e.g., microwave, uv, ir, etc.]
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/31504—Composite [nonstructural laminate]
- Y10T428/31507—Of polycarbonate
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Health & Medical Sciences (AREA)
- Physics & Mathematics (AREA)
- Polymers & Plastics (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Medicinal Chemistry (AREA)
- Materials Engineering (AREA)
- Organic Chemistry (AREA)
- Manufacturing & Machinery (AREA)
- Electromagnetism (AREA)
- Toxicology (AREA)
- Plasma & Fusion (AREA)
- Thermal Sciences (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
- Coating Of Shaped Articles Made Of Macromolecular Substances (AREA)
Abstract
Die Erfindung bezieht sich auf das Gebiet der Chemie und betrifft ein Verfahren, wie es beispielsweise in der Automotivindustrie oder im Flugzeugbau eingesetzt werden kann. Die Aufgabe der vorliegenden Erfindung besteht in der Angabe eines Verfahrens, mit dem ein Verbinden der im direkten Kontakt befindlichen Bereiche der Kunststoffe erreicht wird. Gelöst wird die Aufgabe durch ein Verfahren zum Verbinden von Kunststoffen, bei dem auf mindestens eine der zu verbindenden Kunststoffe Materialien aufgebracht werden, die mindestens ein elektrisch leitfähiges Material enthalten und die Kunststoffe nur teilweise bedecken, nachfolgend die Kunststoffe mindestens in dem Bereich mit den Materialien miteinander in Kontakt gebracht werden und danach mindestens dieser Bereich mindestens einmalig einem elektromagnetischen Wechselfeld ausgesetzt wird.
Description
- Die Erfindung bezieht sich auf das Gebiet der Chemie und betrifft ein Verfahren zum Verbinden von Kunststoffen, wie es beispielsweise in vielfältigen industriellen Anwendungen, wie in der Automotivindustrie, dem Flugzeugbau aber auch bei der Erzeugung von Haushalts- und Gebrauchsgegenständen, in der Verpackungsindustrie, zur Verbesserung der Gebrauchseigenschaften der Halbzeuge oder Bauteile, eingesetzt werden kann. Die Erfindung betrifft weiterhin ein Verfahren zum Lösen einer Verbindung im Kunststoffverbund, wie es beispielsweise für die Sicherheitstechnik oder bei Recyclingprozessen benötigt wird.
- Für das Verbinden von Kunststoffoberflächen sind verschiedene Technologien bekannt. Dabei ist insbesondere das Verschweißen von Kunststoffen von großer Bedeutung.
- Prinzipiell muss beim Verschweißen von Kunststoffgrenzschichten thermische Energie in die Grenzschicht zwischen den beiden Kunststoffen eingebracht werden. Eigenschaften wie die Zugänglichkeit und die Geometrie der Grenzflächen sind Schlüsselkriterien zum Einsatz des jeweiligen Verfahrens. Bei den bekannten Technologie des Verschweißen von Kunststoffen können nur Thermoplaste zum Einsatz kommen, da es durch die direkte Erwärmung der thermoplastischen Kunststoffe (Infrarotschweißen, Schweißen über Heizelement oder -wendel) zu rheologischen Veränderungen (Schmelzebildung) mindestens eines der beiden Kunststoffe kommt und nur dadurch das Verschweißen realisiert werden kann. Nach dem Abkühlen und Erstarren der aufgeschmolzenen Bereiche bildet sich eine neue Werkstoffstruktur aus und führt zu einer in der Regel dauerhaften Haftung zwischen beiden Kunststoffen. Der Energieeintrag in die zu fügende Grenzschicht (Fügenaht) ist der Schlüsselschritt für eine feste Verbindung zwischen den Kunststoffen. In der Praxis wird meist ein erheblicher Anteil des Kunststoffes zusätzlich zur Fügenaht mit plastifiziert oder hinsichtlich der gewünschten Eigenschaften negativ beeinflusst.
- Je nach Anwendungsgebiet werden verschiedene Schweißverfahren eingesetzt, wie z.B. Laserschweißen, Heizelementscheißen, Vibrationsschweißen oder Ultraschallschweißen.
- Beim Laserschweißen (
DE 10 2008 038 014 A1 ;DE 11 2007 002 109 T5 ) wird mindestens einer der Kunststoffkomponenten ein leitfähiger Zuschlagsstoff, wie z. B. Ruß zugegeben. Die Absorption der Lichtenergie durch die Rußpartikel führt zur Erwärmung des umgebenden Kunststoffes. Diese Kunststoffkomponente schmilzt partiell auf und wird mit der zweiten Kunststoffkomponente verschweißt. - Das Vibrationsschweißen nutzt generell eine Feststoffreibung und hohen Druck, um eine Schmelzzone zwischen den Kunststoffen zu erzeugen (
EP 1 346 817 A1 ;EP 1 772 253 B1 ;DE 10 211 875 A1 ;DE 60 207 248 T2 ). Die Vibration kann sowohl linear als auch orbital ausgeführt werden. - Beim Rotationsschweißen erfolgt durch die Relativbewegung der Fügeteile zueinander der notwendige Wärmeeintrag. Mindestens eines der beiden Fügeteile muss Rotationssymmetrie aufweisen, und es muss ein hoher Pressdruck zwischen den Kunststoffen aufgewendet werden (
EP 110 914 A1 WO 002009018804 A2 - Ein weiteres Verfahren in der Gruppe der Reibschweißverfahren nutzt die molekulare Reibung durch hochfrequente mechanische Schwingung aus. Es wird als Ultraschallschweißen bezeichnet. Es werden dabei Schwingungen unter Druck auf die Kunststoffe, vorteilhaft Folien oder kleinere Fügeflächen, übertragen (
AT 333 979 E DE 69 528 314 T2 ). - Ebenfalls bekannt ist ein weiteres Verfahren zum Fügen von Kunststoffen, das Warmgasschweißen. Hierbei wird ein heißes Gas, meist Luft, verwendet, um die Plastifizierung des Kunststoffes zu erreichen (
AU 3 094 371 A AU 2 882 189 A EP 521 755 A1 CH 702 860 A1 - Weiterhin bekannt ist aus der
DE 28 51 612 A1 Kunststoffschweißen und -verflüssigen mit Hilfe des elektrischen Stromes. Dabei werden zum Kunststoffschweißen und -verflüssigen mit Hilfe des elektrischen Stromes als direkter Stromfluss im Kunststoff und in Erzeugung eines örtlich erhöhten elektrischen Feldes in den Kunststoff elektrisch leitende Werkstoffe zur Ermöglichung eines fließenden elektrischen Stromes eingebracht oder aufgetragen und es werden durch örtlich bestimmt eingebrachte Metallspäne zur örtlichen Konzentration der elektrischen Feldlinien örtlich bestimmte dielektrische Verluste und damit eine Erwärmung herbeigeführt. - Dabei wird statt des einfachen Kunststoffschweißdrahtes beim Heißluftschweißen ein Schweißdraht in die gesamte Schweißnaht gelegt, welcher durch Einbringen elektrisch leitender Werkstoffe, wie z.B. Metallspäne oder -pulver, elektrisch leitend geworden ist. Eine an den Schweißdraht angelegte elektrische Spannung erzeugt einen elektrischen Strom in dem leitend gemachten Kunststoff, der beispielsweise durch Aufgalvanisieren von Metallen auf die Kunststoffoberfläche erzeugt worden ist. Das örtliche Einbringen von Metallspänen in einen Kunststoffschweißdraht oder in die Schweißnaht bewirkt beim Dielektrischen Schweißen eine Konzentration der elektrischen Feldlinien auf die Lage der Metallspäne und somit örtlich konzentrierte Verluste und damit eine gezielte Erwärmung.
- Nachteilig bei diesem Verfahren ist, dass einerseits ein direkte Stromfluss erforderlich ist und eine äußerst präzise Regelung des Stromflusses realisiert werden muss, um eine ausreichende Erwärmung zu erhalten, da die Kunststoffoberflächen in der Schweißnaht keinen direkten Kontakt zueinander haben und eine thermische Schädigung der Kunststoffe weitgehend vermieden werden muss.
- Die Aufgabe der vorliegenden Erfindung besteht in der Angabe eines Verfahrens zum Verbinden von Kunststoffen, mit dem ein teilweiser direkter Kontakt der zu verbindenden Kunststoffe realisiert und gleichzeitig ein Verbinden dieser Bereiche der Kunststoffe erreicht wird, sowie in der Angabe eines Verfahrens zum Lösen einer Verbindung im Kunststoffverbund, welches auf einfache Art und Weise realisiert werden kann, und weiterhin in der Angabe eines Kunststoffverbundes, der eine dauerhafte stabile Verbindung der Kunststoffoberflächen realisiert.
- Die Aufgabe wird durch die in den Ansprüchen angegebene Erfindung gelöst. Vorteilhafte Ausgestaltungen sind Gegenstand der Unteransprüche.
- Bei dem erfindungsgemäßen Verfahren zum Verbinden von Kunststoffen werden auf mindestens eine der zu verbindenden Kunststoffe Materialien aufgebracht, die mindestens ein elektrisch leitfähiges Material enthalten und die Kunststoffe nur teilweise bedecken, nachfolgend werden die Kunststoffe mindestens in dem Bereich mit den Materialien miteinander in Kontakt gebracht und danach wird mindestens dieser Bereich mindestens einmalig einem elektromagnetischen Wechselfeld ausgesetzt.
- Vorteilhafterweise werden als Kunststoffe thermoplastische Kunststoffe, noch vorteilhafterweise Polycarbonate oder Polyester, eingesetzt.
- Weiterhin vorteilhafterweise werden Materialien in strukturierter Form, noch vorteilhafterweise in Form geschlossener Leiterschleifen, in regelmäßiger oder unregelmäßiger Form oder mäanderförmig, weiterhin vorteilhafterweise mit Abmessungen von 100 µm bis 10 mm, eingesetzt.
- Ebenfalls vorteilhafterweise werden als Materialien kugelförmige, ellipsiode, stäbchenförmige oder sternförmige Partikel, noch vorteilhafterweise mit mittleren Durchmessern von 5–500 nm, eingesetzt.
- Und auch vorteilhafterweise werden Materialien eingesetzt, die Bestandteile einer Folie sind.
- Vorteilhaft ist es auch, wenn Materialien eingesetzt werden, die aus einen metallischen Material, vorteilhafterweise aus Gold oder Silber bestehen.
- Ebenfalls vorteilhaft ist es, wenn Materialien aufgebracht werden, die maximal 50 % eines Kunststoffs bedecken.
- Weiterhin vorteilhaft ist es, wenn die in Kontakt befindlichen Kunststoffe einem kurzzeitigen und starken elektromagnetischen Wechselfeld ausgesetzt werden.
- Und auch vorteilhaft ist es, wenn die im Kontakt befindlichen Kunststoffe einem elektromagnetischen Wechselfeld ausgesetzt werden, welches Feldstärken in einem Puls oder in mehreren kurz hintereinander folgenden Pulsen oder in einer anderen zeitlich veränderlichen Form aufweist.
- Von Vorteil ist es auch, wenn die im Kontakt befindlichen Kunststoffe einem elektromagnetischen Wechselfeld von mindestens 30 T, noch vorteilhafterweise innerhalb von 1 µs bis 10 ms, ausgesetzt werden.
- Ebenfalls von Vorteil ist es, wenn die in Kontakt befindlichen Oberflächen einem elektromagnetischen Wechselfeld mit höherer Feldstärke innerhalb kürzerer Zeit oder mit geringerer Feldstärke innerhalb gleicher Zeit in mehreren Pulsen ausgesetzt werden.
- Weiterhin bei dem erfindungsgemäßen Verfahren zum Lösen einer Verbindung im Kunststoffverbund werden zum Verbinden von Kunststoffen auf mindestens eine der zu verbindenden Kunststoffe Materialien aufgebracht, die mindestens ein elektrisch leitfähiges Material enthalten und die Kunststoffe nur teilweise bedecken, nachfolgend werden die Kunststoffe mindestens in dem Bereich mit den Materialien miteinander in Kontakt gebracht und danach wird mindestens dieser Bereich mindestens einmalig einem elektromagnetischen Wechselfeld ausgesetzt, und zum Lösen dieser Verbindung wird dieser Bereich mindestens einmalig einem elektromagnetischen Wechselfeld ausgesetzt, wobei der Bereich einem elektromagnetische Wechselfeld entweder mit einer höheren Feldstärke als für die Verbindung oder bei gleicher Feldstärke und gleicher Zeit aber höherer Anzahl von Pulsen als für die Verbindung eingesetzt worden ist, ausgesetzt wird.
- Der erfindungsgemäße Kunststoffverbund besteht aus mindestens zwei Kunststoffen, die mindestens stoffschlüssig und im Bereich ihrer Verbindung höchstens teilweise miteinander verbunden sind, wobei im Bereich ihrer Verbindung Materialien vorhanden sind, die mindestens ein elektrisch leitfähiges Material enthalten.
- Vorteilhafterweise ist die stoffschlüssige Verbindung über eine chemische Reaktion erfolgt.
- Mit der vorliegenden Erfindung wird erstmals ein Verfahren angegeben, bei dem ein teilweiser direkter Kontakt der zu verbindenden Kunststoffe realisiert und gleichzeitig ein Verbinden dieser Bereiche der Kunststoffe erreicht wird. Ebenso wird mit der vorliegenden Erfindung erstmals ein Verfahren zum Lösen einer Verbindung im Kunststoffverbund angegeben, mit welchem das Lösen der Verbindung auf einfache und rückstandsfreie Art und Weise realisiert werden kann. Weiterhin ist durch die erfindungsgemäße Lösung erstmals ein Kunststoffverbund bekannt, bei dem eine dauerhafte stabile Verbindung der Kunststoffoberflächen realisiert ist.
- Erreicht wird dies, indem auf mindestens eine der zu verbindenden Kunststoffe Materialien aufgebracht werden, die mindestens ein elektrisch leitfähiges Material enthalten und die Kunststoffe nur teilweise bedecken. Nachfolgend werden die Kunststoffe mindestens im Bereich mit den Materialien miteinander in Kontakt gebracht und mindestens dieser Bereich ein- oder mehrmalig einem elektromagnetischen Wechselfeld ausgesetzt.
- Als Kunststoffe kommen erfindungsgemäß solche zur Anwendung, die weder elektrisch noch thermisch leitfähig sind. Vorteilhafterweise eignen sich thermoplastische Kunststoffe und Kunststoffe, die zusätzlich auch funktionelle Kopplungsgruppen enthalten für die erfindungsgemäße Lösung. Vorteilhafterweise können Polycarbonate oder Polyester eingesetzt werden.
- Als Materialien kommen solche zum Einsatz, die mindestens ein elektrisch leitfähiges Material enthalten. Dies kann vorteilhafterweise ein metallisches Material sein.
- Diese Materialien können in unstrukturierter oder strukturierter Form vorhanden sein und/oder aufgebracht werden.
- Materialien in unstrukturierter Form können beispielsweise Partikel sein, die kugelförmig, elipsoid, stäbchenförmig oder sternförmig sind und vorteilhafterweise mittlere Durchmesser von 5–500 nm aufweisen. Derartige unstrukturierte Partikel können dann in strukturierter Form auf die Kunststoffe aufgebracht werden.
- Weiterhin können aber auch Materialien in strukturierter Form auf die Kunststoffe aufgebracht werden, beispielsweise in Form von geschlossenen Leiterschleifen, in regelmäßiger oder unregelmäßiger Form oder mäanderförmig, weiterhin vorteilhafterweise mit Abmessungen von 100 µm bis 10 mm. Der mittlere Durchmesser der Materialien könnte vorteilhafterweise im Bereich der Rauheit der zu verschweißenden Kunststoffe liegen.
- Die Materialien können auch Bestandteil einer Folie sein, die auf einen Kunststoff aufgebracht wird. Damit können Verteilung und Anordnung oder Orientierung der Strukturen der Materialien auf den Kunststoffen besser gesteuert werden.
- Die Materialien bedecken die Kunststoffe in jedem Fall nur teilweise, damit die dazwischen liegenden Bereiche der Kunststoffe miteinander verbunden werden können. Die Bedeckung beträgt vorteilhafterweise maximal 50 % der jeweiligen Kunststoffe.
- Nachfolgend werden die Kunststoffe mindestens dort in Kontakt gebracht, wo sich die Materialien befinden, und danach wird mindestens dieser Bereich mindestens einmalig, aber auch mehrmalig, einem elektromagnetischen Wechselfeld ausgesetzt.
- Vorteilhafterweise wird dieser Bereich einem kurzzeitigen (1–10 µs) und starken (60–100 T) elektromagnetischen Wechselfeld ausgesetzt.
- Es ist erfindungsgemäß auch möglich, wenn die gesamten zu verbindenden Kunststoffe dem elektromagnetischen Wechselfeld ausgesetzt werden.
- Die Feldstärke des elektromagnetischen Wechselfeldes kann dabei in einem Puls oder in mehreren kurz hintereinander folgenden Pulsen oder in einer anderen zeitlich veränderlichen Form aufgebracht werden.
- Vorteilhafterweise werden die im Kontakt befindlichen Kunststoffe einem elektromagnetischen Wechselfeld ausgesetzt, bei dem die Änderung der magnetischen Feldstärke vorteilhafterweise zwischen 1T/ms und 40T/ms beträgt.
- Erfindungsgemäß ist es weiterhin vorteilhaft, wenn die in Kontakt befindlichen Kunststoffe der Änderung des elektromagnetischen Feldes mit höherer Feldstärke innerhalb längerer Zeit oder der Änderung des elektromagnetischen Feldes mit niedrigerer Feldstärke innerhalb kürzerer Zeit ausgesetzt werden. Weiterhin ist es auch vorteilhaft, die in Kontakt befindlichen Kunststoffe einer längeren Zeit einem periodisch veränderlichen elektromagnetischen Feld mit niedrigerer Änderung der Feldstärke auszusetzen.
- Die Aufgabe wird weiterhin gelöst durch ein Verfahren zum Lösen einer Verbindung von Kunststoffen. Dabei ist von ausschlaggebender Bedeutung, dass die Verbindung gemäß dem oben genannten Verfahren zum Verbinden von Kunststoffen realisiert worden ist. Eine solche Verbindung kann dann durch das erfindungsgemäße Verfahren zum Lösen einer Verbindung von Kunststoffen gelöst werden.
- Dies wird erfindungsgemäß realisiert, indem mindestens der Bereich der verbundenen Kunststoffe einem elektromagnetischen Wechselfeld ausgesetzt wird, welches entweder mit einer höheren Feldstärke als für das Herstellen der Verbindung oder bei gleicher Feldstärke einer kürzeren Zeit als für das Herstellen der Verbindung eingesetzt worden ist, aufweist.
- Dadurch wird die bestehende Verbindung aufgebrochen.
- Von besonderem Vorteil ist, dass die so gelöste Verbindung durch erneutes Aufbringen von Materialien und Anlegen eines elektromagnetischen Feldes wieder hergestellt werden kann.
- Der entstandene erfindungsgemäße Kunststoffverbund besteht aus mindestens zwei Kunststoffen, die mindestens stoffschlüssig und im Bereich ihrer Verbindung höchstens teilweise miteinander verbunden sind. Im Bereich der Verbindung weist der Verbund Materialien auf, die mindestens ein elektrisch leitfähiges Material enthalten.
- Vorteilhafterweise ist die stoffschlüssige Verbindung über eine chemische Reaktion der Kunststoffe miteinander erfolgt.
- Normalerweise lassen sich zwei oder mehrere Polymere nicht miteinander verbinden. Eine chemische Reaktion und die damit mögliche Ausbildung von kovalenten Bindungen ist erst durch das Vorhandensein von funktionellen Kopplungsgruppen und nach Erreichen der Aktivierungsenergie möglich. Üblicherweise lässt sich die Aktivierungsenergie nur durch Zuführung von Wärme erreichen. Da Polymere grundsätzlich schlechte Wärmeleiter sind, muss eine erhebliche Energie aufgebracht werden, um die erforderliche Temperatur an der zumeist verborgenen Polymer-Polymer-Grenzschicht zu erreichen. Das führt sehr häufig zu einer thermischen Zerstörung des Polymermaterials, so dass die thermisch induzierte Reaktion zwischen Polymeren auf diesem Wege nicht möglich ist.
- Mit der erfindungsgemäßen Lösung wird gezielt thermische Energie nur im Bereich der Kunststoff-Kunststoff-Grenzschicht eingebracht, ohne dass es dabei zu einer Zerstörung oder thermischen Belastung des Kunststoffs kommt.
- Dabei erfolgt erfindungsgemäß die Einkopplung der erforderlichen Aktivierungsenergie über ein elektromagnetisches Wechselfeld, durch das in das Material, das mindestens ein elektrisch leitfähiges Material enthält, Plasmonenschwingungen und/oder Wirbelströme induziert werden, keinesfalls durch direktes Anlegen eines elektrischen Stromes an das Material, das mindestens ein elektrisch leitfähiges Material enthält.
- Das Material wird vor dem Zusammenfügen der mindestens zwei Kunststoffe auf mindestens einen Kunststoff aufgebracht und befindet sich damit nach dem Zusammenfügen der Kunststoffe in der Kunststoff-Kunststoff-Grenzschicht. Die einmalig induzierte Plasmonenschwingung oder Wirbelströme führen infolge des elektrischen Widerstands zu einer lokal begrenzten kurzzeitigen Erwärmung. Wird die Aktivierungsenergie der Kunststoffe erreicht, so kommt es zu chemischen Reaktionen und der Ausbildung kovalenter Bindungen zwischen den Kunststoffen.
- Es treten keine thermischen Veränderungen des restlichen Kunststoffmaterials auf.
- Sofern keine kovalenten Kopplungen durch chemische Bindungen entstehen, erfolgt die Verbindung der Kunststoffoberflächen erfindungsgemäß durch physikalische Wechselwirkungen.
- Mit der erfindungsgemäßen Lösung kann der Energieeintrag nur in der Kunststoffgrenzschicht realisiert werden und eine energetische, insbesondere thermische Belastung des Kunststoffvolumens, wird nicht realisiert.
- Die Vorteile der erfindungsgemäßen Lösung bestehen darin:
- – geringer thermisch bedingter Verzug,
- – gezielter Energieeintrag in die Kunststoff-Kunststoff-Grenzschicht,
- – kurze Einwirkungszeit des elektromagnetischen Wechselfeldes,
- – quasi Simultanschweißen,
- – Kunststoffdicke bei inneren Grenzschichten wirkt nicht limitierend, da das elektromagnetische Wechselfeld nicht mit den Kunststoffen wechselwirkt,
- – Umgebungsatmosphäre kann frei gewählt werden,
- – unkomplizierte Herstellung und Ablauf der Reaktion,
- – sehr großer Arbeitsabstand möglich,
- – Verfahren in einer großen Breite variierbar und auf die jeweiligen Kunststoffe einstellbar durch Einstellungen des Magnetfeldes, wie Stärke, Pulslänge, Puls-Repetionsrate und Auslegung des Materials, wie Material, Größe, Form,
- – keine weiteren chemischen Zusatzstoffe oder Katalysatoren erforderlich,
- – keine Einschränkung in der Geometrie des Verbindungsbereiches und der Grenzschicht, wie in Größe, Form,
- – stabile, permanente Verbundhaftung – beruht nicht nur auf physikalischen Effekten, sondern eben auch durch Bildung kovalenter Bindungen in der Grenzschicht,
- – chemische Reaktionen über Kunststoff-Kunststoff-Grenzschicht ohne Rückwirkung auf die Polymermaterialien,
- – Herstellung neuer Polymerverbunde mit neuen Eigenschaften.
- Gegenüber den bekannten Schweißverfahren für Kunststoffe zielt die erfindungsgemäße Lösung einerseits auf eine feste, permanente Verbundbildung ab. Das Verfahren kann sehr flexibel auf verschiedenste Kunststoffsysteme angewendet werden. Thermisches Schrumpfen der Polymerwerkstoffe tritt beim Abkühlen nicht ein. Da das erfindungsgemäße Verfahren quasi-simultan arbeitet, weist es sehr kurze Fügezeiten auf und besitzt auch eine freie Auswahl bei den Fügenahtgeometrien. Gleichzeitig kann aber durch Variation der Einwirkung des elektromagnetischen Feldes erfindungsgemäß ein Verbinden und ein Lösen dieser Verbindung realisiert und gleichzeitig dieser Vorgang mehrmals hintereinander wiederholt werden.
- Die vorliegende Erfindung wird an einem Ausführungsbeispiel näher erläutert.
- Dabei zeigen
-
1 die schematische Darstellung der erfindungsgemäßen Verbundbildung im Querschnitt. - Schema 1 Reaktionsbeispiel zur chemischen Verbundbildung zwischen Polycarbonat und Polyvinylamin
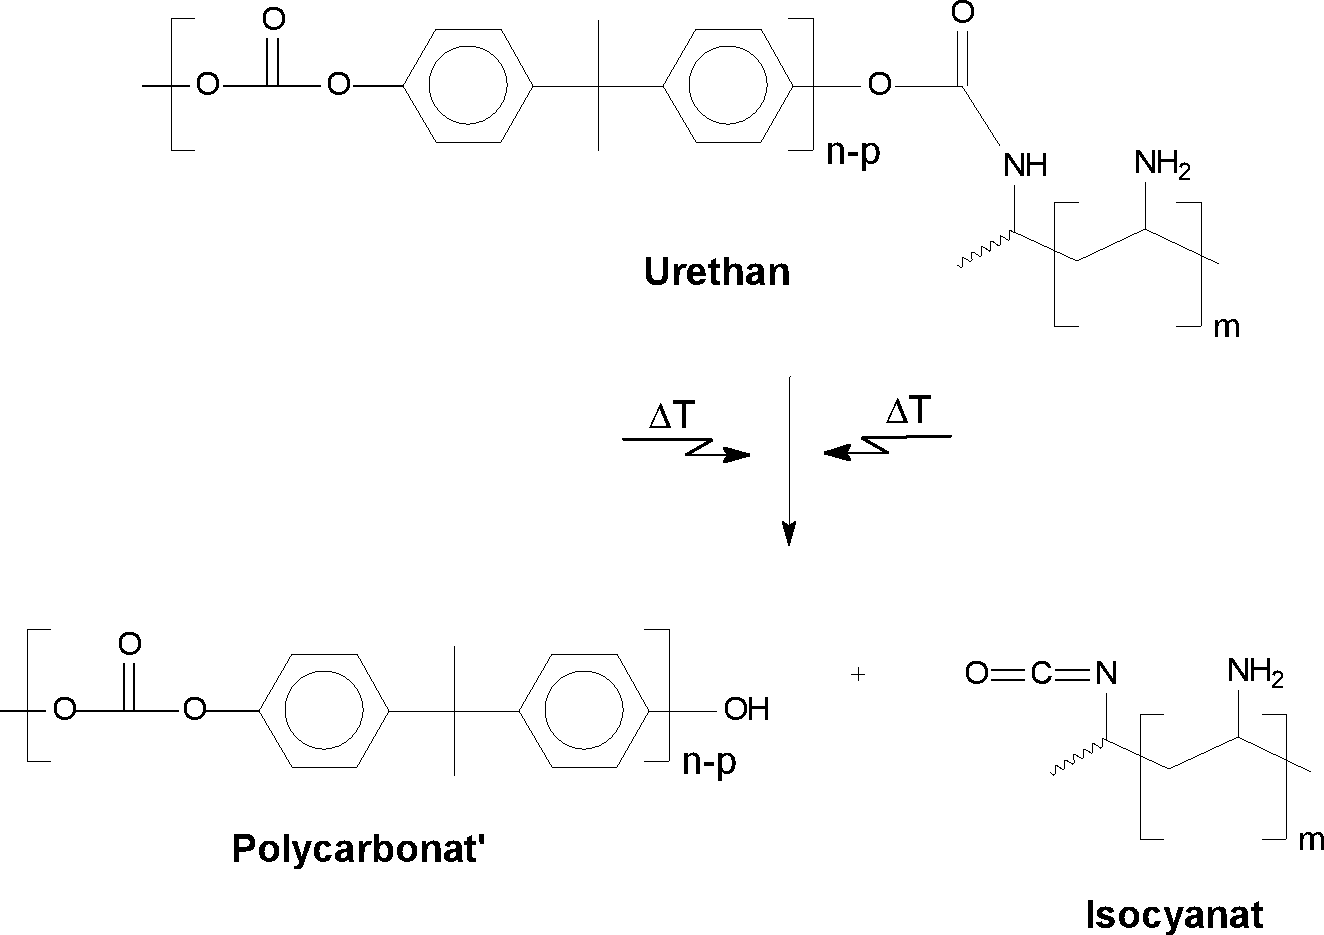
- Schema 2 Reaktionsbeispiel zum Lösen des chemisch-gekoppelten Verbundes zwischen Polycarbonat und Polyvinylamin
- Beispiel 1
- Ein Probekunststoffformkörper aus Bisphenol-A-basiertem Polycarbonat (PC) mit den Abmessungen 1 cm × 1 cm soll mit einem Kunststoffformkörper aus mit Aminogruppen funktionalisiertem Polyvinylamin (PVAm) mit den Abmessungen 1 cm × 1cm verbunden werden. Die Glasübergangstemperatur des Polycarbonates (PC) beträgt ca. 145 °C und für das Polyvinylamin (PVAm) ca. 130 °C.
- Auf den Kunststoffkörper aus PC wird ein Ring aus Gold mit den Abmessungen: Außendurchmesser 5 mm und Ringdicke 1 mm, Ringstärke 150 nm aufgebracht. Dadurch ist ein Bedeckungsgrad des Kunststoffs ca. 10 % realisiert.
- Danach werden die zu verbindenden Kunststoffkörper aus PC und PVAm in dem Bereich, auf dem sich der Ring befindet, miteinander in Kontakt gebracht und die beiden Körper einem elektromagnetischen Puls von 60 T für 7 ms ausgesetzt.
- Die nach Eintrag der Aktivierungsenergie ausgelöste Kopplungsreaktion erfolgt wie nachfolgend dargestellt:Schema 1
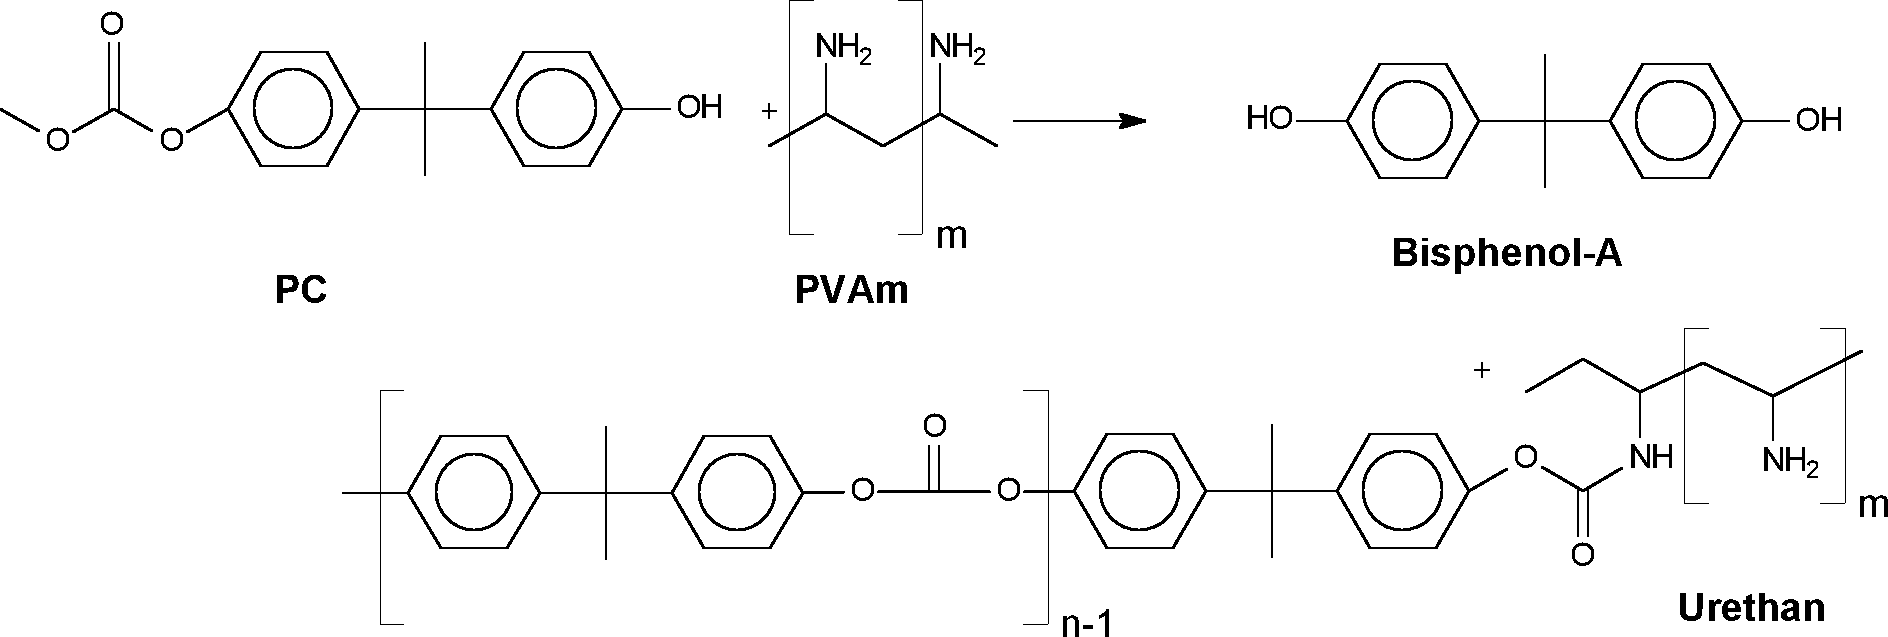
- Der entstandene Verbund von PC und PVAm weist in der Grenzschicht den unveränderten Ring auf und in den Bereichen des direkten Kontaktes ist durch die chemische Reaktion eine kovalente Bindung der beiden Kunststoffe realisiert worden. Der Verbund ist haftfest und dauerhaft.
- Das Lösen dieses chemisch-gekoppelten Kunststoffverbundes erfolgt unter erneuter Einwirkung des elektromagnetischen Wechselfeldes zweimal mit jeweils 10 T/ms. Dabei kommt es zum Bruch von chemischen Bindungen innerhalb der Grenzschicht des Kunststoffverbundes. Das Trennen beider Kunststoffformteile erfolgt unmittelbar während oder kurz nach dem Energieeintrag im erwärmten Zustand.Schema 2
- Bezugszeichenliste
-
- 1
- Kunststoff 1
- 2
- Kunststoff 2
- 1'
- mit Kunststoff 2 zusammengesetzt
- 2'
- mit Kunststoff 1 zusammengesetzt
- 3
- Material auf der Oberfläche
- 3'
- Material in der Grenzschicht
- 4
- elektromagnetisches Wechselfeld
- I
- Kunststoffe vor der Verbindung
- II
- zusammengesetzte aber noch nicht verbundene Kunststoffe
- III
- Einwirkung eines elektromagnetischen Wechselfeldes
- ZITATE ENTHALTEN IN DER BESCHREIBUNG
- Diese Liste der vom Anmelder aufgeführten Dokumente wurde automatisiert erzeugt und ist ausschließlich zur besseren Information des Lesers aufgenommen. Die Liste ist nicht Bestandteil der deutschen Patent- bzw. Gebrauchsmusteranmeldung. Das DPMA übernimmt keinerlei Haftung für etwaige Fehler oder Auslassungen.
- Zitierte Patentliteratur
-
- DE 102008038014 A1 [0005]
- DE 112007002109 T5 [0005]
- EP 1346817 A1 [0006]
- EP 1772253 B1 [0006]
- DE 10211875 A1 [0006]
- DE 60207248 T2 [0006]
- EP 110914 A1 [0007]
- WO 002009018804 A2 [0007]
- AT 333979 [0008]
- DE 69528314 T2 [0008]
- AU 3094371 A [0009]
- AU 2882189 A [0009]
- EP 521755 A1 [0009]
- CH 702860 A1 [0009]
- DE 2851612 A1 [0010]
Claims (14)
- Verfahren zum Verbinden von Kunststoffen, bei dem auf mindestens eine der zu verbindenden Kunststoffe Materialien aufgebracht werden, die mindestens ein elektrisch leitfähiges Material enthalten und die Kunststoffe nur teilweise bedecken, nachfolgend die Kunststoffe mindestens in dem Bereich mit den Materialien miteinander in Kontakt gebracht werden und danach mindestens dieser Bereich mindestens einmalig einem elektromagnetischen Wechselfeld ausgesetzt wird.
- Verfahren nach Anspruch 1, bei dem als Kunststoffe thermoplastische Kunststoffe, vorteilhafterweise Polycarbonate oder Polyester, eingesetzt werden.
- Verfahren nach Anspruch 1, bei dem Materialien in strukturierter Form, vorteilhafterweise in Form geschlossener Leiterschleifen, in regelmäßiger oder unregelmäßiger Form oder mäanderförmig, weiterhin vorteilhafterweise mit Abmessungen von 100 µm bis 10 mm, eingesetzt werden.
- Verfahren nach Anspruch 1, bei dem als Materialien kugelförmige, elipsoide, stäbchenförmige oder sternförmige Partikel, vorteilhafterweise mit mittleren Durchmessern von 5–500 nm, eingesetzt werden.
- Verfahren nach Anspruch 1, bei dem Materialien eingesetzt werden, die Bestandteile einer Folie sind.
- Verfahren nach Anspruch 1, bei dem Materialien eingesetzt werden, die aus einen metallischen Material, vorteilhafterweise aus Gold oder Silber bestehen.
- Verfahren nach Anspruch 1, bei dem Materialien aufgebracht werden, die maximal 50 % eines Kunststoffs bedecken.
- Verfahren nach Anspruch 1, bei dem die in Kontakt befindlichen Kunststoffe einem kurzzeitigen und starken elektromagnetischen Wechselfeld ausgesetzt werden.
- Verfahren nach Anspruch 1, bei dem die im Kontakt befindlichen Kunststoffe einem elektromagnetischen Wechselfeld ausgesetzt werden, welches Feldstärken in einem Puls oder in mehreren kurz hintereinander folgenden Pulsen oder in einer anderen zeitlich veränderlichen Form aufweist.
- Verfahren nach Anspruch 1, bei dem die im Kontakt befindlichen Kunststoffe einem elektromagnetischen Wechselfeld von mindestens 30 T, vorteilhafterweise innerhalb von 1 µs bis 10 ms, ausgesetzt werden.
- Verfahren nach Anspruch 1, bei dem die in Kontakt befindlichen Oberflächen einem elektromagnetischen Wechselfeld mit höherer Feldstärke innerhalb kürzerer Zeit oder mit geringerer Feldstärke innerhalb gleicher Zeit in mehreren Pulsen ausgesetzt werden.
- Verfahren zum Lösen einer Verbindung im Kunststoffverbund, bei denen zum Verbinden von Kunststoffen auf mindestens eine der zu verbindenden Kunststoffe Materialien aufgebracht werden, die mindestens ein elektrisch leitfähiges Material enthalten und die Kunststoffe nur teilweise bedecken, nachfolgend die Kunststoffe mindestens in dem Bereich mit den Materialien miteinander in Kontakt gebracht werden und danach mindestens dieser Bereich mindestens einmalig einem elektromagnetischen Wechselfeld ausgesetzt wird, und zum Lösen dieser Verbindung dieser Bereich mindestens einmalig einem elektromagnetischen Wechselfeld ausgesetzt wird, wobei der Bereich einem elektromagnetische Wechselfeld entweder mit einer höheren Feldstärke als für die Verbindung oder bei gleicher Feldstärke und gleicher Zeit aber höherer Anzahl von Pulsen als für die Verbindung eingesetzt worden ist, ausgesetzt wird.
- Kunststoffverbund, bestehend aus mindestens zwei Kunststoffen, die mindestens stoffschlüssig und im Bereich ihrer Verbindung höchstens teilweise miteinander verbunden sind, wobei im Bereich ihrer Verbindung Materialien vorhanden sind, die mindestens ein elektrisch leitfähiges Material enthalten.
- Kunststoffverbund nach Anspruch 13, bei dem die stoffschlüssige Verbindung über eine chemische Reaktion erfolgt ist.
Priority Applications (6)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE201210201426 DE102012201426A1 (de) | 2012-02-01 | 2012-02-01 | Verfahren zum verbinden von kunststoffen und verfahren zum lösen einer verbindung im kunststoffverbund und kunststoffverbund |
| CN201380018592.3A CN104220239B (zh) | 2012-02-01 | 2013-01-29 | 连接塑料的方法和拆开塑料复合物中连接的方法和塑料复合物 |
| PCT/EP2013/051631 WO2013113676A2 (de) | 2012-02-01 | 2013-01-29 | Verfahren zum verbinden von kunststoffen und verfahren zum lösen einer verbindung im kunststoffverbund und kunststoffverbund |
| US14/375,960 US9446574B2 (en) | 2012-02-01 | 2013-01-29 | Method for bonding plastics and method for releasing a bond in the plastic composite and a plastic composite |
| JP2014555169A JP6211005B2 (ja) | 2012-02-01 | 2013-01-29 | プラスチックを結合させるための方法、及びプラスチック複合体における結合を解離させるための方法、及びプラスチック複合体 |
| JP2016253892A JP6429852B2 (ja) | 2012-02-01 | 2016-12-27 | プラスチックを結合させるための方法、及びプラスチック複合体における結合を解離させるための方法、及びプラスチック複合体 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE201210201426 DE102012201426A1 (de) | 2012-02-01 | 2012-02-01 | Verfahren zum verbinden von kunststoffen und verfahren zum lösen einer verbindung im kunststoffverbund und kunststoffverbund |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| DE102012201426A1 true DE102012201426A1 (de) | 2013-08-01 |
Family
ID=47683700
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| DE201210201426 Ceased DE102012201426A1 (de) | 2012-02-01 | 2012-02-01 | Verfahren zum verbinden von kunststoffen und verfahren zum lösen einer verbindung im kunststoffverbund und kunststoffverbund |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US9446574B2 (de) |
| JP (2) | JP6211005B2 (de) |
| CN (1) | CN104220239B (de) |
| DE (1) | DE102012201426A1 (de) |
| WO (1) | WO2013113676A2 (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102013205712A1 (de) * | 2013-03-28 | 2014-10-02 | Hilti Aktiengesellschaft | Haftvorrichtung |
| WO2015028625A1 (en) * | 2013-08-30 | 2015-03-05 | Henkel Ag & Co. Kgaa | Method for welding of plastics using welding promoters |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104812818B (zh) * | 2012-09-28 | 2017-08-08 | 陶氏环球技术有限责任公司 | 组合物、连接件、改善用于输送流体的两个或更多个装置之间的粘接的方法和用于输送流体的系统 |
| US10160172B2 (en) * | 2014-08-06 | 2018-12-25 | GM Global Technology Operations LLC | Mechanical interlocking realized through induction heating for polymeric composite repair |
| US10695993B2 (en) | 2016-01-15 | 2020-06-30 | GM Global Technology Operations LLC | In-situ polymerization of polyamides for composite part repair |
| US10589477B2 (en) | 2016-05-02 | 2020-03-17 | GM Global Technology Operations LLC | Cosmetic repair of a thermoplastic carbon fiber composite |
| US10611104B2 (en) | 2017-06-15 | 2020-04-07 | GM Global Technology Operations LLC | Heating elements for repair of molding defects for carbon fiber thermoplastic composites |
Citations (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE802282C (de) * | 1948-10-02 | 1951-02-08 | Siemens & Halske Akt Ges | Verfahren zum Verschweissen von Kunststoffteilen miteinander |
| US2739829A (en) * | 1950-08-05 | 1956-03-27 | American Viscose Corp | Plastic pipe joint |
| FR1493562A (fr) * | 1966-06-08 | 1967-09-01 | Tecalemit | Procédé d'assemblage de pièces en matière plastique thermosensible et raccord pour l'application de ce procédé |
| AU3094371A (en) | 1970-07-17 | 1973-01-11 | International Paper Company | Hot gas welding |
| DE2851612A1 (de) | 1978-11-29 | 1980-06-12 | Wilfried Boldt | Kunststoffschweissen und -verfluessigen mit hilfe des elektrischen stromes |
| EP0110914A1 (de) | 1982-05-27 | 1984-06-20 | Baxter Travenol Laboratories, Inc. | Verfahren und vorrichtung zum rotationsschweissen von weichen, flexiblen thermoplasten |
| AU2882189A (en) | 1988-02-05 | 1989-08-10 | Signode Corporation | Hot gas welding of thermoplastic material and transverse weld produced thereby |
| EP0521755A1 (de) | 1991-06-25 | 1993-01-07 | L'air Liquide, Societe Anonyme Pour L'etude Et L'exploitation Des Procedes Georges Claude | Verfahren zum Schweissen von thermoplastischen Materialien durch Anblasen mit warmem Gas |
| DE69128124T2 (de) * | 1990-03-30 | 1998-05-14 | Kubota Kk | Elektroschweissverbindung |
| WO1998037353A1 (en) * | 1997-02-18 | 1998-08-27 | Uponor Aldyl Company | Method and fitting for joining plastics components |
| DE69528314T2 (de) | 1994-05-23 | 2003-01-23 | Motorola, Inc. | Ultraschallschweissen von metallisiertem Kunststoff |
| DE10137713A1 (de) * | 2001-08-06 | 2003-03-06 | Eads Deutschland Gmbh | Verfahren zur Herstellung einer verklebbaren Oberfläche eines Bauteils, Verfahren zur Herstellung einer Klebeverbindung und Verfahren zum Lösen einer Klebeverbindung, sowie Klebeverbindung |
| EP1346817A1 (de) | 2002-03-18 | 2003-09-24 | Filterwerk Mann + Hummel Gmbh | Verfahren zum Vibrationsschweissn und Werkzeug zu dessen Durchführung |
| DE60207248T2 (de) | 2001-06-07 | 2006-08-03 | Bowmead Holdings Inc., Ottawa | Verfahren und vorrichtung zum vibrationsschweissen von thermoplastischen kunststoffteilen |
| WO2009018804A2 (de) | 2007-08-04 | 2009-02-12 | Mtu Aero Engines Gmbh | Dämpfungseinrichtung, schweissanlage zum rotationsschweissen und rotationsschweissverfahren |
| DE112007002109T5 (de) | 2006-09-13 | 2009-07-23 | Branson Ultrasonics Corp., Danbury | Wellenleiter für Kunststoffschweißen unter Verwendung einer inkohärenten Infrarot-Lichtquelle |
| DE102008038014A1 (de) | 2008-08-16 | 2010-02-18 | Lpkf Laser & Electronics Ag | Verfahren für das Laserdurchstrahl-Kunststoffschweißen |
| EP1772253B1 (de) | 2005-10-05 | 2011-08-10 | BRANSON ULTRASCHALL Niederlassung der EMERSON TECHNOLOGIES GmbH & CO. | Vorrichtung und Verfahren zum Vibrationsschweissen |
| CH702860A1 (de) | 2010-03-26 | 2011-09-30 | Schwanden Kunststoff | Verfahren zum Heissgasschweissen von Kunststoffteilen. |
Family Cites Families (21)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3900360A (en) * | 1972-10-20 | 1975-08-19 | Heller William C Jun | Self-heating composite bonding means and method |
| DE2319873C2 (de) | 1973-04-19 | 1982-06-16 | Boehringer Mannheim Gmbh, 6800 Mannheim | 16-O-Alkylderivate von Gitoxigenin-digitoxosiden, Verfahren zu ihrer Herstellung und diese enthaltende Arzneimittel |
| JPS5055681A (de) * | 1973-09-18 | 1975-05-15 | ||
| US4120712A (en) * | 1975-03-17 | 1978-10-17 | The Boeing Company | Method of securing two non-metal surfaces together using a hot melt type fastener heatable by induction heating |
| JPS52150447A (en) * | 1976-06-09 | 1977-12-14 | Toyoda Chuo Kenkyusho Kk | Method of adhering polyolefin synthetic resin |
| US4825625A (en) * | 1986-12-17 | 1989-05-02 | International Paper Company | Sealing method and apparatus for high capacity aseptic form, fill, and seal machines |
| US4749833A (en) * | 1987-08-07 | 1988-06-07 | Tocco, Inc. | Induction heating for adhesive bonding |
| US5123989A (en) * | 1989-06-14 | 1992-06-23 | Toda Kogyo Corporation | Resin-bonding method |
| JPH0531808A (ja) * | 1991-07-31 | 1993-02-09 | Nissha Printing Co Ltd | プラスチツク接合製品の製造方法 |
| JPH06305028A (ja) * | 1993-04-20 | 1994-11-01 | Koyo Seiko Co Ltd | 筒状体の製造方法および容器 |
| JPH07296610A (ja) * | 1994-04-28 | 1995-11-10 | Ichikoh Ind Ltd | 車両用灯具のレンズ接合方法 |
| FR2749534A1 (fr) * | 1996-06-08 | 1997-12-12 | Chanet Jacques Jean Antoine | Procede de soudage de matieres plastiques et produits de soudage pour sa mise en oeuvre |
| DE19636670A1 (de) * | 1996-09-10 | 1998-03-12 | Gea Waerme Und Umwelttechnik G | Verfahren zur schweißtechnischen Verbindung eines Wärmetauscherrohrs mit einer Kunststoffolie |
| SE9802333D0 (sv) | 1998-06-29 | 1998-06-29 | Astra Pharma Prod | Novel combination |
| JP4528397B2 (ja) * | 1999-12-17 | 2010-08-18 | ポリマテック株式会社 | 接着方法および電子部品 |
| JP2001354915A (ja) * | 2000-06-15 | 2001-12-25 | Yamaha Motor Co Ltd | 被着体の接着構造及び被着体の剥離方法 |
| KR100628841B1 (ko) * | 2001-11-13 | 2006-09-29 | 데구사 아게 | 분해가능한 경화성 결합조립체 |
| DE10318321A1 (de) | 2003-04-19 | 2004-10-28 | Degussa Ag | Verfahren zum Ultraschallschweißen von Kunstoffkomponenten |
| US9657400B2 (en) * | 2008-06-10 | 2017-05-23 | General Electric Company | Electrolyzer assembly method and system |
| DE102009047671A1 (de) | 2009-12-08 | 2011-06-09 | Airbus Operations Gmbh | Verfahren zum Anbinden eines Faserverbundbauteils an ein Strukturbauteil eines Luft- und Raumfahrzeuges und eine entsprechende Anordnung |
| DE102009055091A1 (de) * | 2009-12-21 | 2011-06-22 | tesa SE, 20253 | Induktiv erwärmbares Klebeband mit differentiellem Löseverhalten |
-
2012
- 2012-02-01 DE DE201210201426 patent/DE102012201426A1/de not_active Ceased
-
2013
- 2013-01-29 JP JP2014555169A patent/JP6211005B2/ja not_active Expired - Fee Related
- 2013-01-29 US US14/375,960 patent/US9446574B2/en not_active Expired - Fee Related
- 2013-01-29 WO PCT/EP2013/051631 patent/WO2013113676A2/de not_active Ceased
- 2013-01-29 CN CN201380018592.3A patent/CN104220239B/zh not_active Expired - Fee Related
-
2016
- 2016-12-27 JP JP2016253892A patent/JP6429852B2/ja not_active Expired - Fee Related
Patent Citations (20)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE802282C (de) * | 1948-10-02 | 1951-02-08 | Siemens & Halske Akt Ges | Verfahren zum Verschweissen von Kunststoffteilen miteinander |
| US2739829A (en) * | 1950-08-05 | 1956-03-27 | American Viscose Corp | Plastic pipe joint |
| FR1493562A (fr) * | 1966-06-08 | 1967-09-01 | Tecalemit | Procédé d'assemblage de pièces en matière plastique thermosensible et raccord pour l'application de ce procédé |
| AU3094371A (en) | 1970-07-17 | 1973-01-11 | International Paper Company | Hot gas welding |
| DE2851612A1 (de) | 1978-11-29 | 1980-06-12 | Wilfried Boldt | Kunststoffschweissen und -verfluessigen mit hilfe des elektrischen stromes |
| EP0110914A1 (de) | 1982-05-27 | 1984-06-20 | Baxter Travenol Laboratories, Inc. | Verfahren und vorrichtung zum rotationsschweissen von weichen, flexiblen thermoplasten |
| AU2882189A (en) | 1988-02-05 | 1989-08-10 | Signode Corporation | Hot gas welding of thermoplastic material and transverse weld produced thereby |
| DE69128124T2 (de) * | 1990-03-30 | 1998-05-14 | Kubota Kk | Elektroschweissverbindung |
| EP0521755A1 (de) | 1991-06-25 | 1993-01-07 | L'air Liquide, Societe Anonyme Pour L'etude Et L'exploitation Des Procedes Georges Claude | Verfahren zum Schweissen von thermoplastischen Materialien durch Anblasen mit warmem Gas |
| DE69528314T2 (de) | 1994-05-23 | 2003-01-23 | Motorola, Inc. | Ultraschallschweissen von metallisiertem Kunststoff |
| WO1998037353A1 (en) * | 1997-02-18 | 1998-08-27 | Uponor Aldyl Company | Method and fitting for joining plastics components |
| DE60207248T2 (de) | 2001-06-07 | 2006-08-03 | Bowmead Holdings Inc., Ottawa | Verfahren und vorrichtung zum vibrationsschweissen von thermoplastischen kunststoffteilen |
| DE10137713A1 (de) * | 2001-08-06 | 2003-03-06 | Eads Deutschland Gmbh | Verfahren zur Herstellung einer verklebbaren Oberfläche eines Bauteils, Verfahren zur Herstellung einer Klebeverbindung und Verfahren zum Lösen einer Klebeverbindung, sowie Klebeverbindung |
| EP1346817A1 (de) | 2002-03-18 | 2003-09-24 | Filterwerk Mann + Hummel Gmbh | Verfahren zum Vibrationsschweissn und Werkzeug zu dessen Durchführung |
| DE10211875A1 (de) | 2002-03-18 | 2003-10-02 | Mann & Hummel Filter | Verfahren zum Vibrationsschweissen und Werkzeug zu dessen Durchführung |
| EP1772253B1 (de) | 2005-10-05 | 2011-08-10 | BRANSON ULTRASCHALL Niederlassung der EMERSON TECHNOLOGIES GmbH & CO. | Vorrichtung und Verfahren zum Vibrationsschweissen |
| DE112007002109T5 (de) | 2006-09-13 | 2009-07-23 | Branson Ultrasonics Corp., Danbury | Wellenleiter für Kunststoffschweißen unter Verwendung einer inkohärenten Infrarot-Lichtquelle |
| WO2009018804A2 (de) | 2007-08-04 | 2009-02-12 | Mtu Aero Engines Gmbh | Dämpfungseinrichtung, schweissanlage zum rotationsschweissen und rotationsschweissverfahren |
| DE102008038014A1 (de) | 2008-08-16 | 2010-02-18 | Lpkf Laser & Electronics Ag | Verfahren für das Laserdurchstrahl-Kunststoffschweißen |
| CH702860A1 (de) | 2010-03-26 | 2011-09-30 | Schwanden Kunststoff | Verfahren zum Heissgasschweissen von Kunststoffteilen. |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102013205712A1 (de) * | 2013-03-28 | 2014-10-02 | Hilti Aktiengesellschaft | Haftvorrichtung |
| WO2015028625A1 (en) * | 2013-08-30 | 2015-03-05 | Henkel Ag & Co. Kgaa | Method for welding of plastics using welding promoters |
| CN105682894A (zh) * | 2013-08-30 | 2016-06-15 | 汉高股份有限及两合公司 | 使用熔接促进剂来熔接塑料的方法 |
| JP2016534905A (ja) * | 2013-08-30 | 2016-11-10 | ヘンケル・アクチェンゲゼルシャフト・ウント・コムパニー・コマンディットゲゼルシャフト・アウフ・アクチェンHenkel AG & Co. KGaA | 溶接促進剤を用いる溶接方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN104220239B (zh) | 2017-10-03 |
| JP6211005B2 (ja) | 2017-10-11 |
| JP2015506297A (ja) | 2015-03-02 |
| JP6429852B2 (ja) | 2018-11-28 |
| US9446574B2 (en) | 2016-09-20 |
| CN104220239A (zh) | 2014-12-17 |
| WO2013113676A2 (de) | 2013-08-08 |
| WO2013113676A3 (de) | 2013-11-21 |
| US20150111042A1 (en) | 2015-04-23 |
| JP2017065265A (ja) | 2017-04-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2013113676A2 (de) | Verfahren zum verbinden von kunststoffen und verfahren zum lösen einer verbindung im kunststoffverbund und kunststoffverbund | |
| DE69019114T2 (de) | Verfahren und Verbindungsteil mit einem elektrischen Widerstand zum Verschweissen von Elementen aus thermoplastischem Material. | |
| DE69225480T2 (de) | Verfahren zum induktionsheizen von verbundwerkstoffen | |
| DE60222566T2 (de) | Verschweissungstechniken für ein polymer oder polymerverbundbestandteile | |
| DE69528314T2 (de) | Ultraschallschweissen von metallisiertem Kunststoff | |
| EP1943084B1 (de) | Durch schweissen im elektromagnetischen wechselfeld erhältliche kunststoffverbundformkörper | |
| EP3890944B1 (de) | Mittels 3d-druck funktionalisierte folienflächen zur ausrüstung von werkstückoberflächen | |
| DE102004003485B4 (de) | Schichtaufbauendes Verfahren zur Herstellung eines dreidimensionalen Gegenstandes sowie dafür geeignete Materialsysteme | |
| WO2008089873A2 (de) | Verfahren zur herstellung eines aus kunststoff und metall bestehenden hybrid-bauteiles sowie metall-kunststoff-verbundkörper | |
| DE102013226150A1 (de) | Verfahren zum Herstellen eines Elektronikmoduls mit formschlüssig angeschlossenem Gehäuseteilelement | |
| DE102019106446A1 (de) | Verfahren zur Herstellung einer thermoplastischen Fügeverbindung, Verfahren zur Reparatur eines ersten Bauteils und Fügeverbindung | |
| EP3330549A1 (de) | Fügeverfahren und vorrichtung zur ausführung des fügeverfahrens | |
| DE102016212622A1 (de) | Verfahren zum Fügen von Bauteilen | |
| DE102011108157A1 (de) | Formwerkzeug und Verfahren zur Herstellung von Faserverbundkunststoff-Bauteilen | |
| DE102016010923A1 (de) | Kombinationsdruck zur additiven Fertigung eines Bauteils aus einer Metall-Kunststoff-Kombination | |
| DE69927699T2 (de) | In situ-flüssigkristallpolymerbeschichtung für vulkanisierte verbundwerkstoffstruktur | |
| EP3433078A1 (de) | Vorrichtung und verfahren zur herstellung oder zum trennen einer verbindung mindestens eines metallischen oder keramischen bauteils und eines aus oder mit einem thermoplastischen polymer gebildeten bauteils | |
| DE10137713B4 (de) | Verfahren zur Herstellung einer Klebeverbindung | |
| EP0290016A2 (de) | Verfahren zum thermischen Verbinden von Formteilen und Halbzeugen | |
| EP4072833B1 (de) | Verfahren zur herstellung eines verbundkörpers und verbundkörper | |
| DE102013103417A1 (de) | Verfahren sowie Vorrichtung zur Herstellung einer Fügeverbindung zwischen einem Metallteil und einem Kunststoffteil | |
| DE102004048625A1 (de) | Verfahren zum Verbinden von Kunststoff mit Metall | |
| DE102016213624A1 (de) | Medizinisches Packmittel, insbesondere Pharmaverpackung sowie Verfahren zum Verbinden von Kunststoffteilen von medizinischen Packmitteln | |
| DE1479212A1 (de) | Verfahren zum Verbinden von thermoplastischem Material | |
| DE102006044486B4 (de) | Verfahren zur Herstellung einer Randabdichtung einer Sandwichplatte mit einer Füllmasse mit einem thermisch aushärtbaren duroplastischen Kunststoffmaterial |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| R012 | Request for examination validly filed | ||
| R016 | Response to examination communication | ||
| R016 | Response to examination communication | ||
| R016 | Response to examination communication | ||
| R002 | Refusal decision in examination/registration proceedings | ||
| R016 | Response to examination communication | ||
| R003 | Refusal decision now final |