-
Hintergrund der Erfindung
-
Gebiet der Erfindung
-
Die vorliegende Erfindung betrifft eine Garnspleißeinrichtung, eine Spulstelle, eine Textilmaschine und ein Garnspleißverfahren.
-
Beschreibung des Stands der Technik
-
Herkömmlicherweise ist eine Garnspleißeinrichtung bekannt, welche in der JP H06- 78 157 B2 die eine Garnspleißeinrichtung zum Verspleißen eines ersten Garnendes und eines zweiten Garnendes betrifft, offenbart ist. Eine solche Garnspleißeinrichtung umfasst eine erste Aufdreheinheit, welche dazu dient, durch Einführen des ersten Garnendes in dieselbe und Richten eines Luftstroms auf das erste Garnende das erste Garnende aufzudrehen, eine zweite Aufdreheinheit, wel che dazu dient, durch Einführen des zweiten Garnendes in dieselbe und Richten eines Luftstroms auf das zweite Garnende das zweite Garnende aufzudrehen, und eine Garnspleißeinheit, welche dazu dient, das aufgedrehte erste Garnende und das aufgedrehte zweite Garnende miteinander zu verspleißen.
-
Der zur vorliegenden Erfindung nächst kommende Stand der Technik findet sich in den Druckschriften
US 4 494 366 A ,
EP 2 666 741 A2 ,
DE 33 37 847 A1 ,
US 5 289 673 A ,
US 4 344 277 A und
US 4 414 798 A . Diese Druckschriften zeigen jedoch keine Garnspleißeinrichtung mit einer Aufdrehungsreguliereinheit, wobei die Wirkung des Luftstroms auf das erste Garn sich von der Wirkung des Luftstroms auf das zweite Garn unterscheidet, sodass die Aufdrehungszustände der beiden Garne einander gleichen.
-
Kurzbeschreibung der Erfindung
-
In der oben beschriebenen herkömmlichen Garnspleißeinrichtung ist in jeder der Rohrleitungen, durch welche Druckluft zur ersten Aufdreheinheit beziehungsweise zur zweiten Aufdreheinheit geleitet wird, ein Ventil vorgesehen. Normalerweise werden in diesem Fall die Ventile gleichzeitig gesteuert und wird die Druckluft auf das erste Garnende in der ersten Aufdreheinheit und auf das zweite Garnende in der zweiten Aufdreheinheit geblasen. Deshalb kann zum Beispiel in einem Fall, in welchem Zusammendrehungszustände des ersten Garnendes und des zweiten Garnendes voneinander verschieden sind, weil Aufdrehungszustände des ersten Garnendes und des zweiten Garnendes voneinander verschieden sind, ein erfolgreiches Garnspleißen des ersten Garnendes und des zweiten Garnendes schwierig sein.
-
Die vorliegende Erfindung wurde in Anbetracht der oben beschriebenen Umstände gemacht, und ihre Aufgabe ist es, eine zum erfolgreichen Durchführen des Garnspleißens des ersten Garnendes und des zweiten Garnendes fähige Garnspleißeinrichtung, eine Spulstelle, eine Textilmaschine und ein Garnspleißverfahren bereitzustellen.
-
Um die oben beschriebenen Probleme zu lösen, ist eine Garnspleißeinrichtung gemäß der vorliegenden Erfindung eine Garnspleißeinrichtung, welche dafür eingerichtet ist, ein erstes Garnende und ein zweites Garnende miteinander zu verspleißen, und umfasst sie eine erste Aufdreheinheit, welche dazu dient, durch Einführen des ersten Garnendes in dieselbe und Richten eines Luftstroms auf das erste Garnende das erste Garnende aufzudrehen, eine zweite Aufdreheinheit, welche dazu dient, durch Einführen des zweiten Garnendes in dieselbe und Richten eines Luftstroms auf das zweite Garnende das zweite Garnende aufzudrehen, eine Garnspleißeinheit, welche dazu dient, das erste Garnende und das zweite Garnende, welche in der ersten Aufdreheinheit beziehungsweise der zweiten Aufdreheinheit aufgedreht wurden, miteinander zu verspleißen, und eine Aufdrehungsreguliereinheit, welche dazu dient, Aufdrehungszustände des ersten Garnendes und des zweiten Garnendes, welche in der ersten Aufdreheinheit beziehungsweise der zweiten Aufdreheinheit aufgedreht werden, zu regulieren. Die Aufdrehungsreguliereinheit ist dafür ausgelegt, dafür zu sorgen, dass eine Wirkung des Luftstroms auf das erste Garnende in der ersten Aufdreheinheit und eine Wirkung des Luftstroms auf das zweite Garnende in der zweiten Aufdreheinheit sich so voneinander unterscheiden, dass die Aufdrehungszustände des ersten Garnendes und des zweiten Garnendes einander gleichen.
-
In der Garnspleißeinrichtung wird bewirkt, dass die Wirkungen der Luftströme auf das erste Garnende und auf das zweite Garnende voneinander verschieden sind, und dadurch können die Aufdrehungszustände des ersten Garnendes und des zweiten Garnendes aneinander angeglichen werden. Deshalb kann zum Beispiel in einem Fall, in welchem Zusammendrehungszustände des ersten Garnendes und des zweiten Garnendes voneinander verschieden sind, eine Regulierung vorgenommen werden, um die Aufdrehungszustände des ersten Garnendes und des zweiten Garnendes durch Aufdrehen jedes des ersten Garnendes und des zweiten Garnendes unter Aufdrehbedingungen, welche dem ersten Garnende beziehungsweise dem zweiten Garnende angemessen sind, gleich zu machen. Demgemäß kann das Garnspleißen des aufgedrehten ersten Garnendes und des aufgedrehten zweiten Garnendes erfolgreich durchgeführt werden.
-
Die Aufdrehungsreguliereinheit enthält eine Druckluftzuführeinheit, welche dazu dient, die erste Aufdreheinheit und die zweite Aufdreheinheit mit Druckluft zu versorgen. Die Aufdrehungsreguliereinheit ist bevorzugt dafür ausgelegt, dafür zu sorgen, dass eine erste Druckluftzufuhrmenge, welche eine Zufuhrmenge der der ersten Aufdreheinheit von der Druckluftzuführeinheit zugeführten Druckluft ist, und eine zweite Druckluftzufuhrmenge, welche eine Zufuhrmenge der der zweiten Aufdreheinheit von der Druckluftzuführeinheit zugeführten Druckluft ist, sich so voneinander unterscheiden, dass die Aufdrehungszustände des ersten Garnendes und des zweiten Garnendes aneinander angeglichen werden. Demgemäß wird dafür gesorgt, dass die erste Druckluftzufuhrmenge und die zweite Druckluftzufuhrmenge voneinander verschieden sind, wodurch eine Regulierung zum Gleichmachen der Aufdrehungszustände des ersten Garnendes und des zweiten Garnendes ermöglicht wird.
-
Dabei enthält die Aufdrehungsreguliereinheit außerdem einen ersten Ventilteil, welcher dazu dient, den Druckluftstrom zur ersten Aufdreheinheit freizugeben/zu sperren, einen zweiten Ventilteil, welcher dazu dient, den Druckluftstrom zur zweiten Aufdreheinheit freizugeben/zu sperren, und eine Steuerung, welche dazu dient, den ersten Ventilteil und den zweiten Ventilteil zu steuern. Die Aufdrehungsreguliereinheit ist bevorzugt dafür ausgelegt, durch Ändern einer Zeiteinstellung zum Freigeben/Sperren des Druckluftstroms durch den ersten Ventilteil oder einer Zeiteinstellung zum Freigeben/Sperren des Druckluftstroms durch den zweiten Ventilteil oder beider Zeiteinstellungen mittels der Steuerung dafür zu sorgen, dass die erste Druckluftzufuhrmenge und die zweite Druckluftzufuhrmenge voneinander verschieden sind. In diesem Fall können die erste Druckluftzufuhrmenge und die zweite Druckluftzufuhrmenge mittels der Zeiteinstellungen zum Freigeben/Sperren durch den ersten Ventilteil und den zweiten Ventilteil so geändert werden, dass sie voneinander verschieden sind.
-
Die Aufdrehungsreguliereinheit enthält bevorzugt außerdem eine in einem ersten Durchflussweg angeordnete erste Reduziereinheit, durch welche die Druckluft zur ersten Aufdreheinheit geleitet wird, und eine in einem zweiten Durchflussweg angeordnete zweite Reduziereinheit, durch welche die Druckluft zur zweiten Aufdreheinheit geleitet wird. Die Aufdrehungsreguliereinheit ist bevorzugt dafür ausgelegt, durch Regulieren einer durch die erste Reduziereinheit verringerten Menge oder einer durch die zweite Reduziereinheit verringerten Menge oder beider Mengen dafür zu sorgen, dass die erste Druckluftzufuhrmenge und die zweite Druckluftzufuhrmenge voneinander verschieden sind. In diesem Fall können die erste Druckluftzufuhrmenge und die zweite Druckluftzufuhrmenge mittels der verringerten Mengen der ersten Reduziereinheit und der zweiten Reduziereinheit so geändert werden, dass sie voneinander verschieden sind.
-
Die Aufdrehungsreguliereinheit enthält bevorzugt außerdem eine Steuerung, welche dazu dient, die durch die erste Reduziereinheit verringerte Menge oder die durch die zweite Reduziereinheit verringerte Menge oder beide verringerten Mengen zu steuern. In diesem Fall kann eine Änderung der Einstellung vereinfacht werden.
-
Die Garnspleißeinrichtung enthält bevorzugt außerdem einen Haupt-Durchflussweg, durch welchen die von der Druckluftzuführeinheit zugeführte Druckluft geleitet wird, einen ersten Durchflussweg, welcher über einen Verzweigungsteil mit einem nachgeordneten Teil des Haupt-Durchflusswegs verbunden ist und durch welchen die Druckluft zur ersten Aufdreheinheit geleitet wird, und einen zweiten Durchflussweg, welcher über den Verzweigungsteil mit dem nachgeordneten Teil des Haupt-Durchflusswegs verbunden ist und durch welchen die Druckluft zur zweiten Aufdreheinheit geleitet wird. Die Aufdrehungsreguliereinheit enthält bevorzugt eine Durchflussverhältnis-Änderungseinheit, welche am Verzweigungsteil angebracht ist und dafür ausgelegt ist, durch Ändern eines Verhältnisses zwischen einem Durchfluss der in den ersten Durchflussweg geleiteten Druckluft und einem Durchfluss der in den zweiten Durchflussweg geleiteten Druckluft dafür zu sorgen, dass die erste Druckluftzufuhrmenge und die zweite Druckluftzufuhrmenge voneinander verschieden sind. In diesem Fall können die erste Druckluftzufuhrmenge und die zweite Druckluftzufuhrmenge durch Ändern des Verhältnisses zwischen den jeweils in den ersten Durchflussweg und in den zweiten Durchflussweg geleiteten Durchflüssen so geändert werden, dass sie voneinander verschieden sind.
-
Die Aufdrehungsreguliereinheit ist bevorzugt dafür ausgelegt, dafür zu sorgen, dass eine Länge des in die erste Aufdreheinheit eingeführten ersten Garnendes und eine Länge des in die zweite Aufdreheinheit eingeführten zweiten Garnendes sich so voneinander unterscheiden, dass die Aufdrehungszustände des ersten Garnendes und des zweiten Garnendes einander gleichen. Demgemäß werden die Längen des ersten Garnendes und des zweiten Garnendes, welche in die erste Aufdreheinheit beziehungsweise in die zweite Aufdreheinheit eingeführt werden, so geändert, dass sie voneinander verschieden sind, wodurch eine Regulierung zum Gleichmachen der Aufdrehungszustände des ersten Garnendes und des zweiten Garnendes ermöglicht wird.
-
Dabei ist die Aufdrehungsreguliereinheit eine Garnführungseinheit, welche dazu dient, das erste Garnende und das zweite Garnende von der ersten Aufdreheinheit beziehungsweise von der zweiten Aufdreheinheit zur Garnspleißeinheit zu führen, und enthält sie bevorzugt ein Paar von Hebelteilen, welche dazu dienen, das erste Garnende und das zweite Garnende zu führen, und einen Hebelstellungs-Reguliermechanismus, welcher fähig ist, eine Beziehung der Stellungen des Paars von Hebelteilen untereinander zu regulieren. In diesem Fall können durch Regulieren der Beziehung der Stellungen des Paars von Hebelteilen untereinander Längen des ersten Garnendes und des zweiten Garnendes, welche in die erste Aufdreheinheit beziehungsweise in die zweite Aufdreheinheit eingeführt werden, geändert werden. Ferner ist es in diesem Fall nicht erforderlich, ein spezielles Element getrennt bereitzustellen, da eine bei einem normalen Garnspleißvorgang verwendete Garnführungseinheit verwendet werden kann.
-
In einigen Fällen führt die erste Aufdreheinheit das erste Garnende von der einen Seite in einer vordefinierten Richtung in dieselbe ein und führt die zweite Aufdreheinheit das zweite Garnende von der anderen Seite in der vordefinierten Richtung entlang einer Richtung, welche die vordefinierte Richtung kreuzt, in dieselbe ein.
-
Eine Spulstelle gemäß der vorliegenden Erfindung enthält die oben beschriebene Garnspleißeinrichtung, eine Garnzuliefereinheit, welche dazu dient, ein Garn zuzuliefern, und eine Spuleinheit, welche dazu dient, das Garn aufzuwickeln. Die vordefinierte Richtung ist eine Richtung eines Wegs, auf welchem das Garn läuft, und der Weg ist zwischen der Garnzuliefereinheit und der Spuleinheit gebildet. Somit kann in den Spulstellen das Garnspleißen des ersten Garnendes und des zweiten Garnendes erfolgreich durchgeführt werden. Außerdem kann eine Änderung der Einstellung der in der Spulstelle bereitgestellten Garnspleißeinrichtung leicht gesteuert werden.
-
Eine Textilmaschine gemäß der vorliegenden Erfindung enthält eine Vielzahl von Spulstellen. Somit kann das Garnspleißen des ersten Garnendes und des zweiten Garnendes in der Textilmaschine erfolgreich durchgeführt werden. Außerdem können Änderungen der Einstellungen einer Vielzahl von Garnspleißeinrichtungen, welche jeweils in der Vielzahl von Spulstellen bereitgestellt sind, gleichzeitig gesteuert werden.
-
Ein Garnspleißverfahren gemäß der vorliegenden Erfindung ist ein Garnspleißverfahren zum Verspleißen eines ersten Garnendes und eines zweiten Garnendes. Das Garnspleißverfahren umfasst einen Aufdrehprozess zum Aufdrehen des ersten Garnendes durch Einführen des ersten Garnendes und Richten eines Luftstroms auf das erste Garnende und zum Aufdrehen des zweiten Garnendes durch Einführen des zweiten Garnendes und Richten eines Luftstroms auf das zweite Garnende sowie einen Garnspleißprozess zum Verspleißen des ersten Garnendes und des zweiten Garnendes, welche im Aufdrehprozess aufgedreht wurden. Im Aufdrehprozess wird bewirkt, dass eine Wirkung des Luftstroms auf das erste Garnende und eine Wirkung des Luftstroms auf das zweite Garnende sich so voneinander unterscheiden, dass Aufdrehungszustände des ersten Garnendes und des zweiten Garnendes aneinander angeglichen werden. Somit kann gemäß diesem Garnspleißverfahren das Garnspleißen des ersten Garnendes und des zweiten Garnendes erfolgreich durchgeführt werden.
-
Die vorliegende Erfindung ermöglicht ein erfolgreiches Durchführen des Garnspleißens des ersten Garnendes und des zweiten Garnendes.
-
Figurenliste
-
- 1 ist eine Vorderansicht einer Spulstelle gemäß einer ersten Ausführungsform;
- 2 ist eine Vorderansicht einer Garnspleißeinrichtung aus 1;
- 3 ist eine Konfigurationszeichnung, welche Haupteinheiten der Garnspleißeinrichtung aus 1 veranschaulicht;
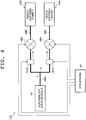
- 4 ist eine Konfigurationszeichnung, welche Haupteinheiten einer Garnspleißeinrichtung gemäß einer zweiten Ausführungsform veranschaulicht;
- 5 ist eine Konfigurationszeichnung, welche Haupteinheiten einer Garnspleißeinrichtung gemäß einer dritten Ausführungsform veranschaulicht; und
- 6 ist eine schematische Schnittansicht, welche eine Durchflussverhältnis-Änderungseinheit der Garnspleißeinrichtung aus 5 veranschaulicht.
-
Ausführliche Beschreibung von bevorzugten Ausführungsformen
-
Nun wird eine bevorzugte Ausführungsformen der vorliegenden Erfindung anhand der beigefügten Zeichnungen ausführlich beschrieben. Gleiche oder einander entsprechende Teile in den Zeichnungen sind mit gleichen Bezugszeichen versehen, und auf redundante Beschreibungen wird verzichtet.
-
[Konfiguration einer Spulstelle]
-
Zunächst wird eine erste Ausführungsform der vorliegenden Erfindung beschrieben. Wie in 1 gezeigt, dient eine Spulstelle 1 dazu, ein Garn Y von einer Garnzulieferspule B um eine Auflaufspule P zu spulen. Die Garnzulieferspule B wird auf einer vorangehenden Stufe durch eine Spinnmaschine gebildet und wird von der Spinnmaschine zum Beispiel in einem Zustand, in welchem sie auf einem Tray abgestellt ist, transportiert. Durch Aneinanderreihen einer Vielzahl von Spulstellen 1 wird eine automatische Spulmaschine, die als eine Textilmaschine dient, gebildet.
-
Die Spulstelle 1 enthält eine Spulenträgereinheit (Garnzuliefereinheit) 2, eine Garnabspulunterstützungseinrichtung 3, einen Vorreiniger 4, einen Spanner 5 vom Tor-Typ, einen Spannungssensor 6, eine untere Garnfangeinrichtung 7, eine Garnspleißeinrichtung 10, einen Garnschneider 9, einen Garnreiniger 11, eine obere Garnfangeinrichtung 12 und eine Spuleinheit 13, welche in dieser Reihenfolge von der Zulaufseite (in diesem Fall von einer Unterseite) her entlang eines Garnwegs, welcher ein Laufweg des Garns Y ist, angeordnet sind. Jede der Komponenten ist an einem Maschinenständer 8 befestigt.
-
Die Spulenzuliefereinheit 2 dient dazu, die Garnzulieferspule B aufrecht zu halten und das Garn Y zuzuliefern. Die Garnabspulunterstützungseinrichtung 3 dient dazu, einen Ballon des von der Garnzulieferspule B abgespulten Garns Y mittels eines über der Garnzulieferspule B angeordneten röhrenförmigen Elements zu regulieren. Der Spanner 5 vom Tor-Typ dient dazu, durch Halten des Garns Y auf eine zickzackförmige Weise mittels eines aus einem feststehenden Tor mit Kammzinken und einem beweglichen Tor mit Kammzinken gebildeten Paars von Toren das laufende Garn Y mit einer vordefinierten Spannung zu beaufschlagen. Der Spannungssensor 6 dient dazu, die durch den Spanner 5 vom Tor-Typ auf das Garn Y gegebene Spannung zu messen.
-
Der Vorreiniger 4 dient dazu, einen Durchlauf eines Garnfehlers, welcher größer als ein festgelegter Wert ist, mittels eines im Garnweg dazwischen angeordneten Paars von Regelelementen vorzuregeln. Der Garnreiniger 11 dient dazu, während des Aufspulens des Garns Y einen Garnfehler wie eine Verdickung zu erkennen. Der Garnschneider 9 dient dazu, das Garn Y durchzuschneiden, wenn der Garnfehler durch den Garnreiniger 11 festgestellt wird. Die Garnspleißeinrichtung 10 dient dazu, ein Garnende (das eine Garnende) auf einer Seite der Auflaufspule P und ein Garnende (das andere Garnende) auf einer Seite der Garnzulieferspule B beim Durchschneiden des Garns Y durch den Garnschneider 9 oder bei einem Garnabriss des Garns Y zu verspleißen.
-
Die untere Garnfangeinrichtung 7 ist auf eine schwenkbare Weise am Maschinenständer 8 befestigt, wobei eine Achsenlinie α einen Mittelpunkt bildet, und an einem schwenkenden Ende derselben ist eine Ansaugöffnung 7a angebracht. Die Ansaugöffnung 7a wird zwischen einem Bereich über der Garnspleißeinrichtung 10 und einem Bereich unter dem Vorreiniger 4 geschwenkt. Beim Durchschneiden des Garns Y durch den Garnschneider 9 oder bei einem Garnabriss des Garns Y dient die untere Garnfangeinrichtung 7 dazu, die Ansaugöffnung 7a in den Bereich unter dem Vorreiniger 4 zu schwenken, um mit der Ansaugöffnung 7a ein Garnende von einer Unterseite anzusaugen, und dann die Ansaugöffnung 7a in den Bereich über der Garnspleißeinrichtung 10 zu schwenken, um der Garnspleißeinrichtung 10 das Garnende von der Unterseite zuzuliefern.
-
Die obere Garnfangeinrichtung 12 ist auf eine schwenkbare Weise am Maschinenständer 8 befestigt, wobei eine Achsenlinie β einen Mittelpunkt bildet, und an einem schwenkenden Ende derselben ist eine Ansaugöffnung 12a angebracht. Die Ansaugöffnung 12a wird zwischen einem Bereich unter der Garnspleißeinrichtung 10 und der Spuleinheit 13 geschwenkt. Beim Durchschneiden des Garns Y durch den Garnschneider 9 oder bei einem Garnabriss des Garns Y dient die obere Garnfangeinrichtung 12 dazu, die Ansaugöffnung 12a zu einer Seite der Spuleinheit 13 zu schwenken, um ein Garnende von einer Oberseite anzusaugen, und dann die Ansaugöffnung 12a zu dem Bereich unter der Garnspleißeinrichtung 10 zu schwenken, um der Garnspleißeinrichtung 10 das Garnende von der Oberseite zuzuliefern.
-
Die Spuleinheit 13 dient dazu, das von der Garnzulieferspule B abgespulte Garn Y um die Auflaufspule P zu spulen, um eine voll bewickelte Auflaufspule P zu bilden. Die Spuleinheit 13 enthält eine Spultrommel 14 mit einer darauf gebildeten Trommelrille 14a und einen Spulenträger 15, welcher dazu dient, die Auflaufspule P auf eine drehbare Weise zu halten. Der Spulenträger 15 sorgt dafür, dass eine Oberfläche der Auflaufspule P unter einem angemessenen Anpressdruck mit einer Oberfläche der Spultrommel 14 in Kontakt kommt. Durch Drehen der Auflaufspule P zusammen mit der Spultrommel 14, welche mit einem Motor drehend angetrieben wird, wickelt die Spuleinheit 13 das Garn Y um die Auflaufspule P, während das Garn Y in einer vordefinierten Breite changiert wird.
-
Der Maschinenständer 8 ist mit einer Steuerung 16, einer Eingabeeinheit 17 und einer Anzeigeeinheit 18 versehen. Die Steuerung 16 dient dazu, jede Komponente der Spulstelle 1 zu steuern. Die Eingabeeinheit 17 dient zum Beispiel als ein Tastenfeld oder dergleichen und wird benutzt, wenn ein Bediener verschiedene Werte in der Steuerung 16 einstellt oder dergleichen. Die Anzeigeeinheit 18 dient dazu, einen Betriebszustand oder dergleichen der Spulstelle 1 anzuzeigen. Die Steuerung 16 sendet/empfängt verschiedene Arten von Informationen bezüglich eines Spulvorgangs an eine/von einer in der automatischen Spulmaschine bereitgestellten höheren Steuerung. Die höhere Steuerung dient dazu, eine vollautomatische Spulmaschine durch Steuern der jeweils in den Spulstellen 1 bereitgestellten Steuerungen 16 zu steuern.
-
[Konfiguration einer Garnspleißeinrichtung]
-
Nun wird eine Konfiguration der oben beschriebenen Garnspleißeinrichtung 10 beschrieben. In der folgenden Beschreibung werden eine Seite der Auflaufspule P und eine Seite der Garnzulieferspule B aus Bequemlichkeit als eine Oberseite beziehungsweise eine Unterseite bezeichnet. Entsprechend werden eine Seite des Garnwegs bezüglich der Garnspleißeinrichtung 10 und eine der Garnweg-Seite entgegengesetzte Seite als eine Vorderseite beziehungsweise eine Rückseite bezeichnet.
-
Wie in 2 gezeigt, enthält die Garnspleißeinrichtung 10 eine erste Aufdreheinheit 40A, eine zweite Aufdreheinheit 40B, eine an einer Vorderseite der ersten Aufdreheinheit 40A und der zweiten Aufdreheinheit 40B angeordnete Garnspleißeinheit 50, ein Paar von Garnzughebeln 81, die schwenkbar angeordnet sind, so dass sie die erste Aufdreheinheit 40A und die zweite Aufdreheinheit 40B umschließen, und ein Paar von Zusammendrehstopphebeln 82, die schwenkbar angeordnet sind, so dass sie die Garnspleißeinheit 50 umschließen. Die Garnspleißeinrichtung 10 ist über einen Gestellkörper, welcher dazu dient, jede Komponente der Garnspleißeinrichtung 10 zu tragen, am Maschinenständer 8 befestigt.
-
Über der zweiten Aufdreheinheit 40B und unter der ersten Aufdreheinheit 40A sind eine erste Führungsplatte (erste Regeleinheit) 21 beziehungsweise eine zweite Führungsplatte (zweite Regeleinheit) 22 so angeordnet, dass sie einander gegenüberliegen, wobei die Garnspleißeinheit 50 dazwischenliegt. Ein Führungsschlitz 21a und ein Führungsschlitz 21b sind über die erste Führungsplatte 21 gebildet, und ein Führungsschlitz 22a und ein Führungsschlitz 22b sind über die zweite Führungsplatte 22 gebildet. Der Führungsschlitz 21a der ersten Führungsplatte 21 liegt dem Führungsschlitz 22a der zweiten Führungsplatte 22 in einer Auf-Ab-Richtung gegenüber, und der Führungsschlitz 21b der ersten Führungsplatte 21 liegt dem Führungsschlitz 22b der zweiten Führungsplatte 22 in der Auf-Ab-Richtung gegenüber.
-
Ein durch einen der Garnzughebel 81 gezogenes Garnende YA von der Oberseite (das heißt, ein erstes Garnende, welches ein durch die obere Garnfangeinrichtung 12 geführtes Garnende YA von der Oberseite ist) wird in den Führungsschlitz 21a und den Führungsschlitz 22a, welche einander in der Auf-Ab-Richtung gegenüberliegen, eingeführt. Andererseits wird ein durch den anderen der Garnzughebel 81 gezogenes Garnende YB von der Unterseite (das heißt, ein zweites Garnende, welches ein durch die untere Garnfangeinrichtung 7 geführtes Garnende YB von der Unterseite ist) in den Führungsschlitz 21b und den Führungsschlitz 22b, welche einander in der Auf-Ab-Richtung gegenüberliegen, eingeführt.
-
Eine erste Greifeinheit 60A ist über der ersten Führungsplatte 21 angeordnet, und eine erste Schneideinheit 70A ist über der zweiten Führungsplatte 22 angeordnet. Die erste Greifeinheit 60A dient dazu, das Garnende YA von der Oberseite, welches in den Führungsschlitz 21a eingeführt wurde, an einer ersten Greifposition 69A zu greifen. Die erste Schneideinheit 70A dient dazu, das Garnende YA von der Oberseite, welches in den Führungsschlitz 22a eingeführt wurde, in einem Zustand, in welchem das Garnende YA von der Oberseite durch die erste Greifeinheit 60A gehalten wird, an einer ersten Schneidposition 79A abzuschneiden.
-
Eine zweite Greifeinheit 60B ist unter der zweiten Führungsplatte 22 angeordnet, und eine zweite Schneideinheit 70B ist unter der ersten Führungsplatte 21 angeordnet. Die zweite Greifeinheit 60B dient dazu, das Garnende YB von der Unterseite, welches in den Führungsschlitz 22b eingeführt wurde, an einer zweiten Greifposition 69B zu greifen. Die zweite Schneideinheit 70B dient dazu, das Garnende YB von der Unterseite, welches in den Führungsschlitz 21b eingeführt wurde, in einem Zustand, in welchem das Garnende YB von der Unterseite durch die zweite Greifeinheit 60B gehalten wird, an einer zweiten Schneidposition 79B abzuschneiden.
-
Wie oben beschrieben, ist die erste Führungsplatte 21 zwischen der ersten Greifeinheit 60A und der ersten Schneideinheit 70A angeordnet und dient sie dazu, eine Bewegung des Garnendes YA von der Oberseite in einer ersten Richtung (in diesem Fall einer Links-Rechts-Richtung), welche senkrecht zu einer Richtung ist, in welcher die erste Greifeinheit 60A und die erste Schneideinheit 70A einander gegenüberliegen (das heißt, einer Richtung entlang des Garnwegs), zu regulieren. Die zweite Führungsplatte 22 ist zwischen der zweiten Greifeinheit 60B und der zweiten Schneideinheit 70B angeordnet und dient dazu, eine Bewegung des Garnendes YB von der Unterseite in einer zweiten Richtung (in diesem Fall der Links-Rechts-Richtung), welche senkrecht zu einer Richtung ist, in welcher die zweite Greifeinheit 60B und die zweite Schneideinheit 70B einander gegenüberliegen (das heißt, der Richtung entlang des Garnwegs), zu regulieren.
-
Die erste Aufdreheinheit 40A dient durch Einführen des Garnendes YA von der Oberseite, welches durch die erste Schneideinheit 70A abgeschnitten wurde, in dieselbe und Richten eines Aufdrehluftstroms auf das Garnende YA in dem Zustand, in welchem das Garnende YA von der Oberseite durch die erste Greifeinheit 60A gehalten wird, dazu, das Garnende YA aufzudrehen. Die zweite Aufdreheinheit 40B dient durch Einführen des Garnendes YB von der Unterseite, welches durch die zweite Schneideinheit 70B abgeschnitten wurde, in dieselbe und Richten eines Aufdrehluftstroms auf das Garnende YB in dem Zustand, in welchem das Garnende YB von der Unterseite durch die zweite Greifeinheit 60B gehalten wird, dazu, das Garnende YB aufzudrehen. Anders ausgedrückt, die erste Aufdreheinheit 40A führt das Garnende YA von einer Oberseite in einer vertikalen Richtung (das heißt, von der einen Seite in einer vordefinierten Richtung) entlang einer horizontalen Richtung (einer Richtung, welche die vordefinierte Richtung kreuzt), welche eine Richtung eines zwischen der Spulenträgereinheit 2 und der Spuleinheit 13 gebildeten Garnlaufwegs ist, in dieselbe ein. Die zweite Aufdreheinheit 40B führt das Garnende YB von einer Unterseite in der vertikalen Richtung (von der anderen Seite in der vordefinierten Richtung) entlang der horizontalen Richtung in dieselbe ein. In diesem Fall sind Richtungen von Schwerkrafteinwirkungen bezüglich des Garnendes YA in der ersten Aufdreheinheit 40A und des Garnendes YB in der zweiten Aufdreheinheit 40B voneinander verschieden.
-
In einem Zustand, in welchem das Garnende YA von der Oberseite durch die erste Greifeinheit 60A gehalten wird und das Garnende YB von der Unterseite durch die zweite Greifeinheit 60B gehalten wird, dient die Garnspleißeinheit 50 dazu, das Garnende YA von der Oberseite, welches durch die erste Aufdreheinheit 40A aufgedreht wurde, und das Garnende YB von der Unterseite, welches durch die zweite Aufdreheinheit 40B aufgedreht wurde, zusammenzudrehen. Wenn das Garnende YA und das Garnende YB durch die Garnspleißeinheit 50 miteinander verspleißt werden, werden das Garnende YA und das Garnende YB durch die Garnzughebel 81 aus der ersten Aufdreheinheit 40A beziehungsweise aus der zweiten Aufdreheinheit 40B gezogen und werden äußere Endbereiche des Garnendes YA und des Garnendes YB durch die Zusammendrehstopphebel 82 in der Nähe der Garnspleißeinheit 50 gehalten.
-
Wie in 3 gezeigt, enthält die Garnspleißeinrichtung 10 gemäß der vorliegenden Ausführungsform eine Aufdrehluftzuführeinheit (Druckluftzuführeinheit) 45, ein erstes Magnetventil (erstes Ventilteil) 46A, ein zweites Magnetventil (zweites Ventilteil) 46B und eine Steuerung 47.
-
Die Aufdrehluftzuführeinheit 45 dient dazu, Aufdrehluft als Druckluft zuzuführen, und kann zum Beispiel ein Luftkompressor oder dergleichen sein. Ein aus einem Rohr oder dergleichen bestehender Haupt-Durchflussweg 48M ist mit der Aufdrehluftzuführeinheit 45 verbunden. Ein erster Durchflussweg 48A und ein zweiter Durchflussweg 48B, welche beide aus einem Rohr oder dergleichen bestehen, sind mit dem Haupt-Durchflussweg 48M über einen diesem nachgeordneten Verzweigungsteil X verbunden. Demgemäß wird die von der Aufdrehluftzuführeinheit 45 zugeführte Aufdrehluft, nachdem sie durch den Haupt-Durchflussweg 48M geleitet und im Verzweigungsteil X aufgeteilt wurde, durch den ersten Durchflussweg 48A zur ersten Aufdreheinheit 40A und durch den zweiten Durchflussweg 48B zur zweiten Aufdreheinheit 40B geleitet.
-
Das erste Magnetventil 46A dient dazu, den Aufdrehluftstrom zur ersten Aufdreheinheit 40A freizugeben/zu sperren, und ist im ersten Durchflussweg 48A angeordnet. Das zweite Magnetventil 46B dient dazu, den Aufdrehluftstrom zur zweiten Aufdreheinheit 40B freizugeben/zu sperren, und ist im zweiten Durchflussweg 48B angeordnet. Das erste Magnetventil 46A und das zweite Magnetventil 46B sind mit der Steuerung 47 verbunden, und das Öffnen/Schließen derselben wird durch die Steuerung 47 gesteuert.
-
Durch Steuern der Öffnungs-/Schließzeiteinstellungen des ersten Magnetventils 46A oder des zweiten Magnetventils 46B oder beider Magnetventile ist die Steuerung 47 in der Lage, eine Zeiteinstellung zum Einblasen der Aufdrehluft und eine Zeitspanne, über welche die Aufdrehluft eingeblasen wird, so zu steuern, dass eine Zufuhrmenge der der ersten Aufdreheinheit 40A zugeführten Aufdrehluft (im folgenden als eine „erste Aufdrehluftzufuhrmenge“ bezeichnet) und eine Zufuhrmenge der der zweiten Aufdreheinheit 40B zugeführten Aufdrehluft (im folgenden als eine „zweite Aufdrehluftzufuhrmenge“ bezeichnet) so geändert werden, dass sie voneinander verschieden sind. Demgemäß bewirkt die Steuerung 47, dass eine Wirkung des Luftstroms auf das Garnende YA in der ersten Aufdreheinheit 40A und eine Wirkung des Luftstroms auf das Garnende YB in der zweiten Aufdreheinheit 40B voneinander verschieden sind, um die Aufdrehungszustände des Garnendes YA und des Garnendes YB so zu regulieren, dass die Aufdrehungszustände einander gleichen.
-
[Arbeitsablauf der Garnspleißeinrichtung]
-
Nun wird der oben beschriebene Arbeitsablauf der Garnspleißeinrichtung 10 (das heißt, ein in der Garnspleißeinrichtung 10 durchgeführtes Verfahren zum Garnspleißen) beschrieben.
-
Wie in 2 gezeigt, werden das Garnende YA von der Oberseite, welches durch die obere Garnfangeinrichtung 12 (siehe 1) geführt wurde, und das Garnende YB von der Unterseite, welches durch die untere Garnfangeinrichtung 7 (siehe 1) geführt wurde, zur Seite der ersten Aufdreheinheit 40A und der zweiten Aufdreheinheit 40B gezogen, da die Garnzughebel 81 zu einer Seite der ersten Aufdreheinheit 40A und der zweiten Aufdreheinheit 40B schwenken. Folglich wird das Garnende YA von der Oberseite in den Führungsschlitz 21a der ersten Führungsplatte 21, den Führungsschlitz 22a der zweiten Führungsplatte 22 und eine Garnspleißdüse 51 der Garnspleißeinheit 50 eingeführt. Entsprechend wird das Garnende YB von der Unterseite in den Führungsschlitz 21b der ersten Führungsplatte 21, den Führungsschlitz 22b der zweiten Führungsplatte 22 und die Garnspleißdüse 51 der Garnspleißeinheit 50 eingeführt. Beim Einführen in die Garnspleißdüse 51 werden das Garnende YA von der Oberseite und das Garnende YB von der Unterseite über einen geneigten Führungsteil 53 in einer Aufnahmeeinheit 52 angeordnet.
-
Anschließend wird das Garnende YA von der Oberseite, welches in den Führungsschlitz 21 a der ersten Führungsplatte 21 eingeführt wurde, in der Nähe des Führungsschlitzes 21a durch die erste Greifeinheit 60A ergriffen (ein erster Greifprozess). Entsprechend wird das Garnende YB von der Unterseite, welches in den Führungsschlitz 22b der zweiten Führungsplatte 22 eingeführt wurde, in der Nähe des Führungsschlitzes 22b durch die zweite Greifeinheit 60B ergriffen (ein zweiter Greifprozess). Dann wird das Garnende YA von der Oberseite, welches in den Führungsschlitz 22a der zweiten Führungsplatte 22 eingeführt wurde, in einem Zustand, in welchem es durch die erste Greifeinheit 60A gehalten wird, in der Nähe des Führungsschlitzes 22a durch die erste Schneideinheit 70A abgeschnitten (ein erster Schneidprozess). Entsprechend wird das Garnende YB von der Unterseite, welches in den Führungsschlitz 21b der ersten Führungsplatte 21 eingeführt wurde, in einem Zustand, in welchem es durch die zweite Greifeinheit 60B gehalten wird, in der Nähe des Führungsschlitzes 21b durch die zweite Schneideinheit 70B abgeschnitten (ein zweiter Schneidprozess).
-
Anschließend wird das Garnende YA von der Oberseite, welches durch die erste Schneideinheit 70A abgeschnitten wurde, durch die erste Aufdreheinheit 40A, welche Aufdrehluft aus einem Einblasloch in eine Aufdrehdüse 43 einbläst, in dem Zustand, in welchem es durch die erste Greifeinheit 60A gehalten wird, in die erste Aufdreheinheit 40A eingeführt und durch diese aufgedreht (ein erster Aufdrehprozess). Entsprechend wird das Garnende YB von der Unterseite, welches durch die zweite Schneideinheit 70B abgeschnitten wurde, durch die zweite Aufdreheinheit 40B, welche Aufdrehluft aus einem Einblasloch in eine Aufdrehdüse 43 einbläst, in dem Zustand, in welchem es durch die zweite Greifeinheit 60B gehalten wird, in die zweite Aufdreheinheit 40B eingeführt und durch diese aufgedreht (ein zweiter Aufdrehprozess).
-
Anschließend wird das Garnende YA von der Oberseite aus der ersten Aufdreheinheit 40A gezogen und wird das Garnende YB von der Unterseite aus der zweiten Aufdreheinheit 40B gezogen, da die Garnzughebel 81 weiter zur Seite der ersten Aufdreheinheit 40A und der zweiten Aufdreheinheit 40B schwenken. Dann werden die äußeren Endbereiche des Garnendes YA von der Oberseite und des Garnendes YB von der Unterseite durch die Zusammendrehstopphebel 82, welche mit den Garnzughebeln 81 geschwenkt sind, in der Nähe der Garnspleißeinheit 50 gehalten. Dann werden das Garnende YA von der Oberseite, welches durch die erste Aufdreheinheit 40A aufgedreht wurde, und das Garnende YB von der Unterseite, welches durch die zweite Aufdreheinheit 40B aufgedreht wurde, durch die Garnspleißeinheit 50, welche Garnspleißluft aus einem Einblasloch in die Aufnahmeeinheit 52 einbläst, zusammengedreht (ein Garnspleißprozess). Dabei befindet sich das Garnende YA von der Oberseite in dem Zustand, in welchem es durch die erste Greifeinheit 60A gehalten wird, und befindet sich das Garnende YB von der Unterseite in dem Zustand, in welchem es durch die zweite Greifeinheit 60B gehalten wird.
-
Anschließend schwenken die Garnzughebel 81 und die Zusammendrehstopphebel 82 zu einer entgegengesetzten Seite der ersten Aufdreheinheit 40A und der zweiten Aufdreheinheit 40B und lösen die erste Greifeinheit 60A und die zweite Greifeinheit 60B ihren Griff. Demgemäß kehrt das durch Verspleißen des Garnendes YA von der Oberseite und des Garnendes YB von der Unterseite verbundene Garn Y auf den Garnweg an der Vorderseite der Garnspleißeinrichtung 10 zurück.
-
Im oben beschriebenen ersten Aufdrehprozess und im oben beschriebenen zweiten Aufdrehprozess steuert die Steuerung 47 das erste Magnetventil 46A und das zweite Magnetventil 46B unabhängig voneinander, um eine Öffnungs-/Schließzeiteinstellung (eine Zeiteinstellung zum Freigeben/Sperren des Aufdrehluftstroms) des ersten Magnetventils 46A oder eine Öffnungs-/Schließzeiteinstellung (eine Zeiteinstellung zum Freigeben/Sperren des Aufdrehluftstroms) des zweiten Magnetventils 46B oder beide Zeiteinstellungen zu ändern. Auf eine solche Weise wird dafür gesorgt, dass die erste Aufdrehluftzufuhrmenge (eine erste Druckluftzufuhrmenge) und die zweite Aufdrehluftzufuhrmenge (eine zweite Druckluftzufuhrmenge) voneinander verschieden sind, wodurch es möglich wird, dass die Wirkung des Luftstroms auf das Garnende YA in der ersten Aufdreheinheit 40A und die Wirkung des Luftstroms auf das Garnende YB in der zweiten Aufdreheinheit 40B sich so voneinander unterscheiden, dass die Aufdrehungszustände des Garnendes YA und des Garnendes YB einander gleichen.
-
Da die Aufdrehluft entsprechend dem Garnende YA und dem Garnende YB eingeblasen wird, auch wenn Zusammendrehungszustände des Garnendes YA und des Garnendes YB voneinander verschieden sind, werden folglich die Aufdrehungszustände des Garnendes YA und des Garnendes YB, welche in der ersten Aufdreheinheit 40A beziehungsweise in der zweiten Aufdreheinheit 40B aufgedreht werden, so reguliert, dass sie einander gleich sind. Zum Beispiel in einem Fall, in welchem das Garnende YA leichter aufzudrehen ist als das Garnende YB, werden die Öffnungs-/Schließzeiteinstellungen des ersten Magnetventils 46A und des zweiten Magnetventils 46B in geeigneter Weise gesteuert, um die erste Aufdrehluftzufuhrmenge mehr als die zweite Aufdrehluftzufuhrmenge zu verringern, so dass die Aufdrehungszustände des Garnendes YA und des Garnendes YB einander gleichen.
-
Gemäß der vorliegenden Ausführungsform wird dafür gesorgt, dass die Wirkungen der Luftströme auf das Garnende YA und auf das Garnende YB sich so voneinander unterscheiden, dass die Aufdrehungszustände des Garnendes YA und des Garnendes YB einander gleichen. Somit kann zum Beispiel auch in einem Fall, in welchem das Zusammendrehen des Garnendes YA und des Garnendes YB richtungsabhängige Eigenschaften hat und Zusammendrehungszustände des Garnendes YA und des Garnendes YB voneinander verschieden sind, oder in einem Fall, in welchem Richtungen des Einblasens der Aufdrehluft auf das Garnende YA und das Garnende YB von einer Richtung der Schwerkraft verschieden sind und nicht vollkommen symmetrisch sind, jedes des Garnendes YA und des Garnendes YB unter Aufdrehbedingungen, welche zu jeder Eigenschaft des Garnendes YA beziehungsweise des Garnendes YB passen, genügend aufgedreht werden. Demgemäß kann das Garnspleißen des aufgedrehten Garnendes YA und des aufgedrehten Garnendes YB erfolgreich durchgeführt werden, da eine Regulierung vorgenommen werden kann, um die Aufdrehungszustände gleich zu machen.
-
Ferner können in der vorliegenden Ausführungsform, wie oben beschrieben, die Aufdrehungszustände des Garnendes YA und des Garnendes YB mittels Aufdrehungsregulierung zum Ändern der ersten Aufdrehluftzufuhrmenge und der zweiten Aufdrehluftzufuhrmenge so geändert werden, dass sie einander gleichen. Anders ausgedrückt, das erste Magnetventil 46A und das zweite Magnetventil 46B sind im ersten Durchflussweg 48A beziehungsweise im zweiten Durchflussweg 48B angeordnet, und durch getrenntes Steuern der Öffnungs-/Schließzeiteinstellungen derselben werden die erste Aufdrehluftzufuhrmenge und die zweite Aufdrehluftzufuhrmenge so geändert, dass sie voneinander verschieden sind, was eine Regulierung zum Gleichmachen der Aufdrehungszustände des Garnendes YA und des Garnendes YB ermöglicht.
-
Da die Luftzufuhrmengen mittels der Öffnungs-/Schließzeiteinstellungen des ersten Magnetventils 46A und des zweiten Magnetventils 46B geändert werden können, lassen sich die Aufdrehungszustände des Garnendes YA und des Garnendes YB in der vorliegenden Ausführungsform mittels eines einfachen Ventilmechanismus ändern.
-
In der Spulstelle 1 der vorliegenden Ausführungsform lässt sich die Einstellung der in der Spulstelle 1 bereitgestellten Garnspleißeinrichtung 10 durch eine Steuerung leicht ändern. In einer Textilmaschine wie einer eine Vielzahl von Spulstellen 1 oder dergleichen enthaltenden automatischen Spulmaschine können die Einstellungen der jeweils in den Spulstellen 1 bereitgestellten Garnspleißeinrichtungen 10 gleichzeitig geändert werden.
-
In der vorliegenden Ausführungsform können die erste Aufdrehluftzufuhrmenge und die zweite Aufdrehluftzufuhrmenge durch Regulieren mindestens eines der Ventilöffnungsgrade des ersten Magnetventils 46A und des zweiten Magnetventils 46B anstelle der oder zusätzlich zur Steuerung der Öffnungs-/Schließzeiteinstellungen des ersten Magnetventils 46A und des zweiten Magnetventils 46B so reguliert werden, dass die Aufdrehungszustände des Garnendes YA und des Garnendes YB einander gleichen.
-
Folglich können die erste Aufdrehluftzufuhrmenge und die zweite Aufdrehluftzufuhrmenge mit den Ventilöffnungsgraden (das heißt, verringerten Mengen) des ersten Magnetventils 46A und des zweiten Magnetventils 46B so geändert werden, dass sie voneinander verschieden sind. Ferner kann die Steuerung vereinfacht werden, da Zeitpunkte zum Zuführen der Aufdrehluft zur ersten Aufdreheinheit 40A und zur zweiten Aufdreheinheit 40B die gleichen sein können. In diesem Fall bilden das erste Magnetventil 46A und das zweite Magnetventil 46B den ersten Ventilteil beziehungsweise den zweiten Ventilteil.
-
In der vorliegenden Ausführungsform werden das erste Magnetventil 46A und das zweite Magnetventil 46B durch die Steuerung 47 gesteuert, aber anstelle dessen oder zusätzlich dazu kann das Steuern durch die in der Spulstelle 1 bereitgestellte Steuerung 16 oder durch eine in der automatischen Spulmaschine bereitgestellte höhere Steuerung erfolgen.
-
In der vorliegenden Ausführungsform werden das erste Magnetventil 46A und das zweite Magnetventil 46B unter der automatischen Steuerung durch die Steuerung 47 reguliert, um eine Änderung der Einstellung zu vereinfachen, aber das erste Magnetventil 46A und das zweite Magnetventil 46B können auch von Hand reguliert werden, ohne die Steuerung 47 bereitzustellen. Die Regulierung der Öffnungs-/Schließzeiteinstellungen und der Ventilöffnungsgrade des ersten Magnetventils 46A und des zweiten Magnetventils 46B ist nicht beschränkt und kann in geeigneter Weise so eingestellt werden, dass die Aufdrehungszustände des Garnendes YA und des Garnendes YB einander gleichen. In der obigen Beschreibung bilden das erste Magnetventil 46A, das zweite Magnetventil 46B und die Steuerung 47 eine Aufdrehungsreguliereinheit.
-
Nun wird eine zweite Ausführungsform der vorliegenden Erfindung beschrieben. In einer Beschreibung der vorliegenden Ausführungsform werden hauptsächlich Merkmale, welche von der ersten Ausführungsform verschieden sind, beschrieben.
-
Wie in 4 gezeigt, unterscheidet sich eine Garnspleißeinrichtung 110 gemäß der vorliegenden Ausführungsform darin von der oben beschriebenen Garnspleißeinrichtung 10 (siehe 3), dass außerdem ein erstes Druckregulierventil 141A und ein zweites Druckregulierventil 141B darin enthalten sind.
-
Das erste Druckregulierventil 141A ist vor dem ersten Magnetventil 46A im ersten Durchflussweg 48A angeordnet und dient dazu, den Druck der im ersten Durchflussweg 48A strömenden Aufdrehluft zu regulieren. Das zweite Druckregulierventil 141B ist vor dem zweiten Magnetventil 46B im zweiten Durchflussweg 48B angeordnet und dient dazu, den Druck der im zweiten Durchflussweg 48B strömenden Aufdrehluft zu regulieren. Als das erste Druckregulierventil 141A und das zweite Druckregulierventil 141B werden zum Beispiel Druckminderventile oder dergleichen verwendet. Das erste Druckregulierventil 141A und das zweite Druckregulierventil 141B sind mit der Steuerung 47 verbunden, und Druckregulierungsbeträge werden durch die Steuerung 47 gesteuert.
-
Durch Steuern mindestens eines des ersten Magnetventils 46A, des zweiten Magnetventils 46B, des ersten Druckregulierventils 141A und des zweiten Druckregulierventils 141B ändert die Steuerung 47 die erste Aufdrehluftzufuhrmenge und die zweite Aufdrehluftzufuhrmenge so, dass sie voneinander verschieden sind, und reguliert sie dadurch die Aufdrehungszustände des Garnendes YA und des Garnendes YB so, dass die Aufdrehungszustände einander gleichen. In diesem Fall bilden das erste Druckregulierventil 141A und das zweite Druckregulierventil 141B eine erste Reduziereinheit beziehungsweise eine zweite Reduziereinheit.
-
Außerdem kann in der vorliegenden Ausführungsform jedes des Garnendes YA und des Garnendes YB unter Aufdrehbedingungen, die zu jeder Eigenschaft des Garnendes YA beziehungsweise des Garnendes YB passen, genügend aufgedreht werden. Demgemäß kann das Garnspleißen des Garnendes YA und des Garnendes YB, da eine Regulierung vorgenommen werden kann, um die Aufdrehungszustände einander anzugleichen, erfolgreich durchgeführt werden.
-
In der vorliegenden Ausführungsform wie oben beschrieben sind das erste Druckregulierventil 141A und das zweite Druckregulierventil 141B im ersten Durchflussweg 48A beziehungsweise im zweiten Durchflussweg 48B angeordnet. Folglich werden die erste Aufdrehluftzufuhrmenge und die zweite Aufdrehluftzufuhrmenge mittels des Drucks der im ersten Durchflussweg 48A und im zweiten Durchflussweg 48B strömenden Aufdrehluft so geändert, dass sie voneinander verschieden sind, was eine Regulierung zum Gleichmachen der Aufdrehungszustände des Garnendes YA und des Garnendes YB ermöglicht.
-
Obwohl durch Zusammenwirken des ersten Magnetventils 46A, des zweiten Magnetventils 46B, des ersten Druckregulierventils 141A und des zweiten Druckregulierventils 141B eine Regulierung vorgenommen werden kann, um die Aufdrehungszustände des Garnendes YA und des Garnendes YB gleich zu machen, sind in der vorliegenden Ausführungsform das erste Magnetventil 46A und das zweite Magnetventil 46B je nach Fall möglicherweise nicht vorgesehen.
-
In der vorliegenden Ausführungsform werden das erste Druckregulierventil 141A und das zweite Druckregulierventil 141B unter einer automatischen Steuerung durch die Steuerung 47 reguliert, um eine Änderung der Einstellung zu vereinfachen, aber das erste Druckregulierventil 141A und das zweite Druckregulierventil 141B können auch von Hand reguliert werden, ohne die Steuerung 47 bereitzustellen. Der durch das erste Druckregulierventil 141A und das zweite Druckregulierventil 141B regulierte Druck der Aufdrehluft ist nicht beschränkt und kann in geeigneter Weise so eingestellt werden, dass die Aufdrehungszustände des Garnendes YA und des Garnendes YB einander gleichen. In der obigen Beschreibung bilden das erste Magnetventil 46A, das zweite Magnetventil 46B, das erste Druckregulierventil 141A, das zweite Druckregulierventil 141B und die Steuerung 47 eine Aufdrehungsreguliereinheit.
-
Nun wird eine dritte Ausführungsform der vorliegenden Erfindung beschrieben. In einer Beschreibung der vorliegenden Ausführungsform werden hauptsächlich Merkmale, welche von der ersten Ausführungsform verschieden sind, beschrieben.
-
Wie in 5 gezeigt, unterscheidet sich eine Garnspleißeinrichtung 210 gemäß der vorliegenden Ausführungsform darin von der oben beschriebenen Garnspleißeinrichtung 10 (siehe 3), dass außerdem ein Magnetventil 242 anstelle des ersten Magnetventils 46A und des zweiten Magnetventils 46B sowie eine Durchflussverhältnis-Änderungseinheit 243 darin enthalten ist.
-
Das Magnetventil 242 ist im Haupt-Durchflussweg 48M angeordnet und dient dazu, den Aufdrehluftstrom im Haupt-Durchflussweg 48M freizugeben/zu sperren. Das Magnetventil 242 ist mit der Steuerung 47 verbunden, und eine Öffnung/Schließung desselben wird durch die Steuerung 47 gesteuert.
-
Die Durchflussverhältnis-Änderungseinheit 243 ist ein Durchflussverhältnis-Verteilventil, welches dazu dient, ein Verhältnis (im folgenden einfach als ein „Durchflussverhältnis“ bezeichnet) zwischen einem Durchfluss der in den ersten Durchflussweg 48A strömenden Aufdrehluft und einem Durchfluss der in den zweiten Durchflussweg 48B strömenden Aufdrehluft zu ändern, und ist im Verzweigungsteil X angeordnet. Die Durchflussverhältnis-Änderungseinheit 243 ist mit der Steuerung 47 verbunden, und das Durchflussverhältnis wird durch die Steuerung 47 gesteuert. Wie in 6 gezeigt, umfasst die Durchflussverhältnis-Änderungseinheit 243 ein Gehäuse 243a und einen Haupt-Ventilkörper 243b.
-
Das Gehäuse 243a hat eine Röhrenform, wobei eine Achse L1 eine Mittelachse bildet. Der Haupt-Durchflussweg 48M ist mit dem Gehäuse 243a kommunizierend verbunden. Der erste Durchflussweg 48A und der zweite Durchflussweg 48B sind mit dem Gehäuse 243a kommunizierend verbunden. Der erste Durchflussweg 48A und der zweite Durchflussweg 48B grenzen in einer L1-Achsen-Richtung an die eine Seite beziehungsweise an die andere Seite des Haupt-Durchflusswegs 48M an.
-
Der Haupt-Ventilkörper 243b hat eine Schalenform und ist im Gehäuse 243a so bereitgestellt, dass er Öffnungen in Endbereichen des Haupt-Durchflusswegs 48M, des ersten Durchflusswegs 48A und des zweiten Durchflusswegs 48B verschließt. Kolben 243c sind jeweils mit beiden Endbereichen des Haupt-Ventilkörpers 243b in der L1-Achsen-Richtung verbunden. Der Haupt-Ventilkörper 243b dient dazu, zusammen mit Bewegungen der Kolben 243c entlang der L1-Achsen-Richtung zu gleiten. Zum Beispiel in einem Zustand (einem dargestellten Zustand), in welchem der Haupt-Ventilkörper 243b sich einer Seite des zweiten Durchflusswegs 48B am nächsten befindet, kommuniziert ein Innenraum V des Haupt-Ventilkörpers 243b mit dem Haupt-Durchflussweg 48M, einem Teil des ersten Durchflusswegs 48A und dem zweiten Durchflussweg 48B.
-
Die Kolben 243c sind so angeordnet, dass seitliche Ventilkammern 243d jeweils in beiden Innen-Endbereichen des Gehäuses 243a in der L1-AchsenRichtung vorhanden sind. Die Kolben 243c gleiten entlang der L1-AchsenRichtung, wenn die Unter-Ventilkammern 243d unter Druck gesetzt oder drucklos gemacht werden.
-
In der Durchflussverhältnis-Änderungseinheit 243 werden die Kolben 243c unter der Kontrolle der Steuerung 47 um einen vordefinierten Weg verschoben und wird dadurch der Haupt-Ventilkörper 243b um den vordefinierten Weg verschoben. Da ein Verhältnis zwischen Durchlassquerschnitten des ersten Durchflusswegs 48A und des zweiten Durchflusswegs 48B bezüglich des Innenraums V des Haupt-Ventilkörpers 243b (ein Durchlassgleichgewicht zwischen dem ersten Durchflussweg 48A und dem zweiten Durchflussweg 48B) geändert wird, kann demgemäß das Durchflussverhältnis erfolgreich geändert werden.
-
Außerdem wird in der vorliegenden Ausführungsform jedes des Garnendes YA und des Garnendes YB unter Aufdrehbedingungen, die zu jeder Eigenschaft des Garnendes YA beziehungsweise des Garnendes YB passen, genügend aufgedreht. Demgemäß kann das Garnspleißen des Garnendes YA und des Garnendes YB, da eine Regulierung vorgenommen werden kann, um die Aufdrehungszustände einander anzugleichen, erfolgreich durchgeführt werden.
-
In der vorliegenden Ausführungsform wie oben beschrieben ist ein Magnetventil 242 sowie die Durchflussverhältnis-Änderungseinheit 243 vorgesehen. Demgemäß werden die erste Aufdrehluftzufuhrmenge und die zweite Aufdrehluftzufuhrmenge so geändert, dass sie voneinander verschieden sind, wodurch eine Regulierung zum Gleichmachen der Aufdrehungszustände des Garnendes YA und des Garnendes YB ermöglicht wird.
-
In der vorliegenden Ausführungsform ist die Durchflussverhältnis-Änderungseinheit 243 vorgesehen, obwohl die vorliegende Erfindung ist nicht darauf beschränkt ist. Verschiedenartige Konfigurationen, welche dazu dienen, die Durchflussmenge zu ändern, können vorgesehen sein. Außerdem ist das durch die Durchflussverhältnis-Änderungseinheit 243 regulierte Durchflussverhältnis nicht beschränkt und kann es in geeigneter Weise so eingestellt werden, dass die Aufdrehungszustände des Garnendes YA und des Garnendes YB einander gleichen.
-
Ausführungsformen der vorliegenden Erfindung wurden oben beschrieben, jedoch ist die vorliegende Erfindung nicht auf die oben beschriebenen Ausführungsformen beschränkt. In den oben beschriebenen Ausführungsformen wird die Garnspleißeinrichtung 10 zum Beispiel für die Spulstelle 1 der automatischen Spulmaschine verwendet, aber eine Garnspleißeinrichtung der vorliegenden Erfindung kann auch für eine Spulstelle einer Spinnmaschine, einen Arbeitswagen, welcher dafür ausgelegt ist, zwischen einer Vielzahl von Spulstellen zu laufen, oder dergleichen verwendet werden. In einem Fall, in welchem die Garnspleißeinrichtung der vorliegenden Erfindung für die Spulstelle der Spinnmaschine verwendet wird, besteht eine Garnzuliefereinheit der vorliegenden Erfindung aus einem Streckwerk, welches dazu dient, ein Spinnfasergarn zuzuliefern, und einer Spinneinrichtung oder dergleichen.
-
Die Aufdrehungsreguliereinheiten der oben beschriebenen Ausführungsformen sorgen dafür, dass die erste Aufdrehluftzufuhrmenge und die zweite Aufdrehluftzufuhrmenge voneinander verschieden sind, aber die vorliegende Erfindung ist nicht darauf beschränkt. Kurzum, die Wirkung des Luftstroms auf das Garnende YA in der ersten Aufdreheinheit 40A und die Wirkung des Luftstroms auf das Garnende YB in der zweiten Aufdreheinheit 40B brauchen sich nur so voneinander zu unterscheiden, dass die Aufdrehungszustände des Garnendes YA und des Garnendes YB einander gleichen.
-
Zum Beispiel kann eine Aufdrehungsreguliereinheit bewirken, dass eine Länge des in die erste Aufdreheinheit 40A eingeführten Garnendes YA und eine Länge des in die zweite Aufdreheinheit 40B eingeführten Garnendes YB sich so voneinander unterscheiden, dass die Aufdrehungszustände des Garnendes YA und des Garnendes YB einander gleichen. Speziell ist die Aufdrehungsreguliereinheit (nicht dargestellt) in der vorliegenden Ausführungsform eine Garnführungseinheit und kann ein Hebelstellungs-Reguliermechanismus bereitgestellt sein, welcher fähig ist, eine Beziehung der Stellungen des Garnzughebelpaars (Hebelteils) 81 untereinander zu regulieren.
-
Folglich wird durch Regulieren der Beziehung der Stellungen des Garnzughebelpaars 81 untereinander bewirkt, dass die Längen des Garnendes YA und des Garnendes YB, welche in die erste Aufdreheinheit 40A beziehungsweise in die zweite Aufdreheinheit 40B eingeführt werden, voneinander verschieden sind. Demgemäß kann eine Regulierung vorgenommen werden, um die Aufdrehungszustände des Garnendes YA und des Garnendes YB gleich zu machen. Ferner ist es nicht erforderlich, ein spezielles Element getrennt bereitzustellen, da eine bei einem normalen Garnspleißvorgang verwendete Garnführungseinheit verwendet werden kann.
-
Anstelle des oder zusätzlich zum Hebelstellungs-Reguliermechanismus kann die folgende Konfiguration vorgesehen sein. Das heißt, eine Konfiguration, in welcher die erste Greifposition 69A in der ersten Greifeinheit 60A verschoben wird, kann vorgesehen sein, um die Länge des in die erste Aufdreheinheit 40A eingeführten Garnendes YA zu regulieren. Eine Konfiguration, in welcher die zweite Greifposition 69B in der zweiten Greifeinheit 60B verschoben wird, kann außerdem vorgesehen sein, um die Länge des in die zweite Aufdreheinheit 40B eingeführten Garnendes YB zu regulieren.
-
Das oben beschriebene „gleich“ bezeichnet nicht nur einen vollkommen gleichen Fall, sondern auch einen im wesentlichen gleichen Fall, einen Fall, in welchem Gleichmachen beabsichtigt ist oder dergleichen und lässt zum Beispiel einen Fertigungsfehler oder eine Fertigungsabweichung zu. Zusätzlich können bei einem Garn mit richtungsabhängigen Eigenschaften die Aufdrehungszustände des Garnendes YA und des Garnendes YB voneinander verschieden sein. In einem solchen Fall ist auch das Herstellen gleicher Erscheinungsbilder des Garnendes YA und des Garnendes YB zum Zeitpunkt des Aufgedrehtwerdens inbegriffen.
-
In jeder der oben beschriebenen Ausführungsformen wird dafür gesorgt, dass die Wirkung des Luftstroms auf das Garnende YA in der ersten Aufdreheinheit 40A und die Wirkung des Luftstroms auf das Garnende YB in der zweiten Aufdreheinheit 40B sich so voneinander unterscheiden, dass die Aufdrehungszustände des Garnendes YA und des Garnendes YB einander gleichen. Es versteht sich von selbst, dass, wenn Zusammendrehungszustände des Garnendes YA und des Garnendes YB einander gleichen, die Wirkung des Luftstroms auf das Garnende YA in der ersten Aufdreheinheit 40A und die Wirkung des Luftstroms auf das Garnende YB in der zweiten Aufdreheinheit 40B so eingestellt werden können, dass sie gleich sind.