-
Die vorliegende Erfindung betrifft
einen gesinterten Körper
einer Carbonitridlegierung mit Titan als Hauptkomponente, welche
verbesserte Eigenschaften hat, besonders bei Verwendung als Schneidwerkzeugmaterial
beim allgemeinen nachbearbeitenden Schneiden, das hohe Verformungsbeständigkeit
in Verbindung mit relativ hoher Zähigkeit verlangt. Dies wurde
durch Vereinigen einer Hartphase von spezieller chemischer Zusammensetzung
auf Carbonitridbasis mit einer extrem lösungsgehärteten Bindephase auf Co-Basis
erreicht. Die Bindephase hat Eigenschaften ähnlich denen der Bindephase
von Materialien auf der Basis von WC-Co, ausgenommen dass es möglich war,
die Lösungshärtung über den
Punkt hinaus zu steigern, wo normalerweise eta-Phase auftreten würde.
-
Carbonitridlegierungen auf Titanbasis
(siehe die in WO-A-98/51 830, WO-A-96/22 403 oder EP-B2-374 358
beschriebenen), sogenannte Cermets, werden mit pulvermetallurgischen
Verfahren hergestellt und umfassen Carbonitridhartbestandteile,
die in eine metallische Bindephase eingebettet sind. Die Körnung der
Hartbestandteile hat allgemein eine komplexe Struktur mit einem
Kern, der von einer Hülle
anderer Zusammensetzung umgeben ist. Zusätzlich zu Titan werden Elemente
der Gruppe VIa, normalerweise sowohl Molybdän als auch Wolfram, zugegeben,
um die Benetzung zwischen Bindemittel und Hartbestandteilen zu erleichtern
und so das Bindemittel mit Hilfe einer Lösungshärtung zu festigen. Elemente
der Gruppe IVa und/oder Va, z. B. Zr, Hf, V, Nb und Ta, werden auch
allen gewerblich verwendeten Legierungen, die heutzutage verfügbar sind,
zugesetzt. Die carbonitridbildenden Elemente werden gewöhnlich als
Carbide, Nitride und/oder Carbonitride zugegeben. Historisch gesehen
war die Bindephase in Cermets Nickel, wahrscheinlich da Ti eine hohe
Löslichkeit
in Ni hat, um eine ausreichende Benetzung zu erleichtern und so
einen niedrigen Porositätswert
zu erhalten. Während
der 1970er Jahre wurde ein Bindemittel von Kobalt und Nickel in
fester Lösung
eingeführt.
Dies wurde wahrscheinlich durch verbesserte Rohmaterialqualität möglich, insbesondere
durch einen niedrigeren Verunreinigungsgehalt an Sauerstoff. Heutzutage
enthalten alle gewerblich verwerteten Legierungen 3 bis 25 Gew.%
eines Bindemittels in fester Lösung
mit relativen Anteilen von Co/(Co + Ni) im Bereich von 50 bis 75
At om-%.
-
Cermets sind heute als Einsatzmaterial
in der metallschneidenden Industrie bekannt. Im Vergleich mit Werkstoffen
auf der Basis von WC-Co haben sie ausgezeichnete chemische Beständigkeit.
Dies macht sie am meisten geeignet für Nachbearbeitung, die allgemein
durch begrenzte mechanische Belastungen an der Schneidkante und
hohe Oberflächenbearbeitungserfordernisse
auf dem nachbearbeiteten Bestandteil gekennzeichnet sind. Unglücklicherweise
leiden Cermets an einem unvorhersehbaren Verschleißverhalten.
Im schlimmsten Fall endet die Werkzeugstandzeit durch Massenbruch,
welcher zu ernsthafter Zerstörung
von Arbeitsstücken führen kann
sowie auch zur Zerstörung
von Werkzeughalter und Maschine. Häufiger wird das Ende der Werkzeugstandzeit
durch kleine Kantenlinienbrüche
bestimmt, die die Oberflächenstruktur
oder erhaltenen Abmessungen abrupt verändert. Gemeinsam für beide
Zerstörungstypen
ist, dass sie stochastischer Natur sind und ohne vorherige Warnung
auftreten. Aus diesen Gründen
haben Cermets einen relativ geringen Marktanteil, besonders in moderner,
hochautomatisierter Produktion, die auf einen hohen Grad an Vorhersehbarkeit
baut, um kostspielige Produktionsunterbrechungen zu vermeiden.
-
Der offensichtliche Weg zur Verbesserung
der Vorhersagbarkeit in dem beabsichtigten Anwendungsgebiet wäre, die
Zähigkeit
des Materials zu erhöhen
und mit einem größeren Sicherheitsrand
zu arbeiten. Bislang war dies jedoch ohne gleichzeitige Reduzierung
der Verschleiß-
und Deformationsbeständigkeit
des Materials in solchem Maße,
welches die Produktivität
wesentlich herabsetzt, noch nicht möglich.
-
Es ist ein Ziel der vorliegenden
Erfindung, genau das obenbeschriebene Problem zu lösen. Es
ist in der Tat möglich,
ein Material mit wesentlich verbesserter Zähigkeit zu gestalten und herzustellen,
während
die Verformungs- und Verschleißbeständigkeit
auf dem gleichen Wert wie bei herkömmlichen Cermets gehalten wird.
Dies wurde erreicht, indem man mit dem Legierungssystem Ti-Ta-W-C-N-Co
und der Kombination von Merkmalen, die in Anspruch 1 beschrieben
sind, arbeitet. In diesem System wurde eine Reihe von Begrenzungen
gefunden, die optimale Eigenschaften für den beabsichtigten Anwendungsbereich
ergeben. Wie so oft, ist die Lösung
nicht eine einzelne größere Veränderung,
sondern eher eine glückliche
Kombination der folgenden genauen Erfordernisse, die zusammen die
erwünschten
Eigenschaften ergeben.
-
- 1. Die herkömmliche
Ni-haltige Bindephase wird durch einen Binder auf Co-Basis wie in
WC-Co-Legierungen ersetzt, d. h. die chemisch beständige harte
Phase von Cermets wird mit dem zähen
Bindemittel von Hartmetallen kombiniert. Co und Ni verhalten sich
während
der Verformung wesentlich verschieden und lösen wesentlich unterschiedliche
Mengen der einzelnen Carbonitridbildner. Aus diesen Gründen sind
Co und Ni nicht untereinander austauschbar, wie dies früher allgemein
angenommen wurde. Für
Anwendungen, wie allgemeines Nachbearbeitungsdrehen von Stahl einschließlich leichtes
unterbrochenes Schneiden und Profilieren oder leichtes Endbearbeitungsfräsen, liegt
die erforderliche Co-Menge bei 9 bis 10,5 Atom-%.
- 2. Das Bindemittel muß genügend lösungsgehärtet sein.
Dies erreicht man durch Gestaltung der Hartphase in solcher Weise,
dass wesentliche Mengen von vorherrschend W-Atomen im Co gelöst werden.
Es ist bekannt, dass Ti, Ta, C und N alle niedrige oder sehr niedrige
Löslichkeit
in Co haben, während
W hohe Löslichkeit
besitzt. So wird in diesem Legierungssystem das Bindemittel im wesentlichen
eine feste Lösung
von Co-W, wie im Falle von WC-Co-Legierungen,
sein. Lösungshärtung wird
gewöhnlich
indirekt als relative magnetische Sättigung gemessen, d. h. als
das Verhältnis
der magnetischen Sättigung
der Bindephase in der Legierung im Vergleich mit der magnetischen
Sättigung
einer gleichen Menge von reinem Kobalt. Für WC-Co-Legierungen nahe der
Graphitgrenze bekommt man eine relative magnetische Sättigung
von „eins". Durch Abnahme des
Kohlenstoffgehaltes der Legierung nimmt die Lösungshärtung zu und erreicht ein Maximum
bei einer relativen magnetischen Sättigung von etwa 0,75. Unter
diesem Wert wird eta-Phase gebildet und kann Lösungshärtung nicht mehr gesteigert
werden. Für
die Legierungen der vorliegenden Erfindung wurde gefunden, dass
Lösungshärtung wesentlich
weiter im Vergleich mit WC-Co-Legierungen getrieben werden kann,
indem man einen relativ hohen N-Gehalt, einen hohen Ta-Gehalt und
einen niedrigen Zwischenraumabgleich kombiniert. Der genaue Grund
hierfür
ist unbekannt, führt
aber zu verbesserten Eigenschaften, wahrscheinlich da Wärmeausdehnung
der Cermethartphase größer als
für WC
ist und somit eine höhere
Lösungshärtung erforderlich
ist, um Ermüdung
durch plastische Verformung der Bindemittelphase während thermomechanischer
Kreislaufführung
zu vermeiden. Die relative magnetische Sättigung sollte unter 0,65 gehalten
werden.
- 3. Um hohe Zähigkeit
und Verformungsbeständigkeit
mit guter Kantenlinienqualität
zu kombinieren, wird allgemein ein Material mit einem hohen Bindephasengehalt,
kombiniert mit einer kleinen Hartphasenkorngröße gefordert. Der herkömmliche
Weg, die Korngröße in Cermets
zu vermindern, war der, die Korngröße des Rohmaterials zu vermindern
und den N-Gehalt zu erhöhen,
um Kornwachstum zu verhindern. Für
die Legierungen der vorliegenden Erfindung erwies sich jedoch ein
hoher N-Gehalt allein nicht als ausreichend, um die erwünschten
Eigenschaften zu erhalten. Die Lösung
war stattdessen eine Kombination eines relativ hohen N-Gehaltes
[N/CC + N) im Bereich von 35 bis 40 Atom-%] und ein Ta-Gehalt im
Bereich von 4 bis 7 Atom-%, vorzugsweise 4 bis 5 Atom-%. Für Legierungen
mit Bindemittel auf Co-Basis wird die Korngröße am besten durch Messung
der Koerzitivkraft He bestimmt. Für die Legierungen nach der
vorliegenden Erfindung sollte die Koerzitivkraft 14 bis 17 kA/m
sein.
- 4. Innerhalb vernünftiger
Grenzen beeinflusst die dem Material zugesetzte Menge von W die
Eigenschaften nicht direkt. Der W-Gehalt sollte jedoch im Bereich
von 3 bis 8 Atom-% liegen, um unannehmbar hohe Porosität zu vermeiden.
- 5. Das obenbeschriebene Material ist während des Sinterns extrem reaktiv.
Unkontrollierte Sinterparameter, z. B. herkömmliches Vakuumsintern, können zu
mehreren unerwünschten
Wirkungen führen.
Beispiele solcher Wirkungen sind große Zusammensetzungsgefälle zu der
Oberfläche
hin infolge der Wechselwirkung mit der Sinteratmosphäre und hohe
Porosität
infolge Gasbildung in der Legierung nach dem Porenverschluß. Somit
erforderte die Produktion des Materials auch Entwicklung eines einzigartigen
Sinterverfahrens, das in der EP-A-052 297 beschrieben ist, welche
gleichzeitig hiermit eingereicht wird. Bei Verwendung dieses Verfahrens
bekommt man ein Material, welches in vernünftigen Messgrenzen und statistischen Fluktuationen
die gleiche chemische Zusammensetzung von der Mitte bis zur Oberfläche hat.
-
Beispiel 1
-
Pulver von Ti(C,N), WC, TaC und Co
wurden vermischt, um die Mengenverhältnisse (Atomprozente) 37,0%i,
3,7 W, 4,5 Ta, 9,7 Co und ein N/(C + N)-Verhältnis von 38 Atom-% zu bekommen.
Das Pulver wurde naß vermahlen,
sprühgetrocknet
und zu Einsätzen
TNMG160408-pf gepresst.
-
Einsätze im gleichen Stil wurden
aus einem anderen Pulver produziert, welches eine wohlbekannte Type
innerhalb des Anwendungsbereiches (P 10) ist. Diese Qualität (= Vergleichsprobe)
hatte die folgende Zusammensetzung (in Atomprozenten): 33,8 Ti,
3,5 W, 1,4 Ta, 3,9 Mo, 2,6 V, 7,7 Co, 3,9 Ni und ein N/(C + N)-Verhältnis von
31 Atom-%.
-
Einsätze aus dem Vergleichspulver
wurden in einem Standardverfahren gesintert, während die Einsätze nach
der Erfindung nach dem Verfahren gesintert wurden, das in der SE
9 901 581-0 beschrieben ist.
-
1 zeigt
eine mikroskopische Aufnahme eines Rasterelektronenmikroskops in
Mikrostruktur, die man für
die Einsätze
erhält,
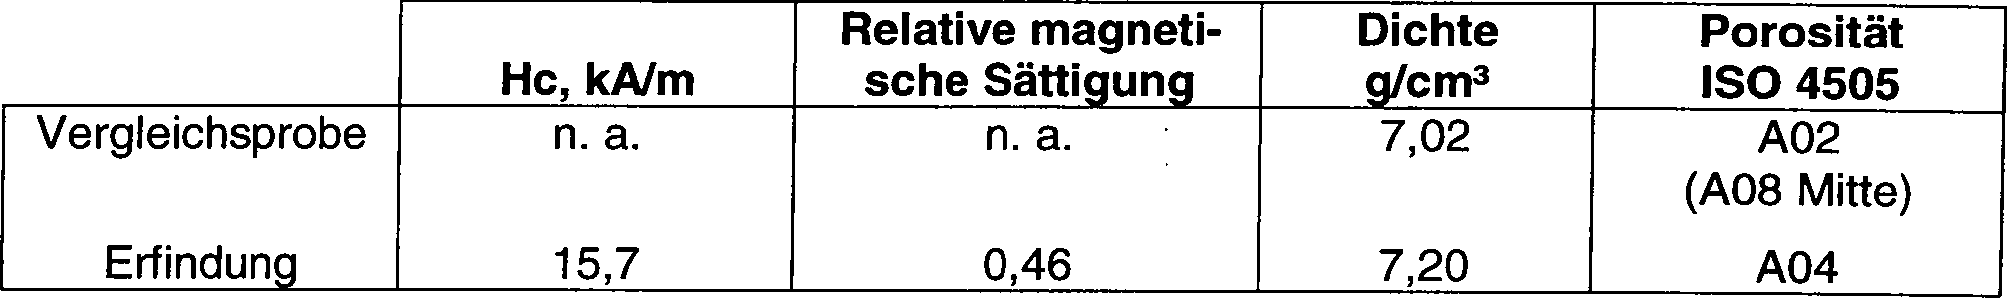
die nach der Erfindung hergestellt wurden. Messungen von physikalischen
Eigenschaften sind in der nachfolgenden Tabelle gezeigt.
-
-
Bemerke, dass die Koerzitivkraft
und die relative magnetische Sättigung
nichtrelevante Messungstechniken für Ni-haltige Legierungen sind,
da in diesem Fall die Koerzitivkraft keine klare Kopplung zur Korngröße hat und
relative magnetische Sättigung
vorherrschend eine Messung aller anderen Elemente ist, die in dem
Bindemittel zusätzlich
zu Wolfram gelöst
sind.
-
Beispiel 2
-
Schneidetests in einem hohe Zähigkeit
fordernden Arbeitsstück
wurden mit folgenden Schneiddaten durchgeführt:
Werkstückmaterial:
SCR420H
V = 200 m/min, F = 0,2 mm/U, d. o. c. = 0,5 mm, Kühlmittel
Ergebnis:
(Anzahl der Durchgänge
vor dem Bruch, Mittelwert von vier Kanten))
Vergleichsprobe:
34
Erfindung: 92
-
Beispiel 3
-
Beständigkeit gegen plastische Verformung
für beide
Materialien wurde in einem Schneidtest bestimmt.
Arbeitsstückmaterial:
SS2541
D.o.C. = 1 mm, f = 0,3 mm/U, Schneidzeit = 2,5 min
-
Das nachfolgende Ergebnis zeigt die
Schneidgeschwindigkeit (m/min), wenn die Kanten plastisch verformt
wurden (Mittelwert von zwei Kanten).
Vergleichsprobe. 175
Erfindung:
275
-
Aus den obigen Beispielen ist klar
ersichtlich, dass im Vergleich mit einem bekannten Material die
nach der Erfindung produzierten Einsätze wesentlich verbesserte
Zähigkeit
und Deformationsbeständigkeit
haben.