DE60004062T2 - Optimierungsverfahren zum betrieb eines elektroofens mit verdecktem lichtbogen - Google Patents
Optimierungsverfahren zum betrieb eines elektroofens mit verdecktem lichtbogen Download PDFInfo
- Publication number
- DE60004062T2 DE60004062T2 DE60004062T DE60004062T DE60004062T2 DE 60004062 T2 DE60004062 T2 DE 60004062T2 DE 60004062 T DE60004062 T DE 60004062T DE 60004062 T DE60004062 T DE 60004062T DE 60004062 T2 DE60004062 T2 DE 60004062T2
- Authority
- DE
- Germany
- Prior art keywords
- slag
- slag layer
- electric furnace
- layer
- electrode
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims description 20
- 238000005457 optimization Methods 0.000 title 1
- 239000002893 slag Substances 0.000 claims abstract description 78
- 239000006260 foam Substances 0.000 claims abstract description 25
- 239000002994 raw material Substances 0.000 claims abstract description 15
- 239000002184 metal Substances 0.000 claims abstract description 11
- 229910052751 metal Inorganic materials 0.000 claims abstract description 11
- 238000004519 manufacturing process Methods 0.000 claims abstract description 8
- 238000002844 melting Methods 0.000 claims abstract description 6
- 230000008018 melting Effects 0.000 claims abstract description 6
- 239000007788 liquid Substances 0.000 claims description 19
- 229910052799 carbon Inorganic materials 0.000 claims description 18
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 claims description 16
- 229910052760 oxygen Inorganic materials 0.000 claims description 16
- 239000001301 oxygen Substances 0.000 claims description 16
- 229910001338 liquidmetal Inorganic materials 0.000 claims description 15
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 claims description 14
- 239000007789 gas Substances 0.000 claims description 9
- 239000008188 pellet Substances 0.000 claims description 6
- 239000007787 solid Substances 0.000 claims description 5
- 239000000446 fuel Substances 0.000 claims description 4
- 238000005187 foaming Methods 0.000 abstract description 2
- 238000003723 Smelting Methods 0.000 description 3
- 239000011324 bead Substances 0.000 description 3
- 238000002485 combustion reaction Methods 0.000 description 3
- 230000002093 peripheral effect Effects 0.000 description 3
- 229910001021 Ferroalloy Inorganic materials 0.000 description 2
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 2
- 230000015572 biosynthetic process Effects 0.000 description 2
- 238000007664 blowing Methods 0.000 description 2
- 238000006243 chemical reaction Methods 0.000 description 2
- 230000005684 electric field Effects 0.000 description 2
- 239000008187 granular material Substances 0.000 description 2
- 229910017060 Fe Cr Inorganic materials 0.000 description 1
- 229910002544 Fe-Cr Inorganic materials 0.000 description 1
- 229910002551 Fe-Mn Inorganic materials 0.000 description 1
- 229910000805 Pig iron Inorganic materials 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 239000003638 chemical reducing agent Substances 0.000 description 1
- UPHIPHFJVNKLMR-UHFFFAOYSA-N chromium iron Chemical compound [Cr].[Fe] UPHIPHFJVNKLMR-UHFFFAOYSA-N 0.000 description 1
- 239000000571 coke Substances 0.000 description 1
- 238000005261 decarburization Methods 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 239000000428 dust Substances 0.000 description 1
- 239000000155 melt Substances 0.000 description 1
- 238000011946 reduction process Methods 0.000 description 1
- 238000010079 rubber tapping Methods 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
Classifications
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21C—PROCESSING OF PIG-IRON, e.g. REFINING, MANUFACTURE OF WROUGHT-IRON OR STEEL; TREATMENT IN MOLTEN STATE OF FERROUS ALLOYS
- C21C5/00—Manufacture of carbon-steel, e.g. plain mild steel, medium carbon steel or cast steel or stainless steel
- C21C5/52—Manufacture of steel in electric furnaces
- C21C5/5211—Manufacture of steel in electric furnaces in an alternating current [AC] electric arc furnace
- C21C5/5217—Manufacture of steel in electric furnaces in an alternating current [AC] electric arc furnace equipped with burners or devices for injecting gas, i.e. oxygen, or pulverulent materials into the furnace
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21C—PROCESSING OF PIG-IRON, e.g. REFINING, MANUFACTURE OF WROUGHT-IRON OR STEEL; TREATMENT IN MOLTEN STATE OF FERROUS ALLOYS
- C21C5/00—Manufacture of carbon-steel, e.g. plain mild steel, medium carbon steel or cast steel or stainless steel
- C21C5/52—Manufacture of steel in electric furnaces
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21C—PROCESSING OF PIG-IRON, e.g. REFINING, MANUFACTURE OF WROUGHT-IRON OR STEEL; TREATMENT IN MOLTEN STATE OF FERROUS ALLOYS
- C21C5/00—Manufacture of carbon-steel, e.g. plain mild steel, medium carbon steel or cast steel or stainless steel
- C21C5/52—Manufacture of steel in electric furnaces
- C21C5/54—Processes yielding slags of special composition
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P10/00—Technologies related to metal processing
- Y02P10/20—Recycling
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Manufacturing & Machinery (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Vertical, Hearth, Or Arc Furnaces (AREA)
- Manufacture And Refinement Of Metals (AREA)
- Discharge Heating (AREA)
- Refinement Of Pig-Iron, Manufacture Of Cast Iron, And Steel Manufacture Other Than In Revolving Furnaces (AREA)
- Waste-Gas Treatment And Other Accessory Devices For Furnaces (AREA)
- Electrolytic Production Of Metals (AREA)
Description
- Die vorliegende Erfindung betrifft ein Verfahren zur Optimierung des Betriebs eines Elektroofens mit verdecktem Lichtbogen für die Herstellung von flüssigem Metall.
- Es ist bekannt, Elektroöfen mit verdecktem Lichtbogen (SAF-Öfen) für die Herstellung von Ferrolegierungen (Fe-Mn, Fe-Cr,...) und Roheisen durch Schmelzreduktion von Chargen aus bereits mehr oder weniger vorreduziertem Erz zu verwenden, wobei insbesondere Koks als Reduktionsmittel zum Einsatz kommt. Es ist ebenfalls bekannt, diese SAF-Öfen für die Schmelzreduktion von Schrott zu verwenden, insbesondere von Metallstaub, der in Form von Feingut, Granulat oder Kügelchen chargiert wird. Die in diesen SAF-Öfen durchgeführten Schmelzreduktionsverfahren zeichnen sich in der Regel dadurch aus, dass große Mengen Schlacke anfallen, wobei die Schlackenmasse mit der Metallmasse vergleichbar oder größer als diese sein kann. Das Metallbad ist folglich von einer dicken Flüssigschlackeschicht (ca. 0,4 m bis 1,50 m) überdeckt, die eine Charge von etwa 1 bis 3,75 Tonnen Schlacke pro Quadratmeter Bad darstellt. Die Elektroden des SAF-Ofens sind in der Kernzone des Ofens angeordnet, während die Charge in der Randzone aufgegeben wird, d.h. zwischen der Kernzone der Elektroden und der Ofenwand.
- Im SAF-Ofen wird die zum Einschmelzen der metallischen Produkte erforderliche Wärmeenergie durch Leitung des elektrischen Stroms in der flüssigen Schlacke erzeugt. Ein eigentlicher Plasmalichtbogen (oder freier Lichtbogen), der sich zwischen den Elektroden und dem Metallbad bildet, liegt also nicht vor. Die in einem SAF-Ofen entwickelte elektrische Leistung beträgt daher nur 0,2 bis 0,5 MW pro m2 Herd, was eine sehr geringe Leistung ist im Vergleich zu einer Leistung von etwa 2 MW pro m2 Herd, die in den Öfen mit freiem Lichtbogen entwickelt wird. Da der Energiebedarf für die Schmelzreduktion von Ferrolegierungen oder Schrott jedoch sehr hoch ist, lässt folglich die Produktivität dieser SAF-Öfen derzeit noch zu wünschen übrig.
- Aufgabe der Erfindung
- Die der vorliegenden Erfindung zugrundeliegende Aufgabe besteht darin, die Produktivität eines SAF-Ofens zu erhöhen. Erfindungsgemäß wird dies durch ein Verfahren nach dem Patentanspruch 1 erreicht.
- Allgemeine Beschreibung der beanspruchten Erfindung mit ihren wesentlichen Vorteilen
- Mit dem erfindungsgemäßen Verfahren kann der Betrieb eines Elektroofens mit verdecktem Lichtbogen zur Herstellung von flüssigem Metall optimiert werden. Dieser Elektroofen weist mindestens eine Elektrode auf und enthält ein Flüssigmetallbad, das von einer dicken Flüssigschlackeschicht mit einer flächenbezogenen Masse von mindestens 1 t/m2 überdeckt ist. Einem wichtigen Aspekt der Erfindung zufolge wird die Schlackeschicht lokal um die Elektrode herum aufgeschäumt, um um diese Elektrode herum eine lokale Schaumschlackeschicht zu bilden, in der die Dichte der Schlacke um mindestens 50% geringer ist als im Rest des Ofens. Weist der Ofen mehrere Elektroden auf, wird die Schlackeschicht bevorzugt lokal um alle Elektroden des Ofens herum aufgeschäumt.
- Das erfindungsgemäße Verfahren bietet die Möglichkeit, den Betrieb eines SAF-Elektroofens, der eine große Menge flüssige Schlacke enthält, zu optimieren und insbesondere seine Produktivität zu erhöhen. Die Bildung einer lokalen Schaumschlackeschicht ändert nämlich die Form der Energieübertragung in das Schmelzbad. Dabei geht man – zumindest teilweise – von einer Leitung des elektrischen Stroms in resistiver flüssiger Schlacke zu einem in einem gasförmigen Medium gebildeten sog. Plasmalichtbogen über, auch dann, wenn dieses Medium ebenfalls eine gewisse Menge flüssige Schlacke enthält. Man kann dadurch die Lichtbogeneigenschaften verbessern, d.h. die Lichtbogenspannung und die Lichtbogenlänge. Das elektrische Feld bei der Betriebsart mit einem in Schaumschlacke eingetauchten Plasmalichtbogen ist mindestens zwei bis vier Mal größer als bei der resistiven Betriebsart (Leitung in der flüssigen Schlacke). Die Folge davon ist eine spürbare Leistungserhöhung des SAF-Ofens. Da die Leistung erhöht ist, kann die Schmelzzeit reduziert werden, was eine Erhöhung der Produktivität zur Folge hat. Außerdem sind die Herstellungsbedingungen für flüssiges Metall in Schaumschlacke weniger aggressiv als in Flüssigschlacke. Der Elektrodenverbrauch in der lokalen Schaumschlackeschicht ist dadurch geringer.
- Der Elektroofen kann ein Flüssigmetallbad enthalten, das von einer dicken Flüssigschlackeschicht mit einer Dicke von 0,4 bis 1,5 m überdeckt ist. Die lokale Schaumschlackeschicht, welche die Elektrode umgibt, enthält vorzugsweise mindestens 50 % Gas, optimal mindestens 80 % Gas.
- Die lokale Schaumschlackeschicht wird vorteilhaft durch Zugabe von mindestens einem kohlenstoffhaltigen Brennstoff und/oder mindestens einem Sauerstoffträger in oder auf die Schlackeschicht und/oder das Metallbad gebildet. Durch die Reaktion des kohlenstoffhaltigen Brennstoffs mit dem im Flüssigmetallbad enthaltenen Sauerstoff kann CO erzeugt werden, was zum Aufschäumen der Schlacke führt. Außerdem stellt die Verbrennung des kohlenstoffhaltigen Brennstoffs eine zusätzliche Energiezufuhr zur Wärmeenergie elektrischen Ursprungs für die Schmelzreduktion dar. Durch Einblasen von sauerstoffhaltigem Gas in das obere Drittel der Schlackeschicht kann die Nachverbrennung des CO erfolgen, welche Reaktion ebenfalls an der Wärmeenergiezufuhr beteiligt ist.
- Gemäß einer bevorzugten Ausführungsart weist der Elektroofen mindestens drei Elektroden auf, die in der Mitte des Ofens angeordnet sind. In diesem Fall wird eine lokale Schaumschlackeschicht zwischen den drei Elektroden gebildet. Das heißt mit anderen Worten, dass die lokale Schaumschlackeschicht jede Elektrode umgibt und sich zwischen den Elektroden in der Mitte des Ofens erstreckt.
- Vorzugsweise werden Rohstoffe hauptsächlich in der Mitte des Elektroofens zugegeben.
- Gemäß einer ersten Ausführungsart werden Rohstoffe in Form von Feingut zugegeben, welches in den unteren Bereich der Schlackeschicht und/oder des Flüssigmetallbades eingeblasen wird. Auf diese Weise kann zum Beispiel feinkörniges, vorreduziertes Eisenerz eingeblasen werden.
- Gemäß einer zweiten Ausführungsart werden Rohstoffe in Form von Kügelchen (Pellets) oder Briketts zugegeben. Dadurch können Rohstoffe in den Elektroofen eingebracht werden, die sich nicht einblasen lassen, indem sie zum Beispiel zu Kügelchen (Pellets) oder Briketts agglomeriert werden, die eine ausreichende Dichte haben, um die Schlackeschicht zu durchdringen.
- Beschreibung anhand der Figuren
- Weitere Besonderheiten und Merkmale der Erfindung gehen aus der ausführlichen Beschreibung einer vorteilhaften Ausführungsart hervor, die nachstehend mit Bezug auf die beigefügte Zeichnung erläutert werden soll. Es zeigt:
-
1 : eine Schnittansicht eines Elektroofens mit verdecktem Lichtbogen, in dem das erfindungsgemäße Verfahren durchgeführt wird. - In
1 ist eine Schnittansicht eines Elektroofens10 mit verdecktem Lichtbogen (SAF-Ofen: Submerged Arc Furnace) dargestellt. Der Herd14 des Ofens nimmt das Flüssigmetallbad12 auf. Über dem Flüssigmetallbad befindet sich eine dicke Flüssigschlackeschicht16 . Diese Flüssigschlackeschicht kann Höhen von mehr als 1,5 m erreichen. Sie stellt eine Charge von etwa 1 bis 3,75 Tonnen pro Quadratmeter Metallbad dar. In der Mitte des Ofens sind mehrere Elektroden18 angeordnet, von denen zwei in1 zu erkennen sind. Das untere Ende dieser Elektroden befindet sich deutlich unterhalb der normalen Schlackenhöhe im Herd14 . - Es erweist sich als günstig, wenn die Flüssigschlackeschicht 16 um die Elektroden 18 herum aufgeschäumt wird, um eine lokale Schaumschlackeschicht
20 zu bilden, in der die Dichte der Schlacke um mindestens 50% geringer ist als im Rest des Elektroofens. Weist der Ofen drei Elektroden auf, sind diese gewöhnlich im Dreieck in der Mitte des Ofens angeordnet. Die lokale Schaumschlackeschicht wird dann so gebildet, dass sie sich zwischen den Elektroden erstreckt und jede davon umgibt. Die lokale Schaumschlackeschicht ändert die Art der Energieübertragung in Bad und Schlacke. Es sei darauf hingewiesen, dass die Elektroden hier im Dreieck angeordnet sind; sie können jedoch auch in Reihe angeordnet sein. Außerdem kann der Ofen mehr als drei Elektroden aufweisen. - Wenn die Elektroden von Flüssigschlacke umgeben sind, erfolgt die elektrische Energiezufuhr durch Leitung. Durch Bildung einer lokalen Schaumschlackeschicht um die Elektroden herum ist es möglich, sog. Plasmalichtbögen in einem quasi gasförmigen Medium zu bilden, wodurch die Lichtbogeneigenschaften verbessert werden. Ein elektrisches Feld von beispielsweise 0,1 V/mm in der resistiven Betriebsart (Leitung in der flüssigen Schlacke) kann in der Betriebsart mit Plasmalichtbögen in der lokalen Schaumschlackeschicht bis auf 0,5 V/mm erhöht werden.
- Es sei darauf hingewiesen, dass das Verfahren der vorliegenden Erfindung gut geeignet ist für die Herstellung flüssigen Metalls aus Rohstoffen, bei denen viel Schlacke anfällt, zum Beispiel aus mehr oder weniger vorreduziertem Eisenerz oder Schrott. Selbst bei Flüssigschlackeschichten von bis zu 1,5 m Dicke kann die Schlacke im Bereich der Elektroden örtlich aufgeschäumt werden. Die Herstellungsbedingungen können somit zur Bildung von Schaumschlacke ohne Überlaufgefahr genutzt werden.
- Zur Bildung der lokalen Schaumschlackeschicht kann man beispielsweise Kohlenstoff und Sauerstoff in die untere Schlackenschicht und/oder das Flüssigmetallbad einbringen.
1 zeigt zum Beispiel eine Lanze22 , die einen pulvrigen, kohlenstoffhaltigen Feststoff in das untere Drittel der Schlackeschicht16 einbläst. Die spezifische Ausbringleistung an pulvrigem, kohlenstoffhaltigem Feststoff der Lanze22 beträgt 10 bis 30 kg/min, unter Berücksichtigung einer flächenbezogenen Ausbringrate von 0,5 bis 5 kg/min.m2, vorzugsweise 1 kg/min.m2. Ebenso kann Primärsauerstoff mit Hilfe einer Lanze24 in das untere Drittel der Schlackeschicht16 eingeblasen werden. Dabei ist die Sauerstoffmenge vorzugsweise proportional zur Kohlenstoffmenge im Verhältnis von 1 bis 2 m3/kg. Dieser Primärsauerstoffstrahl dient zur Erzeugung von CO gemäß den folgenden Reaktionen:Ein zweiter Sauerstoffstahl kann in das obere Drittel der Schlacke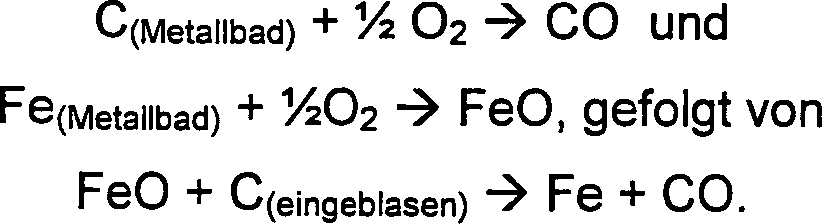
16 eingeblasen werden (nicht dargestellt), um das CO zu verbrennen:Diese Nachverbrennung des CO setzt mehr Energie frei als die Verbrennung von C zu CO.
- Es sei darauf hingewiesen, dass sich die eingeblasene Sauerstoffmenge nach der Menge reduzierbarer Oxide richtet, die in den Rohstoffen (zu reduzierende und einzuschmelzende Metallprodukte) enthalten ist. Enthalten die Rohstoffe viel Oxide, wie zum Beispiel FeO oder NiO, kann man die zum Aufschäumen der Schlacke eingeblasene Sauerstoffmenge reduzieren oder sogar ganz weglassen.
- Dabei ist klar, dass der Kohlenstoff, der zum Aufschäumen der Schlacke zugegeben wird, zusätzlich zu dem für die Reduktion der Charge und die Entkohlung des Metalls erforderlichen Kohlenstoff eingebracht werden muss.
- Je nach den eingebrachten und im Bad
12 enthaltenen Sauerstoff- und Kohlenstoffmengen ist es also möglich, den Gasgehalt in der Schaumschlackeschicht20 zu variieren. Dabei sollte eine Schaumschlackeschicht20 gebildet werden, die mindestens 50% Gas und vorzugsweise mehr als 80% Gas enthält. - Die Bezugszeichen
25 und26 kennzeichnen eine periphere bzw. zentrale Öffnung im Gewölbe28 des Ofens10 zum Einbringen der Rohstoffe. - Die Rohstoffe in Form von Feingut oder Granulat werden vorzugsweise in die untere Schlackeschicht und/oder an der Grenzfläche Bad-Schlacke eingeblasen (nicht dargestellt).
- Die nicht einblasbaren Rohstoffe werden zu Briketts oder Kügelchen (Pellets) agglomeriert und vorzugsweise über die zentrale Öffnung
26 eingebracht. Diese Briketts und Kügelchen (Pellets) werden so ausgebildet, dass sie aufgrund ihrer Masse in die Schlackeschicht eindringen und sich leicht auflösen können. - In
1 zeigen die Pfeile30 das Einbringen in den Ofen10 von Pellets32 über die periphere25 und zentrale Öffnung26 . - Theoretisches Beispiel mit Zahlenangaben
- Ein existierender SAF-Ofen mit einem Herddurchmesser von 3,5 m (Herdfläche 10 m2) entwickelt eine Leistung von 3 MW. Für die Schmelzreduktion von einer Tonne Charge wird eine Energie von 1500 kWh benötigt. Wird der SAF-Ofen auf konventionelle Weise betrieben (d.h. mit einer die Elektroden umgebenden flüssigen Schlacke), liegt der elektrische Wärmewirkungsgrad bei etwa 0,7 und die "Bruttoproduktivität" (ohne Abstich- und Stillstandszeit) beträgt
- Das Einblasen in der Nähe der Elektroden von 10 kg Kohlenstoff pro Minute mit einer Energieleistung von 9 kWh/kg bewirkt eine Energiezufuhr von
- Wird die Energieübertragung des Kohlenstoffs mit einem Wirkungsgrad von 40 % durchgeführt, erhöht sich die Produktivität auf
- Außerdem wird durch die Freisetzung von CO in der Nähe der Elektroden eine die Elektroden umgebende lokale Schaumschlackeschicht gebildet und damit die Entstehung eines Plasmalichtbogens gefördert. Wird die Stromversorgung der Elektroden verstärkt (Transformatorwechsel, konstanter Höchststrom), kann die Lichtbogenspannung verdoppelt werden. Die entwickelte elektrische Leistung beträgt dann 6 MW. Wird zunächst davon ausgegangen, dass sich der elektrische Wärmewirkungsgrad nicht ändert, erhöht sich die Produktivität des Ofens potentiell auf
- Eine Verbrauchsberechnung ermöglicht es, sich eine Vorstellung von der Rentabilität des Verfahrens zu machen. Für den Sauerstoffbedarf werden 1,5 m3 O2 pro kg Kohlenstoff angesetzt.
- Bei konventionellem Betrieb beträgt der Verbrauch:
- Unter Berücksichtigung des Energiedargebots des pulvrigen, kohlenstoffhaltigen Feststoffs verbraucht man:
- elektrische Energie: 3000 / 2,8 = 1071 kWh
– Kohlenstoff: (10 × 60) / 2,8 = 214 kg/t
– Sauerstoff: 214 × 1,5 = 321 m3/t. - Beim Betrieb mit dem Energiedargebot des pulvrigen, kohlenstoffhaltigen Feststoffs und Plasmalichtbogen verbraucht man:
– elektrische Energie: 6000 / 4,2 = 1428 kWh
– Kohlenstoff: (10 × 60) / 4,2 = 143 kg/t
– Sauerstoff: 143 × 1,5 = 214 m3/t. - Wie diese Berechnungen zeigen, treten an die Stelle von 5 kWh elektrische Energie 1 kg C und 1,5 m3 O2. Dieser Austausch verursacht kaum zusätzliche Betriebskosten. Die Produktivitätssteigerung (von 1,4 auf 4,2 t/h) ist jedoch derart, dass sich das Verfahren als sehr rentabel erweist.
Claims (10)
- Verfahren zur Herstellung von flüssigem Metall durch Schmelzreduktion von Rohstoffen in einem Elektroofen (
10 ) mit verdecktem Lichtbogen mit mindestens einer Elektrode (18 ), bei welchem Verfahren große Schlackenmengen anfallen, derart, dass der Elektroofen (10 ) ein Flüssigmetallbad (12 ) enthält, das von einer dicken Flüssigschlackeschicht (16 ) mit einer flächenbezogenen Masse von mindestens 1 t/m2 überdeckt ist, dadurch gekennzeichnet, dass die dicke Flüssigschlackeschicht lokal um die mindestens eine Elektrode (18 ) herum aufgeschäumt wird, um um diese Elektrode (18 ) herum eine lokale Schaumschlackeschicht (20 ) zu bilden, in der die Dichte der Schlacke um mindestens 50% geringer ist als im Rest des Elektroofens (10 ). - Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass der Elektroofen (
10 ) ein Flüssigmetallbad (12 ) enthält, das von einer dicken Flüssigschlackeschicht (16 ) mit einer Dicke von 0,4 bis 1,5 m überdeckt ist. - Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass die lokale Schaumschlackeschicht (
20 ) mindestens 50% Gas, vorzugsweise mindestens 80% Gas enthält. - Verfahren nach Anspruch 1, 2 oder 3, dadurch gekennzeichnet, dass die lokale Schaumschlackeschicht (
20 ) durch Zugabe von mindestens einem kohlenstoffhaltigen Brennstoff und/oder mindestens einem Sauerstoffträger in oder auf die Schlackeschicht und/oder das Metallbad gebildet wird. - Verfahren nach Anspruch 4, dadurch gekennzeichnet, dass ein pulvriger, kohlenstoffhaltiger Feststoff in das untere Drittel der Schlackeschicht eingeblasen wird.
- Verfahren nach Anspruch 4 oder 5, dadurch gekennzeichnet, dass ein Sauerstoff enthaltendes Gas in das obere Drittel der Schlackeschicht eingeblasen wird.
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass der Elektroofen (
10 ) mindestens drei Elektroden (18 ) in seiner Mitte aufweist und dass die lokale Schaumschlackeschicht (20 ) zwischen den drei Elektroden (18 ) gebildet wird. - Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass Rohstoffe hauptsächlich in der Mitte des Elektroofens (
10 ) zugegeben werden. - Verfahren nach Anspruch 8, dadurch gekennzeichnet, dass Rohstoffe in Form von Feingut zugegeben werden, das in den unteren Bereich der Schlackeschicht und/oder des Flüssigmetallbades eingeblasen wird.
- Verfahren nach Anspruch 8 oder 9, dadurch gekennzeichnet, dass Rohstoffe in Form von Pellets (
32 ) oder Briketts zugegeben werden.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| LU90409A LU90409B1 (fr) | 1999-06-25 | 1999-06-25 | Proc-d- d'optimisation du fonctionnement d'un four -lectrique du type - arc submerg- |
| LU90409 | 1999-06-25 | ||
| PCT/EP2000/005788 WO2001000886A1 (fr) | 1999-06-25 | 2000-06-22 | Procede d'optimisation du fonctionnement d'un four electrique du type a arc submerge |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| DE60004062D1 DE60004062D1 (de) | 2003-08-28 |
| DE60004062T2 true DE60004062T2 (de) | 2004-05-19 |
Family
ID=19731819
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| DE60004062T Expired - Lifetime DE60004062T2 (de) | 1999-06-25 | 2000-06-22 | Optimierungsverfahren zum betrieb eines elektroofens mit verdecktem lichtbogen |
Country Status (13)
| Country | Link |
|---|---|
| US (1) | US6635096B1 (de) |
| EP (1) | EP1200634B1 (de) |
| JP (1) | JP4776127B2 (de) |
| CN (1) | CN1197983C (de) |
| AT (1) | ATE245707T1 (de) |
| AU (1) | AU5406300A (de) |
| BR (1) | BR0012193A (de) |
| DE (1) | DE60004062T2 (de) |
| ES (1) | ES2202138T3 (de) |
| LU (1) | LU90409B1 (de) |
| MX (1) | MXPA02000062A (de) |
| TW (1) | TW428030B (de) |
| WO (1) | WO2001000886A1 (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102022118640A1 (de) | 2022-07-26 | 2024-02-01 | Thyssenkrupp Steel Europe Ag | Verfahren zur Herstellung einer Eisenschmelze in einem elektrischen Einschmelzer |
| WO2024184106A1 (de) | 2023-03-09 | 2024-09-12 | Thyssenkrupp Steel Europe Ag | Verfahren zum betreiben eines elektrischen einschmelzers |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AT412283B (de) * | 2003-05-16 | 2004-12-27 | Voest Alpine Ind Anlagen | Verfahren zum verwerten von schlacke |
| DE10323505A1 (de) * | 2003-05-24 | 2004-12-09 | Sms Demag Ag | Verfahren zur Erzeugung einer Schaumschlacke auf hochchromhaltigen Schmelzen in einem Elektroofen |
| DE102008028011A1 (de) * | 2008-06-09 | 2009-12-10 | Sms Siemag Aktiengesellschaft | Verfahren zur Erzeugung einer Schaumschlacke auf austenitischen Rostfreischmelzen in einem Elektrolichtbogenofen |
| CN104422298A (zh) * | 2013-08-27 | 2015-03-18 | 广西麦莎电气集团有限公司 | 矿热炉无功补偿远程无线通讯控制系统 |
| RU2539890C1 (ru) * | 2013-12-30 | 2015-01-27 | Генрих Алексеевич Дорофеев | Способ выплавки стали в электродуговой печи и электродуговая печь |
| HUE041401T2 (hu) * | 2014-08-14 | 2019-05-28 | Umicore Nv | Lítium-ion akkumulátorok olvasztásos újrahasznosítási folyamata |
| RU2610975C2 (ru) * | 2015-08-10 | 2017-02-17 | Генрих Алексеевич Дорофеев | Способ выплавки стали в электродуговой печи |
| CN114901602A (zh) * | 2019-12-23 | 2022-08-12 | 阿姆斯特郎世界工业公司 | 连续熔炼和纺丝工艺 |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2608320C2 (de) * | 1976-02-28 | 1978-12-07 | Demag Ag | Verfahren zum kontinuierlichen erschmelzen von stahl mit hohem reinheitsgrad |
| JPS5919170B2 (ja) * | 1978-12-26 | 1984-05-02 | 大同特殊鋼株式会社 | 溶鋼の精錬方法 |
| JPS5687617A (en) * | 1979-12-19 | 1981-07-16 | Daido Steel Co Ltd | Steel making method using arc furnace |
| AT376702B (de) * | 1983-04-06 | 1984-12-27 | Voest Alpine Ag | Verfahren zum betrieb einer metallurgischen anlage |
| US5279639A (en) * | 1990-04-06 | 1994-01-18 | Tam Ceramics, Inc. | Compositions for synthesizing ladle slags |
| ATA155793A (de) * | 1993-08-04 | 1996-04-15 | Voest Alpine Ind Anlagen | Verfahren zum herstellen einer metallschmelze und anlage zur durchführung des verfahrens |
| AT400245B (de) * | 1993-12-10 | 1995-11-27 | Voest Alpine Ind Anlagen | Verfahren und anlage zum herstellen einer eisenschmelze |
-
1999
- 1999-06-25 LU LU90409A patent/LU90409B1/fr active
- 1999-09-10 TW TW088115638A patent/TW428030B/zh not_active IP Right Cessation
-
2000
- 2000-06-22 CN CNB008091250A patent/CN1197983C/zh not_active Expired - Fee Related
- 2000-06-22 ES ES00938810T patent/ES2202138T3/es not_active Expired - Lifetime
- 2000-06-22 WO PCT/EP2000/005788 patent/WO2001000886A1/fr not_active Ceased
- 2000-06-22 US US10/019,412 patent/US6635096B1/en not_active Expired - Fee Related
- 2000-06-22 DE DE60004062T patent/DE60004062T2/de not_active Expired - Lifetime
- 2000-06-22 BR BR0012193-2A patent/BR0012193A/pt not_active IP Right Cessation
- 2000-06-22 MX MXPA02000062A patent/MXPA02000062A/es unknown
- 2000-06-22 JP JP2001506288A patent/JP4776127B2/ja not_active Expired - Fee Related
- 2000-06-22 EP EP00938810A patent/EP1200634B1/de not_active Expired - Lifetime
- 2000-06-22 AT AT00938810T patent/ATE245707T1/de not_active IP Right Cessation
- 2000-06-22 AU AU54063/00A patent/AU5406300A/en not_active Abandoned
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102022118640A1 (de) | 2022-07-26 | 2024-02-01 | Thyssenkrupp Steel Europe Ag | Verfahren zur Herstellung einer Eisenschmelze in einem elektrischen Einschmelzer |
| WO2024022989A1 (de) | 2022-07-26 | 2024-02-01 | Thyssenkrupp Steel Europe Ag | Verfahren zur herstellung einer eisenschmelze in einem elektrischen einschmelzer |
| WO2024184106A1 (de) | 2023-03-09 | 2024-09-12 | Thyssenkrupp Steel Europe Ag | Verfahren zum betreiben eines elektrischen einschmelzers |
| DE102023105797A1 (de) | 2023-03-09 | 2024-09-12 | Thyssenkrupp Steel Europe Ag | Verfahren zum Betreiben eines elektrischen Einschmelzers |
Also Published As
| Publication number | Publication date |
|---|---|
| ES2202138T3 (es) | 2004-04-01 |
| JP2003503593A (ja) | 2003-01-28 |
| AU5406300A (en) | 2001-01-31 |
| CN1197983C (zh) | 2005-04-20 |
| EP1200634A1 (de) | 2002-05-02 |
| TW428030B (en) | 2001-04-01 |
| US6635096B1 (en) | 2003-10-21 |
| MXPA02000062A (es) | 2002-07-02 |
| ATE245707T1 (de) | 2003-08-15 |
| EP1200634B1 (de) | 2003-07-23 |
| DE60004062D1 (de) | 2003-08-28 |
| JP4776127B2 (ja) | 2011-09-21 |
| CN1357054A (zh) | 2002-07-03 |
| BR0012193A (pt) | 2002-04-16 |
| LU90409B1 (fr) | 2001-01-02 |
| WO2001000886A1 (fr) | 2001-01-04 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69830924T2 (de) | Direktschmelzverfahren zur herstellung von metallen aus metalloxiden | |
| DE19744151C5 (de) | Verfahren zum Schmelzen von feinkörnigem, direkt reduziertem Eisen in einem Elektrolichtbogenofen | |
| DE69513098T2 (de) | Verfahren zur Nackverbrennung im Elektro-Lichtbogenofen | |
| DE69914613T2 (de) | Direktes schmelzverfahren | |
| DE69932357T2 (de) | Verfahren zur herstellung von eisenschmelze im duplexofen | |
| DE3216019C3 (de) | Verfahren zum Erzeugen von Roheisen und Nutzgas und Verwendung eines Schmelz/Vergasungs-Ofens zu dessen Durchführung | |
| DE19518343C2 (de) | Schmelzreduktionsverfahren mit erhöhter Effektivität | |
| EP0126391B1 (de) | Verfahren zur Eisenherstellung | |
| DE60131426T2 (de) | Verfahren und vorrichtung zur direkterschmelzung | |
| DD155331A5 (de) | Verfahren zur herstellung von rostfreiem stahl | |
| DE2900676C2 (de) | ||
| DE3616868C2 (de) | Verfahren zur Gewinnung von Nichteisenmetallen | |
| DE69904583T2 (de) | Verbessertes verfahren zur herstellung von stahl | |
| DE69927273T2 (de) | Direktes schmelzverfahren | |
| DE3306910C2 (de) | Herstellung von Ferrosilizium | |
| EP0087405A1 (de) | Verfahren und Einrichtung zur Reduktion von oxidhältigen feinteiligen Erzen | |
| DE3045180A1 (de) | Verfahren und vorrichtung zur herstellung von hochchromhaltigem stahl | |
| DE1907543A1 (de) | Verfahren und Vorrichtung zur Raffination von Metallen | |
| DE10392661T5 (de) | Kontinuierliches Stahlherstellungsverfahren in einem Elektro-Lichtbogenofen und dazu vorgesehene Anlage sowie Schlackezusammensetzung zur dortigen Verwendung | |
| US6635096B1 (en) | Method for optimizing the operating conditions of a submerged arc furnace | |
| DE4041689A1 (de) | Verfahren und anlage zum herstellen von stahl aus eisenhaltigen metalloxiden | |
| EP0115756B1 (de) | Verfahren und Einrichtung zur Herstellung von Metallen, insbesondere von flüssigem Roheisen, Stahlvormaterial oder Ferrolegierungen | |
| DE60004049T2 (de) | Verfahren zur fertigung einer roheisenschmelze | |
| AT408663B (de) | Verfahren zum einschmelzen von eisenschwamm sowie elektrolichtbogenofen zur durchführung des verfahrens | |
| DD215803A5 (de) | Verfahren zur durchfuehrung von metallurgischen oder chemischen prozessen und niederschachtofen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| 8364 | No opposition during term of opposition |