-
Gebiet der Erfindung
-
Diese Anmeldung betrifft Tintenstrahl-Druckmedien,
um die effektiven Trocknungszeiten der Tintenstrahltinte zu verbessern,
die Abriebfestigkeit des Tintenstrahlbildes nach dem Trocknen zu
verbessern, und um sichtbare Fehler zu verhindern, die durch Tintenperlenbildung,
Tintenausbreitung oder Schlammrißbildung verursacht werden,
was zu einer verbesserten Druckqualität führt. Insbesondere betrifft
diese Anmeldung mikrogeprägte
transparente Tintenstrahl-Empfängerfolien,
die zur Verwendung mit Tischtintenstrahldruckern für die Herstellung
von Tageslichttransparenzfolien mit Präsentationsqualität geeignet
sind. Überdies
betrifft diese Anmeldung die Steuerung der Koaleszenz der Tinte
innerhalb von Hohlräumen
von mikrogeprägten
Empfängermedien.
-
Hintergrund
der Erfindung
-
Bildgraphiken sind im modernen Leben
allgegenwärtig.
Bilder und Daten, die warnen, lehren, unterhalten, werben usw.,
werden auf eine Vielfalt von inneren und äußeren, vertikalen und horizontalen
Flächen aufgebracht.
Nicht beschränkende
Beispiele von Bildgraphiken reichen von Werbung auf Wänden oder
Seiten von Lastwagen zu Plakaten, die das Erscheinen eines neuen
Films ankündigen,
Warnhinweise nahe den Kanten von Treppen und dergleichen.
-
Die Verwendung von Thermo- und Piezotintenstrahltinten
hat in den letzten Jahren mit der beschleunigten Entwicklung von
kostengünstigen
und effizienten Tintenstrahldruckern, Tintezufuhrsystemen und dergleichen
beträchtlich
zugenommen.
-
Thermotintenstrahl-Hardware ist kommerziell
von einer Anzahl von multinationalen Firmen erhältlich, die ohne Beschränkung Hewlett-Packard
Corporation, Palo Alto, CA; Corporation of San Diego, CA; Xerox Corporation,
Rochester, NY; ColorSpan Corporation, Eden Prairie, MN und Mimaki
Engineering Co., Ltd., Tokyo, Japan einschließen. Die Anzahl und Vielfalt
von Druckern ändert
sich schnell, da Druckerhersteller andauernd ihre Produkte für Verbraucher
verbessern. Drucker werden abhängig
von der Größe der gewünschten fertigen
Bildgraphik sowohl in Tischgröße als auch
in Großformatgröße hergestellt.
Nicht beschränkende
Beispiele weitverbreiteter Thermotintenstrahldrucker im kommerziellen
Maßstab
sind NOVAJET Pro Drucker von Encad Corporation und 650C, 750C und
25000P Drucker von Hewlett-Packard
Corporation. Nicht beschränkende
Beispiele von weitverbreiteten Großformat-Thermotintenstrahldruckern
umfassen DesignJet Drucker von Hewlett-Packard Corporation, wobei
der 25000P bevorzugt wird, da er einen Auflösung von 600 × 600 Bildpunkte/Inch
(dpi) mit einer Tropfengröße in der
Nähe von
etwa 20 Picoliter (pl) aufweist.
-
Minnesota Mining and Manufacturing
Company, St. Paul, MN, vermarktet Graphikmacher-Tintenstrahlsoftware,
die nützlich
bei der Umwandlung von digitalen Bildern aus dem Internet, einer
Bildmaterial-Bibliothek oder Digitalkameraquellen in Signale an
Thermotintenstrahldrucker ist, um solche Bildgraphiken zu drucken.
-
Tintenstrahltinten sind auch von
einer Anzahl von multinationalen Firmen kommerziell erhältlich,
insbesondere Minnesota Mining and Manufacturing Company, die ihre
Reihe 8551; 8552; 8553 und 8554 pigmentierter Tintenstrahltinten
vermarktet. Die Verwendung von vier Prozeßfarben: Cyan, Magenta, Gelb
und Schwarz (im allgemeinen mit „CMYK" abgekürzt) läßt die Bildung von so viel
wie 256 Farben oder mehr im digitalen Bild zu.
-
Auch Medien für Tintenstrahldrucker unterliegen
einer beschleunigten Entwicklung. Da Tintenstrahlabbildungstechniken
in kommerziellen und Verbraucheranwendungen im hohem Maß populär geworden
sind, hat sich die Fähigkeit,
einen Personalcomputer zu verwenden, um ein Farbbild auf Papier
oder andere Empfängermedien
zu drucken, von auf Farbstoff beruhenden Tinten auf auf Pigmenten
beruhende Tinten erweitert. Die Medien müssen sich dieser Änderung
anpassen. Ruf Pigmenten beruhende Tinten stellen aufgrund der verglichen
mit Farbstoffmolekülen
großen
Größe des Färbemittels
haltbarere Bilder bereit.
-
Tintenstrahldrucker sind für elektronischen
Großformatdruck
für Anwendungen,
wie technische und architektonische Zeichnungen allgemein gebräuchlich
geworden. Aufgrund der Einfachheit der Betriebs und der Wirtschaftlichkeit
von Tintenstrahldruckern, hält
dieser Bildprozeß ein
Versprechen eines überlegenen Wachstumgspotentials
für die
Druckindustrie, Großformat-,
Bildabruf-, Präsentationsqualitätsgraphiken.
-
Daher können die Komponenten eines
Tintenstrahlsystems, das zur Herstellung von Graphiken verwendet
wird, in drei Hauptkategorien eingeteilt werden:
- 1.
Computer, Software, Drucker
- 2. Tinte
- 3. Empfängermedium
-
Der Computer, die Software und der
Drucker werden die Größe, Anzahl
und Plazierung der Tintentropfen kontrollieren und werden das Empfängermedium
durch den Drucker transportieren. Die Tinte wird das Färbemittel,
das das Bild bildet, und einen Träger für jenes Färbemittel enthalten. Das Empfängermedium
stellt das Behältnis
bereit, das die Tinte annimmt und hält. Die Qualität des Tintenstrahlbilds
ist eine Funktion des Gesamtsystems. Jedoch sind die Zusammensetzungen
und die Wechselwirkung zwischen der Tinte und dem Empfängermedium
in einem Tintenstrahlsystem am wichtigsten.
-
Bildqualität ist, was die betrachtende Öffentlichkeit
und zahlenden Kunden wollen und zu sehen fordern werden. Vom Hersteller
der Bildgraphik werden auch viele andere verborgene Anforderungen
an das Tintenstrahlmedien/Tintensystem aus dem Druckbetrieb gestellt.
Ebenso kann das Ausgesetztsein der Umgebung zusätzliche Anforderungen an die
Medien und Tinte stellen (abhängig
von der Anwendung der Graphik).
-
Gegenwärtige Tintenstrahl-Empfängermedien,
die direkt mit Zusammensetzungen gemäß der Offenbarung beschichtet
sind, die im US-Patent Nr. 5,747,148 (Warneret et al.) und in den
PCT-Patentveröffentlichungen
Nr. WO 99/07558 (Warner et al.) und WO 99/03685 (Waller et al.)
enthalten ist, werden durch Minnesota Mining and Manufacturing Company
unter den Marken 3MTM ScotchcalTM undurchsichtige
Abbildungsmedien 3657-10 bzw. 3MTM ScotchcalTM durchscheinende Abbildungsmedien 3637-20,
8522 und 8544, vermarktet. Ein anderes Tintenstrahlempfängermedium
wird in der mitübertragenen
PCT-Patentveröffentlichung Nr.
WO97/33758 (Steelman et al.) offenbart, das eine hygroskopische
Schicht auf einem hydrophilen mikroporösen Medium kombiniert.
-
Tintenstrahltinten beruhen typischerweise
ganz oder teilweise auf Wasser, wie im US-Patent Nr. 5,271,765 offenbart.
Typische Empfänger
für diese
Tinten sind unbeschichtete Papiere oder vorzugsweise spezialisierte
tintenstrahlempfängliche
Papiere, die behandelt oder beschichtet sind, um ihre Empfängereigenschaften
oder die Qualität
der Bilder zu verbessern, die sich daraus ergeben, wie im US-Patent
Nr. 5,213,873 offenbart.
-
Viele Tintenstrahl-Empfängerzusammensetzungen,
die zur Beschichtung auf Kunststoffe geeignet sind, um sie tintenstrahlempfänglich zu
machen, sind offenbart worden. Typischerweise bestehen diese Empfängerschichten
aus Mischungen aus wasserlöslichen
Polymeren, die die wässerige
Mischung absorbieren können,
die die Tintenstrahltinte aufweist. Sehr verbereitet sind hydrophile
Schichten, die Poly(vinylpyrrolidon) oder Poly(Vinylalkohol) aufweisen,
wie beispielsweise durch die US-Patente Nr. 4,379,804; 4,903,041
und 4,904,519 veranschaulicht. Ebenfalls sind Verfahren zur Vernetzung
von hydrophilen Polymeren in den Empfängerschichten bekannt, wie
in den US-Patenten Nr. 4,649,064; 5,141,797; 5,023,129; 5,208,092
und 5,212,008 offenbart. Andere Beschichtungszusammensetzungen enthalten
wasseraufnehmende aus Partikeln bestehender Stoffe, wie anorganische
Oxide, wie in den US-Patenten Nr. 5,084,338; 5,023,129 und 5,002,825
offenbart. Entsprechende Eigenschaften werden für Tintenstrahl-Papierempfängerbeschichtungen gefunden,
die ebenfalls aus Partikeln bestehende Stoffe enthalten, wie Maisstärke, wie
in den US-Patenten
Nr. 4,935,307 und 5,302,437 offenbart.
-
Der Nachteil, an dem viele dieser
Typen von Tintenstrahl-Empfängermedien
für Bildgraphiken
leiden, ist, daß sie
wasserempfindliche Polymerschichten aufweisen. Selbst wenn sie anschließend überlaminiert
werden, enthalten sie immer noch eine wasserlösliche oder wasserquellfähige Schicht.
Diese wasserempfindliche Schicht kann mit der Zeit einem Wasserentzug
unterworfen sein und kann zu einer Beschädigung der Graphik und einem
Abheben der Überlaminierung
führen.
Zusätzlich
enthalten einige der üblichen
Bestandteile dieser hydrophilen Beschichtungen wasserlösliche Polymere,
die nicht ideal dazu geeignet sind, Wärme und UV ausgesetzt zu sein,
die sie in Außenumgebungen
erfahren, wodurch folglich ihre Außenlebensdauer begrenzt wird.
Schließlich
scheint die Trocknungsgeschwindigkeit nach dem Drucken dieser Materialien
langsam, da bis sie trocken sind, die Beschichtung weichgemacht
ist oder sogar teilweise durch die Tintenlösungsmittel (hauptsächlich Wasser)
aufgelöst
ist, so daß das
Bild leicht beschädigt
werden kann und klebrig sein kann, bevor es trocken ist.
-
In den letzten Jahren hat sich ein
zunehmendes Interesse an mikroporösen Folien als Tintenstrahlempfänger gezeigt,
um sich einigen oder allen der obigen Nachteile zuzuwenden. Sowohl
die oben genannten Veröffentlichungen
von Warner et al. und Waller et al. als auch die Anmeldung von Steelman
et al. offenbaren vorteilhafte mikroporöse Folien. Wenn die Folie für die Tinte
aufsaugend ist, wird die Tinte nach dem Drucken durch Kapillarwirkung
in die Folie selbst in die Poren aufgenommen und fühlt sich
sehr schnell trocken an, da die Tinte von der Oberfläche der
gedruckten Graphik verschwunden ist. Die Folie muß nicht
notwendigerweise wasserlösliche
oder wasserquellfähige
Polymere enthalten und könnte
daher Wärme-
und UV-beständig
sein und muß keiner
Wasserbeschädigung
unterworfen sein.
-
Poröse Folien sind nicht notwendigerweise
für einen
auf Wasser beruhenden Tintenstrahl empfänglich, wenn das Material von
sich aus hydrophob ist, und es sind Verfahren, sie hydrophil zu
machen, durch zum Beispiel die PCT-Patentveröffentlichung Nr. WO 92/07899
veranschaulicht worden.
-
Andere Folien sind von sich aus aufgrund
des Folienmaterials für
wässerige
Tinte aufnahmefähig,
zum Beispiel TeslinTM (eine mikroporöse silikagefüllte Polyolefinfolie),
das von PPG Industries erhältlich
ist und von dem Typ ist, der beispielsweise im US-Patent Nr. 4,861,644
veranschaulicht wird. Mögliche
Probleme mit dieser Art Material sind es, daß wenn sie mit auf Farbstoff
beruhenden Tinten verwendet werden, die Bilddichte niedrig sein
kann, abhängig
davon, wie viel des Färbemittels
in den Poren nach dem Trocknen bleibt. Eine Art, dies zu vermeiden,
ist es, die Folie anschließend
an den Druck zu verschweißen,
wie z. B. in der PCT-Patentveröffentlichung
Nr. WO 92/07899 veranschaulicht.
-
Andere Verfahren sind es, die mikroporöse Folie
mit einer Empfängerschicht
zu beschichten, wie in der PCT-Patentveröffentlichung
Nr. WO 97/33758 (Steelman et al.) und dem US-Patent Nr. 5,605,750
offenbart.
-
Wie oben angegeben, ist die Beziehung
zwischen der Tinte und den Medien der Schlüssel zur Bildgraphikqualität. Bei Druckern,
die nun eine Präzision
von 1400 × 720
dpi erreichen, ist die Tintenstrahltropfengröße kleiner als in der Vergangenheit.
Wie vorhergehend angegeben, beträgt
eine typische Tropfengröße für diese
dpi-Präzision
etwa 20 Picoliter, was ein Bruchteil der Größe früherer Tropfengrößen von
140 Picoliter ist, die in Großformattintenstrahldruckern
verwendet werden, am bemerkenswertesten und im allgemeinen EncadTM NOVAJET III, IV und Pro Modellen. Einige
Druckerhersteller streben nach noch kleineren Tropfengrößen, während andere
Druckerhersteller mit den größeren Tropfengrößen für Großformatgraphiken
zufrieden sind. Bei pigmentierten Tintenstrahltinten bestimmt die
Tropfengröße die Menge
der Pigmentteilchen, die in jedem Tropfen vorhanden sind und die
auf eine vorbestimmte Fläche
des Mediums gerichtet werden sollen.
-
Wenn der Tintenstrahltintentropfen
das Empfängermedium
berührt,
tritt eine Kombination von zwei Dingen auf. Der Tintenstrahltropfen
verteilt sich vertikal in das Medium und verteilt sich horizontal
längs der Empfängeroberfläche mit
einer sich ergebenden Ausbreitung eines Bildpunktes.
-
Jedoch ist bei auf Pigmenten beruhende
Tintenstrahltinten der richtigen Teilchengröße, und wenn mit einer Folie
der richtigen Porengröße verwendet,
eine gewisse Filtration des Färbemittels
an der Oberfläche
der Folie möglich,
die zu einer guten Dichte und Farbsättigung führt. Jedoch können Bilder
immer noch sehr schlecht sein, wenn die Punktverstärkung infolge
einer „Streifenbildungserscheinung" niedrig ist, wo
ungenügend
Tinte verbleibt, um das geeignete Halbtonbild zu erzeugen. Wenn
die Punktgröße zu klein
ist, dann können
Fehler infolge des Medienvorschubs oder ausgefallener Druckkopfdüsen eine
Streifenbildung verursachen. Dieses Problem würde bei Druckern mit größerer Tropfengröße nicht
zu sehen sein, da größere Tropfen frühere Druckfehler überdecken
würden.
Wenn jedoch die Punkte zu groß sind,
dann geht die Kantenschärfe verloren.
Kantenschärfe
ist ein Grund für
eine erhöhte
dpi-Bildpräzision.
Die Fähigkeit,
den Punktdurchmesser zu steuern, ist daher eine wichtige Eigenschaft
in einem Tintenstrahl-Empfängermedium.
-
Das US-Patent Nr. 5,605,750 veranschaulicht
beispielhaft eine Pseudoboehmit-Beschichtung, die auf die silikagefüllte mikroporöse Folie,
wie TeslinTM, aufgetragen wird. Die Beschichtung
enthält
Aluminiumoxid-Teilchen aus Pseudoboehmit mit einem Porenradius von
10 bis 80 Å.
Ebenfalls wird eine zusätzliche Schutzschicht
aus Hydroxypropylmethylzellulose offenbart.
-
Es existieren verschiedenen Probleme
bei der Verwendung der oben erwähnten
Empfängerbeschichtungen.
Die Geschwindigkeit der Tintenabsorption beträgt für eine wasserquellfähige Beschichtung
bestenfalls 8–10
ml/s/m2; dies ist verglichen mit der Rate
der Tintentropfen-Auftragung
langsam. Zweitens können
die Volumina von Tinte, die durch viele populäre Großformat- Tintenstrahldrucker
bei 140 pl/Tropfen (HP 2500: 20 pl/Tropfen jedoch 160 pl/Bildpunkt)
Probleme schaffen, wie „Auslaufen", „Entmischung" und Koaleszenz der Tinte.
-
Da die meisten Drucker im heutigen
Büro auf
Wasser beruhende Tinten verwenden, muß, wenn diese Drucker und Tinten
auf herkömmlichen
Tintenstrahlfolien verwendet werden, sehr viel Tinte niedergelegt
werden, um eine geeignete Bilddichte für übertragene Bilder zu ergeben.
Wenn die Tinte auf bekannten Folien schnell niedergelegt wird, wie
den oben genannten, neigt die Tinte dazu, an einer ungesteuerten
Koaleszenz oder ungleichmäßigen Ansammlung
der Tintentropfen zu leiden, was zu Schlierenbildung, Streifenbildung
und Fleckenbildung führt.
Um eine Koaleszenz zu vermeiden und eine akzeptable Bildqualität zu ergeben,
verwenden Drucker einen „Transparenzfolien"-Betriebsart, die
die Tinte langsam über
mehrere Durchgänge
liefert. Dies führt
zu einer sehr viel langsameren Druckgeschwindigkeit und ist eine
Hauptquelle von Unzufriedenheit bei der Herstellung von Tageslicht-Transparenzfolien
auf Tintenstrahldruckern.
-
Die mitübertragene PCT-Patentveröffentlichung
Nr. WO 99/55537 (Ylitalo et al.) „Microembossed Receptor Media" offenbart die Verwendung
von mikrogeprägten
Folien zur Aufnahme und Anzeige von Bildern, die durch Tintenstrahldrucker
verschiedener Arten geliefert werden, einschließlich jener, die auf Wasser
beruhende Tinten verwenden, mit Mustern mit einer Hohlraumgröße im Bereich
von 20–1000
pl. Dieser Bereich wurde so gewählt,
daß er
den Bereich von Tintenvolumina bekannter Drucker umfaßt, so daß die Anzahl
der Hohlräume
pro Fläche,
oder die Hohlraumdichte, gleich oder größer als die Auflösung oder
Bildpunkte/ Inch („dpi") des Druckers war.
-
Zusammenfassung der Erfindung
-
Überraschenderweise
liefert diese Erfindung ausgezeichnete Transparentdruckergebnisse,
die mit Hohlraumdichten erzielt werden, die beträchtlich unter der Auflösung des
Druckers liegen. Ferner hat diese Erfindung festgestellt, daß die Durchlässigkeit
des mikrogeprägten
transparenten Tintenstrahlempfänger
sehr empfindlich gegenüber
der Geometrie des Musters und der Wiederholungstreue ist, so daß sich der
erwünschte
Bereich der Hohlraumgröße und Dichte
bedeutend von der US-Patentanmeldung
Nr. 09/069,665 (Ylitalo et al.) unterscheidet, ebenso von der PCT-Patentveröffentlichung
Nr. WO 99/55537.
-
Es gibt zwei Faktoren, die für diese
unterwartete Erfindung besonders wichtig sind:
- (1)
Gesamtdurchlässigkeit
auf einem Tageslichtprojektor; und
- (2) Qualität
des Bildes, das auf den Empfänger
gedruckt wird.
-
Aufgrund der Optik eines Tageslichtprojektors
wird alles im Lichtweg von der Lichtquelle zum Projektionsschirm,
das bewirkt, daß Licht
die Öffnung
der Kopfsammellinse verfehlt, dafür sorgen, daß weniger
Licht den Projektionsschirm erreicht. Die Kopfsammellinse weist
einen verhältnismäßig engen Öffnungswinkel
auf, da sie dazu bestimmt ist, Licht zu sammeln, das durch die Fresnel-Linse
in der Projektorstufe nahezu kollimiert wird. Wenn folglich eine
Transparenzfolie eine mikrogeprägte
Oberfläche
aufweist, die zu viel Licht bricht, beugt oder streut, wird die
projizierte Bildintensität
reduziert, und das Bild kann dunkel oder grau erscheinen. Die Visual
Systems Division (VSD) der Minnesota Mining and Manufacturing Company
(3 M), Austin, TX, hat herausgefunden, daß die Gardner-Trübung ein
gutes Maß der
Fähigkeit
einer Transparenzfolie sein kann, das Licht zu vermindern, das durch
die Kopfsammellinse kommt. Die Gardner-Trübung wird für alle Beispiele unter Verwendung
eines Gardner-Trübungsmeßgeräts von der
BYK-Gardner Company
(Columbia, MD und D-82534 Geretsried, Deutschland) gemessen, wobei
die ASTM D1003-97 „Standard
Test Method for Haze and Luminous Transmittance of Transparent Plastics" verwendet wird.
Typische existierende Transparenzfolien weisen Gardner- Trübungswerte
von bis zu 15 Prozent auf.
-
Diese Erfindung ist für die Produktion
von Bildgraphiken unter Verwendung von Tintenstrahldruckern auf
eine Transparenzfolie zur Verwendung mit einer Tageslichtprojektionseinrichtung
nützlich,
die üblicherweise
im Bürositzungsraum
oder Universitätsvorlesungssaal
oder für
andere Lichtdurchlaßanwendungen
verwendet wird, wie hintergrundbeleuchtete kommerzielle Zeichengebung
oder Bildgraphiken mit dekorativer Wirkung. Diese Erfindung löst unterwarteterweise
solche üblichen
Tintenstrahldruckprobleme, wie Auslaufen, Streifenbildung und Schlammrißbildung
in Tintenstrahldrucksystemen, indem gesteuert wird, wie ein Tintenstrahltropfen
ein Tintenstrahlempfängermedium
berührt
und auf ihm trocknet, während
auch das Problem gelöst
wird, die Gardner-Trübung
zu minimieren, wie oben erwähnt.
-
Ein Aspekt der vorliegenden Erfindung
ist die Verwendung von mikrogeprägten
Oberflächen,
die mit Tisch- und
Großformattintenstrahldruck
von Bildgraphiken zum Durchlaß von
Licht durch die Bildgraphik ausgezeichnete Ergebnisse ergeben können.
-
Ein Aspekt der Erfindung ist ein
optisch durchlässiges
Empfängermedium,
das ein Bahnenmaterial aufweist, die eine mikrogeprägte Oberfläche, die
Hohlräume
aufweist, als eine ihrer Hauptoberflächen aufweist, wobei das Bahnenmaterial nicht
porös ist,
wobei jeder Hohlraum des Empfängermediums
eine mikrogeprägte
Kapazität
von etwa 1100 pl bis etwa 5000 pl, vorzugsweise mehr als 1200 pl
und vorzugsweise weniger als etwa 5000 pl aufweist.
-
„Regellos" bedeutet, daß ein oder mehrere Merkmale
der mikrogeprägten
Elemente absichtlich und/oder systematisch in einer nicht regelmäßigen Weise
variiert werden. Beispiele von Merkmalen, die absichtlich und/oder
systematisch in einer nicht regelmäßigen Weise variiert werden,
sind Teilung, Spitze-Tal-Abstand, Tiefe, Höhe, Wandwinkel, Ständerdurchmesser,
Kantenradius und dergleichen. „Mikrogeprägtes Element" bedeutet eine erkennbare
geometrische Form, die entweder vorsteht oder eingedrückt ist. „Kombinations"-Muster können zum
Beispiel Muster aufweisen, die über
eine Fläche
regellos sind, die einen minimalen Radius von zehn Elementbreiten
von jedem Punkt aufweist, diese regellosen Muster aber über größere Abstände innerhalb
des Gesamtmusters reproduziert werden können.
-
„Inverses Muster" bedeutet das sich
ergebende Muster, das aus einem Bahnenmaterial erzeugt wird, oder
daß erstarrendes
flüssiges
Material eine Form berührt
und sich an sie anpaßt.
-
„Nicht porös" bedeutet, daß die Bahn im wesentlichen
nicht porös
gegenüber
Flüssigkeiten
ist noch eine netzförmige
Außenfläche aufweist,
bevor die Abbildungsoberfläche
mikrogeprägt
wird.
-
Eine „mikrogeprägte" Oberfläche weist eine Topographie
auf, wobei die mittlere mikrogeprägte Elementteilung, das heißt der Mitte-Mitte-Abstand
zwischen nächsten
Elemente von etwa 1 Mikrometer bis etwa 1000 Mikrometer beträgt und die
mittleren Spitze-Tal-Abstände
einzelner Merkmale von etwa 1 Mikrometer bis etwa 100 Mikrometer
betragen.
-
„Mikroprägung" bedeutet die Prägung einer Oberfläche und
sie zu einer mikrogeprägten
Oberfläche zu
machen, oder bewirken, daß eine
mikrogeprägte
Oberfläche
aus einer Flüssigkeit
gebildet wird, die während
des Mikroprägungsprozeß verfestigt
wird.
-
Vorzugsweise ist das Empfängermedium
ein Tintenstrahl- Empfängermedium.
-
Vorzugsweise weist die mikrogeprägte Abbildungsoberfläche Hohlräume auf,
die von Wänden
umgeben sind, eng zusammen gepackt sind, und wobei das Hohlraumvolumen
mindestens 100 Prozent Tinte aus dem Zieldrucker entspricht.
-
Ein weiterer Aspekt der vorliegenden
Erfindung ist ein mit einem Bild versehenes Tintenstrahl-Empfängermedium,
das ein Bahnenmaterial aufweist, das eine mikrogeprägte Bildoberfläche aufweist,
die Hohlräume
und Teilchen eines Pigments oder Farbstoffes aufweist, die auf der
mikrogeprägten
Bildoberfläche
angetrocknet sind.
-
Ein weiterer Aspekt der Erfindung
ist ein Verfahren zur Herstellung eines Tintenstrahl-Empfängermediums,
das die Schritte aufweist: (a) Auswählen einer Prägeform mit
einer Formungsfläche,
die eine mikrogeprägte
Topographie aufweist; und (b) in Kontakt bringen der Formungsfläche der
Form mit einem Polymerbahnenmaterial, um eine mikrogeprägte Oberfläche auf
dem Bahnenmaterial zu bilden, die das Inverse der mikrogeprägten Topographie
ist.
-
Ein weiterer Aspekt der Erfindung
ist ein Verfahren zur Herstellung eines Tintenstrahl-Empfängermediums,
das die Schritte aufweist: (a) Auswählen einer Prägeform mit
einer Formungsfläche,
die eine mikrogeprägte
Topographie aufweist; und (b) Extrudieren eines Polymers über die
Formungsfläche
der Form, um ein Polymerbahnenmaterial zu bilden, das eine mikrogeprägte Oberfläche auf
dem Bahnenmaterial aufweist, die das Inverse der mikrogeprägten Topographie
ist.
-
Ein weiterer Aspekt der Erfindung
ist ein Verfahren zur Herstellung eines Tintenstrahl-Empfängermediums,
das die Schritte aufweist: (a) Auswählen eine Mikroprägeform mit
einer Formungsfläche,
die eine mikrogeprägte
Topographie aufweist; (b) in Kontakt bringen eines Fluids mit der
Formungsfläche;
und (c) Verfestigen des Fluids, um ein Bahnenmaterial zu bilden,
das eine mikrogeprägte
Oberflächentopographie
aufweist, die das inverse der Formungsfläche ist, wobei die mikrogeprägte Oberflächentopographie
Hohlräume
aufweist, die jeweils ein Volumen von etwa 1100 pl bis 5000 pl aufweisen.
Vorzugsweise ist das Fluid ein strahlungshärtendes Fluid und das Fluid
wird verfestigt, indem das Fluid einer photochemisch wirksamen Strahlung ausgesetzt
wird.
-
Ein Merkmal der Erfindung ist eine
mikrogeprägte
Topographie, die die Gardner-Trübung
minimiert, um eine ausgezeichnete Lichtdurchlässigkeit und Farbwiedergabetreue
der Bildgraphik zuzulassen, die durch das Pigment oder den Farbstoff
erzeugt wird.
-
Ein Vorteil der Erfindung ist die
Minimierung der üblichen
Tintenstrahl-Druckprobleme, wie Streifenbildung, Auslaufen, Ausbluten,
Koaleszenz und Schlammrißbildung,
indem vielmehr die empfangende Oberfläche des Tintenstrahl-Empfängermediums
als die Formulierung der Tintenstrahltinten geändert wird.
-
Ein weiterer Vorteil der Erfindung
ist die Leichtigkeit, mit der eine mikrogeprägte Bildoberfläche gebildet
werden kann.
-
Ein weiterer Vorteil der vorliegenden
Erfindung ist der Schutz des Tintenstrahlbilds vor einem Abrieb an
der Oberfläche
des Tintenstrahl-Empfängermediums,
da die gefärbten
Dinge, die das Bild bilden, innerhalb von Hohlräumen der Topographie der mikrogeprägten Bildoberfläche liegen.
Als solches stellt das Medium der vorliegenden Erfindung eine Abriebfestigkeit,
Schmierfestigkeit und eine Verhinderung des Auslaufens oder Ausblutens
des Bildes bereit.
-
Ein weiterer Vorteil der Erfindung
ist die Nützlichkeit
der mikrogeprägten
Bildoberfläche
mit auf organischen Lösungsmittel
beruhenden, auf Wasser beruhenden, phasenändernden oder strahlungspolymerisierbaren
Tinten. Die Tinten können
ferner entweder einen Farbstoff oder auf Pigmenten beruhende Färbemittel aufweisen.
-
Die Ausführungsformen der Erfindung,
die folgen, werden weitere Merkmale und Vorteile benennen.
-
Kurze Beschreibung der
Zeichnungen
-
1 ist
eine veranschaulichende Querschnittansicht einer vorgestellten Abfolge
von Tintenstrahl-Tropfenablagerung, Trocknung und der endgültigen Erscheinung
unter Verwendung regelloser Hohlräume.
-
Die 2–7 zeigen verschiedene digitale
Bilder von Kontrollen und Medien der vorliegenden Erfindung, wie
sie abgebildet werden.
-
Ausführungsformen der Erfindung
-
Mikrogeprägte Bildoberfläche
-
1 stellt
die Prämisse
der vorliegenden Erfindung dar: ein Tintenstrahl-Empfängermedium
10, das so aufgebaut werden kann, daß es eine mikrogeprägte Bildoberfläche 12 aus
mehreren Hohlräumen
14 zur Aufnahme und zum Schutz von Pigmentteilchen, die in einer
Tintenstrahltinte enthalten sind; und mehrere Spitzen 16 aufweist.
-
Auf der linken Seite der 1 sieht man einen Tintenstrahltropfen
20, dessen Größe typischerweise von
etwa 10 pl bis etwa 150 pl, und vorzugsweise von etwa 20 pl bis
etwa 140 pl reicht, der sich der mikrogeprägten Bildoberfläche 12 nähert.
-
In der Mitte der 1 sieht man einen Tintenstrahltropfen
30 innerhalb eines Hohlraums 14, wenn der Tropfen 30 zu trocknen,
hart zu werden oder sich anders zusammenzuschließen beginnt, abhängig von
der Beschaffenheit der Tintenstrahltintenformulierung.
-
Auf der rechten Seite der 1 sieht man einen Tintenstrahltropfen
40, der getrocknet ist und in einem Hohlraum 14 liegt, so daß er vor
einem Abrieb durch Gegenstände
geschützt
ist, die die Vielzahl der Spitzen 16 berühren, die auf einer makroskopischen
Ebene die äußerste Oberfläche des
Mediums 10 bilden.
-
1 veranschaulicht
auch eine wichtige Überlegung
der Erfindung: mehr als ein Tropfen der Tinte ist dazu bestimmt,
in einem einzelnen Hohlraum zu liegen, da eine Mischung der Farben:
Cyan, Gelb und Magenta benötigt
wird, um eine unendliche Zahl von Farben zu erzeugen, die nun im
Tintenstrahldruck nachgefragt werden.
-
Polymerfolie
-
Das Polymerbahnenmaterial bzw. die
Polymerbahn, die im Tintenstrahlmedium verwendet wird, kann aus
irgendeinem Polymer bestehen, das fähig ist, in der Weise der vorliegenden
Erfindung mikrogeprägt
zu werden. Die Bahn kann eine feste Folie sein. Die Bahn sollte
abhängig
von der gewünschten
Verwendung transparent oder durchscheinend sein. Die Bahn kann abhängig von
der gewünschten
Verwendung klar oder getönt
sein. Die Bahn sollte optisch durchlässig sein.
-
Nicht beschränkende Beispiele von Polymerfolien
weisen auf: thermoplastische Kunststoffe, wie Polyolefine, Poly(vinylchlorid),
Copolymere aus Ethylen mit Vinylacetat oder Vinylalkohol, Polycarbonat,
Norbornen-Copolymere, fluorierte thermoplastische Kunststoffe, wie
Copolymere und Terpolymere von Hexafluorpropylen und oberflächenmodifizierte
Ausführungen
derselben, Poly(Ethylenterephthalat) und Copolymere derselben, Polyurethane,
Polyimide, Acryle und mit Füllstoffen
versehene Ausführungen
der obigen, die Füllstoffe verwenden,
wie Silikate, Aluminate, Feldspat, Talk, Kalciumcarbonat, Titandioxid
und dergleichen. Ebenfalls nützlich
in der Anmeldung sind gemeinsam extrudierte Folien und laminierte
Folien, die aus den oben aufgelisteten Materialien bestehen.
-
Insbesondere können transparente oder durchlässige Polyolefine
Ethylenhomopolymere oder Copolymere sein, wie ein Ethylen-Octen-Copolymer
der Marke „ENGAGE", das von Dow Chemical
Company, Midland, MI kommerziell erhältlich ist. Andere besonders
nützliche
Folien umfassen LEXAN-Polycarbonat
von General Electric Plastics, Pittsfield, MA; ZEONEX-Polymer von
B. F. Goodrich, Richfield, OH; THV-500-Polymer von Dyneon LLC, Oakdale, MN;
weichgemachtes Poly(vinylchlorid), Poly(Ethylenterephthalat) Copolymer EASTAR
6763 von Eastman, AFFINITY PL 1845 von Dow Chemical Company, und
SURLYN-Methacrylsäure-Copolymere
von DuPont.
-
Eigenschaften von Polymerbahnen der
vorliegenden Erfindung können
mit äußeren Beschichtungen vergrößert werden,
die die Steuerung der Tintenaufnahmefähigkeit der mikrogeprägten Bildoberfläche 12 des Tintenempfängermediums
10 verbessern. Wie im Hintergrund der Erfindung oben festgestellt,
sind Fachleuten eine beliebige Anzahl von Beschichtungen bekannt.
Es ist möglich,
irgendeine dieser Beschichtungen in Kombination mit der mikrogeprägten Bildoberfläche der
vorliegenden Erfindung einzusetzen.
-
Vorzugsweise kann man ein Fluidhandhabungssystem
einsetzen, wie es in der PCT-Patentveröffentlichung Nr. WO 99/03685
offenbart wird. Kurzgesagt kann eine Vielfalt von Tensiden oder
Polymeren gewählt werden,
um besonders geeignete Oberflächen
für die
besonderen Fluidkomponenten der pigmentierten Tintenstrahltinten
bereitzustellen. Tenside können
kationisch, anionisch, nichtionisch oder zwitterionisch sein. Es sind
viele jeder Art von Tensid für
einen Fachmann verbreitet erhältlich.
Folglich könnte
jedes Tensid oder Kombination von Tensiden oder Polymer(en), die
das Substrat hydrophil machen, eingesetzt werden.
-
Diese Tenside können in vertiefte Oberflächen der
mikrogeprägten
Substrate aufgenommen werden. Verschiedene Arten von Tensiden sind
in den Beschichtungssystemen verwendet worden. Diese können fluorochemische,
auf Silicium und Kohlenwasserstoff beruhende einschließen, sind
aber nicht auf diese beschränkt,
wobei die Tenside kationisch, anionisch oder nichtionisch sein können.
-
Es können verschiedene Arten von
nichtionischen Tenside verwendet werden, einschließlich, aber nicht
beschränkt
auf: ZONYL-Fluorcarbone von Dupont (zum Beispiel ZONYL FSO); (PLURONIC)-Blockcopolymere
aus Ethylen und Propylenoxid auf einer Ethylenglycolbasis von BASF;
(TWEEN) Polyoxyethylensorbitan-Fettsäureester von ICI; (TRITON X
Reihe) Octylphenoxypolyethoxyethanol von Rohm and Haas; (SURFYNOL)
Tetramethyldecindiol von Air Products and Chemicals, Inc.; und SILWET
L-7614 und L-7607 Siliciumtenside von Union Carbide und dergleichen,
die Fachleuten bekannt sind.
-
Verschiedene Arten von auf Kohlenwasserstoff
beruhenden anionischen Tenside können
ebenfalls verwendet werden, einschließlich, aber nicht beschränkt auf:
(Aerosol OT) Tenside von American Cyanamid, wie Dioctylsulphosuccinat-Na-Salz oder Dialkylsulphosuccinat-Na-Salz.
-
Es können auch verschiedene Arten
von kationischen Tensiden verwendet werden, einschließlich, aber
nicht beschränkt
auf: Benzalkoniumchlorid, einem typischen quaternären Ammoniumsalz.
-
Es können andere Beschichtungsmaterialien
verwendet werden, die dazu bestimmt sind, das Aussehen oder die
Haltbarkeit des mikrogeprägten
und gedruckten Substrats zu verbessern. Viele Beispiele von Tintenstrahl-Empfängerbeschichtungen
können
in der Patentliteratur gefunden werden, zum Beispiel sollten auf Boehmit-Aluminiumoxid
beruhende Beschichtungen, auf Silika beruhende Beschichtungen und
dergleichen nicht als außerhalb
des Rahmens der Erfindung liegend erachtet werden. Wenn der Zieldrucker
wässerige Farbstofftinten
druckt, dann kann ein geeignetes Beizmittel auf die mikrogeprägte Oberfläche beschichtet
werden, um die Farbstoffe zu demobilisieren oder zu „fixieren". Beizmittel, die
allgemein verwendet werden können,
bestehen aus jenen, die in Patenten gefunden werden, wie den US-Patenten
Nr. 4,500,631; 5,342,688; 5,354,813; 5,589,269 und 5,712,027, sind
aber nicht auf sie beschränkt.
Verschiedene Mischungen dieser Materialien mit anderen Beschichtungsmaterialien,
die hierin aufgelistet werden, liegen ebenfalls im Rahmen der Erfindung.
-
Zusätzlich kann eine direkte Beeinflussung
des Substrats durch Einrichtungen, die in der Technik allgemein
bekannt sind, im Kontext dieser Erfindung eingesetzt werden. Zum
Beispiel könnten
koronabehandelte Poly(olefine) oder an der Oberfläche dehydrochloriertes
Poly(vinylchlorid) mikrogeprägt
werden und als ein bedruckbares Substrat verwendet werden. Andernfalls
könnten
diese und andere Polymere mikrogeprägt und dann koronabehandelt
werden, um sie als bedruckbare Substrate geeigneter zu machen.
-
Optionale Klebemittelschicht
und optionale Trennkaschierung
-
Das Empfängermedium 10 weist optional
eine Klebemittelschicht auf der Hauptoberfläche der Bahn gegenüber der
mikrogeprägten
Bildoberfläche
12 auf, die ebenfalls optional, jedoch vorzugsweise durch eine Trennkaschierung
geschützt
ist. Nach der Abbildung kann das Empfängermedium 10 an eine horizontale
oder vertikale, Innen- oder Außenfläche geheftet
werden, um zu warnen, zu lehren, zu unterhalten, zu werben usw.
-
Die Wahl des Klebemittels und der
Trennkaschierung hängt
von der für
die Bildgraphik erwünschten Verwendung
ab. Optisch durchlässige
Klebemittel werden bevorzugt.
-
Haftklebemittel können alle herkömmlichen
Haftklebemittel sein, die sowohl an der Polymerbahn als auch an
der Oberfläche
des Gegenstandes haften, auf den das Tintenstrahl-Empfängermedium,
das das permanente präzise
Bild aufweist, angeordnet werden soll. Haftklebemittel werden allgemein
in Satas, Herausg., Handbook of Pressure Sensitive Adhesives, 2.
Aufl. (Von Nostrand Reinhold 1989) beschrieben. Haftklebemittel
sind kommerziell aus einer Anzahl von Quellen erhältlich.
Besonders bevorzugt werden Acrylat-Haftklebemittel, die von Minnesota
Mining and Manufacturing Company kommerziell erhältlich sind und allgemein in
den US-Patenten Nr. 5,141,790; 4,605,592; 5,045,386; und 5,229,207,
und der EPO-Patentveröffentlichung
Nr.
EP 0 570 515 B1 (Steelman
et al.) beschrieben werden.
-
Trennkaschierungen sind ebenfalls
wohlbekannt und aus einer Anzahl von Quellen kommerziell erhältlich.
Nicht beschränkende
Beispiele von Trennkaschierungen weisen auf: silkonbeschichtetes
Kraftpapier, silkonbeschichtetes mit Polyethylen beschichtetes Papier,
silkonbeschichtete oder unbeschichtete Polymermaterialien, wie Polyethylen
oder Polypropylen, ebenso wie die obenerwähnten Grundmaterialien, die
mit Polymer-Trennmitteln beschichtet sind, wie Silikonharnstoff,
Urethane und langkettige Alkylacrylate, wie sie in den US-Patenten
Nr. 3,957,724; 4,567,073; 4,313,988; 3,997,702; 4,614,667; 5,202,190;
und 5,290,615 definiert werden; und jene Kaschierungen, die als
Kaschierungen der Marke POLYSLIK von Rexam Release, Oakbrook, IL,
und Kaschierungen der Marke EXHERE von P. H. Glatfelter Company,
Spring Grove, PA kommerziell erhältlich
sind.
-
Verfahren zur Bildung
einer mikrogeprägten
Bildoberfläche
-
Die mikrogeprägte Bildoberfläche kann
durch irgendeine Berührungstechnik,
wie Gießen,
Beschichtung oder Kompressionstechniken hergestellt werden. Insbesondere
kann eine Mikroprägung
durch mindestens irgendeinen erzielt werden von: (1) Gießen eines
geschmolzenen thermoplastischen Kunststoffes, wobei ein Werkzeug
verwendet wird, das ein mikrogeprägtes Muster aufweist; (2) Beschichtung
eines Fluids auf ein Werkzeug, das das mikrogeprägte Muster aufweist, Verfestigen
des Fluids und Entfernen des sich ergebenden mikrogeprägten Festkörpers; oder
(3) Schicken einer thermoplastischen Kunststoffolie durch eine Quetschwalze,
um sie gegen ein Werkzeug zusammenzudrücken, das das mikrogeprägte Muster
aufweist. Eine gewünschte
Prägungstopographie
kann in den Werkzeugen über
irgendeine einer Anzahl von Techniken gebildet werden, die Fachleuten
wohlbekannt sind und teilweise abhängig vom Werkzeugmaterial und
den Merkmalen der gewünschten
Topographie ausgewählt
werden. Beispielhafte Techniken umfassen Ätzen (zum Beispiel über eine
chemische Ätzung,
mechanisches Ätzen
oder andere ablative Mittel, wie Laserablation oder reaktives Ionenätzen usw.),
Photolithographie, Stereolithographie, Mikro-Materialbearbeitung,
Rändelung
(zum Beispiel Schnitträndelung
oder säureverstärkte Rändelung),
Kerben oder Schneiden usw.
-
Alternative Verfahren zur Bildung
der mikrogeprägten
Bildoberfläche
umfassen Extrusion von thermoplastischen Kunststoff, Beschichtungsverfahren
mit härtendem
Fluid, und Prägen
thermoplastischer Kunststoffschichten, die ebenfalls gehärtet werden
können.
-
Ein bevorzugtes Prägebearbeitungsverfahren
kann durch Gießen
eines zweiteiligen härtenden
Silikonmaterials über eine
Mutterform vorgenommen werden, die dasselbe Muster aufweist, wie
sie für
die mikrogeprägte
Bildoberfläche
12 des Tintenstrahl-Empfängermediums
10 erwünscht
ist. Die Silikonform dafür
weist das inverse Bild auf (wobei die hohlraumbildende Geometrie
vorsteht). Diese Form kann dann in einer Warmpresse oder in tatsächlichen
Extrusions- oder Gießarbeitsgängen verwendet
werden. Eine Extrusionsprägung wird
erreicht, indem die Form durch die Quetschstelle geschickt wird,
um mikrogeprägte
Abschnitte auf der extrudierten Folie zu erzeugen. Ein weiteres
bevorzugtes Werkzeug zur Extrusionsprägung ist eine Metallgießwalze,
die selbst das Negativ des Musters trägt, das auf der thermoplastischen
Kunststoffbahn mikrogeprägt werden
soll.
-
Kompressionsverfahren
-
Dieses Verfahren verwendet eine Warmpresse,
die Fachleuten der Kompressionsformung vertraut ist.
-
Der Druck, der in der Presse ausgeübt wird,
reicht typischerweise von etwa 4,1 × 10⁴ kPa
bis etwa 1,38 × 10⁵ kPa und vorzugsweise von etwa 6, 9 × 10⁴ kPa bis etwa 1, 0 × 105 kPa.
-
Die Temperatur der Presse an der
Formoberfläche
reicht typischerweise von etwa 100°C bis etwa 200°C und vorzugsweise
von etwa 110°C
bis etwa 150°C.
-
Die Haltezeit von Druck und Temperatur
in der Presse reicht typischerweise von etwa 1 Minute bis etwa 5
Minuten. Der Druck, die Temperatur und die Haltezeit, die verwendet
werden, hängen
hauptsächlich von
dem besonderen Material ab, das mikrogeprägt wird, wie Fachleuten wohlbekannt
ist. Die Prozeßbedingungen
sollten ausreichend sein, zu bewirken, daß das Material fließt und zuverlässig die
Form der Oberfläche des
Werkzeugs annimmt, das verwendet wird. Jede allgemein erhältliche
kommerzielle Warmpresse kann verwendet werden, wie die Presse des
Wabash-Modells 20-122TM2WCB
von Wabash MPI, Wabash, IN.
-
Extrusionsverfahren
-
Ein typisches Extrusionsverfahren
für die
vorliegende Erfindung beinhaltet das Schicken eines extrudierten
Substrats durch eine Quetschstelle, die durch eine gekühlte Walze
und eine Gießwalze
geschaffen wird, die eine Oberfläche
aufweist, die ein Muster aufweist, das invers zur gewünschten
mikrogeprägten
Bildoberfläche
ist, wobei die beiden Walzen in entgegengesetzte Richtungen rotieren.
Eine flexible Bahn oder Band, die das Werkzeug aufweist, kann ebenfalls
verwendet werden und wird gleichzeitig mit der Schmelze durch die
Quetschstelle durchgeführt.
Es können
Einschnecken- oder Doppelschneckenextruder verwendet werden. Die
Bedingungen werden so gewählt,
daß die
allgemeinen Anforderungen erfüllt
werden, die vom geschulten Handwerker verstanden werden. Repräsentative,
jedoch nicht beschränkende
Bedingungen werden im folgenden dargelegt.
-
Das Temperaturprofil im Extruder
kann von 100°C
bis 250°C
reichen, abhängig
von den Schmelzeigenschaften des Harzes.
-
Die Temperatur an der Düse reicht
von 150°C
bis 230°C,
abhängig
von der Schmelzfestigkeit des Harzes.
-
Die in der Quetschstelle ausgeübte Kraft
kann von etwa 6 kN/m bis etwa 150 kN/m und vorzugsweise von etwa
10 kN/m bis etwa 100 kN/m reichen.
-
Die Temperatur der Quetschstellenwalze
kann von etwa 5°C
bis etwa 150°C
und vorzugsweise von etwa 10°C
bis etwa 100°C
reichen, und die Temperatur der Gießwalze kann von etwa 25°C bis etwa
100°C und
vorzugsweise von etwa 40°C
bis etwa 60°C
reichen.
-
Die Geschwindigkeit der Bewegung
durch die Quetschstelle reicht typischerweise von etwa 0,25 m/min
bis etwa 10 m/min und ist vorzugsweise so schnell, wie es die Bedingungen
zulassen.
-
Nicht beschränkende Beispiele der Ausrüstung, die
für dieses
Extrusionsverfahren nützlich
sind, umfassen Einschneckenextruder, wie einen 1-¼, Inch
Killion (Killion Extruders, Inc., Cedar Grove, NJ), der mit einer
Schraubenradpumpe ausgestattet ist, wie einer Zenith-Schraubenradpumpe,
um den Durchsatz zu steuern, mitrotierende Doppelschneckenextrudern,
wie einen 25 mm Berstorff (Berstorff Corporation, Charlotte, NC)
und gegenläufige
Doppelschneckenextruder, wie einen 30 mm Leistritz (American Leistritz
Extruder Corporation, Somerville, NJ). Der Durchsatz im Doppelschneckenextruder
kann unter Verwendung von Gewichtsverlustspeisern gesteuert werden,
wie einem K-tron (K-tron America, Pittman, NJ), um das Rohmaterial
in den Extruder einzuspeisen. Es wird eine Foliendüse mit einem
einstellbaren Schlitz verwendet, um aus dem Extruder eine gleichmäßige Folie
zu bilden.
-
Gießverfahren
-
Ausführungsformen der optisch durchlässigen mikrogeprägten Empfängermedien
können
auch unter Verwendung eines Gießverfahrens
hergestellt werden. Ein typisches Gießverfahren weist die Schritte
auf: Bereitstellen eines Werkzeugs, das eine Formungsfläche aufweist,
die ein geeignetes Muster aufweist, das invers zur mikrogeprägte Bildoberfläche ist;
Auftragen eines Volumens einer fließfähigen Harzzusammensetzung auf die
Formungsfläche;
in Kontakt bringen der Harzzusammensetzung mit einer ersten Hauptoberfläche einer
Folie; Minimieren der überschüssigen Harzzusammensetzung
zwischen der Folie und der Formungsfläche; Härten der Harzzusammensetzung,
um eine Bahn bzw. ein Bahnenmaterial zu bilden, die die mikrogeprägten Hohlräume aufweist,
die an die Folie gebunden sind; und Entfernen der Bahn aus dem Werkzeug.
Weitere Details des Gießverfahrens
werden in den US- Patenten
Nr. 5,183,597 und 5,304,223, und der PCT-Patentveröffentlichung Nr. WO 95/11464
beschrieben.
-
Eine große Vielfalt von strahlungshärtenden
Materialien sind zur Verwendung im obigen Verfahren zur Herstellung
der mikrogeprägten
Empfängermedien
der Erfindung geeignet. Beispiele solcher Materialien werden in
den US-Patenten Nr. 4,576,850 und 4,582,885 beschrieben. Die Kombination
von Monomeren, Oligomeren und Initiatoren, um besondere Kombinationen
von physikalischen und chemikalischen Eingenschaft en zu erhalten,
ist Fachleuten bekannt. Kommerzielle Lieferanten solcher Materialien
umfassen Henkel (Amber, PA), Sartomer (Exton, PA), UCB (Smyrna,
GA) und Ciba-Geigy (Hawthorne, NY).
-
Nützlichkeit der Erfindung
-
Tintenstrahl-Empfängermedien der vorliegenden
Erfindung können
in jeder Umgebung eingesetzt werden, wo es erwünscht ist, daß Tintenstrahlbilder
präzise,
beständig,
schnelltrocknend und abriebfest sind.
-
Überdies
sind diese Tintenstrahl-Empfängermedien
optisch durchlässig.
Ein Maß einer
solchen optischen Durchlässigkeit
ist die Gardner-Trübung,
wie oben angegeben. Für
die Tintenstrahl-Empfängermedien der
vorliegenden Erfindung reicht die Gardner-Trübung, gemessen in prozentualer
Trübung,
von etwa 0 Prozent bis etwa 40 Prozent und vorzugsweise von etwa
0 Prozent bis etwa 20 Prozent. Bei diesen Werten sind die Medien
der vorliegenden Erfindung für
optisch transparente oder durchscheinende Anwendungen nützlich. Nicht
einschränkende
Beispiele solcher Verwendungen umfassen Tageslicht-Transparenzfolien,
hintergrundbeleuchtete Zeichengebung, Etikettenmaterial, Sicherheitskarten
und dergleichen.
-
Tintenstrahl-Empfängermedien der vorliegenden
Erfindung können
eine Vielzahl von Tintenstrahl-Tintenformulierungen aufnehmen, um
eine schnelle Trocknung und präzise Tintenstrahlbilder
zu erzeugen. Die Topographie der mikrogeprägten Bildoberfläche des
Tintenstrahl-Empfängermediums
kann für
optimale Ergebnisse variiert werden, abhängig von verschiedenen Faktoren,
wie: Tintentröpfchenvolumen;
Tintenflüssigkeitsträgerzusammensetzung;
Tintenart (Pigment- oder Mischung von Pigment- und wässerigen
oder nicht-wässerigen
Farbstoff); und Herstellungstechnik (Maschinengeschwindigkeit, Auflösung, Walzenanordnung);
usw.
-
Es ist herausgefunden worden, daß die Abbildungsoberfläche der
vorliegenden Erfindung die Stelle des Punktes steuert, der in isolierten
Hohlräumen
14 der Oberfläche
12 bleiben soll, jedoch unerwarteterweise ausreichend durchscheinend
oder transparent bleibt, um in optisch durchlässigen Anwendungen nützlich zu sein.
-
Zum Beispiel zeigt ein Testmuster
aus drei sich überlappenden
Kreisen von Tintenstrahltinte der Grundfarben (Cyan, Magenta, Gelb),
Sekundärfarben
(Rot, Grün,
Blau) und Tertiärfarbe
(Schwarz), die auf ein Tintenstrahl-Empfängermedium
der vorliegenden Erfindung gedruckt werden, die Präzision der
Farbsteuerung und der Pigmentstelle auf dem Medium.
-
Da ferner die Pigment- oder Farbstoffteilchen
unter der nominalen makroskopischen Oberfläche des Tintenstrahl-Empfängermediums
liegen, sind die Pigment- oder Farbstoffteilchen vor einem Abrieb
geschützt, der
nicht so tief wie die Stelle der Teilchen eindringt. Ein zufälliger Abrieb
der Graphik während
der Handhabung der Graphik nach dem Drucken wird minimiert.
-
Die Möglichkeiten der Bildmanipulation
auf der Oberfläche
eines Tintenstrahl-Empfängermediums,
die durch die Topographie der Bildoberfläche jenes Mediums geschaffen
werden, sind für
Fachleute unzählig,
da dasselbe Muster nicht die gesamte Oberfläche des Mediums bedecken muß. Zum Beispiel
könnten
schrittweise, abgestuft oder zufällig über eine
Fläche
des Tintenstrahl-Empfängermediums
unterschiedliche Muster eingesetzt werden, um für die darauf gedruckten Bilder
ein strukturiertes oder unstrukturiertes Aussehen zu schaffen, während nichtsdestoweniger
eine spezifische optische Durchlässigkeit
bereitgestellt wird.
-
Zum Beispiel könnte ein Fachmann regelmäßig mikrogeprägte Muster,
wie in der PCT-Patentveröffentlichung
Nr. WO 99/55537 offenbart, für
die großen
Merkmalsmuster der vorliegenden Erfindung verwenden. Überdies
könnte
man ein mehrschichtiges mikrogeprägtes Muster verwenden, in die
die Hohlraumwände und
-Böden
aus im wesentlichen unterschiedlichen Materialien bestehen, um die
Koaleszenz der Tinte auf Hohlraumböden der Medien der vorliegenden
Erfindung zu handhaben.
-
Ferner könnte es möglich werden, wenn die Kenntnisse über den
Tintenstrahldruck zunehmen, sowohl hinsichtlich der Tintentropfengröße als auch
hinsichtlich der Tintenstrahlplazierung, daß das Halbtondruckmuster so
verfeinert wird, daß das
Druckmuster der Tinte, Tropfen für
Tropfen, mit dem mikrogeprägten
Muster auf dem Medium, Hohlraum für Hohlraum übereinstimmt. Dies würde eine
vollständige
Justierung des Druckprozesses zulassen, die dem Bild gleicht, das
auf einem digitalen Farbmonitor angezeigt wird.
-
Ein weiterer Vorteil der Medien der
vorliegenden Erfindung ist die Steuerung der Trocknungszeit des Tintentropfens
in jedem Hohlraum. Die Trocknung kann als die Zeit gemessen werden,
die erforderlich ist, bevor das Bild klebfrei wird oder nicht verschmiert,
wenn es leicht gerieben wird. Die Verwendung von isolierten Hohlräumen, um
die Wanderung von Farbe während
des Trocknens zu minimieren, ist ein Vorteil im Empfängermedium
der Erfindung.
-
Die Bildung von präzisen Tintenstrahlbildern
wird durch eine Vielzahl von kommerziell erhältlichen Druckern bereitgestellt.
Nicht einschränkende
Beispiele umfassen Thermotintenstrahldrucker, wie der Marke DeskJet,
der Marke PaintJet, der Marke Deskwriter, der Marke DesignJet und
andere Drucker, die von Hewlett-Packard Corporation kommerziell
erhältlich
sind. Ebenfalls eingeschlossen sind Piezotintenstrahldrucker, wie
jene von Seiko-Epson, Raster Graphics und Xerox, Sprühstrahldrucker
und kontinuierliche Tintenstrahldrucker. Jeder dieser kommerziell
erhältlichen
Drucker führt
die Tinte in einem Sprühstrahl
eines spezifischen Bildes in das Medium der vorliegenden Erfindung
ein. Die Trocknung ist bei der vorliegenden Erfindung sehr viel
schneller, als wenn die Abbildungsschicht auf ein ähnliches
nicht-mikrogeprägtes
Medium aufgetragen werden sollte.
-
Die Medien der vorliegenden Erfindung
können
mit einer Vielzahl von Tintenstrahltinten verwendet werden, die
von einer Vielzahl von kommerziellen Quellen erhältlich sind. Es sollte verstanden
werden, daß jede
dieser Tinten eine andere Formulierung aufweist, selbst für unterschiedliche
Farben innerhalb derselben Tintenfamilie. Nicht einschränkende Quellen
umfassen Minnesota Mining and Manufacturing Company, Encad Corporation,
Hewlett-Packard Corporation, NuKote und dergleichen. Diese Tinten
sind vorzugsweise so gestaltet, daß sie mit den unmittelbar zuvor
und im obigen Hintergrundabschnitt beschriebenen Tintenstrahldruckern
arbeiten, obwohl die Beschreibungen der Drucker und der Tinten auf
geeignete Tropfenvolumina und Auflösungen überprüft werden müssen, um die Nützlichkeit
der vorliegenden Erfindung weiter zu verfeinern.
-
Die Medien der vorliegenden Erfindung
können
auch mit anderen spritzbaren Materialien eingesetzt werden, das
heißt
jenen Materialien, die in der Lage sind, durch einen Tintenstrahldruckkopf
zu gehen. Nicht einschränkende
Beispiele spritzbarer Materialien umfassen Klebemittel, biologische
Fluide, chemische Untersuchungsreagenzien, Pharmazeutika, Teilchendispersionen,
Wachse und Kombinationen derselben.
-
Medien der vorliegenden Erfindung
können
auch mit nicht spritzbaren Materialien eingesetzt werden, so lang
wie der Tintenstrahldruckkopf nicht benötigt wird, um das Material
auf der mikrogeprägten
Oberfläche abzulagern.
Zum Beispiel offenbart das US-Patent Nr. 5,658,802 (Hayeset et al.)
gedruckte Felder für
DNA, Immunoassay-Reagenzien oder dergleichen, die Felder elektrochemischer
Ausgabegeräte
verwenden, um äußerst kleine
Fluidtropfen zu bilden und sie präzise auf Substratoberflächen in
Miniaturfeldern anzuordnen.
-
Die folgenden Beispiele offenbaren
ferner Ausführungsformen
der Erfindung.
-
Allgemeine Information
-
Topographie sowohl von mikrogeprägten als
auch glatten Oberflächen
wurde durch Interferenzmeßverfahren
unter Verwendung eines Interferometermikroskops untersucht, wie
dem Wyko Roughness/Step Tester, der von Veeco Instruments, Plainview,
NY erhältlich
ist, oder wurde alternativ durch Rasterelektronenmikroskopie oder
durch optische Mikroskopie untersucht, wobei sie zur Tiefenmessung
(Z-Achsenmikrometer) ausgestattet
waren.
-
Kompressionsformung kann in einer
Anzahl von Arten durchgeführt
werden. Ein Fachmann wird die Nützlichkeit
verschiedener Verfahren erkennen, die verwendet werden. Üblicherweise
wurde ein Metallwerkzeug (Oberfläche
aus Nickel oder Chrom), in das das fragliche Muster eingeprägt war,
direkt bei der Kompressionsformung gegen ein thermoplastisches Kunststoffmaterial
bei ausreichender Temperatur, Druck und Zeit verwendet, um das Inverse
des Musters auf dem thermoplastischen Kunststoff zu kopieren. Alternativ
kann eine Metallwerkzeugbestückung
als eine Form verwendet werden, gegen die ein härtender Silikongummi gegossen
werden soll, der anschließend
bei der Kompressionsformung verwendet werden kann. Schließlich können auch
mikrogeprägte
thermoplastische Kunststoffe als Schablonen verwendet werden, gegen
die härtender Silikongummi
gegossen wird. Insbesondere Polyimid ist sowohl für das Silikongießen als
auch zur Kompressionsformung von niedrig schmelzenden thermoplastischen
Kunststoffe nützlich.
-
Tischdrucker: Drucker der Reihe HP
800 (855, 870, 892) von Hewlett-Packard Corporation: Farbstofftinten
mit pigmentierten Schwarz, Tropfengröße um 20 pl, die in der Druckbetriebsart „unbeschichtetes
Papier" bei „normaler" Druckgeschwindigkeit
oder der Betriebsart „Transparenzfolie" bei „normaler" Geschwindigkeit verwendet
werden. HP 2000: Farbstofftinten mit pigmentiertem Schwarz, Tropfengröße um 20
pl, die in der Betriebsart „unbeschichtetes
Papier" bei entweder „Econofast" oder „normaler" Geschwindigkeit,
oder in der Betriebsart „Transparenzfolie" bei „normaler" oder „Präsentations"-Geschwindigkeit, oder der Betriebsart „Schnelltrocknungs-Transparenzfolie" bei „Präsentations"-Geschwindigkeit
verwendet wurden.
-
UV-härtende Tinten: Trident BASIC
PIXELJET Evaluation Kit #064- 1010-01 bei 172 × 172 oder 344 × 344 dpi.
-
Testmuster: Tischdrucke wurde hergestellt,
wobei entweder das „Test-Muster
1", ein Standarddrucktest
von Minnesota Mining and Manufacturing Company, der Farbblöcke aufweist,
wobei sie von dünnen
Linien anderer Farben geschnitten werden, oder „Test-Muster 2" verwendet wurde,
ein Testmuster, das schwarz pigmentierten Text über Farbblöcke schreibt.
-
Beispiele
-
Beispiel 1 – Erzeugung
von Substraten und Gardner-Trübung
-
In diesem Beispiel werden große Merkmale
gezeigt, um eine annehmbare Gardner-Trübung in einem Bild bereitzustellen,
das durch einen Tageslichtprojektor projiziert wird. Die Gardner-Trübung wird
für alle
Beispiele unter Verwendung eines Gardner-Trübungsmeßgeräts von BYK-Gardner Company
(Columbia, MD und D-82534 Geretsried, Deutschland) gemessen, wobei
die ASTM D1003-97 „Standard
Test Method for Haze and Luminous Transmittance of Transparent Plastics" verwendet wurde.
-
Es wurden vier Topographien auf einer
Polyimidfolie (DuPont, Wilmington, DE) durch Laserablation erzeugt.
Alle Muster wiesen inverse Bilder von eng gepackten quadratischen
Hohlräumen
auf, die eine Höhe
(H); eine Wanddicke an oberen Teil der Wand (B), einen Winkel (A)
der Wand zu einer Ebene, die senkrecht zur Ebene der Bahn ist; und
eine Teilung (P) oder einen Mitte-Mitte-Abstand zwischen angrenzenden
Hohlräumen aufwiesen.
Die Polyimidfolie wurde bei der Kompressionsformung von Polycarbonatfolie
(General Electric, Fairfield, CT) verwendet, so daß eine Reproduktion
im wesentlichen über
ein Interferenzmeßverfahren
abgeschlossen wird. Die Abmessungen der in der Polycarbonatfolie
gebildeten Hohlräume
werden in Tabelle 1 angegeben. Ebenfalls wird die berechnete prozentuale
nicht ebene Fläche,
oder % NPA, jeder Topographie gezeigt. Im allgemeinen beträgt die %
NPA der Erfindung 10 Prozent oder weniger. Die % NPA weist die theoretische
nicht parallele, nicht senkrechte Fläche der Bahn auf, wenn die
Bahn horizontal angeordnet ist.
-
Schließlich enthält Tabelle 1 den gemessenen
Wert für
die Gardner-Trübung.
-
-
Wenn die Größe der Hohlräume zunimmt,
nimmt sowohl die theoretische % NPA als auch die tatsächliche
Trübung
ab. Das „200
LPI"-Muster ergibt
eine Trübung,
die für
Tageslichtprojektor-Transparenzfolienanwendungen ästhetisch
als zu hoch angesehen wird, während
100, 75 und 50 LPI eine annehmbare Trübung bereitstellen.
-
Beispiel 2 – Wirkung
des Formstückherstellungsverfahrens
auf die Trübungsleistung
-
Der Betrag der Trübung, die sich aus dem von
der mikrogeprägten
Empfängeroberfläche gestreuten Licht
ergibt, wird minimiert, indem bestimmte Aspekte der Gestaltung gesteuert
werden, indem zum Beispiel steile Wandwinkel und (scharfe) Ecken
mit einem Radius von nahezu null gefordert werden. Das zur Herstellung
einer mikrogeprägten
Oberfläche
gewählte
Bearbeitungsverfahren kann letzten Endes eine Wirkung auf die Leistungsparameter
der Transparenzfolie haben, wie die Trübung. Der minimale Eckenradius,
der unter Verwendung eines Bearbeitungsverfahrens erzielbar ist,
kann sehr viel größer als
der sein, der unter Verwendung eines anderen zu erhalten ist. Wenn
eine gegebene Formstückherstellungstechnik
keine Ecken mit Radien erzeugen kann, die kleiner als wenige Mikrometer
sind, ist es wahrscheinlich, daß es
eine merkliche Lichtmenge gibt, die von diesen Ecken in unerwünschte Richtungen
gebrochen wird. Der sich anhäufende
Effekt dieses fremd gebrochenen Lichts über eine verhältnismäßig große Fläche der
mikrogeprägten
Oberfläche könnte zu
einer erhöhten
prozentualen Trübung
gegenüber
jener von einer anderen Folie beitragen, die zur ersten in jeder
Hinsicht identisch ist, außer
daß die
Merkmale mit sehr viel schärferen
Ecken aufweist. Es gibt andere subtile Unterschiede der Oberflächenstruktur,
die mit dem Formstückherstellungsverfahren
zusammenhängen,
die ebenfalls eine Trübung
bewirken könnten,
zum Beispiel könnten
Unterschiede in der Ebenheit und der Oberflächenzurichtung der ebenen Flächen, die
parallel zur Rückseite
der Folie sind, unterschiedliche Arten und Beträge der Streuung erzeugen, die
die Trübung
beeinflussen könnten.
-
Es wurde die Korrelation der Trübungsleistung
zwischen mikrogeprägten
Folien, die unter Verwendung zweier üblich verwendeter Bearbeitungstechniken
hergestellt wurden, gemessen. Die erste Formstückherstellungstechnik, Laserablation,
wird in der PCT-Patentveröffentlichung
Nr. WO 96/33839 beschrieben. Eine zweite Formstückherstellungstechnik, Präzisionsdiamantbearbeitung,
wird in „Manufacturers
Turn Pecision Optics with Diamond", von E. Ray McClure, Laser Focus World,
Februar 1991, S. 95 –105
beschrieben. Diese Techniken wurden verwendet, um einen Formstückstempel
herzustellen, wobei jede dieselbe eng gepackte 75 LPI Hohlraum-Oberflächenstrukturgestaltung
(Beispiel 1) verwendete. Vergrößerte Bilder
von jeden von beiden wurden unter Verwendung einer Rasterelektronenmikroskopie
(SEM) gemacht. Das Formstück, das
unter Verwendung von Laserablation hergestellt wurde, wies Eckenradien
von annähernd
2 Mikrometern auf, mehr als eine Größenordnung größer als
die Eckenradien des Formstücks,
das unter Verwendung der Diamantbearbeitung hergestellt wurde. Nickelformen,
die aus jedem der beiden Formstückstempel
reproduziert wurden, wurden verwendet, um Leerfolien aus 250 Mikron
dicken klaren LEXAN-Polycarbonat zu prägen (das von der General Electric
Company, Pittsfield, MA erhältlich
ist). Beide Polycarbonatfolien wurden mikrogeprägt, indem für 2 Minuten bei 190°C und 5 Tonnen
Last, gefolgt von weiteren 2 Minuten bei 190°C unter 10 Tonnen Last gepreßt wurde.
Die prozentuale Trübung
jeder mikrogeprägten
Polycarbonatfolie wurde unter Verwendung eines „Trübungsmeßgeräts" gemessen, wie jenem, das durch die
BYK-Gardner Company (Columbia, MD und D- 82534 Geretsried, Deutschland)
hergestellt wird, wobei die ASTM D1003-97 „Standard Test Method for
Haze and Luminous Transmittance of Transparent Plastics" verwendet wurde.
Ein unerwartetes Ergebnis dieses Experiments war, daß der gemessene
prozentuale Trübungswert
derselbe war, 7,5 Prozent für beide
mikrogeprägte
Folienproben, unabhängig
von der Formstückherstellungstechnik,
die verwendet wurde, um den Formstückstempel mit mikrogeprägter Oberfläche herzustellen.
Im allgemeinen weisen die Empfängermedien
der Erfindung eine Gardner-Trübung
von etwa 0 bis etwa 20 auf, wobei Werte von etwa 0 bis etwa 10 bevorzugt
werden.
-
Beispiel 3 – Koaleszenzsteuerung
in projizierten Bildern – hydrophobe
Oberfläche
-
In diesem Experiment werden wir zeigen,
wie zusammengewachsene Tinten auf Oberflächen immer noch einheitliche
projizierte Bilder liefern, wenn die zu bedruckende Oberfläche Muster
der vorliegenden Erfindung aufweist.
-
Transparentes Poly(vinylchlorid)
(ScotchcalTM durchscheinende Folie, erhältlich von
Minnesota Mining and Manufacturing Company) wurde mit dem 100 LPI
Muster mikrogeprägt
und wurde auf einem HP 890C Tintenstrahldrucker in der Betriebsart „unbeschichtetes
Papier" und der
Geschwindigkeit „Econofast" bedruckt. Das Ergebnis
war ein sehr einheitlich erscheinendes Bild, verglichen mit dem
fleckigen Bild, das sogar mit einer normalen Tintenstrahl-Empfängerfolie
erhalten wird, wie der CG3460 (die von Minnesota Mining and Manufacturing
Company erhalten wird) oder „Rapid-Dry" Tintenstrahl-Transparenzfolien
von Hewlett-Packard Corporation (die von der Hewlett-Packard Corporation
erhalten wird). Jedoch wies das Bild auf der mikrogeprägten Folie
eine niedrige Dichte auf, da die Tinte in den Ecken der Hohlräume auf
der niederenergetischen Poly(vinylchlorid)-Oberfläche Perlen
bildete. Mikrophotographien dieses Beispiels zeigen, daß die Tinte
in einem regelmäßigen Muster
zusammenwächst,
das in einzelnen Zellen begrenzt ist, und folglich eine einheitliche
Erscheinung liefert, wenn sie als ein projiziertes Bild auf einem
Tageslichtprojektor betrachtet wird, wie dem 2150 Tageslichtprojektor
von Minnesota Mining and Manufacturing Company, der von Minnesota
Mining and Manufacturing Company durch ihre Visual Systems Division
erhältlich
ist, die sich in Austin, TX befindet. 2 zeigt
ein digitales Bild einer Mikrophotographie (50×) des Beispiels 3. 3 zeigt ein digitales Bild
des projizierten Bildes, wobei ein 2150 Tageslichtprojektor von
Minnesota Mining and Manufacturing Company verwendet wird, der Mikrophotographie
(50×)
des Beispiels 3.
-
Beispiel 4 – Vergleiche
von verschiedenen auf PVP:Primacor beruhenden Beschichtungen mit
Decklage; variable Behältertiefen,
100 LPI Muster
-
In diesem Experiment werden wir zeigen,
daß unter
Verwendung von mikrogeprägten
hydrophilen Beschichtungen insgesamt gute Trocknungszeiten, Bilddichte
und Koaleszenzsteuerung zu erhalten sind.
-
PET (Polyesterfolie von Minnesota
Mining and Manufacturing Company) wurde mit etwa 20 Mikrometer verschiedener
Mischungsverhältnisse
von Poly(N-vinylpyrrolidinon)
(PVP-K90, das von ISP Corp. of Wayne, NJ erhalten wird) und einem
Ethylen-Acrylsäurecopolymer
(Primacor, Dow Chemical Company) beschichtet, die mit 6 Mikrometer
des kolloidalem Aluminiumoxid-Methylcellulose-Tensids und einer kationischen Harzdispersion
bedeckt wurden, wie in der mitanhängigen, mitübertragenen US-Patentanmeldung Nr.
09/018583, (auch PCT-Patentveröffentlichung
Nr. WO 99/39914) offenbart. Die Proben wurden mit dem 100 LPI Mustern über eine
Kompressionsformung mikrogeprägt.
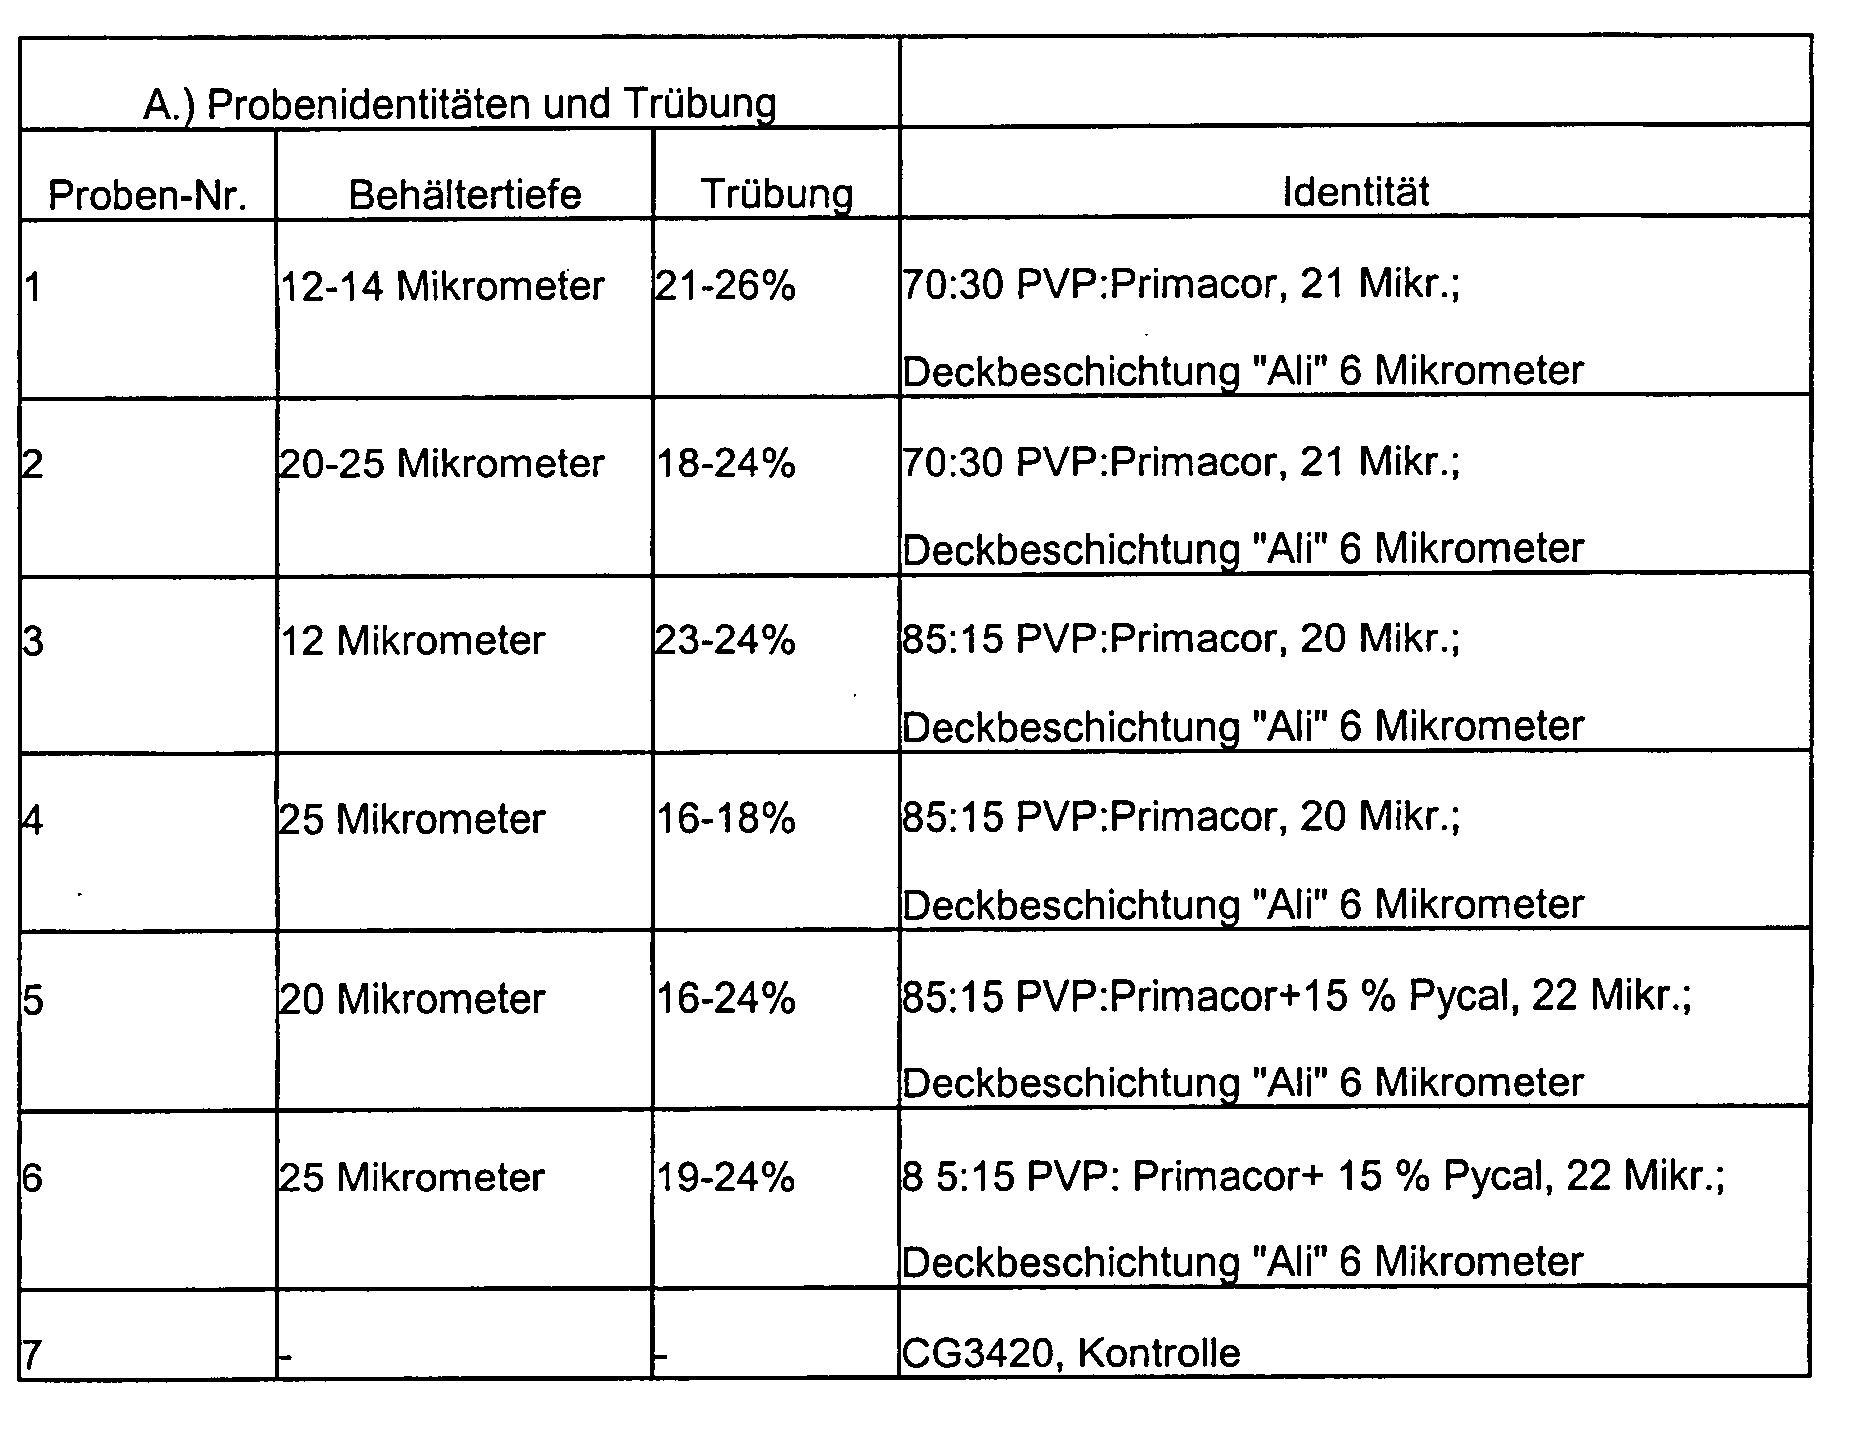
Die Beschichtungszusammensetzungen und die Tiefe der mikrogeprägten Hohlräume des
100 LPI Musters werden in Tabelle 2 unten gezeigt.
-
-
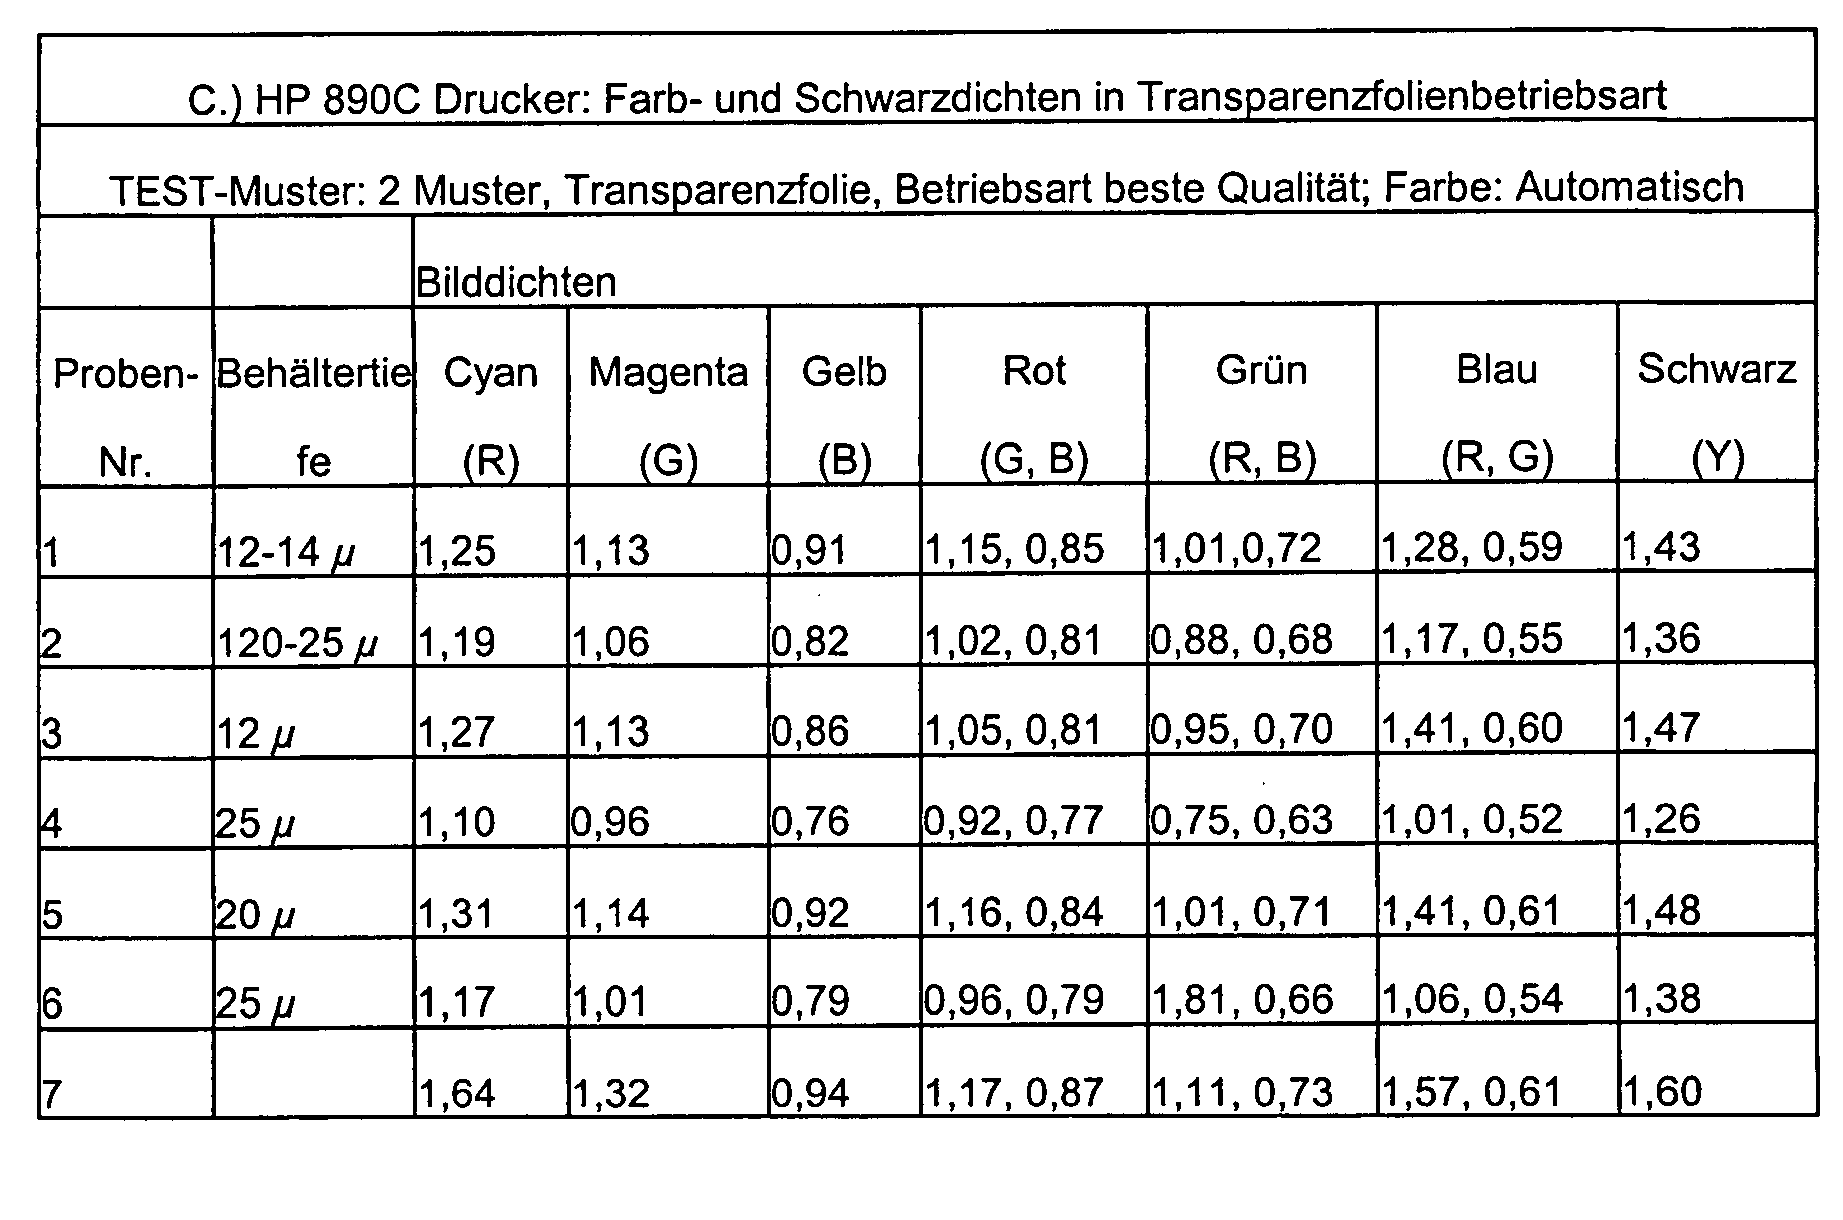
Diese Proben wurden dann bedruckt,
wobei ein HP 890C Drucker in der Betriebsart "unbeschichtetes Papier" mit "Econofast" Geschwindigkeit,
manueller Farbeinstellung mit vollständig dunkler Intensität und Streuhalbtonwiedergabe,
mit der pigmentierten schwarzen Tinte verwendet wurde. Die Trocknungszeit
für einen
1 Quadratinch (2,54 × 2,54
cm) schwarzen Kasten beträgt
weniger als eine Sekunde. Die sich ergebenden Dichten wurden mit
einem MacBeth-Densitometer gemessen und werden unten in Tabelle
3 gezeigt.
-
-
Die Ergebnisse zeigten, daß die Koaleszenz
gut gesteuert wurde. In den folgenden Tabellen wurden verschiedene
Drucker in verschiedenen Druckbetriebsarten, wie gezeigt, verwendet,
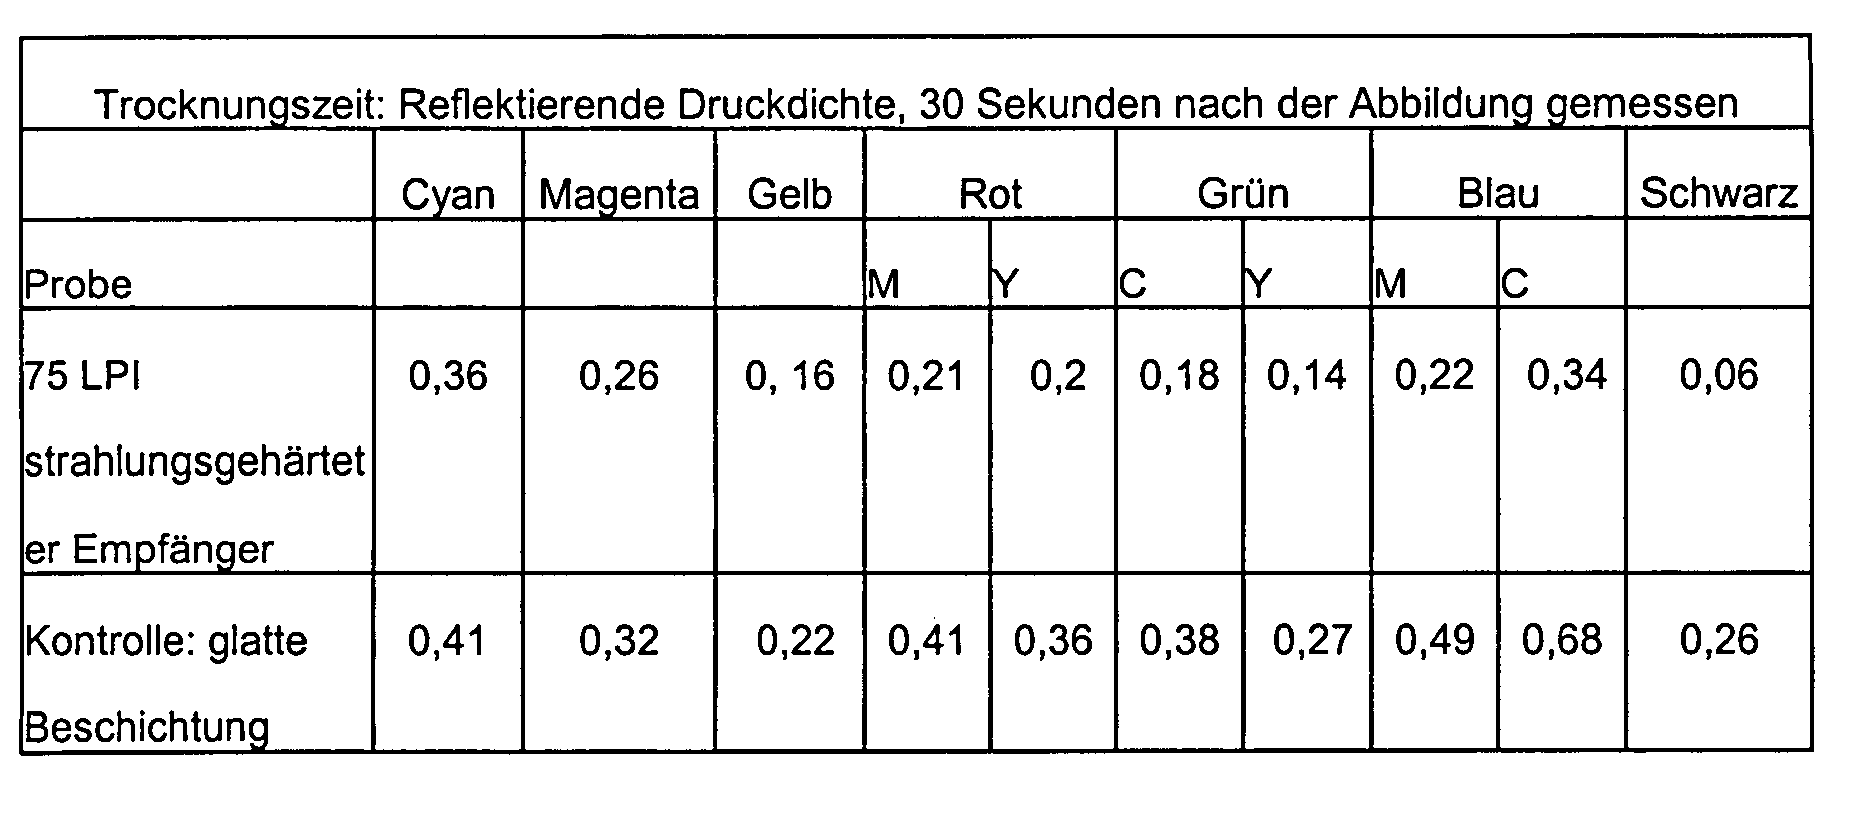
um die Trocknungszeit und Bilddichte für vollfarbige Bilder zu testen.
Die Bilddichte wurde durch ein Macbeth-Densitometer gemessen. Die
Trocknungszeit wurde gemessen, indem entweder für 30 oder 60 Sekunden gewartet
wurde, nachdem der Druck aus dem Drucker entfernt wurde, bevor Papier über den
Druck gelegt wurde und eine Walze mit 5 Pfund (2,26 kg) über das
Papier gerollt wurde. Es wurde dann die reflektierende Bilddichte
irgendeiner Tinte, die auf das Papier übertragen wurde, unter Verwendung
eines MacBeth-Densitometers gemessen. Diese Ergenisse werden in
den Tabellen 4 und 5 unten gezeigt.
-
-
-
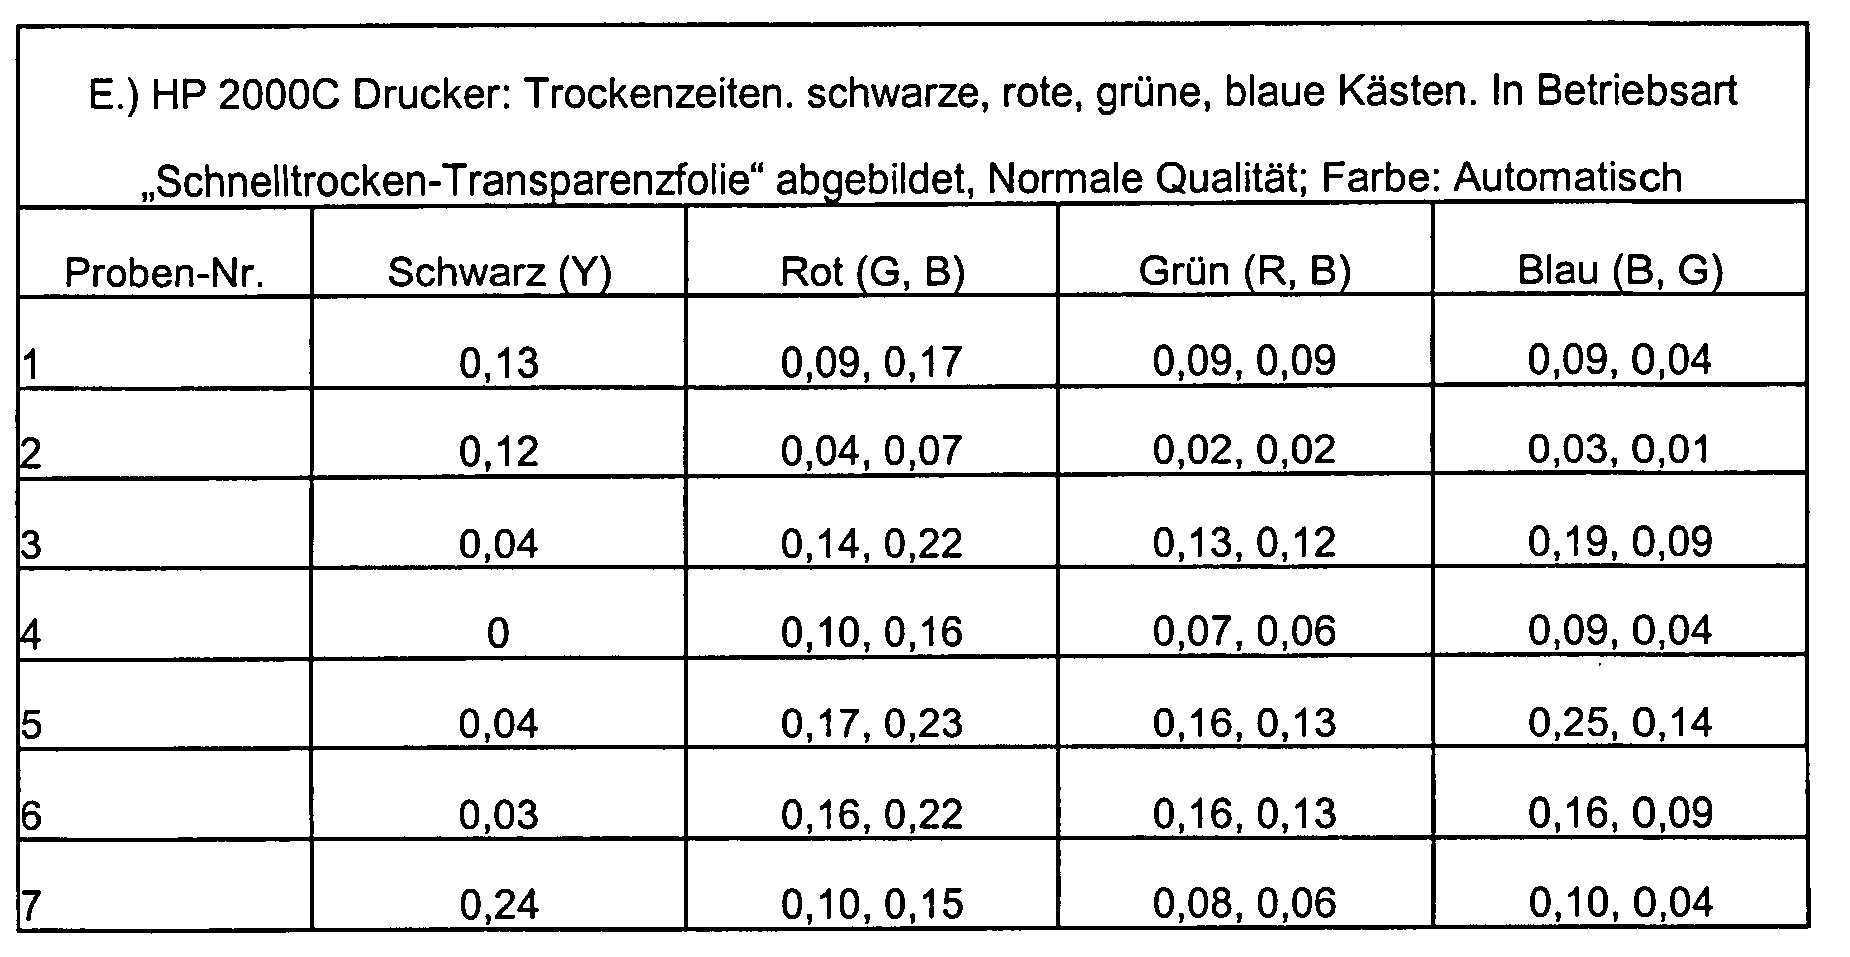
Schließlich wurde derselbe Satz von
Prüfungen
mit demselben Satz von Substraten auf dem HP 2000 Drucker ausgeführt. Die
Ergebnisse der Trocknungszeitanalyse werden unten in Tabelle 6 gezeigt.
-
-
Beispiel 5 – Wirkung
der Prägung
auf die Koaleszenz bei Verwendung sehr schneller Druckgeschwindigkeiten – quellfähige Beschichtungen
-
Dieses Beispiel zeigt, daß Bildfehler
infolge ungleichmäßigen Zusammenwachsens
von Tintentröpfchen
auf der Oberfläche
von quellfähigen
Beschichtungen beseitigt werden können, indem die Oberfläche mit Mustern
der vorliegenden Erfindung geprägt
wird. Diese Fehler umfassen Perlenbildung, Tümpelbildung und Streifenbildung.
Streifenbildung rührt
von benachbarten Reihen von Tröpfchen
her, die zusammenwachsen und sich zusammenziehen und sich nicht
mit nachfolgenden Reihen von Tröpfchen überlappen,
wenn der Druckkopf mit zunehmenden Sprüngen vorrückt. Diese Bilddefekte minimieren
die Geschwindigkeit, bei der Tintenstrahlfolien gedruckt werden
können,
und eine Prägung
kann daher sehr viel schnellere Druckgeschwindigkeiten zulassen.
-
Eine Bahn einer T 120 Computergraphikfolie
(Minnesota Mining and Manufacturing Company, nicht mehr erhältlich), die
aus einer 1 : 1-Gewichtsmischung aus Polyvinylpyrrolidon, (PVPK90,
von International Specialty Products, ISP erhältlich) und Polyvinylalkohol
(Airvol 540, von Air Products erhältlich), bestand und mit annähernd 1,2
g/ft2 (12,9 g/m2)
beschichtet wurde, wurde unter Verwendung eines HP 890C Tintenstrahldruckers
in der Betriebsart „unbeschichtetes
Papier", „Econofast"-Geschwindigkeit, „manuelle" Farbeinstellung
mit vollständig
dunkler Dichte und Streuhalbtonwiedergabe gedruckt. Es wurde ein
1 in2 (2,54 cm × 2,54 cm) schwarzer Kasten
mit der pigmentierten Tinte gedruckt, der weniger als eine Sekunde
zum Drucken brauchte. Das sich ergebende Bild zeigte eine ausgedehnte
Koaleszenz mit großen Öffnungen,
die in nahen linearen Feldern auftraten.
-
Eine zweite Probe der obigen Folie
wurde einer Kompressionsformung gegen eine Nickelwerkzeugbestückung unterzogen,
um ein 100 LPI Muster auf der beschichteten Oberfläche zu bilden.
Diese Bahn wurde in einer Weise gedruckt, die identisch zu jener
war, die vorhergehend in diesem Beispiel beschrieben wird. Das digitale
Bild der Mikrophotographie der 6 zeigt,
daß die
Tinte mit einheitlichen Öffnungen
und mit Tinte versehenen Bereichen in alle Richtungen unterteilt
ist. Als Ergebnis ist das Rasterbild völlig gleichmäßig und
frei von einer Streifenbildung als auch von irgendeinem anderen
sichtbaren Fehler, wie im digitalen Bild der 7 gezeigt.
-
Die Koaleszenz bei Verwendung schneller
Druckgeschwindigkeiten auf quellfähigen Beschichtungen ist typischerweise
schlechter als oben. Das projizierte Rasterbild und eine Mikrophotographie
werden für
eine kommerzielle Tintenstrahldruckerfolie CG3420 gezeigt (die von
Minnesota Mining and Manufacturing Company erhältlich ist), die in einer zur
obigen identischen Weise bedruckt wurde. Eine ausgedehnte Koaleszenz
führt zu
einem sehr gesprenkelten und unakzeptablen Bild auf dem Schirm,
wie in 4 gezeigt, und 5 ist ein digitales Bild
einer Mikrophotographie dieser Probe.
-
Beispiel 6
-
Unter Verwendung eines Trident Basic
PixelJet Evaluation Kit #064-1010-01 von Trident International Inks,
Brookfield, CT, wurden Drucktests auf mikrogeprägten Medien der vorliegenden
Erfindung ausgeführt. Pigmentierte
schwarze UV-härtende
Tinte von Sun Chemical, Fort Lee, NJ, wurde verwendet, um ein Testmuster
herzustellen, das aus einem Text mit einer großen Schriftart bestand. Der
Druckkopf wurde verwendet, um 172 × 172 dpi bei 90 pl/Tropfen
zu liefern.
-
Poly(vinylchlorid)-Proben, ScotchcalTM-Markierungsfolie, (die von Minnesota Mining
and Manufacturing Company erhältlich
ist), wurden mit einer Polyimid-Werkzeugbestückung mikrogeprägt, die
direkt mit einem Laser einer Ablation mit dem inversen Muster unterzogen
wurde, das einem 100 LPI Muster bei 25, 35, und 50 Mikrometer Tiefe
(des Behälters)
entsprach. Als Kontrolle wurde auch ebene Folie bedruckt. Diese Hohlräume mit
variierender Tiefe in PVC wurden dann Drucktests auf dem Trident-Drucker
unterzogen. Unmittelbar nach dem Druck, jedoch vor dem Härten, wurde
dann die Verschmierung der Tinten unter Verwendung eines Wattebauschs
mit Baumwollspitze mit starkem Handdruck untersucht.
-
Das Bild auf der ebenen Folie verschmierte
beim Reiben des Drucks leicht. Jedoch wurden keine mikrogeprägten Drucke
leicht verschmiert. Bei 35 Mikrometer Tiefe war die Tintenschmiere
fast nicht bemerkbar; bei 50 Mikrometer Tiefe konnte die Tinte unmittelbar
nach dem Druck nicht verschmiert werden.
-
Beispiel 7 – Erzeugung
eines optisch durchlässigen
Tintenstrahlempfängers
unter Verwendung von strahlungshärtenden
Materialien
-
Es wurde ein UV-härtendes Harz hergestellt, indem
5 Gramm Hydroxyethylacrylat (Aldrich Chemical Company, Milwaukee,
W1), 0,15 Gramm SR610 (Sartomer Company, Exton, PA), 0,19 Gramm
SR9035 (Sartomer Company, Exton, PA), und 0,16 Gramm Darocur 1173
(Ciba Specialty Chemicals, Tarrytown, NY) zu 10 Gramm einer 50/50-Lösung von
Polyvinylpyrrolidon mit dem Molekulargewicht von 10000 (Aldrich
Chemical Company) und N-vinyl-2-pyrrolidon (Aldrich Chemical Company)
hinzugegeben wurden. Ein 75 LPI Werkzeug (Beispiel 1), das aus Silikon
bestand („SILASTIC
J" Zweikomponententen-RTV-Silikon,
das von Dow Coming Co, Midland, MI erhalten wird), wurde mit dem
W-härtenden
Harz beschichtet und ein Stück
MELINEX 617 (ICI, Wilmington, DE) wurde auf das harzbeschichtete
Werkzeug laminiert, wobei eine Handtintenwalze verwendet wurden,
um die Beschichtungsdicke zu minimieren. Das Harz wurde durch Bestrahlung
durch das MELINEX unter Verwendung einer MetalBox Mitteldruck-Quecksilberlampe
auf ihrer hohen Einstellung bei einer Geschwindigkeit von 11,3 m/min
gehärtet.
Nach der Entfernung des gehärteten
Harz/MELINEX-Folienkomposits
aus dem Werkzeug wurde die mikrogeprägte Seite bei 11,3 m/min unter
der Quecksilberlampe bestrahlt.
-
Es wurde auch eine harzbeschichtete
Kontrolle hergestellt, wobei ein Rollrakel-Auftraggerät verwendet
wurde, um eine 1,5 Milli-Inch dicke Beschichtung herzustellen. Das
UV-härtende
Harz wurde zwischen eine Bahn aus ebener PET-Folie von 5 Milli-Inch
(Minnesota Mining and Manufacturing Company) und eine Bahn aus MELINEX
617 gegossen. Das Harz wurde durch Bestrahlung durch das MELINEX
unter Verwendung einer MetalBox Mitteldruck-Quecksilberlampe auf ihrer hohen Einstellung
bei einer Geschwindigkeit von 11,3 m/min gehärtet. Das ebene PET wurde dann
getrennt, wobei die MELINEX-Folie mit einer glatten Harzbeschichtung
hinterlassen wurde.
-
Die mikrogeprägte Probe und die glatte Probe
wurden dann mit Cyan-, Magenta-, gelben, roten, grünen, blauen
und schwarzen Farbblöcken
auf einem HP 2500 Tischdrucker von Hewlett-Packard Corporation bedruckt,
wobei die Einstellungen „HP-Premium-Transparenzfolie"-Betriebsart, „beste" Qualität, und „automatische" Farbeinstellungen
verwendet wurden. Die Farbblöcke
sahen auf der mikrogeprägten
Probe scharf und einheitlich aus, während sich auf der glatten
Probe gesprenkelt und ungleichmäßig aussahen.
Die Trocknungszeit wurde wie vorher gemessen, und die Ergebnisse
werden in der folgenden Tabelle 7 gezeigt. Die Gardner-Trübung der
nicht mit einem Bild versehenen mikrogeprägten Probe betrug 8,2 Prozent,
wie durch das Verfahren bestimmt wurde, das in Beispiel 1 beschrieben
wird.
-
-
Die Erfindung ist nicht auf die obigen
Ausführungsformen
beschränkt.
Die Ansprüche
folgen.