-
TECHNISCHES
GEBIET DER ERFINDUNG
-
Die
vorliegende Erfindung betrifft lithografische Druckverfahren, bei
denen ein eine schaltbare Bildaufzeichnungsschicht enthaltendes
Bilderzeugungsmaterial bildmäßig belichtet
und anschließend
Single-Fluid-Druckfarbe auf die belichtete Bildaufzeichnungsschicht
angebracht wird.
-
ALLGEMEINER
STAND DER TECHNIK
-
Bei
lithografischen Druckmaschinen verwendet man einen sogenannten Druckmaster
wie eine auf eine Trommel der Druckpresse aufgespannte Druckplatte.
Die Masteroberfläche
trägt ein
lithografisches Bild und ein Abzug wird erhalten, indem zunächst Druckfarbe
auf das Bild aufgetragen und anschließend die Farbe vom Master auf
ein Empfangsmaterial, in der Regel Papier, übertragen wird. Bei herkömmlichem
lithografischem Druck (sogenanntem Nassdruck) werden sowohl Druckfarbe
als auch Feuchtwasser auf Wasserbasis auf das lithografische Bild,
das aus oleophilen (oder hydrophoben, d. h. farbanziehenden, wasserabstoßenden)
Bereichen und hydrophilen (oder oleophoben, d. h. wasseranziehenden,
farbabstoßenden)
Bereichen aufgebaut ist, angebracht. Bei sogenanntem driografischem
Druck besteht das lithografische Bild aus farbanziehenden und farbabweisenden
(d. h. farbabstoßenden)
Bereichen und wird während
des driografischen Drucks nur Druckfarbe auf den Master angebracht.
-
Druckmaster
werden in der Regel nach dem sogenannten Computer-to-Film-Verfahren
erhalten, wo verschiedene Druckvorstufen wie die Wahl der Schrifttype,
Abtasten, Herstellung von Farbauszügen, Aufrastern, Überfüllen, Layout
und Ausschießen
digital erfolgen und jeder Farbauszug über einen Belichter auf einen grafischen
Film aufbelichtet wird. Nach Entwicklung kann der Film als Maske
für die
Belichtung eines bilderzeugenden Materials, als Druckplattenvorstufe
bezeichnet, benutzt werden und nach der Entwicklung der Platte wird
eine Druckplatte erhalten, die als Master einsetzbar ist.
-
In
den letzten Jahren hat das sogenannte Computer-to-Plate-Verfahren in merklichem
Maße an
Bedeutung gewonnen. Bei diesem Verfahren, ebenfalls als direkte
digitale Druckplattenbebilderung (Direct-to-Plate-Verfahren) bezeichnet,
wird auf die Herstellung eines Films verzichtet und zwar weil das
digitale Dokument über
einen sogenannten Plattenbelichter direkt auf eine Druckplattenvorstufe übertragen
wird. Bei einem besonderen Typ eines Computer-to-Plate-Verfahrens wird eine auf eine
Plattentrommel einer Druckpresse aufgespannte Druckplattenvorstufe über einen
in der Presse eingebauten Belichter belichtet. Dieses Verfahren
kann als "Computer-to-Press"-Verfahren bezeichnet
werden und Druckpressen mit eingebautem Belichter werden manchmal
Digitalpressen genannt. Ein Überblick
von Digitalpressen findet sich in "Proceedings of the Imaging Science & Technology's 1997 International
Conference on Digital Printing Technologies (Non-Impact Printing
13)". Computer-to-Press-Verfahren
sind z. B. beschrieben in EP-A 770 495, EP-A 770 496, WO 94001280,
EP-A 580 394 und EP-A 774 364. Bei den meisten Computer-to-Press-Verfahren
werden sogenannte Thermomaterialien oder wärmeempfindliche Materialien
verwendet, d. h. Plattenvorstufen oder auf der Presse ("On Press") auftragbare Zusammensetzungen,
die eine absorbiertes Licht in Wärme
umwandelnde Verbindung enthalten. Die bei der bildmäßigen Belichtung
erzeugte Wärme
löst einen
(physikalisch)-chemischen Mechanismus wie Ablation, Polymerisation,
Insolubilisierung durch Vernetzung eines Polymers, Zersetzung oder
Koagulierung der Teilchen eines thermoplastischen polymeren Latex
aus und nach eventueller Entwicklung wird ein lithografisches Bild
erhalten.
-
Typische
Plattenmaterialien für
Computer-to-Plate-Verfahren basieren auf Ablation. Ein mit ablativen Platten
verbundenes Problem ist die Herstellung von Abfall, der schwierig
zu entfernen ist und den Druckvorgang stören oder die Belichtungsoptik
des eingebauten Belichters verschmutzen kann. Andere Verfahren erfordern
eine Nassverarbeitung mit Chemikalien, die die optischen und elektronischen
Bestandteile des eingebauten Belichters und andere Einrichtungen
der Presse verschmutzen oder beschädigen können. Aus diesem Grund müssen bei
Computer-to-Press-Verfahren in der Regel Plattenmaterialien verwendet
werden, die nicht ablativ sind und keine Nassentwicklung erfordern.
Bekannte Beispiele für
solche nicht-ablativen verarbeitungsfreien Plattenmaterialien enthalten
eine sogenannte „schaltbare" Bildaufzeichnungsschicht,
d. h. eine Schicht, deren Affinität zu Druckfarbe oder einer
farbabweisenden Flüssigkeit
durch bildmäßige Belichtung
von einem Zustand in den entgegengesetzten Zustand umgewandelt werden
kann, z. B. von hydrophil in oleophil oder von farbanziehend in
farbabweisend. Solche Materialien basieren auf:
- – schaltbaren
Polymeren (z. B. EP 924 102 ),
die bildmäßig von
einem hydrophoben Zustand in einen hydrophilen Zustand (WO92/09934, EP 652 483 ) oder umgekehrt
( US 4 081 572 , EP 200 488 , EP 924 065 ) umgewandelt werden können,
- – thermisch
induzierter Koaleszierung von thermoplastischen polymeren Teilchen
in einem vernetzten Bindemittel ( US
3 476 937 , EP-A 882 583, Research Disclosure Nr. 33303),
- – thermisch
induziertem Zerbrechen von Mikrokapseln und der anschließenden Reaktion
der mikroverkapselten oleophilen Verbindungen mit funktionellen
Gruppen auf vernetzten hydrophilen Bindemitteln ( US 5 569 573 , EP 646 476 , EP 949 088 ).
-
Ein
mit den obigen nicht-ablativen verarbeitungsfreien Platten verbundenes
wichtiges Problem ist die schwache Differenzierung des lithografischen
Bildes, d. h. die kleinen Unterschiede zwischen Hydrophilie und Oleophilie
zwischen den belichteten und nicht-belichteten Bereichen, was zu Abzügen niedriger
Qualität
führt, was
wiederum der Hauptgrund dafür
ist, dass solche Materialien bisher gar keine praktische Anwendung
gefunden haben. Der schwachen Differenzierung liegt die Tatsache
zugrunde, dass sowohl Bildbereiche als Nicht-Bildbereiche durch
die gleiche Schicht gebildet werden, deren bildmäßige Umwandlung von einem Zustand
in einen anderen Zustand nicht in solch wesentlichem Maße stattfindet
als bei anderen Plattenmaterialien, bei denen Teile einer belichteten
Schicht durch Nassverarbeitung oder Ablation entfernt werden und
dabei eine unterliegende Schicht, z. B. der Träger, die eine Affinität zu Druckfarbe
oder einer farbabweisenden Flüssigkeit
aufweist und zu der Bildaufzeichnungsschicht sehr unterschiedlich
ist, freizuliegen kommt.
-
KURZE DARSTELLUNG
DER VORLIEGENDEN ERFINDUNG
-
Aufgabe
der vorliegenden Erfindung ist es, ein Druckverfahren bereitzustellen,
bei dem ein nicht-ablatives verarbeitungsfreies Bilderzeugungsmaterial
verwendet wird, um eine lithografische Druckplatte herzustellen,
mit der Abzüge
hoher Qualität
erhalten werden. Gelöst
wird diese Aufgabe durch das in Anspruch 1 definierte Verfahren
und die in den Unteransprüchen
definierten bevorzugten Ausführungsformen.
In den erfindungsgemäßen Verfahren
werden die bekannten schaltbaren Materialien mit sogenannter Single-Fluid-Druckfarbe kombiniert.
Unter „Single
Fluid" versteht
sich im Allgemeinen eine Emulsion einer Druckfarbenphase in einer
polaren Phase oder umgekehrt eine Emulsion einer polaren Phase in
einer Druckfarbenphase. In der vorliegenden Erfindung hat man unerwartet
gefunden, dass die schwache Differenzierung des lithografischen
Bildes von schaltbaren Plattenmaterialien unter Voraussetzung der
Verwendung von Single-Fluid-Druckfarbe statt des herkömmlichen
Druckfarbe/Feuchtwasser-Gemisches hochqualitative Abzüge ergibt. Drucken
mit Single-Fluid-Druckfarbe ist ein Alternativ für die herkömmlichen Offsetverfahren, bei
denen Feuchtwasser auf die Platte angebracht wird. Dank Single-Fluid-Druckfarbe
kann bei herkömmlichen
Nassoffsetpressen ohne Auftrag von Feuchtwasser auf die Platte gedruckt
werden. Bei Verwendung von Single-Fluid-Druckfarbe lassen sich in
ohne Feuchtwerk arbeitenden driografischen Druckpressen Nassoffsetplatten
verwenden.
-
Weitere
Vorteile und Ausführungsformen
der vorliegenden Erfindung werden aus der nachstehenden Beschreibung
ersichtlich.
-
AUSFÜHRLICHE
BESCHREIBUNG DER VORLIEGENDEN ERFINDUNG
-
Das
in den erfindungsgemäßen Verfahren
verwendete Bilderzeugungsmaterial enthält eine schaltbare Bildaufzeichnungsschicht,
d. h. eine Schicht, deren Affinität zu Druckfarbe oder einer
farbabweisenden Flüssigkeit,
wie Feuchtwasser, durch Erwärmung
oder Belichtung von einem Zustand in einen anderen Zustand umgewandelt
werden kann. In der vorliegenden Erfindung muss die Schicht nicht über ihre
ganze Stärke
umgewandelt werden. Es kann genügen,
nur die Phase der Oberfläche
der Schicht umzuwandeln, was der Tatsache zu verdanken ist, dass
lithografischer Druck ein Oberflächenverfahren
ist. Die Bildaufzeichnungsschicht oder Bildaufzeichnungsoberfläche wird
nicht durch die während
des Druckschritts angebrachte Single-Fluid-Druckfarbe entfernt,
d. h. ist nicht löslich
in der Single-Fluid-Druckfarbe oder bildet keine Emulsion in der Single-Fluid-Druckfarbe.
-
Sofort
nach bildmäßiger Belichtung
weist die Bildaufzeichnungsschicht ein aus hydrophilen und oleophilen
Bereichen aufgebautes Bild (Nassoffsetplatte) oder aus farbanziehenden
und farbabweisenden Bereichen aufgebautes Bild (driografische Druckplatte)
auf. In einer negativarbeitenden Ausführungsform entsprechen die
(druckenden) Bildbereiche, d. h. die oleophilen oder farbanziehenden
Bereiche, den belichteten Bereichen, während es in einer positivarbeitenden
Ausführungsform
die (nicht-druckenden) Nicht-Bildbereiche, d. h. die hydrophilen
oder farbabweisenden Bereiche, sind, die den belichteten Bereichen
entsprechen. In der bevorzugten Nassoffset-Ausführungsform kann die Bildaufzeichnungsschicht
vor Belichtung hydrophil sein und durch Belichtung von hydrophil
in oleophil umgewandelt werden. Andererseits kann die Bildaufzeichnungsschicht
vor Belichtung oleophil sein und durch Belichtung von oleophil in
hydrophil umgewandelt werden. Bei erfindungsgemäß verwendeten bevorzugten positivarbeitenden
Ausführungsformen
von Nassoffsetplatten ziehen die nicht-belichteten Bereiche die
Druckfarbenphase der Single-Fluid-Druckfarbe
an und ziehen die belichteten Bereiche die polare Phase der Single-Fluid-Druckfarbe
an. Bei erfindungsgemäß benutzten
bevorzugten negativarbeitenden Ausführungsformen von Nassoffsetplatten
ziehen die belichteten Bereiche die Druckfarbenphase der Single-Fluid-Druckfarbe
an und ziehen die nicht-belichteten Bereiche die polare Phase der
Single-Fluid-Druckfarbe an.
-
Vor
Erörterung
bevorzugter Zusammensetzungen eines solchen „schaltbaren" Bildaufzeichnungsmaterials
werden zunächst
gewisse allgemeine Kennzeichen, die allen Ausführungsformen eigen sind, besprochen.
-
Die
Materialien können
lichtempfindlich oder wärmeempfindlich
sein. In einer bevorzugten lichtempfindlichen Ausführungsform
löst UV-Licht
eine fotochemische Reaktion in der Bildaufzeichnungsschicht aus, wobei
ein Zustand der Affinität
zu Druckfarbe oder einer farb abweisenden Flüssigkeit in den entgegengesetzten
Zustand umgewandelt wird. Die Materialien sind vorzugsweise wärmeempfindlich,
so dass die bildmäßige Belichtung
eine direkte Beaufschlagung mit Wärme sein kann, z. B. mittels
eines Thermokopfes. Besonders bevorzugt erfolgt die Erwärmung dadurch,
dass eine oder mehrere Verbindungen in der Bildaufzeichnungsschicht,
die in der Lage sind, Licht, besonders bevorzugt Infrarotlicht,
in Wärme
umzuwandeln, das bei der Belichtung verwendete Licht absorbieren.
Besonders nutzbare Licht in Wärme
umwandelnde Verbindungen sind zum Beispiel Farbstoffe, Pigmente,
Russ, Metallcarbide, Metallboride, Metallnitride, Metallcarbonitride,
Oxide mit einer Bronzestruktur und leitfähige polymere Dispersionen,
wie leitfähige
polymere Dispersionen auf der Basis von Polypyrrol, Polyanilin oder
Polythiophen. IR-absorbierende Farbstoffe und Russ werden ganz besonders
bevorzugt.
-
Die
Licht in Wärme
umwandelnde Verbindung kann ebenfalls in eine separate, an die Bildaufzeichnungsschicht
grenzende Schicht eingearbeitet werden. Diesfalls wird die Lichtabsorption
in der Bildaufzeichnungsschicht selbst und/oder in einer separaten,
Licht in Wärme
umwandelnden Schicht stattfinden. Zwischen den Träger und
die lichtabsorbierende(n) Schicht(en) können zusätzliche Schichten eingefügt werden,
wie eine sogenannte Grundierschicht, eine die Haftung der anderen
Schichten am Träger
verbessernde Haftschicht oder eine Lichthofschutzschicht, die Farbstoffe
oder Pigmente, die durch die lichtabsorbierende(n) Schicht(en) gedrungenes
Licht absorbieren, enthält.
Auf die Bildaufzeichnungsschicht können ferner eine oder mehrere Deckschichten
aufgetragen werden, die die Schicht vor Schaden während der
Handhabung oder mechanischem Schaden schützen. Solche Schutzdeckschicht(en)
soll (sollen) löslich
in der Single-Fluid-Druckfarbe sein,
die während
des Druckschritts angebracht wird. Eine geeignete Schutzdeckschicht
enthält
Polyvinylalkohol.
-
Das
Material ist vorzugsweise unempfindlich gegenüber Tageslicht. Unter Tageslicht
versteht sich Licht mit einer Wellenlänge zwischen etwa 300 nm und
etwa 750 nm. Unter "unempfindlich" ist „nicht
wesentlich empfindlich" zu
verstehen, d. h. die Handhabung des Materials kann bei Tageslicht
ohne Dunkelkammerbedingungen erfolgen und zwar weil der Zustand
der Bildaufzeichnungsschicht bei Aussetzung an Tageslicht nicht
dermaßen
umgewandelt wird, dass zwischen den belichteten und nicht-belichteten
Bereichen eine Differenzierung erhalten wird, die zu einem sichtbaren
Ergebnis auf den gedruckten Kopien führen würde. Im Besonderen enthält das bevorzugte
Material keine strahlungsempfindlichen Ingredienzien wie Diazoverbindungen,
Fotosäuren,
Fotoinitiatoren oder Chinondiazide.
-
Träger
-
Da
die Bildaufzeichnungsschicht nach Belichtung und während des
Druckschritts sowohl in den belichteten als unbelichteten Bereichen
auf dem Träger
verbleibt, kann der in den erfindungsgemäßen Verfahren verwendete Träger eine
beliebige Affinität
zu Druckfarbe und/oder einer farbabweisenden Flüssigkeit aufweisen. In einer
bevorzugten Ausführungsform
kann der Träger
ein sehr hydrophiles oder hydrophobes Charakter aufweisen, um die
Differenzierung zwischen belichteten und nicht-belichteten Bereichen
zu verstärken.
-
Das
Substrat kann ein blattartiges Material sein, wie eine Platte, oder
ein zylindrisches Element, wie eine hülsenförmige Druckplatte, die um den
Druckzylinder einer Druckpresse geschoben werden kann, anstatt wie
eine herkömmliche
Druckplatte auf den Zylinder aufgespannt zu werden. Vorzugsweise
ist der Träger
eine Kunststofffolie oder eine Metallplatte wie ein Aluminiumträger.
-
Ein
besonders bevorzugter Träger
ist ein elektrochemisch gekörnter
und eloxierter Aluminiumträger. Der
eloxierte Aluminiumträger
kann einer Verarbeitung zur Verbesserung der hydrophilen Eigenschaften
der Trägeroberfläche unterzogen
werden. So kann der Aluminiumträger
zum Beispiel durch Verarbeitung der Trägeroberfläche mit einer Natriumsilikatlösung bei
erhöhter
Temperatur, z. B. 95°C,
silikatiert werden. Als Alternative kann eine Phosphatverarbeitung
vorgenommen werden, wobei die Aluminiumoxidoberfläche mit
einer wahlweise fernerhin ein anorganisches Fluorid enthaltenden
Phosphatlösung
verarbeitet wird. Ferner kann die Aluminiumoxidoberfläche mit
einer Zitronensäure-
oder Citratlösung
gespült
werden. Diese Behandlung kann bei Zimmertemperatur oder bei leicht
erhöhter
Temperatur zwischen etwa 30°C
und 50°C
erfolgen. Eine weitere interessante Methode besteht in einer Spülung der
Aluminiumoxidoberfläche
mit einer Bicarbonatlösung. Fernerhin
kann die Aluminiumoxidoberfläche
mit Polyvinylphosphonsäure,
Polyvinylmethylphosphonsäure, Phosphorsäureestern
von Polyvinylalkohol, Polyvinylsulfonsäure, Polyvinylbenzolsulfonsäure, Schwefelsäureestern
von Polyvinylalkohol und Acetalen von Polyvinylalkoholen, die durch
Reaktion mit einem sulfonierten alifatischen Aldehyd gebildet sind,
verarbeitet werden. Ferner liegt es nahe, dass eine oder mehrere
dieser Nachbehandlungen separat oder kombiniert vorgenommen werden
können.
Genauere Beschreibungen dieser Behandlungen finden sich in GB-A
1 084 070, DE-A 44 23 140, DE-A 44 17 907, EP-A 659 909, EP-A 537
633, DE-A 40 01 466, EP-A 292 801, EP-A 291 760 und US-P 4 458 005.
-
Nach
einer weiteren Ausführungsform
kann der Träger
ebenfalls ein biegsamer, vorzugsweise mit einer Grundierschicht überzogener
Träger
sein. Der biegsame Träger
ist z. B. Papier, eine Kunststofffolie, ein dünner Aluminiumträger oder
ein Laminat derselben. Bevorzugte Beispiele für Kunststofffolien sind eine
Folie aus Polyethylenterephthalat, Polyethylennaphthalat, Celluloseacetat,
Polystyrol, Polycarbonat usw. Der Kunststofffolienträger kann
lichtundurchlässig
oder lichtdurchlässig
sein. Besonders geeignete Grundierschichten zur Verwendung in der
vorliegenden Erfindung enthalten ein hydrophiles Bindemittel und
kolloidale Kieselsäure,
wie in EP-A 619 524, EP-A 620 502 und EP-A 619 525 beschrieben.
Die Menge Kieselsäure
in der haftungsfördernden
Schicht liegt vorzugsweise zwischen 200 mg/m2 und
750 mg/m2. Weiterhin liegt das Verhältnis von
Kieselsäure
zu hydrophilem Bindemittel vorzugsweise über 1 und beträgt die spezifische
Oberfläche der
kolloidalen Kieselsäure
vorzugsweise wenigstens 300 m2/g, besonders
bevorzugt wenigstens 500 m2/g.
-
Der
Träger
kann mit einer sogenannten Grundierschicht überzogen werden, um das hydrophile
Charakter des Trägers
zu erhöhen.
Eine bevorzugte Grundierschicht wird aus einem hydrophilen, mit
einem Härter wie
Formaldehyd, Glyoxal, Polyisocyanat oder einem hydrolysierten Tetraalkylorthosilikat
vernetzten Bindemittel erhalten. Letzteres Vernetzungsmittel wird
besonders bevorzugt. Die Stärke
der hydrophilen Grundierschicht kann zwischen 0,2 und 25 μm variieren
und liegt vorzugsweise zwischen 1 und 10 μm.
-
Das
hydrophile Bindemittel zur Verwendung in der Grundierschicht ist
z. B. ein hydrophiles (Co)polymer wie Homopolymere und Copolymere
von Vinylalkohol, Acrylamid, Methylolacrylamid, Methylolmethacrylamid,
Acrylsäure,
Methacrylsäure,
Hydroxyethylacrylat, Hydroxyethylmethacrylat oder Maleinsäureanhydrid-Vinylmethylether-Copolymere.
Die Hydrophilie des benutzten (Co)polymers oder (Co)polymergemisches ist
vorzugsweise höher
oder gleich der Hydrophilie von zu wenigstens 60 Gew.-%, vorzugsweise
zu wenigstens 80 Gew.-% hydrolysiertem Polyvinylacetat. Die Menge
Härter,
insbesondere Tetraalkylorthosilikat, beträgt vorzugsweise wenigstens
0,2 Gewichtsteile je Gewichtsteil hydrophiles Bindemittel, liegt
besonders bevorzugt zwischen 0,5 und 5 Gewichtsteilen, ganz besonders
bevorzugt zwischen 1 Gewichtsteilen und 3 Gewichtsteilen je Gewichtsteil
hydrophiles Bindemittel.
-
Die
hydrophile Grundierschicht kann ebenfalls Substanzen, die die mechanische
Festigkeit und Porosität
der Schicht verbessern, enthalten. Zu diesem Zweck kann kolloidale
Kieselsäure
benutzt werden. Die kolloidale Kieselsäure kann in Form einer beliebigen
handelsüblichen
Wasserdispersion von kolloidaler Kieselsäure mit zum Beispiel einer
mittleren Teilchengröße bis zu
40 nm, z. B. 20 nm, benutzt werden. Daneben können inerte Teilchen mit einer
größeren Korngröße als die
kolloidale Kieselsäure
zugesetzt werden, z. B. Kieselsäure,
die wie in J. Colloid and Interface Sci., Band 26, 1968, Seiten
62 bis 69, von Stöber
beschrieben angefertigt ist, oder Tonerdeteilchen oder Teilchen
mit einem mittleren Durchmesser von zumindest 100 nm, wobei es sich
um Teilchen von Titandioxid oder anderen Schwermetalloxiden handelt.
Durch Einbettung dieser Teilchen erhält die Oberfläche der
hydrophilen Grundierschicht eine gleichmäßige rauhe Beschaffenheit mit mikroskopischen
Spitzen und Tälern,
die als Lagerstellen für
Wasser in Hintergrundbereichen dienen. Besondere Beispiele für geeignete
hydrophile Grundierschichten zur Verwendung in der vorliegenden
Erfindung sind offenbart in EP-A 601 240, GB-P 1 419 512, FR-P 2
300 354, US-P 3 971 660 und US-P 4 284 705.
-
Schaltbare
Bildaufzeichnungsschicht
-
Die
Vorteile der durch die vorliegende Erfindung gebotenen Lösung gelten
für alle
beliebigen Bildaufzeichnungsmaterialien zur Herstellung von lithografischen
Druckplatten. Es soll denn auch bemerkt werden, dass die nachstehend
beschriebenen Zusammensetzungen bevorzugte Klassen sind, auf die
die vorliegende Erfindung nicht beschränkt wird. Die "Schaltung" (Umwandlung) kann
durch einen physikalischen Mechanismus, z. B. eine thermisch induzierte
Koagulierung von Polymerteilchen, einen chemischen Mechanismus,
z. B. eine durch Erwärmung
oder Belichtung induzierte Zerbrechung der Verbindung und dadurch
ausgelöste
Abspaltung einer funktionellen Gruppe, oder einen physikalisch-chemischen
Mechanismus, z. B. ein thermisch induziertes Zerbrechen einer Mikrokapsel
und Freisetzen einer reaktiven chemischen Substanz aus der Mikrokapsel,
ausgelöst
werden. Aus dem Vorhergehendem ergibt sich eindeutig, dass der Begriff "thermisch induziert" ebenfalls den Prozess
umfasst, in dem die Wärme
indirekt durch Absorption einfallenden Lichts, insbesondere durch
Absorption von Infrarotlicht durch eine Licht in Wärme umwandelnde
Verbindung, erzeugt wird.
-
Die
nachstehend besprochenen bevorzugten Ausführungsformen der Bildaufzeichnungsschicht
sind unumkehrbar: nach Druck muss ein neues Material verwendet werden,
weil der ursprüngliche
Zustand der Bildaufzeichnungsschicht nicht mehr wiederhergestellt
werden kann. Es sind aber ebenfalls völlig umkehrbare schaltbare
Schichten oder Oberflächen
bekannt, bei denen der Zustand der Schicht oder Oberfläche während des
bildmäßigen Belichtungsschritts
in einen anderen Zustand umgewandelt und die Platte nach dem Druckzyklus
in ihren ursprünglichen
Zustand wiederhergestellt wird, d. h. bei denen die Affinität der Schicht
oder Oberfläche
zu Druckfarbe oder einer farbabweisenden Flüssigkeit in einen vorgegebenen
Zustand wiederhergestellt und dabei das Bild gelöscht wird. Die Schicht oder
Oberfläche
kann dann mit einem neuen Bild belichtet werden. Geeignete Materialien
sind auf Basis von Zirkoniumkeramik und Beispiele dafür sind z.
B. in
US 5 870 956 ,
US 5 855 173 und
US 5 836 248 beschrieben.
Es soll bemerkt werden, dass Druckverfahren, bei denen solche umkehrbaren
Schichten oder Oberflächen
mit Single- Fluid-Farbe
gedruckt werden, innerhalb des Schutzbereiches der vorliegenden
Erfindung fallen.
-
Nach
einer ersten Klasse von bevorzugten Ausführungsformen enthält die Bildaufzeichnungsschicht ein
sogenanntes schaltbares Bindemittel. In einer Ausführungsform
ist das schaltbare Bindemittel ein Polymer, das bei Erwärmung oder
Belichtung einem Polaritätswechsel
von hydrophob zu hydrophil unterzogen wird. Das Polymer enthält vorzugsweise
hydrophobe Seitengruppen, die unter Einwirkung von Wärme hydrophile Gruppen
bilden. Ganz besonders bevorzugt werden die Seitengruppen aus der
Gruppe bestehend aus t-Alkylcarboxylaten, t-Alkylcarbonaten, Benzylcarboxylaten
und Alkoxyalkylestern ausgewählt.
-
In
einer besonders bevorzugten Ausführungsform
wird das schaltbare Bindemittel einem Polaritätswechsel von hydrophil zu
hydrophob unterzogen. Vorzugsweise handelt es sich bei den schaltbaren
Bindemitteln nach letztgenannter Ausführungsform um Polymere oder
Copolymere mit polaren Seitengruppen. Diese polaren Gruppen können Carbonsäuren, Sulfonsäuren, Phosphonsäuren und
Phenole oder deren Salze sein. Als Gegenion kann ein Natrium-, Kalium-,
Ammonium- oder Tetraalkylammoniumion dienen. Ebenfalls in Frage kommen
Alkalispuren wie Spuren von Triethylamin und Pyridin. Diese hydrophilen
Gruppen reagieren unter der Einwirkung von Wärme mit anderen funktionellen
Gruppen und bilden so eine hydrophobe Struktur.
-
Ein
besonders bevorzugtes schaltbares Bindemittel nach der bevorzugten
Ausführungsform
ist ein maleinsäurehaltiges
Bindemittel, das hydrophil ist und unter der Einwirkung von Wärme ein
hydrophobes, Maleinsäureanhydrid
enthaltendes Bindemittel ergibt. Als weitere besonders bevorzugte
schaltbare Bindemittel sind Bindemittel zu nennen, die Fumarsäure, Itakonsäure, 3-
oder 4-Vinylphthalsäure,
Cis-1,2,3,6-tetrahydrophthalsäure oder
Cis-5-norbenendo-2,3-dicarbonsäure enthalten.
Diese Säuren
können
zu einem Copolymer vermischt werden. Nicht nur die Disäuren, sondern
ebenfalls die Monoalkylester und die daraus gebildeten Salze sind
geeignet. Beispiele für
solche Halbester sind Monobutylmaleatcopolymere, Monoisopropylmaleatcopolymere,
Maleinsäure-2-butoxyethylestercopolymere,
Maleinsäureisobutylestercopolymere
und Maleinsäureisooctylestercopolymere.
Diese Halbester können
gleichfalls in Kombination mit dem entsprechenden Dicarbonsäuremonomer
in einem Copolymer benutzt werden oder können miteinander oder mit anderen
Dicarbonsäuren
oder Dicarbonsäuresalzen
zu einem Copolymer vermischt werden.
-
Nicht
nur durch Copolymerisation von z. B. Maleinsäure erhaltene Copolymere, sondern
ebenfalls Polymer-Derivate, die durch Aufpfropfen von z. B. Maleinsäure auf
ungesättigte
Polyolefine erhalten werden, sind sehr geeignete schaltbare Polymere.
Vorzugsweise ist ein schaltbares Bindemittel nach letztgenannter
Ausführungsform
ein Copolymer, das vorzugsweise ein Acrylat, ein Methacrylat, ein
Vinylhalogenid, einen Vinylester, einen Vinylether wie n-Butyl-,
Isobutyl- und 2-Chlorethylvinylether und Olefine wie Propylen, Isobutylen
und 1-Octadecen enthält.
Besonders bevorzugt wird eine Verbindung aus der Gruppe bestehend
aus einem Methylvinylethercopolymer, einem Ethencopolymer und einem
Styrolcopolymer. Ganz besonders bevorzugt ist das Bindemittel ein
Maleinsäure
und Vinylmethylether enthaltendes Copolymer.
-
Das
Gewichtsverhältnis
des Dicarbonsäuremonomers
zum Comonomer kann zwischen 100 : 0 und 20 : 80 variieren oder reicht
hin für
die jeweilige Struktur oder den jeweiligen Zustand (d. h. Anhydrid
oder eine andere Struktur), um die Gesamtlöslichkeit der Deckschicht zu
beeinflussen. In der Regel liegt das Verhältnis um 50 : 50 infolge der
Neigung zu alternierender Copolymerisation. Das Gewichtsmittel des
Molekulargewichts liegt in der Regel zwischen 5.000 und 70.000,
vorzugsweise zwischen 10.000 und 40.000 g/Mol.
-
Wenngleich
nicht bevorzugt, kann die bilderzeugende Schicht mehr als ein schaltbares
Polymer enthalten. Die bilderzeugende Schicht kann ebenfalls ein
weiteres Bindemittel enthalten, um die hydrophilen oder hydrophoben
Eigenschaften der Schicht zu verbessern. Als hydrophiles Bindemittel
kommen hydrophile (Co)polymere wie zum Beispiel Homopolymere und
Copolymere von Acrylamid, Methylolacrylamid, Methylolmethacrylamid,
Acrylsäure,
Methacrylsäure,
Hydroxyethylacrylat, Hydroxyethylmethacrylat oder Maleinsäureanhydrid-Vinylmethylether-Copolymere
in Frage. Die Hydrophilie des benutzten (Co)polymers oder (Co)polymergemisches
ist vorzugsweise höher
oder gleich der Hydrophilie von zu wenigstens 60 Gew.-%, vorzugsweise
zu wenigstens 80 Gew.-% hydrolysiertem Polyvinylacetat. Ein bevorzugtes
hydrophiles Bindemittel ist Polyvinylalkohol.
-
Als
hydrophobes Bindemittel kommen ein wasserunlösliches Polymer wie ein Celluloseester,
ein Copolymer von Vinylidenchlorid und Acrylnitril, Poly(meth)acrylate
und Polyvinylchlorid in Frage. Bevorzugte hydrophobe Bindemittel
sind hydrophobe Bindemittel wie die in herkömmlichen positiv- oder negativarbeitenden PS-Platten
benutzten Bindemittel, z. B. Novolak, Polyvinylphenole, carboxylsubstituierte
Polymere usw. Typische Beispiele für diese Polymere sind in DE-A
40 07 428, DE-A 40 27 301 und DE-A 44 45 820 beschrieben.
-
Spezifische
Beispiele für
zur Verwendung in der erfindungsgemäßen Ausführungsform geeignete schaltbare
Bildaufzeichnungsschichten finden sich in
EP 924 102 , WO 92/09934,
EP 652 483 ,
US 4 081 572 ,
EP 200 488 und
EP 924 065 .
-
Nach
einer zweiten Klasse bevorzugter Ausführungsformen enthält die Bildaufzeichnungsschicht
hydrophobe thermoplastische polymere Teilchen in einem vernetzten
hydrophilen Bindemittel. Vorzugsweise ist das hydrophile Bindemittel
ein Homopolymer oder Copolymer von Vinylalkohol, Acrylamid, Methylolacrylamid, Methylolmethacrylamid,
Acrylsäure,
Methacrylsäure,
Hydroxyethylacrylat, Hydroxyethylmethacrylat oder ein Maleinsäureanhydrid-Vinylmethylether-Copolymer.
Die Hydrophilie des benutzten (Co)polymers oder (Co)polymergemisches
ist vorzugsweise höher
oder gleich der Hydrophilie von zu wenigstens 60 Gew.-%, vorzugsweise
zu wenigstens 80 Gew.-% hydrolysiertem Polyvinylacetat. Ganz besonders
bevorzugt wird Polyvinylalkohol.
-
Das
Vernetzungsmittel ist vorzugsweise ein Tetraalkylorthosilikat-Vernetzungsmittel
wie ein hydrolysiertes Tetraethylorthosilikat und ein hydrolysiertes
Tetramethylorthosilikat. Die Menge Tetraalkylorthosilikat-Vernetzungsmittel
beträgt
vorzugsweise wenigstens 0,2 Gewichtsteile je Gewichtsteil hydrophiles
(Co)polymer, liegt besonders bevorzugt zwischen 0,5 und 5 Gewichtsteilen
je Gewichtsteil hydrophiles (Co)polymer und beträgt ganz besonders bevorzugt
1,5 Gewichtsteil je Gewichtsteil hydrophiles (Co)polymer.
-
Die
hydrophile Schicht des wärmeempfindlichen
Aufzeichnungsmaterials kann ebenfalls Substanzen, die die mechanische
Festigkeit und Porosität
der Schicht verbessern, enthalten. Zu diesem Zweck kann kolloidale
Kieselsäure
benutzt werden. Die kolloidale Kieselsäure kann in Form einer beliebigen
handelsüblichen Wasserdispersion
von kolloidaler Kieselsäure
mit zum Beispiel einer mittleren Teilchengröße bis zu 40 nm, z. B. 20 nm,
benutzt werden. Daneben können
inerte Teilchen mit einer größeren Korngröße als die
kolloidale Kieselsäure
zugesetzt werden, z. B. Kieselsäure,
die wie in J. Colloid and Interface Sci., Band 26, 1968, Seiten 62
bis 69, von Stöber
beschrieben angefertigt ist, oder Tonerdeteilchen oder Teilchen
mit einem mittleren Durchmesser von zumindest 100 nm, wobei es sich
um Teilchen von Titandioxid oder anderen Schwermetalloxiden handelt.
Durch Einbettung dieser Teilchen erhält die Oberfläche der
Schicht eine gleichmäßige rauhe Beschaffenheit
mit mikroskopischen Spitzen und Tälern, die als Lagerstellen
für Wasser
in Hintergrundbereichen dienen. Genauere Angaben über geeignete
hydrophile Schichten zur Verwendung in der erfindungsgemäßen Ausführungsform
finden sich z. B. in GB-P 1 419 512, FR-P 2 300 354,
US 3 971 660 ,
US 4 284 705 , EP-A 405 016 und EP-A
450 199.
-
Die
Schmelz- oder Erweichungstemperatur der hydrophoben thermoplastischen
polymeren Teilchen liegt über
30°C und
besonders bevorzugt über
40°C. Die
Schmelz- oder Erweichungstemperatur der thermoplastischen hydrophoben
polymeren Teilchen unterliegt zwar keiner spezifischen oberen Grenze,
soll jedoch genügend
unter der Zersetzungstemperatur der polymeren Teilchen liegen. Vorzugsweise
liegt die Schmelz- oder Erweichungstemperatur zumindest 10°C unter der
Temperatur, bei der Zersetzung der polymeren Teilchen eintritt.
Werden die polymeren Teilchen einer Temperatur über der Schmelz- oder Erweichungstemperatur
ausgesetzt, so sollen sie ein hydrophobes Agglomerat in der hydrophilen
Schicht bilden, wodurch die hydrophile Schicht an diesen Stellen
genügend
hydrophob wird, um bei mit Feuchtwasser arbeitendem lithografischem
Druck fette Druckfarbe anziehen zu können.
-
Spezifische
Beispiele für
hydrophobe polymere Teilchen zur Verwendung in der erfindungsgemäßen Ausführungsform
sind z. B. Polyethylen, Polyvinylchlorid, Polymethyl(meth)acrylat,
Polyethyl(meth)acrylat, Polyvinylidenchlorid, Polyacrylnitril, Polyvinylcarbazol
usw. oder Copolymere derselben. Ganz besonders bevorzugt wird Polystyrol.
Das Molekulargewicht der Polymere kann zwischen 5.000 und 1.000.000
g/Mol variieren. Die Teilchengröße der hydrophoben
Teilchen kann zwischen 0,01 μm
und 50 μm,
besonders bevorzugt zwischen 0,05 μm und 10 μm und ganz besonders bevorzugt
zwischen 0,05 μm
und 2 μm
variieren. Je höher
die Teilchengröße der polymeren
Teilchen, um so niedriger wird das Auflösungsvermögen des wärmeempfindlichen Aufzeichnungsmaterials
sein. Die polymeren Teilchen können
nach den in
US 3 476 937 beschriebenen Verfahren
hergestellt werden. Die Menge der hydrophoben thermoplastischen
polymeren Teilchen in der hydrophilen Schicht liegt vorzugsweise
zwischen 20 Gew.-% und 65 Gew.-%, besonders bevorzugt zwischen 25 Gew.-%
und 55 Gew.-% und ganz besonders bevorzugt zwischen 30 Gew.-% und
45 Gew.-%.
-
Nach
einer dritten Klasse bevorzugter Ausführungsformen enthält die Bildaufzeichnungsschicht
Mikrokapseln, die bei Erwärmung
zerbrechen und dabei vorzugsweise ein oleophiles Material freisetzen,
das mit einem vernetzten hydrophilen Bindemittel zu reagieren vermag.
Geeignete spezifische Beispiele finden sich in
US 5 569 573 ,
EP 646 476 und
EP 949 088 .
-
Single-Fluid-Druckfarbe
-
Zur
Verwendung im erfindungsgemäßen Verfahren
geeignete Single-Fluid-Druckfarben
sind beschrieben in
US 4 045
232 ,
US 4 981 517 und
US 6 140 392 . Unter Single-Fluid-Druckfarbe
versteht sich in der Regel eine Emulsion einer Druckfarbenphase
in einer polaren Phase oder umgekehrt eine Emulsion einer polaren Phase
in einer Druckfarbenphase. Die Druckfarbenphase wird ebenfalls als
hydrophobe oder oleophile Phase bezeichnet. Die polare Phase enthält vorzugsweise
zumindest 50%, besonders bevorzugt zumindest 70% und ganz besonders
bevorzugt zumindest 90% einer nicht-wässrigen polaren Flüssigkeit.
In einer ganz besonders bevorzugten Ausführungsform besteht die polare
Phase aus einer organischen polaren Flüssigkeit und ist wesentlich
wasserfrei. Die polare Flüssigkeit
ist vorzugsweise ein Polyol. Eine ganz besonders bevorzugte Single-Fluid-Druckfarbe
ist beschrieben in WO 00/32705, deren relevante Inhalt im Folgenden
wiedergegeben wird.
-
Die
hydrophobe Phase enthält
vorzugsweise ein Vinylharz mit Carboxylfunktionalität. Der Begriff "Vinylharz" umfasst Polymere,
die durch Kettenreaktionspolymerisation oder Additionspolymerisation über Kohlenstoff-Kohlenstoff-Doppelbindungen
aus Vinylmonomeren und mit Vinylmonomeren copolymerisierbaren Monomeren
hergestellt werden. Typische Vinylmonomere umfassen in nicht-limitativer
Weiser Vinylester, Acryl- und Methacrylmonomere und aromatische
styrolhaltige Vinylmonomere. Die Vinylpolymere können verzweigt werden, indem
in der Polymerisationsreaktion Monomere mit zwei Reaktionsstellen
verwendet werden. Sogar ein verzweigtes Vinylpolymer weist noch
eine nützliche
Löslichkeit
auf. Unter "löslich" versteht sich, dass das
Polymer mit einem oder mehreren Lösungsmitteln verdünnt werden
kann. (kontradiktorisch können
Polymere zu unlöslichen
dreidimensionalen Netzwerkstrukturen vernetzt werden, die nur durch
Lösungsmittel quellbar
sind). Trotz der wesentlichen Verzweigung bleiben die verzweigten
Vinylharze verdünnbar
mit Lösungsmitteln.
-
Die
carboxylhaltigen Vinylpolymere können
durch Polymerisation eines Monomergemisches, das zumindest ein Monomer
mit einer Säurefunktion
oder zumindest ein Monomer mit einer Gruppe, die infolge der Polymerisation
in eine Säuregruppe
wie eine Anhydridgruppe umgewandelt wird, enthält, hergestellt werden. Beispiele
für Monomere
mit einer Säurefunktion
oder Anhydridfunktion sind u. a. in nicht-limitativer Weise α,β-ethylenisch
ungesättigte
Monocarbonsäuren
mit 3 bis 5 Kohlenstoffatomen wie Acrylsäure, Methacrylsäure und
Crotonsäure, α,β-ethylenisch
ungesättigte
Dicarbonsäuren
mit 4 bis 6 Kohlenstoffatomen und die Anhydride und Monoester dieser
Säuren
wie Maleinsäureanhydrid
und Fumarsäure
und Derivate von copolymerisierbaren Monomeren mit einer Säurefunktion
wie der Hydroxylethylacrylathalbester von Bernsteinsäure.
-
Vorzugsweise
wird ein Monomer mit einer Säurefunktion
wie Acrylsäure,
Methacrylsäure
oder Crotonsäure
oder ein Anhydridmonomer wie Maleinsäureanhydrid oder Itakonsäureanhydrid,
das nach der Polymerisation zur Bildung von Säuregruppen hydratiert werden
kann, eingebettet. Das Vinylpolymer mit einer Säurefunktion hat vorzugsweise
eine Säurezahl
von zumindest etwa 3 mg KOH pro Gramm nicht-flüchtiges Material, vorzugsweise
eine Säurezahl
zwischen etwa 6 und etwa 30 mg KOH pro Gramm nicht-flüchtiges
Material und ganz besonders bevorzugt eine Säurezahl zwischen etwa 8 und
etwa 25 mg KOH pro Gramm nicht-flüchtiges Material, bezogen auf
das nicht-flüchtige Gewicht
des Vinylpolymers.
-
In
einer bevorzugten Ausführungsform
sind die Polymere mit einer Säurefunktion
wesentlich verzweigt. Die erfindungsgemäß verwendeten Druckfarben enthalten
vorzugsweise ein Vinylpolymer, das verzweigt, aber nützlich löslich ist.
Die verzweigten Vinylpolymere können
durch Zugabe eines Lösungsmittels verdünnt, vielmehr
als gequollen, werden. Die Verzweigung kann nach zumindest zwei
Verfahren vorgenommen werden. In einem ersten Verfahren wird ein
Monomer mit zwei oder mehr polymerisierbaren Doppelbindungen in
die Polymerisationsreaktion eingeführt. In einem zweiten Verfahren
wird ein Paar von ethylenisch ungesättigten Monomeren, die jeweils
außer
der polymerisierbaren Doppelbindung zumindest eine zusätzliche Funktionalität, die mit
der zusätzlichen
Funktionalität
auf dem anderen Monomer zu reagieren vermag, enthalten, während der
Polymerisation in das Monomergemisch eingeführt. Zwar tritt die Reaktion
der zusätzlichen funktionellen
Gruppen vorzugsweise während
der Polymerisationsreaktion auf, doch dies gilt nicht als kritische Bedingung
und die Reaktion der zusätzlichen
funktionellen Gruppen kann ganz oder zum Teil vor oder nach der
Polymerisation erfolgen. Eine Verschiedenheit solcher Paare von
gegenseitig reaktiven Gruppen ist möglich. Als erläuternde
Beispiele für
solche Paare von reaktiven Gruppen sind in nicht-limitativer Weise
Epoxid- und Carboxylgruppen, Amin- und Carboxylgruppen, Epoxid-
und Aminogruppen, Epoxid- und Anhydridgruppen, Amino- und Anhydridgruppen,
Hydroxyl- und Carboxyl-
oder Anhydridgruppen, Amino- und Säurechloridgruppen, Alkylenimin-
und Carboxylgruppen, Organoalkoxysilan- und Carboxylgruppen, Isocyanat-
und Hydroxylgruppen, cyclische Carbonatgruppen und Aminogruppen,
Isocyanat- und Aminogruppen usw. zu nennen. Ist eine der eingefügten reaktiven
Gruppen eine Carboxylgruppe oder Anhydridgruppe, so werden sie in einem
ausreichenden Überschuss
verwendet, um die erforderliche Carboxylfunktionalität im Vinylharz
zu ergeben. Zu spezifischen Beispielen für solche Monomere zählen in
nicht-limitativer Weise Glycidyl(Meth)acrylat mit (Meth)acrylsäure, N-alkoxymethylierte
Acrylamide (die mit sich selbst reagieren) wie N-isobutoxymethyliertes
Acrylamid, γ-Methacryloxytrialkoxysilan
(das mit sich selbst reagiert) und Kombinationen derselben.
-
Vorzugsweise
wird das Vinylharz mit zumindest einem Polymer mit zwei oder mehr
polymerisierbaren ethylenisch ungesättigten Bindungen polymerisiert
und besonders bevorzugt mit zwei bis etwa vier polymerisierbaren
ethylenisch ungesättigten
Bindungen. Erläuternde
Beispiele für
Monomere mit zwei oder mehr ethylenisch ungesättigten Gruppen sind in nicht-limitativer
Weise u. a. (Meth)acrylatester von Polyolen wie 1,4-Butandioldi(meth)acrylat,
1,6-Hexandioldi(meth)acrylat, Neopentylglycoldi(meth)acrylat, Trimethylolpropantri(meth)acrylat,
Tetramethylolmethantetra(meth)acrylat, Pentaerythrittetra(meth)acrylat,
Dipentaerythritpenta(meth)acrylat, Dipentaerythrithexa(meth)acrylat,
Alkylenglycoldi(meth)acrylate und Polyalkylenglycoldi(meth)acrylate,
wie Ethylenglycoldi(meth)acrylat, Butylenglycoldi(meth)acrylat,
Diethylenglycoldi(meth)acrylat, Triethylenglycoldi(meth)acrylat
und Polyethylenglycoldi(meth)acrylat, Divinylbenzol, Allylmethacrylat,
Diallylphthalat, Diallylterephthalat und dergleichen, die einzeln
oder in Kombinationen von zwei oder mehr verwendet werden können. Aus
obiger Reihe werden Divinylbenzol, Butylenglycoldimethacrylat, Butandioldimethacrylat,
Trimethylolpropantriacrylat und Pentaerythrittetraacrylat besonders
bevorzugt und wird Divinylbenzol ganz besonders bevorzugt.
-
Das
verzweigte Vinylpolymer wird vorzugsweise polymerisiert mit zumindest
etwa 0,008 Äquivalenten von
zumindest einem Monomer mit zumindest zwei ethylenisch ungesättigten
polymerisierbaren Bindungen pro 100 g polymerisiertes Monomer oder
0,004 Äquivalenten
pro 100 g polymerisiertes Monomer von jedem von zwei Monomeren,
die außer
einer ethylenisch ungesättigten
polymerisierbaren Bindung gegenseitig reaktive Gruppen enthalten.
Das verzweigte Vinylpolymer wird vorzugsweise mit etwa 0,012 bis
etwa 0,08 Äquivalenten
und besonders bevorzugt mit etwa 0,016 bis etwa 0,064 Äquivalenten
des bzw. der polyfunktionellen Monomers bzw. Monomere mit zumindest
zwei ethylenisch ungesättigten
polymerisierbaren Bindungen oder des Paars von Monomeren mit einer
Polymerisationsbindung und einer zusätzlichen, damit reaktiven Gruppe pro
100 g polymerisiertes Monomer polymerisiert.
-
Das
polyfunktionelle Monomer oder die polyfunktionellen Monomere hat
bzw. haben vorzugsweise zwischen zwei und vier ethylenisch ungesättigte polymerisierbare
Bindungen und besonders bevorzugt zwei ethylenisch ungesättigte polymerisierbare
Bindungen. In einer Ausführungsform
erfolgt die Herstellung des verzweigten Vinylharzes vorzugsweise
durch Polymerisation eines Gemisches aus Monomeren, das zwischen etwa
0,5% und etwa 6%, besonders bevorzugt zwischen etwa 1,2% und etwa
6%, ganz besonders bevorzugt zwischen etwa 1,2% und etwa 4%, und
sogar noch mehr bevorzugt zwischen etwa 1,5% und etwa 3,25% Divinylbenzol,
bezogen auf das Gesamtgewicht der polymerisierten Monomere, enthält. (Handelsübliche Klassen
von Divinylbenzol sind u. a. monofunktionelles und/oder nicht-funktionelles Material.
Die zum Erhalten der angegebenen Prozentsätze benötigte Menge des handelsüblichen
Materials muss berechnet werden. So würde zum Beispiel 5 Gew.-% eines
Materials, das aus 80 Gew.-% Divinylbenzol und 20 Gew.-% monofunktionellen
Monomeren besteht, 4 Gew.-% des Divinylbenzolanteils ergeben).
-
Die
optimale Menge im Polymerisationsgemisch an (1) Divinylbenzol oder
einem anderen Monomer mit zumindest zwei polymerisierbaren ethylenisch
ungesättigten
Bindungen oder (2) eines Paars von Monomeren mit einer polymerisierbaren
Gruppe und einer zusätzlichen
damit reaktiven Gruppe hängt
in bestimmtem Maße
von den jeweiligen Reaktionsbedingungen wie der Geschwindigkeit
der Zugabe der Monomere während
der Polymerisation, der Löslichkeit
des gebildeten Polymers im gewählten
Reaktionsmedium, der Menge der Monomere, bezogen auf das Reaktionsmedium,
der Halbwertszeit des gewählten
Initiators bei Reaktionstemperatur und der Gewichtsmenge des Initiators,
bezogen auf die Monomere, ab und kann durch einfache Prüfung ermittelt
werden.
-
Weitere
Monomere, die zusammen mit den polyfunktionellen Monomeren und den
Monomeren mit einer Säurefunktion
(oder Monomeren mit Gruppen, die nachher in Säuregruppen umgewandelt werden
können) polymerisiert
werden können,
sind in nicht-limitativer Weise u. a. Ester von α,β-ethylenisch ungesättigten
Monocarbonsäuren
mit 3 bis 5 Kohlenstoffatomen wie Ester von Acrylsäure, Methacrylsäure und
Crotonsäure, α,β-ethylenisch
ungesättigte
Dicarbonsäuren
mit 4 bis 6 Kohlenstoffatomen und die Anhydride, Monoester und Diester
dieser Säuren,
Vinylester, Vinylether, Vinylketone und aromatische oder heterocyclische
alifatische Vinylverbindungen. Typische Beispiele für geeignete
Ester von Acrylsäure,
Methacrylsäure
und Crotonsäure sind
in nicht-limitativer Weise u. a. die Ester, die durch Reaktion mit
gesättigten
alifatischen und cycloalifatischen Alkoholen mit 1 bis 20 Kohlenstoffatomen
erhalten werden, wie Methyl-, Ethyl-, Propyl-, Isopropyl-, n-Butyl-,
Isobutyl-, tert.-Butyl-, 2-Ethylhexyl-, Lauryl-, Stearyl-, Cyclohexyl-,
Trimethylcyclohexyl-, Tetrahydrofurfuryl-, Stearyl-, Sulfoethyl-
und Isobornylacrylate, -methacrylate und -crotonate und Polyalkylenglycolacrylate und
-methacrylate. Zu typischen Beispielen für andere ethylenisch ungesättigte polymerisierbare
Monomere zählen
in nicht-limitativer Weise Verbindungen wie Fumarsäure-, Maleinsäure- und
Itakonsäureanhydride,
Monoester und Diester mit Alkoholen wie Methanol, Ethanol, Propanol,
Isopropanol, Butanol, Isobutanol und tert.-Butanol. Zu typischen Beispielen für polymerisierbare
Vinylmonomere zählen
in nicht-limitativer Weise Verbindungen wie Vinylacetat, Vinylpropionat,
Vinylether wie Vinylethylether, Vinyl- und Vinylidenhalogenide und
Vinylethylketon. Zu typischen Beispielen für aromatische oder heterocyclische
alifatische Vinylverbindungen zählen
in nicht-limitativer Weise Verbindungen wie Styrol, α-Methylstyrol,
Vinyltoluol, tert.-Butylstyrol und 2-Vinylpyrrolidon. Bei der Auswahl
der Monomere richtet man sich nach verschiedenen Faktoren, die in
der Regel bei der Herstellung von Druckfarbenlacken berücksichtigt
werden, wie dem erwünschten
Einfrierpunkt und der erwünschten
Verdünnbarkeit
des erhaltenen Polymers im Lösungsmittel
oder Lösungsmittelsystem der
Druckfarbenzusammensetzung.
-
Die
bevorzugten Vinylpolymere können
nach herkömmlichen
Techniken wie Radikalpolymerisation in einem Semi-Batch-Verfahren
hergestellt werden. Die Monomere, der (die) Initiator(en) und das
(die) eventuelle(n) Kettenübertragungsmittel
können
bei gesteuerter Geschwindigkeit in einem Semi-Batch-Verfahren in
einen geeigneten beheizten, mit Lösungsmittel beladenen Reaktor
eingegeben werden. Typische Quellen von freien Radikalen sind organische
Peroxide, wie u. a. Dialkylperoxide, wie Di-tert.-butylperoxid und
Dicumylperoxid, Peroxyester, wie tert.-Butylperoxy-2-ethylhexanoat
und tert.-Butyl peroxypivalat, Peroxycarbonate und Peroxydicarbonate,
wie tert.-Butylperoxyisopropylcarbonat,
Di-2-ethylhexylperoxydicarbonat und Dicyclohexylperoxydicarbonat,
Diacylperoxide, wie Dibenzoylperoxid und Dilauroylperoxid, Hydroperoxide,
wie Cumolhydroperoxid und tert.-Butylhydroperoxid, Ketonperoxide,
wie Cyclohexanonperoxid und Methylisobutylketonperoxid, und Peroxyketale,
wie 1,1-bis-(tert.-Butylperoxy)-3,5,5-trimethylcyclohexan
und 1,1-bis-(tert.-Butylperoxy)-cyclohexan, sowie Azoverbindungen
wie 2,2'-Azobis-(2-methylbutannitril),
2,2'-Azobis-(2-methyl)-propionitril
und 1,1'-Azobis-(cyclohexancarbonitril).
Organische Peroxide werden bevorzugt. Besonders bevorzugt wird tert.-Butylperoxyisopropylcarbonat.
Es können
ebenfalls Kettenübertragungsmittel
bei der Polymerisation benutzt werden. Typische Kettenübertragungsmittel
sind Mercaptane wie Octylmercaptan, n- oder tert.-Dodecylmercaptan,
Thiosalicylsäure,
Mercaptocarbonsäuren
wie Mercaptoessigsäure
und Mercaptopropionsäure und
deren Ester und Mercaptoethanol, halogenierte Verbindungen und dimeres α-Methylstyrol.
Vorzugsweise wird wegen des Geruches und anderer Nachteile auf die
Einbettung eines Kettenübertragungsmittels
verzichtet. Die Wahl des Initiators und der Initiatormenge hängt von
den Fachleuten bekannten Faktoren wie der Reaktionstemperatur, der
Menge und dem Typ des Lösungsmittels
(im Falle einer Lösungspolymerisation),
der Halbwertszeit des Initiators usw. ab.
-
Die
Additionspolymerisation wird in der Regel bei einer Temperatur zwischen
etwa 20°C
und etwa 300°C,
vorzugsweise zwischen etwa 150°C
und etwa 200°C,
besonders bevorzugt zwischen etwa 160°C und etwa 165°C vorgenommen.
Vorzugsweise erfolgt die Polymerisation bei etwa der gleichen Reaktionstemperatur
und unter Verwendung des (der) gleichen Initiators (Initiatoren).
Der Initiator soll so gewählt
werden, dass dessen Halbwertszeit bei der Reaktionstemperatur vorzugsweise
nicht mehr als etwa dreißig
Minuten, besonders bevorzugt nicht mehr als etwa fünf Minuten
und ganz besonders bevorzugt nicht mehr als etwa zwei Minuten beträgt. Besonders
bevorzugt werden Initiatoren mit einer Halbwertszeit von weniger
als etwa eine Minute bei einer Temperatur zwischen etwa 150°C und etwa
200°C. In
der Regel kann dann eine größere Menge des
verzweigenden Monomers eingebettet werden, wenn die Halbwertszeit des
Initiators kürzer
und/oder die Initiatormenge höher
ist. Die Bindemittel für
das Vinylpolymer in der Druckfarbe weisen vorzugsweise keinen oder
einen beschränkten
Gehalt an restlichem (nicht-reagiertem) Monomer auf. Die Vinylbindemittel
sind insbesondere wesentlich frei von restlichem Monomer, d. h.
enthalten weniger als etwa 0,5 Gew.-% restliches Monomer, besonders
bevorzugt weniger als etwa 0,1 Gew.-% restliches Monomer, bezogen
auf das Gesamtgewicht der polymerisierten Monomere.
-
In
einem Semi-Batch-Verfahren werden das Monomer und der Initiator über einen
bestimmten Zeitraum, vorzugsweise bei konstanter Geschwindigkeit,
in den Polymerisationsreaktor eingegeben. Die Zugabegeschwindigkeit
liegt in der Regel zwischen etwa 1 und etwa 10 h und Zugabegeschwindigkeiten
zwischen etwa 3 und etwa 5 h sind üblich. Längere Zugabegeschwindigkeiten
ergeben in der Regel niedrigere zahlendurchschnittliche Molekulargewichte.
-
Niedrigere
zahlendurchschnittliche Molekulargewichte sind ebenfalls erhältlich durch
Steigerung des Verhältnisses
von Lösungsmittel
zu Monomer oder durch Verwendung eines stärkeren Lösungsmittels für das erhaltene
Polymer.
-
In
der Regel weist das in der Druckfarbe verwendete verzweigte Vinylpolymer
ein niedriges Zahlenmittel des Molekulargewichts und eine breite
Polydispersität
auf. Das Zahlenmittel des Molekulargewichts und das Gewichtsmittel
des Molekulargewichts eines in der Druckfarbe verwendeten Vinylharzes
können
nach allgemein anerkannten Methoden durch Gelpermeationschromatografie
auf der Basis einer Eichung mit Polystyrol-Standards, die für bis zu
6.000.000 gewichtsdurchschnittliche Molekulargewichte verfügbar sind,
ermittelt werden. Die Polydispersität wird als das Mw/Mn-Verhältnis
definiert. In einer bevorzugten Ausführungsform weist das Vinylpolymer
ein Zahlenmittel des Molekulargewichts (Mn)
von zumindest etwa 1.000, besonders bevorzugt zumindest etwa 2.000
auf. Das Zahlenmittel des Molekulargewichts beträgt vorzugsweise ebenfalls weniger
als etwa 15.000, besonders bevorzugt weniger als etwa 10.000 und
ganz besonders bevorzugt weniger als etwa 8.500.
-
Vorzugsweise
liegt Mn zwischen etwa 1.000 und etwa 10.000,
besonders bevorzugt zwischen etwa 2.000 und etwa 8.500 und ganz
besonders bevorzugt zwischen etwa 4.000 und etwa 8.000. Das Gewichtsmittel
des Molekulargewichts soll zumindest etwa 30.000, vorzugsweise zumindest
etwa 100.000 betragen. Das Gewichtsmittel des Molekulargewichts
(Mw) beträgt vorzugsweise bis zu etwa
60.000.000, wobei die Bestimmung durch GPC gegen einen verfügbaren Standard
mit 6.000.000 gewichtsdurchschnittlichen Molekulargewichten erfolgt.
Mw liegt vorzugsweise zwischen etwa 30.000
und etwa 55.000.000, besonders bevorzugt zwischen etwa 100.000 und
etwa 1.000.000 und ganz besonders bevorzugt zwischen etwa 100.000
und etwa 300.000. Harze mit einer sehr hohen, durch GPC erkennbaren
Schulter des Molekulargewichts in der Kurve (mehr als etwa 45.000.000)
werden aufgrund des Mw-Bereichs zwischen
etwa 100.000 und etwa 300.000 vorzugsweise vermieden. Die Polydispersität – d. h.
das Mw/Mn-Verhältnis – kann bis
zu etwa 10.000, vorzugsweise bis zu etwa 1.000 betragen. Die Polydispersität beträgt vorzugsweise
zumindest etwa 15, besonders bevorzugt zumindest etwa 50. Die Polydispersität liegt
vorzugsweise zwischen etwa 15 und etwa 1.000, besonders bevorzugt
zwischen etwa 50 und etwa 800.
-
Der
theoretische Einfrierpunkt kann nach den Fachleuten allgemein bekannten
Verfahren durch Auswahl und Aufteilung der üblichen Faktoren eingestellt
werden. In einer bevorzugten Ausführungsform liegt der theoretische
Tg über
Zimmertemperatur und vorzugsweise beträgt der theoretische Tg zumindest etwa 60°C, besonders bevorzugt zumindest
etwa 70°C.
In den erfindungsgemäßen Verfahren
und Zusammensetzungen verwendet man vorzugsweise Vinylpolymere mit
einem Tg von etwa 50°C bis etwa 125°C, besonders
bevorzugt zwischen etwa 60°C
und etwa 100°C,
ganz besonders bevorzugt zwischen etwa 70°C und etwa 90°C.
-
In
einer Ausführungsform
der Single-Fluid-Druckfarbe wird das Vinylpolymer mit einer Säurefunktion, das
ein verzweigtes Vinylpolymer sein kann, mit anderen Harzen in der
Druckfarbenzusammensetzung kombiniert. Beispiele für geeignete
andere Harze, die mit dem Vinylpolymer mit einer Säurefunktion
kombiniert werden können, sind
in nicht-limitativer Weise u. a. Polyester- und Alkydharze, Phenolharze,
Kolofoniumharze, Celluloseharze und Derivate dieser Stoffe wie kolofoniummodifizierte
Phenolharze, phenolmodifizierte Kolofoniumharze, kohlenwasserstoffmodifizierte
Kolofoniumharze, ein maleinsäuremodifiziertes
Kolofoniumharz, fumarsäuremodifizierte
Kolofoniumharze, Kohlenwasserstoffharze, andere Acryl- oder Vinylharze,
Polyamidharze usw. Diese Harze oder Polymere können in einer Menge zwischen
etwa 6 Gewichtsteilen und etwa 1 Gewichtsteil, bezogen auf das Vinylpolymer
mit einer Säurefunktion
und auf der Basis des Gewichts von nicht-flüchtigem Material in den Harzen,
verwendet werden.
-
Außer dem
Vinylharz mit einer Säurefunktion
und einem eventuellen zweiten Harz enthalten die Druckfarbenzusammensetzungen
vorzugsweise ein oder mehrere Lösungsmittel.
In einer bevorzugten Ausführungsform
der Single-Fluid-Druckfarbe bildet das verzweigte Vinylharz eine
Lösung
oder Scheinlösung
ohne sichtbare Trübung
in dem Lösungsmittel
oder den Lösungsmitteln
der Druckfarbenzusammensetzung. Der Lösungsmitteltyp und die Menge
Lösungsmittel
richten sich nach der erwünschten
Viskosität,
Konsistenz und Klebrigkeit der Druckfarbe. In der Regel verwendet
man für
Druckfarben, die während
des lithografischen Druckvorgangs in Kontakt mit Gummiteilen wie
Gummiwalzen kommen, nicht-oxygenierte Lösungsmittel oder Lösungsmittel
mit niedrigen Kauri-Butanol-Werten (KB-Werten), die nicht auf das
Gummi einwirken. Zu geeigneten Lösungsmitteln
für in
Kontakt mit Gummiteilen kommende Druckfarben zählen in nicht-limitativer Weise alifatische
Kohlenwasserstoffe wie Erdöldestillatfraktionen
und normale und Isoparaffin-Lösungsmittel
mit beschränktem
aromatischem Charakter. Geeignet sind zum Beispiel Erdölmitteldestillatfraktionen
wie die unter dem Handelsnamen Magie Sol durch Magie Bros. Oil Company,
eine Tochtergesellschaft der Pennsylvania Refining Company, Franklin
Park, Ill., und unter dem Handelsnamen ExxPrint durch Exxon Chemical
Co., Houston, Texas, und Golden Bear Oil Specialties, Oildale, Calif.,
Total Petroleum Inc., Denver, Colo., und Calumet Lubricants Co.,
Indianapolis, Ind. erhältlichen
Erdölmitteldestillatfraktionen.
Zusätzlich
oder als Alternative können
Sojaöl
oder andere pflanzliche Öle
verwendet werden.
-
Bei
Verwendung von nicht-oxygenierten Lösungsmitteln wie den obengenannten
muss in der Regel eine zulängliche
Menge von zumindest einem Monomer mit einer wesentlichen Affinität zu alifatischen
Lösungsmitteln
eingebettet werden, um die erwünschte
Löslichkeit
des bevorzugten verzweigten Vinylpolymers zu erhalten. In der Regel
können
zu diesem Zweck Acrylsäureestermonomere
mit zumindest sechs Kohlenstoffatomen im Alkoholanteil des Esters
oder Styrol oder alkyliertes Styrol wie tert.-Butylstyrol in die
polymerisierten Monomere eingebettet werden. In einer bevorzugten
Ausführungsform
enthält
eine Druckfarbenzusammensetzung mit nicht-oxygenierten Lösungsmitteln
ein verzweigtes Vinylharz, das aus einem Monomergemisch, das zumindest
etwa 20%, vorzugsweise zwischen etwa 20% und etwa 40%, und besonders
bevorzugt zwischen etwa 20% und etwa 25% eines die alifatische Löslichkeit
fördernden
Monomers wie Stearylmethacrylat oder t-Butylstyrol und vorzugsweise
Stearylmethacrylat enthält,
polymerisiert ist. Vorzugsweise werden ebenfalls zumindest etwa
55% Styrol, vorzugsweise zwischen etwa 55% und etwa 80% Styrol und
besonders bevorzugt zwischen etwa 60% und etwa 70% Styrol zugegeben.
Wenn verlangt können
auch Methylmethacrylat oder andere Monomere zur Verringerung der
Verträglichkeit
in einem alifatischen Lösungsmittel
verwendet werden. Alle Prozentsätze
verstehen sich in Gewicht, bezogen auf das Gesamtgewicht des polymerisierten
Monomergemisches. Zu bevorzugten Monomerzusammensetzungen für Vinylpolymere
für lithografische
Druckfarben zählen
ein (Meth)acrylsäureester
eines Alkohols mit 8 bis 20 Kohlenstoffatomen wie Stearylmethacrylat,
Styrol, Divinylbenzol und (Meth)acrylsäure. In einer bevorzugten Ausführungsform
wird ein verzweigtes Vinylpolymer für eine lithografische Druckfarbe
hergestellt, das. zwischen etwa 15 Gew.-%, vorzugsweise etwa 20
Gew.-%, und etwa 30 Gew.-%, vorzugsweise etwa 25 Gew.-%, eines (Meth)acrylsäureesters eines
Alkohols mit 8 bis 20 Kohlenstoffatomen, insbesondere Stearylmethacrylat,
und zwischen etwa 50 Gew.-%, vorzugsweise etwa 60 Gew.-%, und etwa
80 Gew.-%, vorzugsweise etwa 75 Gew.-%, eines Styrolmonomers, insbesondere
Styrol selbst, eine wie oben angegebene Menge Divinylbenzol und
zwischen etwa 0,5 Gew.-%, vorzugsweise etwa 2,5 Gew.-%, und etwa 5
Gew.-%, vorzugsweise etwa 4 Gew.-%, einer Acrylsäure oder besonders bevorzugt
einer Methacrylsäure
enthält.
-
Das
Lösungsmittel
oder Lösungsmittelgemisch
weist vorzugsweise einen Siedepunkt von zumindest etwa 100°C und vorzugsweise
nicht mehr als etwa 550°C
auf. Bei Offsetdruckfarben können
Lösungsmittel
mit einem Siedepunkt von mehr als etwa 200°C verwendet werden. Zusammensetzungen
von neuen Druckfarben enthalten in der Regel zwischen etwa 20 und
etwa 85 Gew.-% an Lösungsmitteln
wie Mineralölen,
pflanzlichen Ölen
und hochsiedenden Erdöldestillaten.
Die Menge Lösungsmittel
variiert auch je nach Typ der Zusammensetzung der Druckfarbe (d.
h. dient die Druckfarbe für
Zeitungsdruck, Heatsetdruck, Bogendruck usw.?), Art des benutzten
Lösungsmittels
und anderen den Fachleuten bekannten Faktoren. Der Lösungsmittelgehalt
für lithografische
Druckfarben beträgt
in der Regel bis zu etwa 60%, wobei eventuelle Öle als Teil des Lösungsmittelsystems
betrachtet werden. In der Regel enthält die lithografische Druckfarbe
zumindest etwa 35% Lösungsmittel.
Beim Zusammensetzen der bevorzugten Single-Fluid-Druckfarbe sind diese Lacke oder Bindemittel,
wozu die verzweigten Vinylharze gehören, in der Regel klare Scheinlösungen.
-
Die
Zusammensetzungen der Druckfarbe enthalten in der Regel ein oder
mehrere Pigmente. Die Anzahl und die Art der Pigmente werden durch
die Art der zusammenzusetzenden Druckfarbe bestimmt. Druckfarbenzusammensetzungen
für Zeitungsdruck
enthalten in der Regel nur ein oder ein Paar Pigmente wie Russ, während Druckfarben
für Tiefdruck
ein mehr kompliziertes Pigmentsystem enthalten können und in vielen Farben,
wie Farben mit Spezialeffekten wie einem Perlglanzeffekt oder Metalleffekt,
zusammengesetzt werden können.
Lithografische Druckfarben werden in der Regel in vier Farben (Magenta,
Gelb, Schwarz und Cyan) verwendet und können so zusammengesetzt werden,
dass ein Perlglanzeffekt oder Metalleffekt erzielt wird. Für die erfindungsgemäßen Druckfarbenzusammensetzungen
kommen alle beliebigen handelsüblichen
anorganischen und organischen Pigmente in Frage. Die Zusammensetzungen
können
ebenfalls als Überdrucklacke
oder Überdruckfirnisse
benutzt werden. Die Überdrucklacke
(Lufttrocknung) oder Überdruckfirnisse
(Härtung) sollen
klar oder durchsichtig sein. Deshalb kommen undurchsichtige Pigmente
nicht in Frage.
-
Erfindungsgemäß verwendete
Zusammensetzungen von lithografischer Druckfarbe werden vorzugsweise
als Single-Fluid-Druckfarben
mit einem Dispersionsmittel auf Ölbasis,
das das Vinylbindemittel mit einer Säurefunktion enthält, und
einer dispersen, ein flüssiges
Polyol enthaltenden Polyolphase zusammengesetzt. Die Vinylpolymerphase
ist relativ stabil gegenüber
der Polyolphase. Die Stabilität
reicht, um eine Trennung der zwei Phasen im Feuchtwasser zu verhüten. Während des
Auftrags der Druckfarbe bricht aber die Emulsion und gelangt das
Polyol an die Oberfläche,
wo es die Bereiche der Druckplatte, die keine Druckfarbe anziehen dürfen, benetzt.
Druckfarben, die im Feuchtwasser, stabil sind, aber schnell brechen
und daraufhin getrennt auf die Platte gelangen, sichern einen sauberen
Druck ohne Fleckenbildung und gleichmäßige Übertragungseigenschaften. Eine
geeignete Stabilität
kann ebenfalls von der Art des gewählten Vinylpolymers mit einer
Säurefunktion
und des gewählten
Polyols abhängen.
Die Säurezahl
und das Molekulargewicht können
so eingestellt werden, dass die erwünschte Stabilität erzielt
wird.
-
Vinylharze
mit höherer
Säurezahl
können
in niedrigeren Mengen benutzt werden, allerdings darf die Säurezahl
nicht übermäßig hoch
sein, um zu vermeiden, dass das Vinylpolymer nicht genügend löslich im
Kohlenwasserstofflösungsmittel
ist. In der Regel wird davon ausgegangen, dass eine Zunahme der
Säurezahl
des Vinylharzes mit einer Säurefunktion
mit einer Abnahme der Menge eines solchen Harzes in der hydrophoben Phase
einhergehen soll.
-
Polyethylenglycololigomere
wie Diethylenglycol, Triethylenglycol und Tetraethylenglycol sowie
Ethylenglycol, Propylenglycol und Dipropylenglycol sind Beispiele
für flüssige Polyole,
die für
die Polyolphase der erfindungsgemäß benutzten Single-Fluid-Druckfarbe
bevorzugt werden. Selbstverständlich
kann die Polyolphase aus einem Gemisch aus verschiedenen flüssigen Polyolen
bestehen. In der Regel werden Vinyl- oder Acrylpolymere mit niedrigerer
Säurezahl
in Kombination mit Polyolen mit höherem Molekulargewicht verwendet.
Die Polyolphase kann weitere Materialien enthalten. Eine schwache
Säure wie
Zitronensäure,
Weinsäure oder
Gerbsäure
oder eine schwache Base wie Triethanolamin kann in einer Menge zwischen
etwa 0,01 Gew.-% und etwa 2 Gew.-%, bezogen auf die Zusammensetzung
der Druckfarbe, verwendet werden. Gewisse Salze wie Magnesiumnitrat
können
in einer Menge zwischen etwa 0,01 Gew.-% und etwa 0,5 Gew.-%, vorzugsweise
in einer Menge zwischen etwa 0,08 Gew.-% und etwa 1,5 Gew.-%, bezogen
auf das Gewicht der Zusammensetzung der Druckfarbe, verwendet werden,
um zu dem Schutz der Platte und der Verlängerung der Lebensdauer der
Platte beizutragen. Zur Unterstützung
der Benetzung der Platte darf ein Netzmittel wie Polyvinylpyrrolidon
zugesetzt werden. Die Menge Polyvinylpyrrolidon, bezogen auf das
Gewicht der Zusammensetzung der Druckfarbe, variiert zwischen etwa
0,5 Gew.-% und etwa 1,5 Gew.-%.
-
Es
können
Single-Fluid-Druckfarben susammengesetzt werden, die zwischen etwa
5 Gew.-% und etwa 50 Gew.-%, vorzugsweise zwischen etwa 10 Gew.-%
und etwa 35 Gew.-%, und besonders bevorzugt zwischen etwa 20 Gew.-%
und etwa 30 Gew.-% Polyolphase, bezogen auf das Gesamtgewicht der
Zusammensetzung der Druckfarbe, enthalten. Wenn nicht ein anderes
Kühlmittel
vorgesehen wird, wird vorzugsweise eine solche Menge Polyol in der
Druckfarbenzusammensetzung verwendet, dass die Druckplatte auf einer
betriebsmäßig akzeptabel
kühlen
Temperatur gehalten wird. Die erforderliche Menge Polyolphase zum
Erhalten guter Tönungs-
und Druckergebnisse ist abhängig
vom benutzten Plattentyp und kann durch einfache Prüfung ermittelt
werden. Es kann bis zu etwa 4 oder 5 Gew.-% Wasser im Polyolphasegemisch
verwendet werden, um das Lösen
oder Homogenisieren der Ingredienzien der Polyolphase zu unterstützen.
-
Fachleute
sind sich bewusst, dass andere den Fachleuten bekannte Additive
in den erfindungsgemäß verwendeten
Druckfarbenzusammensetzungen verwendet werden können, solange solche Additive
die Vorteile der vorliegenden Erfindung nicht in wesentlichem Maße beeinträchtigen.
Erläuternde
Beispiele für
Additive sind in nicht-limitativer
Weise Stockpunkterniedriger, Tenside, Netzmittel, Wachse, Emulgatoren
und Dispersionsmittel, Entschäumungsmittel,
Antioxidantien, UV-Absorber, Trockenstoffe (z. B. für Zusammensetzungen
mit pflanzlichen Ölen),
Fließmittel
und andere Modifikatoren der rheologischen Eigenschaften, Glanzverbesserer
und Antiabsetzmittel. Eventuelle Additive werden in der Regel in
einer Menge von zumindest etwa 0,001 Gew.-%, bezogen auf die Druckfarbenzusammensetzung, verwendet
und können
in einer Menge von etwa 7 Gew.-% oder mehr, bezogen auf die Druckfarbenzusammensetzung,
verwendet werden.
-
Die
obenbeschriebenen Zusammensetzungen sind besonders geeignet zur
Verwendung bei lithografischen Anwendungen, wie u. a. in nicht-limitativer Weise
Heatset-Farben, Zeitungsfarben und Bogenoffsetfarben. Offsetdruckverfahren,
bei denen die Druckfarben eingesetzt werden können, sind den Fachleuten allgemein
bekannt und sind in vielen Veröffentlichungen
beschrieben.
-
Belichtungsschritt
-
Die
Belichtung oder Beaufschlagung mit Wärme der Bilderzeugungsmaterialien
kann z. B. mit einem Thermokopf, LED-Dioden oder einem Laserkopf
vorgenommen werden. Bevorzugt werden ein oder mehrere Laser wie
ein He/Ne-Laser, ein Ar-Laser oder eine Violettlaserdiode. Ganz
besonders bevorzugt ist das für
die Belichtung verwendete Licht kein sichtbares Licht, so dass tageslichtbeständige Materialien
benutzt werden können,
z. B. UV-Licht (UV-Laserlicht) oder ein nahes Infrarotlicht mit
einer Wellenlänge
zwischen etwa 700 und etwa 1.500 nm emittierender Laser, z. B. eine
Halbleiterlaserdiode, ein Nd:YAG-Laser oder ein Nd:YLF-Laser. Die
erforderliche Laserleistung ist abhängig von der Empfindlichkeit
der Bildaufzeichnungsschicht, der Pixelverweilzeit des Laserstrahls,
die durch die Strahlbreite bestimmt wird (ein typischer Wert bei
1/e2 der Höchstintensität liegt
bei modernen Belichtern zwischen 10 und 25 μm), der Abtastgeschwindigkeit
und der Auflösung
des Belichters (d. h. der Anzahl adressierbarer Pixel pro Längeneinheit,
oft als Punkte pro Zoll oder dpi ausgedrückt – typische Werte liegen zwischen
1.000 und 4.000 dpi).
-
Es
gibt zwei Typen von Laserbelichtern, d. h. ein Innentrommelbelichter
(ITD-Belichter) und ein Außentrommelbelichter
(XTD-Belichter). ITD-Belichter für
Thermoplatten kennzeichnen sich in der Regel durch sehr hohe Abtastgeschwindigkeiten
bis 500 m/s und benötigen
manchmal eine Laserleistung von mehreren Watt. XTD-Belichter für Thermoplatten
mit einer typischen Laserleistung zwischen etwa 200 mW und etwa
1 W arbeiten bei einer niedrigeren Abtastgeschwindigkeit zwischen
z. B. 0,1 und 10 m/s.
-
Die
bekannten Plattenbelichter eignen sich zur Verwendung als Off-Press-Belichter
in der vorliegenden Erfindung. Diese Möglichkeit beinhaltet den Vorteil
einer Verringerung des Druckmaschinenstillstands. XTD-Plattenbelichterkonfigurationen
sind ebenfalls geeignet für
die besonders bevorzugte On-Press-Belichtung, was den Vorteil einer
sofortigen registerhaltigen Einpassung in eine Mehrfarbenpresse
beinhaltet. Genauere technische Angaben über On-Press-Belichter sind z. B. in
US 5 174 205 und
US 5 163 368 beschrieben.
-
BEISPIELE
-
Herstellung
einer Heatset-Single-Fluid-Druckfarbe
-
Herstellung
eines Vinyllacks
-
Eine
Menge von 44,19 Gewichtsteilen Ketrul 220 (eine Erdölmitteldestillatfraktion
von Total Petroleum, Inc.) wird in einen mit einem Rührer, einem
Stickstoffeinlass, einem Rückflusskühler mit
totalem Rückfluss
und einem Monomereinlass bestückten
Glasreaktor eingefüllt.
Das Lösungsmittel
wird unter Rühren
unter Stickstoff-Schutzgas
auf 160°C
erhitzt. Ein Monomergemisch aus 36,01 Gewichtsteilen Styrol, 12,27
Gewichtsteilen Stearylmethacrylat, 2,62 Gewichtsteilen Divinylbenzol,
1,89 Gewichtsteilen Methacrylsäure
und 2,79 Gewichtsteilen t-Butylperoxyisopropylcarbonat (75%ige Lösung in
Lackbenzinen) wird über
3 h hinweg dem Reaktor zugegeben. Nach beendeter Zugabe des Monomers
werden 0,23 Gewichtsteile t-Butylperoxyisopropylcarbonat über einen
Zeitraum von 15 Minuten zugesetzt. Die Temperatur wird zusätzliche
2 h auf 160°C
gehalten, um eine vollständige
Umwandlung des Monomers in ein Polymer zu erhalten.
-
Die
gemessene Menge nicht-flüssiges
Material (NVM) beträgt
55%. Die %-Umsetzung, gemessen als NVM geteilt durch den Prozentsatz
des Gesamtgewichtes an Monomeren, beträgt 100,1. Die Säurezahl
der Lösung
beträgt
12,0 mg KOH/g. Die Viskosität
beträgt
3.000 m2/s (Blasenrohr, 54,4°C). Die Lösungsmitteltoleranz
beträgt
230% und die NVM beim Trübungspunkt
beträgt
16,7%.
-
2. Herstellung
von Single-Fluid-Druckfarbe
-
58,0
g des folgenden Gemisches A werden unter Rühren zu 142,0 g des folgenden
Gemisches B gegeben. Die Druckfarbenzusammensetzung wird 20 Minuten
lang bei konstant unter 60°C
gehaltener Temperatur in einem Wirbel auf einem Dispergiergerät gemischt.
Die Druckfarbenzusammensetzung weist eine Laray-Einzelfallzeit zwischen
14 und 17 s für
500 g bei 30°C
auf.
-
Gemisch
A: Nach Vermischen von 181,0 g Diethylenglycol, 8,0 g Wasser, 0,4
g Zitronensäure
und 0,4 g Magnesiumnitrat in einem Glasbecher, bis eine klare Lösung erhalten
wird, werden 191,2 g Diethylenglycol zugesetzt und vermischt, bis
eine homogene Lösung
erhalten wird.
-
Gemisch
B: 46,0 g des obengenannten Vinyllacks, 4,0 g Blue Flush 12-FH-320
(erhältlich
durch CDR Corporation, Elizabethtown, Ky.), 1,0 g technisches Sojaöl (erhältlich durch
Cargill, Chicago, Ill.) und 0,6 g eines Antioxidans werden in einem
Schnellrührer
vermischt. Unter Vermischen werden 34,4 g einer Kohlenwasserstoffharzlösung (60%
LX-2600 in EXX-Print 283D, erhältlich
durch Neville), 27,0 g eines Russes (CSX-156, erhältlich durch
Cabot Corp.) und 1,0 g eines Polytetrafluorethylenwachses (Pinnacle
9500D, erhältlich
durch Carrol Scientific) zugegeben. Das Mischen erfolgt über 30 Minuten
hinweg bei hoher Mischgeschwindigkeit bei 149°C. Danach wird die Mischgeschwindigkeit
verringert und werden 27,0 g EXX-Print 588D (erhältlich durch Exxon) zugegeben.
Das Vorgemisch wird dann in einer Kugelmühle zu einem geeigneten Gemisch
zermahlen.
-
Gemisch
B weist eine Laray-Viskosität
zwischen 180 und 240 Poise und eine Laray-Ausbeute zwischen 800
und 1.200 auf (Messung nach dem ASTM D4040-Testverfahren : Potenzgesetz –3 k, 1,5
k, 0,7 k, 0,3 k). Gemisch B wird 1 Minute bei 1.200 TpM auf dem
Inkometer für
ein gemessenes Ergebnis von 25 bis 29 Einheiten geprüft.
-
Bilderzeugungsmaterial
1
-
0,35
g GANTREZ AN 139 BF (ein Copolymer aus Vinylmethylether, Maleinsäure und
Maleinsäureanhydrid,
das durch GAF, USA, erhältlich
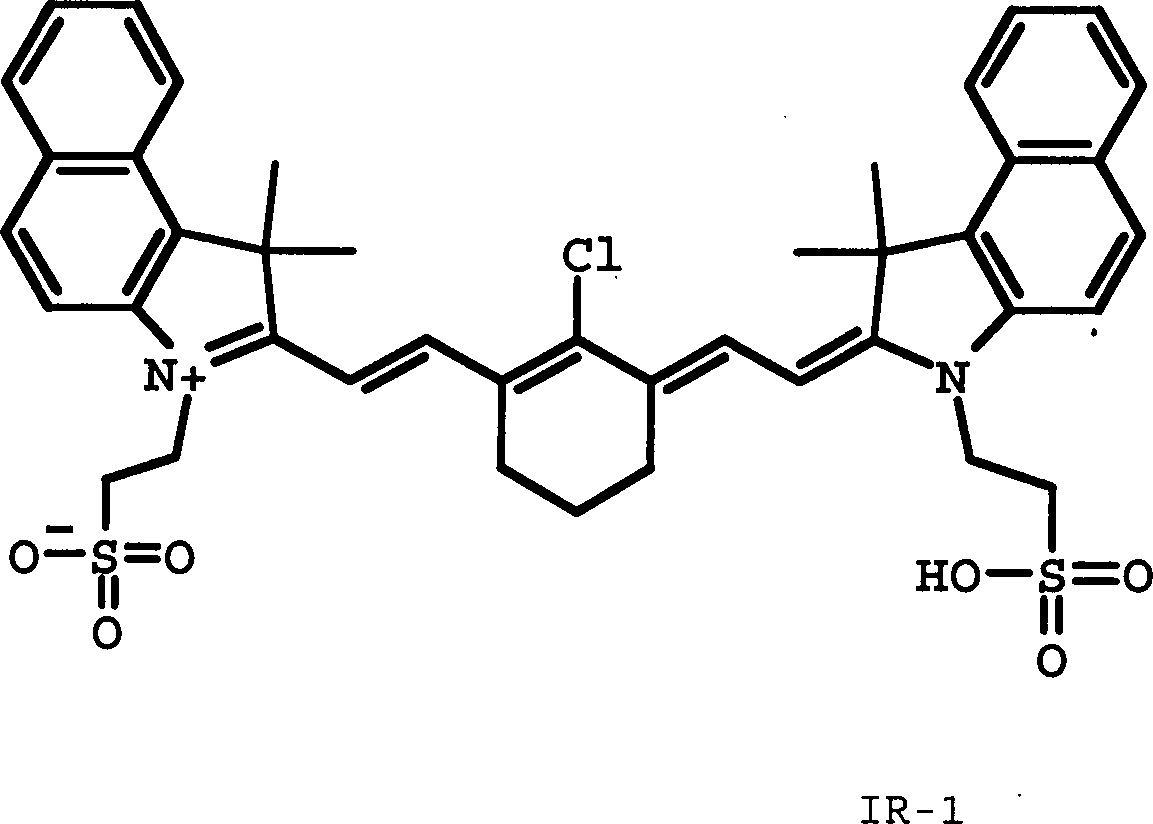
ist) und 0,0365 g des IR-absorbierenden Farbstoffes IR-1 (siehe
nachstehende Formel) werden in 4,5 g eines aus 44% THF, 34% Methoxypropanol
und 22% Methylethylketon zusammengesetzten Lösungsmittelgemisches gelöst. Die
Lösung
wird in einer Nassschichtstärke
von 16 μm
auf einen Aluminiumträger
aufgetragen, wobei nach Trocknung eine trockene Schicht mit einer
Stärke
von 1,15 g/m2 erhalten wird. Dieses Bilderzeugungselement
wird bei einer Auflösung
von 2.400 dpi, einer Trommelgeschwindigkeit von 40 TpM und einer
Laserleistung von 12 Watt auf einem CREO 3244 Trendsetter (Warenzeichen
von CREO, Kanada) belichtet.
-
-
Bilderzeugungsmaterial
2
-
Zur
Herstellung dieses Bilderzeugungsmaterials wird eine Schicht, die
15,7% TiO2, 15,7% Polyvinylalkohol, 31,3%
eines Polyethylenlatex (mittlere Teilchengröße 0,15 μm und Molekulargewicht 18.000
g/Mol), 31,3% hydrolysiertes Tetramethylorthosilikat und 6% Russ
enthält,
in einer Trockenschichtstärke
von 3 μm
bei einer Temperatur von 30°C
auf einen (mit einer hydrophilen Haftschicht versehenen) Polyesterträger aufgetragen.
Das erhaltene Material wird mit einem Argon-Ionenlaser (Linie 488
nm, Leistung 225 mW, Strahlbreite 70 μm, Abtastgeschwindigkeit 0,125
m/s) bildmäßig belichtet.
-
Druckergebnisse
-
Beide
belichteten Materialien werden auf den Druckzylinder einer mit einem
Farbzufuhr/Feuchtwerk-Einbausystem von Dahlgren ausgestatteten Heidelberg
GTO52-Druckpresse aufgespannt. Die Presse wird gestartet und die
obenbeschriebene Single-Fluid-Farbe wird auf die Bildaufzeichnungsschicht
angebracht. Es wird kein Feuchtwasser angebracht. Es werden klare
Abzüge
ohne Farbaufnahme in den Nicht-Bildbereichen
erhalten.