EP0010057B1 - Verfahren und Maschine zur Herstellung von dünnwandigen naht- und falzlosen Blech- Rohrbogen im Fliessdrückverfahren - Google Patents
Verfahren und Maschine zur Herstellung von dünnwandigen naht- und falzlosen Blech- Rohrbogen im Fliessdrückverfahren Download PDFInfo
- Publication number
- EP0010057B1 EP0010057B1 EP79810071A EP79810071A EP0010057B1 EP 0010057 B1 EP0010057 B1 EP 0010057B1 EP 79810071 A EP79810071 A EP 79810071A EP 79810071 A EP79810071 A EP 79810071A EP 0010057 B1 EP0010057 B1 EP 0010057B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- tubular
- elbow
- corepiece
- machine
- blank material
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C37/00—Manufacture of metal sheets, rods, wire, tubes, profiles or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape
- B21C37/06—Manufacture of metal sheets, rods, wire, tubes, profiles or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape of tubes or metal hoses; Combined procedures for making tubes, e.g. for making multi-wall tubes
- B21C37/15—Making tubes of special shape; Making tube fittings
- B21C37/28—Making tube fittings for connecting pipes, e.g. U-pieces
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D22/00—Shaping without cutting, by stamping, spinning, or deep-drawing
- B21D22/14—Spinning
- B21D22/16—Spinning over shaping mandrels or formers
Definitions
- the invention relates to a method and a machine for the production of thin-walled seamless and rebate-free sheet metal pipe bends of any bend radius, bend angle and pipe diameter from a short and thick-walled pipe blank using a swiveling pipe bend core in the flow pressing process.
- a method is known in which a cylindrical tube blank is converted into a thin-walled seamless and fold-free sheet metal tube bend by pressing with a constant wall thickness.
- the cylindrical tube blank is placed on the tube bend core in the form of a cap that is deep-drawn from a sheet metal plate and the cap base is screwed onto the end of the tube core.
- the inside diameter of the cylindrical tube blank is larger than the outside diameter of the arc core.
- the pressing takes place relatively slowly with a constant wall thickness, the tube blank first being pressed only onto the bend core and the tube bend resulting from the fact that the tube blank is pressed onto the entire length of the bend core only after repeated passes.
- the known method has several disadvantages.
- the design of the tube blank in the form of a deep-drawn cap results in a very large percentage of material waste, since the cap base has to be cut off subsequently and the tube end face has to be compensated for.
- the method requires a great expenditure of time and allows a Hoch elaboratesfabri k ation with high rotation of the core sheet not. However, this is essential to achieve a competitive unit price.
- the invention has for its object to provide a method and a machine for carrying out the method with which the tube blank can be expressed to a multiple of its length in one operation to form a tube bend or elbow.
- the short and thick-walled tube blank has the shape of a segment section adapted to the curvature of the tube bend core and is pushed onto the tube bend core which gives the desired tube bend shape, and with this corresponding to the respective tube bend radius between orbiting around the tube blank and on this einwi: - kenden pressure rollers of a rotating pressure tube head is swung in and through in an arc shape, the circumferential pressure rollers with flow pressure acting on the pivoting tube blank in such a way that it extends in a thin wall that is several times the length of the tube blank Sheet metal elbow with smooth surface is stretched or rolled out.
- the main advantage of the method according to the invention or of the machine for carrying out the method is that the thick-walled and short tube blank which has been pushed onto the arch core in a flow pressure passage between the pressure rollers can be rolled out to a multiple of its length, so that the manufacturing time of the Pipe bend can be kept very low.
- a thick-walled and short tube blank pushed onto the arch core is rolled out in a flow pressure passage between the rotating pressure rollers to five to six times its original length, the wall thickness of e.g. B. 3 mm is reduced to 0.3 mm.
- the flow pressure required for this is achieved by the pressure roller head, which is driven at high speeds and, depending on the desired pipe diameter, is between 1500 and 3000 rpm. This results in a processing time of 12 to 30 seconds for the finished pipe bend.
- the thin-walled pipe bend according to the invention can be produced from iron, copper, brass, aluminum, zinc and the like.
- the sheet metal tube bends produced from the thick-walled tube blank have a wall thickness of 0.2 to 1.5 mm.
- An electric motor 3 for driving a pressure roller head 4 rests on a base plate 1 of a machine frame 2.
- the latter is rotatably mounted in the machine frame 2 with a hollow shaft 5 by means of bearings 6, 7.
- an axially displaceable but not rotatable push rod 8 which is actuated hydraulically, pneumatically etc. at 9 (cylinder with piston).
- an exchangeable cylindrical tube core 10 which can be replaced by a tube core of different dimensions.
- the push rod 8 is guided by guide bearings 11.
- a cylinder 12 On the pressure roller head 4, a cylinder 12 which can be pushed back and forth is pushed on and can be controlled mechanically at 13 or in another way.
- This has a conical inner jacket 14 for controlling three pressure rollers 15 in star shape which are radially adjustable in relation to one another in the pressure roller head 4.
- the latter are guided in the pressure roller head 4 with guide axles 16, for example spring-loaded, so that the free ends of the axles 16 abut the inner jacket 14.
- rollers 17 can act on a flange 18 of the cylinder 12 by displacement thereof.
- a cross slide 19 is guided to and fro on rods 20 of the machine frame 2 on the base plate 1, while the upper cross slide part 21 is adjustable transversely.
- a support 23 is seated on a vertical axis 22 for receiving an exchangeable tube bend core 24.
- the thick tube blank 25 to be machined is pushed onto it.
- the swivel radius R of the support 23 can be shortened or extended, namely by exchanging the corresponding support 23 and at the same time adjusting the cross slide upper part 21, which is made possible by guerschlits 2C in this.
- the support 23 is driven by an electric motor 27 via a gear 28 for exerting a pivoting movement in the radius R of the tube bend core 24 with the tube blank in the direction of the pressure roller head and its rotating pressure rollers 15.
- the cross slide is in movement connection with a rod 30 controlled by a cylinder 29, again hydraulically, pneumatically, electrically or by hand.
- an ejection lever 31 which is pivotable on all sides on the cross slide 19 on its upper part 21, is used, which, with a fork piece 32 or the like located at the free end, supports the bend core 24 on the end face at a pipe bend end rolled sheet metal pipe bend 33 at 36 comprises.
- the cylindrical pipe core 10 is required at the end of the pipe bend core 24, which sits on the push rod 8, which is pushed forward as an extension on the pipe bend core 24 with the push rod 8.
- the cylindrical pipe bend extension 34 to be achieved can be the same, larger or smaller than the pipe bend diameter, as desired.
- the second cylindrical elbow extension 34 is produced in that after the elbow 33 and the first cylindrical elbow extension 34 have been produced, the cylindrical tube core 10 is pushed back, the workpiece is stripped off and “wrongly” pushed back onto the tube elbow core 34 and the cylindrical tube core 10 is attached again, whereupon the rolling out of the second cylindrical tube arch extension can be done.
- the cylindrical pipe bend extensions 34 can thus also be molded on widely or closely.
- the cylinder 29 with the piston comes into action in order to bring about the longitudinal displacement of the cross slide 19, the cylinder 9 being able to cooperate with the piston, or merely being displaced.
- extension arm 25 of the support 23 is also conceivable to design the extension arm 25 of the support 23 to be shortenable or extendable.
- the sheet metal pipe bend 33 (FIG. 8) which is produced seamlessly and without seams by the machine using the machine has an absolutely smooth surface. It contains calibres and is form-fitting. As an extension of the pipe bend, it can have cylindrical pipe bend extensions 34, which can be the same as the pipe bend diameter or can be narrowed or expanded. The wall thickness measures approx. 0.2 to 1.5 mm depending on the purpose of the sheet metal pipe bend.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Bending Of Plates, Rods, And Pipes (AREA)
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
- Forging (AREA)
Description
- Die Erfindung bezieht sich auf ein Verfahren sowie eine Maschine zur Herstellung von dünnwandigen naht- und falzlosen Blech-Rohrbogen von beliebigem Bogenradius, Bogenwinkel und Rohrdurchmesser aus einem kurzen und dickwandigen Rohr-Rohling unter Benutzung eines schwenkbaren Rohrbogenkerns im Fließdrückverfahren.
- Bei den bisher bekannten Verfahren zur Herstellung von dünnwandigen Rohrbogen bestand keine Möglichkeit, diese nahtlos in einem Stück zu biegen. Alle dickwandigen gezogenen Rohrbogen haben aber den Nachteil, daß sie sich im Rohrbogenbereich im Kaliber verändern, was durch Stauchungen auf der Rohrbogenau- ßenseite hervorgerufen wird. Eine genaue Maßhaltung und exakte Formgebung ist daher nicht möglich. Aus diesem Grund werden bislang Rohrbogen, die beispielsweise für Dachrinnenabläufe Verwendung finden, in der Regel aus zwei Teilen zusammengesetzt und durch Schweiß-oder Falznaht miteinander verbunden. Demgegenüber weisen aus einem Stück bestehende Rohrbogen unansehnliche weit abstehende Rippen auf, die durch Stauchung der Rohrbogeninnenseite entstehen.
- Aus der US-A-3340713 ist ein Verfahren bekannt, bei dem ein zylindrischer Rohr-Rohling durch Drücken bei gleichbleibender Wanddicke in einen dünnwandigen naht- und falzlosen Blech-Rohrbogen umgewandelt wird. Dabei wird der zylindrische Rohr-Rohling in Form einer aus einer Blechscheibe tiefgezogenen Kappe auf den Rohrbogenkern aufgesetzt und der Kappenboden wird stirnseitig am Bogenkern angeschraubt. Dabei ist jedoch der Innendurchmesser des zylindrischen Rohr-Rohlings größer als der Außendurchmesser des Bogenkerns. Dabei erfolgt das Drücken bei gleichbleibender Wanddicke relativ langsam, wobei der Rohr-Rohling zuerst lediglich an den Bogenkern angedrückt wird und der Rohrbogen dadurch entsteht, daß der Rohr-Rohling erst nach mehrmaligen Durchgängen auf die gesamte Länge des Bogenkerns gedrückt wird.
- Das bekannte Verfahren hat jedoch verschiedene Nachteile. Durch die Ausbildung des Rohr-Rohlings in Form einer tiefgezogenen Kappe fällt ein prozentual sehr großer Materialabfall an, da der Kappenboden nachträglich abgeschnitten und die Rohrstirnseite ausgeglichen werden muß. Zudem beansprucht das Verfahren einen großen Zeitaufwand und läßt eine Hochleistungsfabrikation mit hoher Rotation des Bogenkerns nicht zu. Dies ist jedoch zur Erzielung eines konkurrenzfähigen Stückpreises unerläßlich.
- Demgegenüber hat die Erfindung die Aufgabe, ein Verfahren sowie eine Maschine zur Durchführung des Verfahrens zu schaffen, mit dem der Rohr-Rohling in einem Arbeitsgang zu einem Rohrbogen bzw. Rohrkrümmer auf ein Mehrfaches seiner Länge ausgedrückt werden kann.
- Diese Aufgabe wird dadurch gelöst, daß der kurze und dickwandige Rohr-Rohling die Form eines Segmentabschnittes mit der Krümmung des Rohrbogenkerns angepaßter Krümmung aufweist und auf den die gewünschte Rohrbogenform gebenden Rohrbogenkern aufgeschoben wird sowie mit diesem entsprecnend dem jeweiligen Rohrbogenradius zwischen um der Rohr-Rohling kreisenden und auf diesen einwi:- kenden Druckrollen eines rotierenden Druckroilenkopfes bogenförmig ein- und durchgeschwenkt wird, wobei die umlaufenden Druckrollen mit Fließdruck so auf den einschwenkenden Rohr-Rohling einwirken, daß dieser in einer., auf ein Mehrfaches der Länge des Rohr-Rohlings verlängerten dünnwandigen Blech-Rohrbogen mit glatter Oberfläche abgestreckt bzw. ausgewalzt wird.
- Dabei ist es aus der US-A-3 340 713 im Prinzip - wenn auch in kinematischer Umkehr - bereits bekannt, den Rohr-Rohling zusammen mit dem Rohrbogenkern entsprechend dem jeweiligen Rohrbogenradius zwischen um den Rohr-Rohling kreisenden und auf diesen einwirkenden Druckrollen eines rotierenden Druckroilenkopfes bogenförmig ein- und durchzuschwenken.
- Der wesentliche Vorteil des erfindungsgemäßen Verfahrens bzw. der Maschine zur Durchführung des Verfahrens besteht darin, daß der auf dem Bogenkern passend aufgeschobene dickwandige und kurze Rohr-Rohling in einem Fließdrückdurchgang zwischen den Druckrollen auf ein Mehrfaches seiner Länge ausgewalzt werden kann, so daß die Herstellungszeit des Rohrbogens sehr gering gehalten werden kann. Zudem ist es nicht erforderlich, den fertigen Rohrbogen nachträglich noch zu bearbeiten, etwa durch nachträgliches Abschneiden des Kappenbodens, wie es beim Stand der Technik der Fall ist, so daß der Materialabfall sehr gering gehalten werden kann.
- So wird beispielsweise ein auf dem Bogenkern aufgeschobener dickwandiger und kurzer Rohr-Rohling in einem Fließdrückdurchgang zwischen den umlaufenden Druckrollen auf das Fünf- bis Sechsfache seiner ursprünglichen Länge ausgewalzt, wobei die Wanddicke von z. B. 3 mm auf 0,3 mm reduziert wird. Der dafür erforderliche Fließdruck wird durch den mit hohen Drehzahlen angetriebenen Druckrollenkopf erreicht, die je nach gewünschten Rohrdurchmessern zwischen 1500 und 3000 U/min liegen. Dies ergibt eine Bearbeitungszeit von 12 bis 30 Sekunden für den fertigen Rohrbogen.
- Erst eine derartige Hochleistungsmaschine gewährleistet einen konkurrenzfähigen Stückpreis für einen ohne Naht und Falz hergestellten Rohrbogen mit absolut glatter Oberfläche. Dabei werden die bei dem bekannten Verfahren auftretenden Fliehkräfte auf den Verstell- bzw. Schwenkmechanismus dadurch vermieden, daß der Bogenkern mit dem darauf aufgesetzten Rohr-Rohling nicht rotiert. Allein das Zusammenwirken des ohne Eigenrotation schwenkbaren Bogenkerns mit den hochtourig umlaufenden Druckrollen des Druckrollenkopfes ermöglichen das rationelle Fließdrücken auf den schwenkbaren Bogenkern, und zwar ohne jegliche Vibration.
- Der erfindungsgemäße dünnwandige Rohrbogen kann aus Eisen, Kupfer, Messing, Aluminium, Zink und dergleichen hergestellt werden. Die aus dem dickwandigen Rohr-Rohling hergestellten Blech-Rohrbogen weisen erfindungsgemäß eine Wandstärke von 0,2 bis 1,5 mm auf. Außerdem ist es möglich, den dünnwandigen Rohrbogen mit zylindrischen Rohrfortsätzen herzustellen, wie es im Anspruch 2 beschrieben ist.
- Die erfindungsgemäße Maschine zur Hersteliung von dünnwandigen naht- und falzlosen Blech-Rohrbogen nach dem Fließdrückverfahren ist in den Ansprüchen 3 bis 9 beschrieben.
- Verfahren und Vorrichtung werden anhand der Zeichnungen beispielsweise beschrieben. Es zeigt
- Fig. 1 eine Längsansicht der erfindungsgemäßen Maschine,
- Fig. 2 eine Draufsicht auf die erfindungsgemäße Maschine,
- Fig.3 eine Draufsicht, ohne den Druckrollenkopf, auf die erfindungsgemäße Maschine,
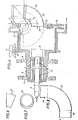
- Fig. 4 einen Druckrollenkopf mit Support im Längsschnitt,
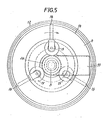
- Fig. 5 den Druckrollenkopf in Vorderansicht,
- Fig. 6 und 7 einen Rohr-Rohling in Ansicht und Draufsicht und
- Fig. 8 eine Ansicht des nach dem erfindungsgemäßen Fließdrückverfahren hergestellten dünnwandigen, naht- und falzlosen, aus einem Stück geformten Blech-Rohrbogens.
- Auf einer Grundplatte 1 eines Maschinengestelles 2 ruht ein Elektromotor 3 für den Antrieb eines Druckrollenkopfes 4. Letzterer ist mit einer Hohlwelle 5 mittels Lager 6, 7 im Maschinengestell 2 drehbar gelagert. In der Hohlwelle 5 ruht axial verschiebbar aber nicht drehbar eine Schubstange 8, die hydraulisch, pneumatisch etc. bei 9 (Zylinder mit Kolben) betätigt wird. Am freien, im Druckrollenkopf 4 vorstehenden Schubstangenende sitzt ein auswechselbarer zylindrischer Rohrkern 10, der durch einen im Durchmesser anders dimensionierter Rohrkern austauschbar ist. Die Schubstange 8 wird von Führungslagern 11 geführt. Auf dem Druckrollenkopf 4 ist ein hin- und herschiebbarer Zylinder 12 aufgeschoben sowie mechanisch bei 13 oder auf eine andere Art und Weise steuerbar. Dieser weist einen konischen Innenmantel 14 auf, zur Steuerung von im Druckrollenkopf 4 radial zueinander verstellbaren drei Druckrollen 15 in Sternform. Letztere sind im Druckrollenkopf 4 mit Führungsachsen 16 zum Beispiel federbelastet geführt, so daß die freien Enden der Achsen 16 am Innenmantel 14 anliegen. Zur Steuerung bzw. Längsverschiebung des Zylinders 12 auf dem Druckrollenkopf 4 können Rollen 17 auf einen Flansch 18 des Zylinders 12 durch Verschiebung derselben einwirken.
- Unter dem Druckrollenkopf 4 ist auf der Grundplatte 1 ein Kreuzschlitten 19 auf Stangen 20 des Maschinengestelles 2 hin- und herschiebbar geführt, während der obere Kreuzschlittenteil 21 quer verstellbar ist. Auf dem letzteren sitzt an einer Vertikalachse 22 ein Support 23 zur Aufnahme eines auswechselbaren Rohrbogenkerns 24. Auf diesen wird wie bereits eingangs erwähnt, der zu bearbeitende dicke Rohr-Rohling 25 aufgeschoben. Je nach dem gewünschten Radius des Rohrbogens und Durchmesser des Rohres ist der Schwenkradius R des Supports 23 verkürzbar oder verlängerbar, und zwar durch Auswechslung des entsprechenden Supports 23 und gleichzeitiger Quervertellung des Kreuzschlittenoberteils 21, was durch Guerschlitze 2C in diesem ermöglicht wird. Der Support 23 wird von einem Elektromotor 27 über ein Getriebe 28 zur Ausübung einer Schwenkbewegung im Radius R des Rohrbogenkerns 24 mit dem Rohr-Rohling in Richtung Druckrollenkopf und dessen umlaufenden Druckrollen 15 angetrieben. Der Kreuzschlitten steht mit einer von einem Zylinder 29 aus gesteuerten Stange 30 in Bewegungsverbindung, wiederum hydraulisch, pneumatisch, elektrisch oder von Hand steuerbar.
- Um den dünnwandigen fertigen Rohrbogen 33 vom Rohrkern 24 abstreifen zu können, dient ein allseitig auf dem Kreuzschlitten 19 auf dessen Oberteil 21 schwenkbar angeordneter Auswurfhebel 31, der mit einem am freien Ende befindlichen Gabelstück 32 od. dgl. den Bogenkern 24 stirnseitig am einen Rohrbogenende des ausgewalzten Blech-Rohrbogens 33 bei 36 umfaßt. Durch Ausschwingen des Auswurfhebels 31 in Richtung Rohrbogenradius ist der Rohrbogen 33 vom Rohrbogenkern 24 abziehbar, wenn der Schlitten 19, 21 mit der Stange 30, zusammen mit dem Support 23 vom Druckrollenkopf 4 weggeschoben wird.
- Wenn der Rohrbogen 33 zylindrische Rohrbogenfortsätze 34 aufweisen soll, dann wird am Rohrbogenkern 24 stirnseitig der zylindrische Rohrkern 10 benötigt, der an der Schubstange 8 sitzt, welcher stirnseitig als Verlängerung an den Rohrbogenkern 24 mit der Schubstange 8 vorgeschoben wird. Der zu erzielende zylindrische Rohrbogenfortsatz 34 kann je nach Wunsch gegenüber dem Rohrbogendurchmesser gleich, größer oder kleiner sein. Dabei wird der zweite zylindrische Rohrbogenfortsatz 34 dadurch hergestellt, daß nach Fertigung des Rohrbogens 33 und des ersten zylindrischen Rohrbogenfortsatzes 34 der zylindrische Rohrkern 10 zurückgeschoben, das Werkstück abgestreift und »verkehrt« wieder auf den Rohrbogenkern 34 aufgeschoben und der zylindrische Rohrkern 10 erneut angesetzt wird, worauf das Auswalzen des zweiten zylindrischen Rohrbogenfortsatzes erfolgen kann. Es können somit die zylindrischen Rohrbogenfortsätze 34 auch weit oder eng angeformt werden. Für die zylindrische Auswalzung im fIießdrückνerfahren tritt der Zylinder 29 mit Kolben in Aktion, um die Längsverschiebung des Kreuzschlittens 19 zu bewirken, wobei der Zylinder 9 mit Kolben mitwirken kann, oder lediglich mitverschoben wird.
- Statt die Auswechslung des Supports 23 bei verändertem Rohrbogenradius R eines herzustellenden Blech-Rohrbogens vorzunehmen, ist es auch denkbar, den Auslegearm 25 des Supports 23 verkürzbar oder verlängerbar zu konstruieren.
- Der nach dem Verfahren mit der Maschine aus einem Stück naht- und falzlos hergestellte Blech-Rohrbogen 33 (Fig. 8) weist eine absolut glatte Oberfläche auf. Er ist kaliberhaltig und formgereicht. Er kann als Verlängerung des Rohrbogens zylindrische Rohrbogenfortsätze 34 aufweisen, die gleich dem Rohrbogendurchmesser oder verengt oder ausgeweitet sein können. Die Wandstärke mißt ca. 0,2 bis 1,5 mm je nach Verwendungszweck des Blech-Rohrbogens.
Claims (9)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CH10534/78 | 1978-10-11 | ||
| CH1053478A CH634238A5 (de) | 1978-10-11 | 1978-10-11 | Verfahren und maschine zum fliessdruecken eines duennwandigeren naht- und falzlosen blech-rohrbogens aus einem kuerzeren und dickwandigeren rohrbogen-rohling. |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0010057A1 EP0010057A1 (de) | 1980-04-16 |
| EP0010057B1 true EP0010057B1 (de) | 1983-01-19 |
Family
ID=4364244
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP79810071A Expired EP0010057B1 (de) | 1978-10-11 | 1979-08-21 | Verfahren und Maschine zur Herstellung von dünnwandigen naht- und falzlosen Blech- Rohrbogen im Fliessdrückverfahren |
Country Status (14)
| Country | Link |
|---|---|
| EP (1) | EP0010057B1 (de) |
| CA (1) | CA1123381A (de) |
| CH (1) | CH634238A5 (de) |
| CS (1) | CS216685B2 (de) |
| DD (1) | DD146402A5 (de) |
| DE (1) | DE2964544D1 (de) |
| ES (1) | ES484879A1 (de) |
| FI (1) | FI792882A7 (de) |
| HU (1) | HU178179B (de) |
| IE (1) | IE49621B1 (de) |
| NO (1) | NO148665C (de) |
| PL (1) | PL218848A1 (de) |
| PT (1) | PT70295A (de) |
| YU (1) | YU231279A (de) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| IT1223306B (it) * | 1987-10-09 | 1990-09-19 | Blm Spa | Procedimento e macchina per la deformazione plastica di corpi tubolari |
| US4989435A (en) * | 1989-12-11 | 1991-02-05 | Kabushiki Kaisha Asahi Kinzoku Hogyosho | Method and apparatus for manufacturing curved pipe |
| US5979202A (en) * | 1997-05-29 | 1999-11-09 | Blakeley Engineering Ltd. | Method and apparatus for making pipe line steel grooved-end fittings |
| US7316142B2 (en) | 2004-05-21 | 2008-01-08 | Lancaster Paul B | Metal spin forming head |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2137864A (en) * | 1935-09-28 | 1938-11-22 | Taylor James Hall | Method of making pipe fittings |
| US2560822A (en) * | 1945-11-08 | 1951-07-17 | Walton S Robinson | Means and method for making seamless pipe elbows |
| DE1289017B (de) * | 1963-10-03 | 1969-02-13 | Lodge And Shipley Company | Zentrifugalkraftaufnahme eines waehrend des Betriebs radial einstellbaren Traegers fuer ein Drueckwerkzeug |
| US3340713A (en) * | 1965-02-11 | 1967-09-12 | James E Webb | Spin forming tubular elbows |
| FR1540166A (fr) * | 1967-10-09 | 1968-09-20 | Zentrale Entwicklung Konstrukt | Dispositif de pressage de pièces étirées en longueur à symétrie de révolution |
| DE2714782A1 (de) * | 1977-04-02 | 1978-10-05 | Bertrams Ag | Verfahren und vorrichtung zur herstellung von rohrkruemmern |
-
1978
- 1978-10-11 CH CH1053478A patent/CH634238A5/de not_active IP Right Cessation
-
1979
- 1979-08-21 DE DE7979810071T patent/DE2964544D1/de not_active Expired
- 1979-08-21 EP EP79810071A patent/EP0010057B1/de not_active Expired
- 1979-09-17 FI FI792882A patent/FI792882A7/fi not_active Application Discontinuation
- 1979-09-24 YU YU02312/79A patent/YU231279A/xx unknown
- 1979-09-26 CA CA336,443A patent/CA1123381A/en not_active Expired
- 1979-10-03 DD DD79216001A patent/DD146402A5/de unknown
- 1979-10-04 CS CS796768A patent/CS216685B2/cs unknown
- 1979-10-09 IE IE1923/79A patent/IE49621B1/en unknown
- 1979-10-09 HU HU79BA3865A patent/HU178179B/hu unknown
- 1979-10-09 PT PT70295A patent/PT70295A/de unknown
- 1979-10-09 NO NO793232A patent/NO148665C/no unknown
- 1979-10-10 PL PL21884879A patent/PL218848A1/xx unknown
- 1979-10-10 ES ES484879A patent/ES484879A1/es not_active Expired
Also Published As
| Publication number | Publication date |
|---|---|
| NO148665B (no) | 1983-08-15 |
| DD146402A5 (de) | 1981-02-11 |
| FI792882A7 (fi) | 1981-01-01 |
| IE791923L (en) | 1980-04-11 |
| PL218848A1 (de) | 1980-06-16 |
| ES484879A1 (es) | 1980-04-01 |
| EP0010057A1 (de) | 1980-04-16 |
| CH634238A5 (de) | 1983-01-31 |
| NO148665C (no) | 1983-11-23 |
| IE49621B1 (en) | 1985-11-13 |
| HU178179B (en) | 1982-03-28 |
| PT70295A (de) | 1979-11-01 |
| YU231279A (en) | 1984-04-30 |
| CS216685B2 (en) | 1982-11-26 |
| NO793232L (no) | 1980-04-14 |
| DE2964544D1 (en) | 1983-02-24 |
| CA1123381A (en) | 1982-05-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3393689B1 (de) | Kaltpilgerwalzanlage | |
| DE2812392C2 (de) | ||
| EP0882532B1 (de) | Drückwalzvorrichtung und Verfahren zur Herstellung eines planverzahnten Werkstückes | |
| DE2120550B2 (de) | Anlage zur Querschnittsminderung von Stranggut wie beispielsweise Walzdraht | |
| DE4313648C2 (de) | Verfahren und Vorrichtung zum Herstellen von nahtlosen Rohren durch Drückwalzen | |
| EP0344570B1 (de) | Verfahren zur Herstellung einer Rohrwendel sowie Vorrichtung hierzu | |
| DE3105079A1 (de) | Biegemaschine zum walzbiegen von blechplatinen und verfahren zur herstellung von kotfluegeln | |
| DE2848990C2 (de) | Verfahren und Vorrichtung zur Herstellung von Rohrluppen | |
| CH634238A5 (de) | Verfahren und maschine zum fliessdruecken eines duennwandigeren naht- und falzlosen blech-rohrbogens aus einem kuerzeren und dickwandigeren rohrbogen-rohling. | |
| DE2620768C2 (de) | ||
| DE4206260C2 (de) | Vorrichtung zum Umformen mit mindestens einem Stößelhammer | |
| DE2801107C3 (de) | Verfahren und Vorrichtung zur Herstellung von zylindrischen Schraubenfedern aus Draht | |
| DE19732146B4 (de) | Verfahren und Vorrichtung zum Herstellen ringförmiger Bauteile mit einem keilförmigen Innenprofil | |
| DE10311144B3 (de) | Verfahren zum Herstellen eines Rohres mit einer Innenprofilierung und Vorrichtung zur Durchführung des Verfahrens | |
| DE2340124B2 (de) | Verfahren zum Kaltwalzen von Wälzlageraußenringen | |
| DE3715393C2 (de) | Verfahren zum Herstellen eines eine gerade oder schräge Innenverzahnung aufweisenden, relativ dickwandigen Hohlkörpers | |
| DE3020795C2 (de) | Vorrichtung zum Erzeugen von konischen Innenflächen bzw. konischen Mantelflächen an einer gebogenen rohrförmigen Stranggießkokille | |
| DE2154438A1 (de) | Walzwerk zur spiralrohr-herstellung | |
| DE3423223C1 (de) | Vorrichtung zum Einziehen des Endes eines rohrförmigen Metallstückes | |
| DE2714782A1 (de) | Verfahren und vorrichtung zur herstellung von rohrkruemmern | |
| AT360312B (de) | Verfahren zum ausfliessdruecken von duennwandigen und nahtlosen blech-rohrbogen von beliebigem bogenradius, bogenwinkel und rohrdurchmesser aus einem kurzen und dickwandigen rohrrohling, mit oder ohne am rohrbogen anschliessenden zylindrischen rohrfortsaetzen, sowie eine maschine zur durchfuehrung des verfahrens | |
| WO1980000667A1 (fr) | Procede de fabrication par repoussage d'un tuyau coude en tole, a paroi mince et sans cordon de raccord, a rayon de courbure, angle d'ouverture et diametre du tuyau determines, avec ou sans embouts cylindriques terminaux, a partir d'une ebauche tubulaire a paroi epaisse, et machine pour la mise en oeuvre du procede | |
| EP1203622A2 (de) | Drehantrieb von reziprok abwälzbaren Walzenkalibern eines Kaltpilgerwalzwerkes | |
| DE2825008C2 (de) | ||
| DE19747657B4 (de) | Sickenmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed | ||
| AK | Designated contracting states |
Designated state(s): BE DE FR GB LU NL SE |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Designated state(s): BE DE FR GB LU NL SE |
|
| ET | Fr: translation filed | ||
| REF | Corresponds to: |
Ref document number: 2964544 Country of ref document: DE Date of ref document: 19830224 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 19830808 Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19830831 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 19840930 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19860831 Year of fee payment: 8 |
|
| BERE | Be: lapsed |
Owner name: BLASER HEINZ Effective date: 19870831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19880301 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| GBPC | Gb: european patent ceased through non-payment of renewal fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19881118 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19890621 Year of fee payment: 11 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Effective date: 19890831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19900822 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19920817 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19920820 Year of fee payment: 14 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19940429 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19940503 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| EUG | Se: european patent has lapsed |
Ref document number: 79810071.5 Effective date: 19910410 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |