EP0022869A1 - Procede de production d'un alliage d'aluminium contenant du graphite - Google Patents
Procede de production d'un alliage d'aluminium contenant du graphite Download PDFInfo
- Publication number
- EP0022869A1 EP0022869A1 EP79900934A EP79900934A EP0022869A1 EP 0022869 A1 EP0022869 A1 EP 0022869A1 EP 79900934 A EP79900934 A EP 79900934A EP 79900934 A EP79900934 A EP 79900934A EP 0022869 A1 EP0022869 A1 EP 0022869A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- casting
- graphite
- alloy
- graphite particles
- aluminum
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Classifications
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C1/00—Making non-ferrous alloys
- C22C1/10—Alloys containing non-metals
- C22C1/1036—Alloys containing non-metals starting from a melt
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C1/00—Making non-ferrous alloys
- C22C1/02—Making non-ferrous alloys by melting
- C22C1/026—Alloys based on aluminium
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/12—All metal or with adjacent metals
- Y10T428/12486—Laterally noncoextensive components [e.g., embedded, etc.]
Definitions
- the present invention relates to a process for the preparation of aluminum alloys containing graphite, which comprises the addition and dispersion of graphite particles, particularly graphite particles not covered with a metal, in an aluminum casting or in alloy of the latter.
- metal alloys containing a solid lubricant have been used. is used to compensate for a loss of lubrication by providing a self-lubricating action of the solid lubricant when a film of a lubricating oil is destroyed. It is known that graphite is very suitable as a solid lubricant. Consequently, many alloys containing particles of Graphite has been proposed and manufactured to date, however most of these metal alloys containing graphite particles are prepared by spray metallurgy, so that the resulting sintering products do not have sufficient mechanical properties. .
- a method has therefore been proposed according to which a mixed powder of graphite particles coated with nickel and a halide is incorporated in a casting of a hypereutectic Al-Si alloy and vortices are formed in the casting by an agitator for uniformly dispersing the graphite particles, and another method in which graphite particles coated with a metal and suspended in a carrier gas are blown in a cast of an aluminum alloy, method described in the publication of the patent Japanese n ° 45-13224.
- a metallic coating can be formed on the surfaces of graphite particles by chemical plating or the like, however, this process involves complicated steps, waste water treatment plants and the like pose major problems and therefore the cost of these products are unfavorably increased.
- the process which uses the mixed powder requires considerable time for this mixing, and it is very difficult to choose an adequate particle size for mix the graphite particles to be dispersed in the casting. If a carrier gas is used, the graphite particles which can be used are limited to very fine particles, and a long time is required to complete the dispersion of a quantity predetermined graphite particles.
- the object of the present invention is to propose a process for the preparation of aluminum alloys containing graphite, according to which graphite particles of 2 to 30% by weight are thrown and dispersed in a very short time in cast aluminum or alloys of the latter, with adequate efficiency of use.
- Another object of the invention is to propose a process for the preparation of aluminum alloys containing graphite, which uses graphite particles not covered with a metal so that it is possible to use crude graphite particles for reduce manufacturing costs.
- Another object of the invention is to propose a process for the preparation of aluminum alloys containing graphite, according to which the casting structure is made fine and the graphite particles are not likely to float on the surface of the casting.
- characteristics of the invention resides in a process for the preparation of aluminum alloys containing graphite, which comprises the following stages: incorporation, for example by throwing 1.5 to 20%, by weight, of at least one chosen additive metal in the group: titanium [Ti], chromium [Cr], zirconium [Zr], nickel [Ni], vanadium [V], cobalt [Co], manganese [Mn] and niobium [Nb], in a casting of aluminum or alloy thereof, after introduction of said metal, launch and dispersion of 2 to 30%, by weight, of graphite particles to inside the casting and after that, solidification of the aluminum or aluminum alloy casting containing these graphite particles.
- Another characteristic of the invention lies in the stage of solidification of the casting under a pressure of 400 to 1000 kg / cm 2 to make the sintered structure very fine and to suppress the flotation of the graphite particles.
- an aluminum casting alloy in which the graphite particles are substantially and uniformly dispersed throughout the structure of the refined ingot, the metallic coating on the surface of the graphite particles is removed and the flotation of the latter is reduced, and even if the resulting aluminum alloy containing the graphite particles is melted again, these particles do not float on the surface of the casting.
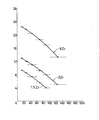
- the drawing is a simple figure showing the relationship between the dispersed amount of the graphite particles and the particle size thereof when additive metals are incorporated into a casting of aluminum alloy by varying the amount of these additive metals.
- an aluminum alloy in which graphite particles are thrown and dispersed contains at least one of the following elements: tin [Sn], copper [Cu], lead [Pb] and silicon [Si]. use of such alloys is to further improve the usability of these when graphite particles are dispersed in alloys of Al-Sn, Al-Cu, Al-Pb and Al-Si, alloys widely used until now in bearings or the like.
- At least one element chosen from the group: Ti, Cr, Zr, V, Nb, Ni, Co, Mn and P is incorporated in said casting. These elements were chosen on the basis of experimental results.
- graphite particles are incorporated in an amount varying by weight, from 2 to 30%, the highest lubrication effect can be obtained when the product is used under dry friction. It is difficult to obtain a lubricating effect sufficient with an incorporation of less than 2% by weight of the graphite particles. While, when the graphite particles are used in an amount greater than 30% by weight, the abrasion resistance deteriorates and the mechanical resistance also decreases.
- the graphite particles are incorporated in the range of 2 to 30% by weight, it is desirable that at least one of the elements: Ti, Cr, Zr, Ni, V, Co, Mn or Nb is first incorporated in the casting in an amount varying by weight from 1.5 to 20%. If such elements are incorporated in a total amount greater than 20% by weight, although the effect of preventing the flotation of graphite can be achieved, there is a risk of seeing certain unexpected defects appear if the resulting molded alloy is used for a bearing or a piston.
- the resulting aluminum alloys containing the graphite are suitable as metallic elements to be used at low load and at high speed.
- the resulting aluminum alloys are suitable as metallic elements to be used under conditions of friction by lubricant, because the parts containing graphite are effective in providing an oil tank.
- the temperature of the casting into which the graphite particles are thrown is between a value greater than 50 ° C relative to the liquid and approximately 900 ° C.
- the temperature is not maintained above this 50 ° C higher level compared to liquid, the flowability of the casting degrades and faults such as blowing are likely to form.
- the temperature of the casting be higher than 900 ° C, because the graphite particles may float.It is possible to use natural graphite particles and synthetic graphite particles.
- the liquid is about at 570 ° C with an Al-Si alloy containing 12%, by weight, of Si, at 700 ° C with an Al-Si alloy containing 20%, by weight of Si, at 640 ° C with an Al-Sn alloy containing 10%, by weight, of Sn and at 650 ° C with an Al-Cu alloy containing 4%, by weight, of Cu. It is recommended to add Cu, Mg, Ni, Zn, Mn or Pb, and similar alloying elements in small quantities to these two element-matrix systems to strengthen the matrix.
- the temperature of the liquid changes depending on the quantity of elements added to suppress the flotation of the graphite particles and if these graphite particles are added adequately to prevent them from floating , the temperature only changes from t 200 ° C.
- the casting immediately before the incorporation of the graphite particles, is kept either at rest or stirred. When the casting is kept at rest, it must be stirred after incorporation of the graphite particles. In any case, once the graphite particles are incorporated, they are suspended in the eddies of the casting, produced by stirring, so as to facilitate their dispersion.
- This operation is very important because, otherwise, a molded ingot cannot be obtained in which the graphite particles are uniformly dispersed.
- a pressure of 400 to 1000 kg / cm 2 is desirable to achieve solidification. If this pressure is less than 400 kg / cm 2 , it is not possible to extract enough gas. on the contrary, it is greater than 1000 kg / cm 2 , such a high pressure requires a device which is too large, thereby increasing the costs of this apparatus.
- the latter In the aluminum alloy containing graphite, the latter generally acts as a solid lubricant and contributes greatly to improving the abrasion resistance. This action is influenced by the size of the graphite particles used.
- the mean diameter of the graphite particles is desirable for the mean diameter of the graphite particles to be used to be 50 ⁇ m.
- the degree of dispersion of the graphite particles is influenced by the speed of agitation of the casting. For example, an aluminum alloy containing, by weight, 12% of Si and 3% of Cr is melted and maintained at a temperature of 700 ° C in a graphite crucible 90 mm in diameter. Then stir the casting using paddles at different speeds, and add 60 to 80 mesh natural graphite powder to the casting, in an amount equal to 9% by weight, then the dispersion of the graphite particles is observed.
- the aluminum casting containing the graphite is then solidified under a pressure of 600 kg / cm 2 and an aluminum alloy containing graphite is thus produced.
- An Al-Cu-Zr alloy containing, by weight, 50% Cu and 3% Zr is melted in a graphite crucible with an internal diameter of 90 mm inside diameter, and the resulting casting is maintained at a temperature of 750 ° C.
- a pallet-shaped element is introduced into the crucible by means of which the Al-Cu-Zr alloy is rotated and stirred at 100 revolutions / minute to form vortices in the casting, then added to this casting in one go , 2% by weight of pulverized natural graphite whose size varies from 150 to 105 ⁇ m [100 ⁇ 150 meshes], from 177 to 150 ⁇ m [80 ⁇ 100 meshes], from 250 to 177 ⁇ m [60 ⁇ 80 meshes], from 500 to 250 ⁇ m [32 ⁇ 60 meshes], from 710 to 500 ⁇ m [24 ⁇ 32 meshes] or is greater than 710 ⁇ m [more than 24 meshes], until the flotation of the graphite particles occurs, to
- region I represents a buoyancy region of graphite and the region II a graphite dispersion region. It can be seen there that the quantity of dispersed graphite changes as a function of the quantity of the additive element added and that the graphite is liable to float on the surface of the casting according to its particle size.
- An Al-Si alloy containing, by weight, 12% of Si is melted in a graphite crucible with an inside diameter of 90 mm, and 0.1, 0.5, 1.0, 2 are added to this pour, respectively. 0, 3.0 and 4.0%, by weight, of phosphorus. Then, the castings are maintained at a temperature of 700 ° C.
- Om introduced into the crucible a pallet-shaped element with which we will rotate and stir the Al-Si-P alloy at 150 revolutions / minute to form vortices.
- Graphite particles from 177 to 250 ⁇ m in size [80 ⁇ 60 mesh] are added to the casting, at a rate of 2% by weight, in order to determine the quantitative limit of the dispersed graphite particles as a function of each casting.
- the quantitative limit of the graphite particles dispersed by an identical process with an Al-Si alloy containing, by weight, 20% of Si, an Al-Sn alloy containing, by weight, 5% of Sn and an Al-Cu alloy containing, by weight, 4% Cu The results are shown in Table 2. On the latter, it can be seen that the limit quantity of the dispersed graphite particles is influenced by the quantity of phosphorus but not by the matrix. Furthermore, when it is necessary to incorporate an amount greater than 30%, by weight, of graphite particles, 3.0 to 4.0%, by weight, of phosphorus can be added.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Manufacture Of Alloys Or Alloy Compounds (AREA)
- Powder Metallurgy (AREA)
Abstract
Un procédé de production d'un alliage d'aluminium contenant du graphite consiste à introduire des particules de graphite dans de l'aluminium en fusion. On empêche les particules de graphite de flotter sur l'aluminium en fusion lors de leur introduction, en ajoutant du titane, du chrome, du zirconium, du nickel, du vanadium, du cobalt, du manganèse, du niobium, ou du phosphore à l'aluminium avant d'introduire les particules de graphite. L'alliage est approprié pour être utilisé pour des éléments de friction à sec des paliers ou autres organes.
Description
- La présente invention concerne un procédé de préparation d'alliages en aluminium contenant du graphite, qui comprend l'addition et la dispersion de particules de graphite, particulièrement de particules de graphite non recouvertes d'un métal, dans une coulée d'aluminium ou en alliage de ce dernier.
- Dans de nombreux éléments structuraux de contact par glissement, utilisés dans des moteurs à combustion interne, tels que paliers, engrenages, pistons, cylindres, curseurs et analogues, on a utilisé, d'ordinaire, des alliages métalliques contenant un lubrifiant solide.Cette méthode est utilisée pour compenser une perte de lubrification en fournissant une action auto-lubrifiante du lubrifiant solide quand une pellicule d'une huile lubrifiante est détruite.On sait que le graphite convient très bien comme lubrifiant solide.En conséquence de nombreux alliages contenant des particules de graphite ont été, jusqu'à ce jour, proposés et fabriqués.Cependant, la plupart de ces alliages métalliques contenant des particules de graphite est préparée selon une métallurgie de pulvérisation, de sorte que les produits de frittage résultant ne présentent pas de propriétés mécaniques suffisantes.
- Dans le cas de produits de grandes dimensions, les frais de fabrication sont beaucoup plus élevés que dans le cas de produits coulés ou forgés.Aussi, il a été fait un sérieux effort pour développer une technique de coulée capable de disperser uniformément des particules de graphite dans des alliages métalliques sans avoir besoin de faire flotter ces particules de graphite.
- Plus particulièrement, les procédés suivants ont été récemment proposés comme technique de dispersion des particules de graphite dans une coulée d'alliage en aluminium [solubilité du graphite inférieure, en poids, à D,01%J avec lequel le graphite est incompatible en métallurgie, sans avoir recours-à la flottaison des particules de graphite.
- Il a donc été proposé une méthode selon laquelle une poudre mélangée de particules de graphite enduite de nickel et d'un halogénure est incorporée dans une coulée d'un alliage hypereutectique Al-Si et des tourbillons sont formés dans la coulée par un agitateur pour y disperser uniformément les particules de graphite, et une autre méthode selon laquelle des particules de graphite recouvertes d'un métal et mises en suspension dans un gaz porteur sont soufflées dans une coulée d'un alliage d'aluminium, méthode décrite dans la publication du brevet japonais n°45-13224.
- Cependant, ces méthodes comportent les problèmes et défauts décrits ci-dessous.Dans chacune de ces méthodes, il est indispensable que les surfaces des particules de graphite à disperser soient recouvertes d'un métal.
- Un revêtement métallique peut être formé sur les surfaces des particules de graphite par placage chimique ou analogues.Cependant, ce procédé comporte des étapes compliquées, les installations de traitement des eaux résiduelles et analogues posent de gros problèmes et par conséquent les prix de revient de ces produits en sont défavorablement accrus.
- En outre, comme les surfaces des particules de graphite enduites de métal sont à l'état oxydé, même si ces particules sont jetées et dispersées dans une coulée, elles risquent de remonter à la surface de la coulée en raison de la faible mouillabilité avec celle-ci et il est impossible de disperser les particules de graphite de façon uniforme dans la coulée.Il a donc été proposé d'améliorer cette mouillabilité en traitant les particules de graphite dans une atmosphère d'hydrogène.
- Cependant, dans ce cas, de nombreuses soufflures se Forment par décharge d'hydrogène à partir du coeur des particules de graphite et on ne peut pratiquement pas obtenir de produits valables.
- Il est nécessaire d'incorporer une quantité variant de 4 à 30%, en poids, de graphite dans l'aluminium ou son alliage pour obtenir un effet lubrifiant suffisant du graphite dans un frottement à sec.L'utilisation de particules de graphite enduites d'un métal n'est pas appropriée pour jeter et disperser une aussi grande quantité de particules de graphite dans une fusion de courte durée avec un haut rendement.
- De plus, quand on souhaite jeter et disperser une grande quantité de particules de graphite enduites de métal dans la fusion à un instant précis, la chaleur nécessaire pour fondre le métal est prise à partir de la fusion comme matrice, et la température de cette dernière s'abaisse rapidement jusqu'à réduire la fluidité de la fusion, et les particules de graphite enduites du métal ajouté risquent de flotter à la surface de la fusion.Les particules de graphite enduites de métal qui flottent à la surface de la coulée ne peuvent plus être redispersées dans cette coulée en raison de l'oxydation superficielle. En conséquence, si l'on souhaite disperser une grande quantité de particules de graphite dans la coulée, il est nécessaire de jeter et disperser ces particules petit à petit et en quantités croissantes, ce qui nécessite une durée assez longue pour disperser la quantité prédéterminée de graphite.
- Quand une longue durée est ainsi exigée pour effectuer la dispersion des particules de graphite jetées et dispersées dans la coulée, le graphite initial granulaire commence à flotter à la surface de la coulée et par conséquent, le rendement d'utilisation de ce graphite se détériore grandement.
- Le procédé qui utilise la poudre mélangée nécessite un temps considérable pour ce mélange, et il est très difficile de choisir une granulométrie adéquate pour mélanger les particules de graphite à disperser dans la coulée.Si l'on utilise un gaz porteur, les particules de graphite qui peuvent être utilisées sont limitées à de très fines particules, et une longue durée est nécessaire pour terminer la dispersion d'une quantité prédéterminée des particules de graphite.
- Compte tenu de ce qui précède, il a été souhaité de développer un procédé de préparation d'alliages d'aluminium contenant du graphite, qui utiliserait des particules de graphite non revêtues d'un métal.
- La présente invention a pour but de proposer un procédé de préparation d'alliages en aluminium contenant du graphite, selon lequel on jette etdisperse en un temps très court des particules de graphite de 2 à 30% en poids dans des coulées d'aluminium ou d'alliages de ce dernier, avec une efficacité d'utilisation adéquate.
- L'invention a aussi pour but de proposer un procédé de préparation d'alliages en aluminium contenant du graphite, qui utilise des particules de graphite non recouvertes d'un métal de sorte qu'il soit possible d'employer des particules de graphite brut pour réduire les frais de fabrication.
- L'invention a encore pour but de proposer un procédé de préparation d'alliages en aluminium contenant du graphite, selon lequel la structure de coulée est rendue fine et les particules de graphite ne risquent pas de flotter à la surface de la coulée.Une des caractéristiques de l'invention réside dans un procédé de préparation d'alliages en aluminium contenant du graphite, qui comporte les étapes suivantes : incorporation, par exemple en jetant 1,5 à 20%, en poids, d'au moins un métal additif choisi dans le groupe : titane [Ti], chrome [Cr], zirconium [Zr], nickel [Ni], vanadium [V], cobalt [Co], manganèse [Mn] et niobium [Nb], dans une coulée d'aluminium ou d'alliage de ce dernier, après introduction dudit métal, lancement et dispersion de 2 à 30%, en poids, de particules de graphite à l'intérieur de la coulée et après cela, solidification de la coulée d'aluminium ou d'alliage d'aluminium contenant ces particules de graphite.
- A la place du métal additif cité ci-dessus, comme agent protecteur de la flottaison du graphite, il est possible d'empêcher au maximum, c'est à dire de réduire, la flottaison des particules de graphite en ajoutant 0,1 à 3%, en poids, de phosphore [P] .
- Une autre caractéristique de l'invention réside dans le stade de solidification de la coulée sous une pression de 400 à 1000 kg/cm2 pour rendre la structure frittée très fine et supprimer la flottaison des particules de graphite.
- Selon l'invention, il est possible de préparer un alliage de coulée d'aluminium dans lequel les particules de graphite sont sensiblement et uniformément dispersées dans toute la structure du lingot affiné, le revêtement métallique sur la surface des particules de graphite est éliminé et la flottaison de ces dernières est réduite.De plus, même si l'alliage d'aluminium résultant contenant les particules de graphite est à nouveau fondu, ces particules ne flottent pas à la surface de la coulée.
- Le dessin est une simple figure montrant la relation entre la quantité dispersée des particules de graphite et la granulométrie de celui-ci quand des métaux additifs sont incorporés dans une coulée d'alliage d'aluminium en faisant varier la quantité de ces métaux additifs.
- On va expliquer ci-dessous, en détails, la meilleure manière de réaliser l'invention.
- Il est souhaitable qu'un alliage d'aluminium dans lequel sont jetées et dispersées des particules de graphite contienne au moins un élément suivant : étain [Sn], cuivre [Cu], plomb [Pb] et silicium [Si].La raison d'utiliser de tels alliages est d'améliorer encore plus la valeur d'utilisation de ceux-ci, quand des particules de graphite sont dispersées dans des alliages de Al-Sn, Al-Cu, Al-Pb et Al-Si, alliages largement utilisés jusqu'à présent dans des paliers ou analogues.
- Avant de jeter les particules de graphite dans la coulée d'aluminium ou d'alliage de ce dernier, un élément au moins, choisi dans le groupe : Ti, Cr, Zr, V, Nb, Ni, Co, Mn et P est incorporé dans ladite coulée.Ces éléments ont été choisis sur la base de résultats expérimentaux.
- En plus de ces 9 éléments, des essais ont été réalisés sur 11 autres éléments, à savoir : baryum [Ba], béryllium [Be], cérium [Ce], fer [Fe], césium [Cs], potassium [K], neptunium [Np], calcium [Ce], tungstène [W], hafnium [Hf] et antimoine [Sb], mais on a trouvé que tous ces 11 éléments sont inefficaces pour supprimer la flottaison des particules de graphite.Les éléments testés sont ordinairement connus comme des éléments formant des carbures, et seuls les 9 éléments cités en premier peuvent empêcher la flottaison des particules de graphite.Dans le cas de ces éléments, quand on examine les textures de produits résultants au microscope électronique [x 1000], on ne trouve aucune couche de carbure entre les particules de graphite et l'alliage en aluminium.
- Si des particules de graphite sont incorporées en une quantité variant en poids, de 2 à 30%, on peut obtenir l'effet de lubrification le plus élevé quand le produit est utilisé sous frottement à sec.Il est difficile d'obtenir un effet lubrifiant suffisant avec une incorporation inférieure à 2% en poids des particules de graphite. Tandis que, lorsque les particules de graphite sont utilisées dans une quantité supérieure à 30% en poids, la résistance à l'abrasion se dégrade et la résistance mécanique diminue aussi.
- Si les particules de graphite sont incorporées dans l'intervalle de 2 à 30% en poids, il est souhaitable qu'au moins un des éléments : Ti, Cr, Zr, Ni, V, Co, Mn ou Nb soit d'abord incorporé dans la coulée en une quantité variant, en poids, de 1,5 à 20%.Si de tels éléments sont incorporés dans une quantité totale supérieure à 20% en poids, bien que l'effet d'empêcher la flottaison du graphite puisse être atteint, il existe un risque de voir apparaitre certains défauts inattendus si l'alliage-moulé résultant est utilisé pour un palier ou un piston.
- Aussi, il n'est pas recommandé d'incorporer la quantité totale de tels éléments dans l'intervalle supérieur à 20% en poids.
- A la place de ces éléments, on peut incorporer dans la coulée 0,1 à 3%, en poids, de phosphore [P] pour obtenir un effet identique.
- Si le graphite est incorporé dans une quantité de 20 à 30%, en poids, les alliages résultants d'aluminium contenant le graphite conviennent comme éléments métalliques à utiliser en faible charge et à grande vitesse.
- Si le graphite est incorporé en une quantité de 2 à 15%, en poids, particulièrement entre 2 et 5%, les alliages résultants d'aluminium conviennent comme éléments métalliques à utiliser dans des conditions de frottement par lubrifiant, parceque les parties contenant du graphite sont efficaces pour fournir un réservoir d'huile.
- Il est encore plus souhaitable que la température de la coulée dans laquelle sont jetées les particules de graphite se situe entre une valeur supérieure de 50°C par rapport au liquide et 900°C environ.Quand la température n'est pas maintenue au dessus de ce niveau supérieur de 50°C par rapport eu liquide, la fluidité de la coulée se dégrade et des défauts comme des soufflures risquent de se former.
- Il n'est pas souhaitable que la température de la coulée soit supérieure à 900°C, parceque les particules de graphite risquent de flotter.Il est possible d'utiliser des particules de graphite naturel et des particules de graphite synthétique.Le liquide est environ à 570°C avec un alliage Al-Si contenant 12%, en poids, de Si, à 700°C avec un alliage Al-Si contenant 20%, en poids de Si, à 640°C avec un alliage Al-Sn contenant 10%, en poids, de Sn et à 650°C avec un alliage Al-Cu contenant 4%, en poids, de Cu.Il est recommandé d'ajouter le Cu, Mg, Ni, Zn, Mn ou Pb, et les éléments d'alliage analogues en petites quantités à ces deux systèmes élément-matrice pour renforcer la matrice.La température du liquide change en fonction de la quantité des éléments ajoutés pour supprimer la flottaison des particules de graphite et si ces particules de graphite sont ajoutées de façon adéquate pour empêcher qu'elles flottent, la température ne change que de t 200°C.
- La coulée, immédiatement avant l'incorporation des particules de graphite, est maintenue soit au repos soit agitée.Quand la coulée est maintenue au repos, elle doit être agitée après incorporation des particules de graphite. De toutes façons, une fois que les particules de graphite sont incorporées, elles sont mises en suspension dans les tourbillons de la coulée, produits par agitation, de manière à faciliter leur dispersion.
- Cette opération est très importante, car, dans le cas contraire, on ne peut pas obtenir un lingot moulé dans lequel sont uniformément dispersées les particules de graphite.Quand l'agitation de la coulée est terminée et que cette coulée est laissée au repos, elle est solidifiée sous pression.Cette solidification sous pression résulte dans une solidification rapide de la coulée.Le transfert de chaleurentre la coulée et le moule est amélioré par pressurisation, la solidification de la coulée est accélérée et on obtient une structure de moulage précise.
- En outre, les imperfections du lingot disparaissent aussi.Une pression de 400 à 1000 kg/cm2 est souhaitable pour réaliser la solidification.Si cette pression est inférieure à 400 kg/cm2, on ne peut pas extraire assez de gaz.Si au contraire elle est supérieure à 1000 kg/cm2, une telle haute pression nécessite un dispositif trop important augmentant de ce fait les frais de cet appareillage.
- On peut aussi façonner un lingot dans lequel le graphite est uniformément dispersé, en faisant varier la forme du moule métallique utilisé à cet effet, par exemple en rendant le diamètre du moule long et étroit, et en utilisant un système de refroidissement par eau.
- Dans l'alliage d'aluminium contenant du graphite, ce dernier agit généralement comme un lubrifiant solide et contribue fortement à améliorer la résistance à l'abrasion.Cette action est influencée par la taille des particules de graphite utilisées.
- Quand la grosseur des particules de graphite est trop petite, une adhérence intervient dans ces particules en frottement et le graphite adhère à la surface de frottement d'un élément de contact.Ce phénomène s'observe souvent quand la grosseur des particules de graphite se situe entre 20 et 50 pm.Si cette grosseur est inférieure à ces valeurs, le graphite qui adhère au contact est expulsé du système de frottement.
- Compte tenu de ce qui précède, il est souhaitable que le diamètre moyen des particules de graphite à utiliser soit de 50 µm. Le degré de dispersion des particules de graphite est influencé par la vitesse d'agitation de la coulée.Par exemple, un alliage d'aluminium contenant, en poids, 12% de Si et 3% de Cr est fondu et maintenu à une température de 700°C dans un creuset en graphite de 90 mm de diamètre.On agite ensuite la coulée en utilisant des palettes à différentes vitesses, et on ajoute de la poudre de graphite naturel de 60 à 80 mailles à la coulée, dans une quantité égale à 9%, en poids, puis on observe la dispersion des particules de graphite.A une vitesse de rotation inférieure à 50 tours/minute, aucun tourbillon ne se produit dans la coulée qui est seulement agitée, de sorte que cela prend un grand moment avant que les particules de graphite ne soient dispersées dans la coulée.De plus, une petite partie de ces particules de graphite ne se disperse pas dans la coulée malgré une agitation assez longue, vu les taches sur les couches superficielles.
- A une vitesse d'agitation supérieure à 500 tours/minute, on observe de nombreux tourbillons désordonnés et les particules de graphite incorporées flottent à la surface de la coulée.Entre 50 et 500 tours/minute, des tourbillons normaux se produisent et les particules de graphite sont dispersées dans la coulée.
- On va expliquer à présent, en fonction d'exemples comparatifs, certains modes de réalisation de l'invention.
- On fait fondre dans un creuset en graphite de 90 mm de diamètre intérieur 700 g d'un alliage Al-Si contenant 20%, en poids, de Si et on maintient une température de 650°C. On introduit dans le creuset un élément en forme de palette qui fera tourner et agiter la coulée d'alliage Al-Si à 100 tours/minute pour y former des tourbillons.
- Ensuite, on ajoute à la coulée du graphite naturel pulvérisé de 177 à 250 µm [80~60 mailles] de grosseur, en une quantité de 9% en poids.On incorpore dans la coulée l'un des éléments suivants : Ti, Cr, Zr, V, Ni, Co, Mn et Nb, et la quantité d'un tel élément additif incorporé est changée pour déterminer la quantité de l'élément additif nécessaire pour disperser jusqu'à 30%, en poids, des particules de graphite sans provoquer la flottaison de ces dernières.Les résultats mesurés sont représentés sur le tableau 1.0n peut y constater que si la coulée contient l'un de ces éléments dans une quantité de 1 à 20%, en poids, les particules de graphite peuvent être incorporées entre 2 et 30% en poids.Dans ce procédé, la solidification sous pression se fait à 600 kg/cm2.
- On fond à nouveau un lingot à particules de graphite incorporées qui contient un élément efficace pour supprimer la flottaison du graphite, mais les particules de graphite ne flottent pas.On n'observe aucune différence en dispersant les particules de graphite sur la base de la différence de l'élément additif.
- On fait fondre dans un creuset en graphite de 90 mm de diamètre intérieur 700 g d'un alliage Al-Si contenant 20%, en poids, de Si et on maintient la température de la coulée à 850°C.On introduit dans ce creuset un élément en forme de palette qui fera tourner et agiter la coulée d'alliage Al-Si à 100 tours/minute pour y former des tourbillons.Ensuite, on ajoute à cette coulée 9%, en poids, de graphite naturel pulvérisé de 177 à 250 µm [80~60 mailles] de grosseur et on solidifie sous pression de 600 kg/cm2.Cependant, le graphite flotte à la surface de la coulée et ne se disperse pas dans celle-ci.
- On fait fondre dans un creuset en graphite de 90 mm de diamètre intérieur 700 g d'un alliage Al-Sn contenant 10%, en poids, de Sn et on maintient la température de cette coulée à 650°C.On introduit dans le creuset un élément en forme de palette qui fera tourner et agiter l'alliage Al-Sn à 100 tours/minute pour y former des tourbillons.Ensuite, on ajoute dans cette coulée 9%, en poids, de graphite naturel pulvérisé de 177 à 250 µm de grosseur [80~60 mailles] et on solidifie sous pression de 600 kg/cm2 . Cependant, des particules de graphite flottent à la surface de la coulée et ne se dispersent pas dans cette dernière.
- Dans les mêmes conditions que dans l'exemple comparatif 1, on fabrique une coulée d'alliage Al-Si et on y ajoute individuellement les éléments Ba, Be, Ce, Hf, Cs, Fe, K, Ca, Mg, Np et 5b.Ensuite, on fait tourner la coulée pour y provoquer des tourbillons.Oans ces conditions, on ajoute à cette coulée du graphite naturel pulvérisé de 177 à 250 µm de grosseur.Or, les particules de graphite flottent à la surface de la coulée et ne se dispersent pas dans cette dernière.

- On fait fondre dans un creuset en graphite de 90 mm de diamètre intérieur 700 g d'aluminium pur et on maintient la température de la coulée à 710°C. On introduit dans la coulée du creuset un élément en forme de palette qui fera tourner et agiter cette coulée d'aluminium à 100 tours/ minute pour y former des tourbillons. Ensuite, on ajoute dans cette coulée 9%, en poids, de graphite naturel pulvérisé de 177 à 250 µm de grosseur [80~60 mailles]. Cependant, les particules de graphite flottent à la surface de la coulée et ne se dispersent pas dans cette dernière. Au contraire, si l'on maintient une coulée d'alliage Al-Ti contenant 5%, en poids, de Ti à une température de 1100°C et dans les conditions d'agitation mentionnées ci-dessus, on ajoute la même quantité des particules de graphite, qui se dispersent dans la coulée et ne flottent pas à sa surface.
- On solidifie alors la coulée d'aluminium contenant le graphite sous une pression de 600 kg/cm2 et on fabrique ainsi un alliage d'aluminium contenant du graphite.
- On fait fondre dans un creuset en graphite de 90 mm de diamètre intérieur un alliage Al-Cu-Zr contenant, en poids, 50% de Cu et 3% de Zr et on maintient la coulée résultante à une température de 750°C.On introduit dans le creuset un élément en forme de palette grâce auquel on fera tourner et agiter l'alliage Al-Cu-Zr à 100 tours/minute pour former des tourbillons dans la coulée.Ensuite, on ajoute dans cette coulée, en une seule fois, 2% en poids de graphite naturel pulvérisé dont la grosseur varie de 150 à 105 µm [100~150 mailles], de 177 à 150µm [80~100 mailles], de 250 à 177µm [60~80 mailles], de 500 à 250 µm [32~ 60 mailles], de 710 à 500µm [24~32 mailles] ou est supérieure à 710 µm [plus de 24 mailles], jusqu'à ce que la flottaison des particules de graphite intervienne, pour déterminer la relation entre la quantité du graphite dispersé et la granulométrie de celui-ci.La solidification est réalisée sous une pression de 600 kg/cmc. La relation entre la quantité de graphite dispersé et la taille particulaire est déterminée par des procédés identiques en changeant le Zr.Les résultats sont représentés sur le dessin unique annexé.Sur cette figure, la région I représente une région de flottaison du graphite et la région II une région de dispersion du graphite.On pourra y constater que la quantité de graphite dispersé change en fonction de la quantité de l'élément additif ajouté et que le graphite est susceptible de flotter à la surface de la coulée suivant sa granulométrie.
- On fait fondre dans un creuset en graphite de 90mm de diamètre intérieur un alliage Al-Si contenant, en poids, 12% de Si et on ajoute dans cette coulée, respectivement, 0,1 , 0,5 , 1,0 , 2,0 , 3,0 et 4,0 % , en poids, de phosphore.Ensuite, on maintient les coulées à une température de 700°C.Om introduit dans le creuset un élément en forme de palette grâce auquel on fera tourner et agiter l'alliage Al-Si-P à 150 tours/minute pour y former des tourbillons.
- On ajoute dans la coulée, à une vitesse de 2% en poids, des particules de graphite de 177 à 250 µm de grosseur [80~60 mailles] pour déterminer la limite quantitative des particules de graphite dispersées en fonction de chaque coulée.On détermine la limite quantitative des particules de graphite dispersées par un procédé identique avec un alliage Al-Si contenant, en poids, 20% de Si, un alliage Al-Sn contenant, en poids, 5% de Sn et un alliage Al-Cu contenant, en poids, 4% de Cu.Les résultats sont représentés sur le tableau 2.Sur ce dernier, on peut voir que la quantité limite des particules de graphite dispersées est influencée par la quantité de phosphore mais pas par la matrice.En outre, quand il est nécessaire d'incorporer une quantité supérieure à 30%, en poids, de particules de graphite, on peut ajouter 3,0 à 4,0%, en poids, de phosphore.

Claims (17)
1 - Procédé de préparation d'alliages d'aluminium contenant du graphite par incorporation de ce dernier dans une coulée d'aluminium ou d'un alliage de celui-ci, caractérisé en ce qu'il comporte les stades suivants : incorporation d'au moins un élément additif [1,5 à 20%, en poids] choisi dans le groupe titane, chrome, zirconium, nickel, vanadium, cobalt, manganèse et niobium, dans une coulée d'aluminium ou d'un alliage de ce dernier; ensuite, incorporation de 2 à 30%, en poids, des particules de graphite dans la coulée et dispersion de ces particules dans ladite coulée; et ensuite, solidification de la coulée d'aluminium ou d'alliage de ce dernier contenant les particules de graphite.
2 - Procédé selon la revendication 1, caractérisé en ce que les particules de graphite sont incorporées en une quantité variant, en poids, de 20 à 30% et en ce que l'élément additif est incorporé dans la coulée pour supprimer la flottaison des particules de graphite à la surface de la coulée.
3 - Procédé selon la revendication 1, caractérisé en ce que les particules de graphite sont incorporées en une quantité variant, en poids, de 15 à 20% et en ce que l'élément additif est incorporé dans la coulée pour supprimer la flottaison des particules de graphite à la surface de la coulée.
4 - Procédé selon la revendication 1, caractérisé en ce que les particules de graphite sont incorporées en une quantité variant, en poids, de 2 à 15% et en ce que l'élément additif est incorporé dans la coulée pour supprimer la flottaison des particules de graphite à la surface de la coulée.
5 - Procédé selon la revendication 4, caractérisé en ce que les particules de graphite sont incorporées en une quantité variant, en poids, de 3 à 5%.
E - Procédé selon la revendication 1, 2, 3 ou 4, caractérisé en ce que la grosseur moyenne des particules de graphite est supérieure à 50 um en diamètre.
7 - Procédé selon la revendication 1, 2, 3 ou 4, caractérisé en ce que l'alliage d'aluminium est un alliage Al-Sn, un alliage Al~Cu, un alliage Al-Pb ou un alliage Al-Si.
8 - Procédé selon la revendication 1, 2, 3 ou 4, caractérisé en ce que la température de la coulée est maintenue entre une température supérieure de 50°C que le liquide de la coulée et 900°C.
9 - Procédé selon la revendication 1, 2, 3 ou 4, caractérisé en ce que la coulée d'aluminium ou d'alliage de ce dernier contenant des particules de graphite est solidifiée sous une pression variant de 400 à 1000kg/cm2.
10 - Procédé selon la revendication 1, 2, 3 ou 4, caractérisé en ce que la coulée d'aluminium ou d'alliage de ce dernier contenant les particules de graphite est solidifiée par refroidissement par eau.
11 - Procédé de fabrication d'un alliage d'aluminium contenant du graphite en incorporant des particules de graphite dans une coulée d'aluminium ou d'alliage de ce dernier, caractérisé en ce qu'il comporte les stades suivants : incorporation d'au moins un élément additif choisi dans le groupe : titane, chrome, zirconium, nickel, vanadium, cobalt, manganèse, niobium et phosphore, dans une coulée d'aluminium ou d'alliage de ce dernier; puis, incorporation et dispersion des particules de graphite sans revêtement métallique dans la coulée; et ensuite, solidification sous pression de la coulée d'aluminium ou d'alliage de ce dernier contenant le graphite.
12 - Procédé de préparation d'alliages d'aluminium contenant du graphite en incorporant des particules de graphite dans une coulée d'aluminium ou d'alliage de ce dernier, caractérisé en ce qu'il comporte les stades suivants : incorporation de 0,1 o 4%, en poids, de phosphore dans la coulée d'aluminium ou d'alliage de ce dernier; puis, incorporation et dispersion de 4 à 30%, en poids, des particules de graphite dans la coulée; et ensuite, solidification de la coulée d'aluminium ou d'alliage de ce dernier contenant le graphite.
13 - Procédé selon la revendication 10 ou-11, caractérisé en ce que la grosseur moyenne des particules de graphite est supérieure à 50 µm.
14 - Procédé selon la revendication 10 ou 11, caractérisé en ce que l'alliage d'aluminium est un alliage Al-Sn, un alliage Al-Cu, un alliage Al-Pb ou un alliage Al-Si.
15 - Procédé selon la revendication 10 ou 11, caractérisé en ce que la température de la coulée est maintenue entre une température de 50°C supérieure à celle du liquide de la coulée et 900°C.
16 - Procédé selon la revendication 10 ou 11, caractérisé en ce que la coulée d'aluminium ou d'alliage de ce dernier contenant les particules de graphite est solidifiée sous une pression variant de 400 à 1000 kg/cm2.
17 - Procécé selon la revendication 10 ou 11, caractérisé en ce que la coulée d'aluminium ou d'alliage de ce dernier contenant les particules de graphite est solidifiée par refroidissement par eau.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP9722778A JPS5524949A (en) | 1978-08-11 | 1978-08-11 | Manufacture of graphite-containing aluminium alloy |
| JP97227/78 | 1978-08-11 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0022869A4 EP0022869A4 (fr) | 1980-12-12 |
| EP0022869A1 true EP0022869A1 (fr) | 1981-01-28 |
| EP0022869B1 EP0022869B1 (fr) | 1983-08-03 |
Family
ID=14186735
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP79900934A Expired EP0022869B1 (fr) | 1978-08-11 | 1979-08-09 | Procede de production d'un alliage d'aluminium contenant du graphite |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US4383970A (fr) |
| EP (1) | EP0022869B1 (fr) |
| JP (1) | JPS5524949A (fr) |
| DE (1) | DE2953015C1 (fr) |
| GB (1) | GB2039961B (fr) |
| WO (1) | WO1980000352A1 (fr) |
Families Citing this family (27)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4786467A (en) * | 1983-06-06 | 1988-11-22 | Dural Aluminum Composites Corp. | Process for preparation of composite materials containing nonmetallic particles in a metallic matrix, and composite materials made thereby |
| US4759995A (en) * | 1983-06-06 | 1988-07-26 | Dural Aluminum Composites Corp. | Process for production of metal matrix composites by casting and composite therefrom |
| CA1289748C (fr) * | 1985-03-01 | 1991-10-01 | Abinash Banerji | Production du carbure de titane |
| JPH0630794B2 (ja) * | 1985-10-14 | 1994-04-27 | 栗田工業株式会社 | 半導体洗浄用超純水製造装置 |
| US4865806A (en) * | 1986-05-01 | 1989-09-12 | Dural Aluminum Composites Corp. | Process for preparation of composite materials containing nonmetallic particles in a metallic matrix |
| IN168301B (fr) * | 1986-09-02 | 1991-03-09 | Council Scient Ind Res | |
| GB8622458D0 (en) * | 1986-09-18 | 1986-10-22 | Alcan Int Ltd | Alloying aluminium |
| US6127047A (en) * | 1988-09-21 | 2000-10-03 | The Trustees Of The University Of Pennsylvania | High temperature alloys |
| US5028301A (en) * | 1989-01-09 | 1991-07-02 | Townsend Douglas W | Supersaturation plating of aluminum wettable cathode coatings during aluminum smelting in drained cathode cells |
| US5227045A (en) * | 1989-01-09 | 1993-07-13 | Townsend Douglas W | Supersaturation coating of cathode substrate |
| JPH03267355A (ja) * | 1990-03-15 | 1991-11-28 | Sumitomo Electric Ind Ltd | アルミニウム―クロミウム系合金およびその製法 |
| DE69219552T2 (de) * | 1991-10-23 | 1997-12-18 | Inco Ltd | Mit Nickel überzogene Vorform aus Kohlenstoff |
| US5236468A (en) * | 1992-03-19 | 1993-08-17 | J. S. Mccormick Company | Method of producing formed carbonaceous bodies |
| GB2267912A (en) * | 1992-06-15 | 1993-12-22 | Secr Defence | Metal matrix for composite materials |
| EP0582435B1 (fr) * | 1992-08-06 | 1996-02-28 | Toyota Jidosha Kabushiki Kaisha | Méthode pour fabriquer des barbes de TiC et matériau composite métallique renforcé par barbes de TiC |
| US5296056A (en) * | 1992-10-26 | 1994-03-22 | General Motors Corporation | Titanium aluminide alloys |
| US9963395B2 (en) | 2013-12-11 | 2018-05-08 | Baker Hughes, A Ge Company, Llc | Methods of making carbon composites |
| US9325012B1 (en) * | 2014-09-17 | 2016-04-26 | Baker Hughes Incorporated | Carbon composites |
| US10315922B2 (en) | 2014-09-29 | 2019-06-11 | Baker Hughes, A Ge Company, Llc | Carbon composites and methods of manufacture |
| US10480288B2 (en) | 2014-10-15 | 2019-11-19 | Baker Hughes, A Ge Company, Llc | Articles containing carbon composites and methods of manufacture |
| US9962903B2 (en) | 2014-11-13 | 2018-05-08 | Baker Hughes, A Ge Company, Llc | Reinforced composites, methods of manufacture, and articles therefrom |
| US9745451B2 (en) | 2014-11-17 | 2017-08-29 | Baker Hughes Incorporated | Swellable compositions, articles formed therefrom, and methods of manufacture thereof |
| US11097511B2 (en) | 2014-11-18 | 2021-08-24 | Baker Hughes, A Ge Company, Llc | Methods of forming polymer coatings on metallic substrates |
| US10300627B2 (en) | 2014-11-25 | 2019-05-28 | Baker Hughes, A Ge Company, Llc | Method of forming a flexible carbon composite self-lubricating seal |
| US10125274B2 (en) | 2016-05-03 | 2018-11-13 | Baker Hughes, A Ge Company, Llc | Coatings containing carbon composite fillers and methods of manufacture |
| US10344559B2 (en) | 2016-05-26 | 2019-07-09 | Baker Hughes, A Ge Company, Llc | High temperature high pressure seal for downhole chemical injection applications |
| CN106334787B (zh) * | 2016-10-24 | 2018-06-29 | 三峡大学 | 一种梯度石墨/铝基表层自润滑复合材料及制备方法 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1207539A (en) * | 1966-10-07 | 1970-10-07 | Int Nickel Ltd | Graphitic aluminium alloys |
| FR2054664A1 (fr) * | 1969-07-31 | 1971-04-23 | Battelle Memorial Institute | |
| US3753694A (en) * | 1970-07-06 | 1973-08-21 | Int Nickel Co | Production of composite metallic articles |
| DE2415868A1 (de) * | 1973-04-03 | 1975-01-30 | Toyota Motor Co Ltd | Verfahren zur herstellung eines mit metall impraegnierten koerpers |
| DE2704376A1 (de) * | 1976-02-02 | 1977-08-04 | Hitachi Ltd | Verfahren zur herstellung von graphithaltigen kupferlegierungen |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR95986E (fr) * | 1968-03-25 | 1972-05-19 | Int Nickel Ltd | Alliages graphitiques et leurs procédés de production. |
| JPS4918891B1 (fr) * | 1970-12-25 | 1974-05-14 | ||
| JPS5438125B2 (fr) * | 1971-08-24 | 1979-11-19 | ||
| JPS5295503A (en) * | 1976-02-09 | 1977-08-11 | Hitachi Ltd | Production of alloy dispersed with metal particles |
-
1978
- 1978-08-11 JP JP9722778A patent/JPS5524949A/ja active Granted
-
1979
- 1979-08-09 US US06/196,044 patent/US4383970A/en not_active Expired - Lifetime
- 1979-08-09 GB GB8011125A patent/GB2039961B/en not_active Expired
- 1979-08-09 DE DE2953015A patent/DE2953015C1/de not_active Expired
- 1979-08-09 WO PCT/JP1979/000211 patent/WO1980000352A1/fr not_active Ceased
- 1979-08-09 EP EP79900934A patent/EP0022869B1/fr not_active Expired
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1207539A (en) * | 1966-10-07 | 1970-10-07 | Int Nickel Ltd | Graphitic aluminium alloys |
| FR2054664A1 (fr) * | 1969-07-31 | 1971-04-23 | Battelle Memorial Institute | |
| US3753694A (en) * | 1970-07-06 | 1973-08-21 | Int Nickel Co | Production of composite metallic articles |
| DE2415868A1 (de) * | 1973-04-03 | 1975-01-30 | Toyota Motor Co Ltd | Verfahren zur herstellung eines mit metall impraegnierten koerpers |
| DE2704376A1 (de) * | 1976-02-02 | 1977-08-04 | Hitachi Ltd | Verfahren zur herstellung von graphithaltigen kupferlegierungen |
Also Published As
| Publication number | Publication date |
|---|---|
| US4383970A (en) | 1983-05-17 |
| EP0022869A4 (fr) | 1980-12-12 |
| JPS6158534B2 (fr) | 1986-12-12 |
| DE2953015C1 (de) | 1984-08-30 |
| GB2039961B (en) | 1983-11-09 |
| GB2039961A (en) | 1980-08-20 |
| JPS5524949A (en) | 1980-02-22 |
| EP0022869B1 (fr) | 1983-08-03 |
| WO1980000352A1 (fr) | 1980-03-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0022869B1 (fr) | Procede de production d'un alliage d'aluminium contenant du graphite | |
| US5626692A (en) | Method of making an aluminum-base metal matrix composite | |
| US4207096A (en) | Method of producing graphite-containing copper alloys | |
| CN108570571A (zh) | 滑动材料及其制造方法、以及滑动构件和轴承装置 | |
| EP0004819B1 (fr) | Procédé de préparation d'alliages ferreux permettant d'améliorer notamment leurs propriétés mécaniques grâce à l'emploi de lanthane et alliages ferreux obtenus par ce procédé | |
| Saleh et al. | Utilization of machining chips waste for production of functionally gradient magnesium matrix composites | |
| CN1317411C (zh) | 纳米颗粒增强高强韧铸造镁合金及其制备成形工艺 | |
| FR3096689A1 (fr) | Alliage à base d’aluminium à tenue mécanique améliorée en vieillissement à températures élevées et adapté à la solidification rapide | |
| JPS58110652A (ja) | 耐摩耗性アルミニウム複合材料およびその製造方法 | |
| FR2494722A1 (fr) | Article en alliage d'aluminium durci par precipitation et procede de fabrication | |
| EP0233872A1 (fr) | Procede de traitement des metaux et alliages en vue de leur affinage. | |
| CH619005A5 (fr) | ||
| EP0633083B1 (fr) | Poudre métallique pour la réalisation de pièces par compression et frittage et procédé d'obtention de cette poudre | |
| CN111630194A (zh) | 青铜合金和使用该青铜合金的滑动件 | |
| JP4121733B2 (ja) | 黒鉛含有アルミニウム合金の製造方法及び摺動部材 | |
| Mohan et al. | Liquid-liquid dispersion for fabrication of Al Pb metal-metal composites | |
| US4906531A (en) | Alloys strengthened by dispersion of particles of a metal and an intermetallic compound and a process for producing such alloys | |
| KR820002303B1 (ko) | 흑연 함유 알루미늄 합금의 제조법 | |
| EP0877658A1 (fr) | Masse d'alliage metallique pour formage a l'etat semi-solide | |
| FR2493201A1 (fr) | Procede de coulee d'un metal, notamment pour la realisation de lingots | |
| JPS58147532A (ja) | Al系複合材の製造方法 | |
| JP2609107B2 (ja) | 金属間化合物粒子分散強化型合金及びその製造方法 | |
| JPH06287664A (ja) | アルミニウム系金属マトリックス複合材料 | |
| CH617371A5 (en) | Mixture of metal powders | |
| AU2019388208B2 (en) | Mould powder and mould coating |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19800904 |
|
| AK | Designated contracting states |
Designated state(s): FR |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Designated state(s): FR |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19980814 Year of fee payment: 20 |