EP0030933B1 - Verfahren zur Herstellung von metallischen Hartgussformteilen und deren Verwendung als Baggerzähne und/oder Baggerlippen von Löffelbaggern - Google Patents
Verfahren zur Herstellung von metallischen Hartgussformteilen und deren Verwendung als Baggerzähne und/oder Baggerlippen von Löffelbaggern Download PDFInfo
- Publication number
- EP0030933B1 EP0030933B1 EP19800890143 EP80890143A EP0030933B1 EP 0030933 B1 EP0030933 B1 EP 0030933B1 EP 19800890143 EP19800890143 EP 19800890143 EP 80890143 A EP80890143 A EP 80890143A EP 0030933 B1 EP0030933 B1 EP 0030933B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- teeth
- lips
- wear
- manufacturing metallic
- dredger
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
- 238000005266 casting Methods 0.000 title claims description 18
- 238000000034 method Methods 0.000 title claims description 6
- 238000004519 manufacturing process Methods 0.000 title description 5
- 230000000694 effects Effects 0.000 claims description 6
- 229910000617 Mangalloy Inorganic materials 0.000 claims description 5
- 238000005187 foaming Methods 0.000 claims description 5
- 229910052910 alkali metal silicate Inorganic materials 0.000 claims description 3
- 239000000155 melt Substances 0.000 claims description 3
- 238000005275 alloying Methods 0.000 claims description 2
- 239000000126 substance Substances 0.000 claims description 2
- 229910052751 metal Inorganic materials 0.000 claims 1
- 239000002184 metal Substances 0.000 claims 1
- 239000000463 material Substances 0.000 description 9
- 239000011148 porous material Substances 0.000 description 8
- 238000000465 moulding Methods 0.000 description 5
- 229910045601 alloy Inorganic materials 0.000 description 3
- 239000000956 alloy Substances 0.000 description 3
- 239000011572 manganese Substances 0.000 description 3
- 239000011159 matrix material Substances 0.000 description 3
- ZOXJGFHDIHLPTG-UHFFFAOYSA-N Boron Chemical compound [B] ZOXJGFHDIHLPTG-UHFFFAOYSA-N 0.000 description 2
- PWHULOQIROXLJO-UHFFFAOYSA-N Manganese Chemical compound [Mn] PWHULOQIROXLJO-UHFFFAOYSA-N 0.000 description 2
- 239000010953 base metal Substances 0.000 description 2
- 229910052796 boron Inorganic materials 0.000 description 2
- 238000006243 chemical reaction Methods 0.000 description 2
- 229910052748 manganese Inorganic materials 0.000 description 2
- NTHWMYGWWRZVTN-UHFFFAOYSA-N sodium silicate Chemical compound [Na+].[Na+].[O-][Si]([O-])=O NTHWMYGWWRZVTN-UHFFFAOYSA-N 0.000 description 2
- 229910001021 Ferroalloy Inorganic materials 0.000 description 1
- 229910000616 Ferromanganese Inorganic materials 0.000 description 1
- 229910000677 High-carbon steel Inorganic materials 0.000 description 1
- BPQQTUXANYXVAA-UHFFFAOYSA-N Orthosilicate Chemical compound [O-][Si]([O-])([O-])[O-] BPQQTUXANYXVAA-UHFFFAOYSA-N 0.000 description 1
- 239000006004 Quartz sand Substances 0.000 description 1
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- ATJFFYVFTNAWJD-UHFFFAOYSA-N Tin Chemical compound [Sn] ATJFFYVFTNAWJD-UHFFFAOYSA-N 0.000 description 1
- 229910001566 austenite Inorganic materials 0.000 description 1
- 239000002585 base Substances 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 239000010431 corundum Substances 0.000 description 1
- 229910052593 corundum Inorganic materials 0.000 description 1
- 238000000354 decomposition reaction Methods 0.000 description 1
- 230000005496 eutectics Effects 0.000 description 1
- 239000006260 foam Substances 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 239000011872 intimate mixture Substances 0.000 description 1
- DALUDRGQOYMVLD-UHFFFAOYSA-N iron manganese Chemical compound [Mn].[Fe] DALUDRGQOYMVLD-UHFFFAOYSA-N 0.000 description 1
- 239000000289 melt material Substances 0.000 description 1
- 238000001000 micrograph Methods 0.000 description 1
- 238000005065 mining Methods 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 239000002002 slurry Substances 0.000 description 1
- 238000007711 solidification Methods 0.000 description 1
- 230000008023 solidification Effects 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 238000009827 uniform distribution Methods 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D19/00—Casting in, on, or around objects which form part of the product
- B22D19/06—Casting in, on, or around objects which form part of the product for manufacturing or repairing tools
Definitions
- the invention relates to a process for the production of metallic chilled castings with areas of increased wear resistance, which are created by introducing a local alloying effect with manganese high carbon steel as the melt material into the casting mold (US Pat. No. 4,024,902).
- Another measure with the same objective is to embed hard material parts in the hollow volume of the casting mold, which are encased in the molded part by the matrix of the casting material and bring about a corresponding reduction in wear.
- this solution cannot be considered completely satisfactory either, because additional precautions have to be taken, e.g. by using wire mesh or by another suggestion of suction pressure, in order to separate the individual hard material grains or to fix pieces in the hollow volume of the casting mold in such a way that the intended uniform distribution in the casting is generally ensured.
- the object of the invention is therefore to avoid these disadvantages and to provide a method with which it is possible to manufacture wear-resistant castings with a combination of hardness and toughness which can be easily adapted to the respective requirements, and thus in the best possible way cost-effectively.
- the process according to the invention is characterized in that porous moldings are used which have been formed by foaming finely divided ferroboron, preferably in core boxes, mixed with an aqueous alkali silicate solution and optionally additional hard materials.
- Fine-grain ferroboron (grain size 0.02-0.075 mm) was mixed with 30% sodium water glass and a very viscous paste was formed. This slurry was then used to fill about half of the hollow volume of core boxes that mimicked the tooth shape of excavator teeth.
- the core boxes were then heated to 120 ° C. for 2 hours, during which time porous shaped bodies were formed whose pore size was 0.7 mm on average and whose pore volume was approximately 50%.
- These moldings were placed in a so-called "green" casting mold made of quartz sand for the production of the excavator teeth and fastened there with shaped nails such that - based on the surface of the tooth flank - about 50% the same were interpreted.
- the casting was carried out with a melt of high manganese steel at a casting temperature of 1530 ° C.
- the excavator teeth produced in this way showed excellent stability in practical use.
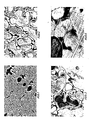
- Fig. 1 shows such a structure with the boride eutectic using ferrobor moldings with a pore volume of 20%, 90% of the ground surface having a hardness of 820-860 HV.
- the pore volume of the shaped bodies was 40%; the area share with 800-860 HV is reduced to about 50%, while the basic mass (boron-containing Mn austenite) is 300 HV.
- Fig. 3 shows a structure, the pore volume was 60%; the area share with 800-860 HV is 30%, the hardness of the base material is also 300 HV.
- Fig. 4 shows the structure of the base metal matrix, that is, of manganese hard steel in the same magnification ratio; its hardness is 240 HB.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Mold Materials And Core Materials (AREA)
- Manufacture Of Alloys Or Alloy Compounds (AREA)
Description
- Die Erfindung betrifft ein Verfahren zur Herstellung von metallischen Hartguß-Formteilen mit Bereichen erhöhter Verschleißfestigkeit, die durch Einbringung von einen örtlichen Legierungseffekt mit Manganhartstahl als Schmelzenwerkstoff liefernden Formkörpern in die Gußform geschaffen sind (US-A-4 024 902).
- Sie bezieht sich ferner auf die Verwendung derartiger Hartguß-Formteile als Baggerzähne und/oder Baggerlippen von Löffelbaggern.
- Bei der Förderung bzw. Zerkleinerung von Erzen, Steinen oder sonstigen natürlichen oder künstlichen Stoffen bestehen erhebliche technische Probleme hinsichtlich der Werkstoffe für die Verschleißteile der dabei eingesetzten Werkzeuge. Besondere Probleme treten insbesondere dann auf, wenn das zu zerkleinernde Material neben einer hohen Härte auch noch eine hohe Zähigkeit aufweist. Bei derartigen Materialien, bei denen bisher die üblichen Zerkleinerungswerkzeuge aus Manganhartstahl nur geringe Standzeiten aufweisen, ist die für die Weiterverarbeitung erforderliche Zerkleinerung wirtschaftlich nur dann vertretbar, wenn der Wert des Produktes erheblich höher ist als die entstehenden Verschleißkosten, bezogen auf eine entsprechende Menge des Gutes. Die Schwierigkeiten bei den Zerkleinerungsmaschinen bzw. deren Verschleißteilen ergeben sich insbesondere deshalb, weil neben der reibenden Beanspruchung durch das Brechgut in erheblichem Maße auch stoßende, schlagende oder prallende Beanspruchungen an Verschleißteilen auftreten.
- Um die Standzeit hochbeanspruchter Gußteile zu verbessern, ist bereits vorgeschlagen worden, durch Aufbringung von Legierungspasten an bestimmten Flächen der Form vor dem Guß einen oberflächlichen Härtungseffekt an den besonders verschleißbeanspruchten Stellen zu erreichen. Diese Maßnahme beim Gießen hat jedoch wesentliche Nachteile ; sie ist umständlich in der Handhabung, unsicher bzw. ungenau hinsichtlich des Ausmaßes der technologischen Verbesserung und gering hinsichtlich der Tiefenwirkung des Legierungseffektes, weil nur dünne Pastenschichten angewendet werden können.
- Eine andere Maßnahme mit gleicher Zielsetzung besteht darin, Hartstoffteile in das Hohlvolumen der Gußform einzubetten, die im gegossenen Formteil von der Matrix des Gußwerkstoffes umhüllt sind und eine entsprechende Verschleißminderung bewirken. Wenngleich die Tiefenwirkung dabei gegenüber der Anwendung von Legierungspasten wesentlich verstärkt ist, kann auch diese Lösung nicht als vollauf zufriedenstellend angesehen werden, denn es müssen zusätzliche Vorkehrungen getroffen werden, etwa durch Anwendung von Maschendraht oder nach einem anderen Vorschlag von Saugdruck, um die einzelnen Hartstoffkörner bzw. -stücke derart im Hohlvolumen der Gußform zu fixieren, daß die im Regelfall beabsichtigte gleichmäßige Verteilung im Gußteil sichergestellt wird.
- Aufgabe der Erfindung ist es daher, diese Nachteile zu vermeiden und ein Verfahren anzugeben, mit dem es gelingt, verschleißfeste Gußteile mit einer den jeweiligen Anforderungen leicht anzupassenden Kombination von Härte und Zähigkeit, somit also in bestmöglicher Weise kostengünstig herzustellen.
- Das erfindungsgemäße Verfahren ist dadurch gekennzeichnet, daß poröse Formkörper verwendet werden, die durch Aufschäumen von feinteiligem, mit einer wässerigen Alkalisilikatlösung und gegebenenfalls zusätzlichen Hartstoffen vermischtem Ferrobor, vorzugsweise in Kernkästen, gebildet worden sind.
- Der Umstand, daß pulverförmiges Ferrobor mit einer wässerigen Alkalisilikatlösung unter Aufschäumen und Ausbildung eines porösen Formkörpers reagiert, ist durchaus überraschend und findet im Verhalten anderer Ferrolegierungen, z. B. Ferromangan unter analogen Verhältnissen keine Parallele. Die Reaktion wird durch Erwärmen beschleunigt, so daß es für die Herstellung der Formkörper angezeigt erscheint, das Aufschäumen bei einer Temperatur von zumindest etwa 80 °C vorzunehmen. Wenngleich es bevorzugt wird, die für die porösen Formkörper gewünschte Formgebung durch die Anwendung entsprechender Formkästen bei der Erstarrung der geschäumten Masse vorzusehen, kann natürlich auch eine Formgebung nach der Erstarrung des Schaumes vorgenommen werden. Daß das resultierende Porenvolumen primär vom Formfüllungsgrad sowie der Konzentration der Silikatlösung beeinflußt wird, versteht sich wohl von selbst. Wenngleich der Reaktionsmechanismus für das Aufschäumen noch nicht eindeutig geklärt ist, kann jedenfalls ausgesagt werden, daß es sich dabei nicht um eine pyrolytische Zersetzung handelt.
- Das erfindungsgemäße Verfahren wird nachstehend an Hand von Ausführungsbeispielen näher erläutert.
- Feinkörniges Ferrobor (Körnung 0,02-0,075 mm) wurde mit 30 %igem Natronwasserglas vermischt und ein sehr zäher Brei gebildet. Dieser Brei wurde sodann als Füllung etwa der Hälfte des Hohlvolumens von Kernkästen verwendet, die der Zahnform von Baggerzähnen nachgebildet waren. Die Kernkästen wurden dann 2h lang auf 120° C erwärmt, wobei sich poröse Formkörper ausbildeten, deren Porengröße im Mittel 0,7 mm und deren Porenvolumen etwa 50 % betrug. Diese Formkörper wurden in eine aus Quarzsand hergestellte sogenannte « grüne » Gußform zur Herstellung der Baggerzähne derart eingesetzt und dort mit Formnägeln befestigt, daß - auf die Oberfläche der Zahnflanke bezogen - etwa 50 % derselben ausgelegt wurden. Der Abguß wurde mit einer Schmelze aus Manganhartstahl bei einer Gießtemperatur von 1530 °C vorgenommen. Die so hergestellten Baggerzähne zeigten im praktischen Einsatz eine hervorragende Standfestigkeit.
- Aus einer breiartigen Mischung eines innigen Gemenges aus 80 Gew.-% des im Beispiel 1 beschriebenen Ferrobors und 20 Gew.-% Korund (Körnung 0,05-0,1 mm) mit 30 %-igem; Natronwasserglas wurden in einem Kernkasten ähnlich wie im Beispiel 1 Formkörper mit einem Porenvolumen von etwa 50 % in der Abmessung 100 x 100 x 15 mm hergestellt. Diese Formkörper wurden im Kantenbereich der Lippe von Baggereimern im gleichmäßigen Abstand von etwa 20 mm in die Gußform eingelegt und dort mit Formnägeln befestigt. Der Abguß erfolgte mit einer auf 1 540°C erhitzten Schmelze aus Manganhartstahl.
- Die Standzeiten dieser als Löffelbagger in Zinnminen eingesetzten und dabei einer besonders hohen Verschleißbeanspruchung ausgesetzten Baggereimer konnten auf diese Weise um ein Mehrfaches verbessert werden.
- Zur Demonstration der primär vom Porenvolumen der in die Gußform eingebrachten porösen Ferrobor-Formkörper bestimmten Härteverhältnisse bei erfindungsgemäß hergestellten Gußteilen werden abschließend durch Ätzung mit 2 % HN03 enthaltene Schliffbilder der randlegierten Zonen erläutert, die sich auf das in 250-facher Vergrößerung dargestellte Randzonen-Gefüge (Abb. 1-3) bzw. das Gefüge der Grundmetallmatrix von Manganhartstahl (Abb. 4) beziehen.
- Abb. 1 zeigt ein solches unter Verwendung von Ferrobor-Formkörpern mit einem Porenvolumen von 20 % sich ergebendes Gefüge mit dem Borideutektikum, wobei 90 % der Schliff-Fläche eine Härte von 820-860 HV aufweisen. Beim Gefüge von Abb. 2 betrug das Porenvolumen der Formkörper 40 % ; der Flächenanteil mit 800-860 HV ist auf etwa 50 % verringert, während die Grundmasse (borhältiger Mn-Austenit) 300 HV aufweist.
- Abb. 3 zeigt ein Gefüge, wobei das Porenvolumen 60 % betrug ; der Flächenanteil mit 800-860 HV beträgt 30 %, die Härte der Grundmasse ebenfalls 300 HV.
- Schießlich ist in Abb. 4 das Gefüge der Grundmetallmatrix, also von Manganhartstahl im gleichen Vergrößerungsverhältnis dargestellt ; seine Härte beträgt 240 HB.
Claims (2)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT785879A AT375035B (de) | 1979-12-13 | 1979-12-13 | Verfahren zur herstellung von metallischen hartguss-formteilen |
| AT7858/79 | 1979-12-13 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0030933A1 EP0030933A1 (de) | 1981-06-24 |
| EP0030933B1 true EP0030933B1 (de) | 1983-06-22 |
Family
ID=3600157
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19800890143 Expired EP0030933B1 (de) | 1979-12-13 | 1980-12-03 | Verfahren zur Herstellung von metallischen Hartgussformteilen und deren Verwendung als Baggerzähne und/oder Baggerlippen von Löffelbaggern |
Country Status (6)
| Country | Link |
|---|---|
| EP (1) | EP0030933B1 (de) |
| AT (1) | AT375035B (de) |
| CA (1) | CA1159627A (de) |
| DE (1) | DE3063917D1 (de) |
| GB (1) | GB2065523B (de) |
| WO (1) | WO1981001673A1 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| BE1004573A4 (fr) * | 1990-09-20 | 1992-12-15 | Magotteaux Int | Procede de fabrication d'une piece de fonderie bimetallique et piece d'usure realisee par ce procede. |
| JP2852867B2 (ja) * | 1994-05-13 | 1999-02-03 | 株式会社小松製作所 | 耐摩耗部品の製造方法及びその耐摩耗部品 |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE719151C (de) * | 1940-03-30 | 1942-03-30 | Wilhelm Rominger | Verfahren zur Herstellung hochbeanspruchter oder spezifisch leichter Gusskoerper |
| US3189958A (en) * | 1961-05-12 | 1965-06-22 | Trainer Associates Inc | Method of bonding inserts into castings |
| DE1508887A1 (de) * | 1966-08-27 | 1970-03-05 | Kloth Senking Ag | Mit stueckigen Einschlusskoerpern versehener Gussteil |
| DE2016312B2 (de) * | 1970-04-06 | 1971-05-13 | Verschleiß Technik Dr Ing Hans Wahl, 7304 Ruit | Durchspuel verbundgiessverfahren |
| GB1478943A (en) * | 1975-01-09 | 1977-07-06 | Fiber Materials | Metal/graphite fibre composite |
| US4024902A (en) * | 1975-05-16 | 1977-05-24 | Baum Charles S | Method of forming metal tungsten carbide composites |
| DE2714906C3 (de) * | 1977-04-02 | 1981-11-05 | Verschleiß-Technik Dr.-Ing. Hans Wahl GmbH & Co, 7302 Ostfildern | Verklammerung für bruchgefährdete Gußstücke |
-
1979
- 1979-12-13 AT AT785879A patent/AT375035B/de not_active IP Right Cessation
-
1980
- 1980-12-03 DE DE8080890143T patent/DE3063917D1/de not_active Expired
- 1980-12-03 EP EP19800890143 patent/EP0030933B1/de not_active Expired
- 1980-12-09 WO PCT/AT1980/000034 patent/WO1981001673A1/de not_active Ceased
- 1980-12-10 CA CA000366507A patent/CA1159627A/en not_active Expired
- 1980-12-15 GB GB8040126A patent/GB2065523B/en not_active Expired
Also Published As
| Publication number | Publication date |
|---|---|
| DE3063917D1 (en) | 1983-07-28 |
| GB2065523A (en) | 1981-07-01 |
| GB2065523B (en) | 1983-05-25 |
| ATA785879A (de) | 1983-11-15 |
| AT375035B (de) | 1984-06-25 |
| EP0030933A1 (de) | 1981-06-24 |
| WO1981001673A1 (fr) | 1981-06-25 |
| CA1159627A (en) | 1984-01-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69013901T2 (de) | Verschleissfeste stahlgiesslinge. | |
| DE3315125C1 (de) | Verschleissbestaendiger Verbundkoerper und Verfahren zu seiner Herstellung | |
| DE2518607A1 (de) | Zusammengesetzte verschleissfeste legierung und daraus hergestellte werkzeuge | |
| DE2919477C2 (de) | Verschleißfester Verbundwerkstoff, Verfahren zu seiner Herstellung und Verwendung des Verbundwerkstoffes | |
| DE2446820C3 (de) | Keramische Masse | |
| EP0335012B1 (de) | Verfahren zum kontinuierlichen Herstellen eines verschleissbeständigen Hartstoff-Metallverbundes durch Schleudergiessen | |
| DE3214552A1 (de) | Gussteil mit verschleissfesten presslingen und verfahren zu seiner herstellung | |
| DE2335588B2 (de) | Verfahren zum herstellen metallischer verbundgusstuecke | |
| EP0030933A1 (de) | Verfahren zur Herstellung von metallischen Hartgussformteilen und deren Verwendung als Baggerzähne und/oder Baggerlippen von Löffelbaggern | |
| DE2812650A1 (de) | Verschleissfeste und korrosionsbestaendige legierung | |
| DE1198496B (de) | Verfahren zur Herstellung von Gussstuecken mit feinkoernigem Kristallgefuege | |
| DE2723353A1 (de) | Metall-wolframkarbid-zusammensetzung und verfahren zu deren herstellung | |
| DE622347C (de) | Verfahren zur Herstellung von Hartmetallegierungen fuer Arbeitsgeraete und Werkzeuge aus Wolframkarbid und einem zusaetzlichen Hilfsmetall | |
| DE1230450B (de) | Exotherme Mischung zum Legieren von Stahlschmelzen | |
| DE2634687A1 (de) | Verfahren zur aufbereitung einer gusseisenschmelze | |
| DE588911C (de) | Gesinterte, Borcarbid enthaltende Hartmetallegierung fuer Arbeitsgeraete und Werkzeuge und Verfahren zu ihrer Herstellung | |
| DE4312570A1 (de) | Wässrige, thixotrope, Bindemittel und Bentonit enthaltende Aufschlämmung für Schlitzwände | |
| DE102004031367A1 (de) | Verfahren zur Herstellung eines Kornfeinungsmittels für metallische Werkstoffe, Kornfeinungsmitel und Metall- oder Metallegerierungswerkstoff | |
| EP0020819A1 (de) | Verfahren zur Herstellung von Gussstücken aus Gusseisen mit Vermicular-Grafit | |
| DE490351C (de) | Verfahren zum Erzeugen eines UEberzuges aus Aluminium oder dessen Legierungen auf Eisenkoerpern | |
| DE2628003A1 (de) | Abriebbestaendige materialzusammensetzung sowie verfahren zur herstellung eines gegenstandes aus dieser materialzusammensetzung | |
| AT130246B (de) | Verfahren zur Herstellung von künstlichem Marmor. | |
| DE60003952T2 (de) | Neue legierung und herstellungsverfahren dafür | |
| DE757545C (de) | Verfahren zur Herstellung von Gasbeton | |
| DE2261794A1 (de) | Sinterwerkstoff fuer dichtleisten von rotationskolbenmaschinen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): DE IT NL |
|
| 17P | Request for examination filed |
Effective date: 19811222 |
|
| ITF | It: translation for a ep patent filed | ||
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Designated state(s): DE IT NL |
|
| REF | Corresponds to: |
Ref document number: 3063917 Country of ref document: DE Date of ref document: 19830728 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19841128 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19851231 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19870701 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19870901 |