EP0036183A2 - Verfahren und Vorrichtung zur Flächenvergrösserung und -trocknung von Lederstücken, Fellen und ähnlichen Materialien - Google Patents
Verfahren und Vorrichtung zur Flächenvergrösserung und -trocknung von Lederstücken, Fellen und ähnlichen Materialien Download PDFInfo
- Publication number
- EP0036183A2 EP0036183A2 EP81101832A EP81101832A EP0036183A2 EP 0036183 A2 EP0036183 A2 EP 0036183A2 EP 81101832 A EP81101832 A EP 81101832A EP 81101832 A EP81101832 A EP 81101832A EP 0036183 A2 EP0036183 A2 EP 0036183A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- foils
- leather
- films
- space
- drying
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Classifications
-
- C—CHEMISTRY; METALLURGY
- C14—SKINS; HIDES; PELTS; LEATHER
- C14B—MECHANICAL TREATMENT OR PROCESSING OF SKINS, HIDES OR LEATHER IN GENERAL; PELT-SHEARING MACHINES; INTESTINE-SPLITTING MACHINES
- C14B1/00—Manufacture of leather; Machines or devices therefor
- C14B1/58—Drying
-
- C—CHEMISTRY; METALLURGY
- C14—SKINS; HIDES; PELTS; LEATHER
- C14B—MECHANICAL TREATMENT OR PROCESSING OF SKINS, HIDES OR LEATHER IN GENERAL; PELT-SHEARING MACHINES; INTESTINE-SPLITTING MACHINES
- C14B1/00—Manufacture of leather; Machines or devices therefor
- C14B1/26—Leather tensioning or stretching frames; Stretching-machines; Setting-out boards; Pasting boards
Definitions
- stenter dryers are most effective because the leather is pre-tensioned on the stenter before the drying process.
- One of the major disadvantages is that the prestressing is carried out manually using a large number of so-called leather clips, since the leather has a geometrically undefined outline.
- the invention eliminates this disadvantage in such a way that elastic air-impermeable foils are arranged from both sides of the leather, the space between the leather and the two foils is connected to vacuum, and then with forces which are predominantly in the plane of the two foils , the area of the foils is enlarged.
- Thermal energy is added to the leather that is between the foils, e.g. by infrared radiation of the foils, by means of contact heat or the damp leather is heated by means of radio frequency energy.
- the effect of the forces on the foils is variable during the treatment of the leather, e.g. repeated pulsating or oscillating effects.
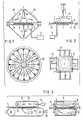
- FIGS. 1-3 Exemplary designs of the devices that work according to this method are shown in FIGS. 1-3.
- the device shown in FIG. 1 works with 2 foils 2 and 3, which have a round shape 10.
- the leather 1 is placed between the two foils 2 and 3 (for example, the entire upper part of the device is moved away with the foil 2 upwards or to the side). Then both slides 2 and 3 are moved together again.
- the space 4 is sealed with the help of the seal 7, which is located near the edges 8 of the foils.
- the room 4 is connected to a vacuum 5.
- the atmospheric pressure now presses from the outside onto both foils 2 and 3 and thus onto the leather 1.
- Ropes 15 are fastened to the edges 8 of the two foils 2 and 3 and are fed centrally to a hydraulic cylinder 14 via deflection rollers.
- a rope system is used for both foils 2 and 3.
- the ropes 15 exert a force on the edges 8 of the two foils 2 and 3 in such a way that the area of both foils is increased. Since the same If the foils are pressed onto the leather 1 from both sides with the aid of atmospheric pressure, the leather follows the expansion of the two foils and the area of the leather increases. It is possible to repeat this process as required. When the foils return to the starting position, the vacuum is released. If the films are pulled apart repeatedly, the vacuum is built up again. When the leather dries, thermal energy is supplied to the leather, as in this arrangement, for example, by means of irradiation with infrared radiators 9.
- the foils 2 and 3 have a square shape 11.
- the force itself is exerted on the foils by means of hydraulic cylinders 14 which act directly on the edges of the foils. Since the hydraulic cylinders 14 only act on the lower film 3, the upper film 2 is mechanically carried along with the film 3 at the edges 8 when the film is moved apart.
- the workflow is the same as for the device in FIG. 1.
- FIG. 3 shows an arrangement in which the foils 2 and 3 are designed as conveyor belts 12 and 13.
- the leather 1 is placed on the conveyor belt 13 and spread out and then transported into the space 4 by means of the movement of both conveyor belts. In this position, the leather is sealed with the help of seals 7 between the two bands, the space 4 is connected to vacuum 5. With the help of hydraulic cylinders 14, both bands are stretched both in the longitudinal direction and increased in width by the action 6 on the edges 8.
- the leather 1 is either transported back out of the space between the two conveyor belts or continuously transported forward. With this arrangement, too, it is possible to supply thermal energy to the leather by means of radiators 9 or the room 4 can lie in an electrical high-frequency field.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Organic Chemistry (AREA)
- Treatment And Processing Of Natural Fur Or Leather (AREA)
- Drying Of Solid Materials (AREA)
- Processing And Handling Of Plastics And Other Materials For Molding In General (AREA)
- Seeds, Soups, And Other Foods (AREA)
- Noodles (AREA)
- Stringed Musical Instruments (AREA)
- Road Signs Or Road Markings (AREA)
- Diaphragms For Electromechanical Transducers (AREA)
Abstract
Description
- Was den Flächengewinn bei Ledertrocknung betrifft, so sind Spannrahmentrockner am wirkungsvollsten, weil das Leder vor dem Trocknungsprozeß auf den Spannrahmen vorgespannt wird. Einer der großen Nachteile ist, daß die Vorspannung manuell durchgeführt wird mit Hilfe einer großen Stückzahl von sogenannten Lederklammern, da das Leder einen geometrisch unbestimmten Umriß aufweist. Die Erfindung beseitigt diesen Nachteil auf die Weise, daß von beiden Seiten des Leders elastische für Luft undurchlässige Folien angeordnet werden, der Raum zwischen Leder und den beiden Folien an Vakuum angeschlossen wird, und danach mit Kräften, die vorwiegend in der Ebene der beiden Folien liegen, die Fläche der Folien vergrößert wird. Dem Leder, das sich zwischen den Folien befindet, wird Wärmeenergie zugeführt, z.B. durch Infrarotbestrahlung der Folien, mittels Kontaktwärme oder das feuchte Leder wird mittels Hochfrequenzenergie erhitzt.
- Die Einwirkung der Kräfte auf die Folien ist in der Zeit der Behandlung des Leders veränderlich, z.B. wiederholte pulsierende oder oszillierende Einwirkungen.
- Auf diese Weise ist es mittels dieses Verfahrens möglich, das Leder entweder zu trocknen und dabei die Fläche des Leders optimal zu vergrößern, oder schon ganz fertiges Leder zu behandeln, wobei seine Fläche um einen gewissen Prozentsatz bleibend vergrößert wird.
- Beispielhafte Ausführungen der Vorrichtungen, die nach diesem Verfahren arbeiten, sind auf den Figuren 1-3 abgebildet.
- Die Ziffern auf den Figuren bedeuten:

- Die auf Figur 1 abgebildete Vorrichtung arbeitet mit 2 Folien 2 und 3, die eine runde Form 1o ausweisen. Das Leder 1 wird zwischen beide Folien 2 und 3 hineingelegt (z.B. wird der ganze obere Teil der Vorrichtung mit der Folie 2 nach oben oder seitlich weggefahren). Dann werden beide Folien 2 und 3 wieder zusammengefahren. Der Raum 4 wird mit Hilfe der Dichtung 7, die sich in der Nähe der Ränder 8 der Folien befindet, abgedichtet. Der Raum 4 wird an ein Vakuum 5 angeschlossen. Der athmosphärische Druck drückt jetzt von außen auf beide Folien 2 und 3 und so auf das Leder 1. Zu den Rändern 8 der beiden Folien 2 und 3 werden Seile 15 befestigt, die über Umlenkrollen zentral zu einem hydraulischen Zylinder 14 zugeführt werden. Es wird ein Seilensystem für beide Folien 2 und 3 benutzt. Wenn die hydraulischen Zylinder 14 ausgefahren werden, wird mit Hilfe der Seile 15 auf die Ränder 8 der beiden Folien 2 und 3 so eine Kraftwirkung ausgeübt, daß die Fläche von beiden Folien vergrößert wird. Da gleichzeitig die Folien mit Hilfe von athmosphärischem Druck an das Leder 1 von beiden Seiten angedrückt werden, folgt das Leder der Ausdehnung der beiden Folien und die Fläche des Leders wächst. Es ist möglich, diesen Vorgang beliebig zu wiederholen. Bei Rückkehr der Folien in die Ausgangsposition wird das Vakuum aufgelöst. Bei wiederholtem Auseinanderziehen der Folien wird das Vakuum wieder neu aufgebaut. Bei Trocknung des Leders wird dem Leder 1 Wärmeenergie zugeführt, wie z.B. bei dieser Anordnung mit Hilfe von Bestrahlung mit Infrarotstrahler 9.
- Bei der konstruktiven Ausführung auf Figur 2 haben die Folien 2 und 3 eine quadratische Form 11. Die Krafteinwirkung selbst wird auf die Folien mittels hydraulischen Zylindern 14 ausgeübt, die direkt auf die Ränder der Folien wirken. Da die hydraulischen Zylinder 14 nur auf die untere Folie 3 wirken, wird die obere Folie 2 bei dem Auseinanderfahren der Folie mechanisch mit der Folie 3 an den Rändern 8 mitgenommen. Der Ablauf der Arbeit ist gleich wie bei der Vorrichtung auf Figur 1.
- Die Figur 3 zeigt eine Anordnung, bei welcher die Folien 2 und 3 als Transportbänder 12 und 13 ausgebildet sind. Das Leder 1 wird auf das Transportband 13 aufgelegt und ausgebreitet und dann mit Hilfe der Bewegung von beiden Transportbändern in den Raum 4 hineintransportiert. In dieser Position wird das Leder mit Hilfe von Dichtungen 7 zwischen den beiden Bändern abgedichtet, der Raum 4 an Vakuum 5 angeschlossen. Mit Hilfe von hydraulischen Zylindern 14 werden beide Bänder sowohl in der Längsrichtung gespannt als auch in der Breite durch die Einwirkung 6 auf die Ränder 8 vergrößert.
- Das Leder 1 wird aus dem Raum zwischen den beiden Transportbändern entweder zurücktransportiert oder durchlaufend nach vorne befördert. Auch bei dieser Anordnung ist es möglich, dem Leder Wärmeenergie zuzuführen mittels Strahler 9 oder der Raum 4 kann in einem elektrischen Hochfrequenzfeld liegen.
- Bei der wiederholten Kräfteeinwirkung auf das Leder bei dem Trocknungsprozess (dynamische Wirkung) ist auch eine Steigerung der Griffeigenschaften des Leders (das Leder wird weich) zu beobachten.
Claims (7)
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT81101832T ATE10209T1 (de) | 1980-03-15 | 1981-03-12 | Verfahren und vorrichtung zur flaechenvergroesserung und -trocknung von lederstuecken, fellen und aehnlichen materialien. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE3010003 | 1980-03-15 | ||
| DE3010003A DE3010003C2 (de) | 1980-03-15 | 1980-03-15 | Verfahren und Vorrichtung zur Flächenvergrößerung und -trocknung von Lederstücken, Fellen und ähnlichen Materialien |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0036183A2 true EP0036183A2 (de) | 1981-09-23 |
| EP0036183A3 EP0036183A3 (en) | 1982-07-14 |
| EP0036183B1 EP0036183B1 (de) | 1984-11-07 |
Family
ID=6097309
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP81101832A Expired EP0036183B1 (de) | 1980-03-15 | 1981-03-12 | Verfahren und Vorrichtung zur Flächenvergrösserung und -trocknung von Lederstücken, Fellen und ähnlichen Materialien |
Country Status (17)
| Country | Link |
|---|---|
| US (1) | US4438570A (de) |
| EP (1) | EP0036183B1 (de) |
| JP (1) | JPS56166300A (de) |
| AT (1) | ATE10209T1 (de) |
| BR (1) | BR8101510A (de) |
| CA (1) | CA1182655A (de) |
| CS (1) | CS243458B2 (de) |
| DD (1) | DD157203A5 (de) |
| DE (1) | DE3010003C2 (de) |
| ES (1) | ES8205511A1 (de) |
| FI (1) | FI66906C (de) |
| IT (1) | IT1136814B (de) |
| MX (1) | MX155060A (de) |
| NO (1) | NO159293C (de) |
| SU (1) | SU1264843A3 (de) |
| UA (1) | UA5918A1 (de) |
| YU (1) | YU42385B (de) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO1985003309A1 (en) * | 1984-01-25 | 1985-08-01 | Viljanmaa Leena | Method of and apparatus for tentering a hide |
| FR2602795A1 (fr) * | 1986-08-18 | 1988-02-19 | Mercier Freres | Procede d'etirage et de presatinage d'une peau ou d'un cuir humide et etireuse-presatineuse en faisant application |
| WO1990003448A1 (de) * | 1988-09-29 | 1990-04-05 | Jiri Dokoupil | Verfahren und einrichtung zum strecken von leder |
| WO1990005196A1 (de) * | 1988-11-11 | 1990-05-17 | Joachim Spahrmann | Vorrichtung zum trocknen von leder oder dergleichen |
| WO1991002821A1 (de) * | 1989-08-25 | 1991-03-07 | Dynavac Maschinenbau Gmbh | Verfahren und einrichtung zum bearbeiten von weichflexiblen flachmaterialstücken |
| US5291759A (en) * | 1988-09-29 | 1994-03-08 | Jiri Dokoupil | Process and equipment for stretching of leather |
Families Citing this family (23)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4477981A (en) * | 1983-06-10 | 1984-10-23 | Royal E. Bright | Dynamic drying simulator |
| NL8500151A (nl) * | 1985-01-22 | 1986-08-18 | Skf Ind Trading & Dev | Inrichting voor het opwekken van een bi-axiale spanningstoestand. |
| US4767584A (en) * | 1985-04-03 | 1988-08-30 | Massachusetts Institute Of Technology | Process of and apparatus for producing design patterns in materials |
| DE3521061A1 (de) * | 1985-06-12 | 1986-12-18 | Dokoupil, Jiří, Dipl-Ing., 6251 Gückingen | Verfahren und einrichtung zum konditionieren von leder, fellen, pelzen und dergl. |
| US5096553A (en) * | 1986-09-11 | 1992-03-17 | Ionizing Energy Company Of Canada Limited | Treatment of raw animal hides and skins |
| US4935083A (en) * | 1988-09-21 | 1990-06-19 | Massachusetts Inst Technology | Process for producing design patterns on materials |
| DE3915042A1 (de) * | 1989-05-08 | 1990-11-15 | Dokoupil Jiri | Verfahren und einrichtugn zum bearbeiten von weichflexiblen flachmaterialstuecken |
| DE4131262A1 (de) * | 1991-09-20 | 1993-04-01 | Dokoupil Jiri | Elastische membrane zur streckung und trocknung von leder |
| AUPM761094A0 (en) * | 1994-08-23 | 1994-09-15 | Tanning Technologies Pty Ltd | Treatment of hides |
| DE19608094A1 (de) * | 1996-03-02 | 1997-09-04 | Dokoupilova Magdalena | Schnell austauschbare Membrane für Vakuumstreck- und Trocknungsmaschinen für Leder |
| US6038785A (en) * | 1998-01-16 | 2000-03-21 | Lawson; Richard R. | Vacuum drying screen |
| DE19826181A1 (de) * | 1998-06-14 | 1999-12-16 | Bohumil Stupecky | Vorrichtung zum Schlicken, Strecken und Trocknen von Leder und ähnlichen Flachmaterialien wie Fellen, Pelzen u. dgl. |
| ITVI980127A1 (it) * | 1998-06-29 | 1999-12-29 | Cartigliano Off Spa | Impianto di essicazione ad alto vuoto equilibrato per pelli industria li e prodotti similari |
| CH694463A5 (it) * | 1999-12-10 | 2005-01-31 | Mario Ciucani | Procedimento e impianto per il trattamento delle pelli animali. |
| US6786067B2 (en) * | 2001-03-09 | 2004-09-07 | Bohumil Stupecky | Device for the slicking, stretching and drying of leather or similar flat materials such as hides, skins and the like |
| ITVI20010220A1 (it) * | 2001-10-23 | 2003-04-23 | Cartigliano Off Spa | Metodo e linea per l'allargamento continuo di pelli ed altri prodottisimilari |
| ITVI20020050A1 (it) * | 2002-03-20 | 2003-09-22 | Cartigliano Off Spa | Metodo ed impianto per l'allargatura ed asciugatura graduale continuadi pelli industriali e prodotti similari |
| US8543365B1 (en) | 2004-10-25 | 2013-09-24 | Novatorque, Inc. | Computer-readable medium, a method and an apparatus for designing and simulating electrodynamic machines implementing conical and cylindrical magnets |
| CN102839231B (zh) * | 2012-09-05 | 2015-04-29 | 叶壮林 | 皮革绷平干燥机绷板连接结构 |
| CN104865125B (zh) * | 2015-06-01 | 2017-09-01 | 东莞市闻誉实业有限公司 | 用于led灯饰中薄材力学特性试验装置 |
| CN104931347B (zh) * | 2015-06-01 | 2018-02-02 | 东莞市闻誉实业有限公司 | 用于led灯饰中薄材的多向拉伸测试机 |
| CN104865120B (zh) * | 2015-06-01 | 2018-07-06 | 东莞市闻誉实业有限公司 | 用于led散热器的金属板材疲劳试验机 |
| CA2938982A1 (en) * | 2015-08-17 | 2017-02-17 | Eikon Technologies Holding S.A.R.L. | Pelt board for drying tubular pelts |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB138930A (en) * | 1919-02-13 | 1920-09-09 | Erberto Durio | Improved process of and apparatus for stretching skins or the like |
| US1740434A (en) * | 1927-05-12 | 1929-12-17 | Harding Engineering Company | Slicking machine |
| US2125223A (en) * | 1937-01-23 | 1938-07-26 | Johnson Belting Company | Method of and machine for stretching leather |
| US2661543A (en) * | 1950-06-24 | 1953-12-08 | United Shoe Machinery Corp | Apparatus for and methods of drying leather |
| CH328529A (de) * | 1955-01-03 | 1958-03-15 | Hans Neuner Lederfabrik Klagen | Spannrahmen für Leder |
| DE1435309A1 (de) * | 1960-11-18 | 1968-11-28 | Luigi Turato | Vorrichtung zum Trocknen und Glaetten von Leder |
| US3224109A (en) * | 1962-02-09 | 1965-12-21 | Cartigliano Off Spa | Apparatus for the vacuum-drying of leather |
| GB1150155A (en) * | 1965-08-25 | 1969-04-30 | Schlageter Bayerische Maschf | Improvements in Machines for Processing Leather or like Sheet Material. |
| IT1012853B (it) * | 1974-04-12 | 1977-03-10 | Leonardi A | Procedimento e mezzi per traspor tare tendendoli materiali in fogli discreti particolarmente pelli ani mali in un percorso a circuito par ticolarmente presso una o piu sedi di lavorazione o trattamento e ma teriali ottenuti con tale procedi mento |
| CH609442A5 (en) * | 1976-09-06 | 1979-02-28 | Patpan Inc | Apparatus for drying under vacuum flat objects, in particular large-sized skins and leathers |
-
1980
- 1980-03-15 DE DE3010003A patent/DE3010003C2/de not_active Expired
-
1981
- 1981-03-09 CS CS811723A patent/CS243458B2/cs unknown
- 1981-03-09 NO NO810783A patent/NO159293C/no unknown
- 1981-03-11 ES ES500271A patent/ES8205511A1/es not_active Expired
- 1981-03-12 YU YU638/81A patent/YU42385B/xx unknown
- 1981-03-12 EP EP81101832A patent/EP0036183B1/de not_active Expired
- 1981-03-12 AT AT81101832T patent/ATE10209T1/de not_active IP Right Cessation
- 1981-03-13 FI FI810791A patent/FI66906C/fi not_active IP Right Cessation
- 1981-03-13 UA UA3261930A patent/UA5918A1/uk unknown
- 1981-03-13 DD DD81228286A patent/DD157203A5/de not_active IP Right Cessation
- 1981-03-13 SU SU813261930A patent/SU1264843A3/ru active
- 1981-03-13 BR BR8101510A patent/BR8101510A/pt not_active IP Right Cessation
- 1981-03-13 US US06/241,543 patent/US4438570A/en not_active Expired - Lifetime
- 1981-03-13 IT IT20336/81A patent/IT1136814B/it active
- 1981-03-16 CA CA000373089A patent/CA1182655A/en not_active Expired
- 1981-03-16 MX MX186387A patent/MX155060A/es unknown
- 1981-03-16 JP JP3668281A patent/JPS56166300A/ja active Granted
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO1985003309A1 (en) * | 1984-01-25 | 1985-08-01 | Viljanmaa Leena | Method of and apparatus for tentering a hide |
| FR2602795A1 (fr) * | 1986-08-18 | 1988-02-19 | Mercier Freres | Procede d'etirage et de presatinage d'une peau ou d'un cuir humide et etireuse-presatineuse en faisant application |
| WO1990003448A1 (de) * | 1988-09-29 | 1990-04-05 | Jiri Dokoupil | Verfahren und einrichtung zum strecken von leder |
| EP0365068A1 (de) * | 1988-09-29 | 1990-04-25 | DOKOUPIL, Jiri | Verfahren und Einrichtung zum Strecken von Leder |
| US5291759A (en) * | 1988-09-29 | 1994-03-08 | Jiri Dokoupil | Process and equipment for stretching of leather |
| WO1990005196A1 (de) * | 1988-11-11 | 1990-05-17 | Joachim Spahrmann | Vorrichtung zum trocknen von leder oder dergleichen |
| WO1991002821A1 (de) * | 1989-08-25 | 1991-03-07 | Dynavac Maschinenbau Gmbh | Verfahren und einrichtung zum bearbeiten von weichflexiblen flachmaterialstücken |
Also Published As
| Publication number | Publication date |
|---|---|
| FI66906C (fi) | 1984-12-10 |
| CS243458B2 (en) | 1986-06-12 |
| FI810791L (fi) | 1981-09-16 |
| DE3010003A1 (de) | 1981-09-24 |
| ES500271A0 (es) | 1982-07-01 |
| NO159293B (no) | 1988-09-05 |
| ES8205511A1 (es) | 1982-07-01 |
| IT1136814B (it) | 1986-09-03 |
| US4438570A (en) | 1984-03-27 |
| SU1264843A3 (ru) | 1986-10-15 |
| DE3010003C2 (de) | 1986-02-13 |
| YU42385B (en) | 1988-08-31 |
| YU63881A (en) | 1983-10-31 |
| NO159293C (no) | 1988-12-14 |
| BR8101510A (pt) | 1981-09-15 |
| EP0036183B1 (de) | 1984-11-07 |
| MX155060A (es) | 1988-01-22 |
| CA1182655A (en) | 1985-02-19 |
| NO810783L (no) | 1981-09-16 |
| DD157203A5 (de) | 1982-10-20 |
| EP0036183A3 (en) | 1982-07-14 |
| FI66906B (fi) | 1984-08-31 |
| IT8120336A0 (it) | 1981-03-13 |
| ATE10209T1 (de) | 1984-11-15 |
| JPS56166300A (en) | 1981-12-21 |
| JPS6121600B2 (de) | 1986-05-28 |
| UA5918A1 (uk) | 1994-12-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0036183B1 (de) | Verfahren und Vorrichtung zur Flächenvergrösserung und -trocknung von Lederstücken, Fellen und ähnlichen Materialien | |
| DE3521061A1 (de) | Verfahren und einrichtung zum konditionieren von leder, fellen, pelzen und dergl. | |
| DE3833068C2 (de) | ||
| DE19826181A1 (de) | Vorrichtung zum Schlicken, Strecken und Trocknen von Leder und ähnlichen Flachmaterialien wie Fellen, Pelzen u. dgl. | |
| DE2927055C2 (de) | ||
| DE2011925A1 (de) | Verfahren und Vorrichtung zum Verkleben von flachenförmigen Textilstucken | |
| DE3915042A1 (de) | Verfahren und einrichtugn zum bearbeiten von weichflexiblen flachmaterialstuecken | |
| DE1263979B (de) | Verfahren zum Trocknen von flaechigem Gut, insbesondere Leder | |
| DE2228356A1 (de) | Vorrichtung zum aufkleben eines fleckens auf eine unterlage | |
| DE3418101A1 (de) | Verfahren zur behandlung von wasserhaltigen substanzen und einrichtung zur durchfuehrung des verfahrens | |
| DE166742C (de) | ||
| DE2106033C (de) | Preßvorrichtung | |
| CH256852A (de) | Verfahren und Vorrichtung zum Binden von Büchern. | |
| DE1760877C3 (de) | Verfahren und Vorrichtung zur Trocknung von Leder | |
| DE1760877B2 (de) | Verfahren und vorrichtung zur trocknung von leder | |
| DE930277C (de) | Verfahren zum Trocknen von Lederwerkstuecken wie Haeuten und Fellen und Vorrichtung zur Durchfuehrung des Verfahrens | |
| DE1532774C (de) | Verfahren und Vorrichtung zum Verfor men insbesondere Geraderichten von gekrumm ten Naturborsten oder haaren | |
| JPS6366371A (ja) | 布帛のしわ付け方法および装置 | |
| DE8517168U1 (de) | Einrichtung zum Konditionieren von Leder, Fellen, Pelzen und dgl. | |
| DE1813554C3 (de) | Vorrichtung zur Mikrowellenheizung eines langgestreckten dielektrischen Körpers | |
| DE2361634B2 (de) | Hochfrequenz-vorwaermgeraet fuer einen spaenekuchen | |
| DE640659C (de) | Maschine zur Behandlung von Lackleder | |
| DE2204399C3 (de) | Verfahren und Vorrichtung zum Auslassen von Fellen oder ähnlichen Stoffen | |
| DE1813554B2 (de) | Vorrichtung zur Mikrowellenheizung eines langgestreckten dielektrischen Körpers | |
| DE1532774B1 (de) | Verfahren und Vorrichtung zum Verformen insbesondere Geraderichten von gekruemmten Naturborsten oder -haaren |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH FR GB IT NL SE |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH FR GB IT NL SE |
|
| 17P | Request for examination filed |
Effective date: 19830110 |
|
| ITF | It: translation for a ep patent filed | ||
| TCNL | Nl: translation of patent claims filed | ||
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH FR GB IT LI NL SE |
|
| REF | Corresponds to: |
Ref document number: 10209 Country of ref document: AT Date of ref document: 19841115 Kind code of ref document: T |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19900331 Year of fee payment: 10 |
|
| ITTA | It: last paid annual fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19911001 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| EAL | Se: european patent in force in sweden |
Ref document number: 81101832.4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19950607 Year of fee payment: 15 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19960301 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 19960306 Year of fee payment: 16 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Effective date: 19960331 Ref country code: CH Effective date: 19960331 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19970313 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Effective date: 19970331 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19970822 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19970929 Year of fee payment: 17 |
|
| BERE | Be: lapsed |
Owner name: DOKOUPIL JIRI Effective date: 19970331 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19970930 Year of fee payment: 17 |
|
| EUG | Se: european patent has lapsed |
Ref document number: 81101832.4 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19980312 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19980312 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: THE PATENT HAS BEEN ANNULLED BY A DECISION OF A NATIONAL AUTHORITY Effective date: 19980331 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19980312 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |