EP0051327A1 - Druckwellenmaschine zur Aufladung von Verbrennungsmotoren - Google Patents
Druckwellenmaschine zur Aufladung von Verbrennungsmotoren Download PDFInfo
- Publication number
- EP0051327A1 EP0051327A1 EP81201139A EP81201139A EP0051327A1 EP 0051327 A1 EP0051327 A1 EP 0051327A1 EP 81201139 A EP81201139 A EP 81201139A EP 81201139 A EP81201139 A EP 81201139A EP 0051327 A1 EP0051327 A1 EP 0051327A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- rotor
- housing
- gas
- pressure wave
- wave machine
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images




Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F04—POSITIVE - DISPLACEMENT MACHINES FOR LIQUIDS; PUMPS FOR LIQUIDS OR ELASTIC FLUIDS
- F04F—PUMPING OF FLUID BY DIRECT CONTACT OF ANOTHER FLUID OR BY USING INERTIA OF FLUID TO BE PUMPED; SIPHONS
- F04F13/00—Pressure exchangers
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02B—INTERNAL-COMBUSTION PISTON ENGINES; COMBUSTION ENGINES IN GENERAL
- F02B33/00—Engines characterised by provision of pumps for charging or scavenging
- F02B33/32—Engines with pumps other than of reciprocating-piston type
- F02B33/42—Engines with pumps other than of reciprocating-piston type with driven apparatus for immediate conversion of combustion gas pressure into pressure of fresh charge, e.g. with cell-type pressure exchangers
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02B—INTERNAL-COMBUSTION PISTON ENGINES; COMBUSTION ENGINES IN GENERAL
- F02B1/00—Engines characterised by fuel-air mixture compression
- F02B1/02—Engines characterised by fuel-air mixture compression with positive ignition
- F02B1/04—Engines characterised by fuel-air mixture compression with positive ignition with fuel-air mixture admission into cylinder
Definitions
- the present invention relates to a pressure wave machine for charging internal combustion engines according to the preamble of claim 1.
- One of the measures with which one strives to improve the efficiency of pressure wave machines is to reduce the play between the end faces of the rotor body and the gas housing or the air housing. In order to keep the leakage losses as low as possible, efforts are made to keep these games as small as possible, while keeping them as constant as possible throughout the operating area.
- the wall thickness of the rotor housing is made as thin as possible, so that it heats up or cools down rapidly during load changes and is therefore able to follow the rapid changes in length and diameter of the rotor sufficiently quickly.
- Small wall thicknesses of the rotor housing mean greater heat losses and therefore a we loss of efficiency.
- the present invention defined in the characterizing part of patent claim 1, arose from the object of finding a design for the rotor and the rotor housing of a pressure wave machine in which the disadvantages described above are avoided, ie in which in all operating states and especially in the case of load changes for the aforementioned games between the rotor end faces and the end faces of the gas or air housing are maintained at consistently small values, in order to avoid flushing losses or rubbing, and in which, thanks to higher thermal resilience, better efficiency can be achieved and better acceleration capability is achieved.
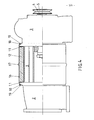
- the gas housing for supplying and discharging the exhaust gases of the engine into and from the rotor 1 with 2 and the air housing for sucking in the combustion air and supplying the compressed charge air into the engine with 3 designated.
- the rotor 1 is mounted with its rotor shaft 4 overhung in the air housing 3. Outside of the same sits a V-belt pulley 5 at the shaft end for the positive drive of the rotor 1 by the motor.
- the rotor 1, like the rotor housing 6 surrounding it, is made of ceramic material, for example of reaction-sintered silicon nitride ceramic or silicon carbide, which is fired in a known manner after pressing, casting or extruding and drying the green body, that is to say the raw, unfired molded body, and a chemical hardening process is subjected.
- this housing 6 made of ceramic has the problem because of the different thermal expansion coefficients of the housing material and the metallic connecting elements with which the housing 6 is connected to the gas housing 2 and air housing 3 made of metal. to design these connecting elements in such a way that inadmissibly high thermal stresses, in particular tensile stresses in the ceramic, as a result of expansion differences are avoided with certainty.
- these connecting means consist of expansion stud bolts 7 distributed over the circumference at equal distances, which have threads at both ends and are provided at the screw-in end with a collar 8 with key surfaces for tightening and tensioning against the gas housing 2.
- expansion stud bolts 7 distributed over the circumference at equal distances, which have threads at both ends and are provided at the screw-in end with a collar 8 with key surfaces for tightening and tensioning against the gas housing 2.
- the rotor housing 6 consists of a simple circular cylindrical jacket with the longitudinal bores for the expansion pin screws 7. The production of such a jacket made of ceramic presents no difficulties. In the case of series production, even economical extrusion could be considered.
- ductile metallic sealing rings 11 are provided, which allow an 'unimpeded radial displacement of the sealing ring surfaces against the metallic seat of the gas or air housing.
- a ductile metal layer can also be sprayed onto the end faces of the ceramic rotor housing 6. In order to facilitate their mutual radial movement, these seats could be treated with a lubricant. Harmful tensions due to different radial expansions of the metallic gas or air housing compared to the ceramic rotor housing can thereby be avoided.
- a ceramic rotor housing 12 is even simpler in the embodiment according to FIG. 3.
- This rotor housing is formed by a simple circular cylindrical tube.
- a two-part clamping collar 13 is used, the two parts of which are contracted in the longitudinal direction with screws and flanges 14 indicated by their center lines.
- the two halves of the clamping sleeve are provided with flexible peripheral beads 15, which prevents the occurrence of inadmissible longitudinal stresses.
- the two halves of the clamping sleeve are also divided lengthways. The two edges of the parting line are in a known, not shown manner, e.g. connected by screws or straps.
- the clamping sleeves 13 and 16 simultaneously form a protection for the shock-sensitive ceramic rotor housing.
- a variant of this seal shown in FIG. 7 has a compensating ring 48, part of which is shown in FIG. 8. Its circumference is divided on the side facing the rotor housing 6 by a series of slots 49 into elastic tabs 50, which allow easy radial displacement between the gas or air housing and the rotor housing. This easy mobility is also ensured by the fact that the ring acts as a spacer ring between the forehead surfaces of the housing and the air or gas housing leaves a gap 51. This eliminates any end face friction.
- FIGS. 9 and 10 An embodiment of a two-flow ceramic rotor 20, which can be paired with a ceramic rotor housing, is shown in FIGS. 9 and 10 in an axial section or in a side view, only a few of the channels being shown in the latter for the sake of simplicity.
- the flooding and the hub are made in one piece.
- the hub can be designed with a web 21 and have holes 22. The connection of the hub to the shaft is dealt with in the rotor designs according to FIGS. 11-17.
- the hubs are manufactured separately from the rotor body, which here is double-flow in all cases, and are connected to the latter in a ceramic manner, so that these rotor bodies can be mass-produced economically by extrusion.
- the rotor hub 25 is inserted without a stop into the bore of the rotor body 24 of the same size throughout.
- the connecting joint is designated 26.
- connection of the metallic shaft 52 to the rotor body always takes place from the point of view that significant tensile stresses are to be avoided in the ceramic components.
- an expansion screw 53 screwed into the shaft 52 is provided and a centering ring 54 formed at the shaft end by a recess serves to center the shaft relative to the rotor.
- An adjusting disk 55 within the centering ring 54 is used to adjust the exact axial position of the rotor body 24 with respect to the inner end faces of the gas and air housing and thus the axial running play of the rotor relative to these end faces from case to case by appropriate dimensioning of their thickness.
- the centering ring 54 provides the centering of the rotor hub 25 with respect to the shaft 52 in cooperation with an outer surface 56 of the hub 25 which is ground concentrically with respect to the outside diameter of the rotor body 24.
- a nut 57 with a washer 58 are used for axially fixing the rotor body.
- a commercially available so-called “tolerance ring” 62 which is shown on a larger scale in FIG. 13, serves to center the hub 59 on a centering pin 60 of the shaft 61.
- This tolerance ring has axially parallel, radially flexible longitudinal beads, the entirety of which forms a wavy cross section as shown in FIG. 13.
- the circumscribed and inscribed circle of this cross section have a slight oversize or undersize compared to the hub bore or the shaft.
- the inner and outer crests of the beads deform during installation and result in a weak centering press fit which only slightly pulls the ceramic material of the hub in accordance with the requirement mentioned above.
- an adjusting disk 55, a nut 57 and a disk 58 are used to adjust the lateral running play of the rotor and to fix it axially on the shaft.
- connection of the shaft 27 to the rotor 23 takes place by means of an expansion screw 28 screwed into the shaft, a centering pin 29 provided at the shaft end, a pair of disks 30, 31 with cooperating concave or convex spherical surfaces; and a nut 32.
- an adjusting washer may also be required.
- the centering of the shaft 27 relative to the hub 33 takes place here by means of a long centering pin 35 with play relative to the bore of the hub 33 and a disk 36 with an inner cone, which sits on the centering pin 35 without play and by a nut 37 against a frustoconical shoulder 38 of the hub 33 is tensioned.
- the hub 33 can be provided with holes 39 or other cutouts.
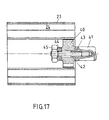
- the hub is centered relative to the shaft by a short centering pin 42 and braced by an expansion screw 43, a plane-parallel disk 44 and a nut 45.
- adjusting disks may also be required in these latter two versions.
- the mass moment of inertia and thus the transient torques of the ceramic rotor are smaller in the same ratio. This improves the engine's ability to accelerate.
- Belt tension and slippage i.e. the belt load and the bearing load on the pressure wave machine, are correspondingly lower.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Combustion & Propulsion (AREA)
- Supercharger (AREA)
- Turbine Rotor Nozzle Sealing (AREA)
- Ceramic Products (AREA)
Abstract
Description
- Die vorliegende Erfindung betrifft eine Druckwellenmaschine zur Aufladung von Verbrennungsmotoren nach dem Oberbegriff des Patentanspruchs l.
- Zu den Massnahmen, mit denen man den Wirkungsgrad von Druckwellenmaschinen zu verbessern trachtet, gehört eine Verringerung der Spiele zwischen den Stirnseiten des Rotorkörpers und dem Gasgehäuse bzw. dem Luftgehäuse. Um die Leckverluste so gering wie möglich zu halten, trachtet man, diese Spiele möglichst klein zu halten, wobei sie im ganzen Betriebsbereich möglichst konstant bleiben sollen.
- Die Einhaltung dieser Bedingungen sucht man zu erreichen durch Wahl geeigneter, bezüglich ihrer Wärmedehnzahlen aufeinander abgestimmter Werkstoffe, die aber gleichzeitig den im Betrieb auftretenden thermischen und dynamischen Beanspruchungen genügen müssen. Dies gilt insbesondere für den Rotor, für den nur hochwarmfeste Materialien in Frage kommen.
- Bis anhin hatte sich dafür u.a. eine Invar-Legierung hoher Warmfestigkeit und bis zu einer Temperatur von etwa 350°C (Curie-Punkt) gleichbleibend kleiner Wärmedehnzahl als geeignet erwiesen. Oberhalb dieser Temperatur aber nimmt die Wärmedehnzahl dann sprunghaft zu, so dass, wenn nicht spezielle, die Herstellung verteuernde konstruktive Massnahmen getroffen werden, der Laderwirkungsgrad stark abnimmt. Für diese höheren Temperaturen ist diese Legierung also nur mehr bedingt geeignet. Mit dem Streben nach noch höheren Abgastemperaturen, beispielsweise bei Ottomotoren, genügen auch sonstige legierte Stähle oder metallische Superlegierungen den besagten Anforderungen nicht mehr.
- Die Forderung nach möglichst kleinen Spielen zwischen den rotierenden und den stationären Komponenten im ganzen Lastbereich des Motors ist mit den bisher dafür verwendeten Werkstoffen nur sehr unvollkommen zu erfüllen. Denn bei schnellen Lastwechseln erleidet jeweils der Rotor die schnellste Temperaturänderung und damit Durchmesser- und Längenänderung. Die anderen Teile erfahren die Aenderung der Temperatur und damit ihrer Abmessungen mit Verzug, so dass die Spiele vorübergehend - beim Beschleunigen - ganz aufgehoben werden können, der Rotor also anzustreifen beginnt oder - beim Drosseln - der Rotor sich schneller abkühlt und die Spiele damit vorübergehend sehr gross werden und der Wirkungsgrad entsprechend abnimmt.
- Um diese Spieländerungen in möglichst engen Grenzen zu halten, führt man die Wandstärke des Rotorgehäuses möglichst dünn aus, so dass sich dieses bei Lastwechseln rasch erwärmt bzw.abkühlt und damit den schnellen Längen-und Durchmesseränderungen des Rotors genügend rasch zu folgen vermag. Kleine Wandstärken des Rotorgehäuses bedeuten aber grössere Wärmeverluste und damit eine Wirkungsgradeinbusse.
- Die vorliegende, im kennzeichnenden Teil des Patentanspruchs 1 definierte Erfindung entstand aus der Aufgabe, eine Ausführung für den Rotor und das Rotorgehäuse einer Druckwellenmaschine zu finden, bei der die vorstehend beschriebenen Nachteile vermieden sind, d.h., bei der bei allen Betriebszuständen und speziell bei Laständerungen für die erwähnten Spiele zwischen den Rotorstirnseiten und den Stirnseiten des Gas- bzw. des Luftgehäuses gleichbleibend kleine Werte gewahrt bleiben, um Spülverluste bzw. das Anstreifen zu vermeiden, und bei der dank höherer thermischer Belastbarkeit ein besserer Wirkungsgrad erreichbar und eine bessere Beschleunigungsfähigkeit erzielt wird.
- Dies wird gemäss der Erfindung-durch die Verwendung keramischer Werkstoffe für den Rotor und das Gehäuse und den Eigenschaften dieses für Druckwellenmaschinen neuartigen Werkstoffs angepasste konstruktive Gestaltung dieser Teile und der Mittel zu ihrer Verbindung mit der Rotorwelle bzw. mit dem Gas- und dem Luftgehäuse verwirklicht.
- Die Erfindung wird im folgenden anhand von in der Zeichnung dargestellten Ausführungsbeispielen näher beschrieben. In der Zeichnung stellen dar:
- Fig. 1, 3 und 4 drei Ausführungsformen von erfindungsgemässen Druckwellenmaschinen in teilweise geschnittener Ansicht,
- Fig. 2 ein Detail der Ausführung nach Fig. l, die
- Fig. 5 bis 8 zwei Ausführungsbeispiele für die Abdichtung der Verbindungsstelle zwischen Rotorgehäuse und Luft- bzw. Gasgehäuse, die
- Fig. 9 und 10 einen Rotor der erfindungsgemässen Bauart in einem Längsschnitt und in einer Seitenansicht, und die
- Fig. 11 bis 17 verschiedene Möglichkeiten für eine werkstoffgerechte Verbindung des Rotors aus Keramik mit seiner Antriebswelle aus Stahl.
- In den Fig. 1 sowie 3 und 4 ist das Gasgehäuse für die Zu-und Abfuhr der Abgase des Motors in den bzw. aus dem Rotor 1 mit 2 und das Luftgehäuse für das Ansaugen der Verbrennungsluft und Zuführen der verdichteten Ladeluft in den Motor mit 3 bezeichnet. Der Rotor 1 ist mit seiner Rotorwelle 4 im Luftgehäuse 3 fliegend gelagert. Ausserhalb desselben sitzt am Wellenende eine Keilriemenscheibe 5 zum zwangsläufigen Antrieb des Rotors 1 durch den Motor.
- Der Rotor 1 besteht ebenso wie das ihn umgebende Rotorgehäuse 6 aus keramischem Material, z.B. aus reaktionsgesinterter Siliziumnitridkeramik oder Siliziumkarbid, das in bekannter Weise nach dem Pressen, Giessen oder Extrudieren und Trocknen des Grünlings, d.h.,des rohen ungebrannten Formkörpers, gebrannt und einem chemischen Härtungsprozess unterworfen wird. Gegenüber einem Rotorgehäuse aus Metall ergibt sich bei diesem Gehäuse 6 aus Keramik das Problem, wegen der unterschiedlichen Wärmedehnzahlen des Gehäusewerkstoffs und der metallischen Verbindungselemente, mit denen das Gehäuse 6 mit dem aus Metall bestehenden Gasgehäuse 2 und Luftgehäuse 3 verbunden ist, diese Verbindungselemente so zu gestalten, dass unzulässig hohe Wärmespannungen, insbesondere Zugspannungen in der Keramik, als Folge von Dehnungsdifferenzen mit Sicherheit vermieden werden.
- Bei der Ausführung des Gehäuses nach Fig. 1 bestehen diese Verbindungsmittel aus über den Umfang in gleichem Abstand verteilten Dehnstiftschrauben 7, die an beiden Enden Gewinde aufweisen und am Einschraubende mit einem Bund 8 mit Schlüsselflächen zum Anziehen und Verspannen gegen das Gasgehäuse 2 versehen sind. Am freien Gewindeende, mit dem das Luftgehäuse 3 an das Rotorgehäuse 6 angeschraubt ist, ist, wie aus dem in Fig. 2 grösser gezeichneten Ausschnitt A deutlicher hervorgeht, unter der Mutter 9 eine Tellerfeder 10 vorgesehen, welche die im Betrieb auftretenden Dehnungsunterschiede zwischen den Dehnstiftschrauben 7 und dem Rotorgehäuse 6 ausgleicht.
- Durch diese elastischen Verbindungsmittel 7, 9, 10 wird in axialer Richtung ein ständiger Formschluss zwischen den beiden Stirnflächen des Gehäuses 6 und dem Gasgehäuse 2 sowie dem Luftgehäuse 3 gewährleistet und das Auftreten unzulässig hoher Spannungen vermieden, wobei aber die relative Verschiebung zwischen den Stirnflächen des Gas- und des Luftgehäuses einerseits und den beiden Stirnflächen des Gehäuses 6 nicht wesentlich behindert wird. Das Rotorgehäuse 6 besteht bei dieser Ausführung aus einem einfachen kreiszylindrischen Mantel mit den Längsbohrungen für die Dehnstiftschrauben 7. Die Herstellung eines solchen Mantels aus Keramik bereitet keinerlei Schwierigkeiten. Bei einer Serienherstellung käme dafür sogar das wirtschaftliche Strangpressen in Frage.
- Zur Abdichtung sind an den beiden Stirnflächen des Rotorgehäuses duktile metallische Dichtungsringe 11 vorgesehen, die eine'unbehinderte radiale Verschiebung der Dichtungsringflächen gegen den metallischen Sitz des Gas- bzw. Luftgehäuses ermöglichen. Statt solcher separater Ringe kann auch eine duktile Metallschicht auf die Stirnflächen des keramischen Rotorgehäuses 6 aufgespritzt werden. Um ihre gegenseitige radiale Verschieblichkeit zu erleichtern, könnten diese Sitze mit einem Gleitmittel behandelt werden. Dadurch lassen sich schädliche Verspannungen infolge unterschiedlicher radialer Ausdehnungen des metallischen Gas- bzw. Luftgehäuses gegenüber dem keramischen Rotorgehäuse vermeiden.
- Noch einfacher ist die Herstellung eines keramischen Rotorgehäuses 12 bei der Ausführung nach Fig. 3. Dieses Rotorgehäuse wird von einem einfachen kreiszylindrischen Rohr gebildet. Zur Verbindung des Rotorgehäuses 12 mit dem Gasgehäuse 2 und dem Luftgehäuse 3 dient hier eine zweiteilige Spannmanschette 13, deren beide Teile mit durch ihre Mittellinien angedeutete Schrauben und Flanschen 14 unter Vorspannung in Längsrichtung zusammengezogen werden. Zum Ausgleich der Wärmedehnungen im Betrieb sind die beiden Hälften der Spannmanschette mit nachgiebigen Umfangssicken 15 versehen, wodurch das Auftreten unzulässiger Längsspannungen vermieden wird. Um den Zusammenbau mit dem Gas- und dem Luftgehäuse zu ermöglichen, sind die beiden Hälften der Spannmanschette auch in Längsrichtung geteilt. Die beiden Ränder der Trennfuge sind in bekannter, nicht dargestellter Weise, z.B. durch Schrauben oder Spannbänder, miteinander verbunden.
- Bei der Ausführung einer Druckwellenmaschine nach Fig. 4, die ebenfalls ein kreisringzylindrisches Rotorgehäuse 12 aufweist, ist eine ebenfalls zweiteilige, in der Längsrichtung geteilte Spannmanschette 16 vorgesehen. Sie besitzt zum Ausgleich der Längsdehnungen eine einzige Umfangssicke 17 und ihre Befestigung erfolgt mittels Spanndrähten 18, die in Hohlbördeln 19 an den beiden Rändern der Spannmanschette liegen und durch bekannte, nicht dargestellte Mittel, beispielsweise Spannschrauben oder Spannschlösser, um die Anschlussflanschen des Gasgehäuses 2 bzw. des Luftgehäuses 3 herum gezogen werden und eine axiale Verspannung der Gehäuse 2 und 3 gegen das Rotorgehäuse 12 bewirken.
- Die Spannmanschetten 13 bzw. 16 bilden gleichzeitig einen Schutz für das stossempfindliche Rotorgehäuse aus Keramik.
- Die Fig. 5 und 6 zeigen eine Abdichtung der Fugen zwischen dem Rotorgehäuse 6 und dem Gasgehäuse 2 bzw. Luftgehäuse 3 durch Doppellippendichtringe 46, die, wie deutlicher aus Fig. 6 hervorgeht, in Nuten 47-an der Innenseite des Rotorgehäuses 6 eingelassen sind. Diese Dichtringe passen sich infolge ihrer grossen Elastizität allen thermisch bedingten Aenderungen der Nutabmessungen bestens an und . sie liefern auch keinen Beitrag zur Behinderung der radialen Verschiebung-des Rotorgehäuses 6 gegenüber dem Gasgehäuse bzw. dem Luftgehäuse infolge der unterschiedlichen Wärmedehnungen dieser Teile.
- Eine in Fig. 7 dargestellte Variante dieser Abdichtung weist einen Ausgleichsring 48 auf, von dem ein Teil seiner Abwicklung in Fig. 8 gezeigt ist. Sein Umfang ist auf der dem Rotorgehäuse 6 zugewandten Seite durch eine Reihe von Schlitzen 49 in elastische Lappen 50 aufgeteilt, die eine leichte radiale Verschieblichkeit zwischen dem Gas- bzw. Luftgehäuse und dem Rotorgehäuse ermöglichen. Diese leichte Verschieblichkeit ist zusätzlich dadurch gewährleistet, dass der Ring als Distanzring fungiert, der zwischen den Stirnflächen des Gehäuses und des Luft- bzw. Gasgehäuses einen Spalt 51 freilässt. Damit ist jegliche Stirnflächenreibung ausgeschaltet.
- Eine Ausführungsform eines zweiflutigen keramischen Rotors 20, der mit einem keramischen Rotorgehäuse gepaart werden kann, zeigen die Fig. 9 und 10 in einem Axialschnitt bzw. in der Seitenansicht, wobei in letzterer einfachheitshalber nur einige der Kanäle eingezeichnet sind.
- Bei diesem Rotor bestehen die Fluten und die Nabe aus einem Stück. Zur Gewichtsreduktion kann die Nabe mit einem Steg 21 ausgeführt werden und Löcher 22 aufweisen. Auf die Verbindung der Nabe mit der Welle wird bei den Rotorausführungen nach den Fig. 11 - 17 eingegangen.
- Bei diesen Rotoren werden die Naben vom Rotorkörper, der hier in allen Fällen zweiflutig ausgeführt ist, getrennt hergestellt und mit letzterem keramisch verbunden, so dass diese Rotorkörper bei Massenfertigung auf wirtschaftliche Weise durch Strangpressen hergestellt werden können.
- Bei dem in Fig. 11 dargestellten Rotor 23 ist die Rotornabe 25 ohne Anschlag in die durchgehend gleich grosse Bohrung des Rotorkörpers 24 eingesetzt. Die Verbindungsfuge ist mit 26 bezeichnet.
- Die Verbindung der metallischen Welle 52 mit dem Rotorkörper erfolgt immer unter dem Gesichtspunkt, dass in den keramischen Komponenten nennenswerte Zugspannungen zu vermeiden sind. Zu diesem Zweck ist hier eine in der Welle 52 verschraubte Dehnschraube 53 vorgesehen und zur Zentrierung der Welle gegenüber dem Rotor dient ein am Wellenende von einer Eindrehung gebildeter Zentrierring 54. Eine Justierscheibe 55 innerhalb des Zentrierringes 54 dient dazu, von Fall zu Fall durch entsprechende Bemessung ihrer Dicke die genaue axiale Position des Rotorkörpers 24 in Bezug auf die inneren Stirnflächen des Gas- und des Luftgehäuses und damit das axiale Laufspiel des Rotors gegenüber diesen Stirnflächen einzustellen. Die Zentrierung der Rotornabe 25 gegenüber der Welle 52 besorgt der Zentrierring 54 im Zusammenwirken mit einer gegenüber dem Aussendurchmesser des Rotorkörpers 24 konzentrisch geschliffenen Aussenfläche 56 der Nabe 25. Zur axialen Fixierung des Rotorkörpers dienen eine Mutter 57 mit einer Scheibe 58.
- Bei der in Fig. 12 dargestellt.en Verbindung dient zur Zentrierung der Nabe 59 auf einem Zentrierzapfen 60 der Welle 61 ein handelsüblicher sogenannter "Toleranzring" 62, der in der Fig. 13 in grösserem Massstab dargestellt ist. Dieser Toleranzring weist achsparallele, radial nachgiebige Längssicken auf, deren Gesamtheit einen aus der Fig. 13 ersichtlichen wellenförmigen Querschnitt bildet. Der umschriebene und der eingeschriebene Kreis dieses Querschnitts besitzen ein geringes Uebermass bzw. Untermass gegenüber der Nabenbohrung bzw. der Welle. Die inneren und äusseren Kuppen der Sicken verformen sich beim Einbau und ergeben eine schwache zentrierende Presspassung, die das keramische Material der Nabe entsprechend der oben erwähnten Forderung nur geringfügig auf Zug beansprucht. Zur Einstellung der seitlichen Laufspiele des Rotors und zu seiner axialen Fixierung auf der Welle dienen wie beim vorhergehenden Beispiel eine Justierscheibe 55, eine Mutter 57 und eine Scheibe 58.
- Bei der Verbindung nach Fig. 14 ist zur Zentrierung der Rotornabe gegenüber der Wellenachse eine mit enger Passung auf einem Zentrierzapfen 63 sitzende Zentrierscheibe 64 vorgesehen, wiederum in Verbindung mit einer Justierscheibe 55 und einer Mutter 57.
- Bei der Ausführung nach Fig. 15 erfolgt die Verbindung der Welle 27 mit dem Rotor 23 durch eine in der Welle verschraubte Dehnschraube 28, einen am Wellenende vorgesehenen Zentrierzapfen 29, ein Scheibenpaar 30, 31 mit zusammenwirkenden konkaven bzw. konvexen balligen Flächen; und eine Mutter 32. Analog zu den vorgängig beschriebenen Verbindungen kann auch noch eine Justierscheibe erforderlich sein.
- Die in Fig. 16 dargestellte Verbindung der Welle 27 mit dem Rotor 23, der sich wiederum aus dem zweiflutigen Rotorkörper 24 und einer Nabe 33 zusammensetzt, weist ebenfalls eine Dehnschraube 34 auf. Die Zentrierung der Welle 27 gegenüber der Nabe 33 erfolgt hier durch einen langen Zentrierzapfen 35 mit Spiel gegenüber der Bohrung der Nabe 33 und eine Scheibe 36 mit Innenkegel, die spielfrei auf dem Zentrierzapfen 35 sitzt und durch eine Mutter 37 gegen einen kegelstumpfförmigen Ansatz 38 der Nabe 33 verspannt wird.
- Zur Gewichtserleichterung kann die Nabe 33 mit Löchern 39 oder sonstigen Aussparungen versehen sein.
- Bei der in Fig. 17 dargestellten Verbindung von Nabe 40 und Welle 41 wird die Nabe durch einen kurzen Zentrierzapfen 42 gegenüber der Welle zentriert und durch eine Dehnschraube 43, eine planparallele Scheibe 44 und eine Mutter 45 verspannt. Je nach Fertigungsgenauigkeit können auch bei diesen beiden letztgenannten Ausführungen Justierscheiben erforderlich werden.
- Mit den vorbeschriebenen konstruktiven Massnahmen erreicht man für den Rotor neben dem eingangs erwähnten thermodynamischen Gewinn noch den Vorteil, dass die Dichte der Keramik mit f = 2,4-3,2 g/cm nur 30-40 % der Dichte jener Metalle beträgt, die gegenwärtig für Rotoren verwendet werden. Im gleichen Verhältnis sind das Massenträgheitsmoment und damit die instationären Drehmomente des Keramikrotors kleiner. Damit verbessert sich die Beschleunigungsfähigkeit des Motors. Entsprechend geringer werden damit auch Riemenvorspannung und -schlupf, also die Riemenbeanspruchung und die Lagerbelastung der Druckwellenmaschine.
- Da bei einer Druckwellenmaschine das heisse Gas und die kalte Luft mit dem selben Rotor in Berührung kommen, tritt zwischen Rotor und Ladeluft ein regenerativer Wärmeaustausch auf, der den Wirkungsgrad verschlechtert. Bei einem keramischen Rotor sind infolge der geringeren spezifischen Wärmekapazität der keramischen Werkstoffe der regenerative Wärmeaustausch zwischen Rotor und Ladeluft und damit die Wirkungsgradeinbusse kleiner.
- Allgemein kann bei Verwendung von Keramikwerkstoffen für die Serienfertigung auch mit niedrigeren Materialkosten als bei metallischen Superlegierungen gerechnet werden.
-
- 1 Rotor
- 2 Gasgehäuse
- 3 Luftgehäuse
- 4 Rotorwelle
- 5 Keilriemenscheibe
- 6 Rotorgehäuse
- 7 Dehnstiftschrauben
- 8 Bund
- 9 Mutter
- 10 Tellerfeder
- 11 Dichtungsringe
- 12 Rotorgehäuse
- 13 Zweiteilige Spannmanschette
- 14 Flanschen
- 15 Umfangssicken
- 16 Spannmanschette
- 17 Umfangssicke
- 18 Spanndrähte
- 19 Hohlbördel
- 20 Rotor
- 21 Steg der Nabe
- 22 Löcher in der Nabe
- 23 Rotor
- 24 Rotorkörper
- 25 Rotornabe
- 26 Klebfuge
- 27 Rotorwelle
- 28 Dehnschraube
- 29 Zentrierzapfen
- 30 Konkave ballige Scheibe
- 31 Konvexe ballige Scheibe
- 32 Mutter
- 33 Nabe aus Keramik
- 34 Dehnschraube
- 35 Zentrierzapfen
- 36 Scheibe mit Innenkegel
- 37 Mutter
- 38 Kegelstumpfförmiger Ansatz von 33
- 39 Löcher in der Nabe 33
- 40 Nabe
- 41 Rotorwelle
- 42 Zentrierzapfen
- 43 Dehnschraube
- 44 Planparallele Scheibe
- 45 Mutter
- 46 Doppellippendichtringe
- 47 Nuten im Rotorgehäuse 6
- 48 Ausgleichsring
- 49 Schlitze im Ausgleichsring 48
- 50 Lappen des Ausgleichsringes 48
- 51 Spalt zwischen Rotorgehäuse und Luft- bzw. Gasgehäuse
- 52 Welle
- 53 Dehnschraube
- 54 Zentrierring
- 55 Justierscheibe
- 56 Aussenfläche der Nabe 25
- 57 Mutter
- 58 Scheibe
- 59 Nabe
- 60 Zentrierzapfen an der Welle 61
- 61 Welle
- 62 "Toleranzring"
- 63 Zentrierzapfen
- 64 Zentrierscheibe
Claims (10)
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT81201139T ATE13581T1 (de) | 1980-11-04 | 1981-10-13 | Druckwellenmaschine zur aufladung von verbrennungsmotoren. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CH818880 | 1980-11-04 | ||
| CH8188/80 | 1980-11-04 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0051327A1 true EP0051327A1 (de) | 1982-05-12 |
| EP0051327B1 EP0051327B1 (de) | 1985-05-29 |
Family
ID=4336514
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP81201139A Expired EP0051327B1 (de) | 1980-11-04 | 1981-10-13 | Druckwellenmaschine zur Aufladung von Verbrennungsmotoren |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US4487552A (de) |
| EP (1) | EP0051327B1 (de) |
| JP (1) | JPS57108410A (de) |
| AT (1) | ATE13581T1 (de) |
| CA (1) | CA1229832A (de) |
| DE (1) | DE3170745D1 (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3830058A1 (de) * | 1987-10-02 | 1989-02-02 | Bbc Brown Boveri & Cie | Druckwellenlader |
| EP0285362A3 (en) * | 1987-03-31 | 1989-05-10 | Ngk Insulators, Ltd. | Ceramic rotors for pressure wave type superchargers and production thereof |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE8701379U1 (de) * | 1987-01-29 | 1988-06-01 | Carl Schenck Ag, 6100 Darmstadt | Halterung zum Halten eines Rotors |
| NO180599C (no) * | 1994-11-28 | 1997-05-14 | Leif J Hauge | Trykkveksler |
| KR100833063B1 (ko) | 2007-05-15 | 2008-05-27 | 현대중공업 주식회사 | 선박용 엔진의 체결 장치 |
| DE102009023217B4 (de) * | 2009-05-29 | 2014-08-28 | Benteler Automobiltechnik Gmbh | Gebaute Nabe für einen Druckwellenlader |
| DE102012101922B4 (de) * | 2012-03-07 | 2015-05-07 | Benteler Automobiltechnik Gmbh | Druckwellenlader mit Schiebesitz |
| EP2672123B1 (de) * | 2012-06-07 | 2017-08-16 | MEC Lasertec AG | Zellenrad, insbesondere für einen Druckwellenlader |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB867719A (en) * | 1958-07-24 | 1961-05-10 | Power Jets Res & Dev Ltd | Improvements in or relating to pressure exchangers |
| GB871316A (en) * | 1958-11-25 | 1961-06-28 | Power Jets Res & Dev Ltd | Improvements in and relating to pressure exchangers |
| US3086697A (en) * | 1958-05-12 | 1963-04-23 | Ite Circuit Breaker Ltd | Rotor design for aero-dynamic wave machine |
| US3362620A (en) * | 1965-07-13 | 1968-01-09 | Power Jets Res & Dev Ltd | Rotor |
| US3450334A (en) * | 1966-06-28 | 1969-06-17 | Power Jets Res & Dev Ltd | Pressure exchangers |
| DE3014518A1 (de) * | 1979-04-23 | 1980-10-30 | Ford Werke Ag | Turbolader |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3055577A (en) * | 1958-11-25 | 1962-09-25 | Power Jets Res & Dev Ltd | Pressure exchanger cell-ring having energy conversion means |
| CH406739A (de) * | 1963-08-14 | 1966-01-31 | Bbc Brown Boveri & Cie | Druckwellenmaschine |
| CH568476A5 (de) * | 1974-02-14 | 1975-10-31 | Bbc Brown Boveri & Cie | |
| US3905713A (en) * | 1974-02-28 | 1975-09-16 | Ingersoll Rand Co | Tie bolt sealing means |
| US4207807A (en) * | 1975-09-04 | 1980-06-17 | Oiles Industry Co., Ltd. | Plastic air cylinder assembly |
| DE2728823C2 (de) * | 1977-06-27 | 1982-09-09 | Aktiengesellschaft Kühnle, Kopp & Kausch, 6710 Frankenthal | Gasturbine |
| JPS55107120A (en) * | 1979-02-08 | 1980-08-16 | Toyota Motor Corp | Coupling mechanism for rotary body |
| JPS55107003A (en) * | 1979-02-13 | 1980-08-16 | Nissan Motor Co Ltd | Radial turbine rotor |
| US4269570A (en) * | 1979-04-23 | 1981-05-26 | Ford Motor Company | Elastomeric mounting for wave compressor supercharger |
-
1981
- 1981-10-13 AT AT81201139T patent/ATE13581T1/de active
- 1981-10-13 EP EP81201139A patent/EP0051327B1/de not_active Expired
- 1981-10-13 DE DE8181201139T patent/DE3170745D1/de not_active Expired
- 1981-11-02 CA CA000389244A patent/CA1229832A/en not_active Expired
- 1981-11-04 US US06/318,126 patent/US4487552A/en not_active Expired - Lifetime
- 1981-11-04 JP JP56175857A patent/JPS57108410A/ja active Granted
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3086697A (en) * | 1958-05-12 | 1963-04-23 | Ite Circuit Breaker Ltd | Rotor design for aero-dynamic wave machine |
| GB867719A (en) * | 1958-07-24 | 1961-05-10 | Power Jets Res & Dev Ltd | Improvements in or relating to pressure exchangers |
| GB871316A (en) * | 1958-11-25 | 1961-06-28 | Power Jets Res & Dev Ltd | Improvements in and relating to pressure exchangers |
| US3362620A (en) * | 1965-07-13 | 1968-01-09 | Power Jets Res & Dev Ltd | Rotor |
| US3450334A (en) * | 1966-06-28 | 1969-06-17 | Power Jets Res & Dev Ltd | Pressure exchangers |
| DE3014518A1 (de) * | 1979-04-23 | 1980-10-30 | Ford Werke Ag | Turbolader |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0285362A3 (en) * | 1987-03-31 | 1989-05-10 | Ngk Insulators, Ltd. | Ceramic rotors for pressure wave type superchargers and production thereof |
| DE3830058A1 (de) * | 1987-10-02 | 1989-02-02 | Bbc Brown Boveri & Cie | Druckwellenlader |
Also Published As
| Publication number | Publication date |
|---|---|
| JPH0123653B2 (de) | 1989-05-08 |
| JPS57108410A (en) | 1982-07-06 |
| CA1229832A (en) | 1987-12-01 |
| ATE13581T1 (de) | 1985-06-15 |
| US4487552A (en) | 1984-12-11 |
| DE3170745D1 (en) | 1985-07-04 |
| EP0051327B1 (de) | 1985-05-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3232925C2 (de) | ||
| DE2905867C2 (de) | Dichtungsvorrichtung | |
| DE69808027T2 (de) | Drehende, hin- und hergehende Abdichtung mit Metallinnenband | |
| DE3510230C2 (de) | Brennkammer für ein Gasturbinentriebwerk | |
| EP1054196A2 (de) | Gleitringdichtungsanordnung | |
| DE19703033A1 (de) | Abgasturbine eines Turboladers | |
| EP1428983A1 (de) | Abgasturbinengehäuse | |
| DE2908189A1 (de) | Hermetisch geschlossener vertikaler schraubenkompressor | |
| EP1631736A1 (de) | Abgasturbine für einen abgasturbolader | |
| DE3631130A1 (de) | Abgasgetriebener zweikanal-turbolader | |
| EP2334961A1 (de) | Vorrichtung zum abdichten eines lagergehäuses eines abgasturboladers | |
| DE60119674T2 (de) | Verfahren und Vorrichtung für die Abdichtung verstellbarer Düsen in Gasturbinen | |
| DE112013001271T5 (de) | Turboladerlagergehäuse mit integriertem Wärmschutzschild | |
| DE202006014072U1 (de) | Turboladerdichtung | |
| EP0051327B1 (de) | Druckwellenmaschine zur Aufladung von Verbrennungsmotoren | |
| DE4337097C2 (de) | Tragkonstruktion für eine keramische Drosselklappenanordnung | |
| EP3315802A1 (de) | Rotationssystem mit axialer gaslagerung | |
| EP1988261A1 (de) | Gehäusedichtung | |
| DE3014297C2 (de) | Rotor von Druckaustauschern für eine aerodynamische Druckwellenmaschine | |
| DE3006940A1 (de) | Mittelachsige umlaufkolben-brennkraftmaschine | |
| DE1501585A1 (de) | Rotierbarer Waerme-Austauscher sowie Heissgasmotor mit einem oder mehreren solcher Waerme-Austauscher | |
| EP0166109B1 (de) | Mehrteiliger Tauchkolben für Verbrennungsmotoren | |
| DE68912606T2 (de) | Struktur einer hochtemperaturgasturbine. | |
| DE3521058C2 (de) | ||
| DE2416706A1 (de) | Lageranordnung fuer eine in einem lagergehaeuse angeordnete welle |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH DE FR GB IT NL SE |
|
| 17P | Request for examination filed |
Effective date: 19820925 |
|
| ITF | It: translation for a ep patent filed | ||
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH DE FR GB IT LI NL SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19850529 |
|
| REF | Corresponds to: |
Ref document number: 13581 Country of ref document: AT Date of ref document: 19850615 Kind code of ref document: T |
|
| REF | Corresponds to: |
Ref document number: 3170745 Country of ref document: DE Date of ref document: 19850704 |
|
| ET | Fr: translation filed | ||
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Effective date: 19861031 |
|
| BERE | Be: lapsed |
Owner name: BBC A.G. BROWN BOVERI & CIE Effective date: 19861031 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19890914 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19890918 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19890921 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19890930 Year of fee payment: 9 |
|
| ITTA | It: last paid annual fee | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19900123 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19901013 Ref country code: AT Effective date: 19901013 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19901014 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Effective date: 19901031 Ref country code: CH Effective date: 19901031 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19910628 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| EUG | Se: european patent has lapsed |
Ref document number: 81201139.3 Effective date: 19910603 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20000825 Year of fee payment: 20 |